
Kiến thức kỹ thuật cho nhà máy
Các bài phân tích công nghệ chuyên sâu về những dòng thiết bị Vietnam Tomita làm đại diện độc quyền tại Việt Nam: nguyên lý, công thức tính, bảng chọn, so sánh phương pháp và kinh nghiệm xử lý lỗi trong xưởng.
Hoặc chọn chủ đề
Đọc theo lộ trình
Mỗi lộ trình xếp bài từ cơ bản đến chuyên sâu — đọc lần lượt để hiểu từng phần; cuối mỗi bài có nút đọc tiếp.
Tự chế tạo xe AGV/AMR: từ tổng quan đến linh kiện lõi và mạch
Cho kỹ sư và nhà chế tạo xe tự hành Việt Nam: hiểu xe gồm gì, chọn từng linh kiện lõi, rồi thiết kế mạch nguồn, driver, an toàn và chống nhiễu.
Bắt đầu từ bài 1Xem 15 bài theo thứ tự
- 4Động cơ và driver cho xe AGV/AMR tự chế: chọn loại nào và tính công suất thế nào
- 5Cụm dẫn động AGV/AMR: chọn kiểu bố trí bánh, hộp số, bánh PU và hệ treo thế nào
- 6Cảm biến dẫn đường cho AGV: băng từ, mã QR, RFID hay SLAM – chọn loại nào và tính thế nào
- 7Máy quét laser an toàn và LiDAR cho AGV/AMR: khác nhau thế nào, chọn và tính vùng bảo vệ ra sao
- 8Pin và sạc cho AGV/AMR tự chế: chọn chì, NMC hay LFP, BMS, cách tính dung lượng và sạc tự động
- 9Điều khiển an toàn cho AGV/AMR tự chế: đạt ISO 3691-4 với PLC an toàn, STO và mạch 2 kênh
- 105 hãng cho mỗi linh kiện lõi AGV/AMR: so sánh và chọn nhà cung cấp tối ưu giá
- 11Tự thiết kế bo điều khiển chính AGV/AMR: phần nào tự làm, phần nào nên mua
- 12Thiết kế mạch nguồn xe AGV/AMR 24/48 V: cầu chì, contactor DC, mạch nạp trước và DC/DC
- 13Driver động cơ cho AGV/AMR: tự làm hay mua – hãm tái sinh, quá dòng, nhiệt và STO
- 14Đấu nối mạch an toàn AGV/AMR thực tế: dừng khẩn 2 kênh, OSSD, EDM, STO và relay an toàn
- 15Chống nhiễu EMC, đi dây, đầu nối và tiếp đất cho AGV/AMR tự chế
Robot công nghiệp: chọn robot theo việc và hiểu công nghệ lõi
Từ robot hàn điểm, hàn hồ quang, xếp pallet, cobot đến so sánh hãng và công nghệ lõi robot Nhật – Trung Quốc.
Bắt đầu từ bài 1Xem 13 bài theo thứ tự
- 1Robot hàn điểm: nguyên lý, cách chọn tải – tầm với và dòng robot hàn điểm NACHI SRA
- 2Robot hàn hồ quang (MIG/MAG, TIG): cách chọn và các dòng robot hàn hồ quang NACHI
- 3Robot xếp pallet (palletizing): cách chọn và các dòng robot xếp pallet NACHI LP, MC, MK
- 4Robot cộng tác (cobot): an toàn, ứng dụng và các dòng robot cộng tác NACHI CMZ, MZS
- 5Robot chà nhám, đánh bóng có điều khiển lực: ACF là gì, chọn cấu hình thế nào
- 6Robot YASKAWA MOTOMAN: các dòng AR, GP, SP, PL, MPX, HC, NEX và cách chọn cho nhà máy
- 7Robot hàn hồ quang YASKAWA MOTOMAN AR và bộ điều khiển YRC1000: chọn model, cell hàn, lưu ý khi đầu tư
- 8Robot cộng tác YASKAWA HC và robot tự chủ MOTOMAN NEXT: công nghệ, chọn model, ứng dụng
- 9Robot YASKAWA hay NACHI: so sánh hàn hồ quang, hàn điểm, robot nhỏ, cobot, tải nặng – nên chọn hãng nào
- 10Robot Nhật hay robot Trung Quốc: chọn thế nào theo ứng dụng, độ bền, phụ tùng và tổng chi phí 10 năm
Hộp giảm tốc robot RV và Harmonic: hiểu, chọn, thay thế
Vì sao hộp giảm tốc là phần khó nhất của robot, so sánh các hãng, cách tính chọn, đọc mã đặt hàng và bảo trì.
Bắt đầu từ bài 1Xem 9 bài theo thứ tự
- 3Hộp giảm tốc HARMONIC DRIVE: CSG, CSF, SHG, CSD, cụm 2UH, gearhead và actuator – chọn dòng nào
- 4Hộp giảm tốc RV NABTESCO: RV-E, RV-N, RV-C và gearhead RD, RH, RS – chọn dòng nào cho robot, bàn xoay
- 5Hộp giảm tốc không rơ KAMO SEIKO: Ball Reducer, PSR, thanh răng TCG và bộ chia độ – chọn thế nào
- 6ROLLER DRIVE và SANDEX của SANKYO: cam bánh răng con lăn cho bàn xoay, positioner hàn và bàn CNC
Robot NACHI: lắp đặt, vận hành, bảo dưỡng và sửa lỗi
Đi từng bước như kỹ thuật viên mới nhận robot: chọn model, lắp đặt an toàn, dạy điểm, lập trình, kết nối PLC, rồi bảo dưỡng và sửa lỗi.
Bắt đầu từ bài 1Xem 25 bài theo thứ tự
- 1Robot NACHI Việt Nam: đại lý robot NACHI chính hãng – robot công nghiệp, robot hàn, bộ điều khiển CFD/FD
- 2Chọn robot NACHI MZ07, MZ07L, MZ07P/LP, MZ03EL hay MZ10: so sánh thông số và cách tính tải tool
- 3Robot NACHI EZ với tủ CFDL: khác gì tủ CFD, chọn cấu hình và cài đặt ban đầu
- 4Robot NACHI MZ07 trong môi trường bụi, nước, dầu cắt và phòng sạch: IP67, bản -11/-12, cấp sạch và những chất làm hỏng phớt
- 5Lắp đặt robot NACHI MZ07: nền móng, bu lông, lắp tường – nghiêng – treo, góc lắp đặt, cáp, nối đất và chạy thử
- 6Đi khí nén và tay kẹp cho robot NACHI MZ07: van điện từ trong cánh tay, dây tín hiệu, áp suất khí cấp và mặt bích lắp tool
- 7An toàn khi làm việc với robot NACHI: dừng khẩn, công tắc enable, tốc độ dạy, hàng rào, nhả phanh và kiểm tra trước ca
- 8Dạy điểm robot NACHI bằng teach pendant: Smart TP, Compact TP, chạy tay và ghi bước
- 9Lập trình robot NACHI cơ bản: cấu trúc chương trình, chèn sửa xóa bước, hàm FN và chạy thử
- 10Cài đặt thông số tool robot NACHI: khối lượng, trọng tâm, quán tính và biểu đồ tải cổ tay
- 11Giới hạn vùng làm việc robot NACHI: giới hạn phần mềm, hệ tọa độ người dùng, tool cố định, giới hạn tốc độ và cấp quyền
- 12Chạy tự động robot NACHI: chọn chương trình, override tốc độ, dừng – khởi động lại và khôi phục vị trí
- 13Kết nối robot NACHI với PLC: tín hiệu an toàn, I/O 24 V, khởi động ngoài, CC-Link và ánh xạ I/O trên tủ CFD
- 14Đồng bộ trục ngoài robot NACHI: trục phụ, bàn xoay và chức năng synchro-motion trên tủ CFD
- 15Lỗi người dùng định nghĩa và trợ giúp bằng hình trên teach pendant NACHI: để người vận hành tự xử lý sự cố
- 16Sao lưu dữ liệu robot NACHI (tủ CFD): sao lưu USB, sao lưu tự động, khôi phục và bảo vệ file
- 17Lịch bảo dưỡng robot NACHI MZ07 và tủ CFD: checklist hằng ngày, 3 tháng, 1 năm và thay định kỳ
- 18Sửa lỗi robot NACHI: chẩn đoán theo triệu chứng, nguyên nhân và phụ tùng cần thay
- 19Phát hiện va chạm robot NACHI: cài đặt độ nhạy, lệnh FN31, xử lý báo nhầm và lỗi A2362, A2363
- 20Robot NACHI mất gốc, lỗi E0052 pin encoder: nguyên nhân, thay pin và hiệu chỉnh gốc
- 21Hiệu chỉnh encoder, về gốc robot NACHI: reset encoder, tư thế chuẩn, chốt định vị và vị trí home
- 22Robot NACHI lỗi motor, encoder, quá tải: dấu hiệu, cách kiểm tra và khi nào thay motor servo
- 23Robot NACHI rung, kêu, lệch vị trí lặp lại: kiểm tra dây đai J2/J3/J5/J6 và hộp giảm tốc
- 24Tủ điều khiển NACHI CFD hay hỏng gì: quá nhiệt, mất nguồn, bo mạch, teach pendant và cách xử lý
- 25Chi tiết phải thay mới khi sửa robot: seal, O-ring, bu lông khóa ren, long đền làm kín và dây rút
Tự động hóa cơ bản cho kỹ thuật viên bảo trì
Những kiến thức nền phải nắm trước: PLC, biến tần, servo, cảm biến, khí nén, xi lanh – đọc mã, chọn đúng và xử lý lỗi hay gặp.
Bắt đầu từ bài 1Xem 18 bài theo thứ tự
- 1PLC là gì? Chu kỳ quét, ngôn ngữ lập trình và cách chọn PLC cho máy
- 2Biến tần là gì? Cấu tạo, nguyên lý và cách chọn biến tần cho động cơ
- 3Động cơ servo và động cơ bước: nguyên lý, khác nhau thế nào và cách chọn
- 4Cảm biến tiệm cận là gì? Nguyên lý, cách đấu dây NPN/PNP và cách chọn đúng
- 5Cảm biến quang là gì? So sánh thu phát, phản xạ gương, khuếch tán và cách chọn
- 6Chất lượng khí nén theo ISO 8573-1 và bộ lọc – điều áp – tra dầu (FRL): chọn và bảo trì đúng
- 7Van điện từ khí nén: ký hiệu 5/2, 5/3, cách chọn và xử lý lỗi thường gặp
- 8Xi lanh khí nén và bộ quay (rotary actuator): cách tính lực, mô men và chọn đúng
- 9CKD Việt Nam: đại lý thiết bị khí nén CKD chính hãng – xi lanh, van điện từ, bộ lọc khí, ROBODEX, ABSODEX
- 10Thay xi lanh CKD cho đồ gá và máy chuyên dùng: đọc mã, thay phớt hay thay cả xi lanh, chọn mã thay thế, lắp và chỉnh
- 11Cách chọn xi lanh thủy lực công nghiệp: tính lực, tốc độ, kiểu lắp và gioăng
- 12Xi lanh kẹp thủy lực (clamp) cho đồ gá: nguyên lý, tính lực kẹp và cách chọn
- 13Vòng bi (bạc đạn) là gì? Cách đọc ký hiệu vòng bi 6205, ZZ, 2RS, C3, P5 và tra kích thước
- 14Vòng bi bị hỏng: nguyên nhân, dấu hiệu và cách tính tuổi thọ vòng bi L10 theo ISO 281
- 15Thanh trượt dẫn hướng tuyến tính (LM guide, ray trượt) là gì? Cấu tạo, dự ứng lực, cấp chính xác và cách chọn
- 16Thay vít me bi và thanh trượt THK cho máy CNC, máy chuyên dùng: dấu hiệu hỏng, đọc mã, lắp và căn chỉnh
- 17Khớp nối trục là gì? Phân loại, khả năng bù lệch trục và cách chọn khớp nối đúng mô-men
- 18Xích con lăn và dây curoa (dây đai) truyền động: so sánh, cách đọc mã, tính chiều dài và bảo trì
Máy công cụ Nhật Bản: chọn máy, nhập khẩu và gia công trục
Hiểu các hãng máy Nhật, cách chọn máy tiện – phay – mài cho từng nguyên công, tính tổng chi phí và cách nhập máy mới, máy đã qua sử dụng.
Bắt đầu từ bài 1Xem 17 bài theo thứ tự
- 1Máy công cụ Nhật Bản: vì sao dẫn đầu thế giới và các hãng tiêu biểu theo từng loại máy
- 2Cách chọn máy công cụ CNC Nhật Bản cho nhà máy: tiện, phay, trung tâm gia công, mài, EDM, gia công bánh răng
- 3Cách chọn máy tiện CNC: đọc thông số catalog, chọn cấu hình và tính năng suất
- 4Máy tiện CNC trượt đầu (Swiss-type) là gì? So sánh với máy tiện trục chính cố định
- 5Tổng chi phí sở hữu (TCO) máy CNC: vì sao máy công cụ Nhật Bản rẻ hơn về lâu dài
- 6Máy tiện CNC gia công trục: hãng Nhật nào phổ biến, chọn loại nào – giải thích dễ hiểu
- 7Máy khoan lỗ tâm (máy centering) phổ biến ở Nhật: hãng nào, chọn thế nào – giải thích dễ hiểu
- 8Trung tâm gia công nhỏ để phay rãnh then, khoan, ta-rô trên trục – hãng Nhật nào, chọn thế nào
- 9First Giken và máy Warikiri: máy khoan – ta-rô tháp dao cho dây chuyền, khác gì ROBODRILL – giải thích dễ hiểu
- 10Máy mài tròn ngoài: các hãng Nhật phổ biến, chọn thế nào để mài trục – giải thích dễ hiểu
- 11Máy rửa chi tiết sau gia công: các kiểu rửa, hãng Nhật, chọn loại nào – giải thích dễ hiểu
- 12Sodick – máy cắt dây EDM, máy xung EDM định hình và khoan lỗ nhỏ: công nghệ động cơ tuyến tính, cách chọn dòng máy
- 13YASDA – máy khoan tọa độ (jig borer) và trung tâm gia công siêu chính xác Nhật Bản: lịch sử, công nghệ, cách chọn model
- 14Quy trình mua và nhập khẩu máy công cụ từ Nhật Bản về Việt Nam: từ RFQ, FAT đến lắp đặt
- 15Máy công cụ Nhật đời cũ: đại tu (overhaul), nâng cấp CNC (retrofit) hay mua máy mới?
- 16JIMTOF 2026 có gì mới: công nghệ máy công cụ Nhật Bản và gian Tomita W2060
- 17Triển lãm Nhật Bản 2026: robot, công nghệ ô tô và làm sạch công nghiệp có gì mới
Dao cắt và dụng cụ gia công
Chọn dao phay, mũi taro, dao doa – khoan súng đặc chủng và tính thông số cắt đúng.
Bắt đầu từ bài 1Xem 3 bài theo thứ tự
Bánh răng và then hoa: từ bản vẽ đến máy và dao gia công
Đọc ký hiệu then hoa, chọn phương pháp gia công, rồi hiểu máy skiving, máy chuốt, máy cán và dao NACHI.
Bắt đầu từ bài 1Xem 16 bài theo thứ tự
- 1Then hoa thân khai (involute spline) là gì: thông số, tiêu chuẩn và cách đọc ký hiệu trên bản vẽ
- 2Gia công then hoa thân khai: lăn răng, chuốt, lăn ép, xọc, mài – chọn phương pháp nào cho trục và lỗ then hoa
- 3Dụng cụ cắt then hoa Nhật: dao lăn, dao chuốt, dao xọc – cách đặt dao theo bản vẽ then hoa
- 4NACHI và công nghệ chế tạo bánh răng: máy skiving, máy chuốt, máy cán then hoa và dao cắt răng
- 5Dao phay lăn NACHI HyperDuAl, Hyper AP1, DuAl EX/VX và dao cạo răng trong: chọn dòng nào
- 6Máy skiving bánh răng NACHI GMS100, GMS200, GMS450: skiving so với phay lăn, xọc răng và cách chọn
- 7Skiving khô NACHI (Air Skiving): cắt bánh răng không cần dầu – giải thích dễ hiểu cho người đứng máy
- 8Cán then hoa NACHI: máy PFM, PFL và thanh cán Forming Rack cho trục ô tô và EV
- 9Máy cán ren: các hãng Nhật phổ biến, chọn loại nào cho trục – giải thích dễ hiểu
- 10Máy chuốt và dao chuốt NACHI: chuốt then hoa, răng trong xoắn, chuốt cứng và dao Fir-Tree
- 11Dao chuốt rãnh then (keyway broach): cấu tạo, thiết kế, vật liệu và cách đặt dao theo bản vẽ
- 12Máy chuốt thủy lực hay vít me bi – servo: cơ cấu nào tốt hơn, bền hơn cho nhà máy ô tô, xe máy
- 13Cycle time máy chuốt rãnh then: máy nào nhanh hơn – thủy lực, servo hay vít me bi có cửa tự động
- 14Máy chuốt rãnh then bán tự động: công nhân chỉ đặt phôi, bấm nút – cần lifter, đầu hồi dao và option gì
- 15Sửa chữa máy chuốt thủy lực và máy chuốt vít me bi: bên nào rẻ hơn, nhanh hơn, cần dự phòng gì
Dây chuyền trục khuỷu: mài CBN, tôi cao tần, đánh bóng
Đi theo dòng chảy của dây chuyền: quy trình 15 bước, mài chốt khuỷu bằng đá CBN, tôi cao tần, đánh bóng và phụ tùng dự phòng.
Bắt đầu từ bài 1Xem 11 bài theo thứ tự
- 3Đá CBN vitrified so với đá mài thường (Al₂O₃/SiC): cấu tạo, tuổi thọ và bài toán chi phí trên mỗi chi tiết
- 4Nitolex – đá mài kim cương, đá mài CBN Nhật Bản: công nghệ liên kết, cách chọn đá, sửa đá và xử lý lỗi mài
- 5Rotary dresser kim cương: sửa đá CBN (truing, dressing) đúng cách để giữ nhám và tránh cháy mài
- 6Dung dịch mài và độ sạch 30 ppm: chọn dầu, đặt vòi phun và hệ lọc cho máy mài CBN
- 7Mài chốt khuỷu kiểu đuổi chốt (pin chasing) bằng đá CBN: nguyên lý X–C, yêu cầu máy và cách chọn
- 8Máy mài chốt khuỷu CBN cho dây chuyền trục khuỷu xe máy: 10 công nghệ quyết định độ tròn 1 µm và nhịp 77 giây
- 97 lỗi mài thường gặp trên máy mài CBN: nguyên nhân, cách kiểm tra và lịch bảo trì
- 10Phụ tùng dự phòng máy mài trục khuỷu CBN: danh mục theo nhóm, chu kỳ thay và mức tồn kho
Tôi cao tần và gia nhiệt cảm ứng
Từ nguyên lý tôi cao tần, cách chọn máy, cuộn cảm, nước làm mát đến các ứng dụng gia nhiệt khác, chi phí điện và bảo trì.
Bắt đầu từ bài 1Xem 15 bài theo thứ tự
- 1Tôi cao tần là gì? Nguyên lý, chiều sâu lớp tôi và so sánh với tôi lò, tôi ngọn lửa
- 2Cách chọn máy tôi cao tần: tần số, công suất kW, cuộn cảm và nước làm mát
- 3Cuộn cảm máy cao tần (inductor): khe hở ghép, kiểu cuộn, bộ tập trung từ và tuổi thọ
- 4Nước làm mát và chiller cho máy cao tần: chuẩn nước, mạch kín 2 vòng, cách tính công suất chiller
- 7Ứng dụng gia nhiệt cảm ứng ngoài tôi: nấu kim loại, nung phôi rèn, hàn ống đồng, co lắp, seal nắp chai
- 8Gia nhiệt phôi rèn bằng cảm ứng: nhiệt độ rèn, chọn tần số, cấp phôi tự động và tính công suất
- 9Hàn đồng ống đồng bằng cảm ứng: vảy hàn, khe hở, khí nitơ và lỗi thường gặp
- 10Lò nấu kim loại cảm ứng: nguyên lý lò trung tần, nồi nấu, cách tính công suất và an toàn vận hành
- 11Máy seal màng nhôm nắp chai bằng cảm ứng: cấu tạo màng, cách chọn máy và xử lý lỗi seal
- 12Gia nhiệt cảm ứng ngành lon và sơn phủ: sấy đóng rắn sơn mối hàn, sấy compound nắp lon, tiệt trùng lon
- 13Chi phí điện gia nhiệt cảm ứng so với lò gas, lò dầu, lò điện trở: cách tính cho 1 tấn thép và thời gian hoàn vốn
- 14Lỗi thường gặp và bảo trì máy tôi cao tần, máy gia nhiệt cảm ứng: từ báo lỗi bộ nguồn đến lỗi chất lượng tôi
- 15Phụ tùng dự phòng máy tôi cao tần trục khuỷu: coil, mũi tâm, bo mạch máy phát, PLC và dung dịch tôi
Lò nấu, giữ nhiệt nhôm: tiết kiệm năng lượng và giảm CO₂
Hiểu lò tốn năng lượng ở đâu và tự tính kWh/tấn – tiền – CO₂, rồi đi qua từng hướng: bảo ôn, đầu đốt hiệu suất cao, hybrid, lò điện, và lộ trình giảm CO₂ khi điện lưới Việt Nam còn nhiều than.
Bắt đầu từ bài 1Xem 6 bài theo thứ tự
Đo kiểm và nắn trục trên dây chuyền
Chọn công nghệ đo trên line, kiểm bánh răng 100%, phân hạng size, nắn trục cong và giữ máy đo luôn đúng.
Bắt đầu từ bài 1Xem 8 bài theo thứ tự
- 1Air gauge hay đầu dò điện LVDT? Chọn công nghệ đo cho lỗ xi lanh, lỗ dẫn hướng xupap và cổ trục khuỷu
- 2Gear checker: kiểm tra bánh răng 100% trên line bằng đo ăn khớp 2 sườn và O.B.D
- 3Phân hạng và khắc laser trong lắp ráp chọn lọc động cơ: đo, ghép cấp, truy xuất
- 4Máy đo và khắc phân loại size trục khuỷu: 10 công nghệ đo 0,001 mm ở 3 vị trí, khắc mã A/B/C và lưu 2,35 triệu chi tiết
Jig kiểm tra, bánh răng master và dưỡng then hoa từ Nhật
Hiểu 8 loại jig kiểm tra trục khuỷu – bánh răng, master và dưỡng then hoa, các xưởng Nhật làm ra chúng và cách đặt hàng cho đúng.
Bắt đầu từ bài 1Xem 18 bài theo thứ tự
- 3Jig đo độ đảo cổ trục khuỷu (jig balance): đo TIR trên con lăn, khác máy cân bằng động ở đâu
- 4Jig đo khoảng cách tâm cổ chốt trục khuỷu: đo so sánh với master qua khối V, sai số cosin và đầu tỳ carbide
- 5Jig kiểm tra góc pha bánh răng và bánh xích cam so với cổ chốt trục khuỷu: nguyên lý, chuỗi sai số, nghiệm thu
- 6Jig đo độ đảo ăn khớp bánh răng cân bằng trên trục khuỷu: nguyên lý ăn khớp với master, đỡ con lăn và nguồn sai số
- 7Jig đo độ đảo ăn khớp bánh răng sau ép: cụm trượt master, lực lò xo và độ lặp lại
- 8Jig đo độ đảo ăn khớp 2 bánh răng trên trục khuỷu: bố trí hai trạm, đo đồng thời và kiểm soát sai số
- 9Jig kiểm tra góc độ bánh răng sau ép: gá khối V, định vị cổ chốt và kiểm soát máy ép
- 10Jig kiểm tra lực xoắn bánh răng ép trên trục khuỷu: nguyên lý, cấu tạo, chọn cờ lê lực và nghiệm thu
- 11Bánh răng master & master then hoa cho jig kiểm tra: cấp chính xác, chứng chỉ đo và cách đặt hàng
- 12Hãng Nhật làm bánh răng master, dưỡng then hoa và máy đo bánh răng: ai làm gì, chọn ai cho việc gì
- 13Watanabe Seimitsu (WSL): xưởng gauge đặc chế, dưỡng then hoa và master hiệu chuẩn ở Nagoya
- 14TPR Osaka Seimitsu: máy đo bánh răng Nhật và trung tâm hiệu chuẩn JCSS cho master gear
- 15Nanya Seisakusho: dụng cụ đo bánh răng trong, master OPD/BPD và gauge then hoa từ Aichi, Nhật Bản
- 16FAM (Osaka): gauge then hoa thân khai, dưỡng kiểm GO/NO-GO và jig đo đặc chế từ Nhật
- 17Broach Grinding Industry (BKK, Hamamatsu): xưởng dưỡng then hoa – spline gauge Nhật với dung sai OPD ±0,002 mm
- 18Tokai Kyohan (Nagoya): master gauge, dưỡng kiểm chi tiết động cơ và tự động hóa đo bằng gauge
Dụng cụ đo cơ khí và hiệu chuẩn
Đọc đúng thước cặp, panme, đồng hồ so; tự kiểm định kỳ; rồi hiểu hiệu chuẩn ISO/IEC 17025 cho từng loại thiết bị đo.
Bắt đầu từ bài 1Xem 11 bài theo thứ tự
- 3Dịch vụ hiệu chuẩn thiết bị đo đạt chuẩn ISO/IEC 17025 – 80 phép hiệu chuẩn được công nhận
- 4Hiệu chuẩn thước cặp, panme, đồng hồ so: phạm vi, cách kiểm và cách đọc giấy chứng nhận
- 5Hiệu chuẩn máy CMM, máy đo độ nhám, căn mẫu, calip và dưỡng ren theo ISO/IEC 17025
- 6Hiệu chuẩn máy đo độ cứng, lực kế, cờ lê lực và máy đo mô-men theo ISO/IEC 17025
- 7Hiệu chuẩn cân điện tử, cân phân tích, cân bàn và quả cân M1 theo ISO/IEC 17025
- 8Hiệu chuẩn đồng hồ áp suất, thiết bị đo mức bằng áp suất và máy đo độ bục
- 9Hiệu chuẩn nhiệt kế, nhiệt kế hồng ngoại, tủ nhiệt, tủ nhiệt ẩm và lò nung theo ISO/IEC 17025
- 10Hiệu chuẩn thiết bị đo điện: đồng hồ vạn năng, ampe kìm, máy hiện sóng, LCR, máy thử cao áp và thiết bị đo thời gian – tần số
- 11Hiệu chuẩn thiết bị phòng thí nghiệm QC: máy XRF, UV-Vis, máy đo pH, độ dẫn, độ nhớt, máy đo độ bóng, máy đo màu, độ rung, độ ồn
Sơn phun và phủ bo mạch
Chọn kiểu súng sơn, súng tĩnh điện, airless, súng cho robot, phụ tùng hao mòn và lỗi hay gặp; thêm phủ conformal coating cho bo mạch.
Bắt đầu từ bài 1Xem 10 bài theo thứ tự
- 1Súng phun sơn ASAHI SUNAC: airless, phun khí, tĩnh điện, chuông quay – chọn loại nào cho xưởng
- 2Súng sơn tĩnh điện cầm tay ASAHI SUNAC HB7000, HB5000, HB6000, HB-X3: nguyên lý, chọn bản S/M/W, bộ điều khiển
- 3Súng airless ASAHI SUNAC MG7, MG7Ⅱ, MG8 và bơm Ecopon: chọn tỉ số áp, béc GN/RN/CN/FN, ống nối dài
- 4Súng sơn tự động cho robot ASAHI SUNAC: EAB400, EAB400R, EAB500, EAB600, chuông quay ESA – chọn cấu hình dây chuyền
- 5Súng phun sơn ANEST IWATA: chọn WIDER, KIWAMI, tĩnh điện E-M, airless ALS hay multi-spray cho xưởng
- 6ASAHI SUNAC hay ANEST IWATA: hãng nào công nghệ sơn tốt hơn? So sánh từng mảng súng, bơm, tĩnh điện, robot
Làm sạch công nghiệp: đá khô, phun bi, laser
So sánh ba cách làm sạch trước, rồi đi sâu từng loại máy để chọn đúng cho khuôn, jig hàn, chi tiết.
Bắt đầu từ bài 1Xem 4 bài theo thứ tự
- 1Đá khô, phun bi hay laser: chọn cách làm sạch công nghiệp nào cho nhà máy
- 2Máy phun đá khô làm sạch khuôn, jig hàn: nguyên lý, chọn máy và an toàn
- 3Máy phun bi, phun cát, phun hạt: nguyên lý, kiểu máy, chọn hạt và cấp độ sạch
- 4Máy laser làm sạch: bóc gỉ, sơn, dầu, làm sạch khuôn – nguyên lý và cách chọn
Dịch vụ kỹ thuật, cải tạo và tự động hóa máy
Bảo dưỡng, sửa chữa, cân chỉnh, thiết kế điện – cơ khí; rồi cải tạo máy cũ, giảm người, giảm cycle time, kiểm tra tự động và an toàn máy – nhà máy cần chuẩn bị gì cho từng việc.
Bắt đầu từ bài 1Xem 17 bài theo thứ tự
- 1Dịch vụ kỹ thuật cho nhà máy: bảo dưỡng, sửa chữa, cân chỉnh máy, thiết kế điện – cơ khí, hiệu chuẩn
- 2Dịch vụ bảo dưỡng máy công nghiệp: bảo dưỡng định kỳ máy CNC, máy mài, máy ép, robot, thủy lực – khí nén
- 3Dịch vụ sửa chữa máy công nghiệp: chẩn đoán lỗi, sửa trục chính, thủy lực, servo, PLC, robot
- 4Dịch vụ cân chỉnh máy CNC: cân bằng máy, kiểm tra độ chính xác hình học, đo laser, ballbar và căn tâm trục
- 5Hiệu chuẩn, bảo dưỡng, sửa chữa và nâng cấp máy CMM Hexagon
- 6Quy trình bảo dưỡng xe nâng xăng, dầu và xe nâng điện: checklist theo chu kỳ
- 7Dịch vụ thiết kế điện cho máy và dây chuyền: thiết kế tủ điện, bản vẽ điện, lập trình PLC, HMI, servo, robot
- 8Dịch vụ thiết kế cơ khí máy chuyên dùng, đồ gá, cơ cấu kẹp và cải tạo máy
- 9Cải tạo – tự động hóa máy cũ (retrofit) hay mua máy mới: chọn thế nào cho nhà máy
- 10Cải tạo tủ điện máy cũ: thay PLC, servo, HMI – quy trình và rủi ro
- 11Tự động hóa cấp phôi bằng robot, loader, AGV: giảm người và tự tính hoàn vốn
- 12Giảm cycle time máy sản xuất: đo, phân tích công đoạn và cải tiến từng giây
- 13Trạm kiểm tra tự động trên dây chuyền: camera, đo inline, chống sai poka-yoke và truy xuất dữ liệu
- 14Cải tạo an toàn máy cũ: đánh giá rủi ro, hàng rào – khóa liên động, màn chắn sáng, mạch dừng khẩn theo ISO 13849
- 15Chế tạo đồ gá, chốt định vị, má kẹp theo bản vẽ: vật liệu, dung sai, kiểm tra nhận hàng và làm lại khi mất bản vẽ
- 16Phụ tùng thay thế máy CNC và tủ điện hay hỏng: khóa cửa an toàn, pin encoder, bơm chiller, cảm biến, xích phoi – lập danh mục dự phòng
- 17Phụ tùng khuôn cắt bavia và vật tư máy đúc nhôm: cấu tạo, hư hỏng, vật liệu và cách đặt hàng thay thế
Điện – điện tử công nghiệp Nhật Bản từ A đến Z
Loạt bài nghiên cứu nền tảng về điện, điện tử công nghiệp Nhật Bản: hệ thống điện và tiêu chuẩn, trung thế, máy biến áp, đóng cắt hạ thế, khí cụ điều khiển, dây cáp và đấu nối, động cơ, điện tử công suất, đo lường, linh kiện điện tử, an toàn điện và nhập khẩu.
Bắt đầu từ bài 1Xem 75 bài theo thứ tự
- 1Điện công nghiệp Nhật Bản: bản đồ lĩnh vực, hãng và tiêu chuẩn
- 2Hệ thống điện Nhật Bản: 50 Hz, 60 Hz, 100 V, 200 V và 400 V
- 3Tiêu chuẩn điện Nhật Bản: JIS C, JEC, JEM và dấu PSE
- 4Cấp bảo vệ IP là gì: cách đọc IP54, IP65, IP67 theo IEC 60529 và JIS C 0920
- 5IEC 60204-1 (JIS B 9960-1): tiêu chuẩn điện cho máy công nghiệp và cách dùng khi mua, nghiệm thu máy
- 6Nghiệm thu tủ điện: checklist hạng mục thử trước khi đóng điện theo IEC 61439 và JIS C 8480
- 7Tuổi thọ thiết bị điện: khi nào nên thay MCCB, contactor, biến tần theo JEMA
- 8Tủ trung thế cubicle Nhật Bản: cấu tạo 6,6 kV, VCB, LBS, PF
- 9Máy biến áp Nhật Bản: Top Runner, lõi amorphous, máy dầu và máy khô
- 10MCCB Nhật Bản: dòng Mitsubishi, Fuji, Terasaki và cách đọc mã
- 11ELCB là gì? Aptomat chống rò điện Nhật Bản và cách chọn độ nhạy
- 12Biến dòng CT, biến áp đo lường VT và ZCT: chọn tỉ số, cấp chính xác
- 13Chống sét lan truyền SPD là gì: Class I, II, III và cách chọn, lắp
- 14Máy cắt chân không VCB kiểu Nhật: cấu tạo, bảo dưỡng, tuổi thọ
- 15Rơ-le bảo vệ quá dòng OCR, DGR, UVR: cài đặt và thử nghiệm
- 16Thanh cái đồng và busduct: chọn tiết diện, bố trí, siết mối nối bu-lông
- 17Tủ ATS là gì: chuyển nguồn tự động giữa điện lưới và máy phát dự phòng
- 18Vỏ tủ điện kiểu Nhật: Nitto Kogyo, Kawamura, quy cách, IP và cách chọn
- 19Aptomat DC, MCCB DC, contactor DC: đóng cắt điện một chiều đúng cách
- 20Cầu chì bán dẫn tác động nhanh: bảo vệ biến tần, thyristor, cách chọn
- 21Tụ bù công suất phản kháng kiểu Nhật: cuộn kháng 6 %, chọn và bảo dưỡng
- 22Khởi động từ Nhật: Mitsubishi MS-T, Fuji SC – cách đọc mã, chọn và thay thế
- 23Rơ le trung gian và timer Omron, IDEC trong máy Nhật: chọn và thay thế
- 24Đầu cos, cầu đấu Nhật Bản: JIS C 2805, cách đọc cỡ R2-4, kìm bấm và lỗi lỏng cốt
- 25Dây cáp điện Nhật Bản: đọc ký hiệu IV, HIV, KIV, VCT, CV, CVV
- 26Connector công nghiệp trong máy Nhật: Hirose, JAE, JST và cách chọn thay thế
- 27Circuit protector là gì? CP, cầu chì bảo vệ mạch điều khiển 24V
- 28Rơ-le nhiệt và rơ-le bảo vệ động cơ 3E: nguyên lý và cách cài đặt
- 29Cáp CC-Link, CC-Link IE, EtherCAT: loại cáp mạng công nghiệp và cách chọn
- 30Cáp robot, cáp xích dẫn: tuổi thọ uốn, bán kính uốn, cách chọn
- 31Công tắc hành trình là gì: Omron, Azbil, cách chọn mã thay thế
- 32Khởi động sao tam giác: mạch chuẩn, chọn contactor, so với khởi động mềm
- 33Máy in ống lồng đánh số dây và nhãn thiết bị trong tủ điện kiểu Nhật
- 34Nút nhấn đèn báo, công tắc xoay mặt tủ: lỗ Ø16, 22, 25, 30 kiểu Nhật
- 35Biến áp điều khiển: chọn công suất VA cho mạch điều khiển 100V, 200V, 24VDC
- 36Đèn máy CNC: đèn LED chiếu sáng máy chống dầu, chống nước, cách chọn và lắp
- 37Ray điện cầu trục và cấp điện thiết bị di động: thanh dẫn an toàn, cable reel, cáp dẹt
- 38Terminal relay là gì: rơ-le giao tiếp cho PLC và đầu chuyển đổi connector
- 39Động cơ điện 3 pha Nhật Bản: Top Runner IE3, đọc nhãn 200/200/220 V và thay động cơ cũ
- 40Motor giảm tốc Nhật: Oriental Motor, Sumitomo, Nissei, Tsubaki – cách chọn và so sánh loại
- 41IGBT là gì? Module công suất Nhật Bản Mitsubishi, Fuji, SiC trong biến tần, servo
- 42Bộ điều chỉnh công suất thyristor cho heater, lò điện: góc pha, zero-cross và chọn đúng
- 43Bộ nguồn xung 24V Nhật Bản: cách chọn TDK-Lambda, Cosel, Omron cho tủ điện
- 44Điện trở hãm biến tần và bộ hãm tái sinh: cách chọn trị số và công suất
- 45Động cơ có phanh: phanh từ, chỉnh khe hở, mạch chỉnh lưu, lỗi hay gặp
- 46Quạt tủ điện: chọn lưu lượng, áp suất, tuổi thọ, San Ace và Oriental Motor
- 47Cấp cách điện của động cơ: class B, F, H, nhiệt độ cho phép và tuổi thọ cuộn dây
- 48Động cơ 1 pha tụ ngậm: tụ khởi động, đảo chiều, đấu dây và lỗi thường gặp
- 49Động cơ không chổi than (BLDC): nguyên lý, so với motor cảm ứng và servo, chọn driver
- 50Thiết bị đo điện Nhật Bản: Hioki, Kyoritsu, Yokogawa, Sanwa và cách chọn
- 51Tụ hóa Nhật (Nichicon, Rubycon, Chemi-Con): đọc thông số, tuổi thọ, khi nào thay
- 52Thiết bị điện phòng nổ là gì: ký hiệu Ex, hệ Nhật, ATEX và IECEx
- 53Nhập khẩu thiết bị điện từ Nhật về Việt Nam: những việc cần biết
- 54Hàng nội địa Nhật và hàng xuất khẩu: thiết bị điện khác nhau ở đâu
- 55Nối đất trong nhà máy: hệ TT, TN-S, IT và nối đất A, B, C, D kiểu Nhật
- 56Dao động ký bắt lỗi biến tần, servo: đầu dò vi sai, kìm dòng và cách đo an toàn
- 57Đo dòng rò, tìm điểm chạm đất bằng ampe kìm khi máy đang chạy
- 58Thiết bị điện tương đương châu Âu và Nhật Bản: so thông số khi cải tạo tủ
- 59Chống sét nhà xưởng: kim thu sét, dây thoát sét, tiếp địa theo IEC 62305 và JIS
- 60Bộ chuyển đổi tín hiệu 4-20mA và bộ cách ly: vòng đất, 2 dây, 4 dây, cách chọn
- 61Bộ điều khiển nhiệt độ Nhật: RKC, Chino, Azbil, Omron – cách đọc mã và chọn thay thế
- 62Bộ ghi nhiệt độ: recorder không giấy và data logger Yokogawa, Chino – cách chọn
- 63Cảm biến lưu lượng và cảm biến mức cho nước, dầu, khí nén: cách chọn
- 64Cặp nhiệt điện và Pt100: loại K, J, R, cấp chính xác JIS, màu dây, cách đấu
- 65Encoder là gì: encoder quay, thước quang, resolver và cách chọn
- 66Loadcell là gì: nguyên lý, mV/V, đấu dây 4/6 dây và bộ chỉ thị Unipulse, Kyowa
- 71Hàn linh kiện SMD, QFP, BGA khi sửa bo mạch: trạm hàn Hakko, tiêu chuẩn IPC
- 72Phủ bảo vệ bo mạch (conformal coating): chống ẩm, bụi, dầu cho bo công nghiệp
- 73Pin PLC, pin servo, pin CNC: mã tương đương và cách thay pin
- 74Rơ-le bán dẫn SSR và photocoupler: nguyên lý, cách chọn, thay thế
- 75Tụ gốm MLCC, tụ film, siêu tụ: đặc tính, mã đọc và cách chọn thay khi sửa bo
Bảng tra cơ khí cho xưởng
Bu lông và lực siết, dung sai lắp ghép, bảng tra ren, ký hiệu hàn, đọc bản vẽ Nhật, dung sai chung – GD&T, then và vòng chặn – tra nhanh khi gia công và bảo trì.
Bắt đầu từ bài 1Xem 7 bài theo thứ tự
Vật liệu thép và inox cho xưởng cơ khí
Mác thép JIS SKD11, SKD61, S45C, SCM440, inox SUS304/316, thép khuôn nhựa, bảng tương đương và độ cứng sau nhiệt luyện – tra cứu nhanh cho kỹ sư và thợ cơ khí.
Bắt đầu từ bài 1Xem 8 bài theo thứ tự
Đo lường nhà máy chuyên sâu
Đo độ nhám, độ cứng, biên dạng – độ tròn, đo hình ảnh, chọn máy CMM, siêu âm đo độ dày và dò khuyết tật – kiến thức thực tế cho phòng QC.
Bắt đầu từ bài 1Xem 6 bài theo thứ tự
Sơn công nghiệp chuyên sâu
Lỗi màng sơn, độ nhớt, tiết kiệm sơn tĩnh điện, bơm và cấp sơn, sơn bột, robot sơn – kiến thức thực tế cho xưởng sơn nhà máy.
Bắt đầu từ bài 1Xem 6 bài theo thứ tự
Lắp ráp điện tử SMT cho nhà máy FDI
Máy gắp đặt, in kem hàn, SPI – AOI, reflow, lỗi hàn, X-quang BGA, chống tĩnh điện ESD, tra keo – kiến thức thực tế cho nhà máy điện tử.
Bắt đầu từ bài 1Xem 8 bài theo thứ tự
Khí nén chuyên sâu: xi lanh, van, chân không
Tính chọn xi lanh, van, giác hút; mã tương đương SMC – CKD; sửa xì phớt, rò rỉ khí nén; xi lanh khóa, có phanh, không cần – kiến thức thực tế cho bảo trì nhà máy.
Bắt đầu từ bài 1Xem 14 bài theo thứ tự
Đúc áp lực nhôm và hàn công nghiệp
Máy đúc áp lực, khuyết tật đúc, chất tách khuôn, bảo dưỡng máy đúc; điện cực hàn điểm, lỗi mối hàn MIG/MAG – kiến thức thực tế cho xưởng đúc, xưởng hàn.
Bắt đầu từ bài 1Xem 18 bài theo thứ tự
- 1Bảo dưỡng máy đúc áp lực: xi lanh phun, bình tích áp, kẹp khuôn và hệ thủy lực
- 2Chất tách khuôn đúc áp lực: chọn loại, tỷ lệ pha và cách phun để giảm rỗ khí, dính khuôn
- 3Khuyết tật đúc áp lực nhôm: rỗ khí, rỗ co, nứt, bavia – nguyên nhân và cách khắc phục
- 4Máy đúc áp lực nhôm: cấu tạo, nguyên lý 3 pha phun và cách chọn lực kẹp khuôn
- 7Đúc chân không (vacuum die casting): giảm rỗ khí, cho phép nhiệt luyện và hàn chi tiết đúc
- 8Máy điều nhiệt khuôn đúc áp lực: dầu hay nước, tính công suất và cách giữ khuôn ổn định nhiệt
- 9Nhôm ADC12, AlSi9Cu3: thành phần, tính chất và cách chọn hợp kim nhôm đúc áp lực
- 10Phun bi chi tiết đúc nhôm: làm sạch, xóa bavia, chọn máy, chọn hạt phun và kiểm soát bề mặt
Gia công tia lửa điện EDM: cắt dây, xung định hình, khoan lỗ nhỏ
30 bài chuyên sâu về EDM: nguyên lý phóng điện, nguồn xung và servo, chất điện môi, kết cấu máy, máy cắt dây, máy xung định hình, máy khoan lỗ nhỏ; dây cắt, cắt nhiều lần, cắt côn, cắt trong dầu, cắt hợp kim cứng, đứt dây, khe hở – offset; điện cực, bề mặt gương, rib sâu, tooling, orbit; lớp biến trắng, CAM, tự động hoá, bảo dưỡng, an toàn; ứng dụng khuôn – hàng không – y tế, so sánh với phay tốc độ cao, các hãng Sodick, Mitsubishi Electric, Makino, FANUC và chọn mua.
Bắt đầu từ bài 1Xem 30 bài theo thứ tự
- 1An toàn máy EDM: cháy dầu, khí và hơi dầu, bụi graphite, điện, bùn và chất thải
- 2Bảo dưỡng máy EDM: lọc, nhựa ion, dẫn hướng dây, tiếp điểm và dầu điện môi
- 3Lập trình CAM EDM: cắt dây, xung định hình, mô phỏng và quản lý chương trình
- 4Lớp biến trắng EDM (recast layer): nứt tế vi, ảnh hưởng và cách khắc phục
- 5Tự động hóa EDM chạy đêm: robot, đổi điện cực, xỏ dây, tiếp điểm và giám sát từ xa
- 6Cắt dây côn (taper cutting) 4 trục U/V: góc thoát phôi cho khuôn dập và chi tiết nghiêng
- 7Cắt dây hợp kim cứng, PCD, PCBN: chống mất cobalt và nứt tế vi
- 8Cắt dây nhiều lần (trim cut, skim cut): đạt độ nhám Ra thấp và dung sai vài micromet
- 9Cắt dây trong dầu (oil wire EDM): khi nào nên dùng cho hợp kim cứng và chi tiết siêu nhỏ
- 10Dây cắt EDM: đồng thau, phủ kẽm, lõi thép, molypden và vonfram – chọn loại dây nào
- 11Đứt dây cắt dây EDM: nguyên nhân và cách khắc phục theo từng triệu chứng
- 12Khe hở phóng điện và offset khi cắt dây: bù dây, định vị pick-up, kiểm soát góc
- 13Chất điện môi EDM: dầu hay nước khử ion, điện trở suất và hệ thống lọc
- 14EDM là gì? Nguyên lý phóng điện và thông số xung trong gia công tia lửa điện
- 15Kết cấu máy EDM: động cơ tuyến tính, gốm và ổn định nhiệt
- 16Máy cắt dây EDM: cấu tạo, dẫn hướng dây, AWT, căng dây và rửa phoi
- 17Máy khoan lỗ nhỏ EDM (small hole drilling): lỗ mồi cắt dây, lỗ làm mát và cách chọn máy
- 18Máy xung định hình (die-sinking EDM): cấu tạo, trục Z, trục C và quỹ đạo orbit
- 19Nguồn xung EDM: từ mạch RC đến transistor, servo khe hở và điều khiển thích nghi
- 20Chọn mua máy EDM cho xưởng Việt Nam: nhập khẩu, lắp đặt, chi phí vận hành
- 21EDM trong hàng không và y tế: lỗ làm mát, cấy ghép, khuôn vi
- 22EDM trong chế tạo khuôn: quy trình thực tế từ phay đến đánh bóng
- 23EDM hay phay tốc độ cao hay laser: chọn công nghệ nào cho khuôn
- 24Hãng máy EDM Nhật Bản: Sodick, Mitsubishi Electric, Makino, FANUC, Seibu
- 25Điện cực EDM: graphite hay đồng, chế tạo điện cực và kiểm soát tỉ lệ mòn
- 26EDM hợp kim cứng, titan và Inconel: thông số và lưu ý cho xung định hình
- 27Gia công rib sâu EDM trên khuôn ép nhựa: rửa phoi, jump và điện cực mỏng
- 28Hệ thống tooling điện cực EDM: zero-point, gá lắp lặp lại chính xác
- 29Quỹ đạo orbit EDM và trục C: chiến lược mở rộng hốc, làm ren và lỗ xoắn
- 30Bề mặt gương EDM: từ xung thô đến tinh và cách đọc thang VDI 3400
Thiết bị cho sản xuất và kiểm định vi mạch tại Việt Nam
Từ chip bảo mật 28 nm trong nước tới nhà máy đóng gói – kiểm thử: thiết bị thử nghiệm độ tin cậy, X-quang CT, phòng test, gia công chính xác và tự động hoá sản phẩm đầu cuối – góc nhìn người mua máy.
Bắt đầu từ bài 1Xem 10 bài theo thứ tự
- 1Burn-in và power cycle test chip bán dẫn: nguyên lý, bo burn-in, tải nhiệt và thiết bị cần có
- 2Thử nghiệm độ tin cậy vi mạch theo JEDEC: nhiệt ẩm 85/85, chu kỳ nhiệt, sốc nhiệt, HAST và tủ thử tương ứng
- 3Tủ sốc nhiệt cho test chip: air-to-air hai vùng, ba vùng hay liquid-to-liquid, chọn thế nào
- 4X-quang và CT kiểm tra đóng gói chip: void keo gắn die, dây nối, mối hàn BGA – chọn máy 2D hay CT, kV bao nhiêu
Gia công bánh răng: từ bản vẽ đến thành phẩm với máy và dao Nhật Bản
20 bài chuyên sâu về chế tạo bánh răng: thông số thân khai, quy trình, phay lăn, xọc, power skiving, cạo, cán, vát mép, nhiệt luyện và biến dạng, khôn răng, bánh răng côn xoắn – hypoid, trục vít, thanh răng – răng trong, tuổi thọ dao hob, đọc biểu đồ đo ISO 1328, tiếng ồn và micro-geometry, bánh răng xe điện, bánh răng nhựa – thiêu kết, các hãng Nhật và đầu tư dây chuyền.
Bắt đầu từ bài 1Xem 20 bài theo thứ tự
- 1Bánh răng côn xoắn và hypoid: chế tạo bằng face milling, face hobbing, rà và mài
- 2Đọc biểu đồ đo bánh răng: profile, lead, pitch, runout theo ISO 1328
- 3Gia công thanh răng và bánh răng trong: phay, chuốt, xọc, power skiving
- 4Tiếng ồn bánh răng: nguyên nhân NVH và cách sửa bằng micro-geometry
- 5Trục vít bánh vít: hình học, gia công và cách kiểm tra ăn khớp
- 6Tuổi thọ dao hob: cơ chế mòn, mài lại, phủ lại và quản lý dao
- 11Cán răng (gear rolling): hoàn thiện bánh răng bằng biến dạng dẻo và cán then hoa
- 12Cạo răng (gear shaving) trước nhiệt luyện: nguyên lý, dao cạo và cạo răng trong
- 13Khôn răng (gear honing): hoàn thiện bánh răng sau tôi và so sánh với mài răng
- 14Nhiệt luyện bánh răng: thấm cacbon, tôi cao tần và kiểm soát biến dạng
- 15Vát mép răng (chamfering) và tẩy bavia bánh răng: vì sao quan trọng
- 16Phay lăn răng (hobbing): nguyên lý, dao hob và chế độ cắt
- 17Power skiving so với phay lăn và xọc răng: chọn công nghệ tạo răng thế nào
- 18Quy trình chế tạo bánh răng từ phôi đến thành phẩm: từng bước, từng nhánh công nghệ
- 19Thông số bánh răng thân khai: modun, góc áp lực, dịch chỉnh và cách đọc bản vẽ
- 20Xọc răng (gear shaping): gia công bánh răng trong và bánh răng bậc
Máy mài Nhật Bản: nguyên lý, máy, đá mài, sửa đá và đo trong quá trình
20 bài chuyên sâu về công nghệ mài và máy mài Nhật Bản: nguyên lý cắt bằng hạt mài, mài phẳng, mài tròn ngoài, mài trong, không tâm, siêu chính xác, hai mặt, biên dạng, đá mài thường và CBN, sửa đá, cân bằng, đo trong quá trình, dung dịch mài, cháy mài, trục chính, mài bánh răng, tự động hóa, các hãng Okamoto, JTEKT, Shigiya, Toyo, Nagase, Koyo Machine và cách chọn máy.
Bắt đầu từ bài 1Xem 20 bài theo thứ tự
- 1Các hãng máy mài Nhật Bản: Okamoto, JTEKT, Shigiya, Toyo, Nagase, Koyo và hệ đá – đo
- 2Chọn máy mài cho xưởng Việt Nam: checklist, nhập khẩu từ Nhật, lắp đặt và nghiệm thu
- 3Mài bánh răng: mài biên dạng, mài lăn trục vít, mài hypoid và honing sau nhiệt luyện
- 4Tự động hóa máy mài: loader, đo và bù mòn đá, sửa đá tự động, chạy đêm không người
- 5Cân bằng đá mài: nguyên nhân mất cân bằng, đầu cân bằng tự động và giám sát rung trục chính
- 6Chọn đá mài: cách đọc ký hiệu hạt, cỡ hạt, độ cứng, cấu trúc và kết dính
- 7Đá CBN và đá kim cương: bốn kiểu kết dính vitrified, resin, metal, mạ điện
- 8Sửa đá mài: truing, dressing, kim cương đơn điểm, rotary dresser và cảm biến AE
- 9Cháy mài, nứt mài và độ nhám: nhận biết, nguyên nhân và kiểm soát chất lượng bề mặt
- 10Đo trong quá trình mài: in-process gauge, chuyển pha thô – tinh và bù mòn đá
- 11Dung dịch mài: cấp dung dịch qua vòi, lớp khí quanh đá và hệ lọc giấy – từ tính – xoáy
- 12Trục chính máy mài: ổ lăn, bạc thuỷ động, thuỷ tĩnh, ổ khí và động cơ tích hợp
- 13Mài biên dạng (profile grinding): sửa đá theo hình, mài khuôn dập, dao cắt và jig grinding
- 14Máy mài hai mặt (double disc): nguyên lý, kiểu máy và cách chọn đá
- 15Máy mài không tâm (centerless): nguyên lý đá dẫn, thanh đỡ, thrufeed và infeed
- 16Máy mài phẳng CNC: bàn tịnh tiến trục ngang, bàn tròn, cột đôi và cách chọn
- 17Máy mài siêu chính xác: dẫn hướng thủy tĩnh, động cơ tuyến tính và cách đạt độ phẳng 1 µm
- 18Máy mài tròn ngoài CNC: đầu đá góc nghiêng, mài chạy dọc và ăn thẳng (plunge)
- 19Máy mài trong (ID grinding): trục đá quill tốc độ cao và các lỗi lỗ loe, côn, rung
- 20Nguyên lý mài: hạt mài cắt kim loại như thế nào và nhiệt vùng mài hình thành ra sao
Lộ trình đầu tư thiết bị cho nhà máy Việt Nam – học từ Nhật Bản
Nhật Bản đã đi qua con đường công nghiệp hoá mà nhà máy Việt Nam đang đi. Loạt bài xếp các nhóm thiết bị theo thứ tự cần ngay – chuẩn bị – chưa đến lúc: đo lường, robot thay sức người, giữ máy cũ chạy, tiết kiệm năng lượng, tự động hoá cell → dây chuyền, nội địa hoá linh kiện, kiểm mối hàn, nạp chất lỏng.
Bắt đầu từ bài 1Xem 11 bài theo thứ tự
- 1Giá điện tăng: nhà máy Việt Nam nên tiết kiệm năng lượng bắt đầu từ đâu – lò nhôm, gia nhiệt cảm ứng hay khí nén?
- 2Nhà máy toàn máy Nhật cũ 15–25 năm: chiến lược phụ tùng, bảo dưỡng và khí nén – thuỷ lực để máy chạy thêm 10 năm
- 3QC từ "soi mắt" sang số liệu: nhà cung cấp cấp 2–3 cần những thiết bị đo gì?
- 4Thiếu lao động: nhà máy Việt Nam nên tự động hoá khâu nào trước – robot gắp đặt, đầu mài bù lực hay AGV?
- 5Dây chuyền lắp ráp ô tô, xe máy nội địa: khi nào nên chuyển nạp dầu phanh, nước làm mát, gas điều hoà sang máy tự động?
- 6Nội địa hoá linh kiện chính xác: nhà cung cấp Việt Nam cần những máy công cụ Nhật nào để nhận được đơn hàng?
- 7Tự động hoá từ từng cell đến dây chuyền: lộ trình 3 bước cho nhà máy Việt Nam theo cách Nhật đã làm
- 8Xưởng hàn thân xe nội địa: kiểm tra mối hàn điểm thế nào khi tỷ lệ thân xe làm trong nước tăng lên?
Máy tiện CNC Nhật Bản: Swiss-type, 2 trục chính, máy tiện đứng
20 bài chuyên sâu về máy tiện CNC Nhật Bản: guide bush, bố trí dao, trục chính phụ, bar feeder, coolant cao áp, collet, lập trình 2 kênh, độ chính xác, chi tiết y tế – ô tô – điện tử, trượt đầu vs đầu cố định, 2 trục chính 2 ụ dao, trục Y dao quay, máy tiện đứng, cắt rung LFV, tự động hóa và các hãng Citizen Cincom, Star, Tsugami, Nakamura-Tome, Miyano, Takisawa.
Bắt đầu từ bài 1Xem 20 bài theo thứ tự
- 1Bar feeder máy cấp phôi thanh: chọn loại nào cho máy tiện Swiss và đầu cố định
- 2Bố trí dao máy tiện trượt đầu: gang tool post, dao quay, trục Y và trục B
- 3Collet máy tiện: kẹp phôi thanh và đầu kẹp dao nhỏ trên máy Swiss-type
- 4Coolant cao áp máy tiện: bẻ phoi, khoan sâu và chọn dầu cắt cho máy tiện nhỏ
- 5Ống dẫn hướng guide bush máy tiện trượt đầu: loại, khe hở, cách chọn
- 6Trục chính phụ máy Swiss: gia công mặt sau, đồng bộ và parts catcher
- 11Citizen Cincom: các dòng máy tiện trượt đầu L, M, D, A, R, B và cách chọn
- 12Máy tiện đầu cố định Nhật: Miyano và Takisawa, chọn theo phôi Ø42–Ø80
- 13Nakamura-Tome: các dòng máy tiện đa nhiệm 2 trục chính WT, WY, NTY3, JX
- 14Star Micronics: các dòng máy tiện trượt đầu SR, SB, SW, SV, SX, SD, ST
- 15Tsugami: máy tiện trượt đầu và máy tiện chính xác, các họ B, BW, SS, P, TMA
- 16Cắt rung tần số thấp LFV: bẻ phoi inox, titan, đồng trên máy tiện
- 17Máy tiện 2 trục chính 2 ụ dao: cách chọn và khai thác (Nakamura, Miyano, Takisawa)
- 18Máy tiện CNC trục Y dao quay (live tool): khi nào thật sự cần
- 19Máy tiện đứng (VTL) cho chi tiết lớn: đĩa, moay-ơ, vòng bi, vỏ hộp
- 20Tự động hóa máy tiện CNC: bar feeder, gantry loader, robot và chạy đêm
Máy đa nhiệm tiện – phay Nhật Bản: công nghệ, dòng máy và cách chọn
20 bài chuyên sâu về máy đa nhiệm (multi-tasking/mill-turn) Nhật Bản: trục B, trục chính phụ, ụ dao dưới, tiện trên máy phay 5 trục, bánh răng, hybrid, lập trình đa kênh, mô phỏng, độ chính xác, tự động hóa, hiệu quả đầu tư, chọn máy và các dòng INTEGREX, NTX, MULTUS, CUBLEX, Takisawa – Citizen – Tsugami – Star.
Bắt đầu từ bài 1Xem 20 bài theo thứ tự
- 5DMG MORI NTX, NT và CTX TC: các dòng máy đa nhiệm tiện phay
- 6Matsuura CUBLEX và MX-T: máy phay 5 trục kiêm tiện và mài
- 7Máy tiện đa nhiệm Nhật cỡ nhỏ và vừa: Takisawa, Miyano, Tsugami, Cincom, Star
- 8Mazak INTEGREX: các dòng máy đa nhiệm i, j, e, AG và cách chọn
- 9Okuma MULTUS: dòng máy đa nhiệm MULTUS B, MULTUS U và LASER EX
- 10Độ chính xác máy đa nhiệm: sai số từ trục B, nhiệt và chuyển phôi
- 11Gia công bánh răng trên máy đa nhiệm: skiving, phay lăn và phay răng bằng dao ngón
- 12Lập trình máy đa nhiệm: MAZATROL, OSP, G-code đa kênh và CAM mill-turn
- 13Máy hybrid in 3D và cắt gọt kim loại: DED, tôi laser, mài trên cùng một máy
- 14Mô phỏng va chạm máy đa nhiệm và quản lý dao: mô hình số, đo dao, tuổi dao
Trung tâm gia công 5 trục: công nghệ, độ chính xác và vì sao Nhật Bản dẫn đầu
20 bài chuyên sâu về máy 5 trục Nhật Bản: cấu hình trục, direct drive, trục chính, RTCP, bù nhiệt, hiệu chỉnh động học, cấp chính xác, kết cấu, CNC, tiện phay đa nhiệm, tự động hóa, khuôn, hàng không, CAM, đồ gá, chọn máy và nhập khẩu.
Bắt đầu từ bài 1Xem 21 bài theo thứ tự
- 1Bù nhiệt máy CNC 5 trục: nguồn nhiệt, mô hình bù và cách giữ độ chính xác cả ngày
- 2Độ chính xác máy 5 trục: cách đọc catalog theo ISO 230 và JIS B 6338
- 3Hiệu chỉnh máy 5 trục: đo tâm quay bằng đầu dò và bi chuẩn
- 4Kết cấu thân máy 5 trục: gang, phân tích FEM, box-way và dẫn động tại tâm trọng lực
- 5Máy 5 trục siêu chính xác Nhật Bản: cạo rà tay, ổn nhiệt và dung sai micromet
- 6Cấu hình máy 5 trục: bàn trunnion, đầu xoay, gantry và máy ngang
- 7Động cơ direct drive cho bàn xoay 5 trục: so với bánh vít và roller cam
- 8RTCP là gì? Điều khiển tâm dụng cụ 5 trục, G43.4, G68.2 và điểm kỳ dị
- 9Trục chính máy 5 trục: built-in motor, côn HSK, tốc độ và mô-men
- 10Trung tâm gia công 5 trục là gì? Cấu tạo, 3+2 và 5 trục đồng thời
- 15Gia công titan 5 trục: Inconel, chi tiết hàng không và yêu cầu với máy
- 16Gia công khuôn 5 trục tốc độ cao: dao ngắn, bề mặt gương, giảm đánh bóng tay
- 17Hệ điều khiển CNC 5 trục: FANUC, Okuma OSP, Mazatrol, Pro6 và M800V khác nhau ở đâu
- 18Lập trình CAM 5 trục: chiến lược gia công, post-processor và mô phỏng va chạm
- 19Máy tiện phay đa nhiệm: mill-turn 5 trục INTEGREX, NTX, MULTUS và cách chọn
- 20Tự động hóa máy 5 trục: pallet, robot nạp phôi và chạy đêm không người
- 21Máy 6 trục là gì? Khác máy 5 trục ở đâu và vì sao Nhật Bản không đi theo hướng này
Giải pháp công nghệ Nhật theo ngành cho nhà máy Việt Nam
Dành cho ban dự án, phòng kỹ thuật và mua hàng của các tập đoàn, nhà máy lớn: thiết bị cần có theo từng ngành, cách chọn, nghiệm thu và vận hành – kèm tóm tắt tiếng Anh.
Bắt đầu từ bài 1Xem 12 bài theo thứ tự
- 4Gia nhiệt cảm ứng ngành thép: nung phôi, ram thanh và ống, lắp ghép nóng – so với lò đốt
- 5Thiết bị và phụ tùng nhà máy thép: đúc liên tục, cán, hoàn thiện và giám sát tình trạng
- 6Vòng bi máy cán thép và máy đúc liên tục: kết cấu, nguyên nhân hỏng và cách kéo dài tuổi thọ
- 7Kiểm tra không phá hủy thép: siêu âm, dòng xoáy, bột từ, thẩm thấu và phân tích XRF cho tấm, ống, thanh
- 8Phòng thí nghiệm cơ tính nhà máy thép: máy thử kéo, thử độ cứng, thử mỏi và phân tích thành phần
- 9Thủy lực AGC máy cán: xi lanh, van servo, cảm biến vị trí và bảo trì để giữ dung sai chiều dày
- 10Bảo trì cầu trục, pa lăng nhà máy thép: kiểm tra hằng ngày, định kỳ, kiểm định và nâng cấp an toàn
- 11Đo kích thước ray, thép hình và trục cán: laser tracker, máy quét 3D và đo profile trên dây chuyền
- 12Trục cán thép: chọn vật liệu HSS, thép rèn ESR, mài lại và bảo trì để giảm chi phí trên mỗi tấn cán
PLC các hãng – nghiên cứu chuyên sâu
Mitsubishi, Omron, Keyence, Panasonic, JTEKT TOYOPUC, Fuji, Hitachi, Toshiba, Yaskawa, Siemens, Allen-Bradley, Schneider, Beckhoff, Delta, LS – các dòng, phần mềm, vùng nhớ, mạng, vòng đời và cách chọn hãng cho nhà máy.
Bắt đầu từ bài 1Xem 30 bài theo thứ tự
- 1So sánh PLC Nhật: Mitsubishi, Omron, Keyence, Panasonic, TOYOPUC và các hãng khác
- 2PLC Nhật và PLC châu Âu (Siemens, Rockwell, Schneider) khác nhau thế nào
- 3Hãng PLC phổ biến ở Việt Nam theo từng ngành: ô tô, điện tử, thực phẩm, xi măng
- 4Chọn hãng PLC cho máy mới, cải tạo: phụ tùng, kỹ sư, license, vòng đời
- 5PLC ngừng sản xuất: vòng đời PLC các hãng và dòng thay thế (FX3U, Q, CS1, S7-300, SLC 500)
- 6PLC Mitsubishi iQ-R: chọn CPU, đế, module và cấu hình cho dây chuyền
- 7PLC Mitsubishi FX5U, FX5UC, FX5UJ, FX5S: khác nhau thế nào, chọn dòng nào
- 8Bảo trì PLC Mitsubishi Q series và L series trên máy cũ: sao lưu, lỗi, nâng cấp
- 9PLC Keyence KV-X, KV-8000, KV Nano và KV STUDIO: hiểu để bảo trì máy Nhật
- 10PLC Panasonic FP0H, FP7, FP-XH, FP0R: phần mềm FPWIN GR7, vùng nhớ, bảo trì
- 11PLC Omron NJ NX (Sysmac): cấu tạo, các dòng CPU và điều khiển chuyển động
- 12Sysmac Studio và CX-Programmer khác nhau thế nào – PLC Omron nào dùng phần mềm nào
- 13EtherCAT Omron: cấu hình NX I/O, servo 1S và cách tìm node lỗi
- 14PLC IDEC MicroSmart FC6A, FC6A Plus, SmartAXIS: chọn dòng nào, lập trình WindLDR
- 15PLC Fuji Electric MICREX-SX (SPH, SPF): các dòng CPU, phần mềm và mạng
- 16PLC TOYOPUC của JTEKT: lịch sử, cấu tạo, các dòng và phần mềm PCwin
- 17FL-net là gì? Mạng PLC chuẩn Nhật và PLC an toàn TOYOPUC-PCS
- 18PLC Hitachi: EH-150, EHV, MICRO-EHV, HX – phần mềm, sao lưu, thay thế
- 19PLC Toshiba: Unified Controller nv series và PROSEC T-series đời cũ
- 20Bộ điều khiển Yaskawa MP3000 và iC9200: khi nào dùng thay PLC thường
- 21PLC Siemens S7-1200, S7-1500 và TIA Portal cho kỹ sư quen Mitsubishi, Omron
- 22PLC Allen Bradley: ControlLogix, CompactLogix, Micro800 và Studio 5000
- 23PLC Schneider Modicon M221, M241, M262, M340, M580: chọn dòng và phần mềm
- 24Beckhoff TwinCAT và CODESYS: PLC chạy trên máy tính công nghiệp
- 25PLC Delta, LS và các hãng trên máy Trung Quốc, Đài Loan, Hàn Quốc
- 26Chuẩn iec 61131-3: 5 ngôn ngữ lập trình PLC LD, FBD, ST, SFC, IL
- 27Chuyển đổi chương trình plc giữa các hãng: công cụ, quy trình, rủi ro
- 28Kết nối plc khác hãng: SLMP, FINS, S7, Modbus TCP và gateway
- 29Bảng tra cáp lập trình plc và phần mềm của từng hãng
- 30Bảng đối chiếu vùng nhớ plc Mitsubishi, Omron, Siemens, Keyence, Panasonic
Thiết bị cho đường sắt tốc độ cao, depot và nhà máy đường ray
Thiết bị đo kiểm, siết lực, nung cảm ứng, làm sạch, tự động hóa và hiệu chuẩn cho depot bảo dưỡng tàu, xưởng đại tu bogie và nhà máy tà vẹt – tấm bản đường ray tại Việt Nam.
Bắt đầu từ bài 1Xem 3 bài theo thứ tự
Công nghệ in 3D kim loại
Chuyên sâu cỡ đại học – sau đại học: các hãng Nhật, vật lý nung chảy bột bằng laser, vật liệu và bột, EBM – DED – binder jetting – hybrid, thiết kế, hậu xử lý, kiểm định và chi phí.
Bắt đầu từ bài 1Xem 30 bài theo thứ tự
- 1In 3D kim loại hãng Nhật nào đứng số 1? Phân tích theo từng tiêu chí
- 2Vì sao in 3D kim loại khó hơn in nhựa: tám rào cản vật lý và kỹ thuật
- 3Công nghệ in 3D kim loại theo ISO/ASTM 52900: phân loại và so sánh
- 4Sodick OPM: máy in 3D kim loại kết hợp phay tốc độ cao cho khuôn
- 5Matsuura LUMEX Avance: máy hybrid in 3D kim loại và phay cho khuôn
- 6Máy in 3D kim loại Nhật Bản: Nikon, JEOL, Mitsubishi Electric, DMG Mori, Mazak
- 7Mật độ năng lượng laser trong in 3D kim loại: công thức, giới hạn và cách dùng đúng
- 8Bể nóng chảy keyhole và Marangoni trong in 3D kim loại: cơ chế và hệ quả
- 9Khuyết tật in 3D kim loại: rỗ khí, thiếu ngấu (lack of fusion), nứt và cách khắc phục
- 10Ứng suất dư in 3D kim loại: cơ chế, cong vênh khi cắt đế và cách giảm
- 11Vi cấu trúc in 3D kim loại: đông đặc nhanh, bản đồ G–R, hạt cột và tổ chức sau nhiệt luyện
- 12Mô phỏng in 3D kim loại: từ bể nóng chảy đến biến dạng chi tiết và bù hình học
- 13Bột kim loại in 3D: phun khí, plasma, PREP và các chỉ tiêu cần kiểm
- 14Thép maraging in 3D và thép khuôn: vì sao in tốt, hoá già ra sao
- 15Titan in 3D: Ti-6Al-4V bằng laser và chùm tia điện tử, tổ chức và cơ tính
- 16Inconel in 3D: siêu hợp kim niken IN718, IN625 và các pha cần kiểm soát
- 17Nhôm in 3D: AlSi10Mg và hợp kim cường độ cao, vì sao 7075 nứt
- 18In 3D đồng laser xanh: hấp thụ, dẫn nhiệt và các giải pháp
- 19In 3D chùm tia điện tử EBM: chân không, tiền thiêu kết và vật liệu khó
- 20Công nghệ DED: đắp kim loại bằng laser, tham số và máy của hãng Nhật
- 21Binder jetting kim loại: co ngót khi thiêu kết, mật độ và so với MIM
- 22Máy hybrid in 3D và CNC: PBF + phay, DED + tiện–phay
- 23WAAM hàn đắp hồ quang và cold spray: đắp kim loại cỡ lớn
- 24So sánh in 3D kim loại với đúc, MIM, gia công CNC và rèn
- 25Thiết kế cho in 3D kim loại (DfAM): quy tắc góc nhô, thành mỏng, lattice
- 26Hậu xử lý in 3D kim loại: khử ứng suất, cắt đế, HIP, xử lý nhiệt, gia công tinh
- 27Độ bền mỏi chi tiết in 3D kim loại: vì sao yếu và cải thiện thế nào
- 28Kiểm tra chi tiết in 3D bằng CT và giám sát in-situ: phương pháp, giới hạn
- 29Khuôn làm mát conformal in 3D: truyền nhiệt, thiết kế kênh và bảo trì
- 30Chi phí in 3D kim loại: mô hình tính giá thành và lộ trình áp dụng
Bảo dưỡng và sửa lỗi máy CNC FANUC
Bảo dưỡng định kỳ, đọc và chẩn đoán alarm, servo – spindle – amplifier, thay thế phần cứng, PMC – tham số – macro – boot, cơ khí và độ chính xác, theo từng dòng máy, giám sát và retrofit – kiến thức thực tế cho kỹ thuật viên bảo trì máy CNC dùng bộ điều khiển FANUC.
Bắt đầu từ bài 1Xem 90 bài theo thứ tự
- 1Bảo dưỡng máy CNC FANUC: cần làm gì, bao lâu một lần, lỗi nào hay gặp
- 2Bộ điều khiển FANUC: phân biệt các đời 0i, 16i/18i, 30i và cách nhận biết
- 3Lịch bảo dưỡng máy CNC FANUC: checklist ngày, tuần, tháng, 6 tháng, năm
- 4Sao lưu dữ liệu CNC FANUC: tham số, chương trình, PMC và ảnh SRAM
- 5Thay pin máy CNC FANUC: pin bộ nhớ và pin encoder, làm đúng để không mất dữ liệu
- 6Vệ sinh tủ điện và thay quạt tản nhiệt CNC FANUC: chống quá nhiệt
- 7Cách đọc alarm máy CNC FANUC: mã lỗi PS, SV, SP, OT và các bước chẩn đoán
- 8Lỗi amplifier FANUC: đọc đèn LED PSM, SVM, SPM và lỗi nguồn hay gặp
- 9Lỗi quá hành trình FANUC: OT0500, OT0506 và cách thoát an toàn
- 10Lỗi servo FANUC: SV0401, SV0410, SV0411 và lỗi quá tải – nguyên nhân, cách khoanh vùng
- 11Lỗi spindle FANUC: mã lỗi trên màn hình CNC và đèn LED spindle amplifier
- 12Mất điểm gốc máy CNC FANUC: nguyên nhân và cách cài lại điểm gốc encoder tuyệt đối
- 13Định hướng trục chính FANUC (orientation): lỗi hay gặp và cách cài đặt
- 14Lỗi cảm biến spindle FANUC: SP9073, SP9081 đến SP9087 và cách kiểm tra
- 15Lỗi EMG FANUC: dừng khẩn không reset được, kiểm tra từng điểm trong mạch
- 16Lỗi encoder FANUC: SV0360 đến SV0369 là gì, phân biệt encoder hỏng và cáp lỗi
- 17Lỗi FSSB FANUC: cáp quang servo, alarm SV5134, SV5136, SV5137 và cách xử lý
- 18Lỗi SV0417 FANUC: tham số servo sai, đọc diagnosis và sửa từng bước
- 19Máy CNC FANUC không chạy auto: Cycle Start không ăn hoặc dừng giữa chừng không alarm
- 20Máy CNC FANUC không lên màn hình: thứ tự kiểm tra từ nguồn đến cáp màn hình
- 21System alarm FANUC (SYS ALM): lỗi hệ thống, cách đọc và xử lý
- 22Trục servo FANUC bị rung, kêu: cách khoanh vùng cơ khí hay điện và xử lý
- 23Bảo dưỡng trục chính CNC (spindle): dấu hiệu hỏng, đo độ đảo, bôi trơn, bộ kẹp dao
- 24Bù backlash FANUC: đo khe hở, nhập tham số và bù sai số bước
- 25Servo Guide FANUC là gì: chỉnh servo, giảm rung, tăng độ chính xác
- 26Kiểm tra motor servo FANUC: cách điện, encoder, phanh và cáp
- 27Linh kiện FANUC ngừng sản xuất: sửa chữa, tân trang hay thay thế?
- 28Sửa chữa amplifier FANUC αi/βi: lỗi thường gặp, sửa hay đổi module
- 29Bàn phím MDI FANUC và bảng điều khiển máy bị hỏng phím: kiểm tra và thay
- 30Cáp encoder FANUC và cáp động lực servo: dấu hiệu hỏng, đo kiểm và thay thế
- 31Màn hình CNC FANUC bị hỏng: mờ, tối, sọc hình và cách sửa hoặc thay
- 32Sửa motor spindle FANUC: dấu hiệu hỏng, thay vòng bi, quạt và khi nào thay mới
- 33Tay quay MPG FANUC không chạy: nguyên nhân, cách kiểm tra và thay
- 34Thay encoder FANUC (pulsecoder) trên motor servo: khi nào cần và làm thế nào
- 35Thay mainboard FANUC: quy trình sao lưu, thay board và khôi phục dữ liệu CNC
- 36Thay motor servo FANUC: chọn đúng mã, cài đặt lại tham số và điểm gốc
- 41Boot system FANUC: cách vào, các menu và sao lưu SRAM, FROM ra thẻ nhớ
- 42Bù pitch error FANUC: đo laser, lập bảng bù và nhập vào CNC
- 43Cài ethernet CNC FANUC: đặt IP, FTP, FOCAS2 và cách kiểm tra kết nối
- 44Macro FANUC cho người bảo trì: biến hệ thống, alarm tùy chỉnh và cách đọc macro hãng máy
- 45Dual Check Safety FANUC: an toàn của máy CNC hoạt động thế nào
- 46Màn hình diagnosis FANUC: các số hay xem để khoanh vùng lỗi (0i-D)
- 47Tham số spindle FANUC: tốc độ tối đa, hộp số, gain và cách nạp lại khi thay motor
- 48Bảo dưỡng hệ thống bôi trơn máy CNC, thủy lực và coolant: việc cần làm theo tần suất
- 49Bảo dưỡng ROBODRILL của FANUC: những điểm cần chú ý theo từng cụm
- 50Bảo dưỡng vitme bi máy CNC và thanh trượt dẫn hướng
- 51Kiểm tra độ chính xác máy CNC định kỳ: ballbar, laser và dụng cụ cầm tay
- 52Lỗi thay dao ATC máy CNC FANUC: nguyên nhân và cách xử lý
- 53Bảo dưỡng robocut FANUC: nước, dây, dẫn dây, cấp điện và lịch kiểm
- 54Bảo dưỡng roboshot FANUC: trục vít, vòi phun, toggle, servo và giám sát
- 55Bảo dưỡng máy tiện CNC FANUC: mâm cặp thủy lực, ụ động, đài dao
- 56Bảo dưỡng trung tâm gia công đứng (VMC) FANUC: trục chính, ATC, bôi trơn
- 57Tiết kiệm điện máy CNC FANUC: chế độ chờ, tái sinh, giám sát tiêu thụ
- 61Lỗi quạt CNC FANUC: nhận biết alarm, vị trí quạt và cách thay đúng quy trình
- 62Nguồn 24V CNC FANUC: cầu chì, sụt áp, chạm mass và cách đo kiểm
- 63Điều hòa tủ điện CNC: chống quá nhiệt và đọng ẩm cho xưởng nóng ẩm
- 64Tiếp địa tủ điện CNC FANUC và chống nhiễu: nối đất, kẹp màn chắn, tách cáp
- 65Module I/O FANUC: nhận biết, lỗi đầu vào đầu ra, thay thế và cài địa chỉ
- 66Servo amplifier αi-D, αi-B, βi-B khác nhau thế nào: PSM, SVM, SPM và cách đọc tem
- 67Quá nhiệt motor FANUC: nguyên nhân servo và spindle, cách đo và xử lý
- 68Thước quang linear scale máy CNC FANUC: vòng kín, alarm, vệ sinh, thay đầu đọc
- 69Phanh motor trục Z FANUC: trục rơi khi tắt máy, cách kiểm tra và xử lý an toàn
- 70Bàn xoay DDR ROBODRILL: cấu tạo, lỗi định vị và bảo dưỡng định kỳ
- 71Tải servo FANUC: đọc load meter để chẩn đoán lỗi cơ khí trước khi hỏng
- 72Chẩn đoán sớm hư hỏng CNC FANUC: dấu hiệu, công cụ có sẵn và kế hoạch dự phòng
- 73Thay vitme bi CNC FANUC: tháo lắp, căn đồng tâm và cân chỉnh tham số
- 74Điều khiển tandem FANUC và gantry trục kép: nguyên lý, lệch đồng bộ, căn chỉnh khi thay motor
- 75Bảo dưỡng đầu revolver máy tiện CNC: lỗi không xoay, không khóa, mất vị trí dao
- 76Lỗi trục chính không đạt tốc độ trên FANUC: máy chờ speed arrival, nguyên nhân và cách xử lý
- 77Máy làm lạnh dầu trục chính (oil cooler) CNC: chức năng, vệ sinh, thay dầu và lỗi thường gặp
- 78Khí nén máy CNC: lọc, điều áp, thổi côn trục chính, kẹp dao và thổi thước quang
- 79Lỗi kẹp nhả dao trục chính: drawbar, lò xo đĩa, cách kiểm tra và xử lý
- 80Bảo dưỡng máy phay ngang (HMC) FANUC: bàn B, đổi pallet, ổ dao, băng tải phoi
- 81FANUC PANEL i và iHMI: lỗi màn hình PC gắn CNC, không lên Windows, sao lưu image
- 82Data Server FANUC: thẻ nhớ, USB, lỗi đọc thẻ, format và chạy chương trình từ ngoài
- 83Xóa SRAM FANUC (memory all clear): khi nào làm, sao lưu và trình tự nạp lại hệ thống
- 84Đổi ngôn ngữ màn hình FANUC: khôi phục khi bị đổi sang chữ lạ, có tiếng Việt không
- 85Khóa chương trình 9000 trên FANUC: bảo vệ O8000, O9000, mở khóa đúng cách khi bảo trì
- 86Lịch sử alarm FANUC và lịch sử thao tác: cách đọc, xuất và dùng để điều tra lỗi
- 87Option FANUC: nhận biết, thêm chức năng phần mềm và giữ lại khi thay bo
- 88Di dời máy CNC FANUC: quy trình lắp đặt lại, cân máy, chạy rà
- 89Phụ tùng dự phòng CNC FANUC nên trữ: danh mục theo mức rủi ro
- 90Khởi động lại máy CNC để lâu không chạy: kiểm tra pin, ẩm, gỉ, cấp điện từng bước
Robot FANUC: lập trình, vận hành, bảo dưỡng và sửa lỗi
Chọn robot FANUC, teach pendant, lập trình TP, frame, thanh ghi, I/O, kết nối PLC, iRVision, DCS, mastering, thay pin – thay mỡ, mã lỗi SRVO và bảo dưỡng tủ R-30iB Plus – kiến thức thực tế cho kỹ sư, kỹ thuật viên nhà máy.
Bắt đầu từ bài 1Xem 30 bài theo thứ tự
- 1Robot FANUC: chọn dòng nào (LR Mate, M-10, M-20, R-2000, CRX) cho từng việc
- 2Teach pendant FANUC (iPendant): phím, deadman, T1/T2/AUTO và cách dạy điểm an toàn
- 3Robot CRX của FANUC: lập trình kéo tay, máy tính bảng và an toàn khi cộng tác
- 4Bộ điều khiển R-30iB Plus: cấu tạo, các khối chính và bảo trì tủ điều khiển robot FANUC
- 5Robot FANUC đời cũ (R-J3, R-30iA): sửa tiếp hay nâng cấp tủ điều khiển, chuyển chương trình
- 6Lập trình robot FANUC bằng TP: lệnh J, L, C, A, FINE, CNT và chương trình gắp đặt mẫu
- 7User frame tool frame robot FANUC: cách dạy 3 điểm, 6 điểm và kiểm tra sai lệch
- 8Thanh ghi robot FANUC: R[ ], PR[ ], lệnh IF, SELECT, JMP và chương trình xếp phôi theo lưới
- 9Tín hiệu I/O robot FANUC: DI/DO, RI/RO, UI/UO, SI/SO, gán rack/slot và cách kiểm tra
- 10Chạy tự động robot FANUC từ PLC: UOP, RSR, PNS, STYLE và điều kiện để robot chạy
- 11Kết nối robot FANUC với PLC: EtherNet/IP, PROFINET, CC-Link, bắt tay tín hiệu và interlock
- 12KAREL FANUC: ngôn ngữ lập trình nâng cao của robot FANUC, khi nào cần và làm thế nào
- 13ROBOGUIDE: mô phỏng robot FANUC offline, kiểm tra tầm với, cycle time và chuyển chương trình xuống robot
- 14iRVision robot FANUC: hiệu chuẩn camera, dạy mẫu và lấy offset vị trí
- 15DCS robot FANUC (Dual Check Safety): giới hạn vùng, tốc độ và cách duyệt cài đặt
- 16Robot hàn FANUC ARC Mate: lập trình Arc Start, Arc End, weaving và dò đường hàn
- 17Robot FANUC gắp phôi CNC: bắt tay tín hiệu, robot interface và xử lý lỗi giữa chừng
- 18Tải trọng robot FANUC: cài payload, trọng tâm, quán tính và ước lượng tải
- 19Tối ưu cycle time robot FANUC: CNT hay FINE, tốc độ, gia tốc ACC và đo thời gian
- 20Sao lưu robot FANUC: All of above, image backup và cách khôi phục khi thay board
- 21Mastering robot FANUC: khi nào mất master, zero position, quick mastering và single axis
- 22Thay pin robot FANUC: pin encoder, pin bộ nhớ và cách xử lý khi đã mất dữ liệu vị trí
- 23Thay mỡ robot FANUC: chu kỳ, lượng bơm, xả áp và lỗi làm bung phớt hộp giảm tốc
- 24Lịch bảo dưỡng robot FANUC định kỳ: hằng ngày, 3 tháng, 1 năm, 3 năm và checklist
- 25Lỗi robot FANUC SRVO và các nhóm mã lỗi khác: cách đọc, mức độ, bảng xử lý
- 26Lỗi SRVO-062 và SRVO-068 robot FANUC: encoder (Pulsecoder) mất dữ liệu, đứt cáp
- 27Va chạm robot FANUC: cài Collision Guard, xử lý SRVO-050 và báo nhầm do tải trọng
- 28Lỗi dừng khẩn robot FANUC: SRVO-001, 002, 003, 004, 007 và cách đọc mạch an toàn
- 29Thay motor robot FANUC: đỡ cánh tay, phanh, tháo lắp encoder và mastering lại
- 30ZDT FANUC: giám sát tình trạng robot, cảnh báo hỏng hộp số trước khi dừng máy
Lập trình CNC FANUC
G-code nền tảng, lập trình máy tiện và máy phay, Custom Macro B, PMC ladder, MANUAL GUIDE i và post-processor CAM – chương trình mẫu có giải thích từng câu lệnh cho thợ đứng máy, lập trình viên và kỹ thuật viên bảo trì máy CNC dùng bộ điều khiển FANUC.
Bắt đầu từ bài 1Xem 70 bài theo thứ tự
- 1Bảng mã G FANUC và mã M cho máy tiện, máy phay: nhóm, hệ mã A B C, mã dễ nhầm
- 2Bù dao G41 G42 và G43 trên FANUC: bù bán kính, bù chiều dài, đường vào ra dao
- 3Cấu trúc chương trình CNC FANUC: số O, số N, từ lệnh G M S T F và lỗi hay gặp
- 4Hệ tọa độ G54 trên máy CNC FANUC: gốc máy, gốc phôi, G54 đến G59 và cách lấy gốc
- 5Lập trình CNC FANUC: các lớp lập trình, lộ trình học và chương trình mẫu
- 6Lập trình G02 G03 trên FANUC: nội suy cung tròn bằng R hoặc I J K
- 7Bù bán kính mũi dao tiện FANUC: G41, G42, giá trị R và hướng mũi dao T
- 8Chu trình G72 G73 G75 FANUC: tiện mặt đầu, theo biên dạng, xọc rãnh và khoan sâu G74
- 9Lập trình G71 FANUC: chu trình tiện thô G71 và tiện tinh G70 trên máy tiện CNC
- 10Lập trình trục C FANUC và dao động lực trên máy tiện: G12.1, G07.1, khoan phay mặt đầu
- 11Tiện ren G76 FANUC: cách dùng G76, G92 và G32 trên máy tiện CNC
- 12G96 G50 FANUC: tốc độ cắt không đổi, G97 và giới hạn số vòng G50 S trên máy tiện
- 13Chu trình khoan G83 và G73 trên FANUC: cách viết, khoảng lùi và lưới lỗ
- 14Chương trình con M98 M99 FANUC: cách gọi, lặp, lồng nhau và ví dụ 4 chi tiết
- 15AI contour control FANUC và G05.1: gia công tốc độ cao với chương trình CAM nhiều câu ngắn
- 16Phay hốc CNC lập trình tay trên FANUC: xuống dao xoắn ốc, bước ngang và chia lớp
- 17Taro cứng G84 trên FANUC: M29, công thức F = S x bước ren và lỗi gãy taro
- 18G68 xoay tọa độ trên FANUC: cách dùng cùng đảo ảnh G51.1 và tỷ lệ G51
- 19Custom macro b FANUC: lập trình tham số hóa cho họ chi tiết cùng hình dạng
- 20G65 macro FANUC: gọi macro có đối số, G66 modal và tạo chu trình riêng
- 21While do fanuc macro: lệnh IF GOTO, IF THEN và vòng lặp WHILE DO END
- 22#3000 alarm macro FANUC: báo lỗi, #3006 dừng có thông báo và biến hệ thống điều khiển
- 23Lập trình đầu dò CNC FANUC: lệnh G31, biến skip và macro tìm tâm lỗ
- 24Đếm chi tiết macro FANUC: biến #3901, #3902 và quản lý tuổi thọ dao
- 25FANUC Ladder III (LADDER-III): kết nối CNC, sao lưu và sửa ladder có kiểm soát
- 26Lập trình PMC FANUC cho người đã biết PLC Mitsubishi: địa chỉ X/Y/F/G và cách chuyển logic
- 27Lệnh chức năng PMC FANUC: timer TMR/TMRB, counter CTR, DEC, COD, MOVE, COMP và số SUB
- 28MANUAL GUIDE i: lập trình hội thoại trên màn hình CNC FANUC cho máy tiện và máy phay
- 29Post processor FANUC: đưa chương trình từ CAM vào máy, mô phỏng và chạy thử an toàn
- 30Tín hiệu FIN FANUC: mã M, S, T đi qua PMC và quay về CNC như thế nào
- 31Bar feeder chạy phôi thanh liên tục trên máy tiện FANUC: lập trình đẩy phôi, cắt đứt và đếm chi tiết
- 32Đổi pallet APC trên máy phay ngang FANUC: mã M đổi pallet, gốc phôi theo pallet, bàn B và chạy đêm
- 33Lập trình trục thứ 4 (bàn xoay A/B) chia độ trên máy phay FANUC
- 34Lập trình ụ động và luynet trên máy tiện CNC FANUC: mã M, áp lực chống tâm, vùng cấm va chạm
- 35Phay 4 trục liên tục FANUC: bước tiến, G93 và chương trình mẫu
- 36Tiện đa giác G51.2 FANUC: tỉ lệ quay, tốc độ và chương trình mẫu
- 37Trục chính phụ sub spindle: chuyển phôi trên máy tiện FANUC
- 38Chạy dnc fanuc: RS-232, thẻ nhớ, Data Server và M198
- 39Chạy lại chương trình giữa chừng FANUC: Program restart và cách làm tay
- 40Chạy thử chương trình cnc FANUC: dry run, machine lock, single block
- 41Lệnh G28 G30 trên FANUC: về điểm tham chiếu và điểm thay dao an toàn, vì sao G28 với G90 nguy hiểm
- 42Đo dao máy tiện FANUC: chạm phôi, tay đo dao và cách nhập offset X, Z
- 43Đo dao tự động tool setter trên máy phay FANUC: G31 và macro
- 44Giảm cycle time chương trình CNC FANUC: checklist và ví dụ
- 45Alarm PS FANUC do lỗi chương trình trên 0i-D, 0i-F: đọc thông báo, tìm khối lệnh sai và cách sửa
- 46Lệnh M00 M01 trên FANUC: dừng chương trình, dừng tùy chọn, M30, M99 và xóa khối tùy chọn "/"
- 47Offset mòn dao FANUC: phân biệt geometry và wear, chỉnh kích thước và khóa không cho sửa nhầm
- 48Quản lý tuổi thọ dao FANUC: nhóm dao, G10 L3 và dao thay thế
- 49Vùng cấm G22 G23 trên FANUC: stored stroke check 1, 2, 3 bảo vệ mâm cặp, ụ động và đồ gá
- 50Chọn mặt phẳng G17 G18 G19 trên máy FANUC: cung tròn, bù bán kính, chu trình khoan
- 51Chu trình G90 G94 trên máy tiện FANUC: tiện dọc, tiện côn và tiện mặt đầu hệ mã A, khác hệ mã B và C
- 52G61 G64 G09 trên FANUC: dừng chính xác hay chế độ cắt, ảnh hưởng góc và thời gian chu kỳ
- 53Gia công nhiều phôi G54.1 trên đồ gá FANUC: gốc P1–P48, chương trình con, macro bỏ phôi lỗi
- 54Lập trình góc trực tiếp trên máy tiện FANUC: nhập góc, máy tự tính điểm giao
- 55Lệnh G10 FANUC: ghi gốc phôi và offset dao bằng chương trình, G90/G91 và chương trình mẫu
- 56G68.2 mặt phẳng nghiêng (tilted working plane) trên FANUC: gia công 3+2, G53.1, G69 và chương trình mẫu
- 57Nội suy tọa độ cực G12.1 trên máy tiện FANUC: phay mặt đầu, lục giác, quy tắc và chương trình mẫu
- 58Nội suy trụ G07.1 (cylindrical) trên FANUC: phay rãnh cam, rãnh xoắn bằng trục quay
- 59Phay ren CNC bằng nội suy xoắn ốc G02/G03 trên FANUC: tính bước Z, vào ra cung, chương trình mẫu
- 60G43.4 TCP trên FANUC: điều khiển điểm mũi dao 5 trục, khác G43.5 và chương trình mẫu
- 61Tọa độ cực G16 FANUC: khoan lỗ vòng tròn PCD bằng bán kính và góc, chương trình mẫu mặt bích 8 lỗ
- 62Vát mép bo góc ,C ,R trên FANUC: lập trình nhanh góc vát và góc bo ngay trong câu G01
- 63Chu trình doa G76 và các chu trình doa G85 G86 G87 G89 trên máy phay FANUC
- 64Hàm macro FANUC: SIN, COS, ATAN, SQRT, ROUND, FIX, FUP và toán tử logic trong Custom Macro B
- 65Lệnh G31 skip FANUC: dừng chuyển động khi có tín hiệu đầu đo và đọc vị trí dừng
- 66Phay lỗ tròn helical trên FANUC: macro nội suy xoắn ốc thay mũi khoan và dao doa
- 67Macro khắc chữ số serial lên chi tiết trên FANUC: tách chữ số, chương trình con từng ký tự
- 68Macro phay hốc chữ nhật bo góc trên FANUC: viết G65 tham số hóa kèm kiểm tra đầu vào
- 69Macro phay mặt phẳng zigzag và một chiều trên FANUC: tính số lượt theo đường kính dao
- 70Taro ren trái G74 trên máy phay FANUC: taro cứng M29, F = S × bước ren
Dịch vụ tự động hóa điện, PLC, servo và robot
Lập trình PLC, mạng và dữ liệu máy, servo – biến tần, tủ điện, tích hợp robot, dây chuyền tự động, nghiệm thu và đào tạo – kiến thức thực tế cho kỹ sư, kỹ thuật viên nhà máy.
Bắt đầu từ bài 1Xem 66 bài theo thứ tự
- 1Bảo dưỡng robot công nghiệp định kỳ: danh mục việc cần làm cho nhiều hãng
- 2Di dời robot và máy tự động: sao lưu, vận chuyển, lắp lại, hiệu chỉnh điểm
- 3Dịch vụ tích hợp robot công nghiệp: từ khảo sát đến bàn giao
- 4Mô phỏng robot offline: kiểm tra tầm với, va chạm, cycle time trước khi mua
- 5Robot gắp phôi máy CNC (machine tending): cách thiết kế cell
- 6Bảo trì tủ điện định kỳ: camera nhiệt, siết cầu đấu, vệ sinh và checklist theo chu kỳ
- 7Chất lượng điện: sụt áp, sóng hài ảnh hưởng máy CNC, robot, servo thế nào
- 8Chống nhiễu tủ điện có PLC, biến tần, servo: đi dây, nối đất và lọc nhiễu
- 9Đo điện trở cách điện động cơ, cáp, tủ điện bằng megomet: kiểm tra trước khi chạy
- 10Thiết kế tủ điện theo cách nhà máy Nhật yêu cầu: màu dây, đánh số, tài liệu
- 11Chỉnh gain servo tại máy: auto tuning, chống rung, bộ lọc notch
- 12Điều khiển vị trí servo bằng PLC: phát xung, mô-đun định vị hay qua mạng
- 13Lỗi biến tần thường gặp: quá dòng, quá áp, quá nhiệt và cách xử lý
- 14Thay servo ngừng sản xuất: MR-J2S, MR-J3 sang đời mới (MR-J4, MR-J5)
- 15Tiết kiệm điện nhà máy bằng biến tần cho bơm, quạt, máy nén khí
- 16Mạng truyền thông công nghiệp: chọn CC-Link IE, EtherNet/IP, PROFINET, EtherCAT hay Modbus?
- 17Hệ thống SCADA giám sát nhà máy: cần gì, làm thế nào
- 18Khoá thẻ LOTO: quy trình an toàn điện và năng lượng khi bảo trì máy
- 19Thiết kế màn hình HMI tiếng Việt dễ vận hành cho công nhân
- 20Thu thập dữ liệu máy từ PLC, CNC để tính OEE: cách làm cho nhà máy vừa và nhỏ
- 21Chuyển đổi chương trình PLC Mitsubishi: FX3U sang FX5U, Q sang iQ-R
- 22Dịch vụ lập trình PLC cho nhà máy: khi nào thuê ngoài và quy trình làm việc
- 23Kết nối PLC với robot và máy CNC: tín hiệu bắt tay (handshake) và interlock
- 24Sao lưu chương trình PLC, HMI, servo, robot và quản lý phiên bản cho nhà máy
- 25Sửa lỗi PLC Mitsubishi: đèn ERR, BAT nhấp nháy, mất chương trình do hết pin
- 26Đào tạo PLC robot cho kỹ thuật viên nhà máy: vận hành, xử lý lỗi, sửa chương trình
- 27Nghiệm thu máy tự động: FAT, SAT và checklist điện, PLC, an toàn, cycle time
- 28Robot vision: camera dẫn hướng robot gắp vật đặt lộn xộn, hiệu chuẩn và lỗi hay gặp
- 29Tay kẹp robot: chọn và thiết kế end effector, tính lực kẹp và tải trọng cổ tay
- 30Tự động hóa dây chuyền lắp ráp: trạm vặn vít, ép, tra dầu keo, kiểm tra và truy xuất
- 31Bảo mật mạng nhà máy: tách mạng văn phòng và mạng máy, USB, mật khẩu, sao lưu
- 32Encoder PLC: đếm xung tốc độ cao, đo chiều dài và cắt theo chiều dài
- 33CC-Link IE TSN là gì? Khác CC-Link IE Field ở đâu, đi dây và cấu hình ra sao
- 34Cách đọc chương trình ladder máy Nhật: chú thích tiếng Nhật và bảng tra từ
- 35EtherNet/IP và PROFINET trên máy nhập khẩu: nối với PLC Nhật, file EDS/GSD, lỗi hay gặp
- 36Lập trình PLC theo bước (SFC) cho máy tự động: tay, tự động, về gốc
- 37Module analog PLC: đọc cảm biến 4–20 mA, 0–10 V, chia tỉ lệ và chống nhiễu
- 38PLC an toàn (safety PLC): khi nào cần, khác PLC thường, PL và SIL
- 39Lỗi mạng CC-Link: trạm mất kết nối, đèn ERR, điện trở đầu cuối, trùng số trạm
- 40Tìm lỗi máy bằng PLC: lần ngược từ cuộn dây khi máy dừng (giám sát online)
- 41Bảng andon hiển thị trạng thái dây chuyền: đèn tháp, bảng số, gọi bảo trì
- 42Bù công suất phản kháng: tủ bù, bị phạt cos φ và bù khi có biến tần
- 43Chọn biến tần cho bơm, quạt, băng tải, nâng hạ theo loại tải
- 44Đầu đọc mã vạch cố định trên dây chuyền: chọn, đặt vị trí và cài đặt
- 45Giám sát điện năng từng máy bằng đồng hồ điện đa năng: Modbus, kWh/sản phẩm
- 46Hệ thống MES nhỏ cho nhà máy Việt Nam: làm từng bước, bắt đầu từ đâu
- 47Máy nén khí tiết kiệm điện: rò rỉ, giảm áp, điều khiển nhiều máy, biến tần
- 48Modbus RTU và Modbus TCP: đọc đồng hồ điện, biến tần, bộ điều khiển nhiệt
- 49Sóng hài biến tần: ảnh hưởng, cuộn kháng, lọc sóng hài và cách đo THD
- 50Truy xuất nguồn gốc sản phẩm bằng mã QR, DataMatrix trên dây chuyền
- 51Bộ điều khiển nhiệt độ PID: cài đặt, auto-tuning và lỗi hay gặp
- 52Cài đặt biến tần Mitsubishi FR-E800, FR-A800: thông số cơ bản cần biết
- 53Cài đặt biến tần Yaskawa GA500, GA700: thông số cơ bản và auto-tuning
- 54Động cơ bước mất bước: nguyên nhân và cách khắc phục
- 55Động cơ không chạy: quy trình kiểm tra khi biến tần báo lỗi hoặc không báo gì
- 56Servo báo quá tải: nguyên nhân cơ khí, chọn công suất và gain
- 57Lỗi encoder servo: nguyên nhân thường gặp và cách xử lý
- 58Servo mất gốc: nguyên nhân do pin encoder tuyệt đối và cách lập lại gốc
- 59Relay bán dẫn SSR: chọn dòng, tải điện trở/cảm và tản nhiệt
- 60Tính chọn động cơ servo cho vít me bi: mô-men, quán tính, tốc độ
- 61Dịch vụ sửa chữa bảng mạch điện tử công nghiệp: quy trình, hạng mục sửa được và khi nào nên thay mới
- 62Sửa biến tần hỏng IGBT, tụ DC, mạch kích: quy trình kiểm tra và khi nào nên thay mới
- 63Sửa bộ nguồn xung công nghiệp 24 V: tụ phồng, mất áp, sụt áp khi có tải và cách xử lý
- 64Sửa màn hình HMI cảm ứng công nghiệp: liệt cảm ứng, tối màn, treo logo và phương án thay thế
- 65Sửa module PLC hỏng ngõ ra, ngõ vào, nguồn: nguyên nhân, cách kiểm tra và phòng ngừa
- 66Sửa servo driver báo quá dòng, lỗi encoder, quá áp: chẩn đoán đúng trước khi tháo máy
Hàn điểm và lắp ráp ô tô
Kiểm tra mối hàn điểm, quản lý chất lượng xưởng hàn và máy nạp chất lỏng trên dây chuyền lắp ráp.
Bắt đầu từ bài 1Xem 4 bài theo thứ tự
Xi lanh, bộ kẹp Parker TAIYO
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
Xi lanh khí nén và bộ quay (rotary actuator): cách tính lực, mô men và chọn đúng
Xi lanh khí nén là cơ cấu chấp hành được dùng nhiều nhất trong tự động hoá nhà máy: đẩy, kéo, nâng, chặn, ép nhẹ; còn bộ quay (rotary actuator) và tay kẹp khí nén đảm…
Đọc bài · 12 phút 0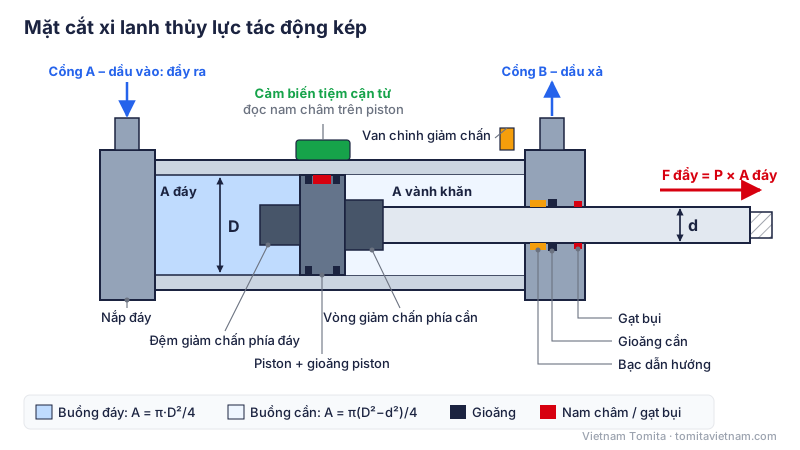
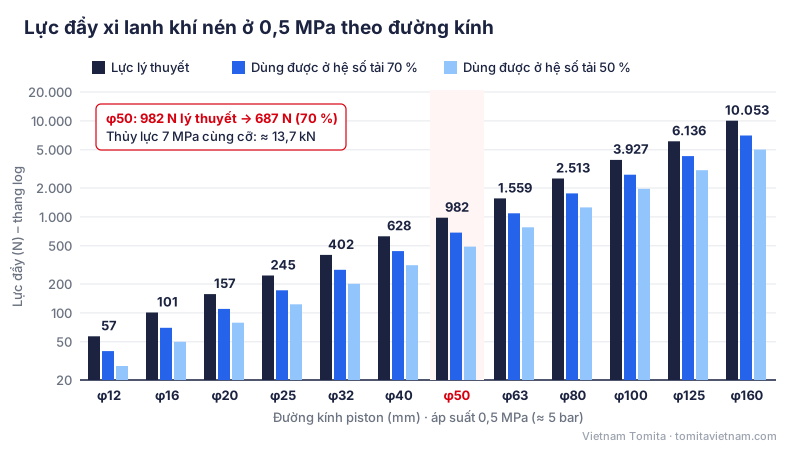
Cách chọn xi lanh thủy lực công nghiệp: tính lực, tốc độ, kiểu lắp và gioăng
Cách chọn xi lanh thủy lực đúng bắt đầu từ ba con số: lực cần đạt, tốc độ cần chạy và áp suất mà hệ thống có sẵn. Từ đó mới suy ra đường kính piston, đường kính cần…
Đọc bài · 13 phút 0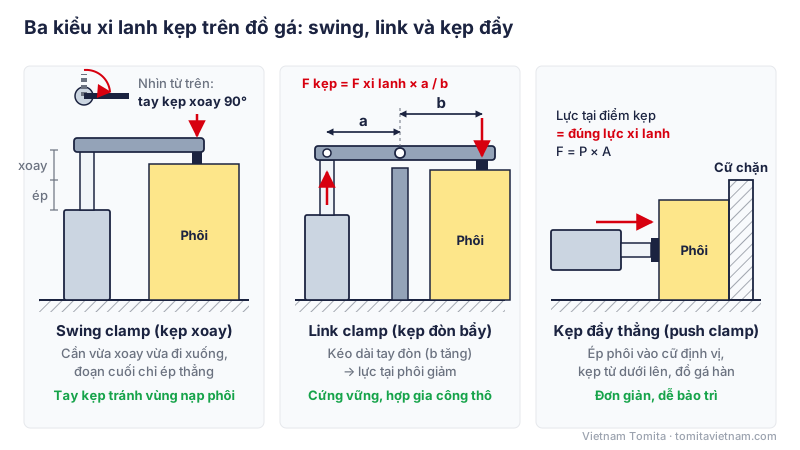
Xi lanh kẹp thủy lực (clamp) cho đồ gá: nguyên lý, tính lực kẹp và cách chọn
Xi lanh kẹp thủy lực (clamp cylinder) là cơ cấu chấp hành giữ phôi trên đồ gá máy phay, máy tiện, trung tâm gia công, đồ gá hàn và đồ gá lắp ráp. Chọn sai kiểu kẹp hoặc…
Đọc bài · 13 phút 0Kiểm tra mối hàn MAGNEGRAPH
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
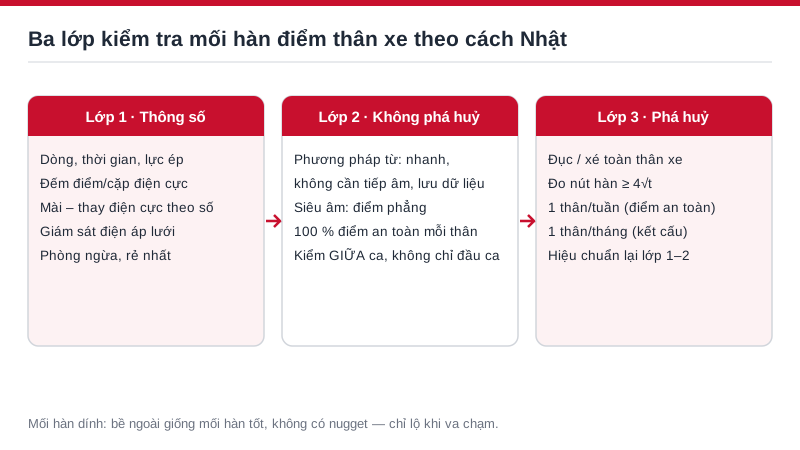
Xưởng hàn thân xe nội địa: kiểm tra mối hàn điểm thế nào khi tỷ lệ thân xe làm trong nước tăng lên?
Kiểm tra mối hàn điểm đang trở thành bài toán mới của nhiều nhà máy tại Việt Nam khi các hãng xe tăng tỷ lệ thân xe, khung xe, ghế và cụm dập – hàn làm trong nước thay…
Đọc bài · 8 phút 0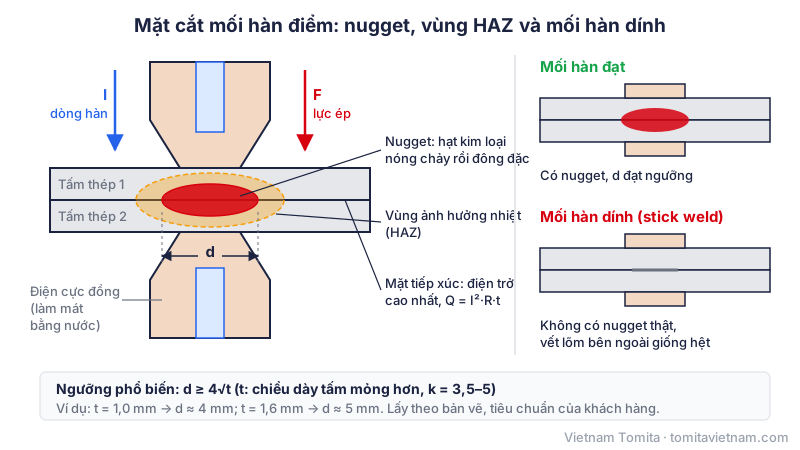
Kiểm tra mối hàn điểm không phá hủy: nugget, khuyết tật và so sánh 4 phương pháp
Kiểm tra mối hàn điểm không phá hủy là cách xác định nugget giữa các tấm thép có đủ lớn hay không mà không phải đục vỡ chi tiết. Bài này giải thích nugget là gì, các…
Đọc bài · 13 phút 0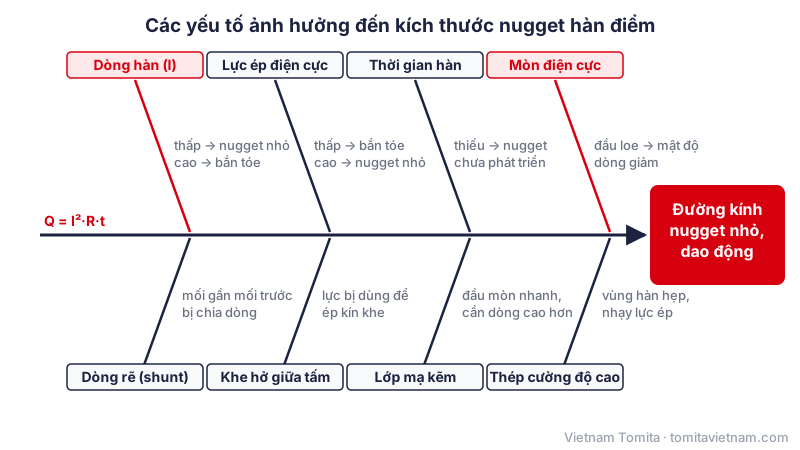
Quản lý chất lượng hàn điểm trong xưởng hàn thân xe, khung xe và ống hàn
Quản lý chất lượng hàn điểm không chỉ là bóc vài mẫu mỗi ca rồi ghi "OK". Một trạm hàn có thể chạy đúng thông số trên bộ điều khiển mà nugget vẫn nhỏ dần vì điện cực…
Đọc bài · 12 phút 0Tôi, gia nhiệt cao tần LAVA
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
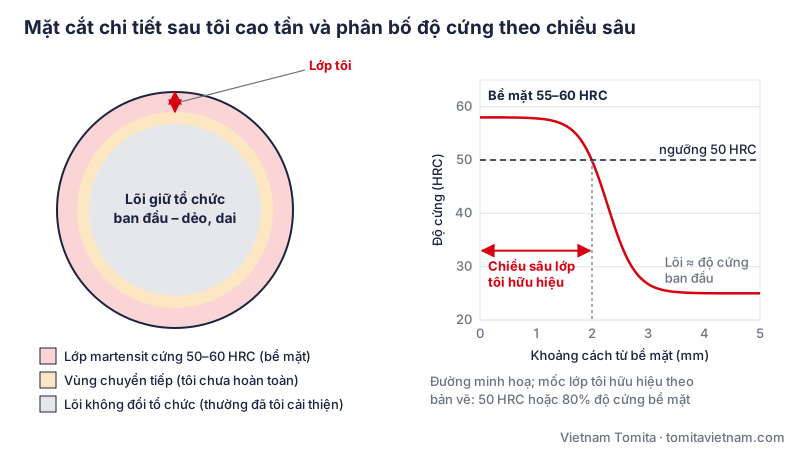
Tôi cao tần là gì? Nguyên lý, chiều sâu lớp tôi và so sánh với tôi lò, tôi ngọn lửa
Tôi cao tần (còn gọi là tôi cảm ứng) là phương pháp nhiệt luyện bề mặt: dùng từ trường xoay chiều tần số cao nung nóng nhanh lớp ngoài của chi tiết thép lên vùng…
Đọc bài · 13 phút 0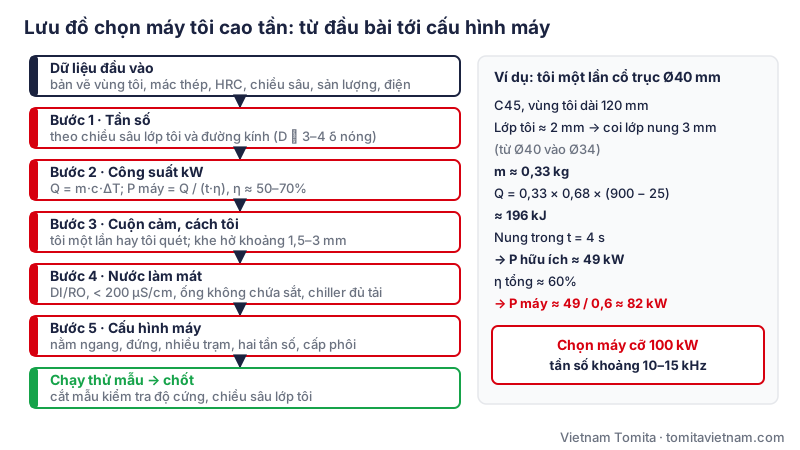
Cách chọn máy tôi cao tần: tần số, công suất kW, cuộn cảm và nước làm mát
Chọn máy tôi cao tần đúng nghĩa là trả lời được bốn câu hỏi: tần số bao nhiêu, công suất bao nhiêu kW, cuộn cảm và cách tôi (quét hay tôi một lần) thế nào, và hệ nước…
Đọc bài · 12 phút 0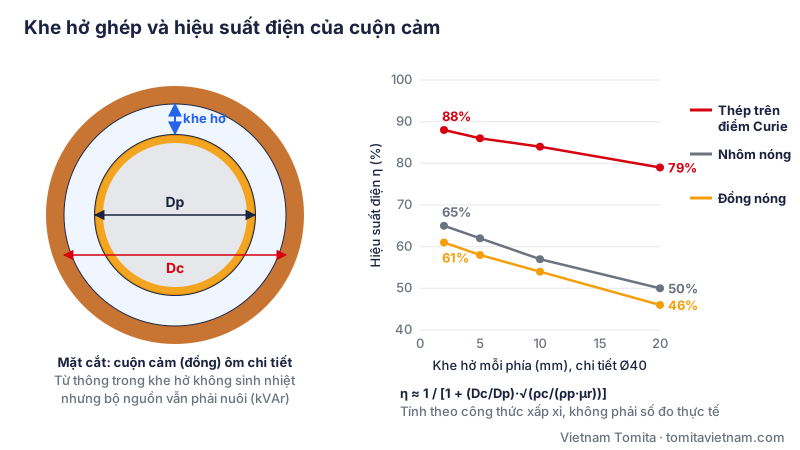
Cuộn cảm máy cao tần (inductor): khe hở ghép, kiểu cuộn, bộ tập trung từ và tuổi thọ
Cuộn cảm máy cao tần (inductor, coil) là bộ phận nằm sát chi tiết và trực tiếp tạo ra từ trường nung nó, nên quyết định vùng nóng, hình dạng lớp tôi, hiệu suất truyền…
Đọc bài · 12 phút 0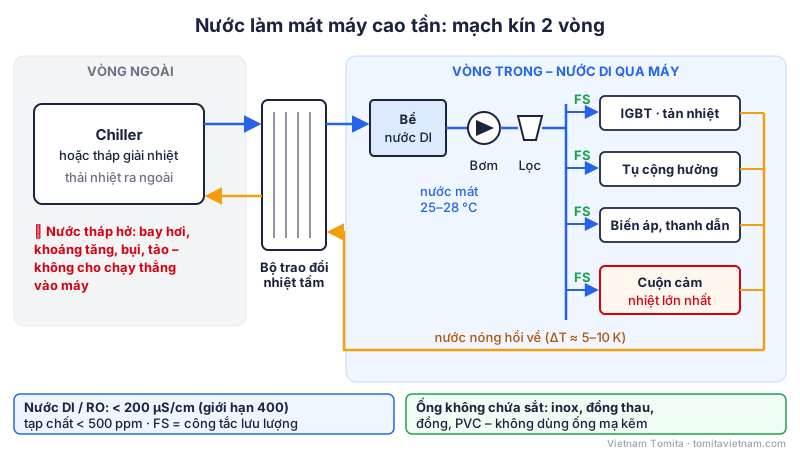
Nước làm mát và chiller cho máy cao tần: chuẩn nước, mạch kín 2 vòng, cách tính công suất chiller
Nước làm mát máy cao tần là phần quyết định tuổi thọ của bộ nguồn IGBT, tụ cộng hưởng và cuộn cảm, nhưng lại thường được thiết kế sau cùng và tiết kiệm nhất. Bài này đi…
Đọc bài · 13 phút 0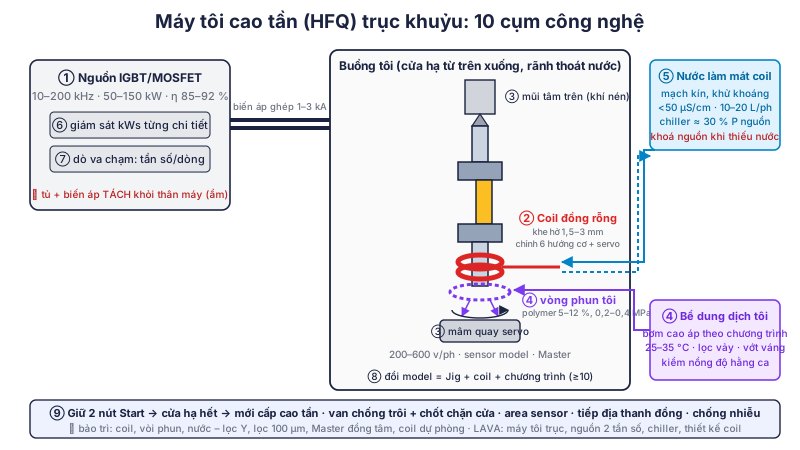
Máy tôi cao tần (HFQ) trục khuỷu trên dây chuyền: 10 công nghệ để lớp tôi đều, không nứt và 69 giây/chi tiết
Trong dây chuyền trục khuỷu, máy tôi cao tần (HFQ – high frequency quenching) là nguyên công quyết định tuổi thọ: lớp tôi 1–3 mm trên cổ trục và chốt phải đạt 55–62…
Đọc bài · 12 phút 0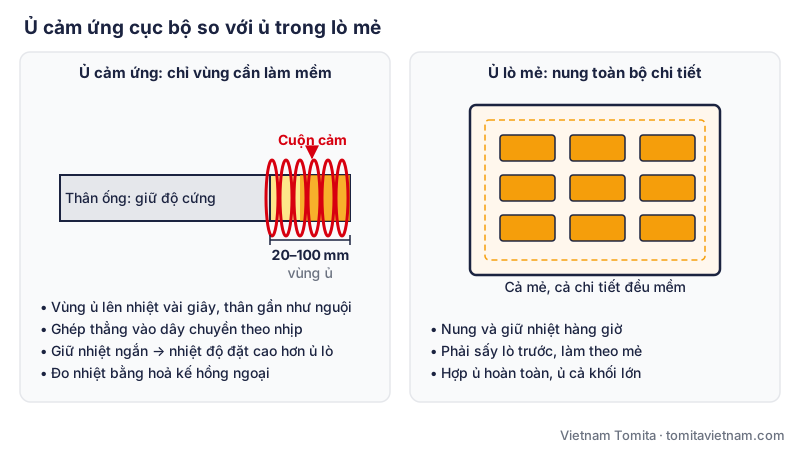
Ủ cảm ứng (induction annealing) và ram cảm ứng: cơ chế, nhiệt độ ủ từng vật liệu và cách kiểm soát
Ủ cảm ứng (induction annealing) dùng dòng điện xoáy cao tần, trung tần nung đúng vùng kim loại cần làm mềm, khử ứng suất hoặc kết tinh lại, thay vì đưa cả mẻ vào lò.…
Đọc bài · 13 phút 0Xem thêm 39 bài về Tôi, gia nhiệt cao tần LAVA
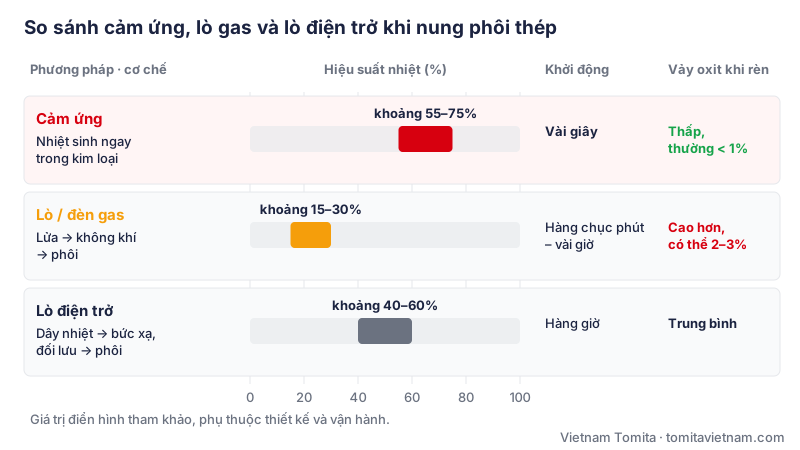
Ứng dụng gia nhiệt cảm ứng ngoài tôi: nấu kim loại, nung phôi rèn, hàn ống đồng, co lắp, seal nắp chai
Gia nhiệt cảm ứng không chỉ dùng để tôi thép: cùng nguyên lý dòng điện xoáy, nó nấu chảy kim loại, nung phôi trước khi rèn, hàn vảy ống đồng điều hoà, giãn nở ổ bi để…
Đọc bài · 11 phút 0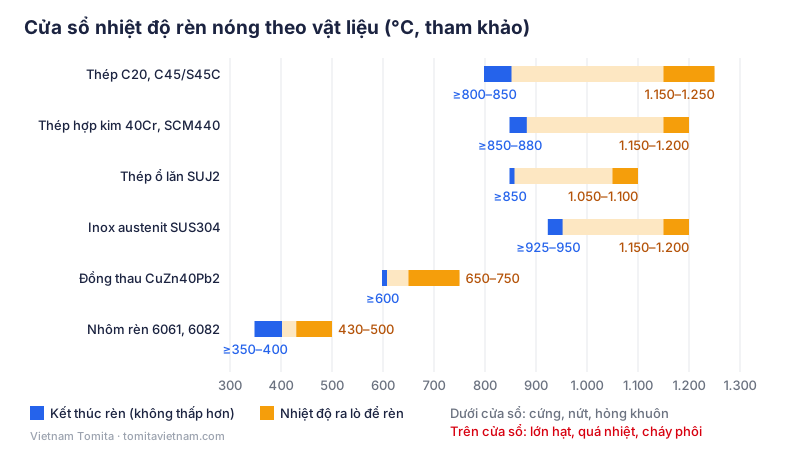
Gia nhiệt phôi rèn bằng cảm ứng: nhiệt độ rèn, chọn tần số, cấp phôi tự động và tính công suất
Gia nhiệt phôi rèn bằng cảm ứng là nung xuyên phôi thép, inox, đồng thau hay nhôm lên nhiệt độ rèn ngay cạnh máy dập, từng phôi một, trong một đến vài phút thay vì ngâm…
Đọc bài · 13 phút 0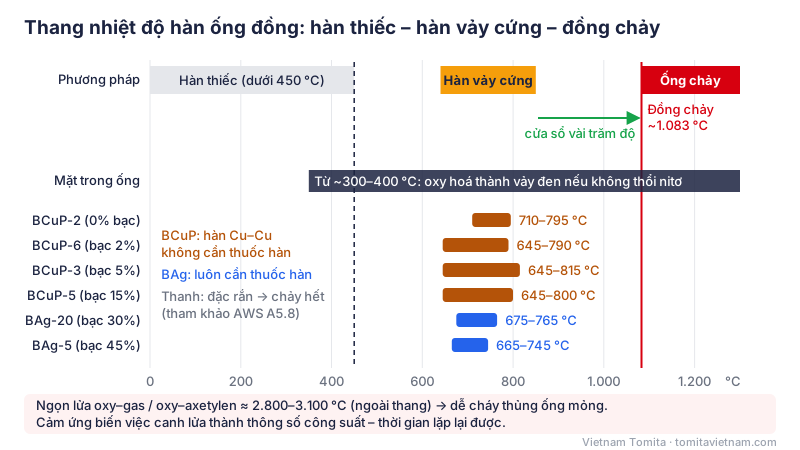
Hàn đồng ống đồng bằng cảm ứng: vảy hàn, khe hở, khí nitơ và lỗi thường gặp
Hàn đồng ống đồng (brazing) bằng cảm ứng là cách nung mối nối ống đồng lên 700–850°C bằng từ trường của cuộn cảm thay cho ngọn lửa đèn khò, để vảy hàn chảy vào khe hở…
Đọc bài · 13 phút 0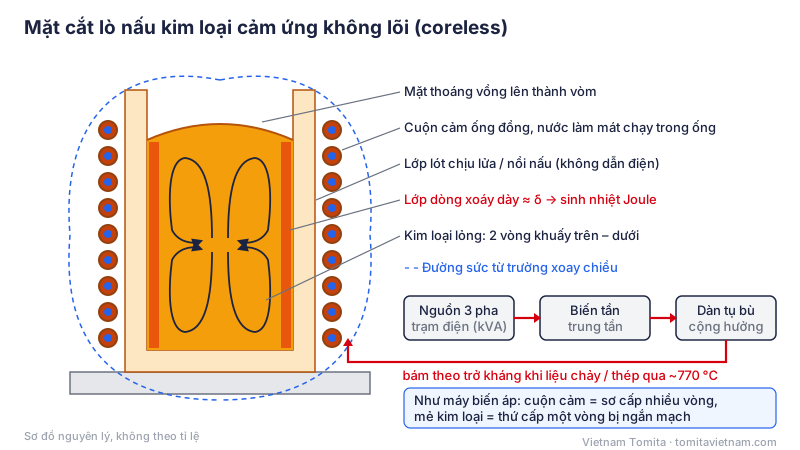
Lò nấu kim loại cảm ứng: nguyên lý lò trung tần, nồi nấu, cách tính công suất và an toàn vận hành
Lò nấu kim loại cảm ứng nấu chảy nhôm, đồng, gang, thép và kim loại quý bằng dòng điện xoáy sinh ra ngay trong mẻ liệu, không ngọn lửa, không khí đốt. Bài viết phân…
Đọc bài · 12 phút 0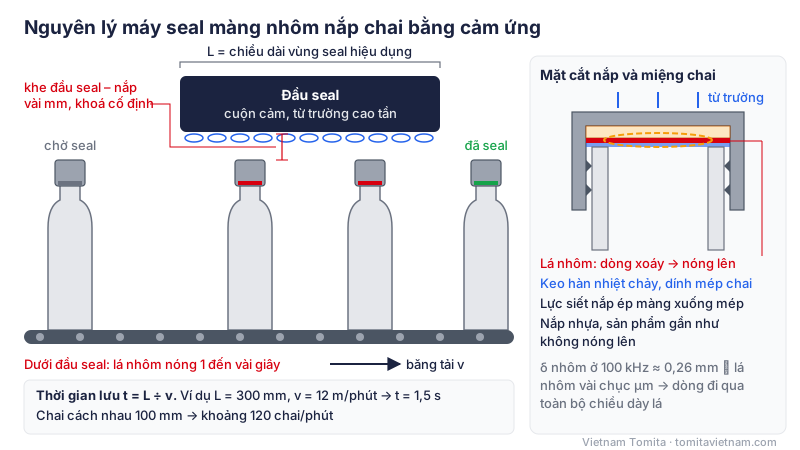
Máy seal màng nhôm nắp chai bằng cảm ứng: cấu tạo màng, cách chọn máy và xử lý lỗi seal
Máy seal màng nhôm nắp chai bằng cảm ứng dán kín một miếng màng nhôm lên miệng chai sau khi đã vặn nắp, bằng cách cho chai chạy qua đầu seal phát từ trường cao tần. Bài…
Đọc bài · 13 phút 0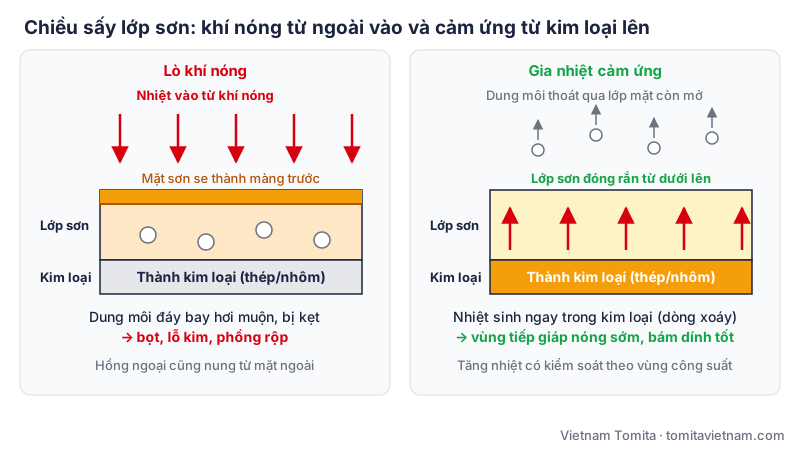
Gia nhiệt cảm ứng ngành lon và sơn phủ: sấy đóng rắn sơn mối hàn, sấy compound nắp lon, tiệt trùng lon
Gia nhiệt cảm ứng trong ngành lon và bao bì kim loại dùng ở ba công đoạn: sấy đóng rắn sơn phủ mối hàn thân lon (post curing), sấy compound gioăng nắp lon và tiệt trùng…
Đọc bài · 12 phút 0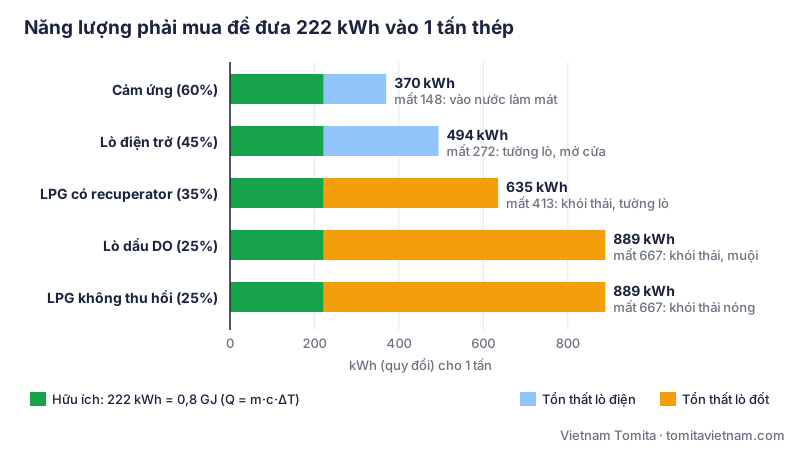
Chi phí điện gia nhiệt cảm ứng so với lò gas, lò dầu, lò điện trở: cách tính cho 1 tấn thép và thời gian hoàn vốn
Chi phí điện của gia nhiệt cảm ứng so với gas không thể trả lời bằng một câu 'tiết kiệm 50%' – nó phụ thuộc hiệu suất nhiệt, giá điện theo giờ, giá LPG từng tháng và…
Đọc bài · 13 phút 0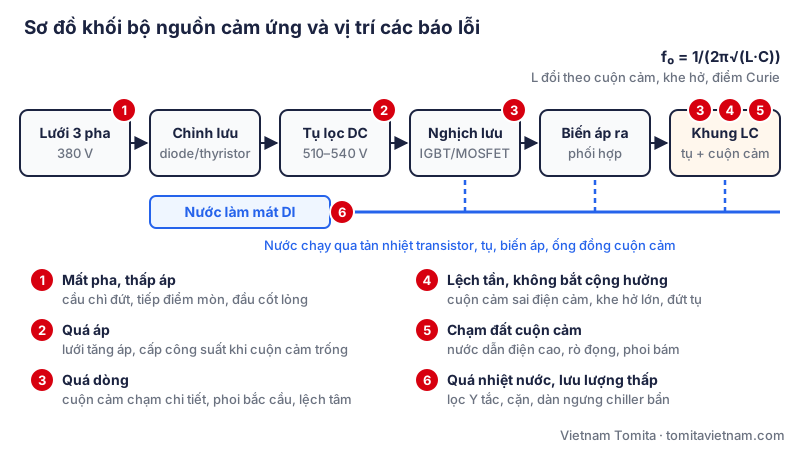
Lỗi thường gặp và bảo trì máy tôi cao tần, máy gia nhiệt cảm ứng: từ báo lỗi bộ nguồn đến lỗi chất lượng tôi
Lỗi thường gặp ở máy tôi cao tần phần lớn không nằm ở bo mạch mà ở nước làm mát, cuộn cảm, đầu nối và thói quen vận hành. Bài này đi từ cấu tạo khối nguồn để hiểu vì…
Đọc bài · 12 phút 0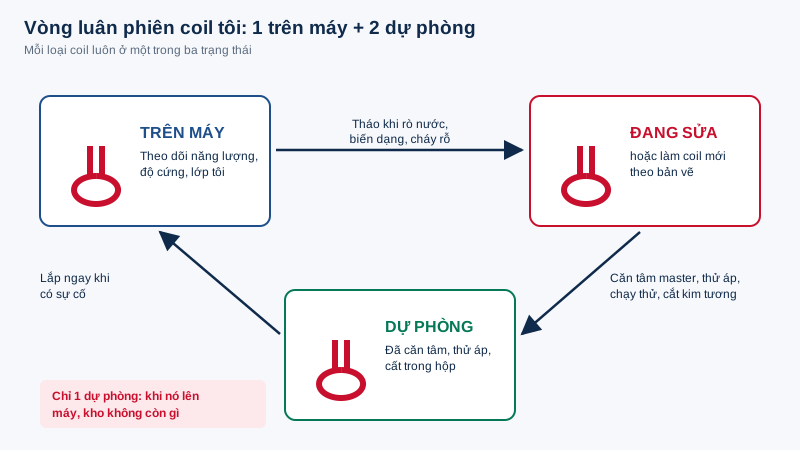
Phụ tùng dự phòng máy tôi cao tần trục khuỷu: coil, mũi tâm, bo mạch máy phát, PLC và dung dịch tôi
Phụ tùng dự phòng máy tôi cao tần trục khuỷu khác hẳn máy gia công: thứ làm dây chuyền dừng lâu nhất không phải cơ khí mà là coil (cuộn cảm) làm theo chi tiết, bo mạch…
Đọc bài · 11 phút 0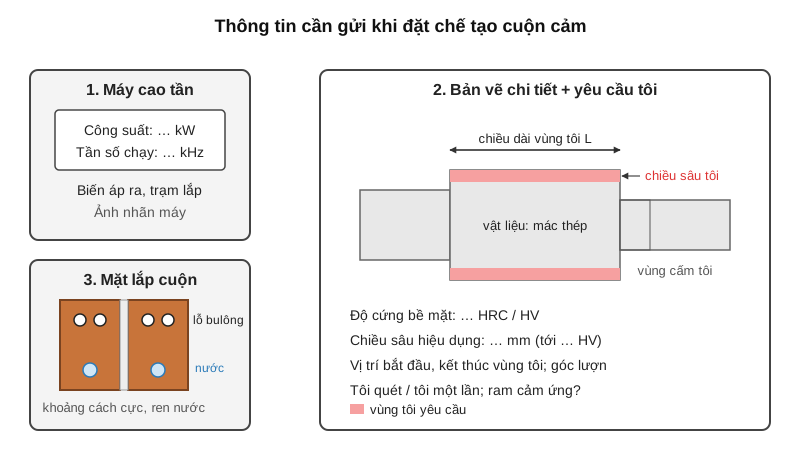
Đặt chế tạo cuộn cảm cần chuẩn bị gì: bản vẽ, mẫu cũ, thông số máy và checklist
Khi đặt chế tạo cuộn cảm, thông tin gửi đi càng đủ thì báo giá càng nhanh và cuộn càng ít phải sửa sau khi lắp. Phần lớn vòng trao đổi qua lại mất một hai tuần chỉ vì…
Đọc bài · 5 phút 0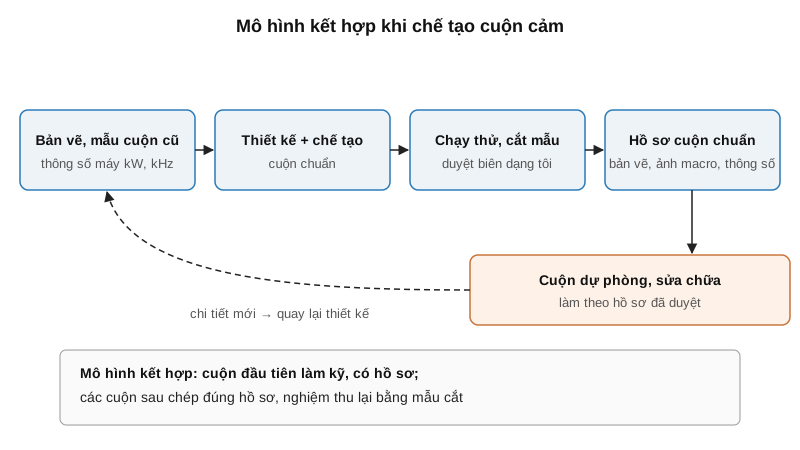
Chế tạo cuộn cảm trong nước hay nhập khẩu: so sánh và mô hình kết hợp
Chế tạo cuộn cảm trong nước hay nhập khẩu là câu hỏi mà trưởng xưởng và phòng mua hàng gặp mỗi khi cuộn hỏng hoặc có chi tiết mới. Câu trả lời đúng hiếm khi là chọn một…
Đọc bài · 5 phút 0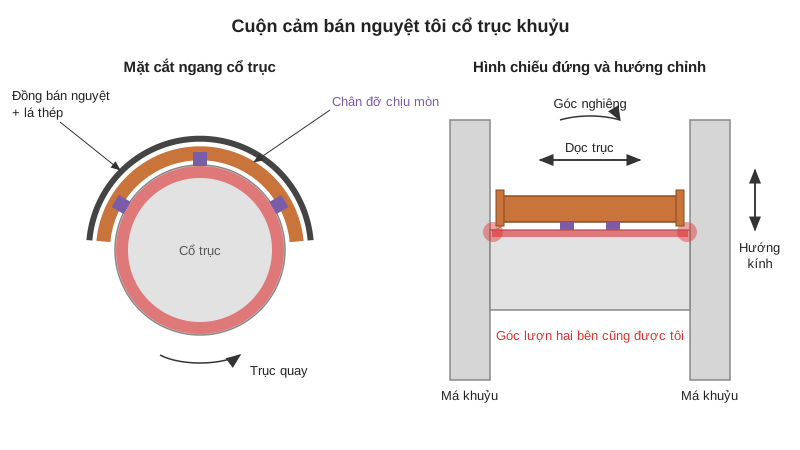
Cuộn cảm bán nguyệt tôi cổ trục khuỷu: chân đỡ, khe hở và cách chỉnh
Cuộn cảm bán nguyệt là cuộn hở hình nửa vòng, ngồi lên cổ trục khuỷu trong khi trục quay, dùng để tôi cổ chính, cổ biên và góc lượn hai bên. Vì không thể luồn một vòng…
Đọc bài · 5 phút 0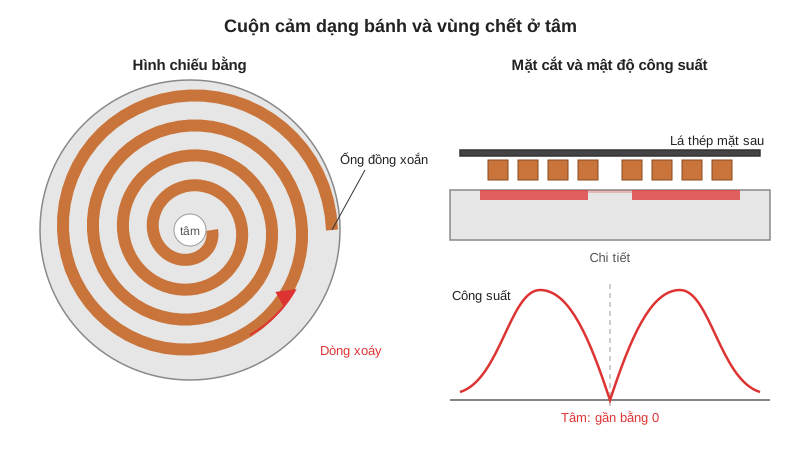
Cuộn cảm dạng bánh (pancake): tôi mặt phẳng, mặt đầu và vùng chết ở tâm
Cuộn cảm dạng bánh là cuộn đồng quấn xoắn trong một mặt phẳng, đặt song song và sát bề mặt cần nung, nên còn gọi là cuộn xoắn phẳng hay cuộn pancake. Nó hợp để tôi mặt…
Đọc bài · 5 phút 0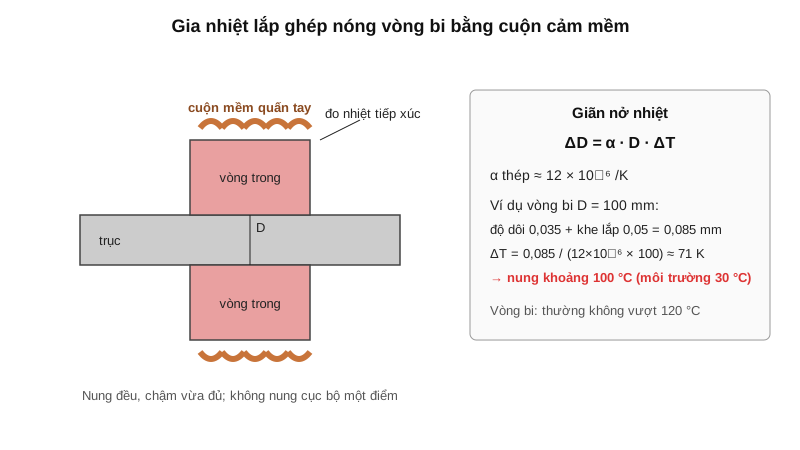
Cuộn cảm gia nhiệt lắp ghép nóng và tháo vòng bi, bánh răng
Gia nhiệt lắp ghép nóng bằng cảm ứng làm nở vòng bi, bánh răng, khớp nối trong vài phút, sạch hơn và kiểm soát tốt hơn đèn khò hay bể dầu nóng. Điều quan trọng là nung…
Đọc bài · 5 phút 0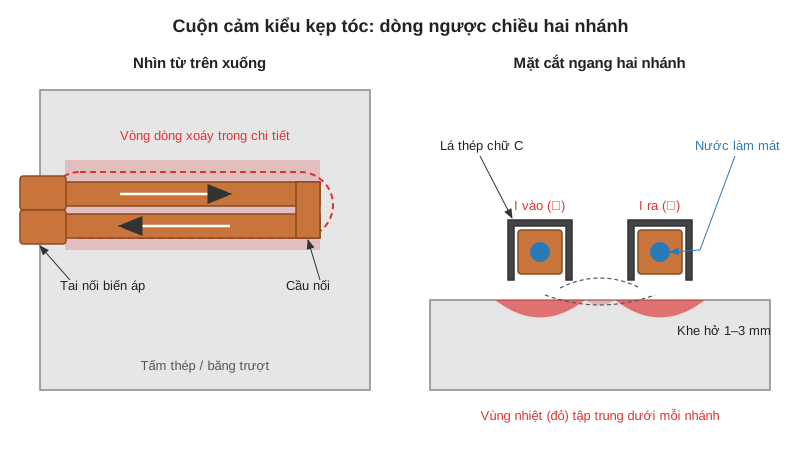
Cuộn cảm kiểu kẹp tóc (hairpin): nguyên lý, ứng dụng, ưu nhược
Cuộn cảm kiểu kẹp tóc là dạng inductor có hai nhánh đồng song song nối với nhau ở một đầu, nhìn giống chiếc kẹp tóc. Nó được dùng khi vùng cần tôi dài và hẹp, nằm trên…
Đọc bài · 5 phút 0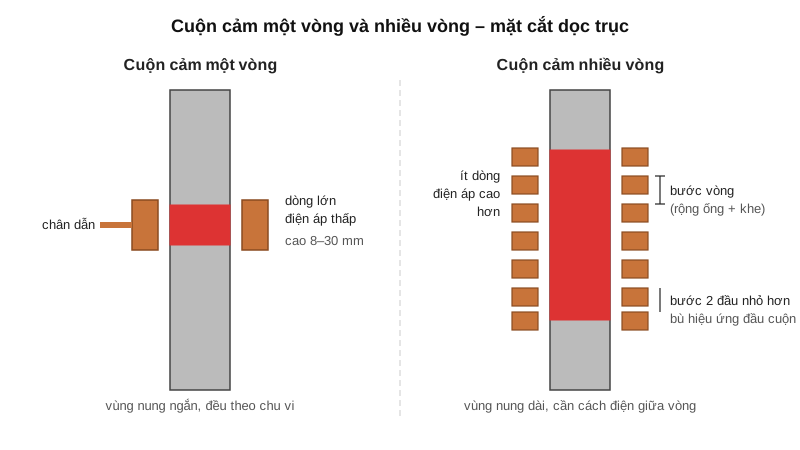
Cuộn cảm một vòng và nhiều vòng: khi nào dùng loại nào
Cuộn cảm một vòng và cuộn nhiều vòng đều làm từ ống đồng làm mát bằng nước, nhưng hành xử rất khác nhau về điện áp, dòng điện và độ đồng đều nhiệt. Chọn sai loại thường…
Đọc bài · 7 phút 0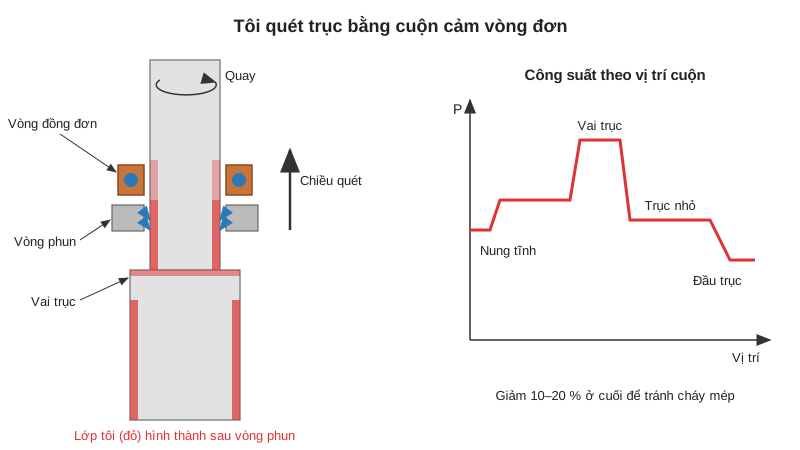
Cuộn cảm tôi quét trục: vòng đơn, vòi phun, tốc độ quét và vai trục
Cuộn cảm tôi quét trục là cuộn vòng ngắn, thường một vòng, chạy dọc trục để nung từng đoạn và phun nước tôi ngay phía sau. Cách làm này cho phép tôi trục dài bằng máy…
Đọc bài · 5 phút 0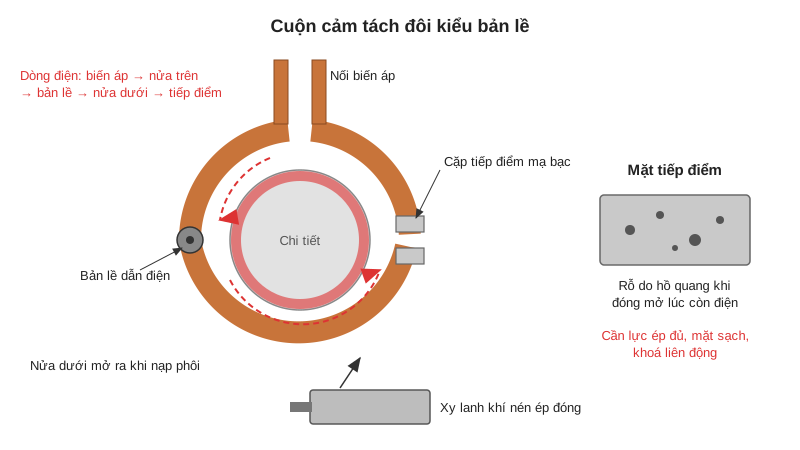
Cuộn cảm tách đôi (split coil): tiếp điểm, mòn tiếp điểm và kẹp khí nén
Cuộn cảm tách đôi là cuộn vòng chia làm hai nửa, mở ra để ôm chi tiết rồi đóng lại thành vòng kín trước khi cấp điện. Nó giải quyết bài toán chi tiết không luồn qua…
Đọc bài · 5 phút 0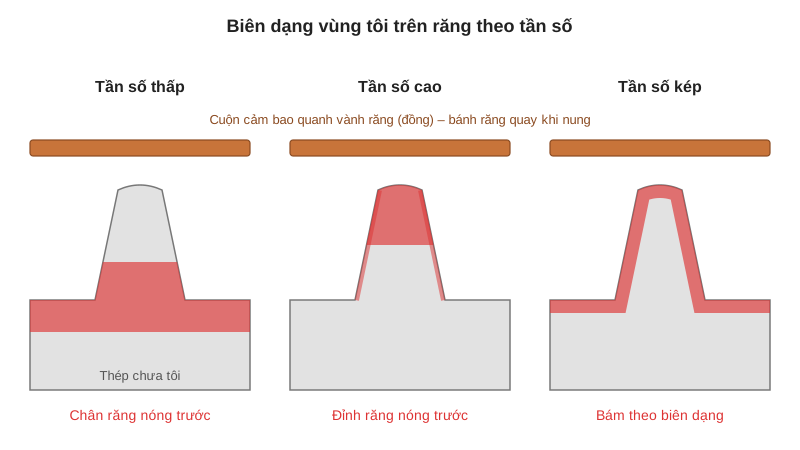
Cuộn cảm tôi bánh răng: tôi toàn vành, tôi từng rãnh răng và tần số kép
Cuộn cảm tôi bánh răng khó hơn cuộn tôi trục ở chỗ phải cho lớp tôi bám theo biên dạng răng: đỉnh không giòn thấu, chân răng vẫn đủ cứng để chịu mỏi uốn. Tuỳ mô-đun và…
Đọc bài · 5 phút 0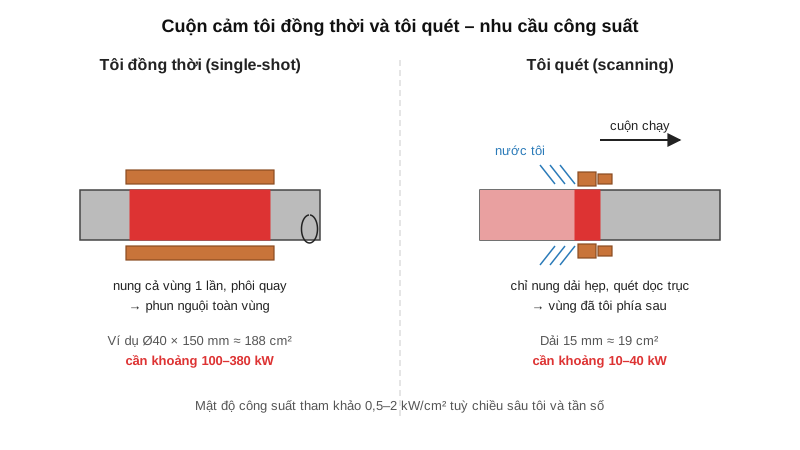
Cuộn cảm tôi đồng thời (single-shot) hay tôi quét: chọn thế nào
Cuộn cảm tôi đồng thời (single-shot) nung toàn bộ vùng cần tôi trong một lần rồi phun nguội cả vùng, khác với tôi quét trong đó một cuộn ngắn chạy dọc chi tiết và phun…
Đọc bài · 6 phút 0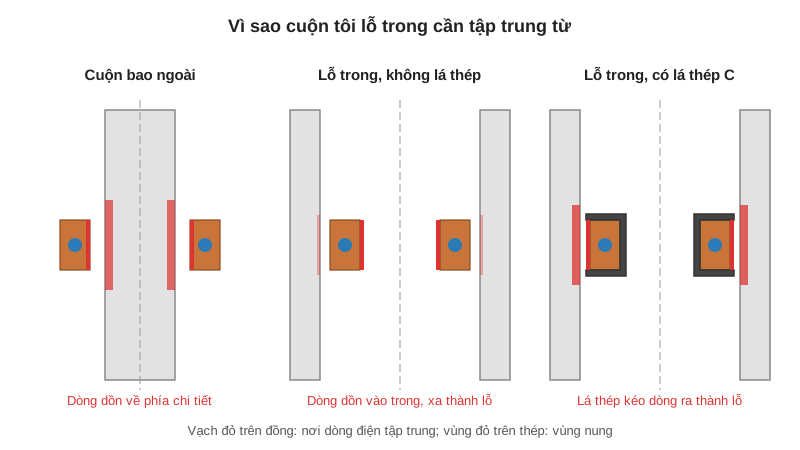
Cuộn cảm tôi lỗ trong (ID coil): vì sao khó và cách làm đúng
Cuộn cảm tôi lỗ trong là loại cuộn phải chui vào trong lỗ chi tiết để nung mặt trong, ví dụ lỗ xy lanh, lỗ bạc, rãnh lăn vòng ngoài hay lỗ moay-ơ. Đây là loại cuộn khó…
Đọc bài · 5 phút 0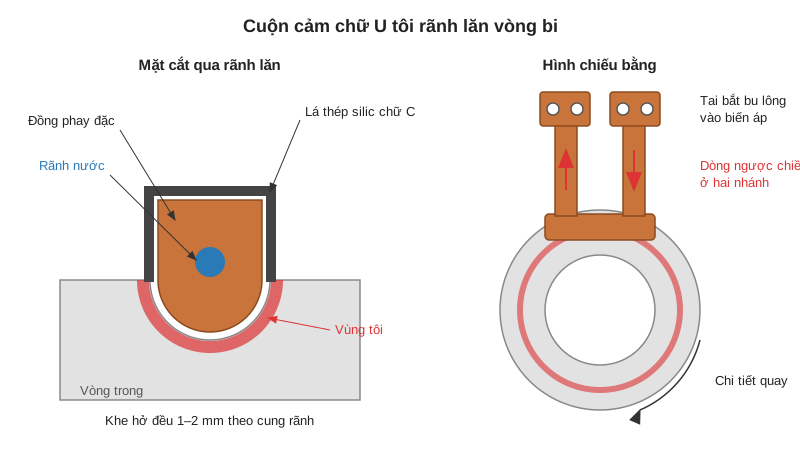
Cuộn cảm tôi rãnh lăn vòng bi: cấu tạo, cách tôi và kiểm biên dạng
Cuộn cảm tôi rãnh lăn vòng bi là loại inductor được gia công riêng theo đúng biên dạng rãnh của từng mã vòng, quyết định trực tiếp độ cứng và chiều sâu lớp tôi trên…
Đọc bài · 7 phút 0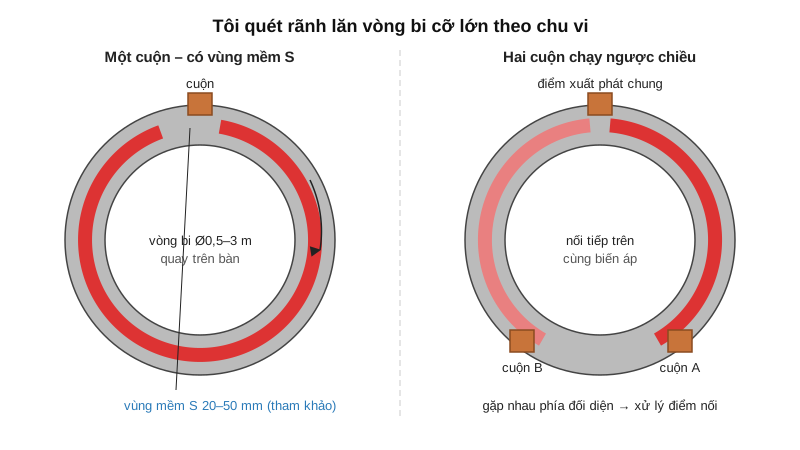
Cuộn cảm tôi vòng bi cỡ lớn và vòng bi xoay slewing ring
Khi tôi vòng bi cỡ lớn như vòng bi xoay (slewing ring) của cần trục, máy xúc, tua bin gió hay bàn xoay máy công cụ, không có máy nào đủ công suất để nung cả rãnh lăn…
Đọc bài · 5 phút 0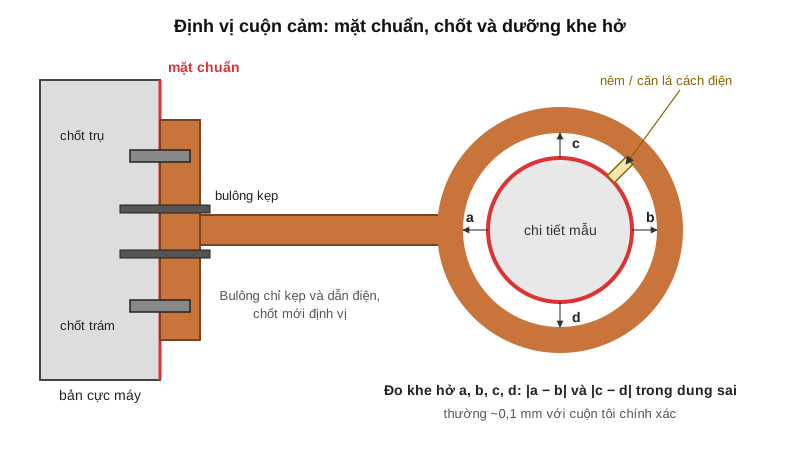
Định vị cuộn cảm và gá lắp trên máy: chốt định vị, mặt chuẩn, dưỡng khe hở
Định vị cuộn cảm chính xác quyết định khe hở giữa cuộn và chi tiết, mà khe hở lại quyết định biên dạng tôi. Một cuộn chế tạo đúng bản vẽ nhưng lắp lệch 0,3 mm vẫn có…
Đọc bài · 5 phút 0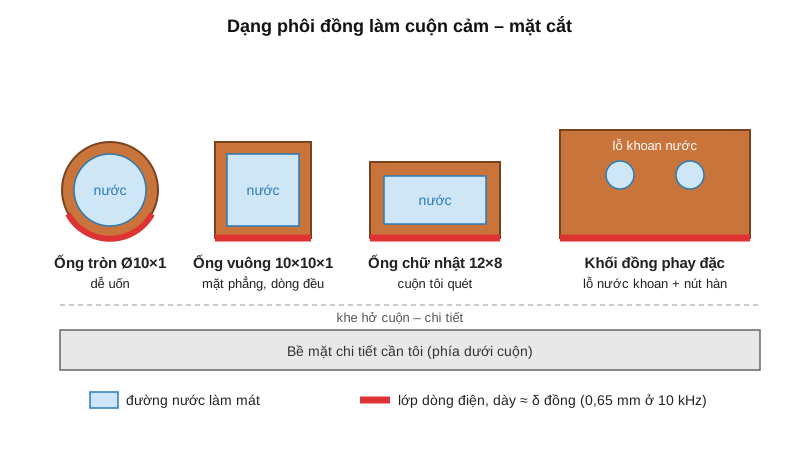
Đồng làm cuộn cảm: ống tròn, ống vuông, ống chữ nhật hay thanh đồng phay đặc?
Chọn đúng đồng làm cuộn cảm quyết định cuộn chạy được bao nhiêu ca trước khi cháy thủng, nứt mối hàn hay biến dạng. Cùng một biên dạng tôi, cuộn uốn từ ống chữ nhật…
Đọc bài · 6 phút 0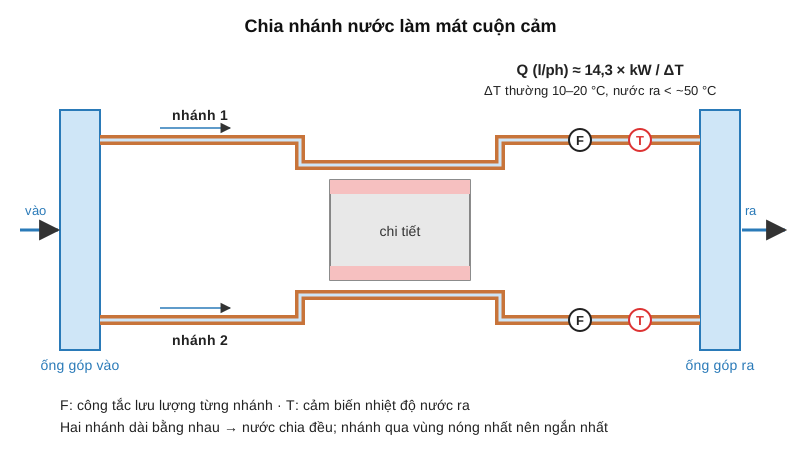
Đường nước làm mát cuộn cảm: lưu lượng, áp lực, chia nhánh và chống tắc cặn
Đường nước làm mát cuộn cảm quyết định cuộn sống được bao lâu nhiều hơn cả độ dày đồng. Cuộn thủng do quá nhiệt gần như luôn bắt đầu ở một đoạn nước chảy yếu: ống bị…
Đọc bài · 6 phút 0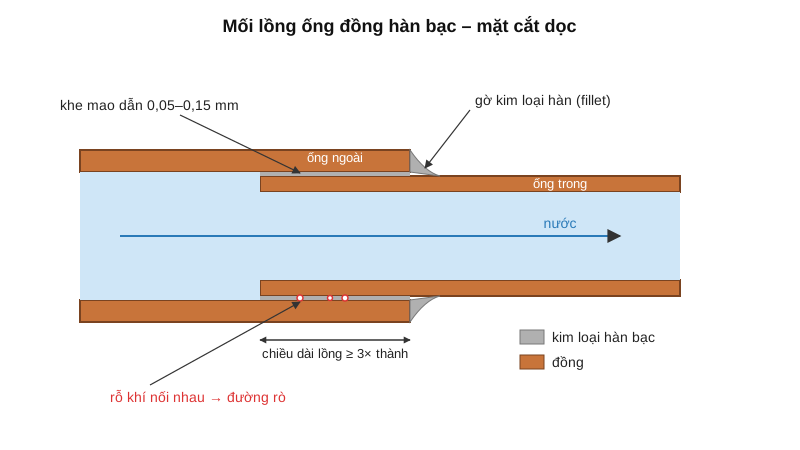
Hàn bạc mối nối cuộn cảm: que hàn, thuốc hàn, khe hở và cách tránh rò nước
Hàn bạc mối nối cuộn cảm là khâu quyết định cuộn có kín nước và chịu được hàng chục nghìn chu kỳ nóng – lạnh hay không. Phần lớn cuộn hỏng sớm mà chúng tôi gặp không…
Đọc bài · 6 phút 0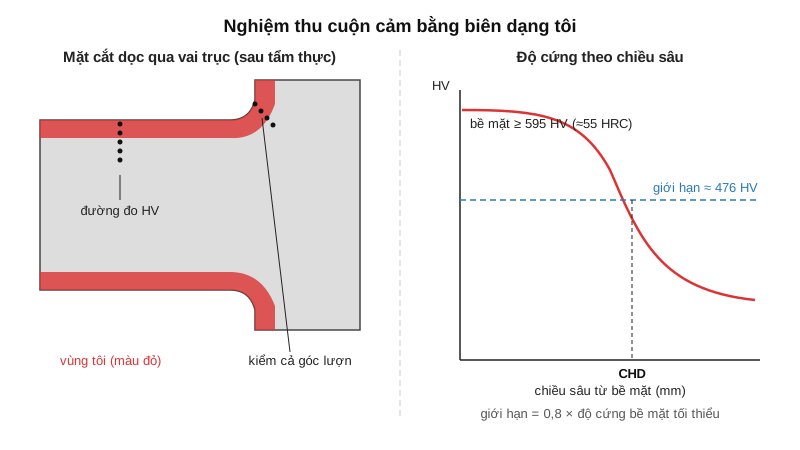
Kiểm tra biên dạng tôi khi nghiệm thu cuộn cảm mới
Biên dạng tôi là hình dạng của lớp tôi cứng nhìn trên mặt cắt chi tiết, và là bằng chứng duy nhất cho biết một cuộn cảm mới có làm đúng việc hay không. Cuộn đẹp, máy…
Đọc bài · 6 phút 0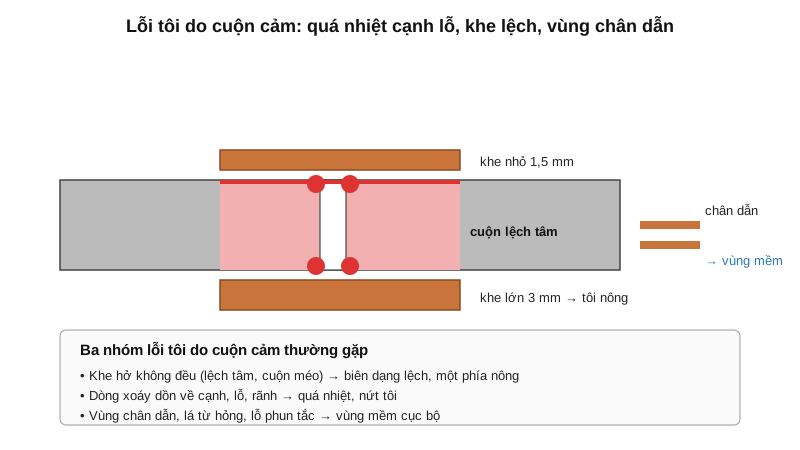
Lỗi tôi do cuộn cảm: vùng mềm, quá nhiệt, nứt tôi và cách sửa
Lỗi tôi do cuộn cảm chiếm một phần lớn trong các sự cố chất lượng ở dây chuyền tôi cao tần, nhưng thường bị đổ cho máy hoặc vật liệu. Cuộn bị va làm méo 0,5 mm, một tấm…
Đọc bài · 5 phút 0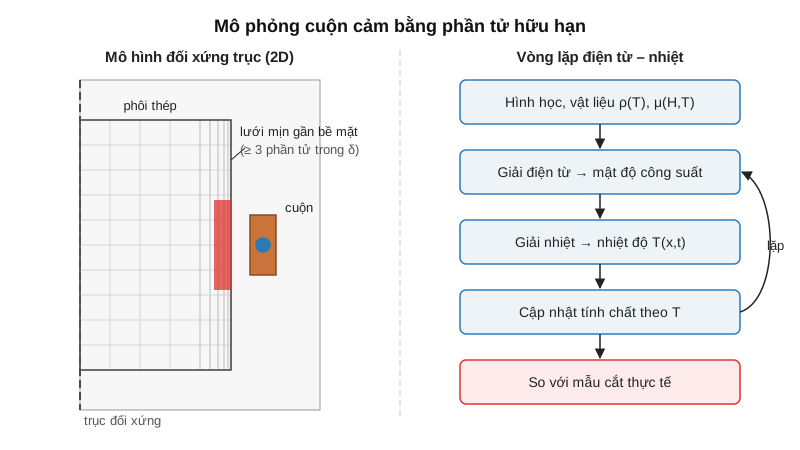
Mô phỏng thiết kế cuộn cảm bằng phần tử hữu hạn: lợi ích và giới hạn
Mô phỏng thiết kế cuộn cảm bằng phần mềm phần tử hữu hạn (FEM) cho phép nhìn thấy dòng điện, mật độ công suất và nhiệt độ trong chi tiết trước khi uốn một đoạn ống đồng…
Đọc bài · 6 phút 0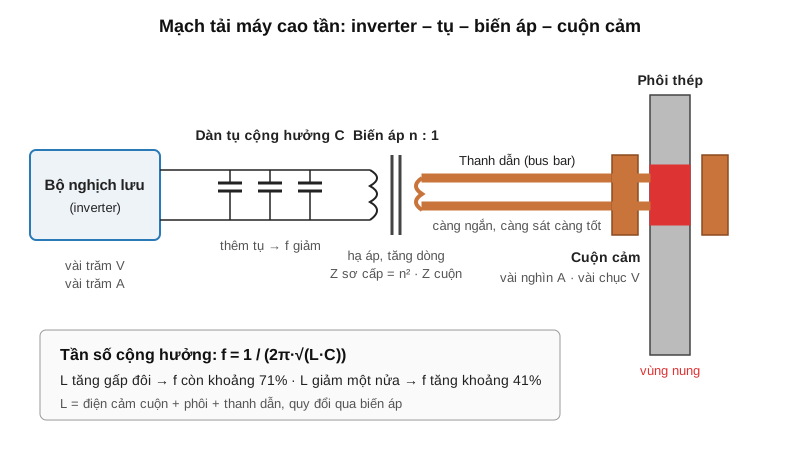
Phối hợp trở kháng giữa cuộn cảm, biến áp và tụ cộng hưởng
Phối hợp trở kháng là việc làm cho cuộn cảm và chi tiết – vốn là một tải điện áp thấp, dòng cực lớn – trông giống đúng tải định mức mà bộ nguồn cao tần mong đợi. Khi…
Đọc bài · 7 phút 0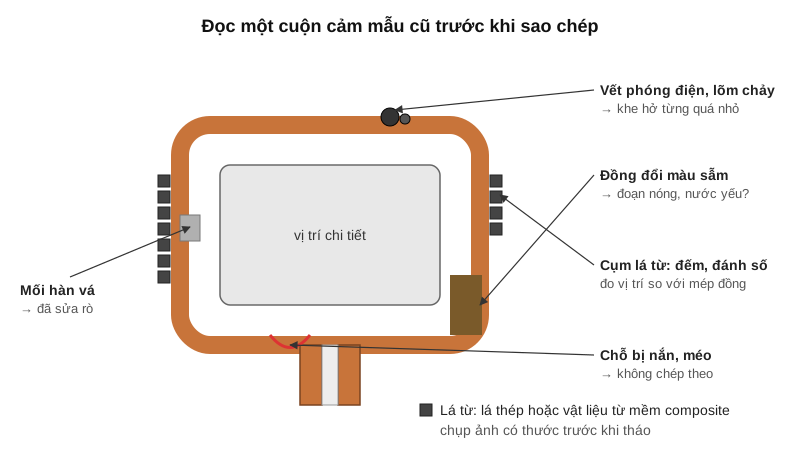
Chế tạo cuộn cảm theo mẫu cũ: đo, scan 3D, đọc vết cháy và tránh sao chép sai
Chế tạo cuộn cảm theo mẫu cũ là tình huống rất phổ biến ở các nhà máy Việt Nam: máy nhập từ lâu, bản vẽ cuộn thất lạc, nhà chế tạo máy không còn hỗ trợ, trong kho chỉ…
Đọc bài · 6 phút 0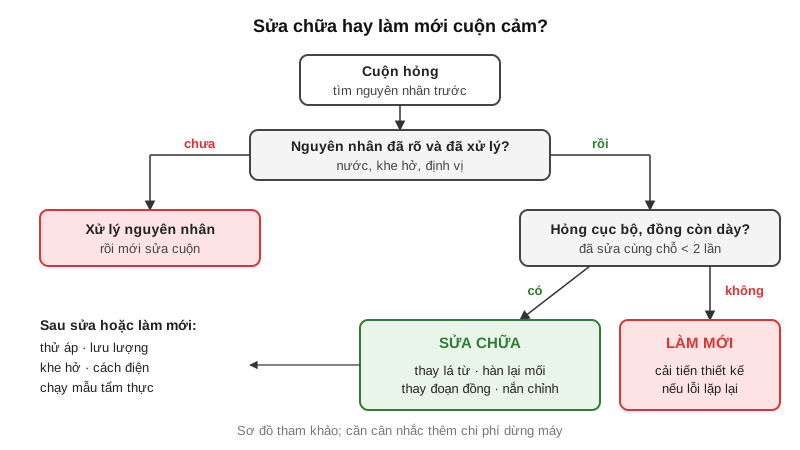
Sửa chữa cuộn cảm hỏng hay làm mới: thay lá từ, hàn lại, thay đoạn đồng, nắn chỉnh
Sửa chữa cuộn cảm đúng cách có thể kéo dài đời cuộn thêm nhiều tháng với chi phí chỉ bằng một phần cuộn mới. Nhưng sửa sai, hoặc sửa một cuộn lẽ ra phải bỏ, thì vừa tốn…
Đọc bài · 5 phút 0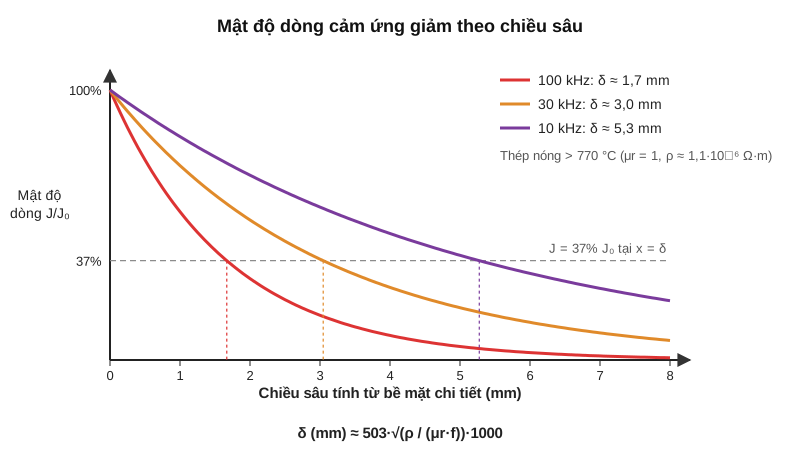
Tần số và chiều sâu tôi khi thiết kế cuộn cảm: công thức, bảng tra, mật độ công suất
Hiểu mối quan hệ giữa tần số và chiều sâu tôi là bước đầu tiên khi thiết kế cuộn cảm hay chọn máy cho một chi tiết mới. Tần số quyết định dòng cảm ứng chạy sâu bao…
Đọc bài · 6 phút 0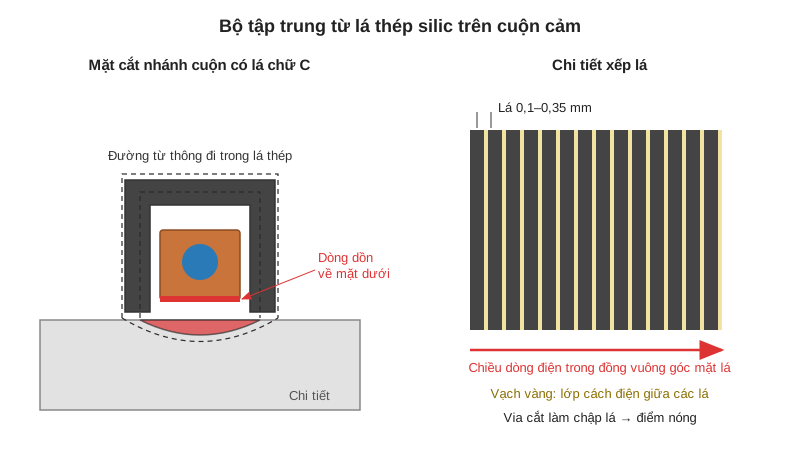
Tập trung từ lá thép silic trên cuộn cảm: độ dày lá, cách lắp, hỏng và thay thế
Tập trung từ lá thép silic là bộ lá thép kỹ thuật điện mỏng, cách điện từng lá, ốp lên vòng đồng của cuộn cảm để dẫn từ thông và dồn dòng điện về đúng mặt hướng vào chi…
Đọc bài · 5 phút 0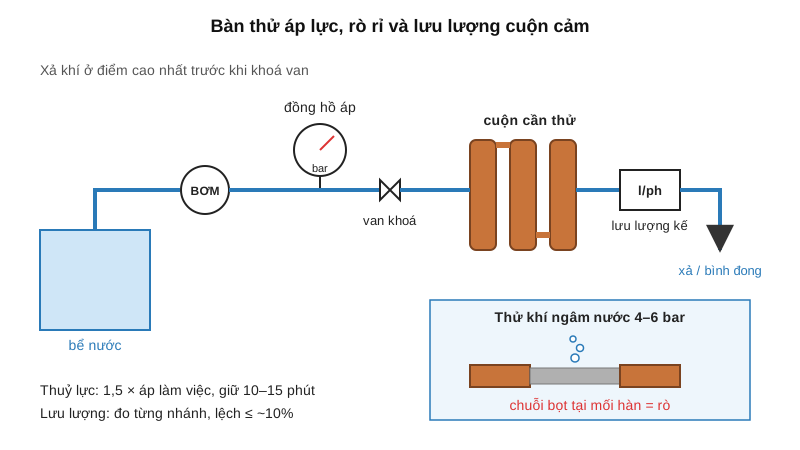
Kiểm tra cuộn cảm sau chế tạo: thử áp lực, rò rỉ, lưu lượng, kích thước và chạy mẫu
Kiểm tra cuộn cảm trước khi lắp lên máy rẻ hơn rất nhiều so với dừng dây chuyền vì cuộn rò nước hay tôi lệch biên dạng. Một cuộn mới, cuộn sửa hay cuộn dự phòng lấy từ…
Đọc bài · 6 phút 0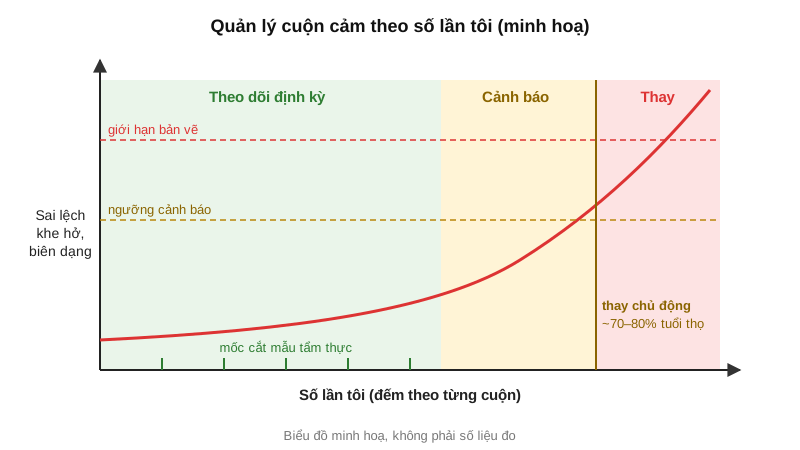
Tuổi thọ cuộn cảm và khi nào phải thay: dấu hiệu nhận biết, quản lý số lần tôi
Tuổi thọ cuộn cảm không có một con số chung: cùng một kiểu cuộn, xưởng này chạy được vài trăm nghìn chi tiết, xưởng khác chỉ vài chục nghìn đã thủng. Khác biệt nằm ở…
Đọc bài · 6 phút 0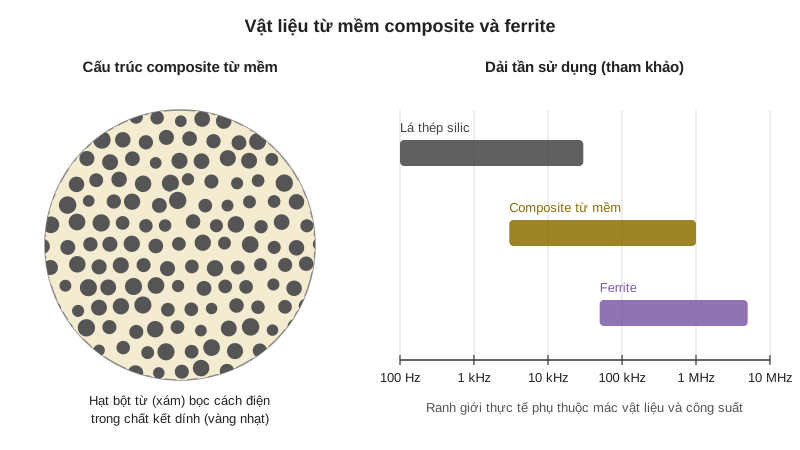
Ferrite và vật liệu từ mềm composite cho cuộn cảm: so sánh với lá thép silic
Vật liệu từ mềm composite và ferrite là hai lựa chọn thay cho lá thép silic khi làm bộ tập trung từ trên cuộn cảm, nhất là ở tần số cao hoặc khi hình dạng cuộn phức…
Đọc bài · 5 phút 0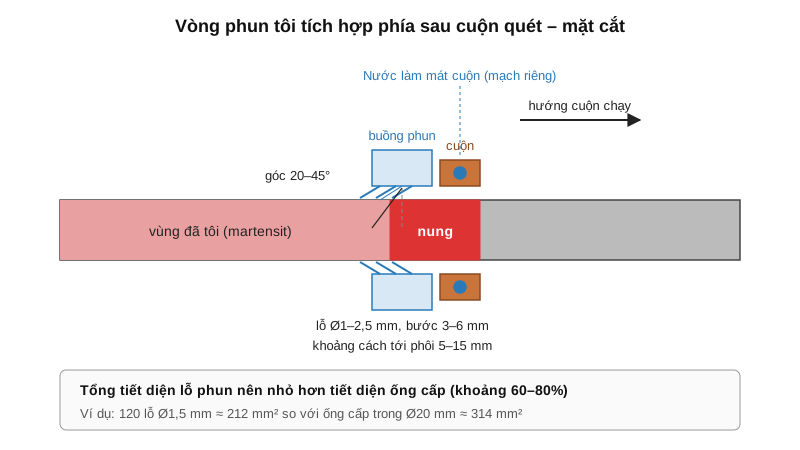
Vòng phun nước tôi tích hợp cuộn cảm: lỗ phun, góc phun, polymer
Vòng phun nước tôi tích hợp với cuộn cảm quyết định một nửa chất lượng lớp tôi: nung đúng mà nguội sai thì vẫn mềm hoặc nứt. Ở nhiều xưởng, cuộn mới được chăm chút kỹ…
Đọc bài · 6 phút 0Máy nạp chất lỏng Fives
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
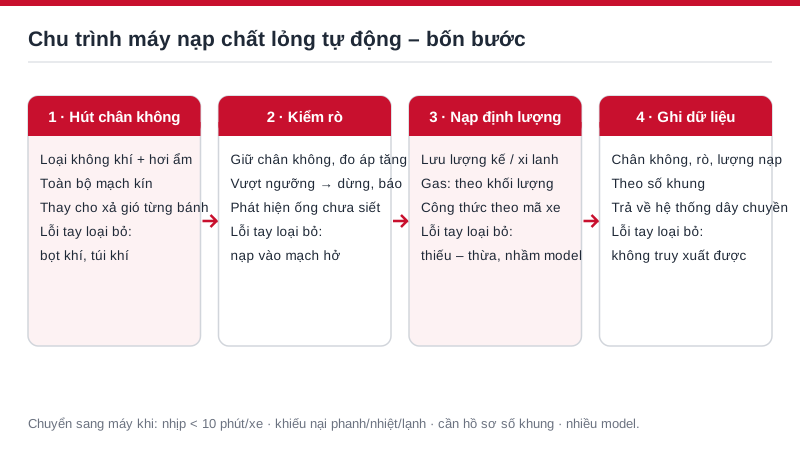
Dây chuyền lắp ráp ô tô, xe máy nội địa: khi nào nên chuyển nạp dầu phanh, nước làm mát, gas điều hoà sang máy tự động?
Nạp dầu phanh, nước làm mát, gas điều hoà và dầu trợ lực là những công đoạn cuối dây chuyền lắp ráp mà nhiều nhà máy ô tô, xe máy, xe điện lắp ráp trong nước vẫn làm…
Đọc bài · 9 phút 0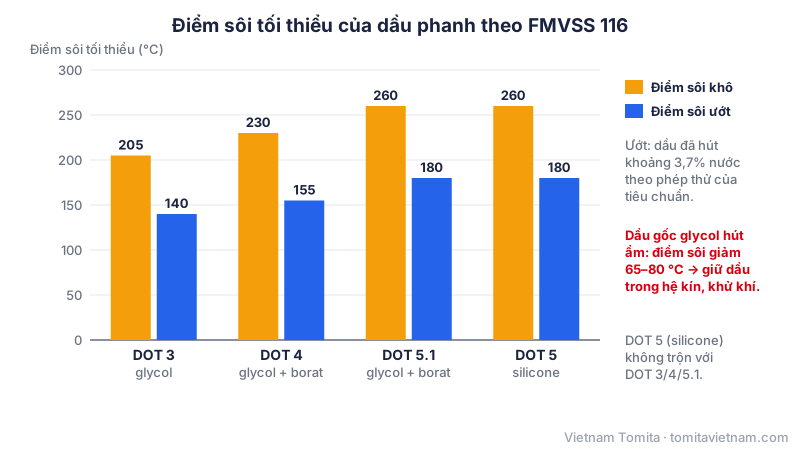
Máy nạp dầu phanh, nước làm mát trên dây chuyền lắp ráp: nguyên lý nạp chân không và cách chọn máy
Máy nạp dầu phanh, nước làm mát là trạm quyết định chất lượng cuối cùng của mạch phanh và mạch làm mát trước khi xe rời dây chuyền: nạp sai một lần là bàn đạp phanh…
Đọc bài · 13 phút 0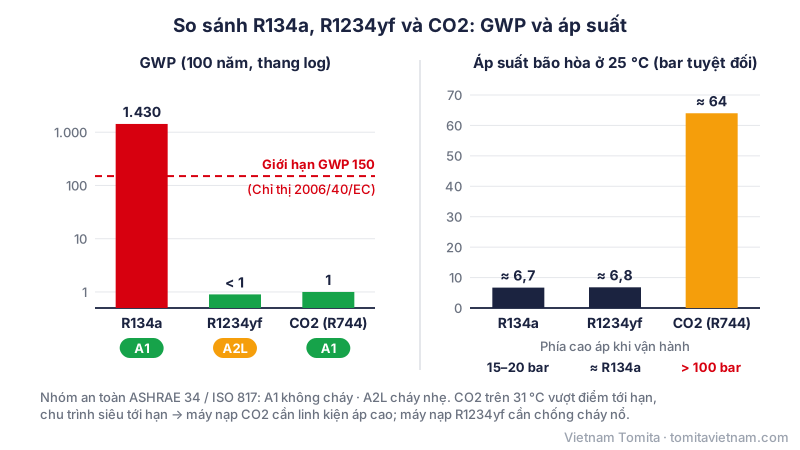
Nạp gas điều hòa ô tô trên dây chuyền: từ R134a sang R1234yf và CO2 (R744)
Nạp gas điều hòa ô tô trên dây chuyền lắp ráp khác hẳn việc nạp ga ở gara: mỗi xe phải được hút chân không, kiểm rò và nạp đúng khối lượng môi chất lạnh trong vài chục…
Đọc bài · 10 phút 0Máy mài, đá CBN JTEKT
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
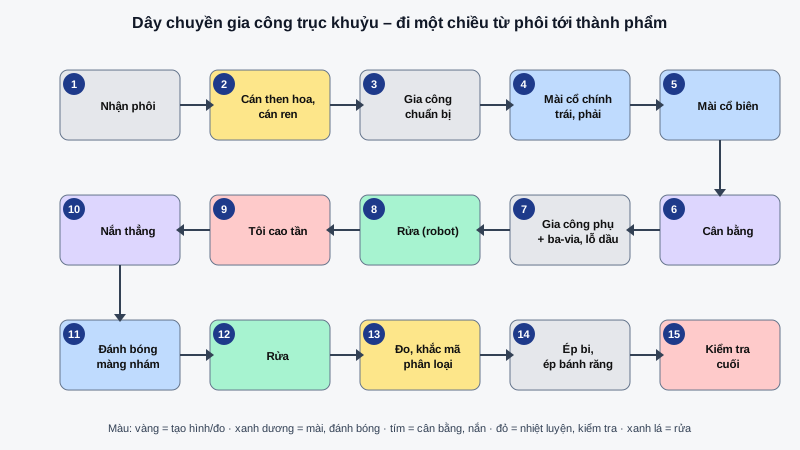
Quy trình chuẩn dây chuyền gia công trục khuỷu xe máy: 15 bước từ phôi đến thành phẩm – giải thích dễ hiểu
Trục khuỷu là chi tiết biến chuyển động lên xuống của piston thành chuyển động quay. Nó quay hàng nghìn vòng mỗi phút trong bạc lót, nên chỉ cần lệch vài micromet là…
Đọc bài · 8 phút 0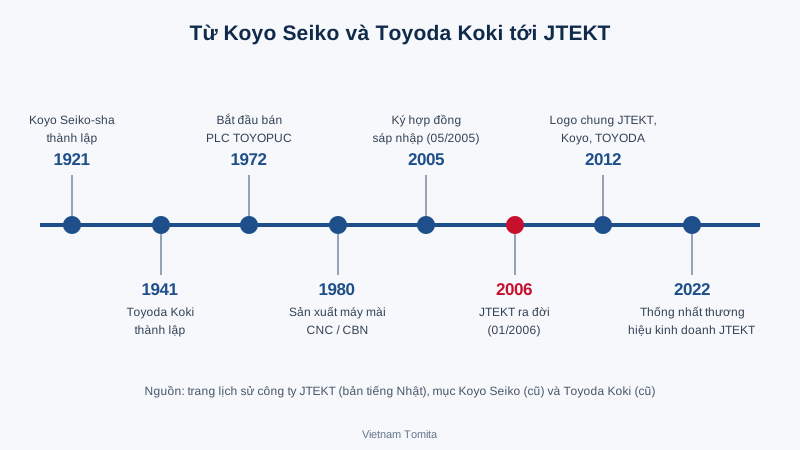
Công nghệ JTEKT: máy mài TOYODA, trung tâm gia công FH, vòng bi Koyo, PLC TOYOPUC – hiểu đúng để chọn máy và bảo dưỡng
Công nghệ JTEKT là sự kết hợp của hai truyền thống kỹ thuật Nhật Bản: máy công cụ TOYODA (nổi tiếng với máy mài trụ, mài cam, mài trục khuỷu bằng đá CBN) và vòng bi…
Đọc bài · 13 phút 0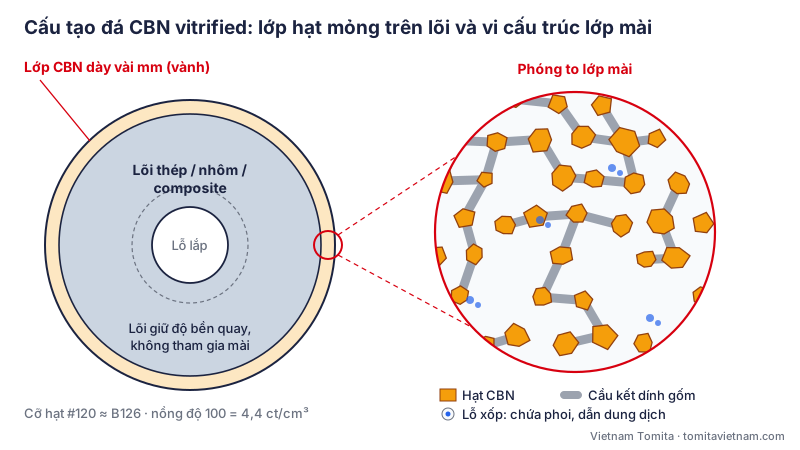
Đá CBN vitrified so với đá mài thường (Al₂O₃/SiC): cấu tạo, tuổi thọ và bài toán chi phí trên mỗi chi tiết
Đá CBN vitrified là đá mài dùng hạt nitrua bo lập phương (CBN) cứng khoảng 4.700 Knoop, gắn bằng chất kết dính gốm, bền gấp 30–50 lần đá mài thường Al₂O₃/SiC và chạy…
Đọc bài · 13 phút 0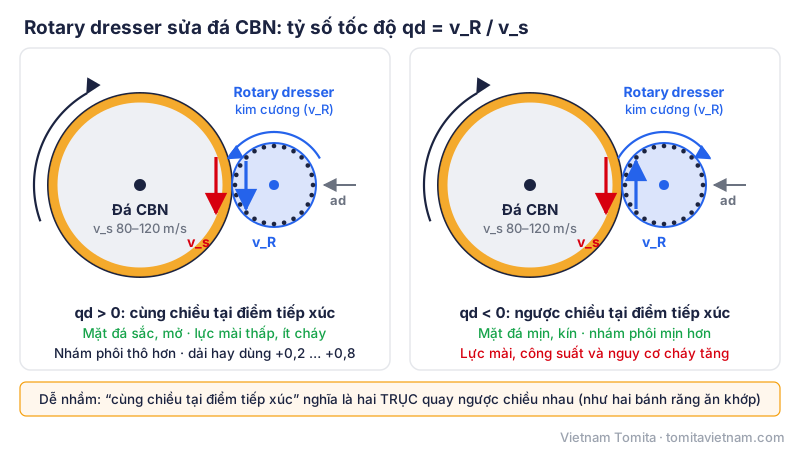
Rotary dresser kim cương: sửa đá CBN (truing, dressing) đúng cách để giữ nhám và tránh cháy mài
Rotary dresser kim cương là dụng cụ quyết định đá CBN mài ra chi tiết đẹp hay cháy, vì mọi hạt CBN chạm phôi đều do nó "đặt" lên bề mặt đá. Bài này giải thích truing và…
Đọc bài · 14 phút 0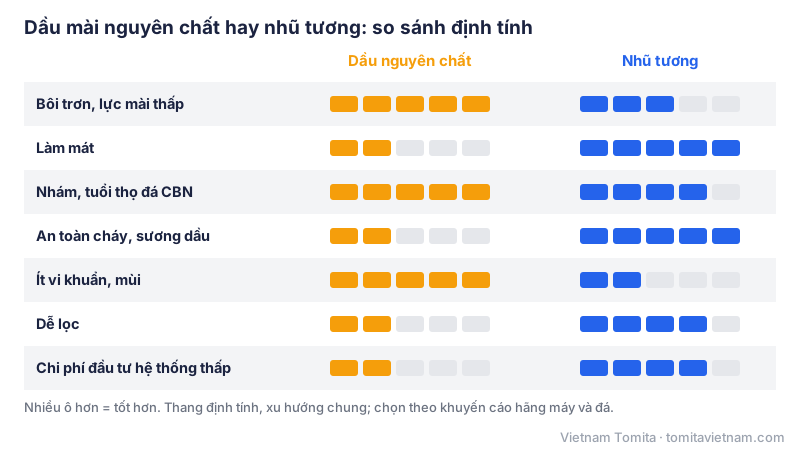
Dung dịch mài và độ sạch 30 ppm: chọn dầu, đặt vòi phun và hệ lọc cho máy mài CBN
Dung dịch mài trên máy mài CBN không chỉ để làm mát: nó quyết định đá có bị bít, chi tiết có cháy, kích thước có trôi theo nhiệt hay không. Bài này so sánh dầu mài…
Đọc bài · 13 phút 0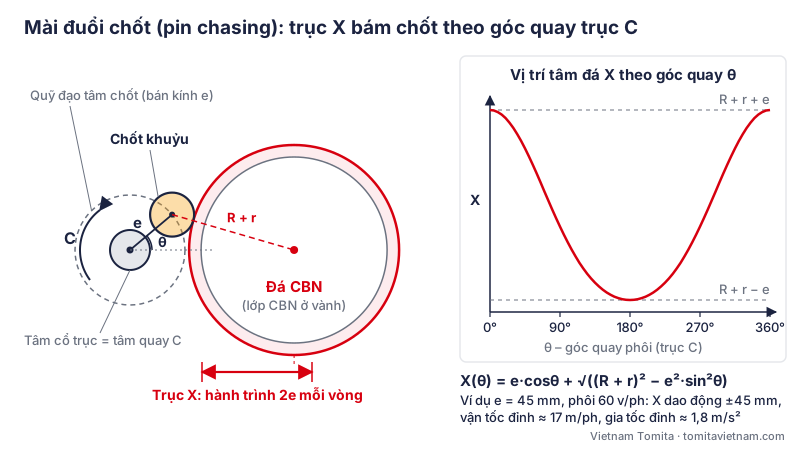
Mài chốt khuỷu kiểu đuổi chốt (pin chasing) bằng đá CBN: nguyên lý X–C, yêu cầu máy và cách chọn
Mài chốt khuỷu kiểu đuổi chốt (pin chasing) là cách mài mà trục khuỷu chỉ quay quanh tâm cổ trục, còn đầu đá CBN tiến – lùi đồng bộ với góc quay để bám theo chốt lệch…
Đọc bài · 13 phút 0Xem thêm 3 bài về Máy mài, đá CBN JTEKT
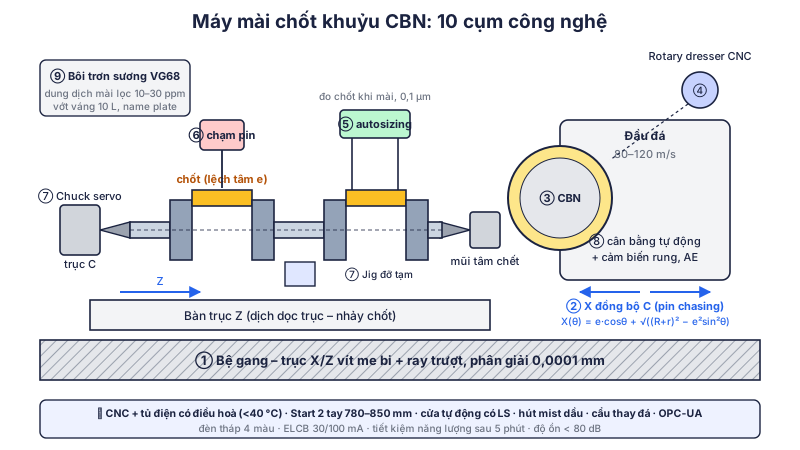
Máy mài chốt khuỷu CBN cho dây chuyền trục khuỷu xe máy: 10 công nghệ quyết định độ tròn 1 µm và nhịp 77 giây
Một máy mài chốt khuỷu (pin grinder) trên dây chuyền trục khuỷu xe máy phải làm được hai việc trái ngược nhau: giữ độ tròn cỡ 1 µm và nhám Ra 0,2 µm trên chốt lệch tâm…
Đọc bài · 13 phút 0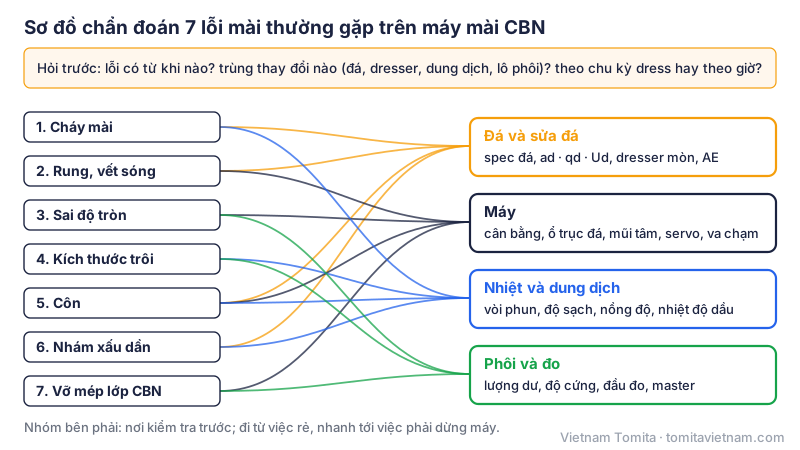
7 lỗi mài thường gặp trên máy mài CBN: nguyên nhân, cách kiểm tra và lịch bảo trì
Lỗi mài thường gặp trên máy mài CBN như cháy mài, rung sóng, côn hay kích thước trôi hiếm khi do một nguyên nhân duy nhất: đá, dresser, máy, dung dịch và đầu đo cùng…
Đọc bài · 13 phút 0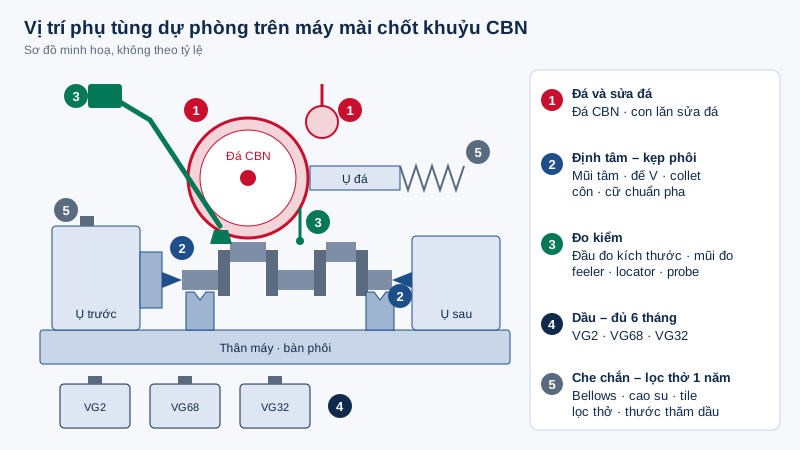
Phụ tùng dự phòng máy mài trục khuỷu CBN: danh mục theo nhóm, chu kỳ thay và mức tồn kho
Phụ tùng dự phòng máy mài trục khuỷu CBN là thứ quyết định một sự cố kéo dài vài giờ hay vài tuần. Máy mài chốt khuỷu chạy ba ca hiếm khi hỏng cái gì lớn; thứ làm dây…
Đọc bài · 12 phút 0Máy công cụ Nhật Bản
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
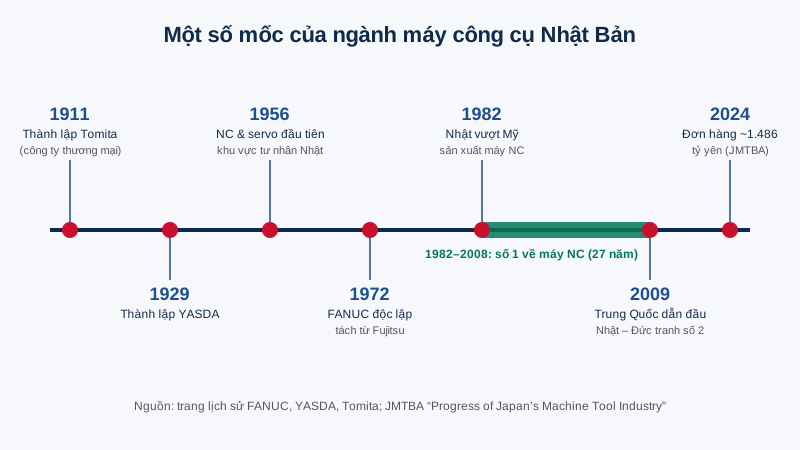
Máy công cụ Nhật Bản: vì sao dẫn đầu thế giới và các hãng tiêu biểu theo từng loại máy
Máy công cụ Nhật Bản có mặt trong gần như mọi xưởng cơ khí chính xác tại Việt Nam: máy tiện CNC, trung tâm gia công, máy mài, máy cắt dây EDM. Nhật từng giữ vị trí nước…
Đọc bài · 9 phút 0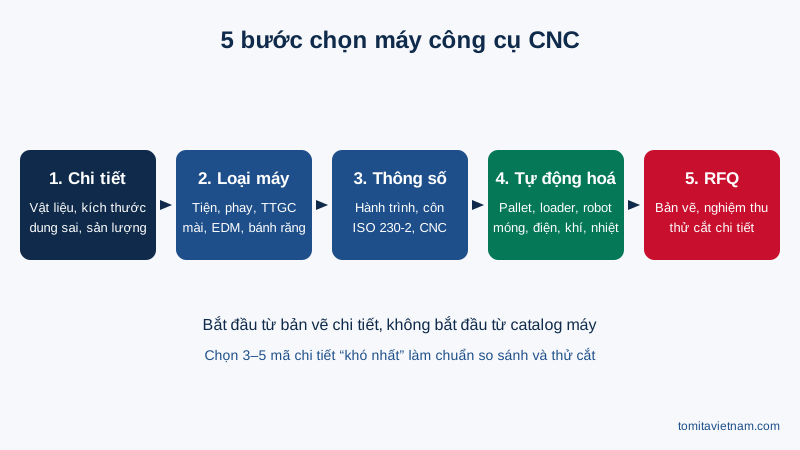
Cách chọn máy công cụ CNC Nhật Bản cho nhà máy: tiện, phay, trung tâm gia công, mài, EDM, gia công bánh răng
Chọn máy công cụ CNC Nhật Bản đúng ngay từ đầu quyết định giá thành chi tiết trong 15–20 năm tiếp theo: một máy chọn sai cỡ, sai loại hoặc thiếu tự động hoá sẽ làm đội…
Đọc bài · 10 phút 0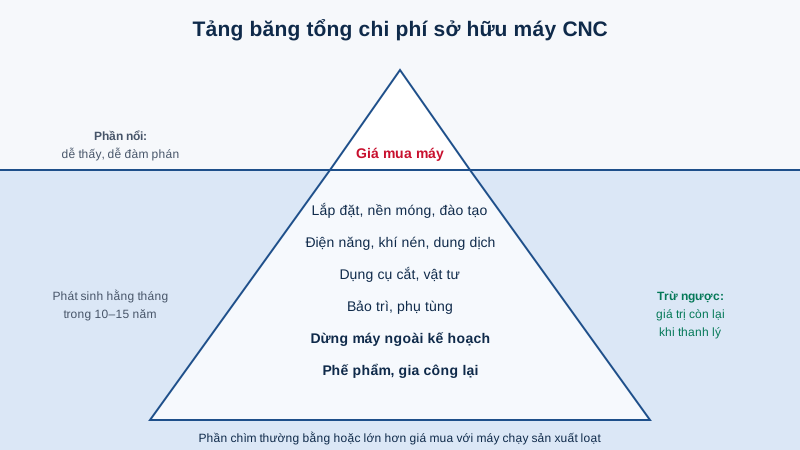
Tổng chi phí sở hữu (TCO) máy CNC: vì sao máy công cụ Nhật Bản rẻ hơn về lâu dài
Tổng chi phí sở hữu (TCO) máy CNC là toàn bộ số tiền nhà máy bỏ ra cho một chiếc máy trong suốt thời gian dùng nó, chứ không chỉ con số trên báo giá. Khi so hai báo giá…
Đọc bài · 11 phút 0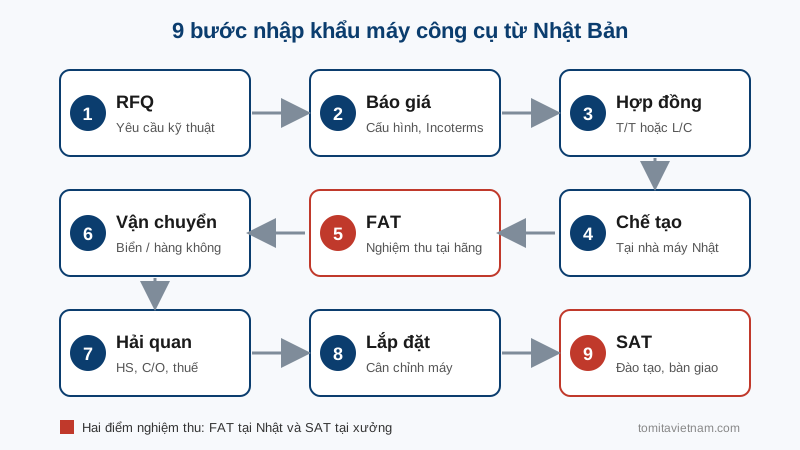
Quy trình mua và nhập khẩu máy công cụ từ Nhật Bản về Việt Nam: từ RFQ, FAT đến lắp đặt
Nhập khẩu máy công cụ từ Nhật Bản không khó về thủ tục, nhưng rất dễ phát sinh chi phí và chậm tiến độ nếu bỏ sót một bước nhỏ: điện áp không khớp, nền móng chưa sẵn…
Đọc bài · 13 phút 0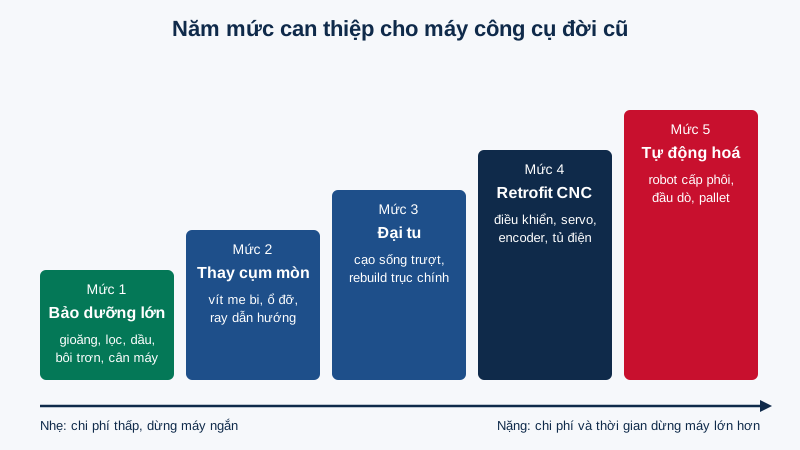
Máy công cụ Nhật đời cũ: đại tu (overhaul), nâng cấp CNC (retrofit) hay mua máy mới?
Máy công cụ Nhật đời cũ – một trung tâm gia công 20 năm tuổi, máy mài 25 năm hay máy cắt dây đời đầu – vẫn là tài sản lớn trong nhiều xưởng tại Việt Nam, nhưng đến một…
Đọc bài · 10 phút 0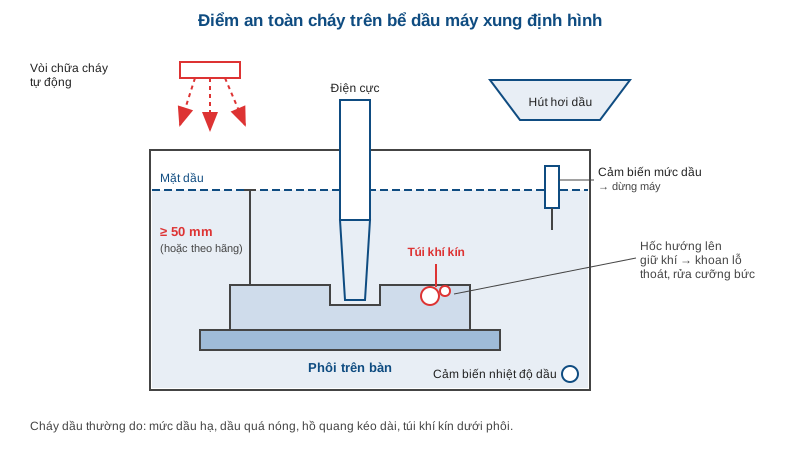
An toàn máy EDM: cháy dầu, khí và hơi dầu, bụi graphite, điện, bùn và chất thải
An toàn máy EDM thường bị xem nhẹ vì quy trình phóng điện nhìn có vẻ êm: không lửa bắn, không phoi nóng, không dao quay. Thực tế, máy xung định hình chạy trong dầu có…
Đọc bài · 12 phút 0Xem thêm 131 bài về Máy công cụ Nhật Bản
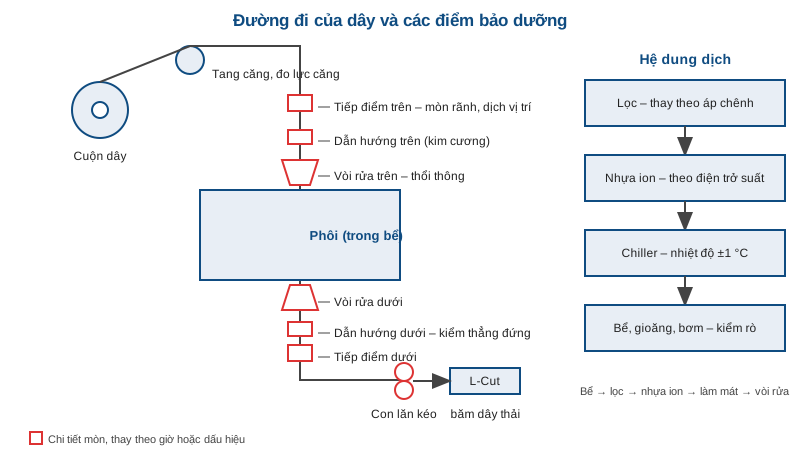
Bảo dưỡng máy EDM: lọc, nhựa ion, dẫn hướng dây, tiếp điểm và dầu điện môi
Bảo dưỡng máy EDM khác máy cắt gọt ở chỗ phần lớn lỗi không đến từ cơ khí mà từ những vật tư tiêu hao nhỏ: lọc, nhựa trao đổi ion, dẫn hướng dây, cục tiếp điện, vòi…
Đọc bài · 12 phút 0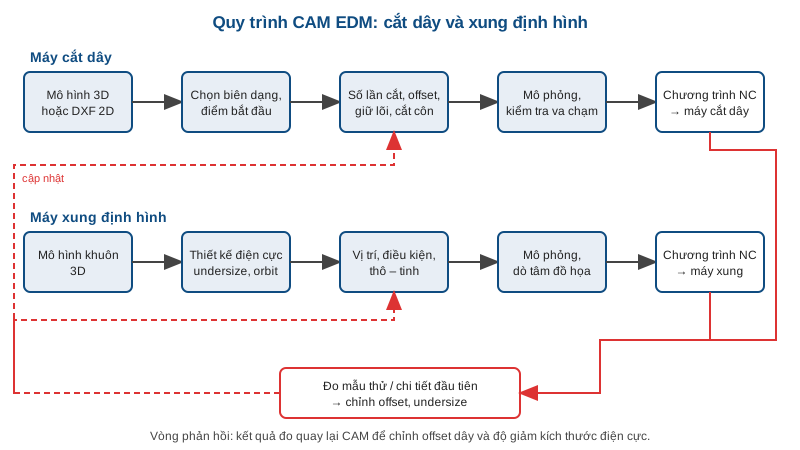
Lập trình CAM EDM: cắt dây, xung định hình, mô phỏng và quản lý chương trình
Lập trình CAM EDM là khâu quyết định máy cắt dây hay máy xung định hình chạy được bao nhiêu giờ có ích mỗi ngày, vì EDM chạy chậm nên một lỗi nhập tay tốn cả ca. Khác…
Đọc bài · 11 phút 0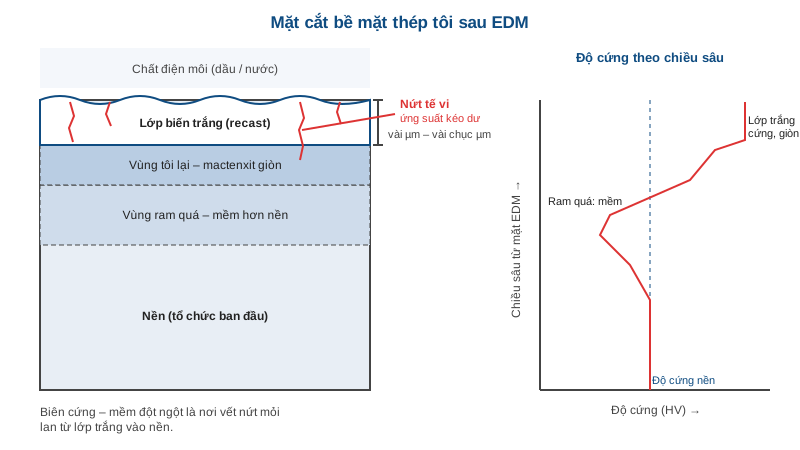
Lớp biến trắng EDM (recast layer): nứt tế vi, ảnh hưởng và cách khắc phục
Lớp biến trắng EDM là lớp kim loại đã nóng chảy rồi đông đặc lại ngay trên bề mặt chi tiết sau mỗi xung phóng điện: cứng, giòn, mang ứng suất kéo dư và thường chứa nứt…
Đọc bài · 10 phút 0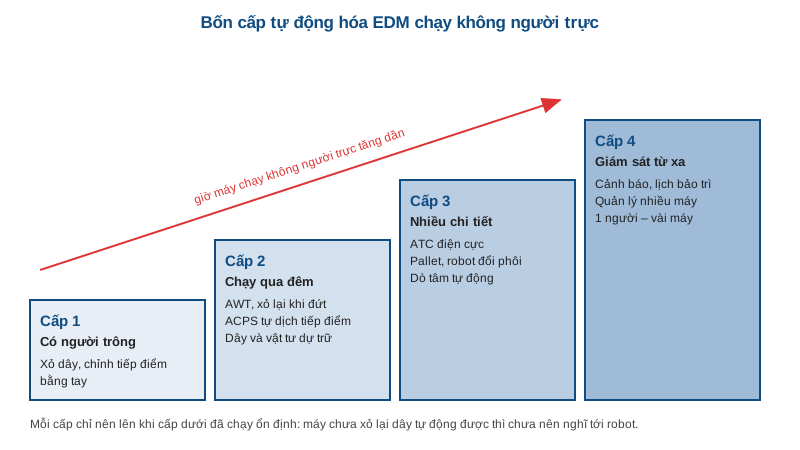
Tự động hóa EDM chạy đêm: robot, đổi điện cực, xỏ dây, tiếp điểm và giám sát từ xa
Tự động hóa EDM là cách lấy lại thời gian của một công nghệ vốn chạy chậm: máy cắt dây hay máy xung định hình có thể chạy hàng chục giờ cho một chi tiết, nên nếu máy…
Đọc bài · 12 phút 0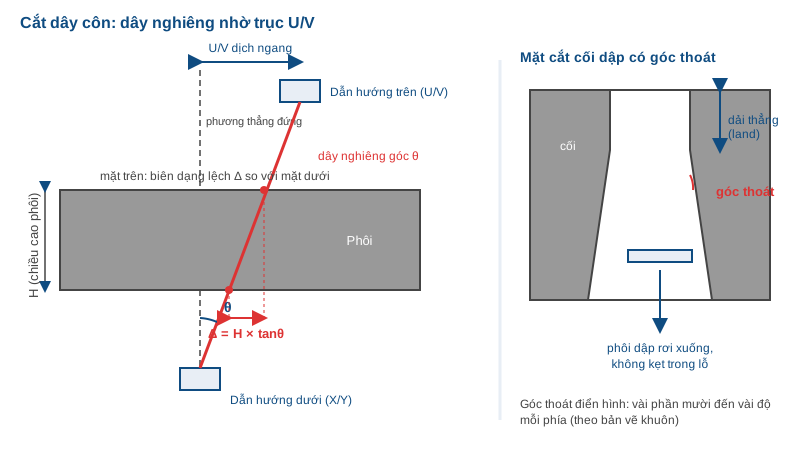
Cắt dây côn (taper cutting) 4 trục U/V: góc thoát phôi cho khuôn dập và chi tiết nghiêng
Cắt dây côn là cắt với dây nghiêng so với phương thẳng đứng nhờ hai trục phụ U và V đặt ở đầu dẫn hướng trên, nên mặt cắt thành mặt côn thay vì mặt thẳng. Nó tạo góc…
Đọc bài · 9 phút 0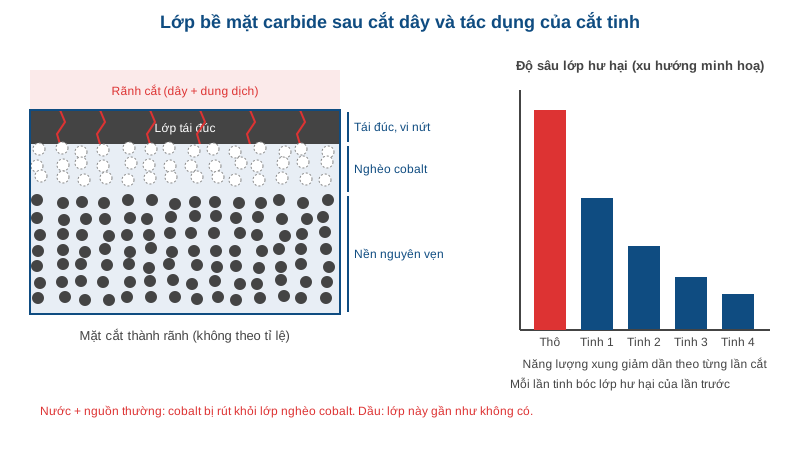
Cắt dây hợp kim cứng, PCD, PCBN: chống mất cobalt và nứt tế vi
Cắt dây hợp kim cứng là bài toán khác hẳn cắt thép: carbide không khó cắt vì độ cứng, mà khó giữ nguyên lớp bề mặt, vì cobalt kết dính bị điện phân và nhiệt phóng điện…
Đọc bài · 12 phút 0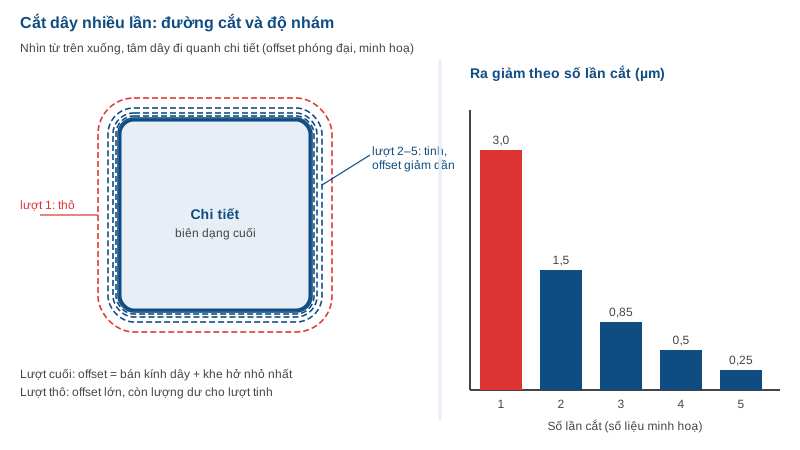
Cắt dây nhiều lần (trim cut, skim cut): đạt độ nhám Ra thấp và dung sai vài micromet
Cắt dây nhiều lần là cách một máy cắt dây EDM đi qua cùng một biên dạng nhiều lượt: một lần cắt thô để bóc phần lớn vật liệu, rồi một đến sáu lần cắt tinh với năng…
Đọc bài · 10 phút 0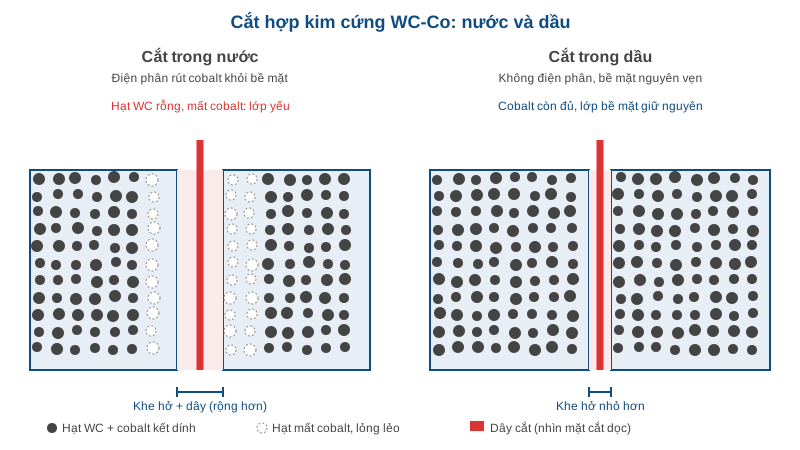
Cắt dây trong dầu (oil wire EDM): khi nào nên dùng cho hợp kim cứng và chi tiết siêu nhỏ
Cắt dây trong dầu là cách chạy máy cắt dây EDM với chất điện môi là dầu khoáng tinh chế thay cho nước khử ion, đổi tốc độ cắt lấy bề mặt mịn hơn, khe hở nhỏ hơn và…
Đọc bài · 13 phút 0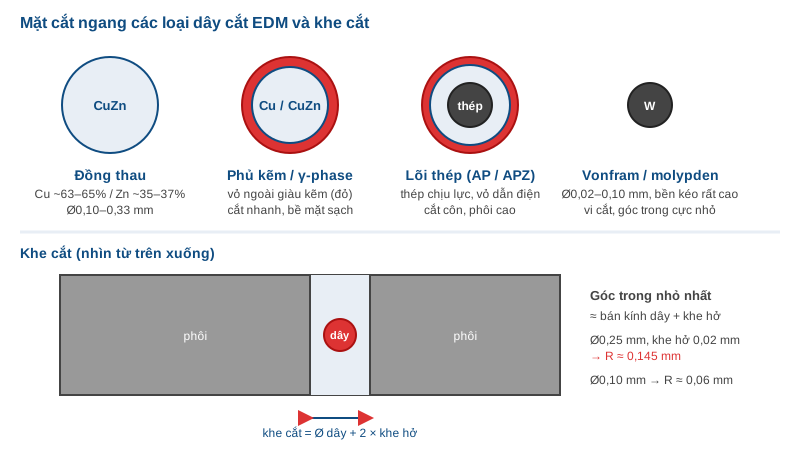
Dây cắt EDM: đồng thau, phủ kẽm, lõi thép, molypden và vonfram – chọn loại dây nào
Dây cắt EDM là điện cực tiêu hao của máy cắt dây: một sợi kim loại Ø0,02–0,33 mm chạy qua phôi một lần rồi bị thu đi. Chọn loại dây đúng thay đổi tốc độ cắt, độ nhám…
Đọc bài · 10 phút 0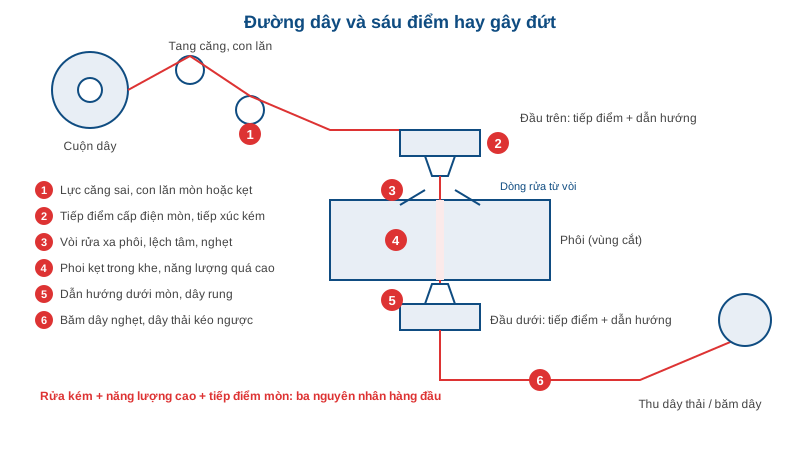
Đứt dây cắt dây EDM: nguyên nhân và cách khắc phục theo từng triệu chứng
Đứt dây cắt dây là sự cố làm mất nhiều giờ máy nhất ở xưởng EDM: dây đứt lúc đang cắt dở chi tiết lớn có thể kéo theo luồn lại, vết dừng trên mặt cắt và sai kích thước.…
Đọc bài · 13 phút 0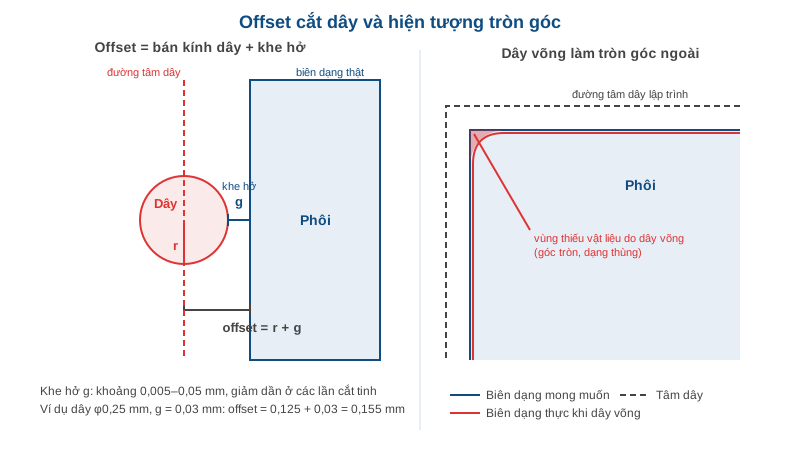
Khe hở phóng điện và offset khi cắt dây: bù dây, định vị pick-up, kiểm soát góc
Khe hở phóng điện là khoảng cách rất nhỏ, thường vài chục micromet, giữa dây và phôi nơi tia lửa xảy ra, và nó quyết định chi tiết cắt ra đúng kích thước hay không. Máy…
Đọc bài · 11 phút 0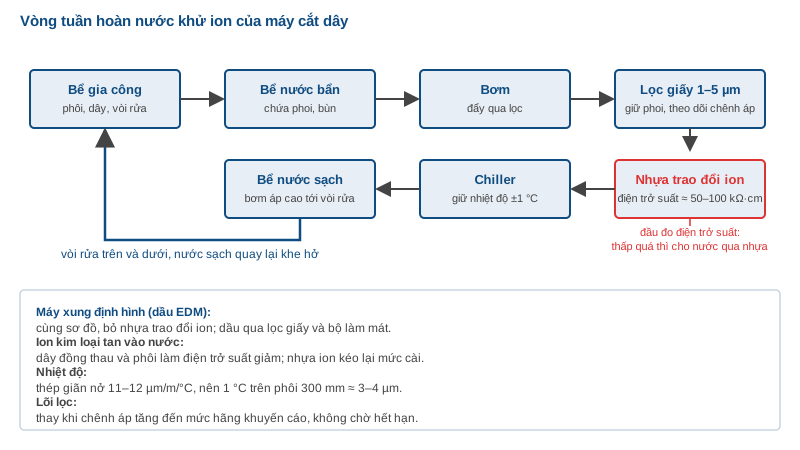
Chất điện môi EDM: dầu hay nước khử ion, điện trở suất và hệ thống lọc
Chất điện môi EDM quyết định máy có phóng điện ổn định hay không, nhiều khi hơn cả cấu hình nguồn xung. Máy xung định hình thường chạy trong dầu hydrocarbon, máy cắt…
Đọc bài · 11 phút 0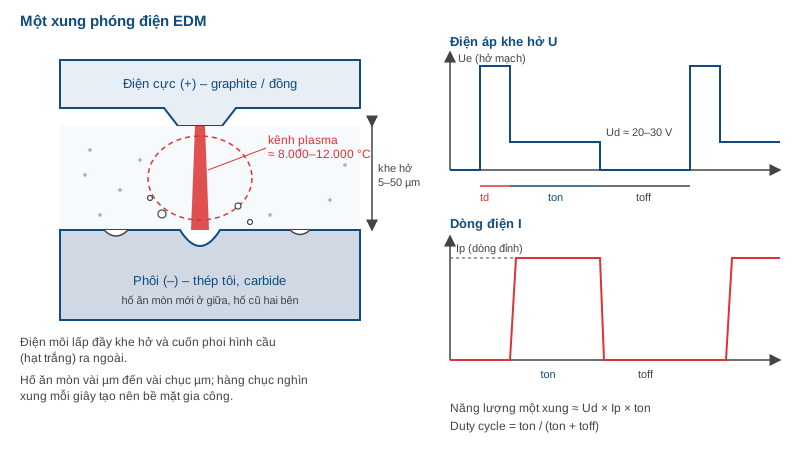
EDM là gì? Nguyên lý phóng điện và thông số xung trong gia công tia lửa điện
EDM là gì? EDM (Electrical Discharge Machining) là phương pháp gia công bằng tia lửa điện: hàng chục đến hàng trăm nghìn lần mỗi giây, một xung điện phóng qua khe hở…
Đọc bài · 13 phút 0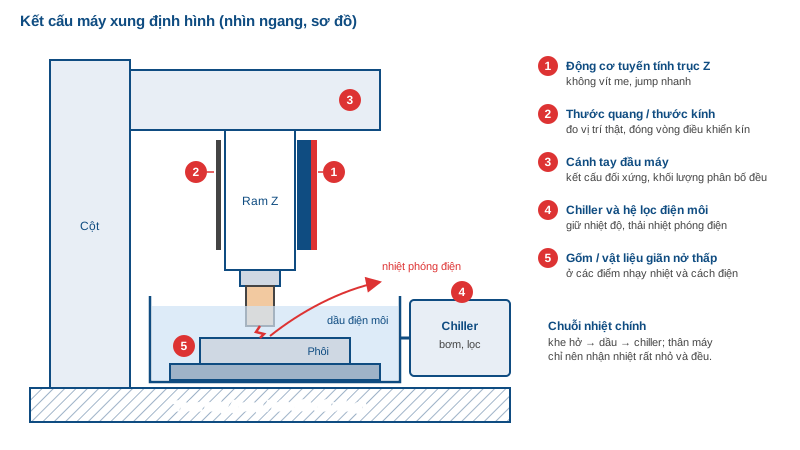
Kết cấu máy EDM: động cơ tuyến tính, gốm và ổn định nhiệt
Kết cấu máy EDM không giống máy phay hay máy tiện, dù bề ngoài cùng có cột, bàn, trục. EDM không có lực cắt, nên người thiết kế không cần ưu tiên khối lượng cắt; thay…
Đọc bài · 12 phút 0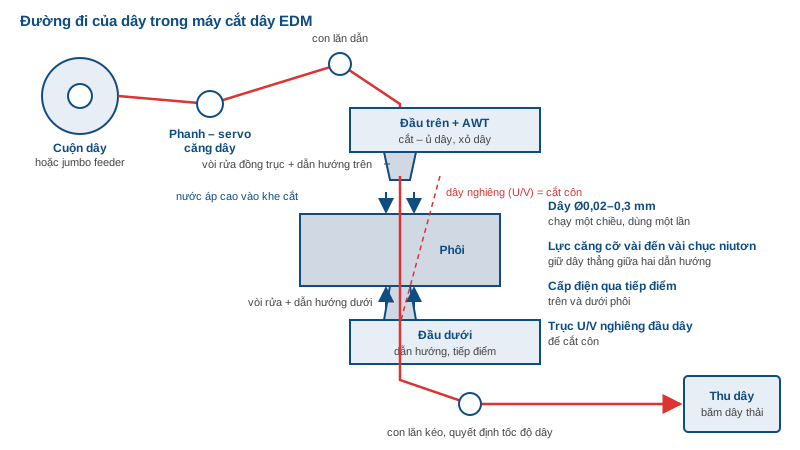
Máy cắt dây EDM: cấu tạo, dẫn hướng dây, AWT, căng dây và rửa phoi
Máy cắt dây EDM dùng một sợi dây kim loại mảnh, chạy liên tục từ cuộn qua phôi rồi vào hộp thu, để phóng điện cắt biên dạng trên vật liệu dẫn điện, kể cả thép đã tôi.…
Đọc bài · 11 phút 0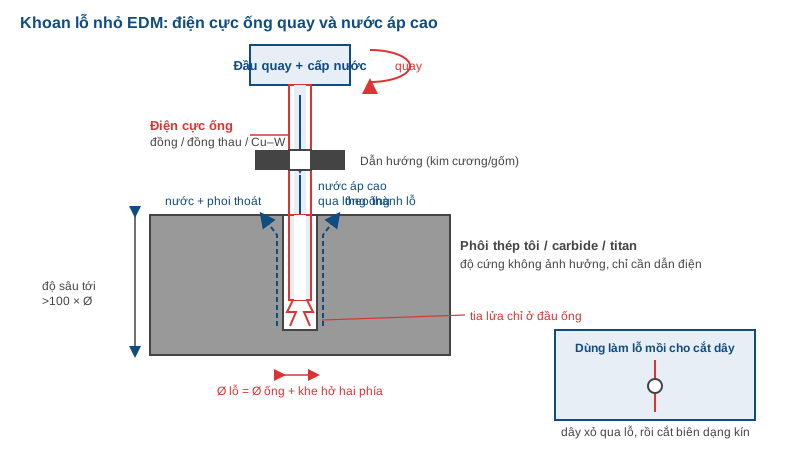
Máy khoan lỗ nhỏ EDM (small hole drilling): lỗ mồi cắt dây, lỗ làm mát và cách chọn máy
Máy khoan lỗ nhỏ EDM khoan lỗ đường kính từ khoảng 0,1 đến vài milimét bằng phóng điện, nên khoan được thép tôi, hợp kim cứng và titan mà mũi khoan thường không thể…
Đọc bài · 11 phút 0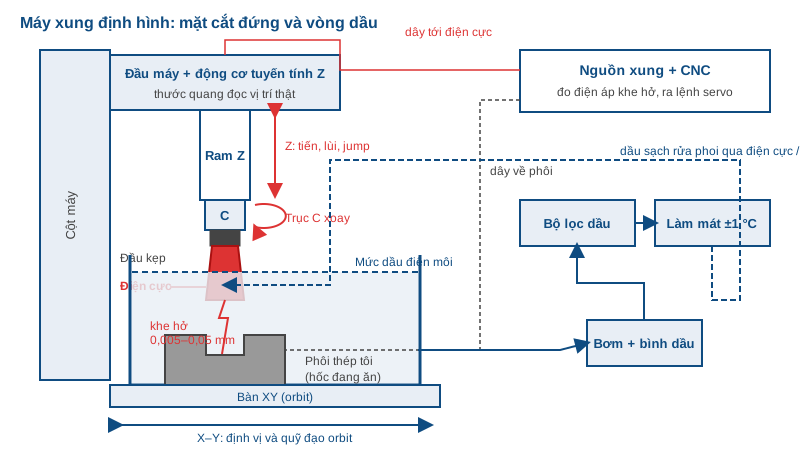
Máy xung định hình (die-sinking EDM): cấu tạo, trục Z, trục C và quỹ đạo orbit
Máy xung định hình là máy EDM ép một điện cực có hình dạng ngược với lòng khuôn vào phôi thép tôi, để các xung phóng điện ăn dần vật liệu mà không có lực cắt. Bài này…
Đọc bài · 14 phút 0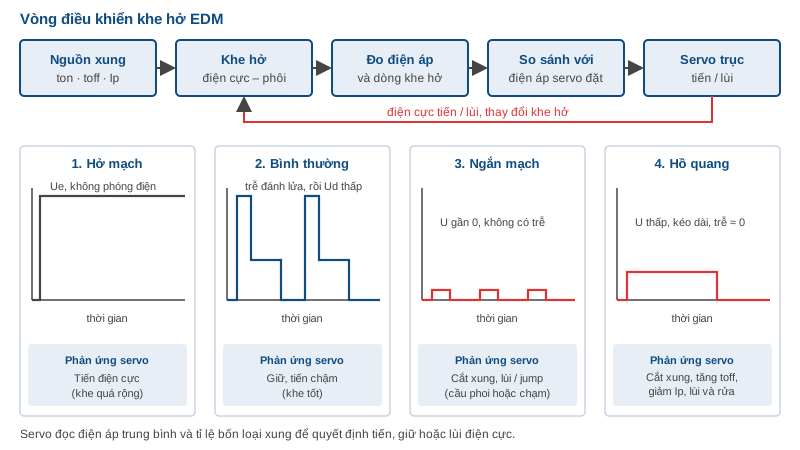
Nguồn xung EDM: từ mạch RC đến transistor, servo khe hở và điều khiển thích nghi
Nguồn xung EDM là bộ phận quyết định máy bóc được bao nhiêu mm³ mỗi phút, mòn điện cực bao nhiêu phần trăm và bề mặt nhám cỡ nào. Nó không chạy một mình: nguồn phát…
Đọc bài · 12 phút 0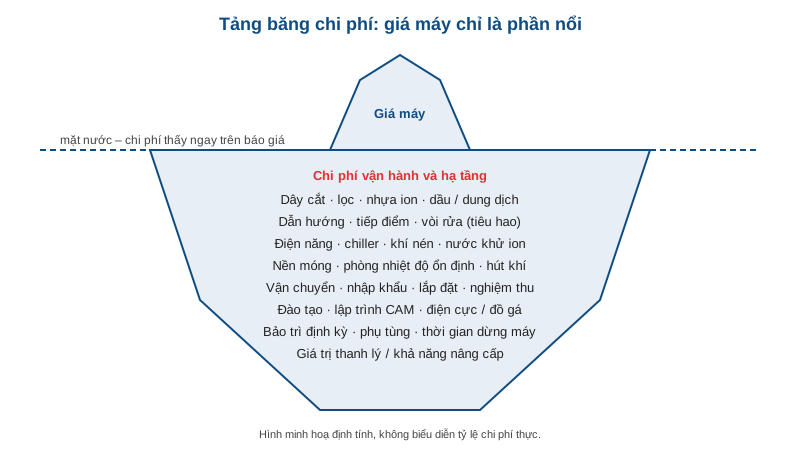
Chọn mua máy EDM cho xưởng Việt Nam: nhập khẩu, lắp đặt, chi phí vận hành
Chọn mua máy EDM là quyết định mà sai một bước thì phải trả giá nhiều năm: máy quá nhỏ so với phôi, độ chính xác quá thấp hoặc thừa, thiếu hạ tầng nước và nhiệt độ, hay…
Đọc bài · 11 phút 0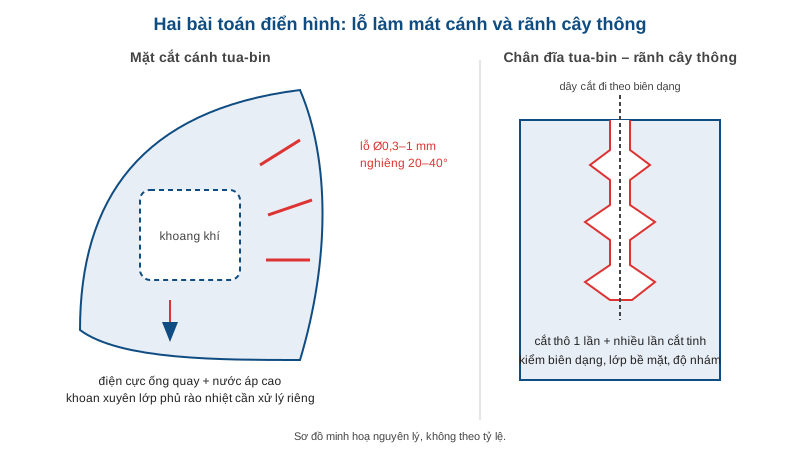
EDM trong hàng không và y tế: lỗ làm mát, cấy ghép, khuôn vi
EDM trong hàng không và y tế được dùng ở những chỗ mà vật liệu quá cứng, quá dai hoặc chi tiết quá nhỏ để cắt gọt: lỗ làm mát nghiêng trên cánh tua-bin, rãnh cây thông…
Đọc bài · 10 phút 0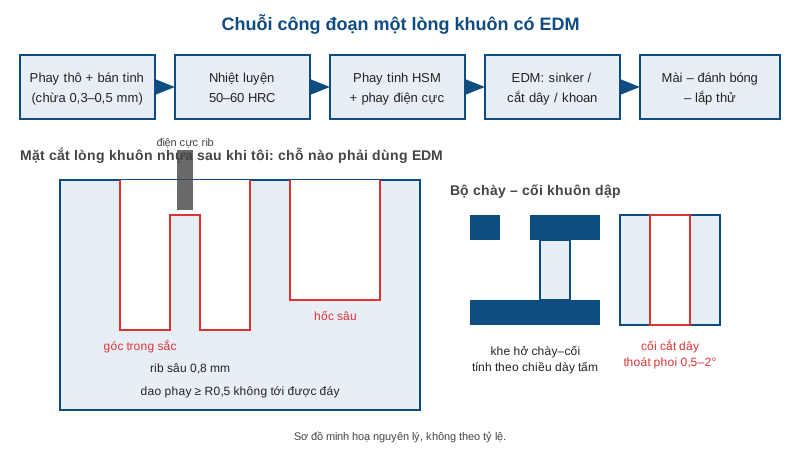
EDM trong chế tạo khuôn: quy trình thực tế từ phay đến đánh bóng
EDM trong chế tạo khuôn là công đoạn lấy lại những chỗ mà dao phay không tới được sau khi thép đã tôi: góc trong sắc, rib sâu, hốc hẹp, biên dạng chày – cối. Một lòng…
Đọc bài · 12 phút 0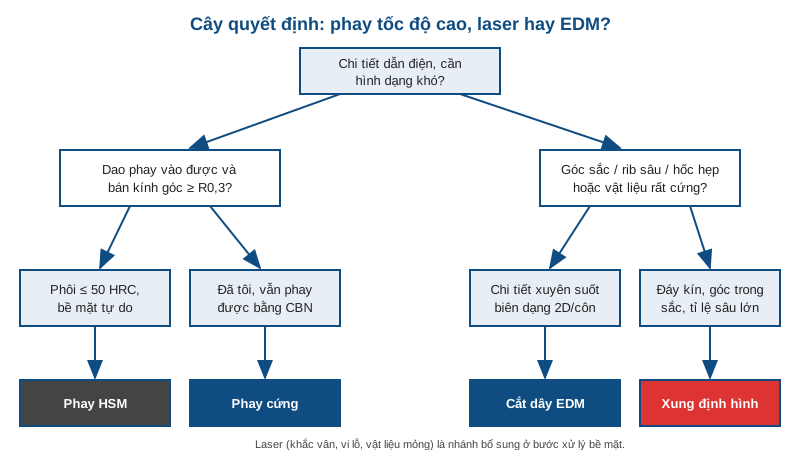
EDM hay phay tốc độ cao hay laser: chọn công nghệ nào cho khuôn
EDM hay phay tốc độ cao là câu hỏi xưởng khuôn gặp hàng tuần, và câu trả lời hiếm khi là một trong hai: phay cứng bằng dao CBN hoặc carbide đã lấy đi nhiều việc từng…
Đọc bài · 10 phút 0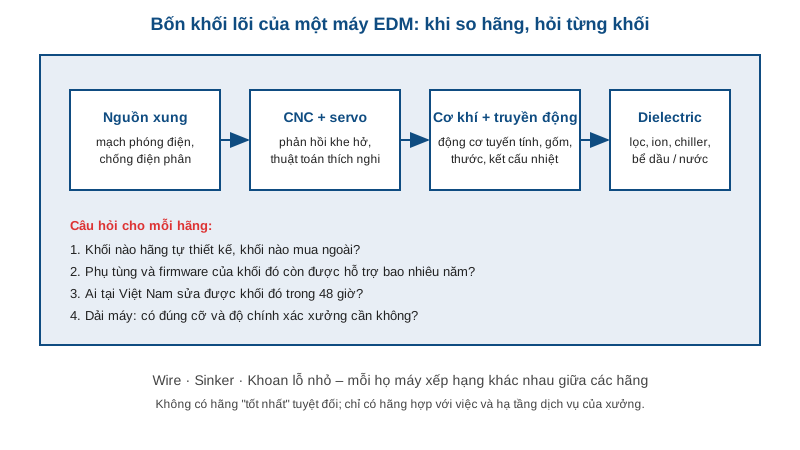
Hãng máy EDM Nhật Bản: Sodick, Mitsubishi Electric, Makino, FANUC, Seibu
Hãng máy EDM Nhật Bản đáng quan tâm nhất với xưởng khuôn và cơ khí chính xác tại Việt Nam gồm Sodick, Mitsubishi Electric, Makino, FANUC (dòng ROBOCUT) và Seibu. Mỗi…
Đọc bài · 9 phút 0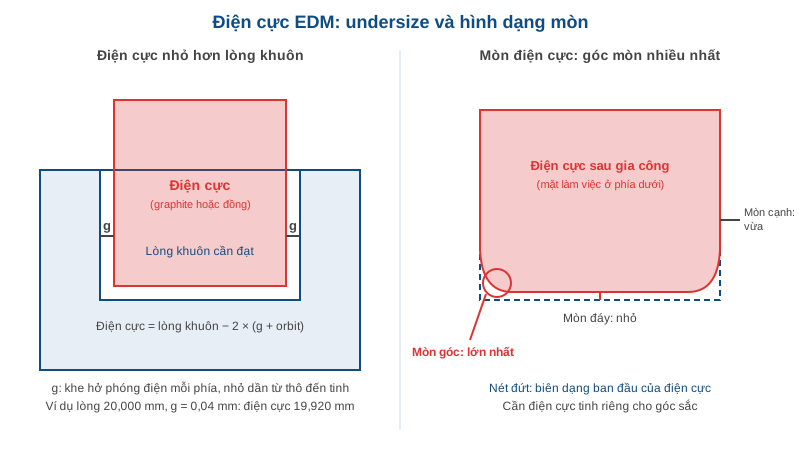
Điện cực EDM: graphite hay đồng, chế tạo điện cực và kiểm soát tỉ lệ mòn
Điện cực EDM là chi tiết quyết định hình dạng, độ nhám và thời gian của gia công xung định hình: nó phải được phay đúng, nhỏ hơn lòng khuôn đúng một lượng khe hở, và…
Đọc bài · 11 phút 0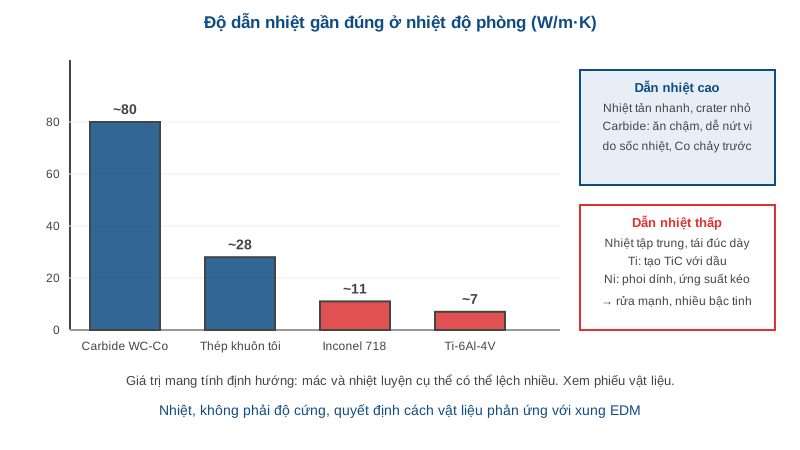
EDM hợp kim cứng, titan và Inconel: thông số và lưu ý cho xung định hình
EDM hợp kim cứng, titan và Inconel là nhóm việc mà phay và tiện thường bó tay: độ cứng cao, độ bền nóng lớn, dao mòn rất nhanh. EDM thì khác, vì không có lực cắt và độ…
Đọc bài · 9 phút 0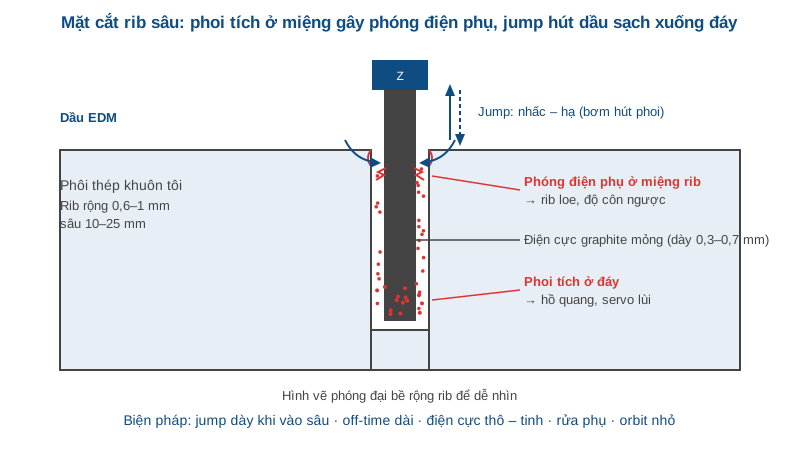
Gia công rib sâu EDM trên khuôn ép nhựa: rửa phoi, jump và điện cực mỏng
Gia công rib sâu EDM là bài toán khó nhất của xung định hình trong khuôn ép nhựa: rib mỏng 0,5–1 mm sâu 10–25 mm, điện cực mỏng như lá, phoi không có đường thoát. Bài…
Đọc bài · 10 phút 0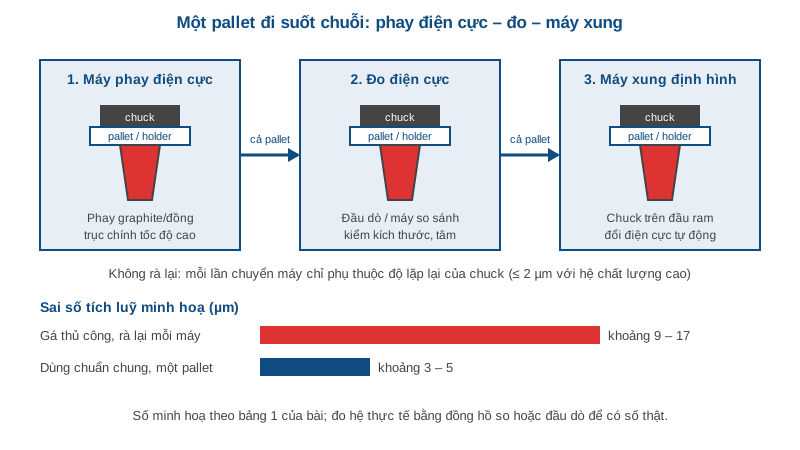
Hệ thống tooling điện cực EDM: zero-point, gá lắp lặp lại chính xác
Tooling điện cực EDM quyết định xem một bộ điện cực làm xong có vào đúng vị trí trên máy xung hay không. Một điện cực phay đẹp đến đâu cũng vô ích nếu mỗi lần tháo gá…
Đọc bài · 10 phút 0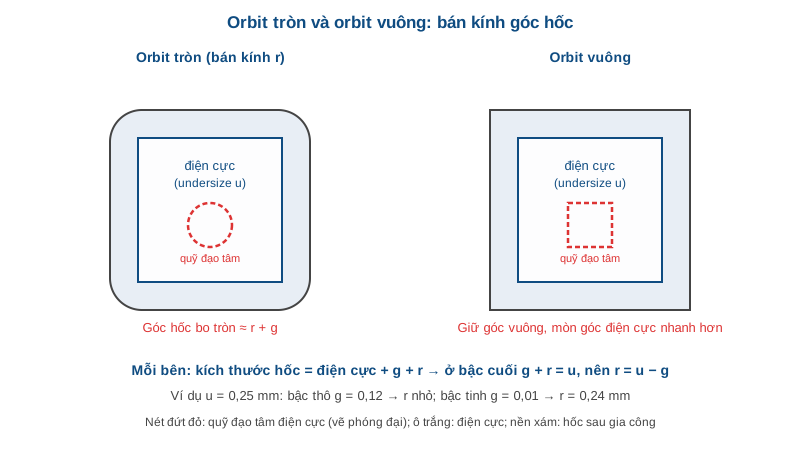
Quỹ đạo orbit EDM và trục C: chiến lược mở rộng hốc, làm ren và lỗ xoắn
Quỹ đạo orbit EDM là cách để một điện cực làm được cả bước thô lẫn bước tinh, mở rộng hốc đến đúng kích thước và rửa phoi tốt hơn. Thay vì chỉ ấn thẳng xuống theo trục…
Đọc bài · 9 phút 0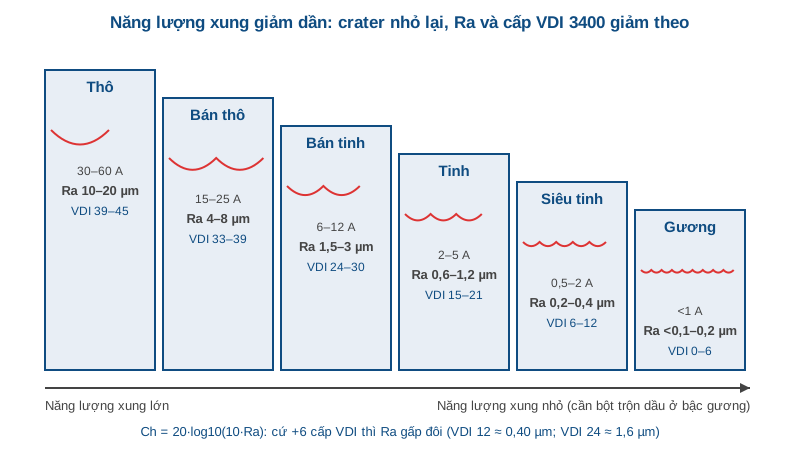
Bề mặt gương EDM: từ xung thô đến tinh và cách đọc thang VDI 3400
Bề mặt gương EDM là đích cuối của gia công xung định hình: cùng một điện cực, cùng một hốc khuôn, nhưng đi qua 5–8 bậc điều kiện từ thô Ra 10–20 µm xuống tinh Ra 0,2 µm…
Đọc bài · 12 phút 0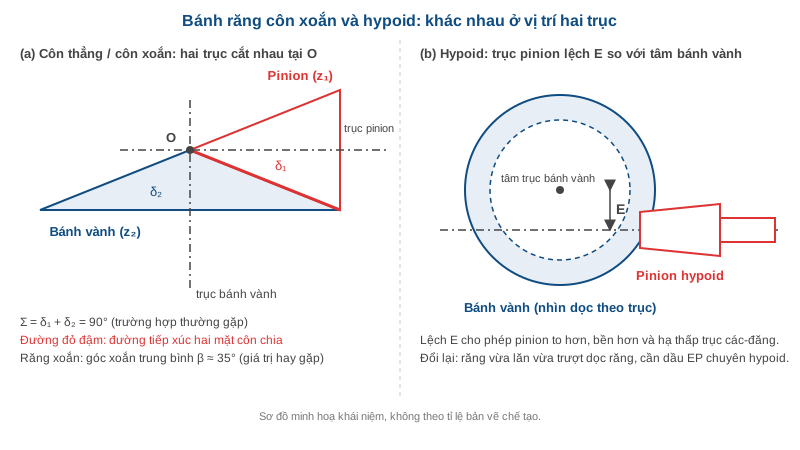
Bánh răng côn xoắn và hypoid: chế tạo bằng face milling, face hobbing, rà và mài
Bánh răng côn xoắn là loại bánh răng khó chế tạo nhất trong nhóm bánh răng thông dụng, vì mỗi cặp là một bề mặt cong ba chiều, phải ăn khớp với nhau trên một vệt tiếp…
Đọc bài · 13 phút 0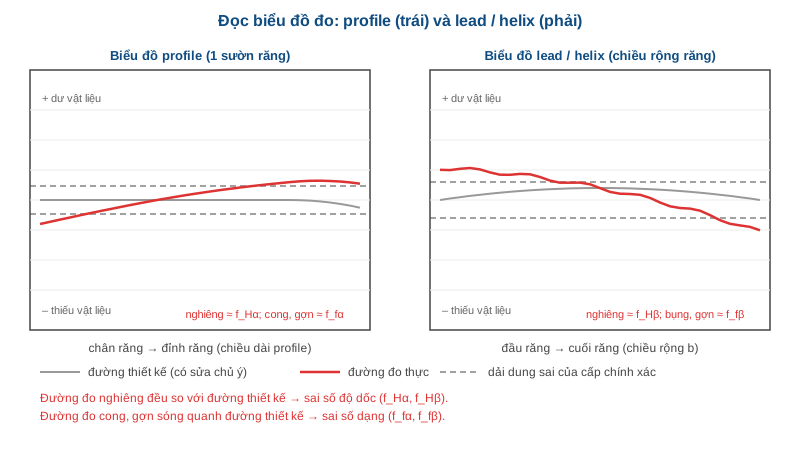
Đọc biểu đồ đo bánh răng: profile, lead, pitch, runout theo ISO 1328
Biết đọc biểu đồ đo bánh răng là cách nhanh nhất để biết lỗi nằm ở dao, đồ gá, máy hay nhiệt luyện, thay vì chỉ nhìn chữ "đạt" hay "không đạt" trên phiếu đo. Bài này…
Đọc bài · 12 phút 0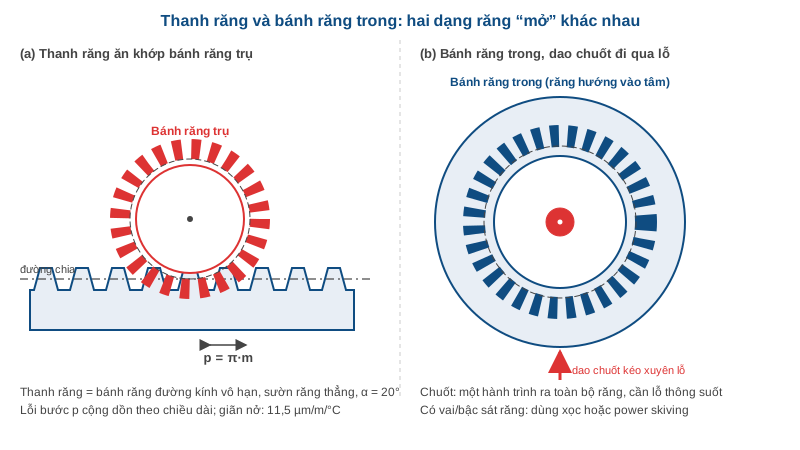
Gia công thanh răng và bánh răng trong: phay, chuốt, xọc, power skiving
Gia công thanh răng và bánh răng trong là hai bài toán khác hẳn gia công bánh răng ngoài: thanh răng dài hàng mét với bài toán cộng dồn sai số bước, còn bánh răng trong…
Đọc bài · 11 phút 0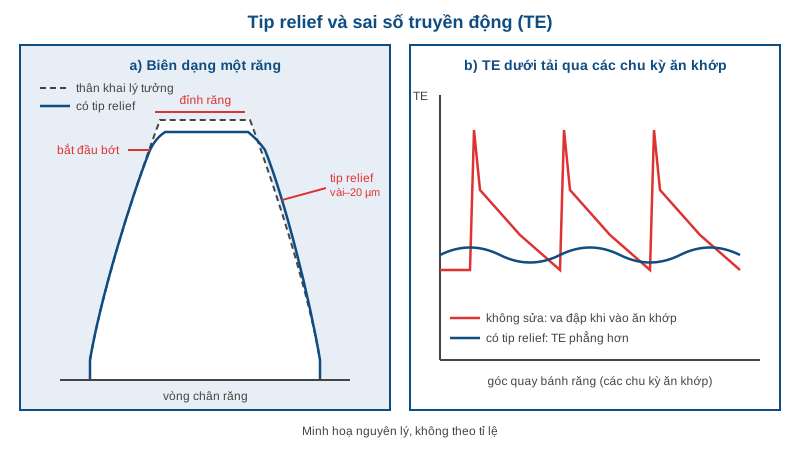
Tiếng ồn bánh răng: nguyên nhân NVH và cách sửa bằng micro-geometry
Tiếng ồn bánh răng hầu như luôn bắt nguồn từ một đại lượng: sai số truyền động, tức độ lệch góc quay thật so với góc quay lý tưởng của cặp bánh răng. Bài này đi từ cơ…
Đọc bài · 12 phút 0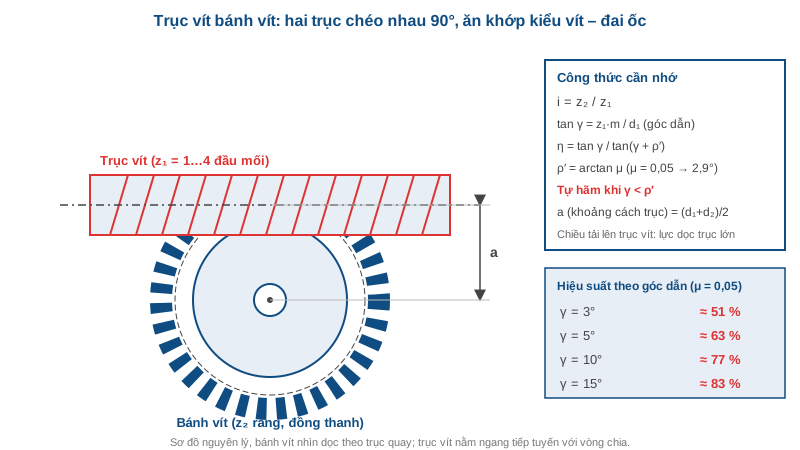
Trục vít bánh vít: hình học, gia công và cách kiểm tra ăn khớp
Cặp trục vít bánh vít cho tỉ số truyền lớn trong một cấp, chạy êm và có thể tự hãm, nên có mặt trong hộp giảm tốc, bàn xoay, kích nâng và cơ cấu định vị. Đổi lại, hiệu…
Đọc bài · 13 phút 0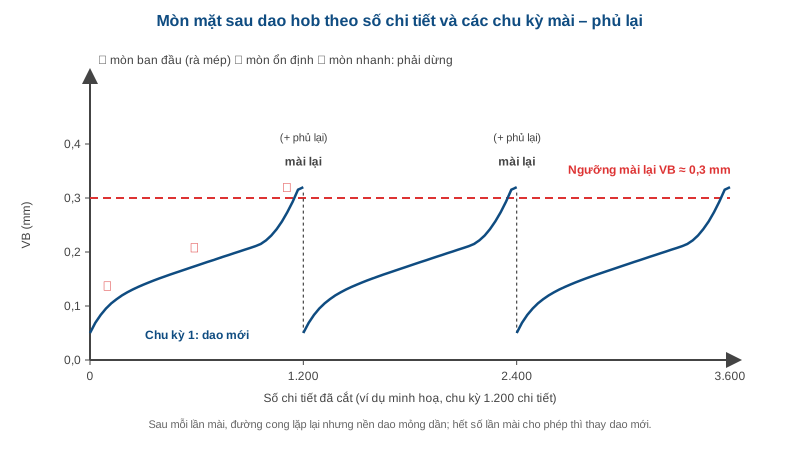
Tuổi thọ dao hob: cơ chế mòn, mài lại, phủ lại và quản lý dao
Tuổi thọ dao hob không chỉ là bao nhiêu chi tiết thì dao hỏng: nó quyết định chất lượng profile, nhịp dừng máy và chi phí dao trên mỗi bánh răng. Bài này đi từ cơ chế…
Đọc bài · 11 phút 0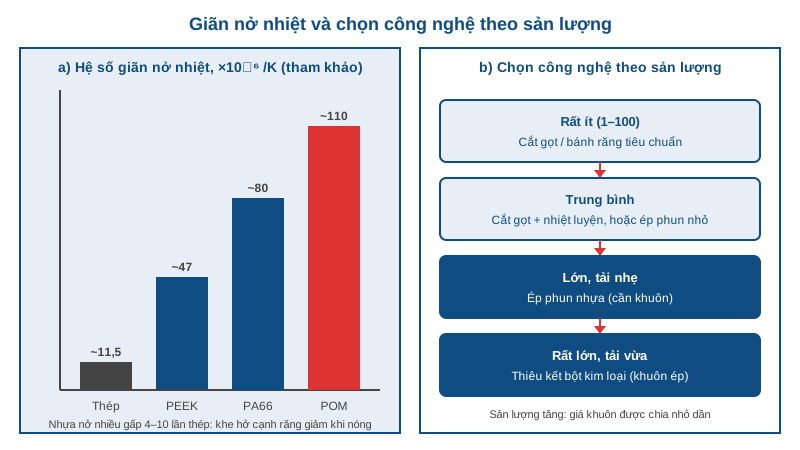
Bánh răng nhựa và bánh răng thiêu kết: khi nào dùng, gia công thế nào
Bánh răng nhựa chạy êm, nhẹ, không cần bôi trơn nhiều và rẻ khi ép phun số lượng lớn, còn bánh răng thiêu kết cho phép tạo biên dạng răng gần hoàn chỉnh từ bột kim loại…
Đọc bài · 11 phút 0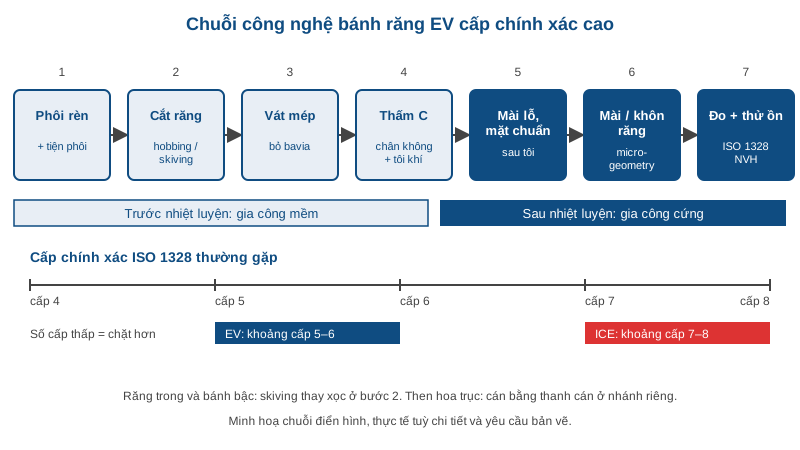
Bánh răng xe điện (EV): yêu cầu chính xác, tiếng ồn và công nghệ chế tạo
Bánh răng xe điện đòi hỏi khắt khe hơn bánh răng hộp số xe động cơ đốt trong ở ba điểm: tốc độ vào rất cao, không có tiếng động cơ che lấp tiếng rít, và biên dạng răng…
Đọc bài · 9 phút 0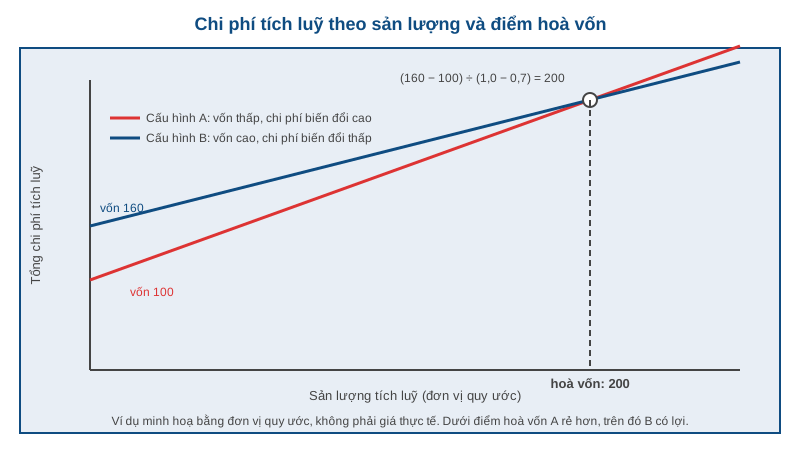
Đầu tư dây chuyền bánh răng tại Việt Nam: chọn công nghệ theo TCO
Đầu tư dây chuyền bánh răng sai cấu hình thường tốn kém hơn nhiều so với mua thiếu một máy, vì lỗi nằm ở chỗ chọn công nghệ chứ không ở giá máy. Bài này đi qua các câu…
Đọc bài · 11 phút 0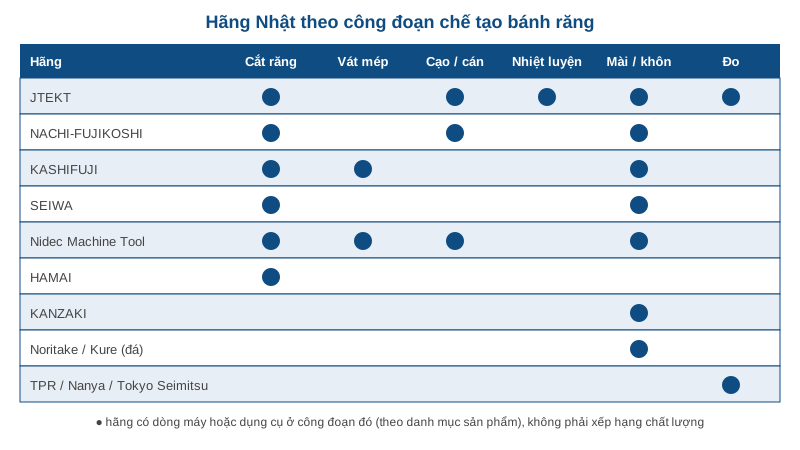
Hãng máy chế tạo bánh răng Nhật: JTEKT, NACHI, Kashifuji, Seiwa, Nidec
Các hãng máy chế tạo bánh răng Nhật không cạnh tranh trên cùng một công đoạn: người mạnh về mài răng khác với người mạnh về phay lăn, khôn hay dao cắt. Bài này vẽ bản…
Đọc bài · 10 phút 0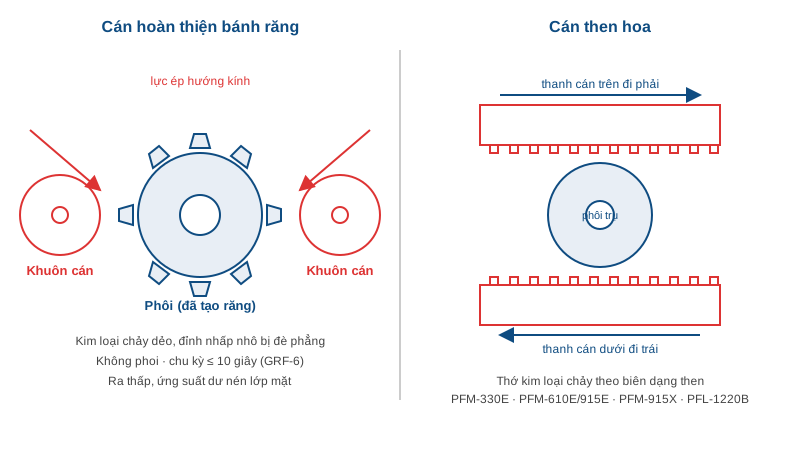
Cán răng (gear rolling): hoàn thiện bánh răng bằng biến dạng dẻo và cán then hoa
Cán răng là cách hoàn thiện bánh răng không bằng cắt mà bằng ép: khuôn cán cứng ăn khớp với phôi, làm biến dạng dẻo lớp kim loại mỏng ở sườn răng để bề mặt nhẵn hơn và…
Đọc bài · 10 phút 0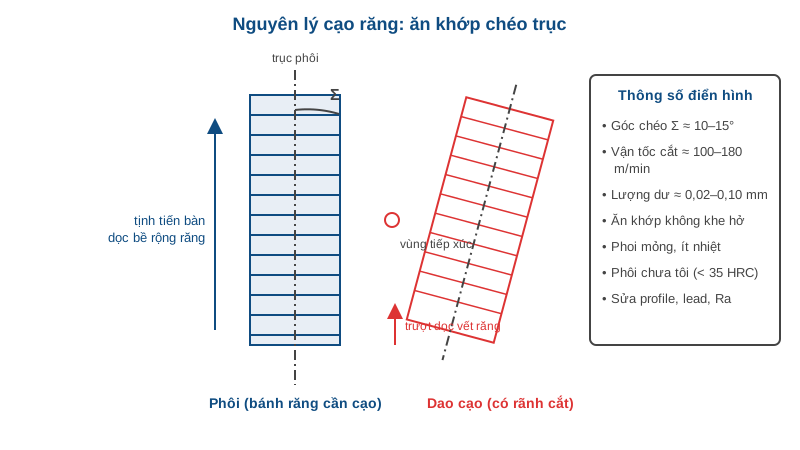
Cạo răng (gear shaving) trước nhiệt luyện: nguyên lý, dao cạo và cạo răng trong
Cạo răng là nguyên công hoàn thiện mềm: một dao cạo hình bánh răng xoắn có rãnh cắt ăn khớp chéo trục với phôi và bóc đi lớp kim loại chỉ vài phần trăm milimet để sửa…
Đọc bài · 12 phút 0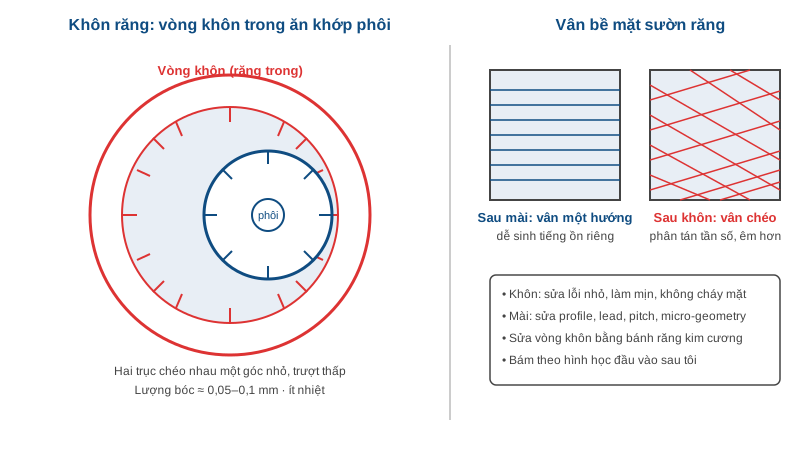
Khôn răng (gear honing): hoàn thiện bánh răng sau tôi và so sánh với mài răng
Khôn răng là nguyên công hoàn thiện bánh răng sau nhiệt luyện, dùng một vòng đá có răng trong ăn khớp chéo trục với phôi ở tốc độ thấp, lấy đi chỉ vài phần trăm…
Đọc bài · 10 phút 0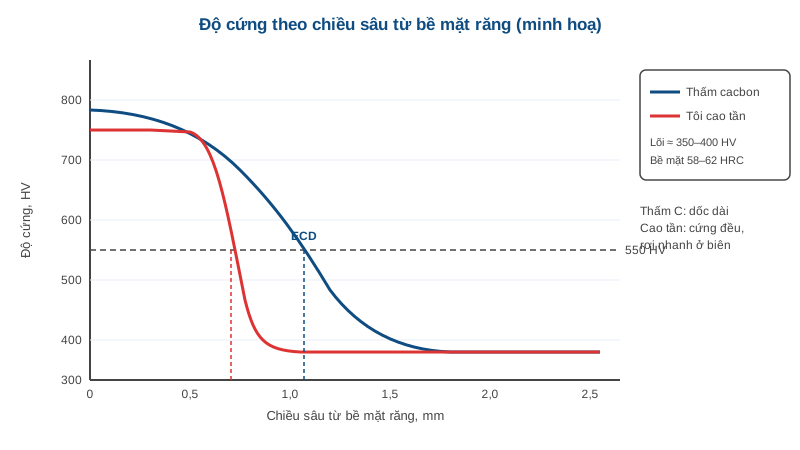
Nhiệt luyện bánh răng: thấm cacbon, tôi cao tần và kiểm soát biến dạng
Nhiệt luyện bánh răng là bước biến một chi tiết thép mềm, dễ gia công thành bánh răng có bề mặt cứng 58–62 HRC chịu mỏi tiếp xúc, và cũng là bước gây biến dạng lớn nhất…
Đọc bài · 11 phút 0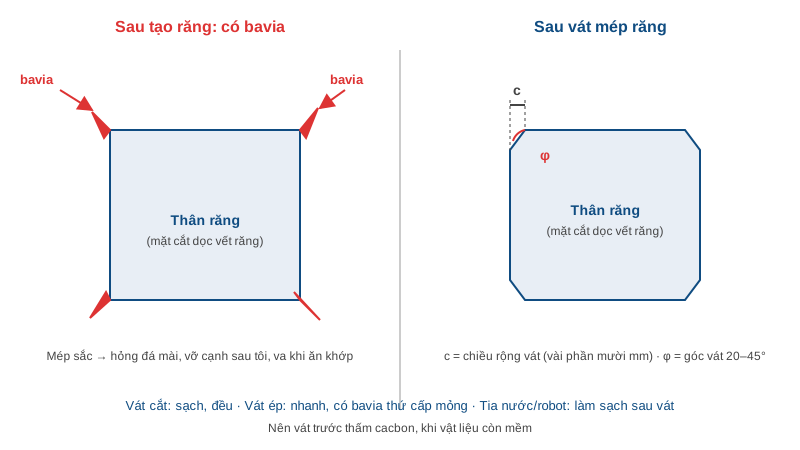
Vát mép răng (chamfering) và tẩy bavia bánh răng: vì sao quan trọng
Vát mép răng là nguyên công nhỏ nhưng ảnh hưởng đến cả chuỗi sau đó: nó loại bavia để đá mài và dụng cụ hoàn thiện không bị hỏng, chống vỡ cạnh răng sau thấm cacbon và…
Đọc bài · 11 phút 0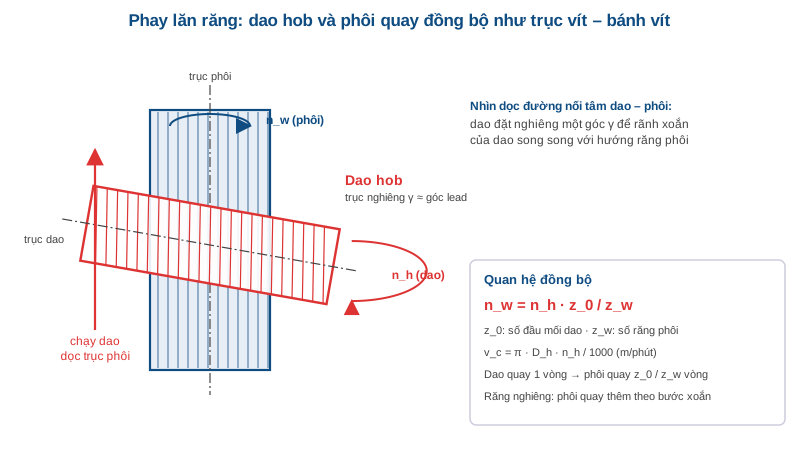
Phay lăn răng (hobbing): nguyên lý, dao hob và chế độ cắt
Phay lăn răng (hobbing) là công nghệ tạo răng cho bánh răng ngoài và trục răng phổ biến nhất vì cắt liên tục, một dao cho cả dãy số răng và năng suất cao. Bài này giải…
Đọc bài · 11 phút 0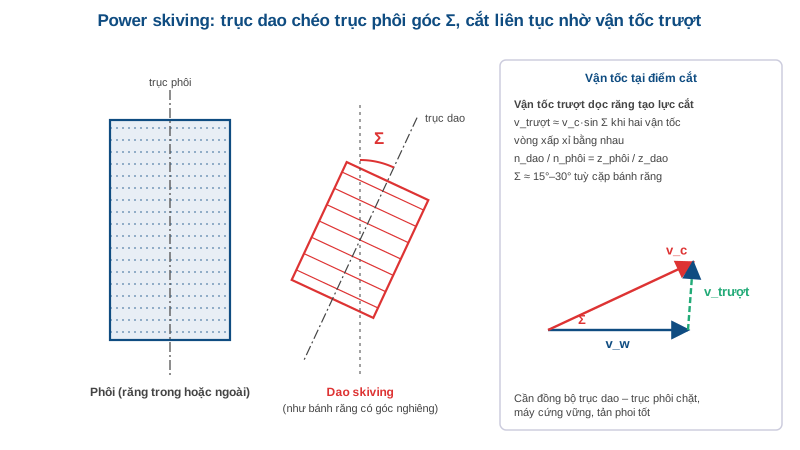
Power skiving so với phay lăn và xọc răng: chọn công nghệ tạo răng thế nào
Power skiving là công nghệ tạo răng cắt liên tục bằng dao có dạng bánh răng, đặt chéo trục với phôi một góc, nhờ đó vừa nhanh như phay lăn vừa vào được bánh răng trong…
Đọc bài · 10 phút 0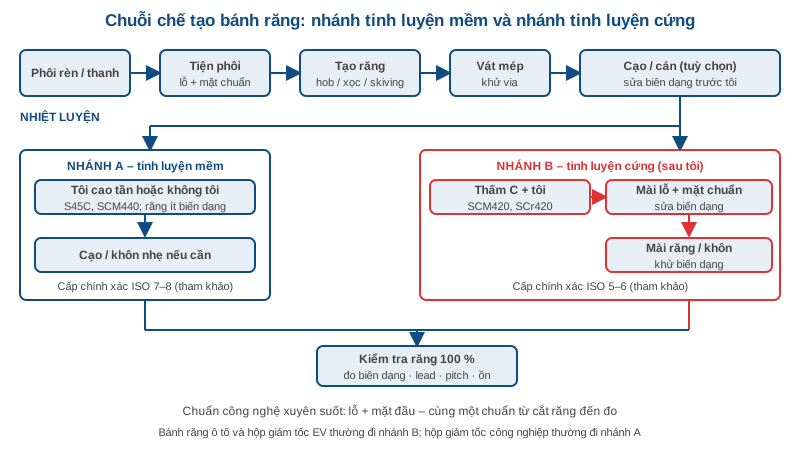
Quy trình chế tạo bánh răng từ phôi đến thành phẩm: từng bước, từng nhánh công nghệ
Quy trình chế tạo bánh răng trông đơn giản trên giấy – tiện phôi, cắt răng, nhiệt luyện, mài, kiểm – nhưng nhà máy nào cũng từng mất cả lô vì một chuẩn công nghệ chọn…
Đọc bài · 12 phút 0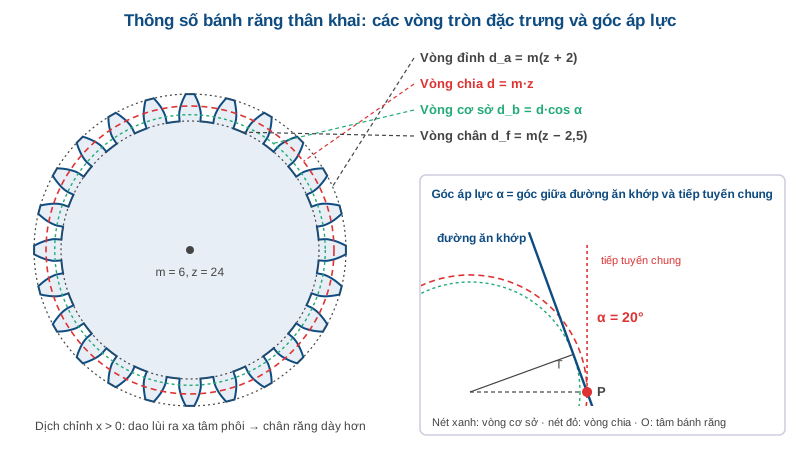
Thông số bánh răng thân khai: modun, góc áp lực, dịch chỉnh và cách đọc bản vẽ
Thông số bánh răng trên bản vẽ chỉ có khoảng chục dòng, nhưng mỗi dòng quyết định một công đoạn: chọn dao, chọn máy, chọn chuẩn đo và cả cách nhiệt luyện. Bài này đi từ…
Đọc bài · 13 phút 0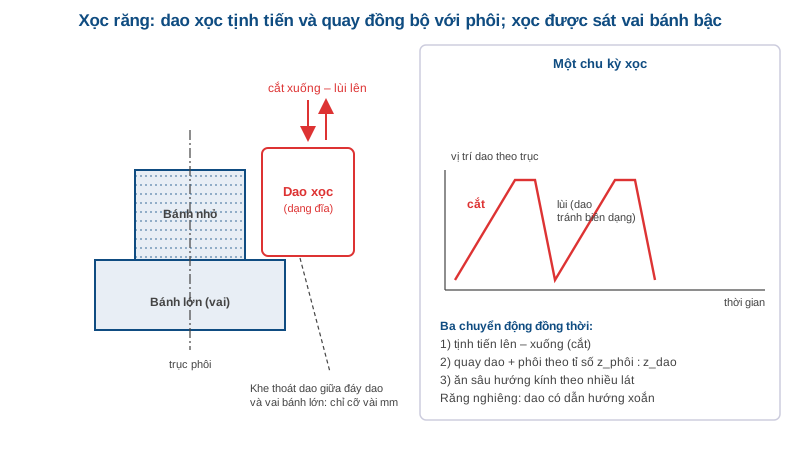
Xọc răng (gear shaping): gia công bánh răng trong và bánh răng bậc
Xọc răng (gear shaping) là công nghệ tạo răng bằng dao xọc có dạng một bánh răng, vừa tịnh tiến vừa quay đồng bộ với phôi. Đây vẫn là lựa chọn quen thuộc cho bánh răng…
Đọc bài · 10 phút 0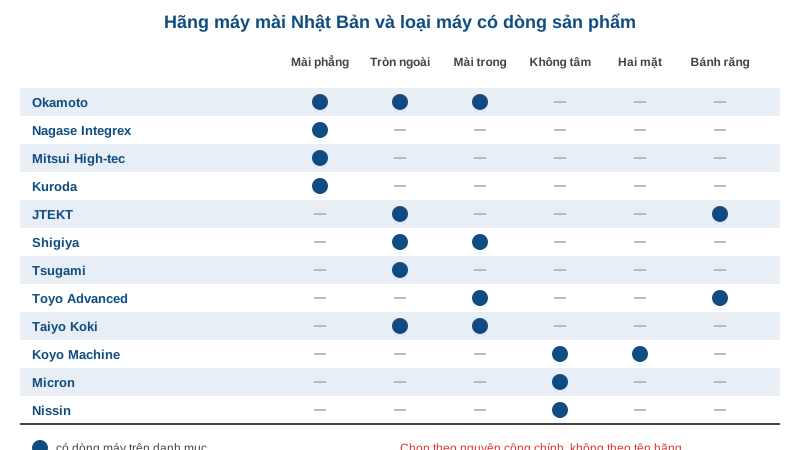
Các hãng máy mài Nhật Bản: Okamoto, JTEKT, Shigiya, Toyo, Nagase, Koyo và hệ đá – đo
Các hãng máy mài Nhật Bản không cạnh tranh trên cùng một sân: mỗi hãng mạnh ở một nhóm nguyên công riêng, từ mài phẳng khuôn, mài tròn trục khuỷu, mài lỗ vòng bi đến…
Đọc bài · 11 phút 0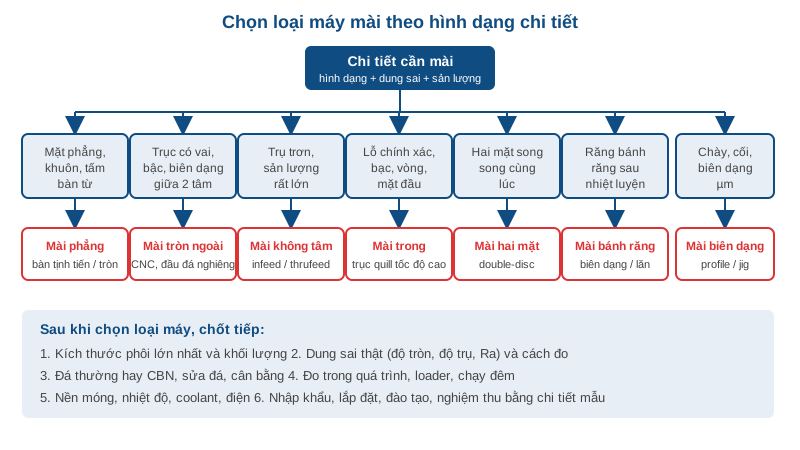
Chọn máy mài cho xưởng Việt Nam: checklist, nhập khẩu từ Nhật, lắp đặt và nghiệm thu
Chọn máy mài đúng ngay từ đầu tiết kiệm nhiều hơn mọi lần thương lượng giá về sau. Cách làm đáng tin là đi từ chi tiết thật và dung sai thật, rồi mới đến loại máy, đá…
Đọc bài · 13 phút 0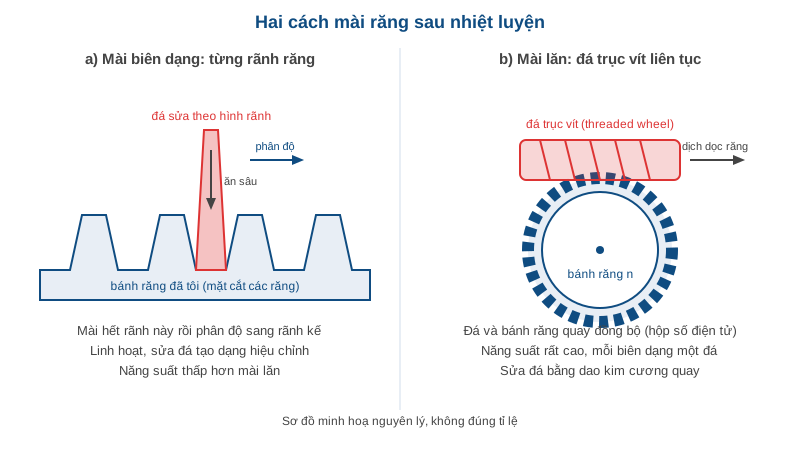
Mài bánh răng: mài biên dạng, mài lăn trục vít, mài hypoid và honing sau nhiệt luyện
Mài bánh răng là công đoạn hoàn thiện răng sau nhiệt luyện, khi bánh răng đã cứng 58–62 HRC và đã biến dạng khỏi hình học lúc cắt. Công đoạn này đưa cấp chính xác về…
Đọc bài · 12 phút 0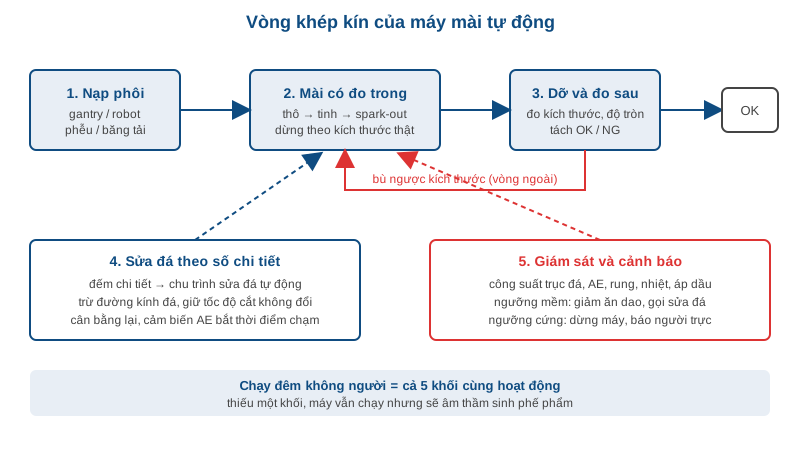
Tự động hóa máy mài: loader, đo và bù mòn đá, sửa đá tự động, chạy đêm không người
Tự động hóa máy mài không chỉ là gắn thêm robot nạp phôi. Máy mài chạy được ca đêm khi bốn việc cùng tự động: cấp phôi, đo và bù kích thước, sửa đá theo số chi tiết, và…
Đọc bài · 12 phút 0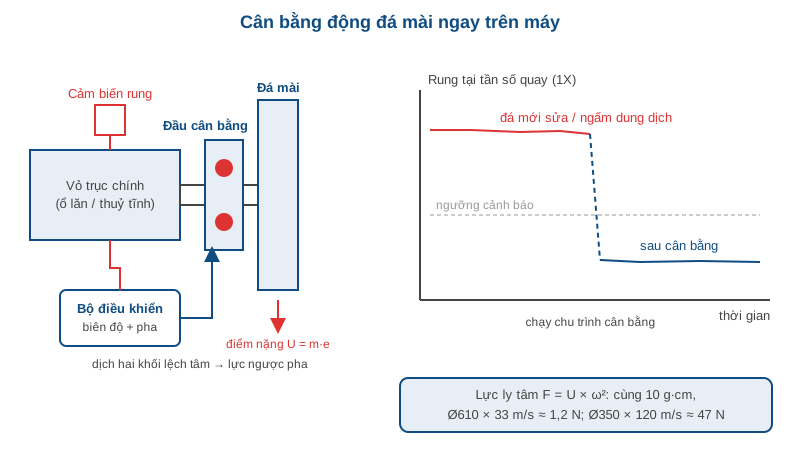
Cân bằng đá mài: nguyên nhân mất cân bằng, đầu cân bằng tự động và giám sát rung trục chính
Cân bằng đá mài là việc nhỏ nhưng quyết định độ sóng bề mặt, tuổi thọ ổ trục chính và cả an toàn của người đứng máy. Một viên đá nặng hàng chục kilôgam quay ở 33–120…
Đọc bài · 12 phút 0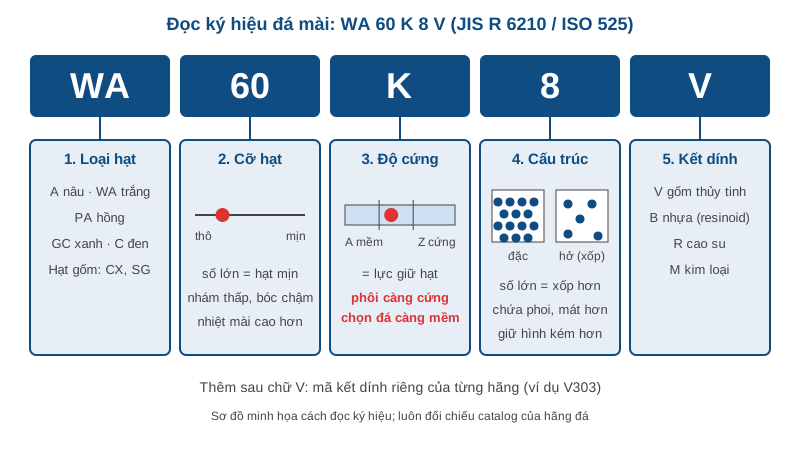
Chọn đá mài: cách đọc ký hiệu hạt, cỡ hạt, độ cứng, cấu trúc và kết dính
Chọn đá mài đúng bắt đầu từ việc đọc được dãy ký hiệu in trên đá, ví dụ WA 60 K 8 V: loại hạt, cỡ hạt, độ cứng, cấu trúc và chất kết dính. Mỗi ký tự là một quyết định…
Đọc bài · 12 phút 0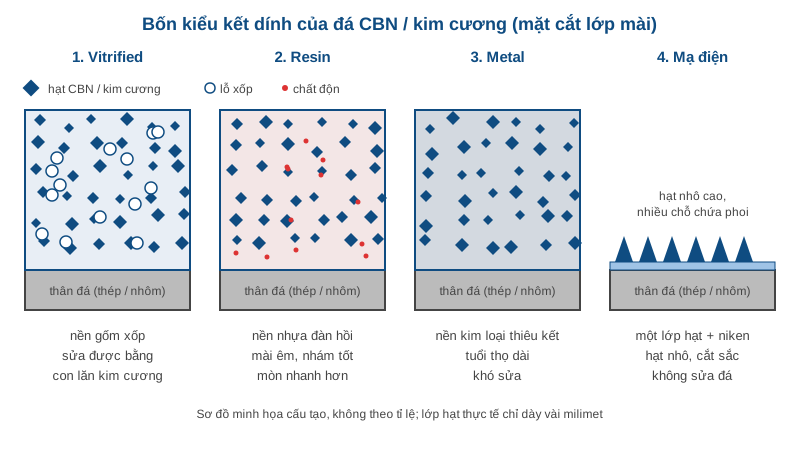
Đá CBN và đá kim cương: bốn kiểu kết dính vitrified, resin, metal, mạ điện
Đá CBN và đá kim cương là hai họ đá siêu cứng thay thế đá nhôm oxit khi cần tuổi thọ dài, kích thước ổn định và nhiệt mài thấp. CBN dành cho vật liệu chứa sắt như thép…
Đọc bài · 11 phút 0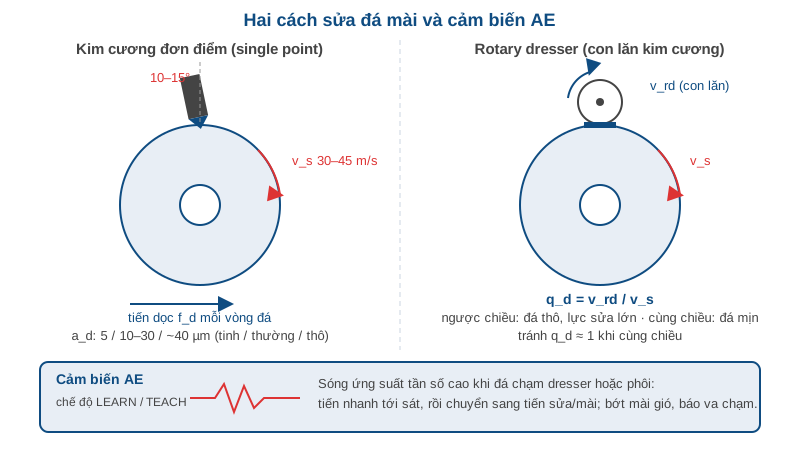
Sửa đá mài: truing, dressing, kim cương đơn điểm, rotary dresser và cảm biến AE
Sửa đá mài là việc đầu tiên quyết định một ca mài tốt hay xấu: nó vừa trả lại hình dạng chính xác cho đá (truing) vừa mở lại các lưỡi hạt sắc (dressing). Làm sai bước…
Đọc bài · 13 phút 0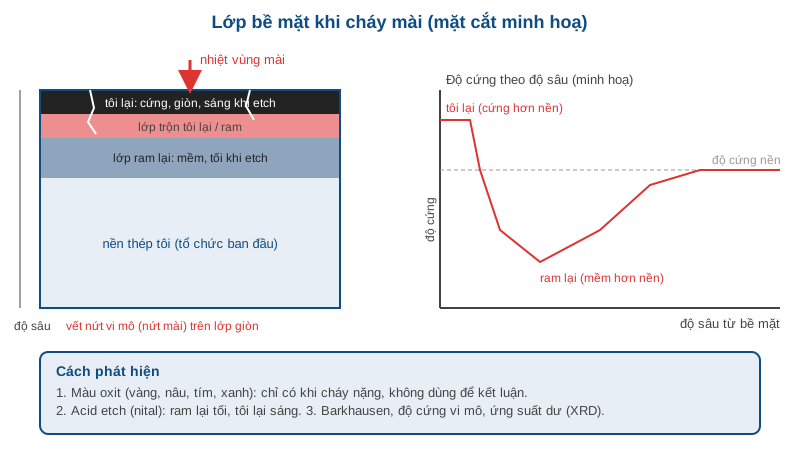
Cháy mài, nứt mài và độ nhám: nhận biết, nguyên nhân và kiểm soát chất lượng bề mặt
Cháy mài là hiện tượng nhiệt vùng mài làm thay đổi tổ chức kim loại ở lớp bề mặt chi tiết thép đã tôi: bị ram lại (mềm đi) hoặc tôi lại (cứng giòn), kèm ứng suất dư kéo…
Đọc bài · 12 phút 0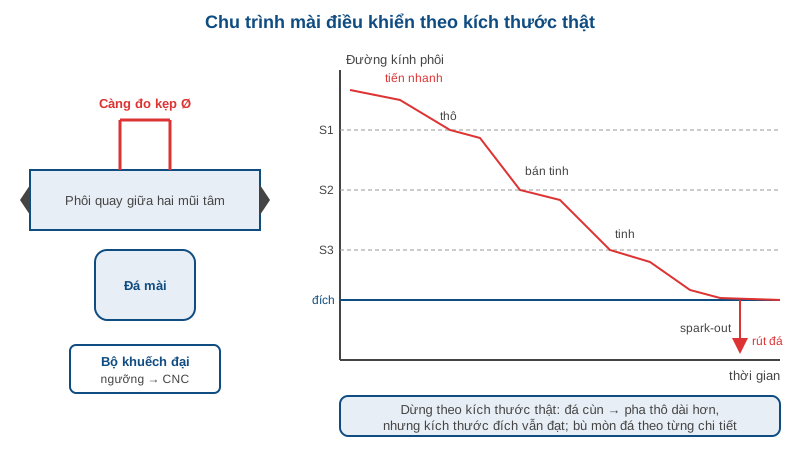
Đo trong quá trình mài: in-process gauge, chuyển pha thô – tinh và bù mòn đá
Đo trong quá trình mài nghĩa là đầu đo tiếp xúc kẹp ngay vào đường kính đang mài và báo kích thước thật theo thời gian thực, để máy tự chuyển từ mài thô sang tinh…
Đọc bài · 12 phút 0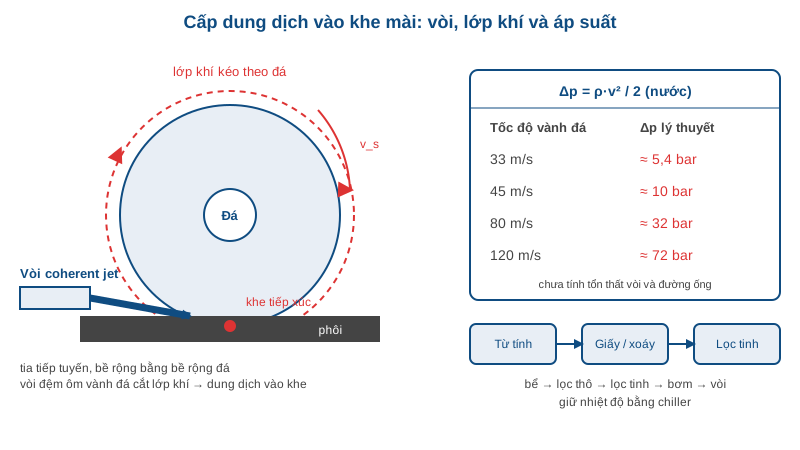
Dung dịch mài: cấp dung dịch qua vòi, lớp khí quanh đá và hệ lọc giấy – từ tính – xoáy
Dung dịch mài làm bốn việc cùng lúc: làm mát vùng mài, bôi trơn hạt mài, cuốn phoi đi và rửa sạch mặt đá. Phần lớn xưởng chỉ quan tâm loại dung dịch và nồng độ, trong…
Đọc bài · 11 phút 0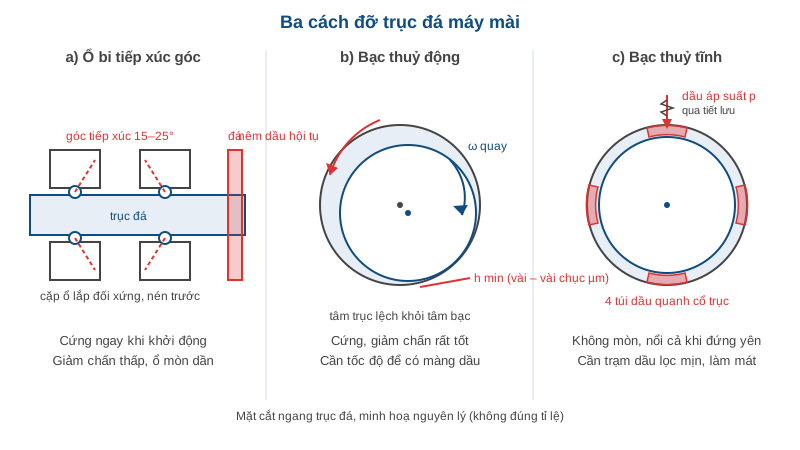
Trục chính máy mài: ổ lăn, bạc thuỷ động, thuỷ tĩnh, ổ khí và động cơ tích hợp
Trục chính máy mài là chi tiết quay duy nhất mang đá, nên mọi sai lệch của nó in thẳng lên bề mặt chi tiết: đảo hướng kính thành lỗi tròn, đảo dọc trục thành sóng, mất…
Đọc bài · 13 phút 0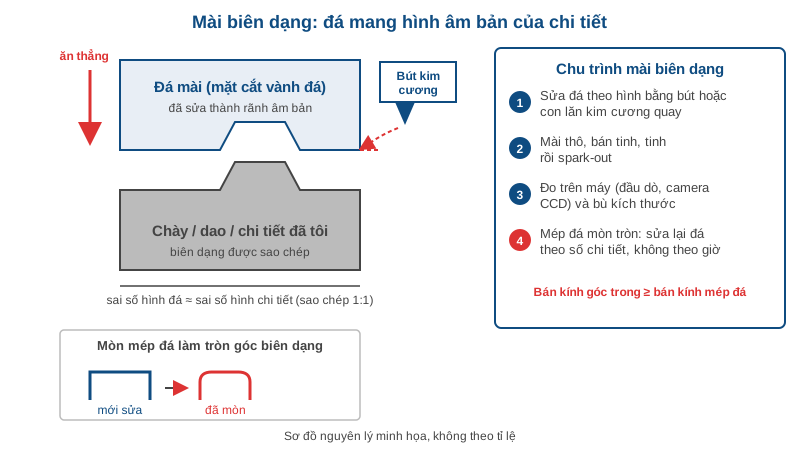
Mài biên dạng (profile grinding): sửa đá theo hình, mài khuôn dập, dao cắt và jig grinding
Mài biên dạng (profile grinding) là cách tạo hình cho chi tiết đã tôi cứng bằng đá mài có biên dạng sao chép của chính chi tiết: đá được sửa thành hình âm bản, rồi ăn…
Đọc bài · 12 phút 0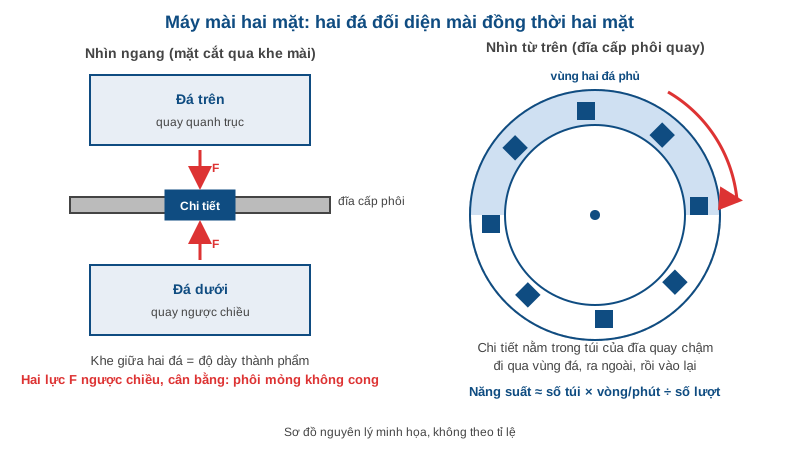
Máy mài hai mặt (double disc): nguyên lý, kiểu máy và cách chọn đá
Máy mài hai mặt (double disc) mài đồng thời hai mặt song song của chi tiết bằng hai đá đặt đối diện, nên độ dày và độ song song được tạo ra trong một lần đi qua, không…
Đọc bài · 12 phút 0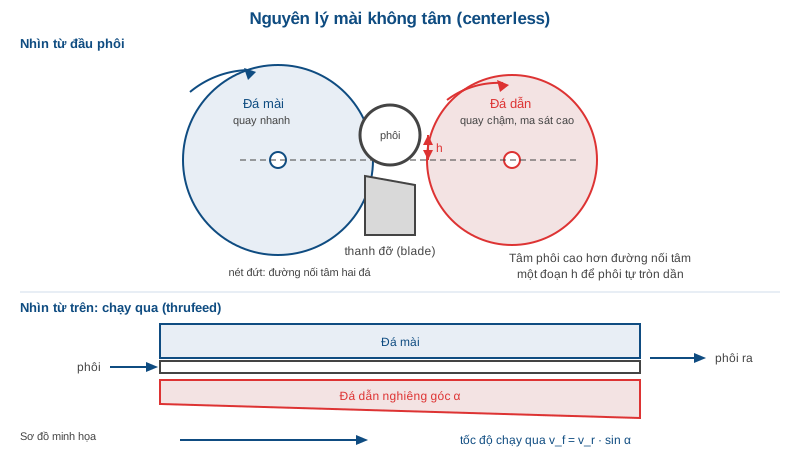
Máy mài không tâm (centerless): nguyên lý đá dẫn, thanh đỡ, thrufeed và infeed
Máy mài không tâm (centerless) mài mặt trụ ngoài mà không cần kẹp phôi giữa hai mũi tâm: chi tiết nằm trên một thanh đỡ giữa hai đá, một đá mài quay nhanh để cắt và một…
Đọc bài · 10 phút 0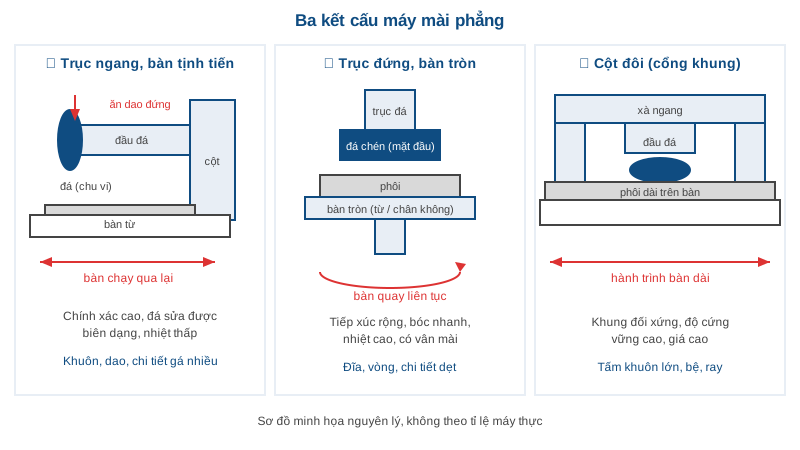
Máy mài phẳng CNC: bàn tịnh tiến trục ngang, bàn tròn, cột đôi và cách chọn
Máy mài phẳng là máy tạo ra mặt phẳng chính xác bằng đá mài, và trong xưởng khuôn, dụng cụ cắt, linh kiện ô tô hay vòng bi, đó thường là nguyên công cuối quyết định độ…
Đọc bài · 11 phút 0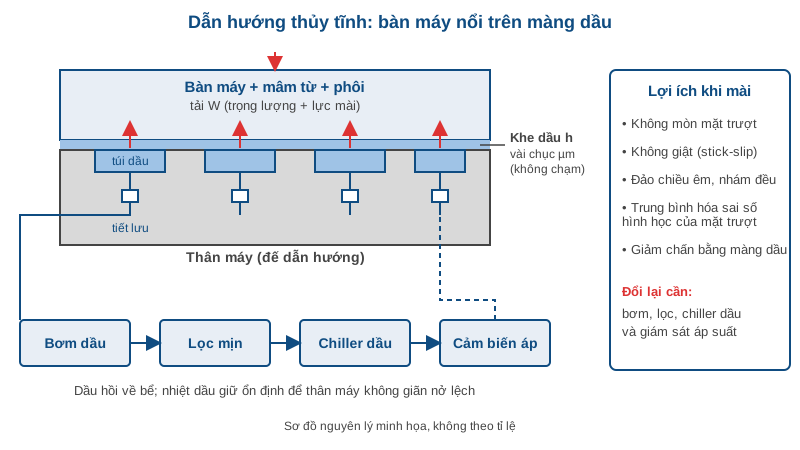
Máy mài siêu chính xác: dẫn hướng thủy tĩnh, động cơ tuyến tính và cách đạt độ phẳng 1 µm
Máy mài siêu chính xác là nhóm máy mài phẳng và mài định hình giữ độ thẳng chuyển động, độ phẳng và độ nhám ở cấp micromet, có máy tới dưới 1 µm. Hãng Nhật đạt điều đó…
Đọc bài · 13 phút 0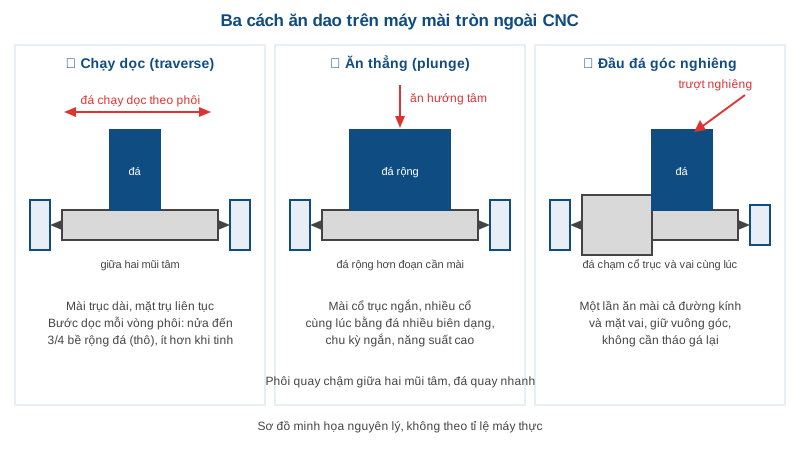
Máy mài tròn ngoài CNC: đầu đá góc nghiêng, mài chạy dọc và ăn thẳng (plunge)
Máy mài tròn ngoài CNC mài mặt trụ ngoài của trục, chốt, con lăn và bạc: phôi quay chậm giữa hai mũi tâm hoặc trong mâm cặp, đá quay nhanh ăn vào theo chương trình, và…
Đọc bài · 11 phút 0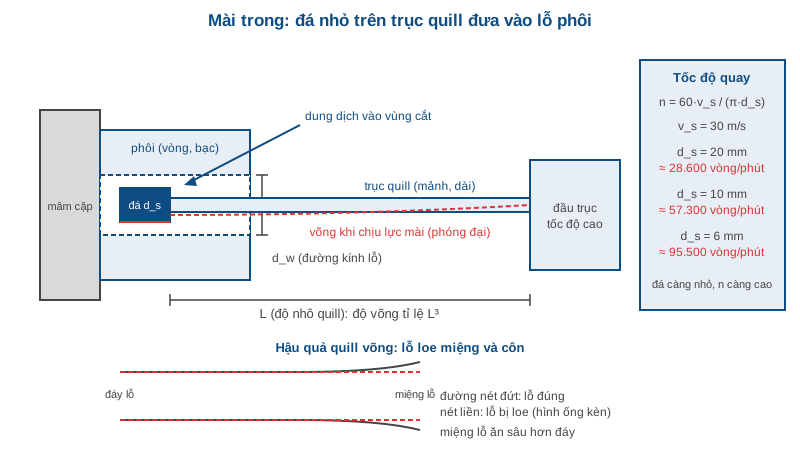
Máy mài trong (ID grinding): trục đá quill tốc độ cao và các lỗi lỗ loe, côn, rung
Máy mài trong (mài lỗ, ID grinding) là máy gia công mặt trong của vòng, bạc, ống lót, bánh răng hay thân van bằng một viên đá nhỏ đặt trên trục quill mảnh và dài đưa…
Đọc bài · 9 phút 0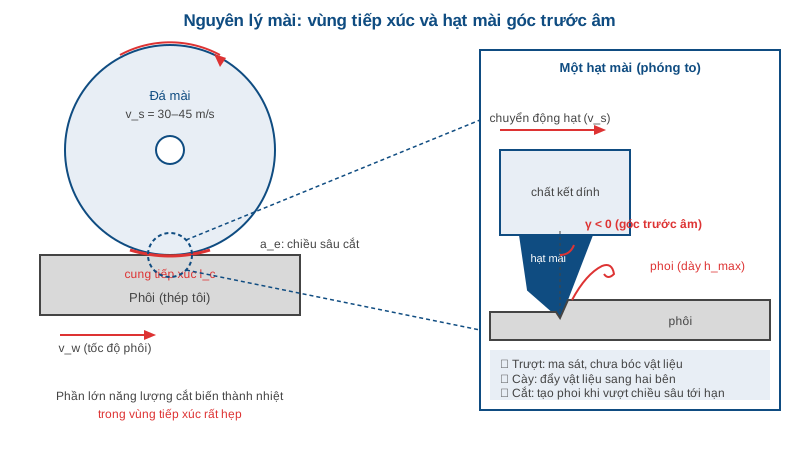
Nguyên lý mài: hạt mài cắt kim loại như thế nào và nhiệt vùng mài hình thành ra sao
Nguyên lý mài là cắt gọt bằng hàng nghìn lưỡi cắt cực nhỏ – các hạt mài nằm trong chất kết dính của đá – mỗi hạt bóc một vệt phoi dày chỉ vài phần mười micromet rồi…
Đọc bài · 13 phút 0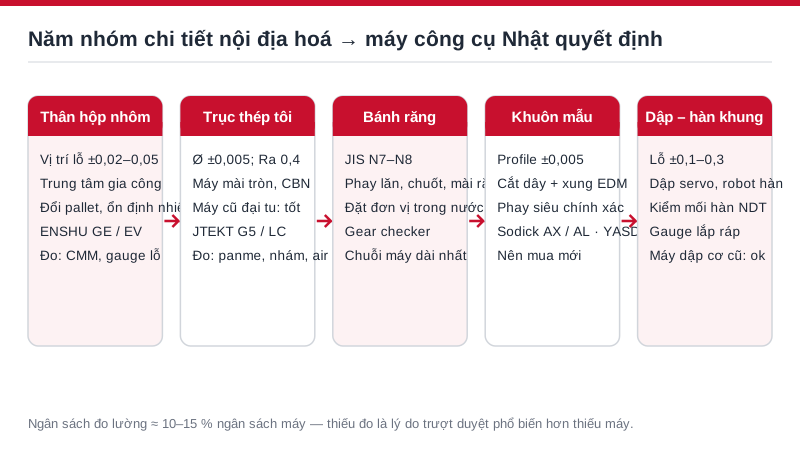
Nội địa hoá linh kiện chính xác: nhà cung cấp Việt Nam cần những máy công cụ Nhật nào để nhận được đơn hàng?
Nội địa hoá linh kiện chính xác là cơ hội lớn nhất của nhà cung cấp cơ khí Việt Nam trong 5 năm tới: các hãng lắp ráp ô tô, xe máy, xe điện, máy nông nghiệp đang muốn…
Đọc bài · 10 phút 0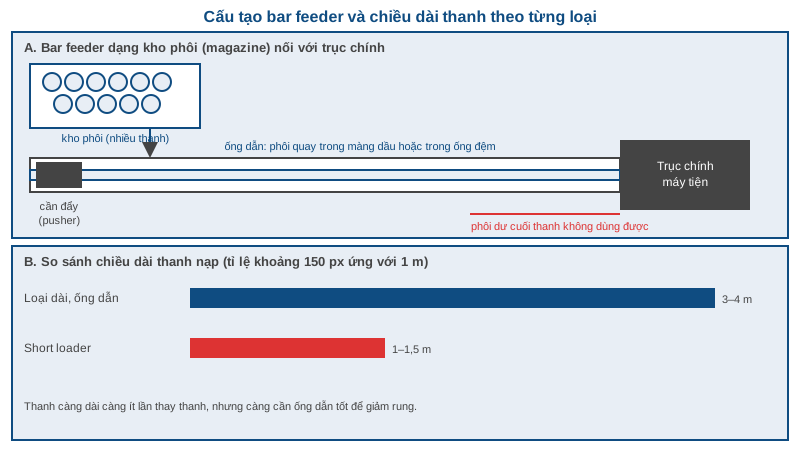
Bar feeder máy cấp phôi thanh: chọn loại nào cho máy tiện Swiss và đầu cố định
Bar feeder là máy cấp phôi thanh tự động đứng cạnh máy tiện CNC, đẩy thanh vào trục chính và thay thanh mới khi hết phôi, giúp máy chạy liên tục không cần người đứng…
Đọc bài · 11 phút 0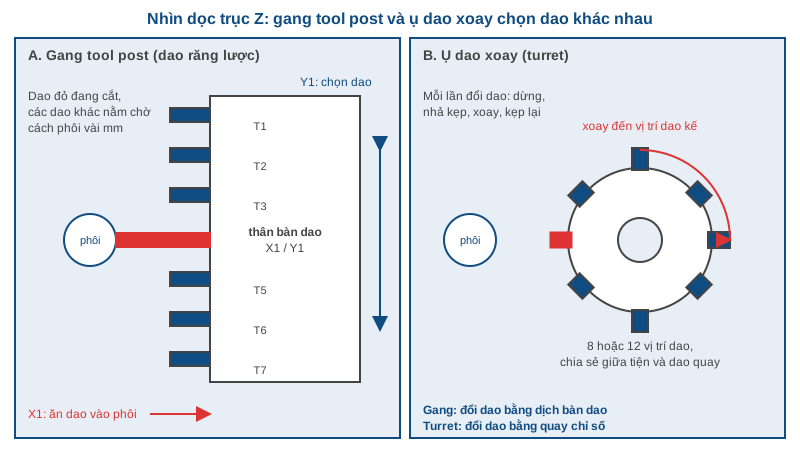
Bố trí dao máy tiện trượt đầu: gang tool post, dao quay, trục Y và trục B
Bố trí dao máy tiện trượt đầu là phần quyết định thời gian chu kỳ nhiều hơn tốc độ trục chính hay công suất động cơ: cùng một chi tiết, người sắp xếp dao khéo có thể…
Đọc bài · 12 phút 0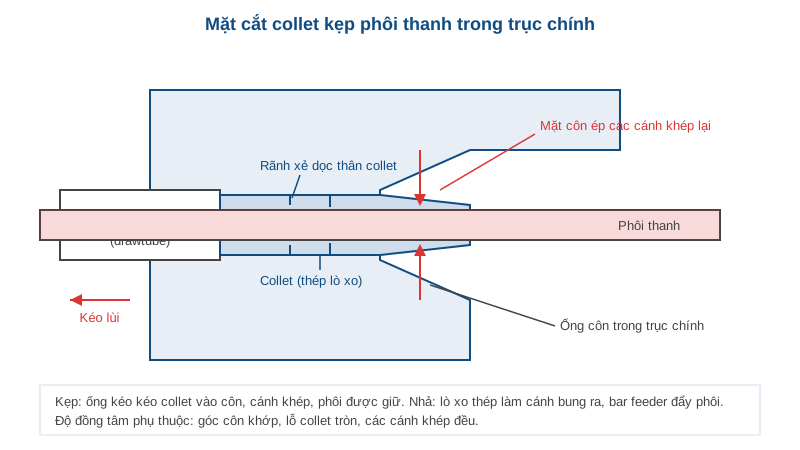
Collet máy tiện: kẹp phôi thanh và đầu kẹp dao nhỏ trên máy Swiss-type
Collet máy tiện là chi tiết rẻ nhất trong cả chuỗi kẹp phôi nhưng lại quyết định độ đảo, lực kẹp và vết hằn trên chi tiết trước khi dao chạm vào phôi. Trên máy trượt…
Đọc bài · 14 phút 0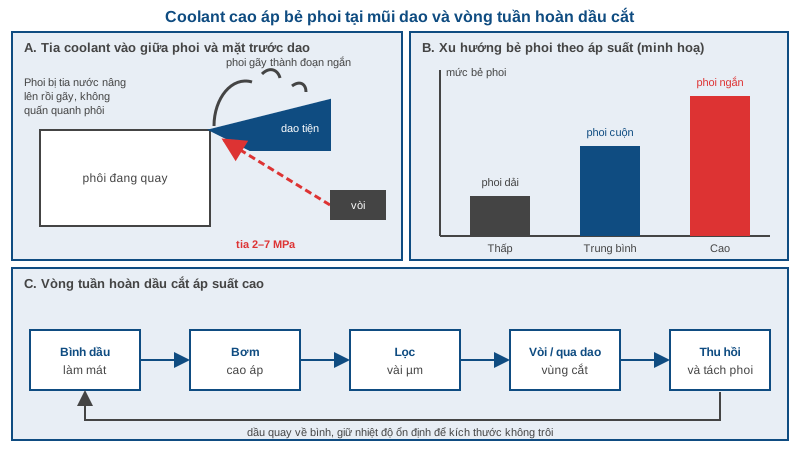
Coolant cao áp máy tiện: bẻ phoi, khoan sâu và chọn dầu cắt cho máy tiện nhỏ
Coolant cao áp máy tiện là hệ thống bơm dầu cắt hoặc nhũ tương với áp suất cỡ 2 đến 7 MPa (20–70 bar) thẳng vào vùng cắt, giúp bẻ phoi, làm mát mũi dao và đưa phoi ra…
Đọc bài · 11 phút 0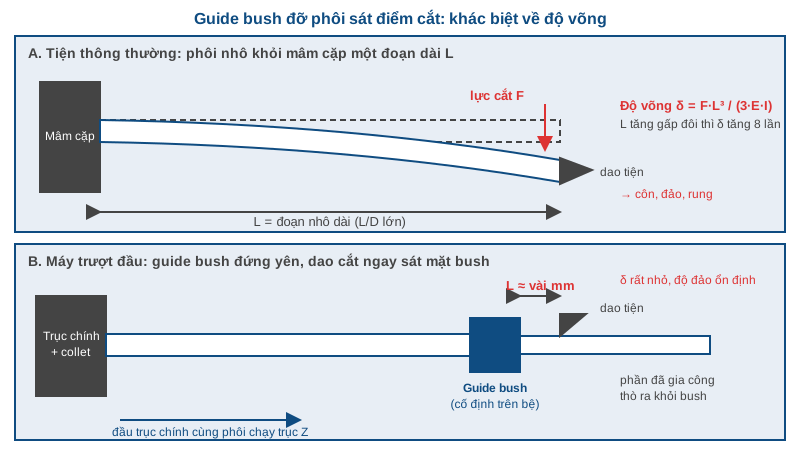
Ống dẫn hướng guide bush máy tiện trượt đầu: loại, khe hở, cách chọn
Ống dẫn hướng guide bush là chi tiết nhỏ nhưng quyết định gần như toàn bộ độ chính xác của máy tiện trượt đầu: nó đỡ phôi ngay sát mũi dao nên chi tiết dài, mảnh vẫn…
Đọc bài · 13 phút 0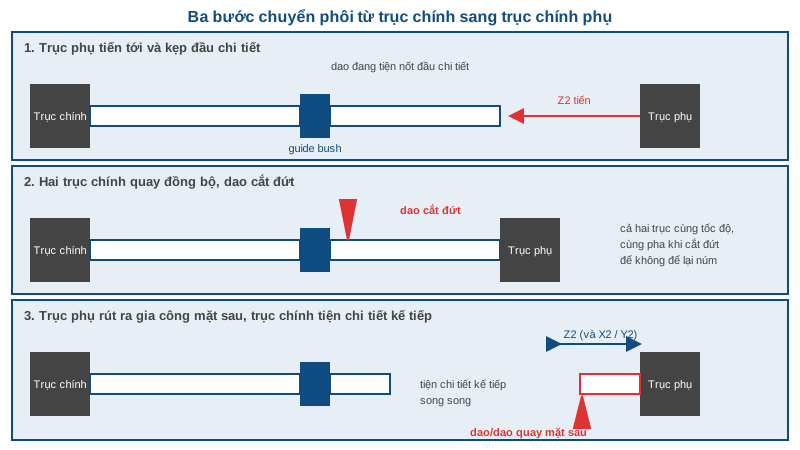
Trục chính phụ máy Swiss: gia công mặt sau, đồng bộ và parts catcher
Trục chính phụ máy Swiss là bộ phận giúp biến máy tiện trượt đầu từ máy làm một mặt thành máy hoàn thiện hai mặt: nó đón chi tiết ngay lúc cắt đứt, đưa ra gia công mặt…
Đọc bài · 10 phút 0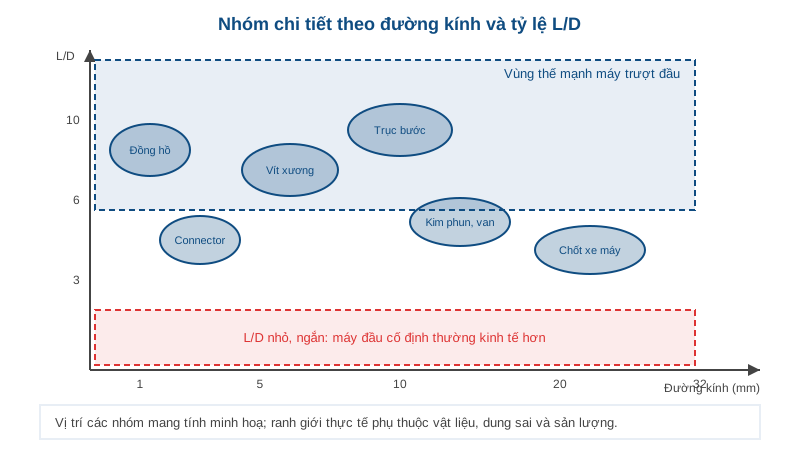
Chi tiết gia công máy tiện trượt đầu: y tế, ô tô, điện tử, đồng hồ
Chi tiết gia công máy tiện trượt đầu có chung một đặc điểm: nhỏ, dài hoặc mảnh, số lượng lớn và dung sai chặt. Bài này đi qua sáu nhóm chi tiết điển hình (vít xương và…
Đọc bài · 11 phút 0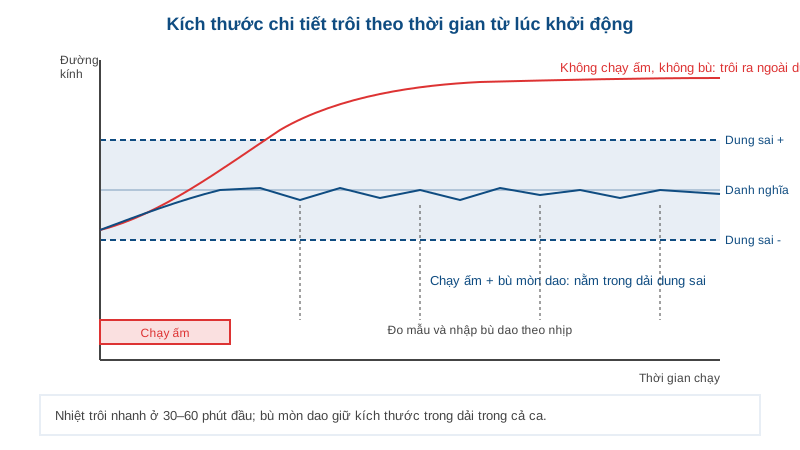
Độ chính xác máy tiện trượt đầu: nhiệt, mòn dao và đo trong máy
Độ chính xác máy tiện trượt đầu thường được quảng cáo bằng dung sai cỡ ±0,005–0,01 mm, nhưng con số đó chỉ giữ được khi xưởng kiểm soát bốn nguồn sai số: nhiệt, trục…
Đọc bài · 12 phút 0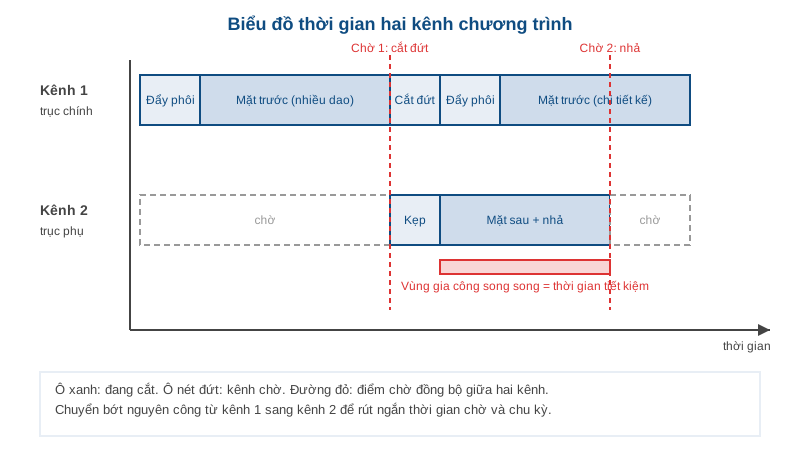
Lập trình máy tiện trượt đầu: 2 kênh, gia công chồng và cân bằng chu kỳ
Lập trình máy tiện trượt đầu khác lập trình máy tiện thường ở một điểm: có nhiều kênh chương trình chạy song song, mỗi kênh điều khiển một nhóm trục, và người lập trình…
Đọc bài · 12 phút 0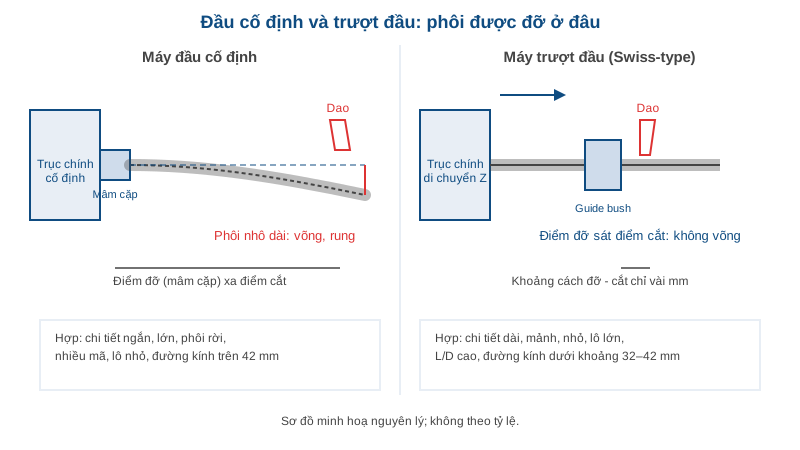
Máy tiện trượt đầu hay đầu cố định: chọn loại nào cho chi tiết của bạn
Câu hỏi máy tiện trượt đầu hay đầu cố định không có đáp án chung; nó có đáp án riêng cho từng chi tiết. Hai loại máy khác nhau ở một điều cơ bản: phôi được đỡ ở đâu so…
Đọc bài · 11 phút 0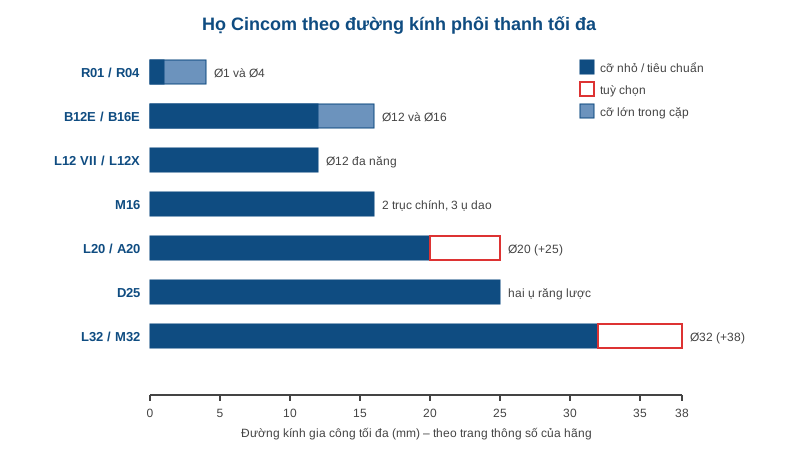
Citizen Cincom: các dòng máy tiện trượt đầu L, M, D, A, R, B và cách chọn
Citizen Cincom là tên chung của dải máy tiện CNC trượt đầu (sliding headstock) do Citizen Machinery chế tạo, phủ từ phôi Ø1 mm của đồng hồ, chân pin đầu nối cho tới…
Đọc bài · 13 phút 0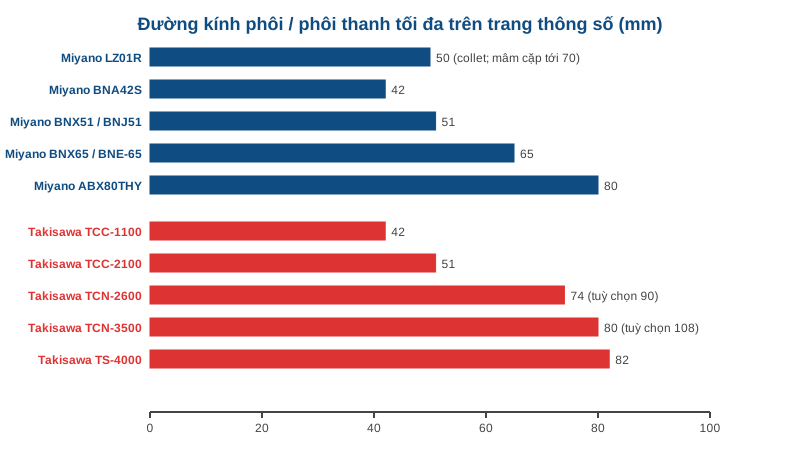
Máy tiện đầu cố định Nhật: Miyano và Takisawa, chọn theo phôi Ø42–Ø80
Máy tiện đầu cố định Nhật của Miyano (thuộc Citizen Machinery) và Takisawa là lựa chọn quen thuộc khi chi tiết lớn hơn giới hạn của máy trượt đầu, từ phôi thanh Ø42 tới…
Đọc bài · 11 phút 0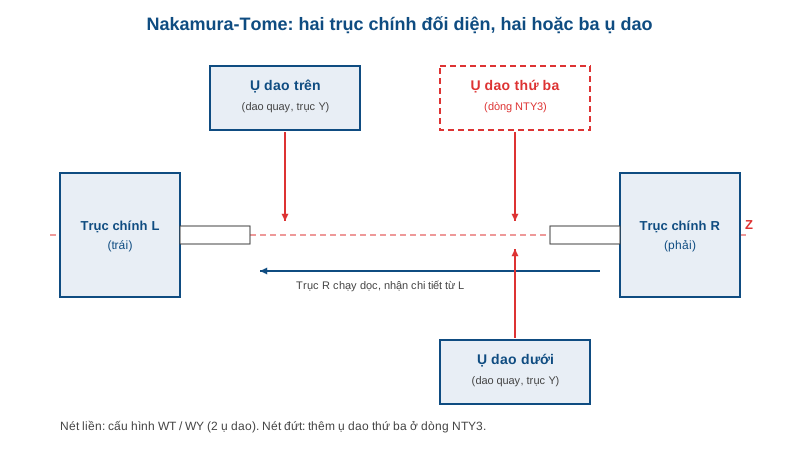
Nakamura-Tome: các dòng máy tiện đa nhiệm 2 trục chính WT, WY, NTY3, JX
Nakamura-Tome (Nhật Bản) nổi tiếng với máy tiện đa nhiệm hai trục chính đối diện và nhiều ụ dao: các họ WT, WY, NTY3, NTJ, NTRX, JX, MX cùng hai họ một ụ dao AS và SC.…
Đọc bài · 11 phút 0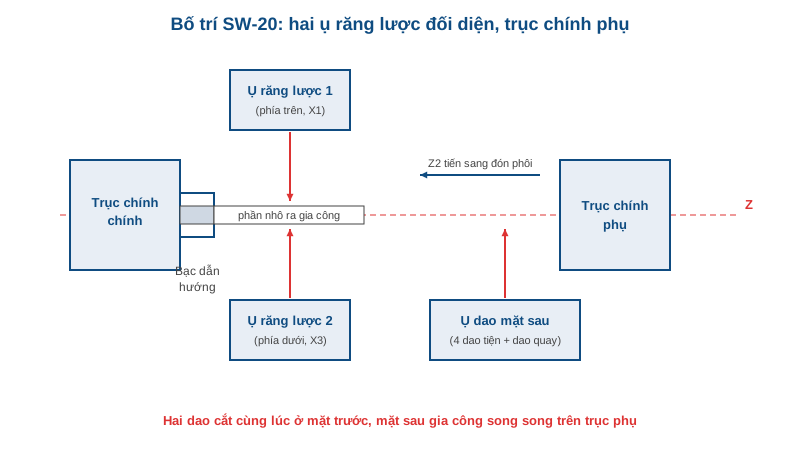
Star Micronics: các dòng máy tiện trượt đầu SR, SB, SW, SV, SX, SD, ST
Star Micronics (Nhật Bản) có một dải máy tiện trượt đầu rất rộng, ký hiệu bằng hai chữ cái: SR, SB, SW, SV, SX, SD, SP, ST, SL, từ chi tiết siêu nhỏ vài mm tới phôi Ø38…
Đọc bài · 11 phút 0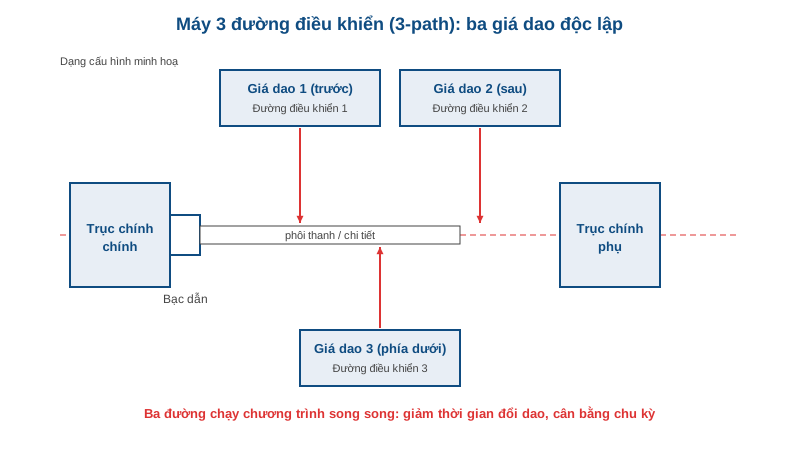
Tsugami: máy tiện trượt đầu và máy tiện chính xác, các họ B, BW, SS, P, TMA
Tsugami là hãng Nhật chuyên máy tiện tự động CNC chính xác: từ máy trượt đầu Ø3 mm cho linh kiện cực nhỏ, các họ B0, BW, SS ở Ø12–38 mm, tới máy tiện đầu cố định C và…
Đọc bài · 11 phút 0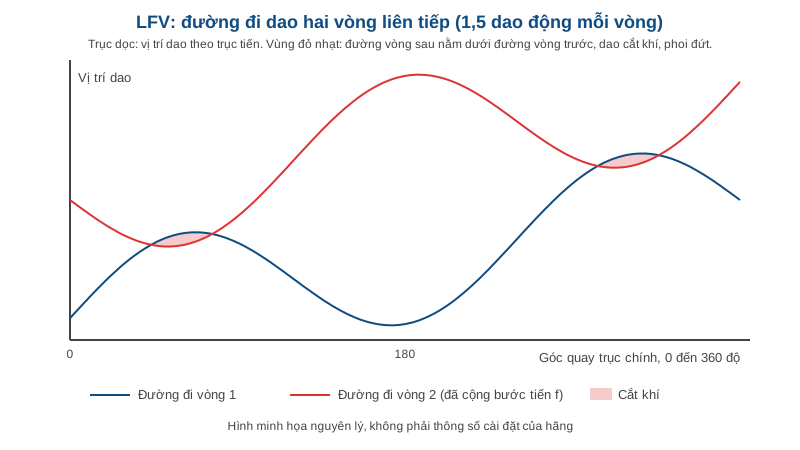
Cắt rung tần số thấp LFV: bẻ phoi inox, titan, đồng trên máy tiện
Cắt rung tần số thấp LFV (Low Frequency Vibration) là chức năng của Citizen cho dao rung nhẹ theo trục tiến, đồng bộ với vòng quay trục chính, để phoi gãy thành đoạn…
Đọc bài · 12 phút 0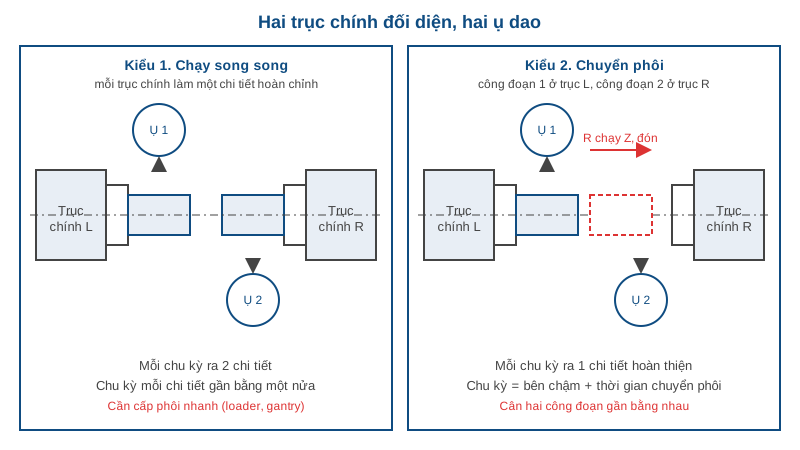
Máy tiện 2 trục chính 2 ụ dao: cách chọn và khai thác (Nakamura, Miyano, Takisawa)
Máy tiện 2 trục chính 2 ụ dao là loại máy một chi tiết đi qua cả hai mặt mà không phải tháo ra gá lại, hoặc hai chi tiết cùng được cắt song song bằng hai ụ dao độc lập.…
Đọc bài · 13 phút 0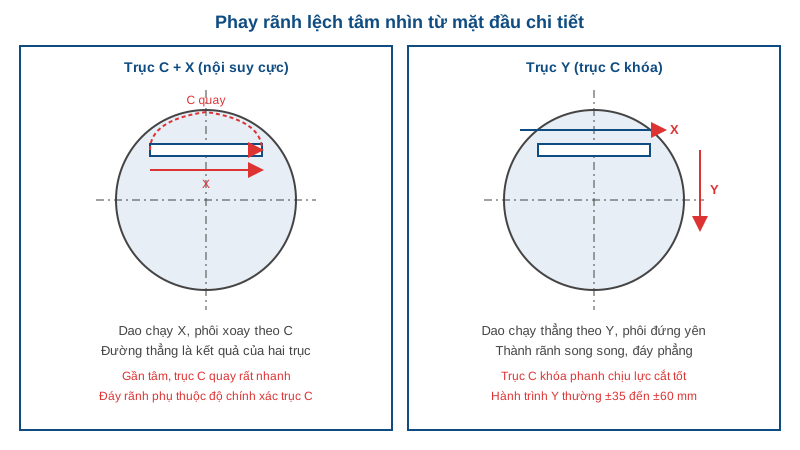
Máy tiện CNC trục Y dao quay (live tool): khi nào thật sự cần
Máy tiện CNC trục Y dao quay cho phép khoan, phay, taro ngay trên máy tiện mà không phải chuyển chi tiết sang máy phay, nhưng không phải chi tiết nào cũng cần cả dao…
Đọc bài · 11 phút 0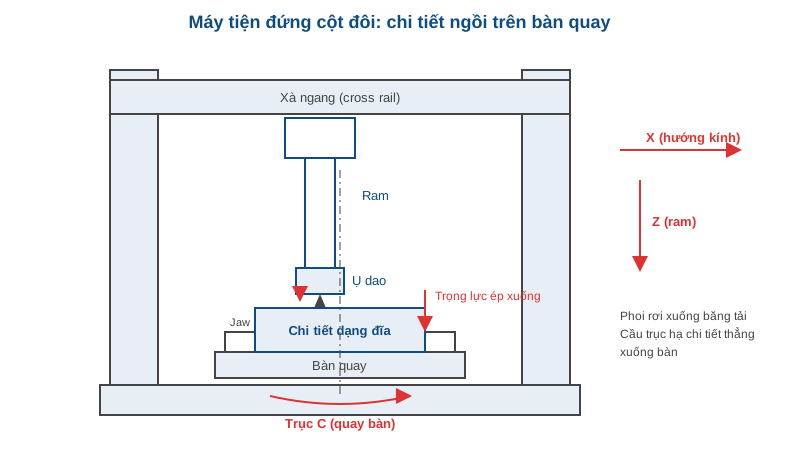
Máy tiện đứng (VTL) cho chi tiết lớn: đĩa, moay-ơ, vòng bi, vỏ hộp
Máy tiện đứng (VTL, vertical turning lathe) đặt trục chính thẳng đứng và để chi tiết nằm trên bàn quay ngang, nên đĩa, vành, moay-ơ, vòng bi hay vỏ bơm lớn tự ngồi vững…
Đọc bài · 12 phút 0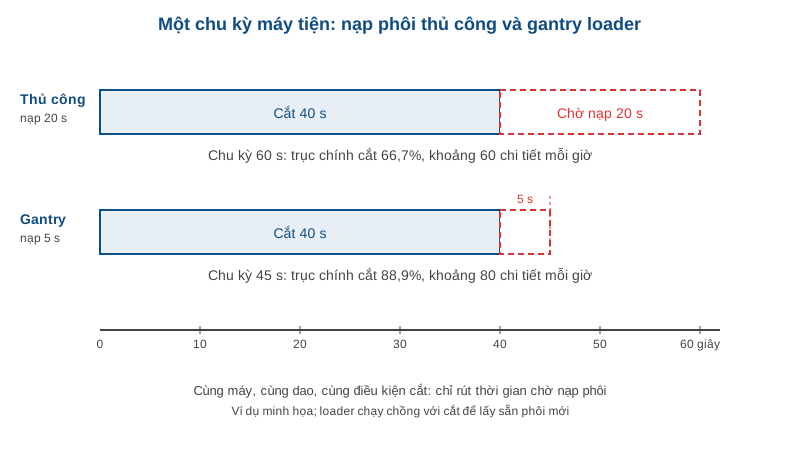
Tự động hóa máy tiện CNC: bar feeder, gantry loader, robot và chạy đêm
Tự động hóa máy tiện CNC bắt đầu từ một phép tính đơn giản: trục chính quay cắt bao nhiêu phần trăm thời gian, phần còn lại là chờ người nạp phôi, đo, dọn phoi. Bài này…
Đọc bài · 12 phút 0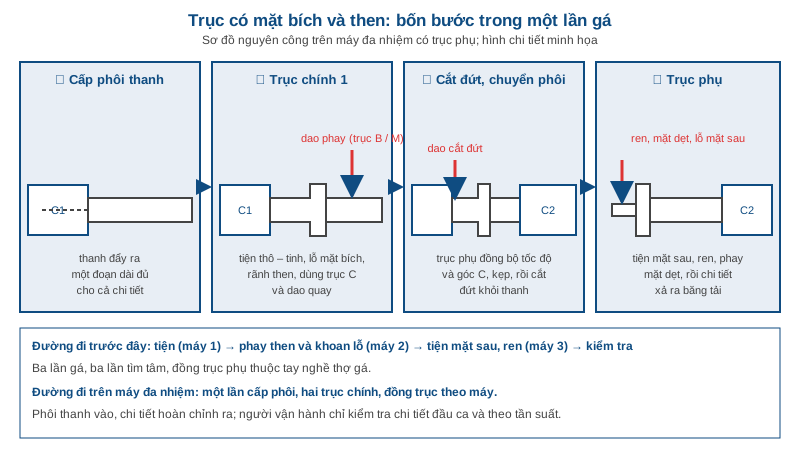
Chi tiết gia công trên máy đa nhiệm: ví dụ điển hình theo ngành
Chi tiết gia công trên máy đa nhiệm hợp lý nhất là loại có phần tiện tròn xoay kèm các đặc trưng không đối xứng như lỗ lệch, rãnh then, mặt dẹt, ren trên nhiều mặt. Bài…
Đọc bài · 11 phút 0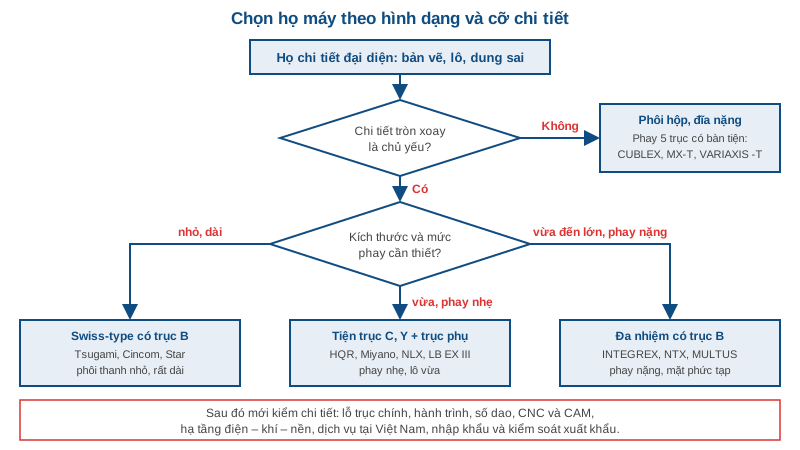
Chọn máy đa nhiệm cho xưởng Việt Nam: checklist và lưu ý nhập khẩu
Chọn máy đa nhiệm sai cỡ là lỗi tốn kém nhất mà một xưởng có thể mắc: lỗ trục chính không đủ cho phôi thanh, hành trình không đủ chiều dài chi tiết, thiếu ụ dao dưới…
Đọc bài · 11 phút 0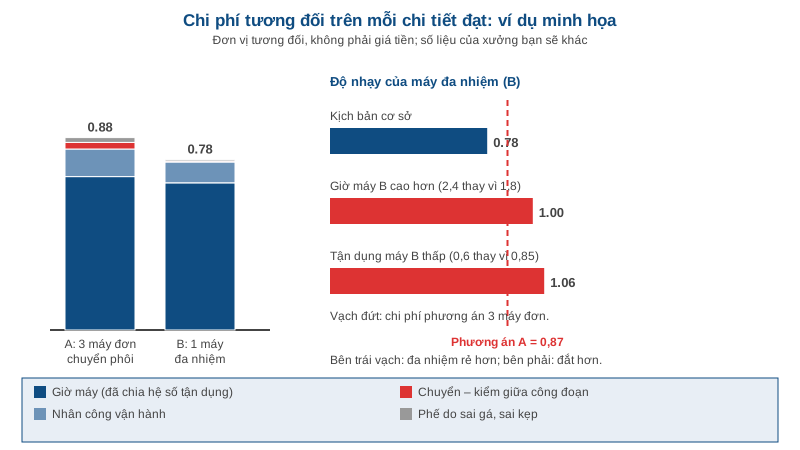
Hiệu quả đầu tư máy đa nhiệm: khi nào một máy thay được 2–3 máy
Hiệu quả đầu tư máy đa nhiệm thường bị tính sai theo hai hướng: cộng giá ba máy đơn rồi kết luận một máy đa nhiệm "rẻ hơn", hoặc chỉ so chi phí giờ máy rồi kết luận nó…
Đọc bài · 9 phút 0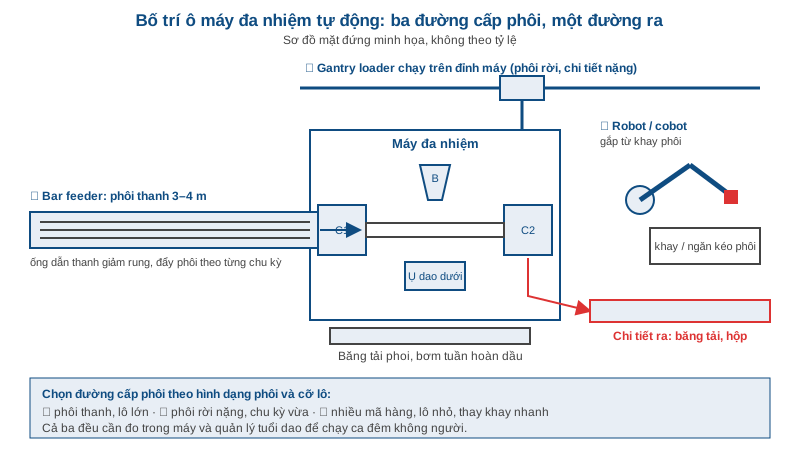
Tự động hóa máy đa nhiệm: bar feeder, gantry loader và robot
Tự động hóa máy đa nhiệm có ba đường cấp phôi chính: bar feeder cho phôi thanh, gantry loader cho phôi rời và robot (hoặc cobot) cho nhiều mã hàng lô nhỏ. Bài này so…
Đọc bài · 10 phút 0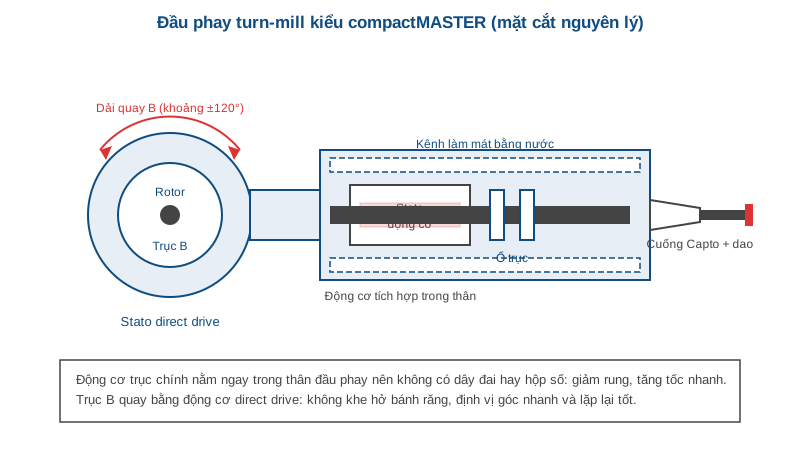
DMG MORI NTX, NT và CTX TC: các dòng máy đa nhiệm tiện phay
DMG MORI NTX là dòng máy đa nhiệm tiện phay nổi tiếng nhất của tập đoàn, kế thừa dòng NT của Mori Seiki, còn CTX TC và CLX TC là nhánh gốc châu Âu cùng nằm trong họ máy…
Đọc bài · 11 phút 0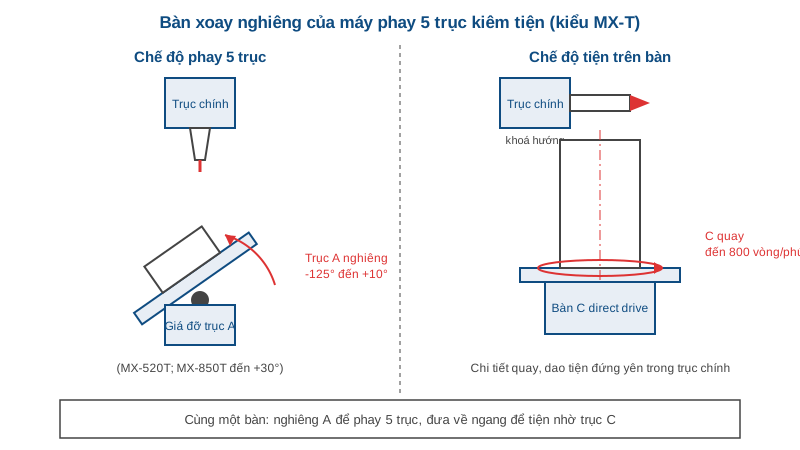
Matsuura CUBLEX và MX-T: máy phay 5 trục kiêm tiện và mài
Matsuura CUBLEX và MX-T là hai họ máy phay 5 trục của Matsuura được bổ sung khả năng tiện, riêng CUBLEX còn có tuỳ chọn mài, để gia công trọn chi tiết trong một lần…
Đọc bài · 9 phút 0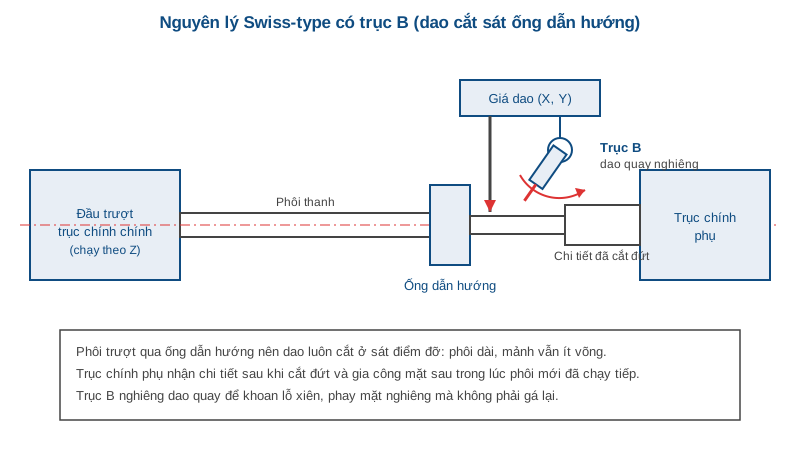
Máy tiện đa nhiệm Nhật cỡ nhỏ và vừa: Takisawa, Miyano, Tsugami, Cincom, Star
Máy tiện đa nhiệm Nhật cỡ nhỏ và vừa không chỉ có Mazak, DMG MORI hay Okuma: Takisawa, Citizen Miyano, Cincom, Star và Tsugami đều có những dòng riêng, hai trục chính…
Đọc bài · 10 phút 0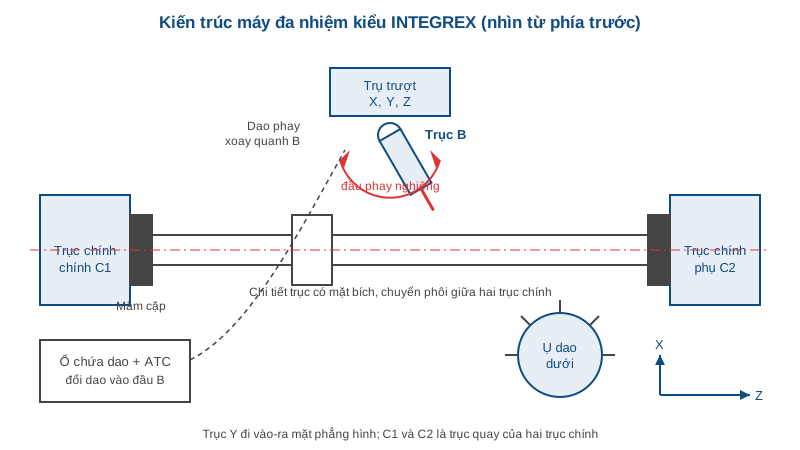
Mazak INTEGREX: các dòng máy đa nhiệm i, j, e, AG và cách chọn
Mazak INTEGREX là tên chung của cả một gia đình máy đa nhiệm: máy tiện CNC có đầu phay quay trục B, kèm trục chính phụ và ụ dao dưới, gia công trọn một chi tiết từ phôi…
Đọc bài · 12 phút 0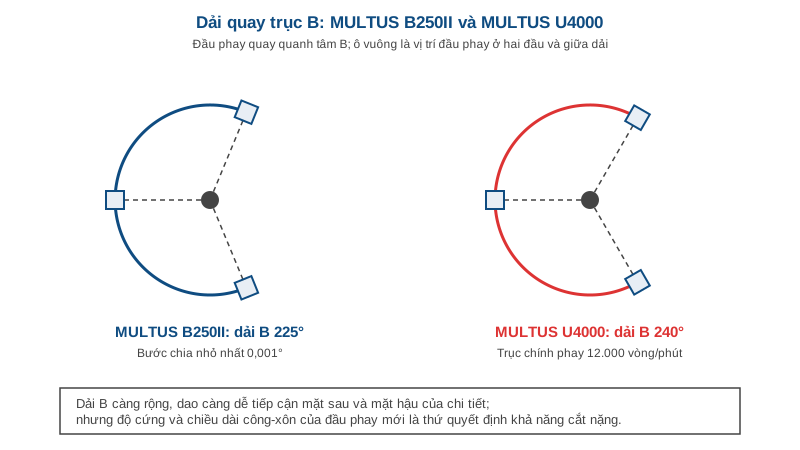
Okuma MULTUS: dòng máy đa nhiệm MULTUS B, MULTUS U và LASER EX
Okuma MULTUS là dòng máy đa nhiệm của Okuma: máy tiện CNC có trục chính phay quay trục B, trục chính phụ và ụ dao dưới, chia thành hai họ chính là MULTUS B và MULTUS U.…
Đọc bài · 10 phút 0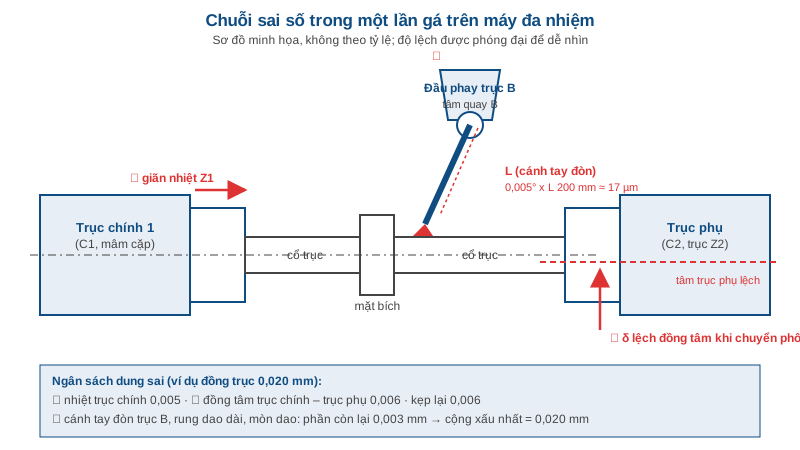
Độ chính xác máy đa nhiệm: sai số từ trục B, nhiệt và chuyển phôi
Độ chính xác máy đa nhiệm không phải một con số in trên catalog, mà là kết quả cộng dồn của cả chuỗi: trục chính, trục phụ, đầu phay trục B, ụ dao và sự giãn nở nhiệt…
Đọc bài · 13 phút 0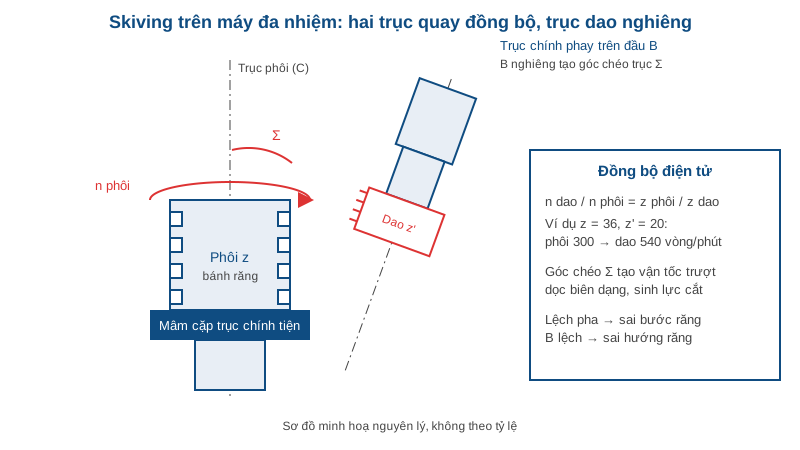
Gia công bánh răng trên máy đa nhiệm: skiving, phay lăn và phay răng bằng dao ngón
Gia công bánh răng trên máy đa nhiệm nghĩa là cắt răng ngay trên cùng máy đã tiện, khoan và phay chi tiết, không chuyển sang máy phay lăn hay máy xọc răng. Ba phương…
Đọc bài · 11 phút 0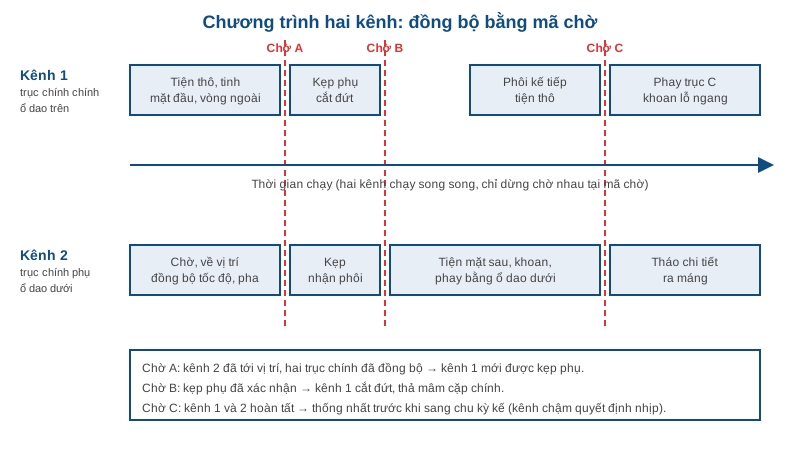
Lập trình máy đa nhiệm: MAZATROL, OSP, G-code đa kênh và CAM mill-turn
Lập trình máy đa nhiệm khó hơn lập trình máy tiện hay máy phay riêng lẻ, vì cùng một chương trình phải điều phối hai trục chính, hai ổ dao, trục C và trục B, rồi chuyển…
Đọc bài · 11 phút 0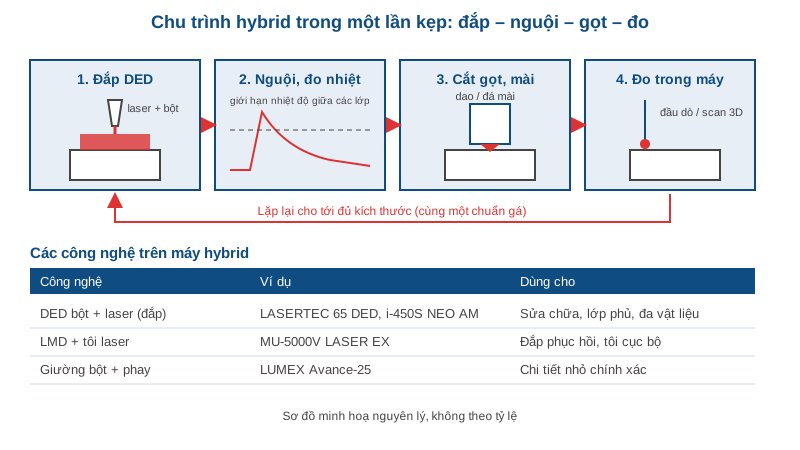
Máy hybrid in 3D và cắt gọt kim loại: DED, tôi laser, mài trên cùng một máy
Máy hybrid in 3D và cắt gọt là máy đa nhiệm gắn thêm đầu laser để đắp kim loại, tôi bề mặt hoặc nung nóng, rồi tiện, phay, mài chính chi tiết đó ngay trong một lần kẹp.…
Đọc bài · 11 phút 0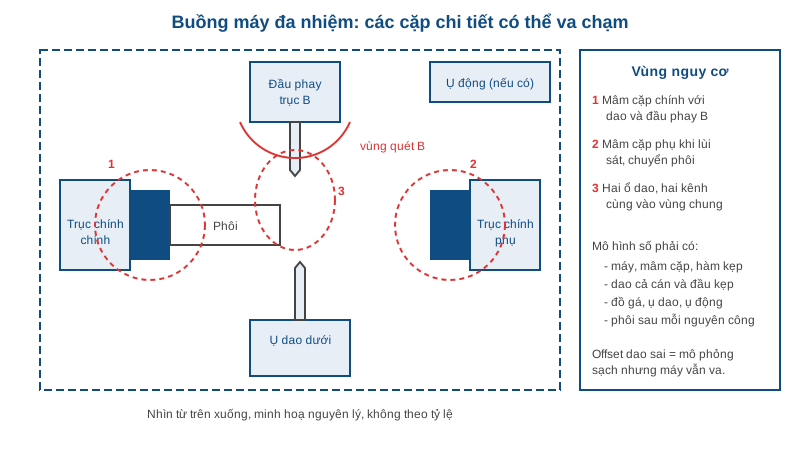
Mô phỏng va chạm máy đa nhiệm và quản lý dao: mô hình số, đo dao, tuổi dao
Mô phỏng va chạm máy đa nhiệm là lớp bảo vệ quan trọng nhất khi chương trình đầu tiên chạy trên máy: buồng máy chỉ vài trăm milimét mà chứa hai trục chính, đầu phay…
Đọc bài · 11 phút 0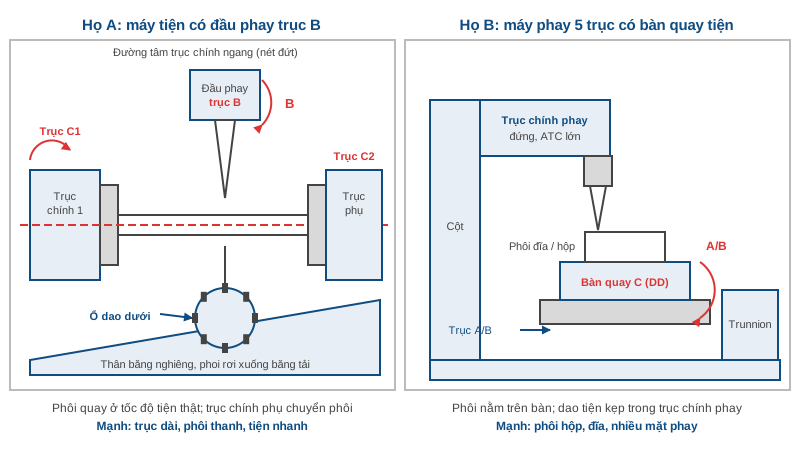
Kiến trúc máy đa nhiệm: máy tiện có trục B hay máy phay 5 trục có tiện
Kiến trúc máy đa nhiệm quyết định máy làm tốt loại phôi nào, thoát phoi ra sao và bạn phải trả giá gì khi gia công chi tiết ngoài sở trường. Trên thị trường Nhật Bản có…
Đọc bài · 12 phút 0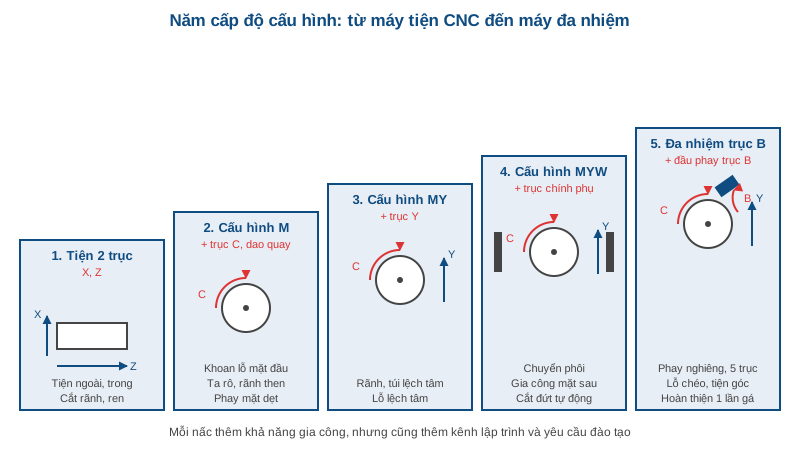
Máy đa nhiệm tiện – phay là gì? Từ trục C, trục Y đến trục B
Máy đa nhiệm (multi-tasking machine, còn gọi là mill-turn hay máy tiện – phay tích hợp) là máy CNC có thể tiện, phay, khoan, ta rô và có loại còn cắt răng hoặc mài trên…
Đọc bài · 13 phút 0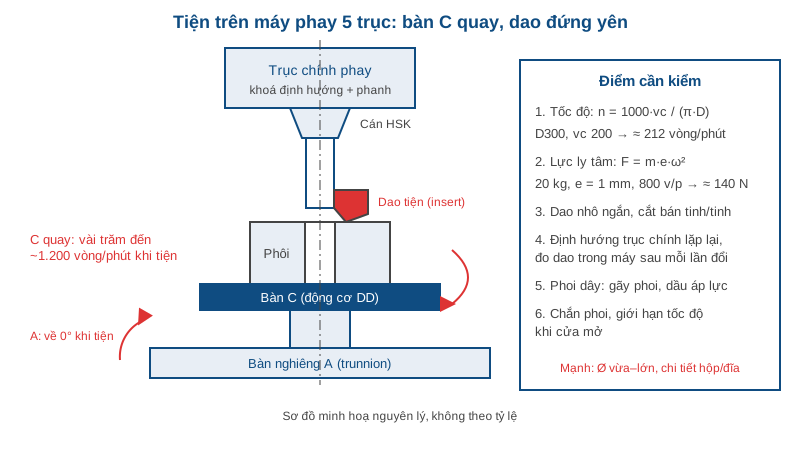
Tiện trên máy phay 5 trục: bàn tiện dẫn động trực tiếp, giới hạn và cách dùng đúng
Tiện trên máy phay là cách dùng bàn quay dẫn động trực tiếp của máy 5 trục như một trục chính tiện: phôi quay cùng bàn, còn dao tiện đứng yên trong trục chính phay. Nhờ…
Đọc bài · 13 phút 0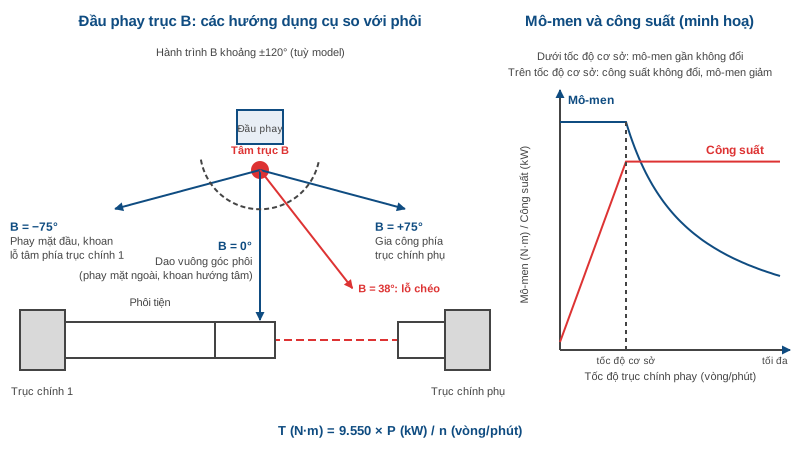
Trục B máy đa nhiệm: đầu phay, mô-men, tốc độ, cách kẹp và đổi dao
Trục B máy đa nhiệm là cụm đầu phay xoay quanh một trục ngang, nâng máy tiện có dao quay thành máy phay – tiện thực sự: phay được mặt nghiêng, khoan lỗ chéo, nội suy…
Đọc bài · 12 phút 0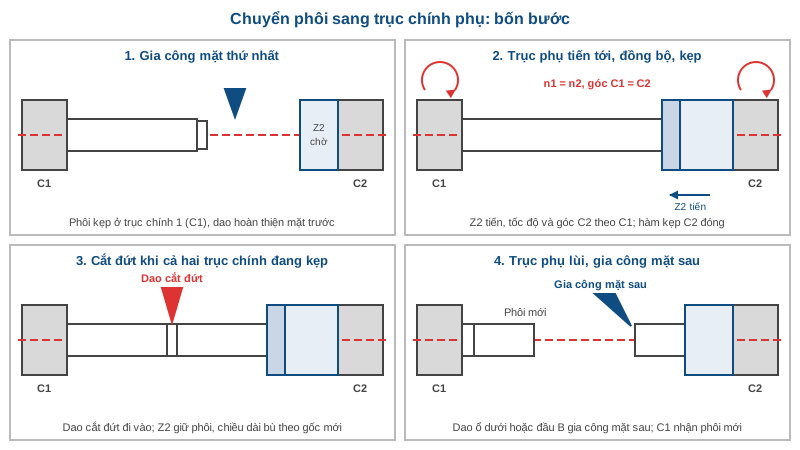
Trục chính phụ trên máy đa nhiệm: chuyển phôi và gia công mặt sau
Trục chính phụ là trục chính thứ hai đối diện trục chính chính, nhận phôi từ trục chính 1 để gia công nốt mặt sau mà không cần người gỡ ra gá lại. Nhờ đó chi tiết rời…
Đọc bài · 12 phút 0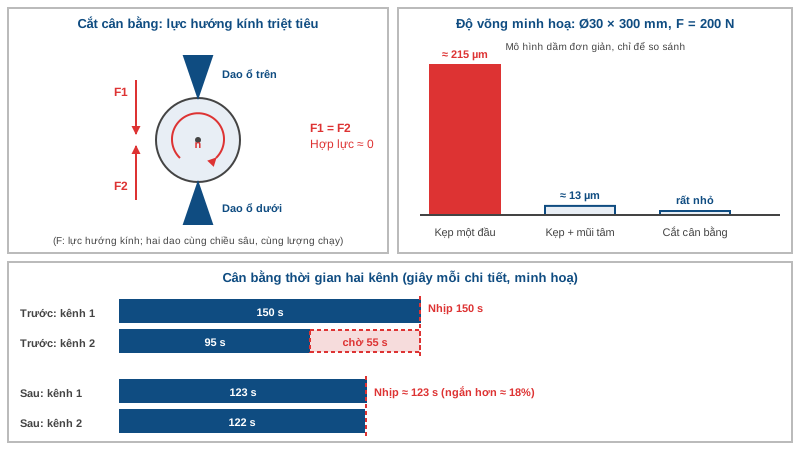
Ụ dao dưới trên máy đa nhiệm: gia công hai dao đồng thời và cắt cân bằng
Ụ dao dưới (lower turret) là ổ dao thứ hai nằm phía đối diện đầu phay trục B hoặc ổ dao trên, có trục X2, Z2 riêng và chạy ở kênh chương trình thứ hai. Nhờ nó hai dao…
Đọc bài · 11 phút 0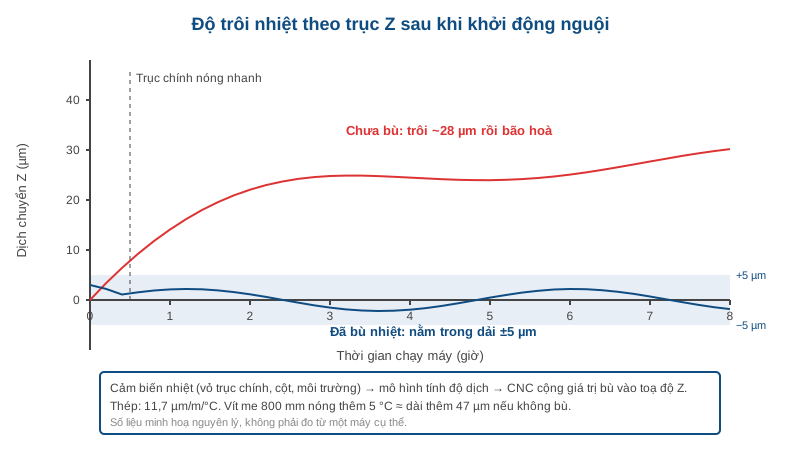
Bù nhiệt máy CNC 5 trục: nguồn nhiệt, mô hình bù và cách giữ độ chính xác cả ngày
Bù nhiệt máy CNC là nhóm biện pháp giúp máy giữ được kích thước ổn định dù trục chính, vít me và môi trường xưởng liên tục sinh nhiệt và truyền nhiệt. Với máy 5 trục…
Đọc bài · 12 phút 0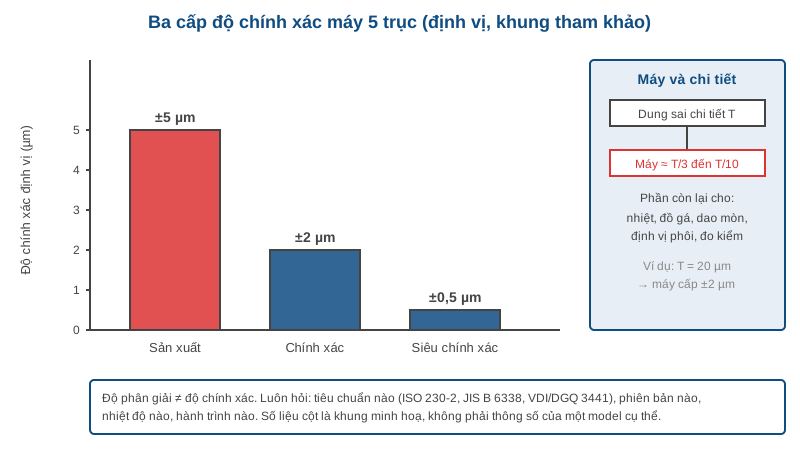
Độ chính xác máy 5 trục: cách đọc catalog theo ISO 230 và JIS B 6338
Độ chính xác máy 5 trục ghi trong catalog là một dãy con số khó đọc: định vị 0,004 mm, lặp lại 0,002 mm, thang chia 0,0001 mm, mỗi con số theo một tiêu chuẩn khác nhau.…
Đọc bài · 12 phút 0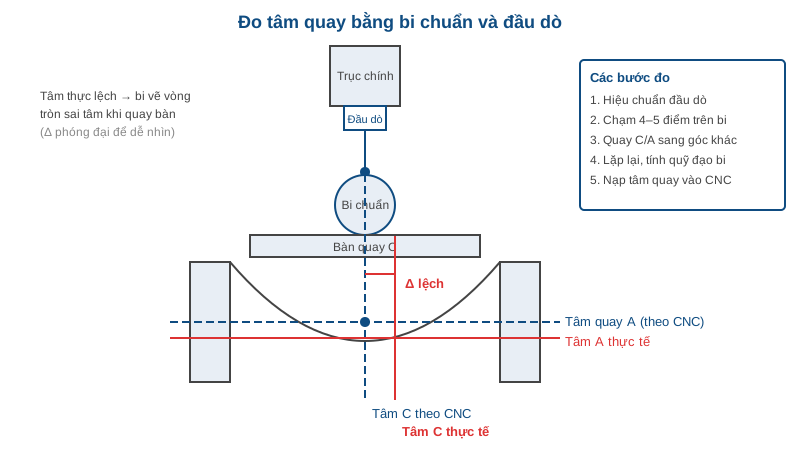
Hiệu chỉnh máy 5 trục: đo tâm quay bằng đầu dò và bi chuẩn
Hiệu chỉnh máy 5 trục là việc đo và nạp lại vị trí thật của hai tâm quay vào bộ điều khiển để RTCP tính đúng. Bàn trunnion hay đầu xoay sau vài tháng, sau va chạm hoặc…
Đọc bài · 12 phút 0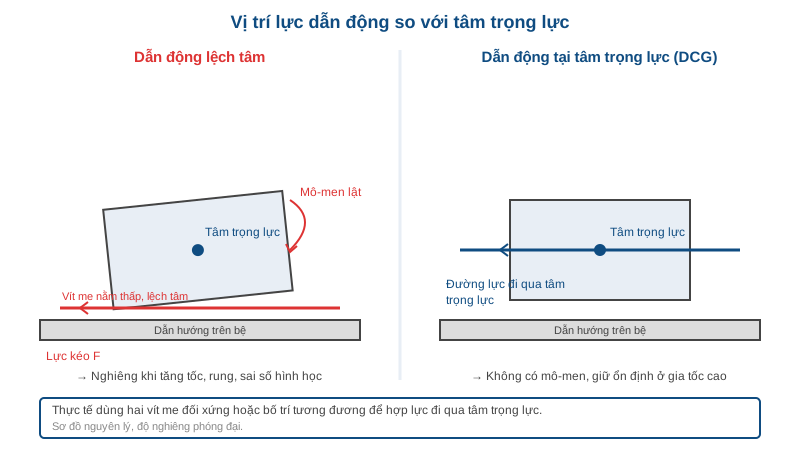
Kết cấu thân máy 5 trục: gang, phân tích FEM, box-way và dẫn động tại tâm trọng lực
Kết cấu thân máy quyết định phần lớn việc máy 5 trục cắt có êm không, giữ độ chính xác bao lâu và chịu được bao nhiêu tải. Bên trong lớp vỏ sơn là gang đúc đã tối ưu…
Đọc bài · 12 phút 0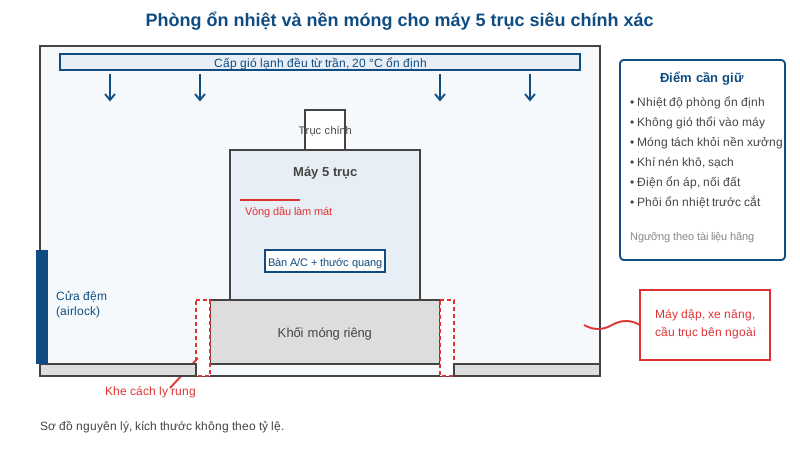
Máy 5 trục siêu chính xác Nhật Bản: cạo rà tay, ổn nhiệt và dung sai micromet
Máy 5 trục siêu chính xác là nhóm máy mà người dùng nói về dung sai bằng micromet và đôi khi bằng phần mười micromet. Các hãng Nhật như Yasda, Mitsui Seiki và Makino…
Đọc bài · 11 phút 0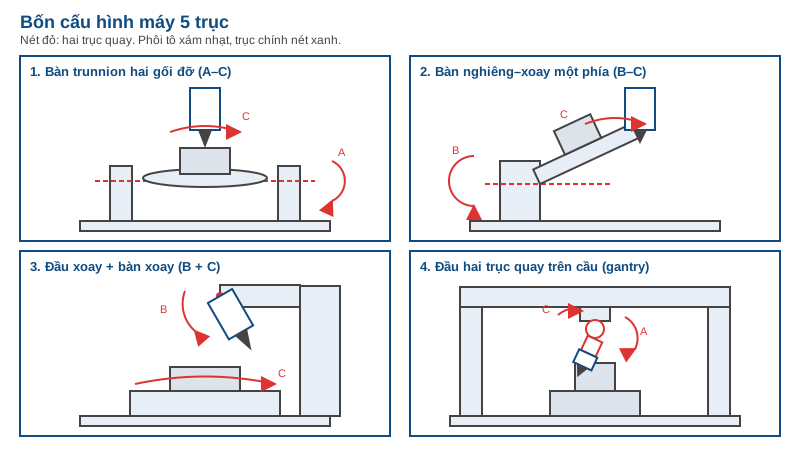
Cấu hình máy 5 trục: bàn trunnion, đầu xoay, gantry và máy ngang
Cấu hình máy 5 trục quyết định tải phôi tối đa, độ cứng vững khi nghiêng, vùng làm việc và khả năng thoát phoi, nên quan trọng hơn nhiều so với con số hành trình trên…
Đọc bài · 10 phút 0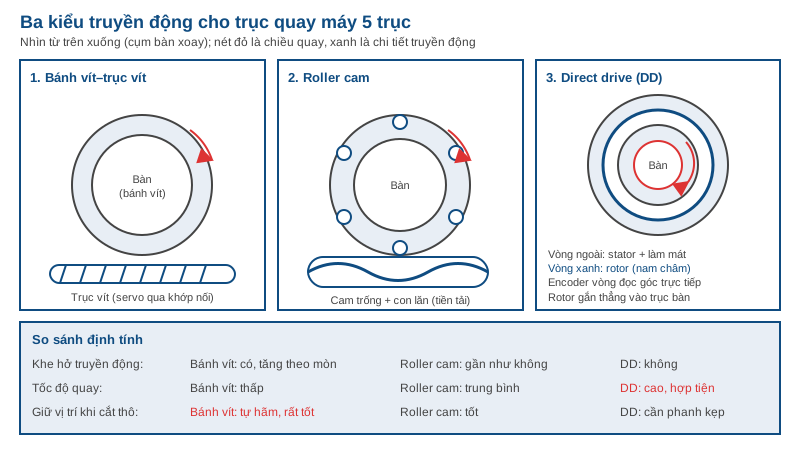
Động cơ direct drive cho bàn xoay 5 trục: so với bánh vít và roller cam
Động cơ direct drive (DD motor hay torque motor) nối thẳng rotor vào trục bàn xoay, bỏ hẳn bộ giảm tốc, nên không có khe hở truyền động và không có chi tiết ma sát…
Đọc bài · 11 phút 0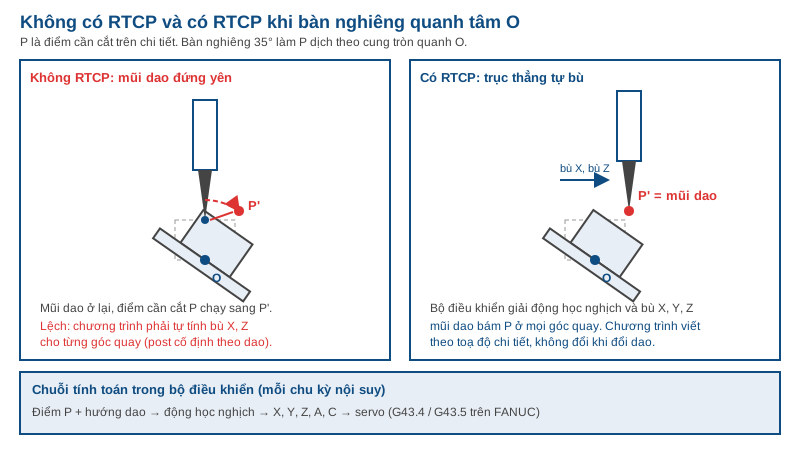
RTCP là gì? Điều khiển tâm dụng cụ 5 trục, G43.4, G68.2 và điểm kỳ dị
RTCP (rotation tool center point, còn gọi TCP hay TCPC) là chức năng của bộ điều khiển CNC giữ mũi dao đúng điểm lập trình trên chi tiết trong khi các trục quay đang…
Đọc bài · 11 phút 0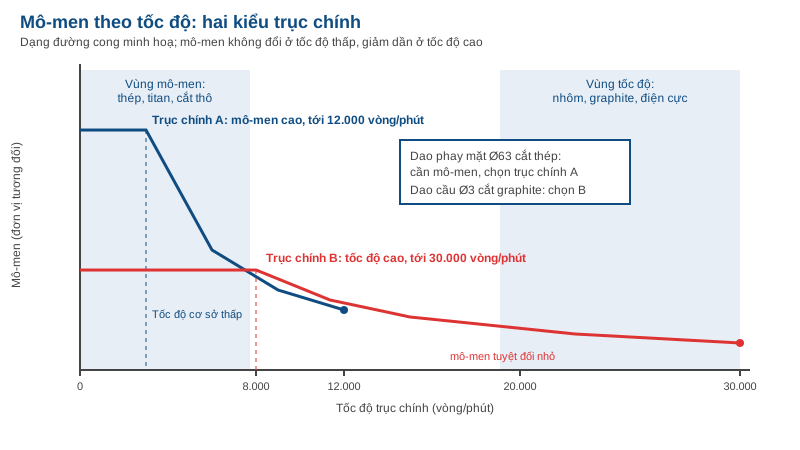
Trục chính máy 5 trục: built-in motor, côn HSK, tốc độ và mô-men
Trục chính máy 5 trục quyết định khả năng cắt thép tôi, nhôm, graphite hay titan nhiều hơn bất kỳ thông số nào khác, vì nó đặt ra giới hạn về tốc độ, mô-men, độ đảo và…
Đọc bài · 11 phút 0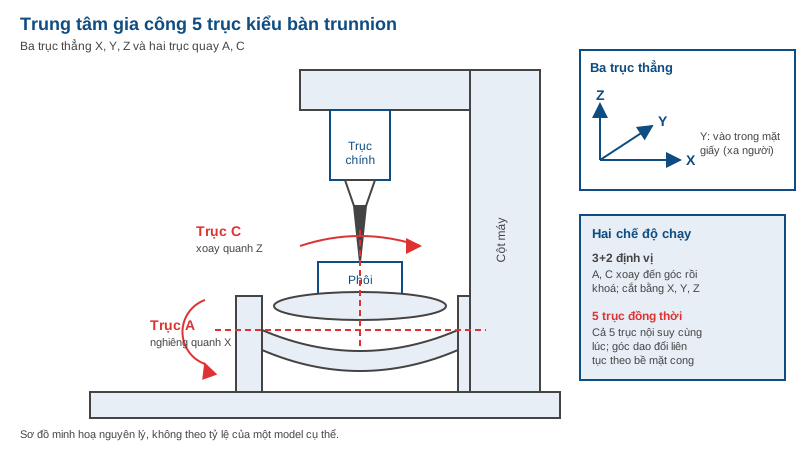
Trung tâm gia công 5 trục là gì? Cấu tạo, 3+2 và 5 trục đồng thời
Trung tâm gia công 5 trục là máy phay CNC có ba trục tịnh tiến X, Y, Z cộng thêm hai trục quay, nhờ đó dao tiếp cận phôi từ gần như mọi hướng chỉ trong một lần gá. Bài…
Đọc bài · 12 phút 0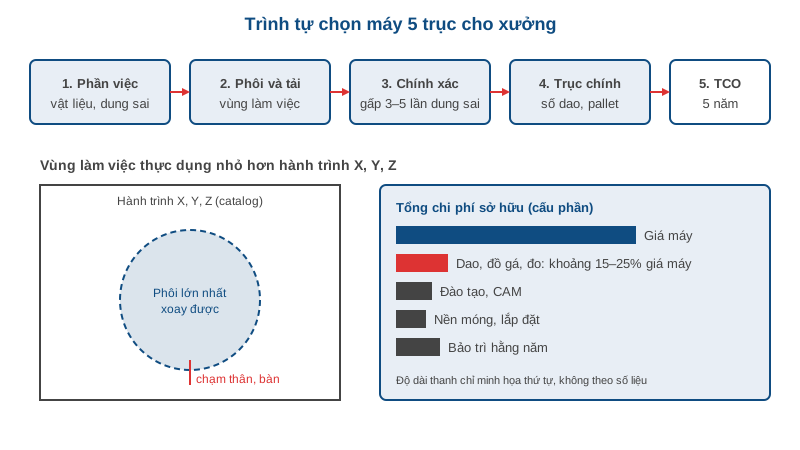
Chọn máy 5 trục cho xưởng cơ khí Việt Nam: từ phần việc đến tổng chi phí sở hữu
Chọn máy 5 trục sai không phải lỗi hiếm: máy quá lớn so với phôi, độ chính xác cao hơn nhu cầu, hoặc không ai lập trình được CAM đồng thời. Bài này đưa ra một trình tự…
Đọc bài · 12 phút 0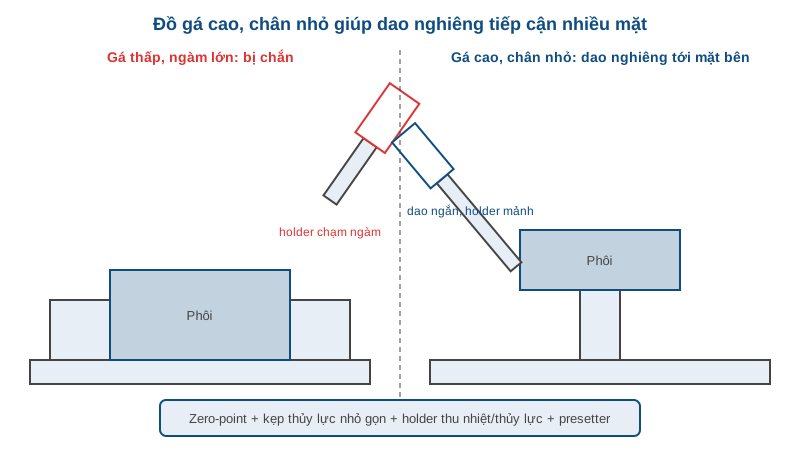
Đồ gá máy 5 trục và đầu kẹp dao: HSK, zero-point, thủy lực, thu nhiệt
Đồ gá máy 5 trục là phần đầu tư bị coi nhẹ nhất khi mua máy, nhưng lại quyết định máy có thực sự gia công được năm mặt trong một lần gá hay không. Một đồ gá thiết kế…
Đọc bài · 12 phút 0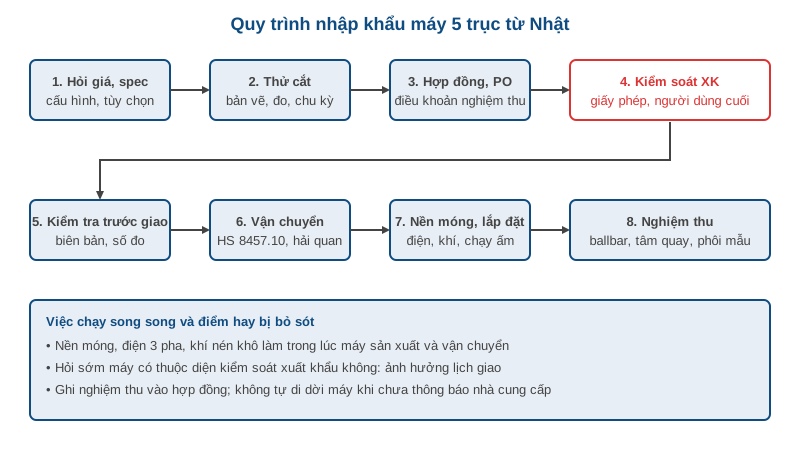
Nhập khẩu máy 5 trục từ Nhật: quy trình, kiểm soát xuất khẩu, thuế và nghiệm thu
Nhập khẩu máy 5 trục từ Nhật khác với nhập một lô hàng thông thường: máy đắt, nặng, cần nền móng, cần chạy thử, và nhiều model còn nằm trong danh mục kiểm soát xuất…
Đọc bài · 12 phút 0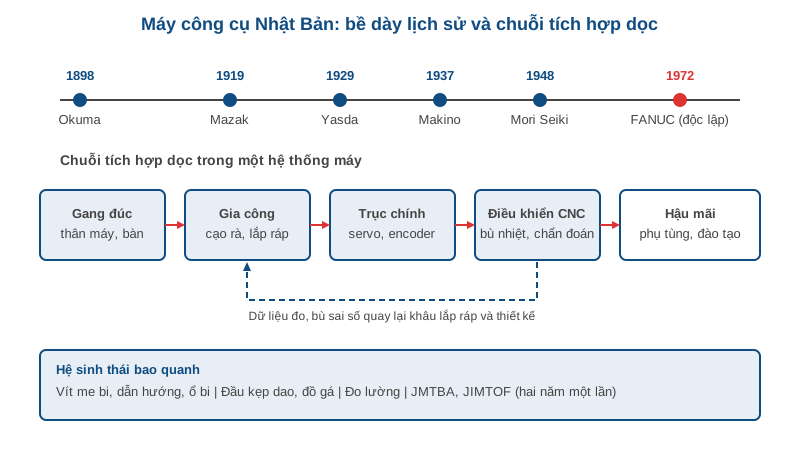
Vì sao máy công cụ Nhật Bản dẫn đầu thế giới ở phân khúc 5 trục
Khi nói đến máy công cụ Nhật Bản, người làm cơ khí ở Việt Nam thường chỉ có một câu trả lời ngắn: máy bền, giữ chính xác lâu, ít hỏng vặt. Câu trả lời đó đúng, nhưng…
Đọc bài · 13 phút 0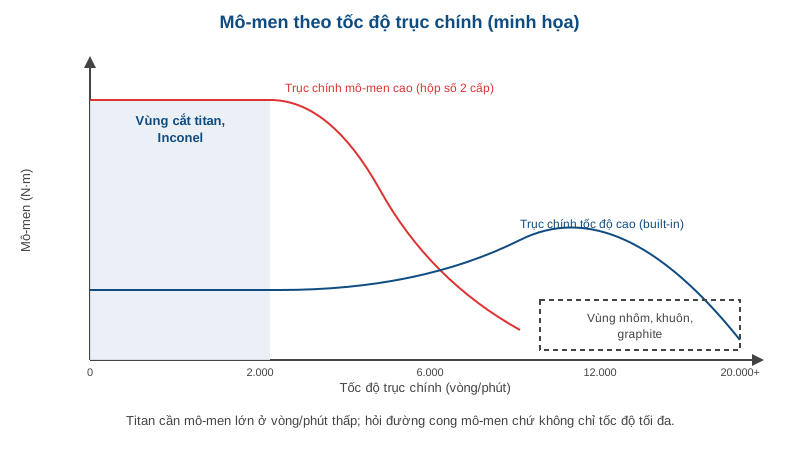
Gia công titan 5 trục: Inconel, chi tiết hàng không và yêu cầu với máy
Gia công titan 5 trục là bài toán khác hẳn gia công thép hay nhôm: vật liệu dẫn nhiệt kém, độ cứng cao khi nóng và lực cắt lớn ở tốc độ cắt thấp. Cùng một máy 5 trục…
Đọc bài · 10 phút 0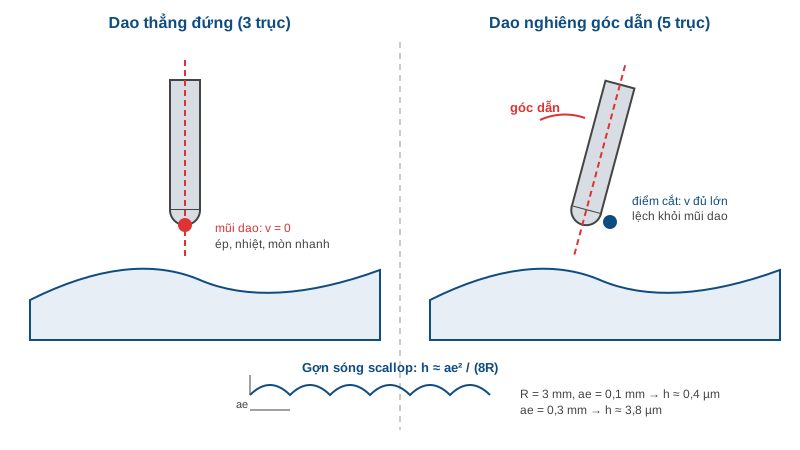
Gia công khuôn 5 trục tốc độ cao: dao ngắn, bề mặt gương, giảm đánh bóng tay
Gia công khuôn 5 trục tốc độ cao thay đổi cách xưởng làm khuôn: dao ngắn hơn, bề mặt mịn hơn, ít gá lại và ít đánh bóng tay hơn. Bài này giải thích vì sao nghiêng dao…
Đọc bài · 11 phút 0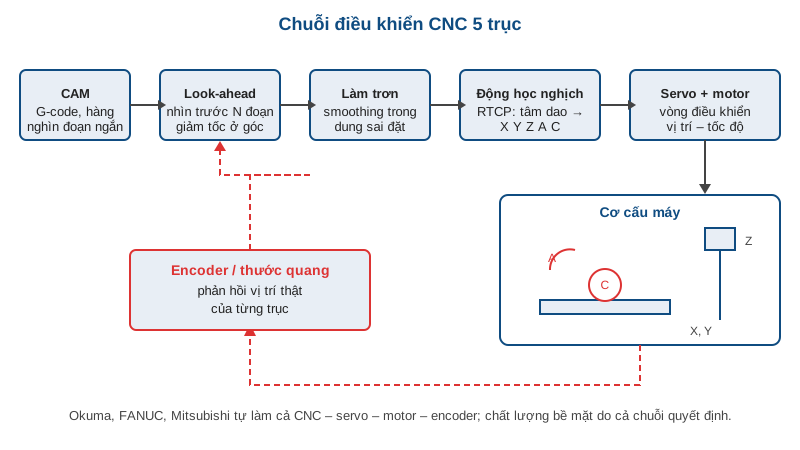
Hệ điều khiển CNC 5 trục: FANUC, Okuma OSP, Mazatrol, Pro6 và M800V khác nhau ở đâu
Hệ điều khiển CNC 5 trục là phần quyết định máy chạy mượt hay giật khi nội suy đồng thời năm trục, chứ không riêng cơ khí. Cùng một thân máy, cùng một chương trình CAM…
Đọc bài · 13 phút 0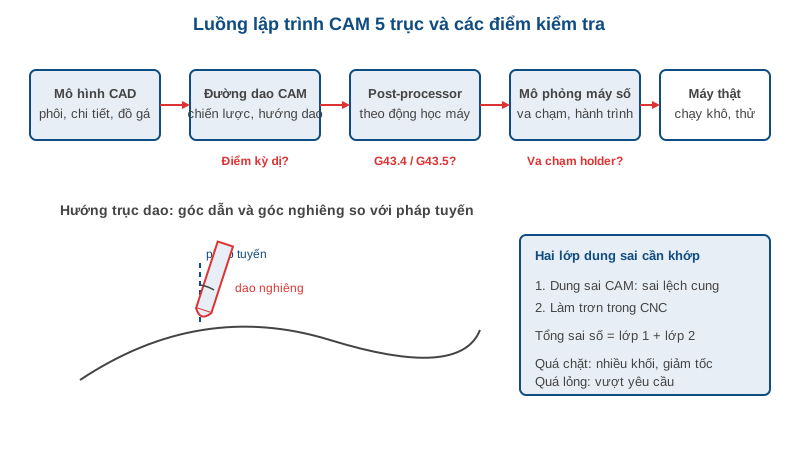
Lập trình CAM 5 trục: chiến lược gia công, post-processor và mô phỏng va chạm
Lập trình CAM 5 trục khó hơn 3 trục không chỉ vì có thêm hai trục quay. Mỗi điểm trên đường dao giờ có thêm một hướng trục dao, và hướng đó phải đi qua được đồ gá, thân…
Đọc bài · 12 phút 0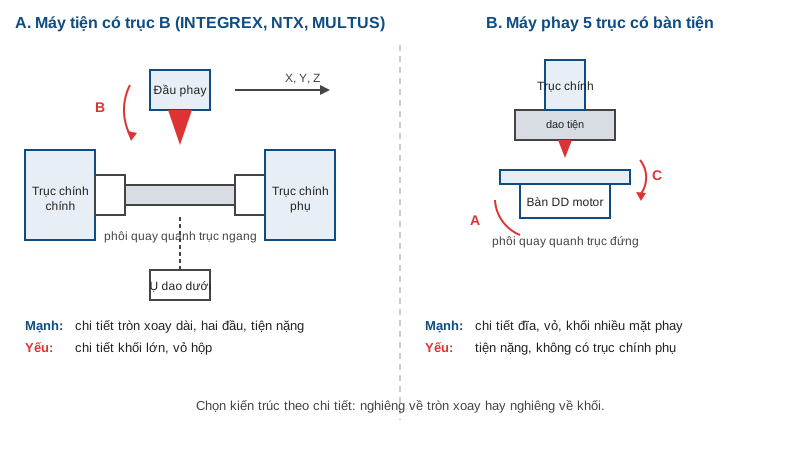
Máy tiện phay đa nhiệm: mill-turn 5 trục INTEGREX, NTX, MULTUS và cách chọn
Máy tiện phay đa nhiệm là máy gộp tiện, phay, khoan, ta rô và nhiều khi cả mài hoặc cắt răng vào một lần gá, để chi tiết ra khỏi máy là xong, không phải đi qua ba bốn…
Đọc bài · 11 phút 0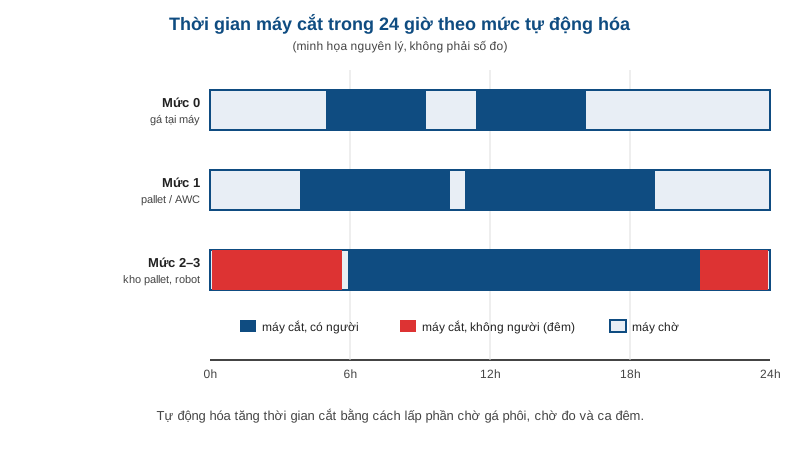
Tự động hóa máy 5 trục: pallet, robot nạp phôi và chạy đêm không người
Tự động hóa máy 5 trục là cách rẻ nhất để biến một cỗ máy đắt tiền chạy 8 giờ mỗi ngày thành máy chạy gần như cả ngày lẫn đêm. Giá máy đã trả rồi, mỗi giờ máy dừng là…
Đọc bài · 12 phút 0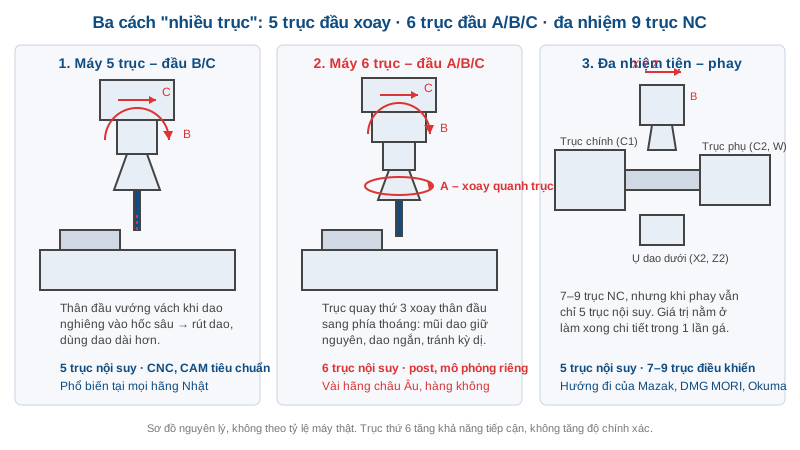
Máy 6 trục là gì? Khác máy 5 trục ở đâu và vì sao Nhật Bản không đi theo hướng này
Máy 6 trục là trung tâm gia công có 3 trục tịnh tiến X, Y, Z và 3 trục quay A, B, C nội suy đồng thời, trong khi máy 5 trục chỉ có 2 trục quay. Trên thị trường, máy 6…
Đọc bài · 14 phút 0Kỹ thuật, sửa lỗi, bảo dưỡng robot NACHI
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
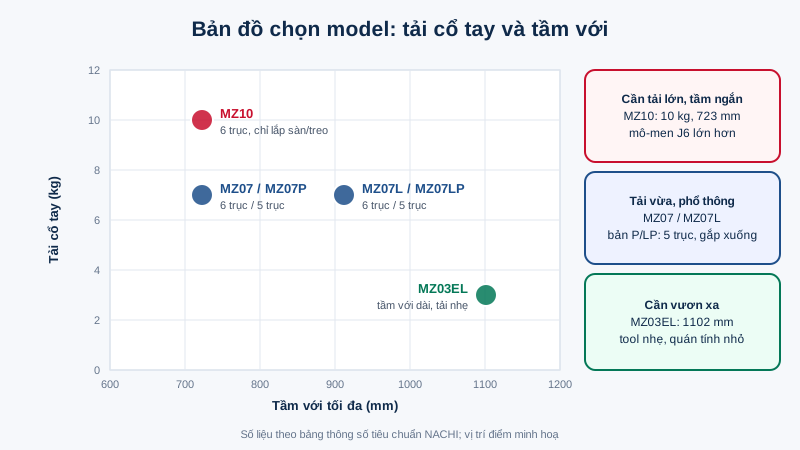
Chọn robot NACHI MZ07, MZ07L, MZ07P/LP, MZ03EL hay MZ10: so sánh thông số và cách tính tải tool
Chọn robot NACHI MZ07 hay một model cùng họ – MZ07L, MZ07P/LP, MZ03EL, MZ10 – nghe đơn giản vì chúng trông gần như giống nhau, cùng khung thân, cùng tủ điều khiển…
Đọc bài · 12 phút 0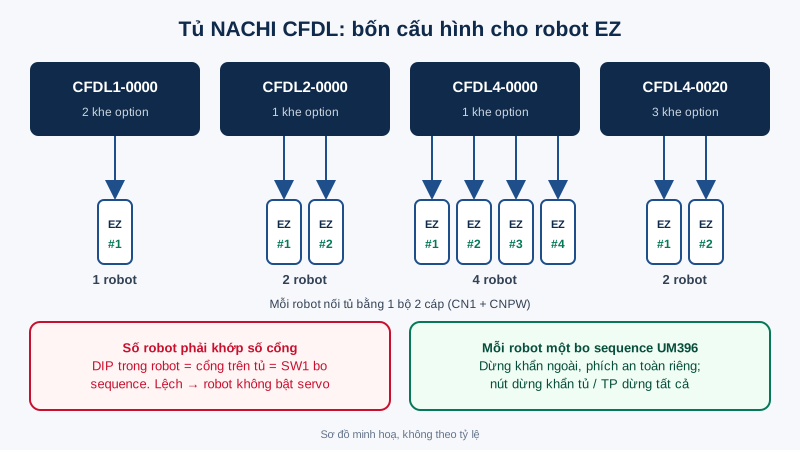
Robot NACHI EZ với tủ CFDL: khác gì tủ CFD, chọn cấu hình và cài đặt ban đầu
Robot NACHI EZ với tủ CFDL là bộ đôi dành cho các ô lắp ráp, gắp đặt nhỏ: robot cánh tay ngang nhẹ, tốc độ cao, và một tủ điều khiển có thể chạy tới bốn robot cùng lúc.…
Đọc bài · 11 phút 0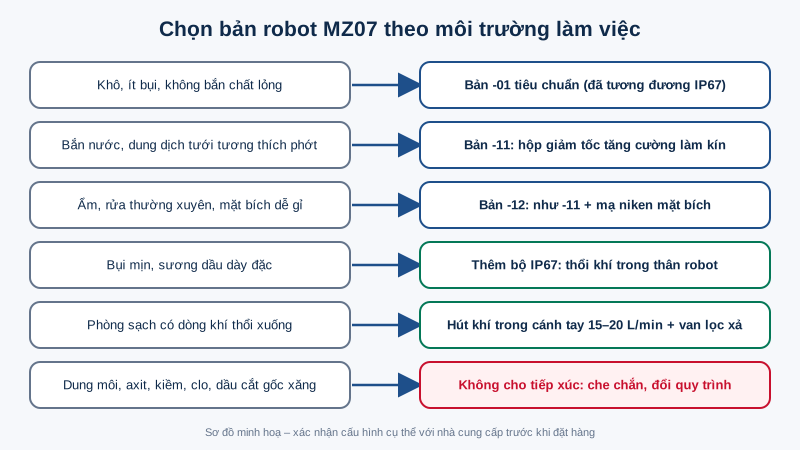
Robot NACHI MZ07 trong môi trường bụi, nước, dầu cắt và phòng sạch: IP67, bản -11/-12, cấp sạch và những chất làm hỏng phớt
Robot NACHI trong môi trường bụi, nước, dầu cắt hay phòng sạch là câu hỏi gặp ở hầu hết dự án cấp phôi máy CNC, rửa chi tiết, đóng gói hay lắp ráp linh kiện điện tử.…
Đọc bài · 11 phút 0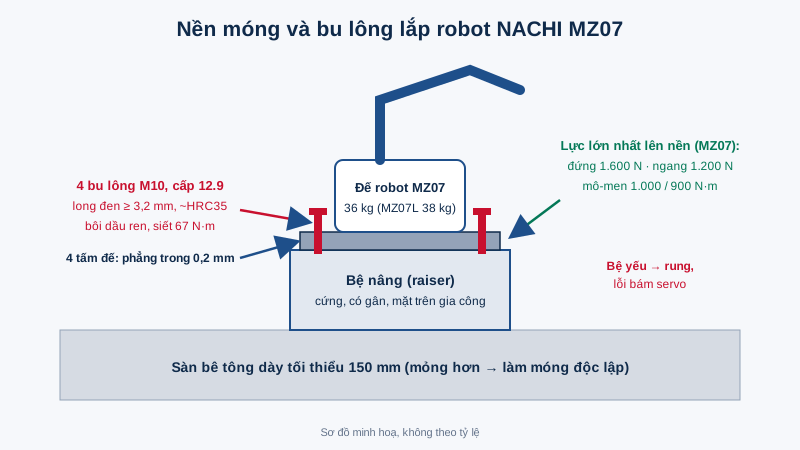
Lắp đặt robot NACHI MZ07: nền móng, bu lông, lắp tường – nghiêng – treo, góc lắp đặt, cáp, nối đất và chạy thử
Lắp đặt robot NACHI MZ07 đúng cách quyết định robot chạy êm suốt nhiều năm hay sớm rung, báo quá tải, hỏng hộp giảm tốc. Robot nhỏ, bản tiêu chuẩn chỉ nặng 36–38 kg nên…
Đọc bài · 12 phút 0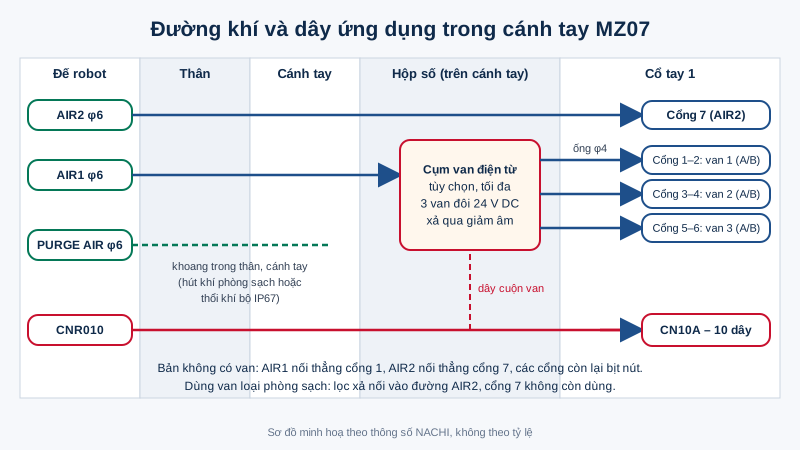
Đi khí nén và tay kẹp cho robot NACHI MZ07: van điện từ trong cánh tay, dây tín hiệu, áp suất khí cấp và mặt bích lắp tool
Đi khí nén tay kẹp cho robot NACHI MZ07 là phần việc nhỏ trong dự án nhưng gây nhiều sự cố vặt nhất: ống khí treo ngoài cánh tay bị kéo đứt sau vài tuần, tay kẹp mở…
Đọc bài · 12 phút 0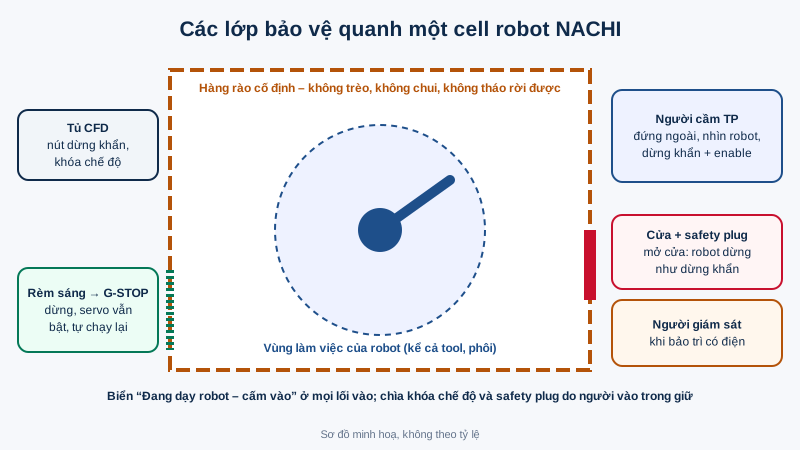
An toàn khi làm việc với robot NACHI: dừng khẩn, công tắc enable, tốc độ dạy, hàng rào, nhả phanh và kiểm tra trước ca
An toàn khi làm việc với robot NACHI không chỉ là lắp hàng rào và nút dừng khẩn. Phần lớn tai nạn với robot công nghiệp xảy ra vì những việc rất bình thường: chạy tự…
Đọc bài · 12 phút 0Xem thêm 18 bài về Kỹ thuật, sửa lỗi, bảo dưỡng robot NACHI
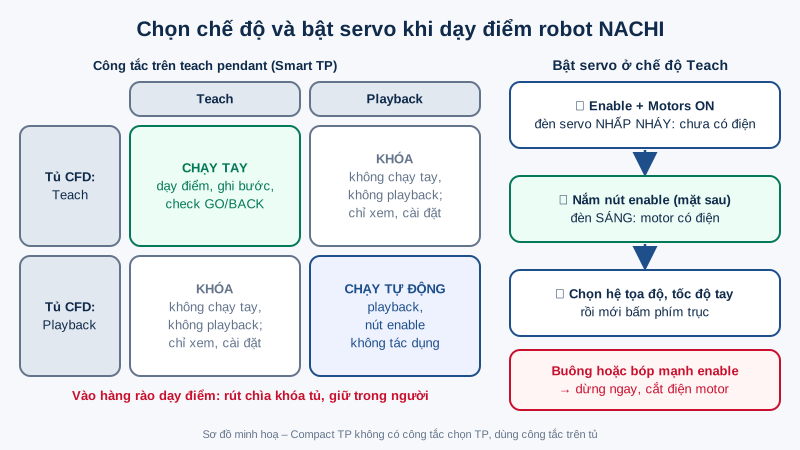
Dạy điểm robot NACHI bằng teach pendant: Smart TP, Compact TP, chạy tay và ghi bước
Dạy điểm robot NACHI là công việc đầu tiên mà người vận hành mới phải làm thạo: cầm teach pendant, đưa robot tới từng vị trí và ghi lại thành chương trình. Bài này dành…
Đọc bài · 12 phút 0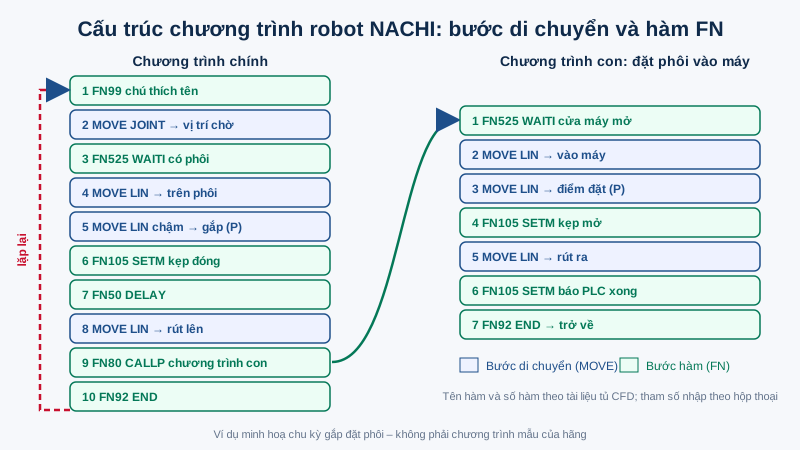
Lập trình robot NACHI cơ bản: cấu trúc chương trình, chèn sửa xóa bước, hàm FN và chạy thử
Lập trình robot NACHI trên tủ CFD không cần viết code như PLC hay máy tính: chương trình là một danh sách bước, mỗi bước hoặc là một vị trí để robot đi tới, hoặc là một…
Đọc bài · 11 phút 0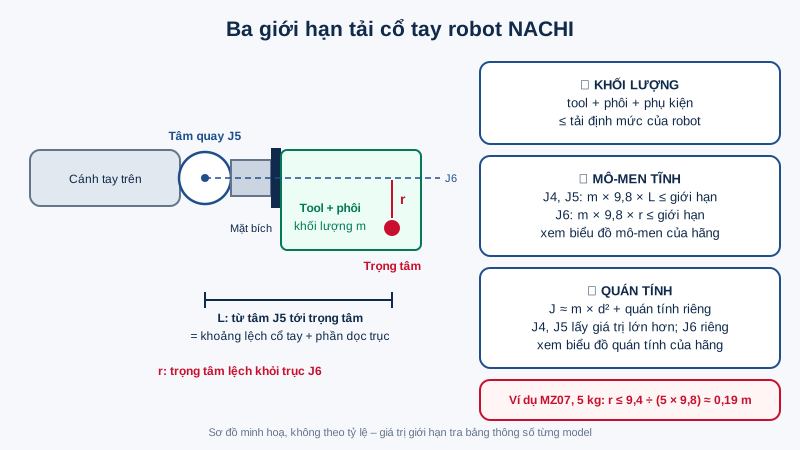
Cài đặt thông số tool robot NACHI: khối lượng, trọng tâm, quán tính và biểu đồ tải cổ tay
Cài đặt thông số tool robot NACHI là việc phải làm xong trước khi dạy điểm đầu tiên, và cũng là việc hay bị bỏ qua nhất. Tủ điều khiển CFD dùng khối lượng, trọng tâm và…
Đọc bài · 11 phút 0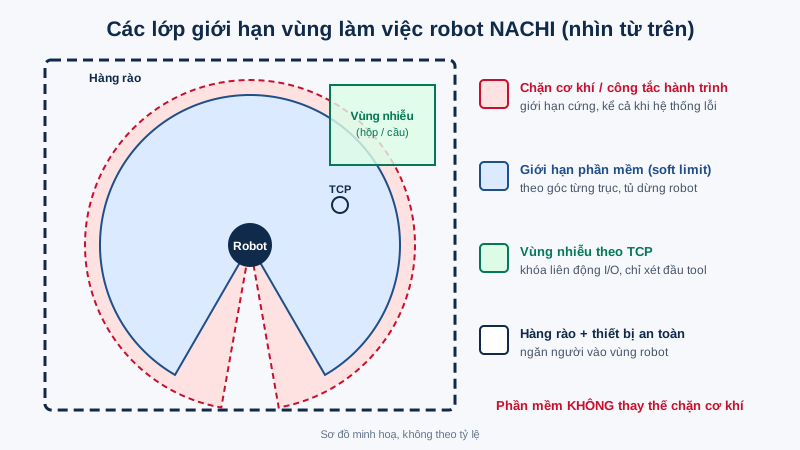
Giới hạn vùng làm việc robot NACHI: giới hạn phần mềm, hệ tọa độ người dùng, tool cố định, giới hạn tốc độ và cấp quyền
Giới hạn vùng làm việc robot NACHI là việc bị bỏ qua nhiều nhất khi đưa robot vào xưởng: robot xuất xưởng với vùng hoạt động tối đa, người tích hợp dạy điểm xong là…
Đọc bài · 12 phút 0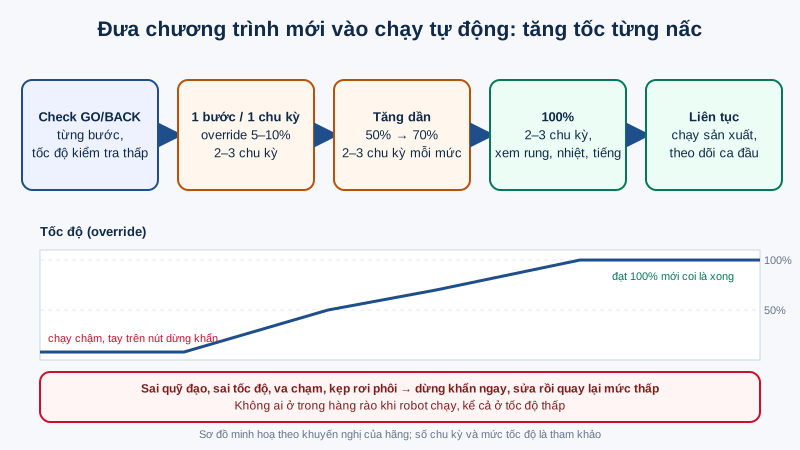
Chạy tự động robot NACHI: chọn chương trình, override tốc độ, dừng – khởi động lại và khôi phục vị trí
Chạy tự động robot NACHI (playback) là bước cuối cùng sau khi dạy điểm và viết chương trình, nhưng lại là lúc xảy ra nhiều sự cố nhất: chọn nhầm chương trình, bấm start…
Đọc bài · 13 phút 0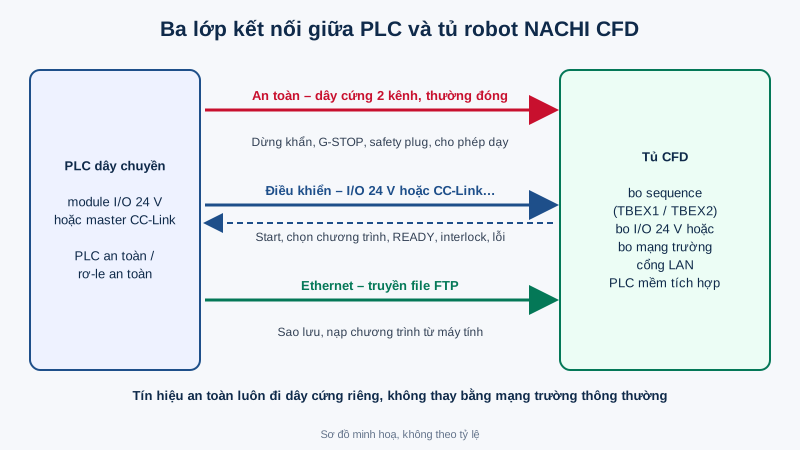
Kết nối robot NACHI với PLC: tín hiệu an toàn, I/O 24 V, khởi động ngoài, CC-Link và ánh xạ I/O trên tủ CFD
Kết nối robot NACHI với PLC quyết định cell robot chạy êm hay ngày nào cũng gọi bảo trì: PLC gửi start mà robot đứng yên, dừng khẩn đấu một kênh nên tủ báo lệch mạch…
Đọc bài · 11 phút 0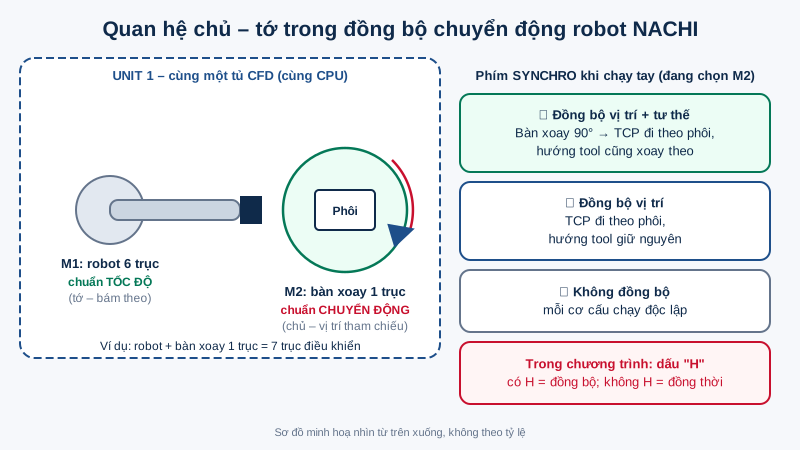
Đồng bộ trục ngoài robot NACHI: trục phụ, bàn xoay và chức năng synchro-motion trên tủ CFD
Đồng bộ trục ngoài robot NACHI là cách cho robot 6 trục và một cơ cấu khác do cùng tủ CFD điều khiển – thường là bàn xoay (positioner) hoặc ray trượt – phối hợp như một…
Đọc bài · 12 phút 0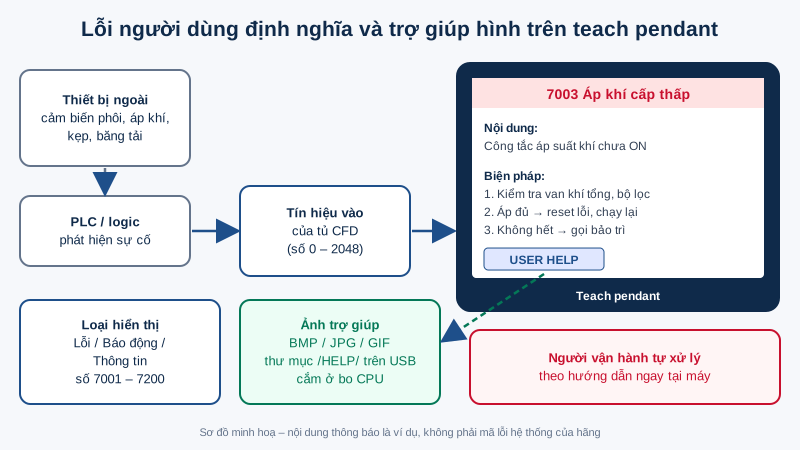
Lỗi người dùng định nghĩa và trợ giúp bằng hình trên teach pendant NACHI: để người vận hành tự xử lý sự cố
Lỗi người dùng định nghĩa và trợ giúp bằng hình trên teach pendant NACHI là hai chức năng ít người dùng tới nhưng giúp giảm rất nhiều cuộc gọi bảo trì lúc nửa đêm. Thay…
Đọc bài · 12 phút 0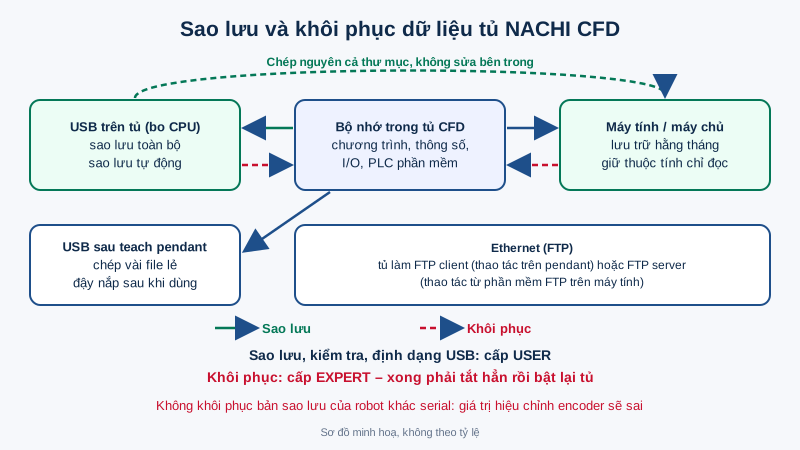
Sao lưu dữ liệu robot NACHI (tủ CFD): sao lưu USB, sao lưu tự động, khôi phục và bảo vệ file
Sao lưu dữ liệu robot NACHI là việc rẻ nhất nhưng hay bị bỏ qua nhất trong bảo trì robot: chỉ mất vài phút với một chiếc USB, nhưng khi bo CPU hỏng, thẻ nhớ lỗi hay ai…
Đọc bài · 12 phút 0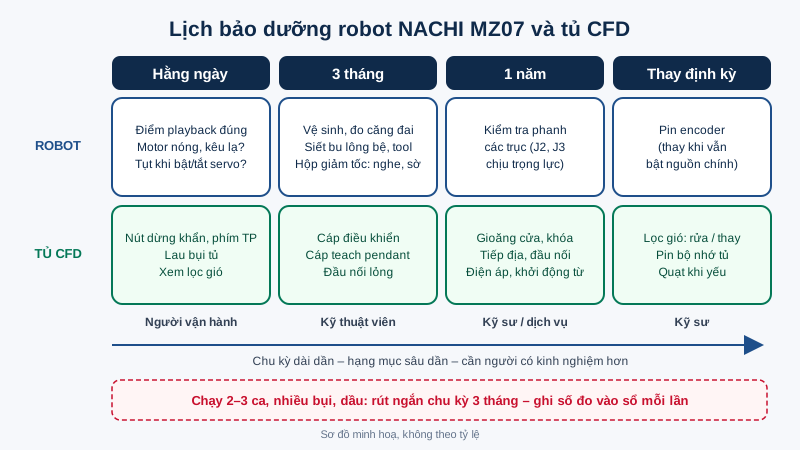
Lịch bảo dưỡng robot NACHI MZ07 và tủ CFD: checklist hằng ngày, 3 tháng, 1 năm và thay định kỳ
Lịch bảo dưỡng robot NACHI cho dòng MZ07 với tủ CFD thực ra không dài: vài phút kiểm tra đầu ca, một buổi bảo dưỡng mỗi 3 tháng, một lần kiểm tra sâu hơn mỗi năm và…
Đọc bài · 12 phút 0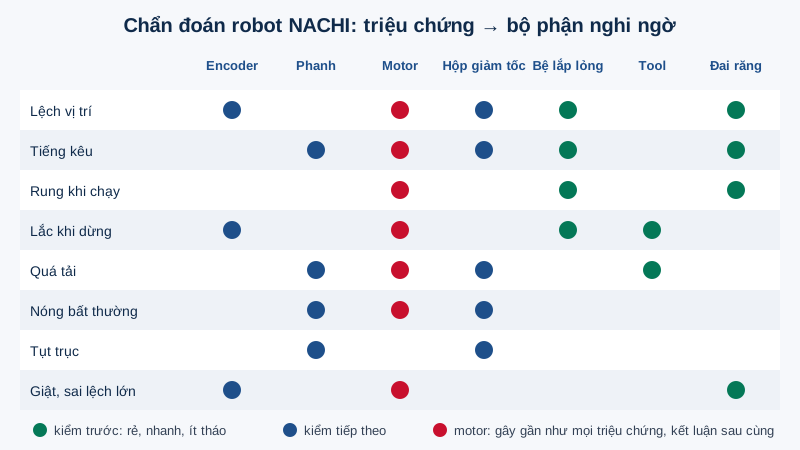
Sửa lỗi robot NACHI: chẩn đoán theo triệu chứng, nguyên nhân và phụ tùng cần thay
Sửa lỗi robot NACHI nhanh và đúng bắt đầu từ việc đọc đúng triệu chứng, không phải từ việc tháo ngay motor ra thay. Robot báo quá tải có thể do phanh không nhả, hộp…
Đọc bài · 12 phút 0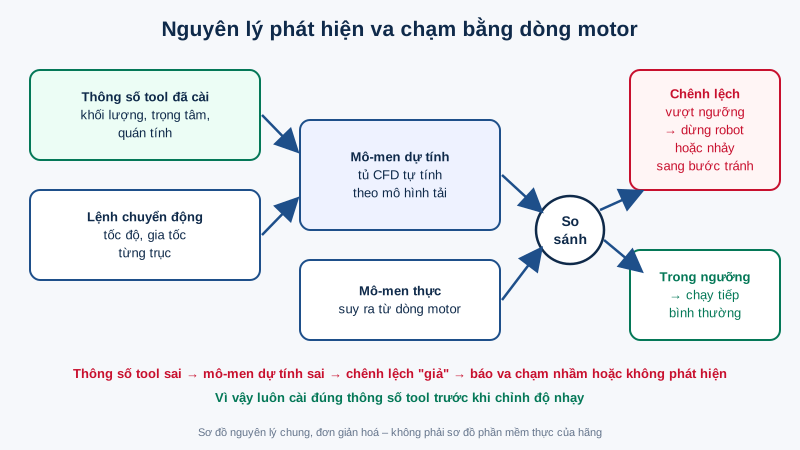
Phát hiện va chạm robot NACHI: cài đặt độ nhạy, lệnh FN31, xử lý báo nhầm và lỗi A2362, A2363
Phát hiện va chạm robot NACHI trên tủ CFD giúp robot dừng ngay khi tool đâm vào đồ gá, phôi hay thiết bị xung quanh, giảm hư hỏng cho tool và cổ tay. Nhưng chức năng…
Đọc bài · 10 phút 0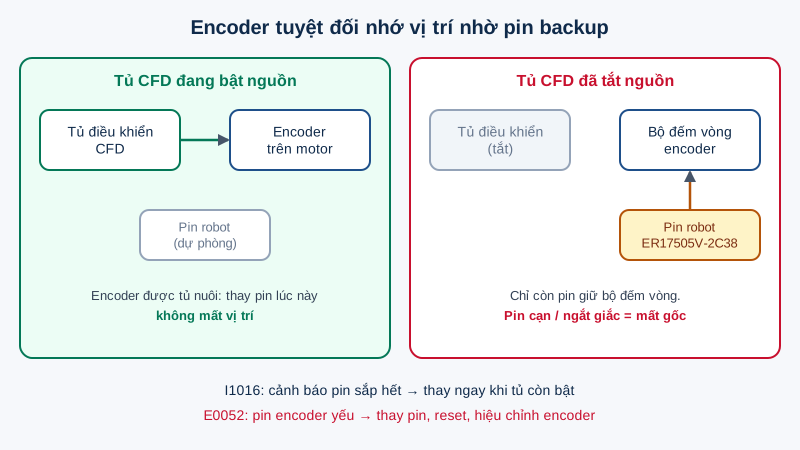
Robot NACHI mất gốc, lỗi E0052 pin encoder: nguyên nhân, thay pin và hiệu chỉnh gốc
Robot NACHI mất gốc – bật máy lên thấy báo lỗi encoder, tay robot không biết mình đang ở đâu, chương trình không chạy được – là sự cố gặp nhiều nhất sau kỳ nghỉ dài…
Đọc bài · 9 phút 0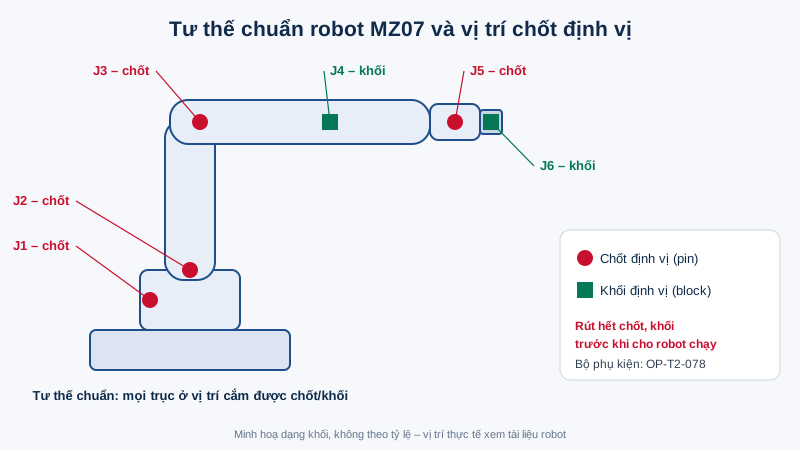
Hiệu chỉnh encoder, về gốc robot NACHI: reset encoder, tư thế chuẩn, chốt định vị và vị trí home
Hiệu chỉnh encoder robot NACHI (encoder correction) là thao tác xác định lại vị trí gốc của từng trục – làm đúng thì robot chạy lại chương trình cũ chính xác như trước…
Đọc bài · 11 phút 0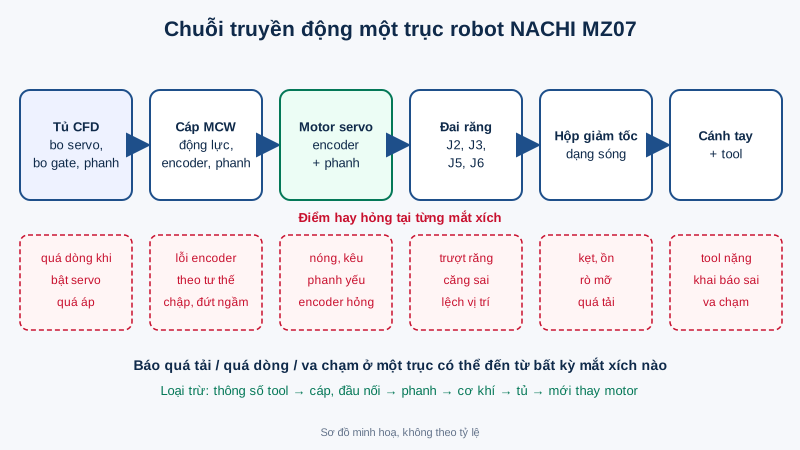
Robot NACHI lỗi motor, encoder, quá tải: dấu hiệu, cách kiểm tra và khi nào thay motor servo
Robot NACHI lỗi motor, lỗi encoder, báo quá tải hay quá dòng là nhóm sự cố khiến robot dừng giữa ca nhiều nhất sau mất gốc do pin. Cùng một thông báo quá tải có thể đến…
Đọc bài · 12 phút 0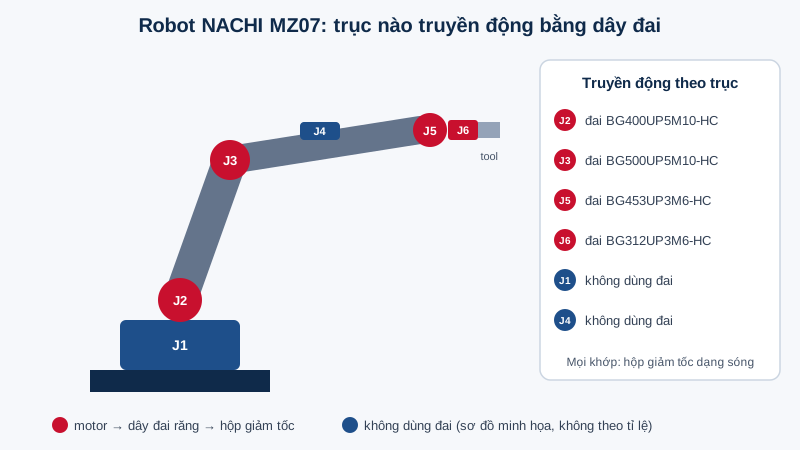
Robot NACHI rung, kêu, lệch vị trí lặp lại: kiểm tra dây đai J2/J3/J5/J6 và hộp giảm tốc
Robot NACHI rung, kêu lạch cạch khi đảo chiều hay lệch vị trí lặp lại vài phần mười milimet là những lỗi cơ khí âm thầm: robot vẫn chạy, không báo lỗi, nhưng sản phẩm…
Đọc bài · 9 phút 0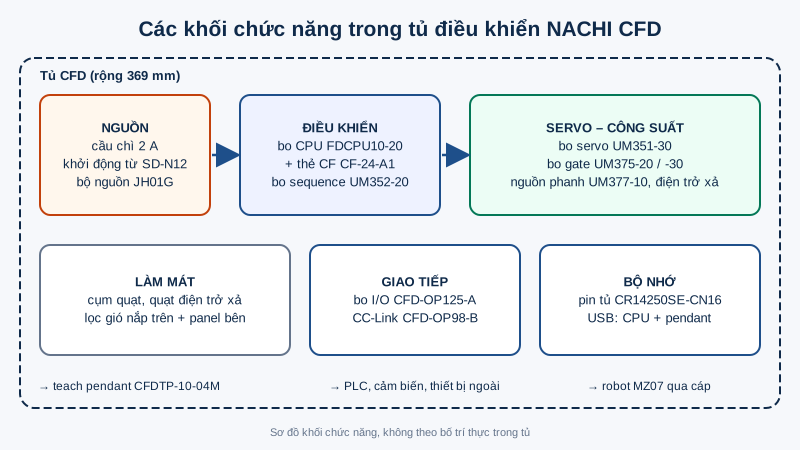
Tủ điều khiển NACHI CFD hay hỏng gì: quá nhiệt, mất nguồn, bo mạch, teach pendant và cách xử lý
Tủ điều khiển NACHI CFD là bộ não của robot MZ07: chỉ rộng 369 mm, nặng khoảng 17 kg, theo NACHI có thể đặt trong bệ nâng robot – nhỏ gọn nên nhiệt, bụi và rung ảnh…
Đọc bài · 9 phút 0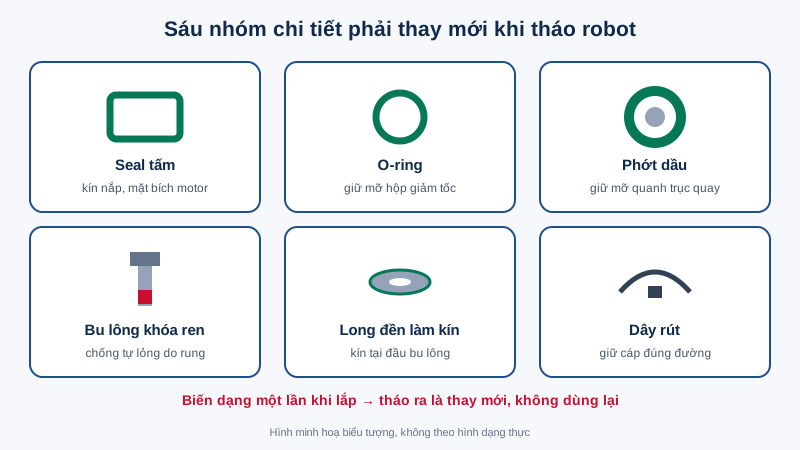
Chi tiết phải thay mới khi sửa robot: seal, O-ring, bu lông khóa ren, long đền làm kín và dây rút
Danh sách chi tiết phải thay mới khi sửa robot thường bị bỏ qua nhất trong kế hoạch sửa chữa: người ta chuẩn bị motor, đai, hộp giảm tốc nhưng quên seal, O-ring, bu…
Đọc bài · 9 phút 0Đá mài kim cương, CBN NITOLEX
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
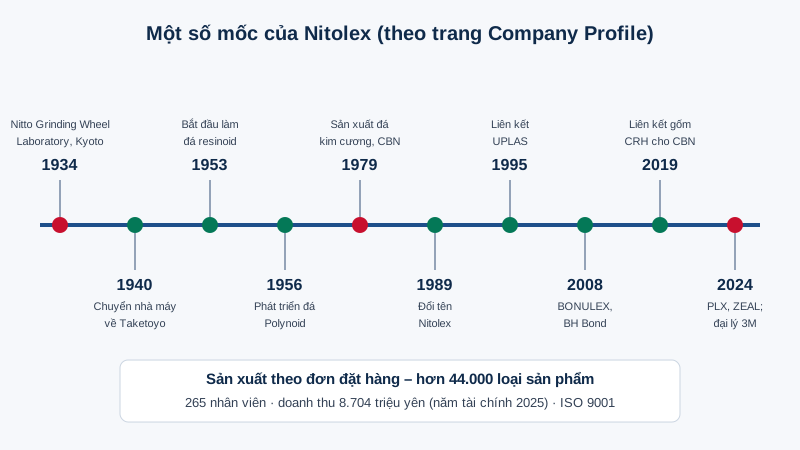
Máy cắt dây, máy xung EDM Sodick
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
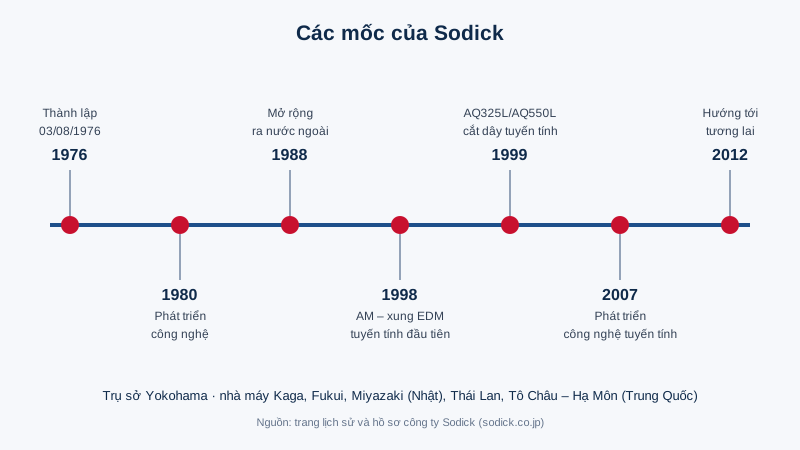
Máy gia công siêu chính xác YASDA
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
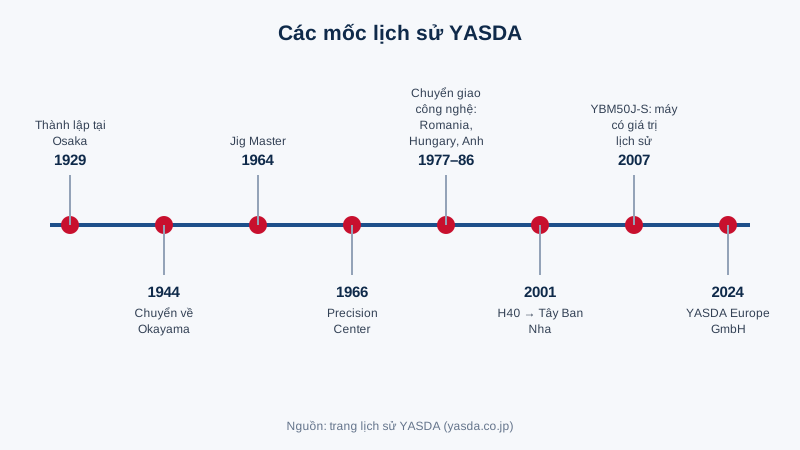
Đo lường, nắn trục cho dây chuyền
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
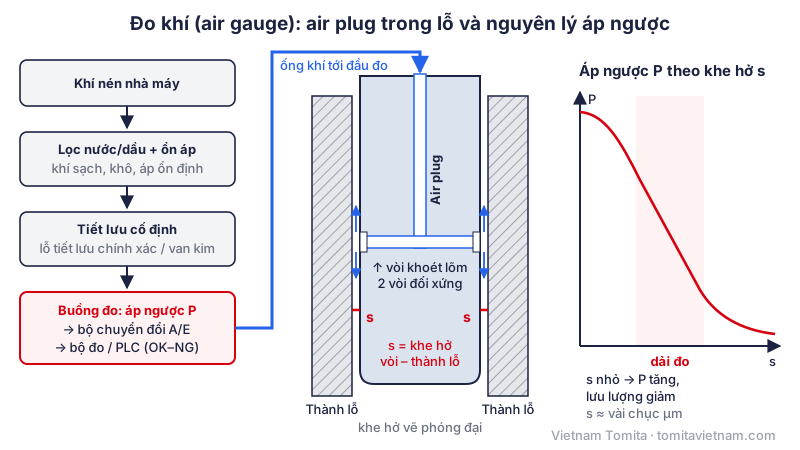
Air gauge hay đầu dò điện LVDT? Chọn công nghệ đo cho lỗ xi lanh, lỗ dẫn hướng xupap và cổ trục khuỷu
Air gauge (đo khí) và đầu dò điện LVDT/half-bridge là hai công nghệ chủ lực trên các trạm đo tự động của dây chuyền gia công động cơ. Đo khí không tiếp xúc, rất mạnh ở…
Đọc bài · 14 phút 0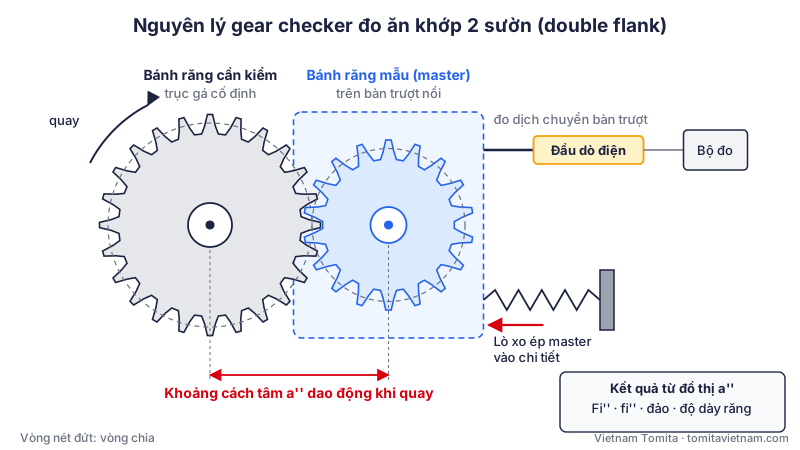
Gear checker: kiểm tra bánh răng 100% trên line bằng đo ăn khớp 2 sườn và O.B.D
Gear checker là máy kiểm tra bánh răng 100% ngay trên line, cho mỗi chi tiết một kết luận đạt/không đạt trong vài giây dựa trên phép đo ăn khớp 2 sườn với bánh răng…
Đọc bài · 12 phút 0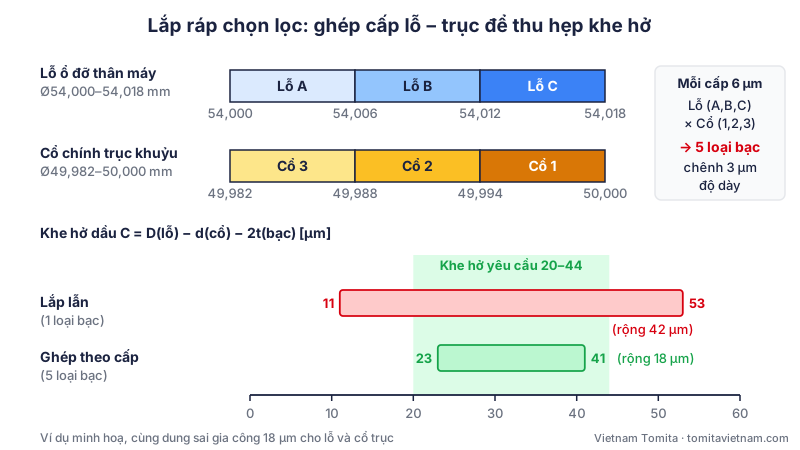
Phân hạng và khắc laser trong lắp ráp chọn lọc động cơ: đo, ghép cấp, truy xuất
Phân hạng chi tiết và khắc mã hạng giúp line động cơ đạt khe hở lắp ghép vài micromet mà không phải siết dung sai gia công tới mức không kinh tế: chi tiết được đo 100%…
Đọc bài · 13 phút 0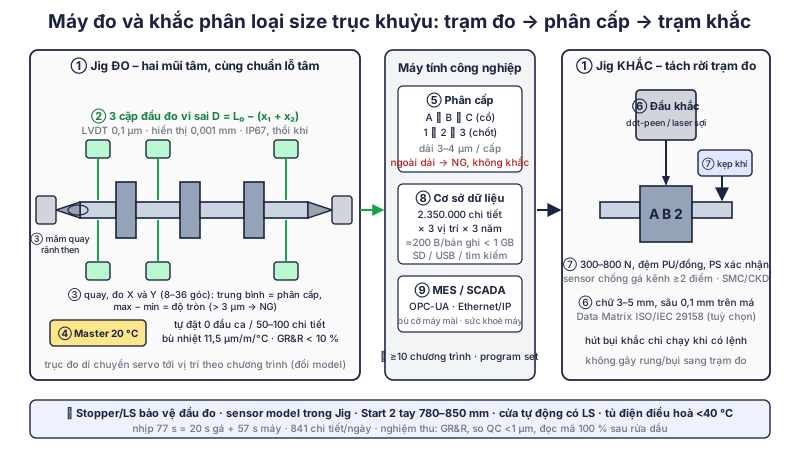
Máy đo và khắc phân loại size trục khuỷu: 10 công nghệ đo 0,001 mm ở 3 vị trí, khắc mã A/B/C và lưu 2,35 triệu chi tiết
Trục khuỷu sau mài có đường kính cổ nằm trong dung sai ±5 µm, nhưng bạc lót chỉ cho phép khe hở dầu dao động 2–3 µm. Giải pháp của ngành động cơ là lắp ráp chọn lọc: đo…
Đọc bài · 12 phút 0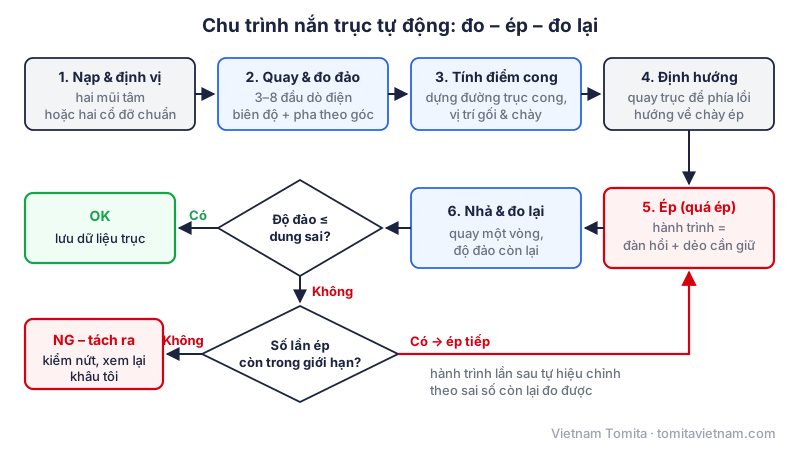
Nắn trục cong sau tôi cao tần, thấm cacbon, rèn: nguyên nhân và cách nắn tự động đạt độ đảo vài µm
Nắn trục là công đoạn đưa trục bị cong sau tôi cao tần, thấm cacbon hoặc rèn về độ đảo cho phép trước khi mài hay lắp ráp. Bài viết giải thích vì sao trục cong (ứng…
Đọc bài · 14 phút 0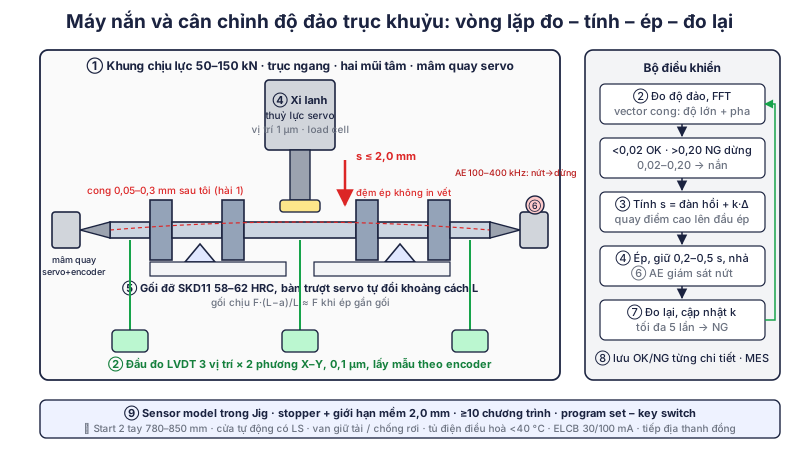
Máy nắn và cân chỉnh độ đảo trục khuỷu tự động: 10 công nghệ đưa độ đảo về dưới 0,02 mm trong 58 giây
Sau tôi cao tần, trục khuỷu nào cũng cong – thường 0,05–0,3 mm độ đảo ở cổ giữa. Mài không sửa được cong: mài hết độ đảo là mất lớp tôi một bên. Vì vậy dây chuyền có…
Đọc bài · 12 phút 0Xem thêm 33 bài về Đo lường, nắn trục cho dây chuyền
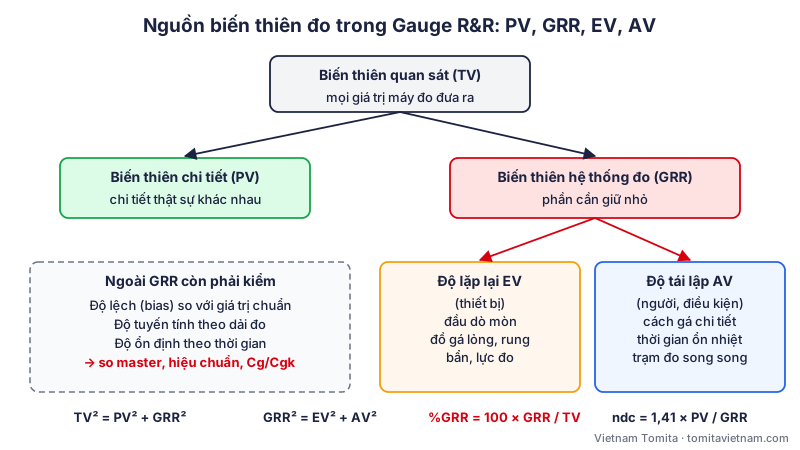
Bảo trì máy đo và máy nắn trên dây chuyền: vật tư mòn, lịch hiệu chuẩn, Gauge R&R
Bảo trì máy đo và máy nắn trên dây chuyền khác bảo trì máy gia công ở một điểm: máy đo hỏng hiếm khi dừng hẳn, nó vẫn chạy và vẫn cho số, chỉ là số sai dần. Bài này…
Đọc bài · 12 phút 0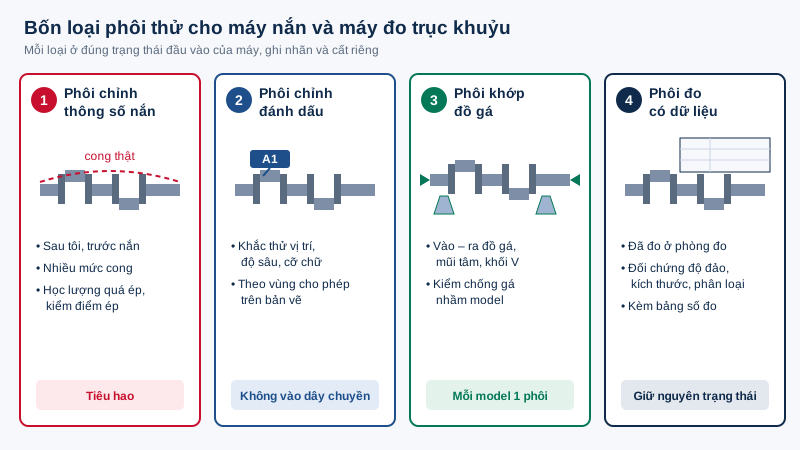
Phụ tùng máy nắn và máy đo trục khuỷu: phôi thử, master, đầu đo, khối V, chày nắn và đầu đánh dấu
Phụ tùng máy nắn và máy đo trục khuỷu không chỉ là chi tiết cơ khí. Với hai loại máy này, "phụ tùng" quan trọng nhất lúc lắp đặt và sau mỗi lần sửa chữa lại là phôi thử…
Đọc bài · 11 phút 0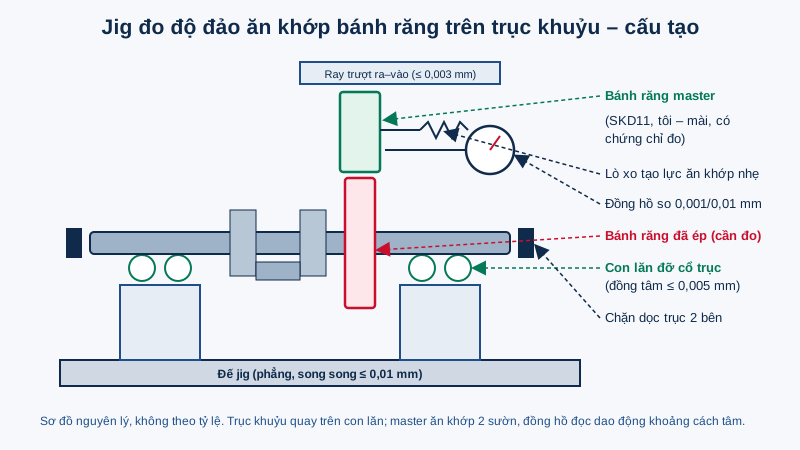
Jig kiểm tra trục khuỷu và bánh răng: 8 loại đồ gá đo và vì sao nên nhập khẩu từ Nhật
Jig kiểm tra trục khuỷu (inspection jig) là bộ đồ gá đo đặt cạnh dây chuyền để kiểm trục khuỷu sau khi ép bánh răng: độ đảo ăn khớp, khoảng cách tâm cổ chốt, pha bánh…
Đọc bài · 12 phút 0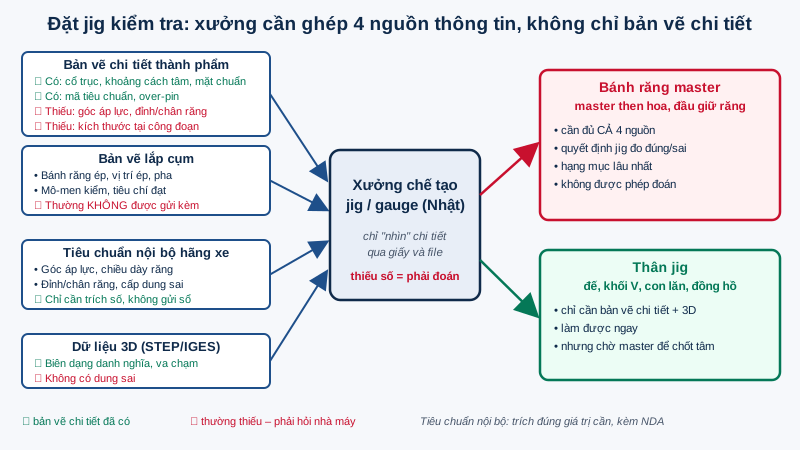
Đặt jig kiểm tra từ Nhật: vì sao chỉ có bản vẽ chi tiết là chưa đủ, nhà máy cần chuẩn bị thêm gì
Đặt jig kiểm tra (inspection jig, checking fixture) từ một xưởng Nhật, nhiều nhà máy ô tô, xe máy ở Việt Nam chỉ gửi bản vẽ chi tiết của chi tiết cần kiểm – rồi nhận…
Đọc bài · 13 phút 0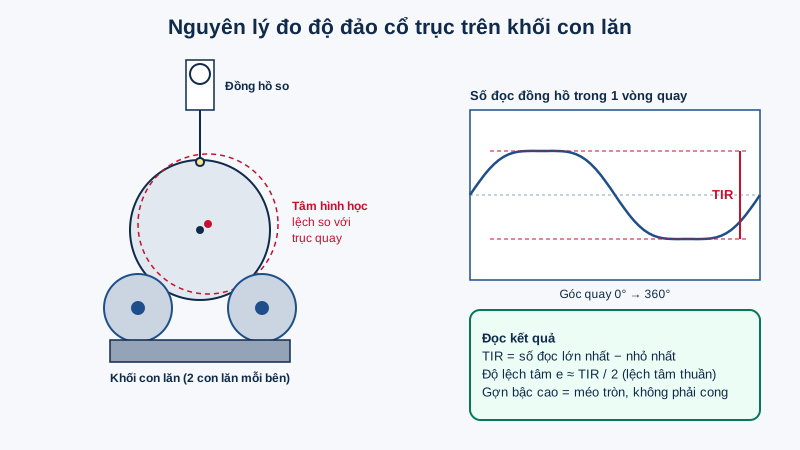
Jig đo độ đảo cổ trục khuỷu (jig balance): đo TIR trên con lăn, khác máy cân bằng động ở đâu
Jig đo độ đảo cổ trục khuỷu – ở nhiều xưởng quen gọi là jig balance – là trạm kiểm tra cuối sau khi trục khuỷu đã ép bánh răng, bánh xích và đã qua nắn: trục được đặt…
Đọc bài · 12 phút 0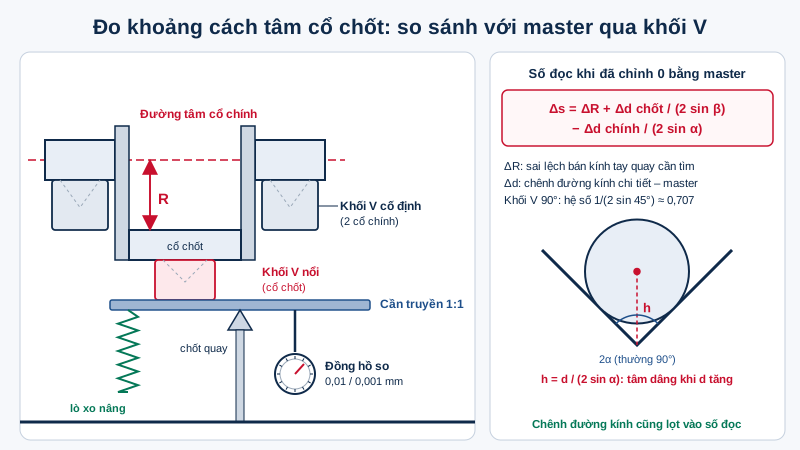
Jig đo khoảng cách tâm cổ chốt trục khuỷu: đo so sánh với master qua khối V, sai số cosin và đầu tỳ carbide
Jig đo khoảng cách tâm cổ chốt trục khuỷu trả lời một câu hỏi đơn giản: tâm cổ chốt (cổ biên) có cách tâm cổ chính đúng bằng bán kính tay quay trên bản vẽ không. Con số…
Đọc bài · 12 phút 0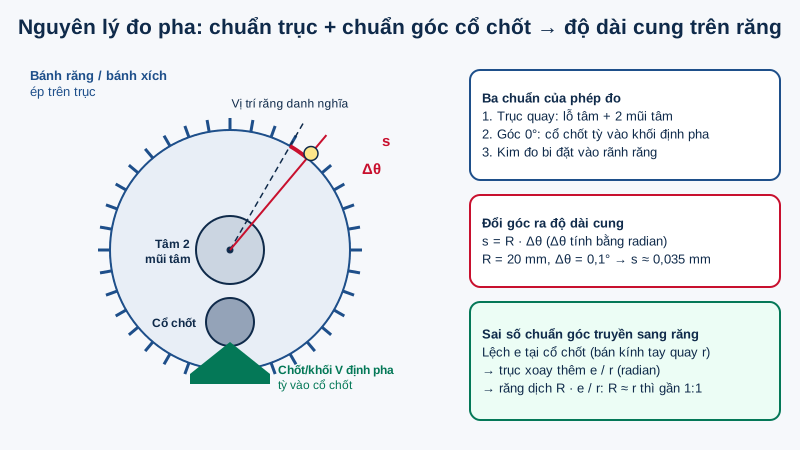
Jig kiểm tra góc pha bánh răng và bánh xích cam so với cổ chốt trục khuỷu: nguyên lý, chuỗi sai số, nghiệm thu
Jig kiểm tra góc pha bánh răng và bánh xích cam trả lời một câu hỏi rất cụ thể: sau khi ép lên trục khuỷu, răng của bánh răng và bánh xích cam có nằm đúng vị trí góc so…
Đọc bài · 13 phút 0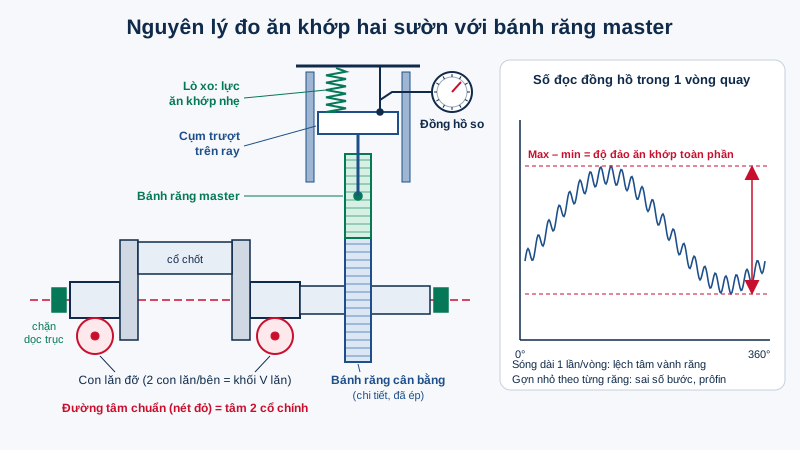
Jig đo độ đảo ăn khớp bánh răng cân bằng trên trục khuỷu: nguyên lý ăn khớp với master, đỡ con lăn và nguồn sai số
Jig đo độ đảo ăn khớp bánh răng cân bằng là đồ gá kiểm tra đặt ngay sau trạm ép bánh răng lên trục khuỷu xe máy: người vận hành đặt trục khuỷu lên hai cụm con lăn, đẩy…
Đọc bài · 13 phút 0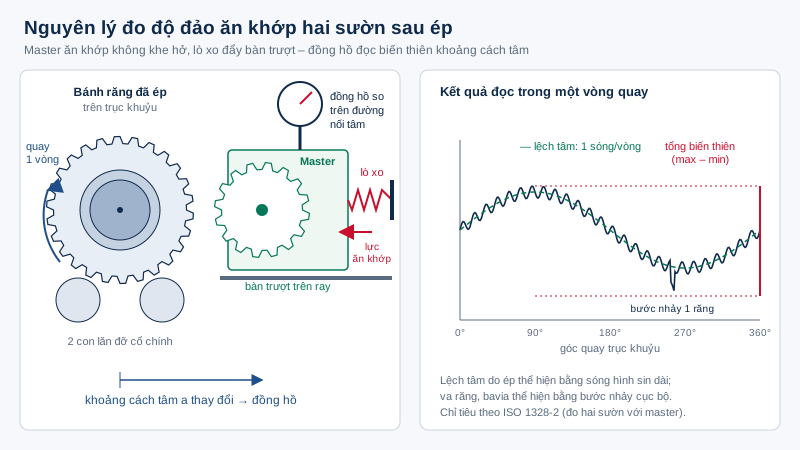
Jig đo độ đảo ăn khớp bánh răng sau ép: cụm trượt master, lực lò xo và độ lặp lại
Jig đo độ đảo ăn khớp bánh răng sau ép là đồ gá kiểm tra bánh răng truyền động đã ép lên trục khuỷu bằng cách cho nó quay ăn khớp với một bánh răng master và đọc biến…
Đọc bài · 11 phút 0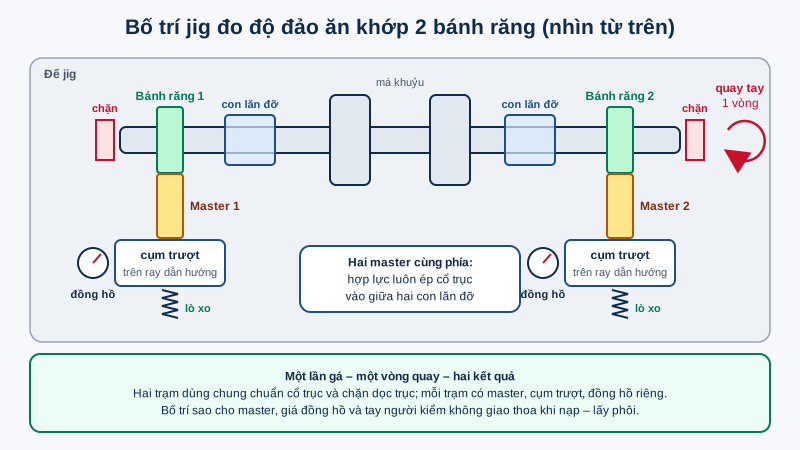
Jig đo độ đảo ăn khớp 2 bánh răng trên trục khuỷu: bố trí hai trạm, đo đồng thời và kiểm soát sai số
Jig đo độ đảo ăn khớp 2 bánh răng kiểm cùng lúc hai bánh răng đã ép trên một trục khuỷu, mỗi bánh răng ăn khớp với một bánh răng master riêng, trên một lần gá và một…
Đọc bài · 12 phút 0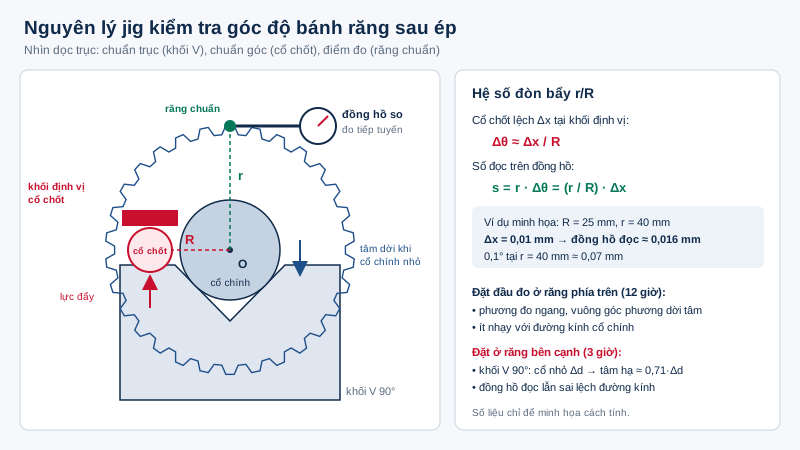
Jig kiểm tra góc độ bánh răng sau ép: gá khối V, định vị cổ chốt và kiểm soát máy ép
Jig kiểm tra góc độ bánh răng sau ép là đồ gá đặt ngay cạnh máy ép, dùng để xác nhận bánh răng vừa ép lên trục khuỷu nằm đúng vị trí góc so với cổ chốt. Trục khuỷu được…
Đọc bài · 12 phút 0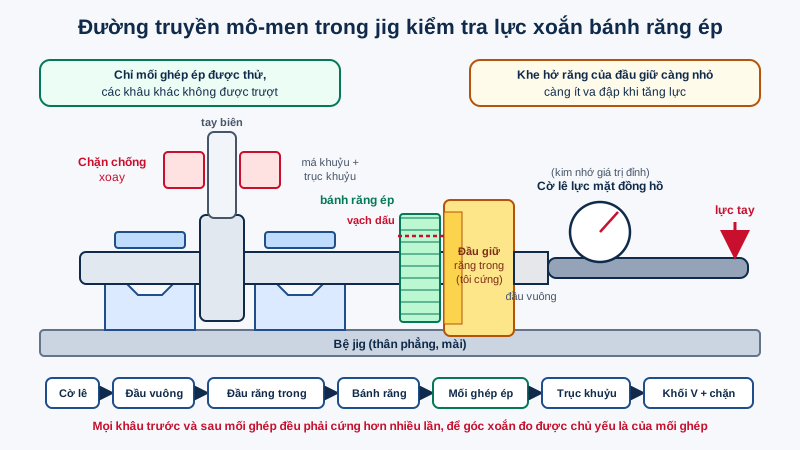
Jig kiểm tra lực xoắn bánh răng ép trên trục khuỷu: nguyên lý, cấu tạo, chọn cờ lê lực và nghiệm thu
Jig kiểm tra lực xoắn bánh răng ép trả lời một câu hỏi rất cụ thể: bánh răng vừa ép lên trục khuỷu có chịu được mô-men xoắn quy định mà không trượt xoay trên trục hay…
Đọc bài · 13 phút 0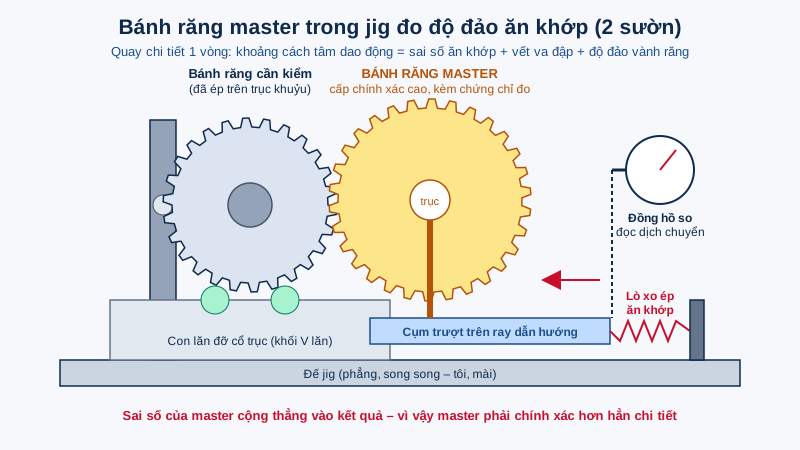
Bánh răng master & master then hoa cho jig kiểm tra: cấp chính xác, chứng chỉ đo và cách đặt hàng
Bánh răng master (master gear) và master then hoa (master spline) là "thước chuẩn" của mọi jig kiểm tra bánh răng: jig đo độ đảo ăn khớp, jig đo pha, đầu giữ của jig…
Đọc bài · 12 phút 0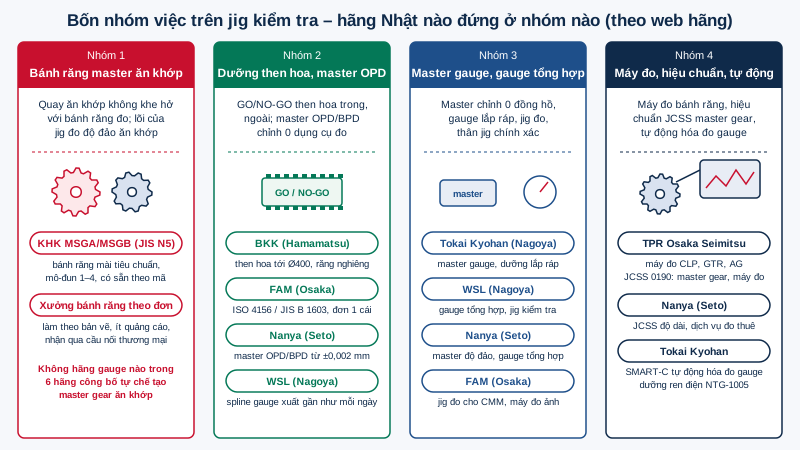
Hãng Nhật làm bánh răng master, dưỡng then hoa và máy đo bánh răng: ai làm gì, chọn ai cho việc gì
Khi nhà máy ô tô, xe máy ở Việt Nam cần bộ jig kiểm tra trục khuỷu đã ép bánh răng, phòng mua hàng thường hỏi: hãng Nhật nào làm bánh răng master, ai làm dưỡng then…
Đọc bài · 13 phút 0
Watanabe Seimitsu (WSL): xưởng gauge đặc chế, dưỡng then hoa và master hiệu chuẩn ở Nagoya
Watanabe Seimitsu (渡辺精密工業, viết tắt WSL) là xưởng gauge đặc chế ở Nagoya, tỉnh Aichi, Nhật Bản: làm dưỡng then hoa (spline gauge), plug/ring gauge, gauge tổng hợp…
Đọc bài · 13 phút 0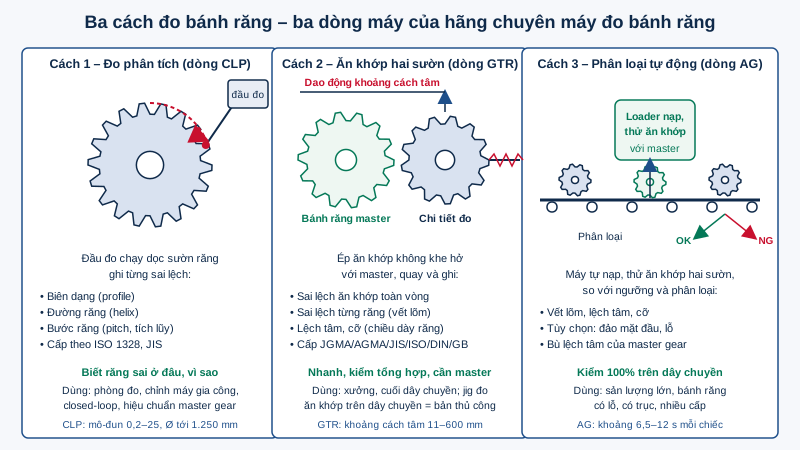
TPR Osaka Seimitsu: máy đo bánh răng Nhật và trung tâm hiệu chuẩn JCSS cho master gear
TPR Osaka Seimitsu (TPR大阪精密機械, trước 2022 là Osaka Seimitsu Kikai, viết tắt OSK) là hãng Nhật chuyên một nghề từ năm 1951: máy đo bánh răng – từ máy đo biên dạng, đường…
Đọc bài · 13 phút 0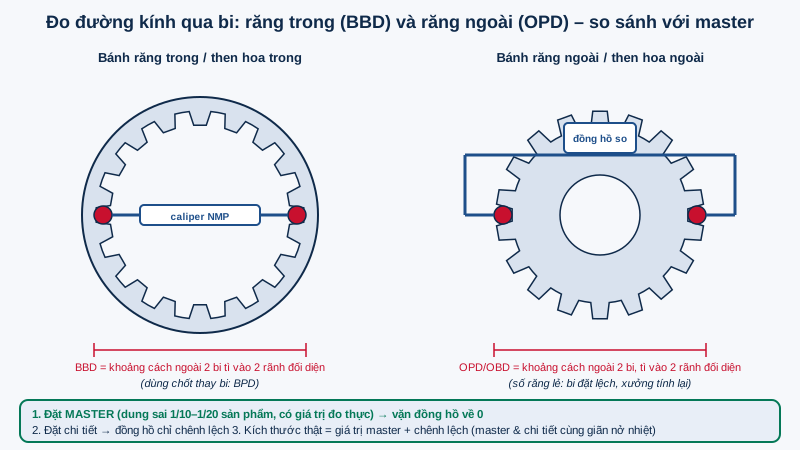
Nanya Seisakusho: dụng cụ đo bánh răng trong, master OPD/BPD và gauge then hoa từ Aichi, Nhật Bản
Nanya Seisakusho (株式会社南谷製作所, TP Seto, tỉnh Aichi) là xưởng Nhật chuyên dụng cụ đo bánh răng trong, then hoa và chi tiết động cơ: master OPD/BPD để chỉnh 0, gauge then…
Đọc bài · 13 phút 0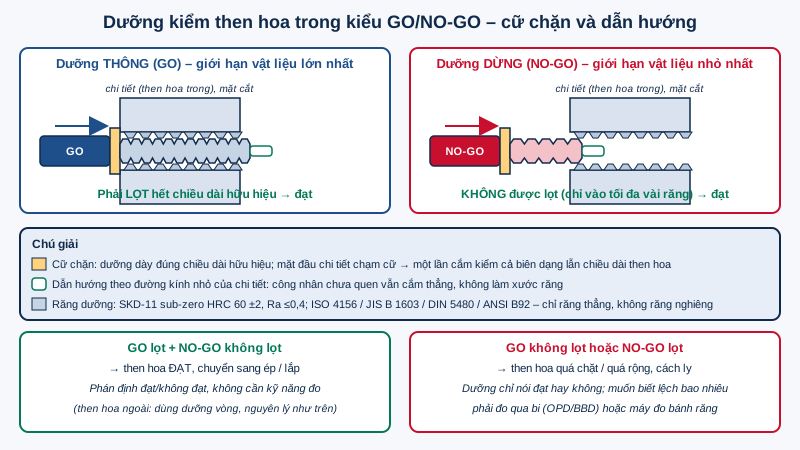
FAM (Osaka): gauge then hoa thân khai, dưỡng kiểm GO/NO-GO và jig đo đặc chế từ Nhật
FAM Co., Ltd. (株式会社ファム, TP Kishiwada, tỉnh Osaka) là xưởng Nhật chuyên gauge then hoa thân khai và các loại dưỡng kiểm GO/NO-GO đặc chế: gauge then hoa theo ISO 4156…
Đọc bài · 13 phút 0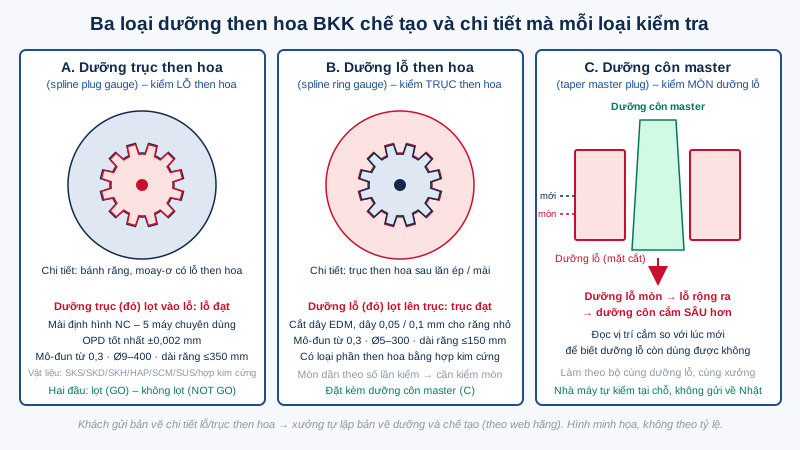
Broach Grinding Industry (BKK, Hamamatsu): xưởng dưỡng then hoa – spline gauge Nhật với dung sai OPD ±0,002 mm
Dưỡng then hoa (spline gauge) quyết định một lỗ hay trục then hoa có lắp được với chi tiết đối ứng hay không; trong jig kiểm tra, nó là "chìa khóa mẫu" mà mọi chi tiết…
Đọc bài · 13 phút 0
Tokai Kyohan (Nagoya): master gauge, dưỡng kiểm chi tiết động cơ và tự động hóa đo bằng gauge
Tokai Kyohan (東海挾範株式会社, viết tắt TKS) là hãng chuyên gauge ở Nagoya, tỉnh Aichi, hoạt động từ năm 1953 với phương châm "là doanh nghiệp tốt nhất chứ không phải lớn…
Đọc bài · 13 phút 0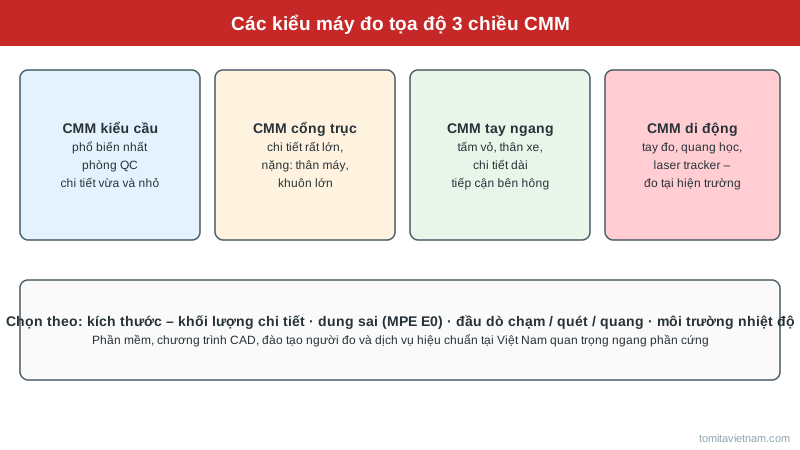
Cách chọn máy CMM (máy đo tọa độ 3 chiều): kiểu máy, độ chính xác MPE, đầu dò và phòng đo
Máy CMM (máy đo tọa độ 3 chiều) là thiết bị trung tâm của phòng đo nhà máy cơ khí chính xác, đúc, ép nhựa, linh kiện ô tô – xe máy: đo kích thước, vị trí lỗ, dung sai…
Đọc bài · 8 phút 0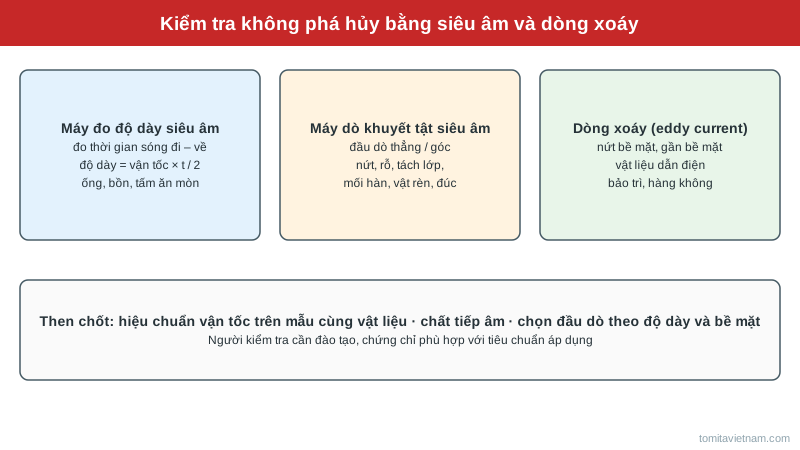
Máy đo độ dày siêu âm và máy dò khuyết tật: nguyên lý, chọn đầu dò và ứng dụng trong nhà máy
Đường ống, bồn chứa, nồi hơi, khuôn và chi tiết đúc trong nhà máy cần được kiểm tra mà không phải cắt ra: thành ống còn dày bao nhiêu sau nhiều năm ăn mòn, mối hàn có…
Đọc bài · 8 phút 0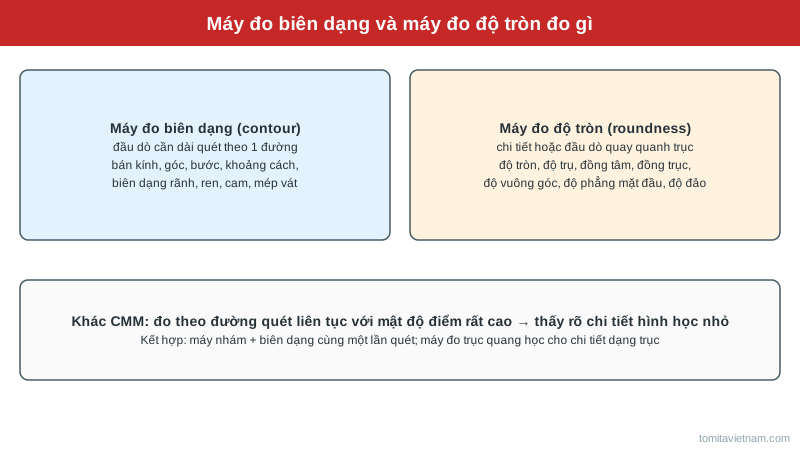
Máy đo biên dạng và máy đo độ tròn: đo gì, khác CMM thế nào và chọn ra sao
Với chi tiết trục, vòng bi, piston, van, kim phun hay dao cắt, nhiều yêu cầu trên bản vẽ không đo được bằng thước cặp, panme: bán kính góc lượn, góc vát, biên dạng…
Đọc bài · 8 phút 0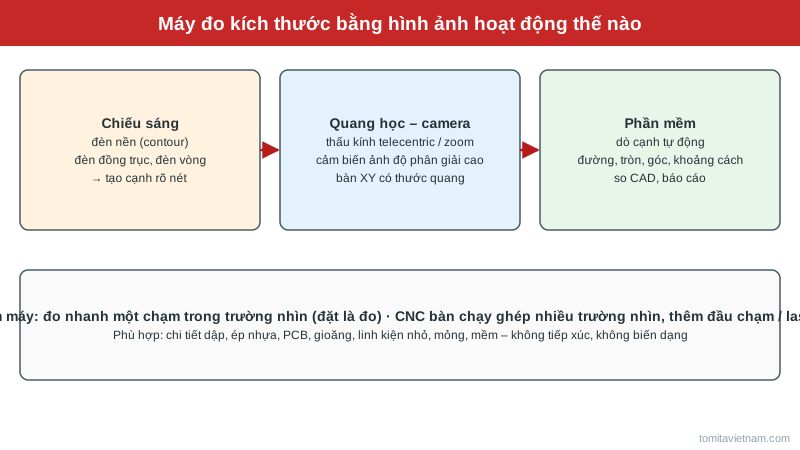
Máy đo kích thước bằng hình ảnh (vision measuring): nguyên lý, ưu nhược điểm và cách chọn
Máy đo kích thước bằng hình ảnh (vision measuring, máy đo 2D, máy đo quang học) đang thay thế dần máy chiếu biên dạng và kính hiển vi đo truyền thống ở xưởng dập, ép…
Đọc bài · 8 phút 0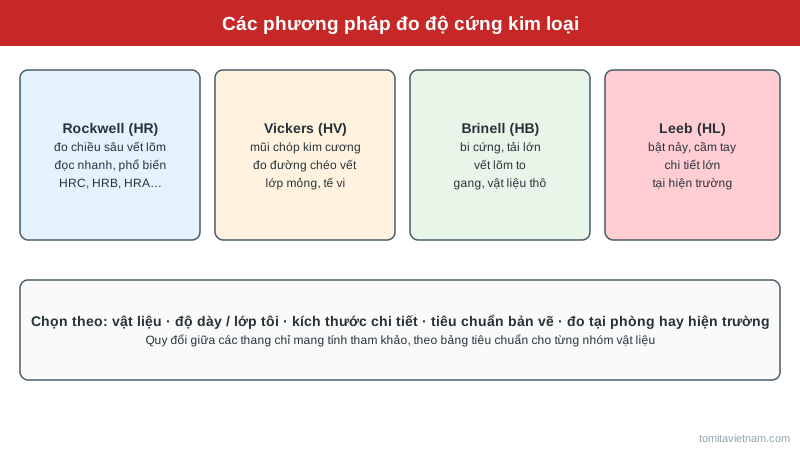
Máy đo độ cứng Rockwell, Vickers, Brinell và cầm tay: khác nhau thế nào, chọn loại nào cho xưởng
Máy đo độ cứng là thiết bị kiểm tra cơ bản sau nhiệt luyện, khi nhận vật liệu đầu vào và khi giải quyết khiếu nại chi tiết mòn, nứt. Nhưng HRC, HV, HB, HLD đo theo…
Đọc bài · 9 phút 0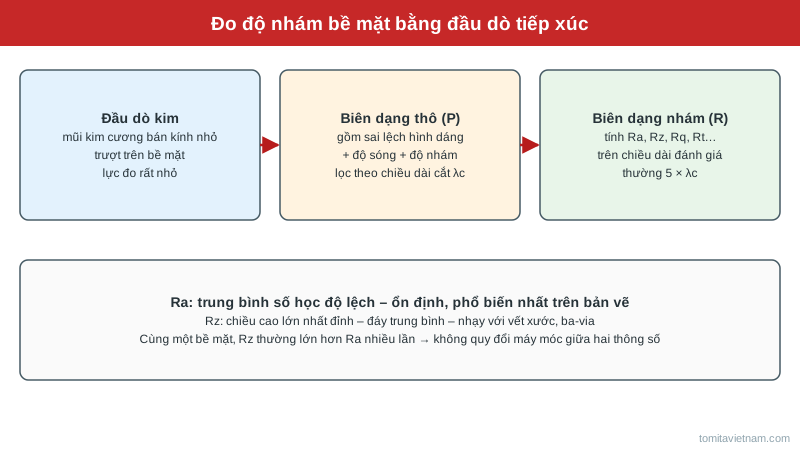
Máy đo độ nhám bề mặt: Ra, Rz là gì, đo đúng cách và chọn máy cầm tay hay để bàn
Máy đo độ nhám bề mặt là thiết bị không thể thiếu ở xưởng gia công cơ khí, mài, phòng QC: bản vẽ ghi Ra 0,8 hay Rz 6,3 thì phải có cách đo khách quan thay vì so mẫu…
Đọc bài · 9 phút 0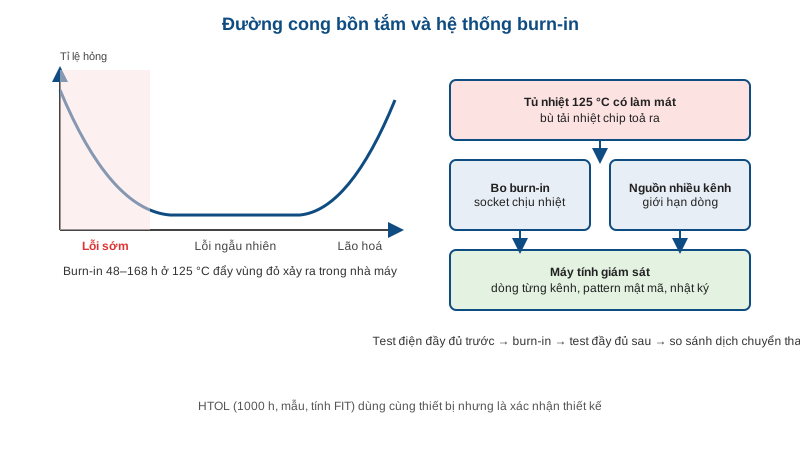
Burn-in và power cycle test chip bán dẫn: nguyên lý, bo burn-in, tải nhiệt và thiết bị cần có
Burn-in chip bán dẫn là phép cho chip chạy có điện ở nhiệt độ cao trong một số giờ nhất định để các linh kiện có khuyết tật tiềm ẩn hỏng ngay trong nhà máy thay vì hỏng…
Đọc bài · 12 phút 0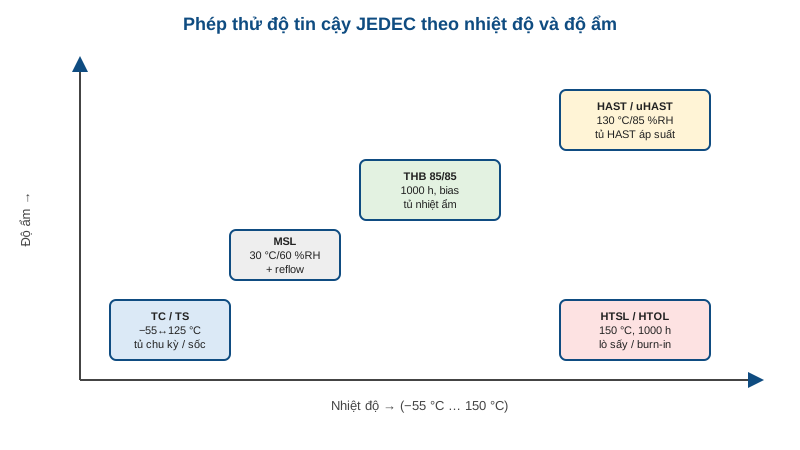
Thử nghiệm độ tin cậy vi mạch theo JEDEC: nhiệt ẩm 85/85, chu kỳ nhiệt, sốc nhiệt, HAST và tủ thử tương ứng
Thử nghiệm độ tin cậy vi mạch là bước bắt buộc trước khi một con chip – nhất là chip bảo mật dùng cho chữ ký số, định danh – được cấp chứng nhận và đưa vào sản xuất…
Đọc bài · 13 phút 0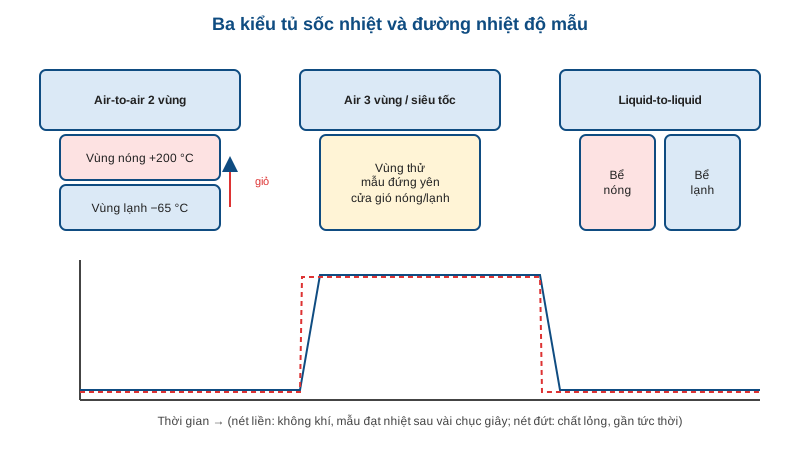
Tủ sốc nhiệt cho test chip: air-to-air hai vùng, ba vùng hay liquid-to-liquid, chọn thế nào
Tủ sốc nhiệt là thiết bị được hỏi nhiều nhất khi một phòng lab bán dẫn hay nhà sản xuất thiết bị điện tử bảo mật ở Việt Nam bắt đầu lập danh mục mua sắm, vì nó vừa đắt…
Đọc bài · 11 phút 0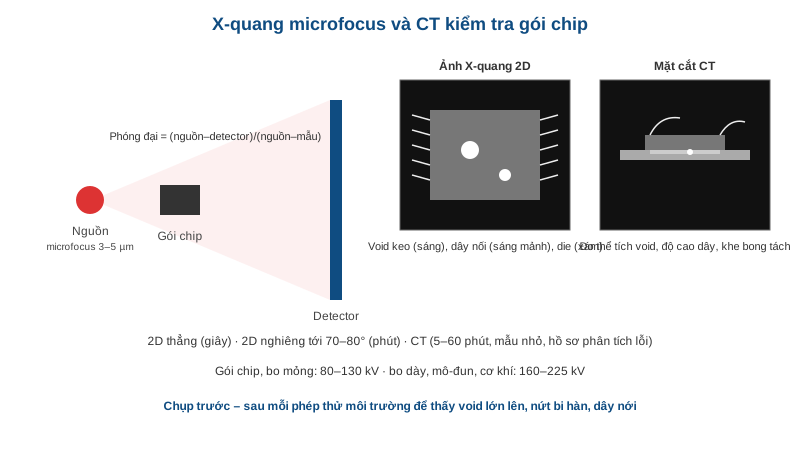
X-quang và CT kiểm tra đóng gói chip: void keo gắn die, dây nối, mối hàn BGA – chọn máy 2D hay CT, kV bao nhiêu
X-quang kiểm tra đóng gói chip là cách duy nhất nhìn vào bên trong một gói QFN hay BGA mà không cắt nó ra: lỗ rỗng trong keo gắn die, dây nối chạm nhau hoặc đứt sau ép…
Đọc bài · 12 phút 0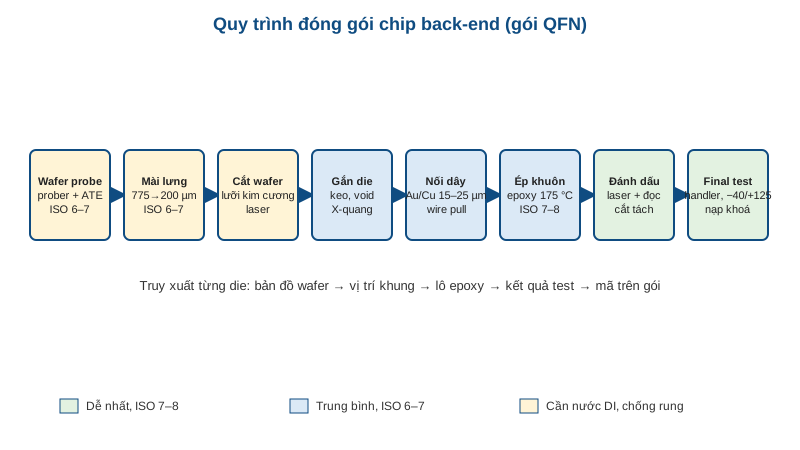
Đóng gói chip back-end: mài lưng, cắt wafer, gắn die, nối dây, ép khuôn, test – Việt Nam làm được khâu nào
Đóng gói chip back-end là toàn bộ các khâu từ khi wafer đã đúc xong rời xưởng foundry đến khi con chip đóng gói hoàn chỉnh, đã test, sẵn sàng hàn lên bo mạch. Với chip…
Đọc bài · 12 phút 0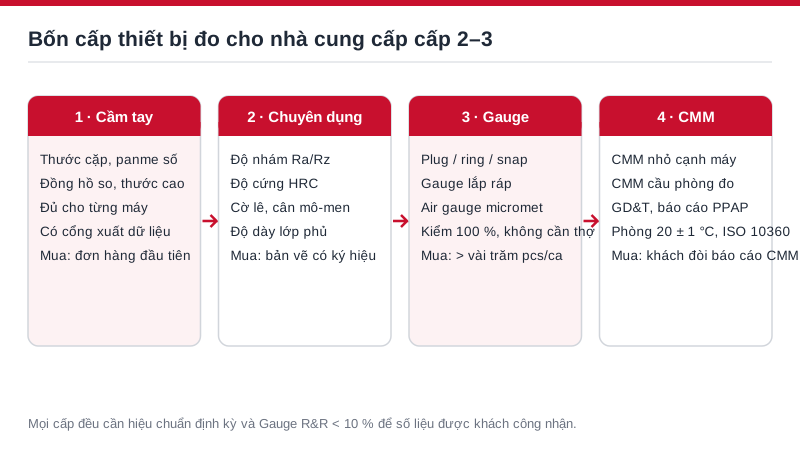
QC từ "soi mắt" sang số liệu: nhà cung cấp cấp 2–3 cần những thiết bị đo gì?
Thiết bị đo là khoản đầu tư đầu tiên một nhà cung cấp cấp 2–3 phải làm khi muốn vào chuỗi cung ứng của các hãng ô tô, xe máy, điện tử. Lý do đơn giản: khách không duyệt…
Đọc bài · 10 phút 0
Đồng hồ áp suất: cách chọn dải đo, cấp chính xác, chân ren, loại có dầu và đồng hồ màng ngăn
Đồng hồ áp suất là thiết bị đo rẻ tiền nhưng có mặt ở khắp nhà máy: đường khí nén, trạm thủy lực, bơm nước làm mát, nồi hơi, máy nén khí, đường hóa chất. Chọn sai dải…
Đọc bài · 9 phút 0Cảm biến công nghiệp
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
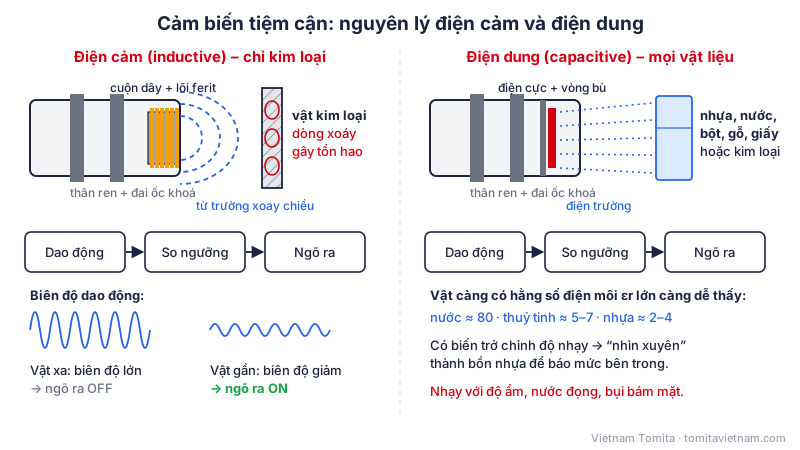
Cảm biến tiệm cận là gì? Nguyên lý, cách đấu dây NPN/PNP và cách chọn đúng
Cảm biến tiệm cận (proximity sensor) là cảm biến phát hiện vật ở gần mà không cần chạm vào: loại điện cảm chỉ phát hiện kim loại, loại điện dung phát hiện được cả nhựa…
Đọc bài · 13 phút 0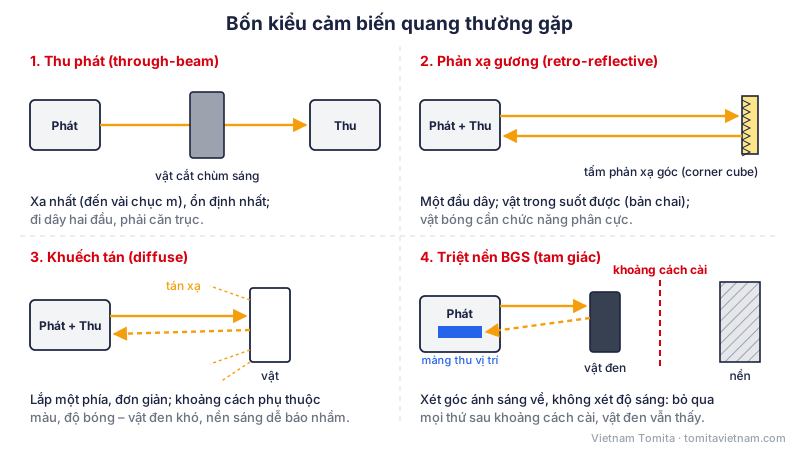
Cảm biến quang là gì? So sánh thu phát, phản xạ gương, khuếch tán và cách chọn
Cảm biến quang (photoelectric sensor) là cảm biến dùng chùm sáng để phát hiện vật: bộ phát chiếu ánh sáng, bộ thu đo lượng sáng nhận về, vật che hoặc phản xạ chùm sáng…
Đọc bài · 11 phút 0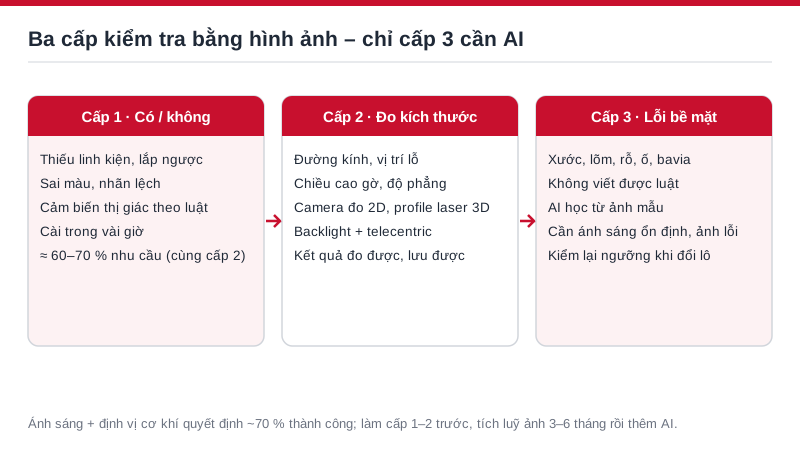
AI thị giác kiểm lỗi ngoại quan: khi nào nhà máy Việt Nam nên đầu tư thay cho kiểm bằng mắt người?
AI thị giác kiểm lỗi ngoại quan đang là chủ đề được hỏi nhiều nhất khi nói về AI trong nhà máy Việt Nam, vì kiểm bằng mắt là khâu dùng nhiều người nhất ở xưởng đúc…
Đọc bài · 9 phút 0
Cảm biến áp suất: cách chọn, đấu dây 2 dây/3 dây và tín hiệu 4–20 mA
Trả lời nhanh: để chọn cảm biến áp suất đúng, trả lời bốn câu hỏi theo thứ tự: đo môi chất gì (khí khô, dầu thủy lực, nước, hóa chất), cần đo hay chỉ cần báo ngưỡng…
Đọc bài · 14 phút 0PLC, biến tần, động cơ servo
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
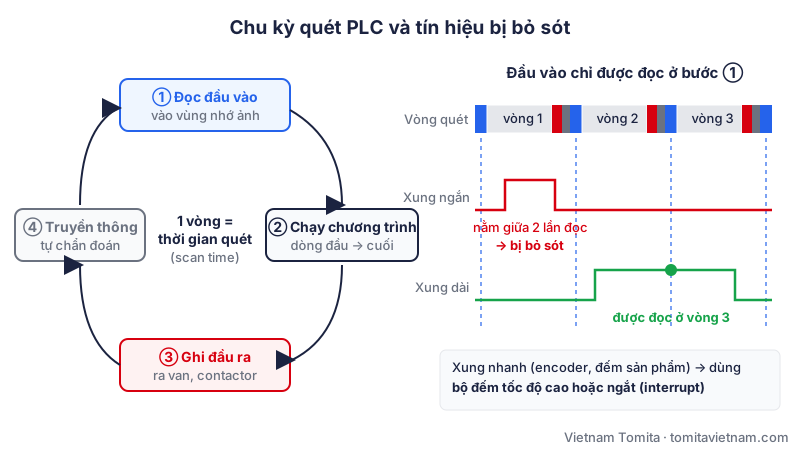
PLC là gì? Chu kỳ quét, ngôn ngữ lập trình và cách chọn PLC cho máy
PLC (Programmable Logic Controller – bộ điều khiển logic lập trình được) là máy tính công nghiệp đọc tín hiệu từ nút nhấn, cảm biến, rồi chạy chương trình theo chu kỳ…
Đọc bài · 13 phút 0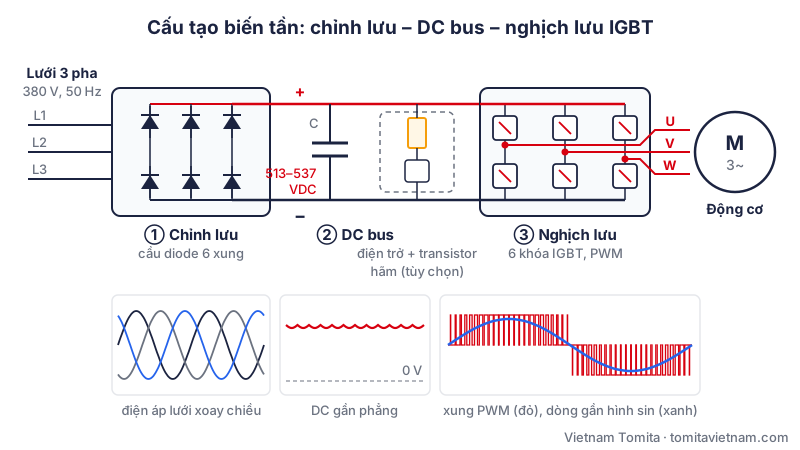
Biến tần là gì? Cấu tạo, nguyên lý và cách chọn biến tần cho động cơ
Biến tần (inverter, VFD) là thiết bị điện tử công suất biến điện lưới 50 Hz cố định thành điện áp ba pha có tần số và điện áp điều chỉnh được, nhờ đó thay đổi tốc độ và…
Đọc bài · 13 phút 0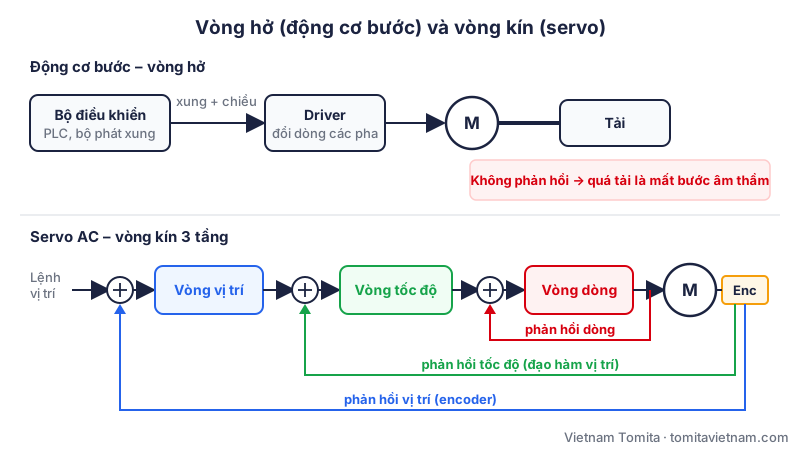
Động cơ servo và động cơ bước: nguyên lý, khác nhau thế nào và cách chọn
Động cơ servo và động cơ bước đều dùng để định vị chính xác, nhưng khác nhau ở gốc: động cơ bước quay theo từng xung lệnh ở vòng hở, không biết mình có đến đúng vị trí…
Đọc bài · 13 phút 0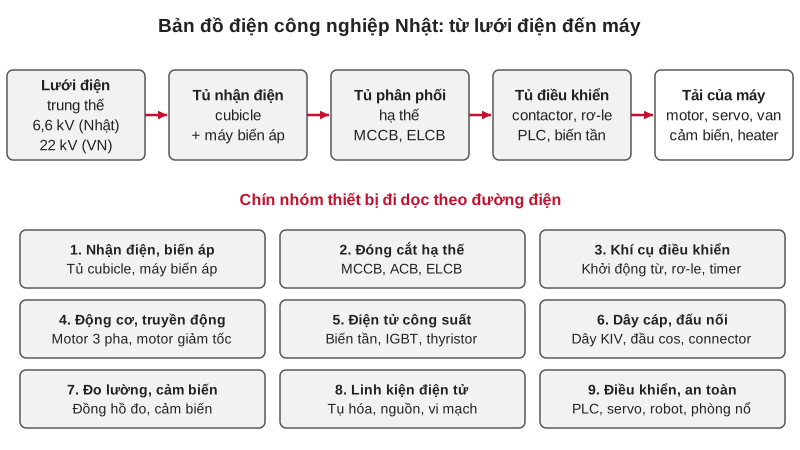
Điện công nghiệp Nhật Bản: bản đồ lĩnh vực, hãng và tiêu chuẩn
Trả lời nhanh: điện công nghiệp Nhật Bản là cả chuỗi thiết bị đi theo đường điện: nhận điện trung thế, máy biến áp, đóng cắt hạ thế, khí cụ điều khiển, động cơ, điện tử…
Đọc bài · 10 phút 0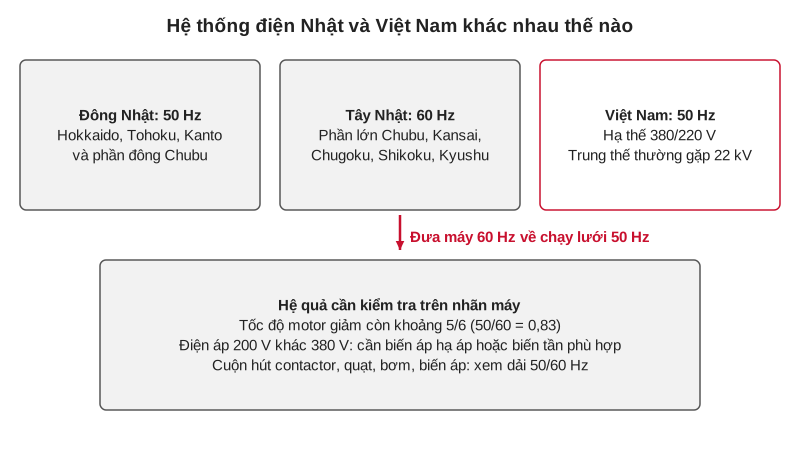
Hệ thống điện Nhật Bản: 50 Hz, 60 Hz, 100 V, 200 V và 400 V
Trả lời nhanh: hệ thống điện Nhật Bản có hai tần số: 50 Hz ở phía đông (Hokkaido, Tohoku, Kanto) và 60 Hz ở phía tây (Kansai, Kyushu và phần lớn Chubu). Điện trong nhà…
Đọc bài · 10 phút 0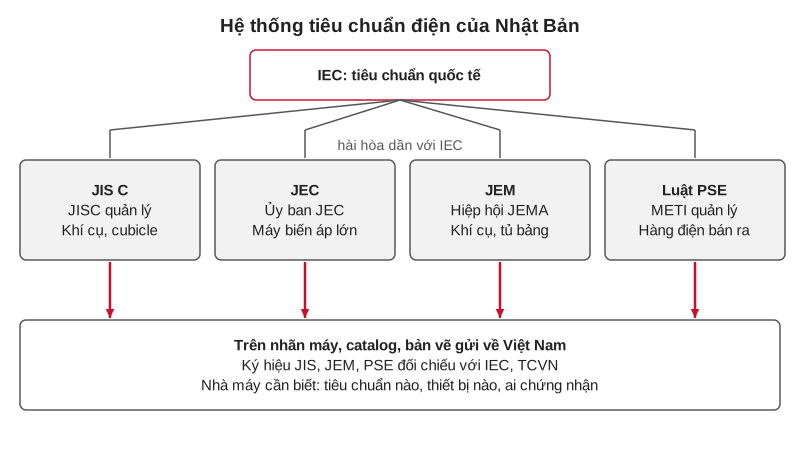
Tiêu chuẩn điện Nhật Bản: JIS C, JEC, JEM và dấu PSE
Trả lời nhanh: tiêu chuẩn điện Nhật Bản gồm bốn nhóm bạn hay gặp trên nhãn máy: JIS C (tiêu chuẩn công nghiệp quốc gia, nhóm điện – điện tử, do JISC quản lý), JEC (do…
Đọc bài · 10 phút 0Xem thêm 144 bài về PLC, biến tần, động cơ servo
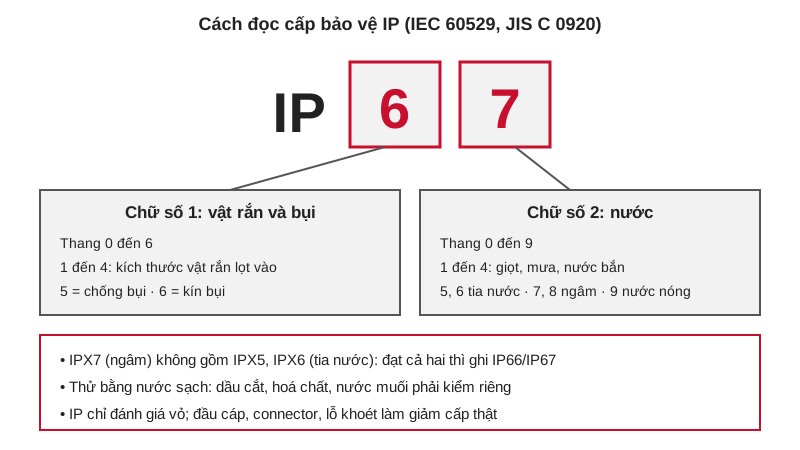
Cấp bảo vệ IP là gì: cách đọc IP54, IP65, IP67 theo IEC 60529 và JIS C 0920
Trả lời nhanh: cấp bảo vệ IP (IP code) là mã hai chữ số theo IEC 60529 (Nhật dùng JIS C 0920) cho biết vỏ thiết bị chắn được vật rắn và bụi (chữ số thứ nhất, 0 đến 6)…
Đọc bài · 12 phút 0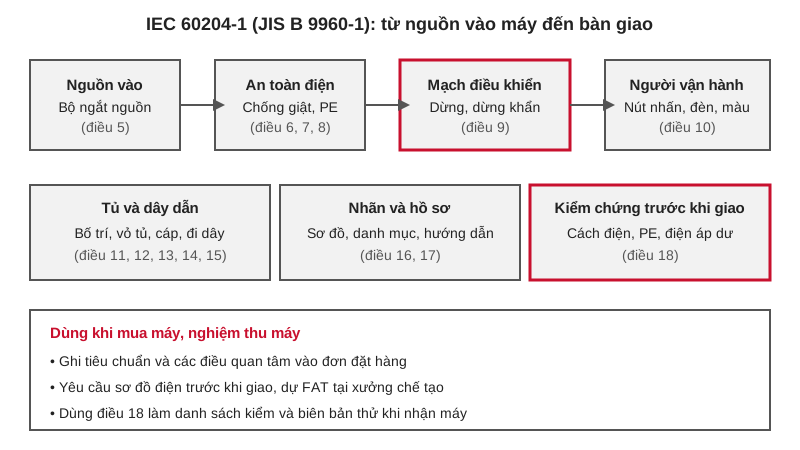
IEC 60204-1 (JIS B 9960-1): tiêu chuẩn điện cho máy công nghiệp và cách dùng khi mua, nghiệm thu máy
Trả lời nhanh: IEC 60204-1 là tiêu chuẩn quốc tế về thiết bị điện của máy (Safety of machinery – Electrical equipment of machines – General requirements). Phần điện của…
Đọc bài · 13 phút 0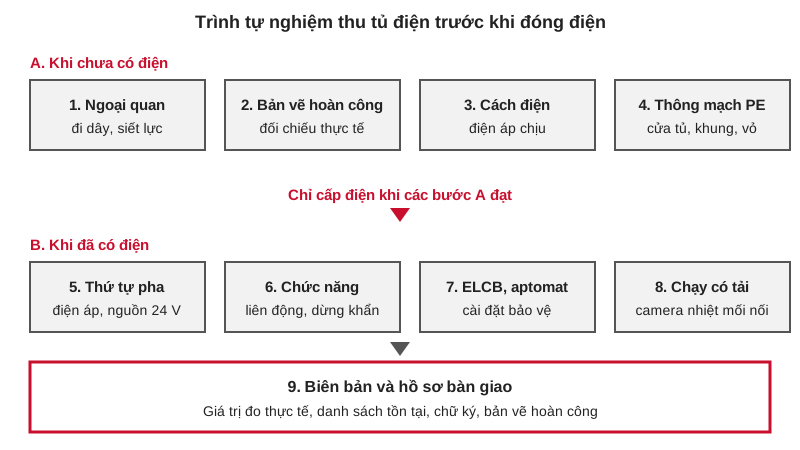
Nghiệm thu tủ điện: checklist hạng mục thử trước khi đóng điện theo IEC 61439 và JIS C 8480
Trả lời nhanh: nghiệm thu tủ điện là kiểm tra theo thứ tự cố định trước khi cấp điện lần đầu: (1) ngoại quan, đi dây, siết lực, nhãn; (2) đối chiếu bản vẽ hoàn công…
Đọc bài · 13 phút 0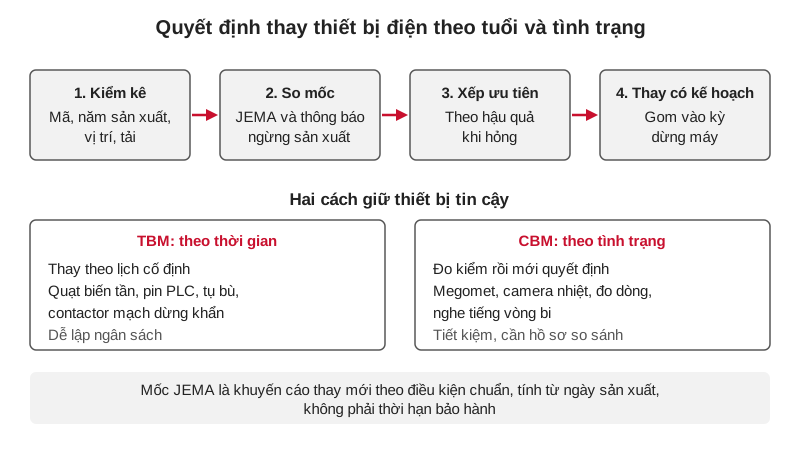
Tuổi thọ thiết bị điện: khi nào nên thay MCCB, contactor, biến tần theo JEMA
Trả lời nhanh: tuổi thọ thiết bị điện không có một con số chung. Hiệp hội Công nghiệp Điện Nhật Bản (JEMA) đưa ra mốc “thời gian sử dụng ổn định về vật lý” (trước đây…
Đọc bài · 12 phút 0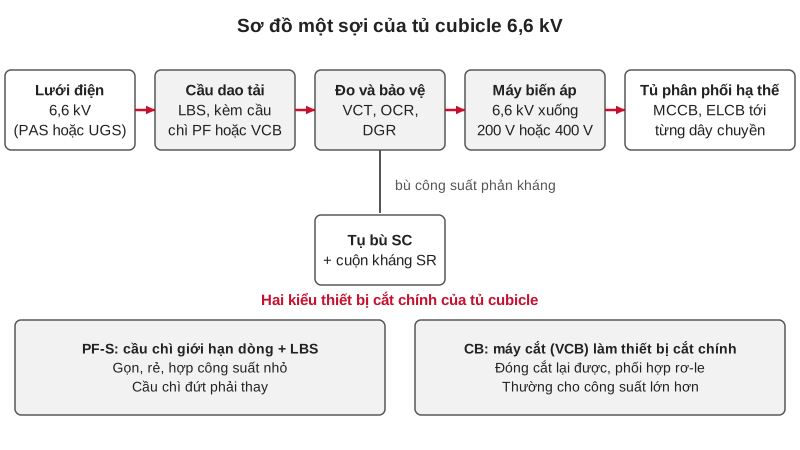
Tủ trung thế cubicle Nhật Bản: cấu tạo 6,6 kV, VCB, LBS, PF
Trả lời nhanh: tủ trung thế cubicle (キュービクル) là tủ thép đóng kín chứa toàn bộ thiết bị nhận điện cao áp của một nhà máy: cầu dao phụ tải LBS, cầu chì PF hoặc máy cắt…
Đọc bài · 9 phút 0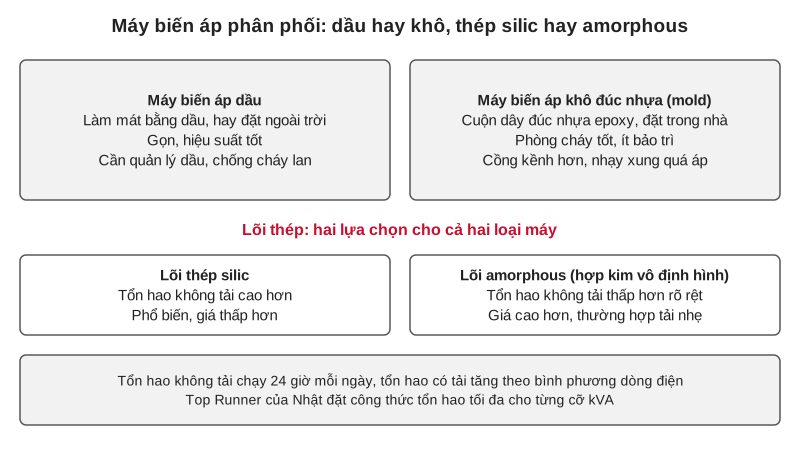
Máy biến áp Nhật Bản: Top Runner, lõi amorphous, máy dầu và máy khô
Trả lời nhanh: máy biến áp Nhật Bản loại phân phối chịu chương trình Top Runner của Bộ Kinh tế, Thương mại và Công nghiệp (METI): nhà sản xuất phải đạt mức tổn hao theo…
Đọc bài · 10 phút 0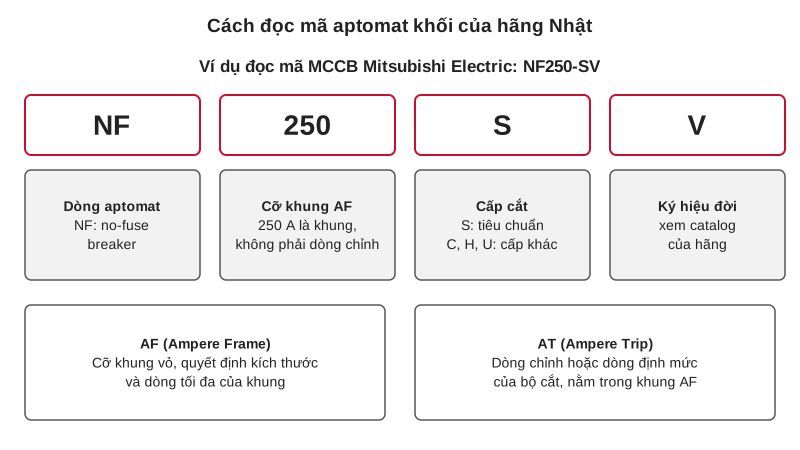
MCCB Nhật Bản: dòng Mitsubishi, Fuji, Terasaki và cách đọc mã
Trả lời nhanh: MCCB Nhật Bản (aptomat khối, 配線用遮断器 hay ノーヒューズ遮断器) hay gặp ba hãng: Mitsubishi Electric (dòng NF và WS-V), Fuji Electric (G-TWIN, ký hiệu BW và EW) và…
Đọc bài · 9 phút 0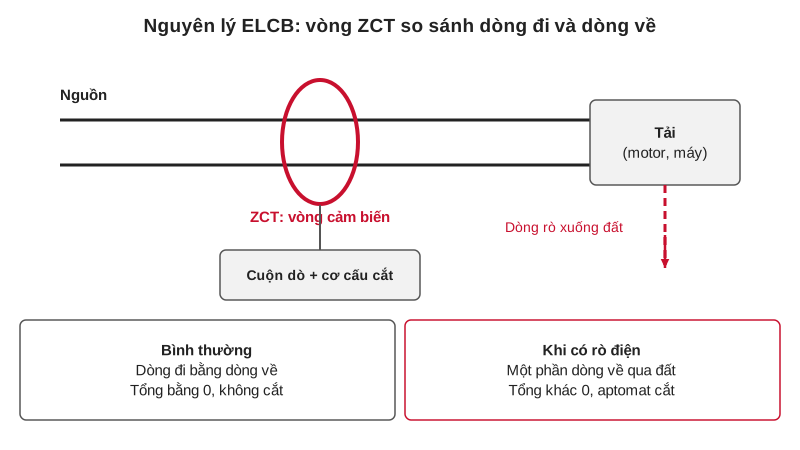
ELCB là gì? Aptomat chống rò điện Nhật Bản và cách chọn độ nhạy
Trả lời nhanh: ELCB là gì? Đó là aptomat chống rò điện (漏電遮断器), tự cắt khi một phần dòng điện rò xuống đất, tránh điện giật và cháy. Bên trong có vòng cảm biến ZCT so…
Đọc bài · 8 phút 0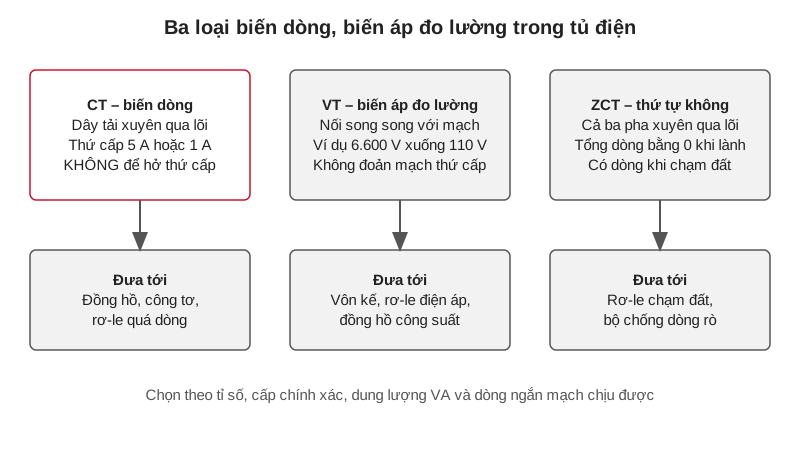
Biến dòng CT, biến áp đo lường VT và ZCT: chọn tỉ số, cấp chính xác
Trả lời nhanh: biến dòng CT là thiết bị hạ dòng lớn xuống 5 A hoặc 1 A để đồng hồ, công tơ và rơ-le đo được an toàn; biến áp đo lường VT hạ điện áp xuống mức thấp (ví…
Đọc bài · 11 phút 0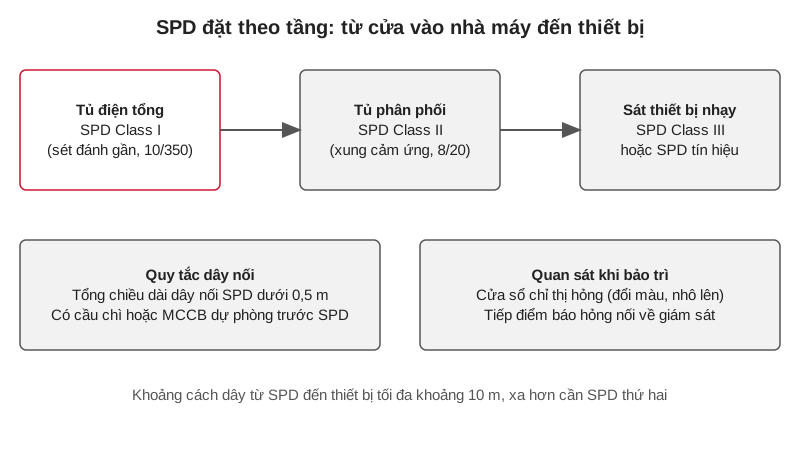
Chống sét lan truyền SPD là gì: Class I, II, III và cách chọn, lắp
Trả lời nhanh: chống sét lan truyền, viết tắt SPD (Surge Protective Device), là thiết bị lắp trong tủ điện để cắt bớt xung điện áp cao do sét hoặc đóng cắt, dẫn xung…
Đọc bài · 9 phút 0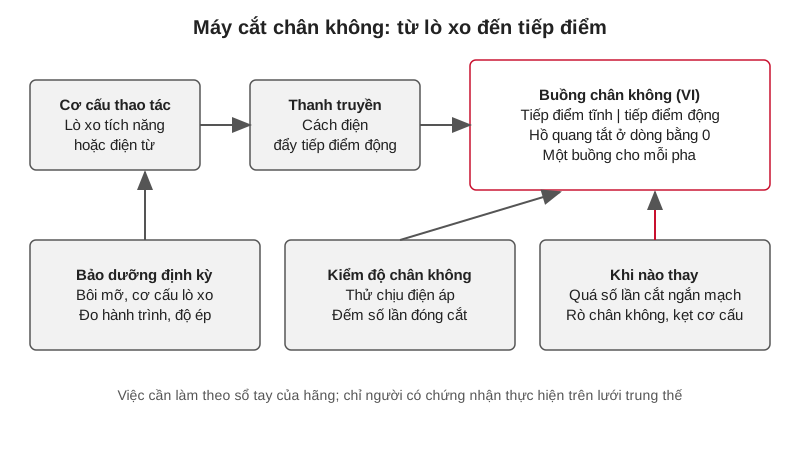
Máy cắt chân không VCB kiểu Nhật: cấu tạo, bảo dưỡng, tuổi thọ
Trả lời nhanh: máy cắt chân không VCB (真空遮断器) là thiết bị đóng cắt dòng điện trung thế, trong đó hồ quang bị dập ngay bên trong một buồng kín đã hút chân không. Ở nhà…
Đọc bài · 12 phút 0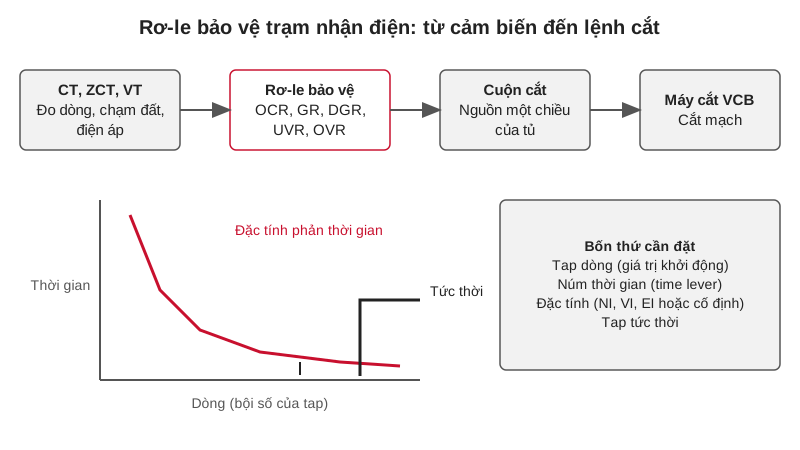
Rơ-le bảo vệ quá dòng OCR, DGR, UVR: cài đặt và thử nghiệm
Trả lời nhanh: rơ-le bảo vệ quá dòng và các rơ-le đi kèm ở trạm nhận điện là bộ phận phát hiện sự cố và ra lệnh cho máy cắt. Nhóm hay gặp nhất ở Nhật: OCR (過電流継電器, quá…
Đọc bài · 9 phút 0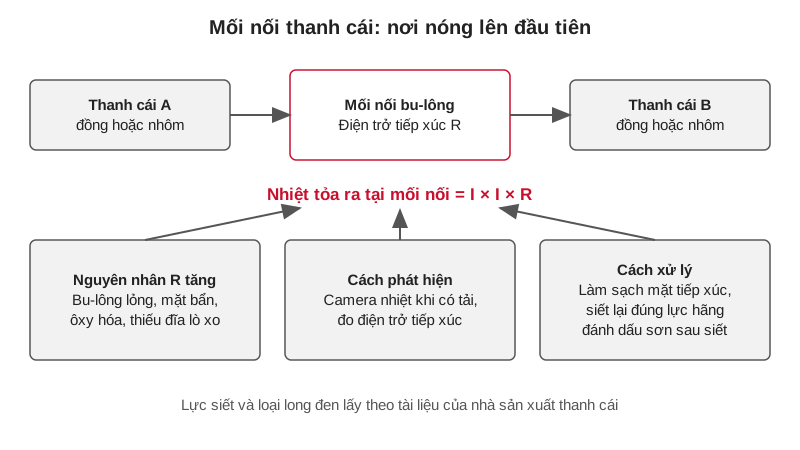
Thanh cái đồng và busduct: chọn tiết diện, bố trí, siết mối nối bu-lông
Trả lời nhanh: thanh cái đồng (và nhôm) là các thanh dẫn trần hoặc bọc cách điện nhận điện từ máy cắt tổng và chia cho các nhánh; khi dẫn điện đi xa trong xưởng thì…
Đọc bài · 9 phút 0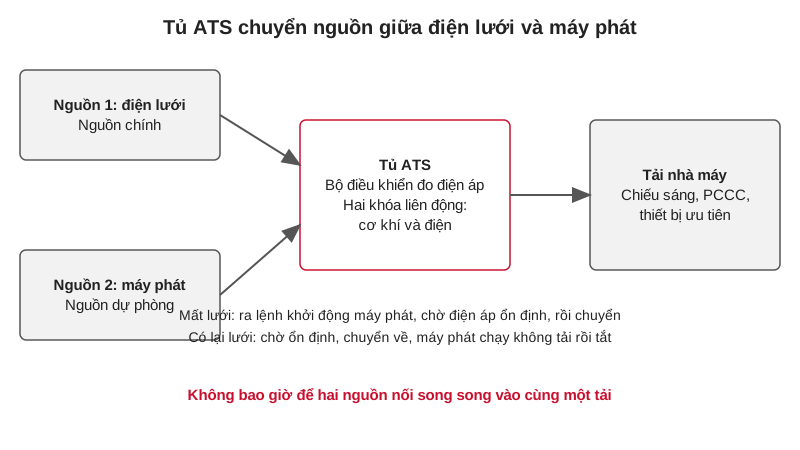
Tủ ATS là gì: chuyển nguồn tự động giữa điện lưới và máy phát dự phòng
Trả lời nhanh: tủ ATS (Automatic Transfer Switch, 自動切替) là tủ tự động chuyển tải từ điện lưới sang máy phát dự phòng khi mất điện, và chuyển về khi lưới có lại. ATS đo…
Đọc bài · 11 phút 0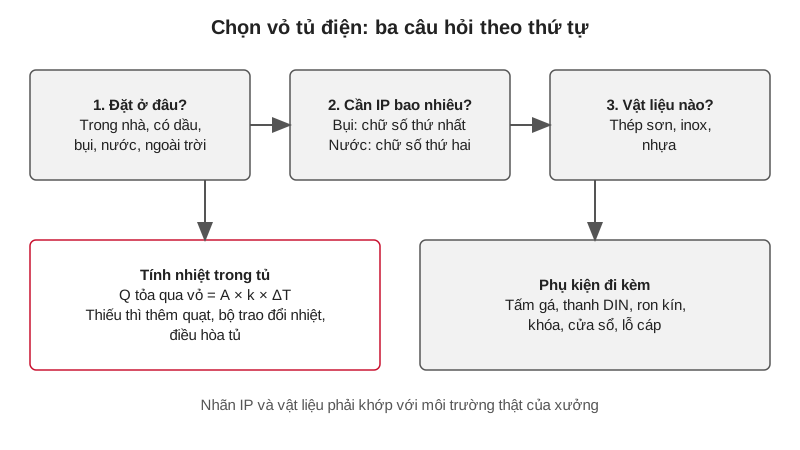
Vỏ tủ điện kiểu Nhật: Nitto Kogyo, Kawamura, quy cách, IP và cách chọn
Trả lời nhanh: chọn vỏ tủ điện theo ba bước: nơi đặt (trong nhà, xưởng nhiều dầu bụi, ngoài trời), cấp IP cần có, rồi vật liệu (thép sơn, inox hoặc nhựa). Sau đó kiểm…
Đọc bài · 9 phút 0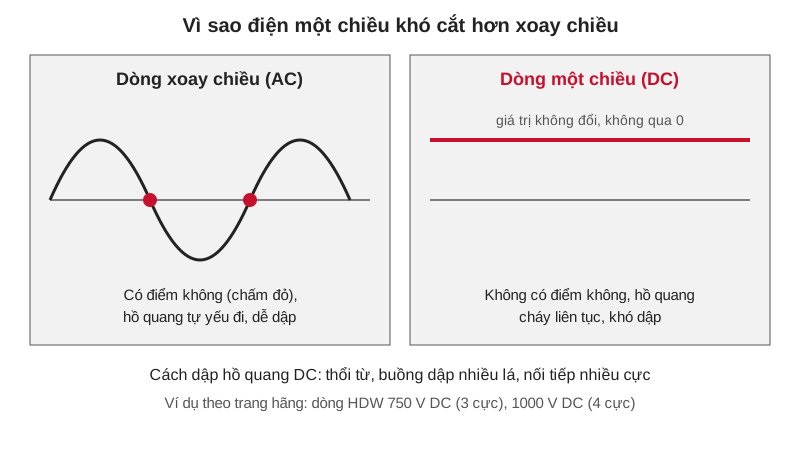
Aptomat DC, MCCB DC, contactor DC: đóng cắt điện một chiều đúng cách
Trả lời nhanh: aptomat DC là aptomat được thiết kế và thử nghiệm riêng cho dòng điện một chiều. Không nên dùng aptomat AC cho mạch DC chỉ vì dòng và điện áp “nhìn có vẻ…
Đọc bài · 10 phút 0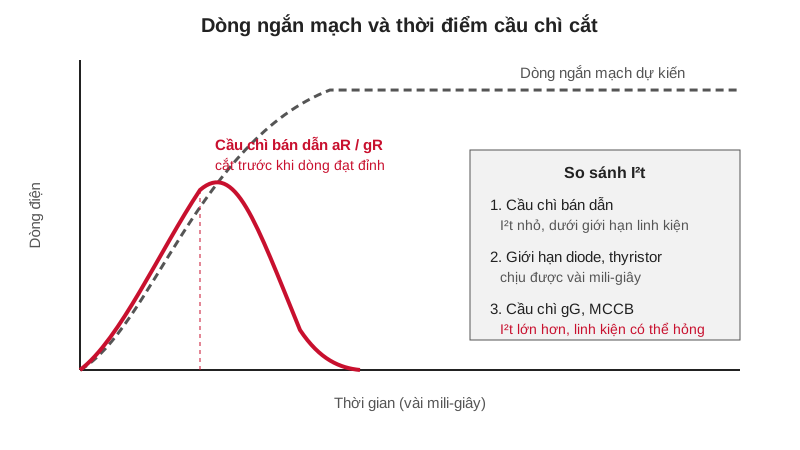
Cầu chì bán dẫn tác động nhanh: bảo vệ biến tần, thyristor, cách chọn
Trả lời nhanh: cầu chì bán dẫn (tiếng Nhật 速断ヒューズ, “cầu chì cắt nhanh”) là loại cầu chì cắt dòng ngắn mạch trong vài mili-giây, đủ nhanh để diode, thyristor, IGBT chưa…
Đọc bài · 11 phút 0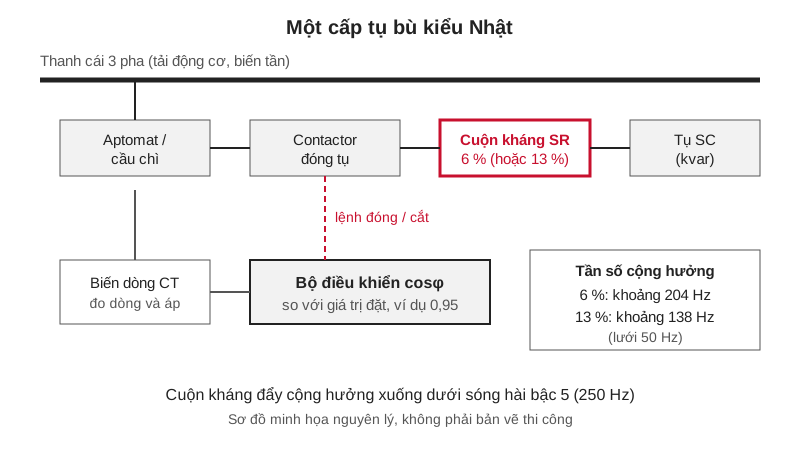
Tụ bù công suất phản kháng kiểu Nhật: cuộn kháng 6 %, chọn và bảo dưỡng
Trả lời nhanh: tụ bù (tiếng Nhật 進相コンデンサ) là bộ tụ điện đấu song song với tải để cấp phần công suất phản kháng mà động cơ, biến áp cần, nhờ đó dòng điện từ lưới nhỏ lại…
Đọc bài · 13 phút 0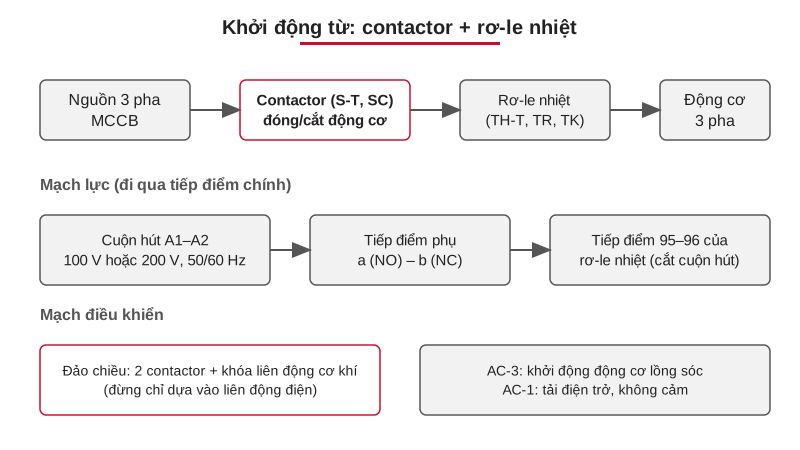
Khởi động từ Nhật: Mitsubishi MS-T, Fuji SC – cách đọc mã, chọn và thay thế
Trả lời nhanh: khởi động từ Nhật (電磁開閉器, magnetic starter) là bộ contactor (công tắc tơ) + rơ-le nhiệt đóng cắt và bảo vệ quá tải cho động cơ. Hai dòng gặp nhiều nhất…
Đọc bài · 11 phút 0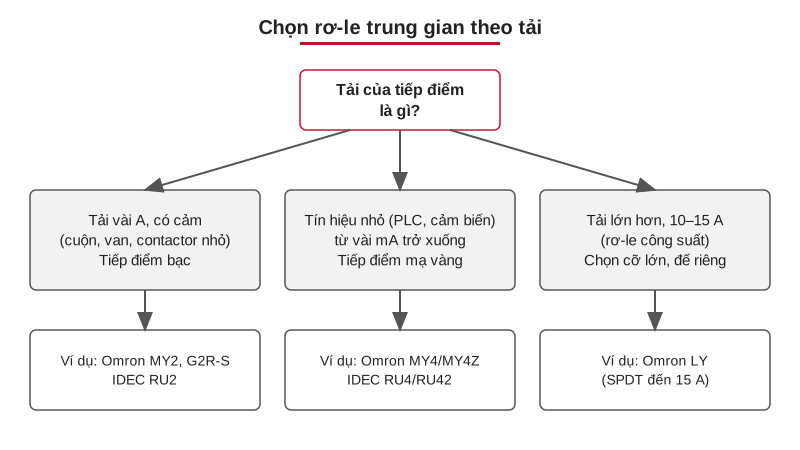
Rơ le trung gian và timer Omron, IDEC trong máy Nhật: chọn và thay thế
Trả lời nhanh: rơ le trung gian (リレー) là công tắc điện từ nhỏ dùng để nhân tín hiệu, cách ly và đóng cắt tải vừa trong tủ điện. Máy Nhật hay dùng Omron MY/LY/G2R và…
Đọc bài · 10 phút 0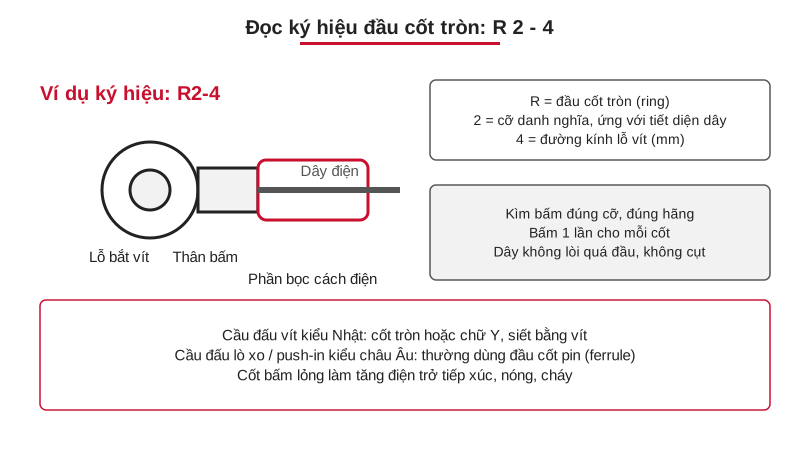
Đầu cos, cầu đấu Nhật Bản: JIS C 2805, cách đọc cỡ R2-4, kìm bấm và lỗi lỏng cốt
Trả lời nhanh: đầu cos (hay đầu cốt bấm, 圧着端子 – atchaku tanshi) là phần nối giữa dây điện và vít cầu đấu. Hàng Nhật theo tiêu chuẩn JIS C 2805, ký hiệu gồm hai số: số…
Đọc bài · 9 phút 0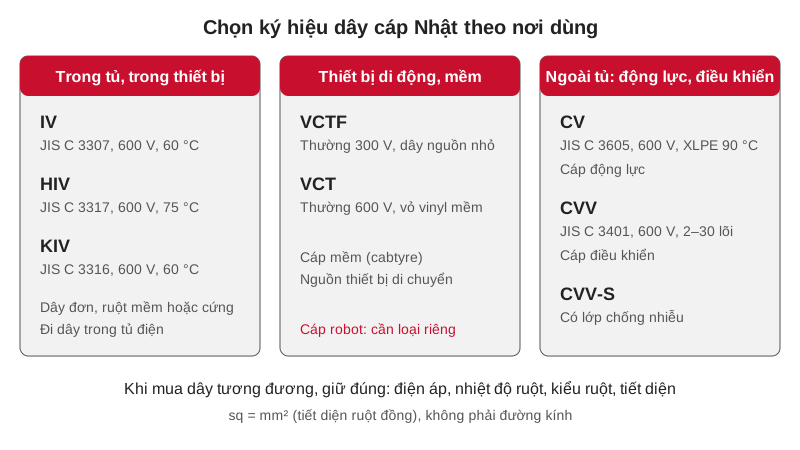
Dây cáp điện Nhật Bản: đọc ký hiệu IV, HIV, KIV, VCT, CV, CVV
Trả lời nhanh: dây cáp điện Nhật Bản trên bản vẽ được gọi bằng ký hiệu chữ cái. IV, HIV, KIV là dây đơn đi trong tủ điện và thiết bị (600 V). VCT, VCTF là cáp mềm cho…
Đọc bài · 12 phút 0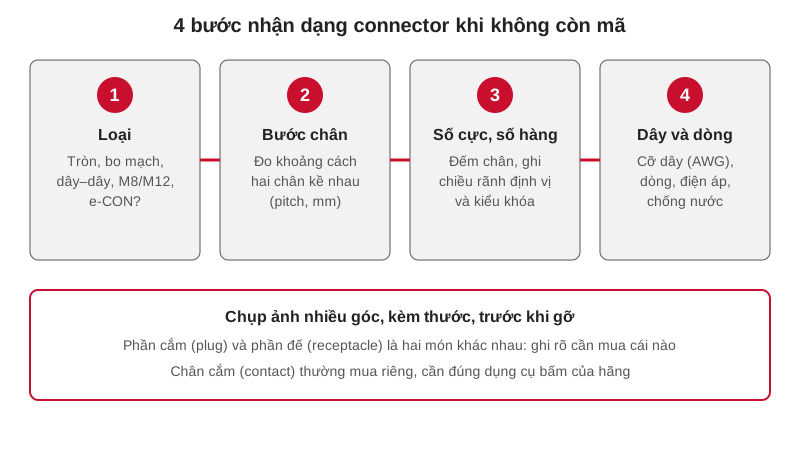
Connector công nghiệp trong máy Nhật: Hirose, JAE, JST và cách chọn thay thế
Trả lời nhanh: connector công nghiệp trong máy Nhật gồm vài họ quen thuộc. Connector tròn kiểu MIL (như JAE JL04V, JL10) cho động cơ servo và robot. Connector bo mạch…
Đọc bài · 10 phút 0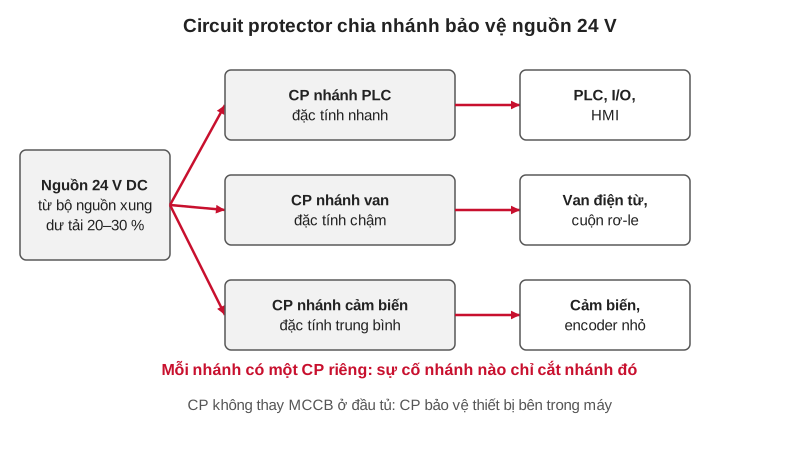
Circuit protector là gì? CP, cầu chì bảo vệ mạch điều khiển 24V
Trả lời nhanh: circuit protector (CP, サーキットプロテクタ) là cầu dao nhỏ bảo vệ thiết bị bên trong máy: nguồn 24 VDC, mạch điều khiển, cuộn van điện từ, quạt, biến áp nhỏ. Khác…
Đọc bài · 9 phút 0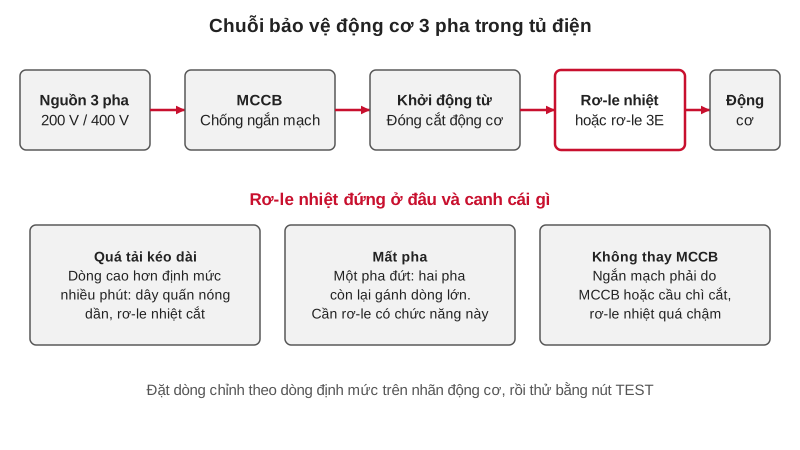
Rơ-le nhiệt và rơ-le bảo vệ động cơ 3E: nguyên lý và cách cài đặt
Trả lời nhanh: rơ-le nhiệt (thermal relay, サーマルリレー) là thiết bị đi kèm khởi động từ, dùng thanh lưỡng kim nóng lên theo dòng điện để cắt mạch khi động cơ quá tải kéo…
Đọc bài · 9 phút 0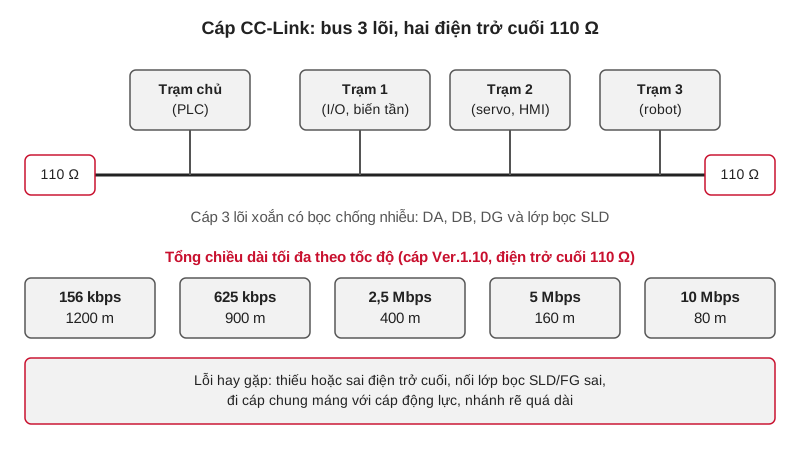
Cáp CC-Link, CC-Link IE, EtherCAT: loại cáp mạng công nghiệp và cách chọn
Trả lời nhanh: cáp CC-Link bản gốc là cáp 3 lõi xoắn có bọc chống nhiễu, nối kiểu bus và phải có điện trở cuối 110 Ω ở hai đầu (với cáp Ver.1.10); chiều dài tối đa giảm…
Đọc bài · 11 phút 0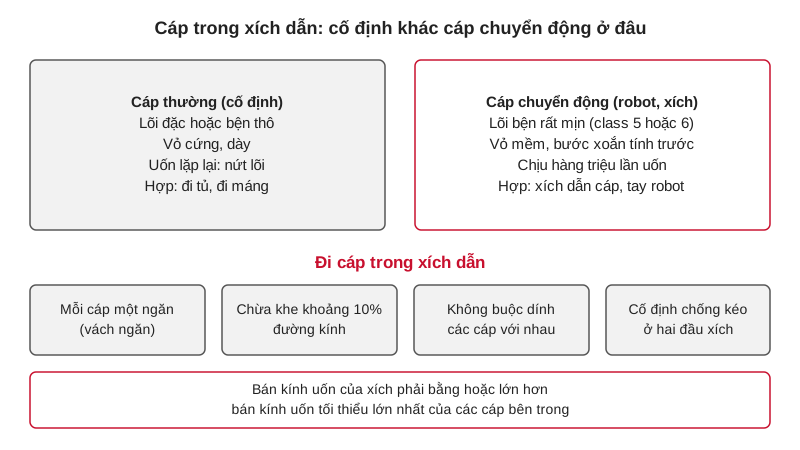
Cáp robot, cáp xích dẫn: tuổi thọ uốn, bán kính uốn, cách chọn
Trả lời nhanh: cáp xích dẫn (cáp chuyển động cho cable chain, còn gọi là cáp robot) khác cáp thường ở lõi bện cực mịn (cấp 5 hoặc 6 theo IEC 60228), cách bện xoắn và…
Đọc bài · 10 phút 0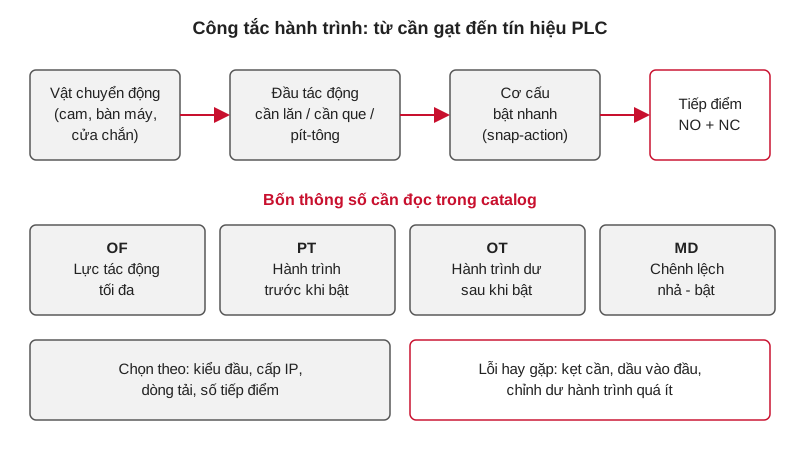
Công tắc hành trình là gì: Omron, Azbil, cách chọn mã thay thế
Trả lời nhanh: công tắc hành trình (limit switch) là công tắc cơ khí báo vật đã tới vị trí nhờ cần gạt hoặc nút bấm đổi trạng thái tiếp điểm. Khi thay mã cũ, cần khớp…
Đọc bài · 13 phút 0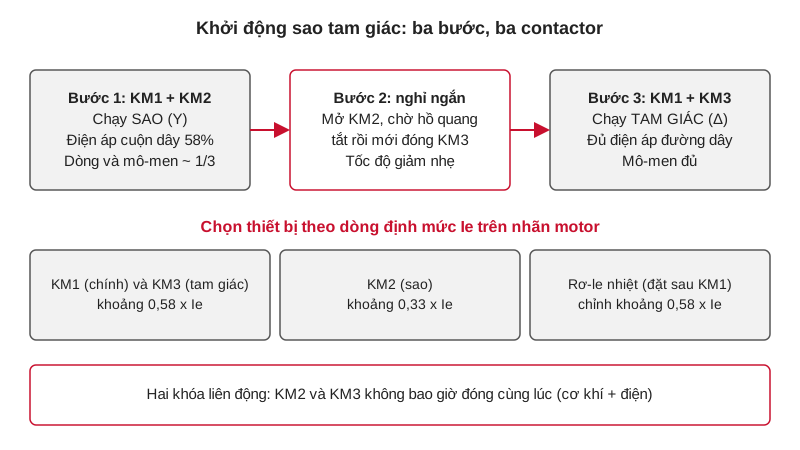
Khởi động sao tam giác: mạch chuẩn, chọn contactor, so với khởi động mềm
Trả lời nhanh: khởi động sao tam giác giảm dòng khởi động motor 3 pha xuống khoảng một phần ba bằng cách chạy đấu sao rồi chuyển sang tam giác khi motor gần đạt tốc độ…
Đọc bài · 11 phút 0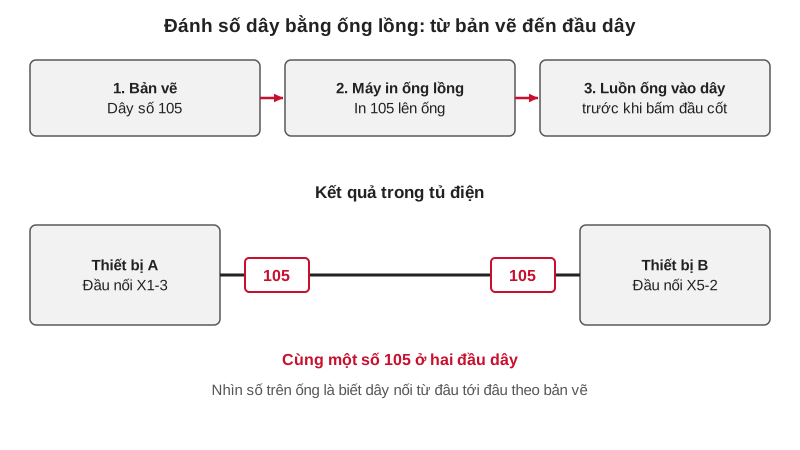
Máy in ống lồng đánh số dây và nhãn thiết bị trong tủ điện kiểu Nhật
Trả lời nhanh: máy in ống lồng in số hoặc chữ lên ống nhựa luồn vào đầu dây (マークチューブ, mark tube) để đánh số dây trong tủ điện theo bản vẽ. Cách làm kiểu Nhật là số trên…
Đọc bài · 9 phút 0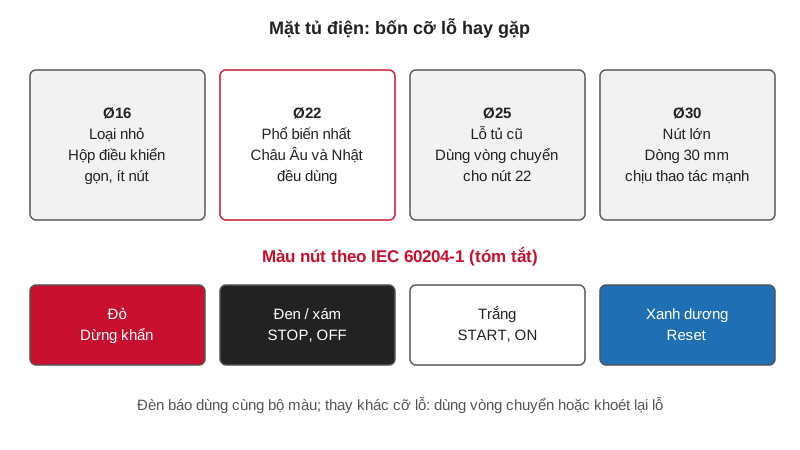
Nút nhấn đèn báo, công tắc xoay mặt tủ: lỗ Ø16, 22, 25, 30 kiểu Nhật
Trả lời nhanh: nút nhấn đèn báo mặt tủ phổ biến nhất là loại lắp lỗ Ø22, ngoài ra có Ø16 (nhỏ) và Ø30 (lớn); tủ cũ của Nhật hay có lỗ Ø25, thay bằng nút 22 qua vòng…
Đọc bài · 9 phút 0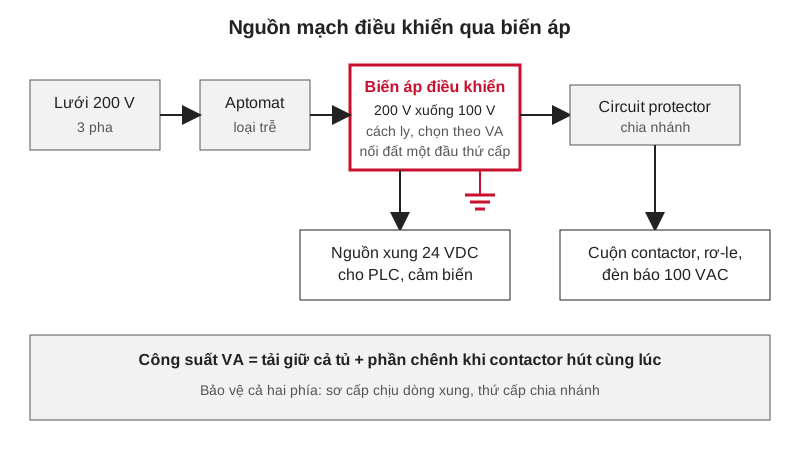
Biến áp điều khiển: chọn công suất VA cho mạch điều khiển 100V, 200V, 24VDC
Trả lời nhanh: biến áp điều khiển (制御用変圧器) là biến áp nhỏ, vài chục đến vài trăm VA, hạ điện áp động lực (200 V hoặc 380 V) xuống 100 VAC hoặc 200 VAC để cấp cuộn…
Đọc bài · 13 phút 0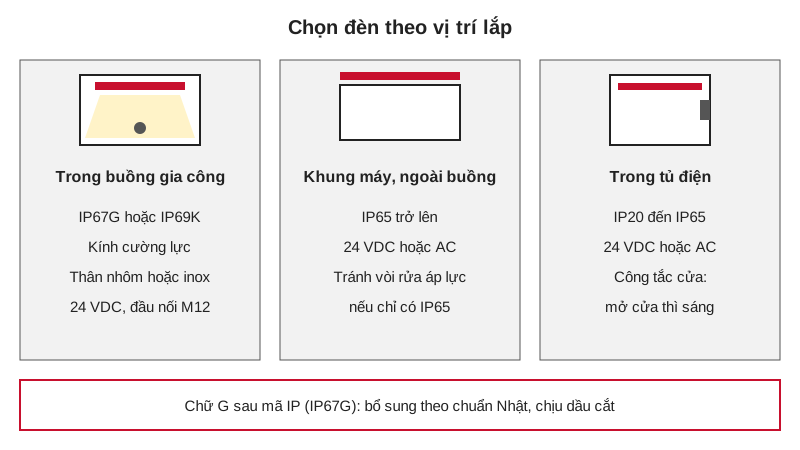
Đèn máy CNC: đèn LED chiếu sáng máy chống dầu, chống nước, cách chọn và lắp
Trả lời nhanh: đèn máy CNC (機内照明, đèn trong buồng máy) phải chịu được dầu cắt, nước làm mát, phoi và rung. Loại thường dùng là đèn LED thanh dài, thân nhôm hoặc inox…
Đọc bài · 11 phút 0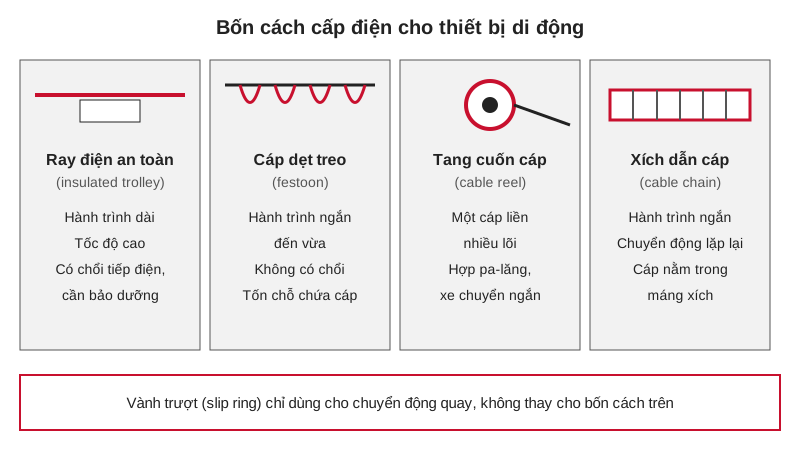
Ray điện cầu trục và cấp điện thiết bị di động: thanh dẫn an toàn, cable reel, cáp dẹt
Trả lời nhanh: ray điện cầu trục (thanh dẫn điện cách điện, tiếng Nhật là トロリー, tiếng Anh là insulated trolley) là cách cấp điện cho thiết bị chạy dọc xưởng như cầu…
Đọc bài · 11 phút 0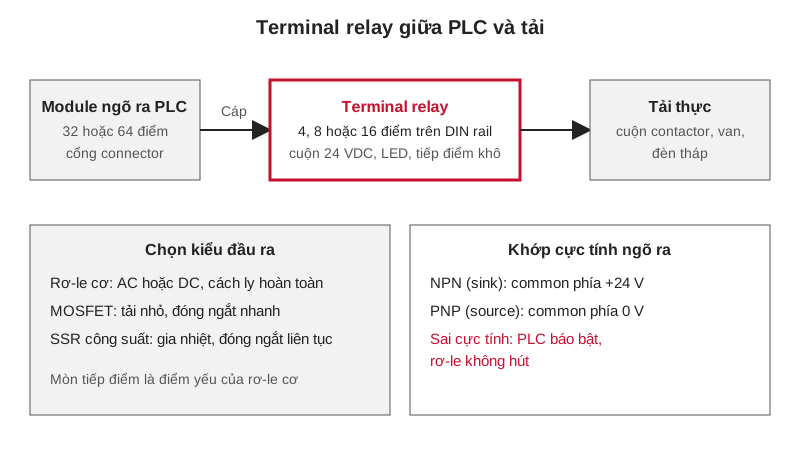
Terminal relay là gì: rơ-le giao tiếp cho PLC và đầu chuyển đổi connector
Trả lời nhanh: terminal relay là khối rơ-le nhỏ gắn trên thanh DIN rail, gộp sẵn đế cắm, rơ-le, đèn LED báo và đầu đấu dây, đặt giữa ngõ ra PLC và tải. PLC chỉ cấp dòng…
Đọc bài · 11 phút 0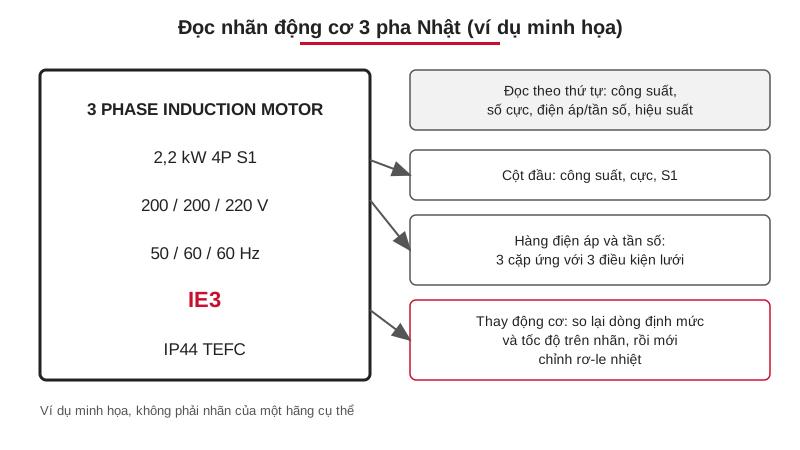
Động cơ điện 3 pha Nhật Bản: Top Runner IE3, đọc nhãn 200/200/220 V và thay động cơ cũ
Trả lời nhanh: động cơ điện 3 pha Nhật bán trong nước Nhật chịu chương trình Top Runner: từ tháng 4 năm 2015, nhà sản xuất phải đạt mức hiệu suất tương đương IE3…
Đọc bài · 9 phút 0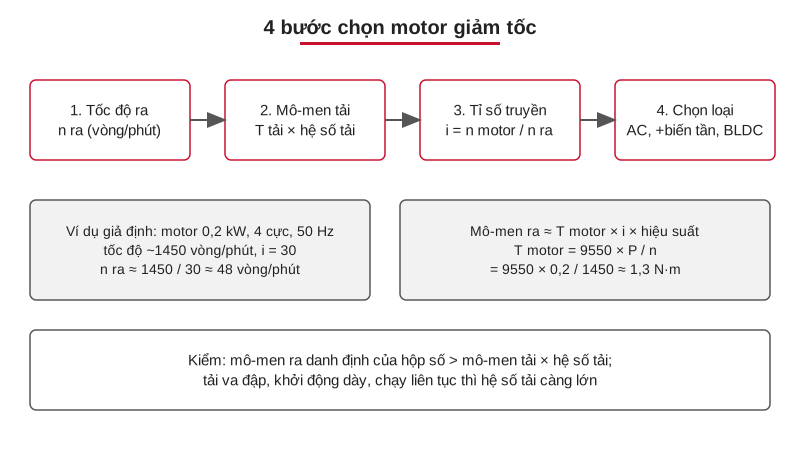
Motor giảm tốc Nhật: Oriental Motor, Sumitomo, Nissei, Tsubaki – cách chọn và so sánh loại
Trả lời nhanh: motor giảm tốc Nhật (ギヤモータ, geared motor) là motor điện ghép sẵn hộp giảm tốc, dùng cho băng tải, máy đóng gói, bàn xoay, cửa tự động. Các hãng hay gặp…
Đọc bài · 8 phút 0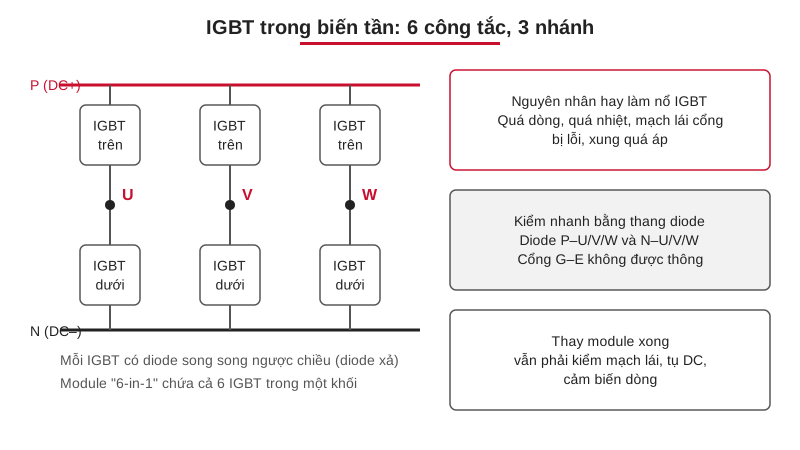
IGBT là gì? Module công suất Nhật Bản Mitsubishi, Fuji, SiC trong biến tần, servo
Trả lời nhanh: IGBT là gì? IGBT (Insulated Gate Bipolar Transistor) là linh kiện bán dẫn công suất đóng cắt dòng lớn bằng tín hiệu điện áp ở cực cổng, dùng trong biến…
Đọc bài · 9 phút 0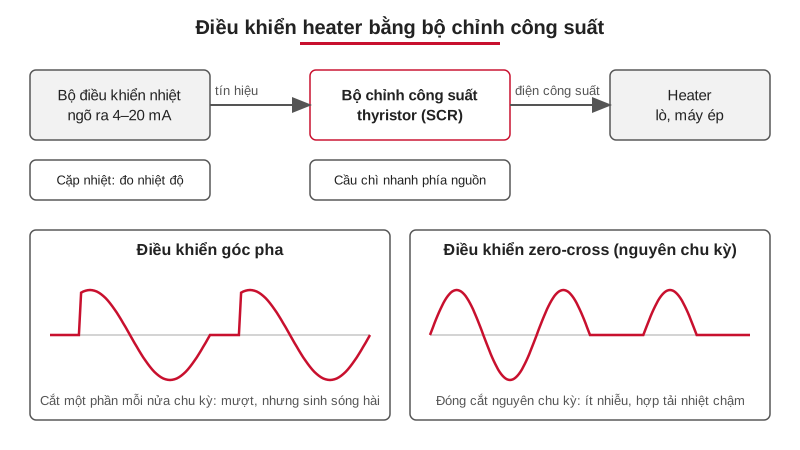
Bộ điều chỉnh công suất thyristor cho heater, lò điện: góc pha, zero-cross và chọn đúng
Trả lời nhanh: bộ điều chỉnh công suất thyristor (電力調整器, SCR power regulator) là thiết bị dùng thyristor để thay đổi công suất cấp cho tải điện trở như thanh nhiệt…
Đọc bài · 9 phút 0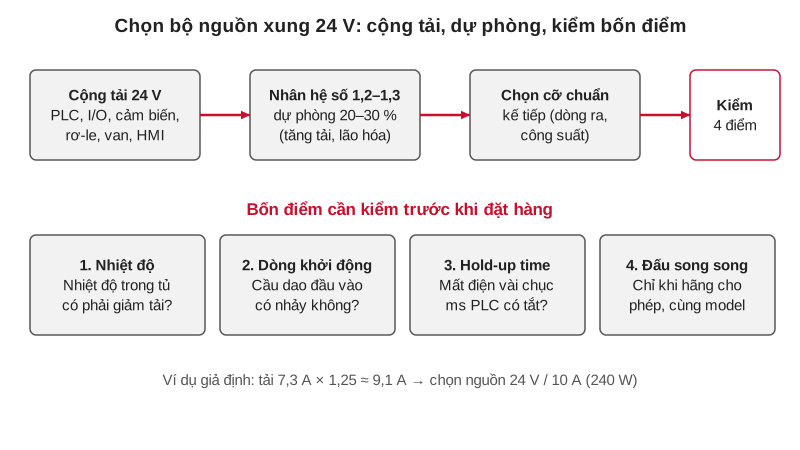
Bộ nguồn xung 24V Nhật Bản: cách chọn TDK-Lambda, Cosel, Omron cho tủ điện
Trả lời nhanh: để chọn bộ nguồn xung 24V cho tủ điện, hãy cộng dòng tải thực tế, nhân thêm 20–30 % dự phòng, rồi chọn cỡ chuẩn kế tiếp và kiểm bốn điểm: giảm tải theo…
Đọc bài · 12 phút 0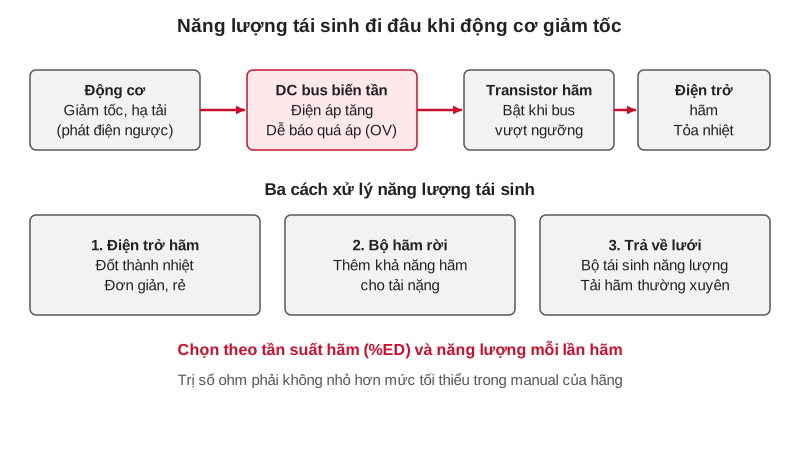
Điện trở hãm biến tần và bộ hãm tái sinh: cách chọn trị số và công suất
Trả lời nhanh: điện trở hãm biến tần dùng để đốt bỏ năng lượng tái sinh khi động cơ giảm tốc nhanh hoặc hạ tải, tránh điện áp DC bus tăng cao gây lỗi quá áp (OV). Cách…
Đọc bài · 11 phút 0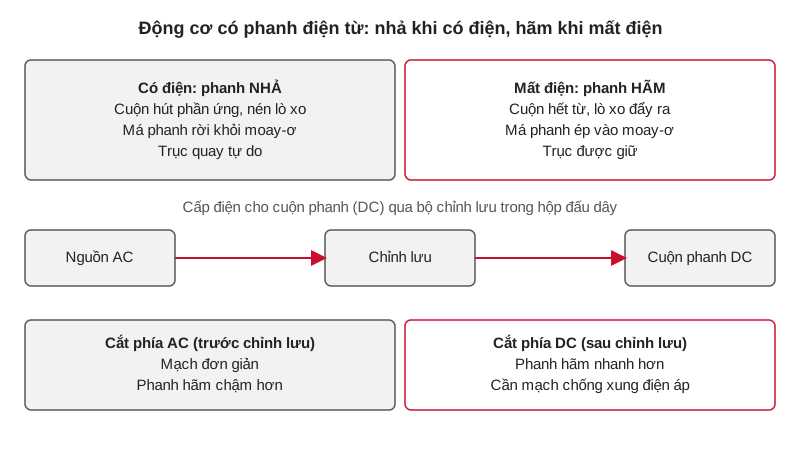
Động cơ có phanh: phanh từ, chỉnh khe hở, mạch chỉnh lưu, lỗi hay gặp
Trả lời nhanh: động cơ có phanh thường dùng phanh điện từ hãm khi mất điện: lò xo luôn ép má phanh, có điện vào cuộn phanh (DC, lấy qua bộ chỉnh lưu trong hộp đấu dây)…
Đọc bài · 11 phút 0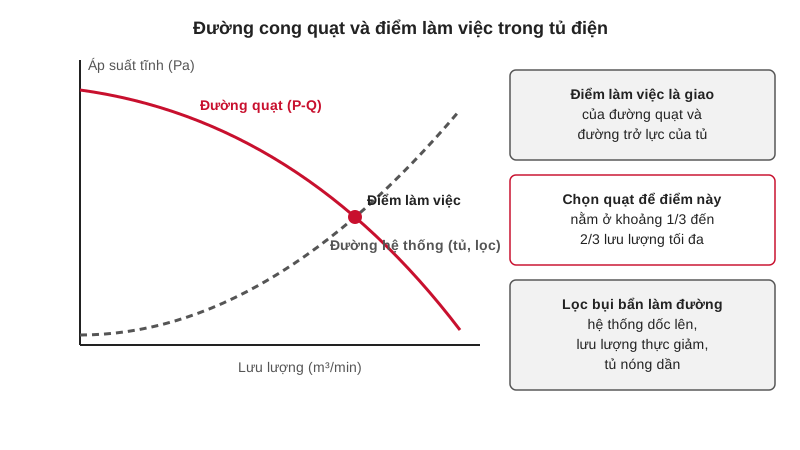
Quạt tủ điện: chọn lưu lượng, áp suất, tuổi thọ, San Ace và Oriental Motor
Trả lời nhanh: quạt tủ điện cần chọn theo lưu lượng gió đủ thải nhiệt, tính gần đúng bằng Q ≈ P / (20 · ΔT) (Q là m³/min, P là W tỏa nhiệt, ΔT là độ tăng nhiệt cho phép…
Đọc bài · 11 phút 0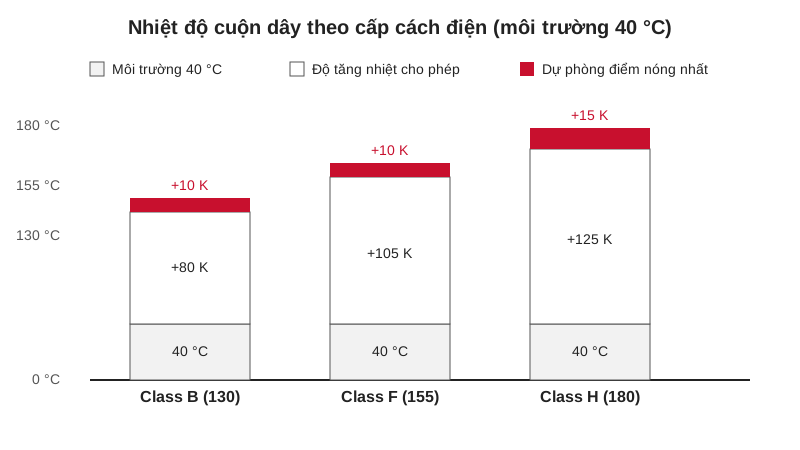
Cấp cách điện của động cơ: class B, F, H, nhiệt độ cho phép và tuổi thọ cuộn dây
Trả lời nhanh: cấp cách điện (耐熱クラス, tiếng Anh thermal class hay insulation class) cho biết nhiệt độ cao nhất mà vật liệu cách điện trong cuộn dây chịu được lâu dài:…
Đọc bài · 11 phút 0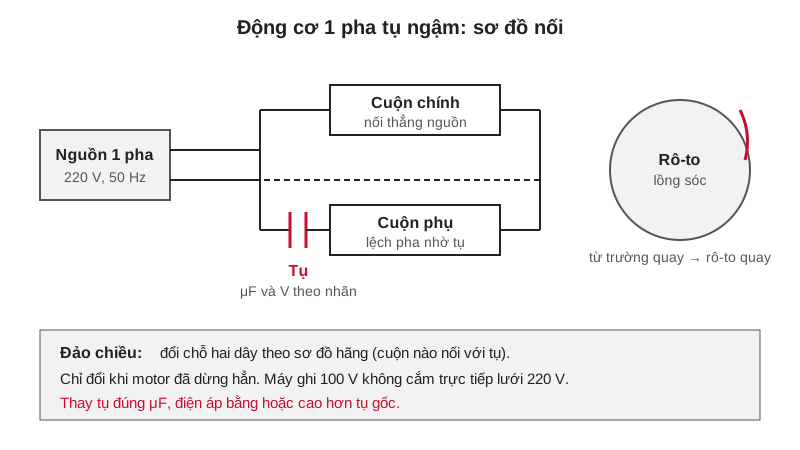
Động cơ 1 pha tụ ngậm: tụ khởi động, đảo chiều, đấu dây và lỗi thường gặp
Trả lời nhanh: động cơ 1 pha công suất nhỏ (băng tải mini, quạt, cửa tự động, máy đóng gói) chạy được nhờ cuộn chính, cuộn phụ và một tụ điện nối tiếp với cuộn phụ. Tụ…
Đọc bài · 13 phút 0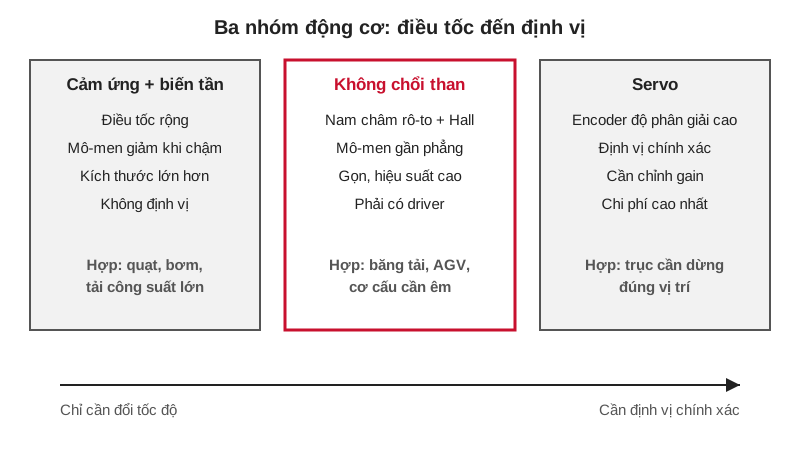
Động cơ không chổi than (BLDC): nguyên lý, so với motor cảm ứng và servo, chọn driver
Trả lời nhanh: động cơ không chổi than (brushless DC, BLDC, ブラシレスモータ) có rô-to là nam châm vĩnh cửu, stato là cuộn dây được driver đóng cắt theo vị trí rô-to do cảm…
Đọc bài · 10 phút 0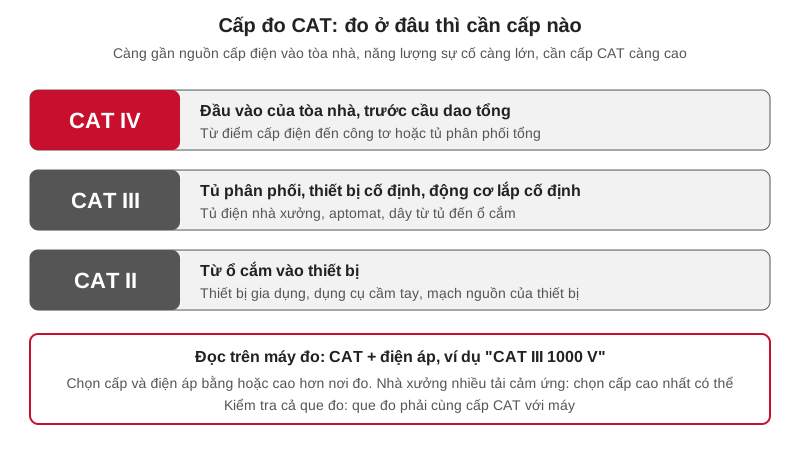
Thiết bị đo điện Nhật Bản: Hioki, Kyoritsu, Yokogawa, Sanwa và cách chọn
Trả lời nhanh: thiết bị đo điện Nhật Bản gồm vài nhóm chính, mỗi nhóm dùng cho một việc. Đồng hồ vạn năng đo áp, thông mạch, điện trở. Ampe kìm đo dòng tải và dòng rò.…
Đọc bài · 9 phút 0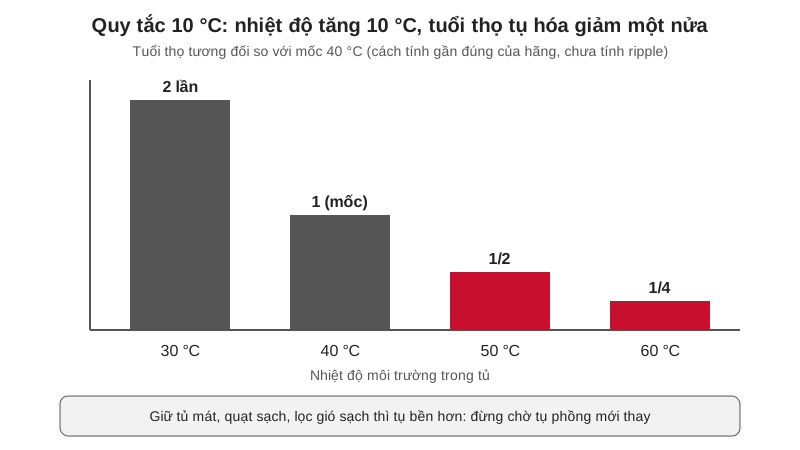
Tụ hóa Nhật (Nichicon, Rubycon, Chemi-Con): đọc thông số, tuổi thọ, khi nào thay
Trả lời nhanh: tụ hóa (tụ điện nhôm điện phân) là linh kiện hao mòn trong biến tần, servo và bộ nguồn, vì chất điện phân bên trong bay hơi dần theo nhiệt. Hãng Nhật như…
Đọc bài · 11 phút 0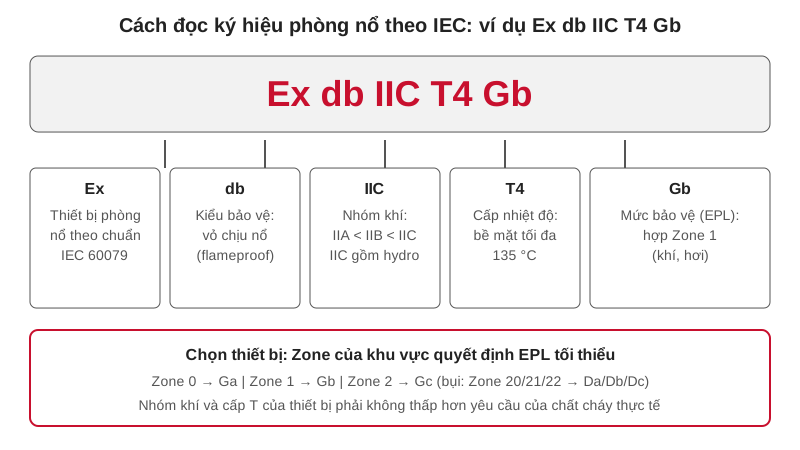
Thiết bị điện phòng nổ là gì: ký hiệu Ex, hệ Nhật, ATEX và IECEx
Trả lời nhanh: thiết bị điện phòng nổ là thiết bị được thiết kế để không trở thành nguồn gây cháy nổ ở nơi có khí, hơi dung môi hoặc bụi cháy được, như buồng sơn, kho…
Đọc bài · 13 phút 0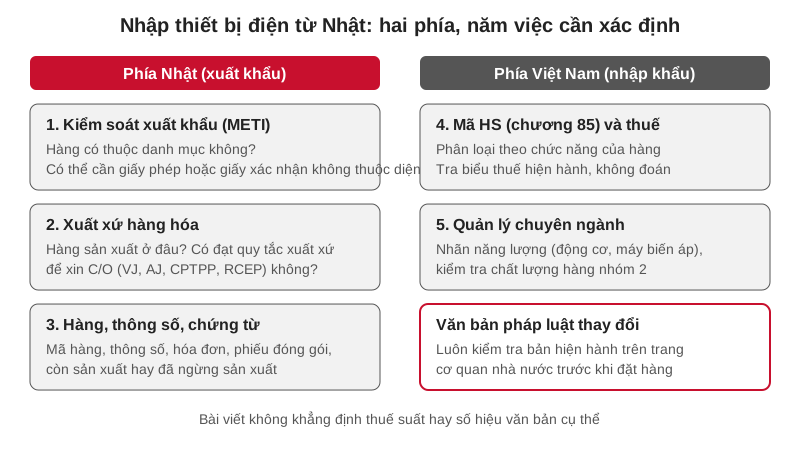
Nhập khẩu thiết bị điện từ Nhật về Việt Nam: những việc cần biết
Trả lời nhanh: khi nhập khẩu thiết bị điện từ Nhật về Việt Nam, cần xác định năm việc: hàng có thuộc diện kiểm soát xuất khẩu của Nhật (METI) không; hàng thật sự sản…
Đọc bài · 13 phút 0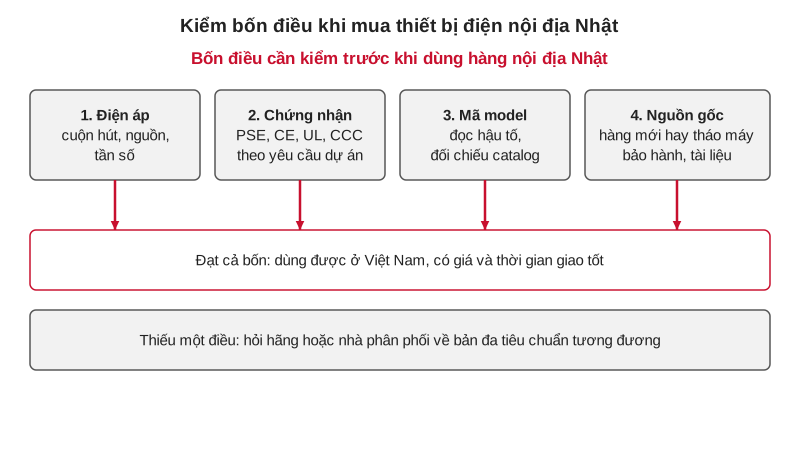
Hàng nội địa Nhật và hàng xuất khẩu: thiết bị điện khác nhau ở đâu
Trả lời nhanh: hàng nội địa nhật (国内仕様) là phiên bản thiết bị điện làm cho thị trường Nhật, còn hàng xuất khẩu là bản đa tiêu chuẩn có thêm CE, UL, CCC. Chúng khác nhau…
Đọc bài · 9 phút 0
Nối đất trong nhà máy: hệ TT, TN-S, IT và nối đất A, B, C, D kiểu Nhật
Trả lời nhanh: nối đất trong nhà máy có hai mục đích: bảo vệ người (vỏ máy nối đất để cắt khi chạm vỏ) và chức năng (thoát nhiễu cho biến tần, servo, PLC). IEC 60364…
Đọc bài · 10 phút 0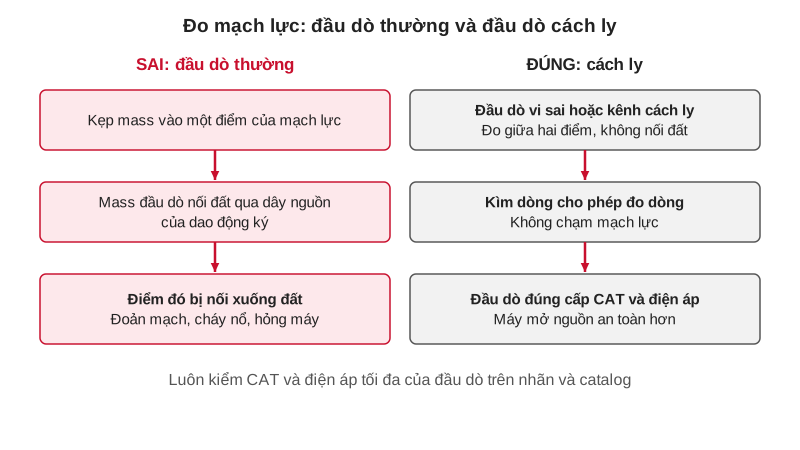
Dao động ký bắt lỗi biến tần, servo: đầu dò vi sai, kìm dòng và cách đo an toàn
Trả lời nhanh: dao động ký (oscilloscope) cho thấy hình dạng tín hiệu theo thời gian, nhờ đó bắt được lỗi mà đồng hồ vạn năng không thấy: gợn trên DC bus, xung PWM méo…
Đọc bài · 11 phút 0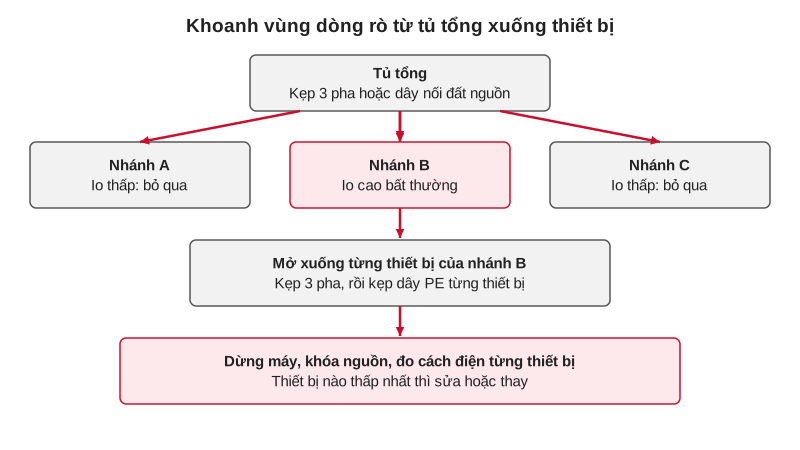
Đo dòng rò, tìm điểm chạm đất bằng ampe kìm khi máy đang chạy
Trả lời nhanh: đo dòng rò khi máy đang chạy bằng ampe kìm dòng rò: kẹp cả 3 pha (hoặc cả 2 dây của mạch 1 pha) trong một vòng kẹp để đọc dòng rò tổng, hoặc kẹp riêng…
Đọc bài · 13 phút 0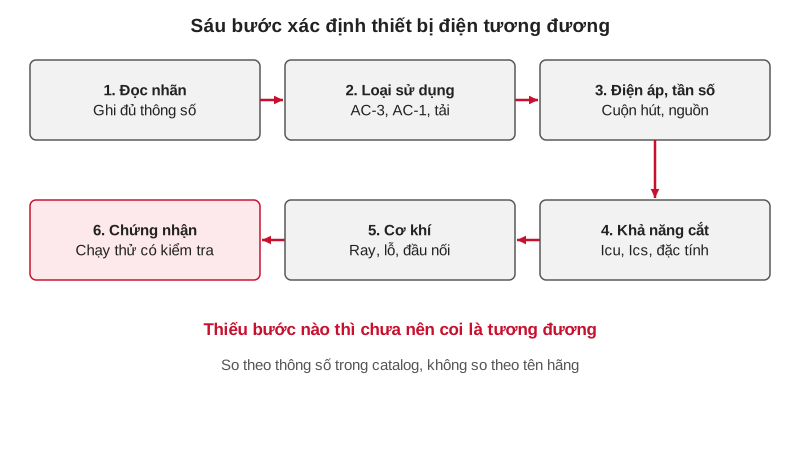
Thiết bị điện tương đương châu Âu và Nhật Bản: so thông số khi cải tạo tủ
Trả lời nhanh: tìm thiết bị điện tương đương phải so theo thông số kỹ thuật, không so theo tên hay vẻ ngoài: dòng định mức theo loại sử dụng (AC-3, AC-1), điện áp và…
Đọc bài · 9 phút 0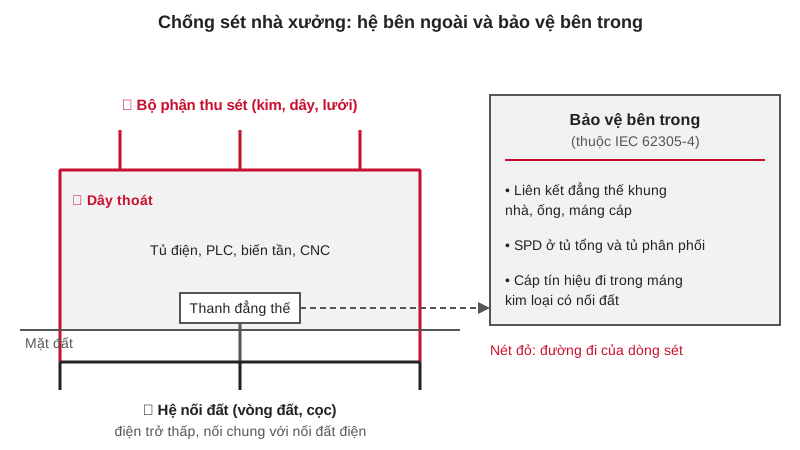
Chống sét nhà xưởng: kim thu sét, dây thoát sét, tiếp địa theo IEC 62305 và JIS
Trả lời nhanh: chống sét nhà xưởng bên ngoài gồm ba phần nối liền nhau: bộ phận thu sét (kim, dây hoặc lưới trên mái), dây thoát sét chạy xuống đất, và hệ nối đất để…
Đọc bài · 13 phút 0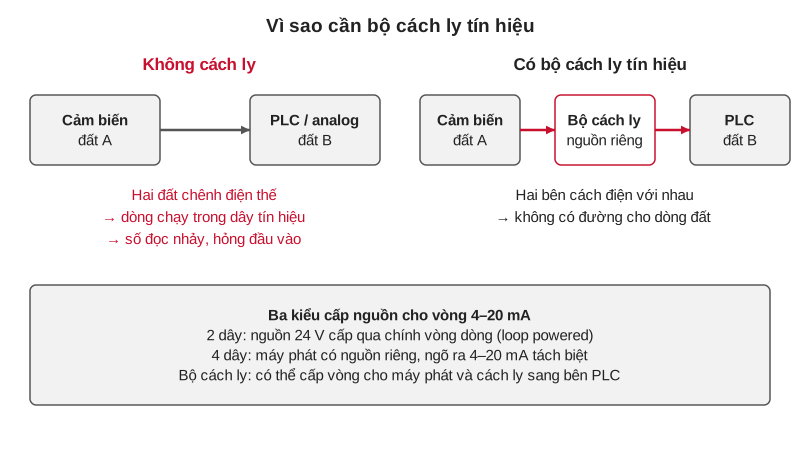
Bộ chuyển đổi tín hiệu 4-20mA và bộ cách ly: vòng đất, 2 dây, 4 dây, cách chọn
Trả lời nhanh: bộ chuyển đổi tín hiệu 4-20ma (変換器, signal conditioner) là hộp nhỏ nằm giữa cảm biến và PLC để đổi dạng tín hiệu (ví dụ nhiệt độ sang 4–20 mA), cách ly…
Đọc bài · 10 phút 0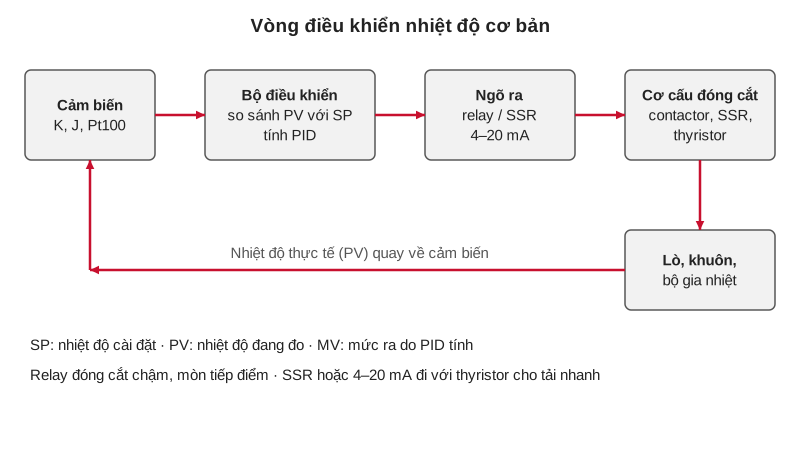
Bộ điều khiển nhiệt độ Nhật: RKC, Chino, Azbil, Omron – cách đọc mã và chọn thay thế
Trả lời nhanh: bộ điều khiển nhiệt độ (温度調節器) là thiết bị nhỏ gắn mặt tủ, nhận tín hiệu từ cảm biến K, J hay Pt100, so với nhiệt độ cài đặt rồi đóng cắt hoặc điều chỉnh…
Đọc bài · 12 phút 0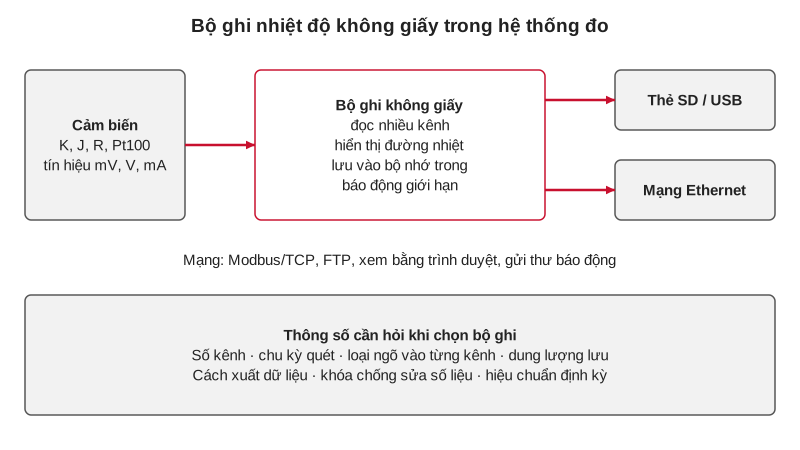
Bộ ghi nhiệt độ: recorder không giấy và data logger Yokogawa, Chino – cách chọn
Trả lời nhanh: bộ ghi nhiệt độ (記録計, recorder) là thiết bị đo nhiều kênh nhiệt độ hoặc tín hiệu khác, vẽ đường biến thiên trên màn hình hoặc giấy và lưu lại để tra cứu.…
Đọc bài · 9 phút 0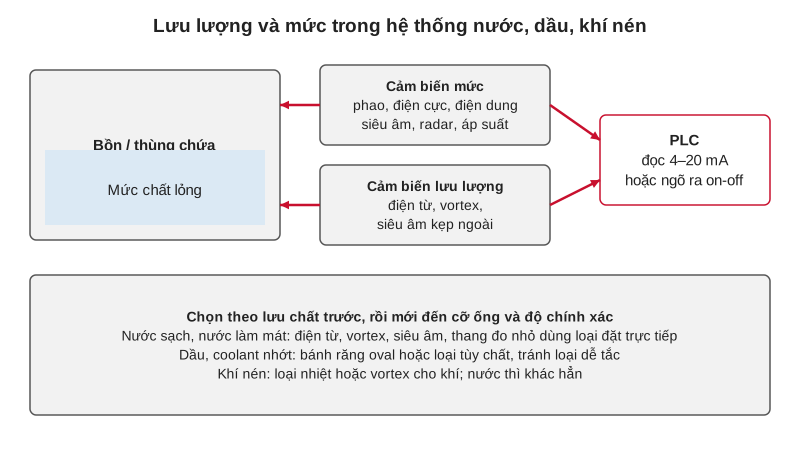
Cảm biến lưu lượng và cảm biến mức cho nước, dầu, khí nén: cách chọn
Trả lời nhanh: cảm biến lưu lượng đo lượng chất lỏng hoặc khí chạy qua ống mỗi phút; cảm biến mức đo chất lỏng trong bồn cao hay thấp. Chọn theo lưu chất trước (nước…
Đọc bài · 9 phút 0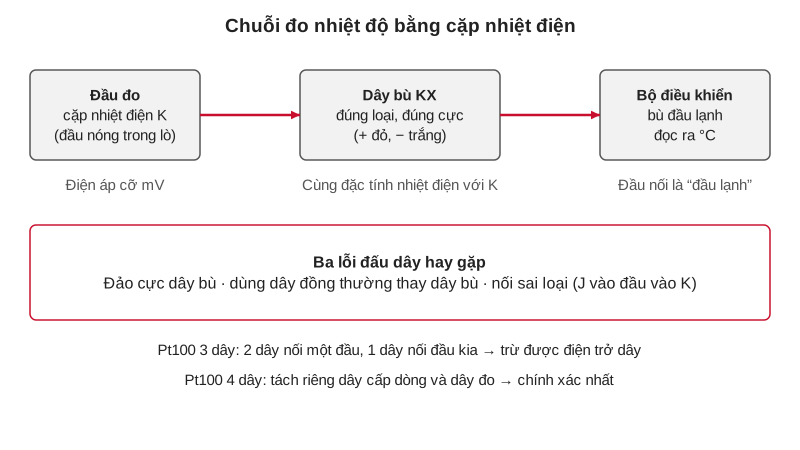
Cặp nhiệt điện và Pt100: loại K, J, R, cấp chính xác JIS, màu dây, cách đấu
Trả lời nhanh: cặp nhiệt điện (thermocouple, 熱電対) là hai dây kim loại khác nhau hàn lại ở đầu đo; khi hai đầu chênh nhiệt độ, nó sinh ra điện áp cỡ mili-vôn để bộ điều…
Đọc bài · 12 phút 0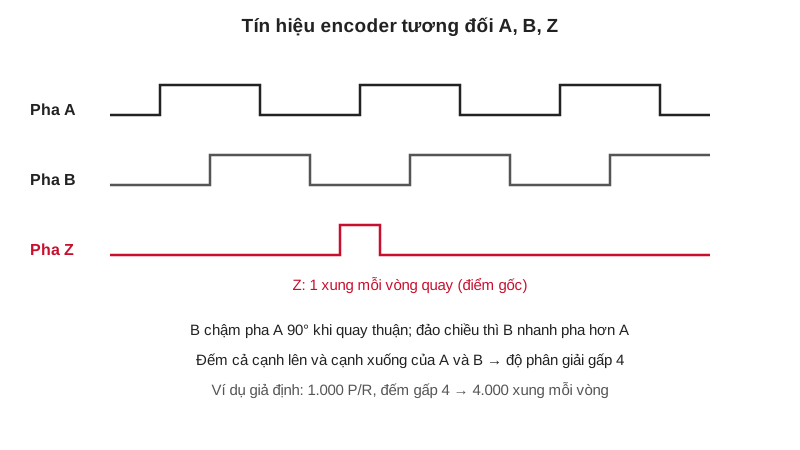
Encoder là gì: encoder quay, thước quang, resolver và cách chọn
Trả lời nhanh: encoder là gì? Encoder (エンコーダ) là cảm biến đổi chuyển động quay hoặc thẳng thành tín hiệu điện để PLC, servo, bộ đếm biết vị trí, tốc độ và chiều quay.…
Đọc bài · 10 phút 0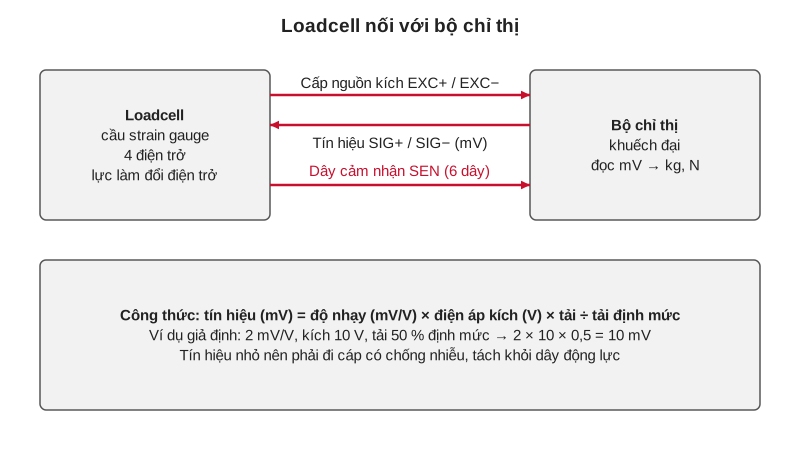
Loadcell là gì: nguyên lý, mV/V, đấu dây 4/6 dây và bộ chỉ thị Unipulse, Kyowa
Trả lời nhanh: loadcell (ロードセル) là cảm biến đổi lực hoặc trọng lượng thành tín hiệu điện nhỏ, đo bằng mili-vôn trên mỗi vôn nguồn kích (mV/V). Bên trong là bốn điện trở…
Đọc bài · 10 phút 0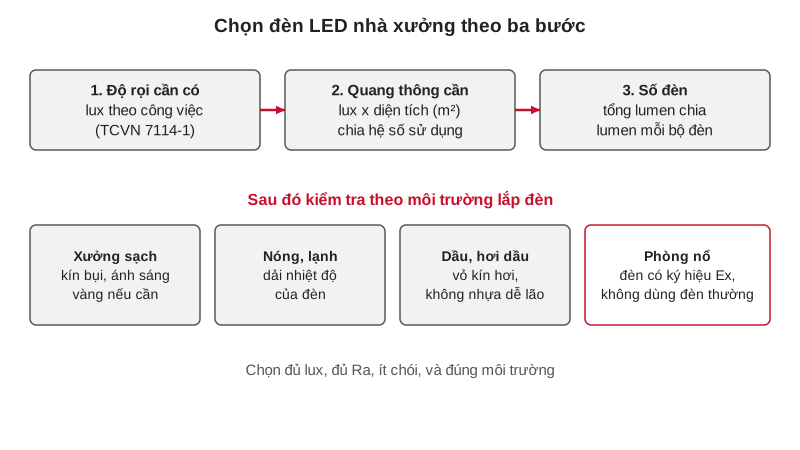
Đèn LED nhà xưởng: chọn độ rọi, đèn phòng sạch, đèn phòng nổ
Trả lời nhanh: khi chọn đèn led nhà xưởng, đừng chọn theo watt. Hãy chọn theo độ rọi (lux) cần cho công việc, lấy từ TCVN 7114-1:2008 (ví dụ 300 lux gia công thô, 500…
Đọc bài · 10 phút 0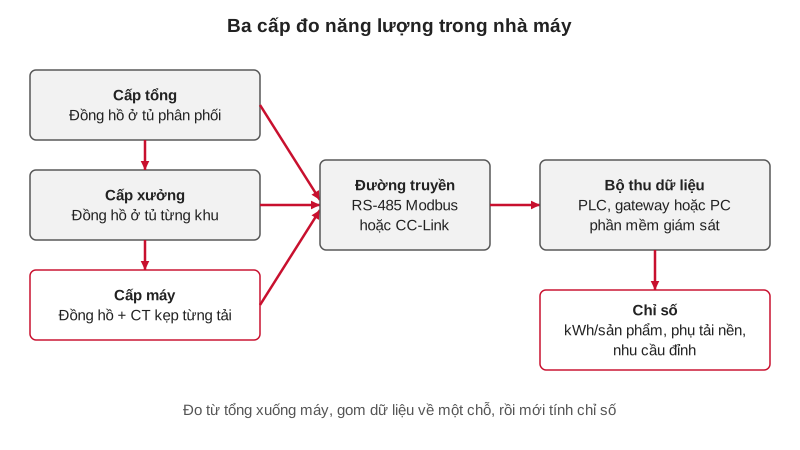
Hệ thống giám sát năng lượng nhà máy: đồng hồ điện, CT, Modbus và chỉ số kWh/sản phẩm
Trả lời nhanh: hệ thống giám sát năng lượng là bộ đồng hồ đo điện có truyền thông, đường dữ liệu (RS-485 Modbus, CC-Link) và phần mềm, đo từ cấp tổng xuống xưởng và…
Đọc bài · 10 phút 0
Top Runner của Nhật Bản và luật tiết kiệm năng lượng: bài học cho nhà máy
Trả lời nhanh: top runner là chương trình của Nhật Bản buộc nhà sản xuất và nhập khẩu đưa hiệu suất máy móc lên mức của sản phẩm tốt nhất trên thị trường, áp dụng cho…
Đọc bài · 9 phút 0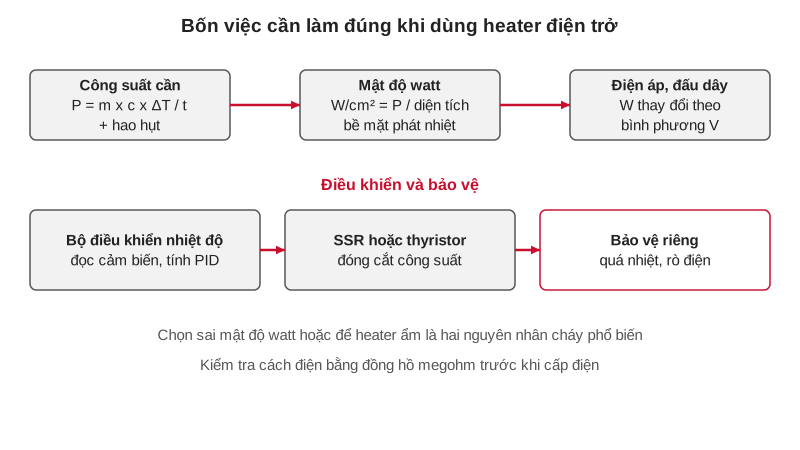
Thanh nhiệt (heater): chọn loại, tính công suất và mật độ watt cho đúng
Trả lời nhanh: thanh nhiệt là phần tử gia nhiệt điện trở, chọn đúng khi làm bốn việc: tính công suất theo Q = m x c x ΔT chia thời gian, kiểm mật độ watt (W/cm²) theo…
Đọc bài · 10 phút 0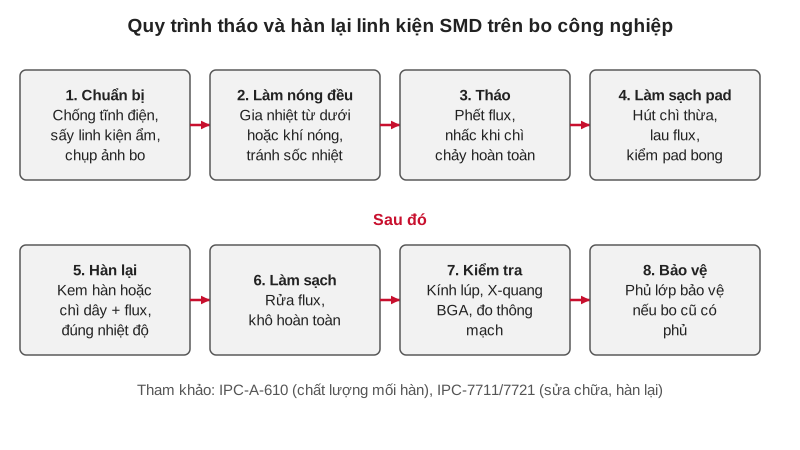
Hàn linh kiện SMD, QFP, BGA khi sửa bo mạch: trạm hàn Hakko, tiêu chuẩn IPC
Trả lời nhanh: để hàn linh kiện SMD (và QFP, BGA) khi sửa bo mạch công nghiệp, cần ba nhóm dụng cụ: mỏ hàn điều nhiệt cho chip nhỏ và chân đơn, trạm khí nóng để tháo và…
Đọc bài · 10 phút 0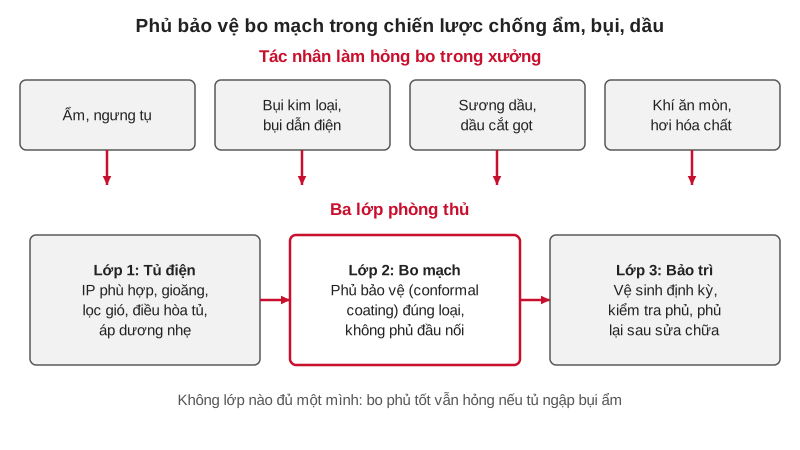
Phủ bảo vệ bo mạch (conformal coating): chống ẩm, bụi, dầu cho bo công nghiệp
Trả lời nhanh: phủ bảo vệ bo mạch (conformal coating) là lớp màng mỏng polymer phủ lên bo để chống ẩm, bụi dẫn điện, sương dầu và khí ăn mòn, giúp bo biến tần, servo…
Đọc bài · 9 phút 0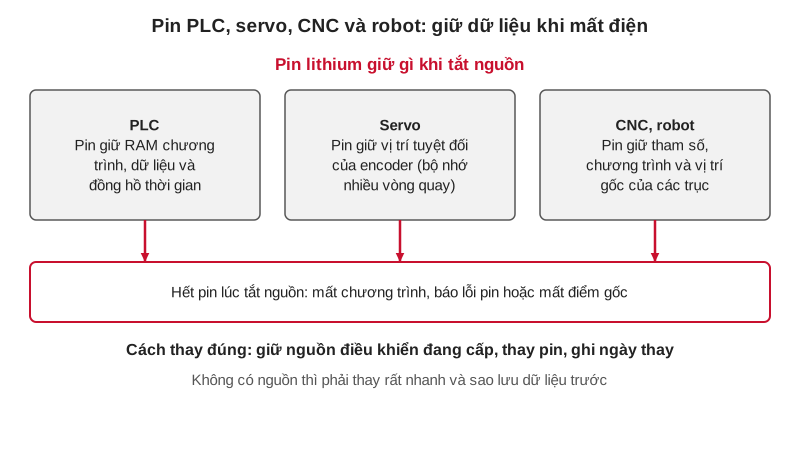
Pin PLC, pin servo, pin CNC: mã tương đương và cách thay pin
Trả lời nhanh: pin PLC (và pin servo, pin CNC, pin robot) là pin lithium nhỏ giữ chương trình trong RAM, đồng hồ và vị trí tuyệt đối của encoder khi máy tắt nguồn. Mỗi…
Đọc bài · 9 phút 0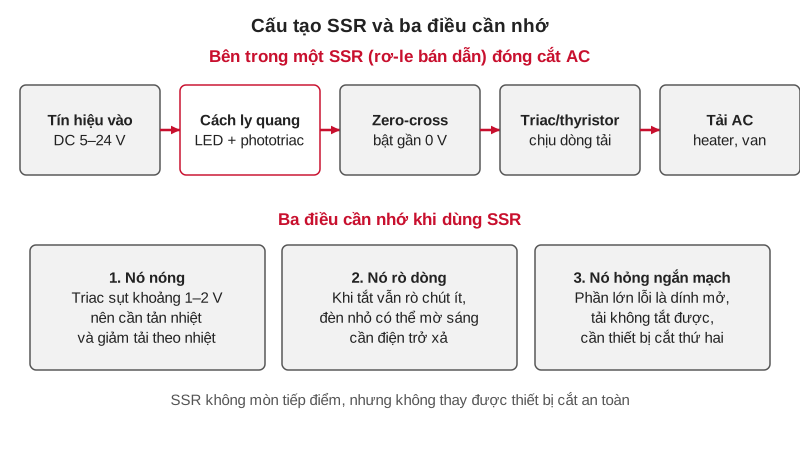
Rơ-le bán dẫn SSR và photocoupler: nguyên lý, cách chọn, thay thế
Trả lời nhanh: rơ-le bán dẫn SSR (solid state relay) dùng linh kiện bán dẫn như triac hoặc thyristor thay tiếp điểm cơ, đóng cắt nhanh, êm, không mòn tiếp điểm, rất hợp…
Đọc bài · 10 phút 0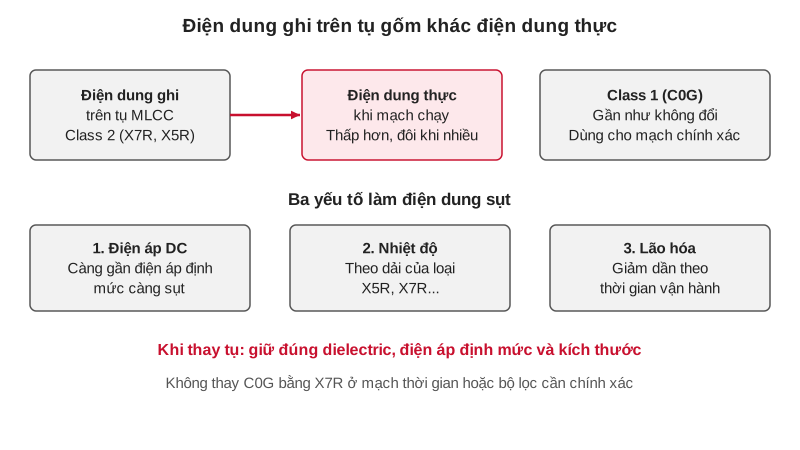
Tụ gốm MLCC, tụ film, siêu tụ: đặc tính, mã đọc và cách chọn thay khi sửa bo
Trả lời nhanh: tụ gốm MLCC chia hai nhóm: Class 1 (C0G) có điện dung gần như không đổi, dùng cho mạch chính xác; Class 2 (X7R, X5R) có điện dung lớn trong thân nhỏ…
Đọc bài · 10 phút 0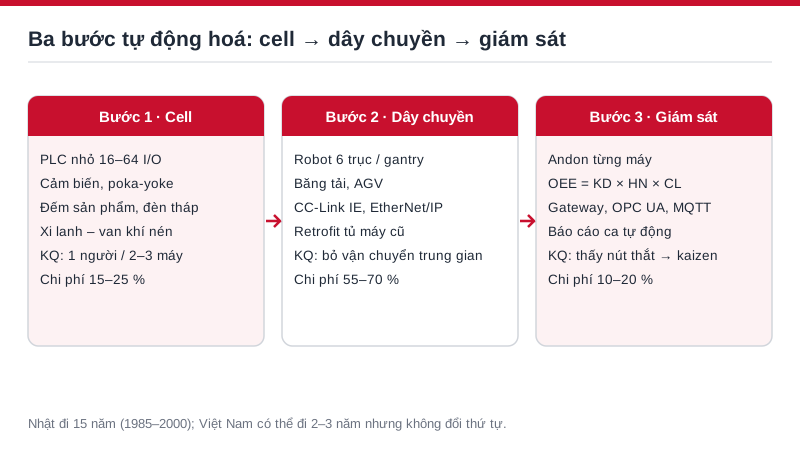
Tự động hoá từ từng cell đến dây chuyền: lộ trình 3 bước cho nhà máy Việt Nam theo cách Nhật đã làm
Tự động hoá một nhà máy không phải là mua một dây chuyền; đó là một chuỗi ba bước mà công nghiệp Nhật đã đi trong khoảng 15 năm (1985–2000): tự động hoá từng cell, nối…
Đọc bài · 10 phút 0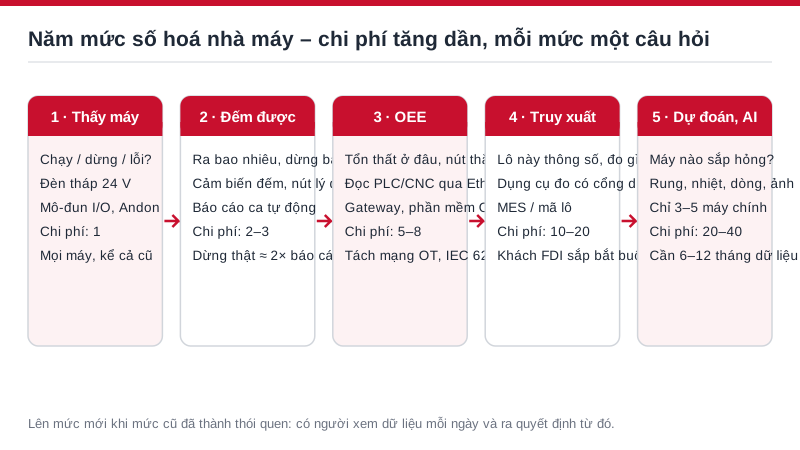
Số hoá nhà máy Việt Nam theo 5 mức: bắt đầu từ phần rẻ – đèn tháp, đếm sản phẩm, báo cáo ca – trước khi nói đến IoT và bảo trì dự đoán
Số hoá nhà máy ở Việt Nam đang bị hiểu là mua một nền tảng IoT lớn, gắn cảm biến khắp nơi rồi chờ dữ liệu "tự nói". Kết quả thường là dashboard đẹp trong phòng họp còn…
Đọc bài · 10 phút 0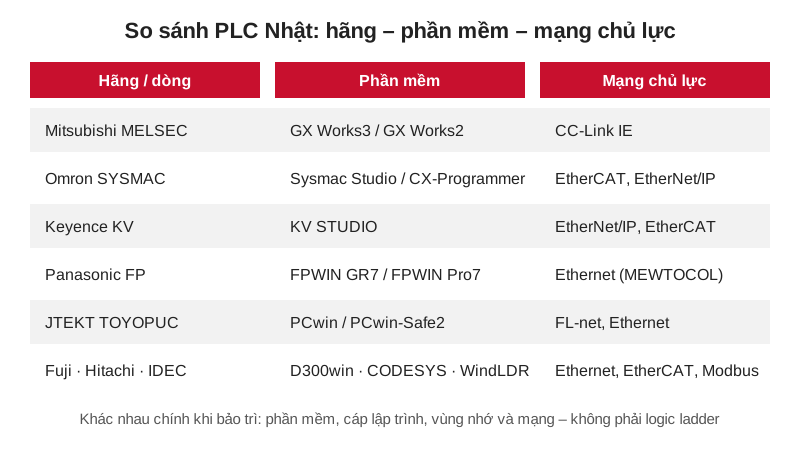
So sánh PLC Nhật: Mitsubishi, Omron, Keyence, Panasonic, TOYOPUC và các hãng khác
Trả lời nhanh: so sánh PLC Nhật không phải để tìm hãng “tốt nhất”, mà để biết hãng nào hợp với máy và đội bảo trì của mình. Mitsubishi MELSEC phổ biến nhất trên máy gốc…
Đọc bài · 10 phút 0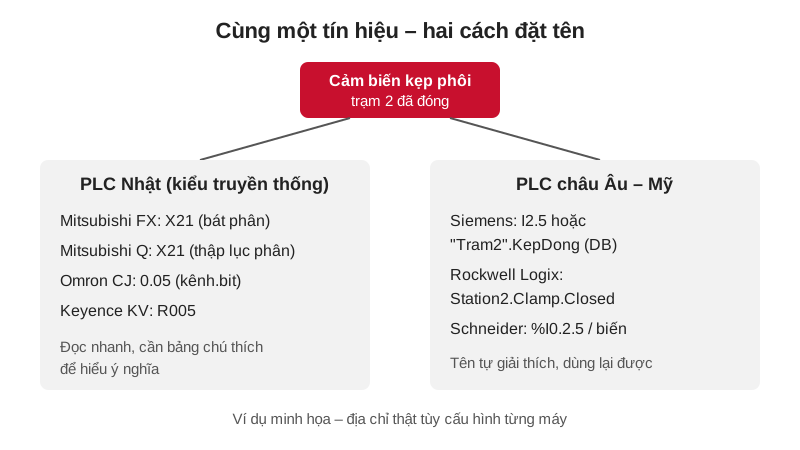
PLC Nhật và PLC châu Âu (Siemens, Rockwell, Schneider) khác nhau thế nào
Trả lời nhanh: PLC Nhật và PLC châu Âu – Mỹ khác nhau chủ yếu ở cách tổ chức chương trình, không phải ở độ bền. PLC Nhật (Mitsubishi, Omron, Keyence) quen dùng ladder…
Đọc bài · 9 phút 0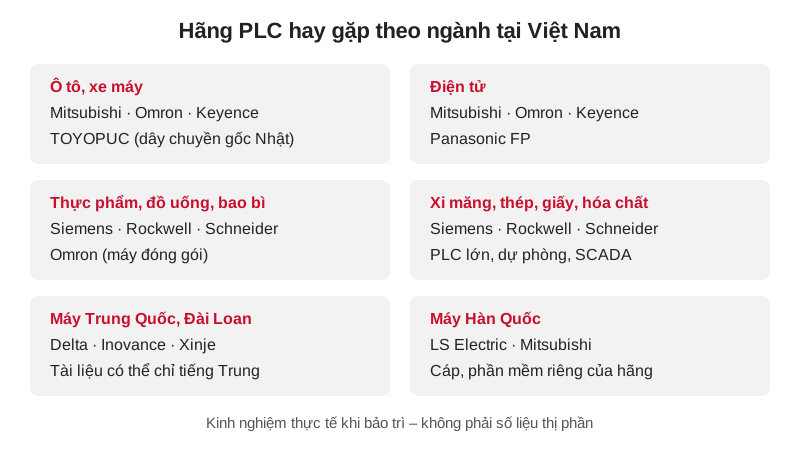
Hãng PLC phổ biến ở Việt Nam theo từng ngành: ô tô, điện tử, thực phẩm, xi măng
Trả lời nhanh: hãng PLC phổ biến ở Việt Nam phụ thuộc rất nhiều vào ngành và nước xuất xứ của máy. Nhà máy ô tô, xe máy, điện tử vốn Nhật chủ yếu gặp Mitsubishi, Omron…
Đọc bài · 9 phút 0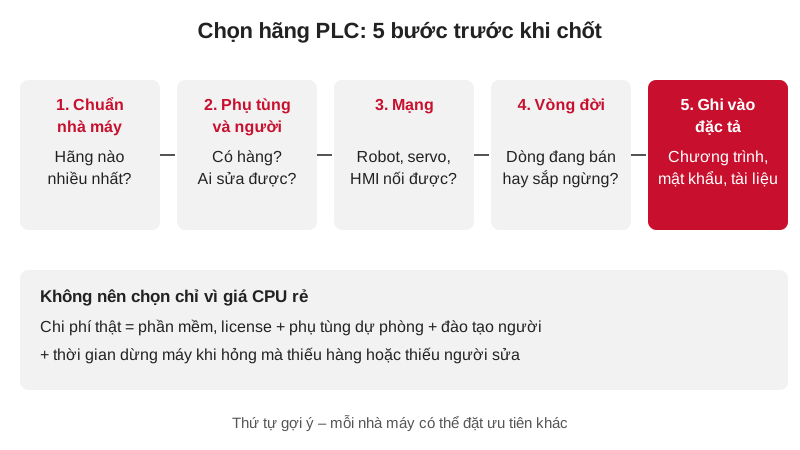
Chọn hãng PLC cho máy mới, cải tạo: phụ tùng, kỹ sư, license, vòng đời
Trả lời nhanh: chọn hãng PLC cho máy mới không nên dựa vào giá CPU. Thứ cần hỏi trước là: xưởng đang dùng hãng nào nhiều nhất, phụ tùng có sẵn ở Việt Nam không, đội bảo…
Đọc bài · 9 phút 0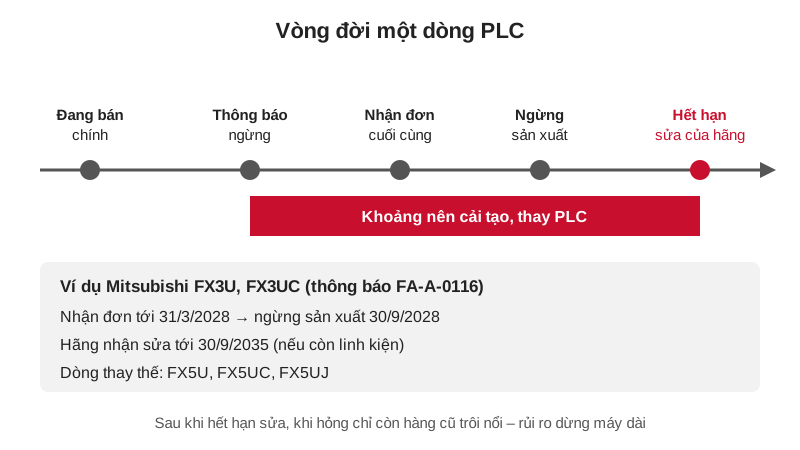
PLC ngừng sản xuất: vòng đời PLC các hãng và dòng thay thế (FX3U, Q, CS1, S7-300, SLC 500)
Trả lời nhanh: PLC ngừng sản xuất không có nghĩa máy phải dừng ngay, nhưng là lúc phải lên kế hoạch. Theo thông báo chính thức: Mitsubishi FX3U, FX3UC ngừng sản xuất…
Đọc bài · 8 phút 0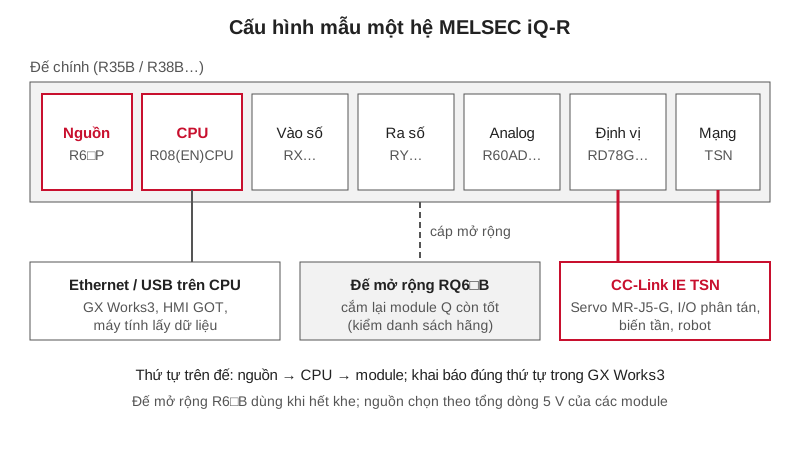
PLC Mitsubishi iQ-R: chọn CPU, đế, module và cấu hình cho dây chuyền
Trả lời nhanh: PLC Mitsubishi iQ-R (MELSEC iQ-R) là dòng PLC dạng module, cỡ trung và lớn của Mitsubishi Electric, thay cho Q series trên các dây chuyền mới. Một hệ gồm…
Đọc bài · 12 phút 0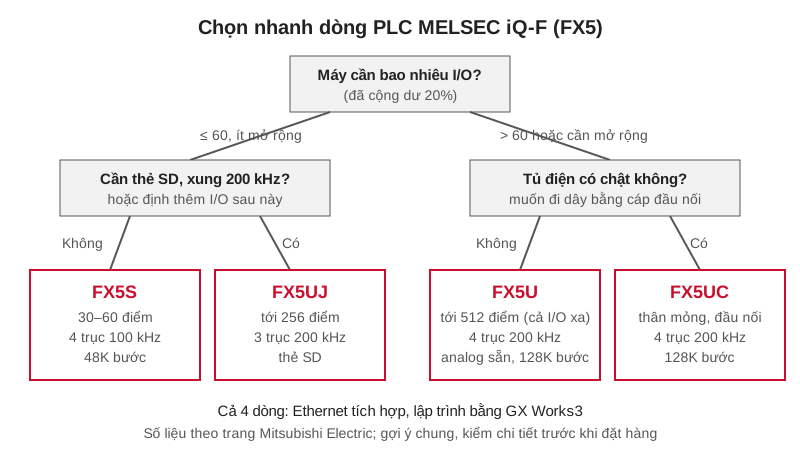
PLC Mitsubishi FX5U, FX5UC, FX5UJ, FX5S: khác nhau thế nào, chọn dòng nào
Trả lời nhanh: PLC Mitsubishi FX5U là dòng PLC nhỏ gọn phổ biến nhất trong họ MELSEC iQ-F, đi cùng ba dòng anh em: FX5S (rẻ, ít I/O), FX5UJ (cỡ vừa, có thẻ SD), FX5UC…
Đọc bài · 10 phút 0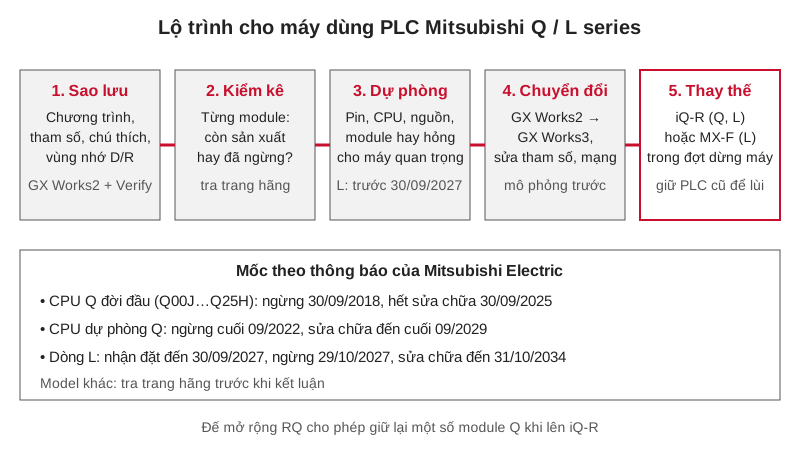
Bảo trì PLC Mitsubishi Q series và L series trên máy cũ: sao lưu, lỗi, nâng cấp
Trả lời nhanh: PLC Mitsubishi Q series (MELSEC-Q) và L series (MELSEC-L) vẫn chạy trên rất nhiều máy, dây chuyền ở Việt Nam. Việc cần làm ngay là sao lưu đủ chương…
Đọc bài · 9 phút 0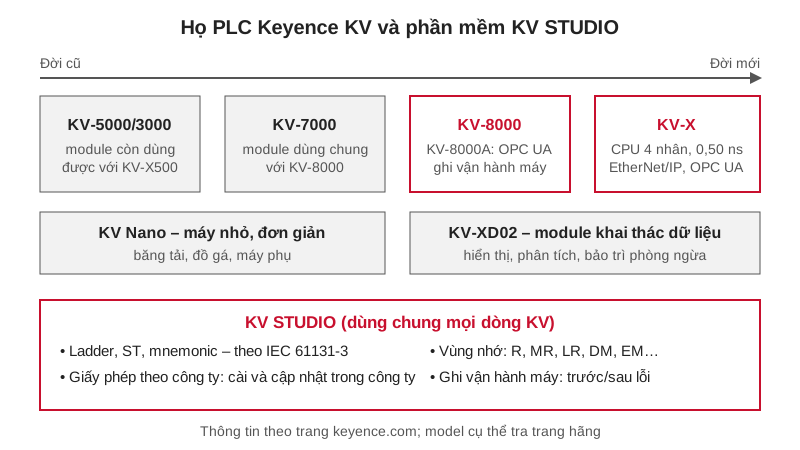
PLC Keyence KV-X, KV-8000, KV Nano và KV STUDIO: hiểu để bảo trì máy Nhật
Trả lời nhanh: PLC Keyence là dòng PLC của hãng Keyence (Nhật), hay gặp trên máy chuyên dụng do các nhà chế tạo Nhật làm: máy kiểm tra, máy lắp ráp, máy đóng gói. Các…
Đọc bài · 9 phút 0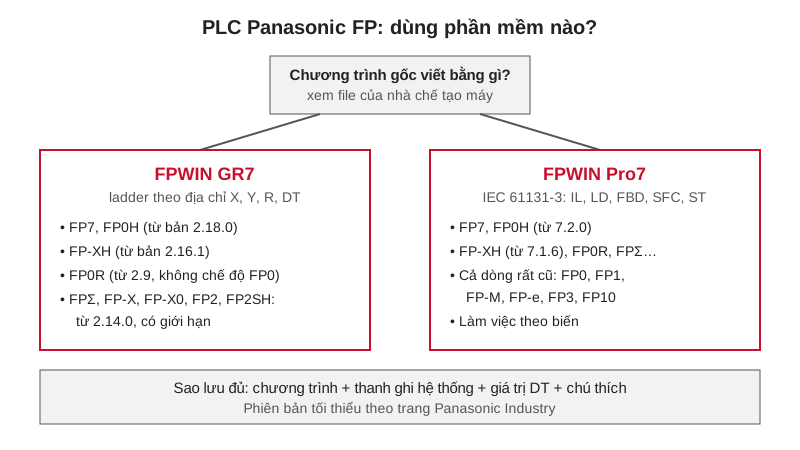
PLC Panasonic FP0H, FP7, FP-XH, FP0R: phần mềm FPWIN GR7, vùng nhớ, bảo trì
Trả lời nhanh: PLC Panasonic là họ PLC FP của Panasonic Industry (trước đây nhiều máy còn mang nhãn NAIS hoặc Matsushita). Các dòng hay gặp: FP0H và FP0R (nhỏ gọn, ghép…
Đọc bài · 9 phút 0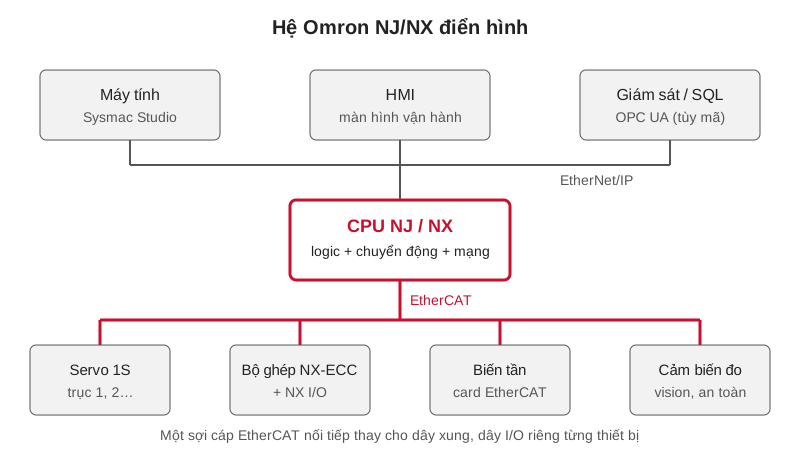
PLC Omron NJ NX (Sysmac): cấu tạo, các dòng CPU và điều khiển chuyển động
Trả lời nhanh: plc omron nj nx (dòng Sysmac) là bộ điều khiển máy gộp chung logic tuần tự, điều khiển chuyển động servo qua EtherCAT, mạng EtherNet/IP và kết nối dữ…
Đọc bài · 11 phút 0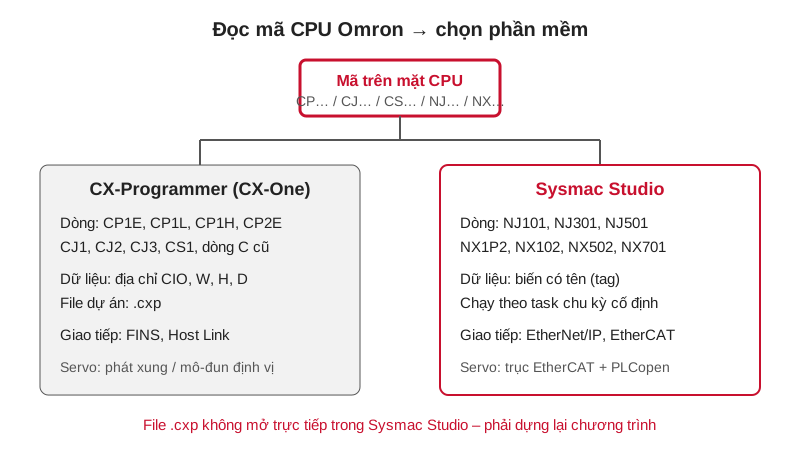
Sysmac Studio và CX-Programmer khác nhau thế nào – PLC Omron nào dùng phần mềm nào
Trả lời nhanh: sysmac studio là phần mềm lập trình cho dòng Omron NJ/NX/NY, còn CX-Programmer (nằm trong bộ CX-One) dùng cho các dòng đời trước và dòng nhỏ: CP1E, CP1L…
Đọc bài · 9 phút 0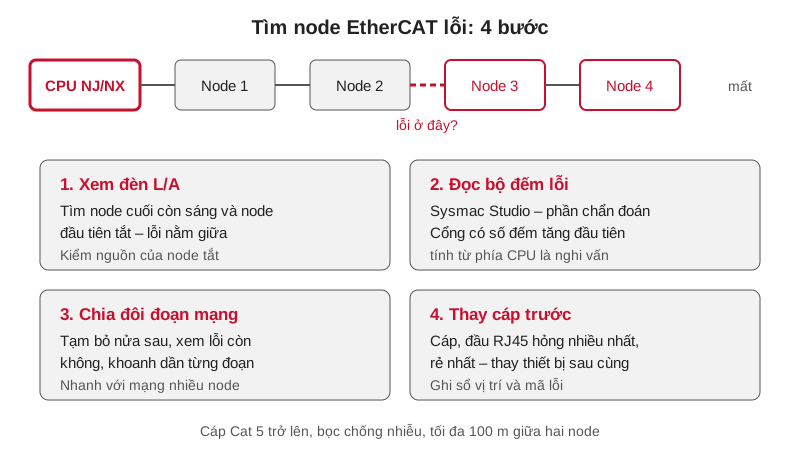
EtherCAT Omron: cấu hình NX I/O, servo 1S và cách tìm node lỗi
Trả lời nhanh: ethercat omron là mạng nối CPU NJ/NX với servo 1S, G5 (bản EtherCAT), cụm I/O từ xa qua bộ ghép NX-ECC201/202/203, biến tần và cảm biến trên một sợi cáp…
Đọc bài · 9 phút 0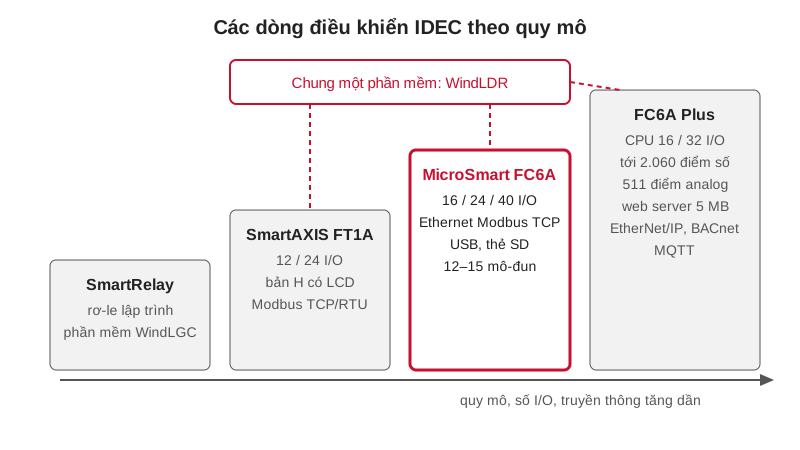
PLC IDEC MicroSmart FC6A, FC6A Plus, SmartAXIS: chọn dòng nào, lập trình WindLDR
Trả lời nhanh: plc idec phổ biến hiện nay là dòng MicroSmart FC6A – loại liền khối 16, 24, 40 I/O có sẵn cổng Ethernet (Modbus TCP), cổng USB, khe thẻ SD – và bản lớn…
Đọc bài · 8 phút 0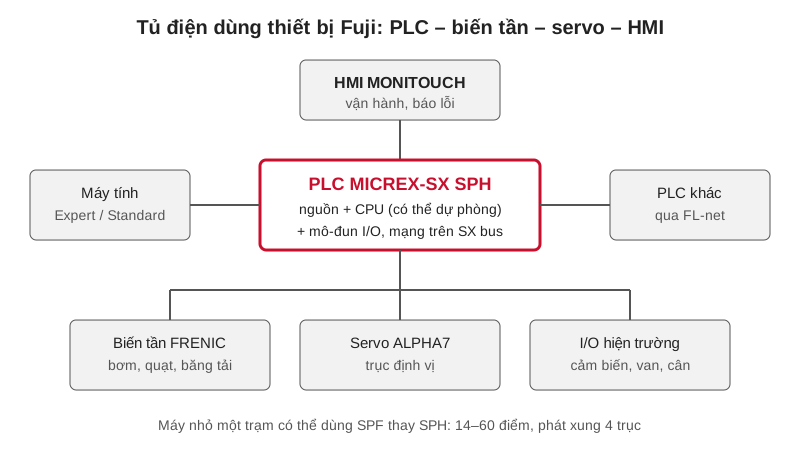
PLC Fuji Electric MICREX-SX (SPH, SPF): các dòng CPU, phần mềm và mạng
Trả lời nhanh: plc fuji của Fuji Electric hiện nay là dòng MICREX-SX, gồm SPH (loại mô-đun gắn đế, từ SPH300 tới SPH5000) và SPF (loại nhỏ gọn 14–60 điểm, có phát xung…
Đọc bài · 9 phút 0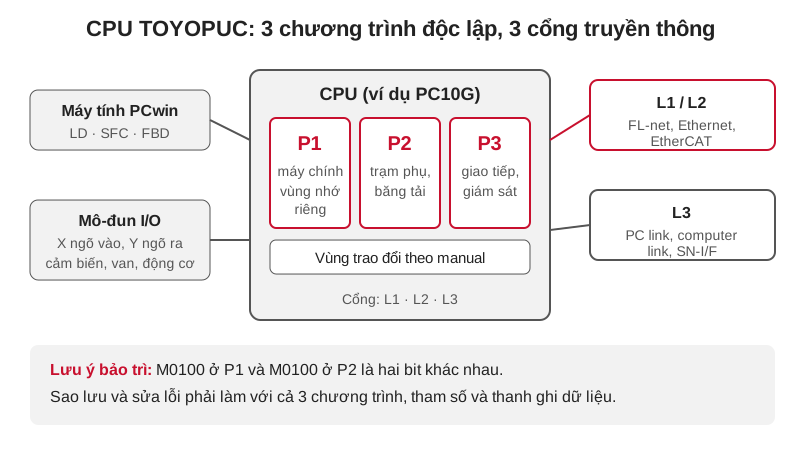
PLC TOYOPUC của JTEKT: lịch sử, cấu tạo, các dòng và phần mềm PCwin
Trả lời nhanh: plc toyopuc là dòng PLC do JTEKT (trước là Toyoda Koki – hãng máy công cụ Nhật) phát triển, hay gặp trên dây chuyền gia công, lắp ráp linh kiện ô tô và…
Đọc bài · 11 phút 0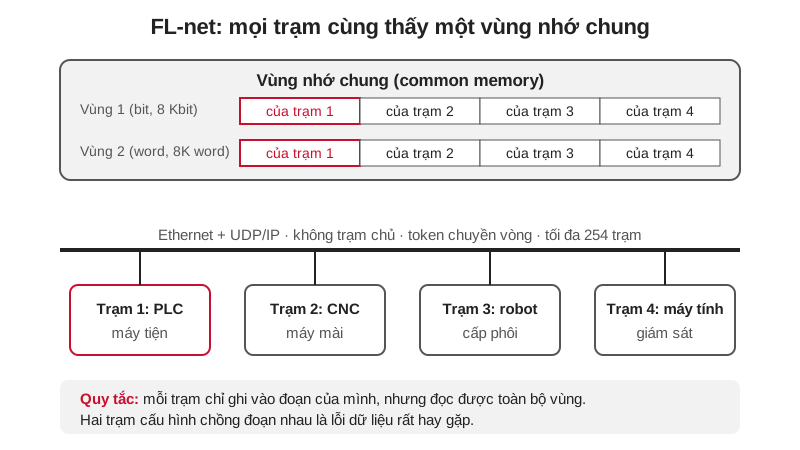
FL-net là gì? Mạng PLC chuẩn Nhật và PLC an toàn TOYOPUC-PCS
Trả lời nhanh: fl-net là mạng công nghiệp dựa trên Ethernet do JEMA (Hiệp hội các nhà sản xuất điện Nhật Bản) quản lý, dùng chủ yếu để các bộ điều khiển trao đổi dữ…
Đọc bài · 9 phút 0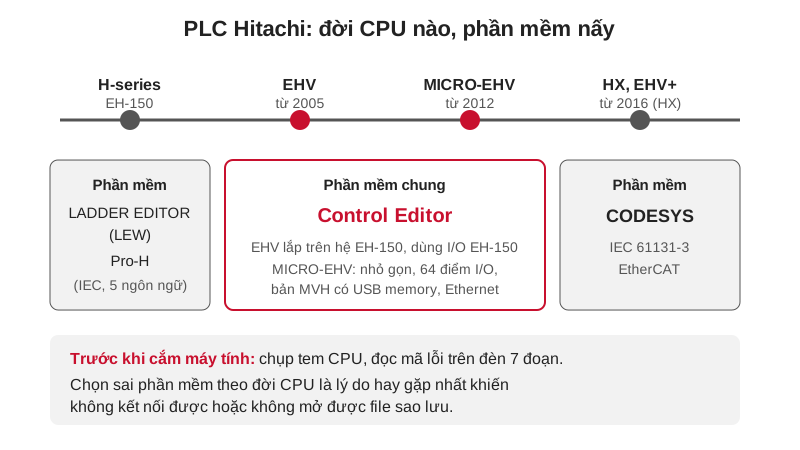
PLC Hitachi: EH-150, EHV, MICRO-EHV, HX – phần mềm, sao lưu, thay thế
Trả lời nhanh: plc hitachi hiện do Hitachi Industrial Equipment Systems (Hitachi Sanki) làm, gồm các dòng chính: EH-150 (mô-đun, đời trước), EHV (CPU tốc độ cao lắp…
Đọc bài · 9 phút 0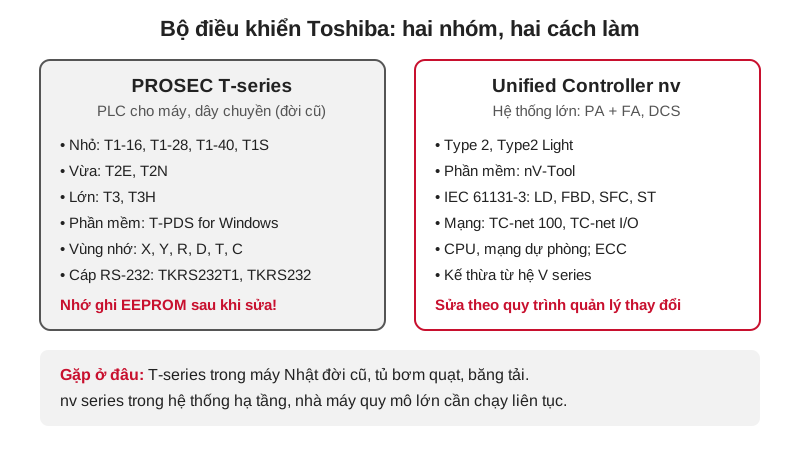
PLC Toshiba: Unified Controller nv series và PROSEC T-series đời cũ
Trả lời nhanh: plc toshiba gồm hai nhóm khác hẳn nhau. PROSEC T-series (T1, T1S, T2E, T2N, T3, T3H) là PLC cho máy và dây chuyền, nay chủ yếu gặp trên máy đời cũ, lập…
Đọc bài · 9 phút 0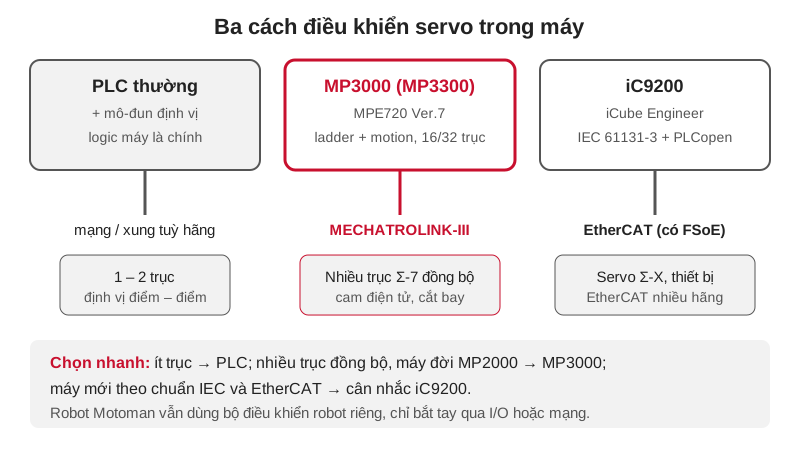
Bộ điều khiển Yaskawa MP3000 và iC9200: khi nào dùng thay PLC thường
Trả lời nhanh: yaskawa mp3000 (tiêu biểu là MP3300) là bộ điều khiển chuyển động (machine controller) của Yaskawa, dùng cho máy cần điều khiển nhiều trục servo đồng bộ:…
Đọc bài · 9 phút 0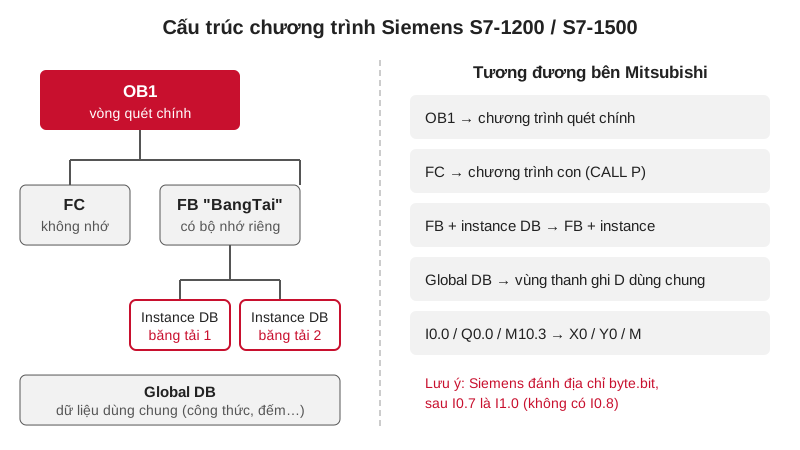
PLC Siemens S7-1200, S7-1500 và TIA Portal cho kỹ sư quen Mitsubishi, Omron
Trả lời nhanh: plc siemens s7-1200 là dòng PLC nhỏ gọn của Siemens, còn S7-1500 là dòng cho máy và dây chuyền lớn hơn; cả hai lập trình bằng TIA Portal (phần mềm STEP 7…
Đọc bài · 12 phút 0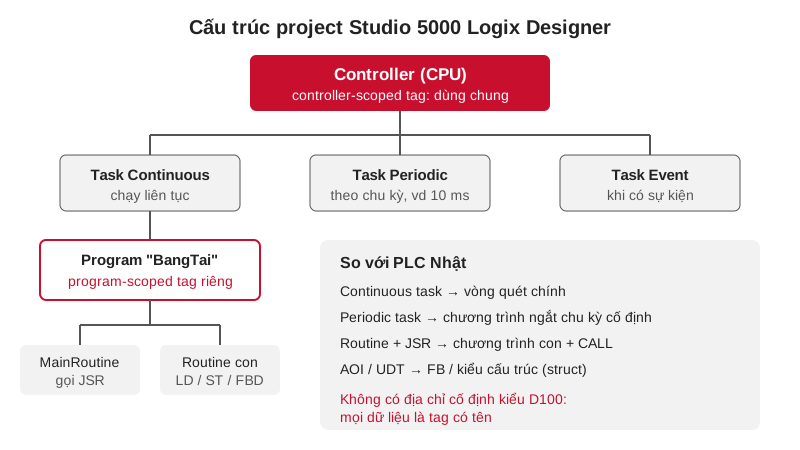
PLC Allen Bradley: ControlLogix, CompactLogix, Micro800 và Studio 5000
Trả lời nhanh: plc allen bradley là thương hiệu PLC của Rockwell Automation (Mỹ). Dòng lớn là ControlLogix, dòng vừa là CompactLogix, cả hai lập trình bằng Studio 5000…
Đọc bài · 9 phút 0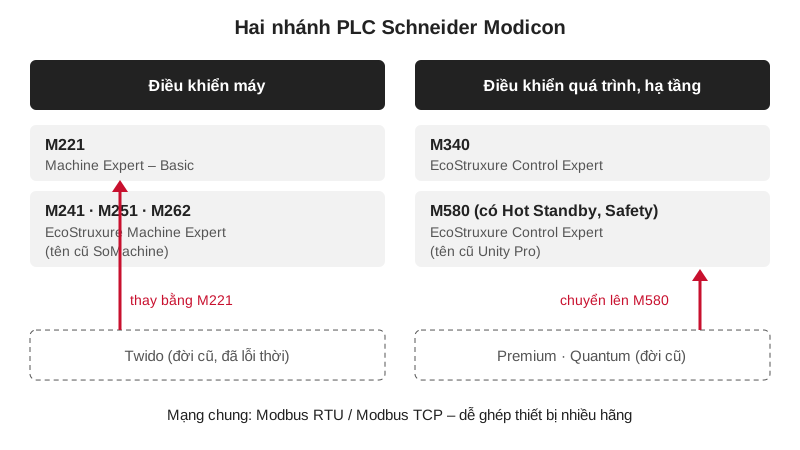
PLC Schneider Modicon M221, M241, M262, M340, M580: chọn dòng và phần mềm
Trả lời nhanh: plc schneider mang thương hiệu Modicon, chia hai nhánh. Nhánh điều khiển máy gồm M221 (lập trình bằng EcoStruxure Machine Expert – Basic), M241, M251…
Đọc bài · 9 phút 0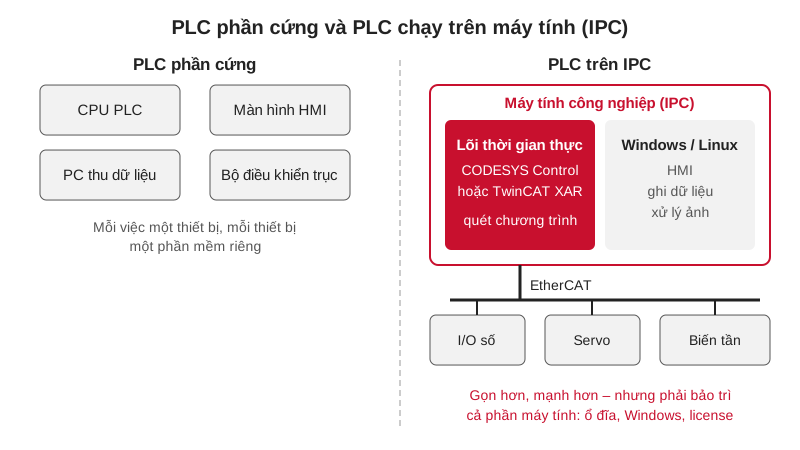
Beckhoff TwinCAT và CODESYS: PLC chạy trên máy tính công nghiệp
Trả lời nhanh: codesys là phần mềm lập trình PLC theo chuẩn IEC 61131-3 không gắn với một hãng phần cứng: hãng thiết bị cài lõi CODESYS vào bộ điều khiển của mình, hoặc…
Đọc bài · 9 phút 0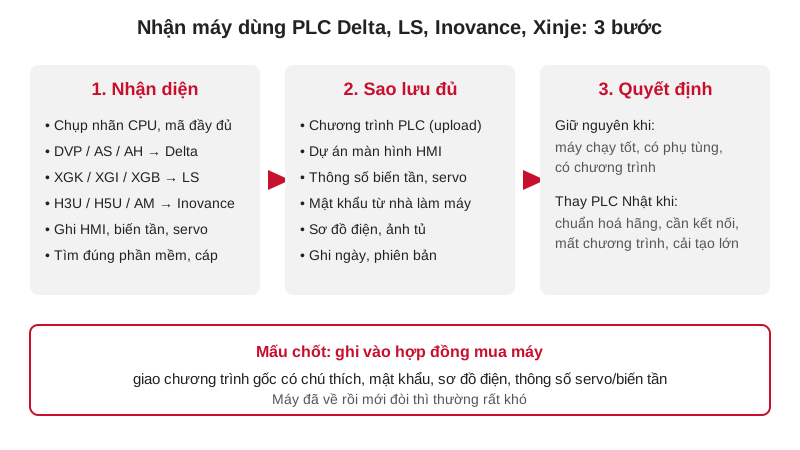
PLC Delta, LS và các hãng trên máy Trung Quốc, Đài Loan, Hàn Quốc
Trả lời nhanh: plc delta (Đài Loan) và PLC LS Electric (Hàn Quốc) là hai hãng hay gặp nhất trên máy nhập từ Trung Quốc, Đài Loan, Hàn Quốc ở Việt Nam; ngoài ra có…
Đọc bài · 9 phút 0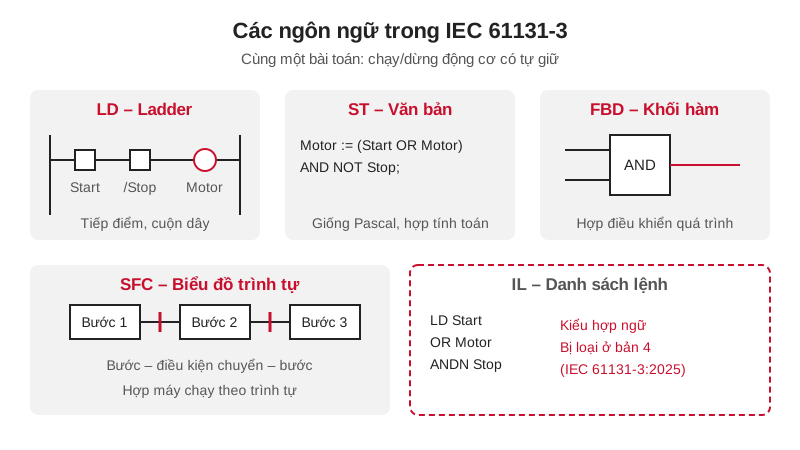
Chuẩn iec 61131-3: 5 ngôn ngữ lập trình PLC LD, FBD, ST, SFC, IL
Trả lời nhanh: iec 61131-3 là phần thứ 3 của bộ tiêu chuẩn IEC 61131 về bộ điều khiển lập trình (PLC), quy định cú pháp và ý nghĩa của các ngôn ngữ lập trình PLC:…
Đọc bài · 10 phút 0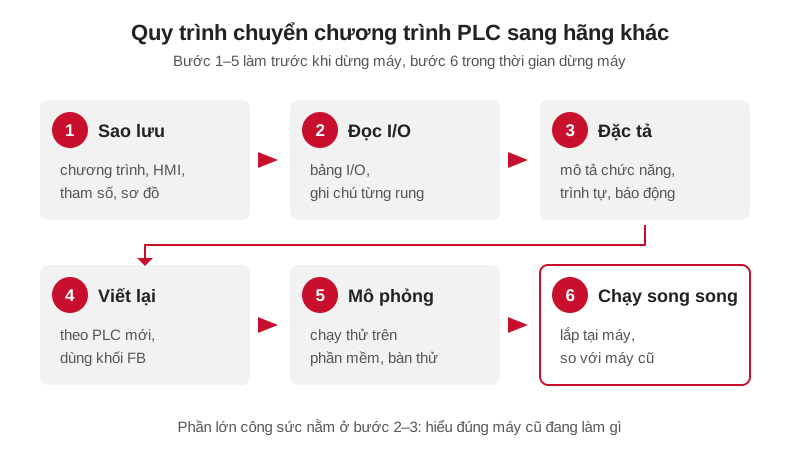
Chuyển đổi chương trình plc giữa các hãng: công cụ, quy trình, rủi ro
Trả lời nhanh: chuyển đổi chương trình plc trong cùng một hãng (ví dụ FX3U sang FX5U, STEP 7 V5.x sang TIA Portal) thường có công cụ chính hãng làm được phần lớn, sau…
Đọc bài · 9 phút 0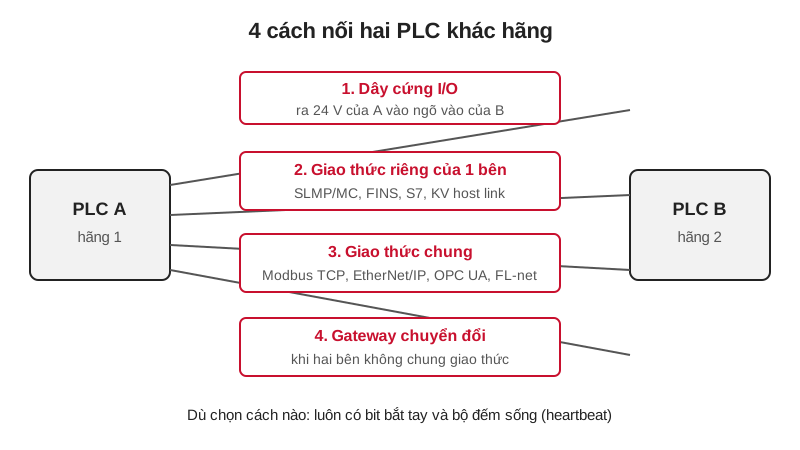
Kết nối plc khác hãng: SLMP, FINS, S7, Modbus TCP và gateway
Trả lời nhanh: kết nối plc khác hãng có 4 cách: nối dây cứng I/O (đơn giản, ít tín hiệu), dùng giao thức riêng của một bên (một PLC đóng vai client gửi lệnh SLMP/MC của…
Đọc bài · 9 phút 0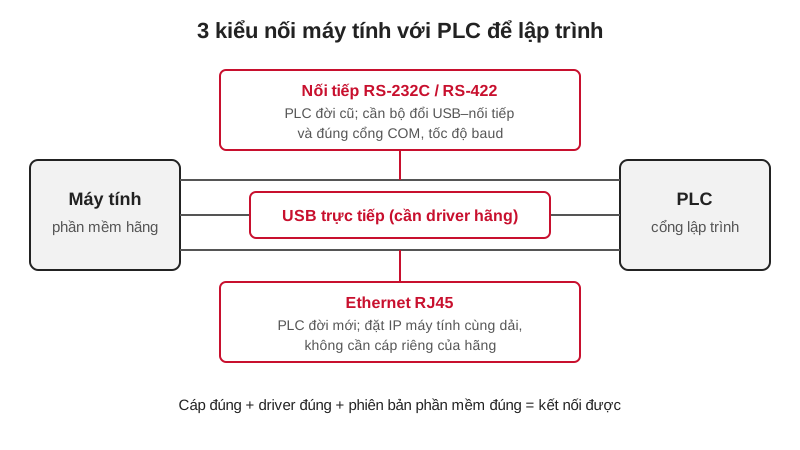
Bảng tra cáp lập trình plc và phần mềm của từng hãng
Trả lời nhanh: cáp lập trình plc có 3 kiểu: nối tiếp RS-232C/RS-422 (PLC đời cũ, cần bộ đổi USB–nối tiếp), USB trực tiếp (cần cài driver của hãng) và Ethernet RJ45 (PLC…
Đọc bài · 9 phút 0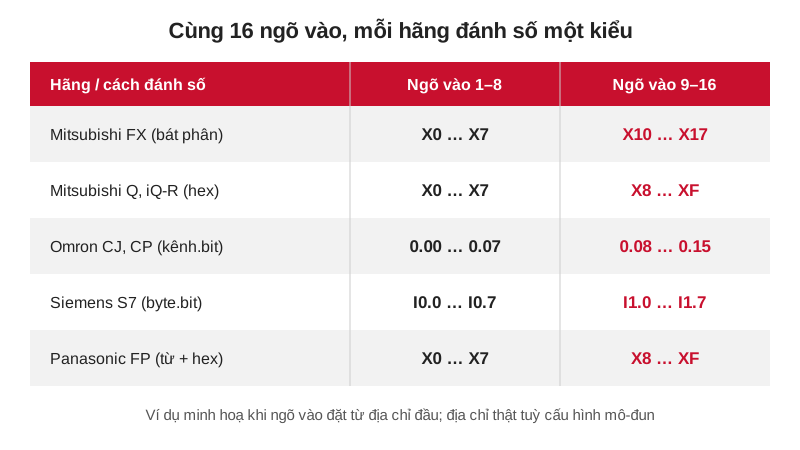
Bảng đối chiếu vùng nhớ plc Mitsubishi, Omron, Siemens, Keyence, Panasonic
Trả lời nhanh: vùng nhớ plc là các vùng bit và từ (word) mà chương trình đọc ghi: ngõ vào, ngõ ra, relay nội, thanh ghi dữ liệu, timer, counter. Các hãng cùng có những…
Đọc bài · 9 phút 0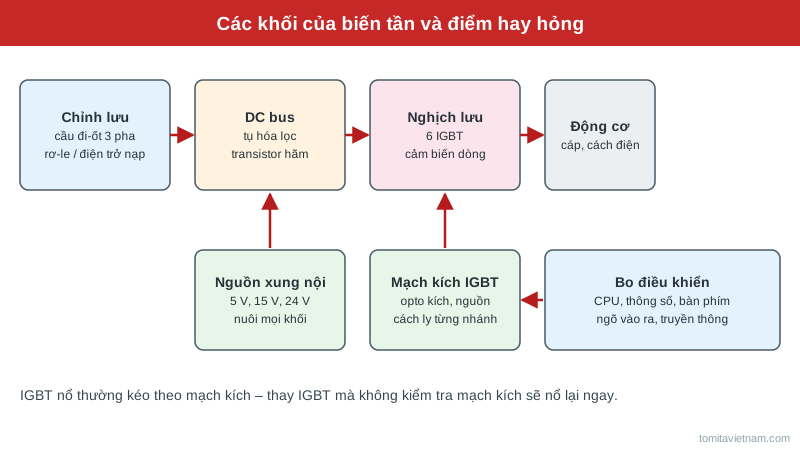
Sửa biến tần hỏng IGBT, tụ DC, mạch kích: quy trình kiểm tra và khi nào nên thay mới
Sửa biến tần là công việc đòi hỏi hiểu cả điện tử công suất lẫn ứng dụng, vì cùng một mã lỗi quá dòng có thể do IGBT chết, do mạch đo dòng trôi, do động cơ chạm vỏ hoặc…
Đọc bài · 11 phút 0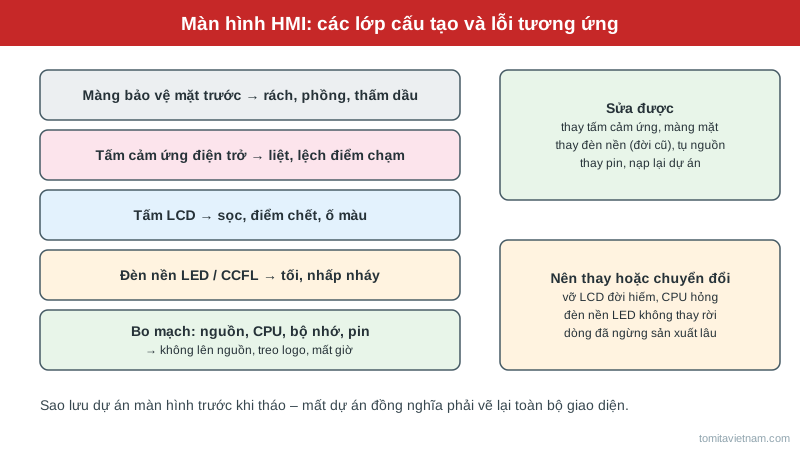
Sửa màn hình HMI cảm ứng công nghiệp: liệt cảm ứng, tối màn, treo logo và phương án thay thế
Sửa màn hình HMI là yêu cầu rất thường gặp vì đây là thiết bị điện tử duy nhất trong tủ điện bị con người chạm vào hàng nghìn lần mỗi ngày, lại nằm ở mặt tủ nơi dầu…
Đọc bài · 10 phút 0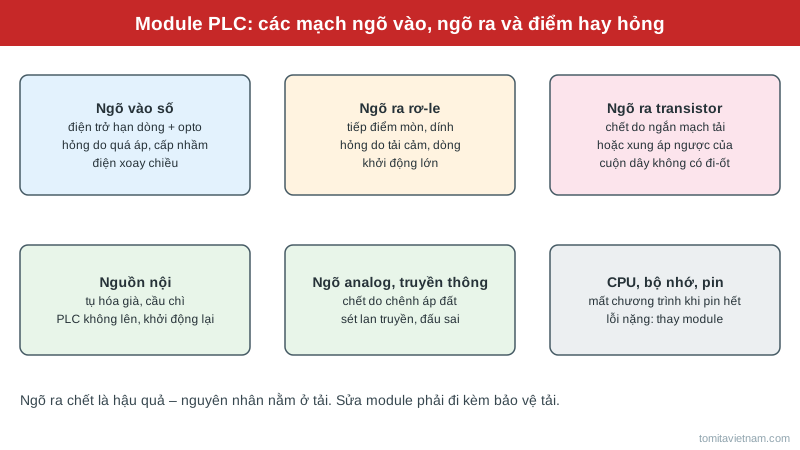
Sửa module PLC hỏng ngõ ra, ngõ vào, nguồn: nguyên nhân, cách kiểm tra và phòng ngừa
Sửa module PLC thường bắt đầu bằng một câu báo ngắn từ xưởng: "đèn ngõ ra sáng mà van không đóng". PLC là thiết bị bền nhất trong tủ điện, nhưng các mạch vào ra của nó…
Đọc bài · 9 phút 0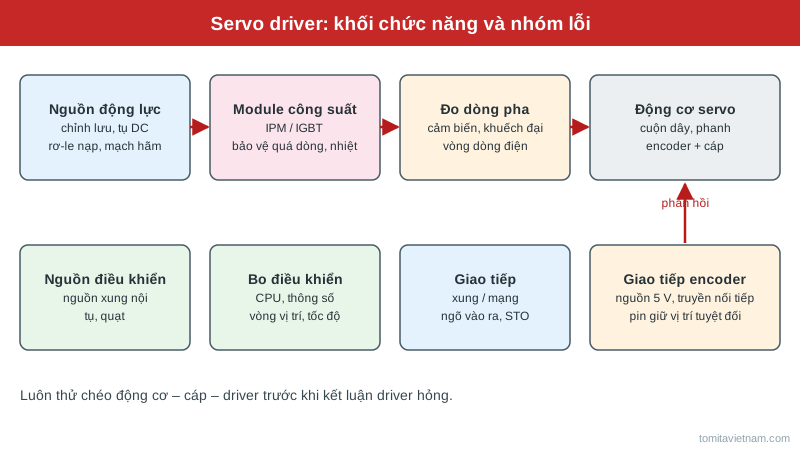
Sửa servo driver báo quá dòng, lỗi encoder, quá áp: chẩn đoán đúng trước khi tháo máy
Sửa servo driver chỉ hiệu quả khi chẩn đoán đúng, vì một hệ servo gồm bốn mắt xích là driver, động cơ, cáp và cơ khí, và mã lỗi trên driver không nói rõ mắt xích nào…
Đọc bài · 10 phút 0
Mã lỗi biến tần Hitachi WJ200, SJ-P1, SJ700: bảng E01–E81 và cách reset
Trả lời nhanh: mã lỗi biến tần Hitachi WJ200, SJ700 và SJ-P1 có dạng E01, E02... Nhóm hay gặp nhất: E01 đến E04 quá dòng (chia theo lúc ổn định, giảm tốc, tăng tốc)…
Đọc bài · 12 phút 0
Mã lỗi servo Yaskawa Σ-7: bảng tra alarm A.020, A.100, A.320, A.400, A.510, A.710, A.810, A.C90, A.d00
Mã lỗi servo Yaskawa Σ-7 hiển thị dạng A.xxx (alarm, dừng servo) hoặc A.9xx (warning, vẫn chạy). Bài này là bảng tra dành cho kỹ sư bảo trì đứng trước SERVOPACK…
Đọc bài · 12 phút 0
Mã lỗi servo Panasonic MINAS A6, A5: Err11.0, Err14.0, Err21.0, Err40.0 và cách xử lý
Mã lỗi servo Panasonic MINAS A6 và A5 hiện trên LED 7 đoạn của driver theo dạng Err số chính cộng số phụ, ví dụ Err11.0, Err14.0, Err16.0, Err21.0, Err24.0, Err40.0.…
Đọc bài · 11 phút 0
Mã lỗi servo Mitsubishi MR-J4, MR-J5: bảng alarm AL.16, AL.20, AL.30, AL.32, AL.50 và warning
Mã lỗi servo Mitsubishi MELSERVO hiện trên màn hình 7 đoạn dưới dạng AL.16, AL.20, AL.32, AL.50... kèm số chi tiết như AL.16.1, và phải đọc cả hai phần mới biết đúng…
Đọc bài · 13 phút 0
Mã lỗi PLC Mitsubishi FX5U, FX3U, Q, iQ-R: cách đọc SD0, D8060 và bảng error code thường gặp
Mã lỗi PLC Mitsubishi nằm trong thanh ghi đặc biệt: SD0 trên MELSEC iQ-F FX5U, Q và iQ-R, và D8060 đến D8067 trên FX3U. Khi đèn ERR sáng hoặc nhấp nháy, việc đầu tiên…
Đọc bài · 13 phút 0
Mã lỗi biến tần Yaskawa GA500, GA700, V1000, A1000: bảng tra oC, GF, ov, Uv1, oH, oL1 và cách reset
Mã lỗi biến tần Yaskawa gồm hai loại: Fault (đèn ALM/ERR sáng liên tục, biến tần cắt đầu ra, động cơ chạy tự do rồi dừng) và Minor Fault/Alarm (đèn ALM/ERR nháy, biến…
Đọc bài · 12 phút 0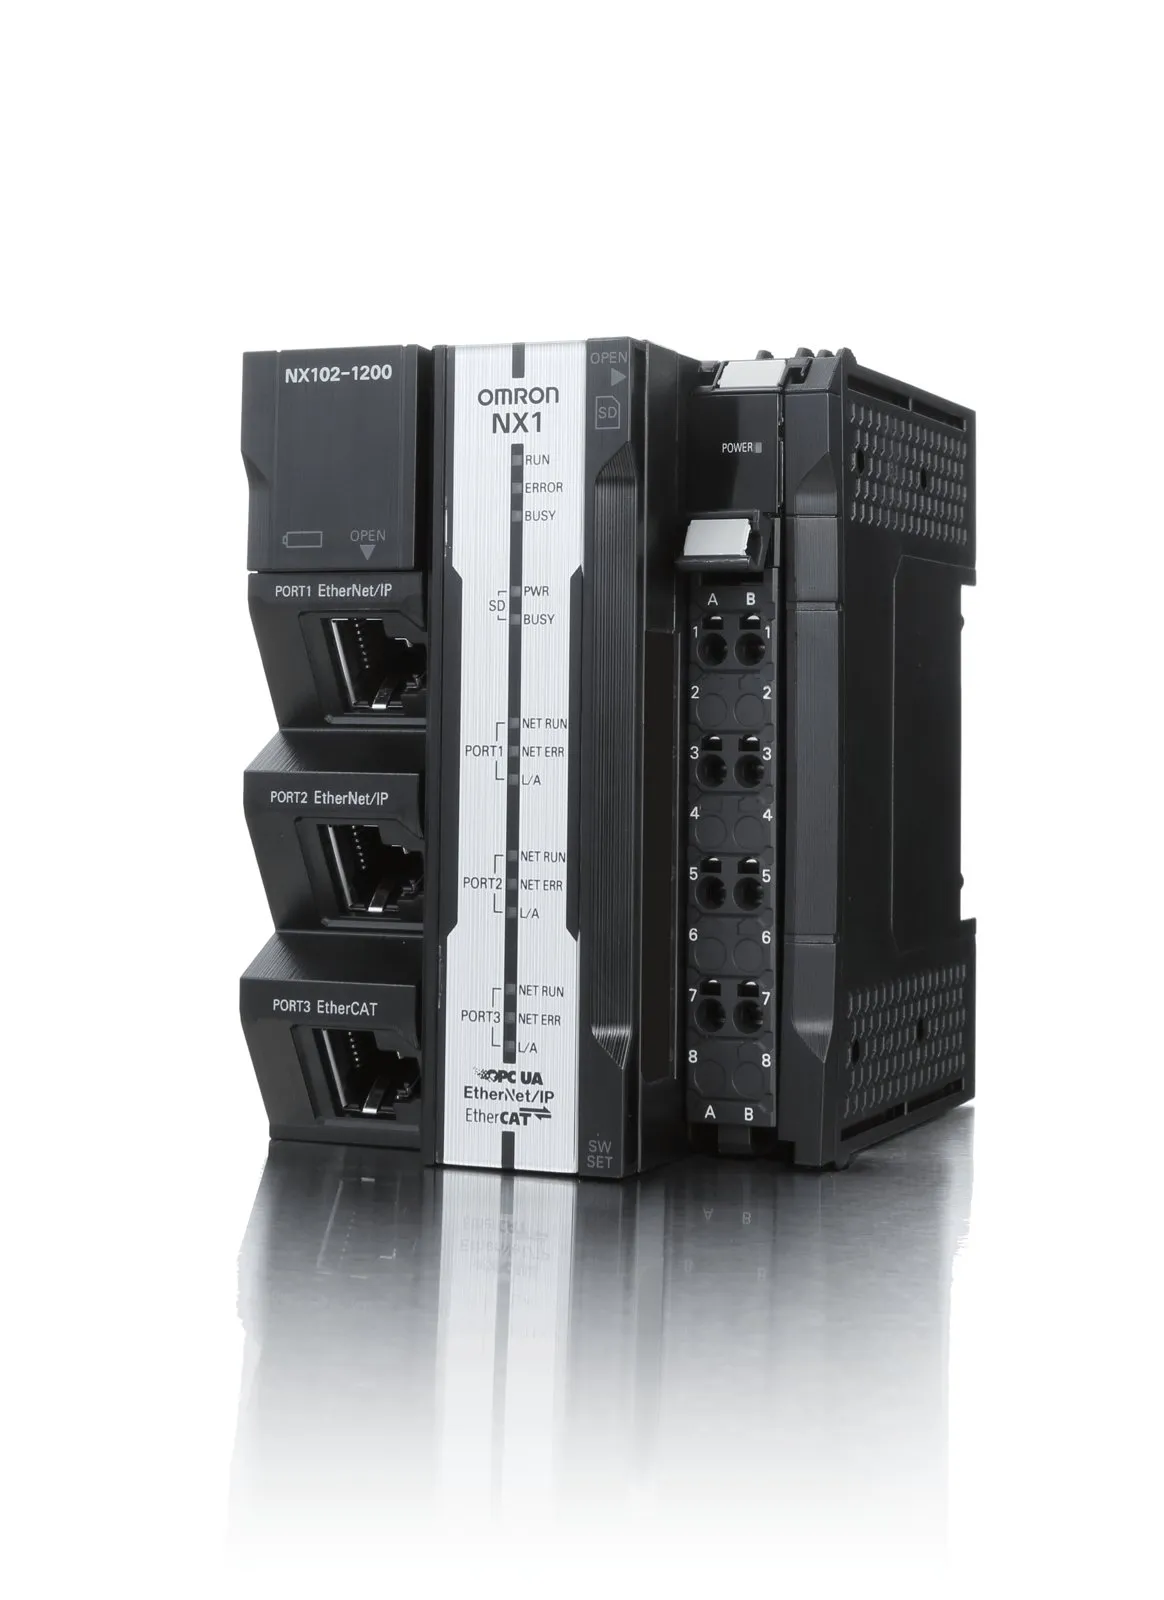
Mã lỗi biến tần Omron 3G3MX2, 3G3M1 và servo OMNUC 1S, G5: bảng tra lỗi
Mã lỗi biến tần Omron có bốn kiểu hiển thị khác nhau tuỳ dòng máy: biến tần 3G3MX2 báo E01, E07, E09...; biến tần 3G3M1 báo OCn, OUn, LU, OH1...; servo 1S hiện Er cộng…
Đọc bài · 12 phút 0
Mã lỗi biến tần Mitsubishi FR-E800, FR-E700, FR-D700: bảng tra E.OC1, E.OV1, E.THT và cách reset
Mã lỗi biến tần Mitsubishi hiện trên màn hình dưới dạng E.OC1, E.OV2, E.THT, E.FIN, E.ILF... cho biết biến tần vừa tự cắt đầu ra để bảo vệ chính nó và động cơ. Bài này…
Đọc bài · 13 phút 0
Mã lỗi biến tần Fuji Electric FRENIC-Mini, Ace, MEGA: bảng tra OC1, OU1, LU, OH1, OL1, OPL, Er1 và cách reset
Mã lỗi biến tần Fuji trên dòng FRENIC-Mini (C2), FRENIC-Ace (E3) và FRENIC-MEGA (G2) được hiển thị bằng 7 đoạn LED trên keypad, ví dụ OC1, OU2, LU, Lin, OPL, OH1, OL1…
Đọc bài · 13 phút 0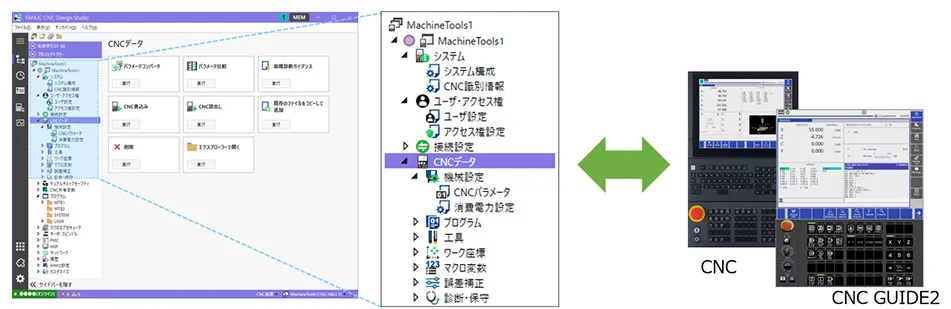
Alarm FANUC CNC thường gặp: SV, SP, PS, OT, OH và cách xử lý
Alarm FANUC CNC hiện trên màn hình theo dạng hai chữ cái cộng bốn chữ số, ví dụ SV0401, SP9001, PS0010, OT0500, DS0306. Hai chữ cái cho biết nhóm lỗi (servo, spindle…
Đọc bài · 12 phút 0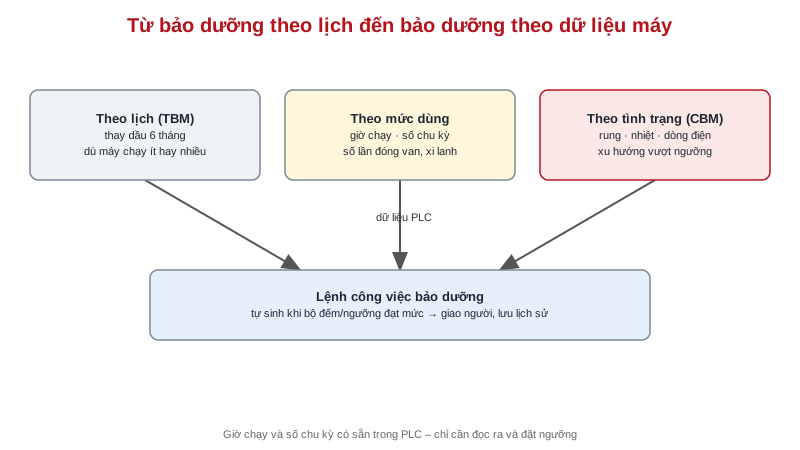
Theo dõi bảo dưỡng máy từ dữ liệu PLC: giờ chạy, số chu kỳ, rung, nhiệt
Theo dõi bảo dưỡng máy từ dữ liệu PLC giúp chuyển từ kiểu "6 tháng thay dầu một lần dù máy chạy ít hay nhiều" sang bảo dưỡng theo mức sử dụng và theo tình trạng thực…
Đọc bài · 9 phút 0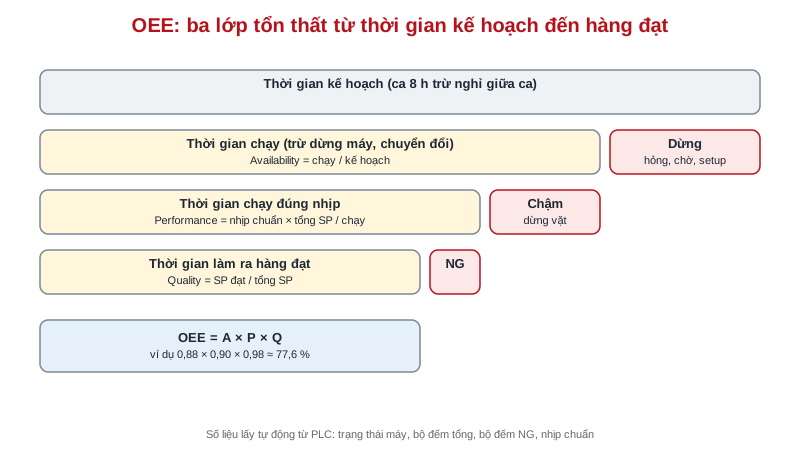
OEE là gì? Thu thập sản lượng và trạng thái máy tự động từ PLC
OEE là gì? OEE (Overall Equipment Effectiveness – hiệu suất tổng thể thiết bị) là chỉ số cho biết trong thời gian kế hoạch, máy thực sự làm ra được bao nhiêu phần hàng…
Đọc bài · 9 phút 0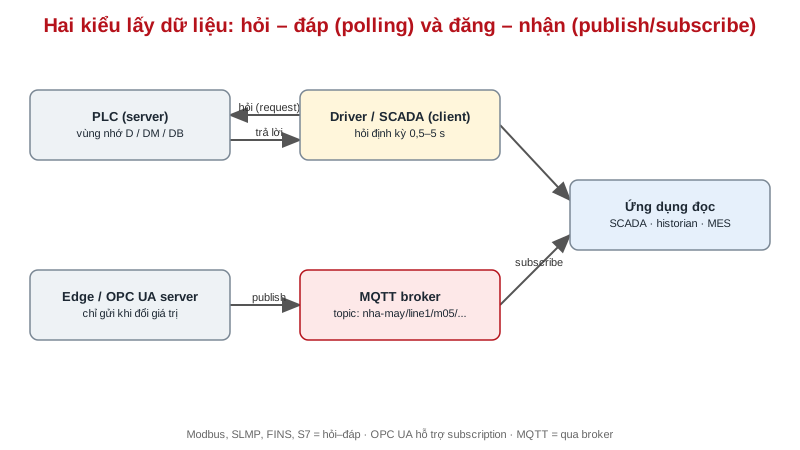
Giao thức lấy dữ liệu PLC: OPC UA, MQTT, Modbus TCP, SLMP, FINS, S7
Giao thức lấy dữ liệu PLC là "ngôn ngữ" mà phần mềm giám sát dùng để hỏi PLC: máy đang chạy hay dừng, đã làm bao nhiêu sản phẩm, đang báo lỗi gì. Khi một dây chuyền có…
Đọc bài · 9 phút 0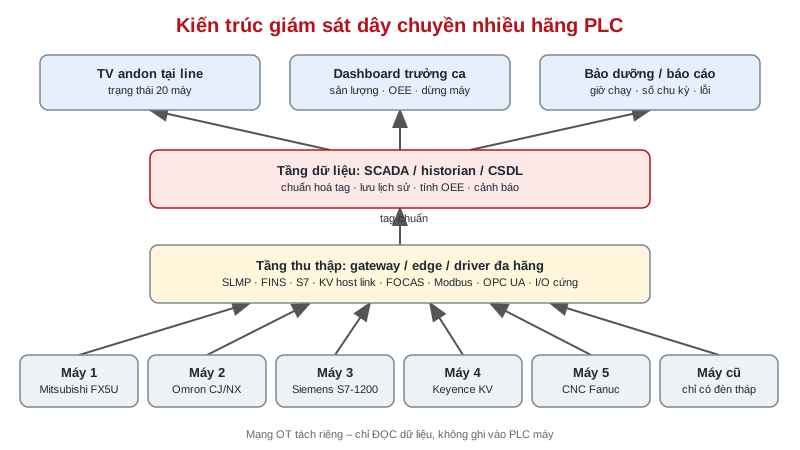
Giám sát dây chuyền nhiều hãng PLC: kết nối 15–20 máy về một màn hình
Giám sát dây chuyền nhiều hãng PLC là bài toán rất phổ biến ở nhà máy Việt Nam: một line 15–20 máy mua qua nhiều năm, máy Nhật dùng Mitsubishi, Omron, Keyence, máy châu…
Đọc bài · 11 phút 0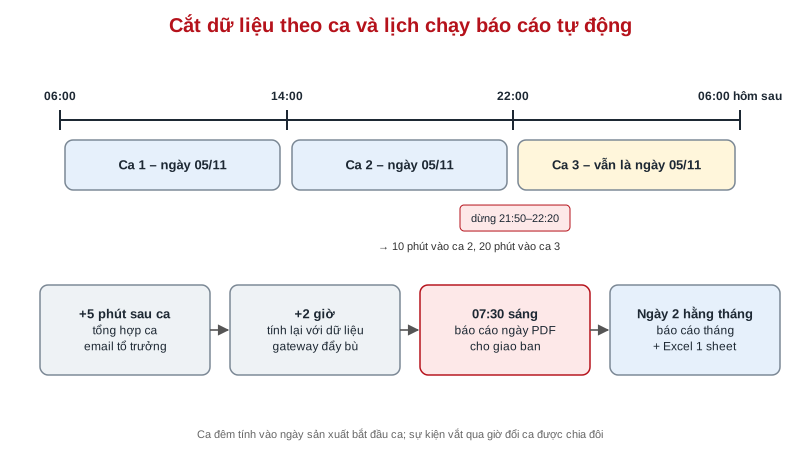
Báo cáo tự động theo ca, ngày, tháng cho quản lý nhà máy
Báo cáo tự động nhà máy là nơi hệ thống giám sát chứng minh giá trị với ban giám đốc. Màn hình đẹp đến đâu, nếu sáng nào trưởng xưởng vẫn phải gọi điện hỏi tổ trưởng…
Đọc bài · 6 phút 0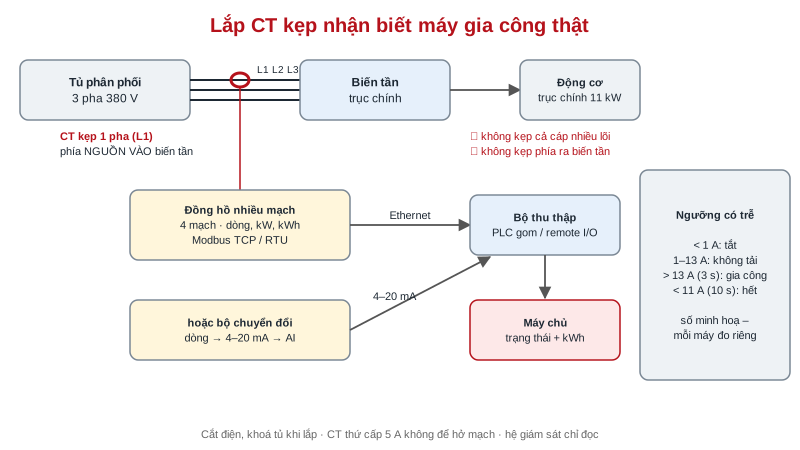
Dùng biến dòng CT nhận biết máy chạy thật hay chạy không tải
Biến dòng CT trả lời câu hỏi mà đèn tháp không trả lời được: máy đang gia công thật hay chỉ đang bật, bơm dầu chạy, trục chính quay mà không có phôi. Với máy cũ không…
Đọc bài · 6 phút 0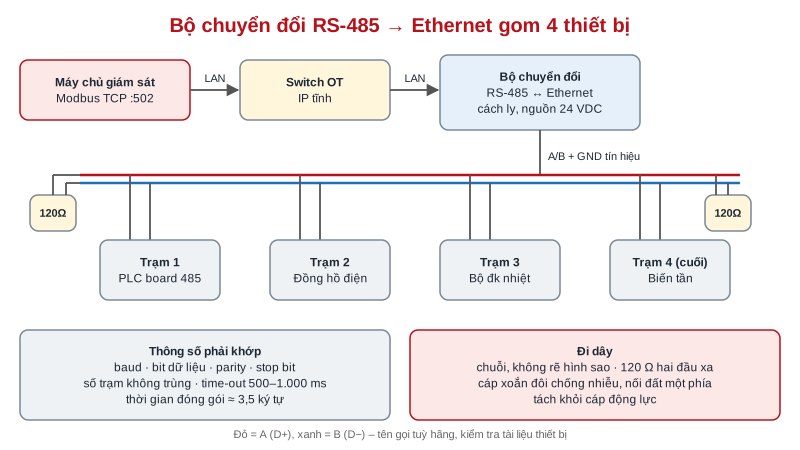
Bộ chuyển đổi RS-232/RS-485 sang Ethernet: chọn chế độ, cài thông số, đi dây đúng
Bộ chuyển đổi RS-485 sang Ethernet (serial device server) là món đồ nhỏ nhưng quyết định việc máy cũ chỉ có cổng nối tiếp có lên được hệ giám sát hay không. Lắp đúng…
Đọc bài · 7 phút 0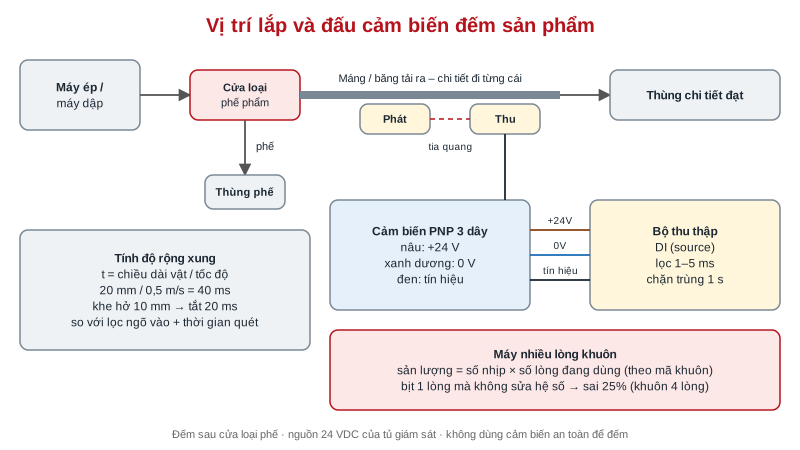
Lắp cảm biến đếm sản phẩm cho máy cũ: chọn loại, vị trí lắp, chống đếm trùng
Cảm biến đếm sản phẩm là nguồn số liệu sản lượng cho những máy cũ mà PLC không có bộ đếm, hoặc có nhưng đếm theo nhịp máy chứ không phải chi tiết thật ra khỏi máy. Chọn…
Đọc bài · 7 phút 0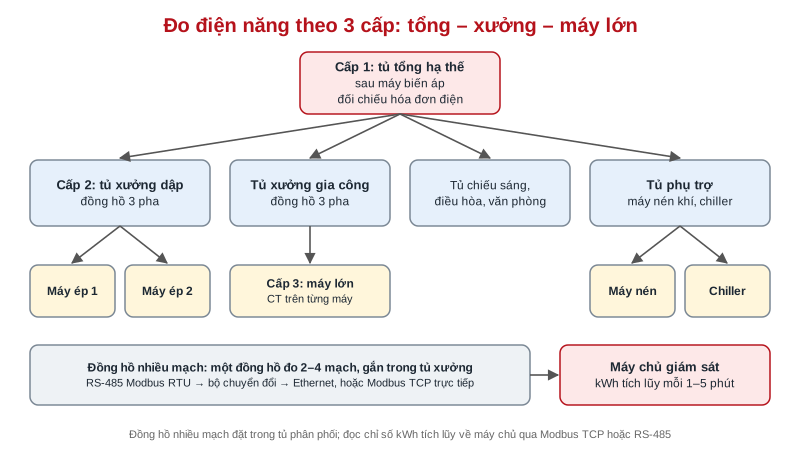
Giám sát điện năng toàn nhà máy: đo theo máy, kWh/sản phẩm, tải nền
Giám sát điện năng nhà máy theo từng xưởng, từng máy lớn là phần dữ liệu dễ ra tiền nhất của hệ thống giám sát. Hóa đơn điện chỉ cho một con số tổng; không ai biết bao…
Đọc bài · 7 phút 0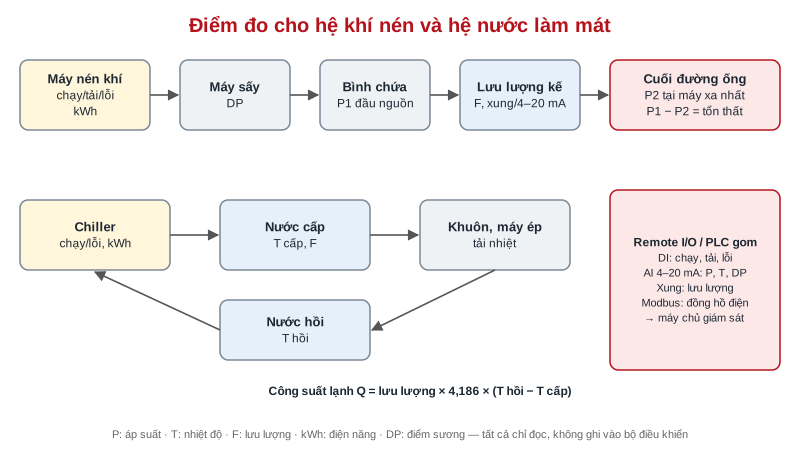
Giám sát thiết bị phụ trợ: máy nén khí, chiller, bơm và lò
Giám sát máy nén khí, chiller, bơm và lò thường bị để sau cùng vì chúng không trực tiếp ra sản phẩm. Nhưng khi áp suất khí tụt hay nước làm mát nóng lên, cả xưởng dừng…
Đọc bài · 7 phút 0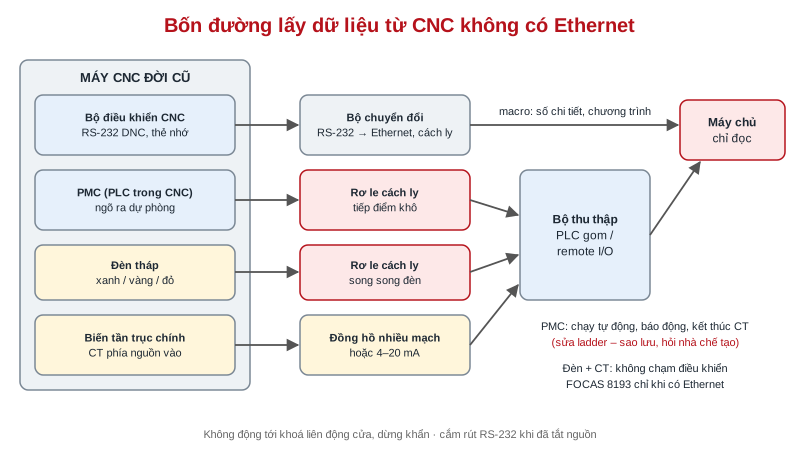
Kết nối máy CNC đời cũ không có Ethernet vào hệ giám sát
Kết nối máy CNC đời cũ không có cổng Ethernet là bài toán gặp ở hầu hết xưởng gia công: máy phay, máy tiện CNC 15–25 năm tuổi vẫn chạy tốt, nhưng bộ điều khiển chỉ có…
Đọc bài · 7 phút 0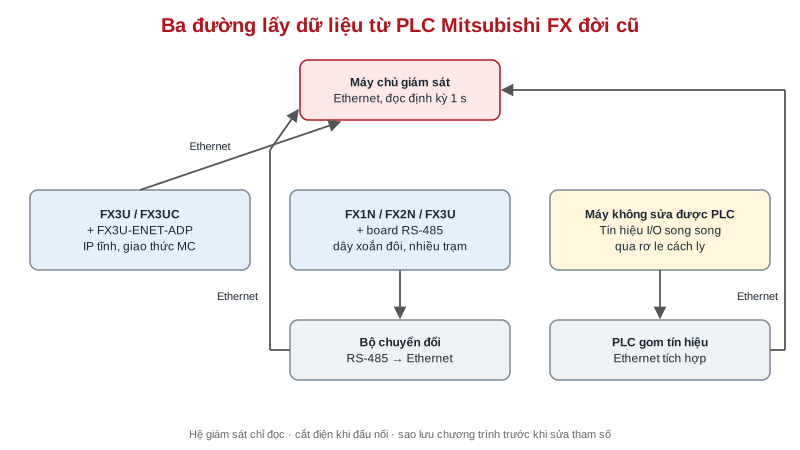
Kết nối PLC Mitsubishi FX đời cũ (FX1S, FX1N, FX2N, FX3U, FX3G) vào hệ giám sát
Kết nối PLC Mitsubishi FX đời cũ là việc gặp nhiều nhất khi số hoá xưởng cơ khí ở Việt Nam: máy dập, máy ép, băng tải, máy chuyên dùng 10–20 năm tuổi phần lớn chạy…
Đọc bài · 7 phút 0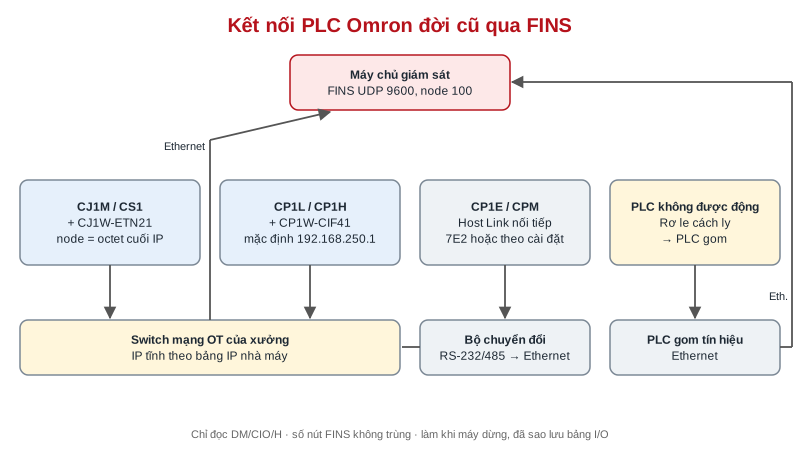
Kết nối PLC Omron đời cũ CPM, CP1E/CP1L, CJ1/CS1 vào hệ giám sát
Kết nối PLC Omron đời cũ vào hệ giám sát có lợi thế lớn: gần như mọi đời CPU Omron từ CPM đến CJ1 đều nói chung một ngôn ngữ là FINS, chạy được trên nối tiếp (Host…
Đọc bài · 7 phút 0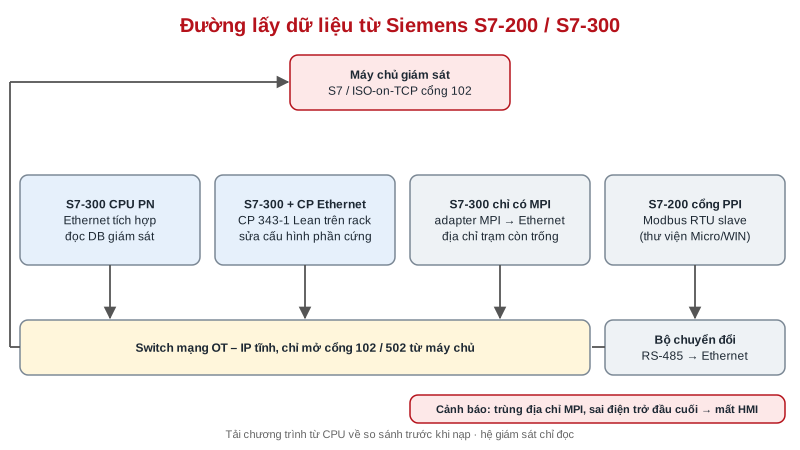
Kết nối PLC Siemens S7-200, S7-300 đời cũ: PPI, MPI/Profibus, CP Ethernet và rủi ro
Kết nối PLC Siemens S7-200, S7-300 đời cũ vào hệ giám sát thường gặp ở máy châu Âu nhập về từ những năm 2000–2012: máy rửa, máy đóng gói, lò, hệ xử lý nước. Hai dòng…
Đọc bài · 6 phút 0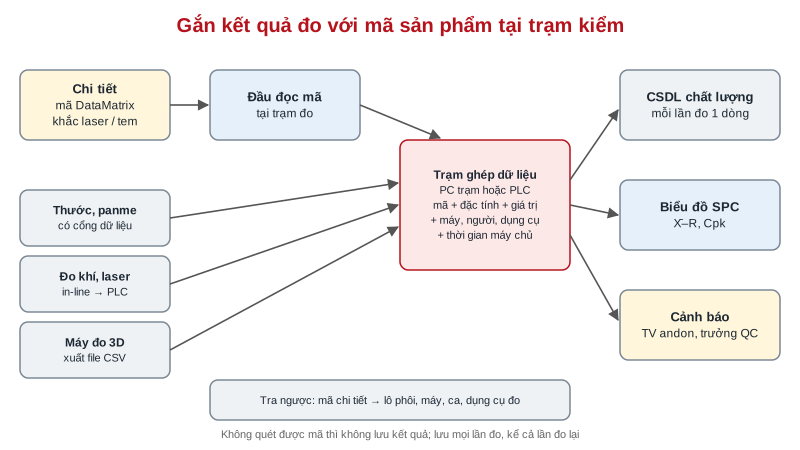
Kết nối thiết bị đo kiểm để truy xuất chất lượng theo mã sản phẩm
Kết nối thiết bị đo kiểm vào hệ thống giám sát là bước biến dữ liệu máy thành dữ liệu chất lượng. Ở nhiều xưởng, kết quả đo vẫn ghi tay vào phiếu, cuối ca nhập Excel…
Đọc bài · 7 phút 0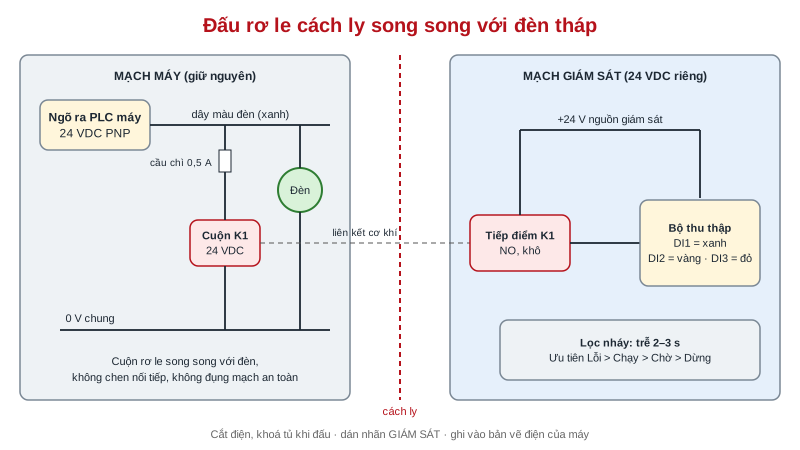
Lấy tín hiệu đèn tháp máy cũ qua rơ le cách ly để giám sát trạng thái máy
Lấy tín hiệu đèn tháp là cách nhanh và ít rủi ro nhất để biết máy cũ đang chạy, dừng hay lỗi mà không động vào chương trình PLC. Đèn xanh, vàng, đỏ đã được nhà chế tạo…
Đọc bài · 7 phút 0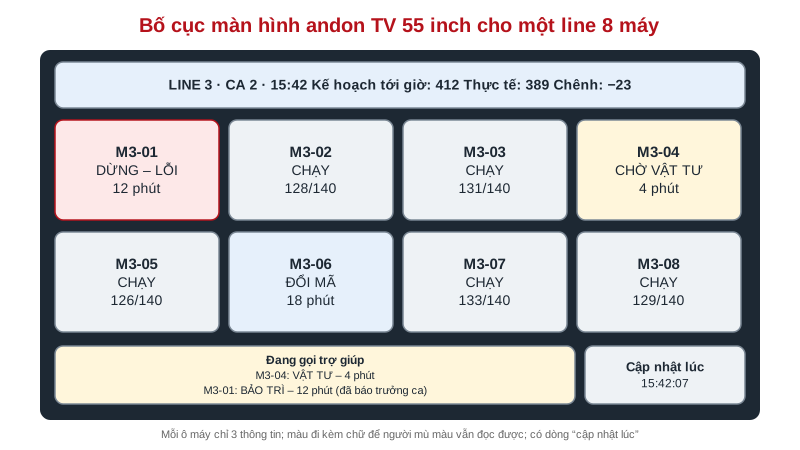
Màn hình andon TV tại xưởng: bố cục, cỡ chữ và gọi trợ giúp
Màn hình andon là phần người trong xưởng nhìn thấy mỗi ngày, và cũng là phần dễ làm hỏng nhất của dự án giám sát. TV treo lên nhưng chữ nhỏ, số liệu nhiều, màu khó phân…
Đọc bài · 7 phút 0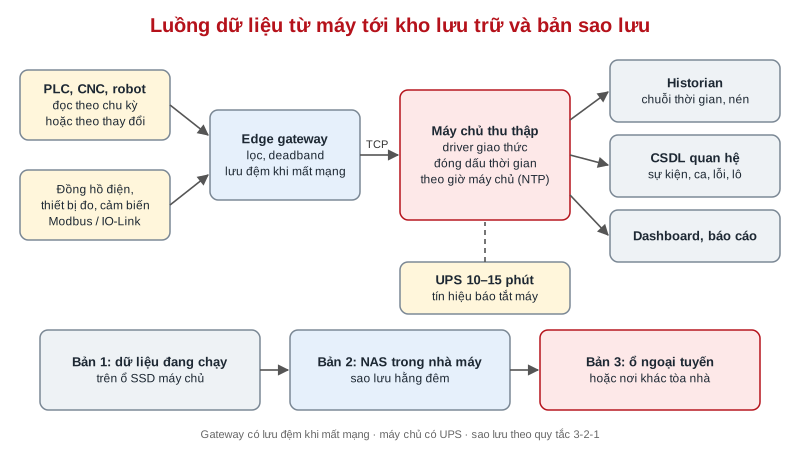
Máy chủ thu thập và lưu trữ dữ liệu cho hệ thống giám sát nhà máy
Máy chủ thu thập dữ liệu nhà máy là nơi mọi tín hiệu từ PLC, CNC, đồng hồ điện đổ về, và cũng là điểm hỏng duy nhất nếu thiết kế sơ sài. Nhiều dự án chỉ lo kết nối máy…
Đọc bài · 7 phút 0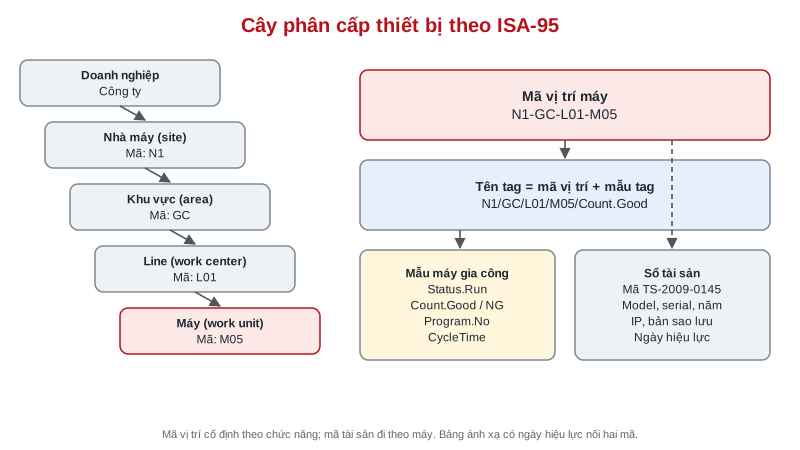
Mô hình dữ liệu toàn nhà máy theo ISA-95: cây phân cấp, mã máy, bảng tag, sổ tài sản
Mô hình dữ liệu ISA-95 cho phép đặt mọi máy, mọi tín hiệu của nhà máy vào cùng một cây phân cấp, để báo cáo của xưởng dập và xưởng gia công cộng lại được với nhau. Khi…
Đọc bài · 6 phút 0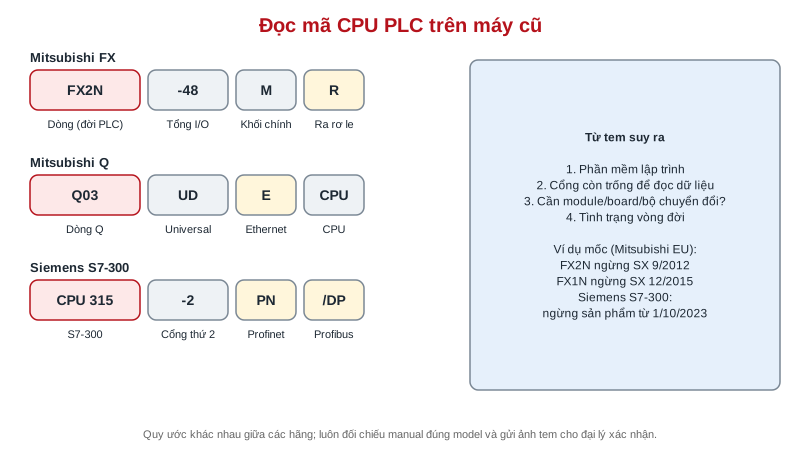
Nhận biết đời PLC qua tem CPU: đọc mã, cổng truyền thông, tình trạng sản xuất
Nhận biết đời PLC qua tem CPU là kỹ năng đầu tiên khi khảo sát nhà máy cũ: chỉ từ một tấm ảnh tem, kỹ sư có thể biết máy dùng phần mềm lập trình nào, cổng nào có thể…
Đọc bài · 7 phút 0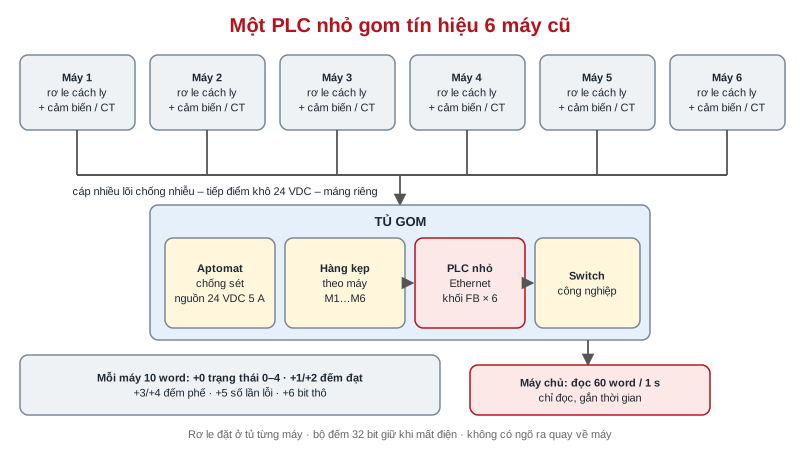
Dùng một PLC nhỏ làm bộ gom tín hiệu cho 4–8 máy cũ
PLC gom tín hiệu là cách làm quen thuộc khi một cụm 4–8 máy cũ đứng gần nhau mà không máy nào có cổng truyền thông dùng được. Tín hiệu đèn tháp, cảm biến đếm, công tắc…
Đọc bài · 6 phút 0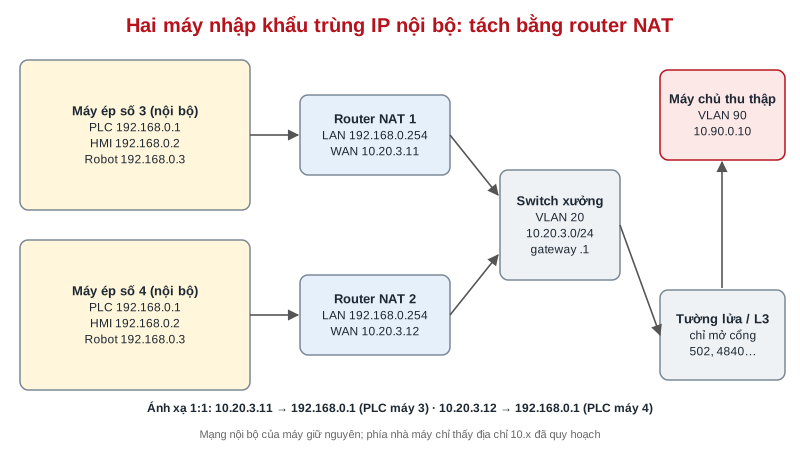
Quy hoạch địa chỉ IP và VLAN cho mạng giám sát toàn nhà máy
Quy hoạch địa chỉ IP nhà máy là bước nhiều đơn vị bỏ qua cho tới khi gắn máy thứ 20 thì hai PLC trùng IP và cả line mất kết nối. Máy nhập từ Nhật, Hàn, Đài Loan thường…
Đọc bài · 8 phút 0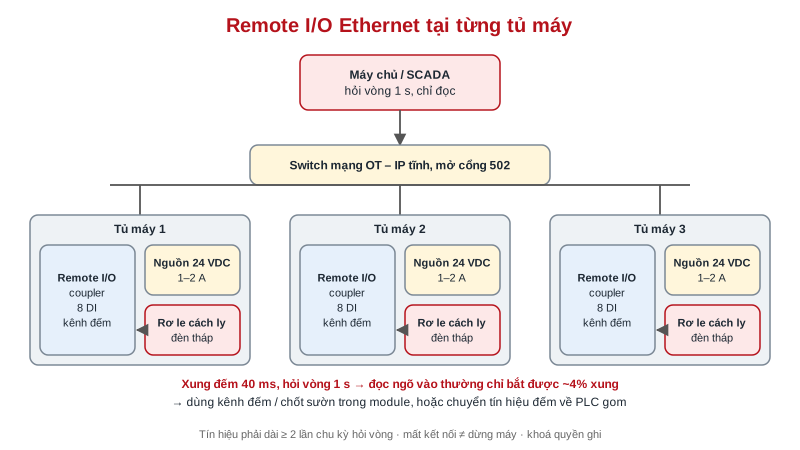
Remote I/O Ethernet thu thập tín hiệu máy cũ: Modbus TCP, EtherNet/IP và cách lắp
Remote I/O Ethernet là một khối ngõ vào/ra có cổng mạng, không có chương trình, đặt ngay tại tủ máy và để máy chủ đọc trực tiếp qua Modbus TCP hoặc EtherNet/IP. Với máy…
Đọc bài · 6 phút 0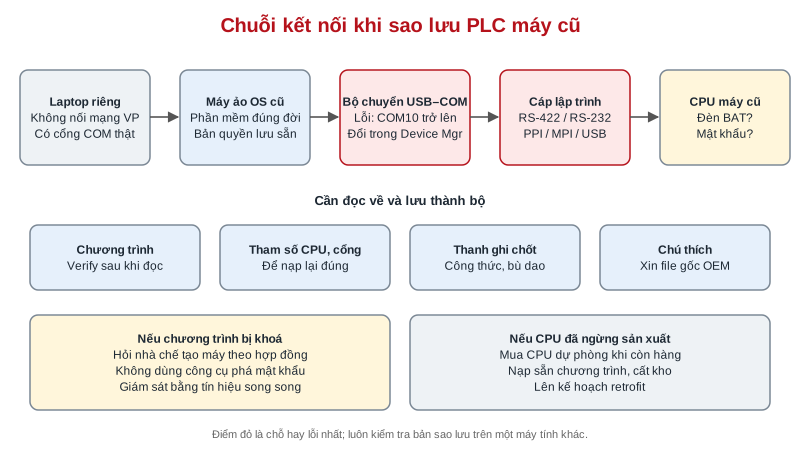
Sao lưu chương trình PLC máy cũ: phần mềm đời cũ, cáp, mật khẩu và pin nhớ
Sao lưu chương trình PLC máy cũ khác hẳn sao lưu một PLC đời mới: phần mềm có thể không cài được trên Windows hiện tại, cáp lập trình đã thất lạc, chương trình bị khoá…
Đọc bài · 7 phút 0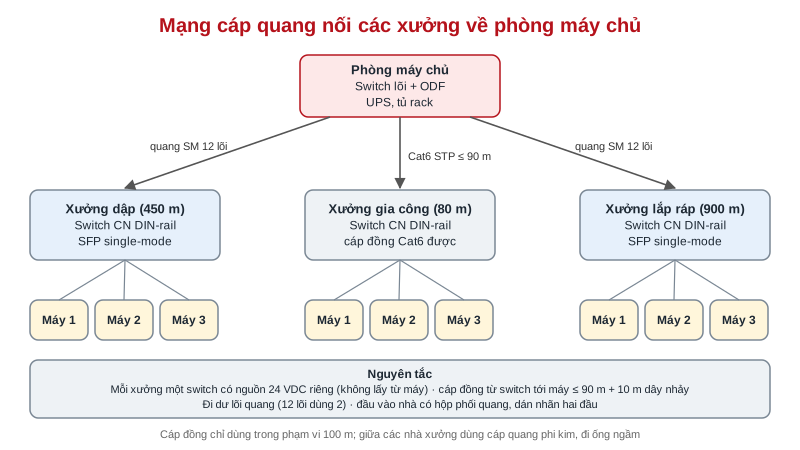
Thiết kế mạng cáp quang giữa các xưởng cho hệ thống giám sát máy
Thiết kế mạng cáp quang nhà máy là việc phải làm ngay khi hệ thống giám sát máy vượt ra khỏi một xưởng. Cáp mạng đồng chỉ chạy tin cậy trong 100 m, còn giữa hai nhà…
Đọc bài · 9 phút 0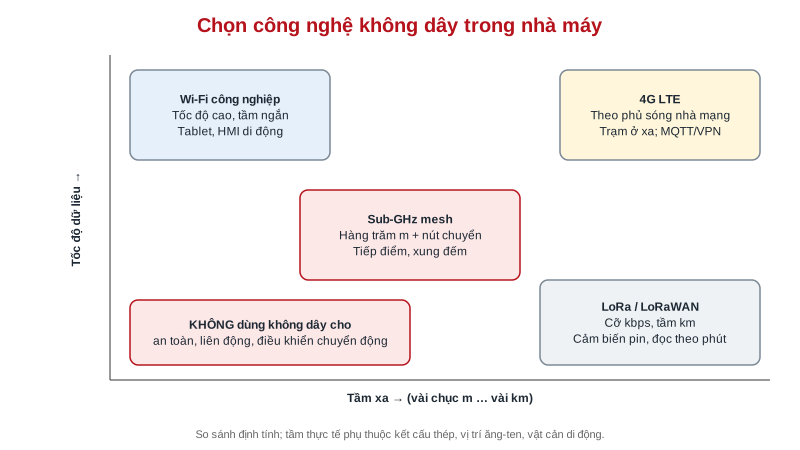
Truyền dữ liệu không dây trong nhà máy: Wi-Fi, Sub-GHz mesh, LoRa, 4G và giới hạn
Truyền dữ liệu không dây trong nhà máy là lời giải cho những máy mà kéo cáp quá tốn: máy nằm giữa lối xe nâng, trạm bơm cách xưởng 300 m, máy hay di chuyển theo đơn…
Đọc bài · 7 phút 0Máy nén khí trục vít, piston, scroll, không dầu: chọn máy, tiết kiệm điện
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
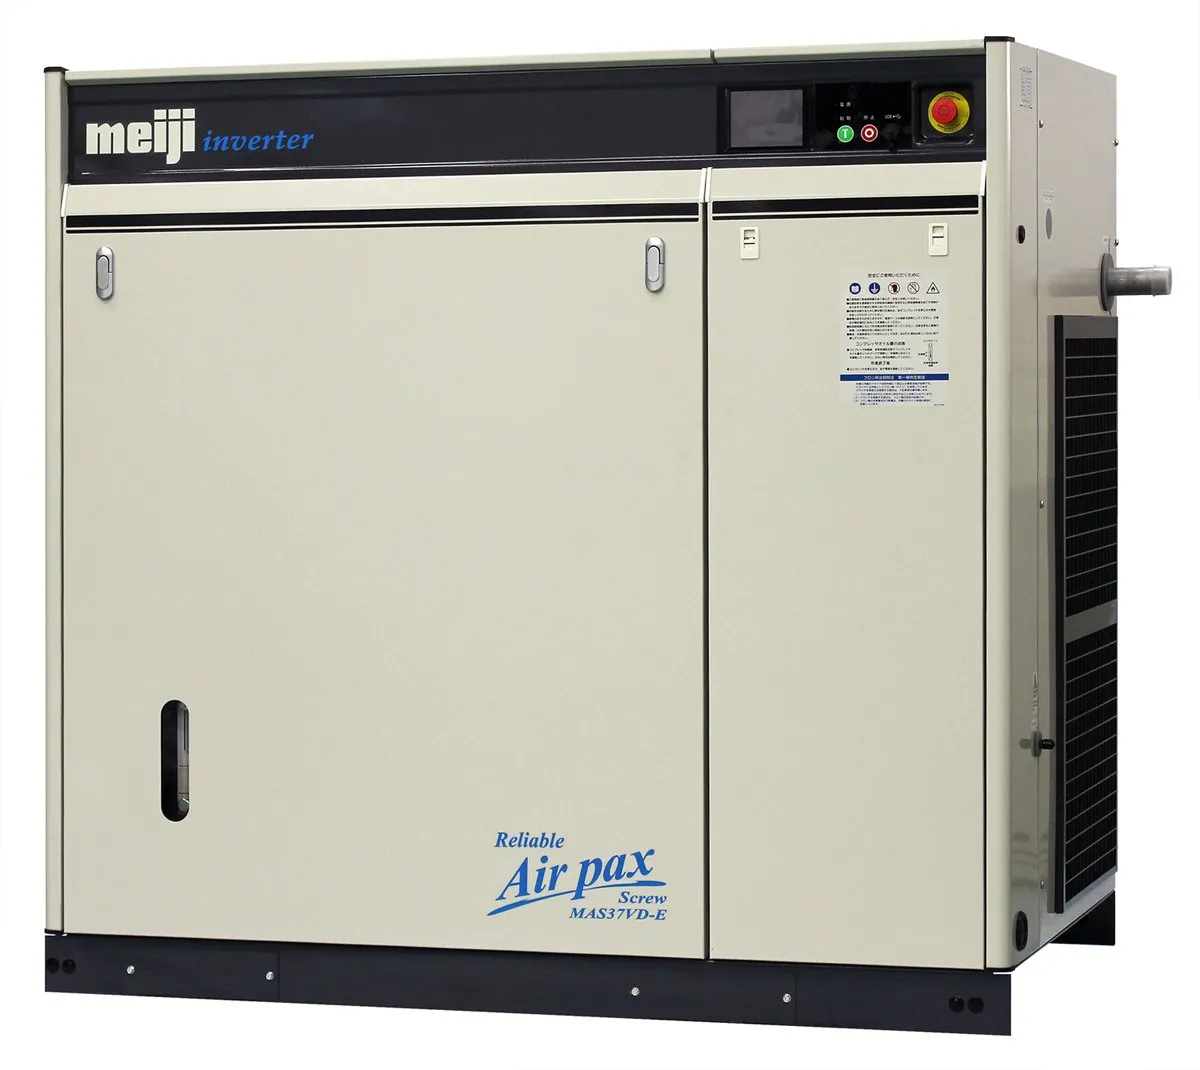
Bơm ly tâm, bơm chìm, bơm hóa chất, bơm định lượng, bơm coolant
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
Máy hàn MIG/MAG, TIG, hàn điểm, robot hàn: chọn máy, thông số, lỗi mối hàn
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
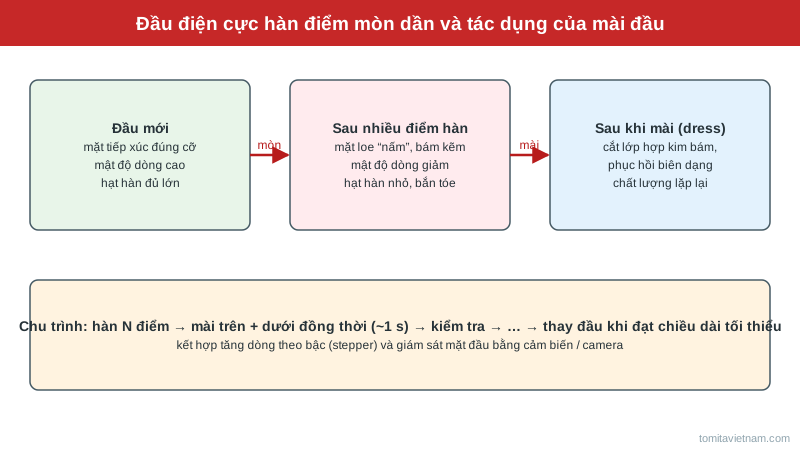
Điện cực hàn điểm (cap tip): vật liệu, mòn đầu, mài đầu điện cực và tự động thay đầu
Điện cực hàn điểm, hay đầu chụp điện cực (cap tip), là chi tiết tiêu hao nhỏ nhất nhưng quyết định trực tiếp kích thước hạt hàn trong xưởng hàn thân xe. Khi đầu điện…
Đọc bài · 8 phút 0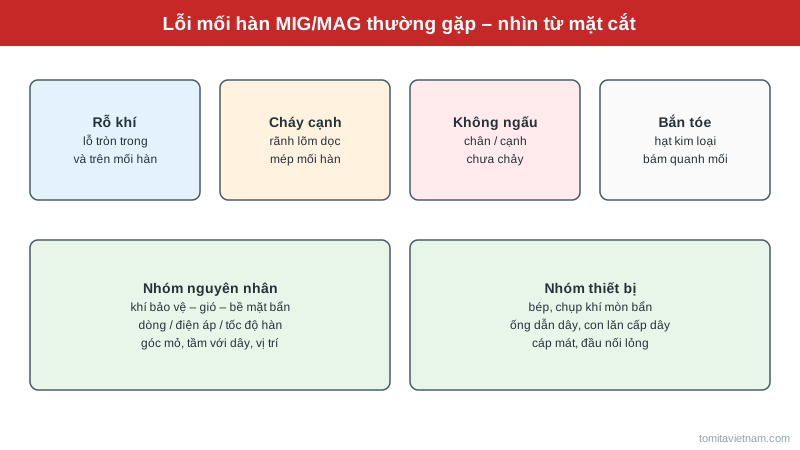
Lỗi mối hàn MIG/MAG: rỗ khí, cháy cạnh, không ngấu, bắn tóe – nguyên nhân và cách xử lý
Lỗi mối hàn MIG/MAG như rỗ khí, cháy cạnh, không ngấu hay bắn tóe nhiều có thể đến từ thông số hàn, khí bảo vệ, bề mặt vật liệu hoặc chỉ đơn giản là một bép hàn đã mòn.…
Đọc bài · 8 phút 0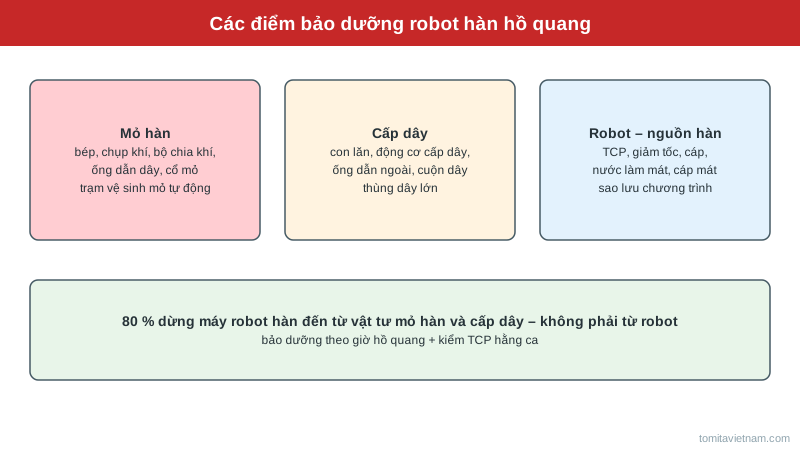
Bảo dưỡng robot hàn hồ quang: mỏ hàn, cấp dây, TCP và lịch bảo dưỡng theo giờ hồ quang
Bảo dưỡng robot hàn hồ quang đúng cách quyết định tỷ lệ chạy máy của cả dây chuyền hàn: phần lớn lần dừng không phải do robot hỏng mà do bép mòn, ống dẫn dây bẩn, chụp…
Đọc bài · 8 phút 0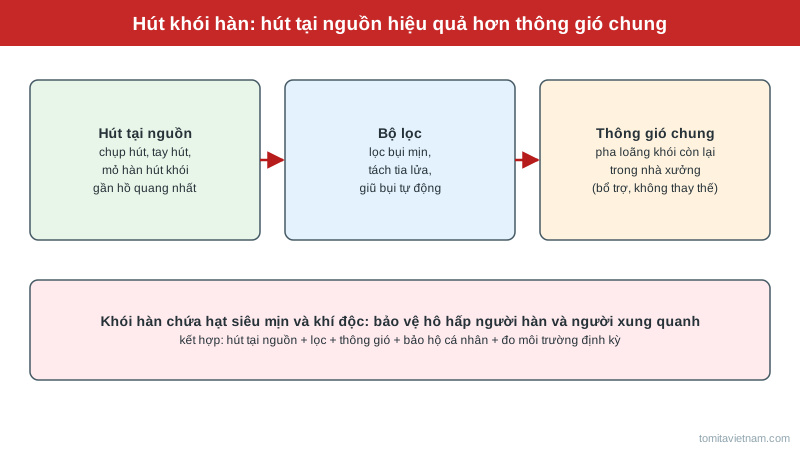
Máy hút khói hàn và an toàn xưởng hàn: hút tại nguồn, chọn lưu lượng, lọc và tách tia lửa
Máy hút khói hàn là thiết bị bảo vệ sức khỏe người lao động bắt buộc ở xưởng hàn hiện đại, đặc biệt khi nhà máy mở rộng robot hàn, hàn thép mạ, hàn inox. Khói hàn chứa…
Đọc bài · 8 phút 0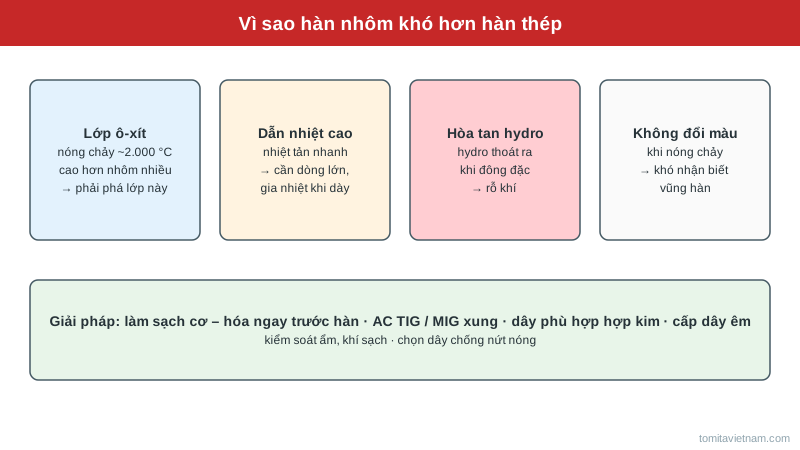
Hàn nhôm bằng MIG và TIG: vì sao khó, cách tránh rỗ khí, nứt và chọn dây hàn
Hàn nhôm ngày càng phổ biến với vỏ pin xe điện, khung thùng xe, kết cấu nhẹ và thiết bị tản nhiệt – nhưng cũng nổi tiếng khó: mối hàn rỗ khí, nứt, không ngấu, dây hàn…
Đọc bài · 8 phút 0
Lỗi hàn TIG thường gặp: lẫn vonfram, rỗ khí, mối hàn đen, cháy cạnh – nguyên nhân và cách khắc phục
Lỗi hàn TIG thường không đến từ máy mà từ những chi tiết nhỏ: điện cực vonfram mài sai, lưu lượng argon không đúng, gió lùa, bề mặt dính dầu hay thiếu khí lót mặt sau…
Đọc bài · 9 phút 0Xem thêm 3 bài về Máy hàn MIG/MAG, TIG, hàn điểm, robot hàn: chọn máy, thông số, lỗi mối hàn
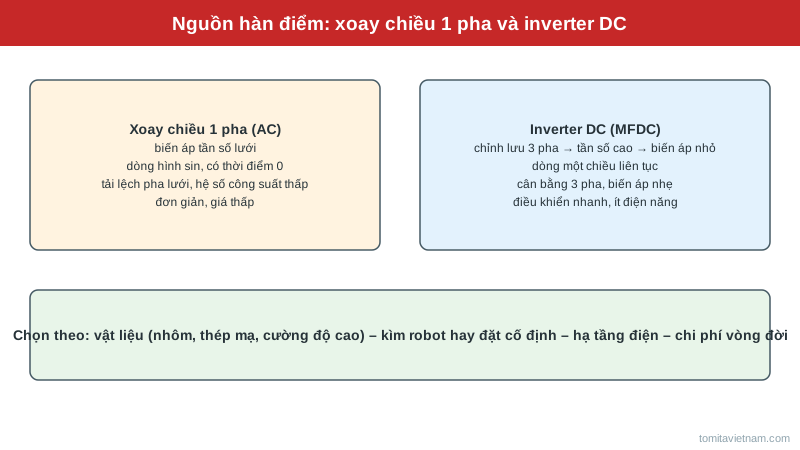
Máy hàn điểm inverter DC và xoay chiều AC: khác nhau thế nào, chọn loại nào cho nhà máy
Máy hàn điểm inverter DC (MFDC – medium frequency DC) đang dần thay thế máy hàn điểm xoay chiều một pha truyền thống trong xưởng hàn thân xe và nhiều nhà máy cơ khí.…
Đọc bài · 8 phút 0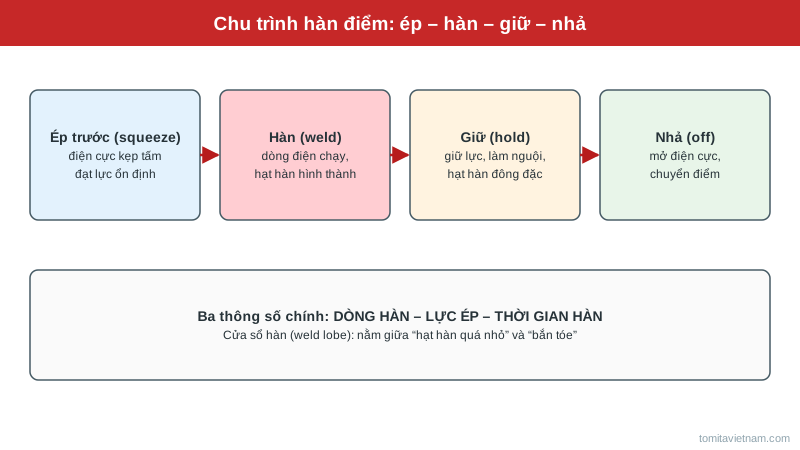
Thông số hàn điểm: dòng hàn, lực ép, thời gian hàn và cách tìm cửa sổ hàn ổn định
Thông số hàn điểm gồm ba đại lượng chính – dòng hàn, lực ép và thời gian hàn – cùng các thời gian ép trước và giữ sau hàn. Chọn đúng thông số quyết định kích thước hạt…
Đọc bài · 9 phút 0
Máy hàn MIG/MAG, TIG công nghiệp: cách chọn dòng hàn, dây và khí bảo vệ
Trả lời nhanh: chọn máy hàn công nghiệp bắt đầu từ vật liệu và chiều dày, không phải từ giá. Thép carbon và thép kết cấu dày 1–12 mm thường dùng MIG/MAG (CO₂ hoặc Ar +…
Đọc bài · 15 phút 0Trạm nguồn, bơm, van thủy lực, dầu thủy lực: chọn và sửa lỗi
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
Van, bộ lọc, hệ thống khí nén
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
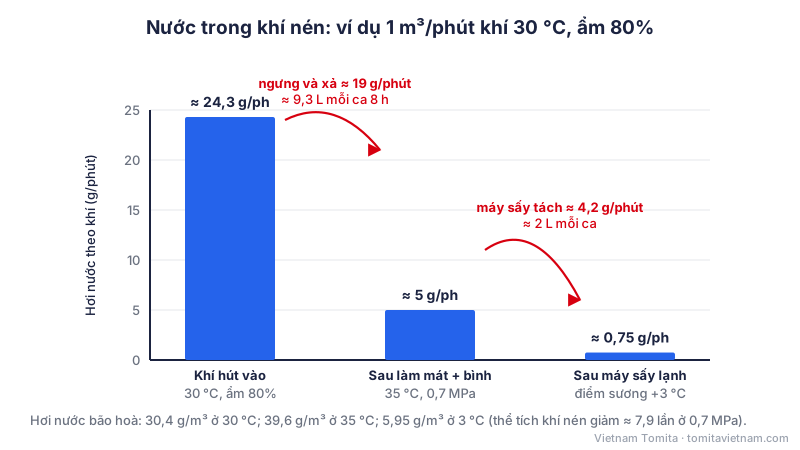
Chất lượng khí nén theo ISO 8573-1 và bộ lọc – điều áp – tra dầu (FRL): chọn và bảo trì đúng
Chất lượng khí nén được đánh giá theo ISO 8573-1 bằng ba chỉ số: hạt rắn, nước (điểm sương áp suất) và dầu, viết gọn thành cấp [hạt:nước:dầu], ví dụ 1.4.1. Khí bẩn là…
Đọc bài · 13 phút 0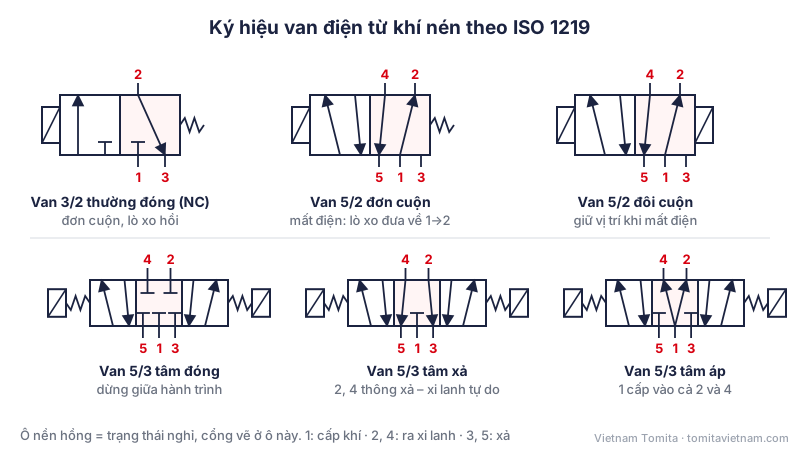
Van điện từ khí nén: ký hiệu 5/2, 5/3, cách chọn và xử lý lỗi thường gặp
Van điện từ khí nén là van đảo chiều dùng cuộn dây điện từ (coil) để chuyển ống trượt, cấp khí vào và xả khí ra khỏi xi lanh theo lệnh của PLC; loại phổ biến nhất là…
Đọc bài · 13 phút 0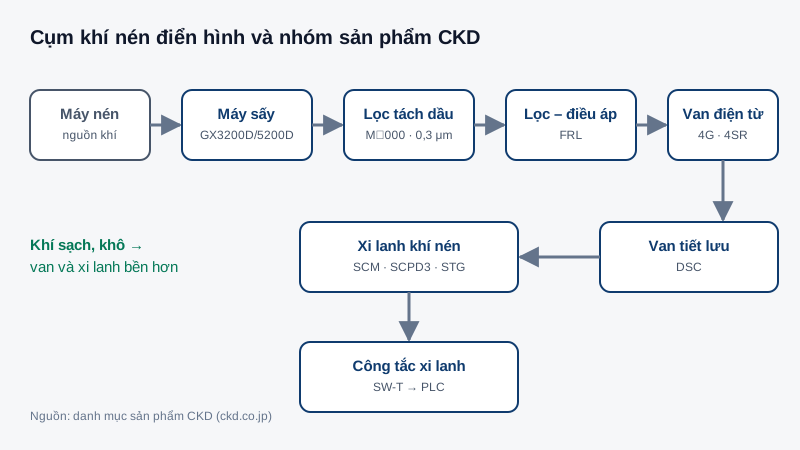
CKD Việt Nam: đại lý thiết bị khí nén CKD chính hãng – xi lanh, van điện từ, bộ lọc khí, ROBODEX, ABSODEX
CKD Việt Nam là cách nhiều kỹ sư gõ Google khi cần tìm nơi mua xi lanh, van điện từ hay bộ lọc khí của CKD Corporation (Nhật Bản) – hãng có hơn 700 dòng sản phẩm từ khí…
Đọc bài · 12 phút 0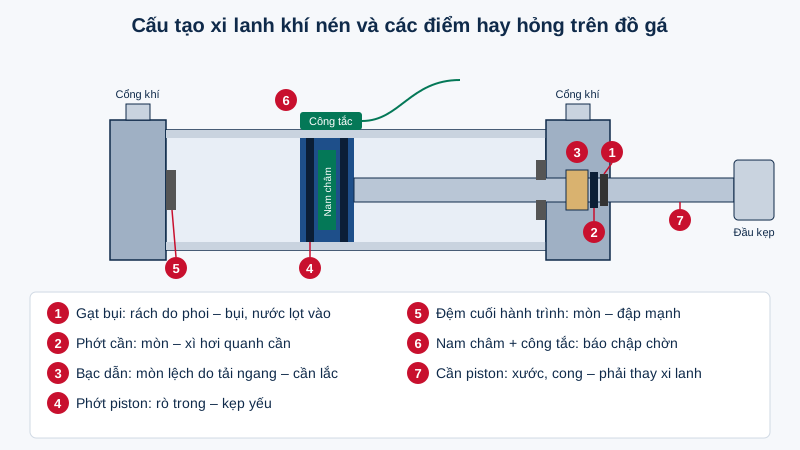
Thay xi lanh CKD cho đồ gá và máy chuyên dùng: đọc mã, thay phớt hay thay cả xi lanh, chọn mã thay thế, lắp và chỉnh
Thay xi lanh CKD trên đồ gá kẹp phôi, cơ cấu chặn, đẩy của máy chuyên dùng là việc bảo trì lặp đi lặp lại ở mọi xưởng gia công ô tô – xe máy. Làm nhanh thì tháo xi lanh…
Đọc bài · 11 phút 0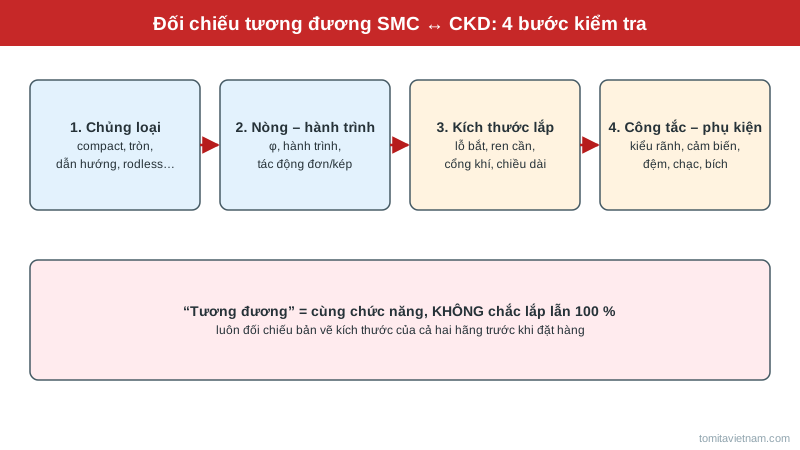
Xi lanh SMC tương đương CKD: bảng đối chiếu theo chủng loại và cách kiểm tra lắp lẫn
Xi lanh SMC tương đương CKD là câu hỏi hằng ngày của phòng bảo trì khi hàng SMC hết, giao lâu hoặc khi nhà máy muốn thống nhất một hãng để giảm tồn kho. Bài viết đưa ra…
Đọc bài · 8 phút 0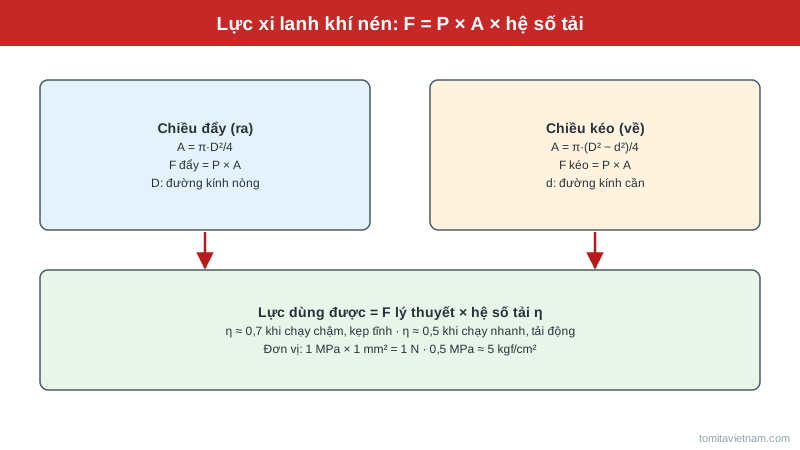
Tính lực xi lanh khí nén: công thức, bảng tra lực và cách chọn đường kính nòng
Tính lực xi lanh khí nén là bước đầu tiên khi thiết kế đồ gá, cơ cấu đẩy, kẹp hay nâng trong nhà máy: chọn nòng nhỏ thì không đủ lực, chọn quá lớn thì tốn khí, chạy…
Đọc bài · 9 phút 0Xem thêm 13 bài về Van, bộ lọc, hệ thống khí nén
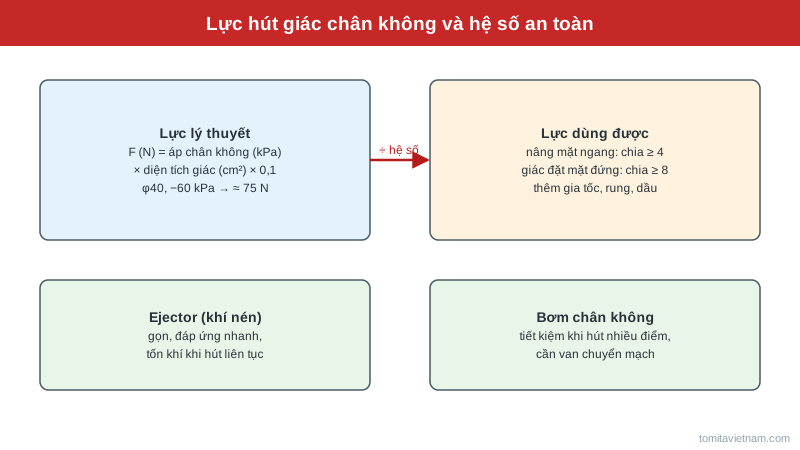
Giác hút chân không: cách tính lực hút, chọn giác, chọn ejector hay bơm chân không
Giác hút chân không là cách gắp phôi phổ biến nhất trên robot, máy xếp dỡ và dây chuyền đóng gói vì nhẹ, rẻ, không làm trầy bề mặt. Nhưng rơi phôi giữa chừng cũng là…
Đọc bài · 8 phút 0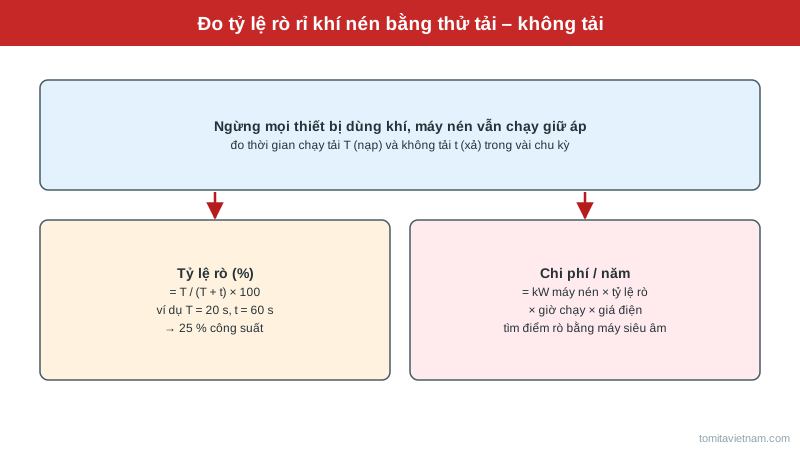
Rò rỉ khí nén: cách tìm điểm rò, đo tỷ lệ rò và tính chi phí điện mỗi năm
Rò rỉ khí nén là khoản lãng phí điện lớn mà gần như nhà máy nào cũng có nhưng ít ai đo: máy nén vẫn chạy nạp vào giờ nghỉ dù không máy nào dùng khí. Bài viết hướng dẫn…
Đọc bài · 8 phút 0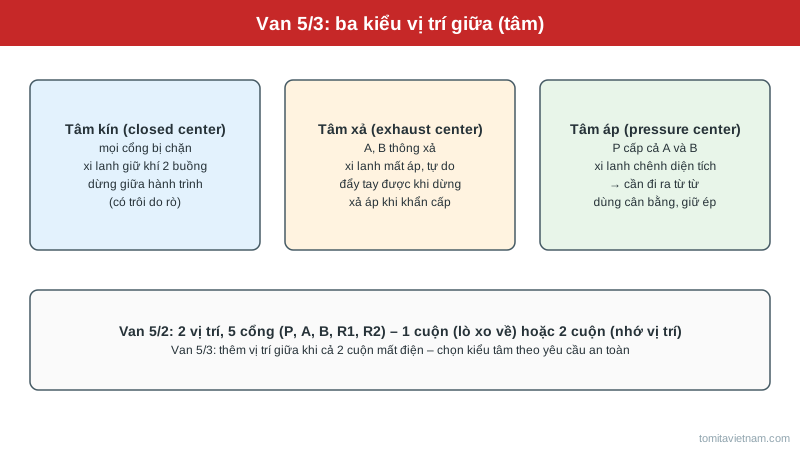
Van 5/3 tâm kín, tâm xả, tâm áp khác nhau thế nào? Cách chọn van điện từ cho xi lanh
Van 5/3 tâm kín, tâm xả và tâm áp là ba biến thể của van điện từ 5 cổng 3 vị trí, khác nhau ở trạng thái khi cả hai cuộn dây mất điện. Chọn sai kiểu tâm có thể khiến xi…
Đọc bài · 8 phút 0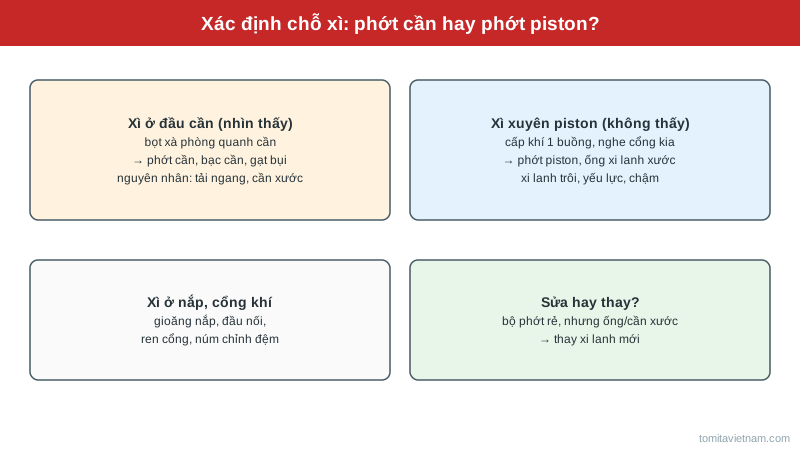
Xi lanh khí nén bị xì: tìm chỗ rò, nguyên nhân hỏng phớt và cách thay bộ phớt
Xi lanh khí nén bị xì là lỗi bảo trì phổ biến nhất trên dây chuyền: lúc đầu chỉ là tiếng xì nhỏ, sau đó xi lanh yếu lực, chạy giật, trôi vị trí và làm máy nén chạy liên…
Đọc bài · 8 phút 0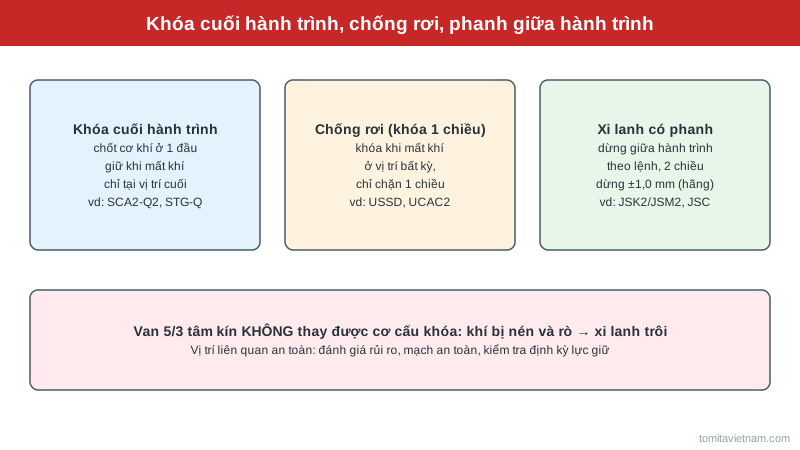
Xi lanh khóa vị trí và xi lanh có phanh: chống rơi tải khi mất khí, dừng giữa hành trình
Xi lanh khóa vị trí là giải pháp bắt buộc ở những cơ cấu nâng thẳng đứng, cửa chắn, bàn nâng – nơi mất khí đột ngột có thể làm tải rơi xuống gây tai nạn hay hỏng máy.…
Đọc bài · 8 phút 0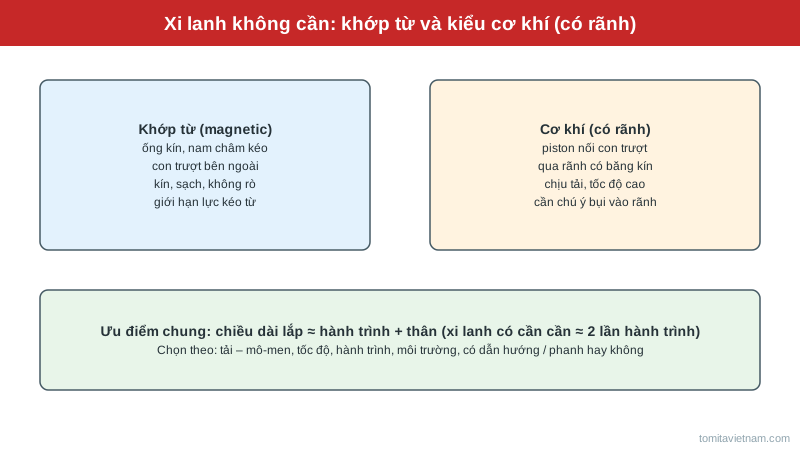
Xi lanh không cần (rodless): kiểu khớp từ và kiểu cơ khí, cách chọn theo tải và hành trình
Xi lanh không cần (rodless) là lựa chọn khi cần hành trình dài trong không gian ngắn: con trượt chạy dọc thân xi lanh nên chiều dài lắp đặt chỉ khoảng bằng hành trình…
Đọc bài · 8 phút 0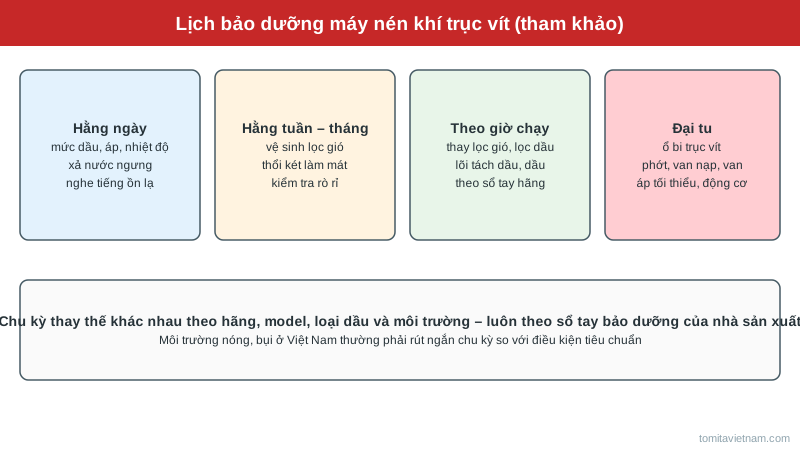
Bảo dưỡng máy nén khí trục vít: lịch kiểm tra hằng ngày, thay lọc gió, lọc dầu, lõi tách dầu và dầu
Bảo dưỡng máy nén khí đúng lịch giúp máy chạy bền, ít dừng đột xuất và tiết kiệm điện – vì lọc tắc, két bẩn, dầu lão hóa đều làm máy tốn điện hơn và nóng hơn. Bài viết…
Đọc bài · 9 phút 0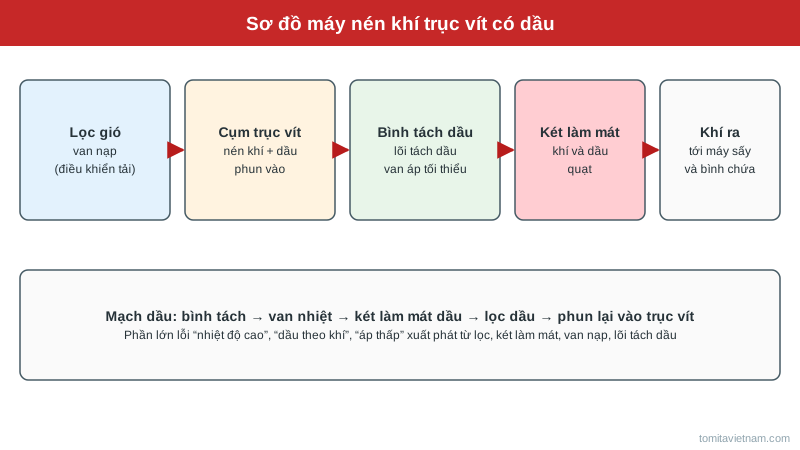
Lỗi máy nén khí trục vít thường gặp: nhiệt độ cao, áp thấp, dầu theo khí, không khởi động và cách xử lý
Lỗi máy nén khí là một trong những sự cố gây dừng nhà máy nhiều nhất, vì gần như mọi máy CNC, máy dập, robot, dây chuyền sơn đều cần khí nén. Phần lớn lỗi trên máy nén…
Đọc bài · 9 phút 0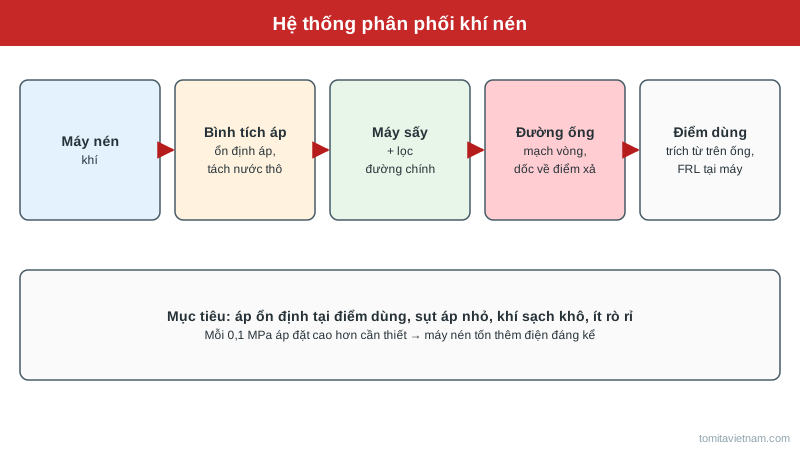
Bình tích áp và đường ống khí nén: chọn dung tích, cỡ ống, đi ống mạch vòng và xả nước đúng cách
Nhiều nhà máy đầu tư máy nén tốt nhưng áp suất tại máy móc vẫn yếu, có nước, dao động – nguyên nhân thường nằm ở bình tích áp quá nhỏ và đường ống khí nén thiết kế chưa…
Đọc bài · 8 phút 0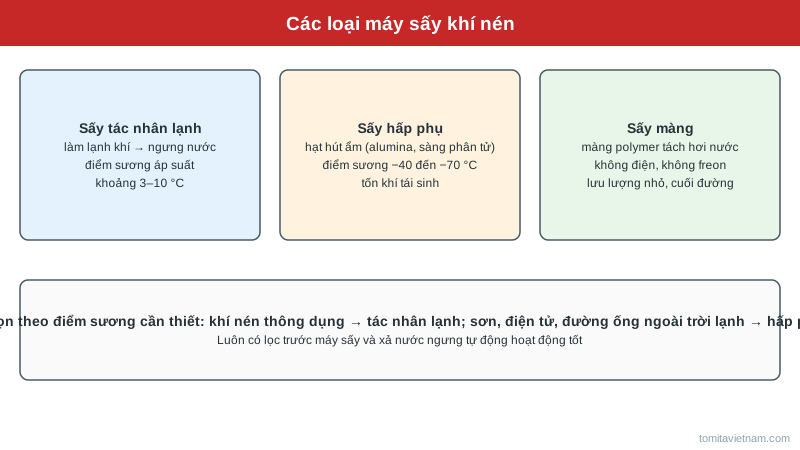
Máy sấy khí nén tác nhân lạnh và hấp phụ khác nhau thế nào: điểm sương, chi phí và cách chọn
Máy sấy khí là thiết bị không thể thiếu sau máy nén: không khí ẩm ở Việt Nam khi nén lại sẽ ngưng tụ thành nước trong đường ống, gây gỉ ống, hỏng van, xi lanh và làm…
Đọc bài · 8 phút 0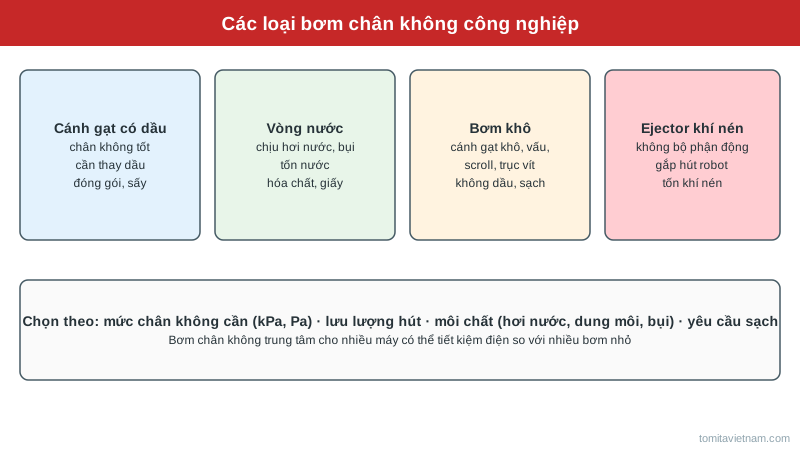
Bơm chân không công nghiệp: cánh gạt, vòng nước, bơm khô, ejector – nguyên lý và cách chọn
Bơm chân không có mặt ở rất nhiều nơi trong nhà máy: gắp hút sản phẩm, đóng gói hút chân không, sấy, đúc chân không, kẹp phôi CNC, khử khí nhựa, phòng thí nghiệm. Mỗi…
Đọc bài · 8 phút 0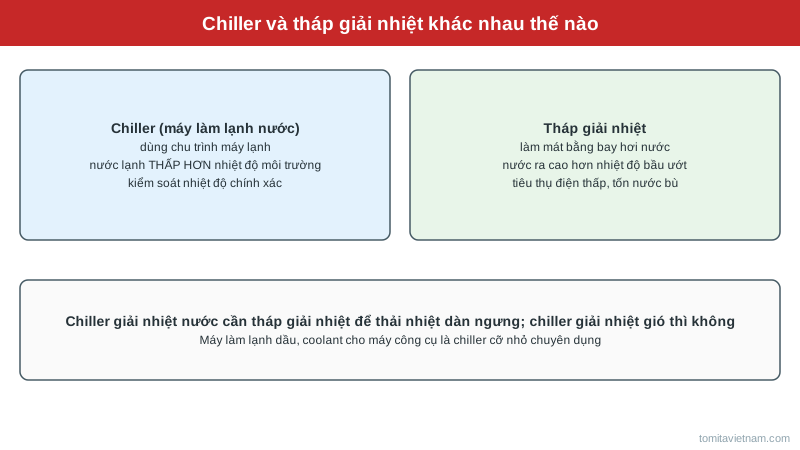
Chiller và tháp giải nhiệt khác nhau thế nào – chọn chiller giải nhiệt gió, nước hay máy làm lạnh dầu
Máy ép nhựa, máy cắt laser, máy cao tần, máy công cụ, lò nhiệt luyện… đều cần nước hoặc dầu làm mát. Câu hỏi thường gặp là dùng chiller và tháp giải nhiệt khác nhau thế…
Đọc bài · 8 phút 0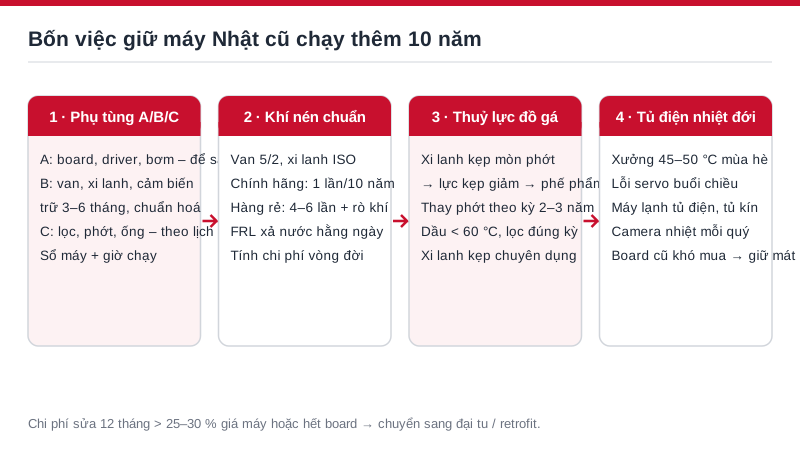
Nhà máy toàn máy Nhật cũ 15–25 năm: chiến lược phụ tùng, bảo dưỡng và khí nén – thuỷ lực để máy chạy thêm 10 năm
Máy Nhật cũ – máy tiện, phay, dập, ép nhựa, đúc áp lực đời 2000–2010 – đang là lực lượng sản xuất chính của hầu hết nhà máy Việt Nam, vì máy Nhật bền và giá mua lại chỉ…
Đọc bài · 10 phút 0Vòng bi, thanh trượt dẫn hướng
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
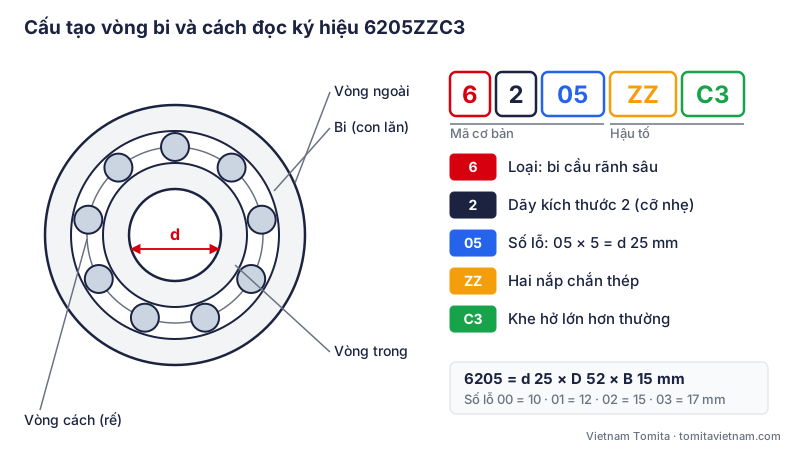
Vòng bi (bạc đạn) là gì? Cách đọc ký hiệu vòng bi 6205, ZZ, 2RS, C3, P5 và tra kích thước
Vòng bi (bạc đạn, ổ lăn) là chi tiết đỡ trục quay, dùng các viên bi hoặc con lăn lăn giữa vòng trong và vòng ngoài để biến ma sát trượt thành ma sát lăn, nhờ đó trục…
Đọc bài · 14 phút 0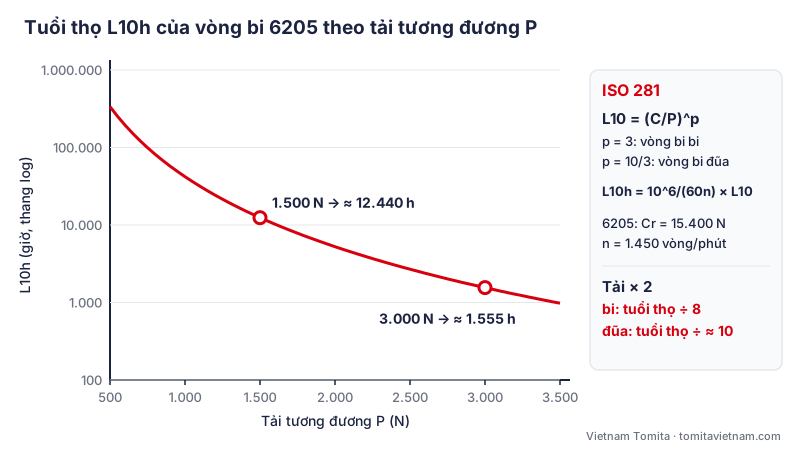
Vòng bi bị hỏng: nguyên nhân, dấu hiệu và cách tính tuổi thọ vòng bi L10 theo ISO 281
Vòng bi bị hỏng sớm hầu như không phải vì 'hết tuổi thọ' mà vì bôi trơn kém, bụi nước lọt vào, lắp sai, trục lệch, quá tải hoặc dòng điện chạy qua ổ. Tuổi thọ danh định…
Đọc bài · 14 phút 0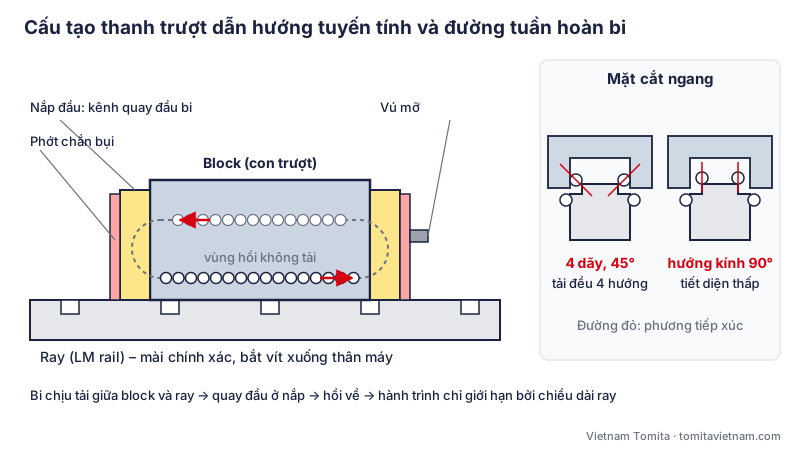
Thanh trượt dẫn hướng tuyến tính (LM guide, ray trượt) là gì? Cấu tạo, dự ứng lực, cấp chính xác và cách chọn
Thanh trượt dẫn hướng tuyến tính (LM guide, linear guide, ray trượt kèm con trượt) là bộ dẫn hướng gồm một ray thép mài chính xác và một khối trượt (block) chứa các…
Đọc bài · 14 phút 0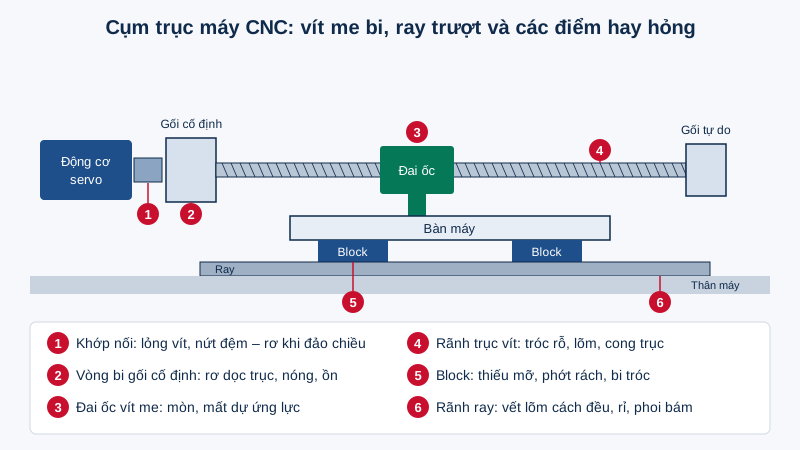
Thay vít me bi và thanh trượt THK cho máy CNC, máy chuyên dùng: dấu hiệu hỏng, đọc mã, lắp và căn chỉnh
Thay vít me bi và thanh trượt THK là việc phòng bảo trì nào cũng gặp khi máy CNC, máy mài hay máy chuyên dùng đã chạy nhiều năm: kích thước trôi, trục kêu, servo báo…
Đọc bài · 11 phút 0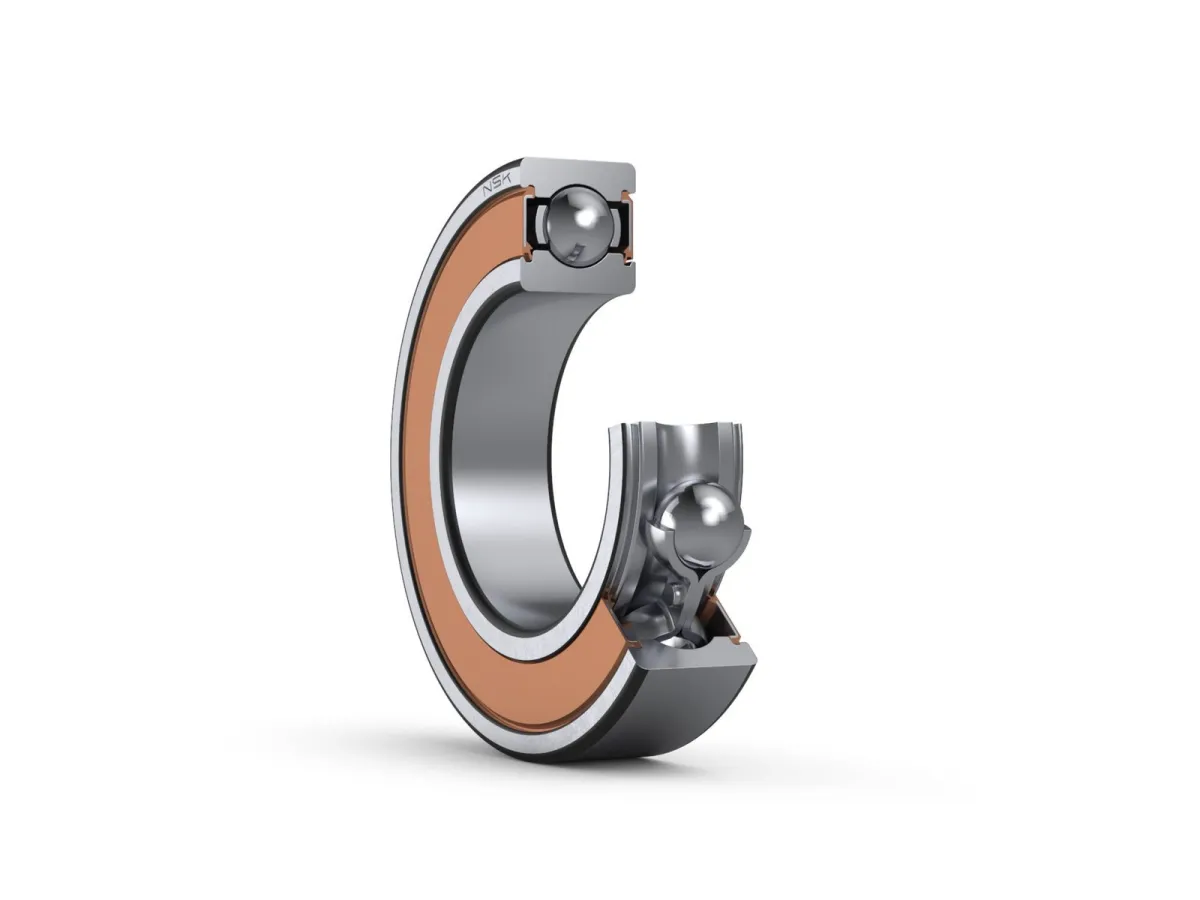
Vòng bi Nhật chính hãng NSK, NTN, Koyo, NACHI: cách phân biệt hàng thật – hàng giả và chọn đúng loại
Vòng bi Nhật chính hãng (NSK, NTN, JTEKT – thương hiệu Koyo, NACHI) là lựa chọn mặc định của rất nhiều nhà máy vì tuổi thọ ổn định, độ ồn thấp và mã hàng tra được ở bất…
Đọc bài · 10 phút 0
Bảng tra kích thước vòng bi 6000, 6200, 6300 (kèm 6800, 6900) và cách chọn mã tương đương NSK, NTN, Koyo
Trả lời nhanh: vòng bi cầu rãnh sâu một dãy được ghi bằng bốn số, hai số cuối nhân 5 là đường kính trong (từ 04 trở đi), còn số thứ ba cho biết dãy kích thước. Ví dụ…
Đọc bài · 14 phút 0Dao phay, mũi taro, dụng cụ cắt
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
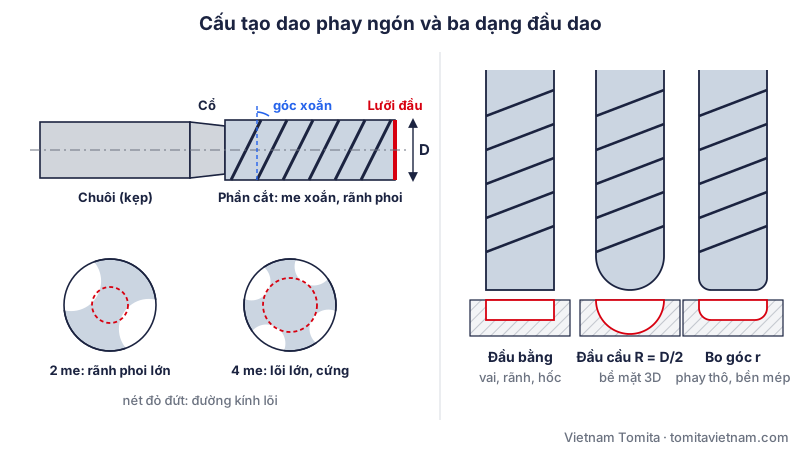
Dao phay ngón: chọn số me, góc xoắn, lớp phủ và tính thông số cắt đúng
Dao phay ngón (end mill) là dao phay trụ có lưỡi cắt cả ở mặt bên và mặt đầu, dùng để phay vai, rãnh, hốc, biên dạng và bề mặt 3D trên máy phay, trung tâm gia công.…
Đọc bài · 13 phút 0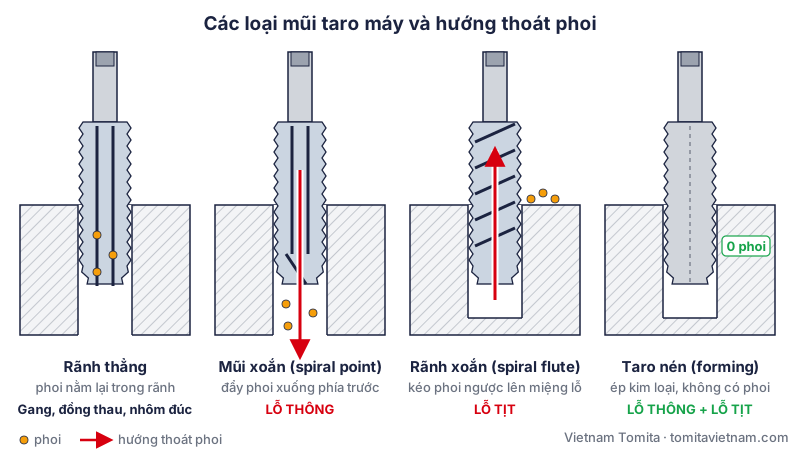
Mũi taro: các loại, cách chọn, lỗ khoan mồi và cách xử lý gãy taro
Mũi taro là dụng cụ cắt (hoặc ép) ren trong lỗ đã khoan sẵn. Ba việc quyết định ren đạt hay taro gãy: chọn đúng loại theo lỗ thông hay lỗ tịt, khoan lỗ mồi đúng cỡ…
Đọc bài · 12 phút 0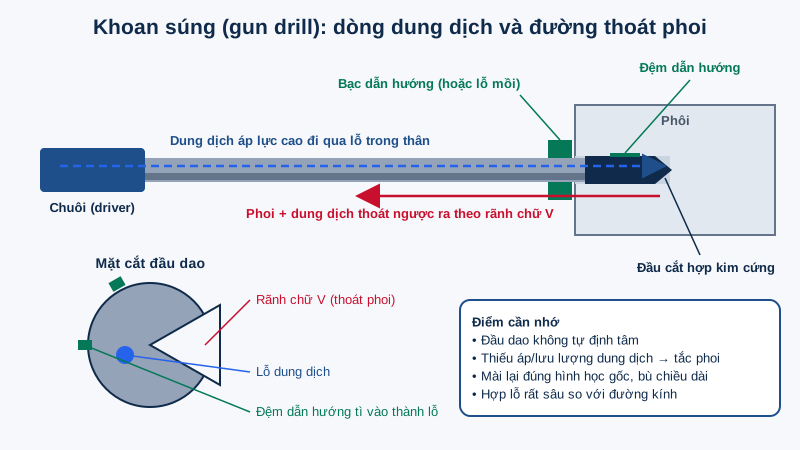
Dao doa, khoan súng, dao kết hợp đặc chủng theo bản vẽ cho gia công động cơ: đặt hàng, mài lại, quản lý tuổi thọ
Dao doa, khoan súng và dao kết hợp đặc chủng theo bản vẽ là nhóm dụng cụ cắt mà dây chuyền gia công động cơ đặt định kỳ nhiều nhất: lỗ dẫn hướng xupap, lỗ dầu trục…
Đọc bài · 12 phút 0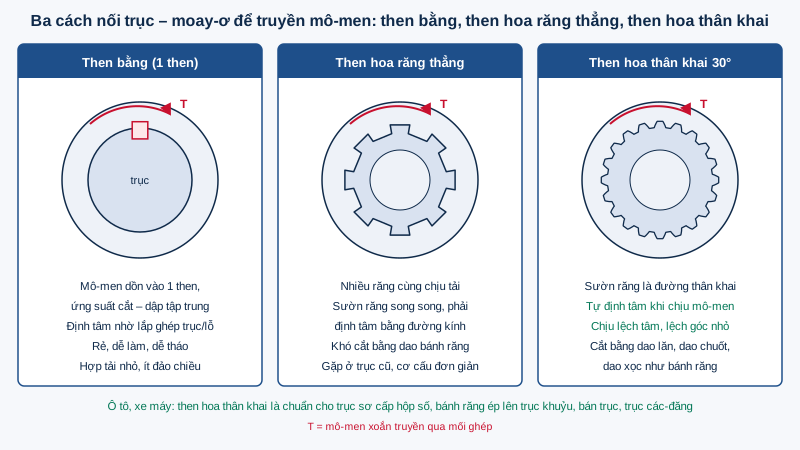
Then hoa thân khai (involute spline) là gì: thông số, tiêu chuẩn và cách đọc ký hiệu trên bản vẽ
Then hoa thân khai (involute spline) là mối ghép trục – moay-ơ nhiều răng, sườn răng là đường thân khai như răng bánh răng, dùng để truyền mô-men xoắn lớn và tự định…
Đọc bài · 13 phút 0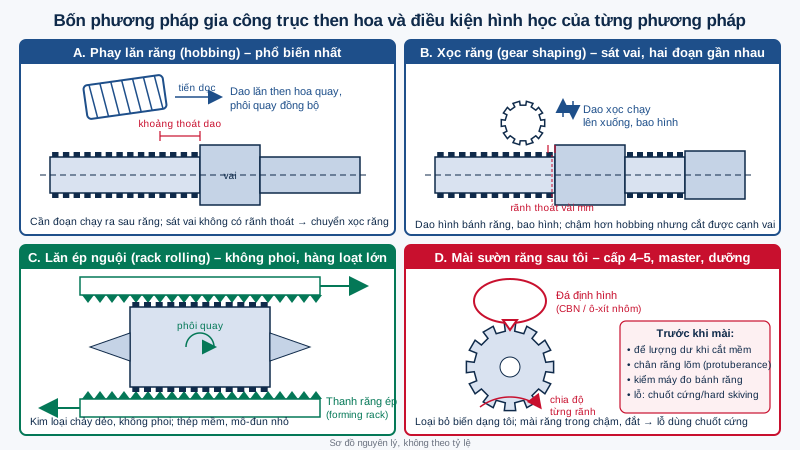
Gia công then hoa thân khai: lăn răng, chuốt, lăn ép, xọc, mài – chọn phương pháp nào cho trục và lỗ then hoa
Gia công then hoa thân khai (involute spline) trên trục và trong lỗ có nhiều con đường: phay lăn răng, lăn ép nguội không phoi, phay định hình, xọc răng, chuốt, cắt dây…
Đọc bài · 13 phút 0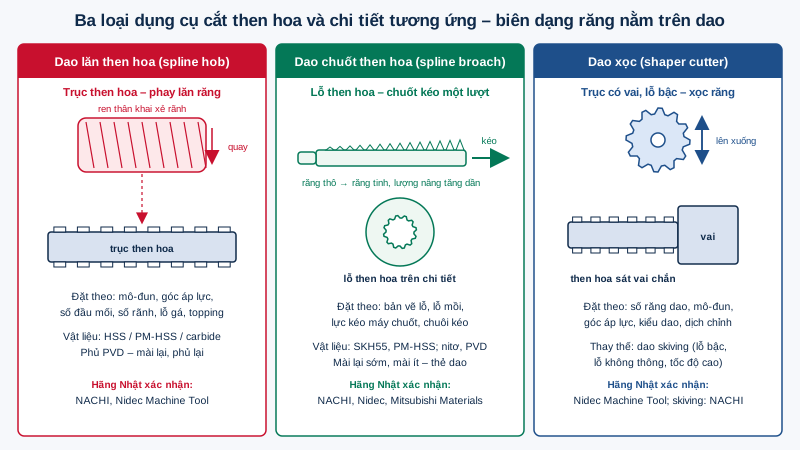
Dụng cụ cắt then hoa Nhật: dao lăn, dao chuốt, dao xọc – cách đặt dao theo bản vẽ then hoa
Dụng cụ cắt then hoa là nơi biên dạng thân khai thật sự được tạo ra: dao lăn (hob) cho trục then hoa, dao chuốt (broach) cho lỗ, dao xọc (shaper cutter) khi có vai…
Đọc bài · 13 phút 0Xem thêm 2 bài về Dao phay, mũi taro, dụng cụ cắt
Dao chuốt rãnh then (keyway broach): cấu tạo, thiết kế, vật liệu và cách đặt dao theo bản vẽ
Dao chuốt rãnh then (keyway broach, tiếng Nhật キー溝ブローチ) là dụng cụ tạo rãnh then trong lỗ bánh răng, puly, moay-ơ chỉ trong một hành trình kéo. Nhìn thì đơn giản – một…
Đọc bài · 11 phút 0
Mũi khoan: cách chọn mũi HSS, HSS-Co, carbide và tốc độ cắt theo vật liệu
Trả lời nhanh: chọn mũi khoan theo vật liệu và độ cứng của phôi, rồi tính số vòng quay bằng công thức n = 1000 · Vc / (π · D), trong đó Vc là tốc độ cắt (m/phút), D là…
Đọc bài · 11 phút 0Khớp nối, xích, dây đai truyền động
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
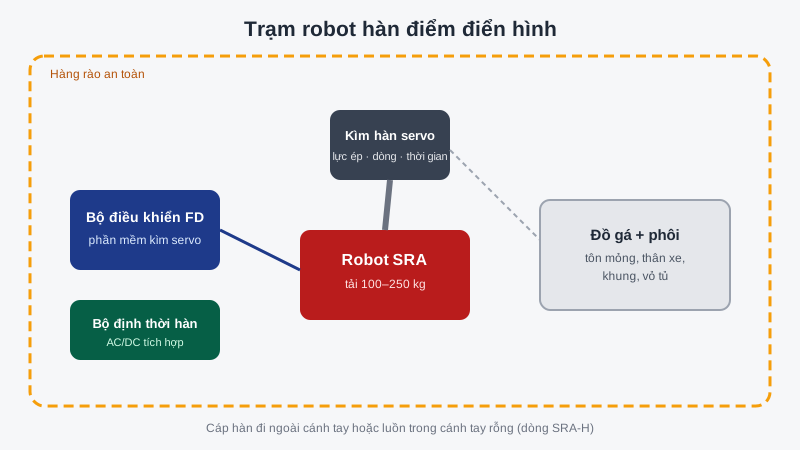
Robot hàn điểm: nguyên lý, cách chọn tải – tầm với và dòng robot hàn điểm NACHI SRA
Robot hàn điểm là robot công nghiệp 6 trục mang kìm hàn điện trở (súng hàn điểm) để ghép các tấm thép mỏng bằng hàng trăm điểm hàn liên tiếp – công việc nặng, lặp lại…
Đọc bài · 9 phút 0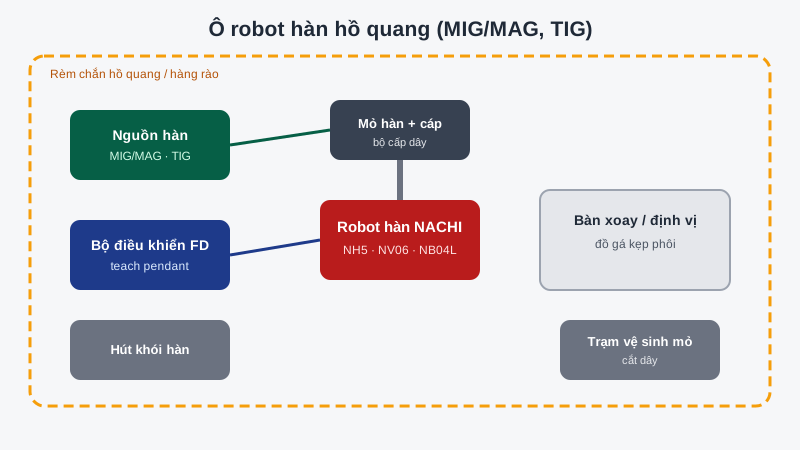
Robot hàn hồ quang (MIG/MAG, TIG): cách chọn và các dòng robot hàn hồ quang NACHI
Robot hàn hồ quang là robot 6 trục cầm mỏ hàn để thực hiện các đường hàn MIG/MAG (hàn CO₂), TIG hoặc cắt plasma một cách tự động, lặp lại chính xác từng đường hàn. Với…
Đọc bài · 9 phút 0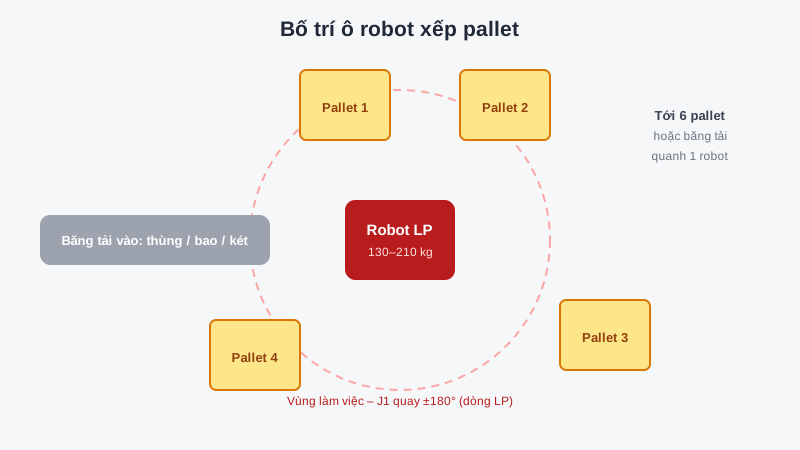
Robot xếp pallet (palletizing): cách chọn và các dòng robot xếp pallet NACHI LP, MC, MK
Robot xếp pallet (palletizing robot) gắp thùng carton, bao, két, khay từ cuối dây chuyền rồi xếp thành từng lớp lên pallet theo mẫu đã lập trình – thay cho công việc…
Đọc bài · 9 phút 0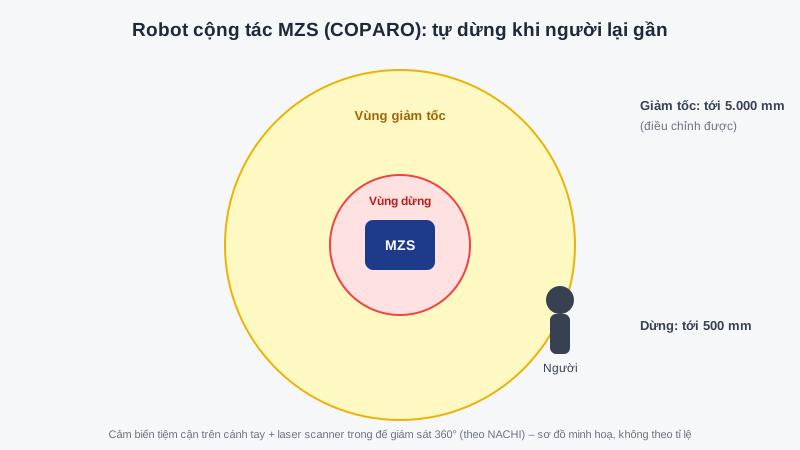
Robot cộng tác (cobot): an toàn, ứng dụng và các dòng robot cộng tác NACHI CMZ, MZS
Robot cộng tác (collaborative robot, gọi tắt là cobot) là robot được thiết kế để làm việc gần người mà không cần hàng rào cứng bao quanh: robot tự giới hạn lực, tốc độ…
Đọc bài · 9 phút 0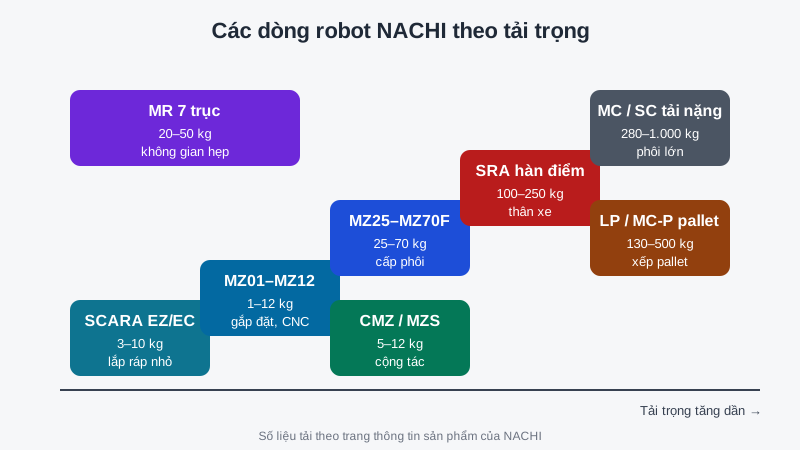
Robot NACHI Việt Nam: đại lý robot NACHI chính hãng – robot công nghiệp, robot hàn, bộ điều khiển CFD/FD
Robot NACHI Việt Nam là cụm từ nhiều kỹ sư gõ khi cần chọn robot mới, tra thông số robot đang chạy hoặc tìm hướng xử lý cho robot NACHI đời cũ. NACHI-FUJIKOSHI (Nhật…
Đọc bài · 12 phút 0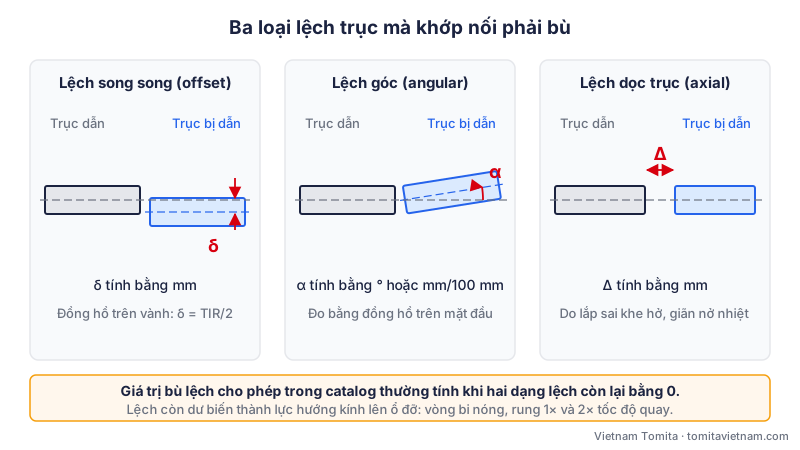
Khớp nối trục là gì? Phân loại, khả năng bù lệch trục và cách chọn khớp nối đúng mô-men
Khớp nối trục là chi tiết nối hai trục thẳng hàng (motor với bơm, hộp số, vít me...) để truyền mô-men xoắn, đồng thời tuỳ loại có thể bù một phần sai lệch tâm, giảm…
Đọc bài · 12 phút 0Xem thêm 2 bài về Khớp nối, xích, dây đai truyền động
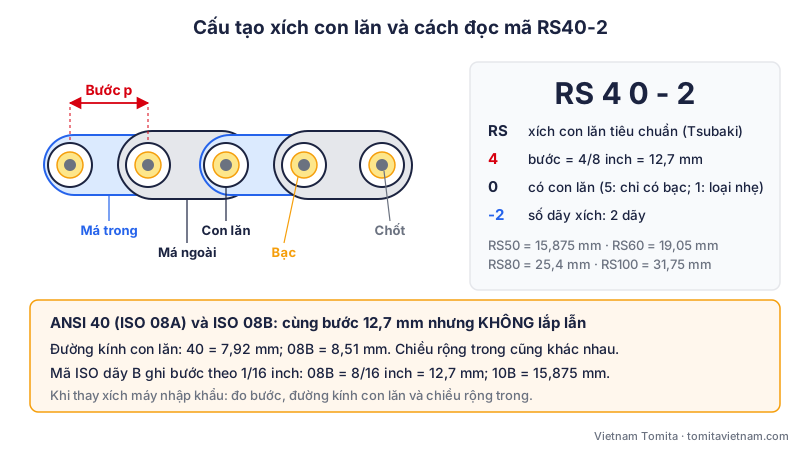
Xích con lăn và dây curoa (dây đai) truyền động: so sánh, cách đọc mã, tính chiều dài và bảo trì
Xích và dây đai truyền động đều truyền công suất giữa hai trục cách xa nhau, nhưng khác bản chất: xích con lăn ăn khớp với đĩa xích nên không trượt, chịu tải nặng và va…
Đọc bài · 13 phút 0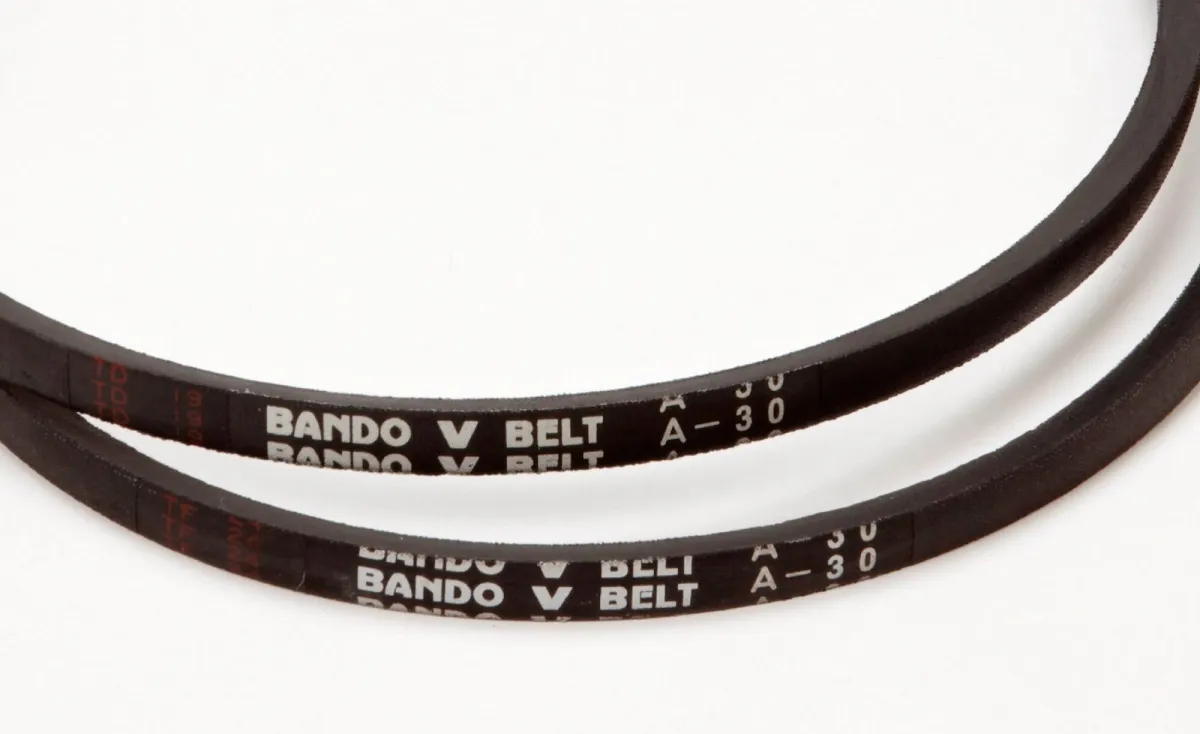
Bảng tra dây curoa, dây đai thang A, B, C, SPZ, SPA, SPB và đai răng HTD, T5, T10
Trả lời nhanh: dây curoa (đai truyền động) gồm hai họ chính: đai thang (A, B, C, D, E; đai hẹp SPZ, SPA, SPB, SPC; 3V, 5V, 8V) truyền lực nhờ ma sát hai thành nghiêng…
Đọc bài · 13 phút 0Dịch vụ hiệu chuẩn ISO/IEC 17025
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
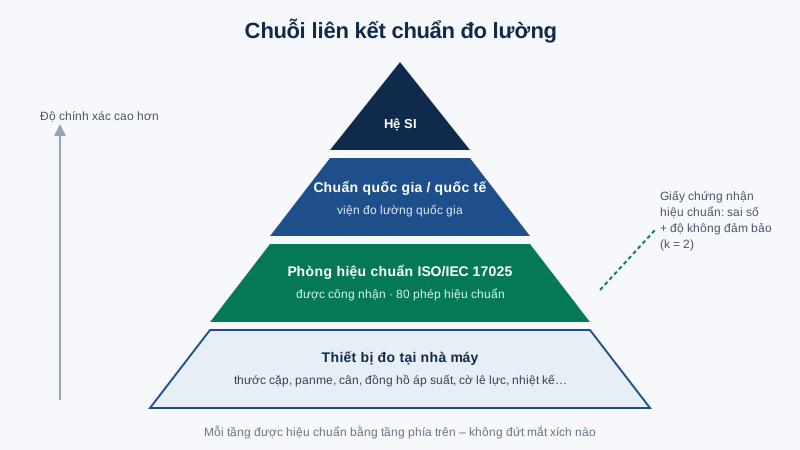
Dịch vụ hiệu chuẩn thiết bị đo đạt chuẩn ISO/IEC 17025 – 80 phép hiệu chuẩn được công nhận
Dịch vụ hiệu chuẩn thiết bị đo đạt chuẩn ISO/IEC 17025 là thứ mọi nhà máy làm theo ISO 9001 hay IATF 16949 đều phải mua mỗi năm: thước cặp, panme, cân, đồng hồ áp suất…
Đọc bài · 18 phút 0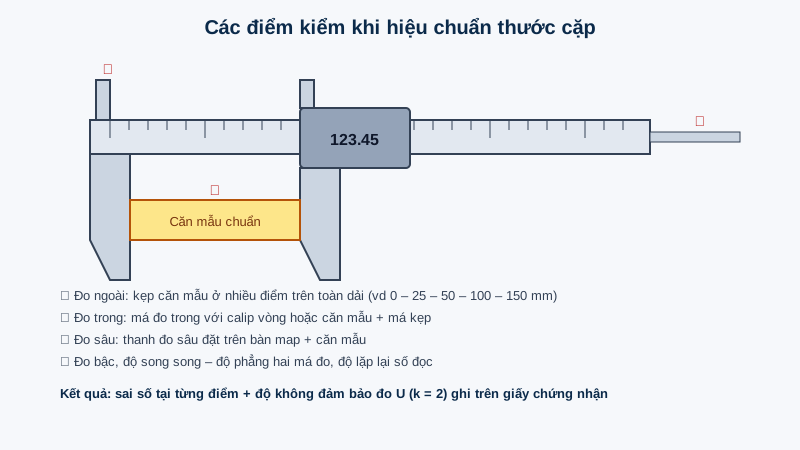
Hiệu chuẩn thước cặp, panme, đồng hồ so: phạm vi, cách kiểm và cách đọc giấy chứng nhận
Hiệu chuẩn thước cặp, panme và đồng hồ so là việc mà gần như mọi xưởng cơ khí phải làm mỗi năm, nhưng không ít nơi chỉ nhìn vào con tem dán trên dụng cụ mà chưa đọc kỹ…
Đọc bài · 13 phút 0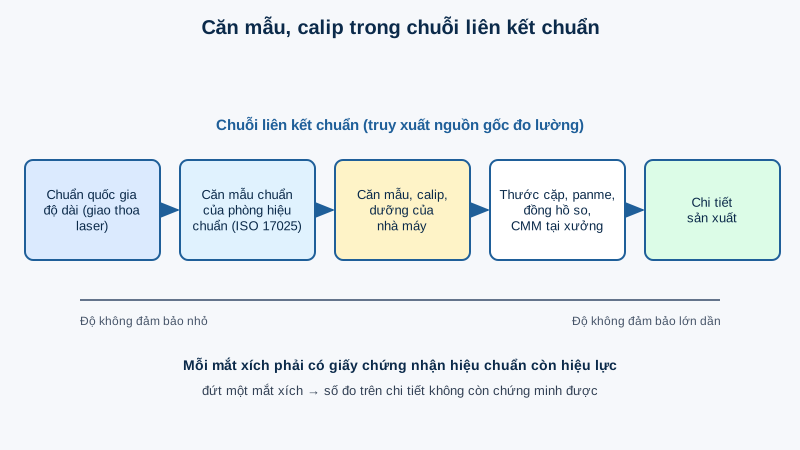
Hiệu chuẩn máy CMM, máy đo độ nhám, căn mẫu, calip và dưỡng ren theo ISO/IEC 17025
Hiệu chuẩn máy CMM, căn mẫu và calip là phần quan trọng nhất trong hệ thống đo kích thước của nhà máy: đây là các chuẩn mà mọi thước cặp, panme và cả chi tiết sản xuất…
Đọc bài · 10 phút 0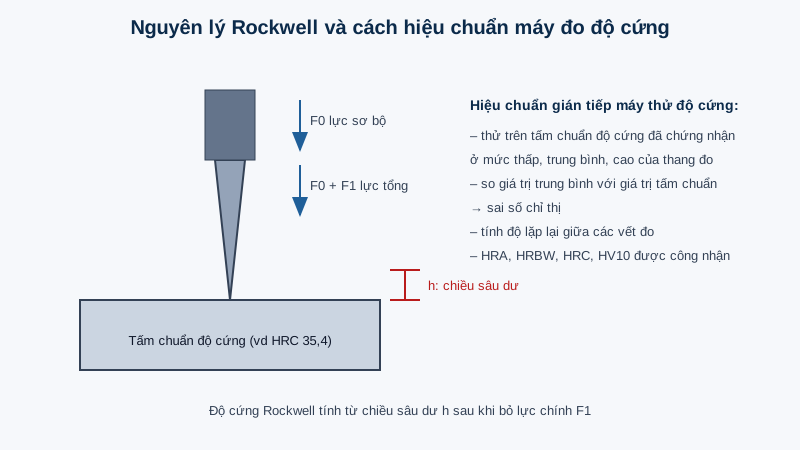
Hiệu chuẩn máy đo độ cứng, lực kế, cờ lê lực và máy đo mô-men theo ISO/IEC 17025
Hiệu chuẩn máy đo độ cứng, lực kế và cờ lê lực là nhóm việc ít được chú ý nhất trong kế hoạch hiệu chuẩn của nhà máy, dù chính các thiết bị này quyết định chi tiết…
Đọc bài · 11 phút 0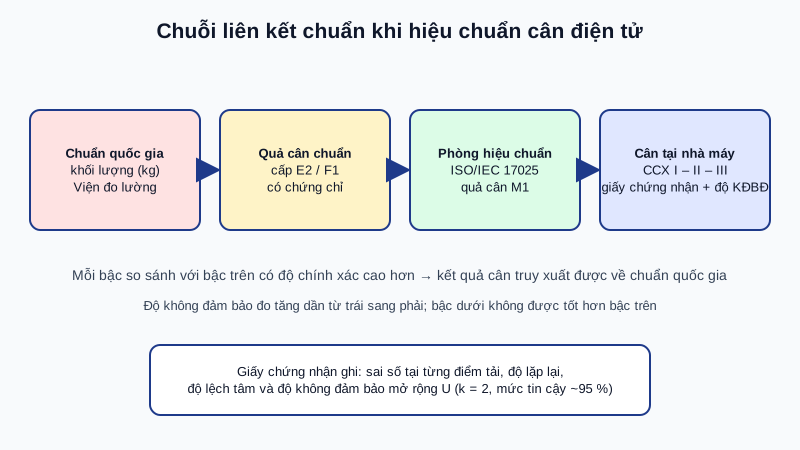
Hiệu chuẩn cân điện tử, cân phân tích, cân bàn và quả cân M1 theo ISO/IEC 17025
Hiệu chuẩn cân điện tử là việc so số chỉ của cân với quả cân chuẩn đã biết khối lượng, để biết cân sai bao nhiêu ở từng mức tải và sai số đó có còn nằm trong dung sai…
Đọc bài · 12 phút 0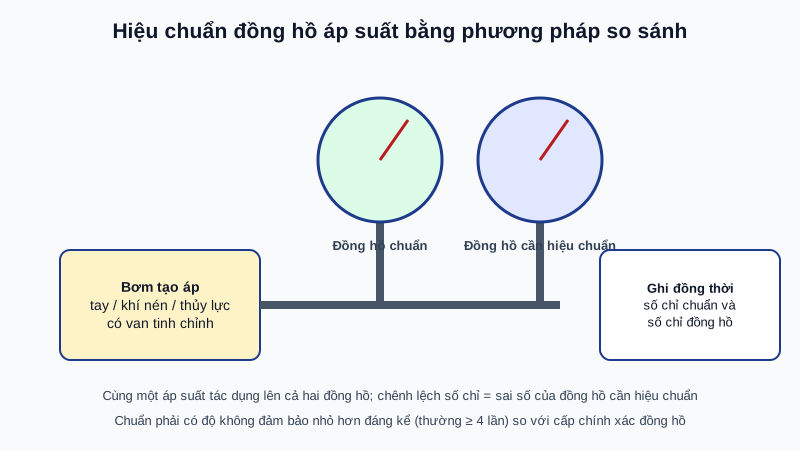
Hiệu chuẩn đồng hồ áp suất, thiết bị đo mức bằng áp suất và máy đo độ bục
Hiệu chuẩn đồng hồ áp suất là đặt cùng một áp suất lên đồng hồ cần kiểm tra và một chuẩn áp suất chính xác hơn, ghi chênh lệch ở nhiều điểm theo cả chiều tăng và giảm…
Đọc bài · 9 phút 0Xem thêm 3 bài về Dịch vụ hiệu chuẩn ISO/IEC 17025
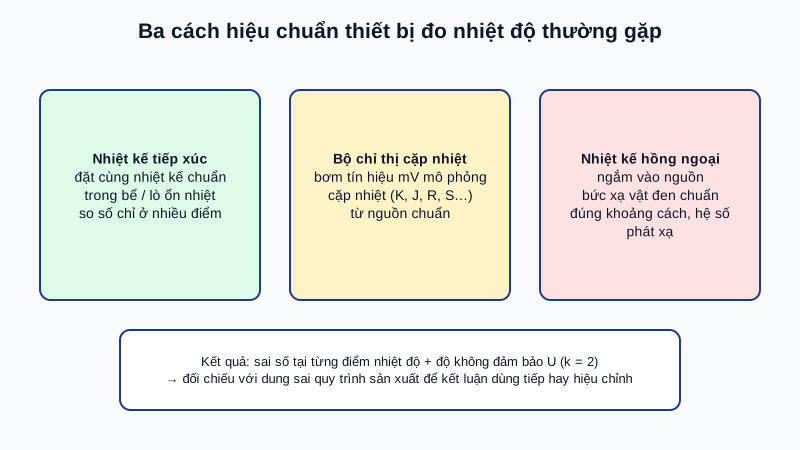
Hiệu chuẩn nhiệt kế, nhiệt kế hồng ngoại, tủ nhiệt, tủ nhiệt ẩm và lò nung theo ISO/IEC 17025
Hiệu chuẩn nhiệt kế và tủ nhiệt là phần không thể thiếu với mọi nhà máy có công đoạn nhiệt: sấy sơn, lưu hóa cao su, ép nhựa, nhiệt luyện, thử nghiệm môi trường. Nhiệt…
Đọc bài · 10 phút 0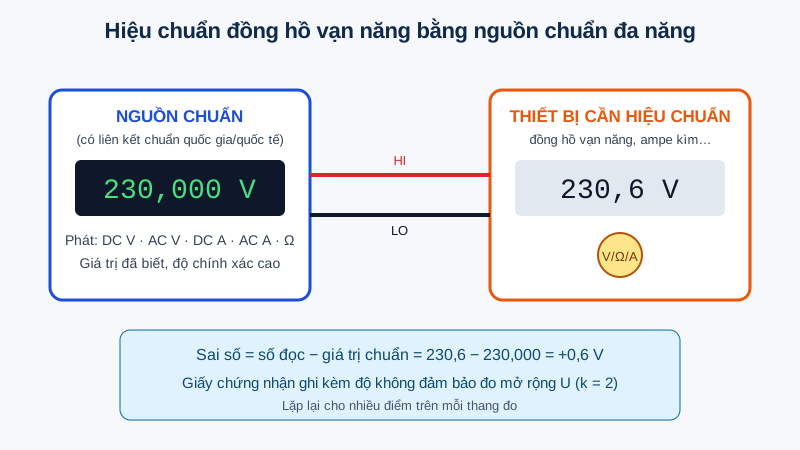
Hiệu chuẩn thiết bị đo điện: đồng hồ vạn năng, ampe kìm, máy hiện sóng, LCR, máy thử cao áp và thiết bị đo thời gian – tần số
Hiệu chuẩn thiết bị đo điện là việc so sánh số đọc của đồng hồ vạn năng, ampe kìm, máy hiện sóng, máy đo LCR hay máy thử cao áp với chuẩn đo lường có liên kết chuẩn, để…
Đọc bài · 13 phút 0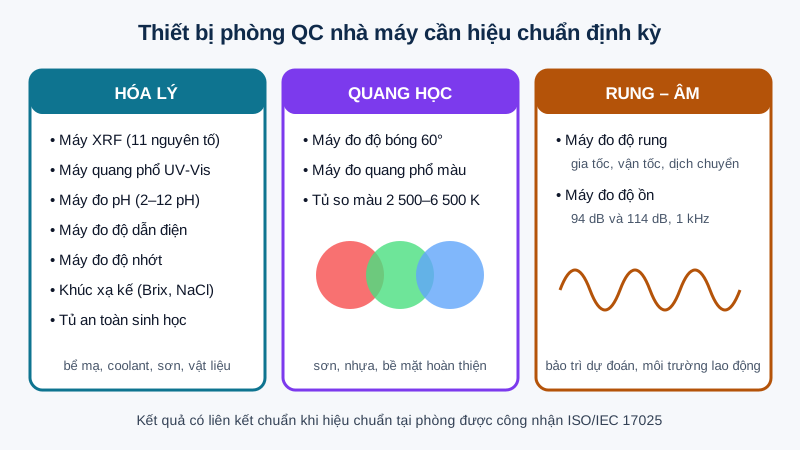
Hiệu chuẩn thiết bị phòng thí nghiệm QC: máy XRF, UV-Vis, máy đo pH, độ dẫn, độ nhớt, máy đo độ bóng, máy đo màu, độ rung, độ ồn
Hiệu chuẩn thiết bị phòng thí nghiệm là điều kiện để mọi kết quả kiểm tra của phòng QC – độ pH bể mạ, độ bóng lớp sơn, sai lệch màu chi tiết nhựa, thành phần hợp kim đo…
Đọc bài · 9 phút 0Dịch vụ kỹ thuật cho nhà máy
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
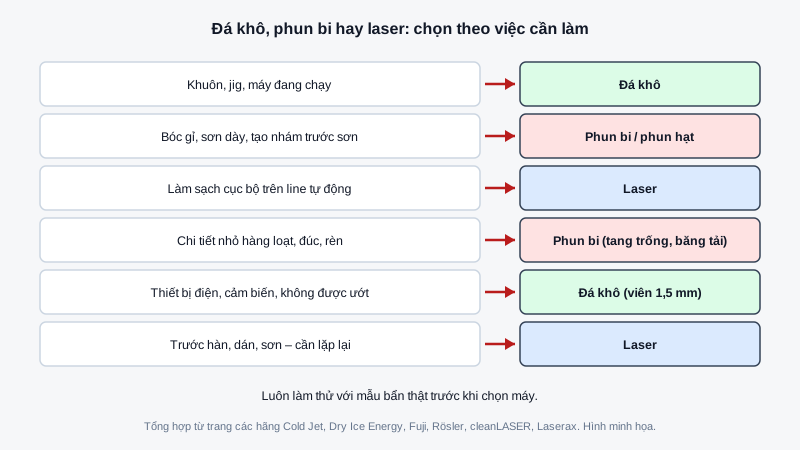
Đá khô, phun bi hay laser: chọn cách làm sạch công nghiệp nào cho nhà máy
Trả lời nhanh: khuôn, jig hàn, thiết bị có điện cần làm sạch thường xuyên mà không được mòn → chọn phun đá khô. Gỉ dày, sơn dày, cát đúc, hoặc cần tạo nhám trước sơn →…
Đọc bài · 14 phút 0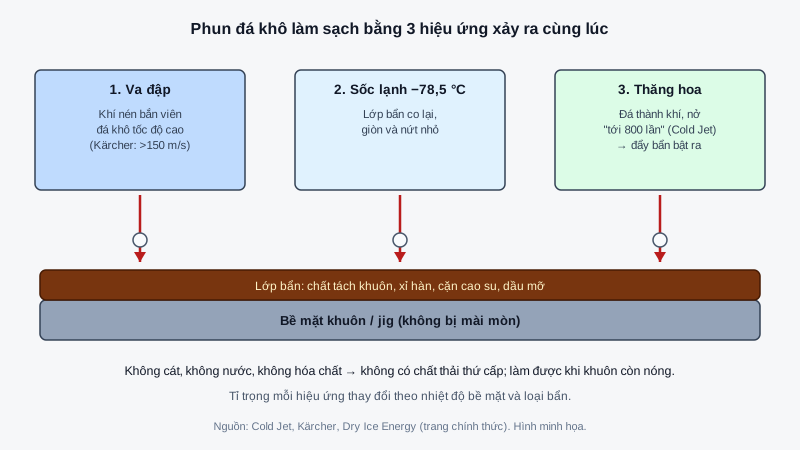
Máy phun đá khô làm sạch khuôn, jig hàn: nguyên lý, chọn máy và an toàn
Trả lời nhanh: phun đá khô (bắn đá khô, *dry ice blasting*) dùng viên CO₂ rắn bắn bằng khí nén để làm sạch khuôn đúc nhôm, khuôn nhựa, khuôn cao su, jig hàn, tay robot…
Đọc bài · 14 phút 0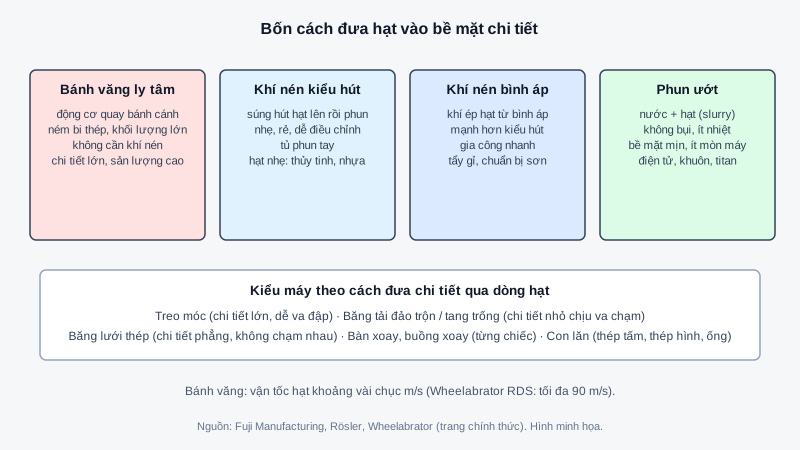
Máy phun bi, phun cát, phun hạt: nguyên lý, kiểu máy, chọn hạt và cấp độ sạch
Máy phun bi, phun cát, phun hạt (gọi chung là *blasting*) là cách cho các hạt cứng hoặc mềm va mạnh vào bề mặt để bóc gỉ, vảy cán, cát đúc, bavia, sơn cũ, tạo độ nhám…
Đọc bài · 11 phút 0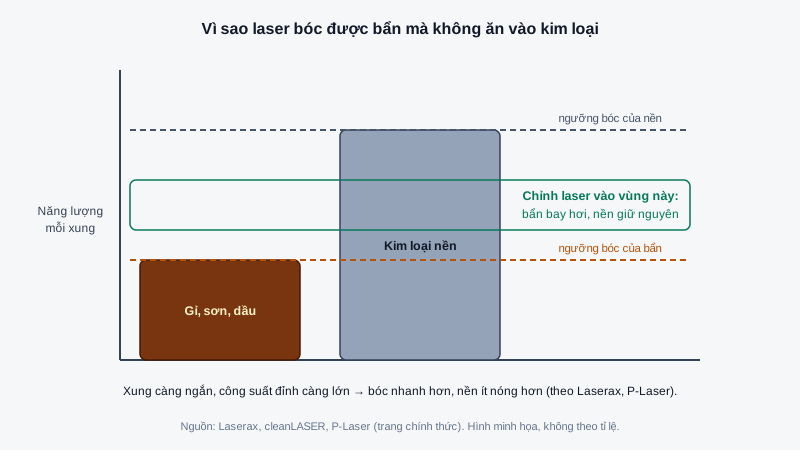
Máy laser làm sạch: bóc gỉ, sơn, dầu, làm sạch khuôn – nguyên lý và cách chọn
Máy laser làm sạch dùng tia laser xung rất ngắn để làm bay hơi lớp gỉ, sơn, oxit, dầu, chất tách khuôn mà không cần hạt mài, nước hay hóa chất. Nó ngày càng được dùng…
Đọc bài · 9 phút 0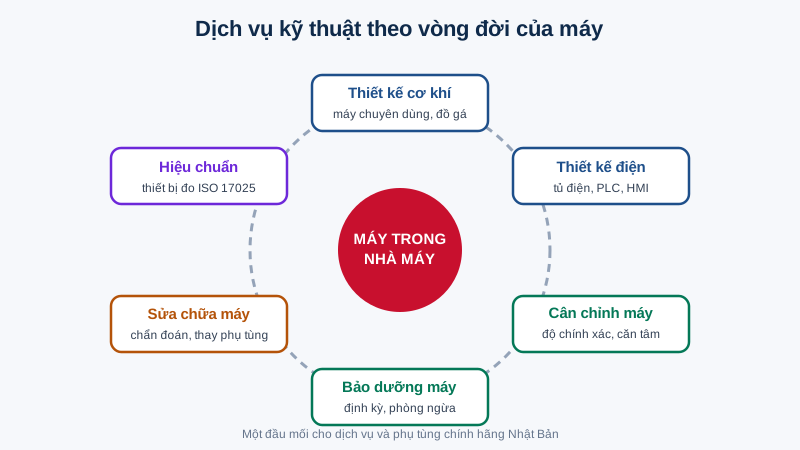
Dịch vụ kỹ thuật cho nhà máy: bảo dưỡng, sửa chữa, cân chỉnh máy, thiết kế điện – cơ khí, hiệu chuẩn
Dịch vụ kỹ thuật cho nhà máy của Vietnam Tomita gồm bảo dưỡng máy, sửa chữa máy, cân chỉnh máy, thiết kế điện, thiết kế cơ khí và hiệu chuẩn thiết bị đo – đi cùng việc…
Đọc bài · 7 phút 0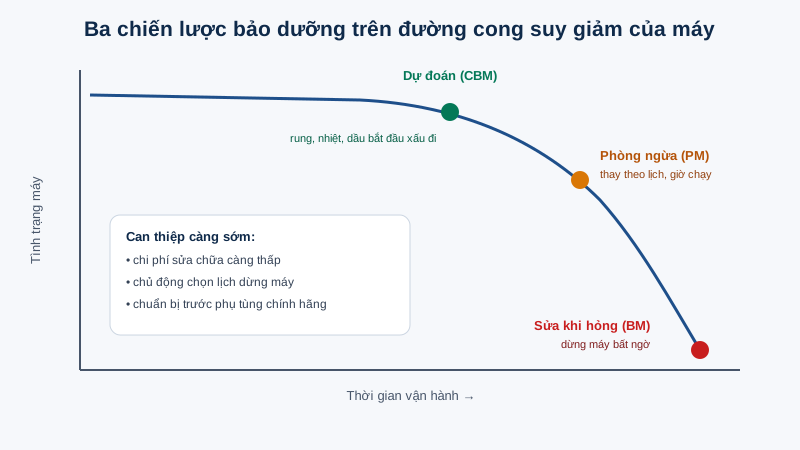
Dịch vụ bảo dưỡng máy công nghiệp: bảo dưỡng định kỳ máy CNC, máy mài, máy ép, robot, thủy lực – khí nén
Dịch vụ bảo dưỡng máy công nghiệp của Vietnam Tomita giúp nhà máy giữ máy CNC, máy mài, máy ép, robot và hệ thủy lực – khí nén chạy ổn định giữa hai lần dừng máy theo…
Đọc bài · 10 phút 0Xem thêm 325 bài về Dịch vụ kỹ thuật cho nhà máy
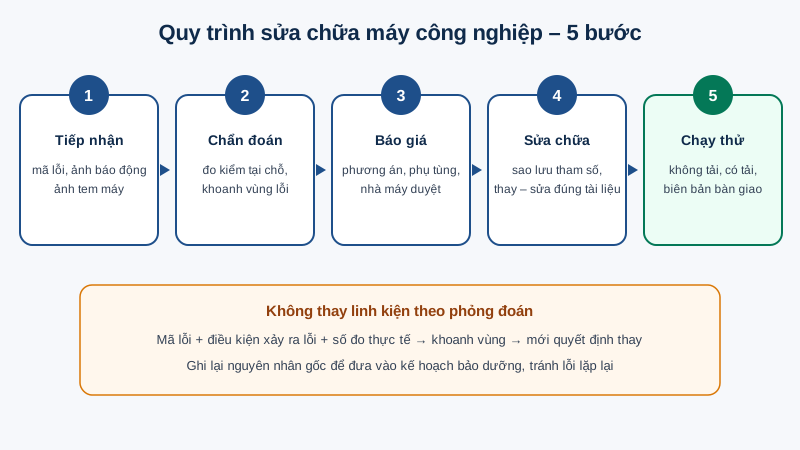
Dịch vụ sửa chữa máy công nghiệp: chẩn đoán lỗi, sửa trục chính, thủy lực, servo, PLC, robot
Dịch vụ sửa chữa máy công nghiệp của Vietnam Tomita xử lý các sự cố làm dừng máy CNC, máy mài, máy ép, robot và hệ thủy lực – khí nén: từ chẩn đoán nguyên nhân, sửa cụm…
Đọc bài · 8 phút 0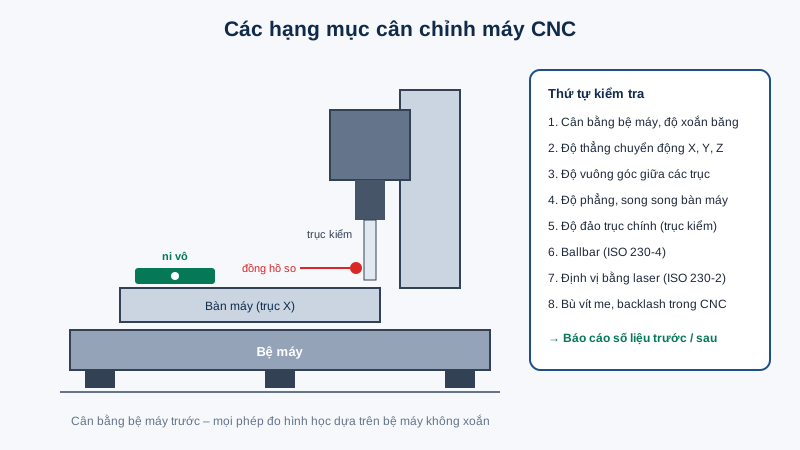
Dịch vụ cân chỉnh máy CNC: cân bằng máy, kiểm tra độ chính xác hình học, đo laser, ballbar và căn tâm trục
Cân chỉnh máy CNC là đưa máy về đúng trạng thái hình học và độ chính xác định vị mà nó được thiết kế: bệ máy cân bằng, các trục thẳng và vuông góc với nhau, trục chính…
Đọc bài · 10 phút 0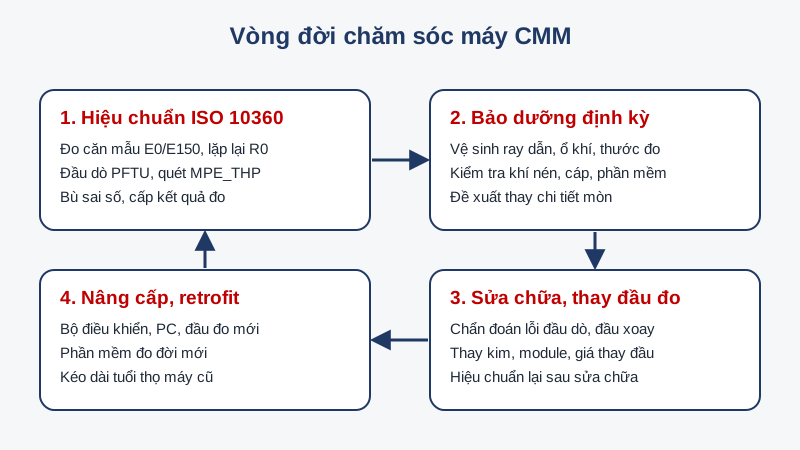
Hiệu chuẩn, bảo dưỡng, sửa chữa và nâng cấp máy CMM Hexagon
Hiệu chuẩn máy CMM (máy đo tọa độ 3D) là kiểm tra máy còn đo đúng như thông số gốc hay không, và chỉnh lại khi máy đã lệch. Hexagon khuyến nghị mỗi máy đo được kiểm…
Đọc bài · 10 phút 0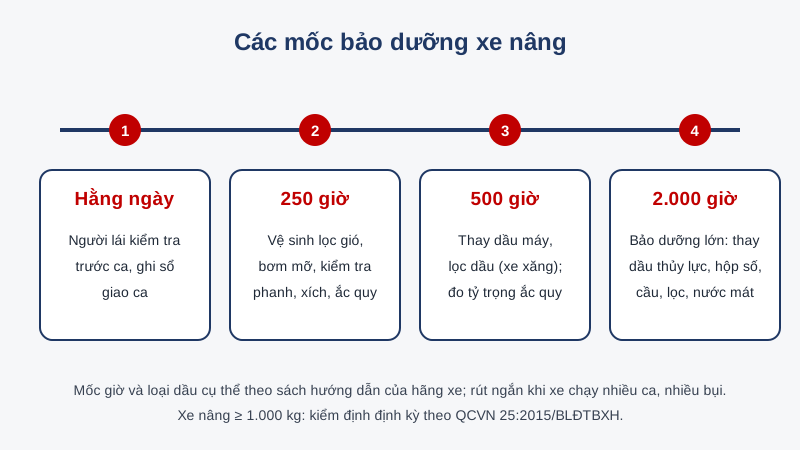
Quy trình bảo dưỡng xe nâng xăng, dầu và xe nâng điện: checklist theo chu kỳ
Bảo dưỡng xe nâng đúng chu kỳ giúp xe chạy bền, ít hỏng vặt và an toàn cho người làm việc xung quanh. Quy chuẩn QCVN 25:2015/BLĐTBXH yêu cầu xe nâng hàng phải được sử…
Đọc bài · 9 phút 0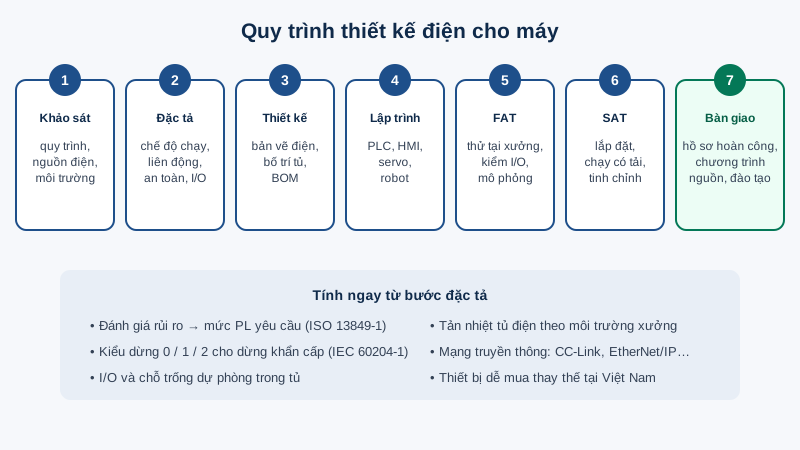
Dịch vụ thiết kế điện cho máy và dây chuyền: thiết kế tủ điện, bản vẽ điện, lập trình PLC, HMI, servo, robot
Thiết kế điện cho máy và dây chuyền là phần quyết định máy chạy ổn định, an toàn và dễ sửa về sau: bản vẽ điện rõ ràng, tủ điện bố trí hợp lý, chương trình PLC có cấu…
Đọc bài · 9 phút 0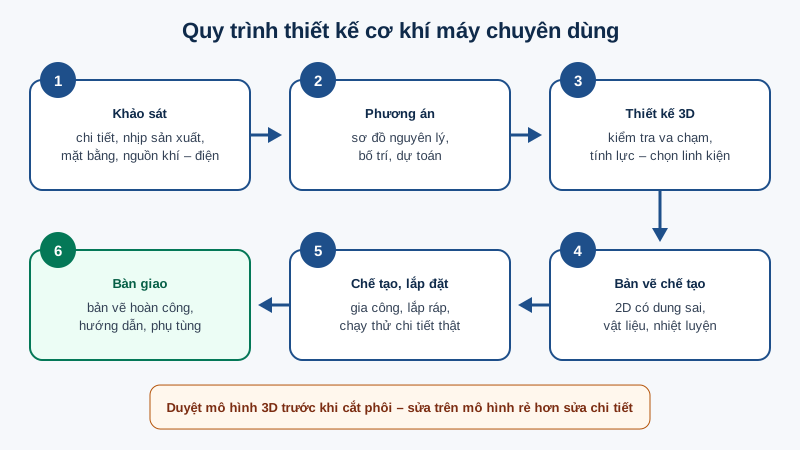
Dịch vụ thiết kế cơ khí máy chuyên dùng, đồ gá, cơ cấu kẹp và cải tạo máy
Thiết kế cơ khí máy chuyên dùng và đồ gá là việc biến một yêu cầu trong xưởng – kẹp chặt phôi để phay, ép bạc vào vỏ, gắp chi tiết từ băng tải vào máy – thành bản vẽ…
Đọc bài · 10 phút 0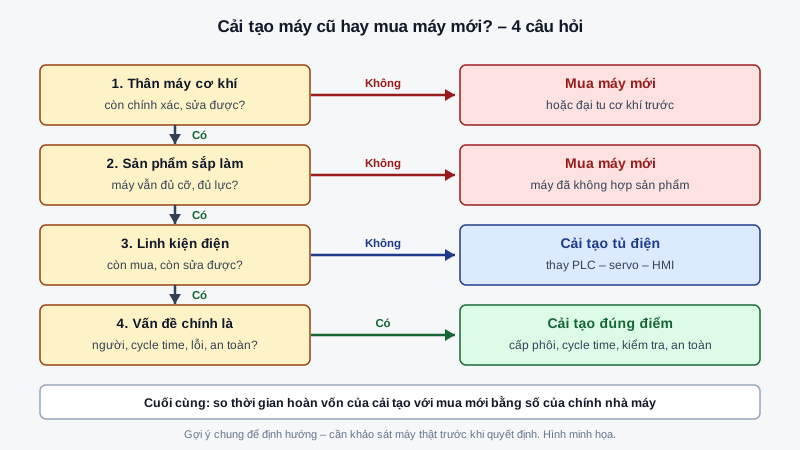
Cải tạo – tự động hóa máy cũ (retrofit) hay mua máy mới: chọn thế nào cho nhà máy
Trả lời nhanh: nếu thân máy cơ khí còn tốt và máy vẫn đủ cỡ, đủ lực cho sản phẩm sắp làm, thì cải tạo (retrofit) thường có lợi hơn mua mới: tốn ít vốn hơn, dừng máy…
Đọc bài · 12 phút 0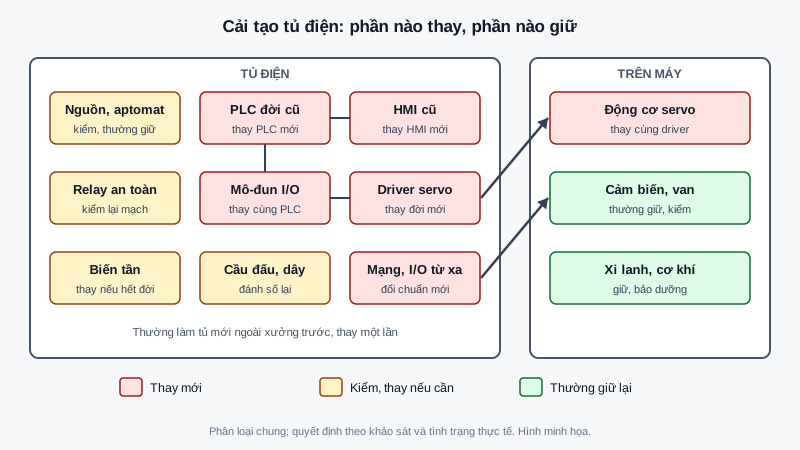
Cải tạo tủ điện máy cũ: thay PLC, servo, HMI – quy trình và rủi ro
Trả lời nhanh: khi PLC, driver servo hoặc HMI của máy đã ngừng sản xuất và sắp hết thời hạn sửa chữa của hãng, nên lên kế hoạch thay trước khi hỏng – vì lúc hỏng mới…
Đọc bài · 10 phút 0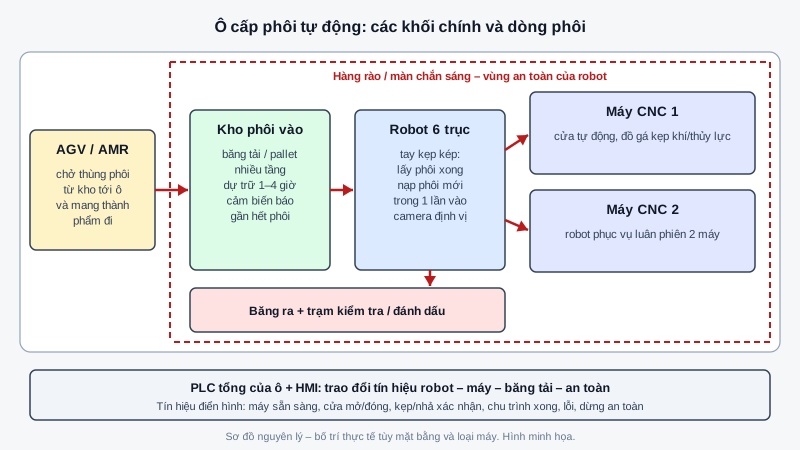
Tự động hóa cấp phôi bằng robot, loader, AGV: giảm người và tự tính hoàn vốn
Trả lời nhanh: nếu một người đang đứng máy chỉ để lấy phôi – nạp phôi – bấm nút, đó là việc nên tự động hóa trước. Máy CNC chạy chu kỳ dài, phôi dưới vài kg → robot 6…
Đọc bài · 11 phút 0
Giảm cycle time máy sản xuất: đo, phân tích công đoạn và cải tiến từng giây
Trả lời nhanh: muốn giảm cycle time, đừng thay máy ngay. Hãy đo từng bước của một chu kỳ (video, đồng hồ bấm, dữ liệu PLC), vẽ ra biểu đồ Gantt để thấy chỗ chờ, chỗ làm…
Đọc bài · 10 phút 0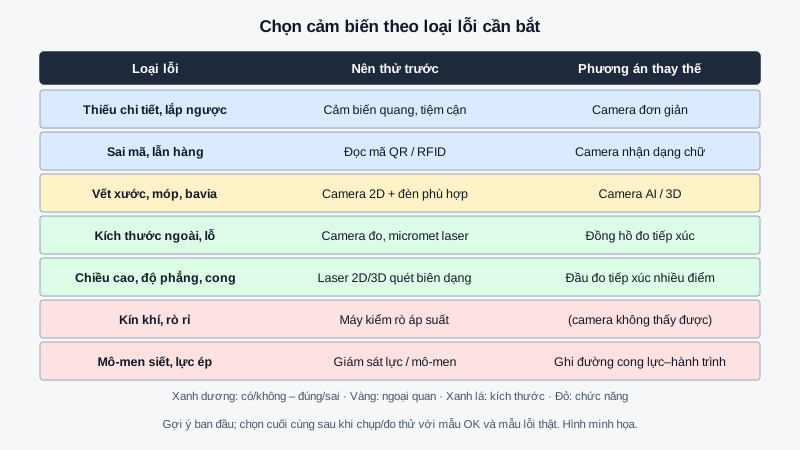
Trạm kiểm tra tự động trên dây chuyền: camera, đo inline, chống sai poka-yoke và truy xuất dữ liệu
Trả lời nhanh: muốn giảm lỗi lọt ra khách, hãy chặn lỗi ngay tại công đoạn sinh ra lỗi, không đợi kiểm cuối. Lỗi kiểu có/không, đúng/sai (thiếu chi tiết, lắp ngược, sai…
Đọc bài · 13 phút 0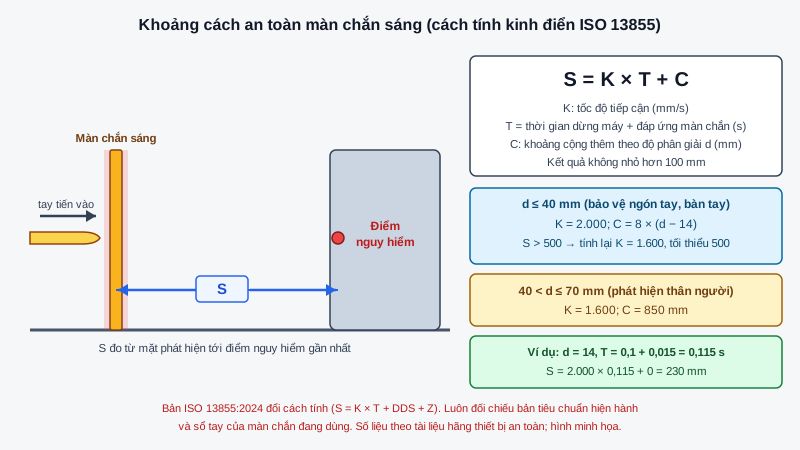
Cải tạo an toàn máy cũ: đánh giá rủi ro, hàng rào – khóa liên động, màn chắn sáng, mạch dừng khẩn theo ISO 13849
Trả lời nhanh: cải tạo an toàn máy cũ không bắt đầu bằng việc mua màn chắn sáng, mà bằng đánh giá rủi ro theo ISO 12100: liệt kê mối nguy, ưu tiên loại bỏ bằng thiết…
Đọc bài · 13 phút 0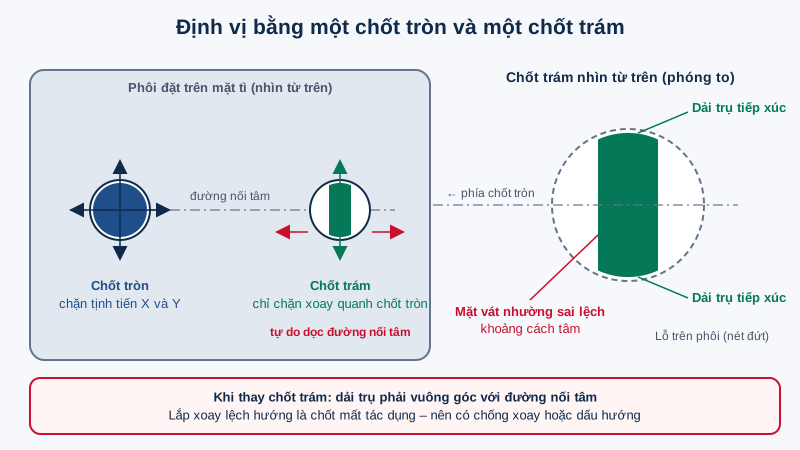
Chế tạo đồ gá, chốt định vị, má kẹp theo bản vẽ: vật liệu, dung sai, kiểm tra nhận hàng và làm lại khi mất bản vẽ
Chế tạo đồ gá, chốt định vị, má kẹp theo bản vẽ là việc lặp đi lặp lại ở mọi xưởng gia công và lắp ráp: chốt mòn sau hàng chục nghìn lần đặt phôi, má kẹp sứt cạnh, tay…
Đọc bài · 10 phút 0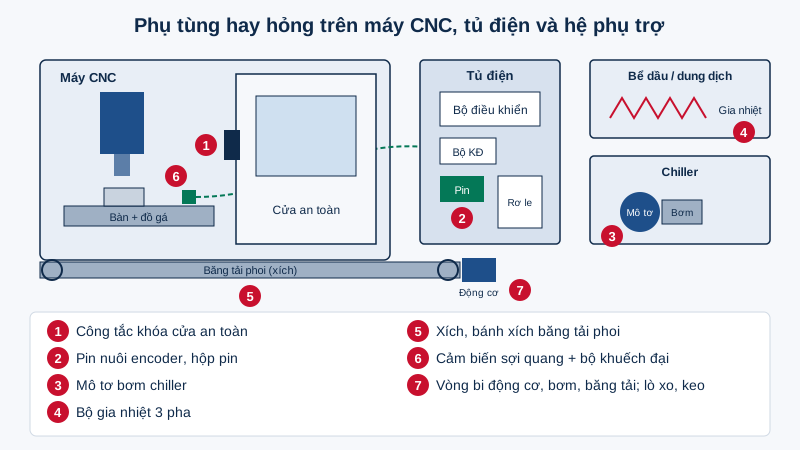
Phụ tùng thay thế máy CNC và tủ điện hay hỏng: khóa cửa an toàn, pin encoder, bơm chiller, cảm biến, xích phoi – lập danh mục dự phòng
Phụ tùng thay thế máy CNC làm dừng máy lâu nhất thường không phải trục chính hay bộ điều khiển, mà là những món nhỏ: một đầu khóa cửa an toàn, một viên pin nuôi…
Đọc bài · 12 phút 0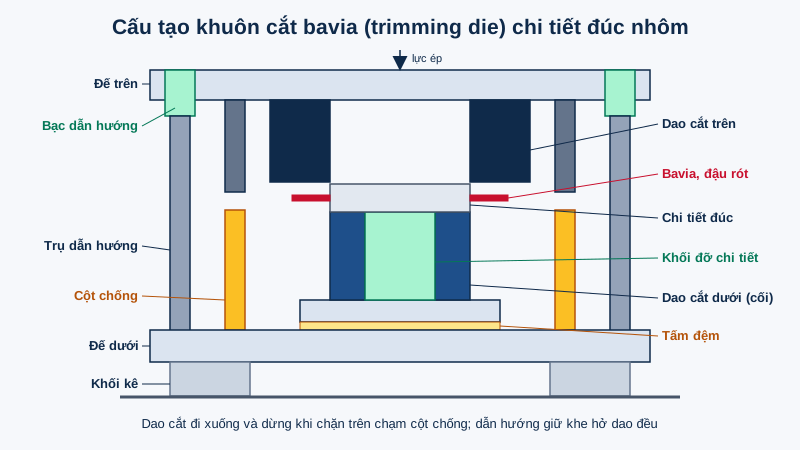
Phụ tùng khuôn cắt bavia và vật tư máy đúc nhôm: cấu tạo, hư hỏng, vật liệu và cách đặt hàng thay thế
Phụ tùng khuôn cắt bavia và vật tư máy đúc nhôm là nhóm hàng ít được để ý cho đến khi thiếu: một cột chống nứt, một bạc dẫn hướng mòn, hay một ống dẫn nhôm (stalk)…
Đọc bài · 9 phút 0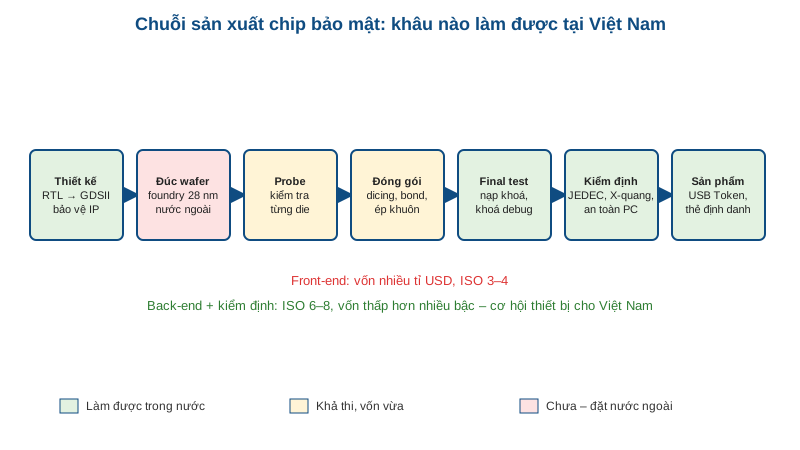
Sản xuất vi mạch bảo mật tại Việt Nam cần thiết bị gì: từ thiết kế, đúc wafer đến đóng gói và kiểm định
Sản xuất vi mạch bảo mật tại Việt Nam vừa có cột mốc đáng chú ý: một chip bảo mật tiến trình 28 nm, khoảng 300 triệu transistor, đóng gói 10 × 10 mm, do kỹ sư trong…
Đọc bài · 14 phút 0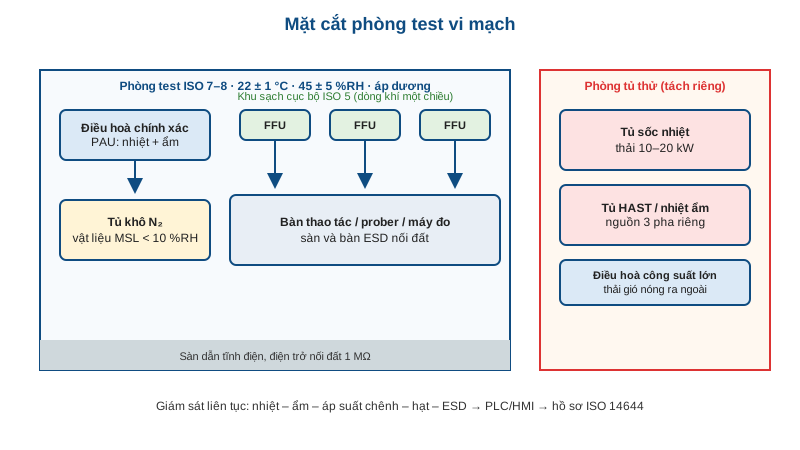
Phòng test vi mạch cần môi trường thế nào: điều hoà chính xác, FFU lọc HEPA/ULPA và phòng sạch quy mô nhỏ
Phòng test vi mạch – nơi đặt wafer prober, máy test, tủ thử môi trường và các thiết bị đo – cần một thứ mà nhiều dự án ở Việt Nam quên tính: môi trường ổn định. Nhiệt…
Đọc bài · 12 phút 0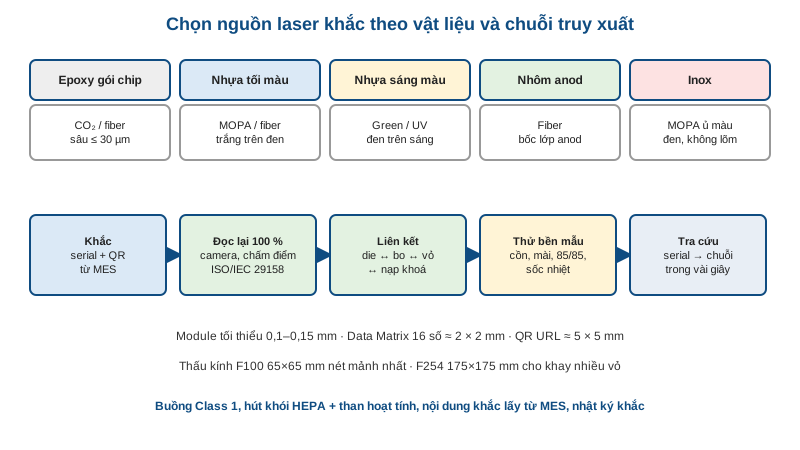
Khắc laser truy xuất nguồn gốc chip và thiết bị bảo mật: serial, mã QR trên gói chip, vỏ token – chọn fiber, MOPA hay CO₂
Khắc laser truy xuất nguồn gốc là mắt xích nối phần vật lý với phần dữ liệu của một con chip bảo mật: mã khắc trên gói chip phải khớp định danh die bên trong, serial…
Đọc bài · 12 phút 0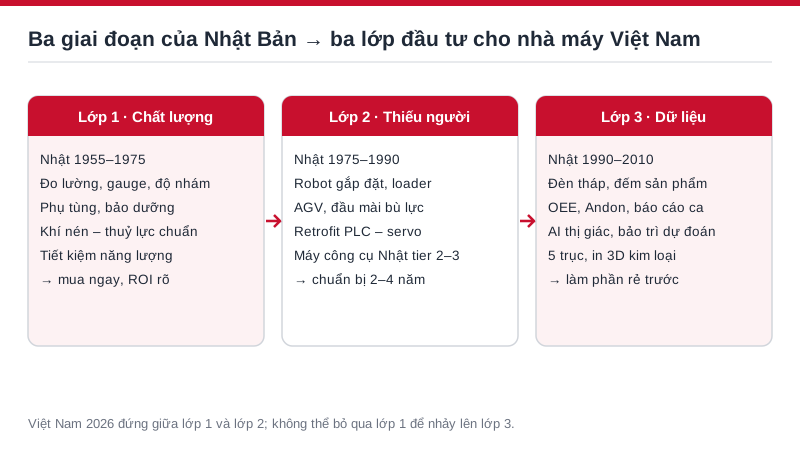
Việt Nam đi sau Nhật Bản 30–40 năm: nhà máy nên đầu tư thiết bị gì trước, gì sau?
Đầu tư thiết bị cho nhà máy Việt Nam sẽ ít rủi ro hơn nhiều nếu nhìn lại con đường Nhật Bản đã đi: từ phong trào chất lượng những năm 1960, bùng nổ robot và tự động hoá…
Đọc bài · 12 phút 0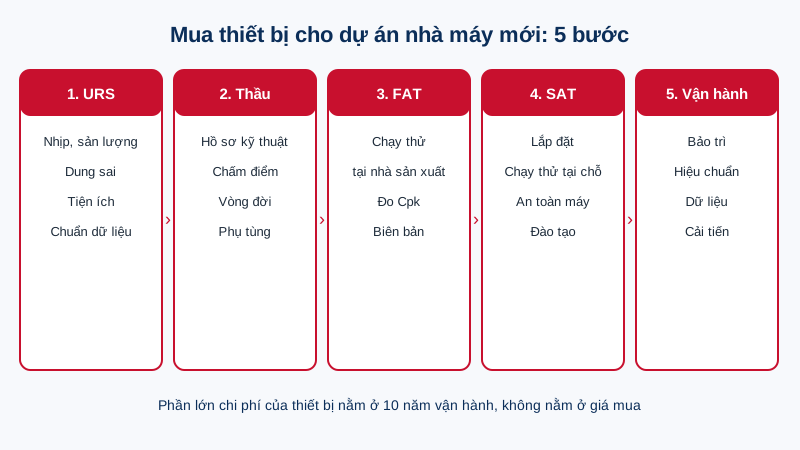
Mua thiết bị cho dự án nhà máy mới: từ URS, hồ sơ thầu đến nghiệm thu FAT, SAT
Mua thiết bị cho dự án nhà máy mới là phần việc quyết định nhà máy chạy ổn định hay liên tục dừng chuyền trong những năm đầu. Bài này dành cho ban dự án, phòng kỹ thuật…
Đọc bài · 9 phút 0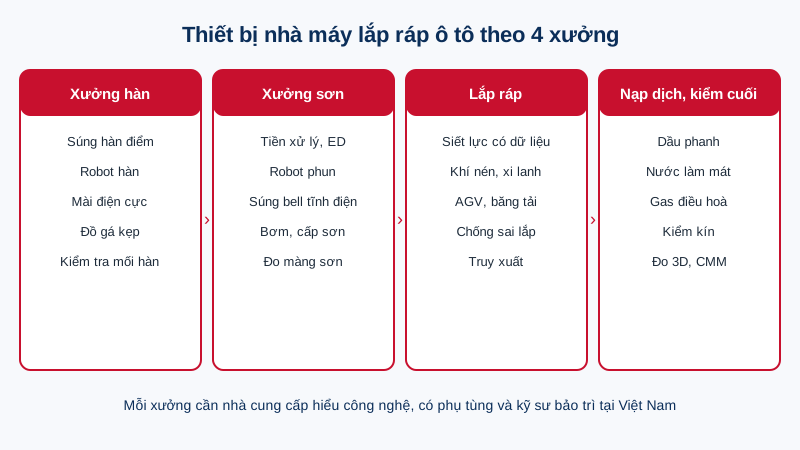
Thiết bị nhà máy lắp ráp ô tô: hàn thân xe, sơn, lắp ráp, nạp dịch và kiểm tra cuối
Thiết bị nhà máy lắp ráp ô tô quyết định chất lượng thân xe, độ bền lớp sơn và an toàn của từng chiếc xe xuất xưởng. Bài này đi qua bốn xưởng chính – hàn, sơn, lắp ráp…
Đọc bài · 11 phút 0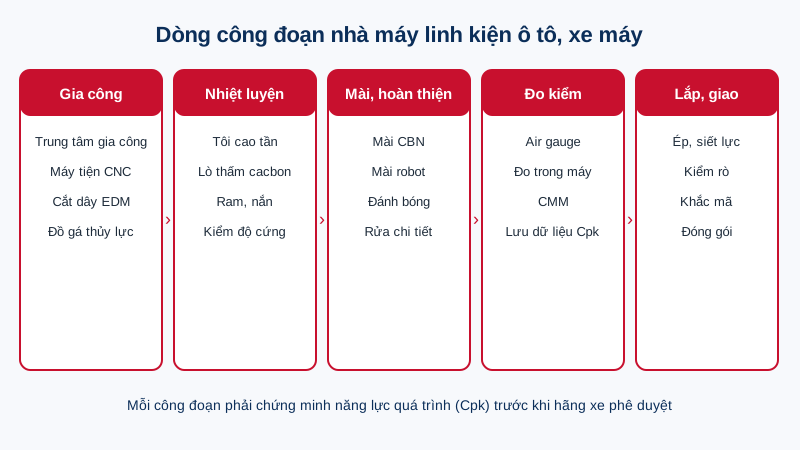
Thiết bị nhà máy linh kiện ô tô, xe máy: gia công, nhiệt luyện, mài và đo kiểm đạt chuẩn hãng xe
Thiết bị nhà máy linh kiện ô tô quyết định việc doanh nghiệp có được hãng xe phê duyệt làm nhà cung cấp hay không. Khi các hãng xe trong nước đẩy mạnh nội địa hóa, cơ…
Đọc bài · 8 phút 0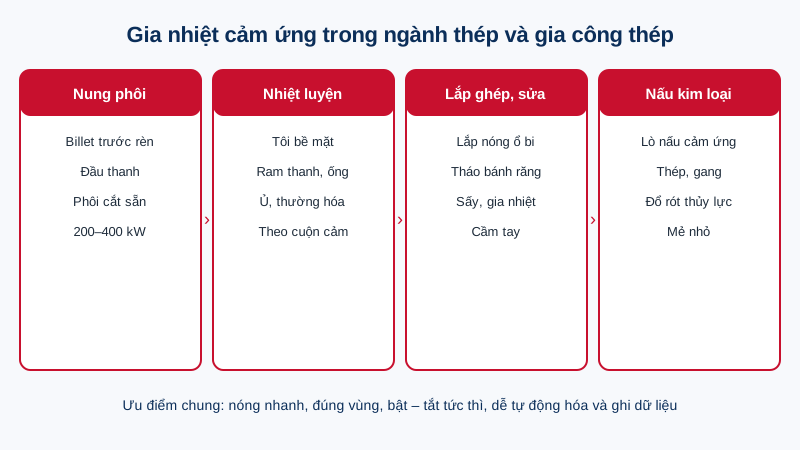
Gia nhiệt cảm ứng ngành thép: nung phôi, ram thanh và ống, lắp ghép nóng – so với lò đốt
Gia nhiệt cảm ứng ngành thép thay thế dần lò đốt gas ở những công đoạn cần nóng nhanh, đúng vùng và dễ tự động hóa: nung phôi trước rèn và cán nhỏ, ram thanh và ống…
Đọc bài · 8 phút 0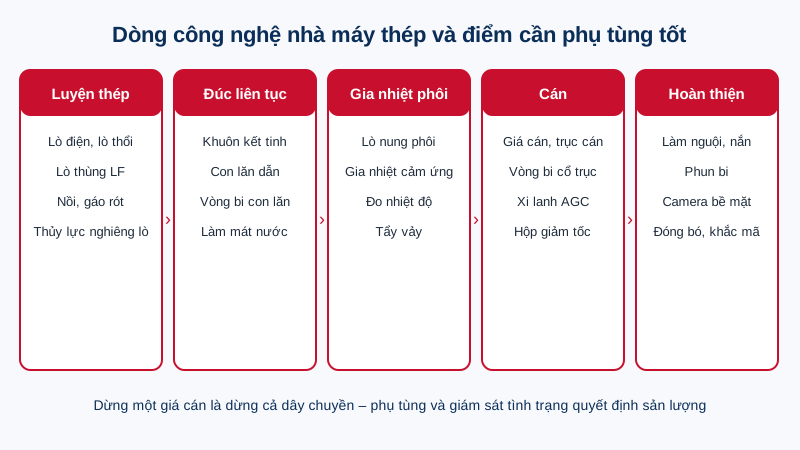
Thiết bị và phụ tùng nhà máy thép: đúc liên tục, cán, hoàn thiện và giám sát tình trạng
Thiết bị và phụ tùng nhà máy thép làm việc trong điều kiện khắc nghiệt nhất của công nghiệp: nhiệt độ cao, nước làm mát phun liên tục, vảy sắt, tải va đập lớn và chạy…
Đọc bài · 9 phút 0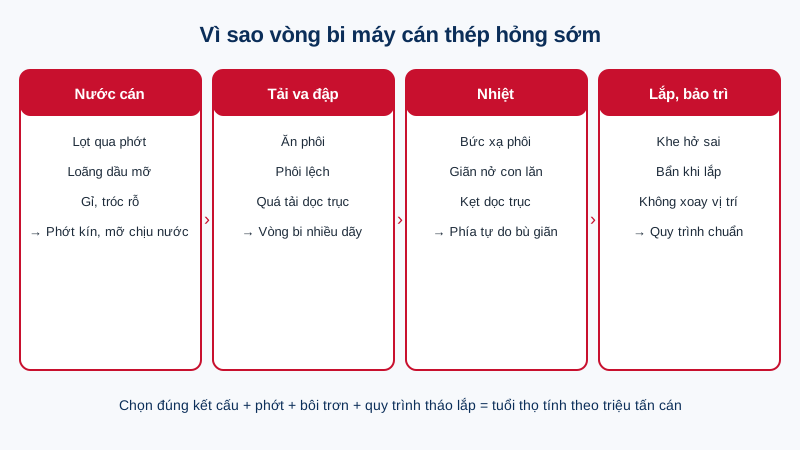
Vòng bi máy cán thép và máy đúc liên tục: kết cấu, nguyên nhân hỏng và cách kéo dài tuổi thọ
Vòng bi máy cán thép là phụ tùng chịu tải nặng nhất trong nhà máy thép và cũng là nguyên nhân dừng máy tốn kém nhất khi hỏng đột xuất. Bài này giải thích kết cấu vòng…
Đọc bài · 8 phút 0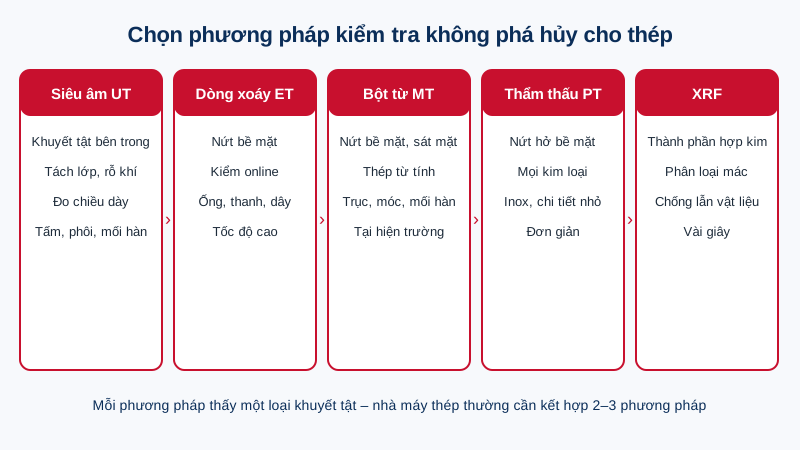
Kiểm tra không phá hủy thép: siêu âm, dòng xoáy, bột từ, thẩm thấu và phân tích XRF cho tấm, ống, thanh
Kiểm tra không phá hủy thép (NDT) giúp nhà máy phát hiện khuyết tật bên trong và trên bề mặt sản phẩm mà không cắt hỏng chi tiết: tách lớp trong thép tấm, nứt trên ống…
Đọc bài · 8 phút 0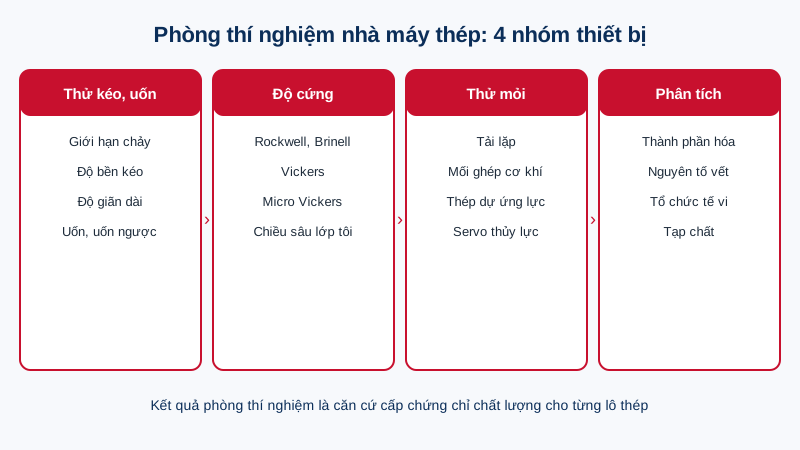
Phòng thí nghiệm cơ tính nhà máy thép: máy thử kéo, thử độ cứng, thử mỏi và phân tích thành phần
Phòng thí nghiệm cơ tính nhà máy thép là nơi cấp “giấy khai sinh” cho từng lô sản phẩm: giới hạn chảy, độ bền kéo, độ giãn dài, độ cứng và thành phần hóa học. Bài này…
Đọc bài · 8 phút 0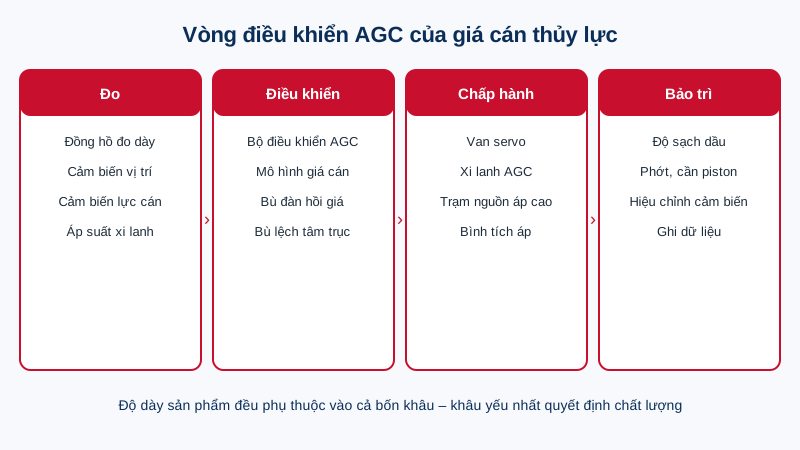
Thủy lực AGC máy cán: xi lanh, van servo, cảm biến vị trí và bảo trì để giữ dung sai chiều dày
Thủy lực AGC máy cán (Automatic Gauge Control) là hệ thống tự động điều chỉnh khe hở trục cán để giữ chiều dày tấm, băng thép trong dung sai. Bài này giải thích nguyên…
Đọc bài · 8 phút 0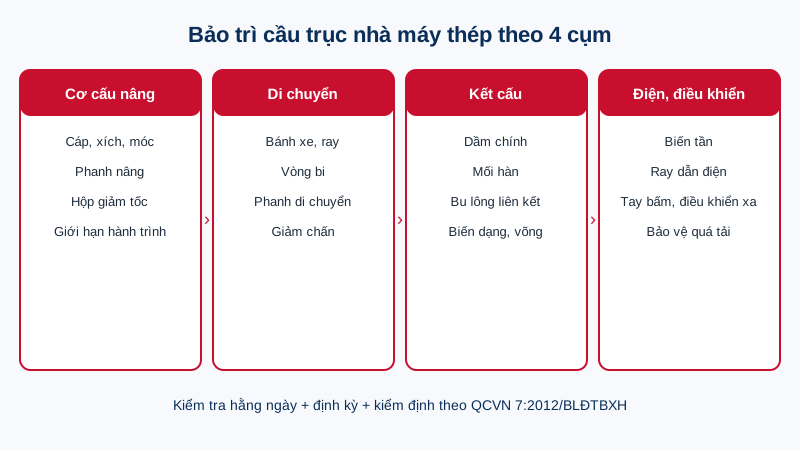
Bảo trì cầu trục, pa lăng nhà máy thép: kiểm tra hằng ngày, định kỳ, kiểm định và nâng cấp an toàn
Bảo trì cầu trục trong nhà máy thép khó hơn ở nhà xưởng thông thường: tải nặng, chạy liên tục nhiều ca, bụi kim loại, nhiệt bức xạ và nhiều vị trí nâng thép nóng. Bài…
Đọc bài · 8 phút 0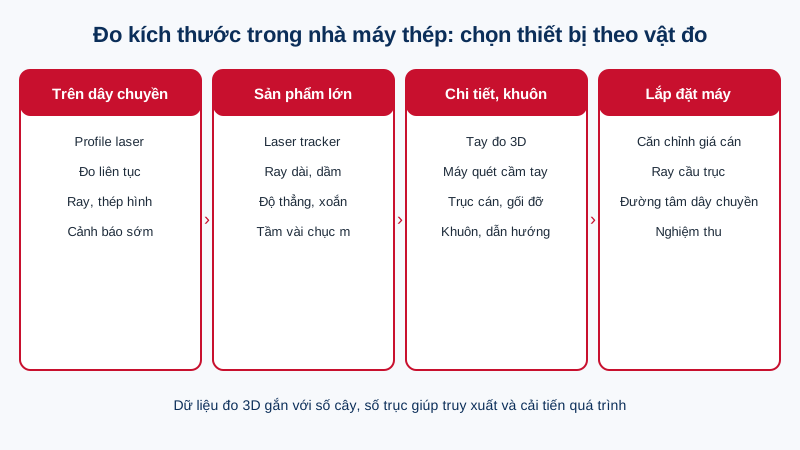
Đo kích thước ray, thép hình và trục cán: laser tracker, máy quét 3D và đo profile trên dây chuyền
Đo kích thước ray, thép hình và trục cán bằng thước và dưỡng truyền thống chậm, phụ thuộc người đo và khó lưu dữ liệu. Bài này giới thiệu các công nghệ đo laser và đo…
Đọc bài · 8 phút 0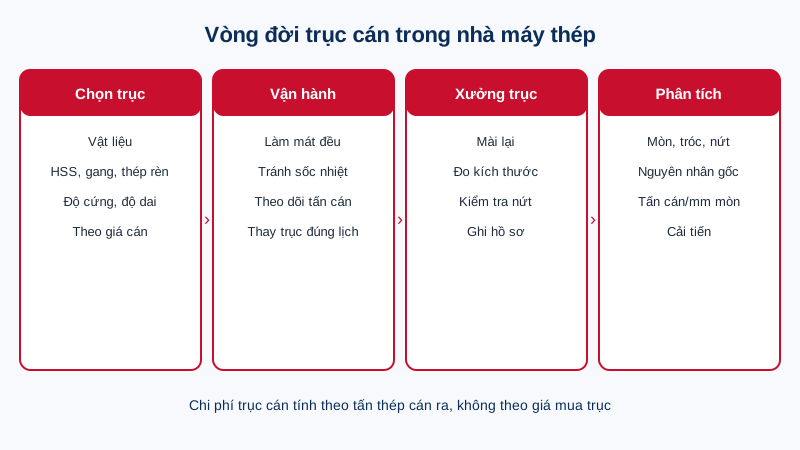
Trục cán thép: chọn vật liệu HSS, thép rèn ESR, mài lại và bảo trì để giảm chi phí trên mỗi tấn cán
Trục cán thép là vật tư tiêu hao lớn nhất của nhà máy cán sau năng lượng, và chất lượng trục quyết định trực tiếp bề mặt, kích thước sản phẩm. Bài này giải thích các…
Đọc bài · 8 phút 0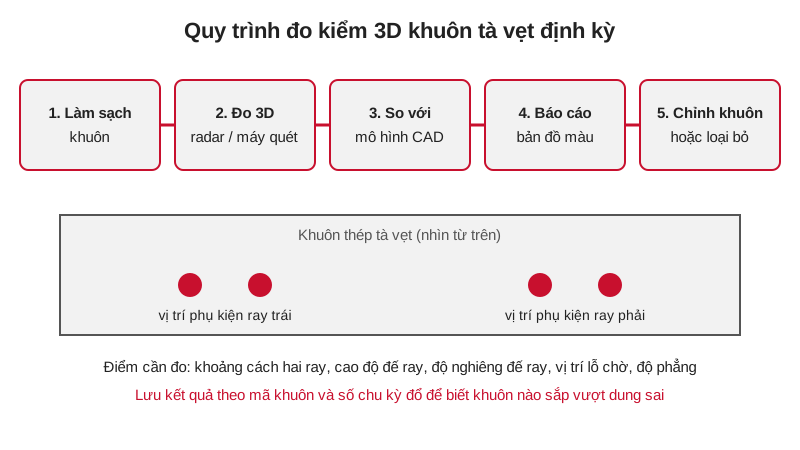
Đo kiểm khuôn tà vẹt và tấm bản đường ray bằng thiết bị 3D
Đo kiểm khuôn tà vẹt định kỳ là việc nhà máy tà vẹt bê tông, tấm bản đường ray phải làm nếu muốn mỗi sản phẩm xuất xưởng đều đặt ray đúng vị trí. Khuôn thép bị đổ bê…
Đọc bài · 9 phút 0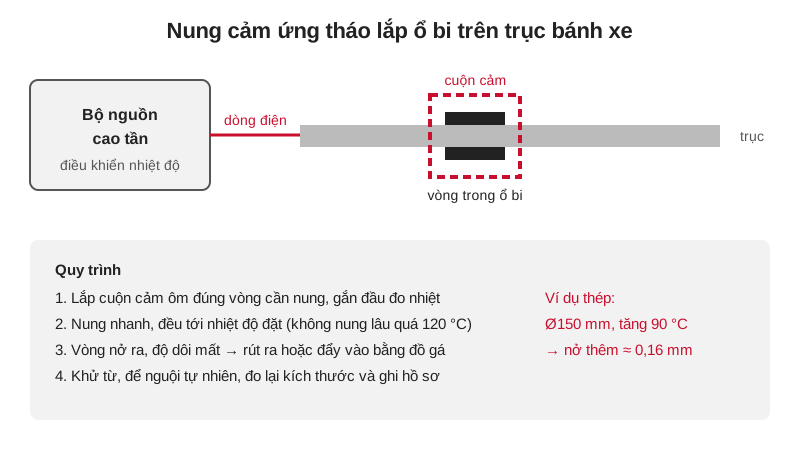
Nung cảm ứng tháo lắp ổ bi trục bánh xe tàu: nguyên lý, nhiệt độ và cách chọn máy
Nung cảm ứng tháo lắp ổ bi là cách các xưởng bảo dưỡng đầu máy, toa xe và tàu cao tốc dùng để tháo, lắp vòng trong ổ bi, vòng chắn bụi trên trục bánh xe mà không làm…
Đọc bài · 9 phút 0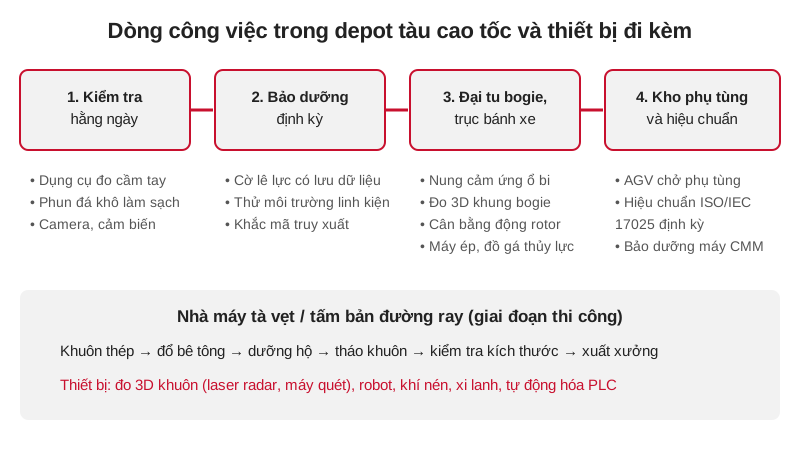
Thiết bị depot bảo dưỡng tàu cao tốc và nhà máy đường ray: danh mục từ Nhật Bản
Thiết bị depot bảo dưỡng tàu là phần ít được nhắc tới khi nói về đường sắt tốc độ cao, nhưng lại quyết định đoàn tàu có chạy đúng giờ và an toàn suốt 30–40 năm hay…
Đọc bài · 10 phút 0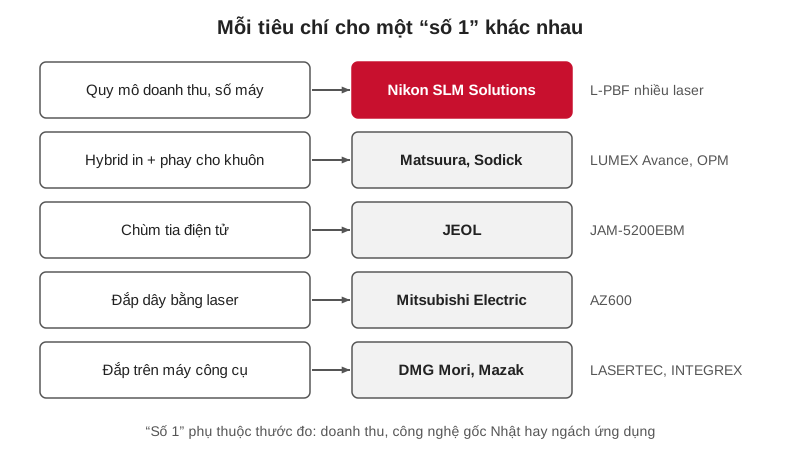
In 3D kim loại hãng Nhật nào đứng số 1? Phân tích theo từng tiêu chí
Trả lời nhanh: câu hỏi in 3D kim loại hãng Nhật nào đứng số 1 không có một đáp án duy nhất, vì kết quả phụ thuộc tiêu chí. Theo quy mô doanh thu và số máy lắp đặt…
Đọc bài · 11 phút 0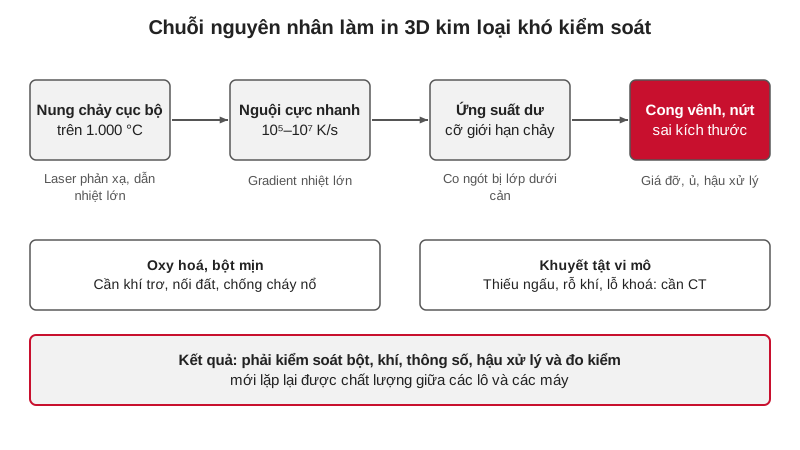
Vì sao in 3D kim loại khó hơn in nhựa: tám rào cản vật lý và kỹ thuật
Trả lời nhanh: in 3D kim loại khó vì mỗi lớp mỏng chỉ vài chục micromet phải được nung chảy ở hơn 1.000 °C rồi nguội cực nhanh, lặp lại hàng nghìn lần trong bầu khí…
Đọc bài · 9 phút 0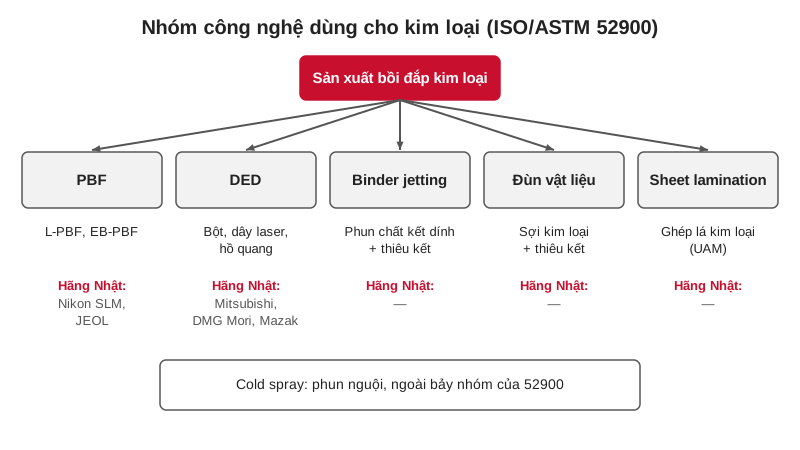
Công nghệ in 3D kim loại theo ISO/ASTM 52900: phân loại và so sánh
Trả lời nhanh: công nghệ in 3D kim loại được phân loại theo tiêu chuẩn ISO/ASTM 52900 thành các nhóm quá trình, trong đó nhóm dùng cho kim loại chủ yếu là nung chảy lớp…
Đọc bài · 9 phút 0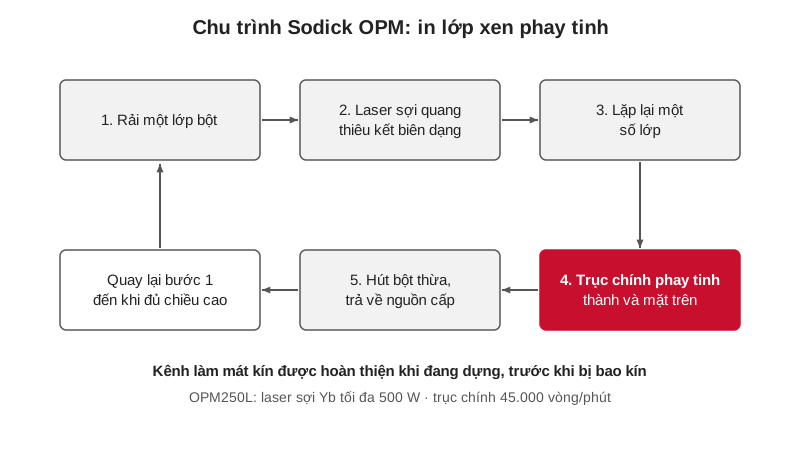
Sodick OPM: máy in 3D kim loại kết hợp phay tốc độ cao cho khuôn
Trả lời nhanh: Sodick OPM là dòng máy gộp in 3D kim loại bằng laser sợi quang và phay tốc độ cao trong cùng một máy. Máy thiêu kết từng lớp bột, rồi phay tinh bề mặt…
Đọc bài · 8 phút 0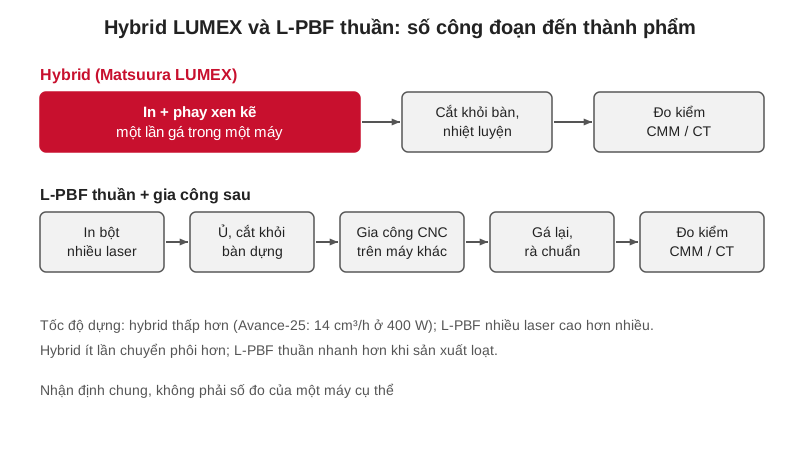
Matsuura LUMEX Avance: máy hybrid in 3D kim loại và phay cho khuôn
Trả lời nhanh: Matsuura LUMEX Avance là dòng máy hybrid: in 3D kim loại bằng laser sợi quang kết hợp phay tốc độ cao trong cùng một máy, dành chủ yếu cho khuôn có kênh…
Đọc bài · 8 phút 0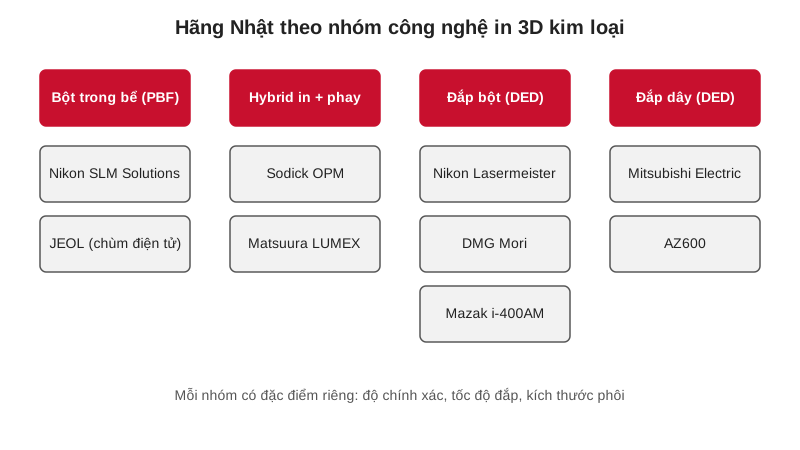
Máy in 3D kim loại Nhật Bản: Nikon, JEOL, Mitsubishi Electric, DMG Mori, Mazak
Trả lời nhanh: máy in 3D kim loại Nhật Bản chia thành các nhóm công nghệ rõ rệt: Nikon (L-PBF đa laser qua SLM Solutions, và DED bột Lasermeister), JEOL (chùm tia điện…
Đọc bài · 9 phút 0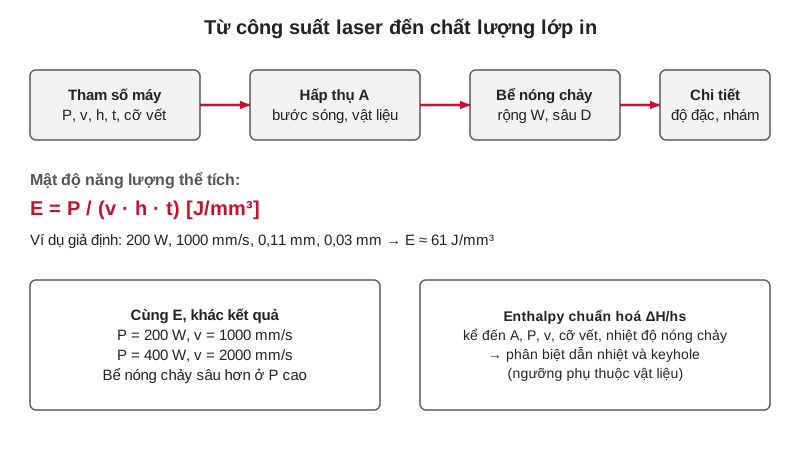
Mật độ năng lượng laser trong in 3D kim loại: công thức, giới hạn và cách dùng đúng
Trả lời nhanh: mật độ năng lượng laser thể tích E = P / (v · h · t) cho biết bao nhiêu joule laser được đưa vào mỗi mm³ bột (P là công suất, v tốc độ quét, h khoảng…
Đọc bài · 12 phút 0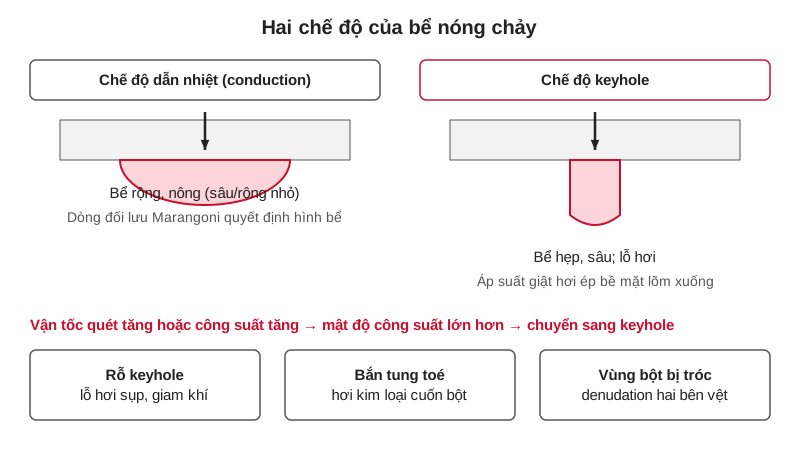
Bể nóng chảy keyhole và Marangoni trong in 3D kim loại: cơ chế và hệ quả
Trả lời nhanh: bể nóng chảy keyhole xuất hiện khi mật độ công suất laser đủ lớn để kim loại bốc hơi, áp suất giật hơi (recoil pressure) ép bề mặt lõm xuống thành một lỗ…
Đọc bài · 11 phút 0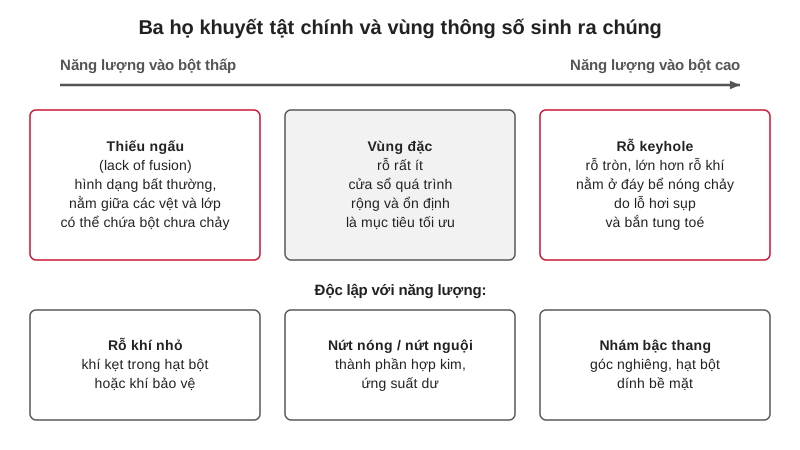
Khuyết tật in 3D kim loại: rỗ khí, thiếu ngấu (lack of fusion), nứt và cách khắc phục
Trả lời nhanh: khuyết tật in 3d kim loại (ở công nghệ nung chảy bột bằng laser) chia thành sáu họ chính: rỗ khí tròn nhỏ, rỗ keyhole, thiếu ngấu (lack of fusion) hình…
Đọc bài · 10 phút 0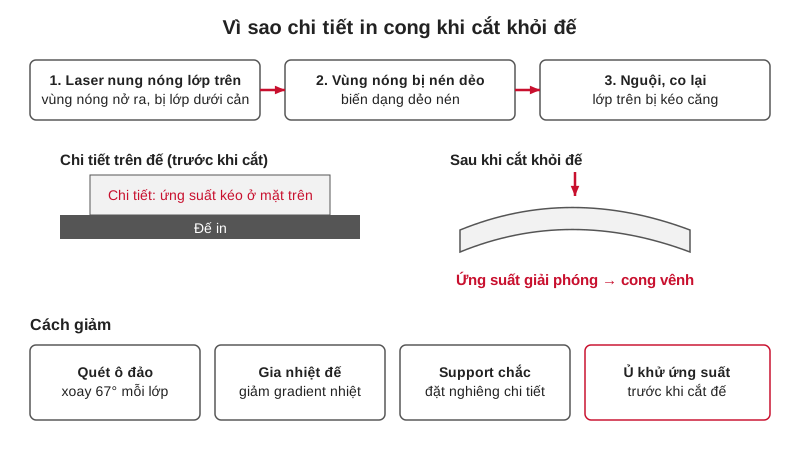
Ứng suất dư in 3D kim loại: cơ chế, cong vênh khi cắt đế và cách giảm
Trả lời nhanh: ứng suất dư in 3d kim loại sinh ra vì mỗi lớp bột được nung nóng cục bộ rồi nguội rất nhanh trong khi vùng bên dưới vẫn lạnh và cản trở co ngót. Kết quả…
Đọc bài · 11 phút 0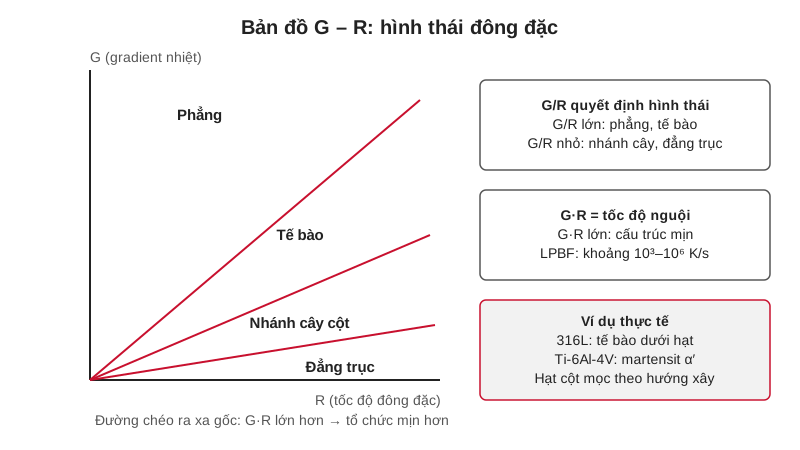
Vi cấu trúc in 3D kim loại: đông đặc nhanh, bản đồ G–R, hạt cột và tổ chức sau nhiệt luyện
Trả lời nhanh: vi cấu trúc in 3d kim loại khác hẳn kim loại đúc hoặc rèn vì mỗi điểm trải qua đông đặc rất nhanh (tốc độ nguội khoảng 10³–10⁶ K/s, tuỳ thông số và công…
Đọc bài · 10 phút 0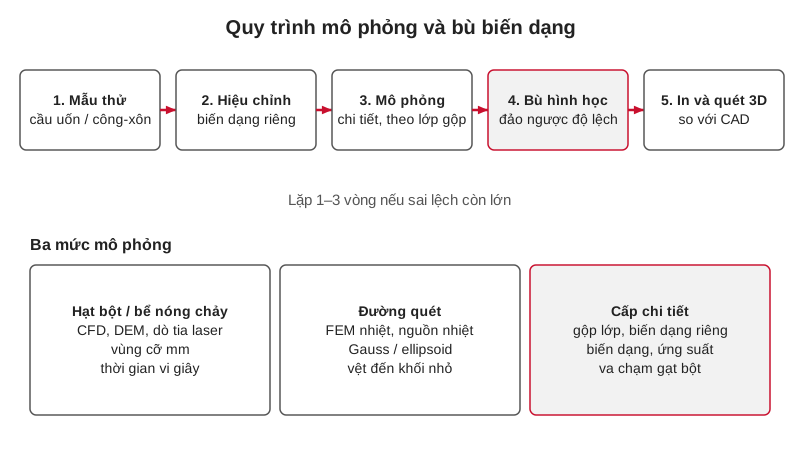
Mô phỏng in 3D kim loại: từ bể nóng chảy đến biến dạng chi tiết và bù hình học
Trả lời nhanh: mô phỏng in 3d kim loại được chia theo quy mô. Ở mức hạt bột và bể nóng chảy, người ta dùng động lực học chất lỏng (CFD) và mô hình hạt rời (DEM) để hiểu…
Đọc bài · 10 phút 0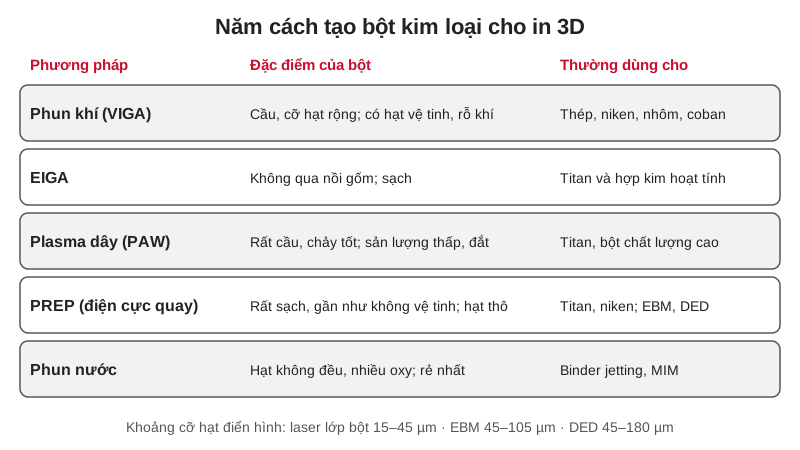
Bột kim loại in 3D: phun khí, plasma, PREP và các chỉ tiêu cần kiểm
Trả lời nhanh: bột kim loại in 3d dùng cho nung chảy lớp bột bằng laser (L-PBF) thường có cỡ hạt khoảng 15–45 µm, dạng cầu, ít hạt vệ tinh, chảy tốt và sạch oxy; bột…
Đọc bài · 14 phút 0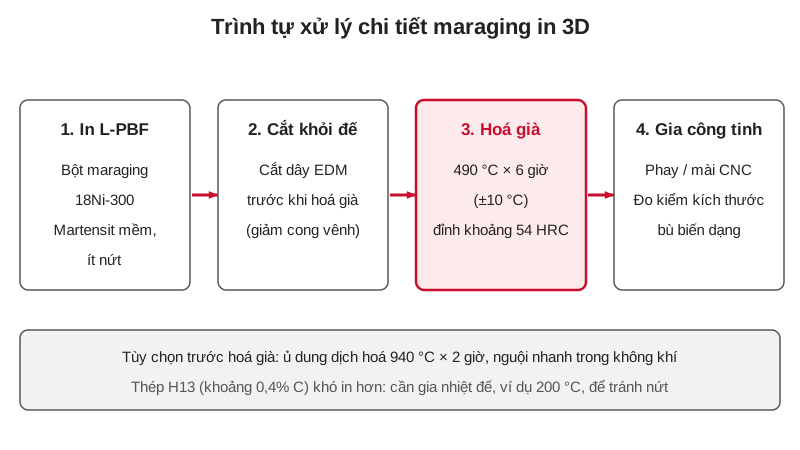
Thép maraging in 3D và thép khuôn: vì sao in tốt, hoá già ra sao
Trả lời nhanh: thép maraging in 3d (mác 18Ni-300, còn gọi 1.2709) in tốt vì hàm lượng cacbon rất thấp (tối đa 0,03%) nên mác này tạo martensit mềm, dẻo, ít nứt khi…
Đọc bài · 10 phút 0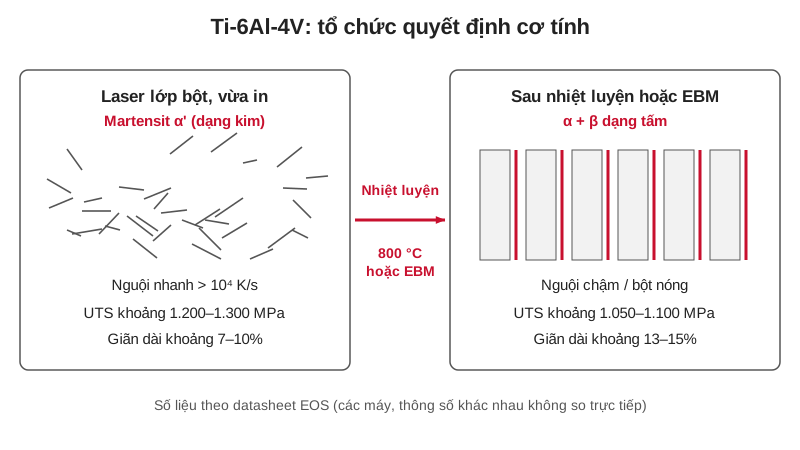
Titan in 3D: Ti-6Al-4V bằng laser và chùm tia điện tử, tổ chức và cơ tính
Trả lời nhanh: titan in 3d phổ biến nhất là hợp kim Ti-6Al-4V (Ti64, Grade 5; bản ít tạp chất là Grade 23 ELI). Do nguội cực nhanh, chi tiết in bằng laser có tổ chức…
Đọc bài · 10 phút 0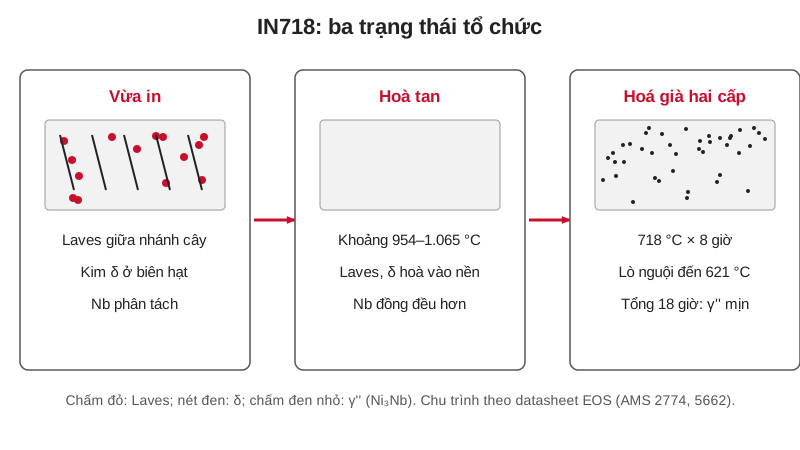
Inconel in 3D: siêu hợp kim niken IN718, IN625 và các pha cần kiểm soát
Trả lời nhanh: inconel in 3d phổ biến nhất là IN718 (UNS N07718, tăng bền bằng pha γ'' Ni₃Nb) và IN625 (UNS N06625, tăng bền bằng dung dịch rắn). Chi tiết IN718 vừa in…
Đọc bài · 9 phút 0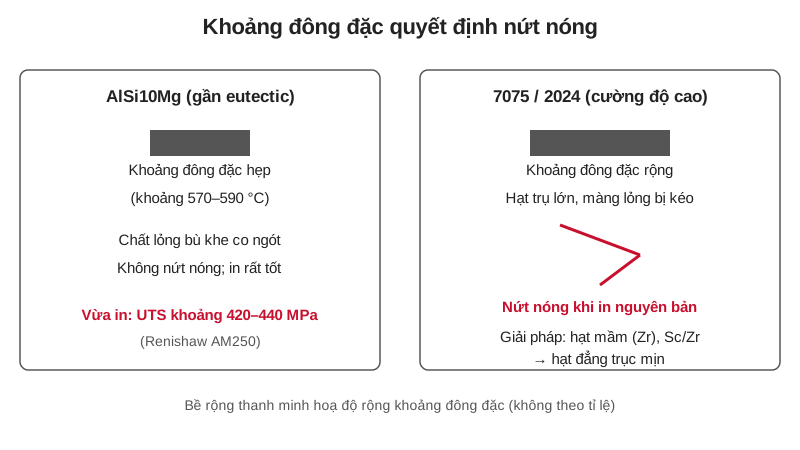
Nhôm in 3D: AlSi10Mg và hợp kim cường độ cao, vì sao 7075 nứt
Trả lời nhanh: nhôm in 3d phổ biến nhất là AlSi10Mg vì thành phần gần điểm eutectic nên khoảng đông đặc hẹp, bể nóng chảy chảy tốt và hầu như không nứt nóng; tổ chức…
Đọc bài · 10 phút 0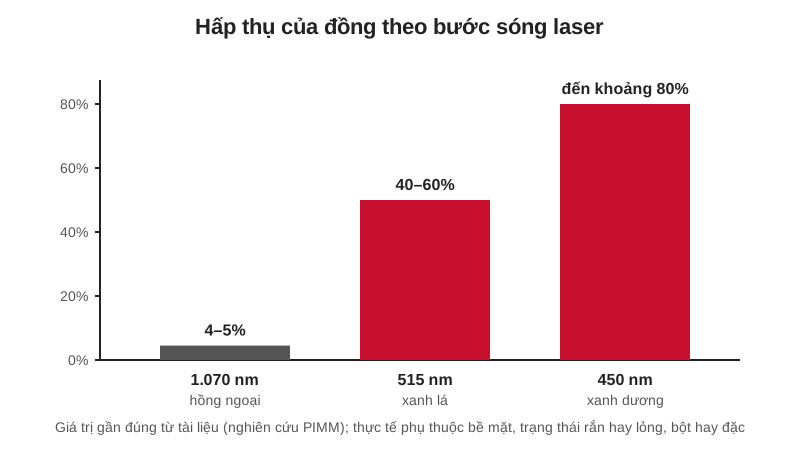
In 3D đồng laser xanh: hấp thụ, dẫn nhiệt và các giải pháp
Trả lời nhanh: in 3d đồng laser xanh giải bài toán cơ bản của đồng: ở bước sóng 1.070 nm của laser sợi quang thông dụng, đồng nguyên chất chỉ hấp thụ khoảng 4–5% năng…
Đọc bài · 10 phút 0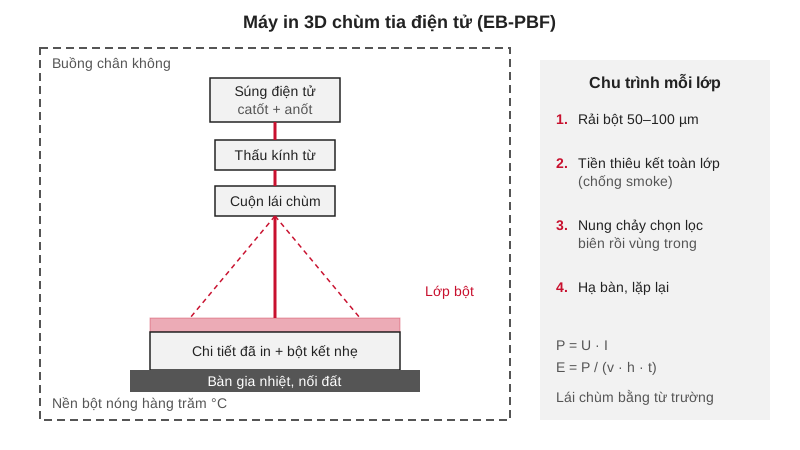
In 3D chùm tia điện tử EBM: chân không, tiền thiêu kết và vật liệu khó
Trả lời nhanh: in 3d chùm tia điện tử EBM (còn gọi EB-PBF, electron beam powder bed fusion) là công nghệ nung chảy lớp bột kim loại bằng chùm điện tử trong chân không…
Đọc bài · 13 phút 0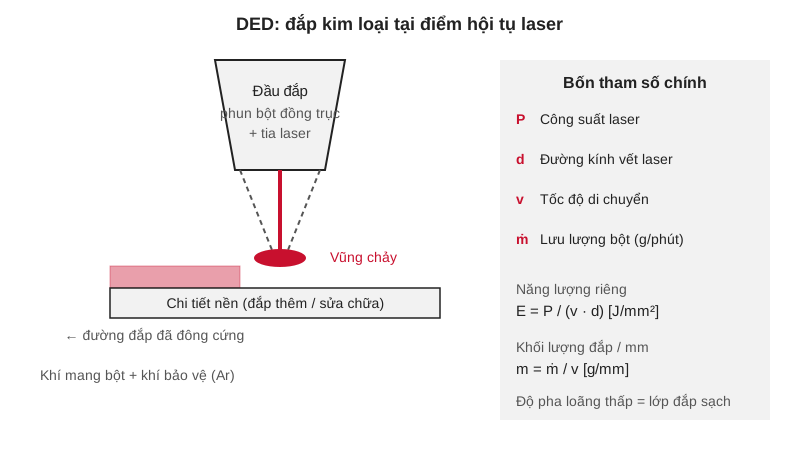
Công nghệ DED: đắp kim loại bằng laser, tham số và máy của hãng Nhật
Trả lời nhanh: công nghệ DED (directed energy deposition) đắp kim loại bằng cách đưa bột hoặc dây vào vũng chảy do laser tạo ra ngay tại đầu đắp. Nhờ vậy DED làm được…
Đọc bài · 12 phút 0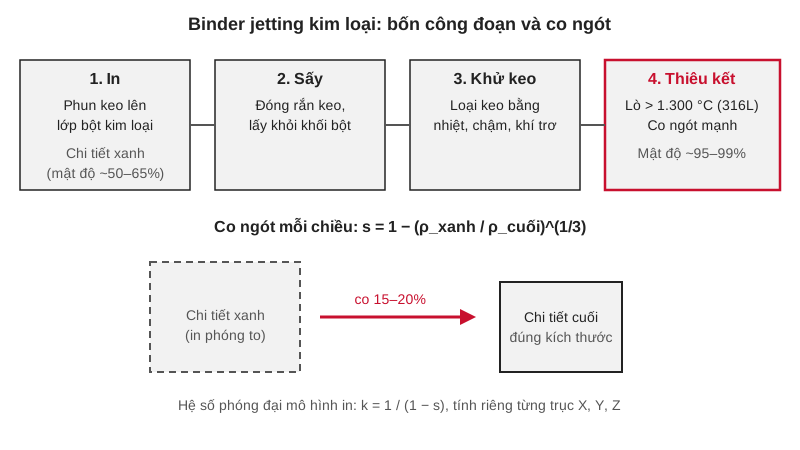
Binder jetting kim loại: co ngót khi thiêu kết, mật độ và so với MIM
Trả lời nhanh: binder jetting kim loại in chi tiết bằng cách phun keo lên lớp bột kim loại, không nung chảy. Chi tiết xanh sau đó được khử keo và thiêu kết trong lò, co…
Đọc bài · 11 phút 0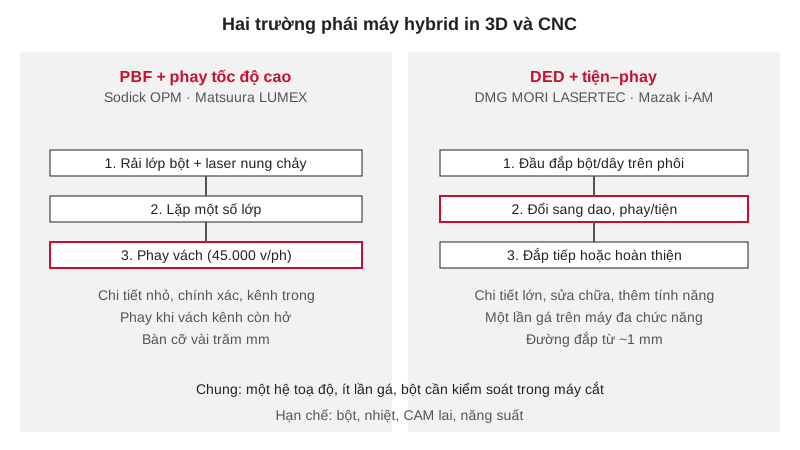
Máy hybrid in 3D và CNC: PBF + phay, DED + tiện–phay
Trả lời nhanh: máy hybrid in 3D và CNC gộp đắp vật liệu và cắt gọt vào cùng một máy, cùng một lần gá. Có hai trường phái: PBF + phay (Sodick OPM, Matsuura LUMEX) cho…
Đọc bài · 10 phút 0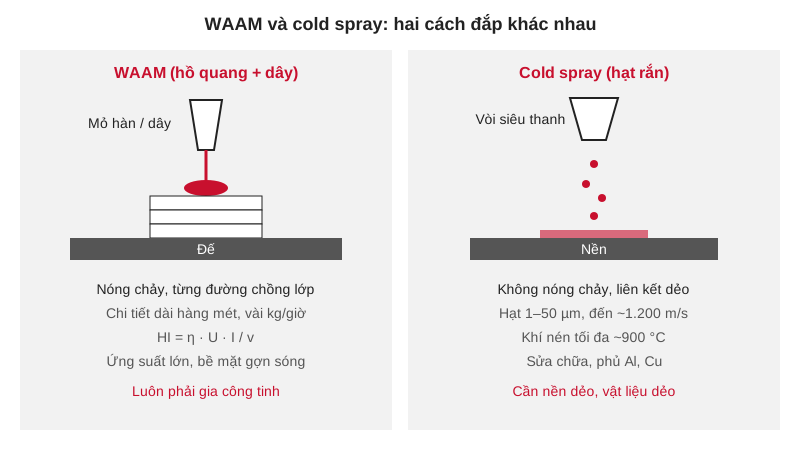
WAAM hàn đắp hồ quang và cold spray: đắp kim loại cỡ lớn
Trả lời nhanh: WAAM hàn đắp hồ quang (wire arc additive manufacturing) dùng hồ quang hàn và dây hàn, gắn trên robot, để đắp chi tiết kim loại dài hàng mét với tốc độ cỡ…
Đọc bài · 11 phút 0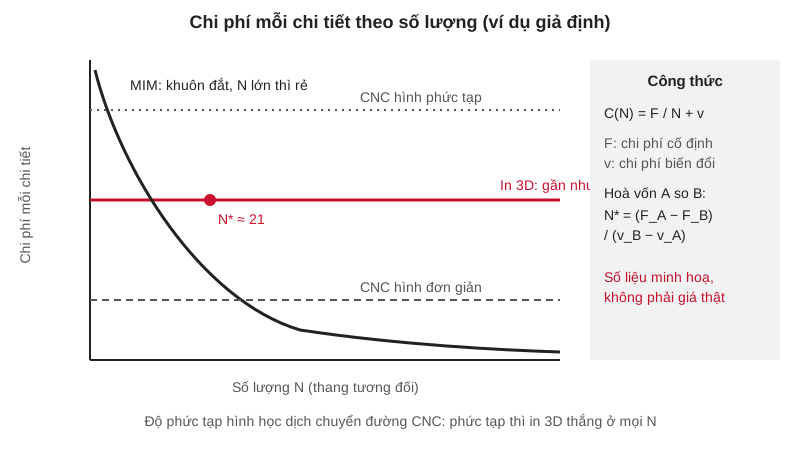
So sánh in 3D kim loại với đúc, MIM, gia công CNC và rèn
Trả lời nhanh: khi so sánh in 3d kim loại với gia công CNC, đúc, MIM và rèn, hãy xét bốn yếu tố: sản lượng, độ phức tạp hình học, vật liệu, dung sai và chứng nhận. In…
Đọc bài · 10 phút 0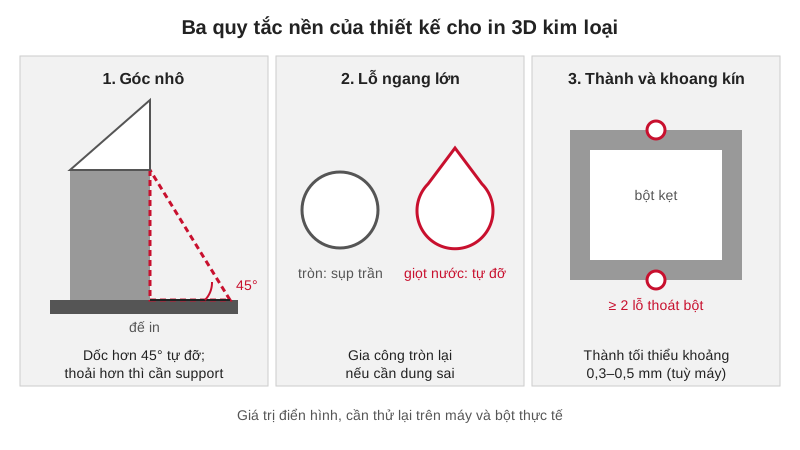
Thiết kế cho in 3D kim loại (DfAM): quy tắc góc nhô, thành mỏng, lattice
Trả lời nhanh: thiết kế cho in 3D kim loại (DfAM – design for additive manufacturing) là thiết kế chi tiết theo cách máy đắp từng lớp bột 20–60 µm, không phải vẽ chi…
Đọc bài · 12 phút 0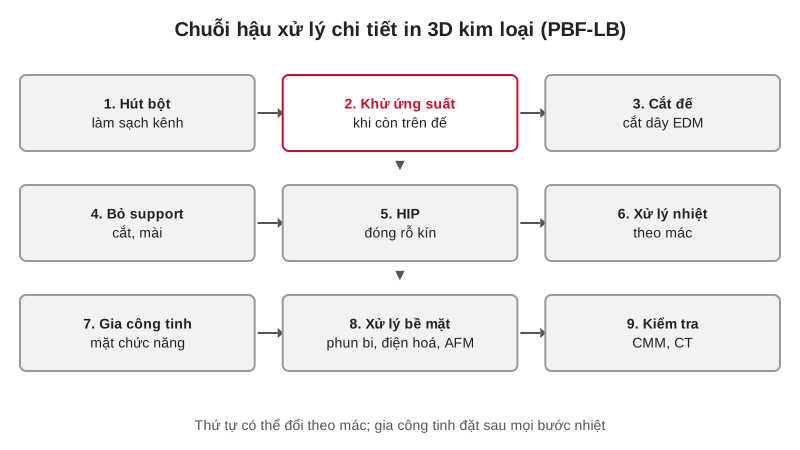
Hậu xử lý in 3D kim loại: khử ứng suất, cắt đế, HIP, xử lý nhiệt, gia công tinh
Trả lời nhanh: hậu xử lý in 3D kim loại là chuỗi bước sau khi máy in dừng: hút bột → khử ứng suất khi còn trên đế → cắt khỏi đế → bỏ support → HIP và xử lý nhiệt theo…
Đọc bài · 11 phút 0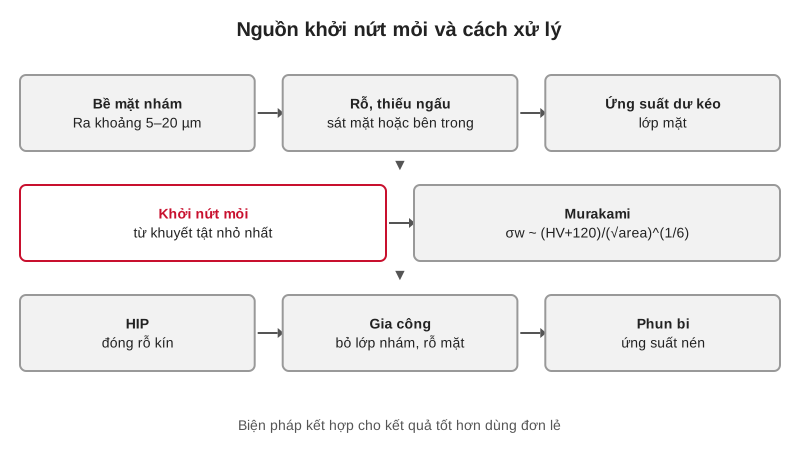
Độ bền mỏi chi tiết in 3D kim loại: vì sao yếu và cải thiện thế nào
Trả lời nhanh: độ bền mỏi chi tiết in 3D kim loại thường thấp hơn vật liệu rèn hoặc cán cùng mác vì vết nứt khởi từ khuyết tật nhỏ: bề mặt nhám as-built (Ra khoảng 5–20…
Đọc bài · 10 phút 0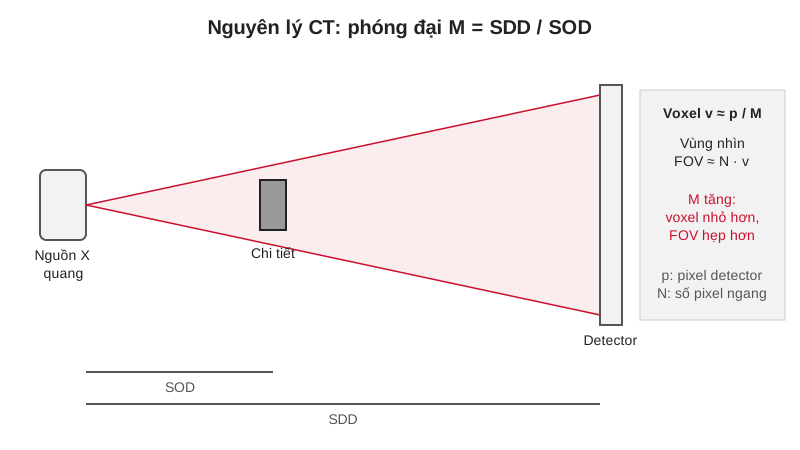
Kiểm tra chi tiết in 3D bằng CT và giám sát in-situ: phương pháp, giới hạn
Trả lời nhanh: kiểm tra chi tiết in 3D bằng CT là chụp nhiều ảnh X-quang xoay quanh chi tiết rồi dựng thành khối 3D, cho thấy rỗ, thiếu ngấu, kênh trong và sai lệch…
Đọc bài · 10 phút 0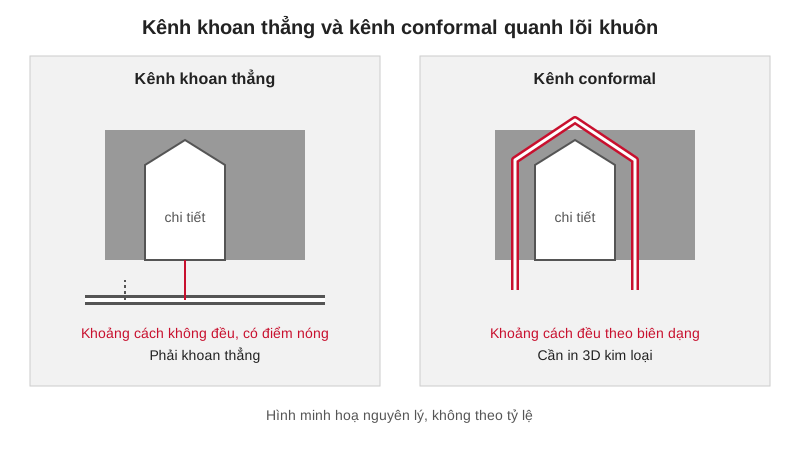
Khuôn làm mát conformal in 3D: truyền nhiệt, thiết kế kênh và bảo trì
Trả lời nhanh: khuôn làm mát conformal là khuôn có kênh nước uốn theo biên dạng chi tiết, thường chỉ làm được bằng in 3D kim loại, thay cho kênh khoan thẳng. Kênh đi…
Đọc bài · 11 phút 0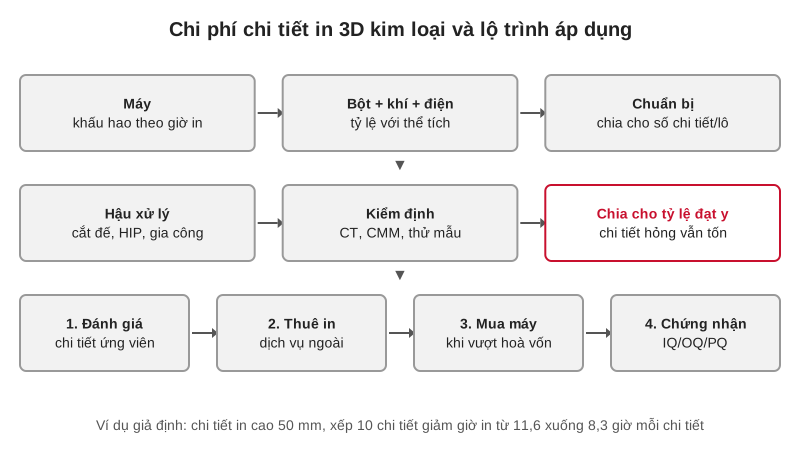
Chi phí in 3D kim loại: mô hình tính giá thành và lộ trình áp dụng
Trả lời nhanh: chi phí in 3D kim loại của một chi tiết là tổng của khấu hao máy theo giờ in, bột, khí trơ, điện, nhân công chuẩn bị, hậu xử lý, kiểm định, chia cho tỷ…
Đọc bài · 10 phút 0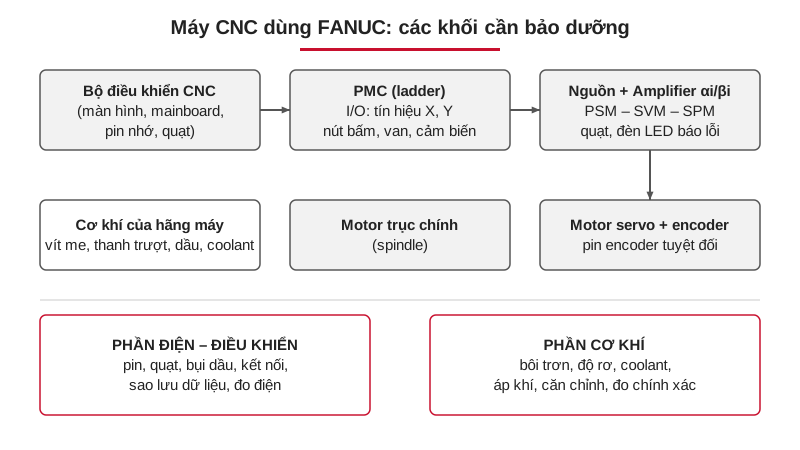
Bảo dưỡng máy CNC FANUC: cần làm gì, bao lâu một lần, lỗi nào hay gặp
Trả lời nhanh: bảo dưỡng máy CNC FANUC là việc giữ cho hai nhóm chạy ổn định: phần điện–điều khiển (bộ điều khiển CNC, PMC, amplifier, motor, encoder) và phần cơ khí…
Đọc bài · 9 phút 0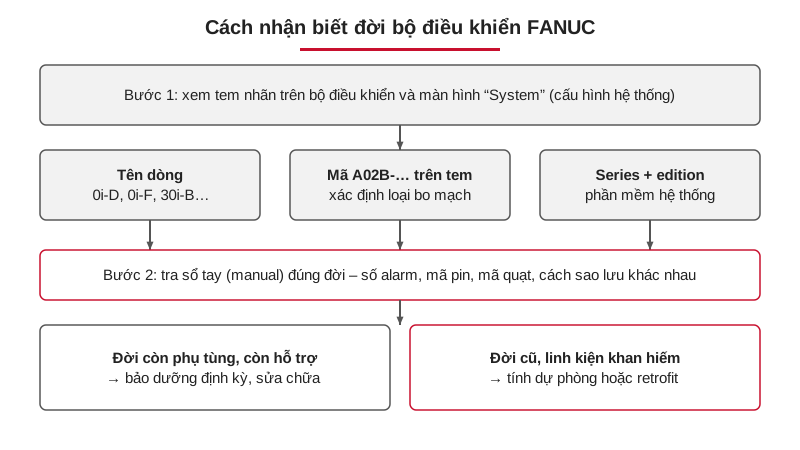
Bộ điều khiển FANUC: phân biệt các đời 0i, 16i/18i, 30i và cách nhận biết
Trả lời nhanh: bộ điều khiển FANUC có nhiều đời, và mỗi đời có số alarm, mã linh kiện, cách sao lưu hơi khác nhau, nên việc đầu tiên của bảo dưỡng là biết máy mình đang…
Đọc bài · 9 phút 0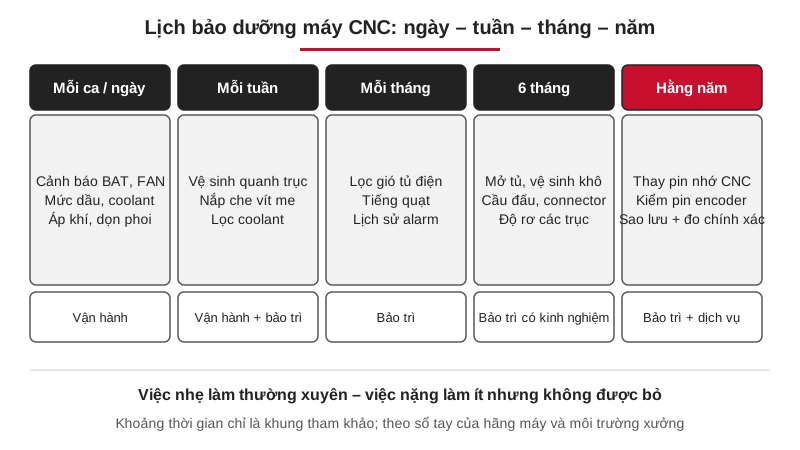
Lịch bảo dưỡng máy CNC FANUC: checklist ngày, tuần, tháng, 6 tháng, năm
Trả lời nhanh: một lịch bảo dưỡng máy CNC hiệu quả chia việc thành năm lớp: mỗi ca (xem cảnh báo, dầu, coolant, khí, phoi), mỗi tuần (vệ sinh quanh trục, lọc coolant)…
Đọc bài · 9 phút 0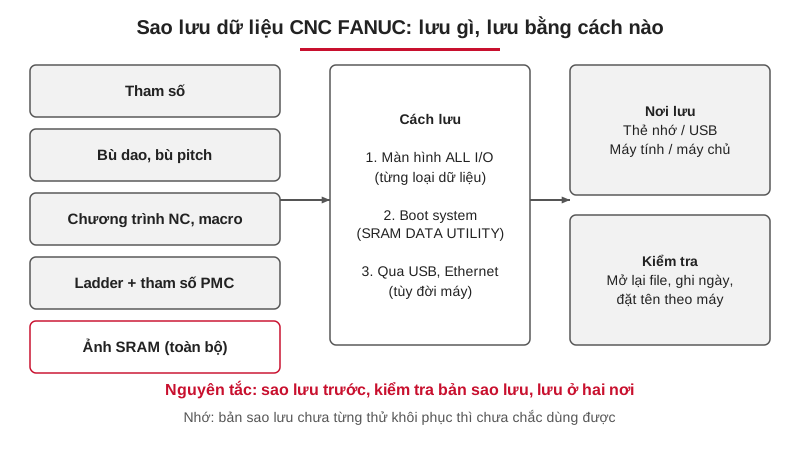
Sao lưu dữ liệu CNC FANUC: tham số, chương trình, PMC và ảnh SRAM
Trả lời nhanh: sao lưu dữ liệu CNC FANUC nghĩa là lưu ra ngoài máy năm nhóm dữ liệu: tham số, bù dao và bù pitch, chương trình NC và macro, chương trình PMC (ladder)…
Đọc bài · 9 phút 0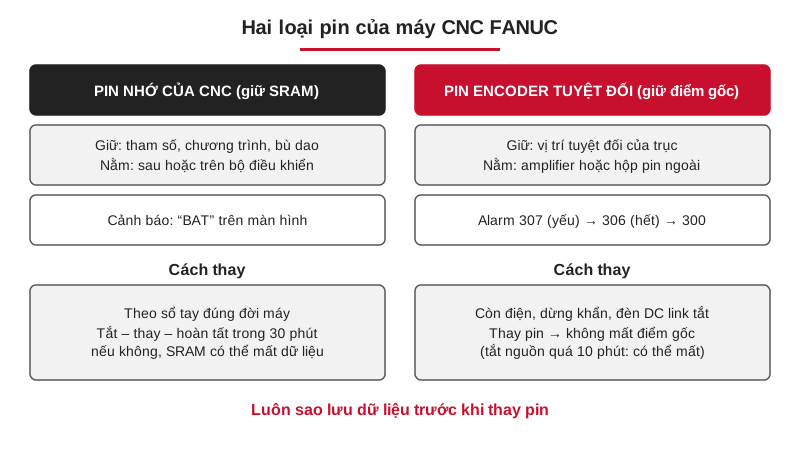
Thay pin máy CNC FANUC: pin bộ nhớ và pin encoder, làm đúng để không mất dữ liệu
Trả lời nhanh: việc thay pin máy CNC FANUC gồm hai loại pin hoàn toàn khác nhau: pin nhớ của bộ điều khiển (giữ tham số, chương trình, bù dao trong SRAM, cảnh báo bằng…
Đọc bài · 8 phút 0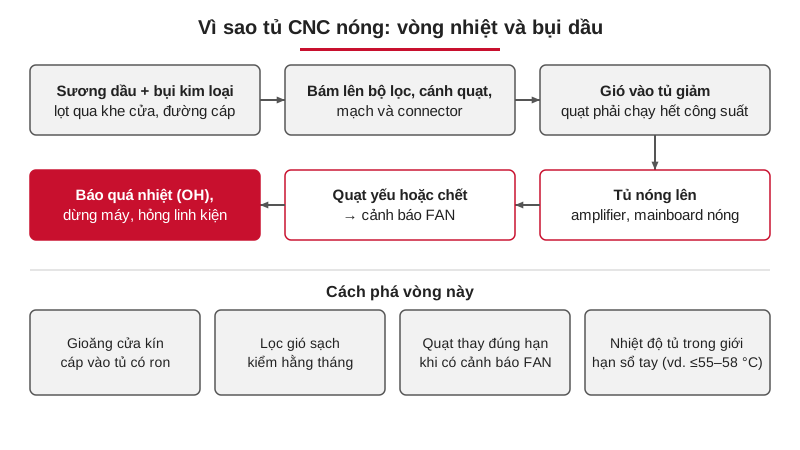
Vệ sinh tủ điện và thay quạt tản nhiệt CNC FANUC: chống quá nhiệt
Trả lời nhanh: quạt tản nhiệt CNC FANUC là chi tiết rẻ nhưng chết là dừng máy: bộ điều khiển có quạt riêng, amplifier có quạt riêng. Theo sổ tay bảo trì FANUC, khi quạt…
Đọc bài · 9 phút 0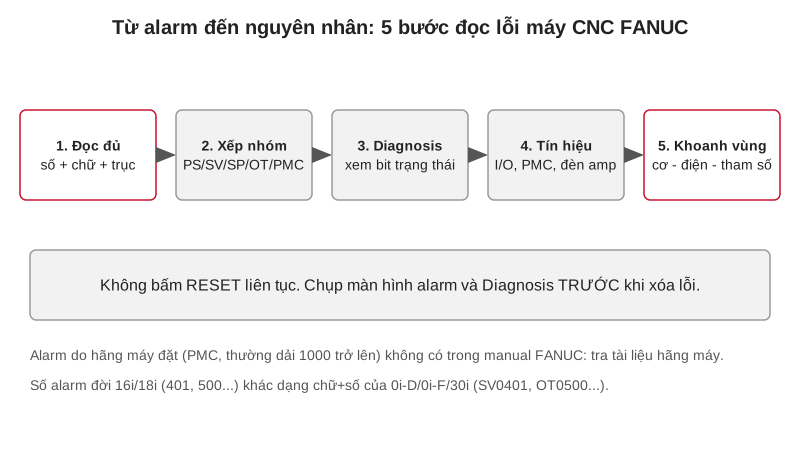
Cách đọc alarm máy CNC FANUC: mã lỗi PS, SV, SP, OT và các bước chẩn đoán
Trả lời nhanh: khi máy báo alarm máy CNC FANUC, hãy đọc đủ ba thứ: chữ đầu (nhóm lỗi như PS, SV, SP, OT), số, và dòng chữ giải thích đi kèm. Chữ đầu cho biết lỗi nằm ở…
Đọc bài · 9 phút 0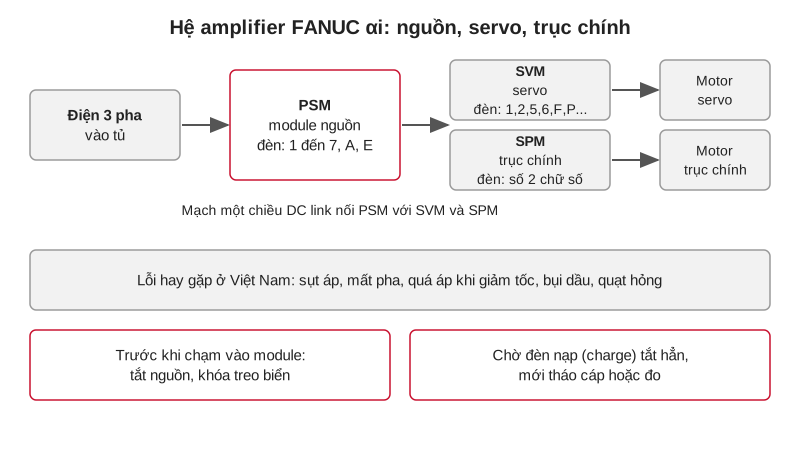
Lỗi amplifier FANUC: đọc đèn LED PSM, SVM, SPM và lỗi nguồn hay gặp
Trả lời nhanh: lỗi amplifier FANUC αi hiện qua đèn LED 7 đoạn trên từng module: PSM (module nguồn), SVM (module servo) và SPM (module trục chính). Mỗi mã (ví dụ PSM mã…
Đọc bài · 8 phút 0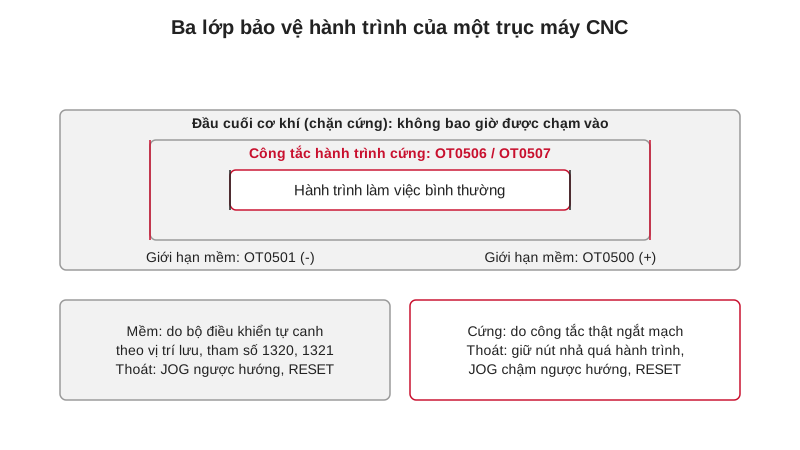
Lỗi quá hành trình FANUC: OT0500, OT0506 và cách thoát an toàn
Trả lời nhanh: lỗi quá hành trình FANUC có hai loại. OT0500 và OT0501 (đời cũ 500, 501) là giới hạn mềm do bộ điều khiển tự canh theo vị trí lưu trong tham số; OT0506…
Đọc bài · 9 phút 0
Lỗi servo FANUC: SV0401, SV0410, SV0411 và lỗi quá tải – nguyên nhân, cách khoanh vùng
Trả lời nhanh: lỗi servo FANUC là nhóm alarm mang chữ SV (đời cũ chỉ hiện số 4xx): SV0401 là servo chưa sẵn sàng (V-READY OFF), SV0410 và SV0411 là sai số vị trí quá…
Đọc bài · 10 phút 0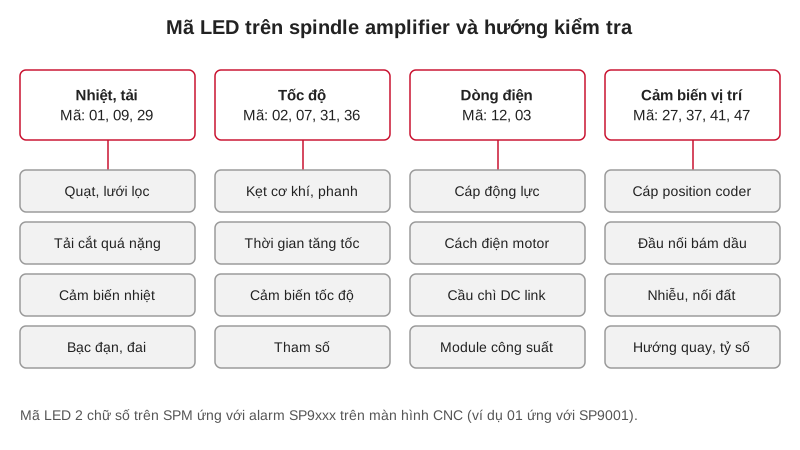
Lỗi spindle FANUC: mã lỗi trên màn hình CNC và đèn LED spindle amplifier
Trả lời nhanh: lỗi spindle FANUC hiện ở hai nơi: trên màn hình CNC dạng SP9xxx (hoặc 7n## ở máy đời cũ) và trên đèn LED 7 đoạn của spindle amplifier (SPM) dạng số hai…
Đọc bài · 9 phút 0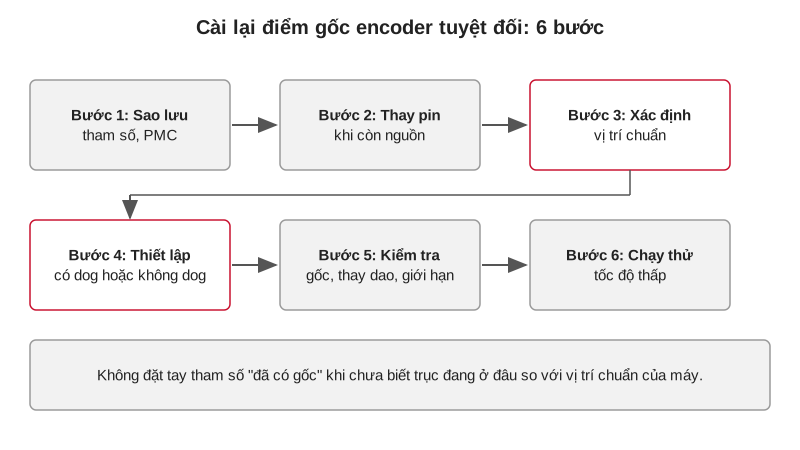
Mất điểm gốc máy CNC FANUC: nguyên nhân và cách cài lại điểm gốc encoder tuyệt đối
Trả lời nhanh: mất điểm gốc máy CNC FANUC xảy ra khi encoder tuyệt đối trên motor mất dữ liệu vị trí, thường do hết pin, tháo cáp encoder hoặc thay motor. Máy báo alarm…
Đọc bài · 9 phút 0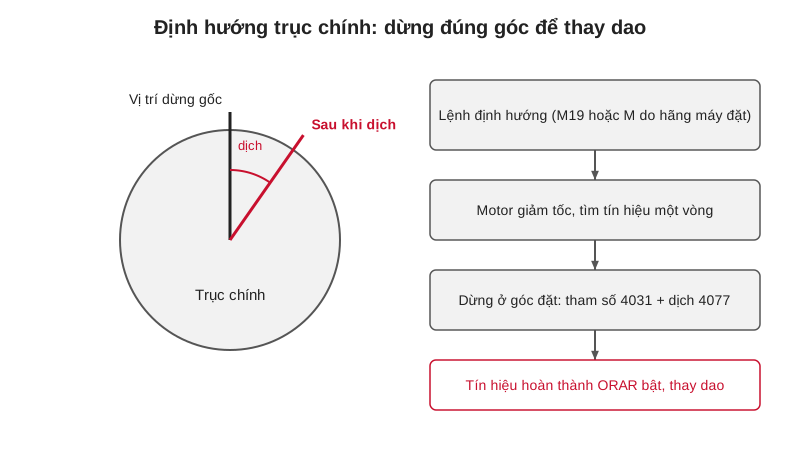
Định hướng trục chính FANUC (orientation): lỗi hay gặp và cách cài đặt
Trả lời nhanh: định hướng trục chính FANUC (spindle orientation) là chức năng dừng trục chính ở đúng một góc nhất định, thường để thay dao tự động, kẹp bắt dao hoặc đẩy…
Đọc bài · 9 phút 0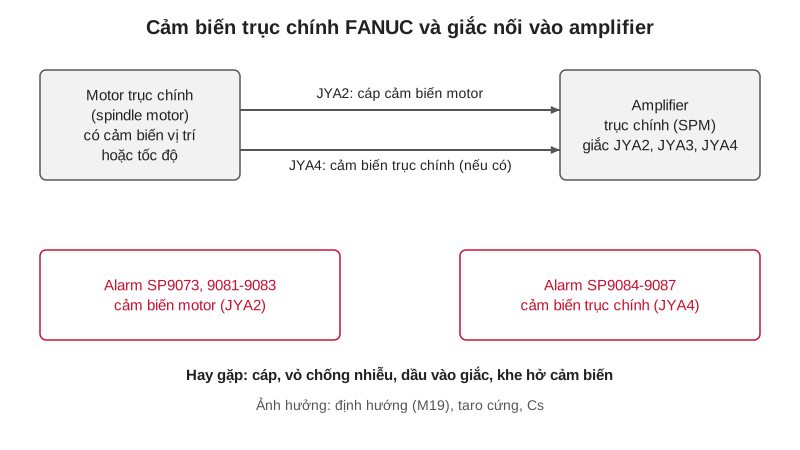
Lỗi cảm biến spindle FANUC: SP9073, SP9081 đến SP9087 và cách kiểm tra
Trả lời nhanh: lỗi cảm biến spindle FANUC là nhóm alarm báo tín hiệu từ cảm biến vị trí hoặc tốc độ gắn trên motor trục chính (hoặc trên trục chính) bị mất hay sai.…
Đọc bài · 8 phút 0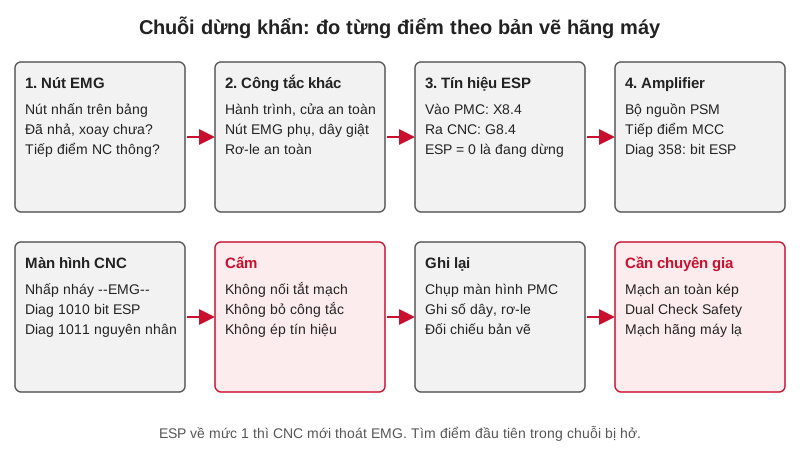
Lỗi EMG FANUC: dừng khẩn không reset được, kiểm tra từng điểm trong mạch
Trả lời nhanh: lỗi EMG FANUC (màn hình nhấp nháy chữ --EMG--, bấm RESET không hết) nghĩa là tín hiệu dừng khẩn ESP vẫn đang ở mức 0 khi nhìn từ CNC. Muốn hết, phải tìm…
Đọc bài · 10 phút 0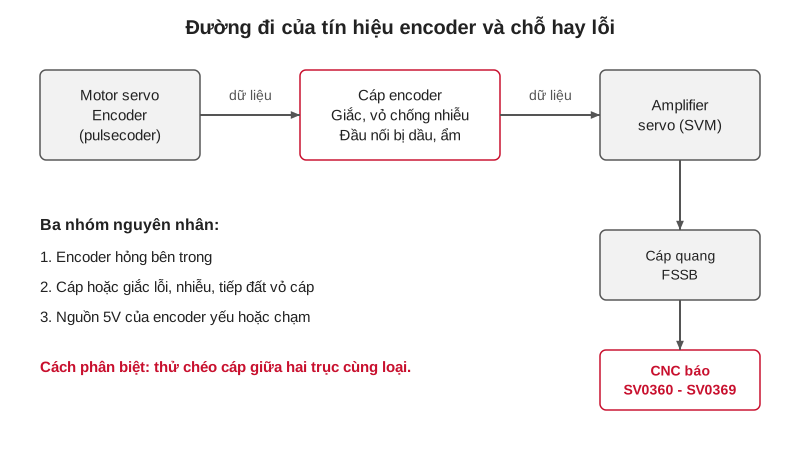
Lỗi encoder FANUC: SV0360 đến SV0369 là gì, phân biệt encoder hỏng và cáp lỗi
Trả lời nhanh: lỗi encoder FANUC trên dòng i thường hiện ở nhóm alarm SV0360 đến SV0369 (encoder gắn trong motor, gọi là pulsecoder nối tiếp) và SV0380 đến SV0387…
Đọc bài · 9 phút 0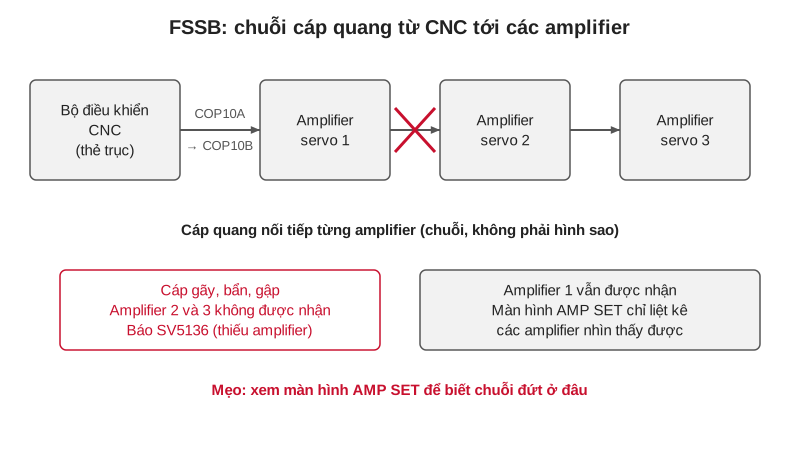
Lỗi FSSB FANUC: cáp quang servo, alarm SV5134, SV5136, SV5137 và cách xử lý
Trả lời nhanh: lỗi FSSB FANUC là sự cố ở đường cáp quang (FANUC Serial Servo Bus) nối thẻ trục của CNC với các amplifier servo. Các mã hay gặp là SV5134 (không mở được…
Đọc bài · 8 phút 0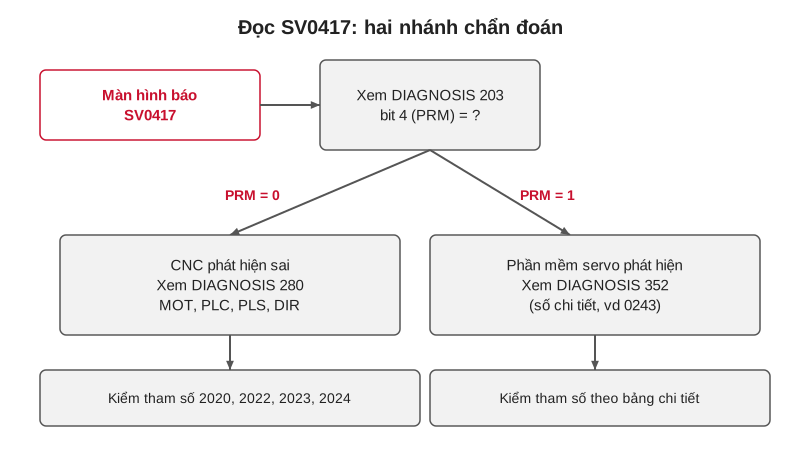
Lỗi SV0417 FANUC: tham số servo sai, đọc diagnosis và sửa từng bước
Trả lời nhanh: lỗi SV0417 FANUC (hiện chữ ILL DGTL SERVO PARAMETER) nghĩa là một tham số servo số (digital servo) đang có giá trị không hợp lệ cho trục đó. Nguyên nhân…
Đọc bài · 10 phút 0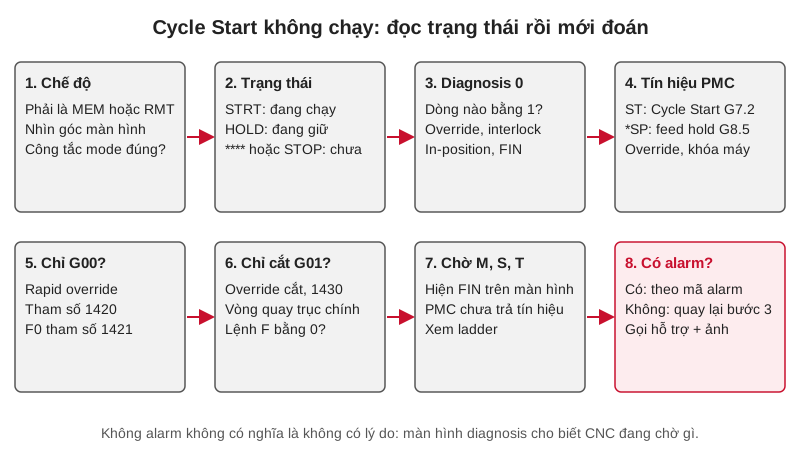
Máy CNC FANUC không chạy auto: Cycle Start không ăn hoặc dừng giữa chừng không alarm
Trả lời nhanh: máy CNC FANUC không chạy auto mà không báo alarm thường là CNC đang chờ một điều kiện chứ không hỏng. Việc nên làm đầu tiên là nhìn góc dưới màn hình:…
Đọc bài · 9 phút 0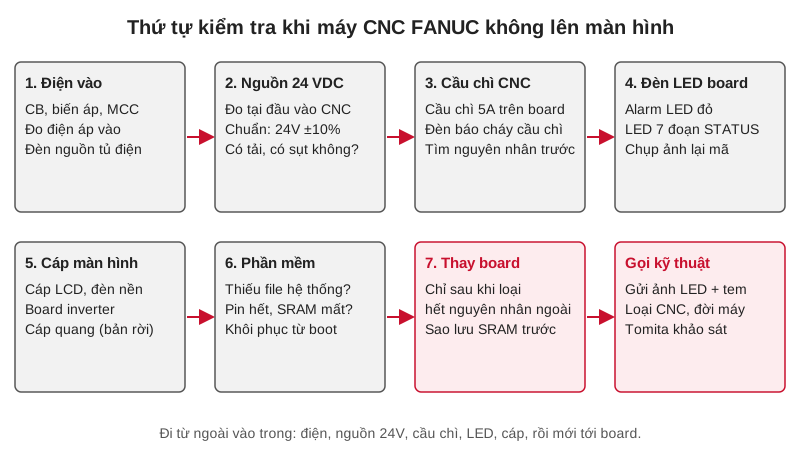
Máy CNC FANUC không lên màn hình: thứ tự kiểm tra từ nguồn đến cáp màn hình
Trả lời nhanh: khi máy CNC FANUC không lên màn hình, đừng vội kết luận hỏng mainboard. Đi theo thứ tự từ ngoài vào trong: điện vào tủ và biến áp, nguồn 24 VDC cấp cho…
Đọc bài · 13 phút 0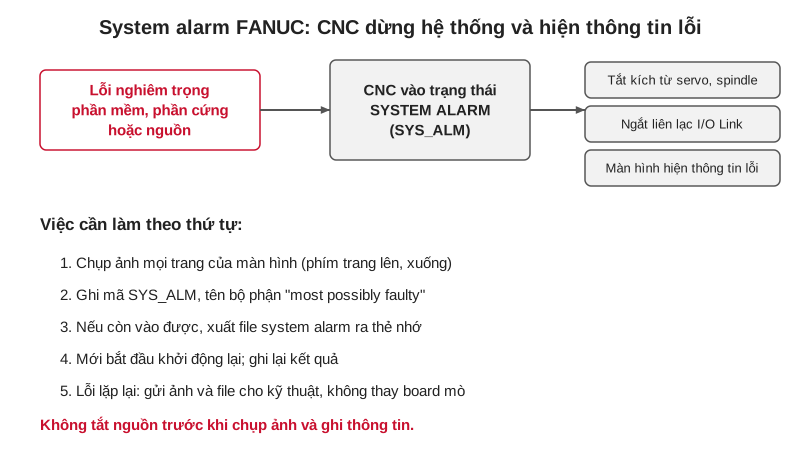
System alarm FANUC (SYS ALM): lỗi hệ thống, cách đọc và xử lý
Trả lời nhanh: system alarm FANUC (SYS ALM) là trạng thái đặc biệt khi CNC phát hiện lỗi nghiêm trọng khiến hệ thống không thể hoạt động bình thường: màn hình thường bị…
Đọc bài · 9 phút 0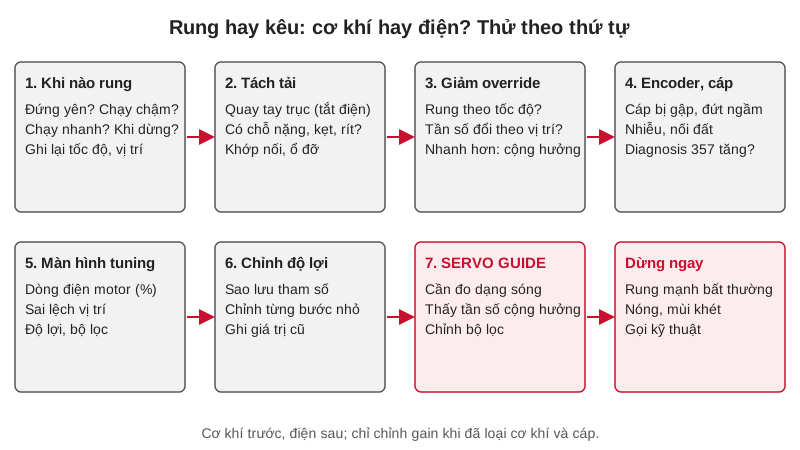
Trục servo FANUC bị rung, kêu: cách khoanh vùng cơ khí hay điện và xử lý
Trả lời nhanh: khi trục servo FANUC bị rung hoặc kêu, trước hết phải xác định đó là lỗi cơ khí (vít me, ổ đỡ, khớp nối, thanh trượt thiếu dầu) hay lỗi điện (độ lợi…
Đọc bài · 11 phút 0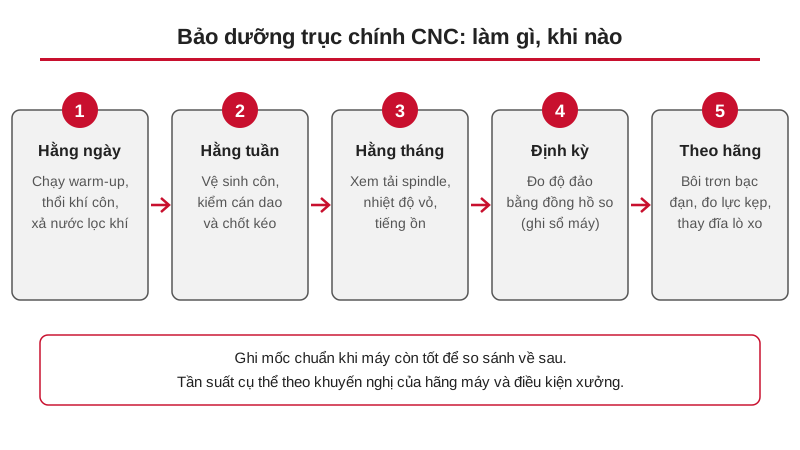
Bảo dưỡng trục chính CNC (spindle): dấu hiệu hỏng, đo độ đảo, bôi trơn, bộ kẹp dao
Trả lời nhanh: bảo dưỡng trục chính CNC gồm năm việc chính: chạy warm-up trước ca, giữ sạch và thổi khí côn để dao ăn khít, kiểm tra lực kẹp dao (đĩa lò xo, thanh kéo)…
Đọc bài · 12 phút 0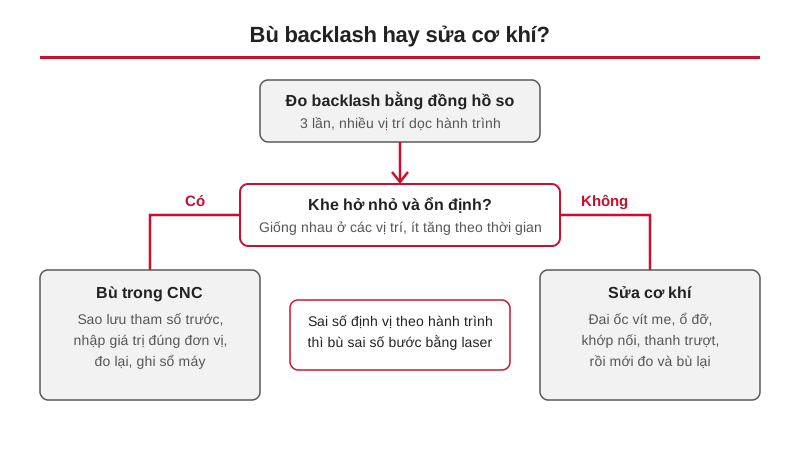
Bù backlash FANUC: đo khe hở, nhập tham số và bù sai số bước
Trả lời nhanh: bù backlash FANUC là nhập vào tham số của từng trục một giá trị bằng khe hở đo được (đo khi đảo chiều bằng đồng hồ so) để CNC tự cộng thêm đoạn đó mỗi…
Đọc bài · 11 phút 0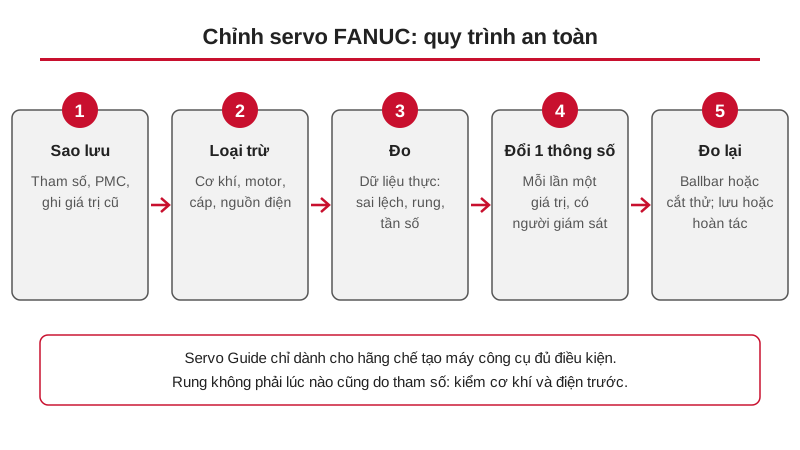
Servo Guide FANUC là gì: chỉnh servo, giảm rung, tăng độ chính xác
Trả lời nhanh: Servo Guide FANUC là ứng dụng chạy trên Windows, nối máy tính với bộ điều khiển CNC qua cổng Ethernet, dùng để tối ưu servo và trục chính: đo dữ liệu…
Đọc bài · 10 phút 0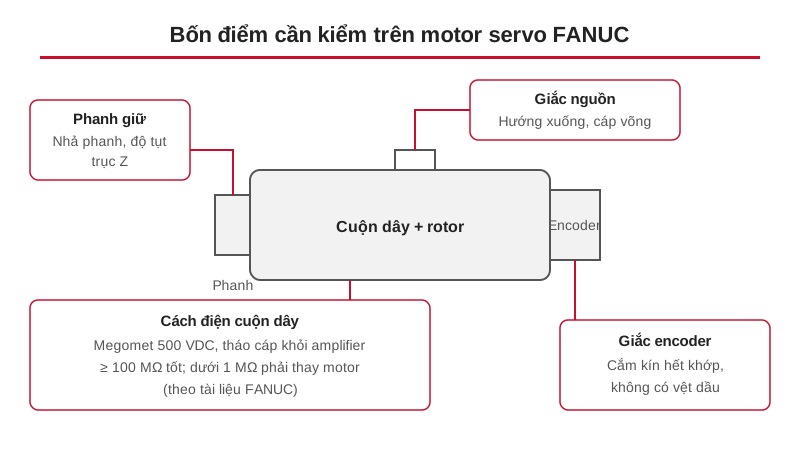
Kiểm tra motor servo FANUC: cách điện, encoder, phanh và cáp
Trả lời nhanh: để kiểm tra motor servo FANUC, tháo cáp nguồn khỏi amplifier rồi đo cách điện giữa từng cuộn dây và vỏ motor bằng megomet 500 VDC: từ 100 MΩ trở lên là…
Đọc bài · 10 phút 0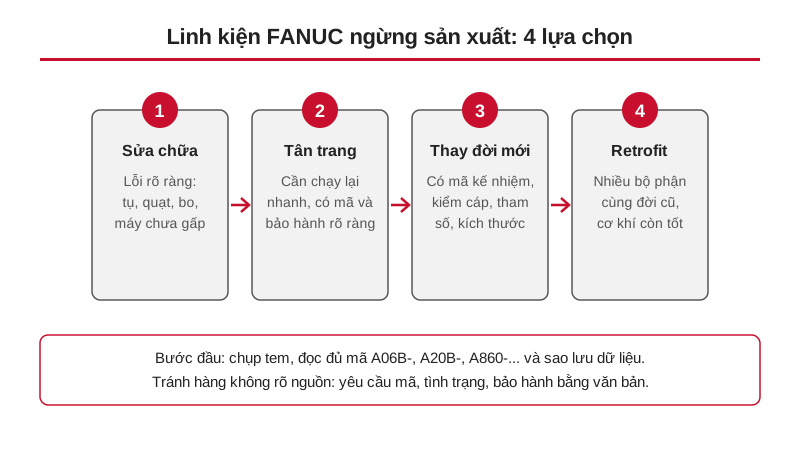
Linh kiện FANUC ngừng sản xuất: sửa chữa, tân trang hay thay thế?
Trả lời nhanh: khi linh kiện FANUC ngừng sản xuất, bạn có bốn đường: sửa chữa chính linh kiện đó, mua hàng tân trang (refurbished), thay bằng đời mới tương thích, hoặc…
Đọc bài · 10 phút 0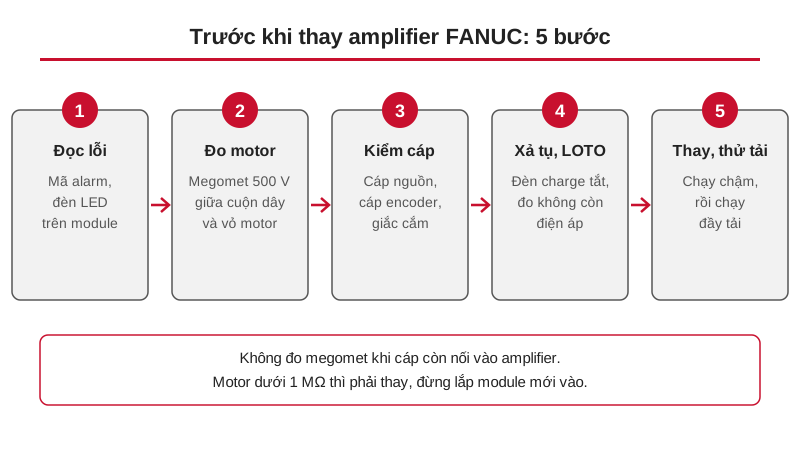
Sửa chữa amplifier FANUC αi/βi: lỗi thường gặp, sửa hay đổi module
Trả lời nhanh: amplifier FANUC (bộ khuếch đại servo, thường gọi là driver) hỏng thường do tụ và quạt lão hóa, sương dầu và hơi ẩm ăn mòn bo mạch, hoặc motor/cáp bị chạm…
Đọc bài · 12 phút 0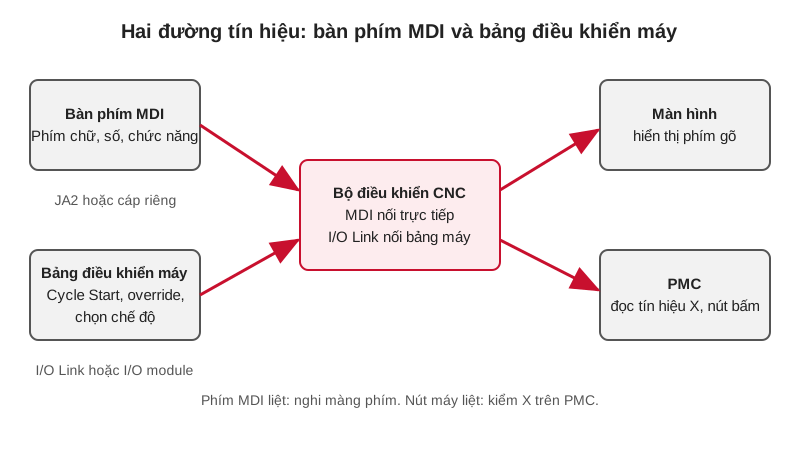
Bàn phím MDI FANUC và bảng điều khiển máy bị hỏng phím: kiểm tra và thay
Trả lời nhanh: khi bàn phím MDI FANUC hỏng phím, trước hết phải xác định đó là bàn phím MDI (các phím chữ, số, phím chức năng đi kèm màn hình) hay bảng điều khiển máy…
Đọc bài · 9 phút 0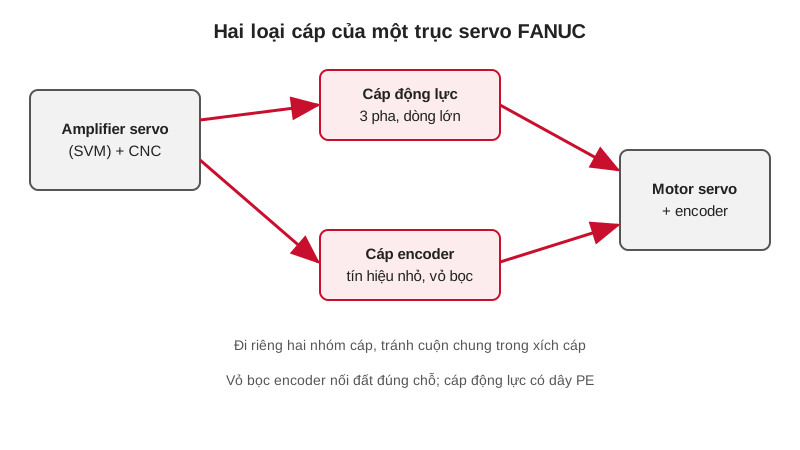
Cáp encoder FANUC và cáp động lực servo: dấu hiệu hỏng, đo kiểm và thay thế
Trả lời nhanh: cáp encoder FANUC là cáp tín hiệu nhỏ, nhạy nhiễu, nối encoder trên motor về amplifier và CNC; cáp động lực là cáp dòng lớn cấp điện ba pha cho motor.…
Đọc bài · 10 phút 0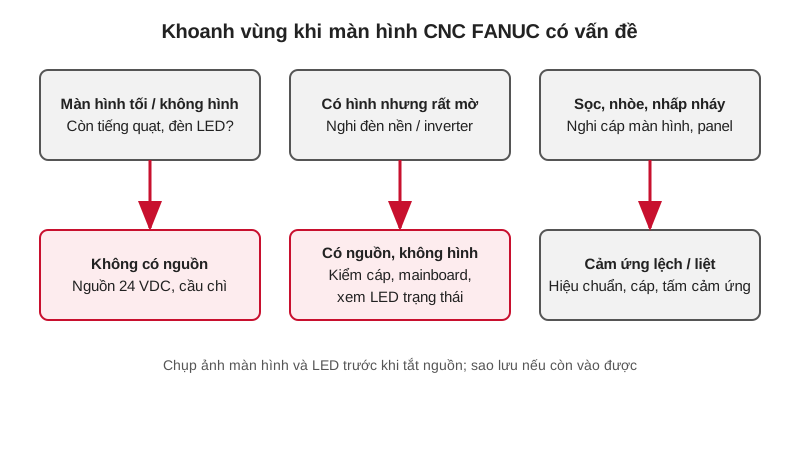
Màn hình CNC FANUC bị hỏng: mờ, tối, sọc hình và cách sửa hoặc thay
Trả lời nhanh: khi màn hình CNC FANUC bị hỏng, đừng vội thay màn hình. Hãy phân loại: tối hẳn (thường là nguồn 24 VDC hoặc đèn nền), mờ (đèn nền già, bộ cấp nguồn đèn…
Đọc bài · 9 phút 0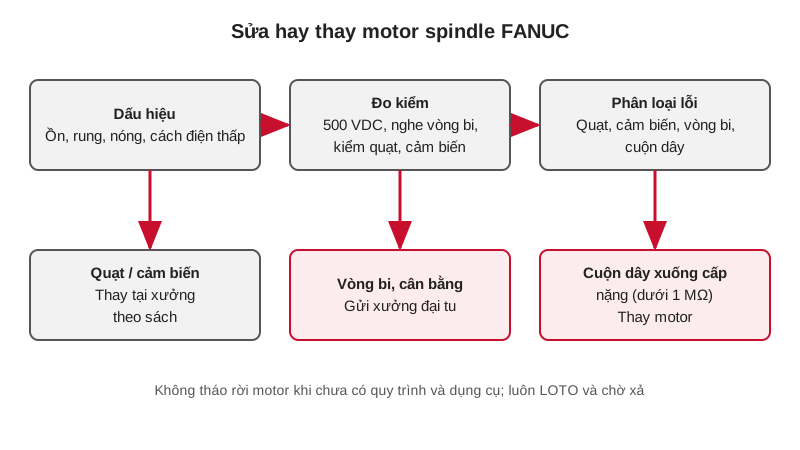
Sửa motor spindle FANUC: dấu hiệu hỏng, thay vòng bi, quạt và khi nào thay mới
Trả lời nhanh: sửa motor spindle FANUC là đại tu motor của trục chính (không phải vòng bi của trục chính máy): thay vòng bi motor, quạt làm mát, kiểm tra và chỉnh cảm…
Đọc bài · 9 phút 0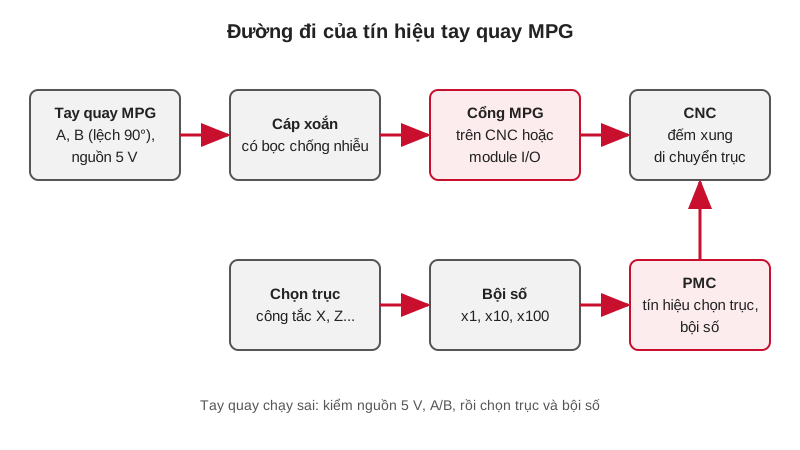
Tay quay MPG FANUC không chạy: nguyên nhân, cách kiểm tra và thay
Trả lời nhanh: khi tay quay MPG FANUC không chạy, đừng vội thay tay quay. MPG (Manual Pulse Generator – bộ phát xung bằng tay) gửi hai tín hiệu A và B lệch pha 90 độ về…
Đọc bài · 11 phút 0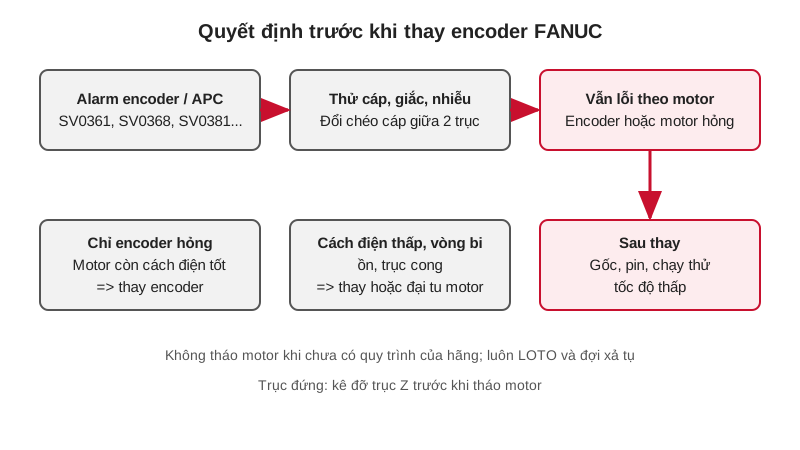
Thay encoder FANUC (pulsecoder) trên motor servo: khi nào cần và làm thế nào
Trả lời nhanh: thay encoder FANUC (còn gọi là pulsecoder – bộ phát xung báo vị trí và tốc độ quay của motor về CNC) chỉ nên làm khi đã loại trừ cáp, giắc nối và nhiễu…
Đọc bài · 11 phút 0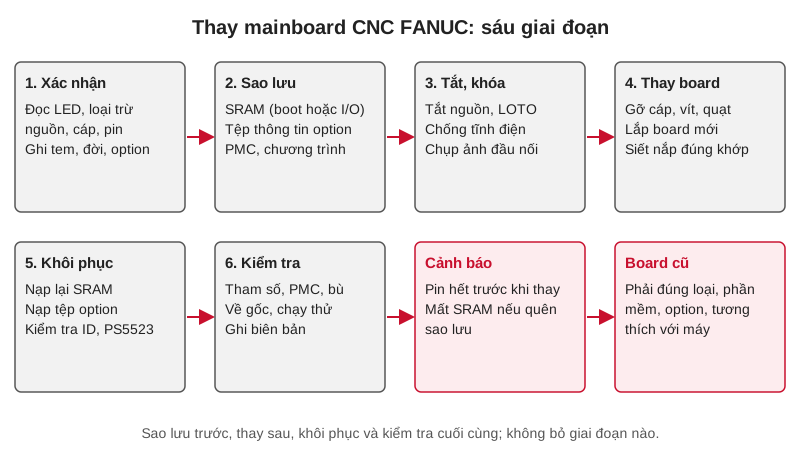
Thay mainboard FANUC: quy trình sao lưu, thay board và khôi phục dữ liệu CNC
Trả lời nhanh: thay mainboard FANUC không chỉ là tháo board cũ, cắm board mới. Phần quan trọng nhất là sao lưu trước (SRAM, tệp thông tin option, chương trình và PMC)…
Đọc bài · 11 phút 0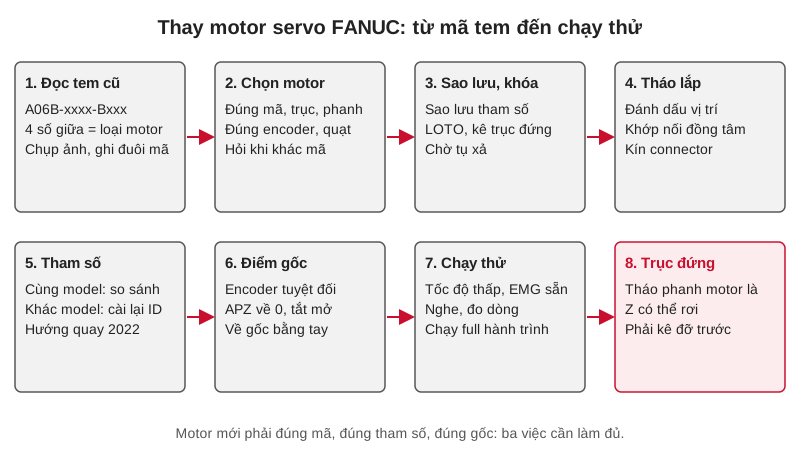
Thay motor servo FANUC: chọn đúng mã, cài đặt lại tham số và điểm gốc
Trả lời nhanh: thay motor servo FANUC đúng cách gồm ba phần: chọn đúng motor (đọc mã A06B-xxxx-Bxxx trên tem, trong đó bốn số ở giữa xác định loại motor), tháo lắp an…
Đọc bài · 10 phút 0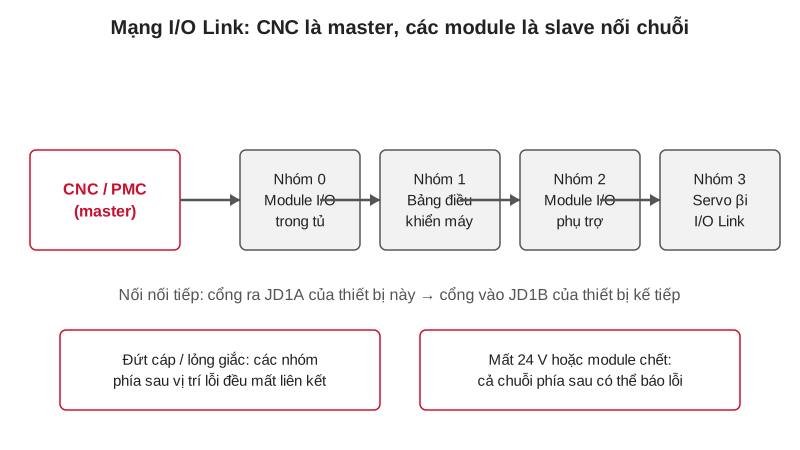
Mạng I/O Link FANUC: lỗi thường gặp và cách xử lý
Trả lời nhanh: I/O Link FANUC là mạng nối tiếp riêng của FANUC, dùng cáp nối chuỗi để CNC (master) trao đổi tín hiệu với module I/O, bảng điều khiển máy, và cả servo βi…
Đọc bài · 10 phút 0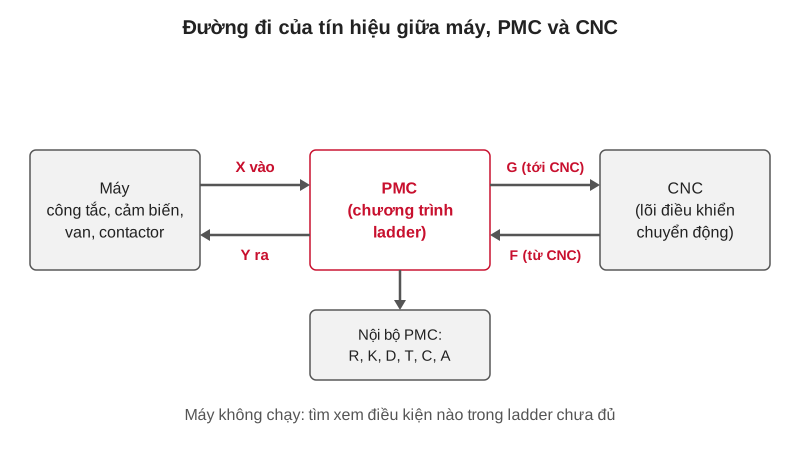
PMC FANUC là gì: đọc ladder, chẩn đoán tín hiệu X, Y khi máy không chạy
Trả lời nhanh: PMC FANUC là bộ điều khiển logic (giống PLC) nằm ngay bên trong bộ điều khiển CNC FANUC, lo mọi việc “bật tắt” của máy: cửa, bơm dầu, khí nén, thay dao…
Đọc bài · 11 phút 0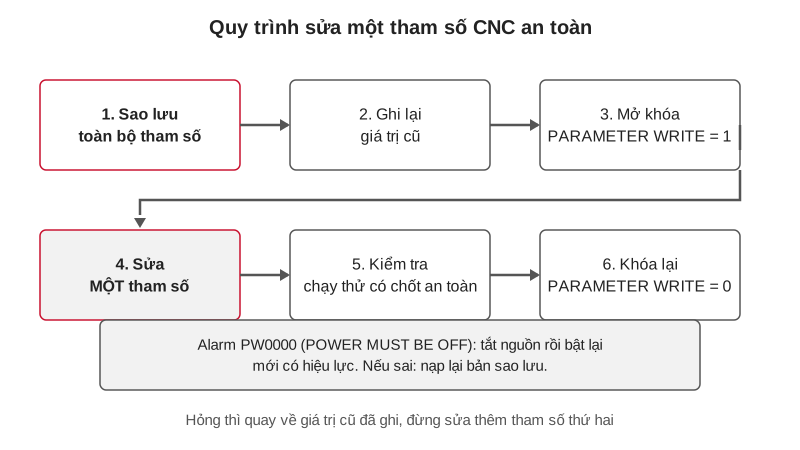
Tham số CNC FANUC quan trọng cho bảo trì: mở khóa, nhóm cần biết, nguyên tắc sửa
Trả lời nhanh: tham số CNC FANUC là hàng nghìn con số cài sẵn quyết định máy chạy thế nào: tốc độ chạy nhanh, giới hạn hành trình, cách nhận gốc, kiểu truyền dữ liệu.…
Đọc bài · 9 phút 0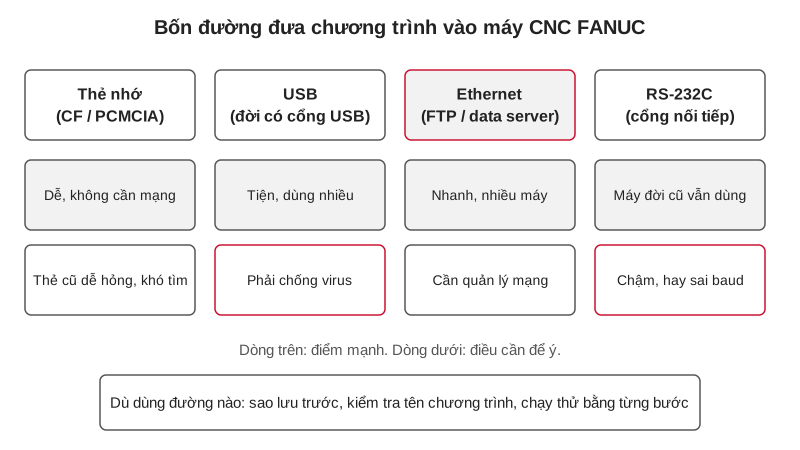
Truyền chương trình CNC FANUC: thẻ nhớ, USB, Ethernet, RS-232C
Trả lời nhanh: có bốn cách chính để truyền chương trình CNC FANUC vào máy: thẻ nhớ (CF/PCMCIA), USB (trên đời có cổng USB), Ethernet (FTP hoặc data server) và RS-232C…
Đọc bài · 9 phút 0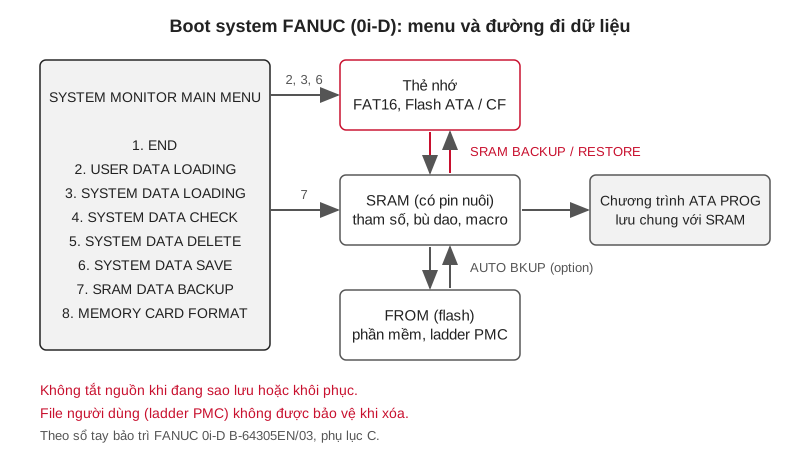
Boot system FANUC: cách vào, các menu và sao lưu SRAM, FROM ra thẻ nhớ
Trả lời nhanh: boot system FANUC là màn hình bảo trì (hiện tiêu đề SYSTEM MONITOR) mà bộ điều khiển chạy trước khi vào hệ điều hành CNC. Từ đây anh em sao lưu và khôi…
Đọc bài · 13 phút 0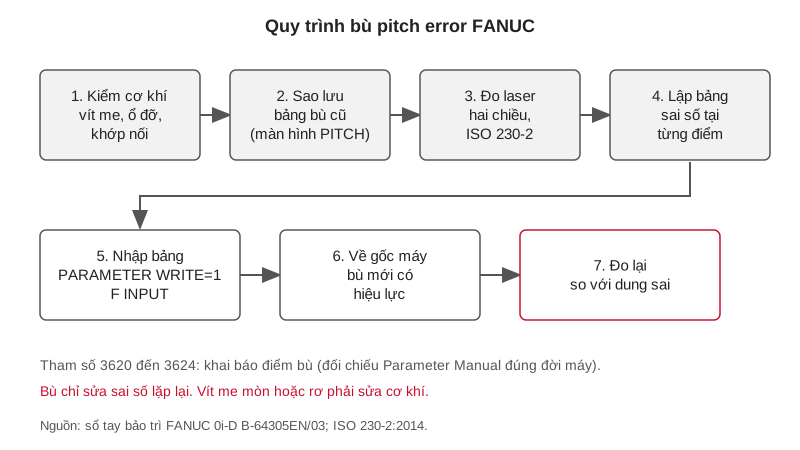
Bù pitch error FANUC: đo laser, lập bảng bù và nhập vào CNC
Trả lời nhanh: bù pitch error fanuc là cách để CNC sửa sai số vị trí của vít me bi tại từng điểm cách đều nhau trên hành trình trục. Thợ đo vị trí thật bằng laser, so…
Đọc bài · 10 phút 0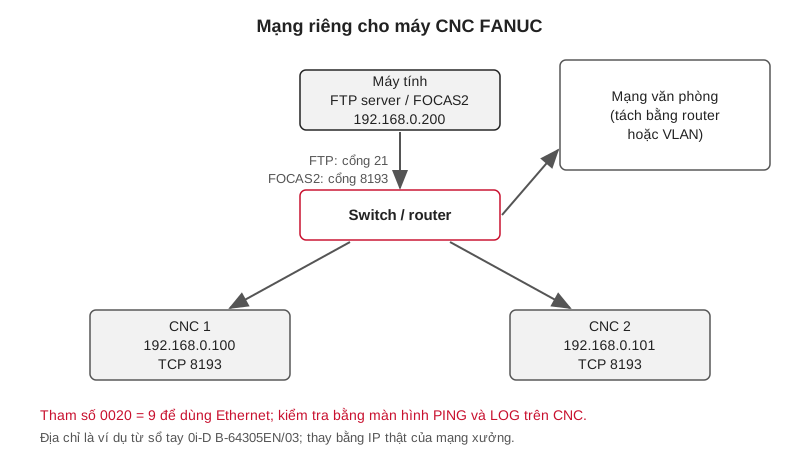
Cài ethernet CNC FANUC: đặt IP, FTP, FOCAS2 và cách kiểm tra kết nối
Trả lời nhanh: cài ethernet cnc fanuc trên máy đời 0i-D gồm bốn việc: bật cổng embedded Ethernet (tham số 14880 bit 0 phải bằng 0), nhập IP, subnet mask (và địa chỉ…
Đọc bài · 11 phút 0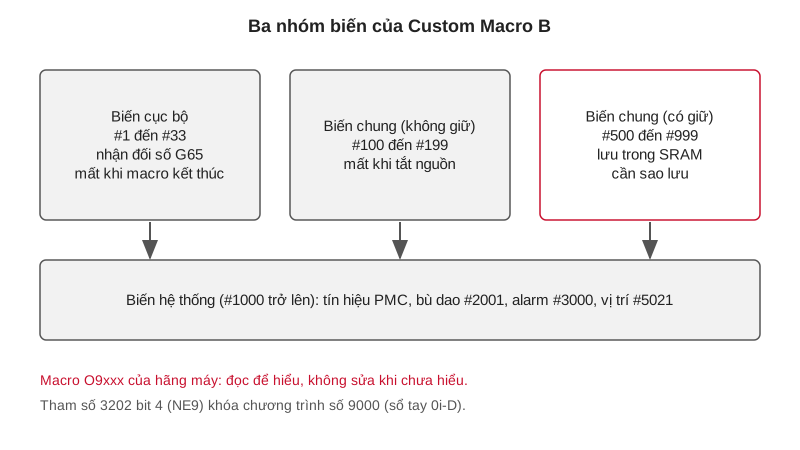
Macro FANUC cho người bảo trì: biến hệ thống, alarm tùy chỉnh và cách đọc macro hãng máy
Trả lời nhanh: macro fanuc (Custom Macro B) cho phép chương trình gia công dùng biến, phép tính, lệnh rẽ nhánh và vòng lặp, nên một chương trình có thể đọc tín hiệu, so…
Đọc bài · 11 phút 0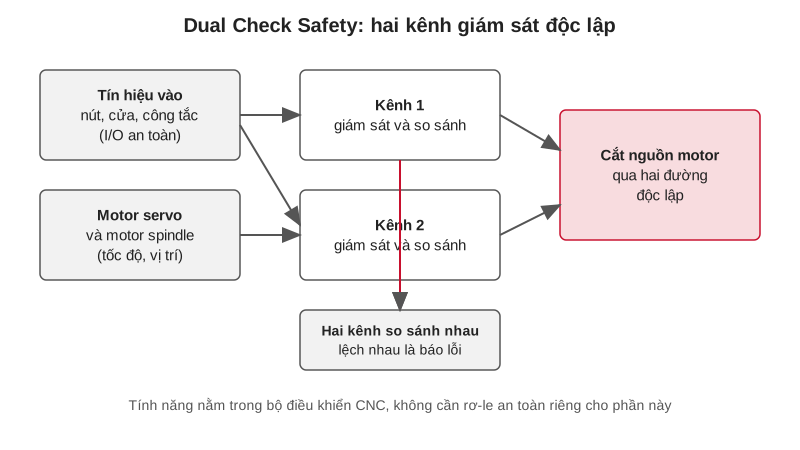
Dual Check Safety FANUC: an toàn của máy CNC hoạt động thế nào
Trả lời nhanh: dual check safety fanuc (viết tắt DCS) là chức năng an toàn tích hợp trong bộ điều khiển CNC. Nó dùng hai kênh giám sát độc lập để theo dõi tín hiệu vào…
Đọc bài · 10 phút 0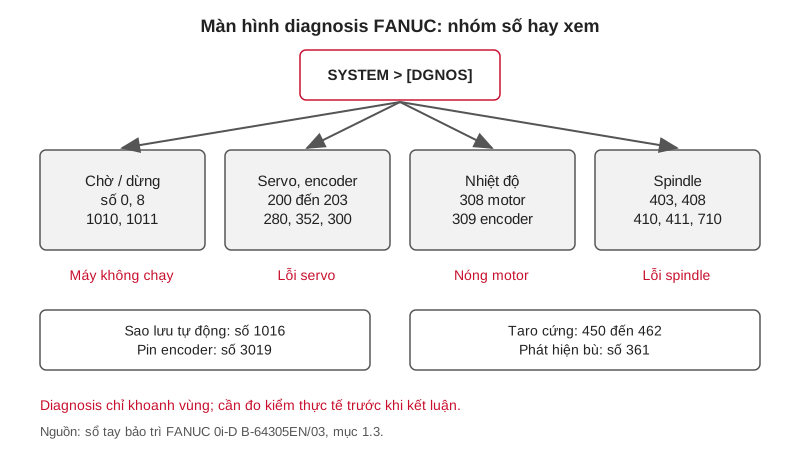
Màn hình diagnosis FANUC: các số hay xem để khoanh vùng lỗi (0i-D)
Trả lời nhanh: màn hình diagnosis fanuc là nơi CNC hiển thị trạng thái bên trong mà màn hình thường không cho thấy: máy đang chờ cái gì, motor nóng bao nhiêu độ…
Đọc bài · 11 phút 0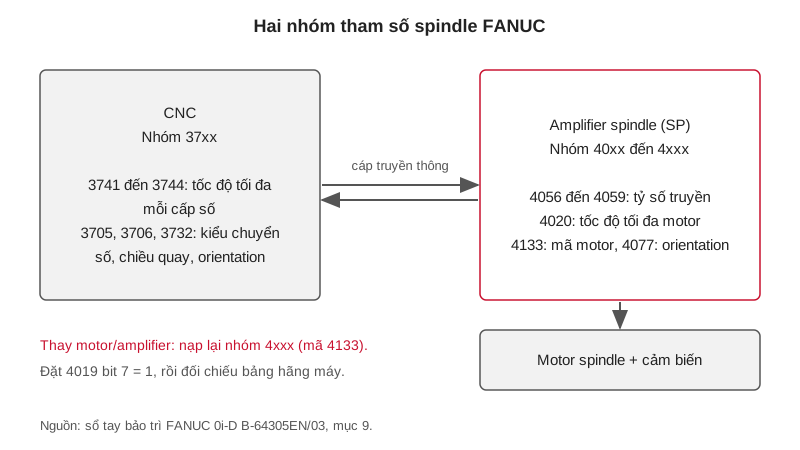
Tham số spindle FANUC: tốc độ tối đa, hộp số, gain và cách nạp lại khi thay motor
Trả lời nhanh: tham số spindle fanuc nằm ở hai chỗ. Nhóm 37xx nằm trong bộ điều khiển CNC (tốc độ tối đa theo từng cấp số, kiểu chuyển số, chiều quay), nhóm 40xx đến…
Đọc bài · 11 phút 0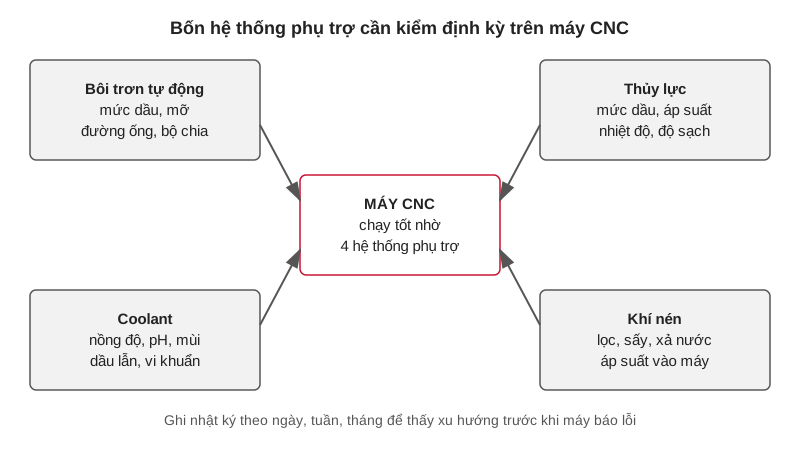
Bảo dưỡng hệ thống bôi trơn máy CNC, thủy lực và coolant: việc cần làm theo tần suất
Trả lời nhanh: bảo dưỡng hệ thống bôi trơn máy CNC là việc kiểm mức dầu hoặc mỡ, đường ống và bộ chia hằng ngày; cùng với đó là thủy lực (mâm cặp, ụ động, kẹp phôi)…
Đọc bài · 9 phút 0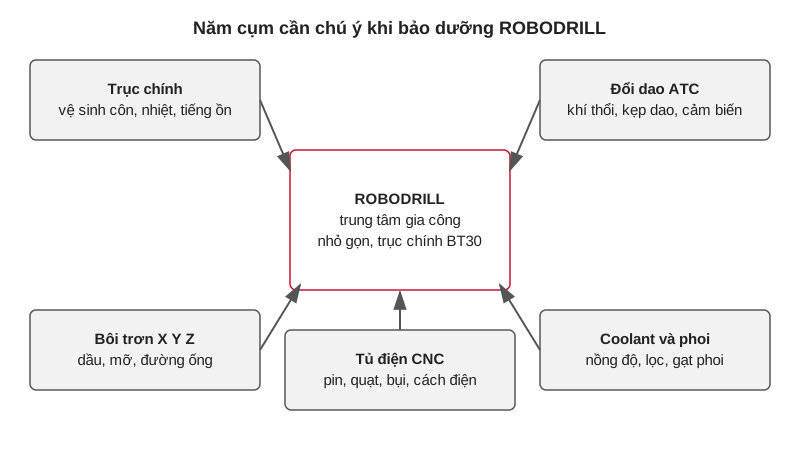
Bảo dưỡng ROBODRILL của FANUC: những điểm cần chú ý theo từng cụm
Trả lời nhanh: bảo dưỡng ROBODRILL xoay quanh năm cụm: trục chính (vệ sinh côn, theo dõi nhiệt và tiếng ồn), đổi dao ATC (khí thổi, kẹp dao, cảm biến), bôi trơn các…
Đọc bài · 8 phút 0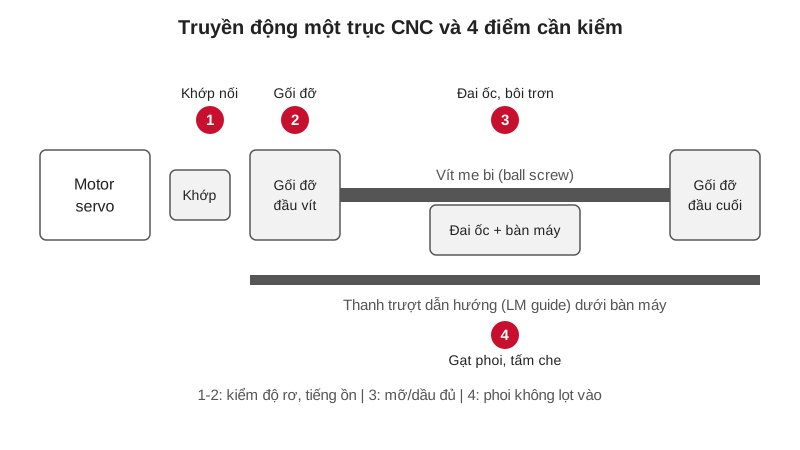
Bảo dưỡng vitme bi máy CNC và thanh trượt dẫn hướng
Trả lời nhanh: bảo dưỡng vitme bi máy CNC và thanh trượt xoay quanh bốn việc: bôi trơn đúng loại, đúng chu kỳ; giữ phoi và nước làm mát không lọt vào; kiểm độ rơ và…
Đọc bài · 9 phút 0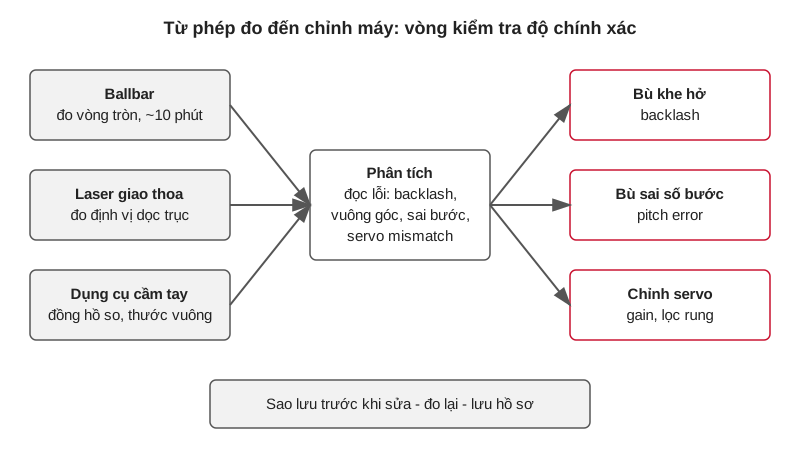
Kiểm tra độ chính xác máy CNC định kỳ: ballbar, laser và dụng cụ cầm tay
Trả lời nhanh: kiểm tra độ chính xác máy CNC định kỳ gồm ba lớp: ballbar (đo thử vòng tròn trong khoảng 10 phút để thấy khe hở, sai góc vuông, lệch servo), laser giao…
Đọc bài · 10 phút 0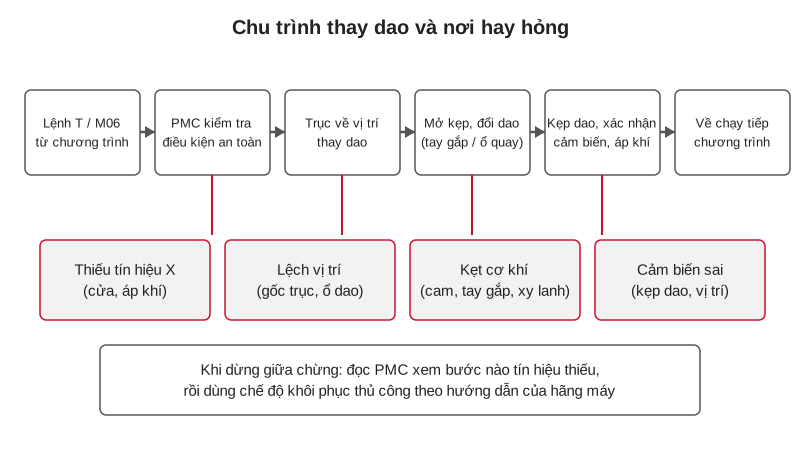
Lỗi thay dao ATC máy CNC FANUC: nguyên nhân và cách xử lý
Trả lời nhanh: lỗi thay dao ATC (Automatic Tool Changer – bộ thay dao tự động) thường rơi vào bốn nhóm: thiếu một tín hiệu điều kiện (cửa, áp khí, vị trí trục), lệch vị…
Đọc bài · 8 phút 0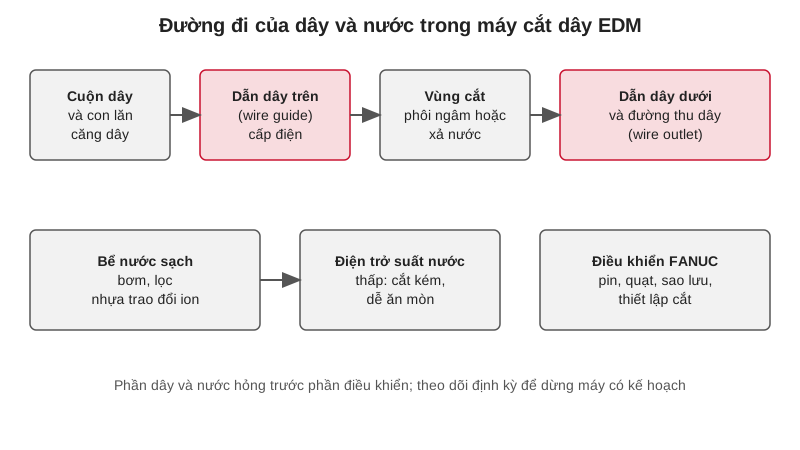
Bảo dưỡng robocut FANUC: nước, dây, dẫn dây, cấp điện và lịch kiểm
Trả lời nhanh: bảo dưỡng robocut FANUC xoay quanh ba thứ: nước (sạch, đúng chất lượng, lọc và nhựa trao đổi ion còn tốt), đường dây (con lăn, dẫn dây, tiếp điểm cấp…
Đọc bài · 9 phút 0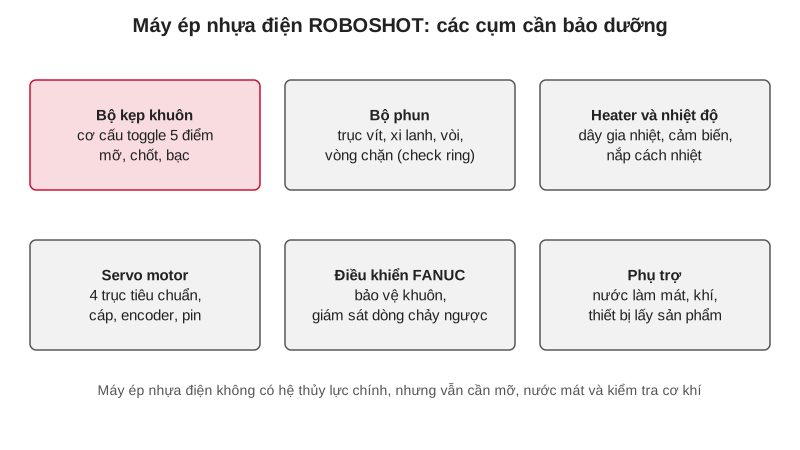
Bảo dưỡng roboshot FANUC: trục vít, vòi phun, toggle, servo và giám sát
Trả lời nhanh: bảo dưỡng roboshot FANUC (máy ép nhựa chạy hoàn toàn bằng servo motor) gồm bốn nhóm việc: bộ phun (trục vít, xi lanh, vòng chặn, vòi), bộ kẹp khuôn dạng…
Đọc bài · 9 phút 0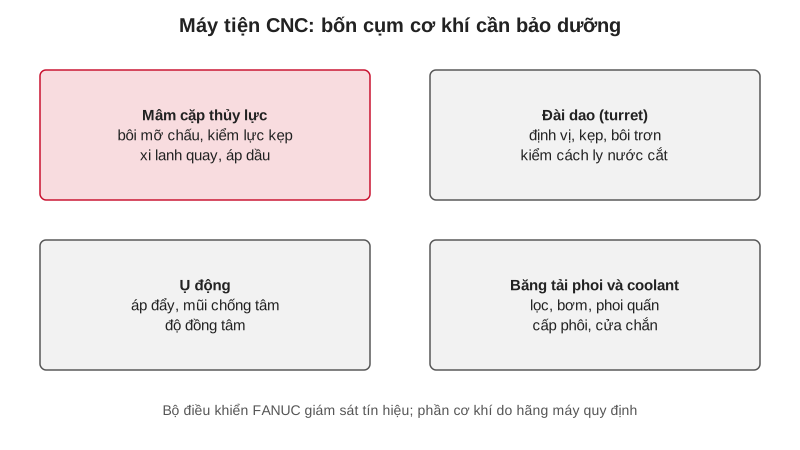
Bảo dưỡng máy tiện CNC FANUC: mâm cặp thủy lực, ụ động, đài dao
Trả lời nhanh: bảo dưỡng máy tiện cnc fanuc tập trung vào bốn cụm cơ khí hay hỏng nhất: mâm cặp thủy lực (bôi mỡ chấu, giữ lực kẹp), đài dao (định vị, kẹp, bôi trơn), ụ…
Đọc bài · 9 phút 0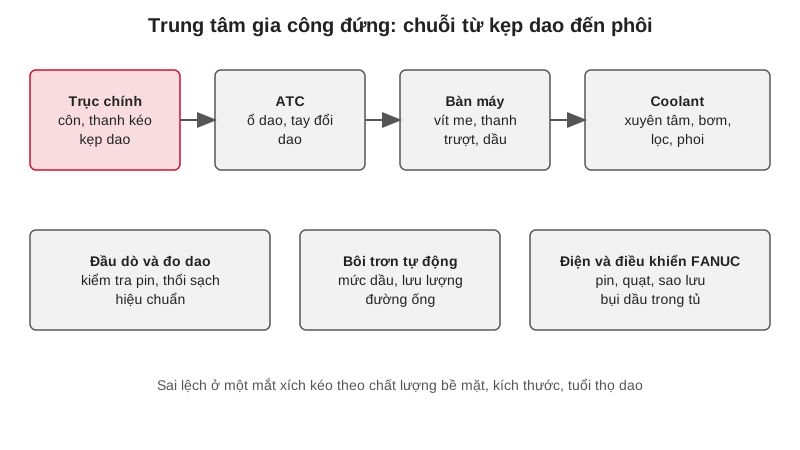
Bảo dưỡng trung tâm gia công đứng (VMC) FANUC: trục chính, ATC, bôi trơn
Trả lời nhanh: bảo dưỡng trung tâm gia công đứng (VMC) dùng FANUC là giữ cho một chuỗi chạy đúng: trục chính và cơ cấu kẹp dao, ATC đổi dao, bàn máy với vít me và thanh…
Đọc bài · 8 phút 0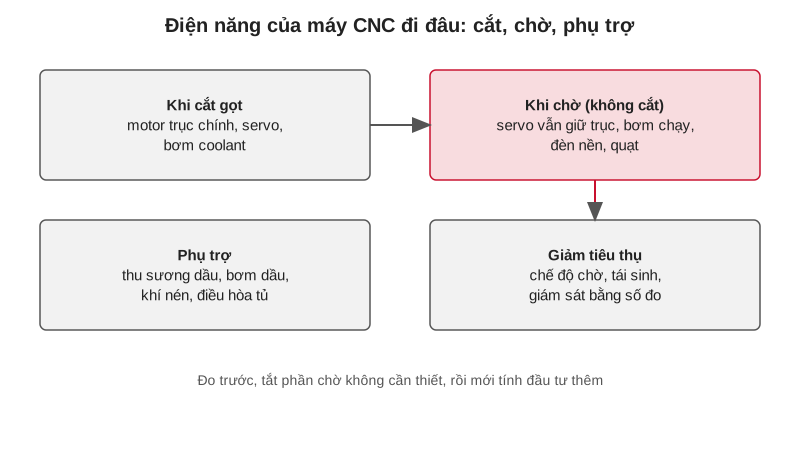
Tiết kiệm điện máy CNC FANUC: chế độ chờ, tái sinh, giám sát tiêu thụ
Trả lời nhanh: muốn tiết kiệm điện máy cnc fanuc, làm theo thứ tự: đo trước (điện năng lúc cắt, lúc chờ, lúc nghỉ ca), tắt phần chờ không cần (servo, bơm coolant, bơm…
Đọc bài · 8 phút 0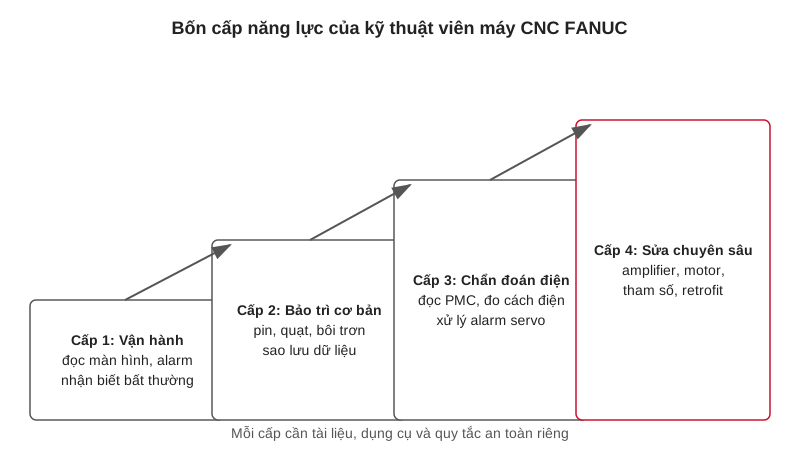
Đào tạo bảo trì máy CNC FANUC cho kỹ thuật viên: cần biết gì, học thế nào
Trả lời nhanh: đào tạo bảo trì máy CNC FANUC nên đi theo bốn cấp: vận hành (đọc màn hình và alarm), bảo trì cơ bản (pin, quạt, bôi trơn, sao lưu), chẩn đoán điện (PMC…
Đọc bài · 8 phút 0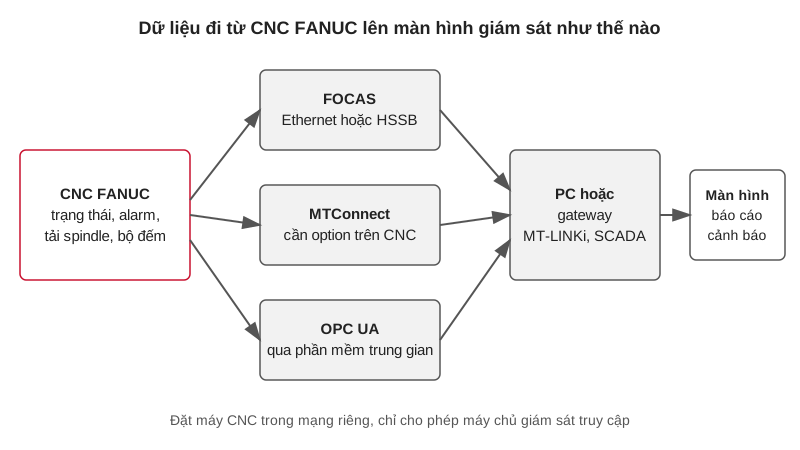
FOCAS FANUC là gì: thu thập dữ liệu máy CNC bằng FOCAS và MT-LINKi
Trả lời nhanh: FOCAS FANUC là bộ thư viện (file DLL) của FANUC cho phép phần mềm đọc dữ liệu từ bộ điều khiển CNC qua Ethernet hoặc cáp quang tốc độ cao HSSB: trạng…
Đọc bài · 9 phút 0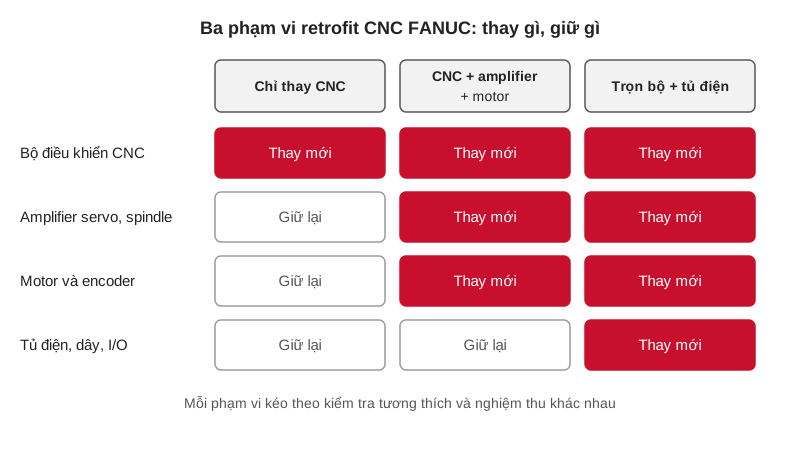
Retrofit CNC FANUC: nâng cấp bộ điều khiển cho máy cũ, khi nào làm và làm thế nào
Trả lời nhanh: retrofit CNC FANUC là thay bộ điều khiển (và có thể cả amplifier, motor) của máy đời cũ như Series 0, 16/18/21 hay 0i-A/B bằng đời mới, giữ nguyên khung…
Đọc bài · 8 phút 0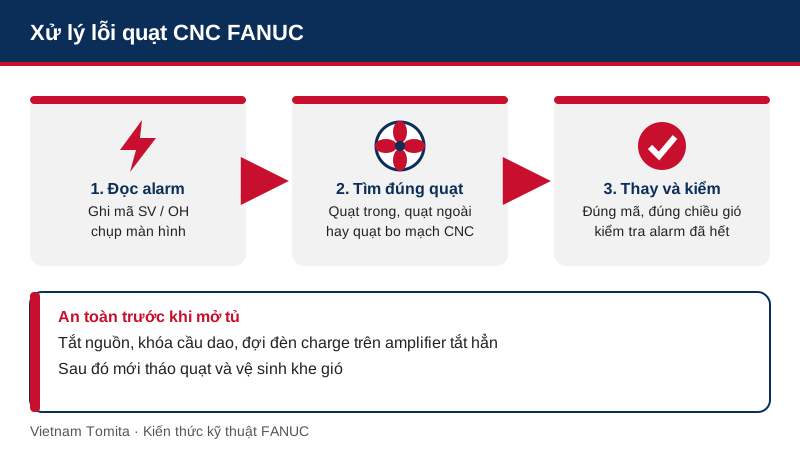
Lỗi quạt CNC FANUC: nhận biết alarm, vị trí quạt và cách thay đúng quy trình
Trả lời nhanh: lỗi quạt CNC FANUC là khi bộ điều khiển hoặc bộ khuếch đại (amplifier) phát hiện một quạt làm mát đã dừng hoặc quay chậm, và báo bằng alarm kiểu SV0443…
Đọc bài · 11 phút 0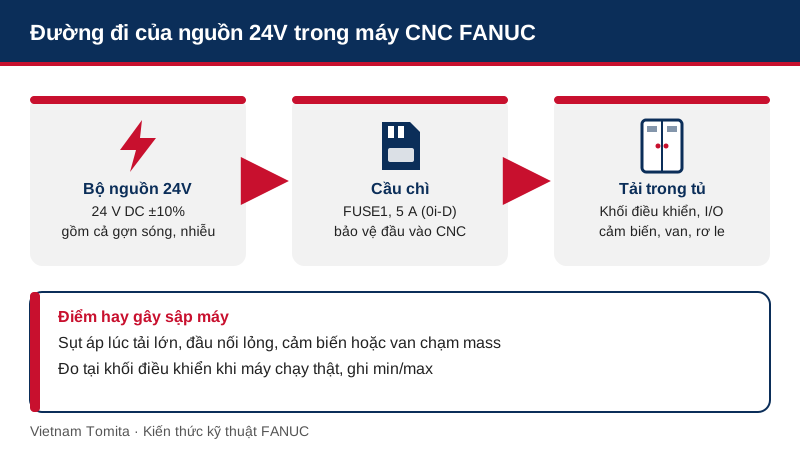
Nguồn 24V CNC FANUC: cầu chì, sụt áp, chạm mass và cách đo kiểm
Trả lời nhanh: nguồn 24V CNC FANUC là bộ nguồn ngoài 24 V DC, dung sai ±10% (21,6 đến 26,4 V) tính cả nhiễu và gợn sóng, cấp cho khối điều khiển, I/O, và thường cả cảm…
Đọc bài · 11 phút 0
Điều hòa tủ điện CNC: chống quá nhiệt và đọng ẩm cho xưởng nóng ẩm
Trả lời nhanh: điều hòa tủ điện CNC (còn gọi là bộ làm mát tủ, panel cooler) có nhiệm vụ giữ nhiệt độ trong tủ dưới giới hạn của thiết bị, mà vẫn giữ tủ kín để bụi…
Đọc bài · 11 phút 0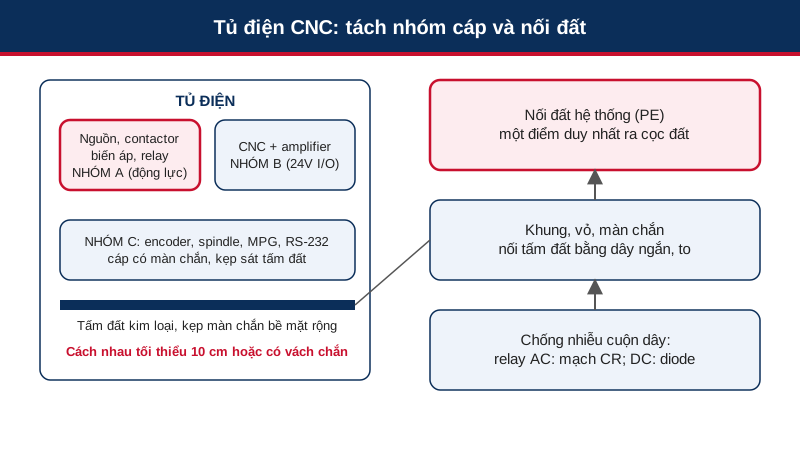
Tiếp địa tủ điện CNC FANUC và chống nhiễu: nối đất, kẹp màn chắn, tách cáp
Trả lời nhanh: tiếp địa tủ điện CNC đúng nghĩa là nối vỏ, tấm lắp và màn chắn cáp vào tấm đất kim loại bằng mối nối ngắn, bề mặt rộng; gom đất hệ thống về một điểm…
Đọc bài · 10 phút 0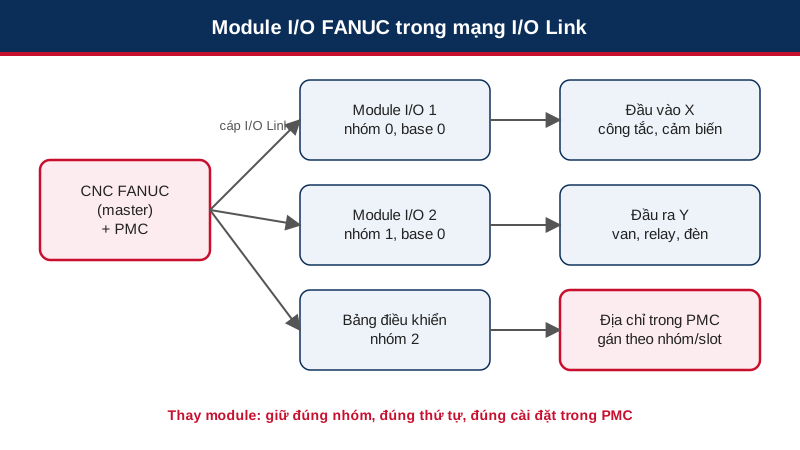
Module I/O FANUC: nhận biết, lỗi đầu vào đầu ra, thay thế và cài địa chỉ
Trả lời nhanh: module I/O FANUC là thiết bị trung gian nối tín hiệu của máy (nút, cảm biến, van, relay) với CNC qua mạng I/O Link. Khi lỗi, xem trạng thái bit X (vào)…
Đọc bài · 8 phút 0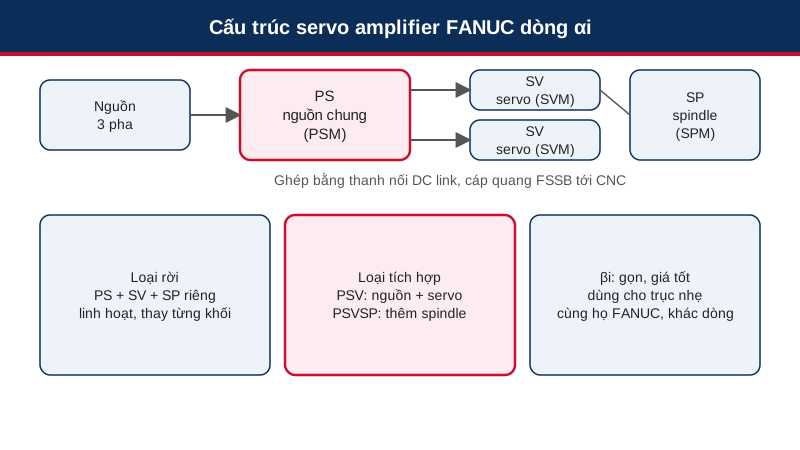
Servo amplifier αi-D, αi-B, βi-B khác nhau thế nào: PSM, SVM, SPM và cách đọc tem
Trả lời nhanh: servo amplifier αi-D là đời mới của họ αi của FANUC, giảm tổn hao khoảng 10 % và hẹp hơn tới khoảng 30 % so với đời trước theo catalogue, còn βi-B là họ…
Đọc bài · 9 phút 0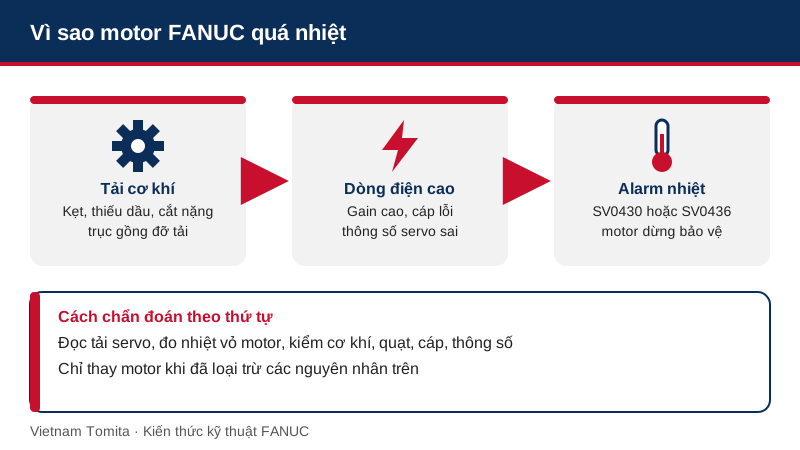
Quá nhiệt motor FANUC: nguyên nhân servo và spindle, cách đo và xử lý
Trả lời nhanh: quá nhiệt motor FANUC xảy ra khi motor sinh nhiệt nhiều hơn khả năng tản nhiệt, và bộ điều khiển báo alarm như SV0430 (SV MOTOR OVERHEAT) hoặc SV0436…
Đọc bài · 11 phút 0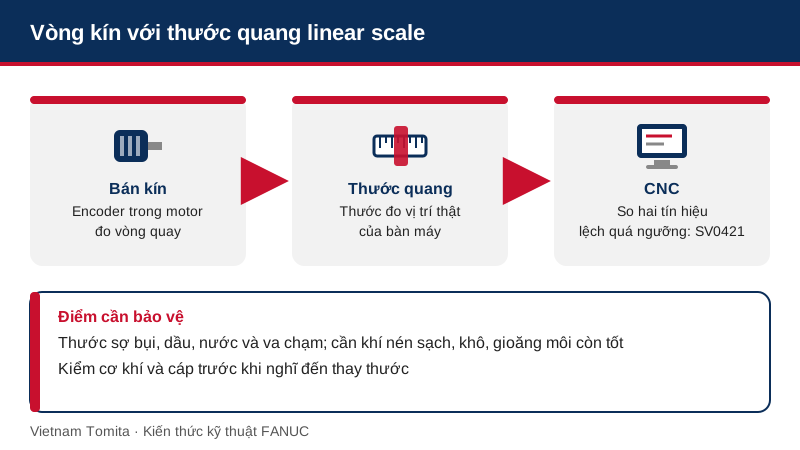
Thước quang linear scale máy CNC FANUC: vòng kín, alarm, vệ sinh, thay đầu đọc
Trả lời nhanh: thước quang linear scale là thước đo gắn dọc theo trục máy, cho CNC biết vị trí thật của bàn máy thay vì suy ra từ vòng quay của motor. Máy dùng thước…
Đọc bài · 10 phút 0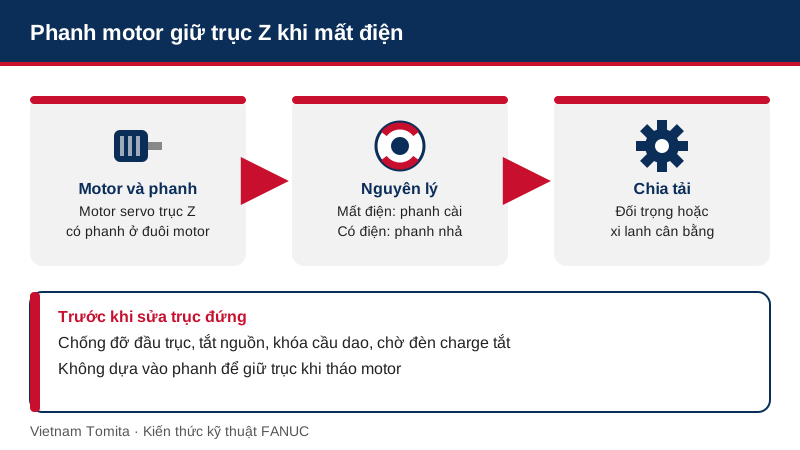
Phanh motor trục Z FANUC: trục rơi khi tắt máy, cách kiểm tra và xử lý an toàn
Trả lời nhanh: phanh motor trục Z là cơ cấu cài giữ trục đứng khi motor không được cấp điện, để đầu trục hay bàn máy không rơi xuống do trọng lượng. Phanh kiểu lò xo…
Đọc bài · 11 phút 0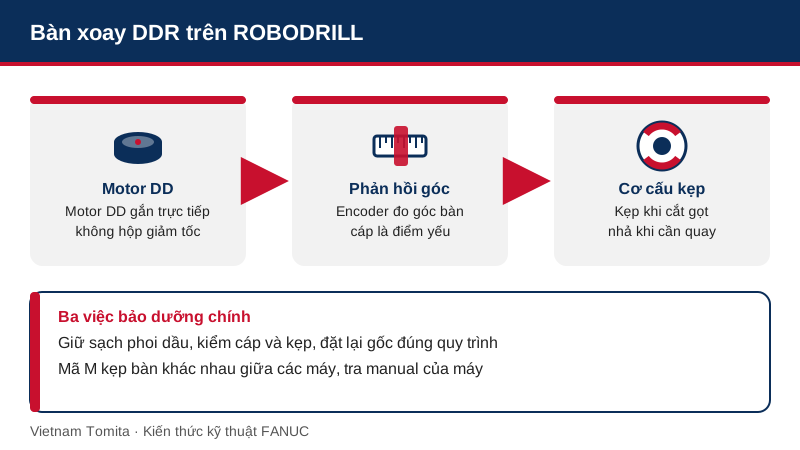
Bàn xoay DDR ROBODRILL: cấu tạo, lỗi định vị và bảo dưỡng định kỳ
Trả lời nhanh: bàn xoay DDR trên ROBODRILL là bàn xoay chia độ dùng motor truyền động trực tiếp (DD motor – Direct Drive), không qua hộp giảm tốc hay trục vít, nên…
Đọc bài · 9 phút 0Tải servo FANUC: đọc load meter để chẩn đoán lỗi cơ khí trước khi hỏng
Trả lời nhanh: tải servo fanuc là phần trăm dòng điện motor so với định mức, đọc được ngay trên màn hình CNC (servo tuning, operating monitor, chẩn đoán dạng sóng).…
Đọc bài · 13 phút 0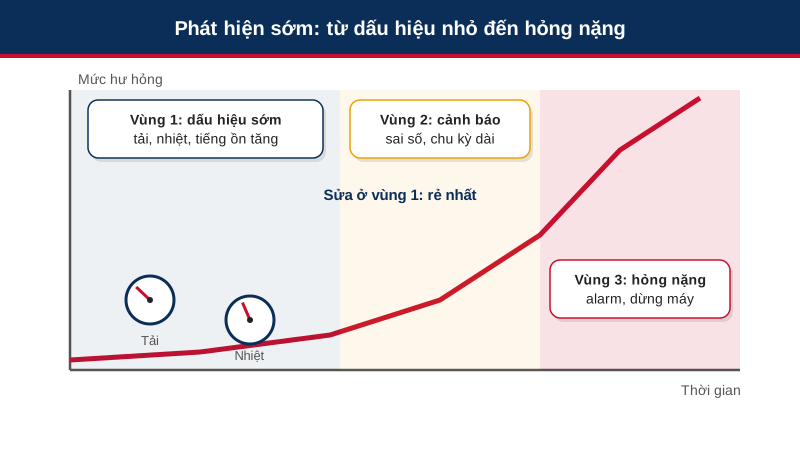
Chẩn đoán sớm hư hỏng CNC FANUC: dấu hiệu, công cụ có sẵn và kế hoạch dự phòng
Trả lời nhanh: chẩn đoán sớm hư hỏng cnc là phát hiện dấu hiệu nhỏ (tải tăng, nhiệt tăng, tiếng ồn, chu kỳ dài ra) khi máy chưa báo alarm. Trên FANUC, bạn dùng các công…
Đọc bài · 10 phút 0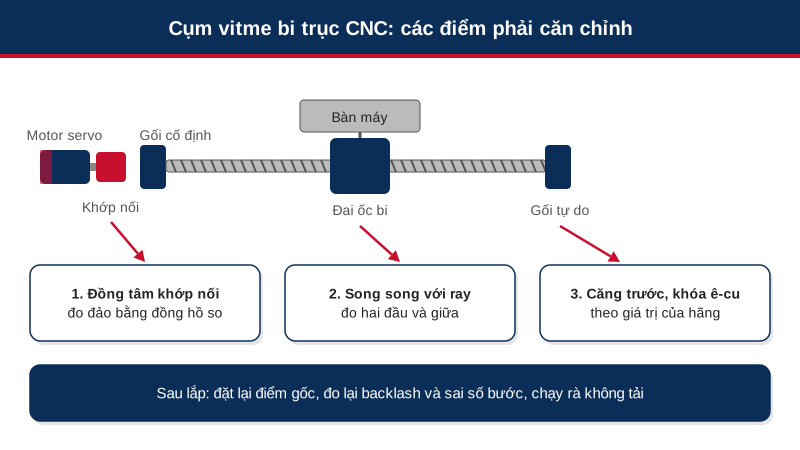
Thay vitme bi CNC FANUC: tháo lắp, căn đồng tâm và cân chỉnh tham số
Trả lời nhanh: thay vitme bi cnc gồm ba phần: tháo lắp đúng trình tự (không tháo đai ốc khỏi trục), căn đồng tâm gối đỡ và khớp nối rồi căng trước theo giá trị của…
Đọc bài · 11 phút 0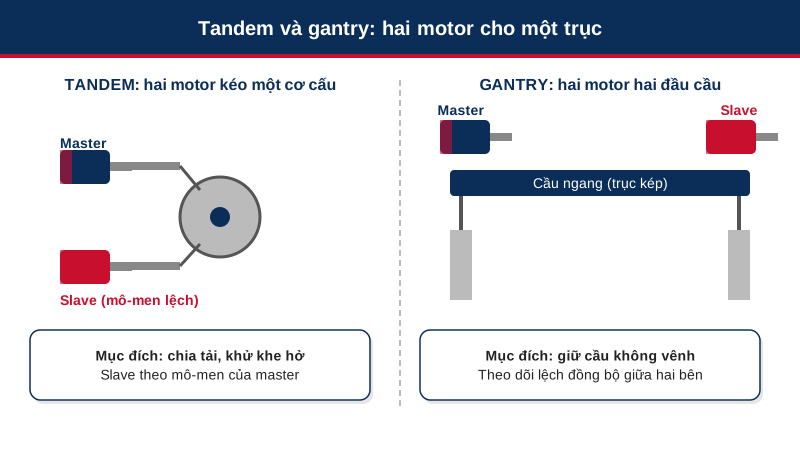
Điều khiển tandem FANUC và gantry trục kép: nguyên lý, lệch đồng bộ, căn chỉnh khi thay motor
Trả lời nhanh: điều khiển tandem fanuc là cách dùng hai motor kéo chung một cơ cấu, một master giữ vòng vị trí và một slave bám mô-men (thêm mô-men lệch để khử khe hở).…
Đọc bài · 9 phút 0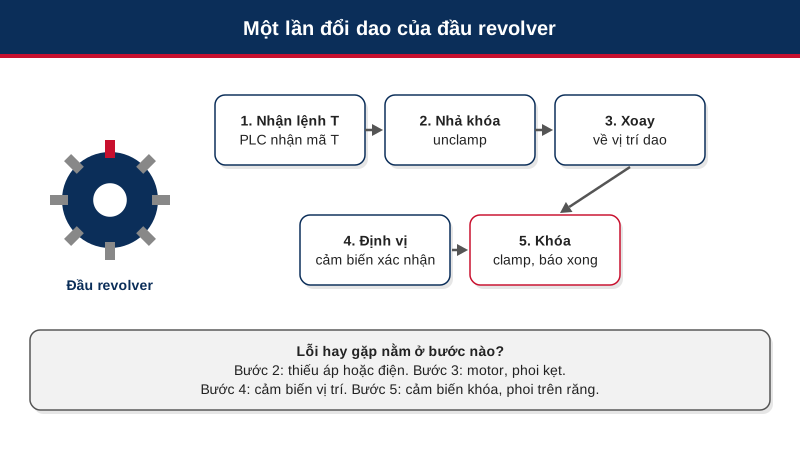
Bảo dưỡng đầu revolver máy tiện CNC: lỗi không xoay, không khóa, mất vị trí dao
Trả lời nhanh: đầu revolver máy tiện đổi dao theo năm bước: nhận lệnh T, nhả khóa, xoay, định vị, khóa. Lỗi "không xoay", "không khóa" hay "mất vị trí dao" thường nằm ở…
Đọc bài · 9 phút 0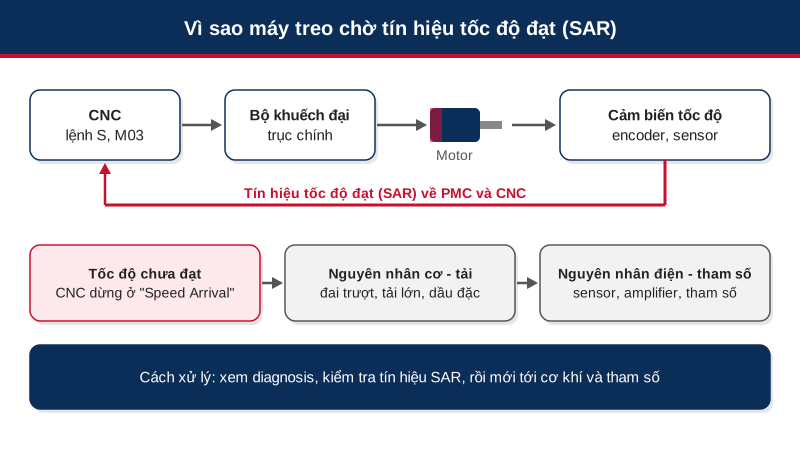
Lỗi trục chính không đạt tốc độ trên FANUC: máy chờ speed arrival, nguyên nhân và cách xử lý
Trả lời nhanh: lỗi trục chính không đạt tốc độ trên FANUC thường là máy đang chờ tín hiệu tốc độ đạt (SAR) nên đứng yên, không có alarm. Xác nhận bằng diagnosis (mục…
Đọc bài · 10 phút 0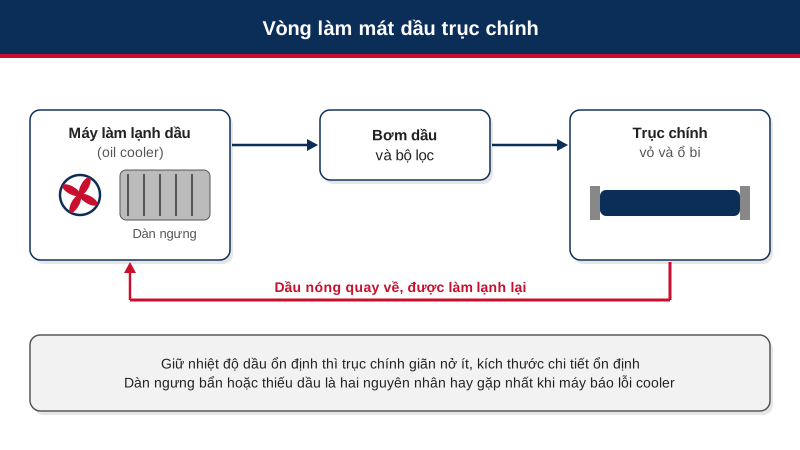
Máy làm lạnh dầu trục chính (oil cooler) CNC: chức năng, vệ sinh, thay dầu và lỗi thường gặp
Trả lời nhanh: máy làm lạnh dầu trục chính (oil cooler) làm mát dầu tuần hoàn qua trục chính để giữ nhiệt độ ổn định, nhờ đó trục giãn nở ít và kích thước chi tiết…
Đọc bài · 10 phút 0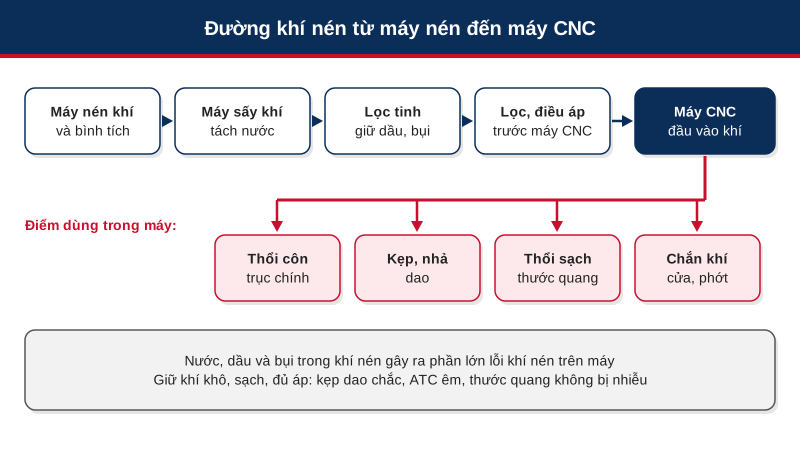
Khí nén máy CNC: lọc, điều áp, thổi côn trục chính, kẹp dao và thổi thước quang
Trả lời nhanh: khí nén máy cnc dùng để thổi sạch côn trục chính, kẹp và nhả dao, chắn khí cho thước quang, phớt và cửa. Lỗi hay gặp nhất là nước, dầu và áp thấp: dao…
Đọc bài · 11 phút 0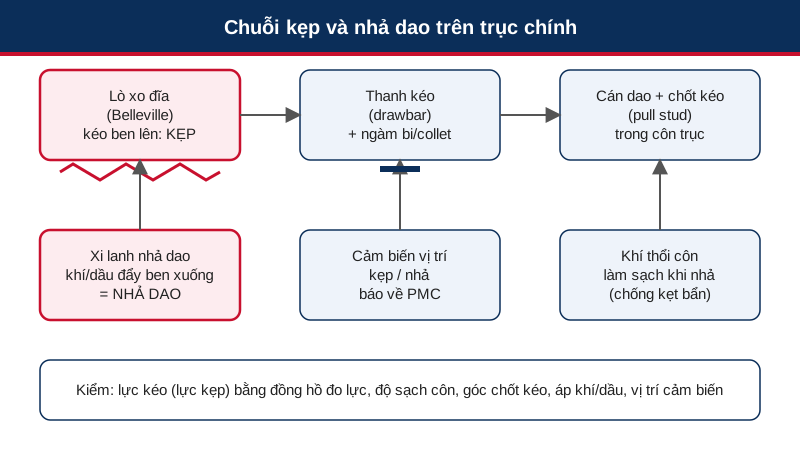
Lỗi kẹp nhả dao trục chính: drawbar, lò xo đĩa, cách kiểm tra và xử lý
Trả lời nhanh: lỗi kẹp nhả dao trục chính xảy ra khi chuỗi lò xo đĩa, thanh kéo (drawbar), ngàm, xi lanh nhả và cảm biến làm việc không đủ lực hoặc không báo đúng vị…
Đọc bài · 11 phút 0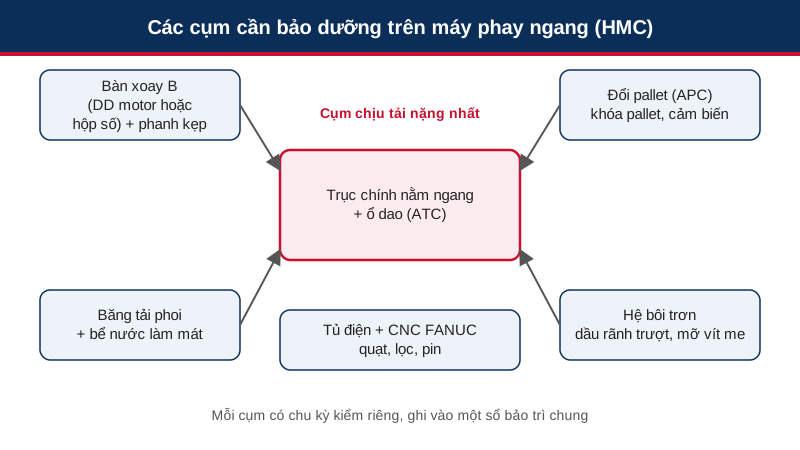
Bảo dưỡng máy phay ngang (HMC) FANUC: bàn B, đổi pallet, ổ dao, băng tải phoi
Trả lời nhanh: bảo dưỡng máy phay ngang cần theo dõi thêm bốn cụm so với máy phay đứng: bàn xoay B và phanh kẹp, bộ đổi pallet, ổ dao lớn, băng tải phoi. Mỗi ca nên…
Đọc bài · 8 phút 0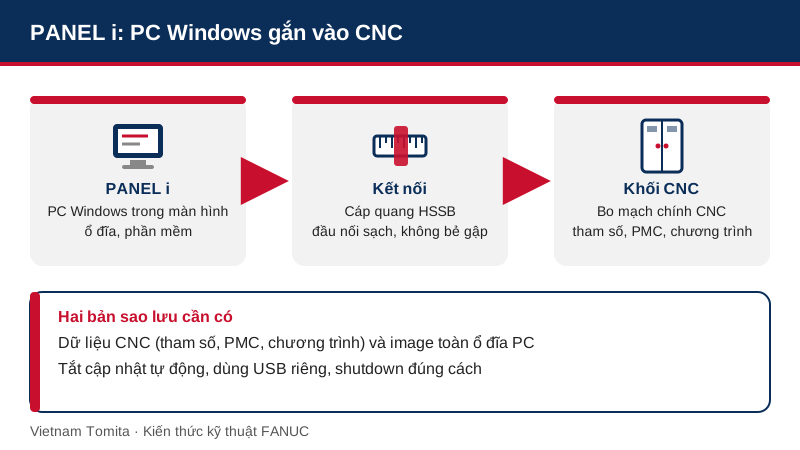
FANUC PANEL i và iHMI: lỗi màn hình PC gắn CNC, không lên Windows, sao lưu image
Trả lời nhanh: FANUC PANEL i là màn hình kèm máy tính cá nhân (PC) chạy Windows, nối với bộ điều khiển CNC qua cáp quang HSSB (High Speed Serial Bus), còn iHMI là giao…
Đọc bài · 10 phút 0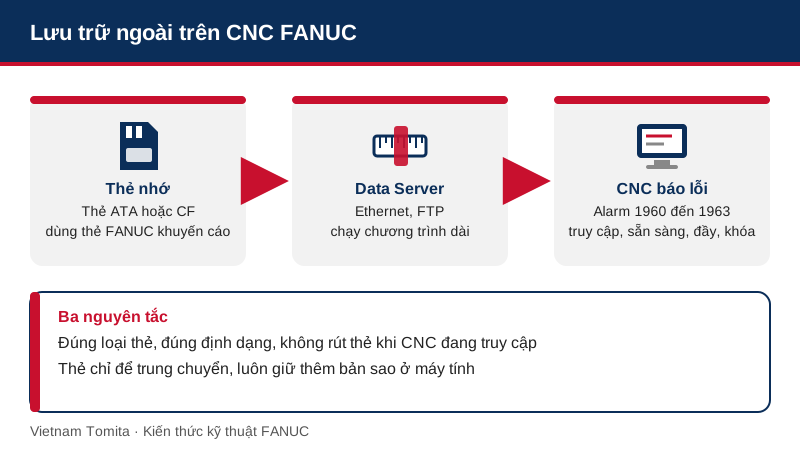
Data Server FANUC: thẻ nhớ, USB, lỗi đọc thẻ, format và chạy chương trình từ ngoài
Trả lời nhanh: Data Server FANUC là chức năng lưu và chạy chương trình gia công trên bộ nhớ ngoài, thường là thẻ nhớ gắn vào CNC hoặc ổ nối mạng, để chương trình dài…
Đọc bài · 10 phút 0
Xóa SRAM FANUC (memory all clear): khi nào làm, sao lưu và trình tự nạp lại hệ thống
Trả lời nhanh: xóa SRAM FANUC, tên chính thức là memory all clear, là thao tác xóa gần như toàn bộ dữ liệu trong bộ nhớ CNC để đưa máy về trạng thái ban đầu, dùng khi…
Đọc bài · 11 phút 0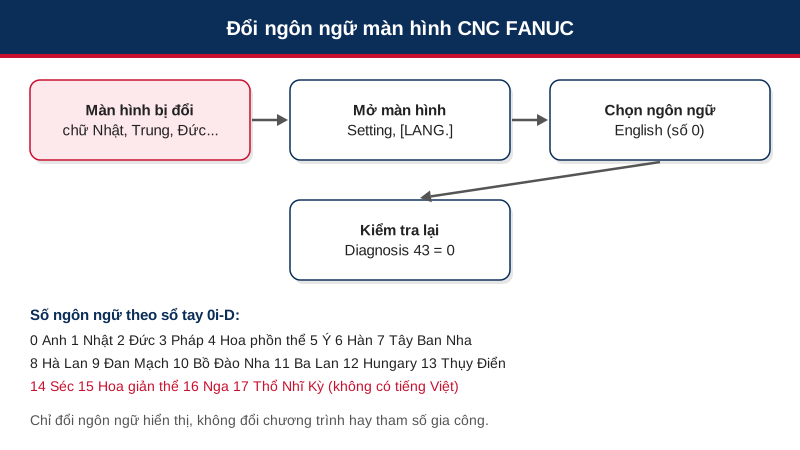
Đổi ngôn ngữ màn hình FANUC: khôi phục khi bị đổi sang chữ lạ, có tiếng Việt không
Trả lời nhanh: muốn đổi ngôn ngữ màn hình fanuc, vào nhóm màn hình cài đặt (Setting), tìm soft key ngôn ngữ (LANG., hoặc chữ 言語 khi máy hiện tiếng Nhật), chọn English…
Đọc bài · 9 phút 0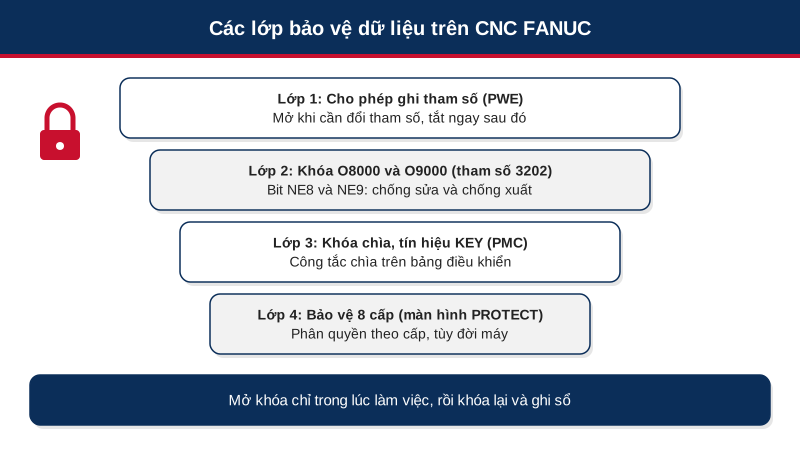
Khóa chương trình 9000 trên FANUC: bảo vệ O8000, O9000, mở khóa đúng cách khi bảo trì
Trả lời nhanh: khóa chương trình 9000 trên FANUC do bit NE9 (và NE8 cho O8000) của tham số 3202 điều khiển: bằng 1 thì chương trình được bảo vệ, không sửa được và không…
Đọc bài · 11 phút 0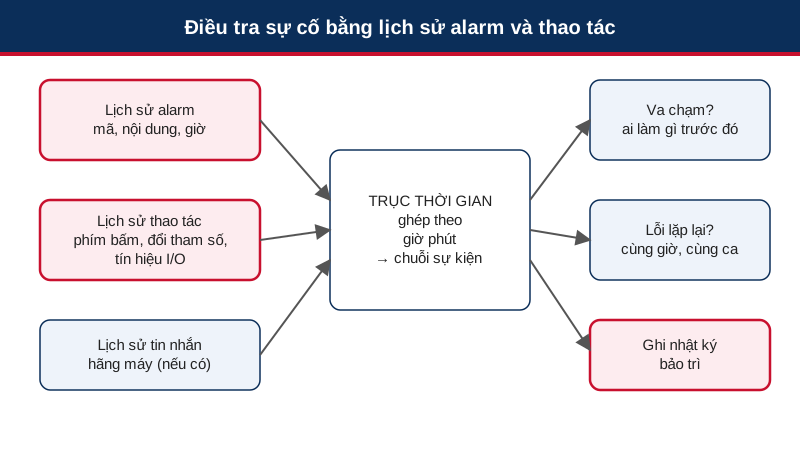
Lịch sử alarm FANUC và lịch sử thao tác: cách đọc, xuất và dùng để điều tra lỗi
Trả lời nhanh: lịch sử alarm FANUC là danh sách alarm đã xảy ra kèm thời điểm, thường mở bằng phím ALARM rồi phím mềm lịch sử; còn lịch sử thao tác ghi phím bấm, đổi…
Đọc bài · 8 phút 0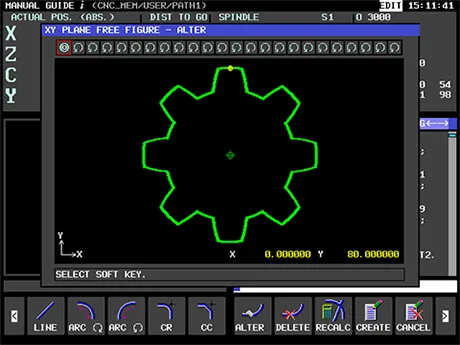
Option FANUC: nhận biết, thêm chức năng phần mềm và giữ lại khi thay bo
Trả lời nhanh: option FANUC là các chức năng phần mềm bật thêm cho bộ điều khiển, như custom macro, MANUAL GUIDE i, AI contour control, quản lý dao hay thêm trục. Xem…
Đọc bài · 8 phút 0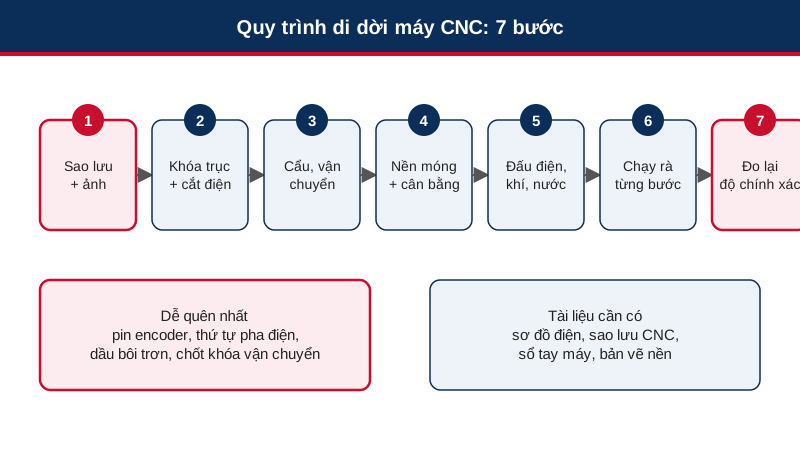
Di dời máy CNC FANUC: quy trình lắp đặt lại, cân máy, chạy rà
Trả lời nhanh: di dời máy CNC an toàn gồm bảy bước: sao lưu dữ liệu và chụp ảnh, khóa trục và cắt điện, cẩu và vận chuyển, làm nền và cân bằng, đấu điện khí nước, chạy…
Đọc bài · 9 phút 0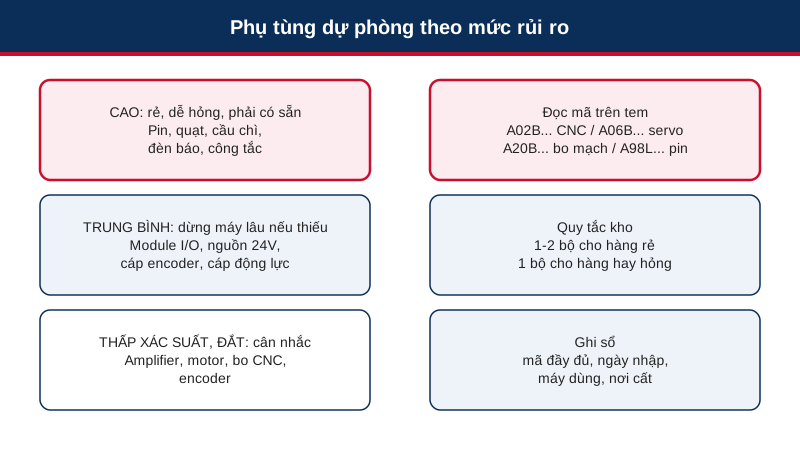
Phụ tùng dự phòng CNC FANUC nên trữ: danh mục theo mức rủi ro
Trả lời nhanh: phụ tùng dự phòng CNC FANUC nên chia theo rủi ro: luôn giữ sẵn pin, quạt, cầu chì và vật tư nhỏ; cân nhắc theo số máy module I/O, nguồn 24 V, cáp encoder…
Đọc bài · 8 phút 0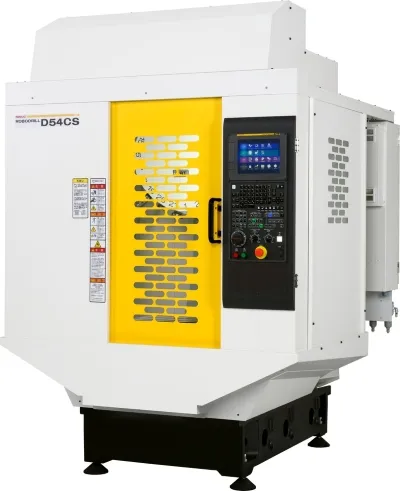
Khởi động lại máy CNC để lâu không chạy: kiểm tra pin, ẩm, gỉ, cấp điện từng bước
Trả lời nhanh: khởi động lại máy CNC để lâu không chạy không được bật điện chạy ngay. Làm theo sáu bước: kiểm tra ẩm, gỉ, côn trùng; kiểm tra pin và sao lưu; cấp khí…
Đọc bài · 9 phút 0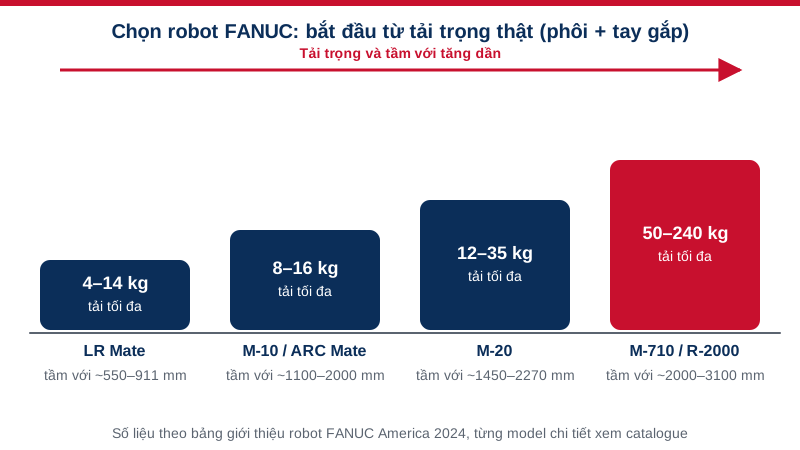
Robot FANUC: chọn dòng nào (LR Mate, M-10, M-20, R-2000, CRX) cho từng việc
Trả lời nhanh: robot FANUC chia thành vài họ lớn theo tải trọng: LR Mate (gọn, tải nhỏ), M-10 và ARC Mate (tải trung bình, dùng rất nhiều cho gắp đặt và hàn), M-20…
Đọc bài · 11 phút 0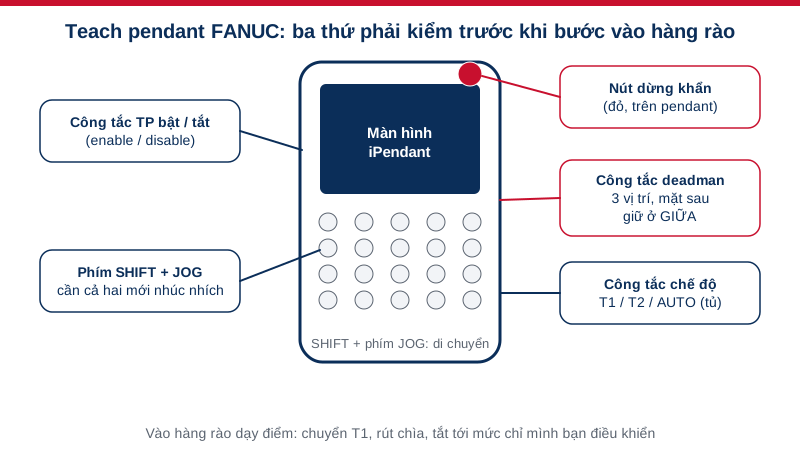
Teach pendant FANUC (iPendant): phím, deadman, T1/T2/AUTO và cách dạy điểm an toàn
Trả lời nhanh: teach pendant FANUC (iPendant) là thiết bị cầm tay để dạy điểm, sửa chương trình và chạy thử robot. Để robot nhúc nhích từ pendant, cần đủ ba điều: công…
Đọc bài · 10 phút 0
Robot CRX của FANUC: lập trình kéo tay, máy tính bảng và an toàn khi cộng tác
Trả lời nhanh: robot CRX là dòng robot cộng tác của FANUC, có cảm biến phát hiện va chạm nên dừng lại khi chạm người hoặc vật cản, và có thể lập trình bằng máy tính…
Đọc bài · 10 phút 0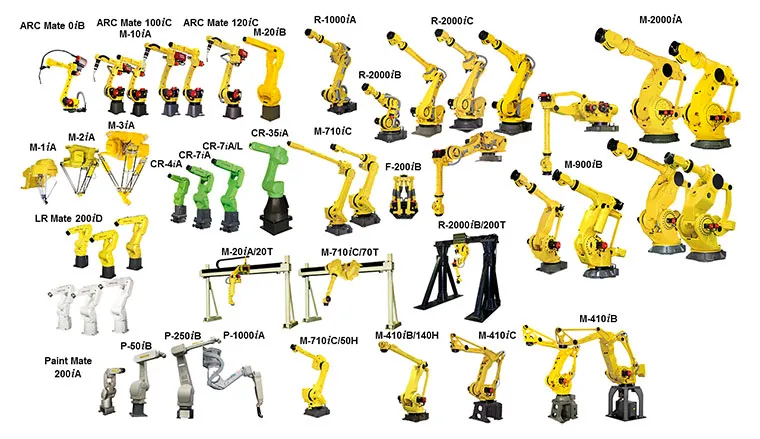
Bộ điều khiển R-30iB Plus: cấu tạo, các khối chính và bảo trì tủ điều khiển robot FANUC
Trả lời nhanh: bộ điều khiển R-30iB Plus là tủ điều khiển của robot FANUC đời R-30iB Plus, gồm vài khối chính: main board (CPU, bộ nhớ), bo E-stop (mạch dừng khẩn), bộ…
Đọc bài · 8 phút 0
Robot FANUC đời cũ (R-J3, R-30iA): sửa tiếp hay nâng cấp tủ điều khiển, chuyển chương trình
Trả lời nhanh: với robot FANUC đời cũ (R-J3, R-30iA), câu hỏi không phải "cũ quá thì bỏ" mà là cơ khí còn tốt không, phụ tùng tủ còn mua được không, và một lần dừng máy…
Đọc bài · 8 phút 0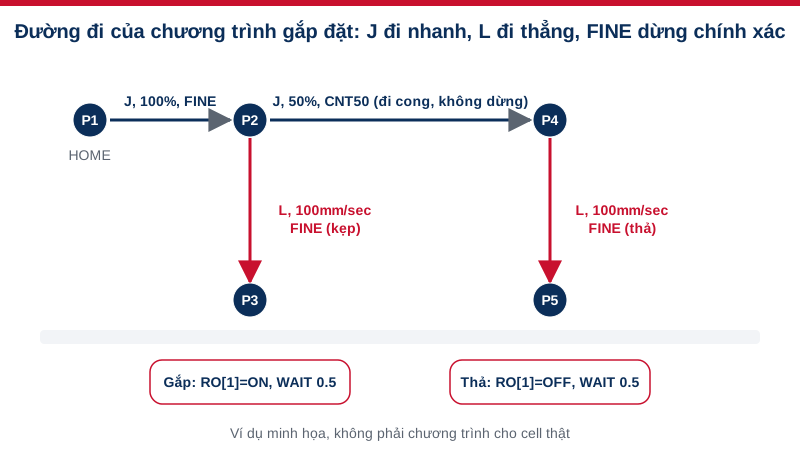
Lập trình robot FANUC bằng TP: lệnh J, L, C, A, FINE, CNT và chương trình gắp đặt mẫu
Trả lời nhanh: lập trình robot FANUC bằng ngôn ngữ TP (Teach Pendant) là việc dạy các điểm bằng pendant rồi xếp chúng thành các dòng lệnh như `J P[1] 100% FINE` hay `L…
Đọc bài · 9 phút 0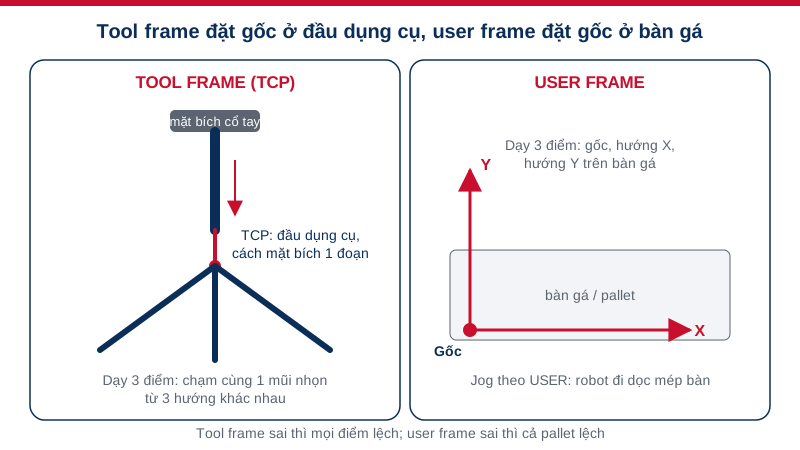
User frame tool frame robot FANUC: cách dạy 3 điểm, 6 điểm và kiểm tra sai lệch
Trả lời nhanh: user frame tool frame là hai hệ tọa độ giúp robot FANUC hiểu đầu dụng cụ nằm ở đâu (tool frame, còn gọi TCP) và phôi hay bàn gá nằm ở đâu (user frame).…
Đọc bài · 9 phút 0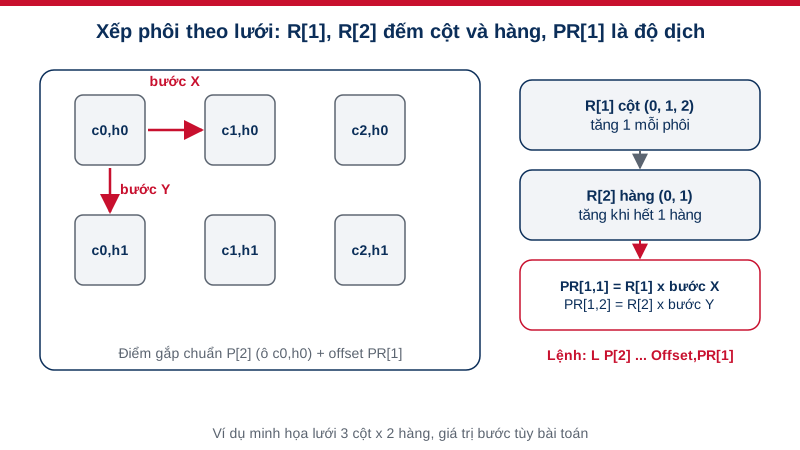
Thanh ghi robot FANUC: R[ ], PR[ ], lệnh IF, SELECT, JMP và chương trình xếp phôi theo lưới
Trả lời nhanh: thanh ghi robot FANUC là các ô nhớ để chương trình TP đếm, tính toán và nhớ vị trí. R[i] là thanh ghi số (đếm số phôi, lưu kết quả), PR[i] là thanh ghi…
Đọc bài · 10 phút 0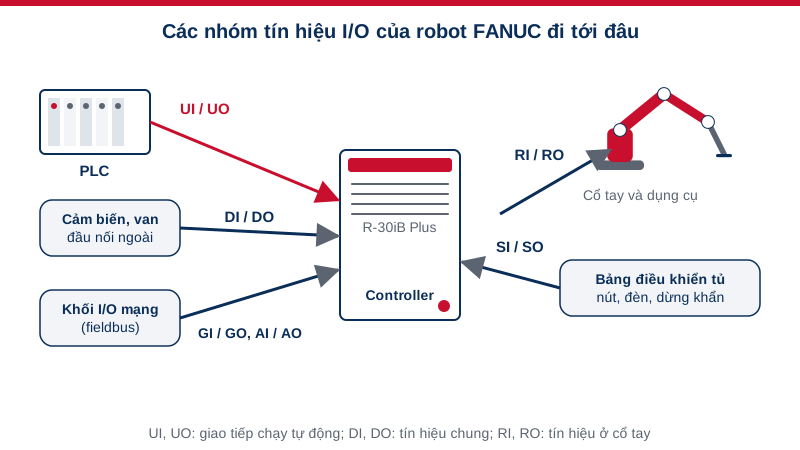
Tín hiệu I/O robot FANUC: DI/DO, RI/RO, UI/UO, SI/SO, gán rack/slot và cách kiểm tra
Trả lời nhanh: tín hiệu I/O robot FANUC chia thành nhiều nhóm có tên viết tắt: DI/DO (đầu vào/ra số chung), RI/RO (đầu vào/ra ở cổ tay robot), UI/UO (giao tiếp chạy tự…
Đọc bài · 10 phút 0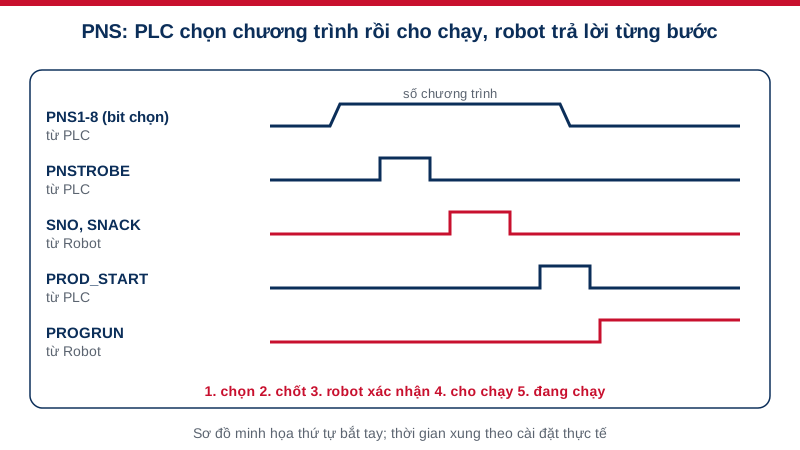
Chạy tự động robot FANUC từ PLC: UOP, RSR, PNS, STYLE và điều kiện để robot chạy
Trả lời nhanh: chạy tự động robot FANUC từ thiết bị ngoài (thường là PLC) được thực hiện qua các tín hiệu chuẩn UOP (UI/UO). Có ba cách để PLC chọn chương trình: RSR (8…
Đọc bài · 9 phút 0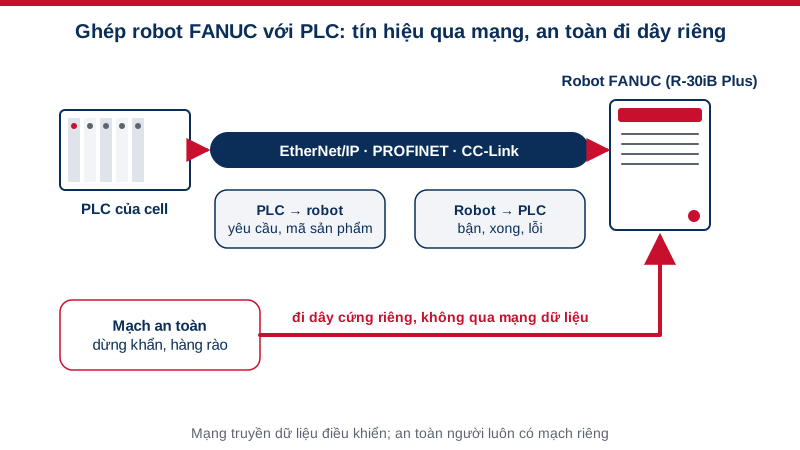
Kết nối robot FANUC với PLC: EtherNet/IP, PROFINET, CC-Link, bắt tay tín hiệu và interlock
Trả lời nhanh: kết nối robot FANUC với PLC có hai cách: dây cứng I/O hoặc qua mạng công nghiệp như EtherNet/IP, PROFINET, CC-Link. Dòng controller R-30iB Plus hỗ trợ…
Đọc bài · 10 phút 0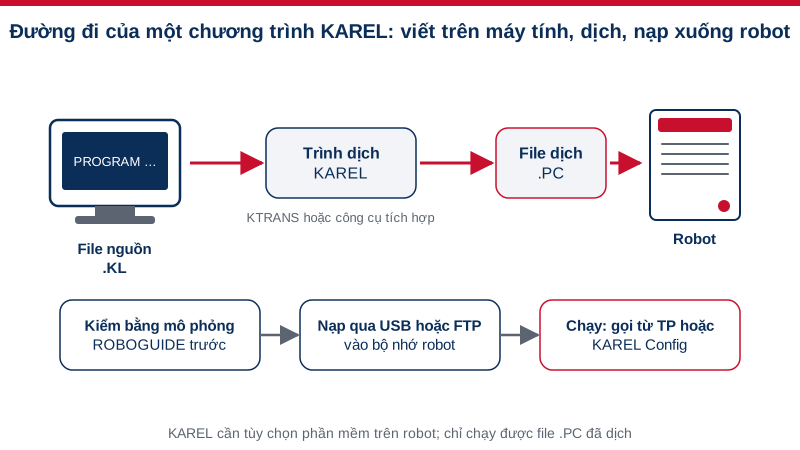
KAREL FANUC: ngôn ngữ lập trình nâng cao của robot FANUC, khi nào cần và làm thế nào
Trả lời nhanh: KAREL FANUC là ngôn ngữ lập trình biên dịch của robot FANUC, có cấu trúc kiểu Pascal, cho phép làm những việc mà chương trình TP trên pendant làm không…
Đọc bài · 10 phút 0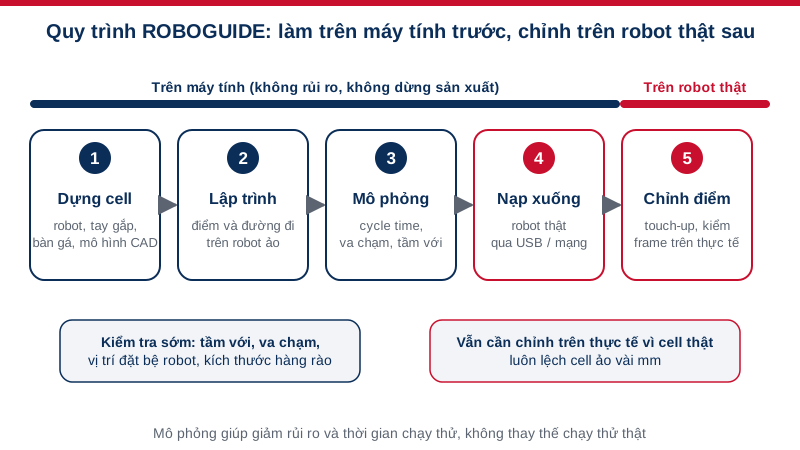
ROBOGUIDE: mô phỏng robot FANUC offline, kiểm tra tầm với, cycle time và chuyển chương trình xuống robot
Trả lời nhanh: ROBOGUIDE là phần mềm của FANUC để mô phỏng robot trên máy tính: dựng cell ảo với robot, tay gắp, bàn gá và mô hình CAD, rồi kiểm tra tầm với, va chạm…
Đọc bài · 10 phút 0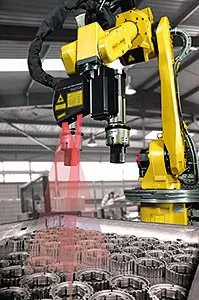
iRVision robot FANUC: hiệu chuẩn camera, dạy mẫu và lấy offset vị trí
Trả lời nhanh: iRVision là hệ thống nhìn bằng camera tích hợp sẵn trong bộ điều khiển robot FANUC, giúp robot tìm vật ở vị trí bất kỳ rồi tự dịch điểm gắp theo vật. Để…
Đọc bài · 11 phút 0DCS robot FANUC (Dual Check Safety): giới hạn vùng, tốc độ và cách duyệt cài đặt
Trả lời nhanh: DCS robot FANUC (Dual Check Safety) là nhóm chức năng an toàn cho phép giới hạn vùng làm việc, giới hạn tốc độ và đọc tín hiệu an toàn ngay trong bộ điều…
Đọc bài · 9 phút 0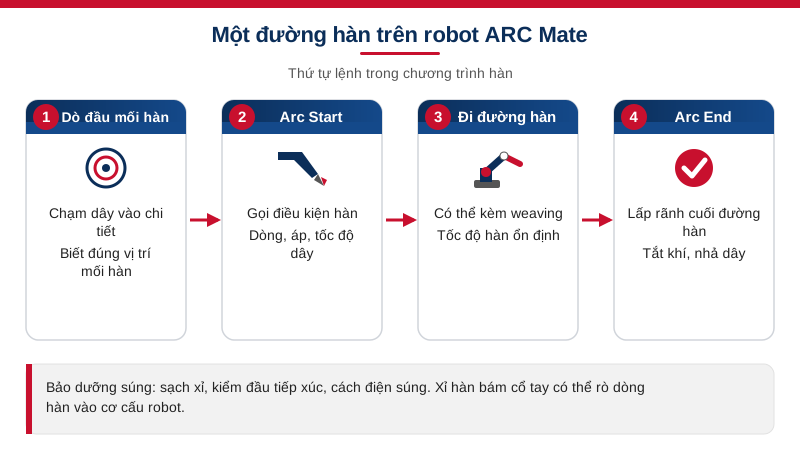
Robot hàn FANUC ARC Mate: lập trình Arc Start, Arc End, weaving và dò đường hàn
Trả lời nhanh: lập trình robot hàn FANUC dòng ARC Mate xoay quanh một chuỗi cố định: robot đi tới đầu đường hàn, ra lệnh Arc Start với một bộ điều kiện hàn (dòng, điện…
Đọc bài · 10 phút 0
Robot FANUC gắp phôi CNC: bắt tay tín hiệu, robot interface và xử lý lỗi giữa chừng
Trả lời nhanh: để robot FANUC gắp phôi CNC chạy ổn định, robot và máy phải bắt tay tín hiệu: robot chỉ vào khi máy báo cửa đã mở và trục chính đã dừng, máy chỉ chạy khi…
Đọc bài · 10 phút 0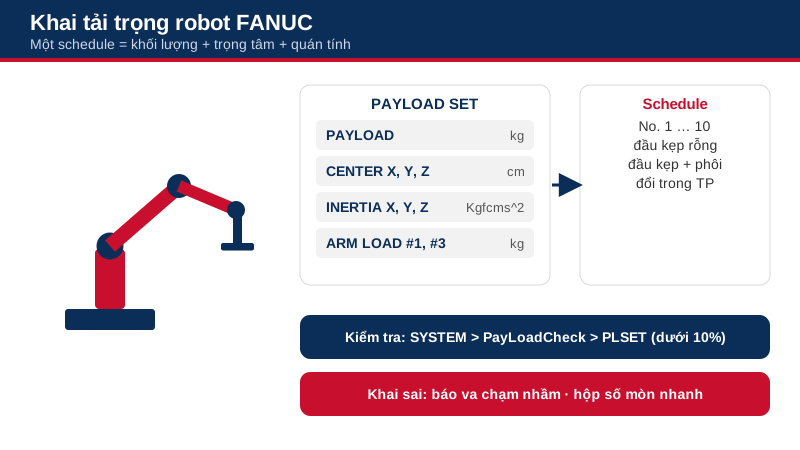
Tải trọng robot FANUC: cài payload, trọng tâm, quán tính và ước lượng tải
Trả lời nhanh: tải trọng robot FANUC (payload) là thông tin về đầu kẹp và chi tiết gắn ở mặt bích gồm khối lượng, tọa độ trọng tâm X Y Z và quán tính, khai trong menu…
Đọc bài · 8 phút 0
Tối ưu cycle time robot FANUC: CNT hay FINE, tốc độ, gia tốc ACC và đo thời gian
Trả lời nhanh: muốn tối ưu cycle time robot FANUC, hãy làm theo thứ tự: đo trước (Cycle Time Logging hoặc Motion Profiler), dùng CNT thay FINE ở các điểm trung gian…
Đọc bài · 9 phút 0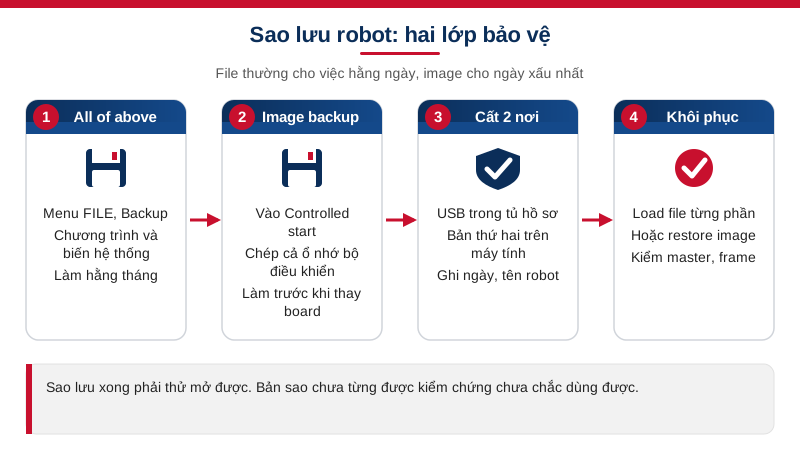
Sao lưu robot FANUC: All of above, image backup và cách khôi phục khi thay board
Trả lời nhanh: sao lưu robot FANUC nên làm hai lớp. Lớp thứ nhất là All of above trong menu FILE: lưu chương trình, biến hệ thống, cấu hình I/O và nhiều tập tin khác ra…
Đọc bài · 10 phút 0
Mastering robot FANUC: khi nào mất master, zero position, quick mastering và single axis
Trả lời nhanh: mastering robot FANUC là việc cho bộ điều khiển biết lại vị trí thật của từng trục so với bộ đếm của encoder, và cần làm khi mất dữ liệu master do hết…
Đọc bài · 9 phút 0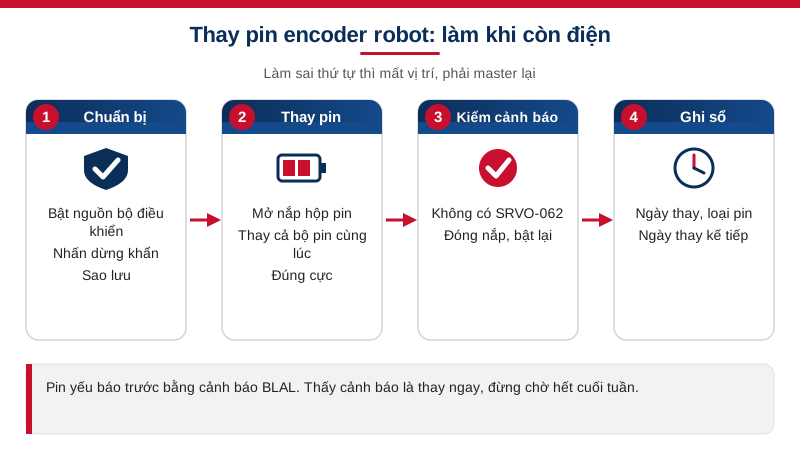
Thay pin robot FANUC: pin encoder, pin bộ nhớ và cách xử lý khi đã mất dữ liệu vị trí
Trả lời nhanh: thay pin robot FANUC có hai việc khác nhau. Pin encoder nằm trong hộp pin của thân robot, giữ dữ liệu vị trí của các trục khi tắt nguồn. Pin bộ nhớ nằm…
Đọc bài · 8 phút 0Thay mỡ robot FANUC: chu kỳ, lượng bơm, xả áp và lỗi làm bung phớt hộp giảm tốc
Trả lời nhanh: thay mỡ robot FANUC cho hộp giảm tốc của các trục J1 đến J5 thường theo chu kỳ 3 năm hoặc 11.520 giờ chạy, và trục cuối (J6) được bơm bổ sung hằng năm…
Đọc bài · 9 phút 0
Lịch bảo dưỡng robot FANUC định kỳ: hằng ngày, 3 tháng, 1 năm, 3 năm và checklist
Trả lời nhanh: bảo dưỡng robot FANUC nên theo bảng thời gian chạy trong manual, gồm các mốc: hằng ngày (nhìn, nghe, thử dừng khẩn), 3 tháng (cáp, giắc, siết bu lông, vệ…
Đọc bài · 8 phút 0Lỗi robot FANUC SRVO và các nhóm mã lỗi khác: cách đọc, mức độ, bảng xử lý
Trả lời nhanh: khi gặp lỗi robot FANUC SRVO, đừng bấm RESET liên tục mà hãy làm ba việc: đọc đúng mã và số trục (ví dụ SRVO-050 G:1 A:3), mở lịch sử alarm để biết lỗi…
Đọc bài · 10 phút 0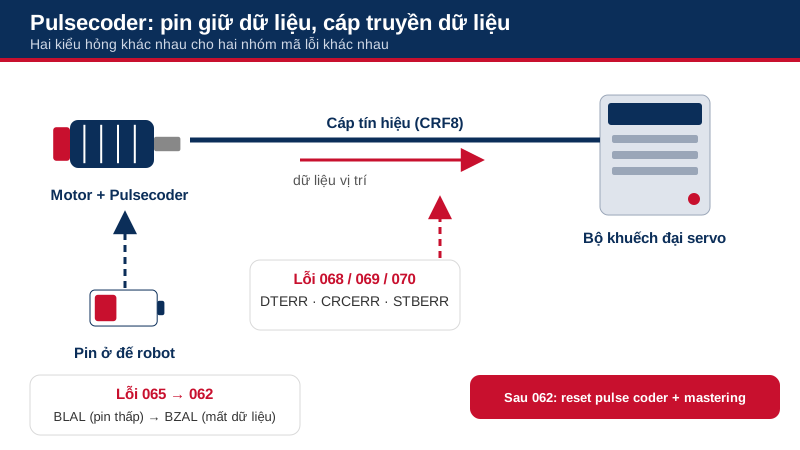
Lỗi SRVO-062 và SRVO-068 robot FANUC: encoder (Pulsecoder) mất dữ liệu, đứt cáp
Trả lời nhanh: lỗi SRVO-062 (BZAL) nghĩa là điện áp pin nuôi Pulsecoder đã tụt, robot không còn giữ được dữ liệu vị trí tuyệt đối của trục đó; còn SRVO-068 (DTERR)…
Đọc bài · 9 phút 0Va chạm robot FANUC: cài Collision Guard, xử lý SRVO-050 và báo nhầm do tải trọng
Trả lời nhanh: va chạm robot FANUC được phát hiện bằng chức năng Collision Guard (phát hiện va chạm độ nhạy cao): robot tính lực phải có khi chạy theo tải trọng bạn đã…
Đọc bài · 8 phút 0Lỗi dừng khẩn robot FANUC: SRVO-001, 002, 003, 004, 007 và cách đọc mạch an toàn
Trả lời nhanh: lỗi dừng khẩn robot FANUC thường là một trong các mã SRVO-001 (nút dừng khẩn trên tủ), SRVO-002 (nút dừng khẩn trên TP), SRVO-003 (deadman chưa bóp)…
Đọc bài · 8 phút 0Thay motor robot FANUC: đỡ cánh tay, phanh, tháo lắp encoder và mastering lại
Trả lời nhanh: thay motor robot FANUC gồm sáu việc theo thứ tự: chẩn đoán chắc chắn là motor hỏng (không phải cáp, pin, bộ khuếch đại), đảm bảo an toàn và đỡ cánh tay…
Đọc bài · 8 phút 0
ZDT FANUC: giám sát tình trạng robot, cảnh báo hỏng hộp số trước khi dừng máy
Trả lời nhanh: ZDT FANUC (Zero Down Time) là hệ thống thu thập dữ liệu từ robot và phân tích để cảnh báo bất thường trước khi hỏng, đặc biệt là hộp số (reducer) và các…
Đọc bài · 9 phút 0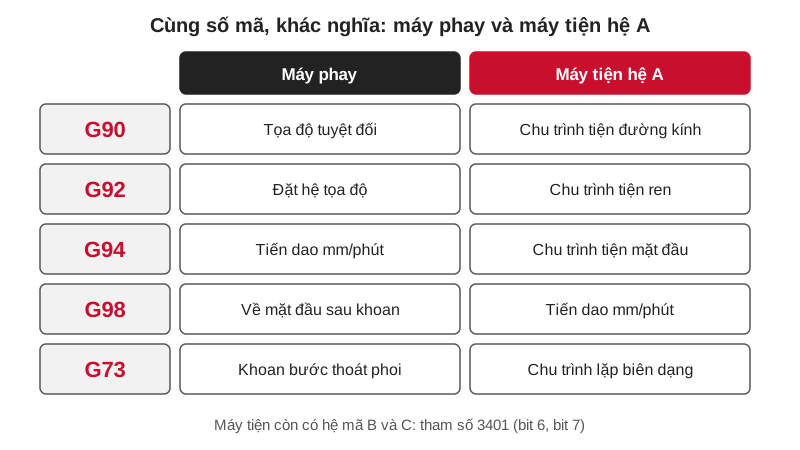
Bảng mã G FANUC và mã M cho máy tiện, máy phay: nhóm, hệ mã A B C, mã dễ nhầm
Trả lời nhanh: mã g fanuc gồm hàng chục lệnh chuẩn bị chia thành nhóm; mã cùng nhóm thì chỉ mã viết sau có hiệu lực. Điều cần nhớ nhất: máy tiện và máy phay dùng cùng…
Đọc bài · 12 phút 0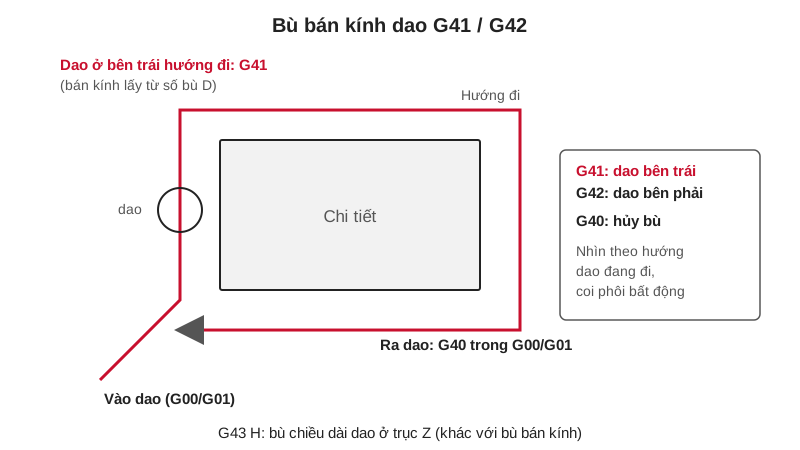
Bù dao G41 G42 và G43 trên FANUC: bù bán kính, bù chiều dài, đường vào ra dao
Trả lời nhanh: bù dao g41 g42 là chức năng để dao đi lệch khỏi biên dạng một đoạn đúng bằng bán kính dao, nhờ đó chương trình viết theo kích thước chi tiết trên bản vẽ…
Đọc bài · 9 phút 0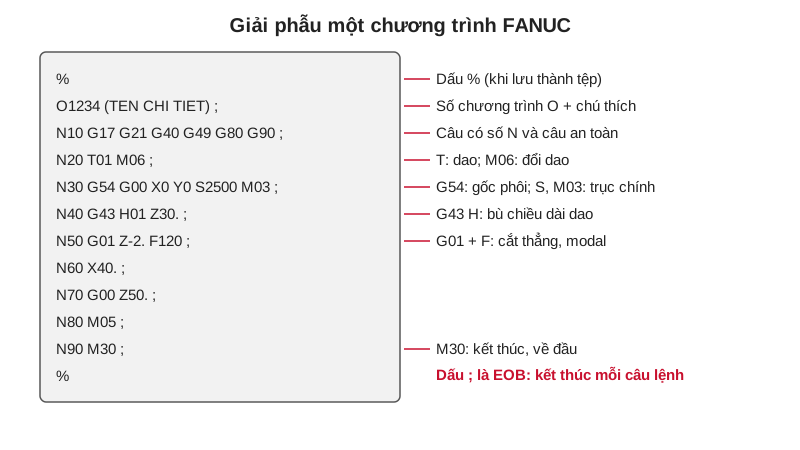
Cấu trúc chương trình CNC FANUC: số O, số N, từ lệnh G M S T F và lỗi hay gặp
Trả lời nhanh: cấu trúc chương trình cnc trên máy FANUC gồm số chương trình O (từ 1 đến 9999), các câu lệnh (block) kết thúc bằng dấu ; (EOB), mỗi câu có thể có số câu…
Đọc bài · 11 phút 0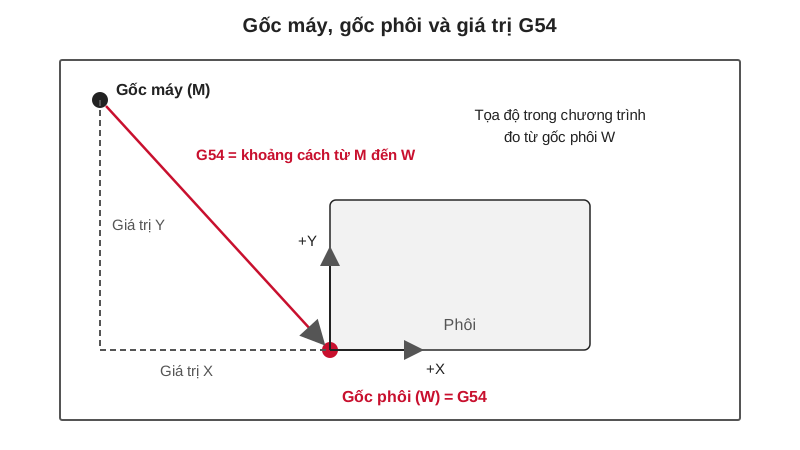
Hệ tọa độ G54 trên máy CNC FANUC: gốc máy, gốc phôi, G54 đến G59 và cách lấy gốc
Trả lời nhanh: hệ tọa độ g54 là một trong sáu hệ tọa độ phôi (G54 đến G59) mà người vận hành đặt sẵn trên máy FANUC. Mỗi hệ lưu một con số: khoảng cách từ gốc máy đến…
Đọc bài · 9 phút 0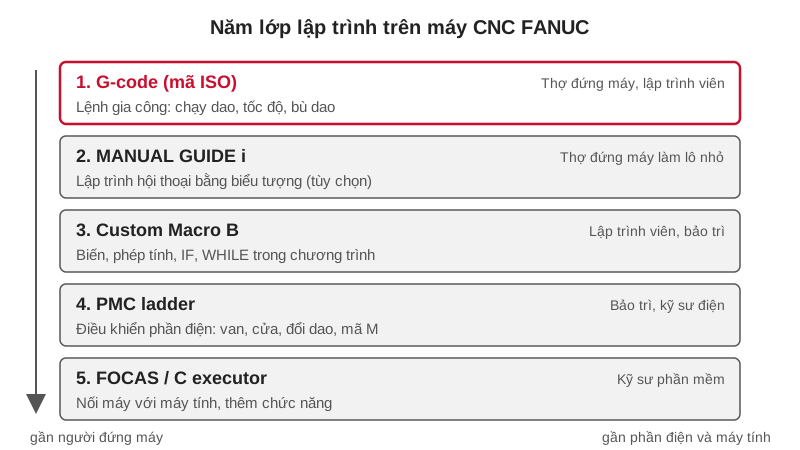
Lập trình CNC FANUC: các lớp lập trình, lộ trình học và chương trình mẫu
Trả lời nhanh: lập trình cnc fanuc không chỉ là viết G-code. Trên một máy dùng bộ điều khiển FANUC có năm lớp việc khác nhau: G-code để gia công, MANUAL GUIDE i để lập…
Đọc bài · 12 phút 0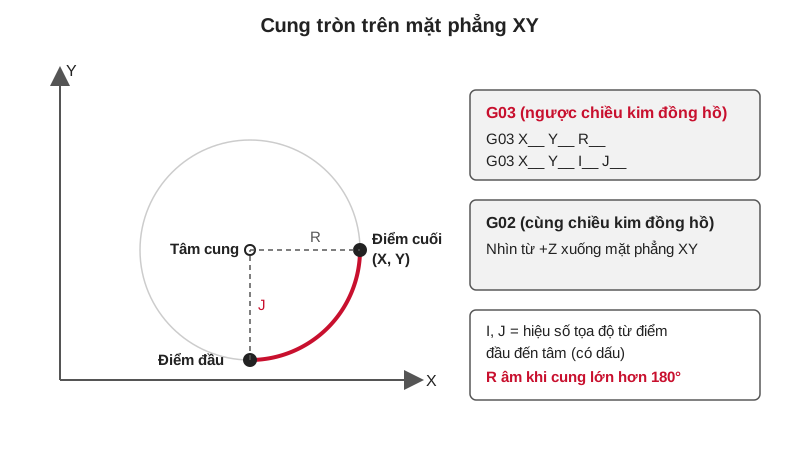
Lập trình G02 G03 trên FANUC: nội suy cung tròn bằng R hoặc I J K
Trả lời nhanh: lập trình g02 g03 trên FANUC nghĩa là ra lệnh cho dao đi theo cung tròn: G02 là cung theo chiều kim đồng hồ, G03 ngược chiều kim đồng hồ, nhìn từ phía…
Đọc bài · 10 phút 0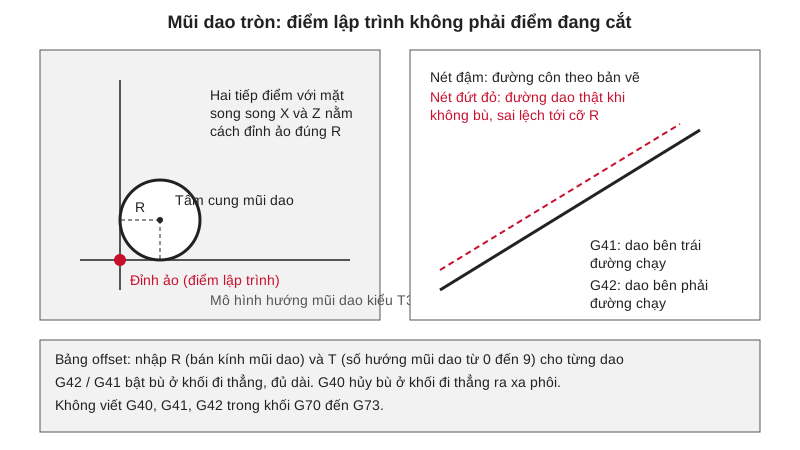
Bù bán kính mũi dao tiện FANUC: G41, G42, giá trị R và hướng mũi dao T
Trả lời nhanh: bù bán kính mũi dao tiện (tool nose radius compensation, TNRC) là chức năng để máy tự dời đường dao một khoảng bằng bán kính mũi dao R, nhờ vậy mặt côn…
Đọc bài · 10 phút 0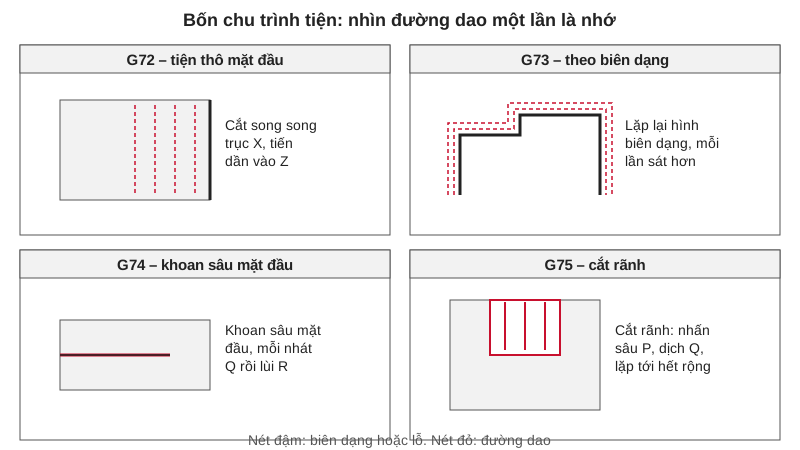
Chu trình G72 G73 G75 FANUC: tiện mặt đầu, theo biên dạng, xọc rãnh và khoan sâu G74
Trả lời nhanh: chu trình g72 g73 g75 trên máy tiện FANUC là ba lệnh quen nhất sau G71. G72 tiện thô mặt đầu, dao cắt song song trục X và tiến dần vào theo Z. G73 lặp…
Đọc bài · 9 phút 0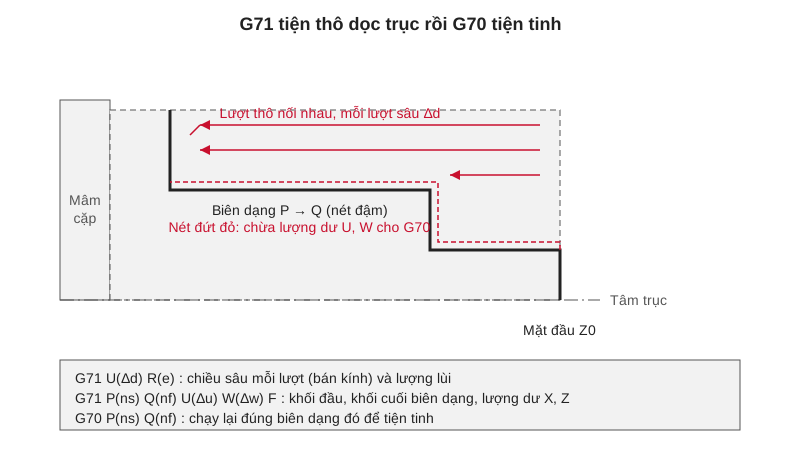
Lập trình G71 FANUC: chu trình tiện thô G71 và tiện tinh G70 trên máy tiện CNC
Trả lời nhanh: lập trình g71 fanuc là viết một biên dạng thành phẩm giữa hai số khối P và Q, rồi để máy tự chia ra nhiều lượt tiện thô nối nhau theo trục Z. Lệnh gồm…
Đọc bài · 11 phút 0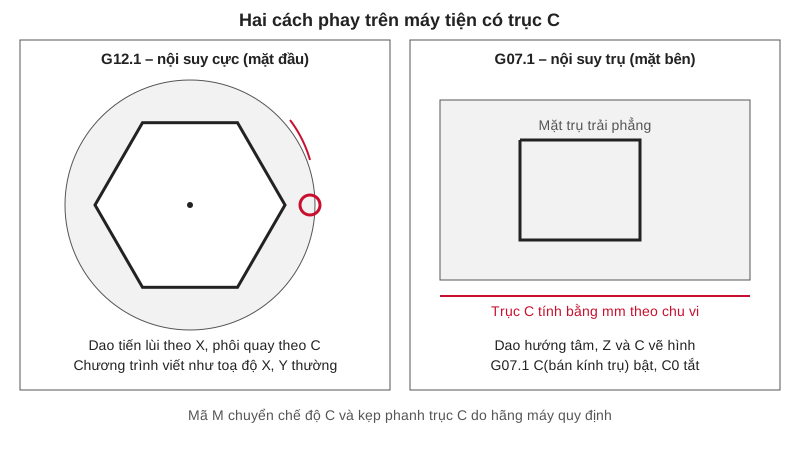
Lập trình trục C FANUC và dao động lực trên máy tiện: G12.1, G07.1, khoan phay mặt đầu
Trả lời nhanh: lập trình trục c fanuc trên máy tiện nghĩa là biến trục chính thành trục quay định vị (trục C) để dao động lực (live tooling) khoan và phay ngay trên máy…
Đọc bài · 13 phút 0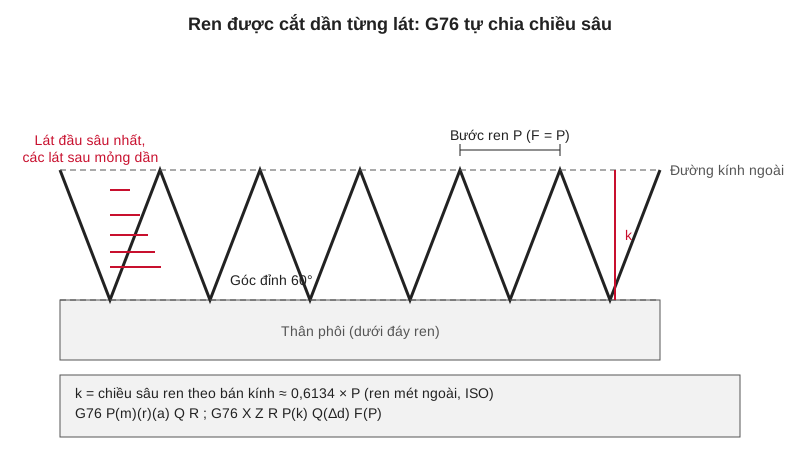
Tiện ren G76 FANUC: cách dùng G76, G92 và G32 trên máy tiện CNC
Trả lời nhanh: tiện ren g76 fanuc dùng hai câu lệnh: câu đầu G76 P(m)(r)(a) Q(Δdmin) R(d) đặt số lát tinh, vát cuối ren, góc đỉnh dao, lát mỏng nhất và lượng dư tinh…
Đọc bài · 11 phút 0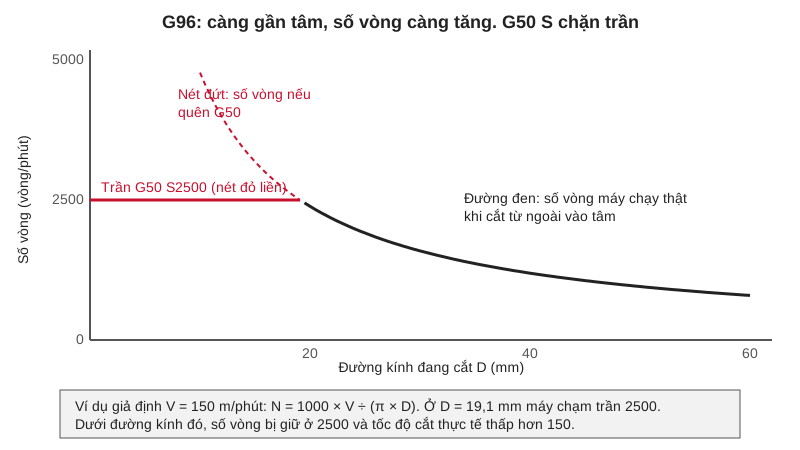
G96 G50 FANUC: tốc độ cắt không đổi, G97 và giới hạn số vòng G50 S trên máy tiện
Trả lời nhanh: g96 g50 fanuc là cặp lệnh luôn đi cùng nhau trên máy tiện. G96 S bật chế độ tốc độ cắt không đổi: S là mét trên phút, máy tự tăng số vòng khi đường kính…
Đọc bài · 9 phút 0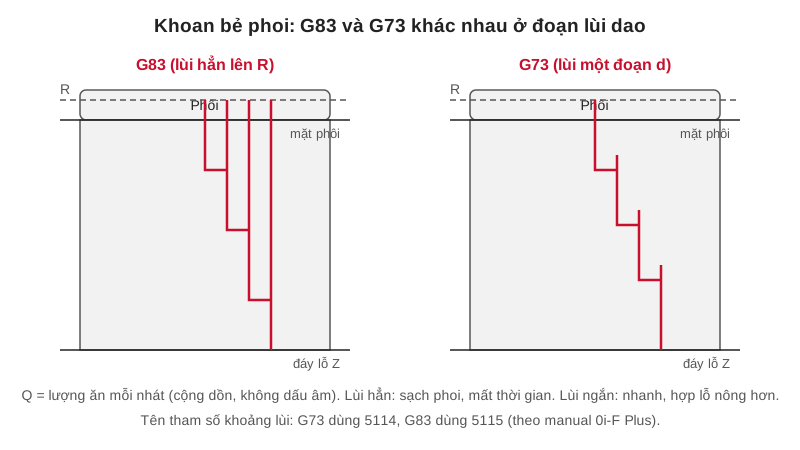
Chu trình khoan G83 và G73 trên FANUC: cách viết, khoảng lùi và lưới lỗ
Trả lời nhanh: chu trình khoan g83 là lệnh khoan lỗ sâu có lùi dao hẳn lên mặt phẳng R sau mỗi nhát để đưa phoi ra ngoài, còn G73 chỉ lùi một đoạn ngắn để bẻ phoi. Trên…
Đọc bài · 11 phút 0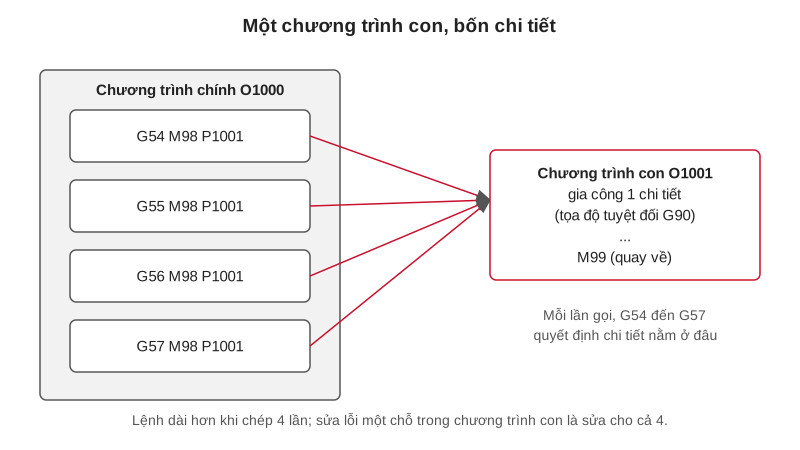
Chương trình con M98 M99 FANUC: cách gọi, lặp, lồng nhau và ví dụ 4 chi tiết
Trả lời nhanh: chương trình con m98 là đoạn chương trình được lưu thành một số O riêng, gọi bằng M98 P và kết thúc bằng M99 để quay về chương trình chính. Bạn viết đoạn…
Đọc bài · 9 phút 0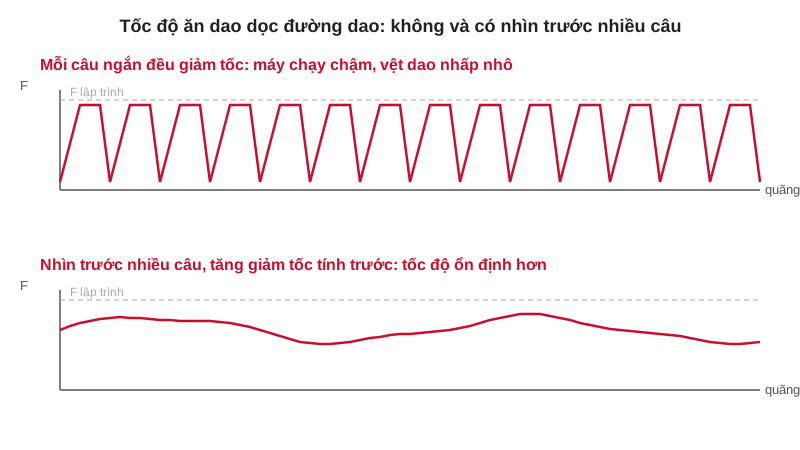
AI contour control FANUC và G05.1: gia công tốc độ cao với chương trình CAM nhiều câu ngắn
Trả lời nhanh: ai contour control fanuc là nhóm chức năng giúp bộ điều khiển nhìn trước nhiều câu lệnh và tự tính tăng giảm tốc, giảm tốc ở góc, làm đường dao mượt, để…
Đọc bài · 9 phút 0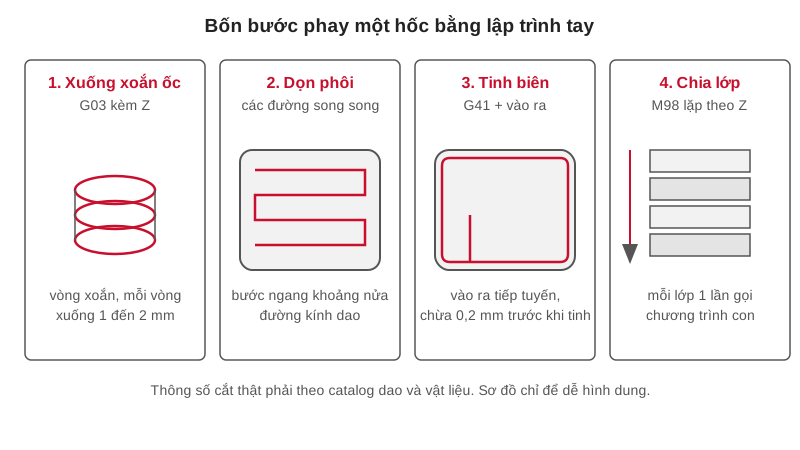
Phay hốc CNC lập trình tay trên FANUC: xuống dao xoắn ốc, bước ngang và chia lớp
Trả lời nhanh: phay hốc cnc bằng lập trình tay thực hiện được tốt với hốc đơn giản như chữ nhật bo góc, hình tròn, nếu bạn làm đúng bốn việc: xuống dao an toàn (xoắn ốc…
Đọc bài · 10 phút 0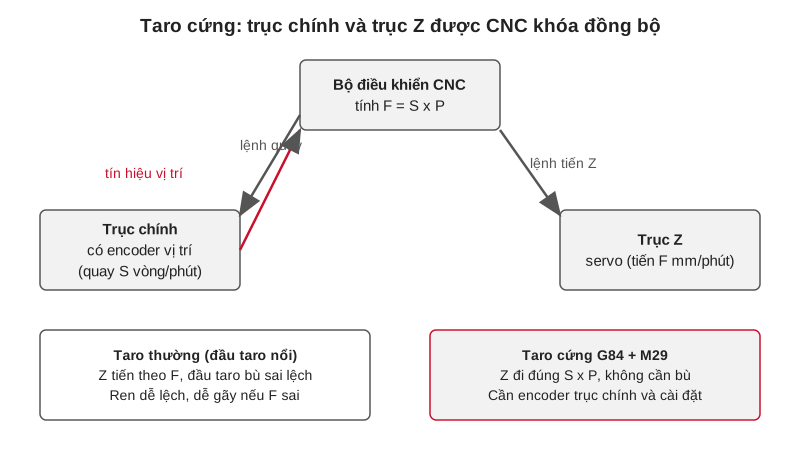
Taro cứng G84 trên FANUC: M29, công thức F = S x bước ren và lỗi gãy taro
Trả lời nhanh: taro cứng g84 (rigid tapping) là cách taro trong đó trục Z và trục chính đồng bộ với nhau qua bộ mã hóa vị trí trục chính, nên không cần đầu taro bù trục…
Đọc bài · 10 phút 0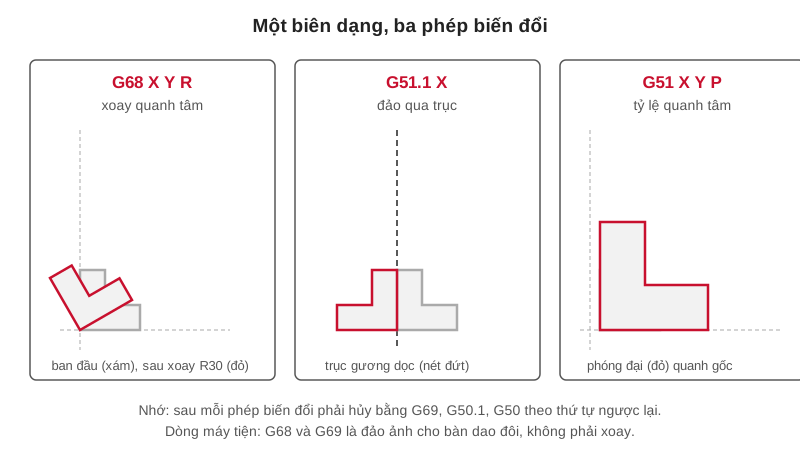
G68 xoay tọa độ trên FANUC: cách dùng cùng đảo ảnh G51.1 và tỷ lệ G51
Trả lời nhanh: g68 xoay tọa độ cho phép bạn viết chương trình như thể chi tiết nằm thẳng, rồi để máy tự quay toàn bộ chuyển động đi một góc R quanh tâm chỉ định; G69…
Đọc bài · 10 phút 0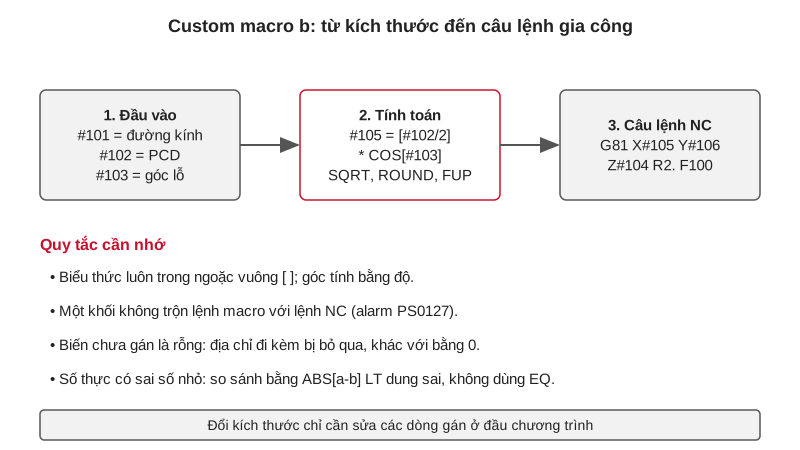
Custom macro b FANUC: lập trình tham số hóa cho họ chi tiết cùng hình dạng
Trả lời nhanh: custom macro b là phần mở rộng của ngôn ngữ G-code trên CNC FANUC cho phép dùng biến (#), phép tính, hàm lượng giác và căn bậc hai, nhờ đó một chương…
Đọc bài · 11 phút 0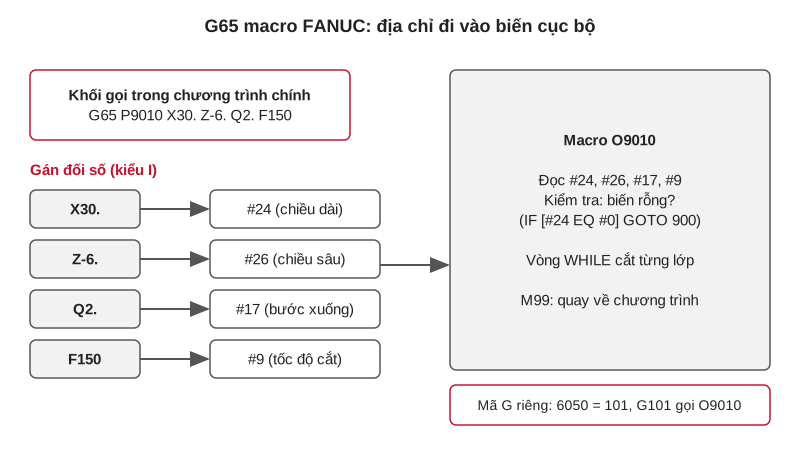
G65 macro FANUC: gọi macro có đối số, G66 modal và tạo chu trình riêng
Trả lời nhanh: g65 macro fanuc là lệnh gọi một chương trình con kiểu macro kèm đối số: `G65 P9010 X30. Z-6. Q2. F150` gọi chương trình O9010 và gán các giá trị vào biến…
Đọc bài · 10 phút 0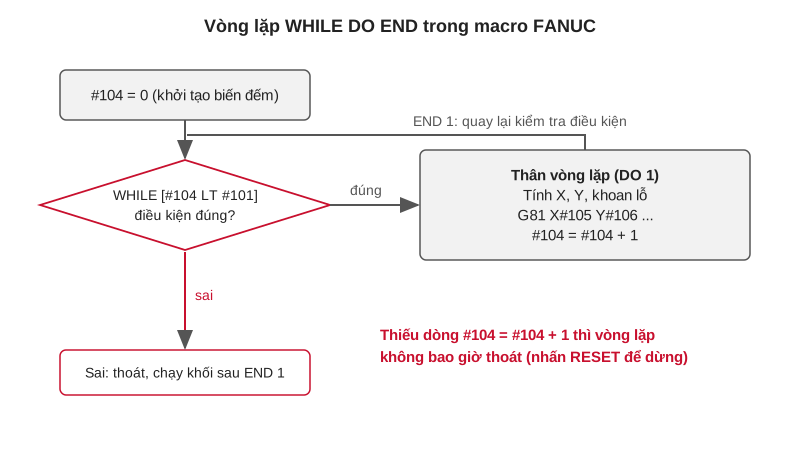
While do fanuc macro: lệnh IF GOTO, IF THEN và vòng lặp WHILE DO END
Trả lời nhanh: while do fanuc macro là cấu trúc vòng lặp của Custom Macro B: `WHILE [điều kiện] DO 1` ... `END 1` lặp lại các khối ở giữa chừng nào điều kiện còn đúng…
Đọc bài · 10 phút 0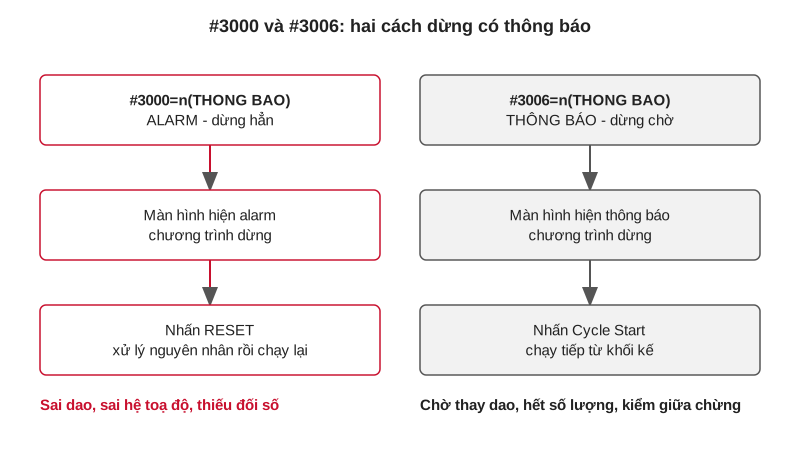
#3000 alarm macro FANUC: báo lỗi, #3006 dừng có thông báo và biến hệ thống điều khiển
Trả lời nhanh: #3000 alarm macro fanuc cho phép chương trình tự tạo một alarm có nội dung riêng: viết `#3000=1(THIEU DAO)` thì máy dừng hẳn, hiện alarm và phải nhấn…
Đọc bài · 11 phút 0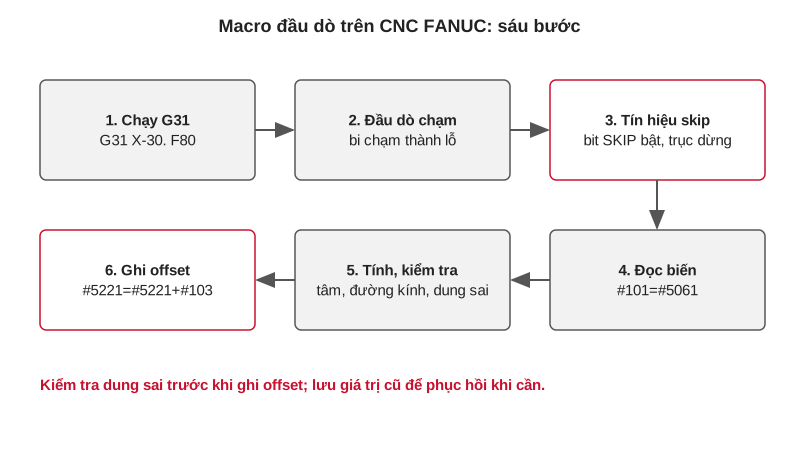
Lập trình đầu dò CNC FANUC: lệnh G31, biến skip và macro tìm tâm lỗ
Trả lời nhanh: lập trình đầu dò cnc trên máy FANUC dựa vào lệnh G31 (skip): trục chạy theo hướng đã lệnh với tốc độ F, khi đầu dò chạm phôi thì tín hiệu skip bật, trục…
Đọc bài · 12 phút 0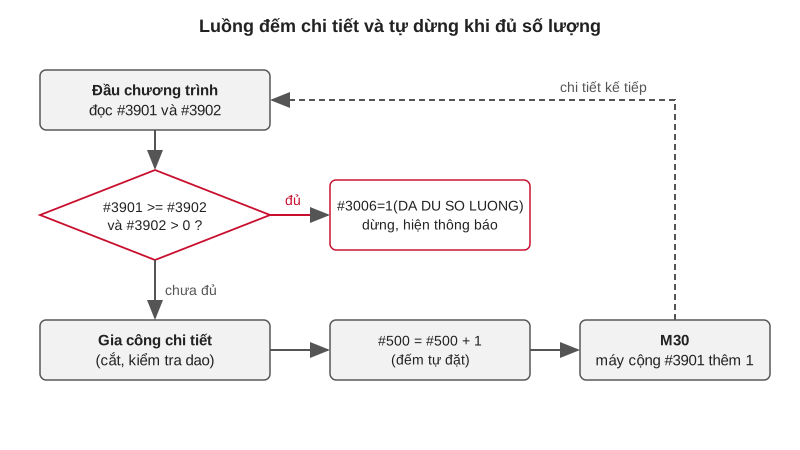
Đếm chi tiết macro FANUC: biến #3901, #3902 và quản lý tuổi thọ dao
Trả lời nhanh: đếm chi tiết macro fanuc có hai cách. Cách một là dùng bộ đếm có sẵn của máy: biến #3901 là số chi tiết đã gia công, #3902 là số chi tiết yêu cầu, máy tự…
Đọc bài · 11 phút 0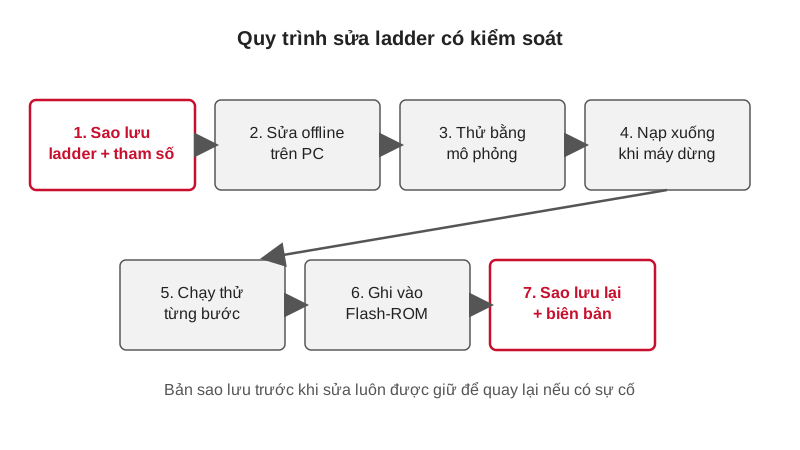
FANUC Ladder III (LADDER-III): kết nối CNC, sao lưu và sửa ladder có kiểm soát
Trả lời nhanh: fanuc ladder iii (tên chính thức LADDER-III) là phần mềm PC chuẩn để tạo, sửa, theo dõi và sao lưu chương trình ladder PMC của CNC FANUC. Bạn kết nối PC…
Đọc bài · 11 phút 0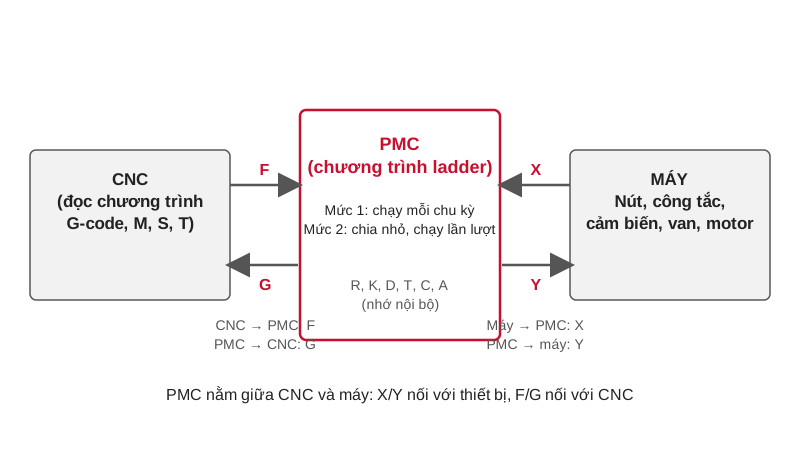
Lập trình PMC FANUC cho người đã biết PLC Mitsubishi: địa chỉ X/Y/F/G và cách chuyển logic
Trả lời nhanh: lập trình pmc fanuc về bản chất giống lập trình PLC: viết ladder, đọc đầu vào X, điều khiển đầu ra Y, dùng rơ-le, timer, counter. Khác biệt lớn nhất là…
Đọc bài · 10 phút 0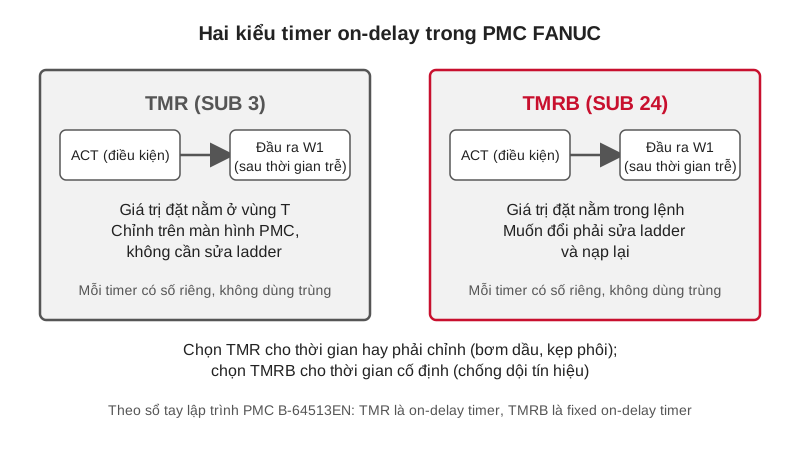
Lệnh chức năng PMC FANUC: timer TMR/TMRB, counter CTR, DEC, COD, MOVE, COMP và số SUB
Trả lời nhanh: lệnh chức năng pmc fanuc (functional instruction) là những “khối lệnh có sẵn” để làm việc mà tiếp điểm và cuộn dây đơn giản không làm được: hẹn giờ, đếm…
Đọc bài · 10 phút 0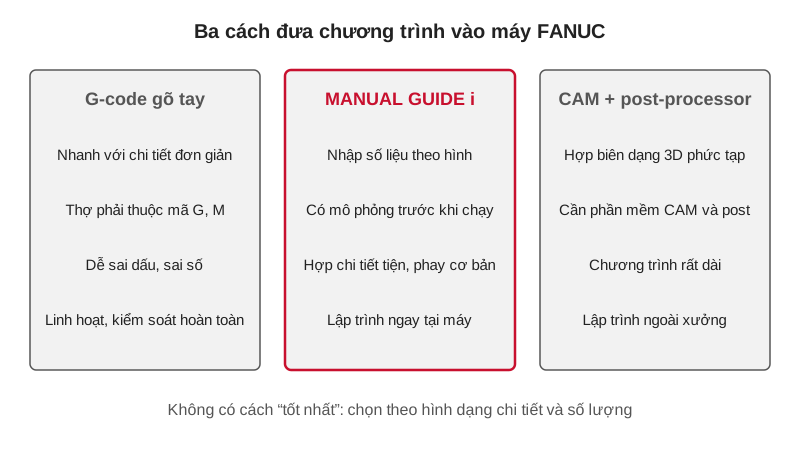
MANUAL GUIDE i: lập trình hội thoại trên màn hình CNC FANUC cho máy tiện và máy phay
Trả lời nhanh: manual guide i là phần mềm lập trình hội thoại của FANUC chạy ngay trên màn hình CNC: bạn chọn chu trình, nhập số liệu theo hình minh họa, xem mô phỏng…
Đọc bài · 9 phút 0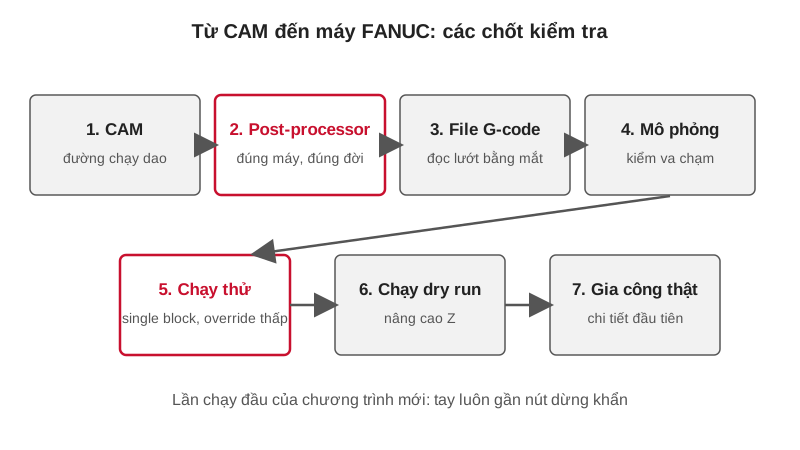
Post processor FANUC: đưa chương trình từ CAM vào máy, mô phỏng và chạy thử an toàn
Trả lời nhanh: post processor fanuc là phần chuyển đường chạy dao do CAM tính thành chương trình G-code đúng cách viết của đúng máy: đúng đời CNC, đúng cách thay dao…
Đọc bài · 10 phút 0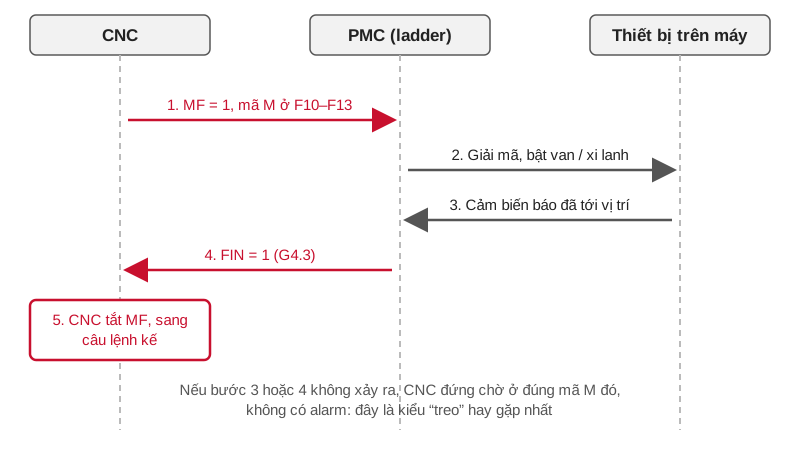
Tín hiệu FIN FANUC: mã M, S, T đi qua PMC và quay về CNC như thế nào
Trả lời nhanh: tín hiệu fin fanuc (Finish) là tín hiệu PMC gửi cho CNC để báo “thiết bị đã làm xong lệnh M, S hoặc T”. Khi chương trình gặp một mã M, CNC đặt mã vào…
Đọc bài · 9 phút 0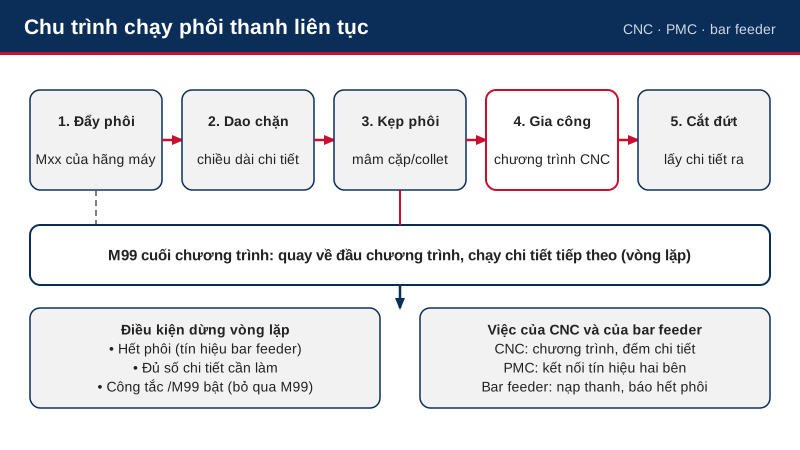
Bar feeder chạy phôi thanh liên tục trên máy tiện FANUC: lập trình đẩy phôi, cắt đứt và đếm chi tiết
Trả lời nhanh: lập trình máy tiện chạy phôi thanh với bar feeder là viết một chương trình lặp: mỗi vòng gồm đẩy phôi ra đúng chiều dài, kẹp, gia công, cắt đứt rồi quay…
Đọc bài · 11 phút 0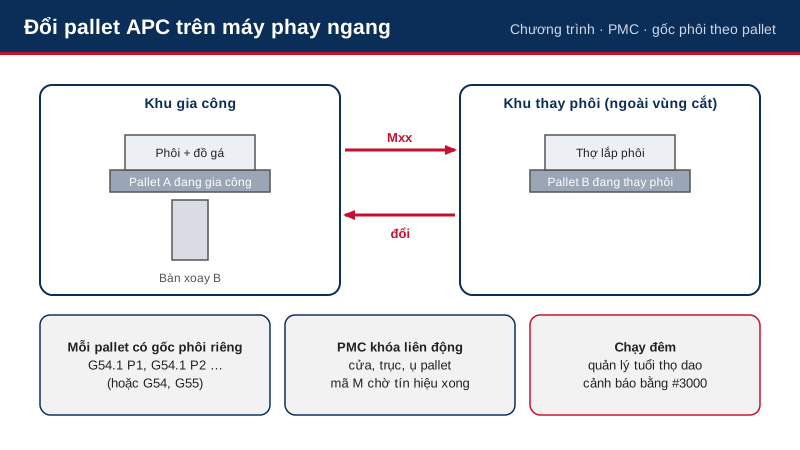
Đổi pallet APC trên máy phay ngang FANUC: mã M đổi pallet, gốc phôi theo pallet, bàn B và chạy đêm
Trả lời nhanh: đổi pallet apc là chức năng của máy phay ngang cho phép một pallet gia công trong khi pallet kia được thợ lắp phôi, rồi máy đổi chỗ hai pallet bằng một…
Đọc bài · 10 phút 0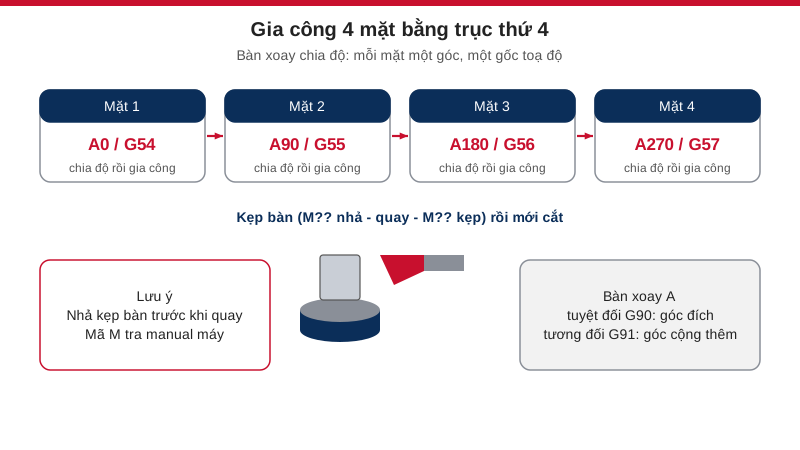
Lập trình trục thứ 4 (bàn xoay A/B) chia độ trên máy phay FANUC
Trả lời nhanh: lập trình trục thứ 4 là điều khiển bàn xoay (A hoặc B) để máy phay gia công nhiều mặt trong một lần gá. Ba điều cần nắm: góc tuyệt đối G90 hay tương đối…
Đọc bài · 8 phút 0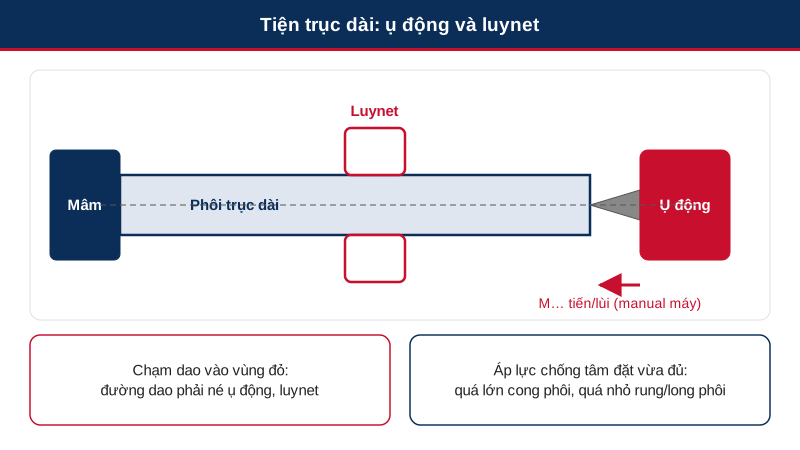
Lập trình ụ động và luynet trên máy tiện CNC FANUC: mã M, áp lực chống tâm, vùng cấm va chạm
Trả lời nhanh: lập trình ụ động (tailstock) và luynet (steady rest) trên máy tiện CNC FANUC là việc ra lệnh cho thiết bị đỡ phôi trước khi cắt: tiến ụ động chống tâm…
Đọc bài · 11 phút 0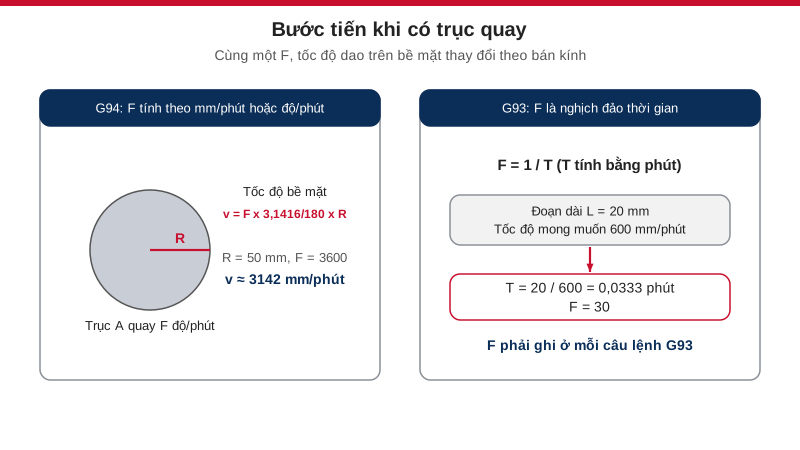
Phay 4 trục liên tục FANUC: bước tiến, G93 và chương trình mẫu
Trả lời nhanh: phay 4 trục liên tục là gia công khi trục quay A chạy cùng lúc với X, Y, Z. Điểm hay bị hiểu sai là bước tiến F: trục quay tính độ/phút, nên tốc độ dao…
Đọc bài · 8 phút 0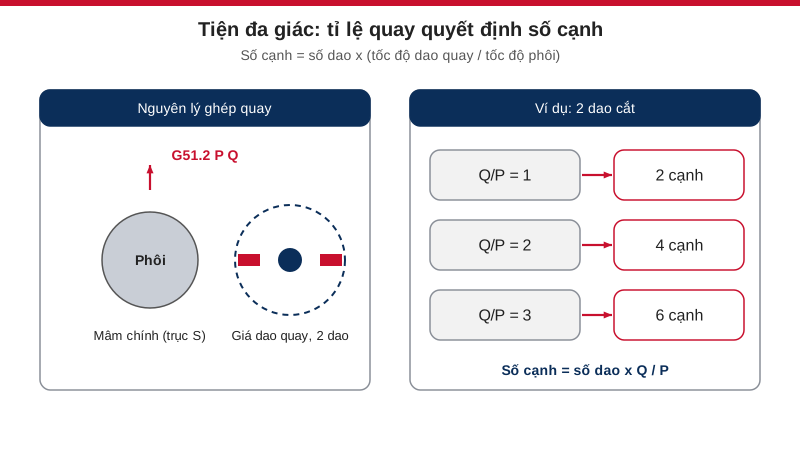
Tiện đa giác G51.2 FANUC: tỉ lệ quay, tốc độ và chương trình mẫu
Trả lời nhanh: tiện đa giác g51.2 là chức năng FANUC cho phép giá dao quay đồng bộ với phôi theo tỉ lệ P:Q, nhờ đó tiện ra mặt lục giác, mặt cờ lê hay mặt vuông ngay…
Đọc bài · 9 phút 0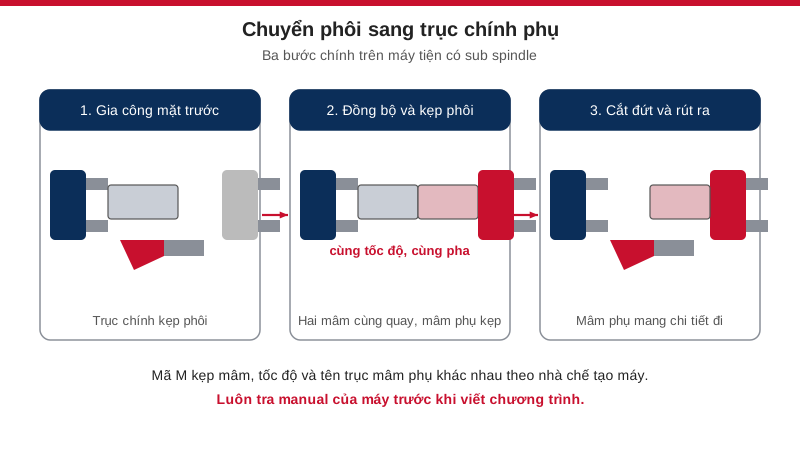
Trục chính phụ sub spindle: chuyển phôi trên máy tiện FANUC
Trả lời nhanh: trục chính phụ sub spindle là mâm cặp thứ hai trên máy tiện, nhận chi tiết từ mâm chính để gia công mặt sau mà không phải gá lại. Phần việc khó nằm ở ba…
Đọc bài · 11 phút 0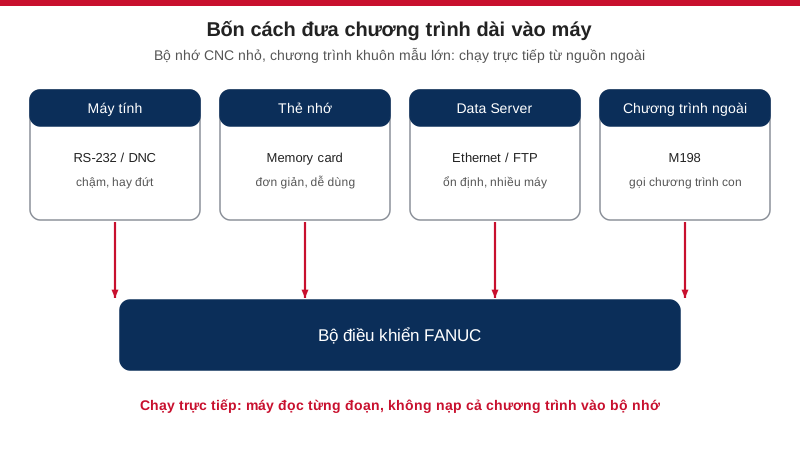
Chạy dnc fanuc: RS-232, thẻ nhớ, Data Server và M198
Trả lời nhanh: chạy dnc fanuc là chạy chương trình dài trực tiếp từ nguồn ngoài thay vì nạp hết vào bộ nhớ CNC. Có bốn cách: RS-232 từ máy tính, thẻ nhớ, Data Server…
Đọc bài · 9 phút 0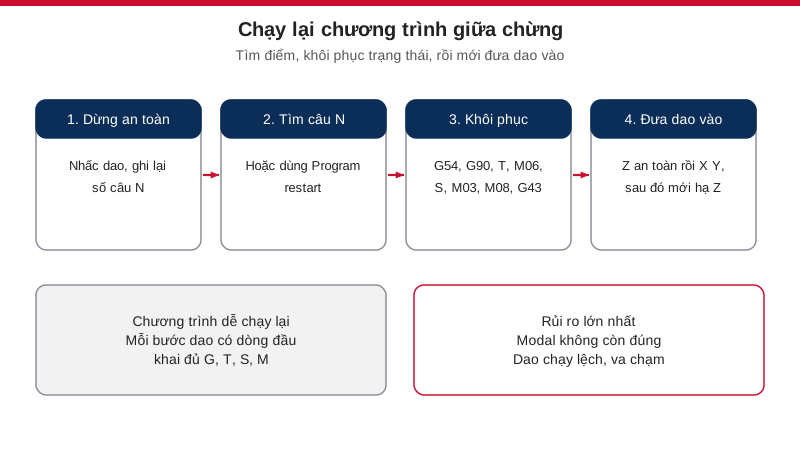
Chạy lại chương trình giữa chừng FANUC: Program restart và cách làm tay
Trả lời nhanh: chạy lại chương trình giữa chừng nghĩa là cho máy bắt đầu từ một câu giữa chương trình sau khi dừng vì gãy dao hay mất điện. Có hai cách: dùng chức năng…
Đọc bài · 8 phút 0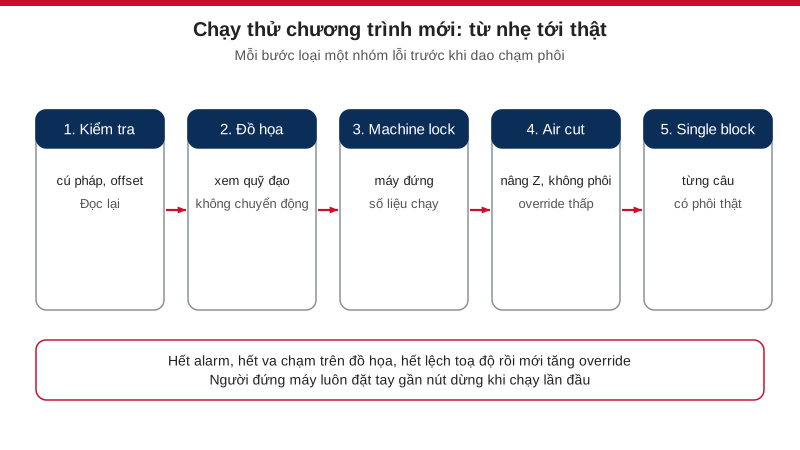
Chạy thử chương trình cnc FANUC: dry run, machine lock, single block
Trả lời nhanh: chạy thử chương trình cnc nên đi theo bậc từ an toàn tới thật: đồ họa, machine lock (kèm khoá lệnh phụ), dry run khi không có phôi hoặc đã nâng Z, rồi…
Đọc bài · 8 phút 0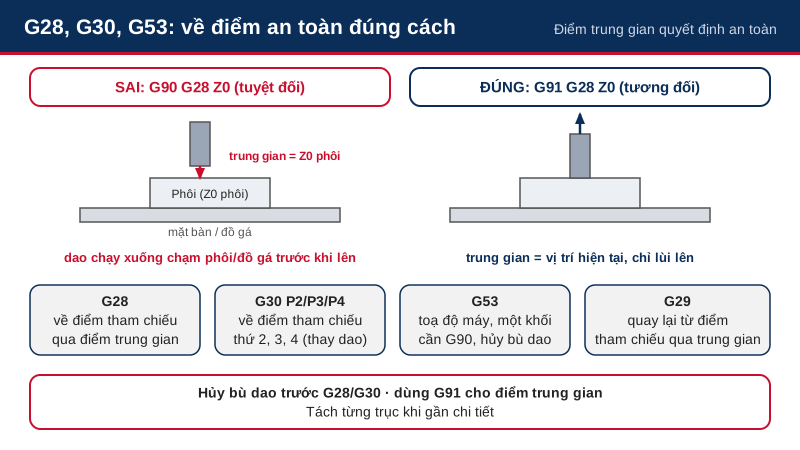
Lệnh G28 G30 trên FANUC: về điểm tham chiếu và điểm thay dao an toàn, vì sao G28 với G90 nguy hiểm
Trả lời nhanh: lệnh G28 G30 đưa trục về điểm cố định của máy qua một điểm trung gian: G28 về điểm tham chiếu thứ nhất, còn G30 P2, P3, P4 về điểm tham chiếu thứ hai…
Đọc bài · 11 phút 0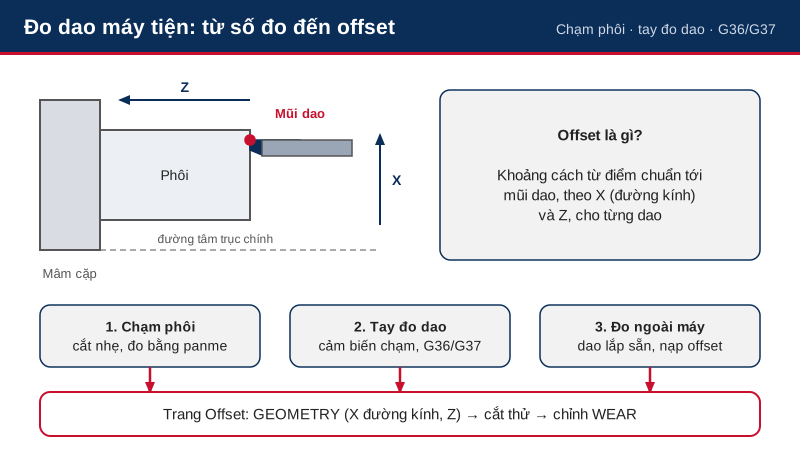
Đo dao máy tiện FANUC: chạm phôi, tay đo dao và cách nhập offset X, Z
Trả lời nhanh: đo dao máy tiện là việc cho máy biết mũi dao của từng dao đang nằm cách điểm chuẩn bao xa theo X (đường kính) và Z, rồi nhập con số đó vào trang offset.…
Đọc bài · 13 phút 0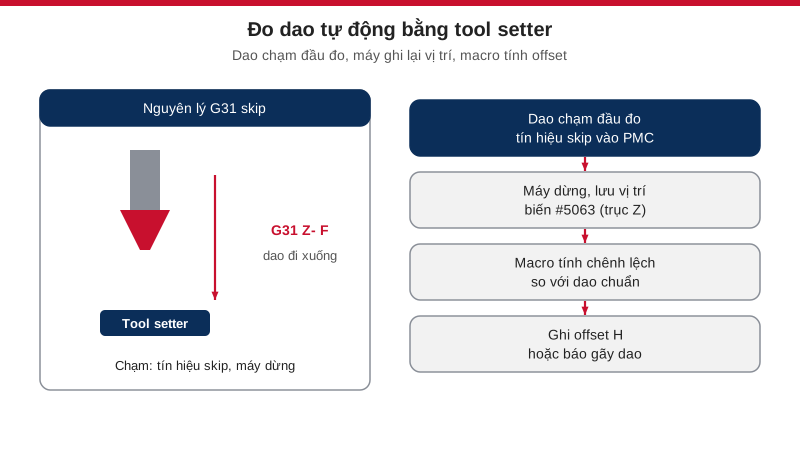
Đo dao tự động tool setter trên máy phay FANUC: G31 và macro
Trả lời nhanh: đo dao tự động dùng một đầu đo (tool setter) gắn trên bàn máy: dao hạ xuống bằng lệnh G31 skip, chạm đầu đo thì máy dừng và lưu vị trí, rồi macro tính…
Đọc bài · 8 phút 0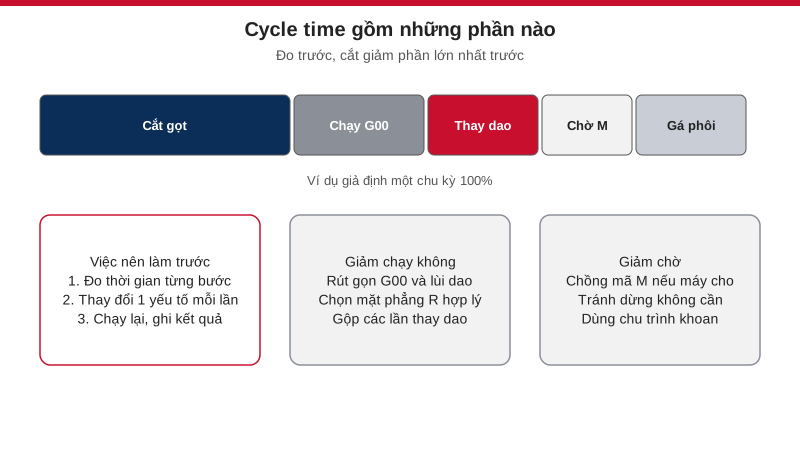
Giảm cycle time chương trình CNC FANUC: checklist và ví dụ
Trả lời nhanh: muốn giảm cycle time chương trình cnc, hãy đo trước, sửa phần chạy không và chờ trước, tăng chế độ cắt sau cùng. Phần dễ giảm nhất thường là chạy nhanh…
Đọc bài · 8 phút 0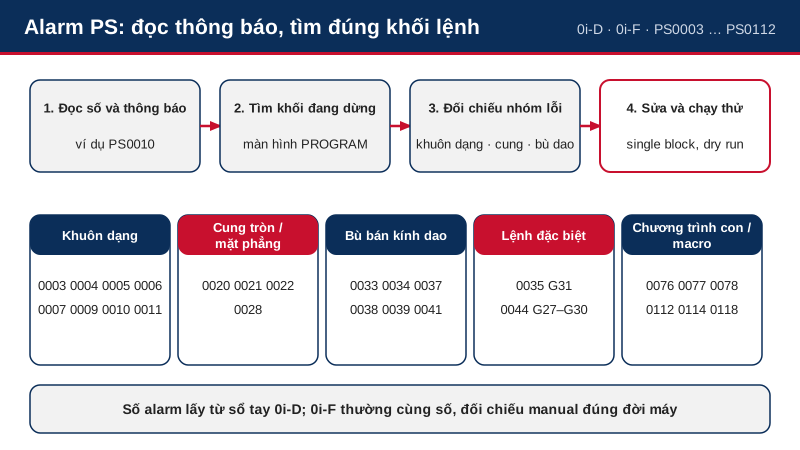
Alarm PS FANUC do lỗi chương trình trên 0i-D, 0i-F: đọc thông báo, tìm khối lệnh sai và cách sửa
Trả lời nhanh: alarm PS fanuc là nhóm alarm do lỗi trong chương trình hoặc lệnh nhập vào, không phải lỗi phần cứng; máy dừng ở đúng khối lệnh có vấn đề và hiện số alarm…
Đọc bài · 11 phút 0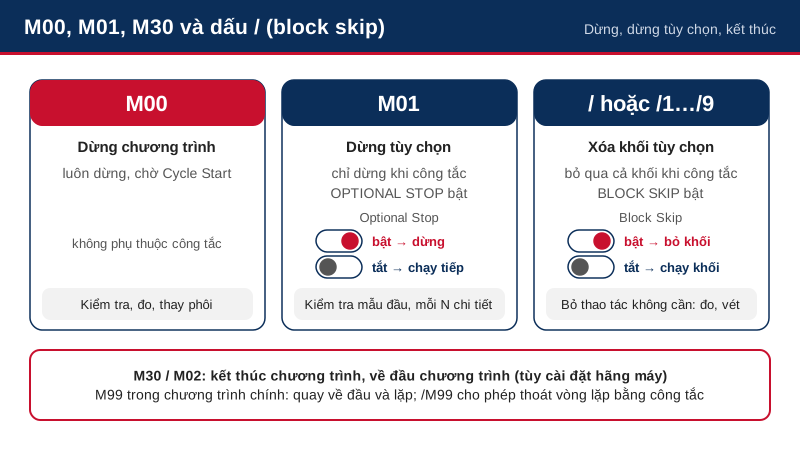
Lệnh M00 M01 trên FANUC: dừng chương trình, dừng tùy chọn, M30, M99 và xóa khối tùy chọn "/"
Trả lời nhanh: lệnh M00 M01 là hai cách dừng chương trình để người đứng máy can thiệp. M00 luôn dừng sau khối chứa nó, chạy tiếp khi bấm Cycle Start; M01 chỉ dừng khi…
Đọc bài · 10 phút 0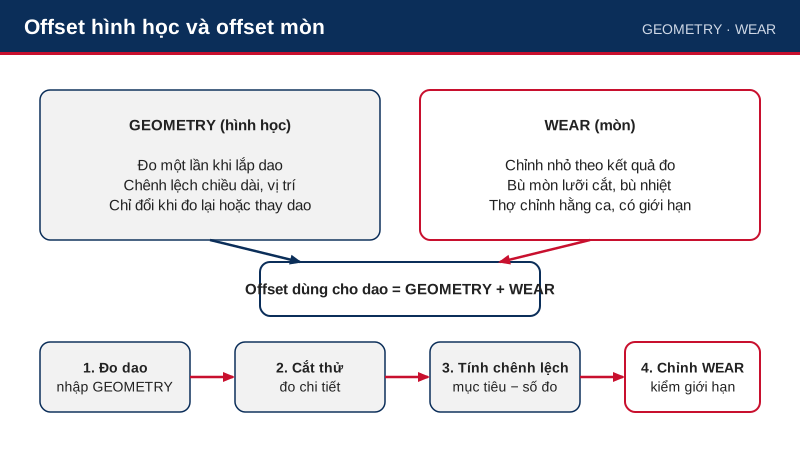
Offset mòn dao FANUC: phân biệt geometry và wear, chỉnh kích thước và khóa không cho sửa nhầm
Trả lời nhanh: offset mòn dao (wear) là phần bù nhỏ, chỉnh thường xuyên theo kết quả đo chi tiết, còn offset hình học (geometry) là con số đo một lần khi lắp dao cho…
Đọc bài · 11 phút 0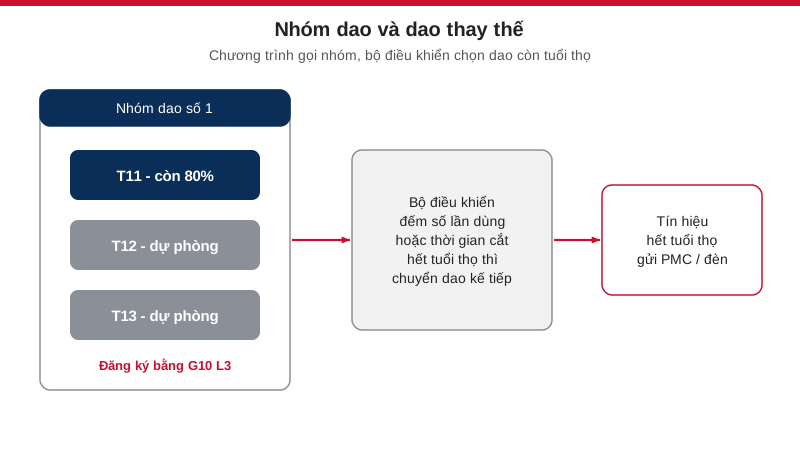
Quản lý tuổi thọ dao FANUC: nhóm dao, G10 L3 và dao thay thế
Trả lời nhanh: quản lý tuổi thọ dao trên FANUC là chức năng chia dao thành nhóm, đăng ký tuổi thọ bằng G10 L3 (hoặc nhập trên màn hình), đếm theo số lần dùng hoặc thời…
Đọc bài · 8 phút 0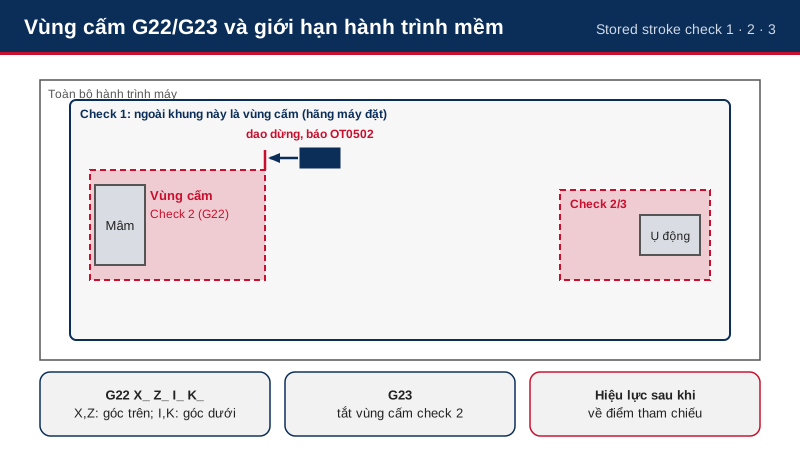
Vùng cấm G22 G23 trên FANUC: stored stroke check 1, 2, 3 bảo vệ mâm cặp, ụ động và đồ gá
Trả lời nhanh: vùng cấm G22 là một vùng hình chữ nhật mà dao không được vào, do chức năng stored stroke check (giới hạn hành trình mềm) của FANUC bảo vệ. Có ba lớp:…
Đọc bài · 10 phút 0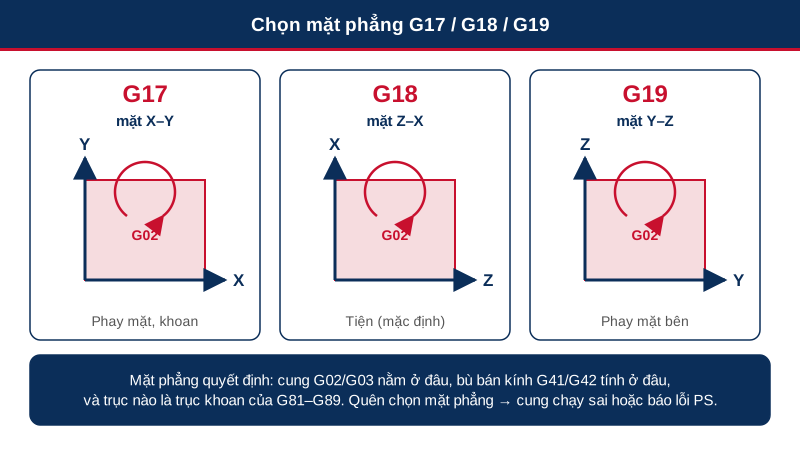
Chọn mặt phẳng G17 G18 G19 trên máy FANUC: cung tròn, bù bán kính, chu trình khoan
Trả lời nhanh: chọn mặt phẳng G17 G18 G19 là lệnh báo cho bộ điều khiển FANUC biết hai trục nào tạo thành mặt phẳng làm việc: G17 là mặt X–Y, G18 là mặt Z–X, G19 là mặt…
Đọc bài · 10 phút 0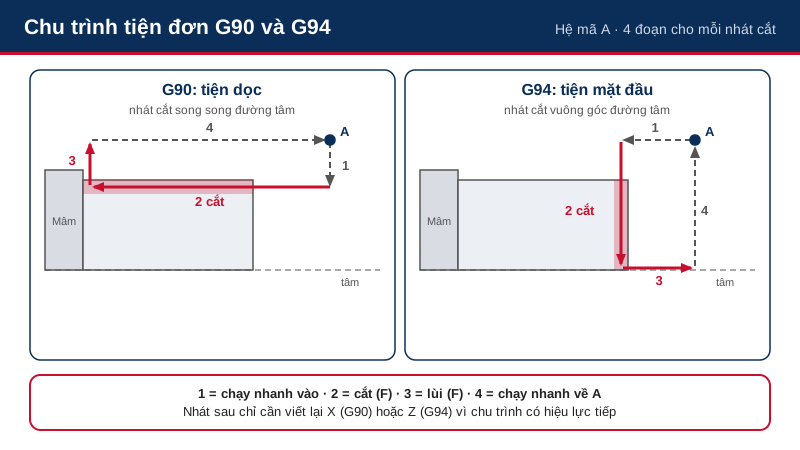
Chu trình G90 G94 trên máy tiện FANUC: tiện dọc, tiện côn và tiện mặt đầu hệ mã A, khác hệ mã B và C
Trả lời nhanh: chu trình g90 g94 là hai chu trình tiện đơn của FANUC hệ mã A: G90 tiện dọc (cắt song song tâm, có thể tiện côn với địa chỉ R), G94 tiện mặt đầu (cắt…
Đọc bài · 11 phút 0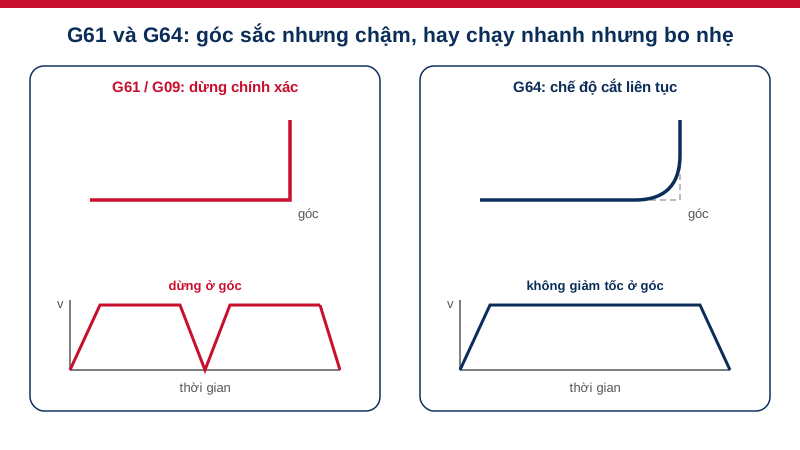
G61 G64 G09 trên FANUC: dừng chính xác hay chế độ cắt, ảnh hưởng góc và thời gian chu kỳ
Trả lời nhanh: g61 g64 là hai chế độ của FANUC quyết định máy dừng chính xác tại góc (G61, góc sắc nhưng chậm) hay chạy liền qua góc (G64, nhanh nhưng góc bo nhẹ). G09…
Đọc bài · 9 phút 0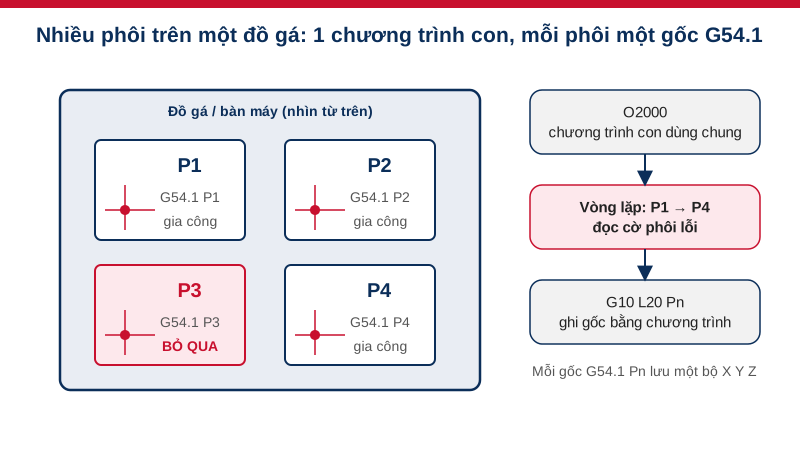
Gia công nhiều phôi G54.1 trên đồ gá FANUC: gốc P1–P48, chương trình con, macro bỏ phôi lỗi
Trả lời nhanh: gia công nhiều phôi g54.1 là cách đặt mỗi phôi trên đồ gá một gốc riêng (G54.1 P1 đến P48, cần option) rồi dùng một chương trình con chung để gia công…
Đọc bài · 9 phút 0
Lập trình góc trực tiếp trên máy tiện FANUC: nhập góc, máy tự tính điểm giao
Trả lời nhanh: lập trình góc trực tiếp (direct drawing dimension programming) là chức năng của bộ điều khiển tiện FANUC cho phép viết chương trình ngay theo kích thước…
Đọc bài · 12 phút 0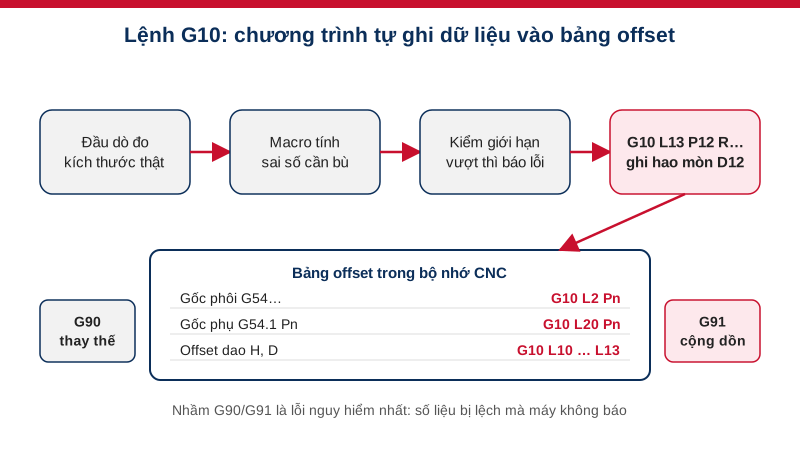
Lệnh G10 FANUC: ghi gốc phôi và offset dao bằng chương trình, G90/G91 và chương trình mẫu
Trả lời nhanh: lệnh g10 fanuc cho phép chương trình gia công tự ghi dữ liệu vào bộ nhớ: G10 L2 ghi gốc phôi G54–G59, L20 ghi gốc G54.1, L10–L13 ghi offset dao phay, L50…
Đọc bài · 9 phút 0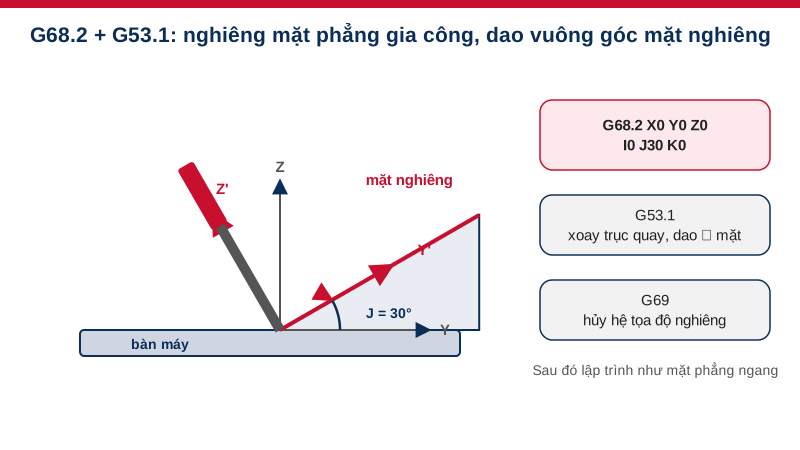
G68.2 mặt phẳng nghiêng (tilted working plane) trên FANUC: gia công 3+2, G53.1, G69 và chương trình mẫu
Trả lời nhanh: g68.2 mặt phẳng nghiêng (tilted working plane command) là lệnh của FANUC để định nghĩa một hệ tọa độ trên mặt nghiêng; sau đó G53.1 xoay trục quay cho…
Đọc bài · 9 phút 0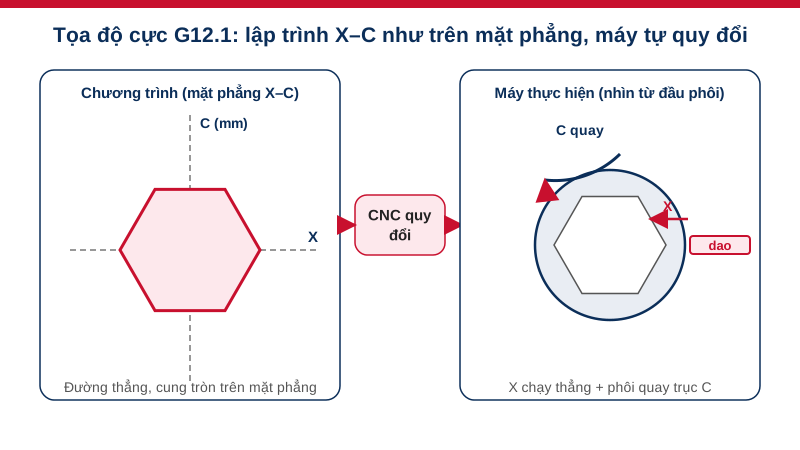
Nội suy tọa độ cực G12.1 trên máy tiện FANUC: phay mặt đầu, lục giác, quy tắc và chương trình mẫu
Trả lời nhanh: nội suy tọa độ cực g12.1 cho phép lập trình trên máy tiện có trục C và dao động lực như đang làm việc trên mặt phẳng X–C: bạn viết đường thẳng, cung…
Đọc bài · 10 phút 0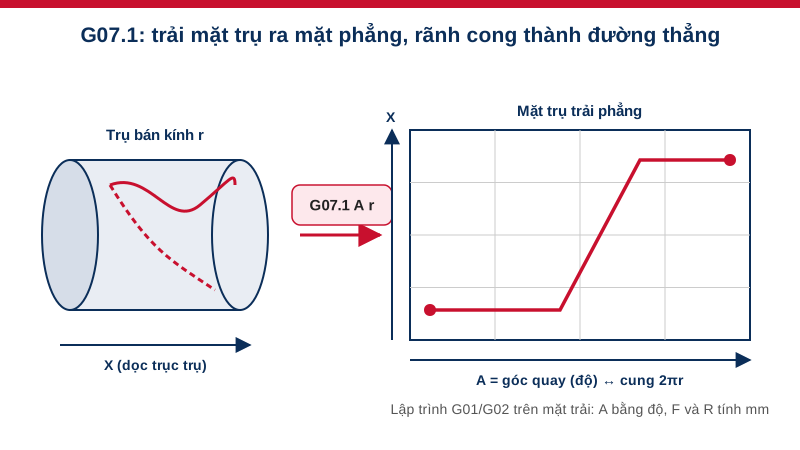
Nội suy trụ G07.1 (cylindrical) trên FANUC: phay rãnh cam, rãnh xoắn bằng trục quay
Trả lời nhanh: nội suy trụ g07.1 (hệ mã B/C là G107) là lệnh của FANUC cho phép coi mặt trụ như mặt phẳng trải phẳng: bạn lập trình đoạn thẳng, cung tròn trên mặt trải…
Đọc bài · 9 phút 0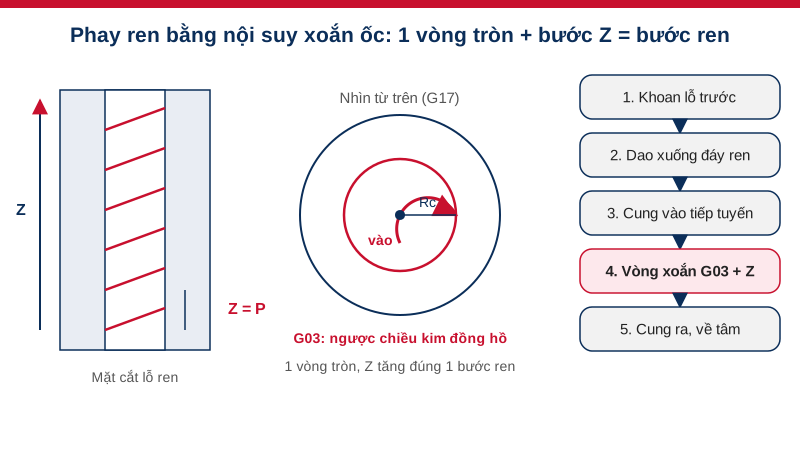
Phay ren CNC bằng nội suy xoắn ốc G02/G03 trên FANUC: tính bước Z, vào ra cung, chương trình mẫu
Trả lời nhanh: phay ren cnc là cắt ren bằng dao phay ren chạy theo đường xoắn ốc: trên FANUC viết bằng G02/G03 kèm trục Z, mỗi vòng cung Z đi đúng một bước ren. Bán…
Đọc bài · 11 phút 0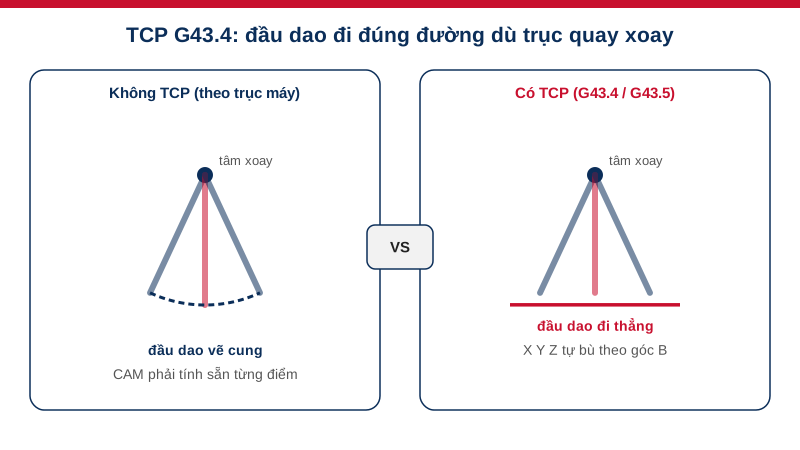
G43.4 TCP trên FANUC: điều khiển điểm mũi dao 5 trục, khác G43.5 và chương trình mẫu
Trả lời nhanh: g43.4 tcp (tool center point control) là chức năng để chương trình 5 trục viết cho mũi dao chứ không cho trục máy: bạn ghi mũi dao đi đâu và hướng dao…
Đọc bài · 9 phút 0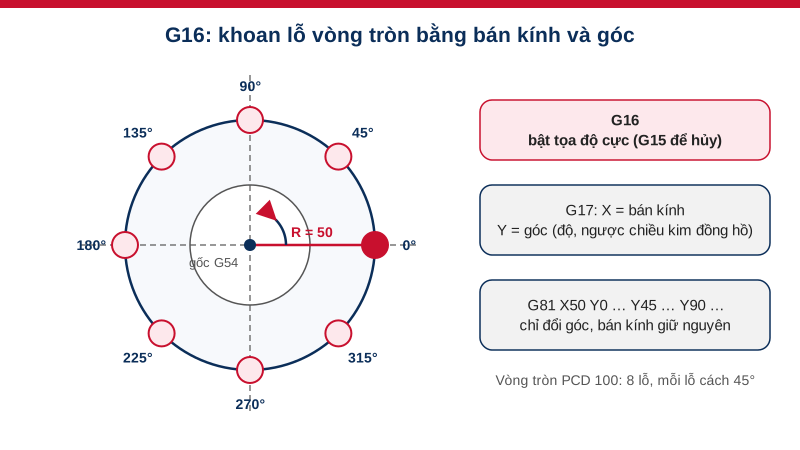
Tọa độ cực G16 FANUC: khoan lỗ vòng tròn PCD bằng bán kính và góc, chương trình mẫu mặt bích 8 lỗ
Trả lời nhanh: tọa độ cực g16 là lệnh cho phép nhập vị trí bằng bán kính và góc thay cho X, Y. Ở mặt phẳng G17, X là bán kính, Y là góc (độ, dương ngược chiều kim đồng…
Đọc bài · 8 phút 0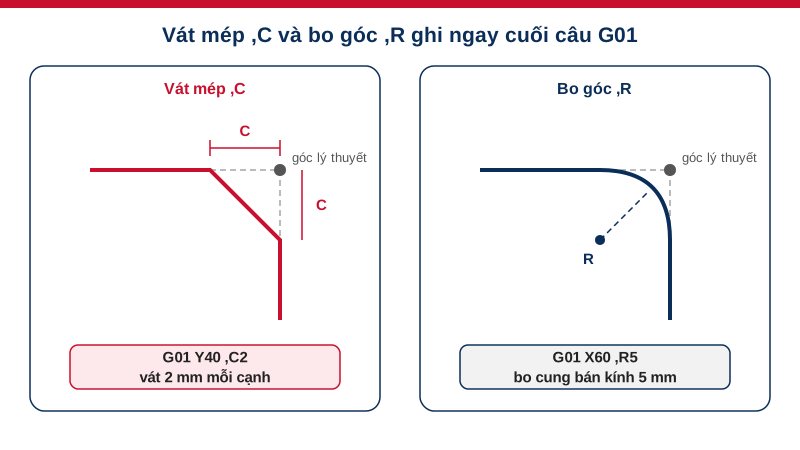
Vát mép bo góc ,C ,R trên FANUC: lập trình nhanh góc vát và góc bo ngay trong câu G01
Trả lời nhanh: vát mép bo góc ,C ,R là cách FANUC cho phép viết góc vát và góc bo ngay cuối câu G01: G01 Y40 ,C2 vát 2 mm mỗi cạnh, G01 X60 ,R5 bo cung R5. Máy tự tính…
Đọc bài · 9 phút 0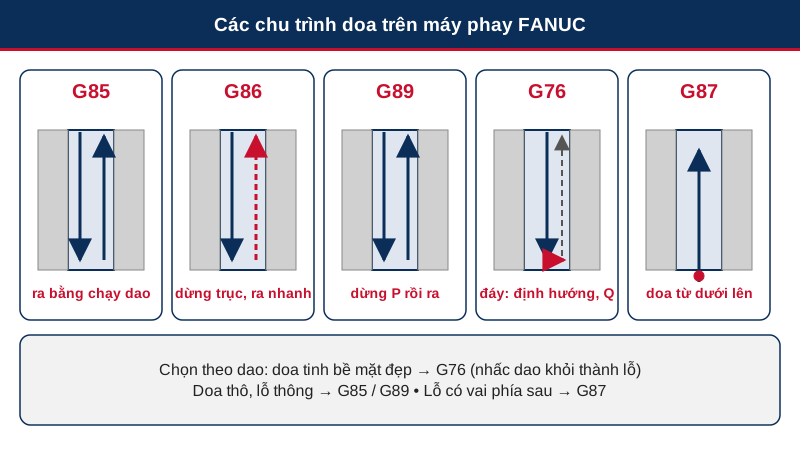
Chu trình doa G76 và các chu trình doa G85 G86 G87 G89 trên máy phay FANUC
Trả lời nhanh: chu trình doa G76 (fine boring) là chu trình dùng cho doa tinh: tới đáy lỗ, trục chính dừng ở một góc cố định, dao được dịch ngang một đoạn Q rồi mới lùi…
Đọc bài · 12 phút 0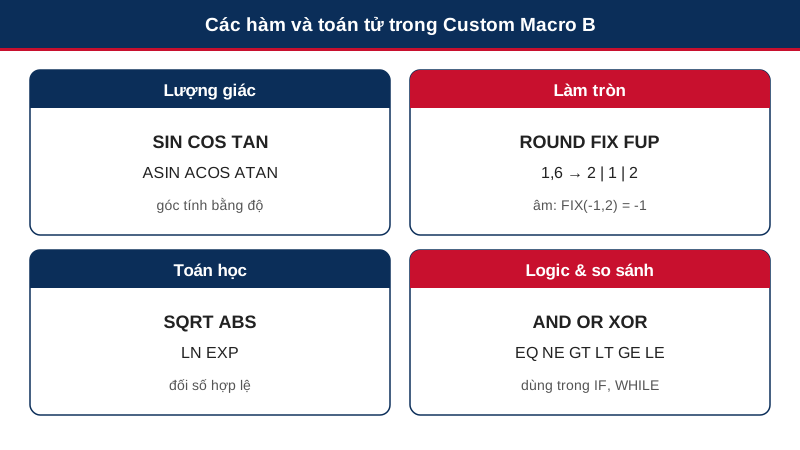
Hàm macro FANUC: SIN, COS, ATAN, SQRT, ROUND, FIX, FUP và toán tử logic trong Custom Macro B
Trả lời nhanh: các hàm macro FANUC trong Custom Macro B gồm lượng giác (SIN, COS, TAN, ASIN, ACOS, ATAN), toán học (SQRT, ABS, LN, EXP), làm tròn (ROUND, FIX, FUP)…
Đọc bài · 12 phút 0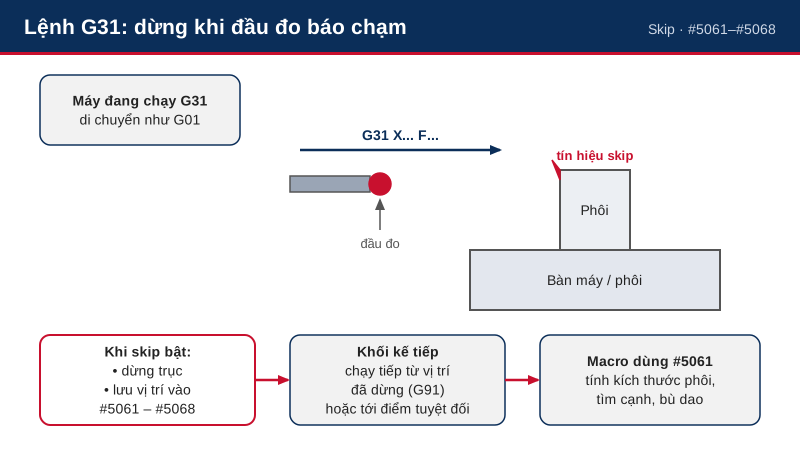
Lệnh G31 skip FANUC: dừng chuyển động khi có tín hiệu đầu đo và đọc vị trí dừng
Trả lời nhanh: lệnh G31 skip là lệnh chạy thẳng như G01 nhưng dừng lại ngay khi có tín hiệu skip từ bên ngoài (thường là đầu đo chạm phôi). Khi tín hiệu bật, CNC bỏ…
Đọc bài · 10 phút 0
Phay lỗ tròn helical trên FANUC: macro nội suy xoắn ốc thay mũi khoan và dao doa
Trả lời nhanh: phay lỗ tròn helical (phay lỗ bằng nội suy xoắn ốc) là cách gia công lỗ lớn bằng một dao phay ngón chạy theo đường xoắn ốc đi xuống, thay cho mũi khoan…
Đọc bài · 13 phút 0Macro khắc chữ số serial lên chi tiết trên FANUC: tách chữ số, chương trình con từng ký tự
Trả lời nhanh: macro khắc chữ số serial là cách để máy CNC FANUC tự khắc số thứ tự (hoặc ngày tháng) lên từng chi tiết mà không cần sửa chương trình: số serial nằm…
Đọc bài · 12 phút 0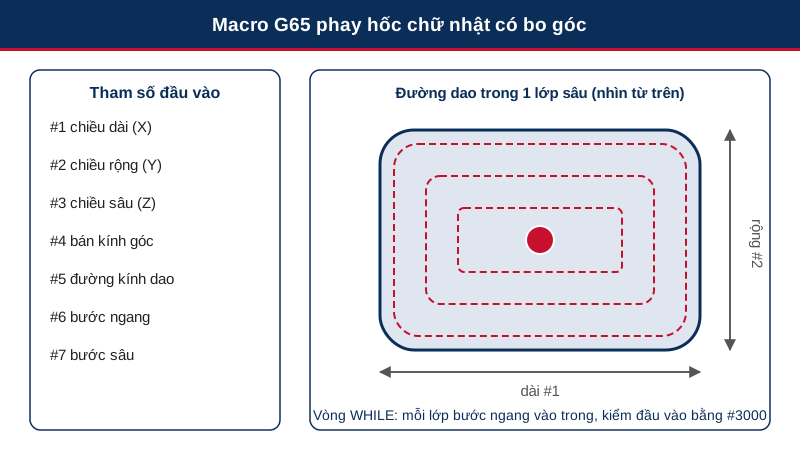
Macro phay hốc chữ nhật bo góc trên FANUC: viết G65 tham số hóa kèm kiểm tra đầu vào
Trả lời nhanh: macro phay hốc chữ nhật là một chương trình con tham số hóa (ví dụ O9011) gọi bằng G65 để phay mọi hốc chữ nhật có bo góc chỉ bằng cách đổi vài con số:…
Đọc bài · 12 phút 0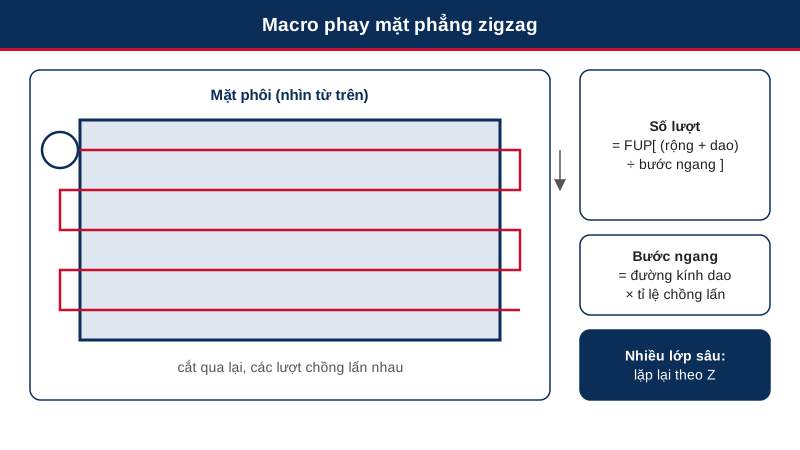
Macro phay mặt phẳng zigzag và một chiều trên FANUC: tính số lượt theo đường kính dao
Trả lời nhanh: macro phay mặt phẳng là một chương trình con gọi bằng G65 để phay mặt phôi bất kỳ chỉ bằng cách đổi dài, rộng, chiều sâu, đường kính dao và độ chồng lấn.…
Đọc bài · 12 phút 0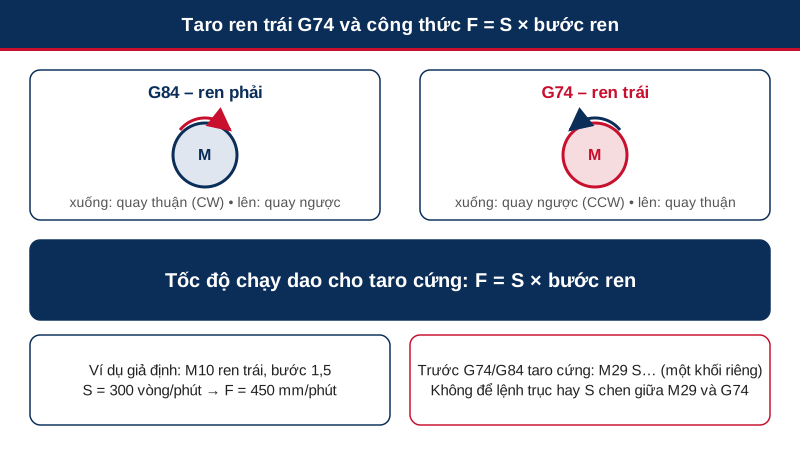
Taro ren trái G74 trên máy phay FANUC: taro cứng M29, F = S × bước ren
Trả lời nhanh: taro ren trái G74 trên máy phay FANUC là chu trình cố định cắt ren trái: trục chính quay ngược chiều kim đồng hồ khi taro xuống, tới đáy thì đảo sang…
Đọc bài · 11 phút 0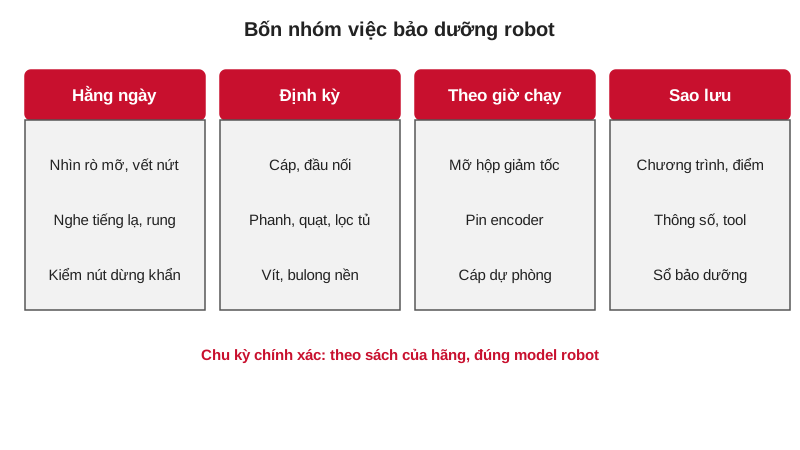
Bảo dưỡng robot công nghiệp định kỳ: danh mục việc cần làm cho nhiều hãng
Trả lời nhanh: bảo dưỡng robot công nghiệp định kỳ gồm bốn nhóm việc: kiểm tra hằng ngày bằng mắt và tai, kiểm tra định kỳ cáp, phanh, quạt, vít, thay vật tư theo giờ…
Đọc bài · 9 phút 0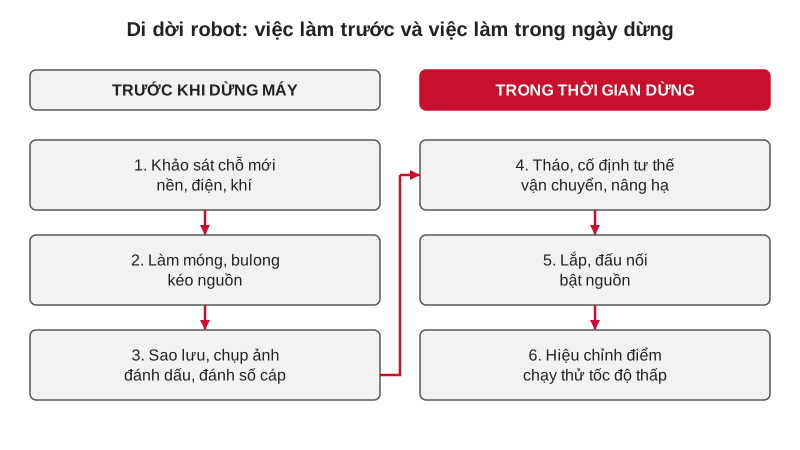
Di dời robot và máy tự động: sao lưu, vận chuyển, lắp lại, hiệu chỉnh điểm
Trả lời nhanh: di dời robot và máy tự động an toàn nghĩa là làm gần hết việc trước ngày dừng máy: sao lưu toàn bộ dữ liệu, đánh dấu vị trí và đấu nối, chuẩn bị móng và…
Đọc bài · 10 phút 0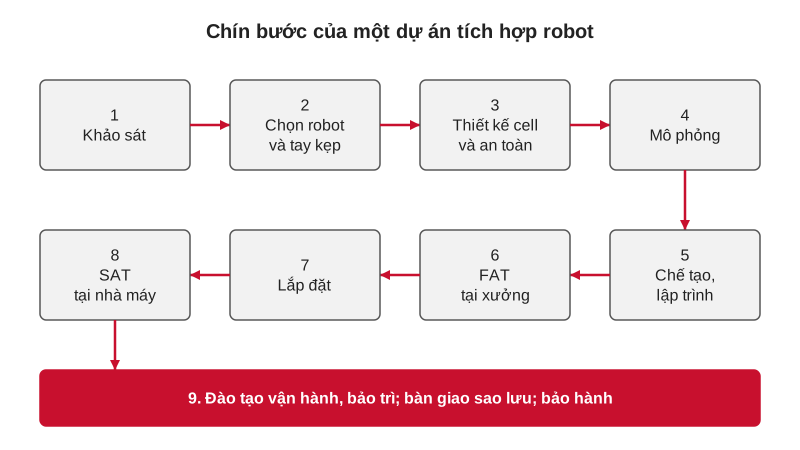
Dịch vụ tích hợp robot công nghiệp: từ khảo sát đến bàn giao
Trả lời nhanh: tích hợp robot công nghiệp là việc biến một con robot nằm trong thùng thành một cell chạy được trong dây chuyền: có tay kẹp, hàng rào an toàn, PLC, tín…
Đọc bài · 10 phút 0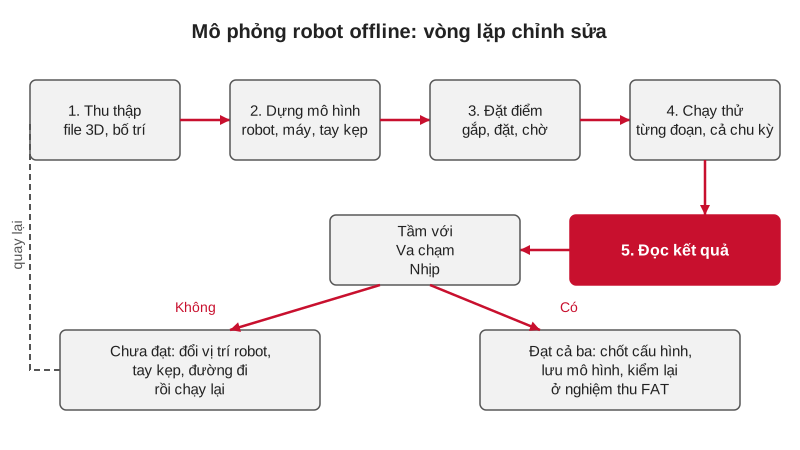
Mô phỏng robot offline: kiểm tra tầm với, va chạm, cycle time trước khi mua
Trả lời nhanh: mô phỏng robot là dựng mô hình 3D của robot, tay kẹp, máy và hàng rào trong phần mềm rồi cho robot chạy thử trên máy tính, để biết robot có tới được…
Đọc bài · 9 phút 0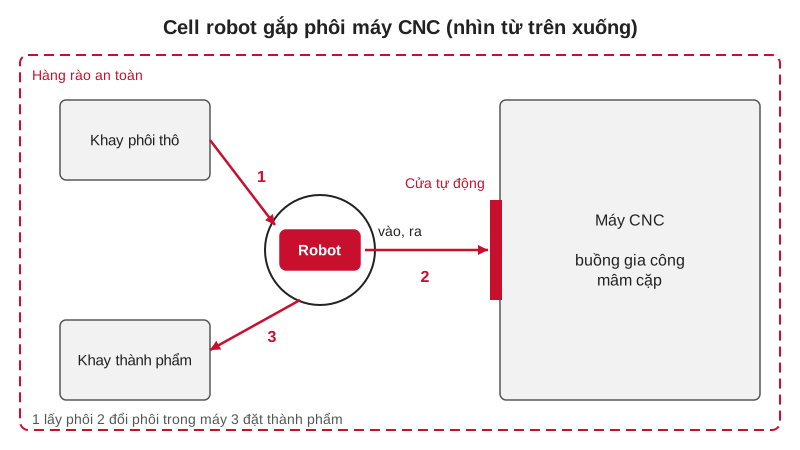
Robot gắp phôi máy CNC (machine tending): cách thiết kế cell
Trả lời nhanh: robot gắp phôi máy CNC (machine tending) là cell trong đó robot lấy phôi thô từ khay, đưa vào máy, lấy sản phẩm ra, đặt lên khay thành phẩm, trong khi…
Đọc bài · 10 phút 0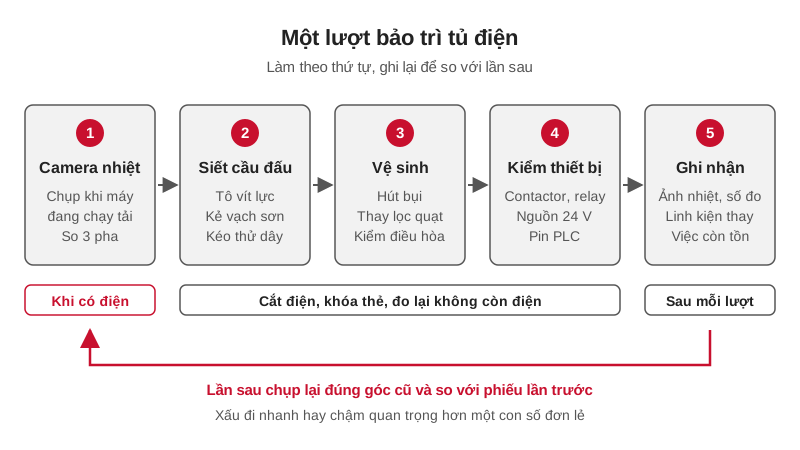
Bảo trì tủ điện định kỳ: camera nhiệt, siết cầu đấu, vệ sinh và checklist theo chu kỳ
Trả lời nhanh: bảo trì tủ điện định kỳ gồm năm việc chính: chụp camera nhiệt khi máy đang chạy tải, siết lại cầu đấu bằng tô vít lực, vệ sinh bụi và thay lọc quạt, kiểm…
Đọc bài · 12 phút 0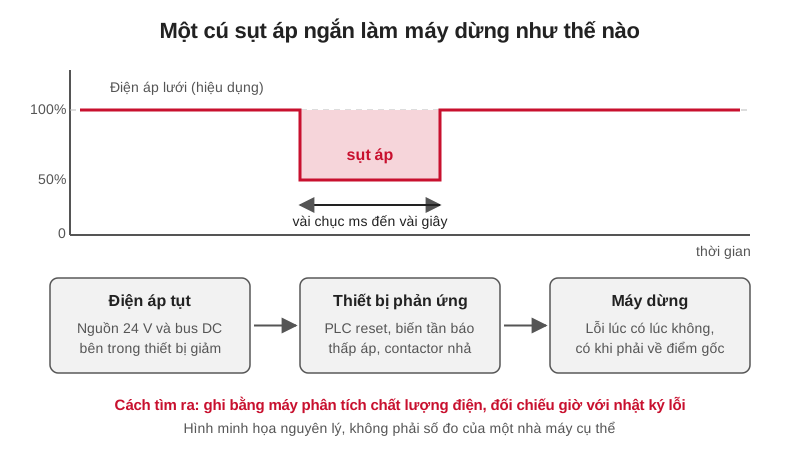
Chất lượng điện: sụt áp, sóng hài ảnh hưởng máy CNC, robot, servo thế nào
Trả lời nhanh: chất lượng điện kém là nguyên nhân hay bị bỏ sót của các lỗi “lúc có lúc không” ở máy CNC, robot, servo: máy tự dừng, báo lỗi thấp áp, PLC khởi động lại…
Đọc bài · 12 phút 0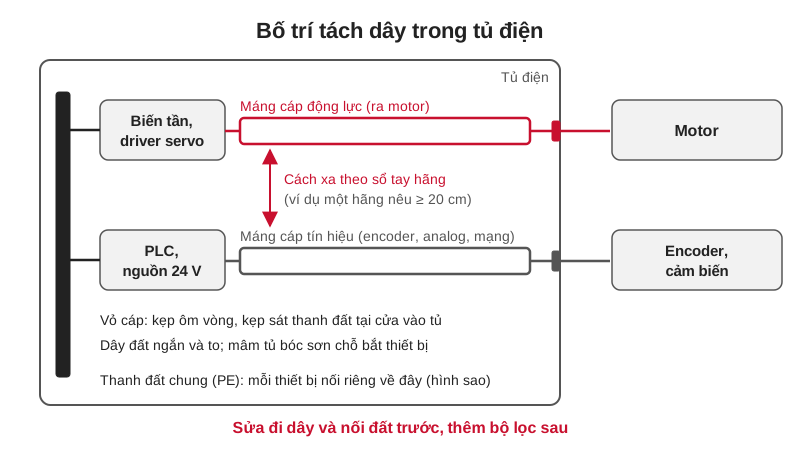
Chống nhiễu tủ điện có PLC, biến tần, servo: đi dây, nối đất và lọc nhiễu
Trả lời nhanh: chống nhiễu tủ điện là việc giữ cho dây động lực (biến tần, servo, contactor) không “lây” điện áp nhiễu sang dây tín hiệu (encoder, analog, mạng, cảm…
Đọc bài · 12 phút 0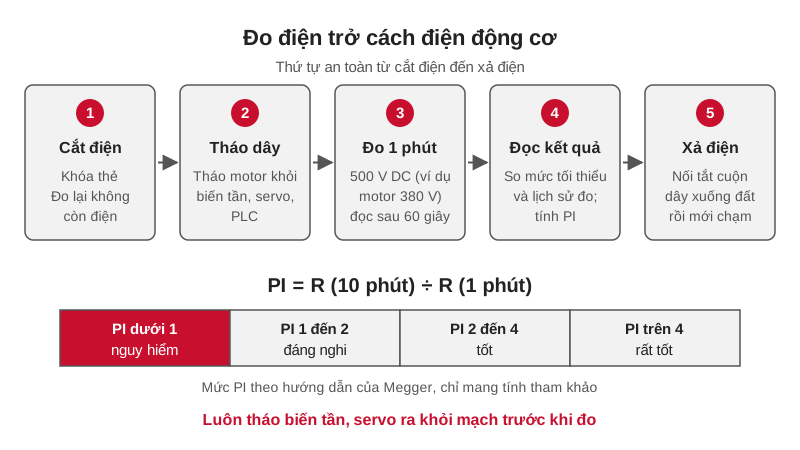
Đo điện trở cách điện động cơ, cáp, tủ điện bằng megomet: kiểm tra trước khi chạy
Trả lời nhanh: đo điện trở cách điện là dùng megomet (máy đo điện trở cách điện, còn gọi megger) đặt một điện áp một chiều cao vào cuộn dây hoặc cáp, so với vỏ máy hoặc…
Đọc bài · 12 phút 0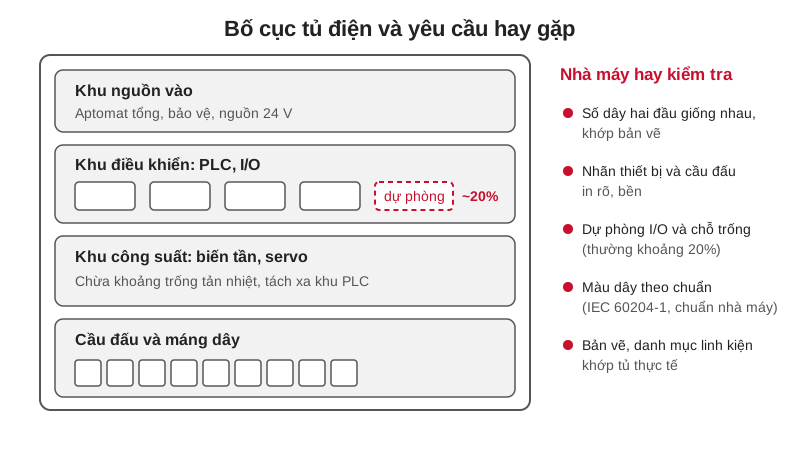
Thiết kế tủ điện theo cách nhà máy Nhật yêu cầu: màu dây, đánh số, tài liệu
Trả lời nhanh: khi thiết kế tủ điện cho nhà máy vốn Nhật, điều họ chấm không chỉ là máy chạy được, mà là tủ dễ đọc, dễ bảo trì và truy ngược được: dây có màu và số rõ…
Đọc bài · 12 phút 0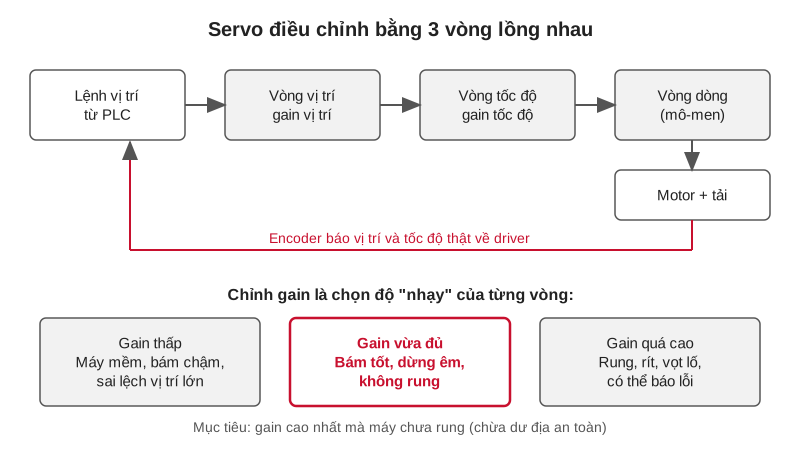
Chỉnh gain servo tại máy: auto tuning, chống rung, bộ lọc notch
Trả lời nhanh: chỉnh gain servo là chọn độ nhạy phản hồi của driver sao cho motor bám lệnh nhanh mà không rung, không rít, không vọt lố. Cách làm đúng là: kiểm tra cơ…
Đọc bài · 13 phút 0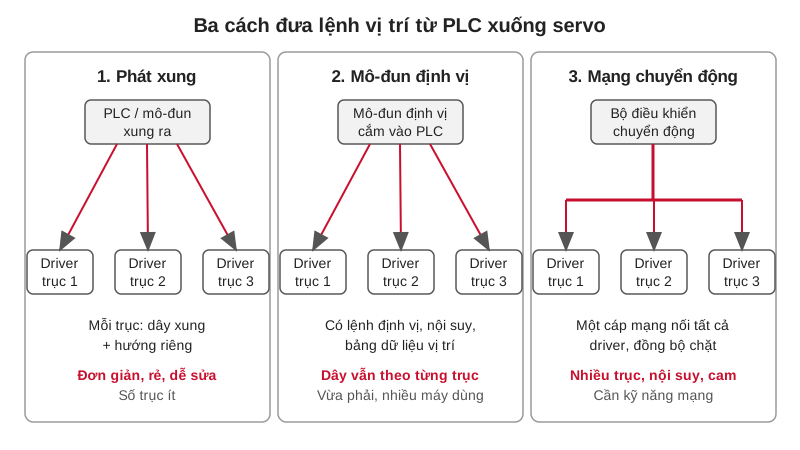
Điều khiển vị trí servo bằng PLC: phát xung, mô-đun định vị hay qua mạng
Trả lời nhanh: điều khiển vị trí servo từ PLC có ba cách chính. Một là phát xung (xung và hướng) trực tiếp từ ngõ ra PLC, rẻ và dễ nhưng mỗi trục phải đi dây riêng và…
Đọc bài · 10 phút 0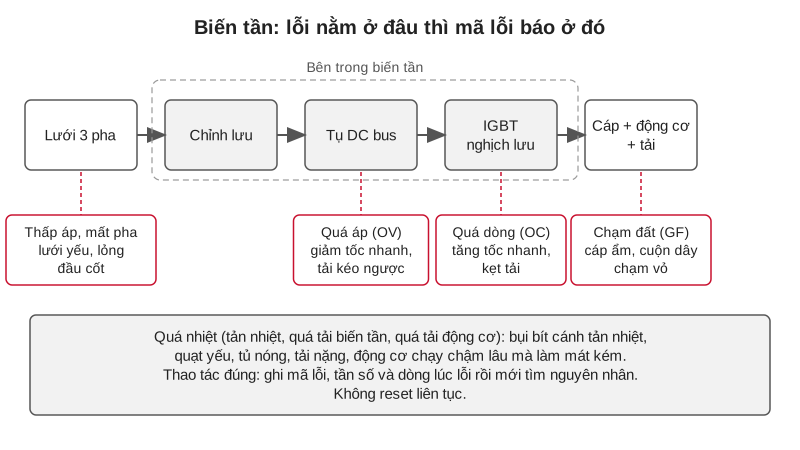
Lỗi biến tần thường gặp: quá dòng, quá áp, quá nhiệt và cách xử lý
Trả lời nhanh: lỗi biến tần hầu hết là biến tần tự ngắt để tự bảo vệ, chứ chưa chắc nó đã hỏng. Quá dòng thường do tăng tốc quá nhanh, tải kẹt hoặc chạm cuộn dây; quá…
Đọc bài · 12 phút 0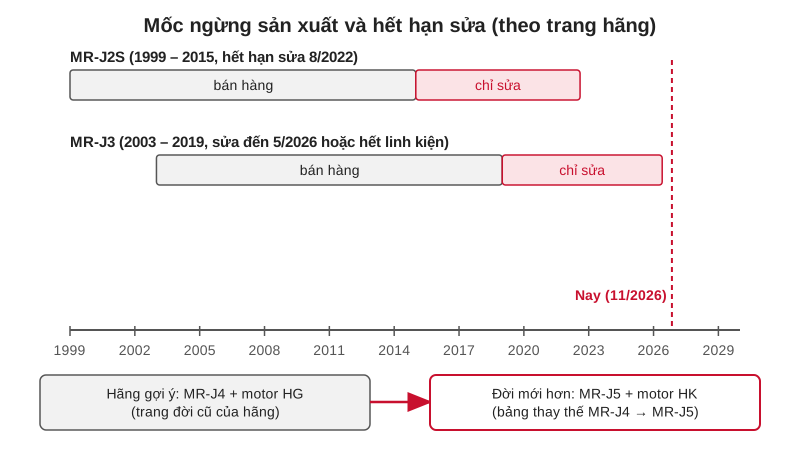
Thay servo ngừng sản xuất: MR-J2S, MR-J3 sang đời mới (MR-J4, MR-J5)
Trả lời nhanh: thay servo ngừng sản xuất nên làm theo kế hoạch trước khi hỏng. Theo các trang đời cũ của Mitsubishi Electric, MR-J2S ngừng sản xuất năm 2015 và hết hạn…
Đọc bài · 10 phút 0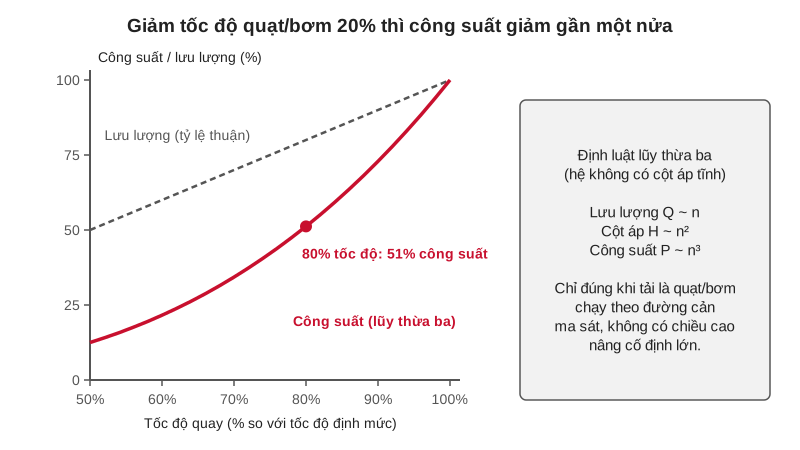
Tiết kiệm điện nhà máy bằng biến tần cho bơm, quạt, máy nén khí
Trả lời nhanh: muốn tiết kiệm điện nhà máy một cách chắc chắn, hãy bắt đầu từ ba loại tải ăn điện nhiều và hay chạy thừa: bơm, quạt và máy nén khí. Với bơm và quạt…
Đọc bài · 12 phút 0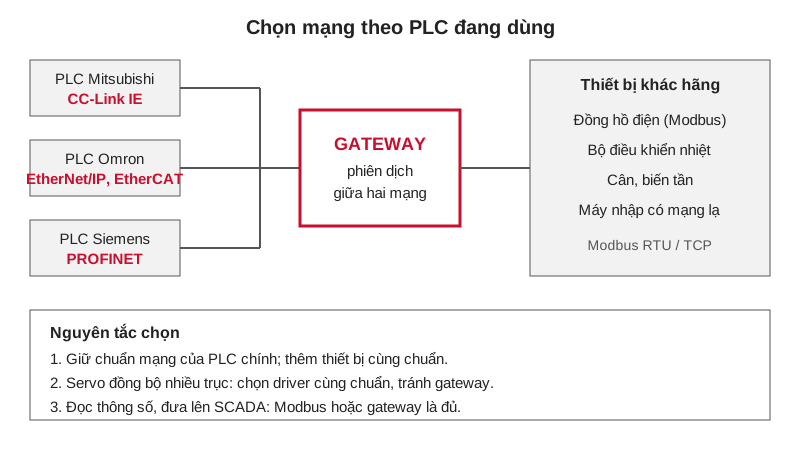
Mạng truyền thông công nghiệp: chọn CC-Link IE, EtherNet/IP, PROFINET, EtherCAT hay Modbus?
Trả lời nhanh: với mạng truyền thông công nghiệp, cách chọn đơn giản nhất là theo PLC đang chạy trong xưởng: PLC Mitsubishi thì ưu tiên CC-Link IE, PLC Omron thì…
Đọc bài · 11 phút 0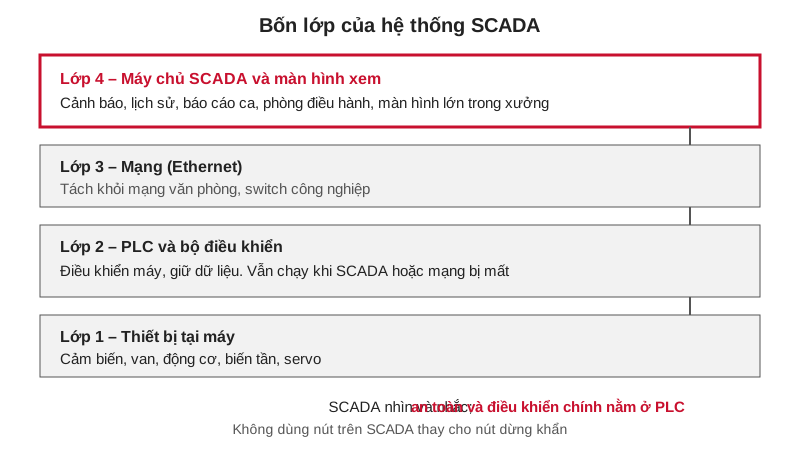
Hệ thống SCADA giám sát nhà máy: cần gì, làm thế nào
Trả lời nhanh: hệ thống SCADA là phần mềm chạy trên máy tính, gom dữ liệu từ nhiều PLC và máy trong nhà máy về một chỗ để xem, cảnh báo, lưu lịch sử và in báo cáo. HMI…
Đọc bài · 9 phút 0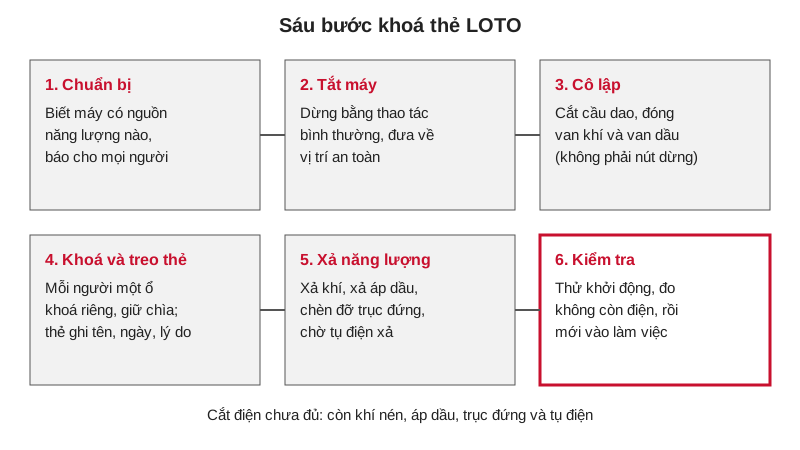
Khoá thẻ LOTO: quy trình an toàn điện và năng lượng khi bảo trì máy
Trả lời nhanh: khoá thẻ LOTO (Lockout – Tagout, khoá và treo thẻ) là quy trình bắt buộc trước khi người vào sửa chữa, vệ sinh hoặc thay dụng cụ trong máy: tắt máy, cắt…
Đọc bài · 10 phút 0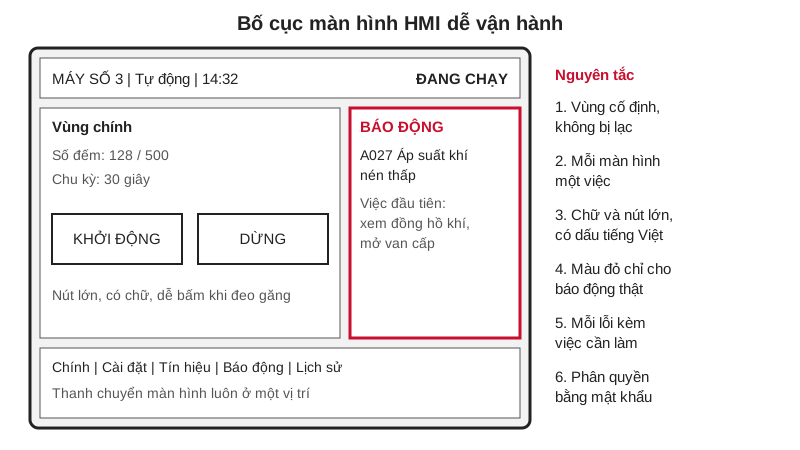
Thiết kế màn hình HMI tiếng Việt dễ vận hành cho công nhân
Trả lời nhanh: thiết kế màn hình HMI tốt là làm sao để một công nhân mới, đứng trước máy lúc máy đang báo lỗi, vẫn biết máy đang ở trạng thái nào, lỗi gì, và việc đầu…
Đọc bài · 9 phút 0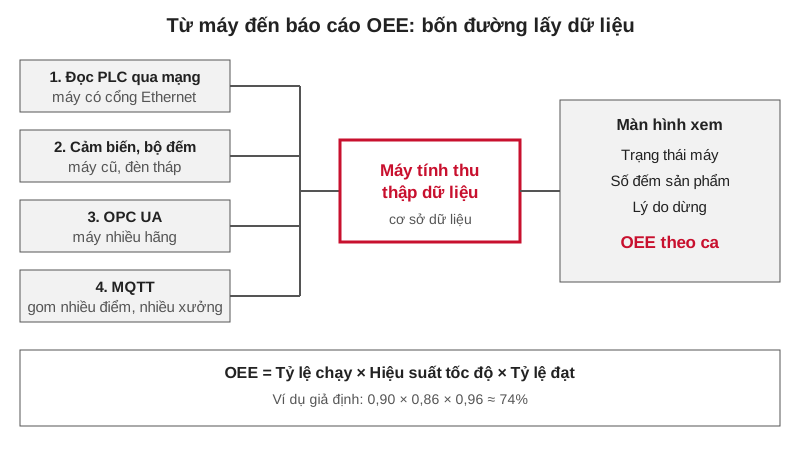
Thu thập dữ liệu máy từ PLC, CNC để tính OEE: cách làm cho nhà máy vừa và nhỏ
Trả lời nhanh: thu thập dữ liệu máy nghĩa là lấy ba thứ từ máy đưa lên máy tính: máy đang chạy hay đang dừng, đã làm được bao nhiêu sản phẩm, và dừng vì lý do gì. Có ba…
Đọc bài · 10 phút 0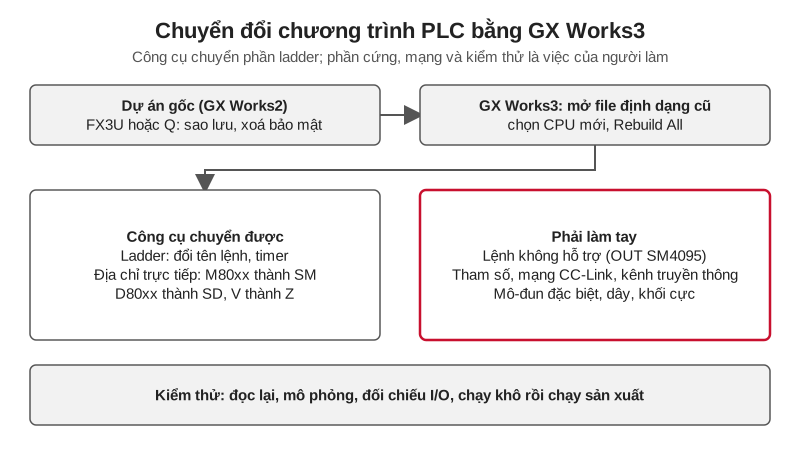
Chuyển đổi chương trình PLC Mitsubishi: FX3U sang FX5U, Q sang iQ-R
Trả lời nhanh: chuyển đổi chương trình PLC Mitsubishi từ đời cũ sang đời mới (FX3U sang FX5U, Q sang iQ-R) làm được bằng phần mềm GX Works3 của hãng: mở dự án cũ ở định…
Đọc bài · 10 phút 0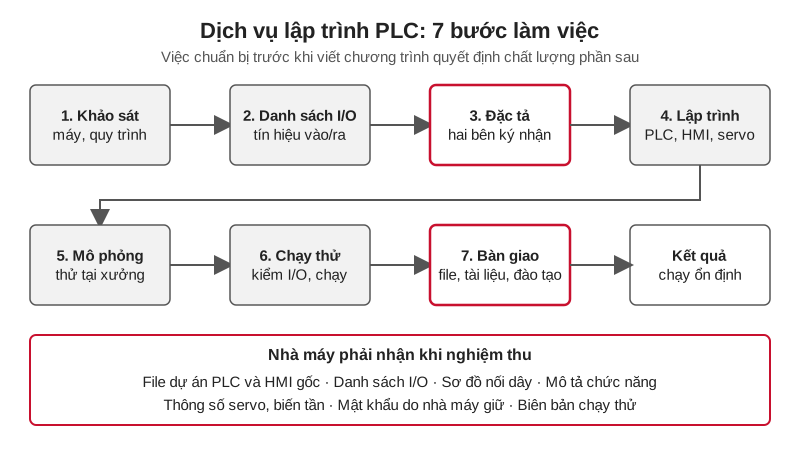
Dịch vụ lập trình PLC cho nhà máy: khi nào thuê ngoài và quy trình làm việc
Trả lời nhanh: dịch vụ lập trình PLC là việc thuê một đơn vị bên ngoài viết, sửa hoặc chuyển đổi chương trình điều khiển cho máy trong nhà máy của bạn. Nên thuê khi máy…
Đọc bài · 11 phút 0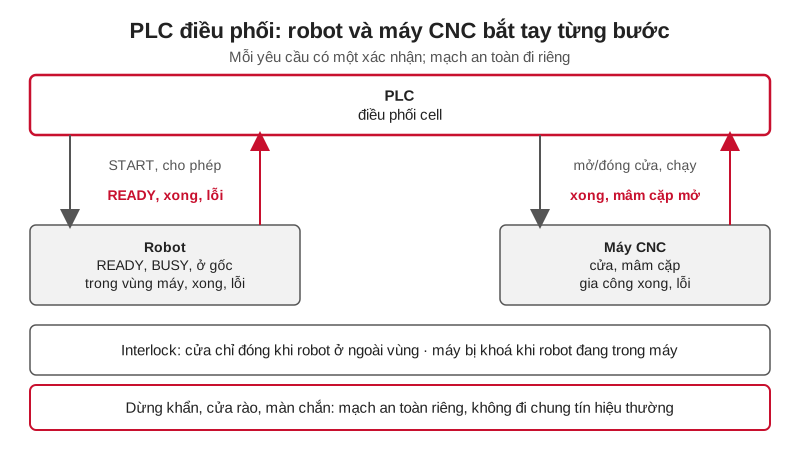
Kết nối PLC với robot và máy CNC: tín hiệu bắt tay (handshake) và interlock
Trả lời nhanh: để kết nối PLC với robot (và máy CNC, băng tải) chạy ổn, hai bên phải "nói chuyện" bằng tín hiệu bắt tay (handshake): một bên yêu cầu, bên kia xác nhận…
Đọc bài · 11 phút 0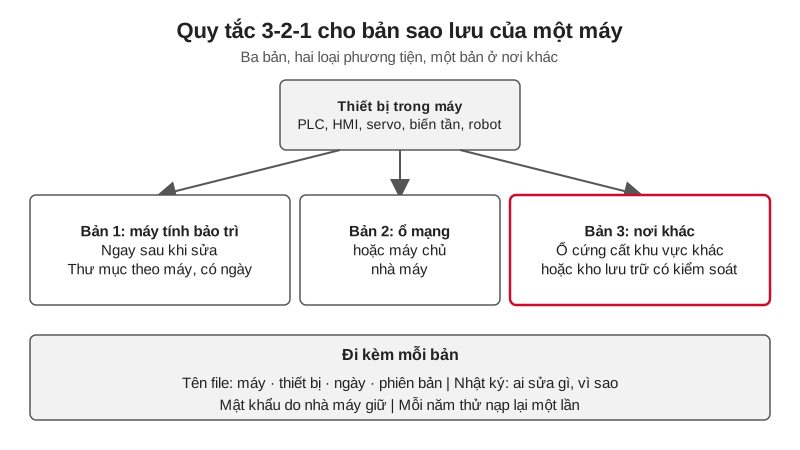
Sao lưu chương trình PLC, HMI, servo, robot và quản lý phiên bản cho nhà máy
Trả lời nhanh: sao lưu chương trình PLC nghĩa là lưu ra ngoài máy một bản chương trình, cùng bản của HMI, tham số servo, biến tần và dữ liệu robot, để khi hỏng hoặc mất…
Đọc bài · 10 phút 0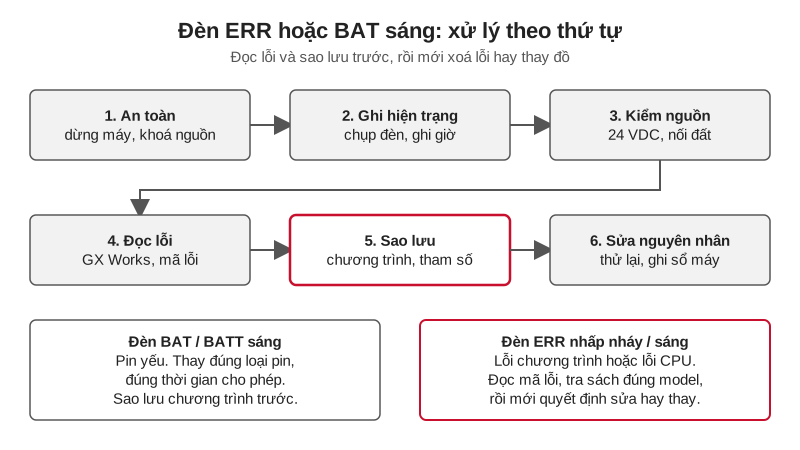
Sửa lỗi PLC Mitsubishi: đèn ERR, BAT nhấp nháy, mất chương trình do hết pin
Trả lời nhanh: khi cần sửa lỗi PLC Mitsubishi báo đèn ERR hoặc BAT, đừng tắt nguồn vội. Trước hết chụp lại trạng thái các đèn, rồi nối máy tính (GX Works) để đọc lỗi và…
Đọc bài · 11 phút 0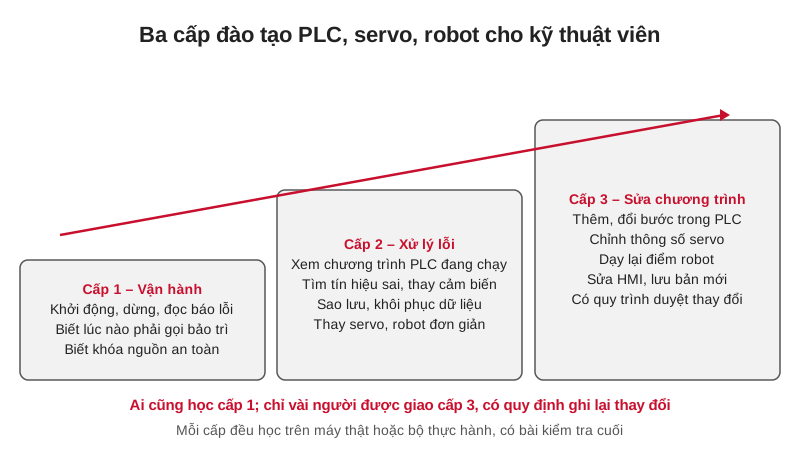
Đào tạo PLC robot cho kỹ thuật viên nhà máy: vận hành, xử lý lỗi, sửa chương trình
Trả lời nhanh: đào tạo PLC robot cho kỹ thuật viên nhà máy hiệu quả nhất khi chia theo ba cấp gắn với công việc thật: vận hành (dùng máy và đọc báo lỗi), xử lý lỗi (xem…
Đọc bài · 10 phút 0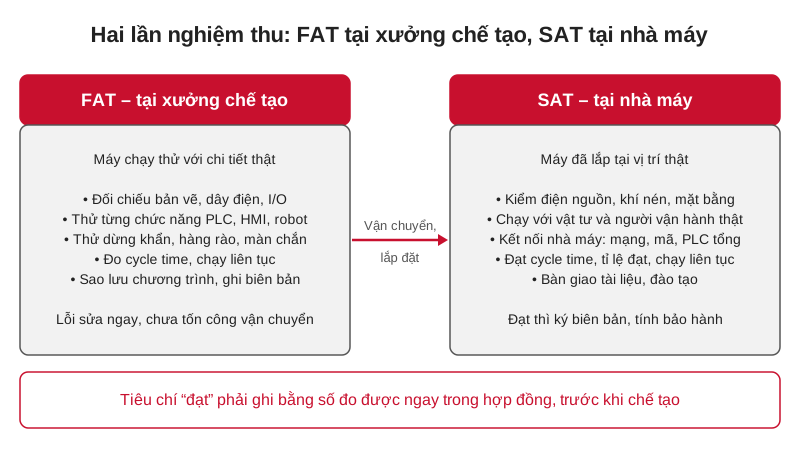
Nghiệm thu máy tự động: FAT, SAT và checklist điện, PLC, an toàn, cycle time
Trả lời nhanh: nghiệm thu máy tự động thường chia hai lần: FAT (Factory Acceptance Test – thử tại xưởng chế tạo, trước khi giao máy) và SAT (Site Acceptance Test – thử…
Đọc bài · 11 phút 0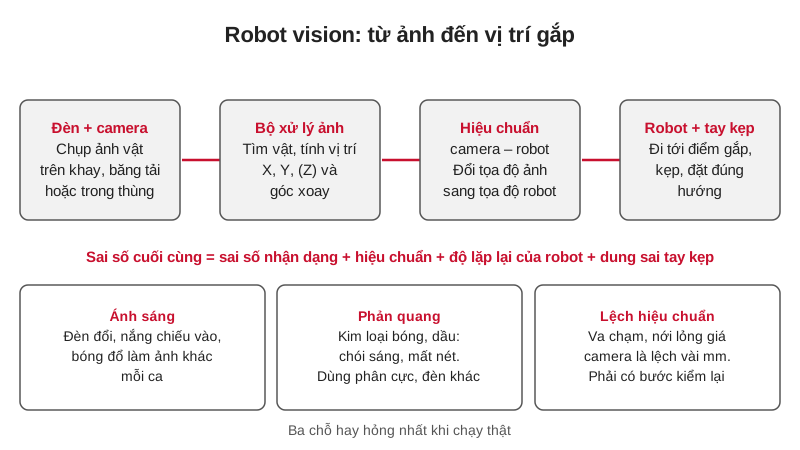
Robot vision: camera dẫn hướng robot gắp vật đặt lộn xộn, hiệu chuẩn và lỗi hay gặp
Trả lời nhanh: robot vision là hệ thống cho robot “nhìn” bằng camera để biết vật nằm ở đâu, xoay hướng nào rồi mới đi gắp, nên vật không cần đặt đúng một vị trí cố…
Đọc bài · 11 phút 0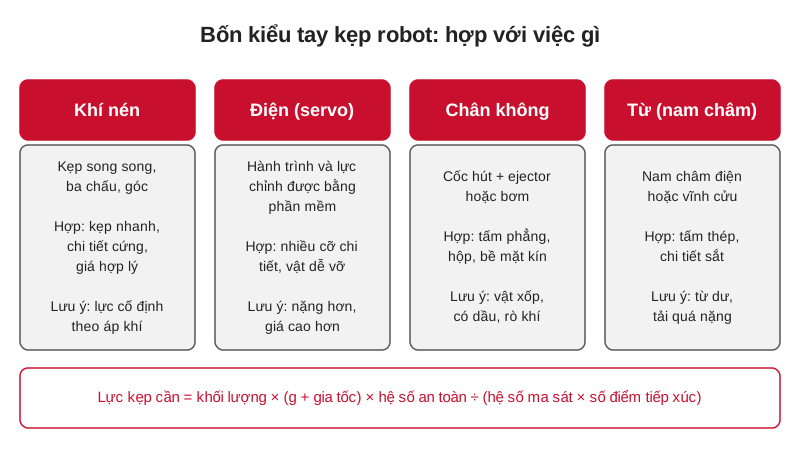
Tay kẹp robot: chọn và thiết kế end effector, tính lực kẹp và tải trọng cổ tay
Trả lời nhanh: tay kẹp robot (gọi tiếng Anh là gripper, cả cụm gắn ở cổ tay gọi là end effector) nên chọn theo ba thứ: hình dạng và vật liệu chi tiết, nhịp máy và tải…
Đọc bài · 11 phút 0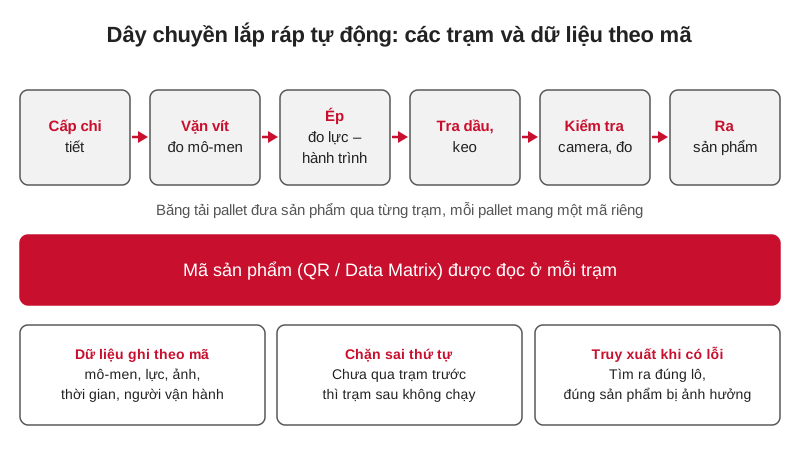
Tự động hóa dây chuyền lắp ráp: trạm vặn vít, ép, tra dầu keo, kiểm tra và truy xuất
Trả lời nhanh: tự động hóa dây chuyền lắp ráp nên đi theo thứ tự: chọn trạm gây đau nhất (chậm, nhiều lỗi, nặng nhọc hoặc mất an toàn) để làm trước, nhưng ngay từ đầu…
Đọc bài · 10 phút 0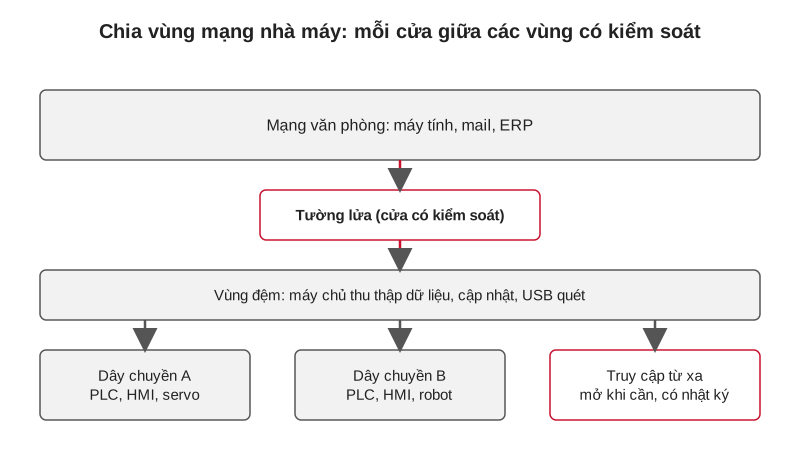
Bảo mật mạng nhà máy: tách mạng văn phòng và mạng máy, USB, mật khẩu, sao lưu
Trả lời nhanh: bảo mật mạng nhà máy (phần mạng điều khiển máy, gọi là OT) bắt đầu bằng năm việc làm được ngay: tách mạng văn phòng khỏi mạng máy, kiểm soát USB và máy…
Đọc bài · 12 phút 0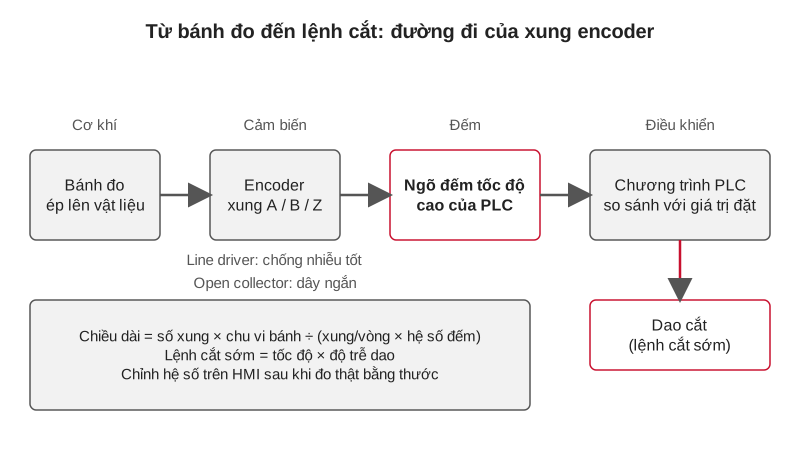
Encoder PLC: đếm xung tốc độ cao, đo chiều dài và cắt theo chiều dài
Trả lời nhanh: dùng encoder PLC là gắn encoder (cảm biến quay phát xung) vào bánh đo hoặc trục máy, đưa xung A/B vào ngõ đếm tốc độ cao của PLC, rồi đổi số xung đếm…
Đọc bài · 13 phút 0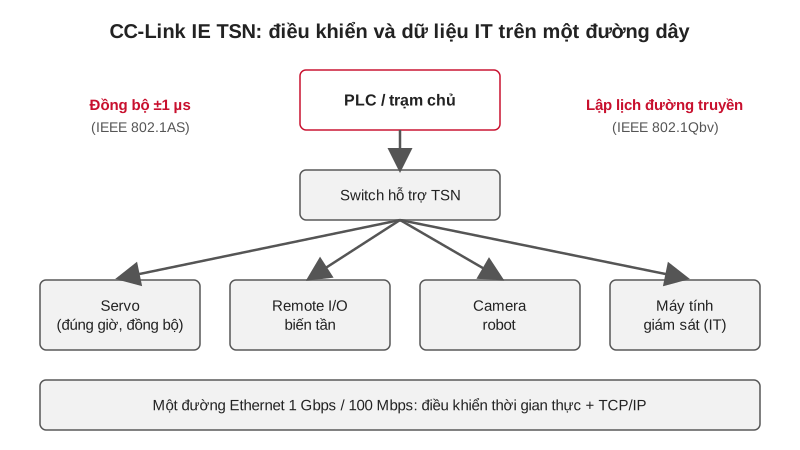
CC-Link IE TSN là gì? Khác CC-Link IE Field ở đâu, đi dây và cấu hình ra sao
Trả lời nhanh: cc-link ie tsn là mạng công nghiệp do hiệp hội CLPA phát triển, chạy trên Ethernet chuẩn có thêm công nghệ TSN (Time-Sensitive Networking – cho phép dữ…
Đọc bài · 9 phút 0
Cách đọc chương trình ladder máy Nhật: chú thích tiếng Nhật và bảng tra từ
Trả lời nhanh: muốn đọc chương trình ladder của máy Nhật, hãy đọc từ trái sang phải, từ trên xuống; phân biệt tiếp điểm thường mở và thường đóng; tra các từ chú thích…
Đọc bài · 12 phút 0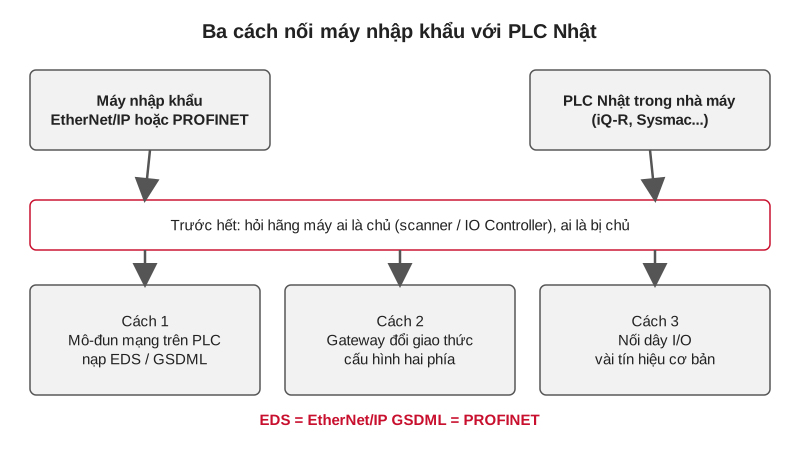
EtherNet/IP và PROFINET trên máy nhập khẩu: nối với PLC Nhật, file EDS/GSD, lỗi hay gặp
Trả lời nhanh: máy nhập từ châu Âu hoặc Mỹ thường dùng EtherNet/IP (phổ biến ở máy Mỹ) hoặc PROFINET (phổ biến ở máy Đức, châu Âu) để nói chuyện với bộ điều khiển của…
Đọc bài · 11 phút 0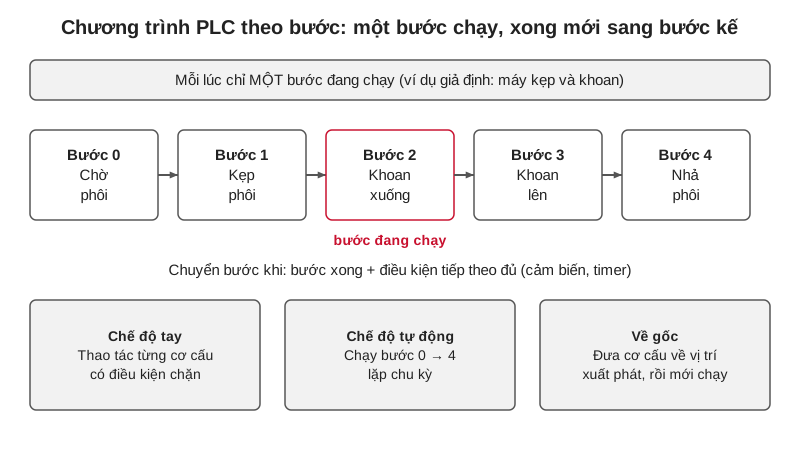
Lập trình PLC theo bước (SFC) cho máy tự động: tay, tự động, về gốc
Trả lời nhanh: lập trình PLC theo bước là viết chương trình để máy luôn ở đúng một bước (chờ phôi, kẹp, khoan xuống, khoan lên, nhả), xong bước này và đủ điều kiện mới…
Đọc bài · 9 phút 0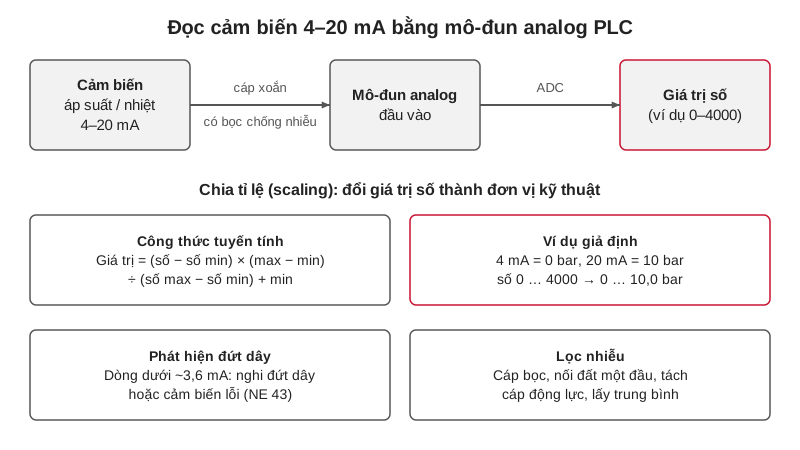
Module analog PLC: đọc cảm biến 4–20 mA, 0–10 V, chia tỉ lệ và chống nhiễu
Trả lời nhanh: module analog PLC đọc tín hiệu liên tục từ cảm biến, thường 4–20 mA hoặc 0–10 V, rồi đổi thành một số (ví dụ 0 đến 4000) để chương trình dùng. Việc cần…
Đọc bài · 10 phút 0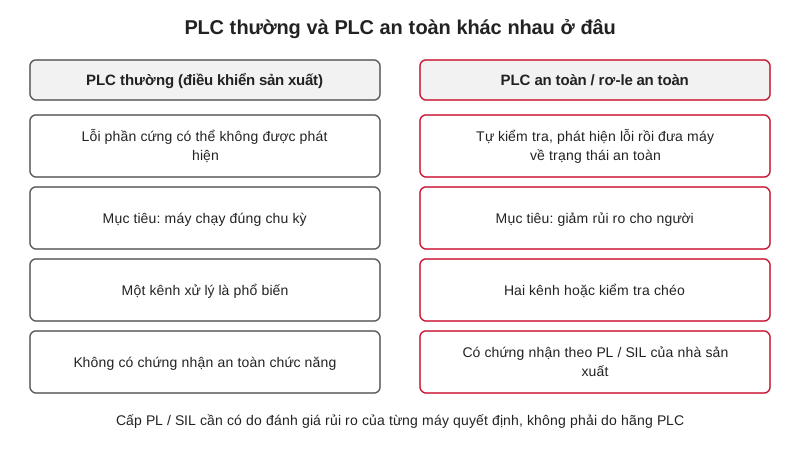
PLC an toàn (safety PLC): khi nào cần, khác PLC thường, PL và SIL
Trả lời nhanh: PLC an toàn là bộ điều khiển có khả năng tự kiểm tra, phát hiện lỗi bên trong và đưa máy về trạng thái an toàn, được chứng nhận theo ISO 13849-1 (PL a…
Đọc bài · 9 phút 0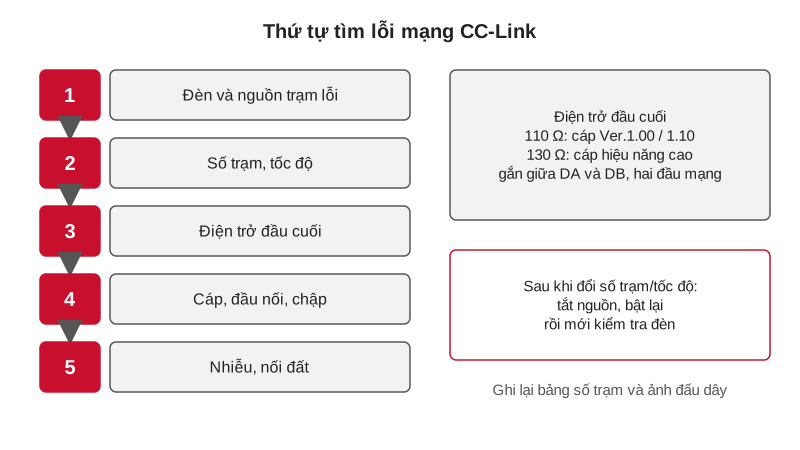
Lỗi mạng CC-Link: trạm mất kết nối, đèn ERR, điện trở đầu cuối, trùng số trạm
Trả lời nhanh: khi gặp lỗi mạng cc-link (một trạm mất kết nối, đèn ERR sáng hoặc chớp), hãy kiểm tra theo thứ tự: nguồn và đèn của trạm lỗi, số trạm có bị trùng không…
Đọc bài · 10 phút 0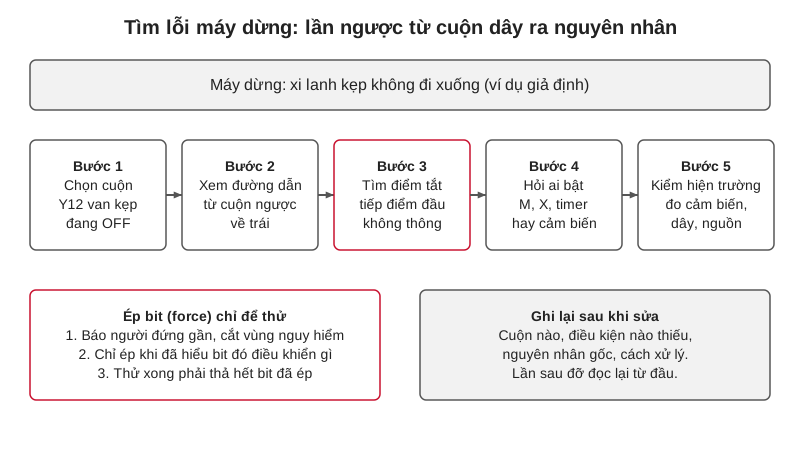
Tìm lỗi máy bằng PLC: lần ngược từ cuộn dây khi máy dừng (giám sát online)
Trả lời nhanh: để tìm lỗi máy bằng PLC, nối máy tính vào PLC khi máy đang bật, mở ladder ở chế độ giám sát online, chọn cuộn dây của chuyển động đang không chạy rồi lần…
Đọc bài · 10 phút 0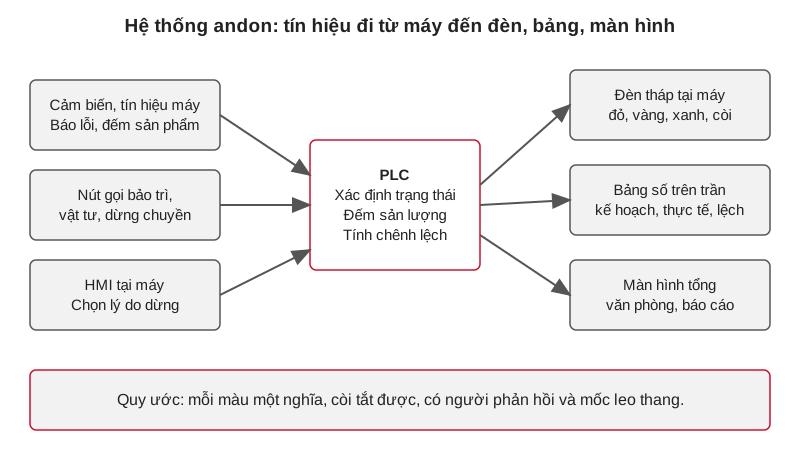
Bảng andon hiển thị trạng thái dây chuyền: đèn tháp, bảng số, gọi bảo trì
Trả lời nhanh: bảng andon là bộ phận báo cho cả xưởng biết dây chuyền đang chạy hay đang gặp sự cố, ngay tại chỗ và nhìn từ xa. Một hệ thống andon thường gồm ba lớp:…
Đọc bài · 10 phút 0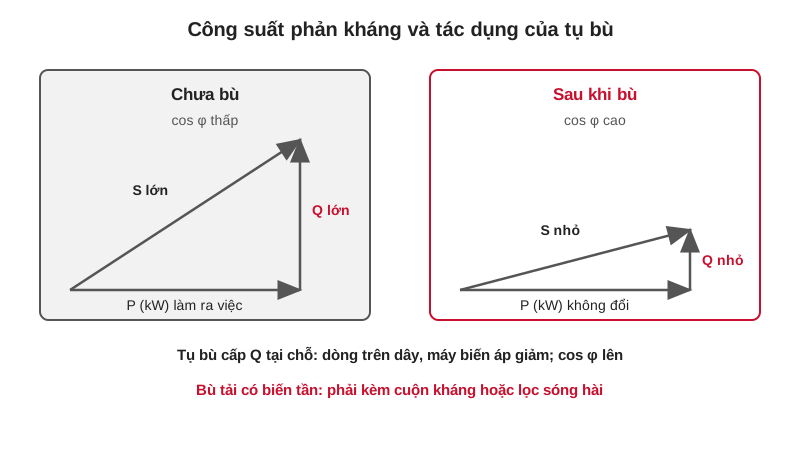
Bù công suất phản kháng: tủ bù, bị phạt cos φ và bù khi có biến tần
Trả lời nhanh: bù công suất phản kháng là lắp tụ bù (thường trong một tủ bù tự động) để nhà máy tự cấp phần điện phản kháng mà động cơ, máy biến áp cần, thay vì kéo từ…
Đọc bài · 11 phút 0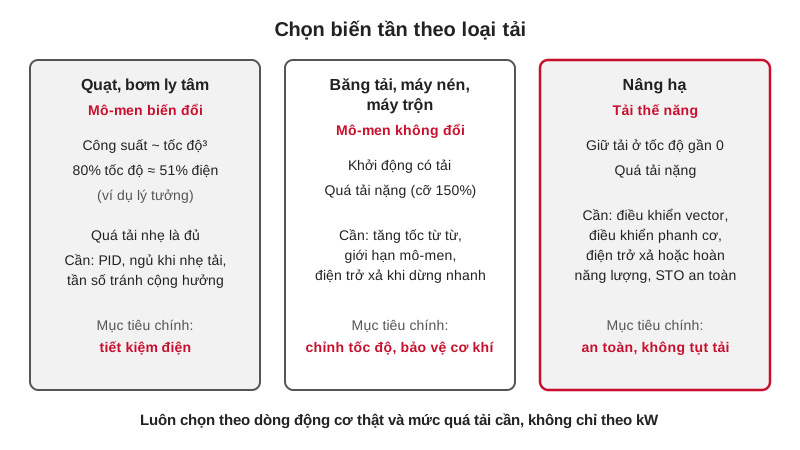
Chọn biến tần cho bơm, quạt, băng tải, nâng hạ theo loại tải
Trả lời nhanh: để chọn biến tần đúng, trước hết xác định tải thuộc loại nào. Quạt, bơm ly tâm là tải mô-men biến đổi, ít khi quá tải nên chọn mức quá tải nhẹ (cỡ…
Đọc bài · 12 phút 0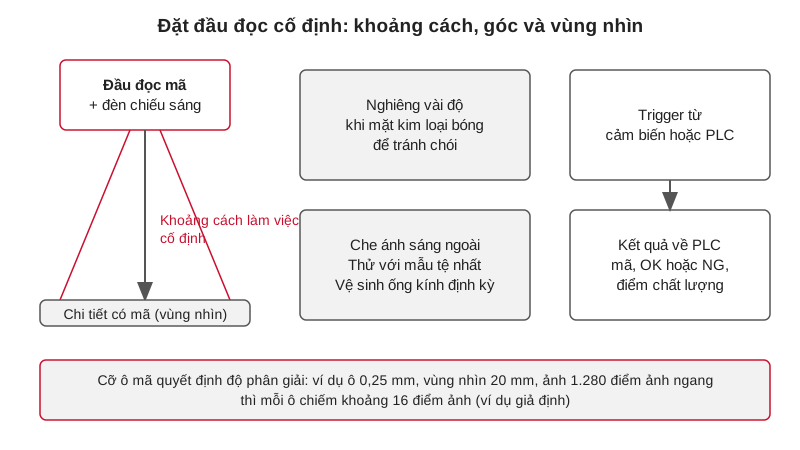
Đầu đọc mã vạch cố định trên dây chuyền: chọn, đặt vị trí và cài đặt
Trả lời nhanh: để chọn đầu đọc mã vạch cố định cho dây chuyền, hãy trả lời năm câu hỏi theo thứ tự: mã gì và cỡ ô nhỏ nhất bao nhiêu, mã nằm trên vật liệu nào (giấy…
Đọc bài · 11 phút 0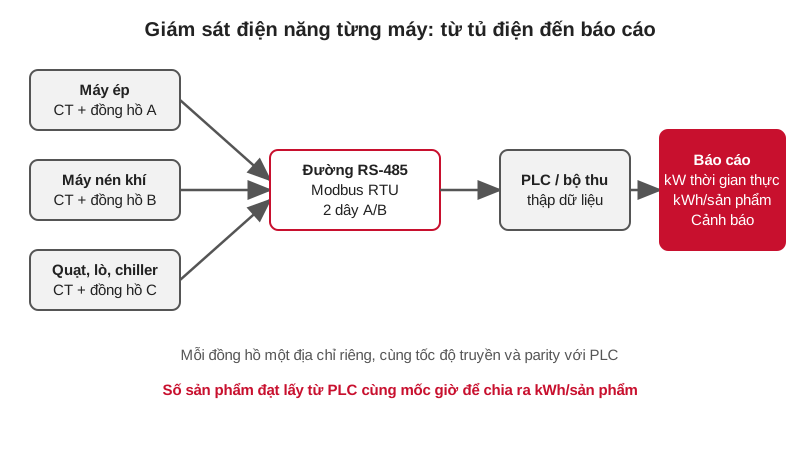
Giám sát điện năng từng máy bằng đồng hồ điện đa năng: Modbus, kWh/sản phẩm
Trả lời nhanh: giám sát điện năng từng máy nghĩa là gắn một đồng hồ điện đa năng (đo điện áp, dòng, kW, kWh) vào đầu cấp điện của mỗi máy hoặc mỗi xưởng, đọc số liệu về…
Đọc bài · 12 phút 0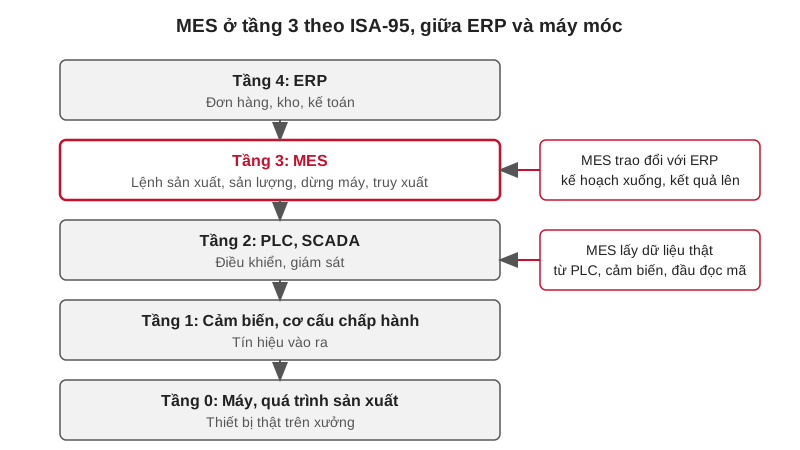
Hệ thống MES nhỏ cho nhà máy Việt Nam: làm từng bước, bắt đầu từ đâu
Trả lời nhanh: hệ thống MES (Manufacturing Execution System – hệ thống điều hành sản xuất) là phần mềm nằm giữa ERP (kế toán, đơn hàng, kho) và máy móc trên xưởng. Nó…
Đọc bài · 9 phút 0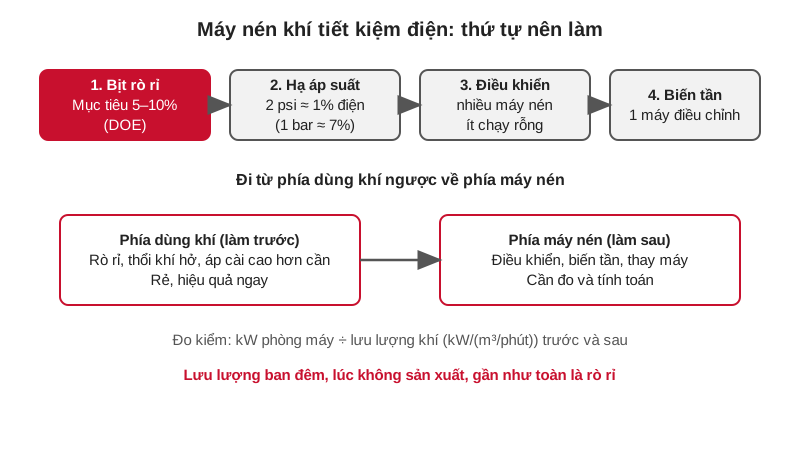
Máy nén khí tiết kiệm điện: rò rỉ, giảm áp, điều khiển nhiều máy, biến tần
Trả lời nhanh: muốn máy nén khí tiết kiệm điện thì làm theo thứ tự: (1) tìm và bịt rò rỉ, vì hệ thống kém bảo trì có thể mất 20–30% lượng khí nén sản xuất ra; (2) hạ áp…
Đọc bài · 13 phút 0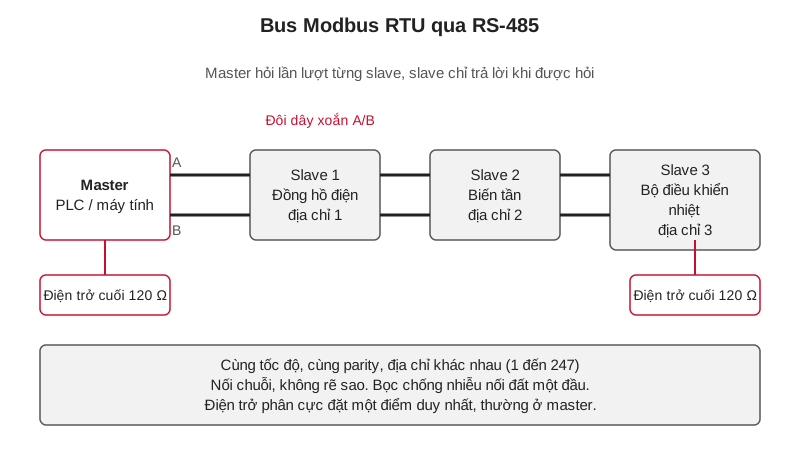
Modbus RTU và Modbus TCP: đọc đồng hồ điện, biến tần, bộ điều khiển nhiệt
Trả lời nhanh: Modbus RTU là cách một thiết bị chủ (master – thường là PLC hoặc máy tính công nghiệp) hỏi lần lượt từng thiết bị phụ (slave – đồng hồ điện, biến tần, bộ…
Đọc bài · 13 phút 0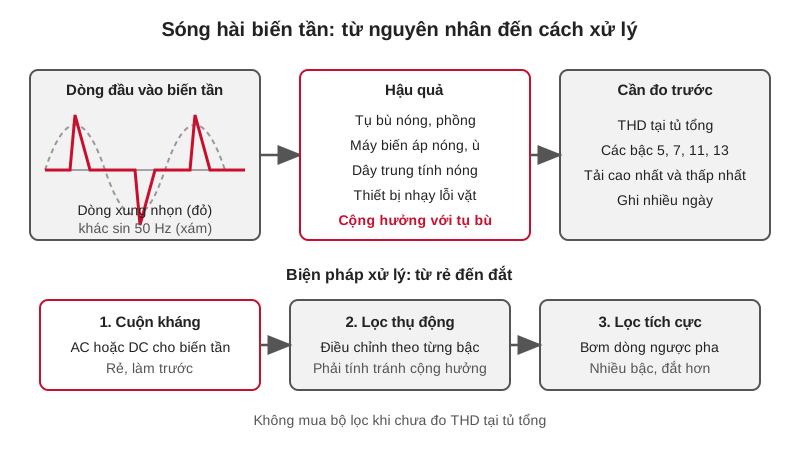
Sóng hài biến tần: ảnh hưởng, cuộn kháng, lọc sóng hài và cách đo THD
Trả lời nhanh: sóng hài biến tần là dòng điện méo, không còn hình sin, do bộ chỉnh lưu ở đầu vào biến tần chỉ lấy điện theo những xung ngắn. Dòng méo này làm nóng và…
Đọc bài · 11 phút 0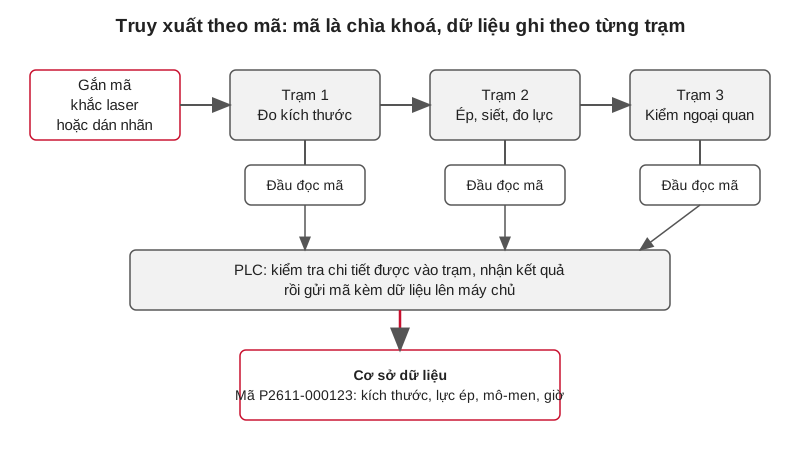
Truy xuất nguồn gốc sản phẩm bằng mã QR, DataMatrix trên dây chuyền
Trả lời nhanh: truy xuất nguồn gốc sản phẩm trên dây chuyền nghĩa là mỗi sản phẩm (hoặc mỗi lô) có một mã định danh duy nhất được khắc hoặc dán lên, và ở mỗi trạm máy…
Đọc bài · 10 phút 0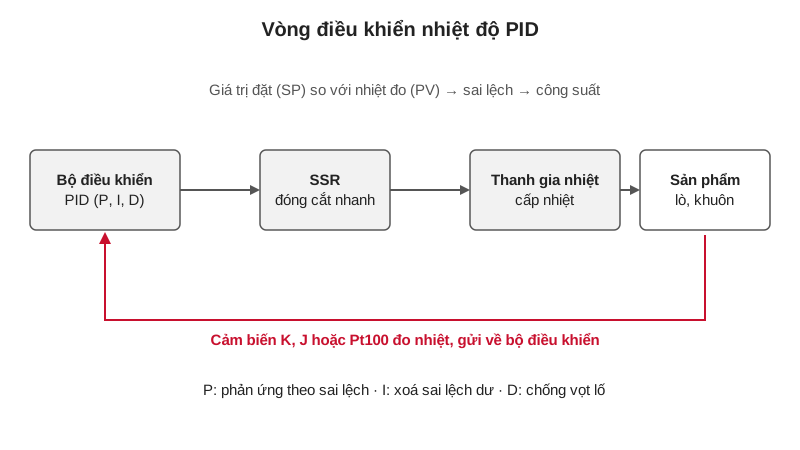
Bộ điều khiển nhiệt độ PID: cài đặt, auto-tuning và lỗi hay gặp
Trả lời nhanh: bộ điều khiển nhiệt độ PID đọc nhiệt độ từ cảm biến (K, J hoặc Pt100), so với giá trị đặt rồi điều chỉnh công suất gia nhiệt bằng ba thành phần P, I, D.…
Đọc bài · 12 phút 0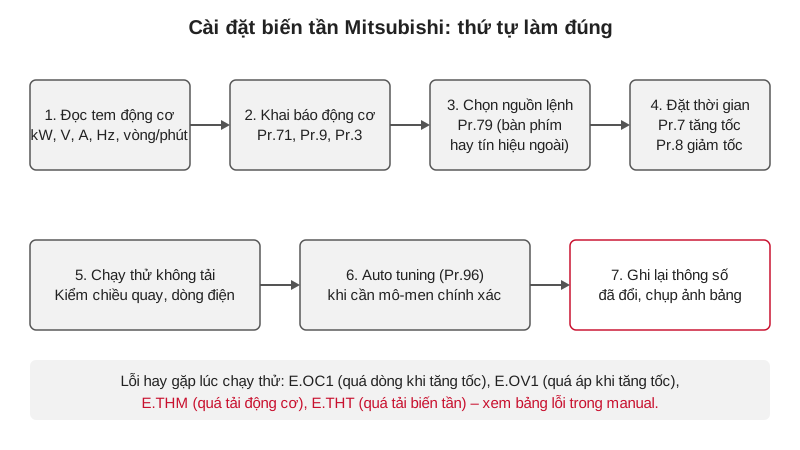
Cài đặt biến tần Mitsubishi FR-E800, FR-A800: thông số cơ bản cần biết
Trả lời nhanh: cài đặt biến tần Mitsubishi FR-E800 hay FR-A800 cần làm đúng thứ tự: đọc tem động cơ, khai báo động cơ (Pr.71, Pr.9), chọn nơi ra lệnh chạy (Pr.79), đặt…
Đọc bài · 13 phút 0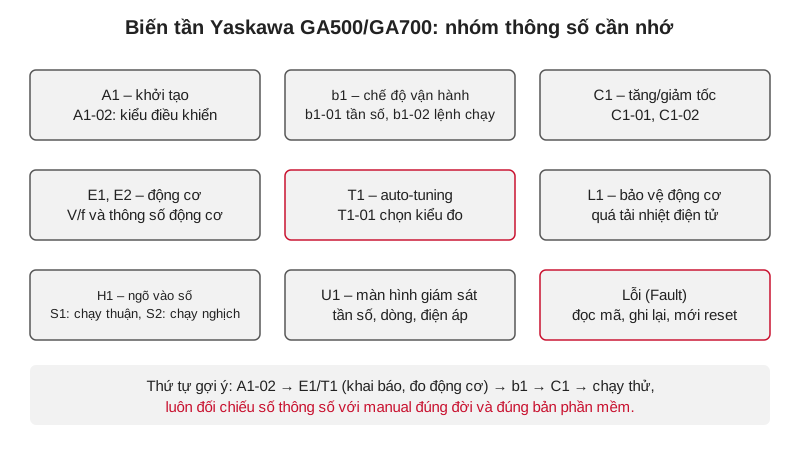
Cài đặt biến tần Yaskawa GA500, GA700: thông số cơ bản và auto-tuning
Trả lời nhanh: cài đặt biến tần Yaskawa GA500 hay GA700 theo thứ tự: chọn kiểu điều khiển (A1-02), khai báo động cơ từ tem (nhóm E1), chạy auto-tuning (nhóm T1) nếu…
Đọc bài · 11 phút 0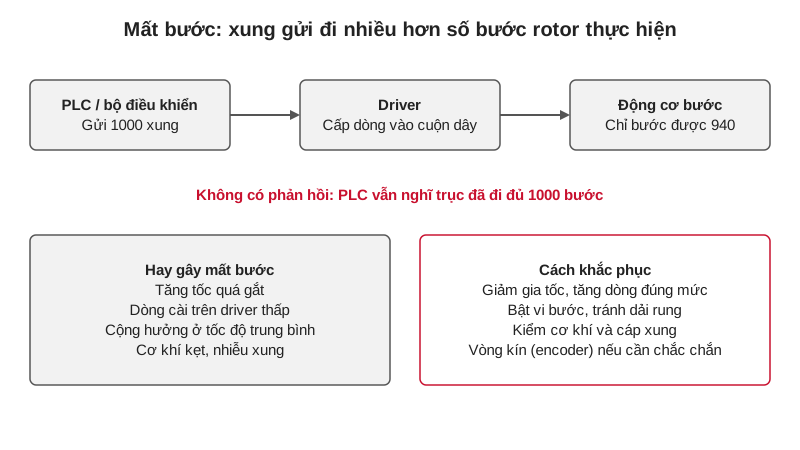
Động cơ bước mất bước: nguyên nhân và cách khắc phục
Trả lời nhanh: động cơ bước mất bước khi mô-men động cơ ở tốc độ đó nhỏ hơn mô-men cần để kéo tải và tăng tốc, nên rotor “trượt” khỏi từ trường của driver mà PLC không…
Đọc bài · 11 phút 0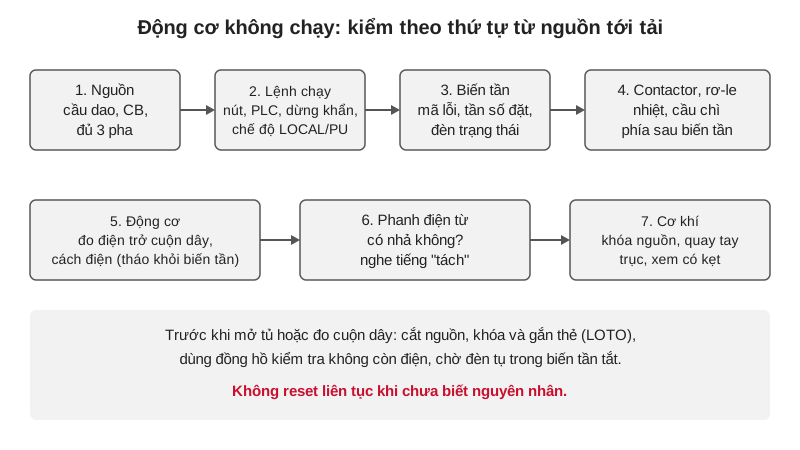
Động cơ không chạy: quy trình kiểm tra khi biến tần báo lỗi hoặc không báo gì
Trả lời nhanh: khi động cơ không chạy, đừng thay linh kiện vội. Kiểm theo thứ tự từ nguồn tới tải: (1) nguồn điện, (2) lệnh chạy, (3) biến tần có báo lỗi không, (4)…
Đọc bài · 10 phút 0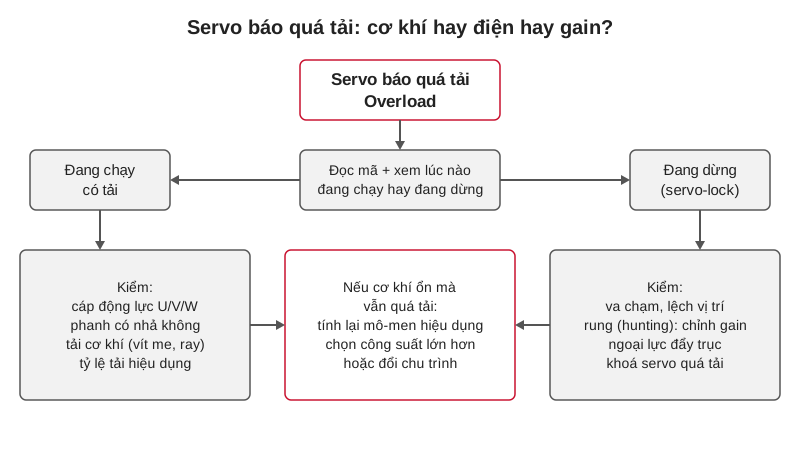
Servo báo quá tải: nguyên nhân cơ khí, chọn công suất và gain
Trả lời nhanh: khi servo báo quá tải, nguyên nhân thường nằm ở máy chứ không phải ở servo: cơ khí chạy nặng (vít me, thanh trượt kẹt, thiếu mỡ), phanh điện từ chưa nhả…
Đọc bài · 11 phút 0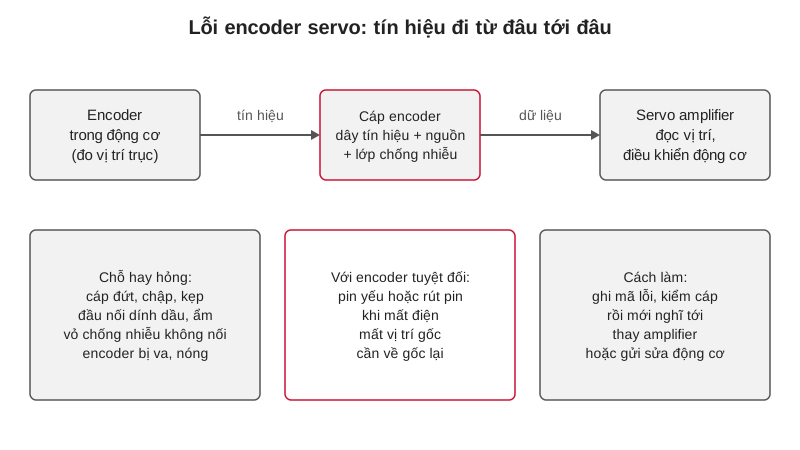
Lỗi encoder servo: nguyên nhân thường gặp và cách xử lý
Trả lời nhanh: lỗi encoder servo thường do cáp encoder (đứt ngầm, chập, đầu nối lỏng hoặc dính dầu), nhiễu (vỏ chống nhiễu không nối đất), pin encoder tuyệt đối yếu…
Đọc bài · 11 phút 0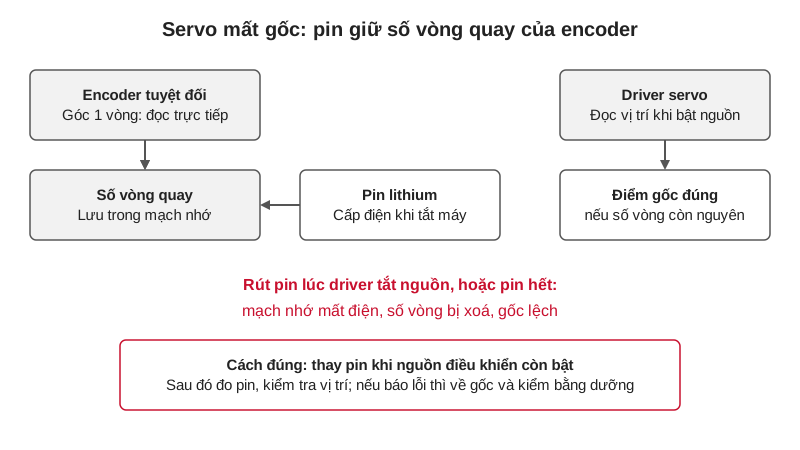
Servo mất gốc: nguyên nhân do pin encoder tuyệt đối và cách lập lại gốc
Trả lời nhanh: servo mất gốc xảy ra khi driver mất số vòng quay mà encoder tuyệt đối đang nhớ, thường vì pin hết, pin bị rút hoặc cáp pin đứt khi driver tắt nguồn. Máy…
Đọc bài · 12 phút 0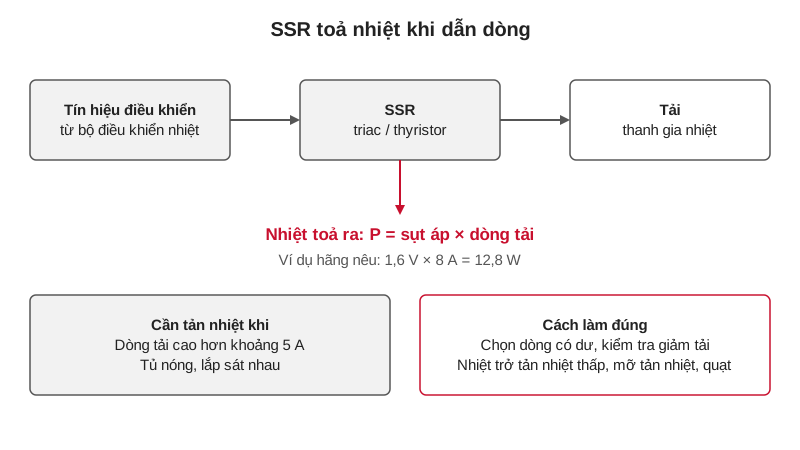
Relay bán dẫn SSR: chọn dòng, tải điện trở/cảm và tản nhiệt
Trả lời nhanh: relay bán dẫn SSR (solid state relay) đóng cắt tải bằng linh kiện bán dẫn, không có tiếp điểm cơ khí, nên đóng cắt nhanh, không mòn và hợp với điều khiển…
Đọc bài · 13 phút 0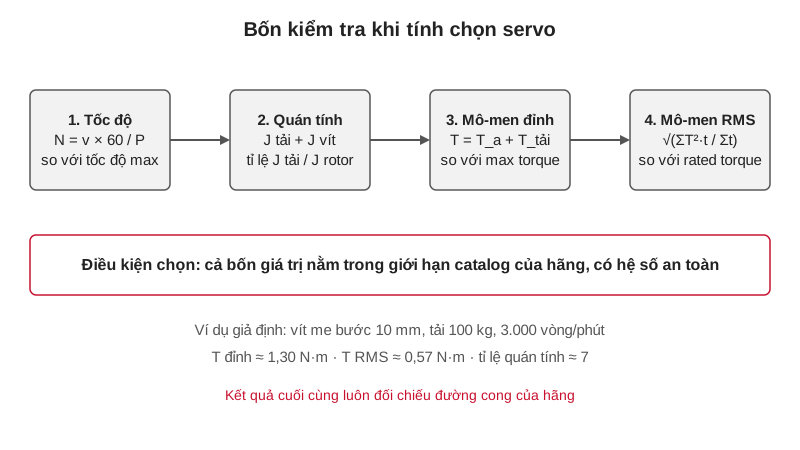
Tính chọn động cơ servo cho vít me bi: mô-men, quán tính, tốc độ
Trả lời nhanh: tính chọn động cơ servo gồm bốn việc: tính tốc độ cần thiết, tính mô-men đỉnh lúc tăng tốc, tính mô-men hiệu dụng cả chu kỳ, rồi so quán tính tải với…
Đọc bài · 13 phút 0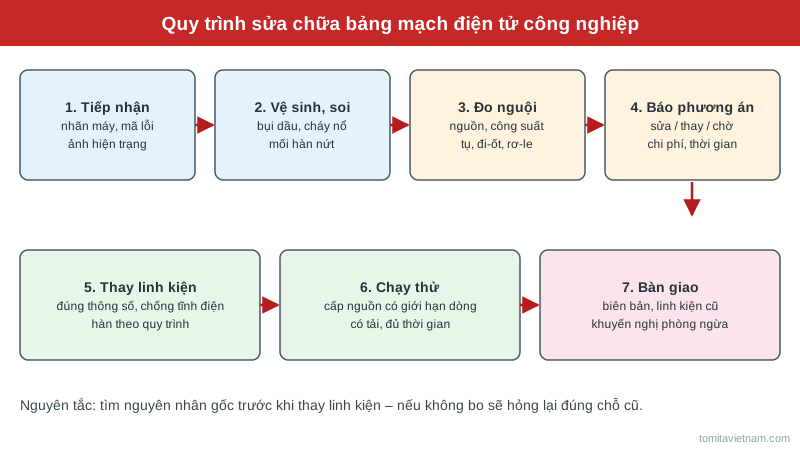
Dịch vụ sửa chữa bảng mạch điện tử công nghiệp: quy trình, hạng mục sửa được và khi nào nên thay mới
Sửa chữa bảng mạch điện tử công nghiệp là việc nhà máy nào cũng gặp khi máy đã chạy trên mười năm: bo nguồn chết, bo điều khiển treo, biến tần báo lỗi, màn hình liệt…
Đọc bài · 12 phút 0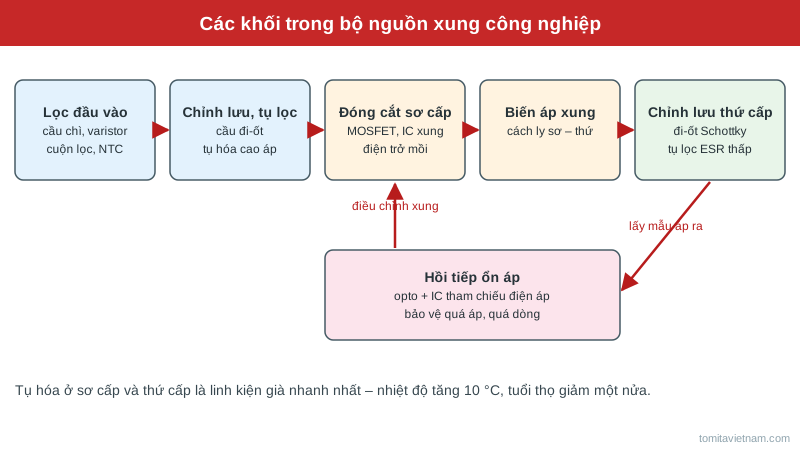
Sửa bộ nguồn xung công nghiệp 24 V: tụ phồng, mất áp, sụt áp khi có tải và cách xử lý
Sửa bộ nguồn xung công nghiệp là hạng mục phổ biến nhất trong sửa chữa điện tử nhà máy, vì nguồn 24 V nuôi toàn bộ PLC, cảm biến, van điện từ và màn hình: nguồn yếu thì…
Đọc bài · 10 phút 0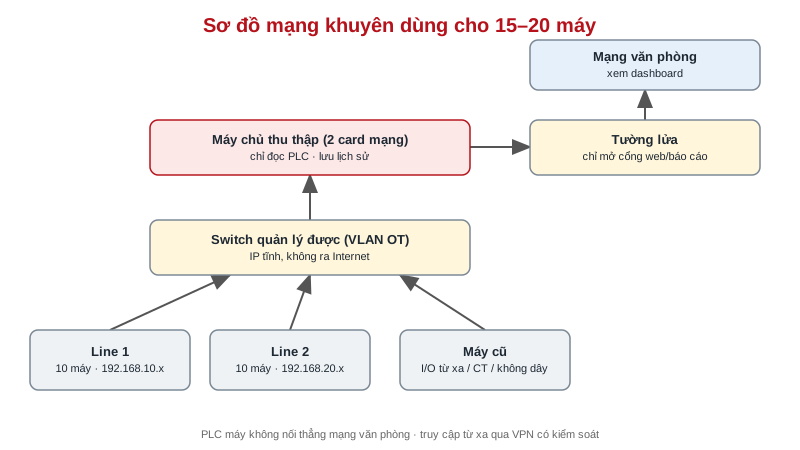
Triển khai giám sát dây chuyền 15–20 máy: khảo sát, máy cũ, mạng, lộ trình
Triển khai giám sát dây chuyền 15–20 máy nhiều hãng PLC thường thất bại không phải vì công nghệ, mà vì bỏ qua khảo sát, quên những máy cũ không có cổng mạng, nối PLC…
Đọc bài · 9 phút 0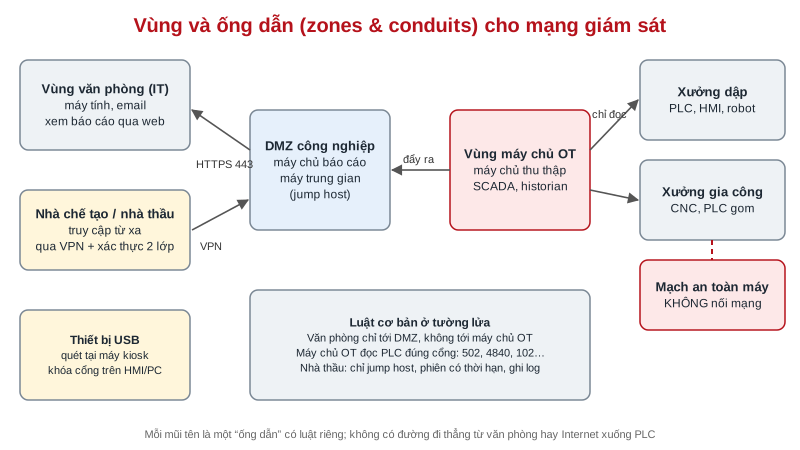
An ninh mạng OT cho nhà máy theo tinh thần IEC 62443
An ninh mạng OT trở thành việc thật khi hệ thống giám sát nối hàng trăm máy với mạng văn phòng và Internet. Trước đây mỗi máy là một ốc đảo; giờ một máy tính nhiễm mã…
Đọc bài · 7 phút 0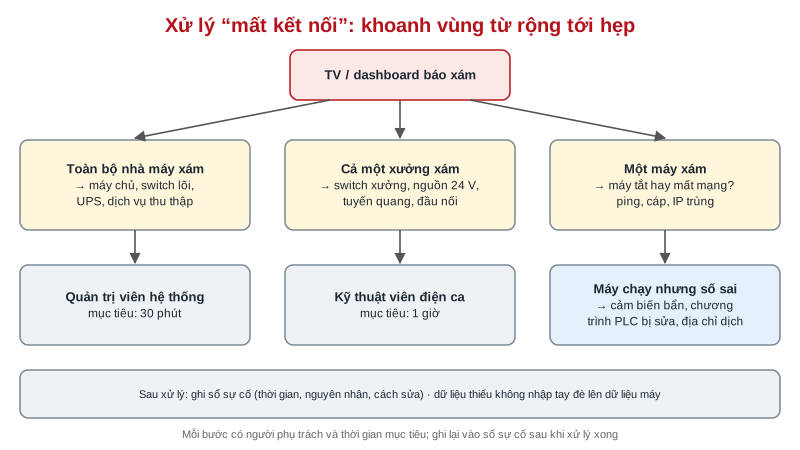
Vận hành hệ thống giám sát nhà máy sau bàn giao: người, quy trình, sổ tay
Vận hành hệ thống giám sát nhà máy sau bàn giao mới là phần quyết định dự án sống hay chết. Mẫu hình hay gặp: sáu tháng sau nghiệm thu, một phần ba số máy trên màn hình…
Đọc bài · 7 phút 0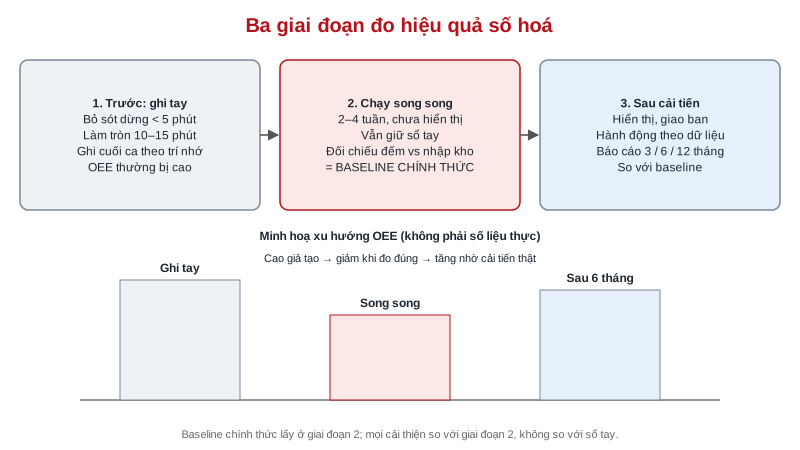
Đo hiệu quả trước và sau số hoá: baseline, KPI, đối chiếu số liệu, báo cáo
Đo hiệu quả trước và sau số hoá nghe đơn giản nhưng nhiều dự án lại kết thúc bằng một nghịch lý: sau khi lắp hệ giám sát, OEE trên màn hình thấp hơn con số ghi tay…
Đọc bài · 6 phút 0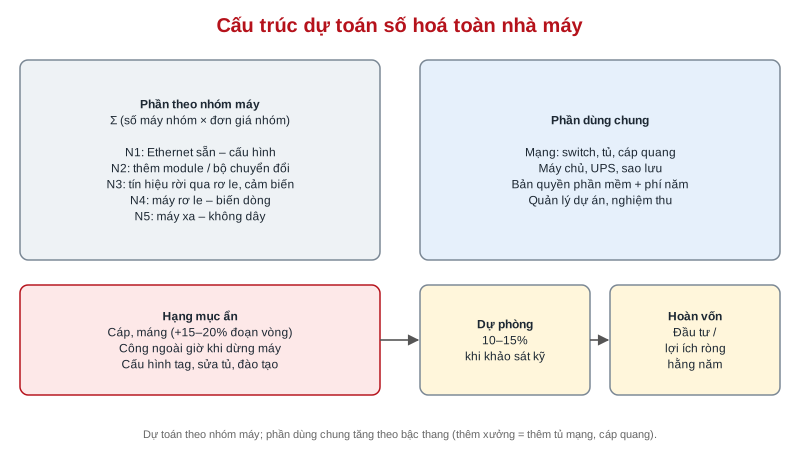
Dự toán chi phí số hoá nhà máy cũ: tính theo nhóm máy, hạng mục ẩn và lợi ích
Dự toán chi phí số hoá nhà máy cũ sai lệch nhiều nhất không phải ở giá thiết bị mà ở những hạng mục không ai ghi vào: cáp đi qua hai xưởng, công làm ngoài giờ khi máy…
Đọc bài · 6 phút 0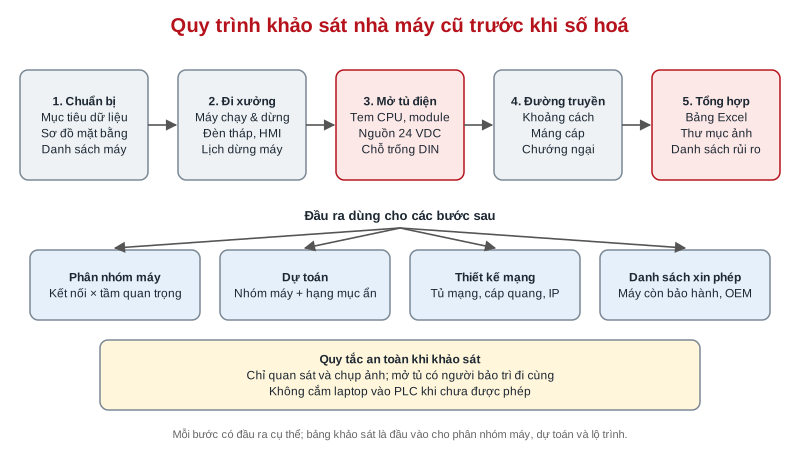
Khảo sát nhà máy cũ trước khi số hoá: checklist đi xưởng và biểu mẫu
Khảo sát nhà máy cũ là bước quyết định 70% độ chính xác của dự toán và lịch triển khai giám sát. Một buổi đi xưởng làm vội thường bỏ sót máy không có cổng truyền thông…
Đọc bài · 8 phút 0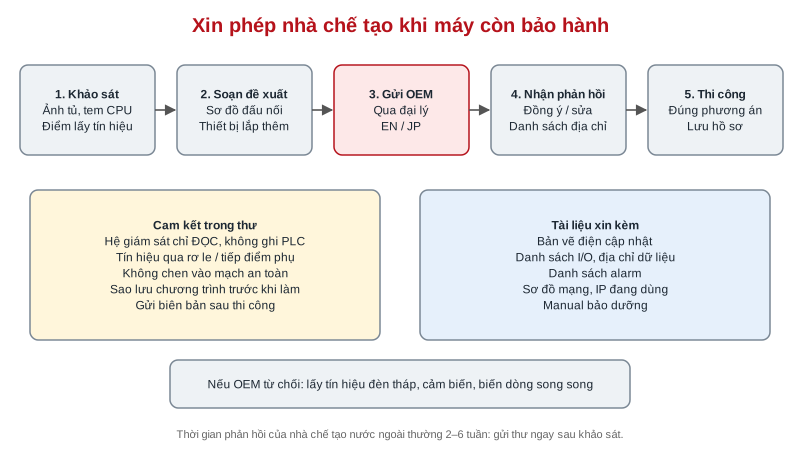
Làm việc với nhà chế tạo máy khi số hoá: bảo hành, quyền sửa chương trình, tài liệu
Làm việc với nhà chế tạo máy là phần ít được nói tới nhưng quyết định tiến độ số hoá ở nhiều nhà máy. Máy còn bảo hành mà tự ý thêm module có thể mất quyền bảo hành…
Đọc bài · 7 phút 0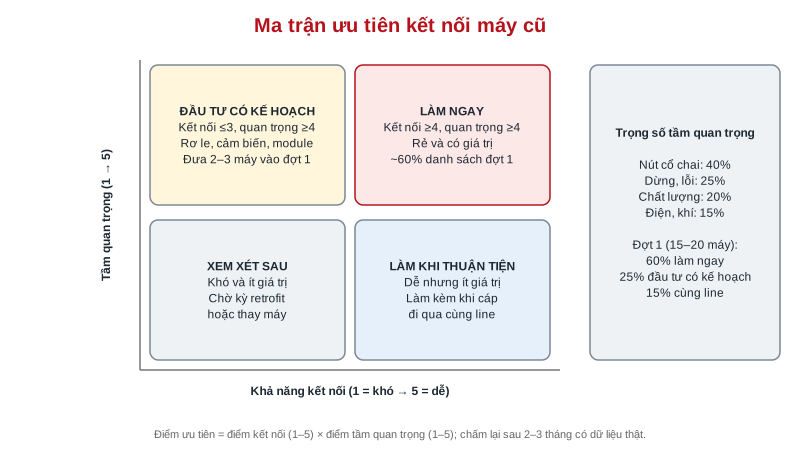
Phân nhóm máy cũ: chấm điểm để chọn máy ưu tiên kết nối giám sát
Phân nhóm máy cũ theo điểm số giúp trả lời câu hỏi mà ban giám đốc nào cũng hỏi: làm máy nào trước. Nhà máy 80 máy không thể kết nối cùng lúc, và nếu chọn sai, 3 tháng…
Đọc bài · 7 phút 0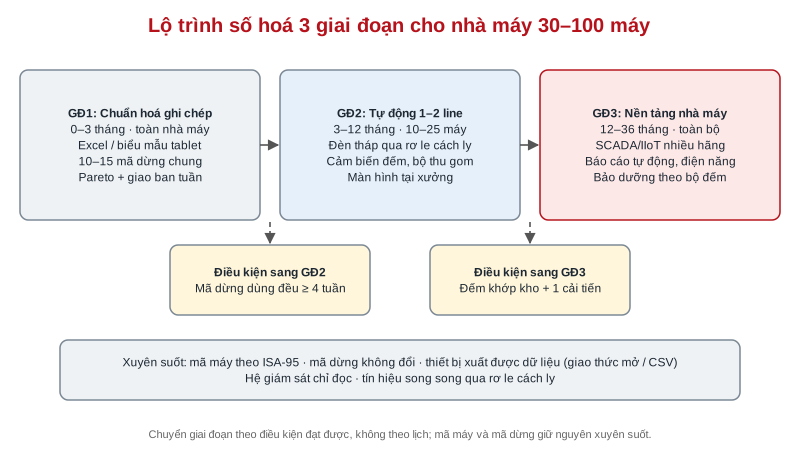
Số hoá từng bước cho nhà máy vừa và nhỏ: lộ trình 3 giai đoạn từ Excel tới SCADA
Số hoá nhà máy vừa và nhỏ không cần bắt đầu bằng một hệ SCADA lớn. Với nhà máy 30–100 máy, ngân sách mỗi năm có hạn và đội kỹ thuật chỉ vài người, cách bền nhất là đi 3…
Đọc bài · 6 phút 0Thước cặp, panme, đồng hồ so
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
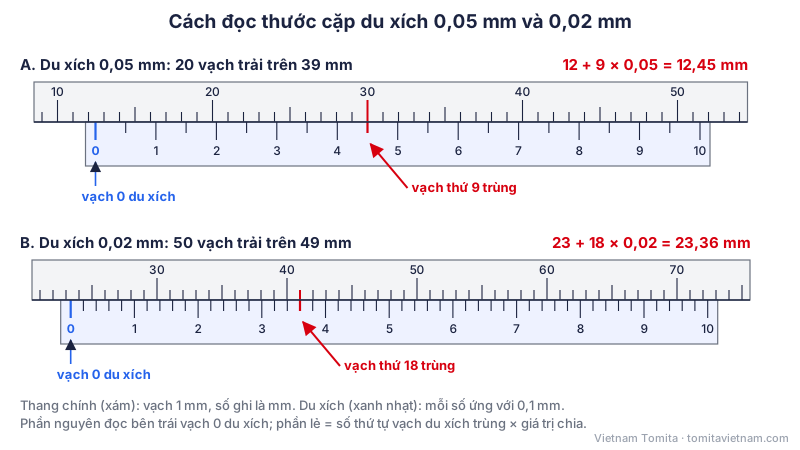
Cách đọc thước cặp, panme, đồng hồ so: nguyên lý, ví dụ đọc số và sai số thường gặp
Cách đọc thước cặp, panme và đồng hồ so đều theo một nguyên tắc: lấy phần nguyên trên thang chính rồi cộng phần lẻ đọc trên thang phụ (du xích, ống vi phân hoặc mặt…
Đọc bài · 13 phút 0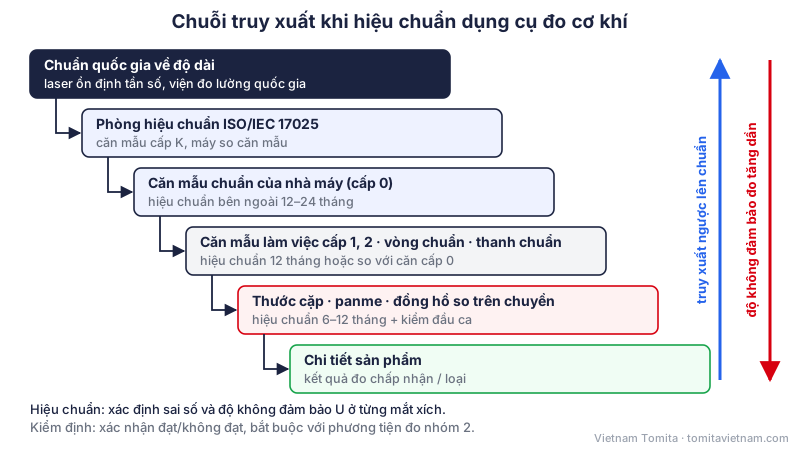
Hiệu chuẩn dụng cụ đo cơ khí: căn mẫu, kiểm panme, đồng hồ so và chu kỳ hiệu chuẩn
Hiệu chuẩn dụng cụ đo cơ khí là so số chỉ của thước cặp, panme, đồng hồ so với một chuẩn đã biết giá trị (thường là căn mẫu) để biết dụng cụ sai bao nhiêu, kèm độ không…
Đọc bài · 14 phút 0Máy tiện CNC
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
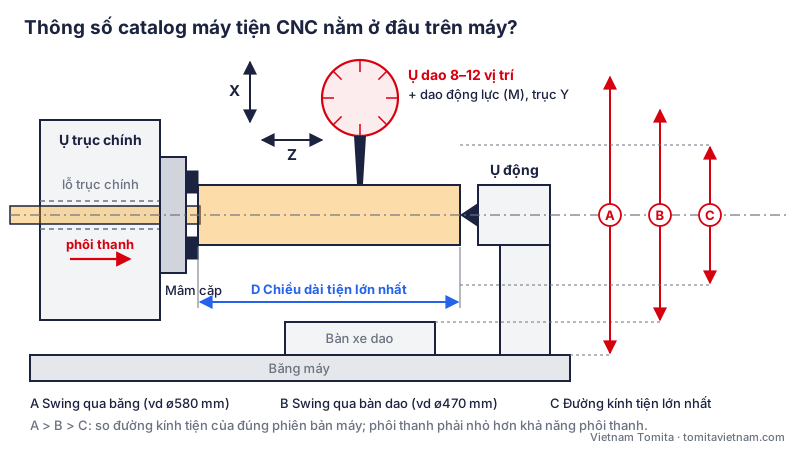
Cách chọn máy tiện CNC: đọc thông số catalog, chọn cấu hình và tính năng suất
Chọn máy tiện CNC đúng là chọn theo chi tiết: đường kính, chiều dài, vật liệu, nguyên công phay–khoan đi kèm và sản lượng, rồi mới đối chiếu thông số catalog. Bài này…
Đọc bài · 13 phút 0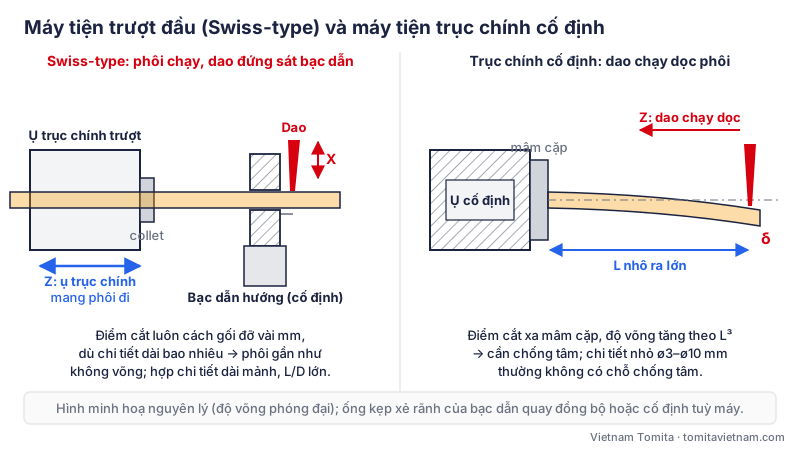
Máy tiện CNC trượt đầu (Swiss-type) là gì? So sánh với máy tiện trục chính cố định
Máy tiện CNC trượt đầu (Swiss-type, sliding headstock) là máy tiện tự động trong đó ụ trục chính kẹp phôi thanh và di chuyển dọc trục Z, đẩy phôi qua một bạc dẫn hướng…
Đọc bài · 13 phút 0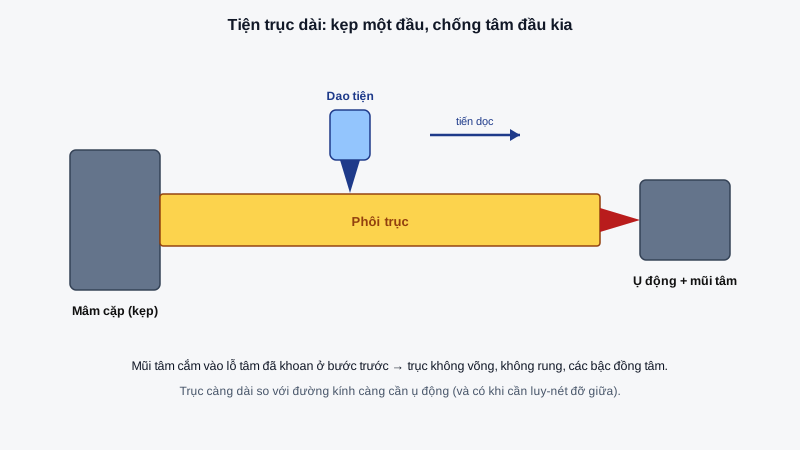
Máy tiện CNC gia công trục: hãng Nhật nào phổ biến, chọn loại nào – giải thích dễ hiểu
Sau bước khoan lỗ tâm, cây trục được đưa lên máy tiện CNC để gọt thành các bậc đường kính theo bản vẽ. Đây thường là bước tốn thời gian nhất của cả dây chuyền trục, nên…
Đọc bài · 8 phút 0
Máy khoan lỗ tâm (máy centering) phổ biến ở Nhật: hãng nào, chọn thế nào – giải thích dễ hiểu
Trong xưởng làm trục – trục động cơ, trục bánh răng, trục khuỷu, trục truyền động – bước đầu tiên sau khi cắt phôi thường là phay mặt đầu và khoan lỗ tâm. Máy làm việc…
Đọc bài · 9 phút 0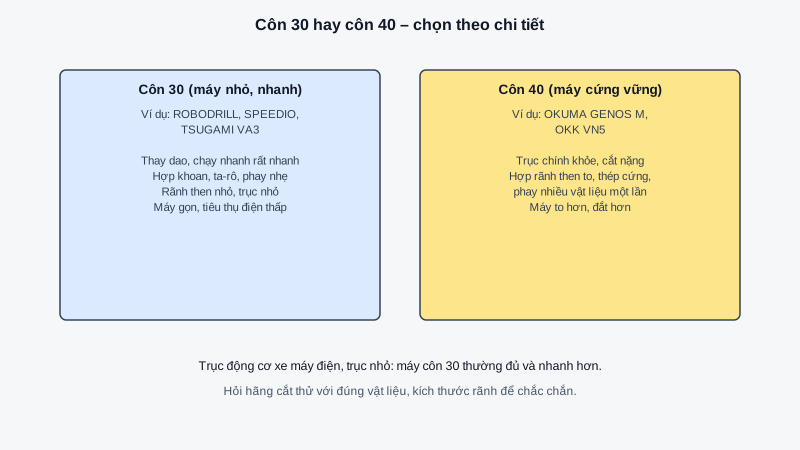
Trung tâm gia công nhỏ để phay rãnh then, khoan, ta-rô trên trục – hãng Nhật nào, chọn thế nào
Trên cây trục ngoài các bậc tròn còn có những chỗ không tròn: rãnh then để lắp then chống xoay, mặt vát, lỗ ngang, lỗ ren ở mặt đầu. Máy tiện thường không làm được…
Đọc bài · 7 phút 0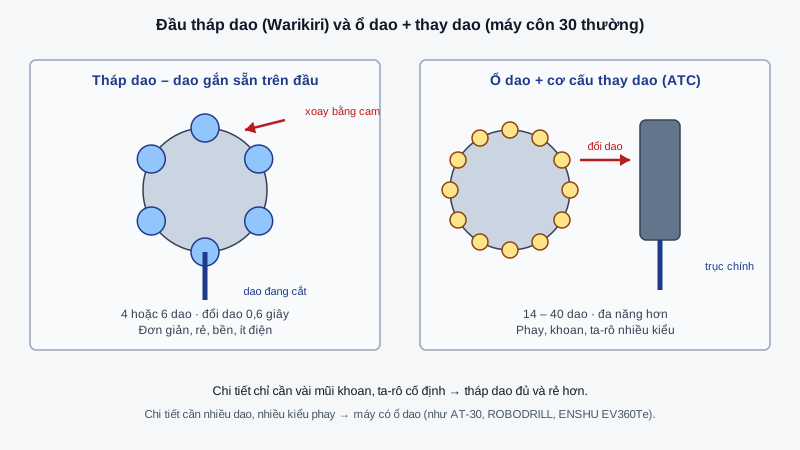
First Giken và máy Warikiri: máy khoan – ta-rô tháp dao cho dây chuyền, khác gì ROBODRILL – giải thích dễ hiểu
Trong nhà máy gia công chi tiết ô tô, xe máy có rất nhiều nguyên công chỉ là khoan lỗ, ta-rô ren và làm ba-via – lặp đi lặp lại hàng nghìn chiếc mỗi ngày. Dùng một máy…
Đọc bài · 8 phút 0Xem thêm 5 bài về Máy tiện CNC
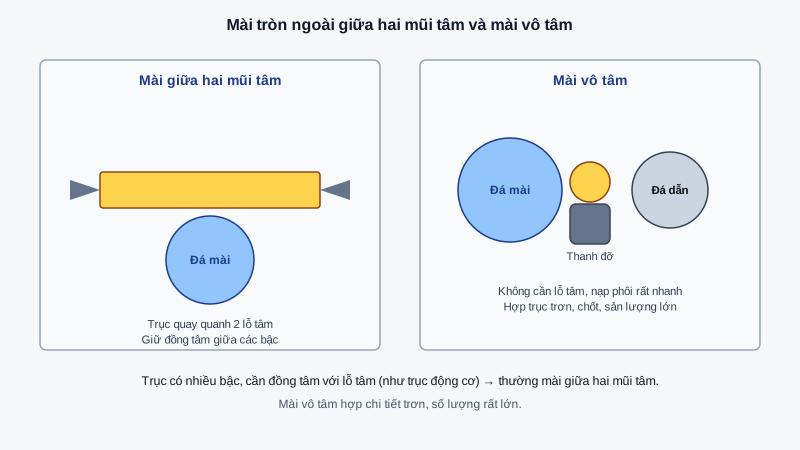
Máy mài tròn ngoài: các hãng Nhật phổ biến, chọn thế nào để mài trục – giải thích dễ hiểu
Mài tròn ngoài thường là bước gia công cuối cùng của cây trục: đá mài quay rất nhanh ăn đi lớp kim loại mỏng còn lại ở cổ lắp vòng bi, đưa đường kính, độ tròn và độ…
Đọc bài · 7 phút 0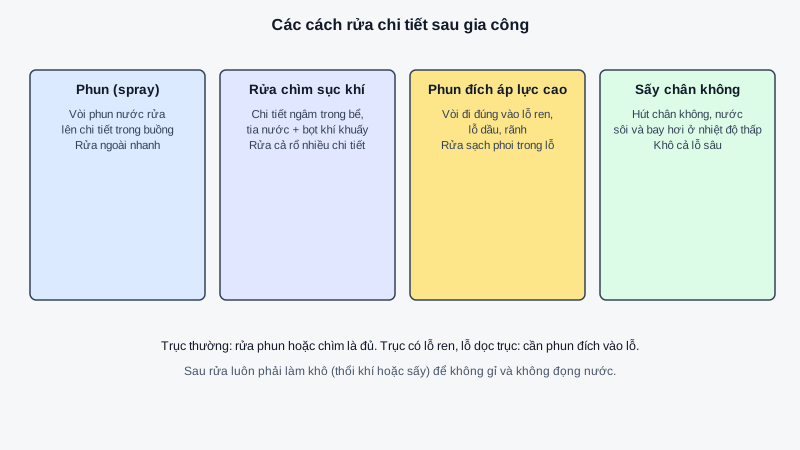
Máy rửa chi tiết sau gia công: các kiểu rửa, hãng Nhật, chọn loại nào – giải thích dễ hiểu
Chi tiết vừa ra khỏi máy tiện, máy phay, máy mài lúc nào cũng dính phoi, bột mài và dầu. Nếu không rửa sạch, phoi trong lỗ ren làm kẹt bulông, bột mài lọt vào vòng bi…
Đọc bài · 7 phút 0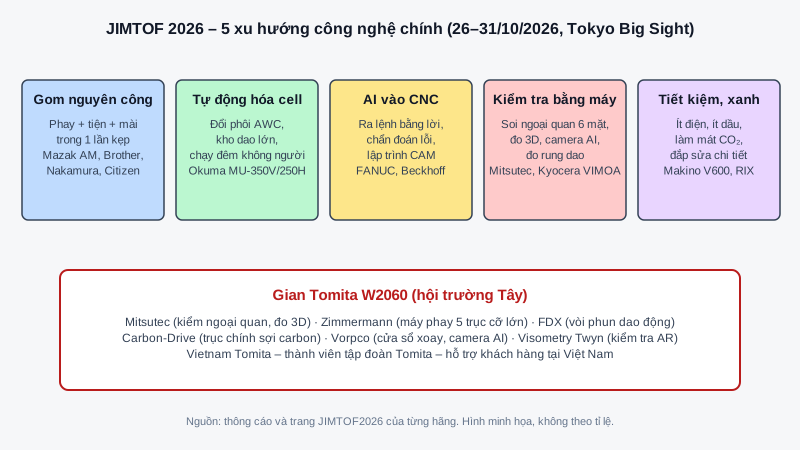
JIMTOF 2026 có gì mới: công nghệ máy công cụ Nhật Bản và gian Tomita W2060
JIMTOF 2026 (Hội chợ máy công cụ quốc tế Nhật Bản lần thứ 33) diễn ra từ 26 đến 31/10/2026 tại Tokyo Big Sight, với 1.134 công ty từ 22 nước và vùng lãnh thổ, 4.422…
Đọc bài · 10 phút 0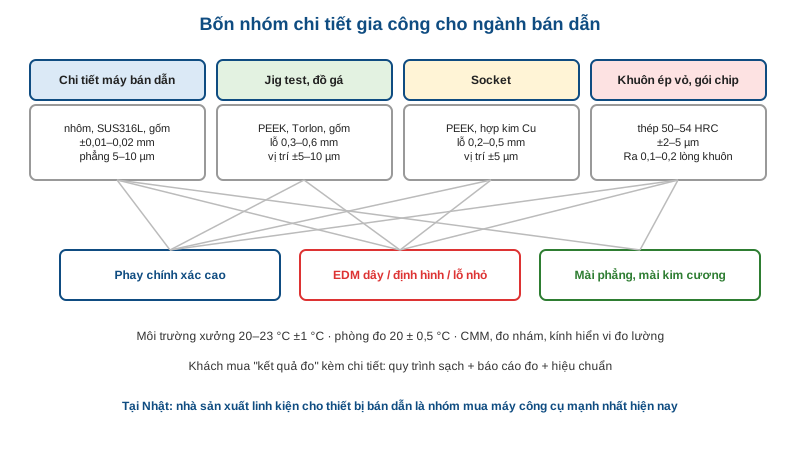
Gia công chính xác cho ngành bán dẫn: chi tiết máy bán dẫn, jig test, socket và khuôn vỏ – máy phay, EDM, mài nào
Gia công chính xác cho ngành bán dẫn là cửa vào thực tế nhất cho xưởng cơ khí Việt Nam muốn tham gia chuỗi chip: không phải làm chip, mà làm những chi tiết kim loại và…
Đọc bài · 12 phút 0
Mã lỗi CNC Mitsubishi M70, M80, M800: bảng alarm S, Z, Y, M, P và cách reset
Trả lời nhanh: mã lỗi CNC Mitsubishi M70, M80, M800 phân theo chữ cái đầu: S là servo/spindle (S01, S02, S03, S51, S52), Z là hệ thống và vị trí tuyệt đối (Z52, Z53…
Đọc bài · 14 phút 0Súng sơn, bơm sơn, tĩnh điện ASAHI SUNAC
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
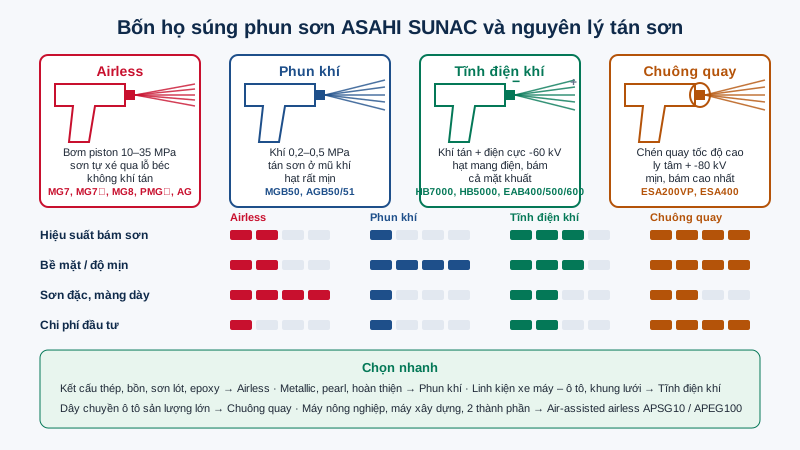
Súng phun sơn ASAHI SUNAC: airless, phun khí, tĩnh điện, chuông quay – chọn loại nào cho xưởng
Súng phun sơn ASAHI SUNAC (旭サナック, Aichi – Nhật Bản) là câu hỏi Vietnam Tomita nhận nhiều nhất từ xưởng sơn và nhà máy linh kiện: "đang dùng súng MG7 cần mua thêm"…
Đọc bài · 9 phút 0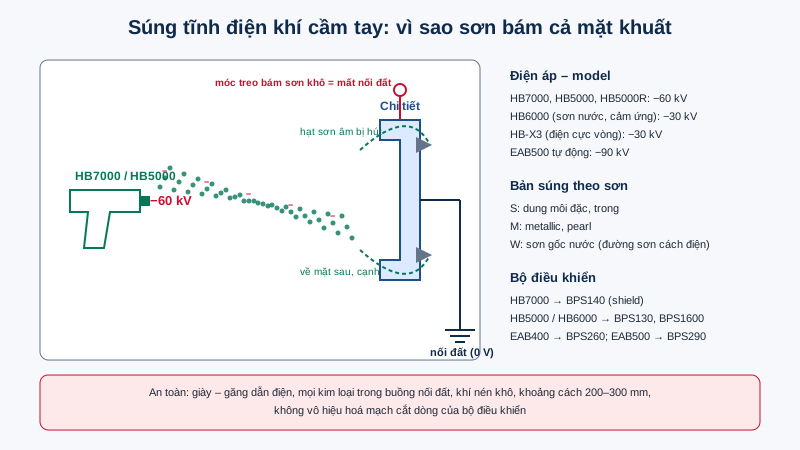
Súng sơn tĩnh điện cầm tay ASAHI SUNAC HB7000, HB5000, HB6000, HB-X3: nguyên lý, chọn bản S/M/W, bộ điều khiển
Súng sơn tĩnh điện cầm tay ASAHI SUNAC dòng HB là loại được hỏi nhiều nhất: HB5000 đã chạy trong nhà máy linh kiện xe máy, ô tô ở Việt Nam hơn chục năm, nay hãng ra…
Đọc bài · 8 phút 0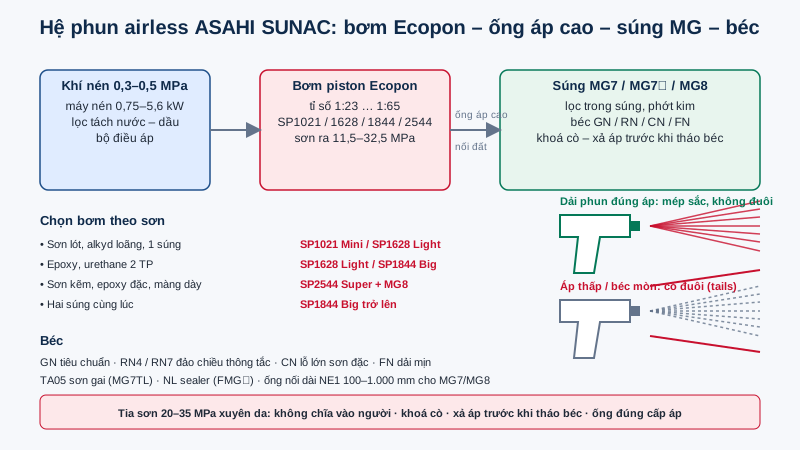
Súng airless ASAHI SUNAC MG7, MG7Ⅱ, MG8 và bơm Ecopon: chọn tỉ số áp, béc GN/RN/CN/FN, ống nối dài
Súng airless ASAHI SUNAC dòng MG là súng được mua lại nhiều nhất ở xưởng kết cấu thép, đóng tàu, máy nông nghiệp và sơn gia công tại Việt Nam: MG7 375 g, MG7Ⅱ cò hai…
Đọc bài · 8 phút 0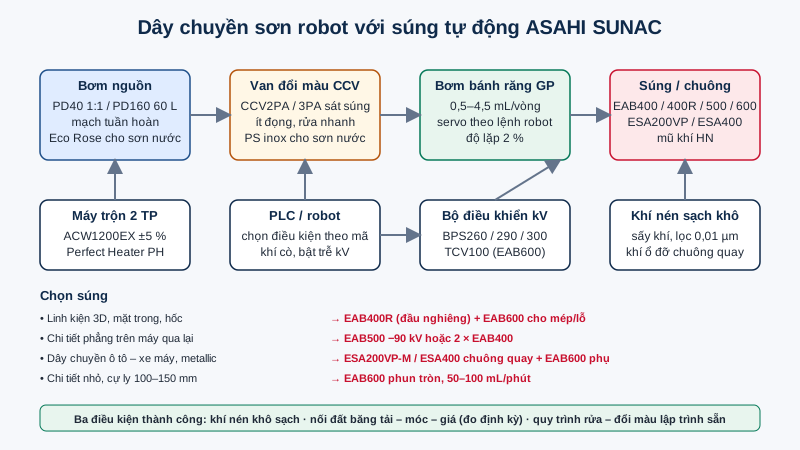
Súng sơn tự động cho robot ASAHI SUNAC: EAB400, EAB400R, EAB500, EAB600, chuông quay ESA – chọn cấu hình dây chuyền
Khi sản lượng vượt vài nghìn chi tiết/ngày hoặc khách hàng yêu cầu màng sơn đồng đều có số liệu, trạm sơn tay nhường chỗ cho súng sơn tự động cho robot và máy qua lại.…
Đọc bài · 9 phút 0
Mũ khí, béc, phớt – phụ tùng hao mòn súng sơn ASAHI SUNAC: mã HN400/600/800, AN, GN và cách đặt đúng
Súng Asahi Sunac dùng 10–15 năm là bình thường, nhưng mũ khí, béc, kim, phớt, điện cực và bộ nhân áp thì mòn theo lít sơn đi qua. Phần lớn câu hỏi Vietnam Tomita nhận…
Đọc bài · 7 phút 0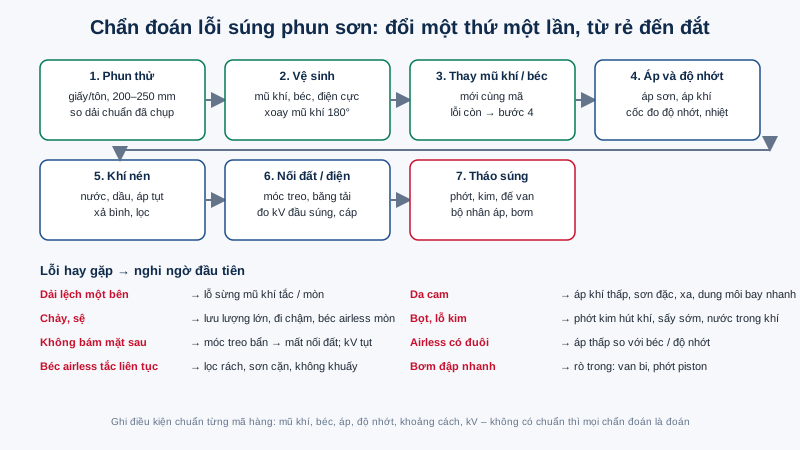
Lỗi thường gặp của súng phun sơn tĩnh điện và airless: dải lệch, chảy, da cam, bọt, không bám – cách khắc phục
Chín phần mười cuộc gọi "súng Asahi Sunac hỏng" mà Vietnam Tomita nhận được không phải súng hỏng: mũ khí bẩn, béc mòn, áp đặt sai, sơn pha sai độ nhớt, móc treo không…
Đọc bài · 8 phút 0Xem thêm 4 bài về Súng sơn, bơm sơn, tĩnh điện ASAHI SUNAC
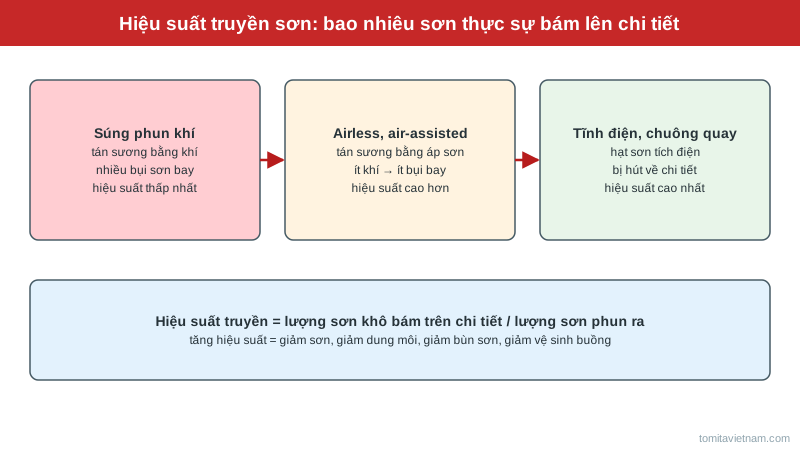
Hiệu suất truyền sơn và cách tiết kiệm sơn: súng khí, airless, tĩnh điện, chuông quay
Tiết kiệm sơn là cách giảm chi phí nhanh nhất ở xưởng sơn, vì một phần đáng kể sơn phun ra không bám lên chi tiết mà bay thành bụi sơn, bám vào buồng và lọc. Tỷ lệ sơn…
Đọc bài · 8 phút 0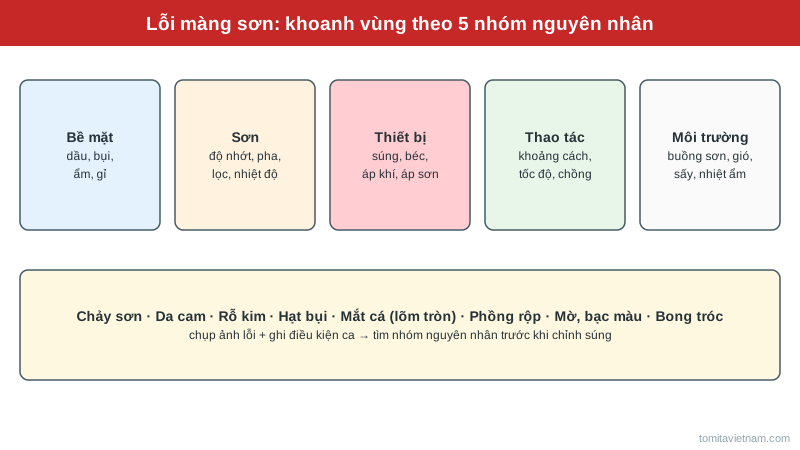
Lỗi màng sơn thường gặp: chảy sơn, da cam, rỗ kim, hạt bụi, mắt cá – nguyên nhân và cách khắc phục
Lỗi màng sơn như chảy sơn, da cam, rỗ kim, hạt bụi hay mắt cá là nguyên nhân chính khiến sản phẩm phải sơn lại, tốn sơn, tốn nhân công và trễ giao hàng. Mỗi lỗi có thể…
Đọc bài · 8 phút 0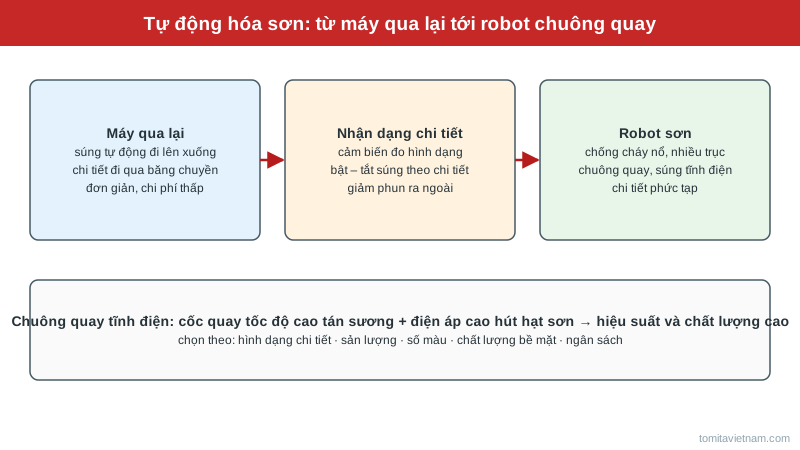
Robot sơn và súng chuông quay tĩnh điện: tự động hóa dây chuyền sơn cho nhà máy Việt Nam
Robot sơn và súng chuông quay tĩnh điện giúp dây chuyền sơn đạt chất lượng đồng đều, giảm sơn tiêu hao và giảm phụ thuộc vào thợ sơn tay nghề cao – nguồn nhân lực ngày…
Đọc bài · 8 phút 0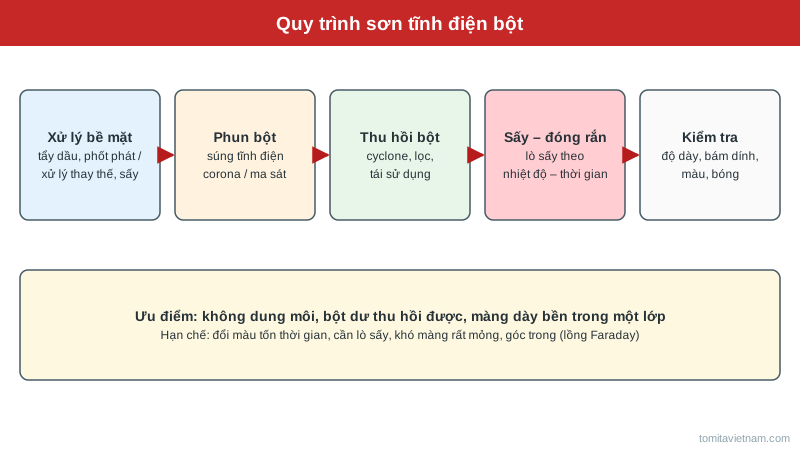
Sơn tĩnh điện bột (powder coating): quy trình, súng corona và ma sát, thu hồi bột và lỗi thường gặp
Sơn tĩnh điện bột (powder coating) là phương pháp sơn phổ biến cho tủ điện, khung kệ, thiết bị gia dụng, phụ tùng xe máy và kết cấu thép: không dùng dung môi, bột dư…
Đọc bài · 8 phút 0Robot hàn, gắp đặt, cobot, MOTOMAN NEXT YASKAWA
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
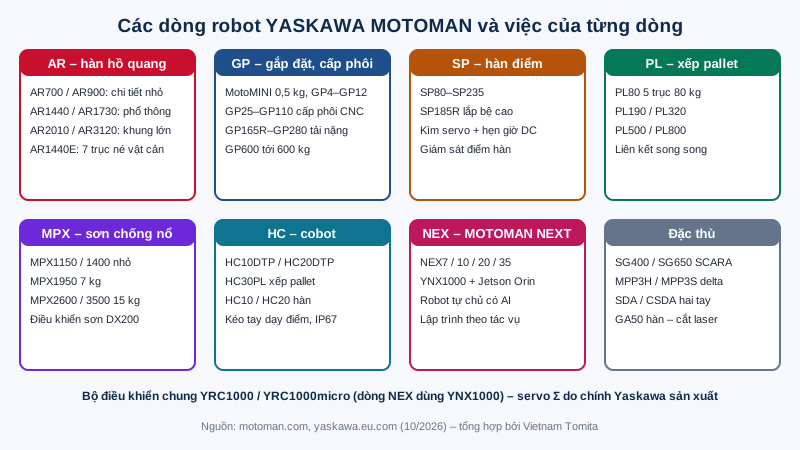
Robot YASKAWA MOTOMAN: các dòng AR, GP, SP, PL, MPX, HC, NEX và cách chọn cho nhà máy
Robot YASKAWA MOTOMAN là một trong những thương hiệu robot công nghiệp lớn nhất thế giới, có mặt ở nhiều nhà máy linh kiện ô tô – xe máy, cơ khí, điện tử tại Việt Nam.…
Đọc bài · 8 phút 0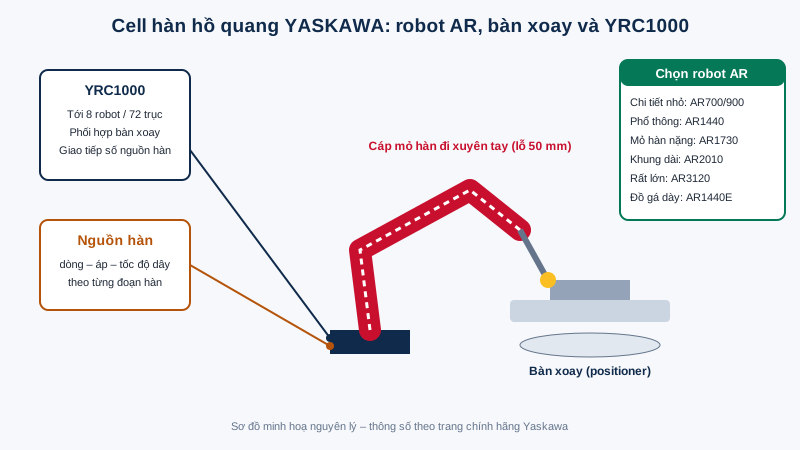
Robot hàn hồ quang YASKAWA MOTOMAN AR và bộ điều khiển YRC1000: chọn model, cell hàn, lưu ý khi đầu tư
Robot hàn hồ quang Yaskawa là thế mạnh lớn nhất của hãng: dòng MOTOMAN AR có mặt trong rất nhiều cell hàn khung xe máy, ô tô, máy nông nghiệp, kết cấu thép ở Việt Nam.…
Đọc bài · 7 phút 0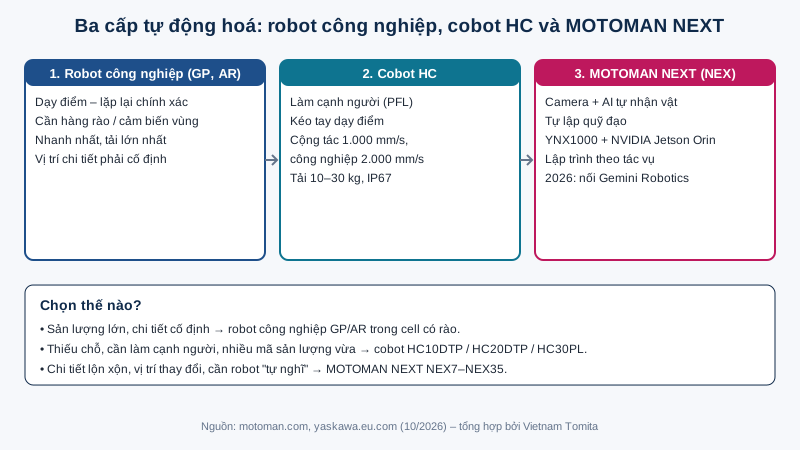
Robot cộng tác YASKAWA HC và robot tự chủ MOTOMAN NEXT: công nghệ, chọn model, ứng dụng
Cobot Yaskawa HC và robot tự chủ MOTOMAN NEXT là hai hướng mới của Yaskawa ngoài robot công nghiệp truyền thống. Cobot cho phép robot làm cạnh người, không cần hàng rào…
Đọc bài · 7 phút 0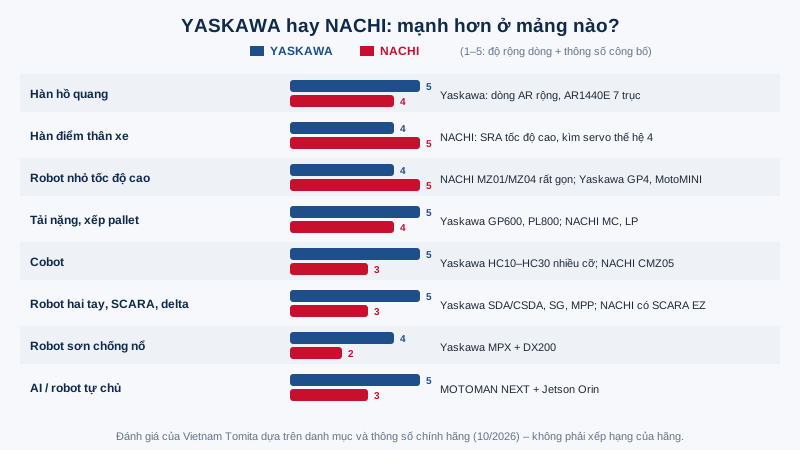
Robot YASKAWA hay NACHI: so sánh hàn hồ quang, hàn điểm, robot nhỏ, cobot, tải nặng – nên chọn hãng nào
Robot YASKAWA hay NACHI – câu hỏi Vietnam Tomita hay nhận từ nhà máy đang mở rộng dây chuyền. Cả hai đều là hãng robot Nhật lâu đời, có mặt ở nhiều nhà máy ô tô – xe…
Đọc bài · 7 phút 0
Mã lỗi robot Yaskawa YRC1000, YRC1000micro, DX200: bảng alarm và cách xử lý
Trả lời nhanh: mã lỗi robot Yaskawa trên tủ YRC1000, YRC1000micro và DX200 chia thành alarm (robot dừng, có số mã, lưu vào ALARM HISTORY) và error (thông báo thao tác…
Đọc bài · 15 phút 0Skiving GMS, máy chuốt, cán then hoa PFM, dao phay lăn NACHI
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
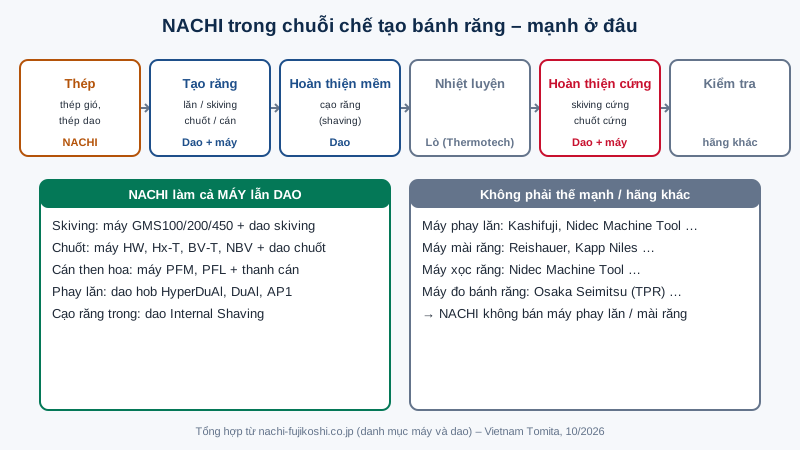
NACHI và công nghệ chế tạo bánh răng: máy skiving, máy chuốt, máy cán then hoa và dao cắt răng
NACHI-FUJIKOSHI có thật sự mạnh về chế tạo bánh răng? Câu trả lời đúng là: rất mạnh, nhưng ở những công đoạn cụ thể. NACHI là hãng hiếm hoi làm cả máy lẫn dao cho ba…
Đọc bài · 7 phút 0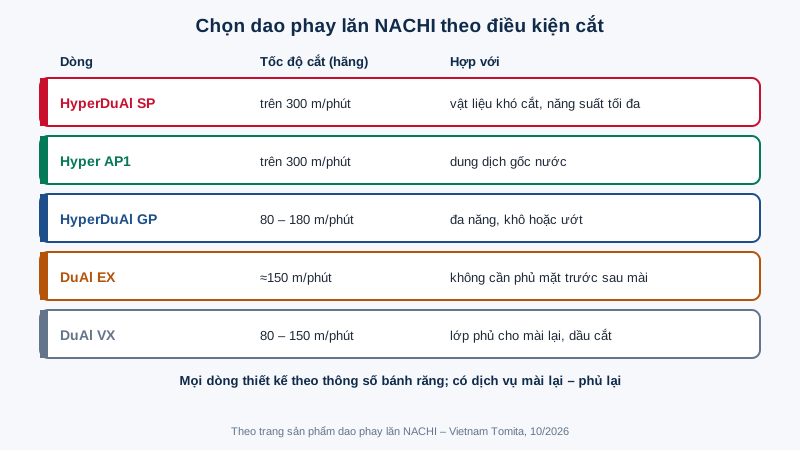
Dao phay lăn NACHI HyperDuAl, Hyper AP1, DuAl EX/VX và dao cạo răng trong: chọn dòng nào
Dao phay lăn (hob) là dụng cụ cắt răng ngoài phổ biến nhất, và là một trong những dòng dao mạnh nhất của NACHI. Dù NACHI không bán máy phay lăn, dao lăn NACHI chạy trên…
Đọc bài · 7 phút 0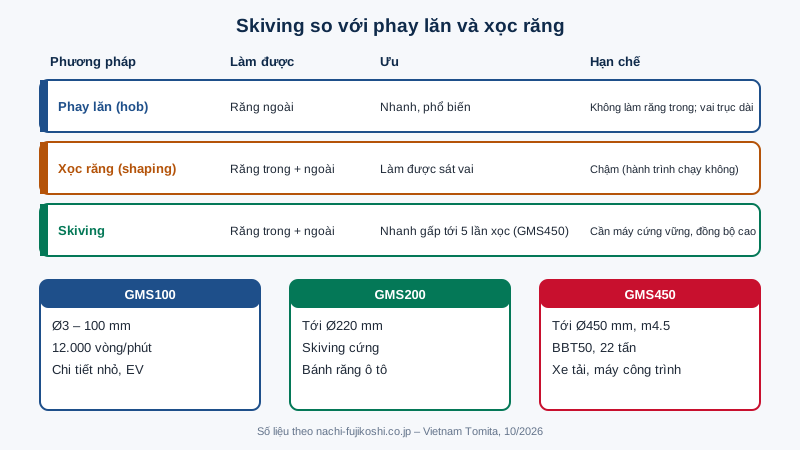
Máy skiving bánh răng NACHI GMS100, GMS200, GMS450: skiving so với phay lăn, xọc răng và cách chọn
Skiving bánh răng (power skiving) đang thay dần xọc răng ở vành răng trong và bánh răng sát vai trục, vì nhanh hơn nhiều mà vẫn làm được răng trong. NACHI có ba máy…
Đọc bài · 7 phút 0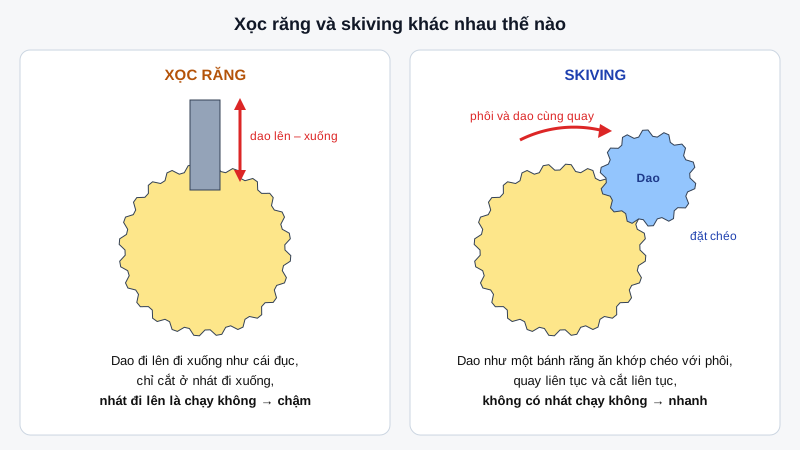
Skiving khô NACHI (Air Skiving): cắt bánh răng không cần dầu – giải thích dễ hiểu cho người đứng máy
Bài này viết cho người đứng máy, tổ trưởng và kỹ thuật xưởng – không cần biết công thức. Chỉ cần hiểu ba điều: skiving là cách cắt răng nhanh hơn xọc răng nhiều lần…
Đọc bài · 7 phút 0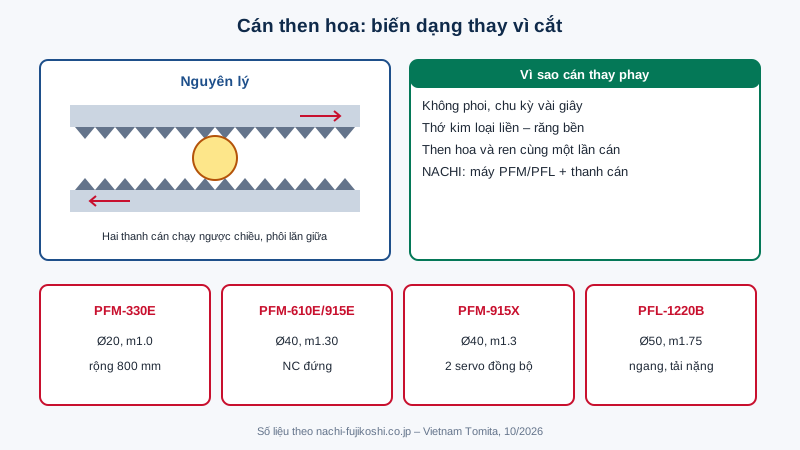
Cán then hoa NACHI: máy PFM, PFL và thanh cán Forming Rack cho trục ô tô và EV
Cán then hoa là cách tạo then hoa và ren trên trục nhanh và kinh tế nhất trong sản xuất hàng loạt: không phoi, chu kỳ vài giây, răng bền hơn răng cắt. NACHI làm cả máy…
Đọc bài · 7 phút 0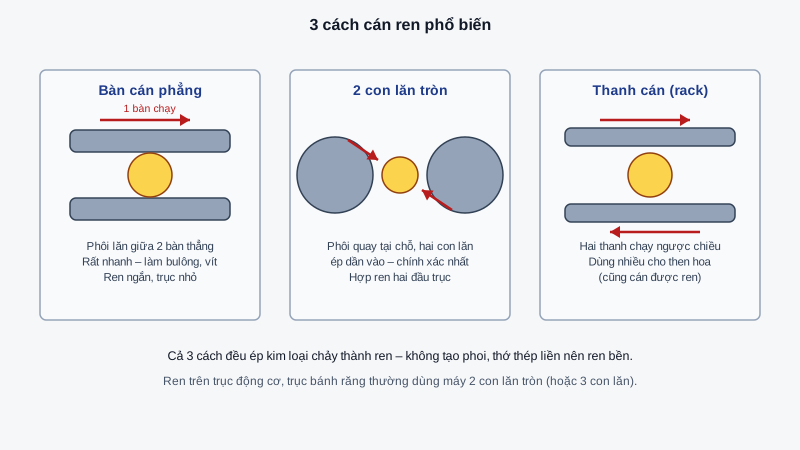
Máy cán ren: các hãng Nhật phổ biến, chọn loại nào cho trục – giải thích dễ hiểu
Ren ở hai đầu trục động cơ, trục bánh răng, bulông chịu lực lớn thường không tiện mà cán. Máy cán ren ép kim loại chảy thành ren giống như lăn cục bột giữa hai bàn tay…
Đọc bài · 8 phút 0Xem thêm 7 bài về Skiving GMS, máy chuốt, cán then hoa PFM, dao phay lăn NACHI
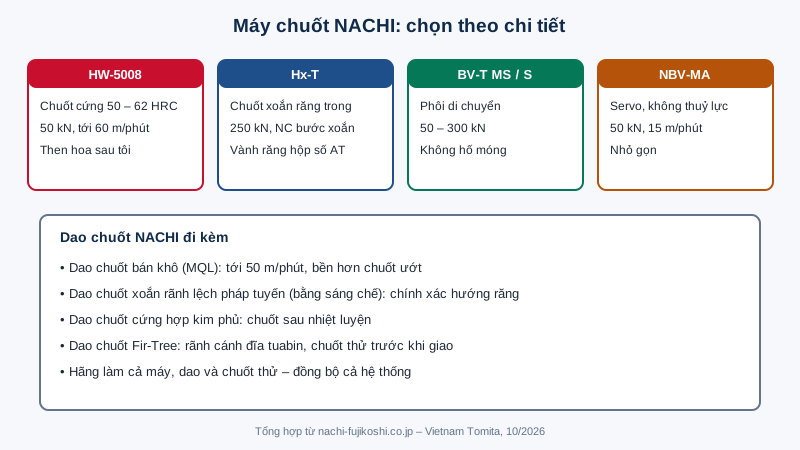
Máy chuốt và dao chuốt NACHI: chuốt then hoa, răng trong xoắn, chuốt cứng và dao Fir-Tree
Chuốt (broaching) là cách nhanh và lặp lại tốt nhất để tạo lỗ then hoa, răng trong và lỗ định hình trong sản xuất hàng loạt – và là mảng NACHI có bề dày lâu nhất trong…
Đọc bài · 7 phút 0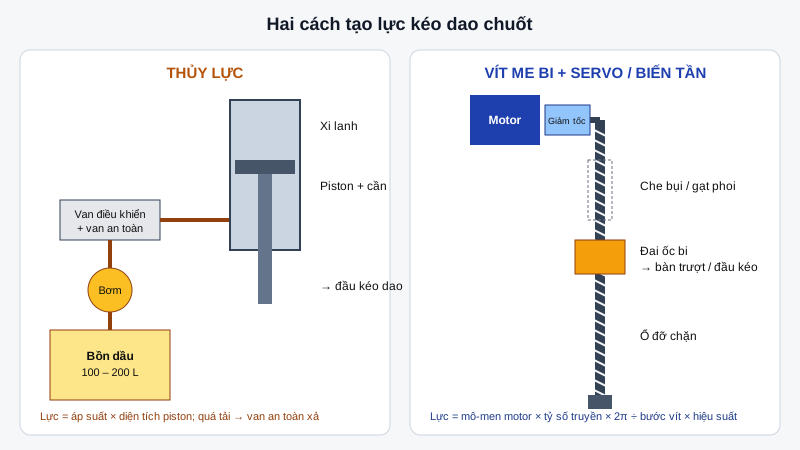
Máy chuốt thủy lực hay vít me bi – servo: cơ cấu nào tốt hơn, bền hơn cho nhà máy ô tô, xe máy
Khi mua máy chuốt – nhất là máy chuốt đứng cỡ nhỏ để chuốt rãnh then, then hoa – câu hỏi đầu tiên thường là: chọn truyền động thủy lực truyền thống hay vít me bi +…
Đọc bài · 10 phút 0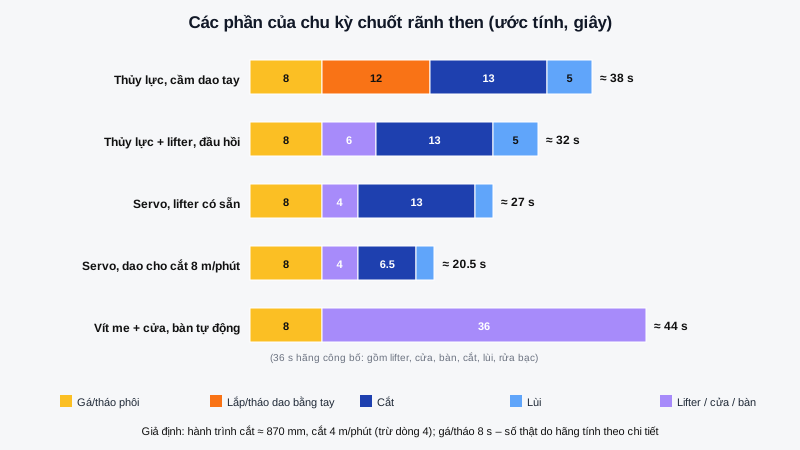
Cycle time máy chuốt rãnh then: máy nào nhanh hơn – thủy lực, servo hay vít me bi có cửa tự động
Khi chọn máy chuốt rãnh then cho dây chuyền, câu hỏi "máy nào nhanh hơn" hay bị trả lời bằng con số tốc độ cắt tối đa trên catalog. Thực tế cycle time là tổng của nhiều…
Đọc bài · 7 phút 0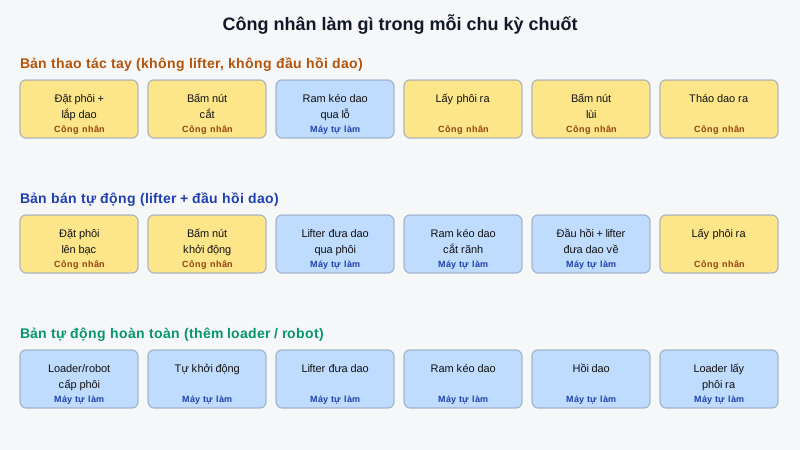
Máy chuốt rãnh then bán tự động: công nhân chỉ đặt phôi, bấm nút – cần lifter, đầu hồi dao và option gì
Trên nhiều máy chuốt đứng cỡ nhỏ, mỗi chu kỳ công nhân phải tự lắp dao chuốt vào đầu kéo, bấm nút cắt, lấy phôi, bấm nút lùi rồi tháo dao – thao tác nặng, chậm và dễ va…
Đọc bài · 9 phút 0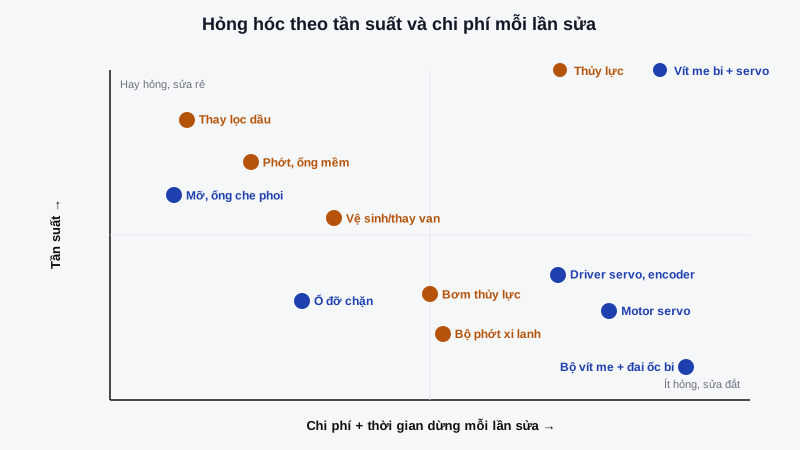
Sửa chữa máy chuốt thủy lực và máy chuốt vít me bi: bên nào rẻ hơn, nhanh hơn, cần dự phòng gì
Sau câu hỏi thủy lực hay vít me bi bền hơn, câu hỏi tiếp theo của bộ phận bảo trì luôn là: khi hỏng, bên nào sửa rẻ hơn? Câu trả lời ngắn: tính từng lần sửa thì máy…
Đọc bài · 9 phút 0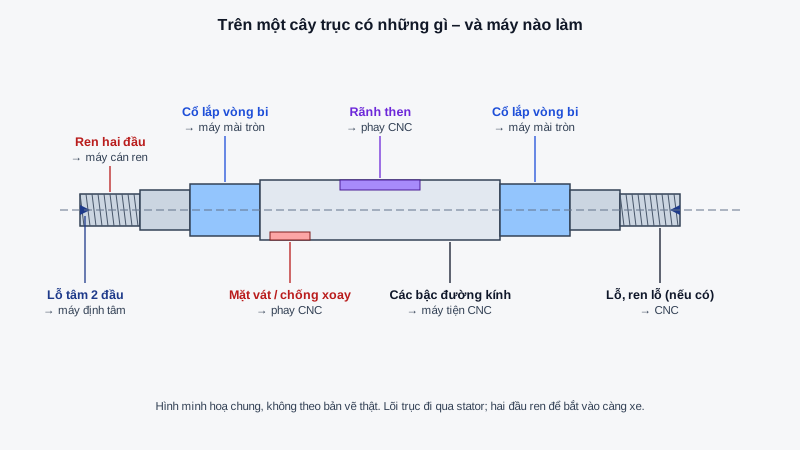
Gia công trục động cơ xe điện (hub motor) cần những máy nào? Giải thích dễ hiểu từng bước
Xe máy điện phổ thông thường dùng động cơ gắn trong bánh sau (hub motor). Ở giữa động cơ có một cây trục thép đứng yên: stator bắt chặt vào trục, còn vỏ ngoài và vành…
Đọc bài · 10 phút 0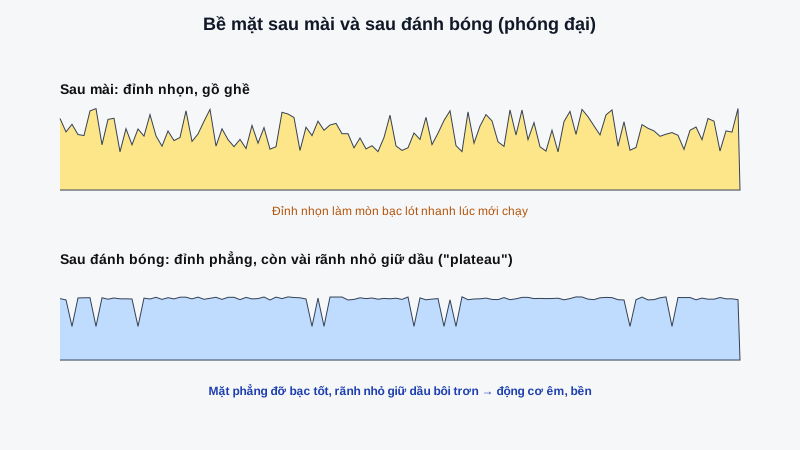
Đánh bóng trục khuỷu bằng màng nhám – NACHI Power Finisher: giải thích dễ hiểu cho người đứng máy
Trục khuỷu sau khi mài nhìn đã bóng, nhưng soi dưới kính thì mặt cổ trục vẫn còn những đỉnh nhọn rất nhỏ. Nếu để vậy lắp vào máy, các đỉnh này cà vào bạc lót, làm mòn…
Đọc bài · 7 phút 0Harmonic Drive, Nabtesco RV, FLEXWAVE, Fine Cyclo: chọn, tính, thay thế
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
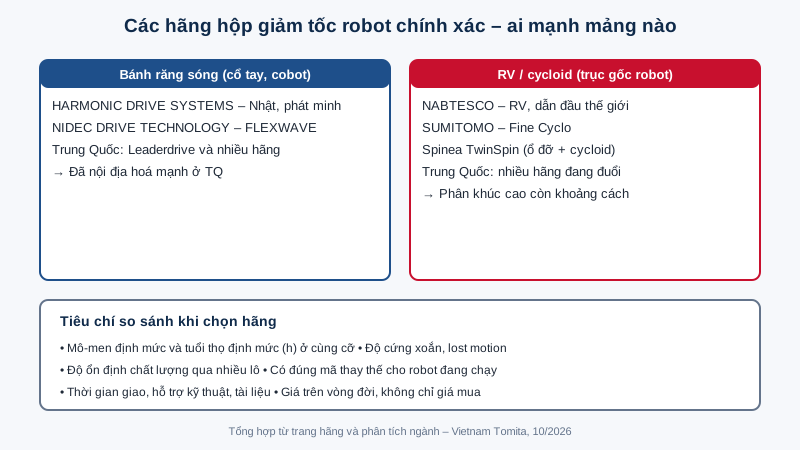
So sánh hãng hộp giảm tốc robot: HARMONIC DRIVE, NIDEC FLEXWAVE, NABTESCO RV, SUMITOMO Fine Cyclo
Thị trường hộp giảm tốc robot chính xác chia thành hai mảng rõ ràng: bánh răng sóng cho cổ tay và robot cộng tác, RV/cycloid cho trục gốc chịu tải. Mỗi mảng có hãng…
Đọc bài · 7 phút 0
Hộp giảm tốc HARMONIC DRIVE: CSG, CSF, SHG, CSD, cụm 2UH, gearhead và actuator – chọn dòng nào
Hộp giảm tốc HARMONIC DRIVE – bánh răng sóng (strain wave gearing) – có ở hầu hết khớp cổ tay robot công nghiệp, khớp robot cộng tác, máy bán dẫn và thiết bị y tế.…
Đọc bài · 8 phút 0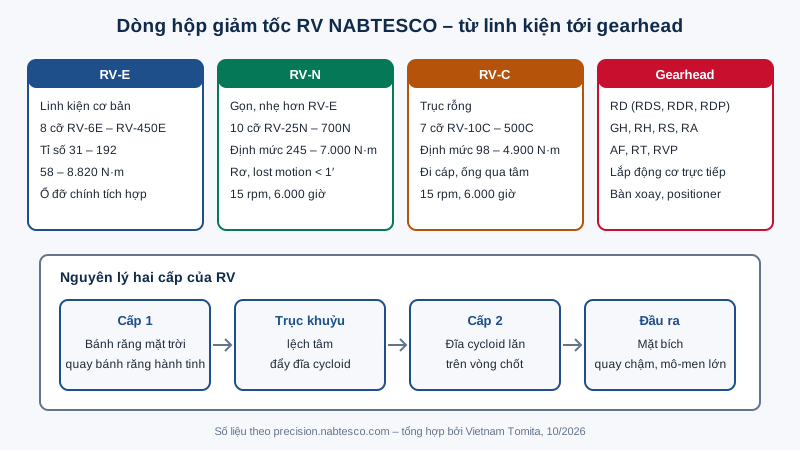
Hộp giảm tốc RV NABTESCO: RV-E, RV-N, RV-C và gearhead RD, RH, RS – chọn dòng nào cho robot, bàn xoay
Hộp giảm tốc RV NABTESCO nằm ở các trục gốc của phần lớn robot công nghiệp tải vừa và lớn – nơi phải chịu tải nặng, mô-men lật và va đập. Theo Nabtesco, hộp RV đã xuất…
Đọc bài · 7 phút 0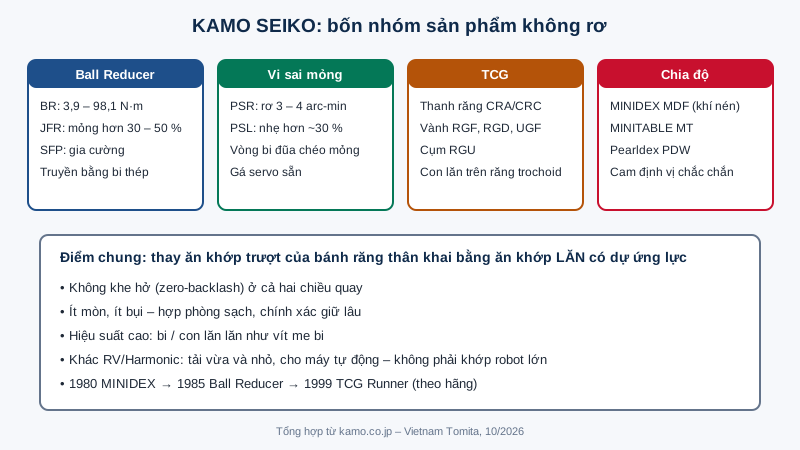
Hộp giảm tốc không rơ KAMO SEIKO: Ball Reducer, PSR, thanh răng TCG và bộ chia độ – chọn thế nào
KAMO SEIKO là hãng Nhật nhỏ nhưng có công nghệ riêng ở mảng hộp giảm tốc không rơ cho máy tự động: Ball Reducer truyền lực bằng bi thép, hộp vi sai siêu mỏng PSR/PSL…
Đọc bài · 7 phút 0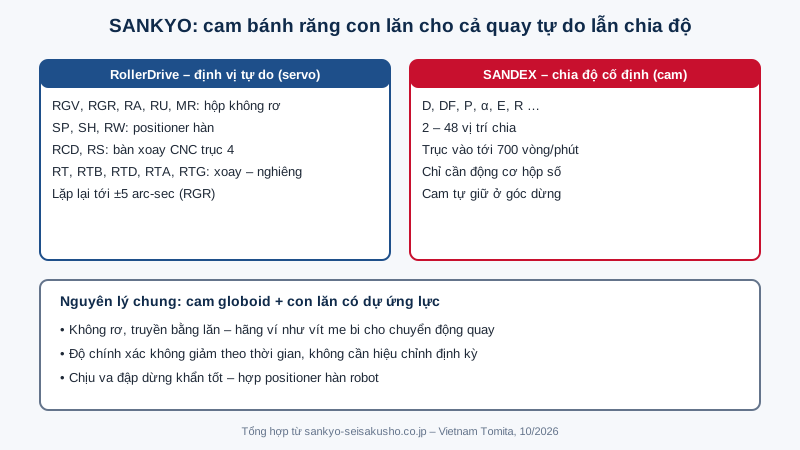
ROLLER DRIVE và SANDEX của SANKYO: cam bánh răng con lăn cho bàn xoay, positioner hàn và bàn CNC
SANKYO SEISAKUSHO là hãng Nhật chuyên cơ cấu cam, nổi tiếng với cam bánh răng con lăn (roller gear cam). Trên nền này hãng có hai họ sản phẩm: RollerDrive – hộp giảm…
Đọc bài · 7 phút 0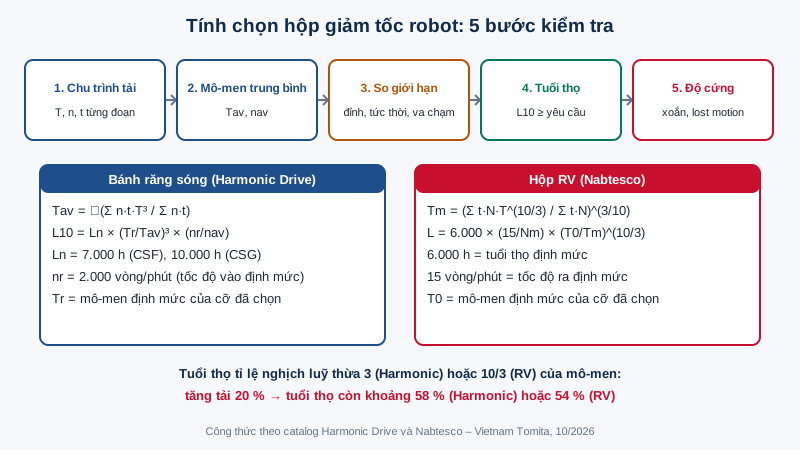
Tính chọn hộp giảm tốc robot theo mô-men và tuổi thọ: công thức Harmonic Drive và RV kèm ví dụ
Chọn hộp giảm tốc robot chỉ theo mô-men cực đại là cách nhanh nhất để hộp hỏng sớm hoặc quá to, quá đắt. Cả Harmonic Drive và Nabtesco đều hướng dẫn chọn theo chu trình…
Đọc bài · 7 phút 0Xem thêm 2 bài về Harmonic Drive, Nabtesco RV, FLEXWAVE, Fine Cyclo: chọn, tính, thay thế
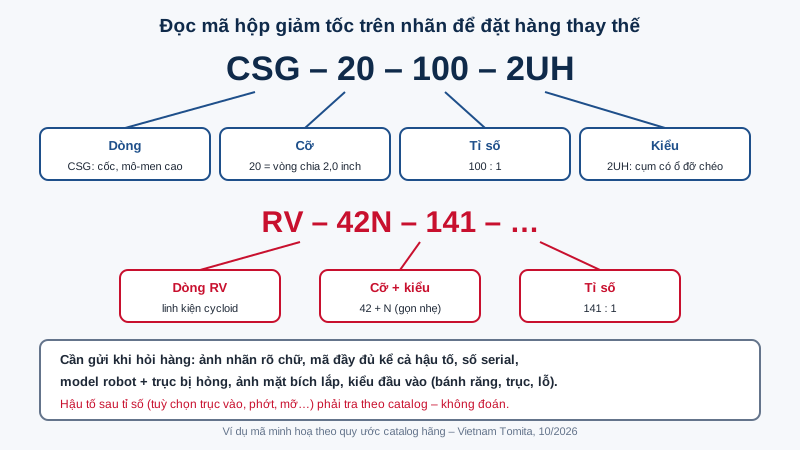
Đọc mã hộp giảm tốc trên robot và đặt hàng thay thế đúng: Harmonic Drive, Nabtesco RV, Fine Cyclo
Khi một trục robot hỏng hộp giảm tốc, thời gian dừng máy phụ thuộc phần lớn vào việc đặt hàng đúng ngay lần đầu. Hộp giảm tốc chính xác thường là hàng nhập theo đơn từ…
Đọc bài · 7 phút 0Bảo trì, thay mỡ và chẩn đoán hộp giảm tốc robot: dấu hiệu sắp hỏng và cách xử lý
Hộp giảm tốc là chi tiết đắt và lâu có hàng nhất trong một trục robot, nhưng cũng là chi tiết có thể kéo dài tuổi thọ rẻ nhất – bằng mỡ đúng loại, thay đúng lịch và…
Đọc bài · 7 phút 0Công nghệ lõi robot, hộp giảm tốc, chọn robot
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
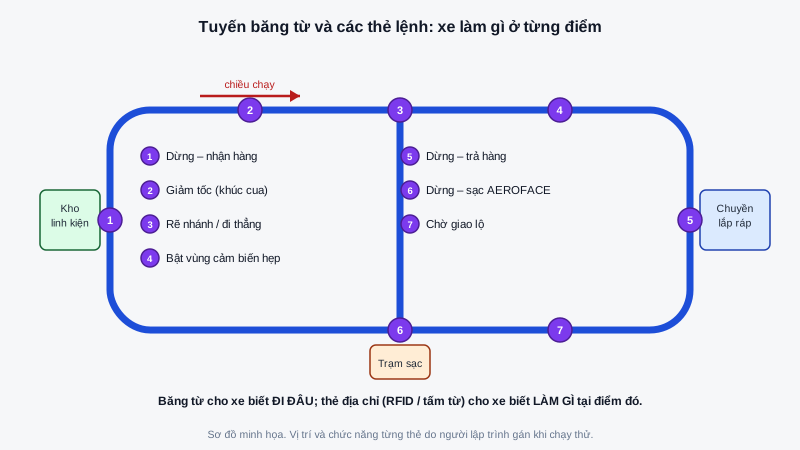
AGV băng từ HEADS: cấu tạo, công nghệ dẫn đường và cách chọn dòng xe phù hợp
Trả lời nhanh: AGV băng từ là xe chở hàng không người lái chạy theo một dải băng từ dán trên sàn; cảm biến dưới gầm đọc băng để giữ xe đi đúng tuyến, còn thẻ địa chỉ…
Đọc bài · 14 phút 0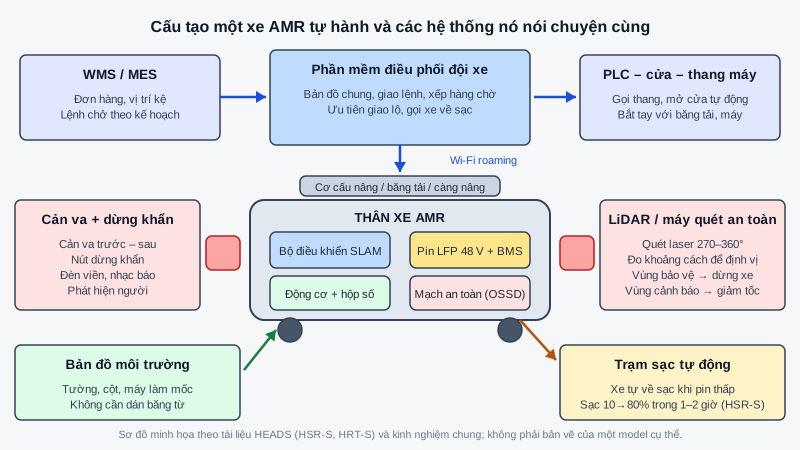
AMR tự hành HEADS: SLAM, an toàn, cấu tạo và cách chọn đúng dòng
Đọc bài · 13 phút 0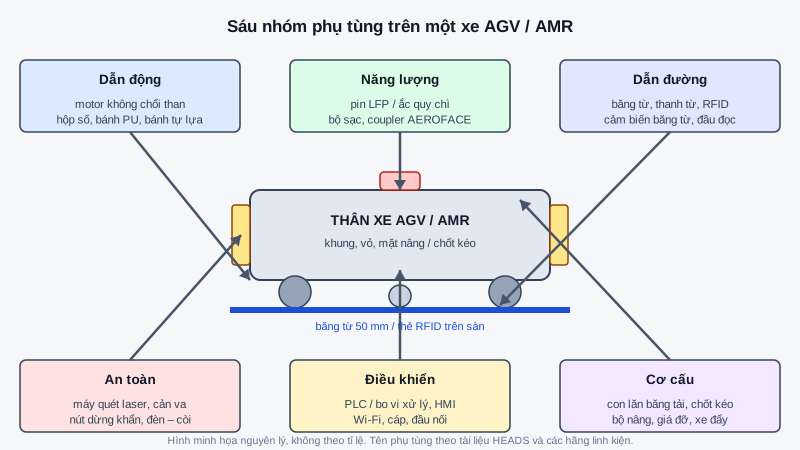
Phụ tùng AGV, AMR là gì, mua ở đâu, chế tạo tại Việt Nam được không
Trả lời nhanh: phụ tùng AGV/AMR là các bộ phận hao mòn hoặc hỏng theo thời gian trên xe tự hành – bánh xe, pin, băng từ, cảm biến, máy quét an toàn, bộ sạc, motor. Vật…
Đọc bài · 13 phút 0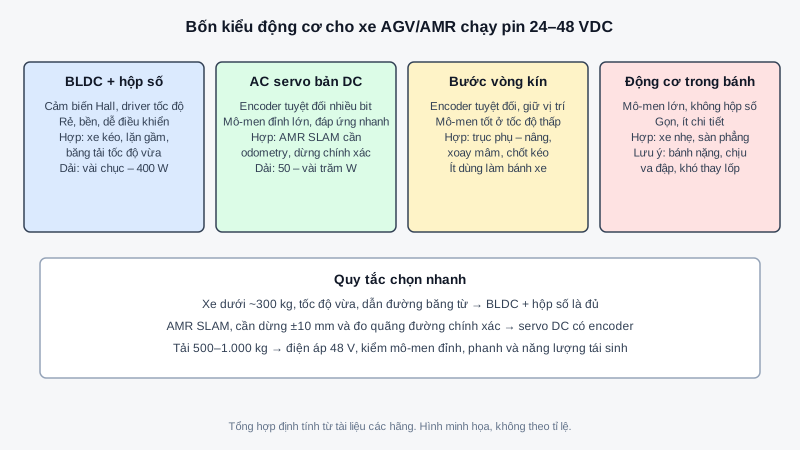
Động cơ và driver cho xe AGV/AMR tự chế: chọn loại nào và tính công suất thế nào
Trả lời nhanh: xe AGV/AMR chạy pin 24–48 VDC thường dùng động cơ DC không chổi than (BLDC) + hộp số khi cần rẻ, bền, tốc độ vừa, hoặc servo bản DC có encoder tuyệt đối…
Đọc bài · 12 phút 0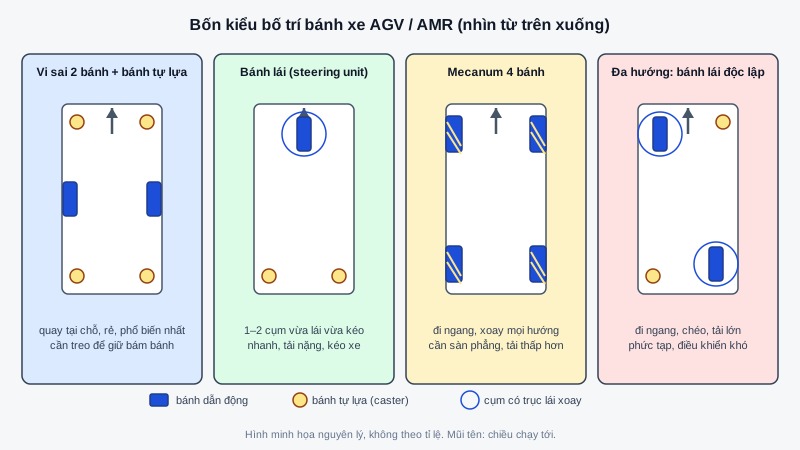
Cụm dẫn động AGV/AMR: chọn kiểu bố trí bánh, hộp số, bánh PU và hệ treo thế nào
Trả lời nhanh: xe AGV/AMR tải dưới khoảng 1 tấn chạy trong nhà xưởng phẳng nên dùng vi sai 2 bánh dẫn động giữa xe + 4 bánh tự lựa, có hệ treo lò xo cho cụm dẫn động để…
Đọc bài · 13 phút 0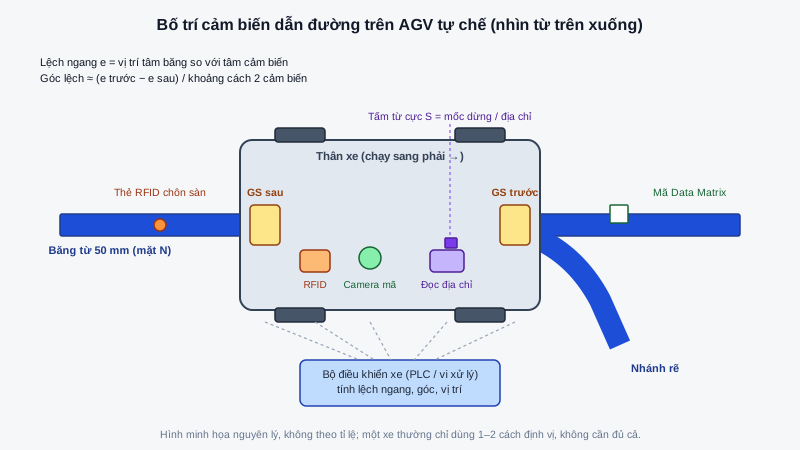
Cảm biến dẫn đường cho AGV: băng từ, mã QR, RFID hay SLAM – chọn loại nào và tính thế nào
Trả lời nhanh: xe chạy tuyến cố định, sàn phẳng, muốn rẻ và dễ sửa thì dùng cảm biến dẫn băng từ cộng mốc dừng (tấm từ hoặc thẻ RFID) ở từng trạm. Cần dừng chính xác…
Đọc bài · 13 phút 0Xem thêm 18 bài về Công nghệ lõi robot, hộp giảm tốc, chọn robot
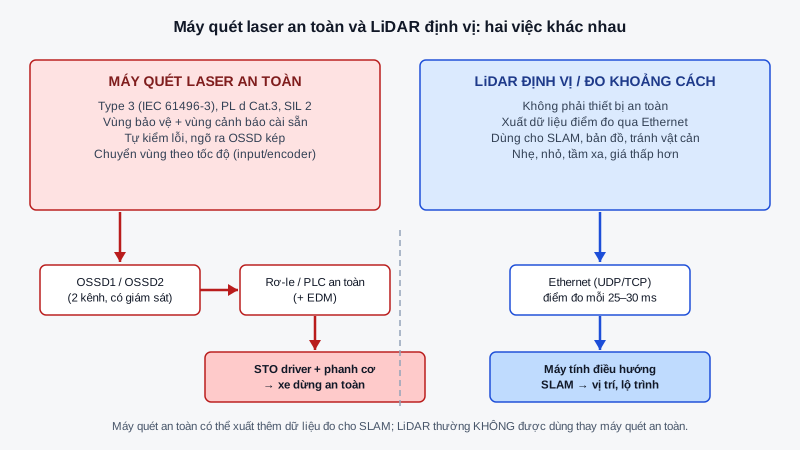
Máy quét laser an toàn và LiDAR cho AGV/AMR: khác nhau thế nào, chọn và tính vùng bảo vệ ra sao
Trả lời nhanh: máy quét laser an toàn (safety laser scanner) là thiết bị bảo vệ người có chứng nhận Type 3 theo IEC 61496-3, PL d Cat.3 theo ISO 13849-1, SIL 2: nó tự…
Đọc bài · 13 phút 0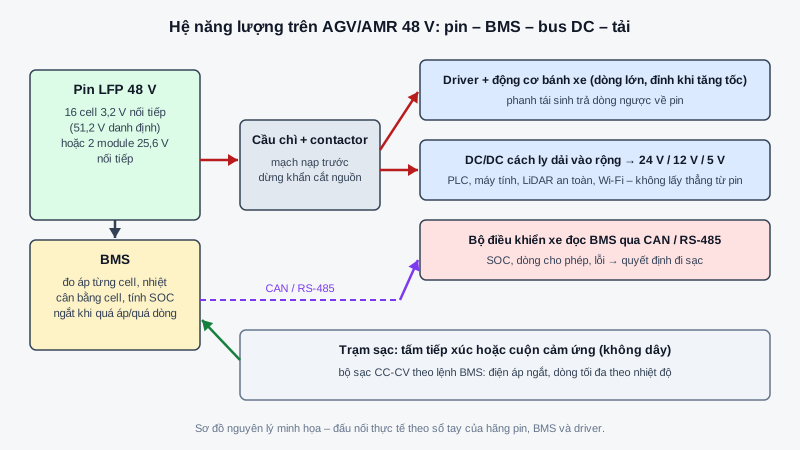
Pin và sạc cho AGV/AMR tự chế: chọn chì, NMC hay LFP, BMS, cách tính dung lượng và sạc tự động
Trả lời nhanh: với AGV/AMR tự chế 24 V hoặc 48 V chạy từ 2 ca trở lên, nên chọn pin LFP (LiFePO4) có BMS giao tiếp CAN hoặc RS-485 – an toàn nhiệt tốt, tuổi thọ chu kỳ…
Đọc bài · 14 phút 0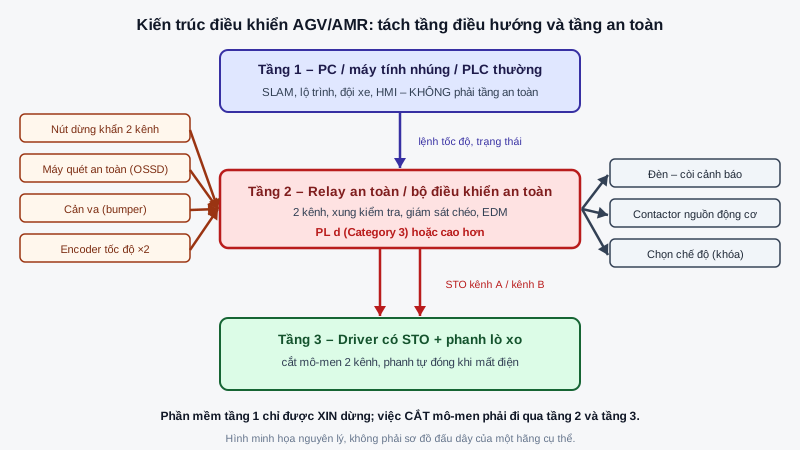
Điều khiển an toàn cho AGV/AMR tự chế: đạt ISO 3691-4 với PLC an toàn, STO và mạch 2 kênh
Trả lời nhanh: muốn xe AGV/AMR tự chế đạt ISO 3691-4 thì phần mềm điều hướng (PC, máy tính nhúng, PLC thường) không được là nơi quyết định dừng an toàn. Các chức năng…
Đọc bài · 12 phút 0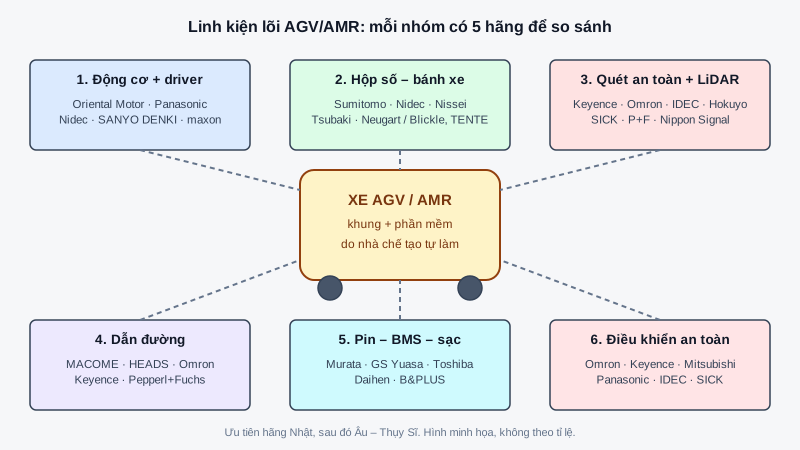
5 hãng cho mỗi linh kiện lõi AGV/AMR: so sánh và chọn nhà cung cấp tối ưu giá
Trả lời nhanh: nhà chế tạo AGV/AMR tại Việt Nam nên có ít nhất 5 hãng đạt chuẩn cho mỗi linh kiện lõi để so sánh và tối ưu giá, nhưng chỉ so giữa các hãng cùng mức an…
Đọc bài · 13 phút 0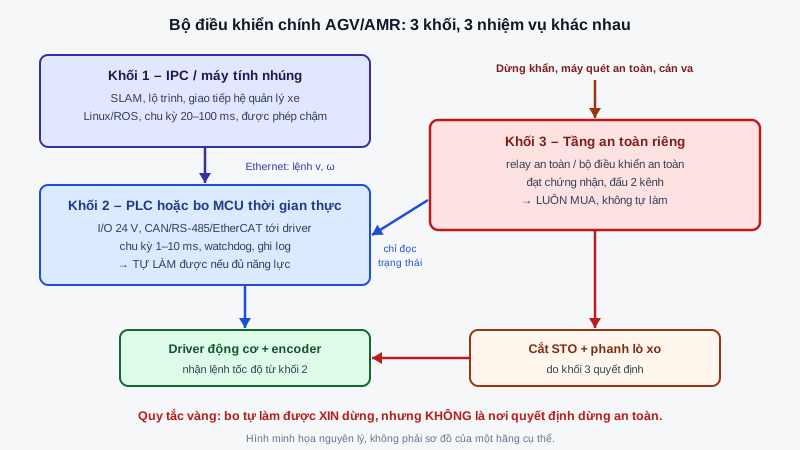
Tự thiết kế bo điều khiển chính AGV/AMR: phần nào tự làm, phần nào nên mua
Trả lời nhanh: bộ điều khiển chính của AGV/AMR nên chia làm 3 khối: máy tính nhúng hoặc IPC chạy điều hướng, một PLC hoặc bo vi điều khiển (MCU) thời gian thực lo I/O…
Đọc bài · 13 phút 0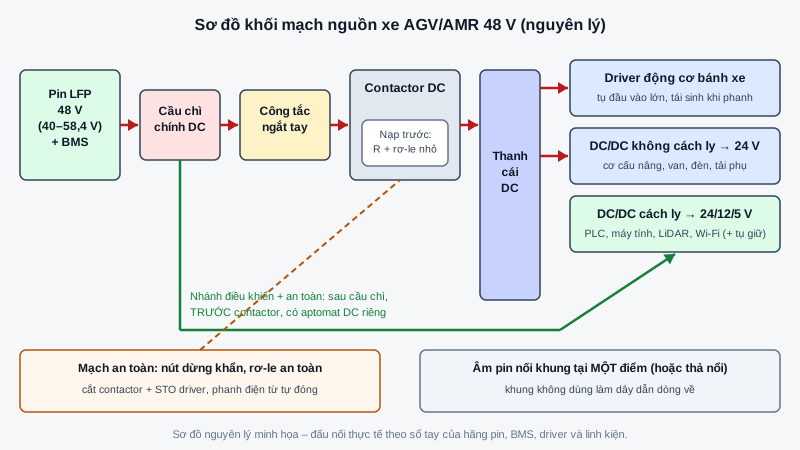
Thiết kế mạch nguồn xe AGV/AMR 24/48 V: cầu chì, contactor DC, mạch nạp trước và DC/DC
Trả lời nhanh: mạch nguồn xe AGV/AMR 24/48 V nên đi theo thứ tự pin + BMS → cầu chì chính DC sát cực pin → công tắc ngắt tay → contactor DC có mạch nạp trước → thanh…
Đọc bài · 13 phút 0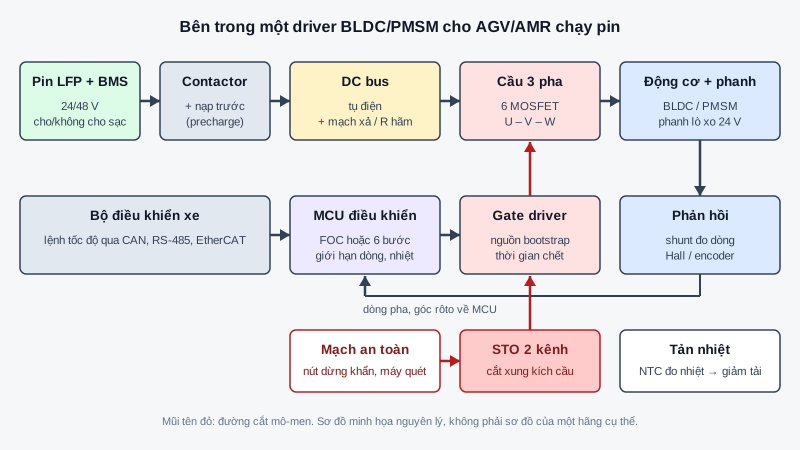
Driver động cơ cho AGV/AMR: tự làm hay mua – hãm tái sinh, quá dòng, nhiệt và STO
Trả lời nhanh: với đa số nhà chế tạo AGV/AMR Việt Nam làm dưới vài trăm xe mỗi năm, nên mua driver chính hãng có sẵn chức năng an toàn và dồn sức vào khung xe, phần mềm…
Đọc bài · 13 phút 0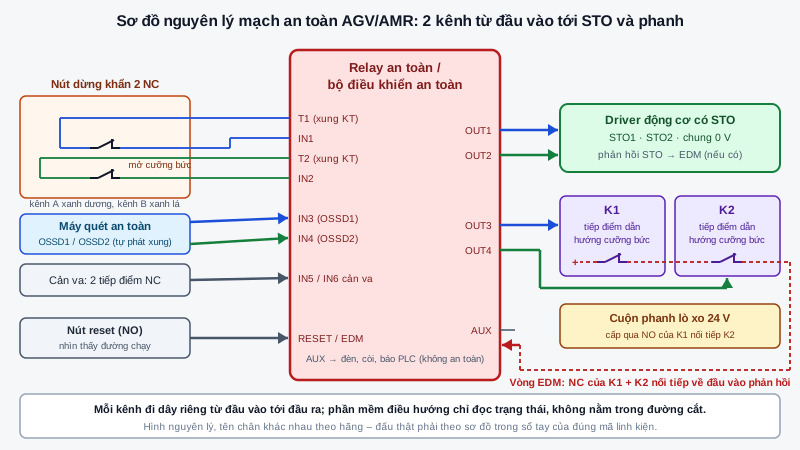
Đấu nối mạch an toàn AGV/AMR thực tế: dừng khẩn 2 kênh, OSSD, EDM, STO và relay an toàn
Trả lời nhanh: trên xe AGV/AMR tự chế, mọi tín hiệu an toàn (nút dừng khẩn, OSSD máy quét, cản va) phải đi 2 kênh riêng vào relay an toàn hoặc bộ điều khiển an toàn…
Đọc bài · 13 phút 0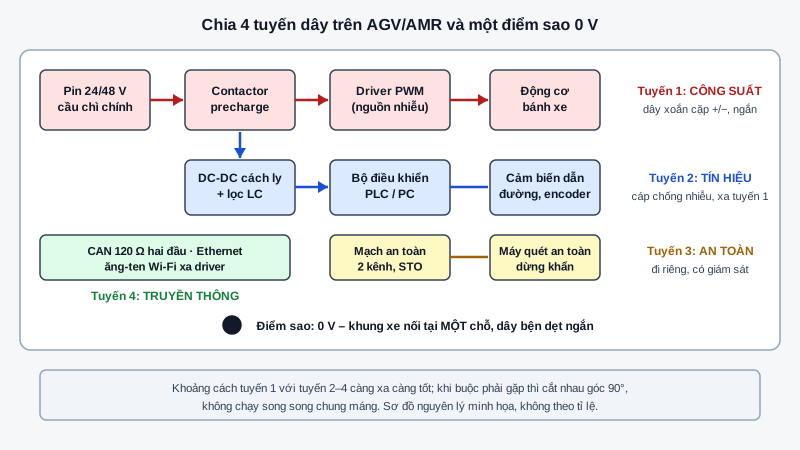
Chống nhiễu EMC, đi dây, đầu nối và tiếp đất cho AGV/AMR tự chế
Trả lời nhanh: phần lớn lỗi "chập chờn" của AGV/AMR tự chế – Wi-Fi rớt khi xe tăng tốc, CAN báo lỗi khung, cảm biến báo sai lúc sạc – không do linh kiện hỏng mà do đi…
Đọc bài · 13 phút 0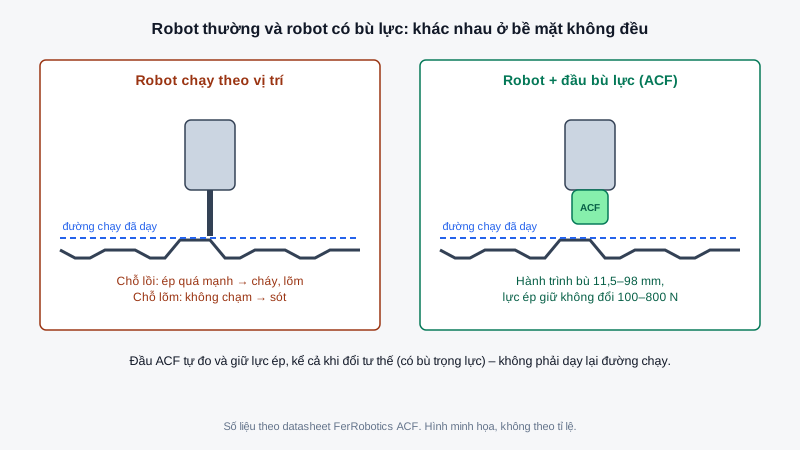
Robot chà nhám, đánh bóng có điều khiển lực: ACF là gì, chọn cấu hình thế nào
Chà nhám, mài, đánh bóng và bỏ bavia là những việc nặng, bụi, rung tay mà nhiều nhà máy vẫn làm bằng tay vì robot thường làm không đều. Lý do nằm ở lực ép: chi tiết…
Đọc bài · 9 phút 0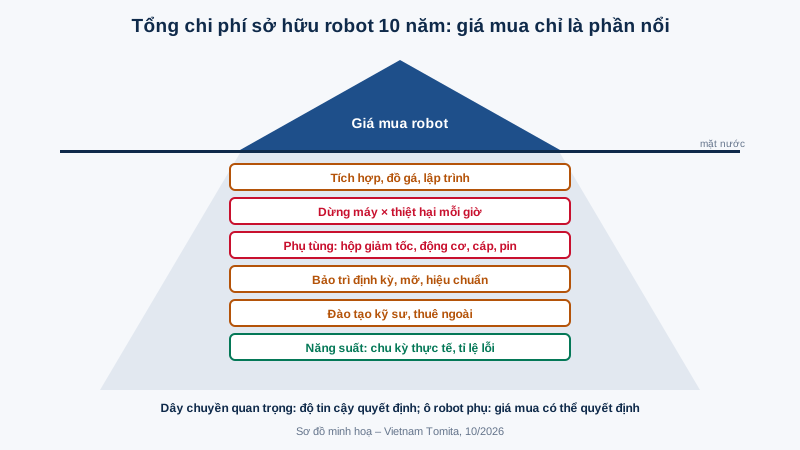
Robot Nhật hay robot Trung Quốc: chọn thế nào theo ứng dụng, độ bền, phụ tùng và tổng chi phí 10 năm
Robot Nhật hay robot Trung Quốc – câu hỏi ngày càng nhiều khi robot Trung Quốc rẻ hơn rõ và thông số catalog trông tương đương. Câu trả lời không phải "Nhật luôn tốt…
Đọc bài · 8 phút 0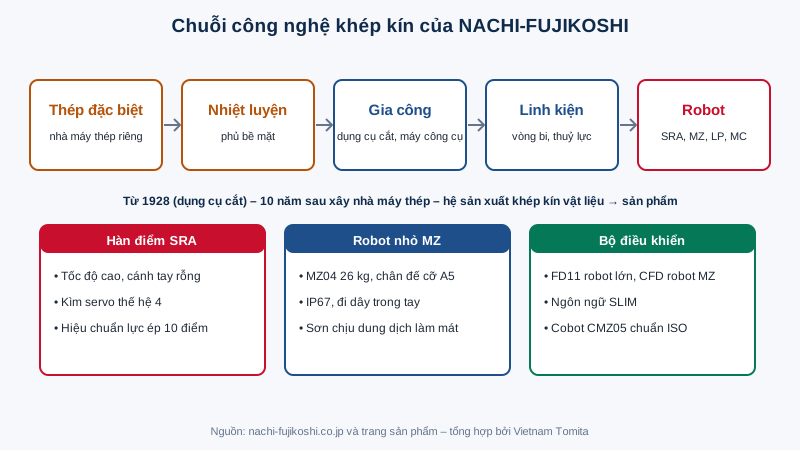
Công nghệ lõi của robot NACHI: từ thép, nhiệt luyện, vòng bi tới robot hàn điểm và robot MZ
Công nghệ lõi của robot NACHI khác hẳn Yaskawa: NACHI-FUJIKOSHI đi lên từ dụng cụ cắt và thép, rồi mới làm vòng bi, thuỷ lực và robot. Vì vậy thế mạnh của robot NACHI…
Đọc bài · 7 phút 0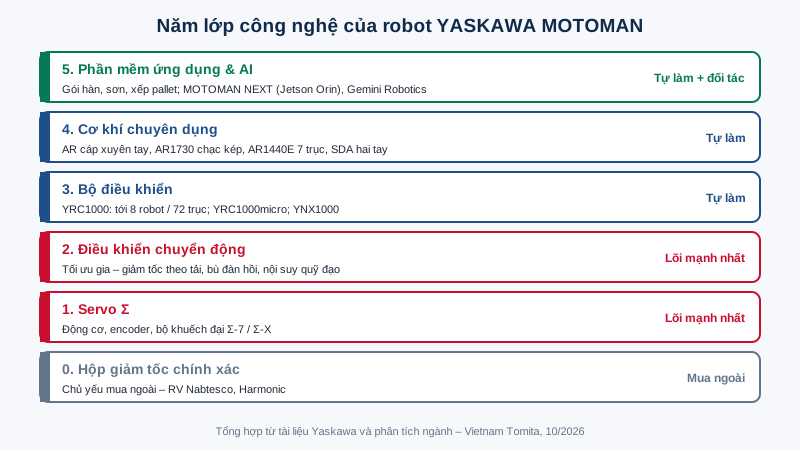
Công nghệ lõi của robot YASKAWA: servo Σ, điều khiển chuyển động, YRC1000 và AI MOTOMAN NEXT
Công nghệ lõi của robot YASKAWA không nằm ở cánh tay thép mà ở thứ bên trong: động cơ servo, bộ khuếch đại và thuật toán điều khiển chuyển động – những thứ Yaskawa làm…
Đọc bài · 8 phút 0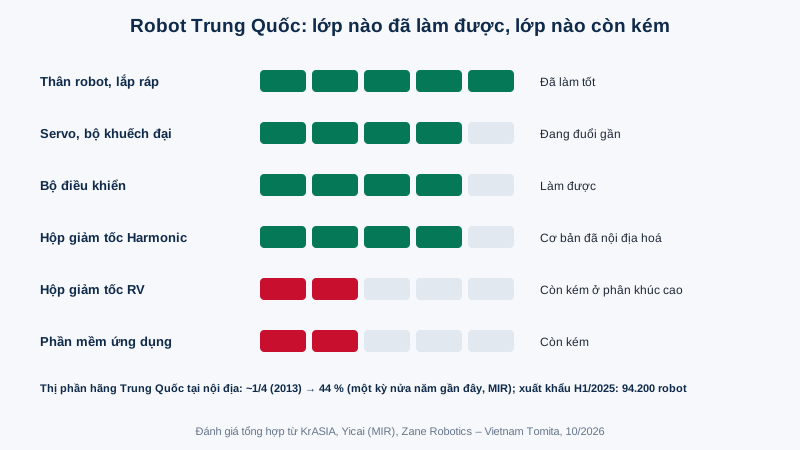
Robot công nghiệp Trung Quốc làm được đến đâu: thân robot, servo, bộ điều khiển, hộp giảm tốc, phần mềm
Robot công nghiệp Trung Quốc đã thay đổi rất nhanh: từ chỗ chỉ chiếm khoảng một phần tư thị trường nội địa năm 2013, các hãng như Estun, Inovance, EFORT đã leo lên nhóm…
Đọc bài · 7 phút 0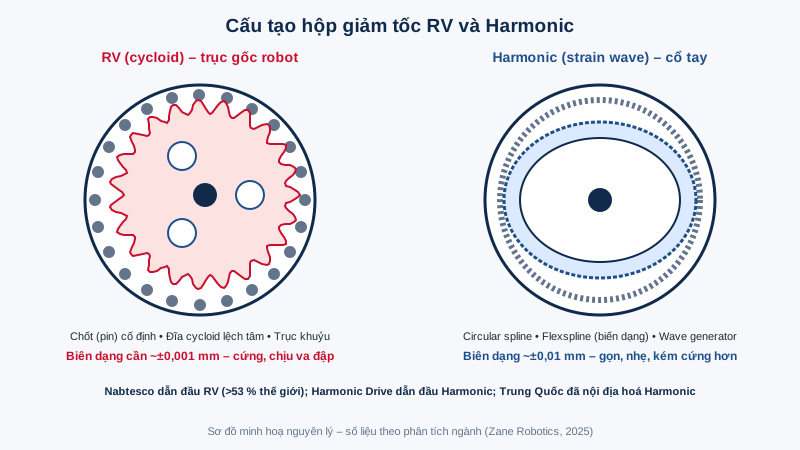
Hộp giảm tốc RV và Harmonic trong robot: cấu tạo, vì sao khó làm và vì sao Nhật vẫn dẫn đầu
Hộp giảm tốc RV và Harmonic là hai linh kiện cơ khí quyết định độ chính xác, độ cứng và tuổi thọ của khớp robot. Động cơ servo quay nhanh nhưng mô-men nhỏ; hộp giảm tốc…
Đọc bài · 8 phút 0
Triển lãm Nhật Bản 2026: robot, công nghệ ô tô và làm sạch công nghiệp có gì mới
Ngoài JIMTOF, mỗi năm Nhật Bản còn nhiều triển lãm chuyên ngành mà nhà máy Việt Nam nên theo dõi. Bài này tóm tắt 3 triển lãm sát nhất với nhà máy ô tô, xe máy, linh…
Đọc bài · 7 phút 0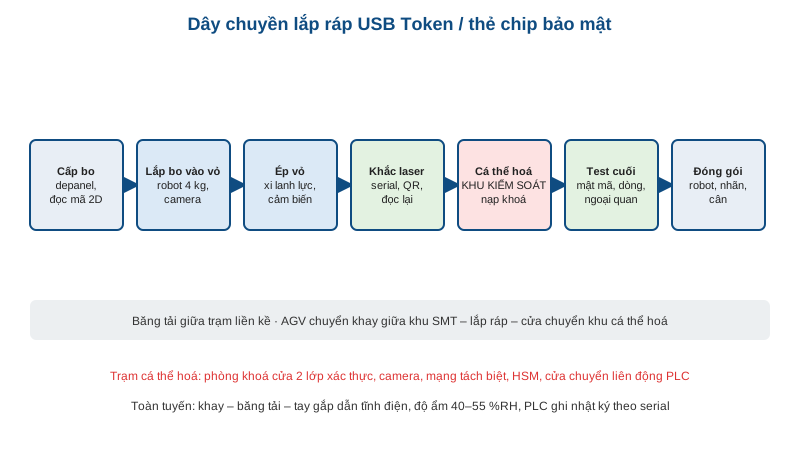
Tự động hoá lắp ráp USB Token và thẻ chip bảo mật: cell robot nhỏ, đồ gá khí nén, trạm cá thể hoá và test cuối
Tự động hoá lắp ráp USB Token và thẻ chip bảo mật là bước tiếp theo sau khi chip bảo mật trong nước được chứng nhận và chuẩn bị sản xuất loạt: hàng trăm nghìn đến hàng…
Đọc bài · 14 phút 0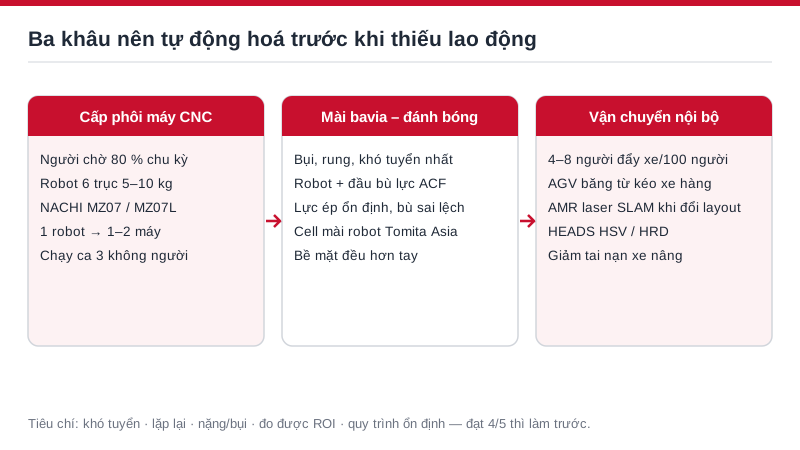
Thiếu lao động: nhà máy Việt Nam nên tự động hoá khâu nào trước – robot gắp đặt, đầu mài bù lực hay AGV?
Thiếu lao động đang là lý do số một khiến nhà máy Việt Nam tìm đến tự động hoá – không phải vì muốn hiện đại, mà vì tuyển không ra người đứng máy, mài bavia, đẩy xe…
Đọc bài · 10 phút 0Súng sơn, tĩnh điện, airless ANEST IWATA
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
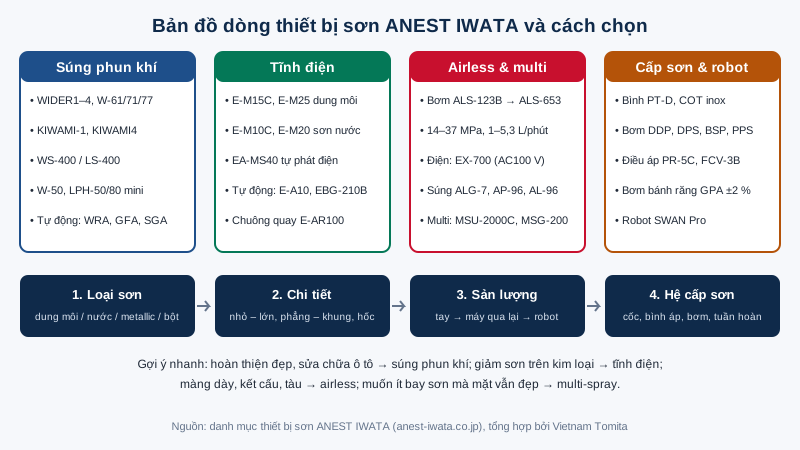
Súng phun sơn ANEST IWATA: chọn WIDER, KIWAMI, tĩnh điện E-M, airless ALS hay multi-spray cho xưởng
Súng phun sơn ANEST IWATA có mặt ở hầu hết xưởng sơn tại Việt Nam, từ khẩu W-101 trong xưởng đồ gỗ tới súng sửa chữa ô tô và bơm airless ở công trình. Khi hãng thay đời…
Đọc bài · 9 phút 0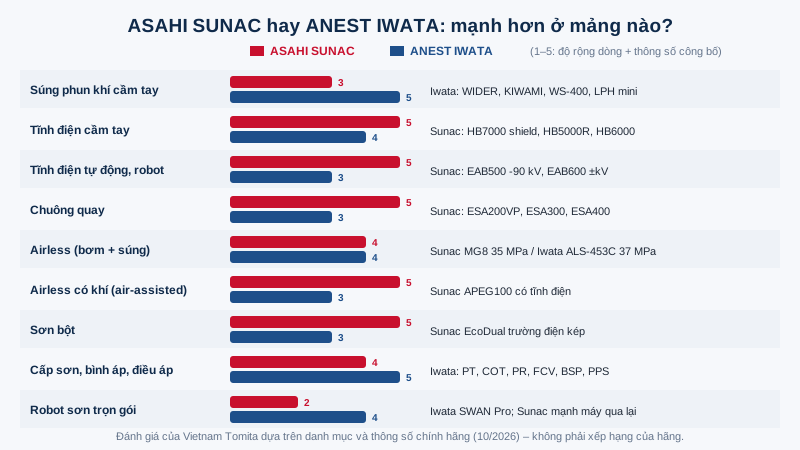
ASAHI SUNAC hay ANEST IWATA: hãng nào công nghệ sơn tốt hơn? So sánh từng mảng súng, bơm, tĩnh điện, robot
ASAHI SUNAC hay ANEST IWATA – đây là câu khách hỏi Vietnam Tomita nhiều nhất sau mỗi bài về súng sơn. Cả hai đều là hãng thiết bị sơn hàng đầu của Nhật, đều có súng…
Đọc bài · 11 phút 0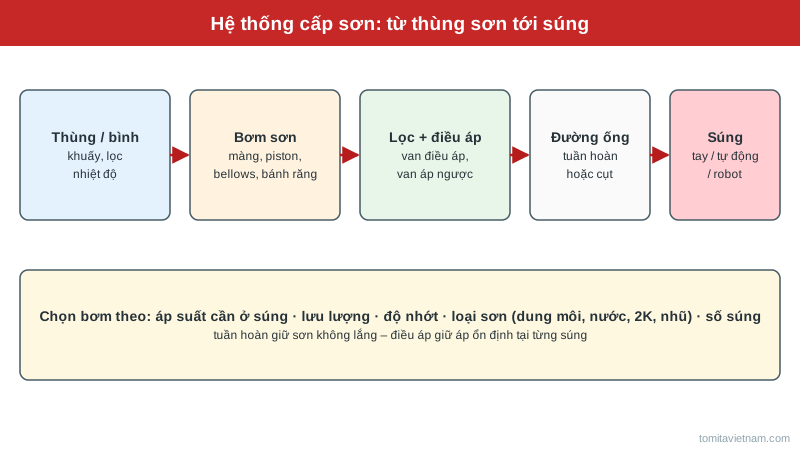
Bơm sơn và hệ thống cấp sơn: bơm màng, bơm piston, bình áp, điều áp và tuần hoàn sơn
Bơm sơn và hệ thống cấp sơn quyết định áp suất và lưu lượng sơn đến súng có ổn định hay không – yếu tố nhiều xưởng bỏ qua khi tìm nguyên nhân màng sơn không đều. Bài…
Đọc bài · 9 phút 0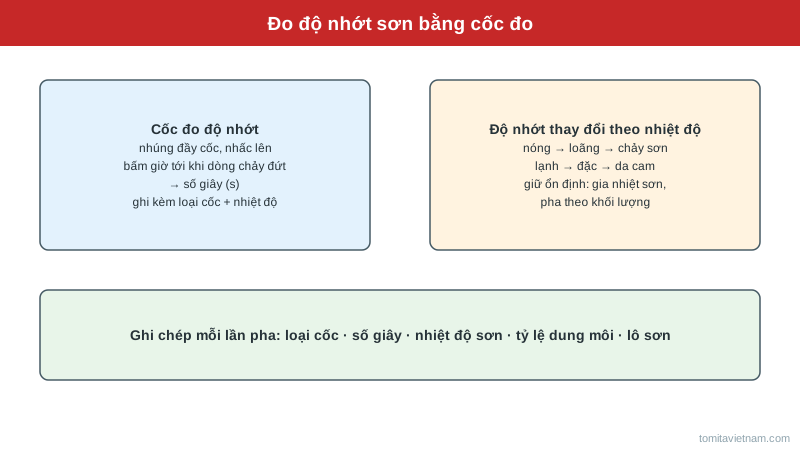
Độ nhớt sơn: cách đo bằng cốc đo, cách pha sơn đúng và giữ độ nhớt ổn định khi phun
Độ nhớt sơn là thông số quan trọng nhất mà thợ sơn có thể kiểm soát hằng ngày: cùng một súng, một thợ, nhưng độ nhớt lệch vài giây cốc đo đã đủ làm sơn chảy hoặc da…
Đọc bài · 9 phút 0Máy gắp đặt SMT, in kem hàn, reflow, AOI, X-quang, chống tĩnh điện, tra keo
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
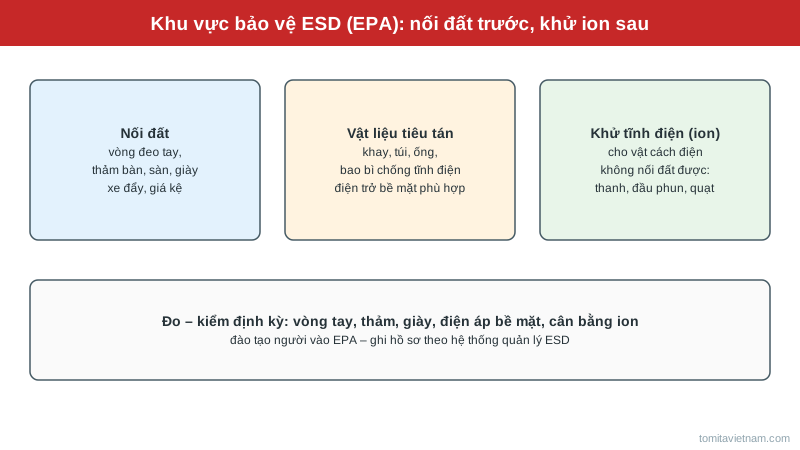
Chống tĩnh điện ESD trong nhà máy điện tử: nối đất, vật liệu tiêu tán và thiết bị khử tĩnh điện
Chống tĩnh điện ESD là yêu cầu bắt buộc khi làm hàng cho các tập đoàn điện tử: một lần phóng tĩnh điện vài trăm vôn – thấp hơn ngưỡng con người cảm nhận được – đủ làm…
Đọc bài · 8 phút 0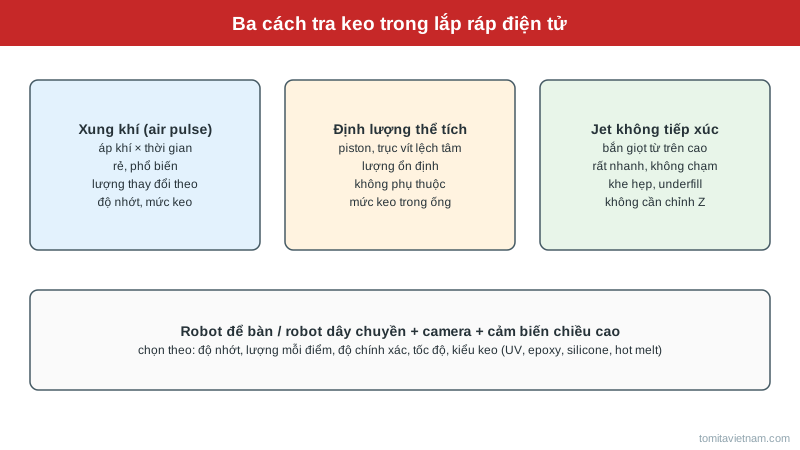
Máy tra keo trong lắp ráp điện tử: xung khí, định lượng thể tích, jet và robot để bàn
Máy tra keo có mặt ở rất nhiều công đoạn lắp ráp điện tử: dán linh kiện, phủ underfill dưới BGA, bịt kín, gioăng vỏ, keo dẫn nhiệt, keo UV cố định dây. Lượng keo dao…
Đọc bài · 8 phút 0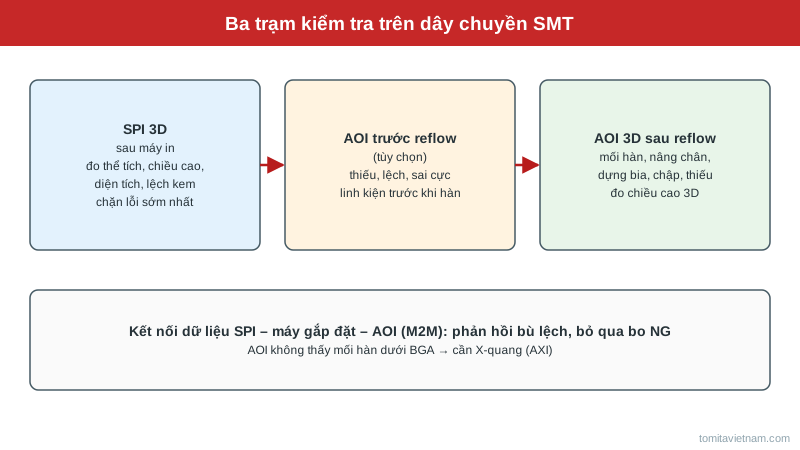
Máy AOI và SPI 3D trong dây chuyền SMT: khác nhau thế nào, đặt ở đâu, chọn ra sao
Máy AOI (kiểm tra quang học tự động) và máy SPI (kiểm tra kem hàn) là hai trạm “mắt” của dây chuyền SMT. Nhiều nhà máy chỉ đầu tư AOI sau reflow rồi phải sửa tay hàng…
Đọc bài · 8 phút 0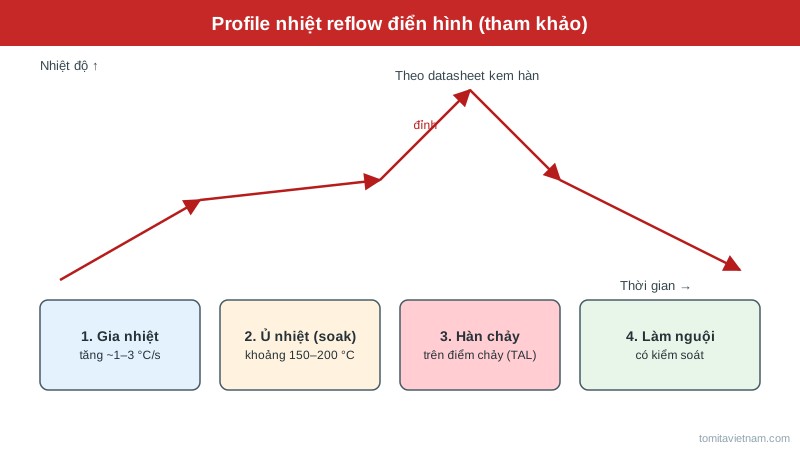
Lò reflow và profile nhiệt hàn không chì: 4 vùng nhiệt, cách đo và chỉnh profile
Lò reflow là nơi kem hàn thật sự trở thành mối hàn: bo đi qua các vùng nhiệt được điều khiển để flux hoạt hóa, bột hàn nóng chảy, thấm ướt pad và chân linh kiện rồi…
Đọc bài · 8 phút 0
Kiểm tra X-quang BGA và void trên bo mạch: 2D, chụp nghiêng hay 3D-CT, chọn máy thế nào
Kiểm tra X-quang BGA là cách duy nhất để nhìn thấy mối hàn nằm dưới thân linh kiện mà không phải cắt phá bo. Với BGA, QFN, LGA và linh kiện công suất có pad tản nhiệt…
Đọc bài · 8 phút 0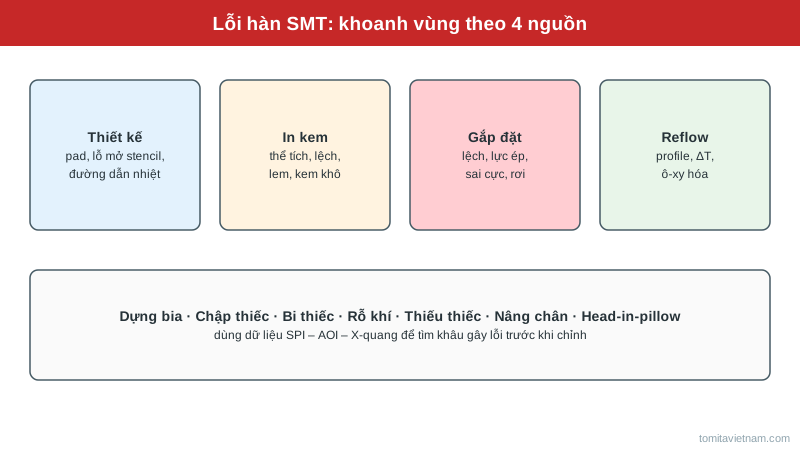
Lỗi hàn SMT thường gặp: dựng bia, chập thiếc, bi thiếc, rỗ khí – nguyên nhân và cách khắc phục
Lỗi hàn SMT hiếm khi chỉ do một máy: một con chip dựng đứng có thể bắt nguồn từ thiết kế pad, kem in lệch, linh kiện đặt lệch hoặc profile reflow chưa cân. Bài viết…
Đọc bài · 8 phút 0Xem thêm 2 bài về Máy gắp đặt SMT, in kem hàn, reflow, AOI, X-quang, chống tĩnh điện, tra keo
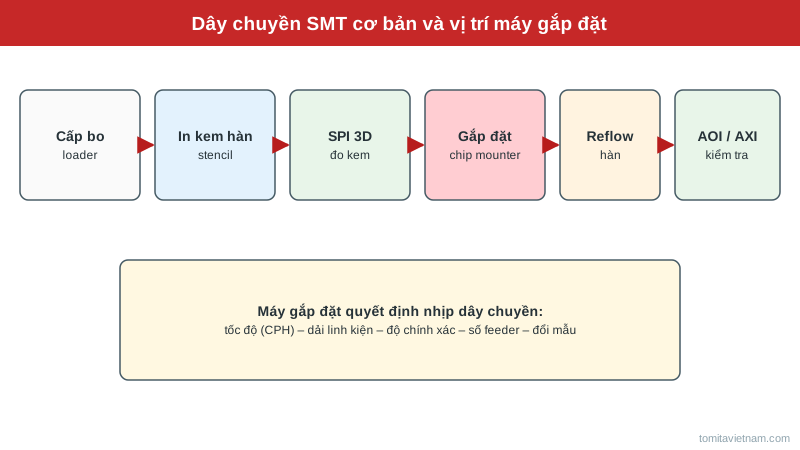
Máy gắp đặt linh kiện SMT (chip mounter): cấu tạo, tốc độ CPH thật và cách chọn
Máy gắp đặt linh kiện SMT (chip mounter, pick and place) là thiết bị đắt nhất và quyết định nhịp của cả dây chuyền lắp ráp bo mạch. Chọn sai máy – quá chậm, không gắp…
Đọc bài · 9 phút 0
Máy in kem hàn SMT và stencil: thông số in, tỷ số diện tích và cách chỉnh máy
Máy in kem hàn là khâu đầu tiên của dây chuyền SMT và cũng là nơi phát sinh phần lớn lỗi hàn: thiếu thiếc, chập chân, bi thiếc. Bài viết giải thích nguyên lý in qua…
Đọc bài · 8 phút 0Mác thép JIS SKD11, SKD61, S45C, SCM440, inox SUS304/316, bảng tương đương, nhiệt luyện và kiểm tra vật liệu
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
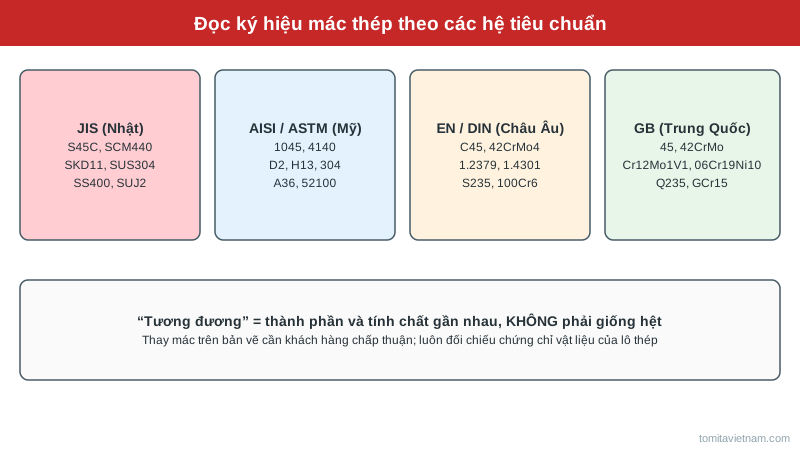
Bảng mác thép tương đương JIS – AISI – DIN – GB – TCVN cho xưởng cơ khí
Tra mác thép tương đương là việc hằng ngày ở xưởng cơ khí Việt Nam, nơi làm việc cùng lúc với bản vẽ Nhật (JIS), châu Âu (EN/DIN), Mỹ (AISI/ASTM) và vật liệu mua từ…
Đọc bài · 8 phút 0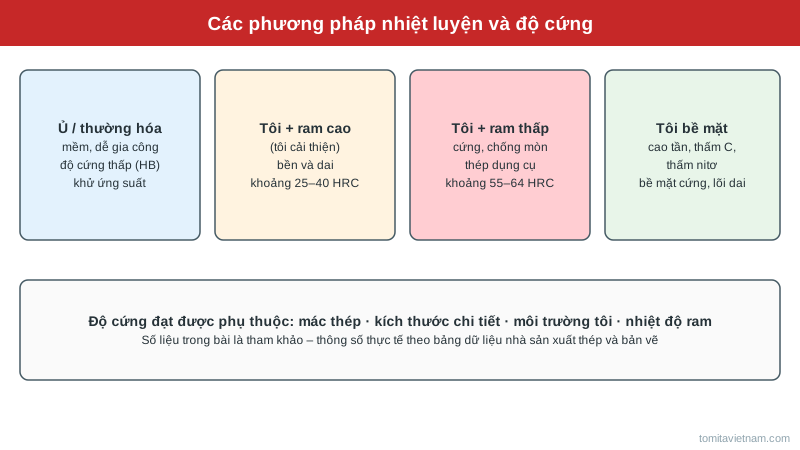
Độ cứng thép sau nhiệt luyện: bảng tra HRC tham khảo cho S45C, SCM440, SKD11, SKD61, SUJ2
“Thép C45 tôi được bao nhiêu HRC”, “SKD11 độ cứng bao nhiêu”, “SCM440 sau tôi ram cứng bao nhiêu” là những câu hỏi gặp hằng ngày khi ghi yêu cầu nhiệt luyện lên bản vẽ…
Đọc bài · 8 phút 0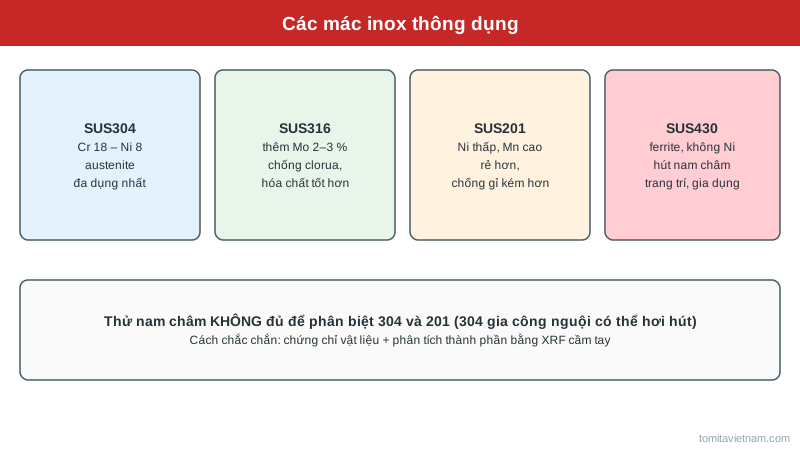
Inox 304 và 316, SUS201, SUS430 khác nhau thế nào – chọn loại nào, phân biệt ra sao
“Inox 304 và 316 loại nào tốt hơn”, “inox 201 có gỉ không”, “làm sao phân biệt inox 304 với 201” là những câu hỏi được tìm rất nhiều. Trong nhà máy, chọn sai mác inox…
Đọc bài · 9 phút 0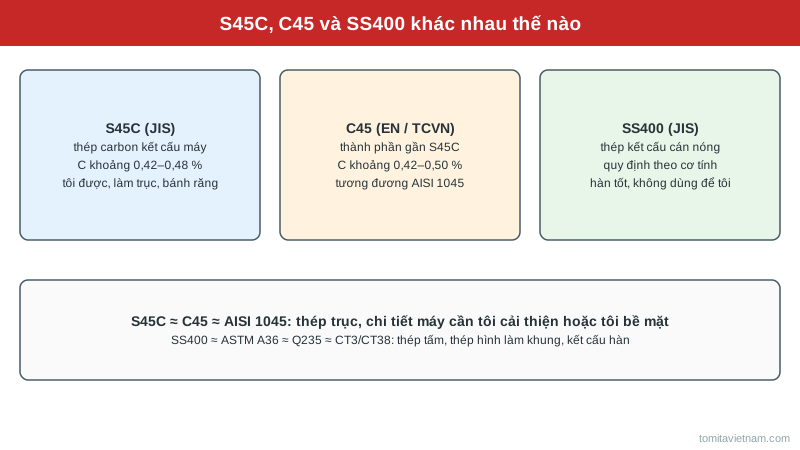
Thép S45C, C45 và SS400 khác nhau thế nào: thành phần, độ cứng, nhiệt luyện và cách chọn
Thép S45C, C45 và SS400 là ba mác thép được hỏi nhiều nhất ở xưởng cơ khí Việt Nam: bản vẽ Nhật ghi S45C, bản vẽ châu Âu và Việt Nam ghi C45, còn thép tấm, thép hình…
Đọc bài · 9 phút 0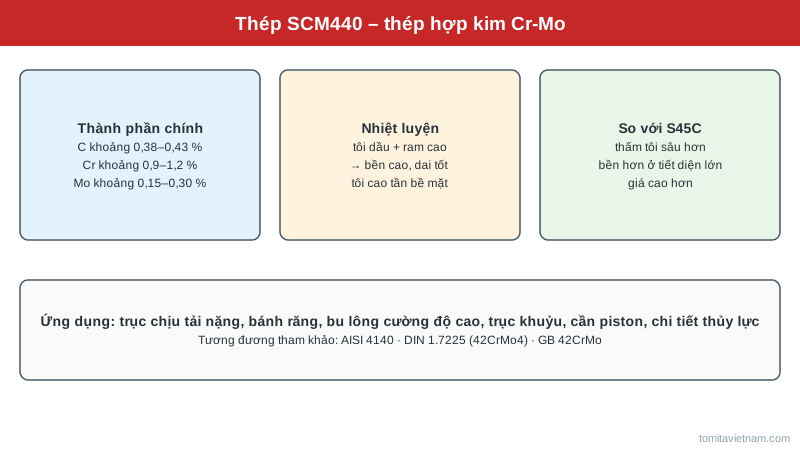
Thép SCM440 là gì: thép hợp kim crom – molipden, độ cứng, nhiệt luyện và tương đương 4140
Khi trục, bánh răng hay bu lông cần chịu tải lớn hơn khả năng của thép carbon S45C, kỹ sư Nhật thường chọn thép SCM440 – thép hợp kim crom – molipden theo JIS G 4053.…
Đọc bài · 9 phút 0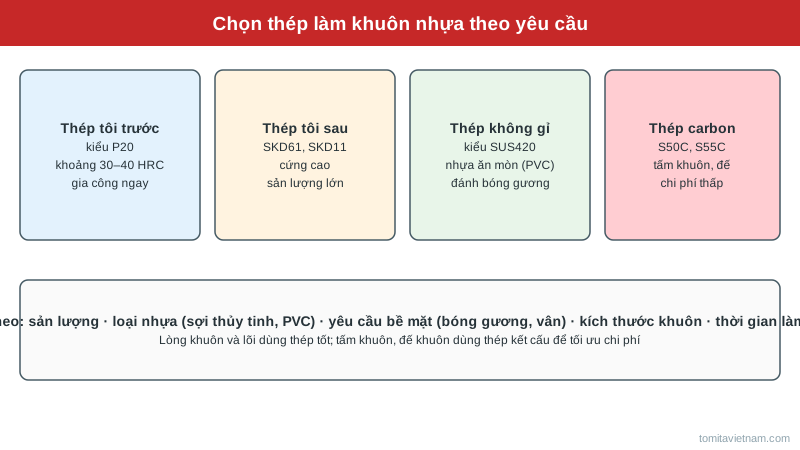
Thép làm khuôn nhựa: P20, thép tôi trước, SKD61, inox SUS420 – chọn thế nào cho đúng
Chọn thép làm khuôn nhựa ảnh hưởng trực tiếp tới giá khuôn, thời gian làm khuôn, chất lượng bề mặt sản phẩm và tuổi thọ khuôn. Một khuôn vỏ thiết bị điện vài chục nghìn…
Đọc bài · 9 phút 0Xem thêm 2 bài về Mác thép JIS SKD11, SKD61, S45C, SCM440, inox SUS304/316, bảng tương đương, nhiệt luyện và kiểm tra vật liệu
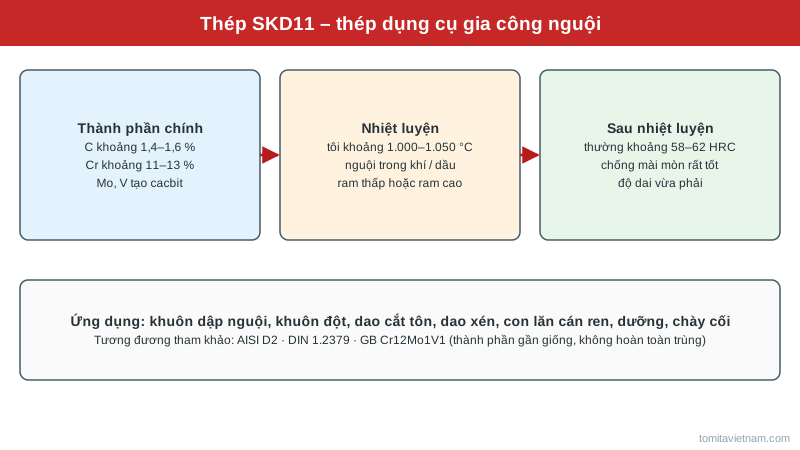
Thép SKD11 là gì: thành phần, độ cứng, nhiệt luyện, thép tương đương và ứng dụng làm khuôn dập
Thép SKD11 là mác thép dụng cụ gia công nguội theo tiêu chuẩn Nhật JIS G 4404, được dùng rất phổ biến ở Việt Nam để làm khuôn dập nguội, chày cối, dao cắt tôn, dao xén.…
Đọc bài · 8 phút 0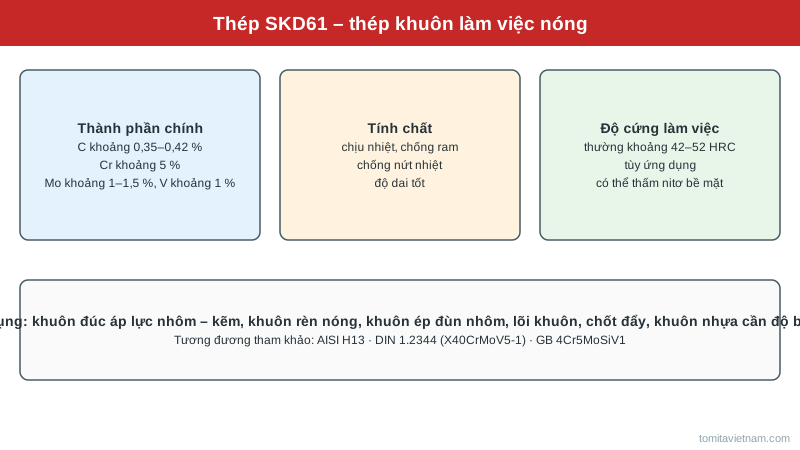
Thép SKD61: thép khuôn làm việc nóng, thành phần, độ cứng, nhiệt luyện và tương đương H13
Thép SKD61 là mác thép khuôn làm việc nóng phổ biến nhất theo tiêu chuẩn Nhật JIS G 4404, dùng cho khuôn đúc áp lực nhôm, khuôn rèn nóng, khuôn ép đùn nhôm và nhiều chi…
Đọc bài · 9 phút 0Bảng tra bu lông và lực siết, dung sai lắp ghép, ren, ký hiệu hàn, đọc bản vẽ Nhật, then và vòng chặn
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
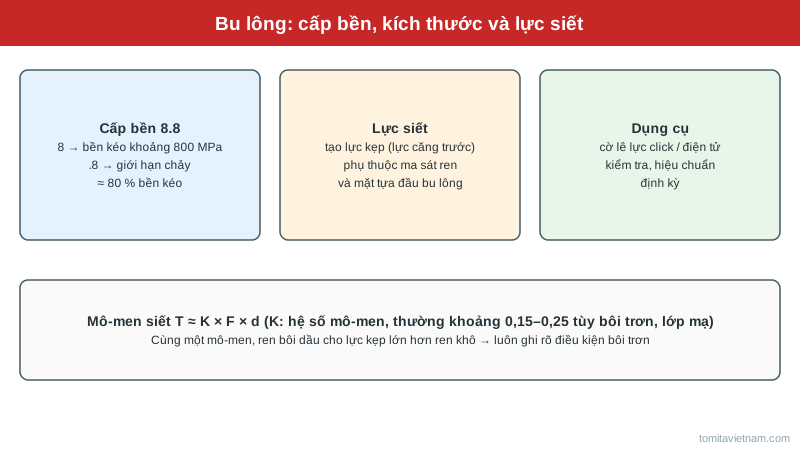
Bảng tra bu lông: cấp bền 8.8, 10.9, 12.9, kích thước đầu, cờ lê và lực siết tham khảo
Bảng tra bu lông là tài liệu được thợ cơ khí, kỹ sư bảo trì tra hằng ngày: bu lông M12 dùng cờ lê bao nhiêu, cấp bền 8.8 nghĩa là gì, siết bao nhiêu N·m là đủ. Bài viết…
Đọc bài · 8 phút 0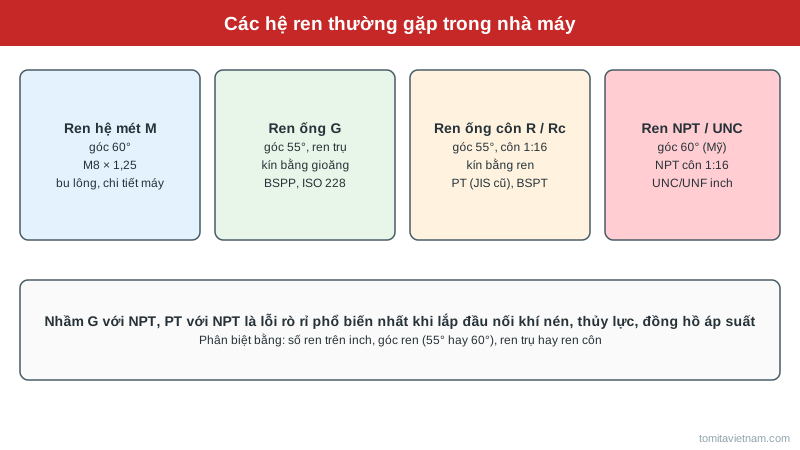
Bảng tra ren hệ mét, ren ống G, PT (R/Rc), NPT và UNC: cách phân biệt và chọn đúng
Bảng tra ren cần thiết mỗi khi thay đầu nối khí nén, lắp đồng hồ áp suất, đặt hàng van hay gia công lỗ ren. Máy Nhật dùng ren hệ mét và ren ống PT/G, máy Mỹ dùng NPT và…
Đọc bài · 8 phút 0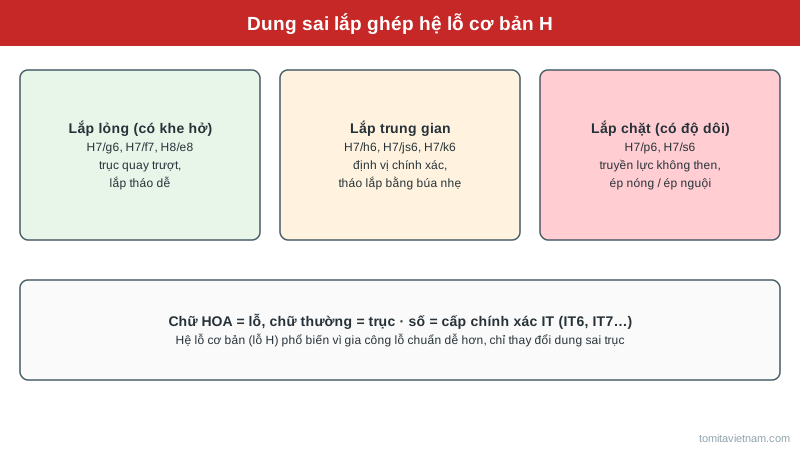
Dung sai lắp ghép H7/g6, H7/h6, H7/k6, H7/p6: bảng tra trục và lỗ, cách chọn kiểu lắp
Dung sai lắp ghép là phần quan trọng nhất trên bản vẽ chi tiết trục – lỗ: ghi H7/g6 hay H7/k6 quyết định trục quay trơn, định vị chính xác hay ép chặt không tháo được.…
Đọc bài · 8 phút 0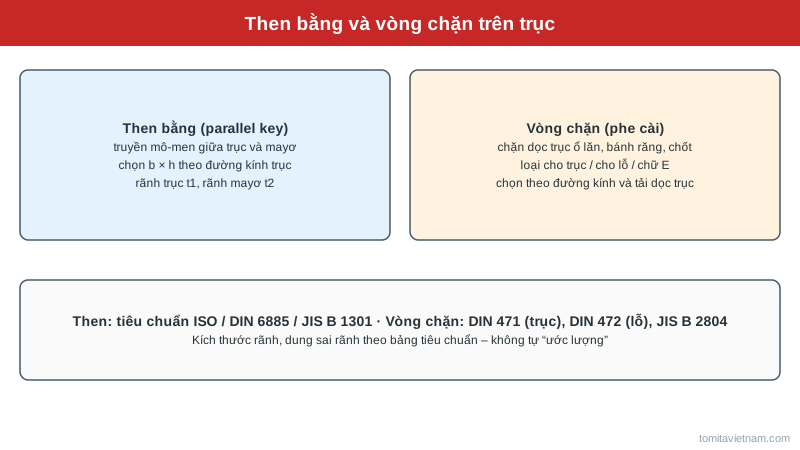
Bảng tra then bằng theo đường kính trục và cách chọn vòng chặn (phe cài) cho trục, lỗ
Then bằng và vòng chặn (phe cài) là hai chi tiết tiêu chuẩn có mặt trên hầu hết trục truyền động: then truyền mô-men xoắn giữa trục và bánh răng, puly; vòng chặn giữ ổ…
Đọc bài · 8 phút 0
Dung sai chung ISO 2768 (JIS B 0405) và ký hiệu dung sai hình học GD&T: bảng tra và cách đọc
Dung sai chung là quy định áp dụng cho mọi kích thước không ghi dung sai trên bản vẽ – thường ghi gọn một dòng “ISO 2768-m” hoặc “JIS B 0405 中級” trong khung tên. Kết…
Đọc bài · 8 phút 0
Đọc bản vẽ kỹ thuật Nhật Bản (JIS): phép chiếu góc thứ ba, khung tên và thuật ngữ gia công tiếng Nhật
Nhiều xưởng cơ khí Việt Nam nhận gia công chi tiết, phụ tùng theo bản vẽ của khách hàng Nhật. Biết đọc bản vẽ kỹ thuật Nhật Bản đúng ngay từ đầu giúp tránh gia công sai…
Đọc bài · 8 phút 0Xem thêm 1 bài về Bảng tra bu lông và lực siết, dung sai lắp ghép, ren, ký hiệu hàn, đọc bản vẽ Nhật, then và vòng chặn

Robot phủ conformal coating, van phủ, tủ sấy
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
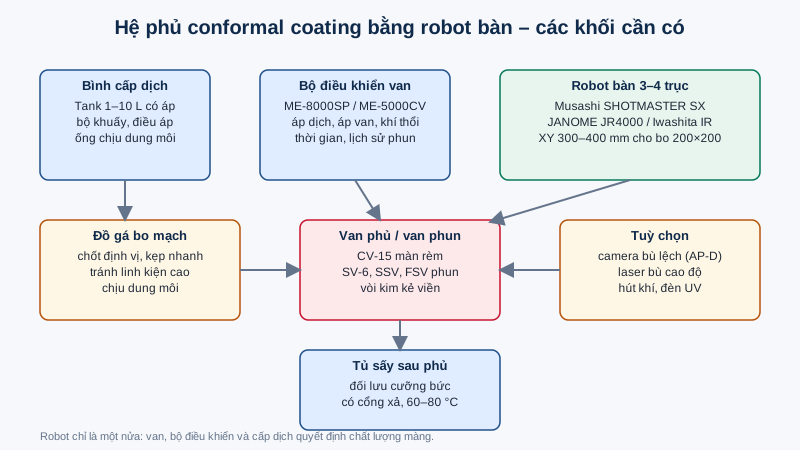
Robot bàn phủ conformal coating bo mạch: hãng Nhật nào làm tốt, nên mua gì
Robot bàn phủ conformal coating bo mạch là cách rẻ và gọn nhất để bỏ công đoạn quét chổi, nhúng hoặc phun tay khi sản lượng bo mạch ở mức vài chục đến vài trăm tấm mỗi…
Đọc bài · 12 phút 0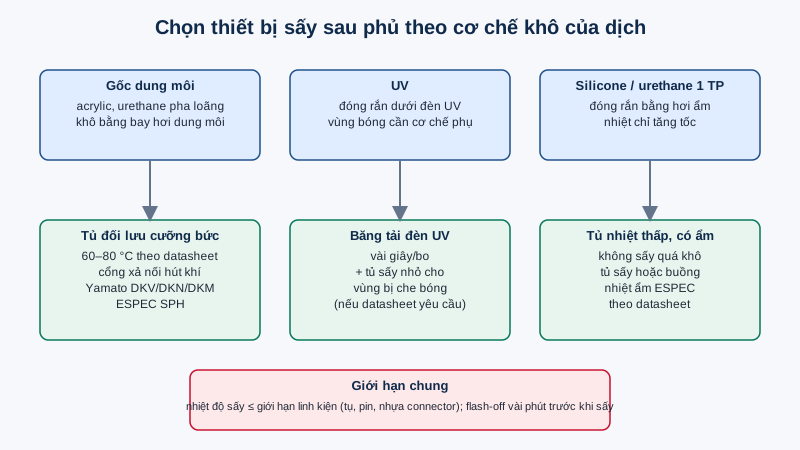
Tủ sấy sau phủ conformal coating bo mạch: chọn tủ nào, hãng Nhật nào nên mua
Sau khi robot phủ xong, lớp conformal coating còn ướt: dính bụi, chảy xuống connector, chưa cách điện và chưa chịu ẩm. Tủ sấy sau phủ conformal coating bo mạch là thiết…
Đọc bài · 11 phút 0Lò nấu, giữ nhiệt nhôm tiết kiệm năng lượng, giảm CO₂
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
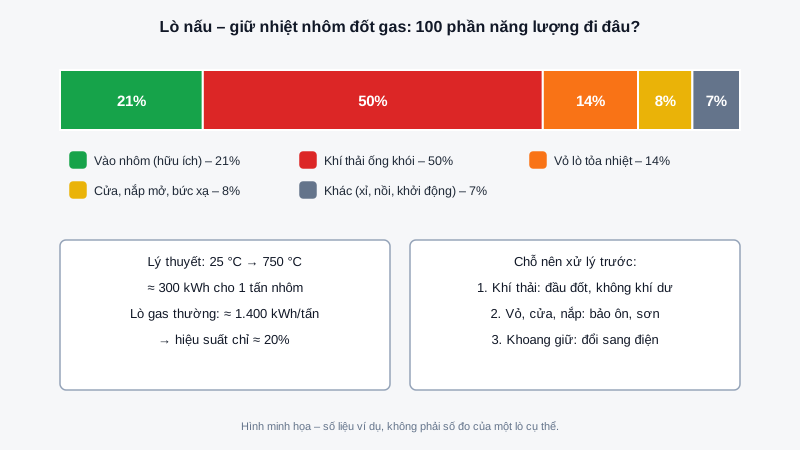
Lò nấu, lò giữ nhiệt nhôm tốn năng lượng ở đâu – cách tự tính kWh/tấn, tiền và CO₂
Trả lời nhanh: làm nóng chảy 1 tấn nhôm về lý thuyết chỉ cần khoảng 300 kWh, nhưng lò nấu – giữ nhiệt đốt gas thông thường tiêu khoảng 1.400 kWh/tấn, tức chỉ khoảng 20%…
Đọc bài · 13 phút 0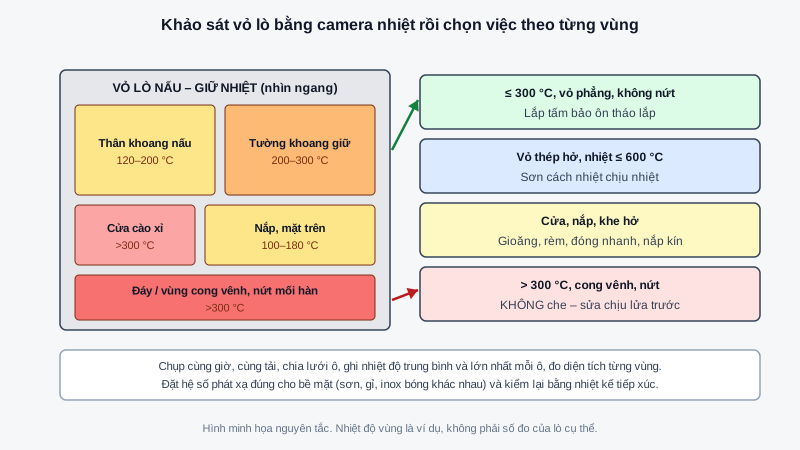
Bảo ôn vỏ lò nấu nhôm, sơn cách nhiệt và khảo sát camera nhiệt: cách rẻ nhất để giảm gas
Trả lời nhanh: với lò nấu và lò giữ nhiệt nhôm (thường gọi "lò ủ nhôm") đang chạy, cách rẻ và nhanh nhất để giảm gas là chặn nhiệt tỏa ra từ vỏ, cửa và nắp lò. Bước đầu…
Đọc bài · 12 phút 0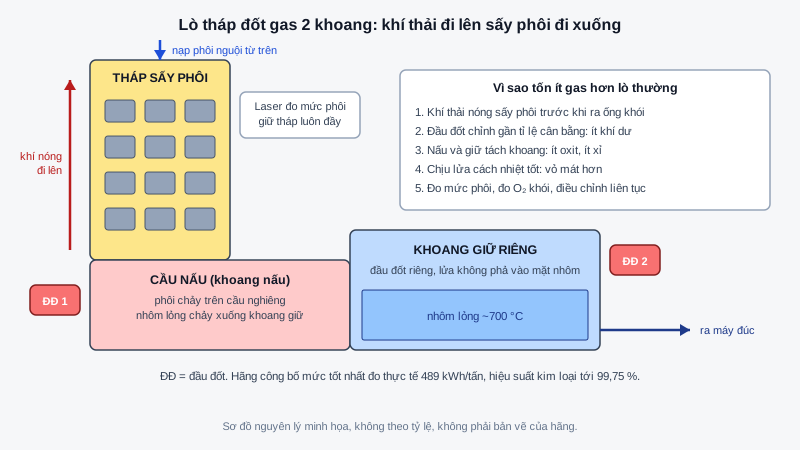
Lò tháp đốt gas hiệu suất cao: đầu đốt hồi nhiệt, đốt giàu oxy, oxy thấp và giảm xỉ nhôm
Trả lời nhanh: nếu xưởng nấu nhiều nhôm (từ khoảng 1 tấn/giờ) và có sẵn gas, một lò tháp đốt gas hiệu suất cao vẫn là lựa chọn mạnh: khí thải sấy phôi trong tháp, đầu…
Đọc bài · 13 phút 0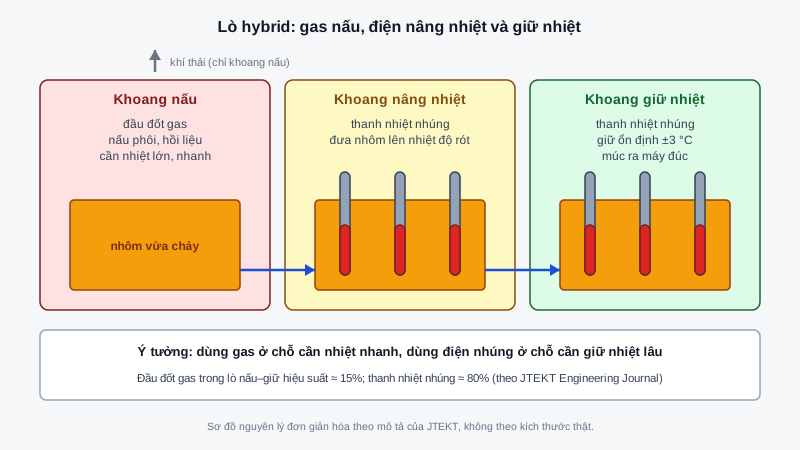
Lò hybrid gas – điện cho nhôm: cải tạo khoang giữ nhiệt bằng thanh nhiệt nhúng
Trả lời nhanh: lò hybrid giữ đầu đốt gas ở khoang nấu (cần nhiệt lớn, nhanh) và chuyển khoang nâng nhiệt, khoang giữ nhiệt sang thanh nhiệt điện nhúng thẳng vào nhôm.…
Đọc bài · 11 phút 0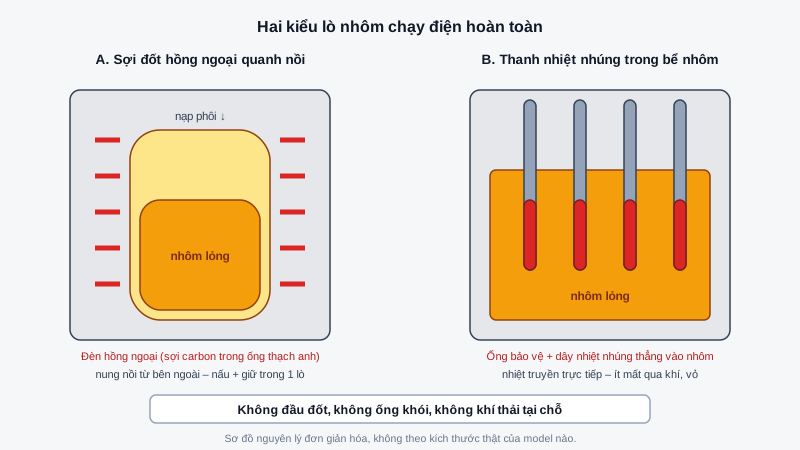
Lò nấu nhôm chạy điện: sợi đốt hồng ngoại, thanh nhiệt nhúng – khi nào nên chuyển từ gas
Trả lời nhanh: lò nấu – giữ nhiệt nhôm chạy điện thế hệ mới (sợi đốt hồng ngoại quanh nồi, hoặc thanh nhiệt nhúng thẳng vào nhôm) tiêu khoảng 544 kWh/tấn, chỉ bằng…
Đọc bài · 11 phút 0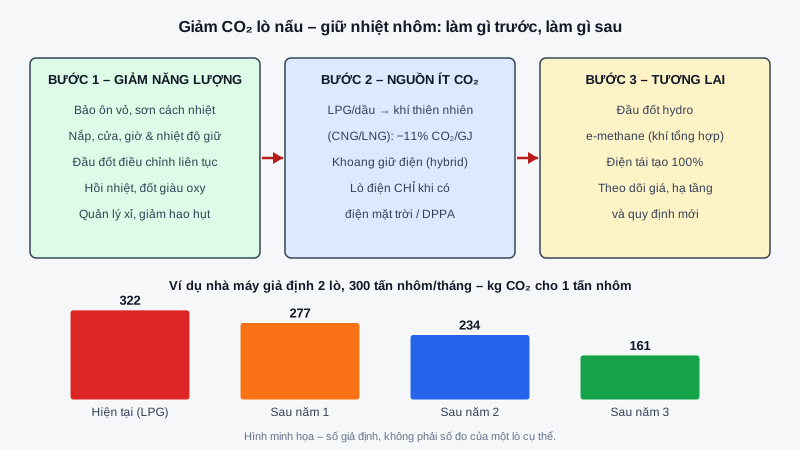
Giảm CO₂ cho lò nấu, giữ nhiệt nhôm ở Việt Nam khi điện lưới còn nhiều than: làm gì trước, làm gì sau
Trả lời nhanh: muốn giảm CO₂ cho lò nấu và lò giữ nhiệt nhôm (trong xưởng hay gọi là lò ủ nhôm), hãy giảm năng lượng tiêu thụ trước: bảo ôn vỏ lò, đóng nắp, chỉnh đầu…
Đọc bài · 13 phút 0Xem thêm 11 bài về Lò nấu, giữ nhiệt nhôm tiết kiệm năng lượng, giảm CO₂

Bảo dưỡng máy đúc áp lực: xi lanh phun, bình tích áp, kẹp khuôn và hệ thủy lực
Bảo dưỡng máy đúc áp lực đúng nhịp là cách rẻ nhất để giữ tỷ lệ phế phẩm thấp và tránh dừng máy đột xuất, vì phần lớn lỗi rỗ, bavia, chảy không đầy bắt đầu từ một chi…
Đọc bài · 8 phút 0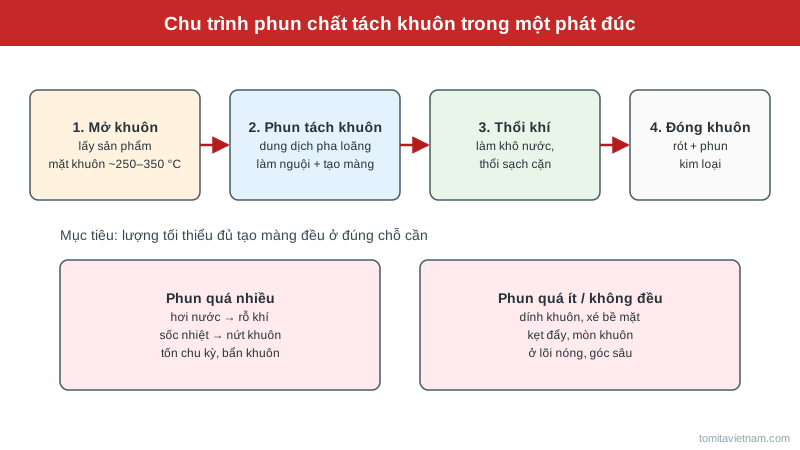
Chất tách khuôn đúc áp lực: chọn loại, tỷ lệ pha và cách phun để giảm rỗ khí, dính khuôn
Chất tách khuôn là lớp màng mỏng phun lên bề mặt khuôn trước mỗi phát đúc để nhôm không bám vào thép, chi tiết dễ đẩy ra và khuôn được làm nguội về nhiệt độ làm việc.…
Đọc bài · 8 phút 0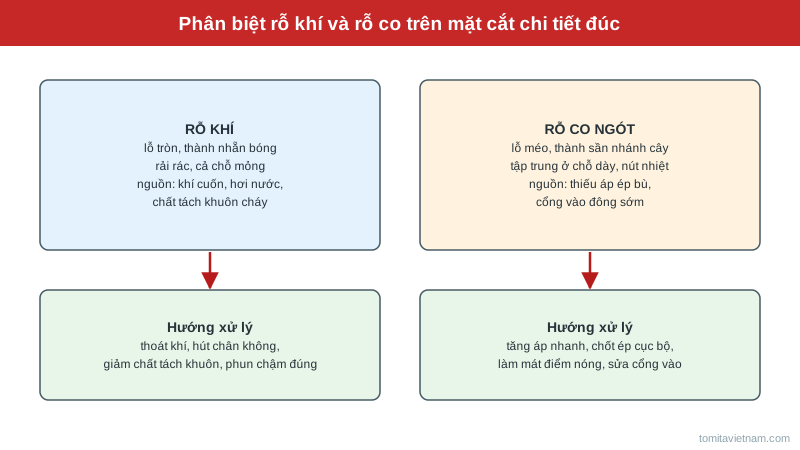
Khuyết tật đúc áp lực nhôm: rỗ khí, rỗ co, nứt, bavia – nguyên nhân và cách khắc phục
Khuyết tật đúc áp lực là nguyên nhân chính khiến xưởng đúc nhôm mất tiền: chi tiết đã qua gia công mới lộ rỗ, thử kín khí mới rò, hoặc sơn sấy xong mới phồng. Bài viết…
Đọc bài · 8 phút 0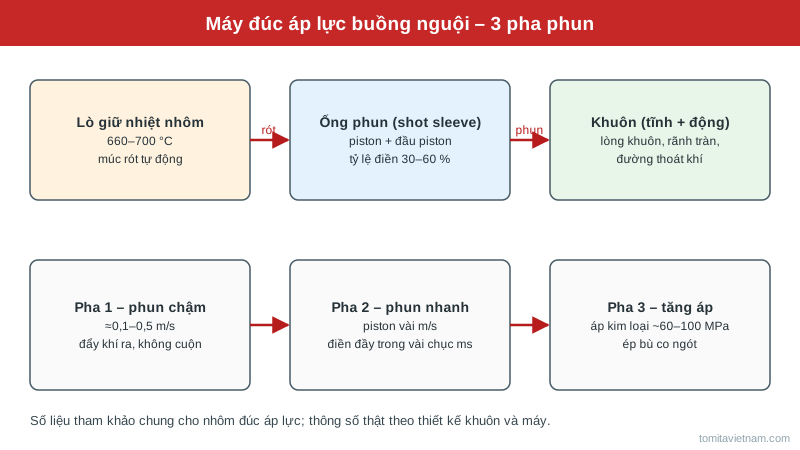
Máy đúc áp lực nhôm: cấu tạo, nguyên lý 3 pha phun và cách chọn lực kẹp khuôn
Máy đúc áp lực là thiết bị ép kim loại lỏng (chủ yếu nhôm, kẽm, magie) vào khuôn thép với tốc độ và áp suất rất cao, cho ra chi tiết thành mỏng, kích thước chính xác…
Đọc bài · 10 phút 0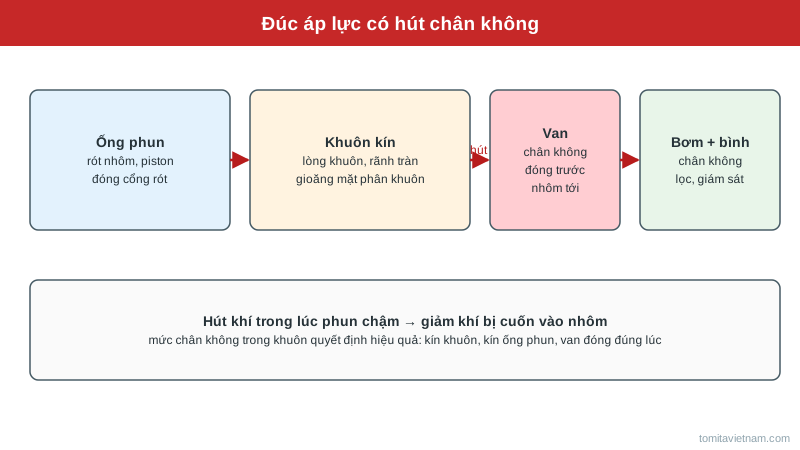
Đúc chân không (vacuum die casting): giảm rỗ khí, cho phép nhiệt luyện và hàn chi tiết đúc
Đúc chân không là công nghệ hút không khí ra khỏi lòng khuôn và ống phun ngay trong lúc phun, để nhôm lỏng điền khuôn mà ít khí bị cuốn vào. Đây là chìa khóa để làm chi…
Đọc bài · 8 phút 0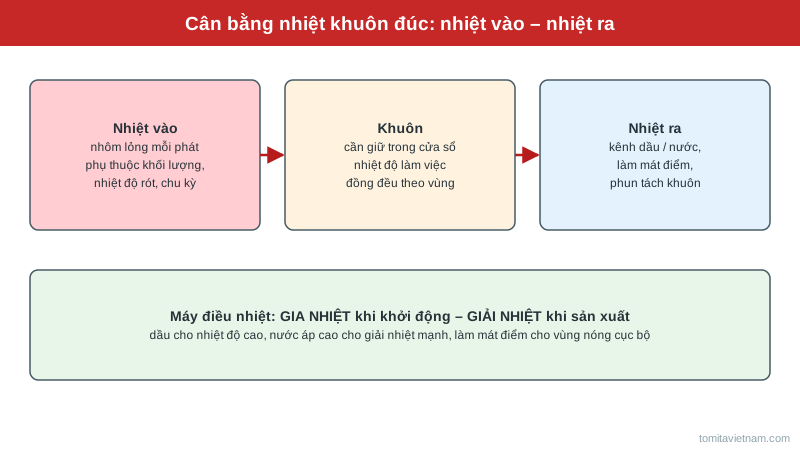
Máy điều nhiệt khuôn đúc áp lực: dầu hay nước, tính công suất và cách giữ khuôn ổn định nhiệt
Máy điều nhiệt khuôn là thiết bị quyết định khuôn đúc áp lực có làm việc trong cửa sổ nhiệt độ ổn định hay không. Khuôn quá nguội gây chảy không đầy, nguội ghép; quá…
Đọc bài · 9 phút 0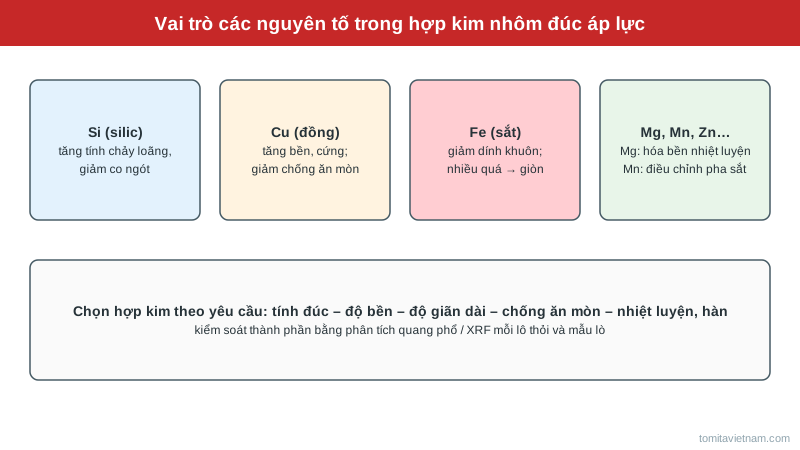
Nhôm ADC12, AlSi9Cu3: thành phần, tính chất và cách chọn hợp kim nhôm đúc áp lực
Nhôm ADC12 là hợp kim đúc áp lực phổ biến nhất ở châu Á, xuất hiện trong vỏ hộp số, vỏ động cơ, giá đỡ, vỏ máy công cụ cầm tay. Bên châu Âu, hợp kim tương tự có ký hiệu…
Đọc bài · 8 phút 0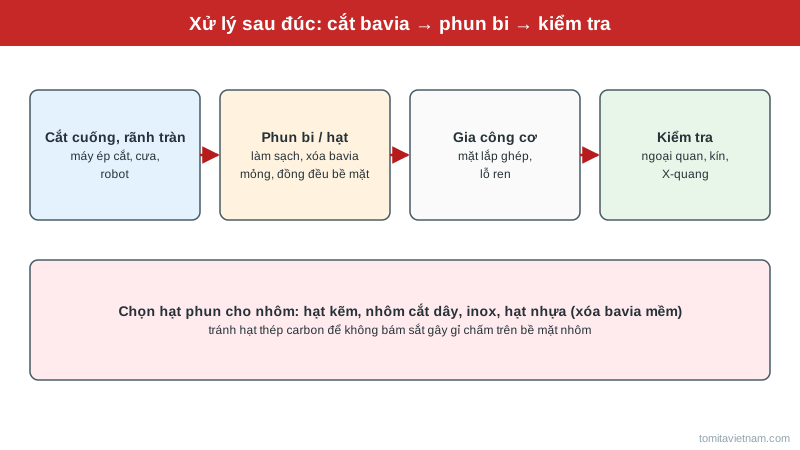
Phun bi chi tiết đúc nhôm: làm sạch, xóa bavia, chọn máy, chọn hạt phun và kiểm soát bề mặt
Phun bi chi tiết đúc nhôm là công đoạn gần như bắt buộc sau đúc áp lực: xóa bavia mỏng ở mặt phân khuôn, làm sạch cặn chất tách khuôn, tạo bề mặt đồng đều trước khi sơn…
Đọc bài · 8 phút 0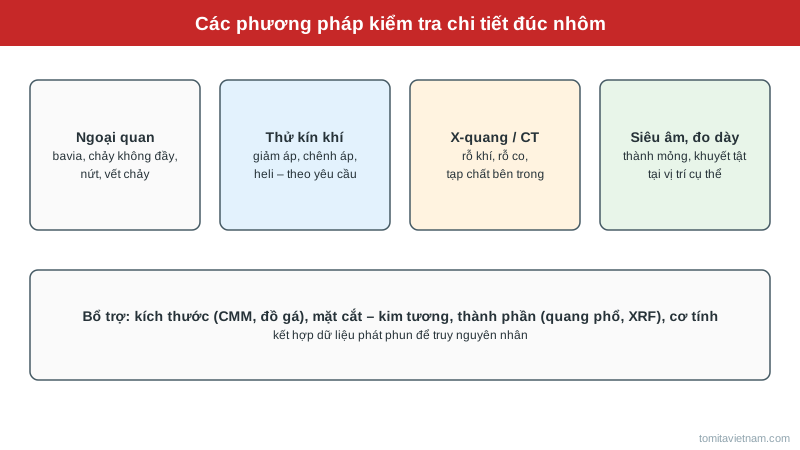
Kiểm tra chi tiết đúc nhôm: X-quang, CT, thử kín khí, siêu âm và đo kích thước
Kiểm tra chi tiết đúc nhôm cần kết hợp nhiều phương pháp vì mỗi phương pháp chỉ thấy một loại khuyết tật: mắt thường thấy bavia, X-quang thấy rỗ bên trong, thử kín khí…
Đọc bài · 8 phút 0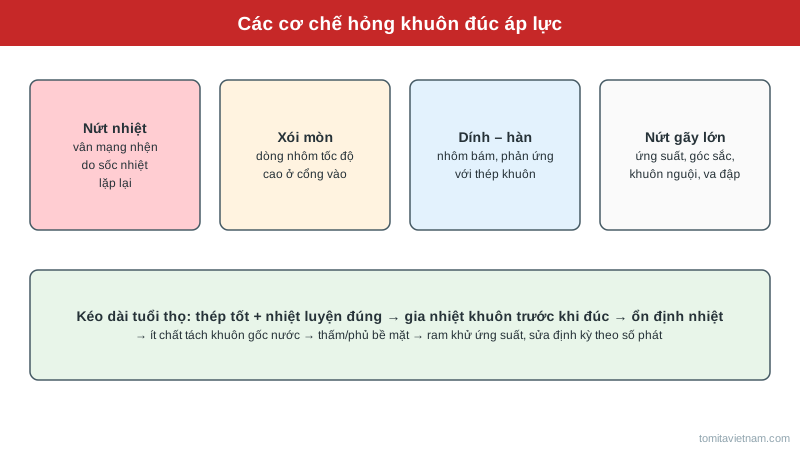
Tuổi thọ khuôn đúc áp lực: nứt nhiệt, xói mòn, dính khuôn và cách bảo dưỡng khuôn
Khuôn đúc áp lực là tài sản đắt nhất sau máy đúc, và tuổi thọ khuôn – tính bằng số phát – quyết định trực tiếp giá thành mỗi chi tiết. Cùng một thiết kế, có xưởng khuôn…
Đọc bài · 8 phút 0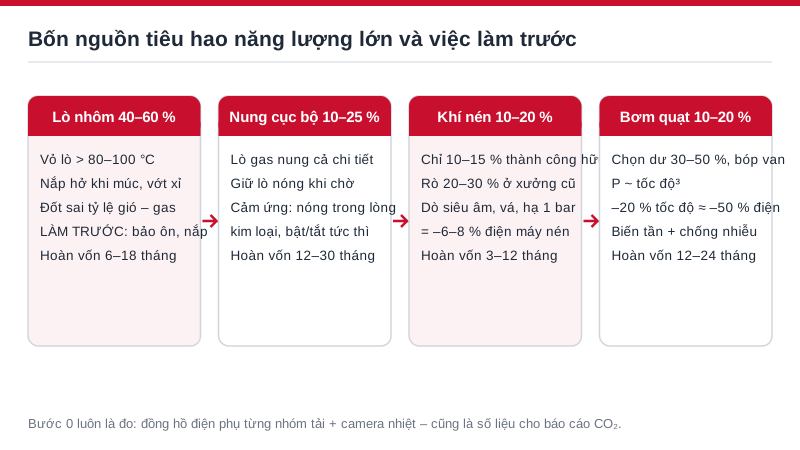
Giá điện tăng: nhà máy Việt Nam nên tiết kiệm năng lượng bắt đầu từ đâu – lò nhôm, gia nhiệt cảm ứng hay khí nén?
Tiết kiệm năng lượng đang chuyển từ khẩu hiệu thành bài toán sống còn của nhà máy Việt Nam khi giá điện tăng theo lộ trình, giá gas biến động và khách hàng xuất khẩu…
Đọc bài · 10 phút 0Nutrunner servo, súng siết điện, máy siết nhiều trục, siết theo lực và góc
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
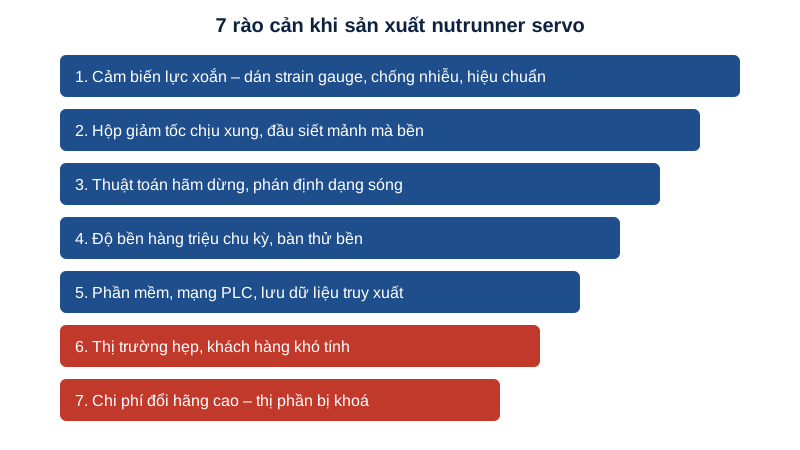
Vì sao rất ít hãng sản xuất được nutrunner servo? 7 rào cản công nghệ
Nutrunner – máy siết bu lông servo – nhìn bên ngoài chỉ là một động cơ gắn hộp số và khẩu, vậy mà trên thế giới chỉ có vài chục hãng làm được ở mức dùng cho chuyền ô…
Đọc bài · 9 phút 0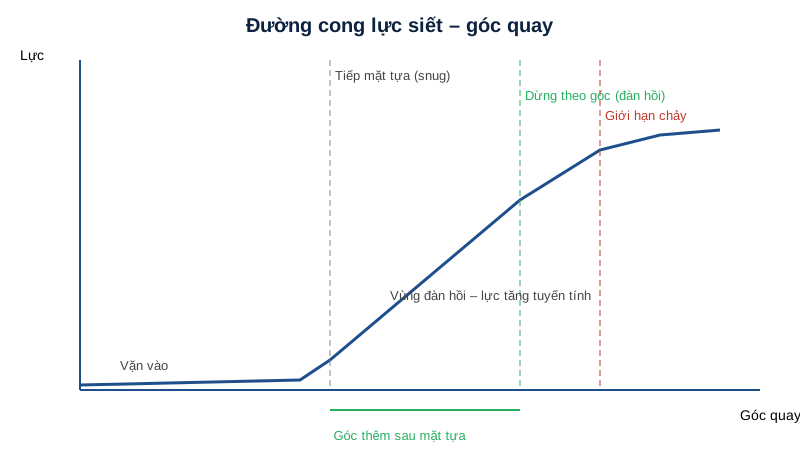
Siết bu lông theo lực và theo góc (torque–angle): chọn phương pháp đúng
Siết bu lông theo lực (torque) là cách quen thuộc nhất, nhưng lực siết chỉ là cách đo gián tiếp lực kẹp – thứ thực sự giữ mối ghép. Với mối ghép quan trọng như nắp quy…
Đọc bài · 9 phút 0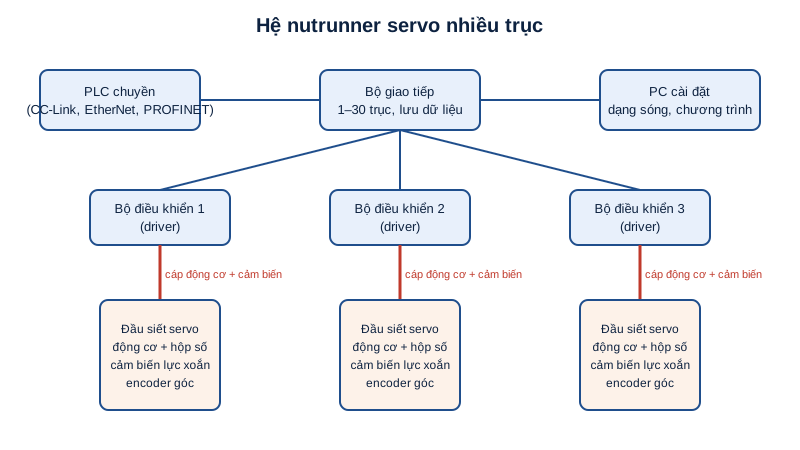
Nutrunner là gì? Cấu tạo và nguyên lý máy siết bu lông servo
Nutrunner là máy siết bu lông (đai ốc, vít) có kiểm soát lực siết và góc quay, ghi lại kết quả từng mối siết. Khác súng vặn ốc hơi hay cờ lê lực, nutrunner servo tự…
Đọc bài · 9 phút 0Cần kỹ sư tư vấn cho bài toán cụ thể của nhà máy?
Gửi danh sách mã hàng, chúng tôi phản hồi trong ngày làm việc.