Dịch vụ thiết kế điện cho máy và dây chuyền: thiết kế tủ điện, bản vẽ điện, lập trình PLC, HMI, servo, robot
0 lượt xem
Thiết kế điện cho máy và dây chuyền là phần quyết định máy chạy ổn định, an toàn và dễ sửa về sau: bản vẽ điện rõ ràng, tủ điện bố trí hợp lý, chương trình PLC có cấu trúc, màn hình HMI giúp người vận hành biết ngay máy đang lỗi ở đâu. Vietnam Tomita cung cấp dịch vụ thiết kế điện – từ thiết kế tủ điện, bản vẽ điện, lập trình PLC, HMI, servo, tích hợp robot đến cải tạo điện cho máy cũ – cho máy mới, máy chuyên dùng và các dự án nâng cấp dây chuyền. Bài này trình bày phạm vi, quy trình, hồ sơ bàn giao và các yêu cầu an toàn cần tính ngay từ đầu.
Dịch vụ thiết kế điện cho máy và dây chuyền: thiết kế tủ điện, bản vẽ điện, lập trình PLC, HMI, servo, robot, mạng CC-Link, cải tạo điện máy cũ, IEC 60204-1.
Phạm vi dịch vụ thiết kế điện
Một dự án thiết kế điện có thể chỉ là một tủ điều khiển cho máy chuyên dùng, cũng có thể là toàn bộ phần điện của một dây chuyền nhiều trạm có robot. Phạm vi dịch vụ gồm:
- Thiết kế tủ điện: chọn thiết bị đóng cắt, bảo vệ, nguồn, biến tần, servo; bố trí mặt tủ, tính tản nhiệt, máng cáp, cầu đấu.
- Bản vẽ điện: sơ đồ nguyên lý động lực và điều khiển, sơ đồ I/O, bố trí thiết bị, sơ đồ đấu dây, danh mục vật tư (BOM), đánh số dây.
- Lập trình PLC và HMI: chương trình điều khiển trình tự, xử lý lỗi, chế độ tay – tự động, màn hình vận hành, cảnh báo, công thức sản phẩm.
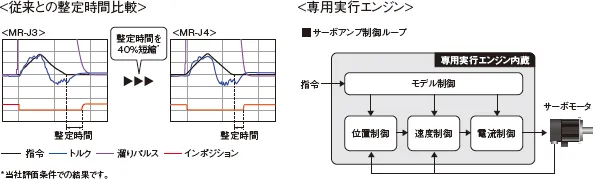
- Servo, biến tần, chuyển động: chọn công suất, cài đặt tham số, điều chỉnh đáp ứng, định vị nhiều trục.
- Tích hợp robot và mạng công nghiệp: trao đổi tín hiệu PLC – robot, CC-Link, EtherNet/IP, EtherCAT, Modbus; kết nối dữ liệu lên hệ thống giám sát.
- Cải tạo điện máy cũ: thay PLC, servo, màn hình đã ngừng sản xuất, viết lại chương trình khi mất bản gốc, bổ sung mạch an toàn.
Quy trình thiết kế điện từ khảo sát đến bàn giao
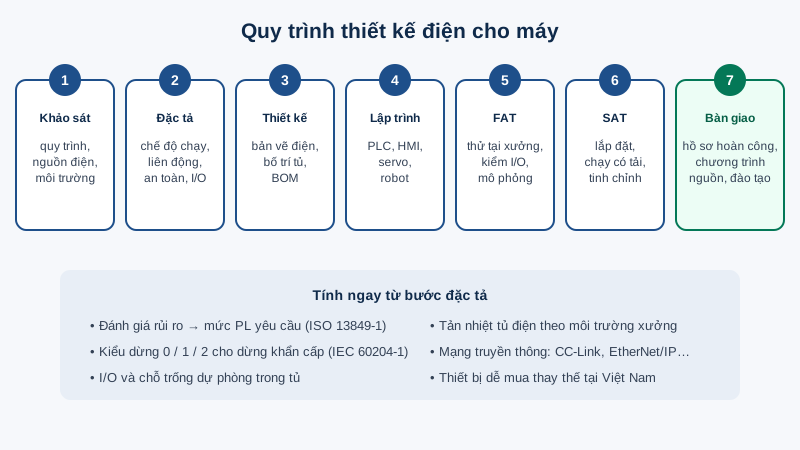
Phần lớn lỗi của một tủ điện không nằm ở thiết bị mà ở khâu đặc tả: thiếu một tín hiệu, quên một chế độ vận hành, không tính trước chỗ cho mở rộng. Vì vậy quy trình bắt đầu bằng việc thống nhất yêu cầu bằng văn bản trước khi vẽ.

| Giai đoạn | Nội dung chính | Sản phẩm bàn giao |
|---|---|---|
| Khảo sát | Quy trình công nghệ, nguồn điện, môi trường lắp đặt, thiết bị hiện có | Biên bản khảo sát, danh sách yêu cầu |
| Đặc tả | Chế độ vận hành, chuỗi bước, liên động, yêu cầu an toàn, mạng truyền thông | Bản đặc tả chức năng, danh sách I/O sơ bộ |
| Thiết kế chi tiết | Tính chọn thiết bị, sơ đồ nguyên lý, bố trí tủ, đấu dây | Bộ bản vẽ điện, BOM, danh sách I/O |
| Lập trình | PLC, HMI, servo, robot, truyền thông | Chương trình nguồn có chú thích |
| Thử nghiệm tại xưởng (FAT) | Kiểm tra đấu dây, I/O, mô phỏng chuỗi vận hành | Biên bản FAT |
| Lắp đặt, chạy thử (SAT) | Đấu nối hiện trường, chạy có tải, tinh chỉnh | Biên bản SAT, danh sách tồn tại |
| Bàn giao | Đào tạo vận hành, bảo trì | Hồ sơ hoàn công, bản sao chương trình, hướng dẫn |
Thiết kế tủ điện: bố trí, tản nhiệt và tiêu chuẩn
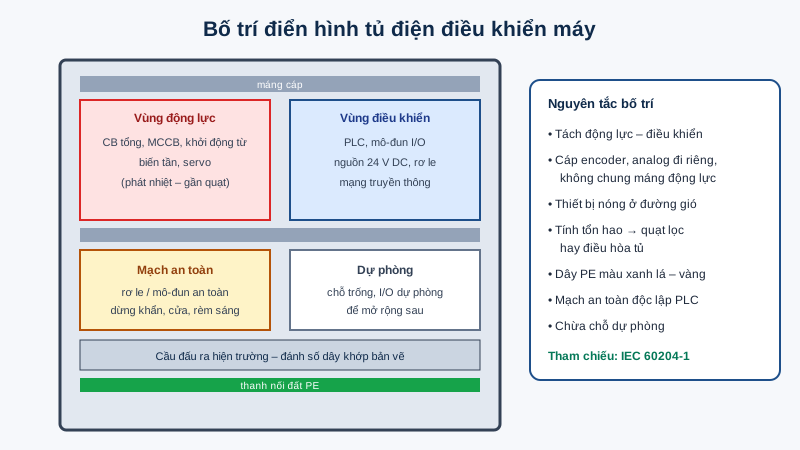
Tủ điện tốt nhìn vào là hiểu: phần động lực tách khỏi phần điều khiển, thiết bị phát nhiệt (biến tần, servo, nguồn) đặt ở vị trí có luồng gió, cáp tín hiệu analog và encoder đi riêng với cáp động lực, mỗi dây có số khớp với bản vẽ. Thiết kế phải chừa khoảng trống dự phòng để mở rộng, thường được nhà máy yêu cầu theo tỷ lệ phần trăm diện tích hoặc số cầu đấu.
Tản nhiệt là lỗi hay gặp nhất ở tủ điện lắp trong xưởng nóng: biến tần và servo giảm tuổi thọ nhanh khi nhiệt độ trong tủ cao. Người thiết kế cần cộng tổn hao công suất của các thiết bị, so với khả năng tản nhiệt của vỏ tủ, rồi quyết định quạt lọc hay điều hòa tủ điện. Vỏ tủ, phụ kiện và giải pháp làm mát có thể chọn từ các hãng như RITTAL; thiết bị đóng cắt, rơ le, nút nhấn từ IDEC và các hãng phổ biến tại Việt Nam để dễ thay thế.
Về tiêu chuẩn, IEC 60204-1 quy định yêu cầu cho thiết bị điện của máy: bảo vệ chống điện giật, nối đất bảo vệ, mạch dừng khẩn cấp, mạch điều khiển, đánh dấu dây và tài liệu. Tủ phân phối hạ áp lắp ráp được đề cập trong bộ IEC 61439, với yêu cầu kiểm chứng thiết kế như độ tăng nhiệt và khả năng chịu ngắn mạch. Dây bảo vệ PE dùng màu xanh lá – vàng theo quy định chung.
Lập trình PLC, HMI và servo cho máy
Chương trình PLC dễ bảo trì có cấu trúc rõ: mỗi trạm, mỗi cơ cấu một khối riêng; chuỗi bước tự động viết theo dạng bước – điều kiện chuyển; mọi lỗi có mã, có thông báo bằng tiếng Việt trên HMI và có điều kiện reset rõ ràng. Người bảo trì nhìn màn hình phải biết cảm biến nào không lên, xi lanh nào không về, thay vì phải cắm máy tính vào PLC để dò.
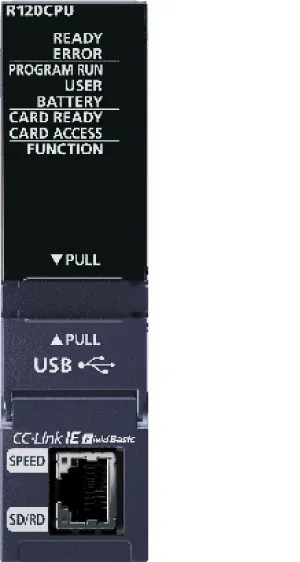
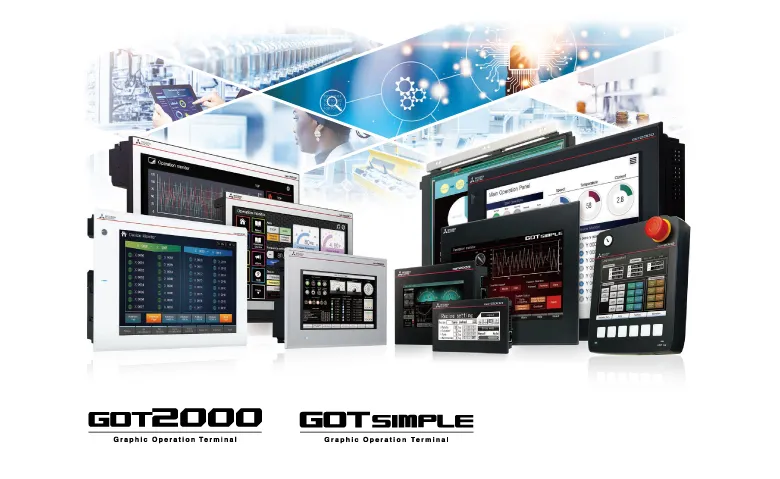
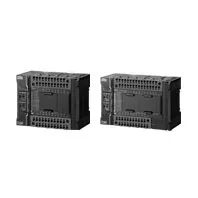
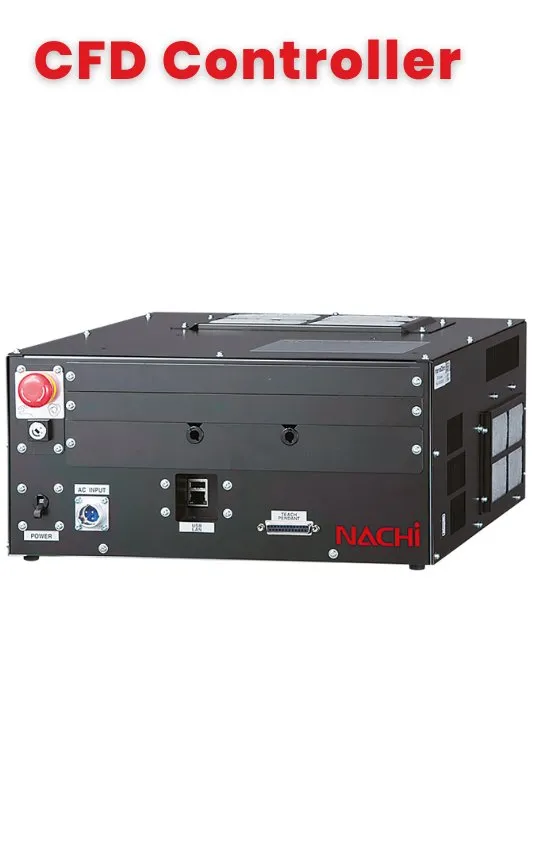
Vietnam Tomita lập trình trên các dòng PLC phổ biến trong nhà máy tại Việt Nam như MELSEC iQ-R, MELSEC iQ-F của Mitsubishi Electric, OMRON NX1P2 và các dòng khác theo tiêu chuẩn thiết bị của nhà máy; màn hình HMI như GOT2000; servo như MELSERVO-J4. Với máy có robot, chương trình PLC và robot được thiết kế cùng nhau: bảng tín hiệu bắt tay, vùng liên động, xử lý khi một bên dừng lỗi giữa chu trình – ví dụ với bộ điều khiển NACHI CFD.
Lưu ý kỹ thuật: Luôn bàn giao chương trình nguồn có chú thích (comment) cho từng thiết bị và tín hiệu. Chương trình chỉ có trong PLC, không có bản gốc, là nguyên nhân chính khiến máy cũ khó sửa và khó cải tạo.
An toàn máy trong thiết kế điện: dừng khẩn cấp, liên động, mức PL
Yêu cầu an toàn phải được tính ngay từ bước đặc tả, không phải thêm vào sau. IEC 60204-1 phân biệt các kiểu dừng: dừng loại 0 (cắt năng lượng ngay), loại 1 (dừng có kiểm soát rồi mới cắt năng lượng) và loại 2 (dừng có kiểm soát, vẫn giữ năng lượng). Chọn kiểu dừng nào cho nút dừng khẩn cấp, cửa an toàn hay rèm sáng phụ thuộc kết quả đánh giá rủi ro của máy.
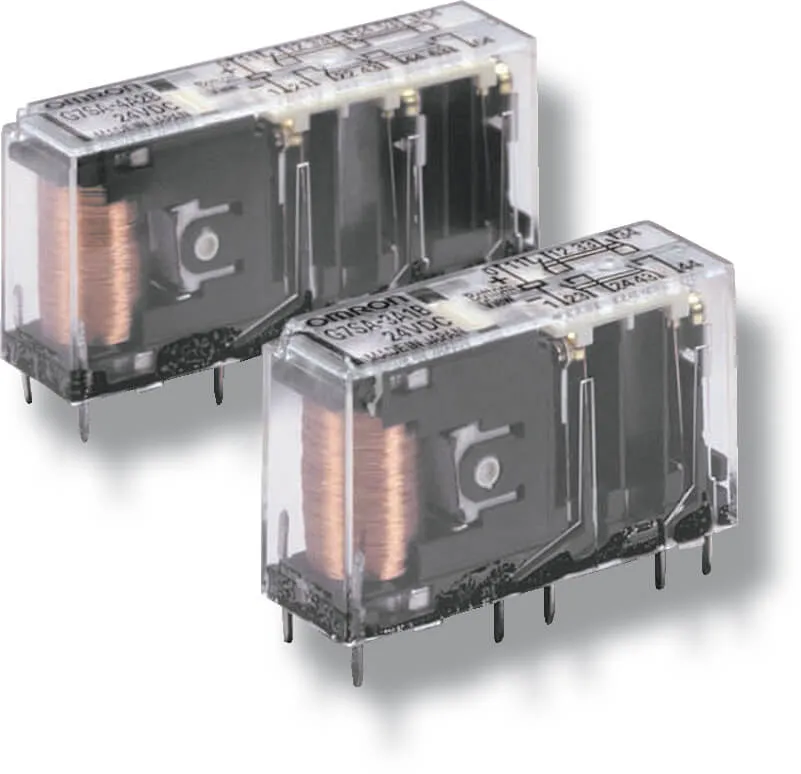
Với các chức năng an toàn, ISO 13849-1 dùng khái niệm mức hiệu năng PL (từ a đến e) và kiến trúc hạng mục (B, 1, 2, 3, 4) để đánh giá phần điều khiển liên quan đến an toàn. Người thiết kế xác định mức PL yêu cầu từ đánh giá rủi ro, rồi chọn kiến trúc và thiết bị đạt mức đó – ví dụ rơ le an toàn G7SA với tiếp điểm dẫn hướng cưỡng bức, rèm an toàn F3SG, công tắc cửa có khóa, mô-đun an toàn trên PLC.
Cải tạo điện cho máy cũ: thay PLC, servo, HMI đã ngừng sản xuất
Nhiều máy cơ khí còn rất tốt nhưng phần điện đã cũ: PLC, màn hình, servo ngừng sản xuất, linh kiện thay thế khó mua, chương trình gốc thất lạc. Cải tạo điện cho máy cũ thường hiệu quả hơn thay máy mới, với điều kiện làm đúng trình tự:
- Sao lưu toàn bộ chương trình, tham số servo, dữ liệu HMI đang có trong máy trước khi đụng vào.
- Lập lại bản vẽ điện theo hiện trạng, đối chiếu từng dây – bản vẽ cũ thường đã khác thực tế sau nhiều lần sửa.
- Chọn thiết bị thay thế cùng hãng (dòng kế nhiệm) để giảm khối lượng đấu dây, hoặc chuyển hẳn sang nền tảng mới nếu nhà máy muốn chuẩn hóa.
- Chuyển đổi chương trình, kiểm tra lại từng liên động và mạch an toàn; bổ sung chức năng an toàn còn thiếu theo tiêu chuẩn hiện hành.
- Chạy thử có tải, so sánh chu kỳ và chất lượng sản phẩm với trước khi cải tạo.
Lỗi thường gặp trong thiết kế điện và cách tránh
Các lỗi này đều rẻ nếu sửa trên bản vẽ và rất đắt nếu sửa khi máy đã chạy, nên một bước rà soát thiết kế cùng bộ phận bảo trì của nhà máy trước khi đặt vật tư luôn đáng làm.
- Không có danh sách I/O dự phòng – mỗi lần thêm cảm biến phải thay mô-đun hoặc đi dây tạm bên ngoài tủ.
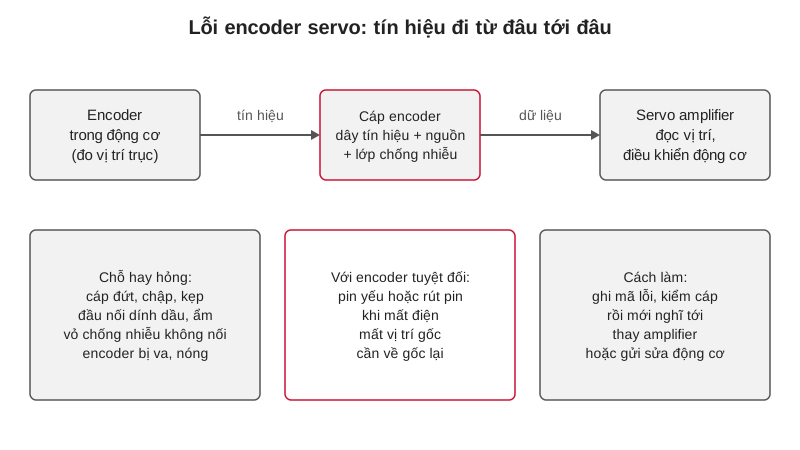
- Cáp encoder, analog đi chung máng với cáp động lực của servo, biến tần – gây nhiễu, lỗi vị trí không rõ nguyên nhân.
- Thiếu tính toán tản nhiệt – tủ đặt cạnh lò, máy ép nóng làm biến tần báo lỗi quá nhiệt vào mùa hè.
- Mạch dừng khẩn cấp chỉ đi qua PLC thường, không có thiết bị an toàn độc lập.
- Bản vẽ không cập nhật sau chạy thử – hồ sơ hoàn công khác thực tế ngay từ ngày bàn giao.
Đặt dịch vụ thiết kế điện tại Vietnam Tomita
Thiết kế điện thường đi cùng thiết kế cơ khí máy chuyên dùng trong các dự án máy mới, và cùng sửa chữa máy khi cải tạo máy cũ. Xem tổng quan các dịch vụ kỹ thuật của Vietnam Tomita.
Gửi mô tả máy, quy trình công nghệ, bản vẽ hoặc ảnh tủ điện hiện có qua trang báo giá hoặc liên hệ để được khảo sát và đề xuất phương án.
Câu hỏi thường gặp
Thiết kế tủ điện cần những bản vẽ gì?
Một bộ bản vẽ tủ điện thường gồm sơ đồ nguyên lý động lực và điều khiển, sơ đồ I/O PLC, bố trí thiết bị mặt tủ và trong tủ, sơ đồ đấu dây cầu đấu, danh mục vật tư và bảng đánh số dây.
Lập trình PLC cho máy cũ bị mất chương trình được không?
Được, nhưng cần khảo sát kỹ: lập lại bản vẽ theo hiện trạng, xác định từng tín hiệu và chuỗi vận hành của máy rồi viết lại chương trình. Nếu PLC cũ còn chạy thì việc đầu tiên là sao lưu chương trình đang có.
Thiết kế điện máy theo tiêu chuẩn nào?
Thiết bị điện của máy thường thiết kế theo IEC 60204-1; phần điều khiển an toàn đánh giá theo ISO 13849-1; tủ phân phối hạ áp tham chiếu bộ IEC 61439. Ngoài ra cần tuân theo tiêu chuẩn thiết bị riêng của từng nhà máy.
Dừng khẩn cấp loại 0 và loại 1 khác nhau thế nào?
Dừng loại 0 cắt năng lượng tới cơ cấu chấp hành ngay lập tức. Dừng loại 1 cho máy dừng có kiểm soát (ví dụ servo hãm về 0) rồi mới cắt năng lượng. Chọn loại nào dựa trên đánh giá rủi ro của máy.
Cải tạo điện máy cũ có lợi hơn mua máy mới không?
Khi phần cơ khí của máy còn tốt, cải tạo điện thường tốn ít chi phí và thời gian dừng hơn mua máy mới, đồng thời giải quyết được vấn đề linh kiện ngừng sản xuất. Cần khảo sát tình trạng cơ khí trước khi quyết định.
Có lập trình kết nối PLC với robot không?
Có. Phần trao đổi tín hiệu PLC – robot, vùng liên động và xử lý lỗi giữa chu trình được thiết kế cùng nhau, qua I/O hoặc mạng công nghiệp như CC-Link, EtherNet/IP tùy thiết bị.