Cách chọn máy tiện CNC: đọc thông số catalog, chọn cấu hình và tính năng suất
0 lượt xem
Chọn máy tiện CNC đúng là chọn theo chi tiết: đường kính, chiều dài, vật liệu, nguyên công phay–khoan đi kèm và sản lượng, rồi mới đối chiếu thông số catalog. Bài này giải thích các thông số hay bị đọc sai (swing, đường kính tiện, phôi thanh, công suất, ụ dao, live tooling, trục Y, trục chính phụ), so sánh cấu hình và cách tính giá thành một chi tiết.
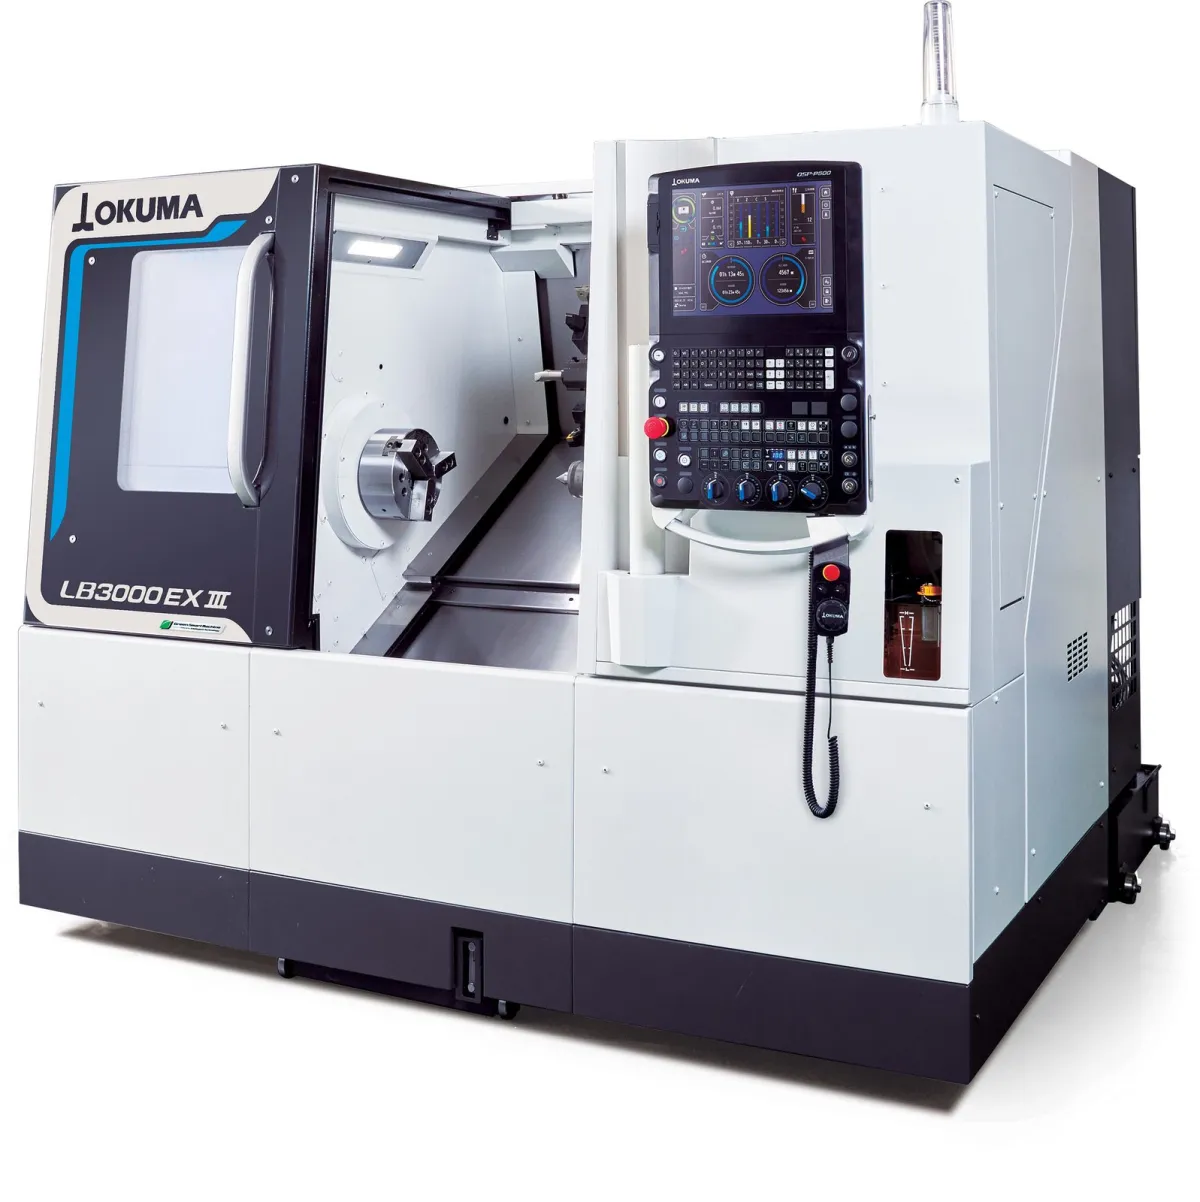
Cách chọn máy tiện CNC: đọc swing, đường kính và chiều dài tiện, mâm cặp, phôi thanh, công suất trục chính, ụ dao, live tooling, trục Y, trục chính phụ.
Chọn máy tiện CNC bắt đầu từ bản vẽ chi tiết, không từ catalog
Sai lầm phổ biến khi mua máy tiện CNC là so catalog theo con số lớn nhất: swing to hơn, vòng quay cao hơn, nhiều dao hơn. Máy chỉ làm ra tiền khi vùng làm việc, công suất và số nguyên công khớp với họ chi tiết xưởng sẽ chạy 5–10 năm tới. Máy 10 inch cắt nặng chạy chốt ø20 mm là lãng phí; máy 6 inch tốc độ cao phá thô mặt bích ø250 mm thì rung và mất chính xác.
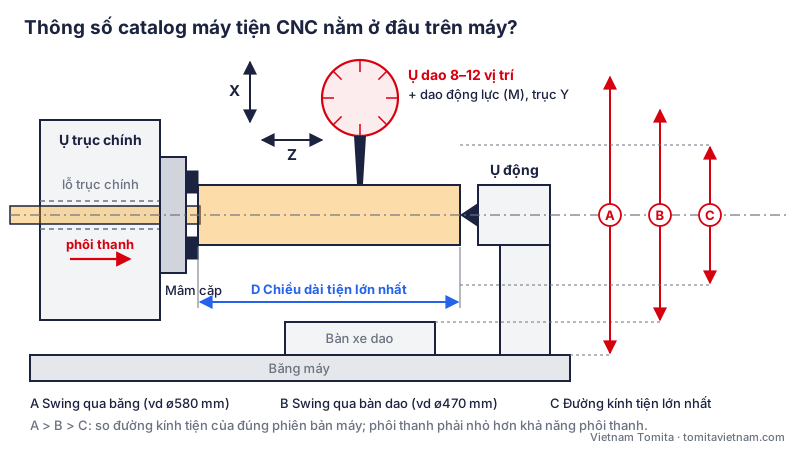
Trước khi xem máy, hãy lập bảng 10–20 chi tiết đại diện: đường kính, chiều dài, vật liệu, dạng phôi (thanh, rèn, đúc), dung sai chặt nhất, nguyên công phụ (khoan lỗ ngang, phay mặt phẳng, rãnh then), sản lượng và cỡ lô. Đó là “đề bài” để đối chiếu với thông số bên dưới (Hình 1).
Cách đọc thông số catalog máy tiện CNC: swing, đường kính và chiều dài tiện
| Thông số (tiếng Anh) | Ý nghĩa | Lỗi đọc thường gặp |
|---|---|---|
| Swing over bed / over saddle | Đường kính vật quay được không chạm băng / bàn dao | Lấy swing làm đường kính tiện được |
| Max turning diameter | Đường kính dao còn với tới được | So bản tiện thuần với bản có dao phay |
| Max turning length | Chiều dài gia công giữa mâm cặp và ụ động / trục phụ | Quên trừ chiều dày mâm cặp, chấu kẹp |
| Spindle bore / bar capacity | Lỗ xuyên trục chính / phôi thanh lớn nhất | Lấy lỗ trục chính làm phôi thanh |
| Motor output 30 min/cont (kW) | Công suất ngắn hạn / liên tục | Tính chế độ cắt thô theo công suất 30 phút |
| Number of tools | Số vị trí dao trên ụ dao | Không trừ vị trí bị chiếm bởi cán doa lớn |
| Rotary tool speed / power | Vòng quay, công suất dao động lực | Coi dao phay trên ụ dao như máy phay |
Swing qua băng không phải đường kính tiện được
Swing qua băng (swing over bed) là đường kính lớn nhất của vật quay được mà không chạm băng máy; swing qua bàn dao nhỏ hơn. Catalog Okuma ghi LB3000 EX III có swing qua băng ø580 mm, qua bàn dao ø470 mm. Đường kính tiện lớn nhất còn bị giới hạn bởi hành trình X và vị trí dao nên luôn nhỏ hơn swing. Với mặt bích, vỏ hộp có gờ lớn, phải kiểm tra cả vùng va chạm của ụ dao với mâm cặp.
Đường kính và chiều dài tiện thay đổi theo phiên bản
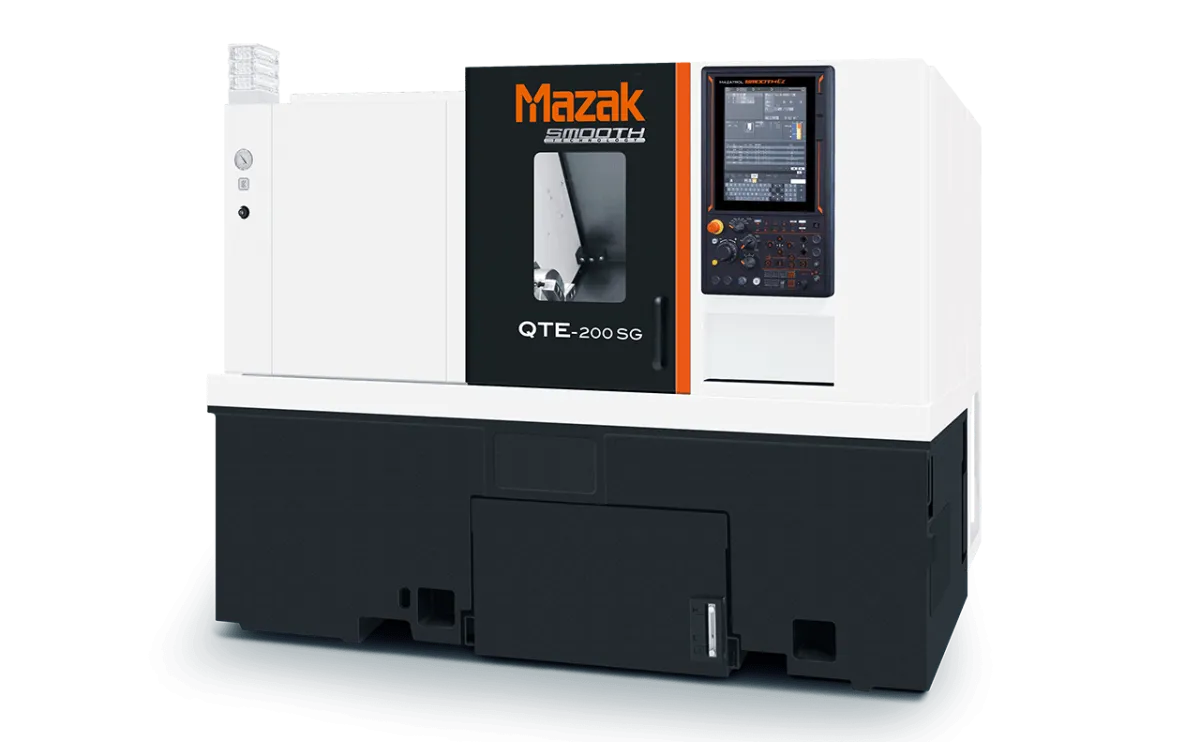
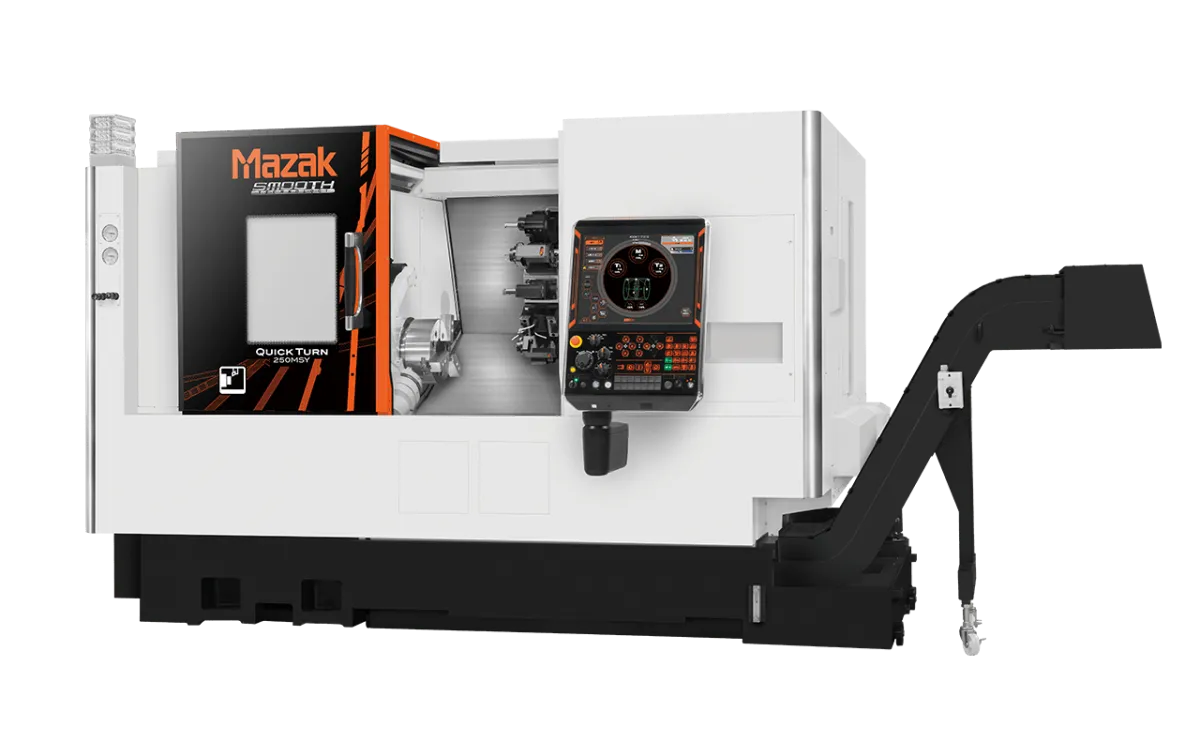
Bản có dao phay hoặc trục chính phụ thường có vùng gia công khác bản tiện thuần. Mazak ghi QTE-100 SG (6 inch, tiện thuần) gia công lớn nhất Φ350 mm × 299 mm; QTE-100M SG có dao phay Φ340 mm × 554 mm; QTE-200MS SG có trục chính phụ Φ340 mm × 575 mm. Luôn so đúng ký hiệu phiên bản sẽ mua.
Cỡ mâm cặp, lỗ trục chính và khả năng phôi thanh
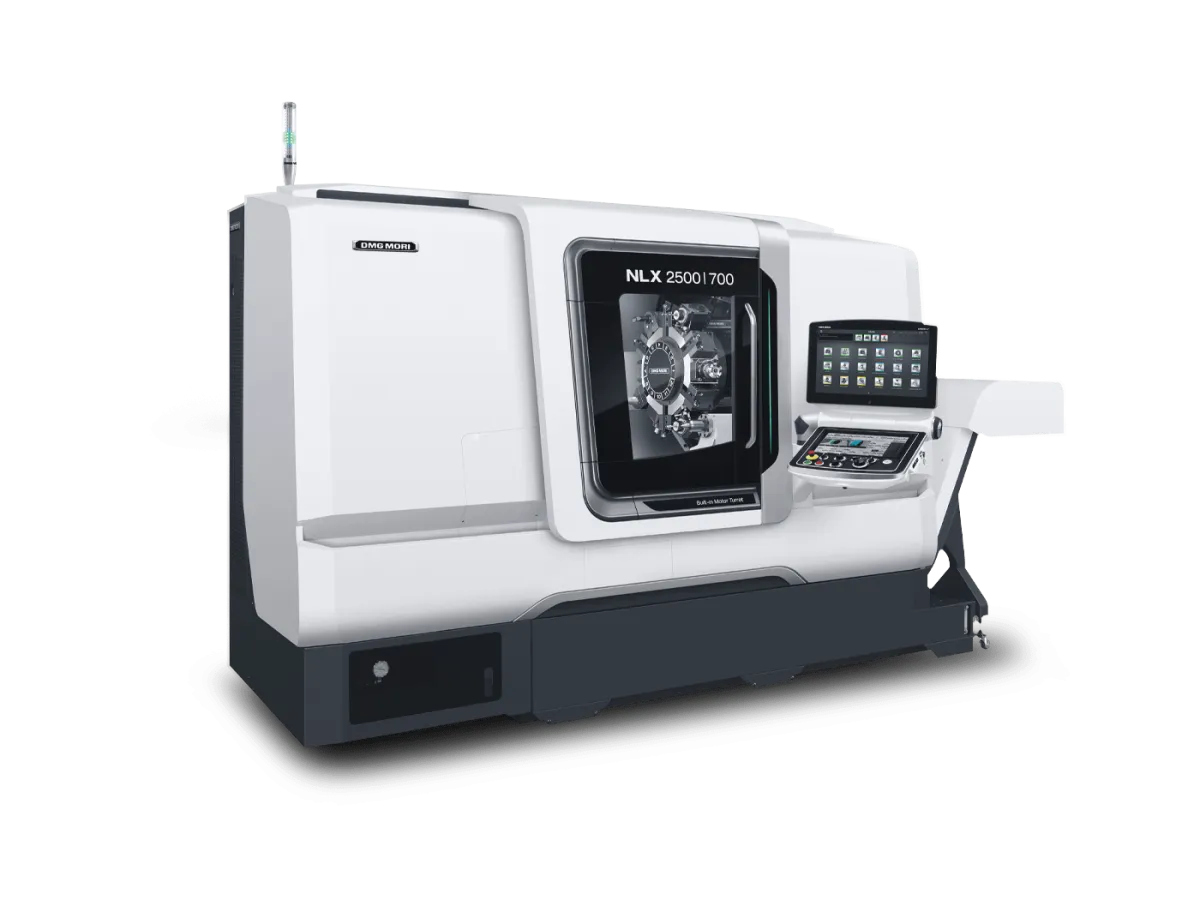
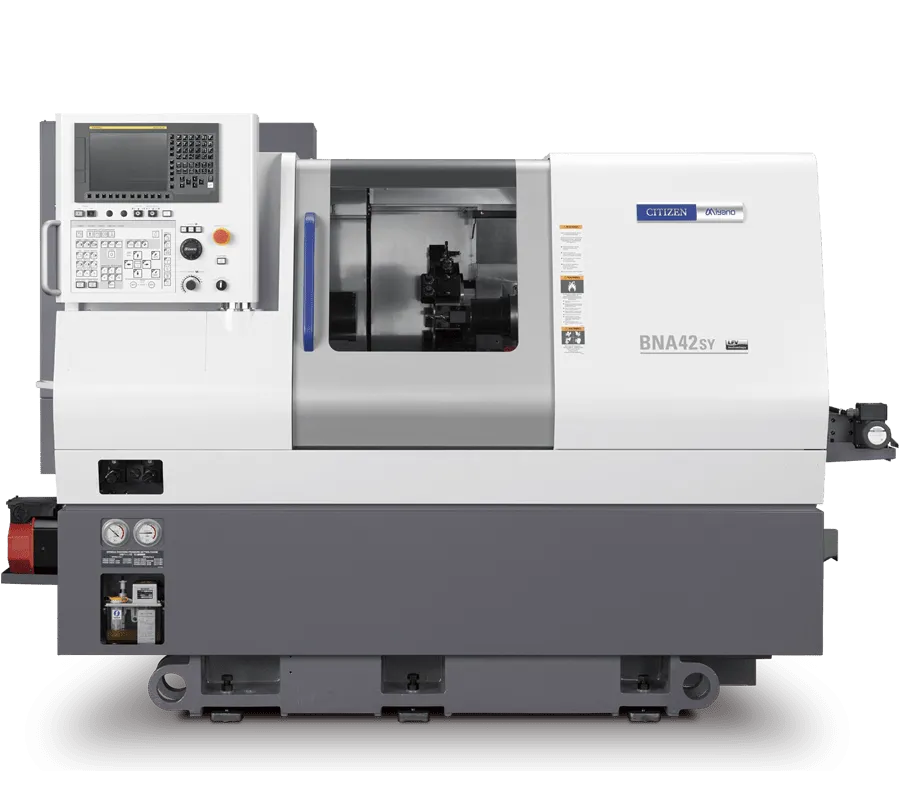
Cỡ mâm cặp (6, 8, 10 inch…) là cách gọi cỡ máy ở xưởng, nhưng với phôi thanh con số quyết định là khả năng phôi thanh (bar capacity), nhỏ hơn lỗ trục chính vì còn phụ thuộc mâm cặp rỗng, collet, ống lót. Okuma ghi lỗ trục chính tiêu chuẩn LB3000 EX III ø80 mm; DMG MORI ghi NLX 2500 nhận phôi thanh tối đa ø90 mm; Citizen ghi Miyano BNA42S kẹp phôi ø42 mm ở trục chính và ø34 mm ở trục chính phụ. Phôi lớn nhất nên thấp hơn khả năng phôi thanh ít nhất một cỡ.
Tốc độ và công suất trục chính: tính từ chế độ cắt
Vòng quay cần thiết: n = 1000·vc / (π·D), với n (min⁻¹), vc (m/min), D (mm). Tiện thép C45 ở vc ≈ 200 m/min trên ø50 mm cần khoảng 1.270 min⁻¹; trên ø12 mm cần hơn 5.300 min⁻¹. Chi tiết nhỏ cần trục chính nhanh, chi tiết lớn cần mô-men ở vòng quay thấp. Okuma ghi LB3000 EX III quay 45–5.000 min⁻¹: đủ cho đa số chi tiết ø30–ø250 mm, nhưng thiếu tốc độ khi tiện tinh trục ø8 mm.
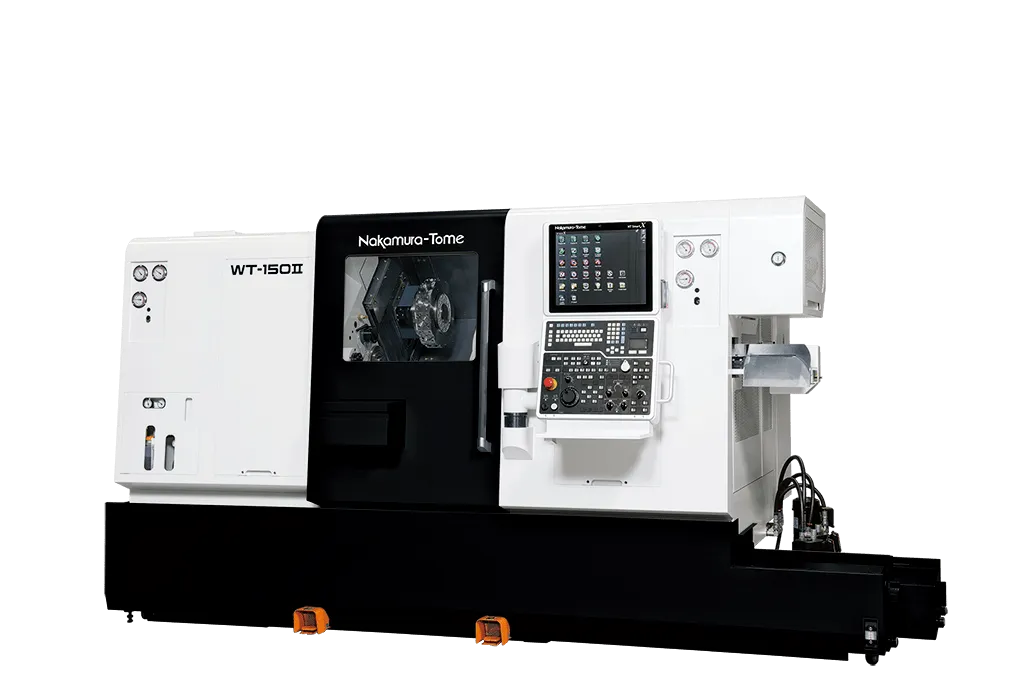
Công suất cắt: Pc = vc·ap·f·kc / 60.000 (kW), với ap chiều sâu cắt (mm), f lượng chạy dao (mm/vòng), kc lực cắt riêng (N/mm², thép cacbon trung bình khoảng 1.800–2.100). Phá thô vc 200 m/min, ap 3 mm, f 0,3 mm/vòng cho Pc ≈ 6 kW; chia hiệu suất khoảng 0,8 thì cần khoảng 7,5 kW. So con số này với công suất liên tục, không phải công suất 30 phút: Okuma ghi LB3000 EX III 22/15 kW (30 phút/liên tục); Nakamura-Tome ghi WT-150II trục chính trái 15/11 kW, phải 11/7,5 kW. Dưới vòng quay cơ sở, công suất động cơ giảm gần tuyến tính, nên phá thô phôi rèn lớn ở vòng quay thấp cần xem đường đặc tính mô-men trong catalog.
Lưu ý kỹ thuật: Vòng quay tối đa còn bị giới hạn bởi mâm cặp: mâm cặp lớn, chấu mềm cao hoặc phôi lệch tâm buộc phải hạ vòng quay để lực kẹp không giảm quá mức do lực ly tâm.
Ụ dao, dao động lực (live tooling), trục Y, ụ động và trục chính phụ
Số dao và kiểu ụ dao
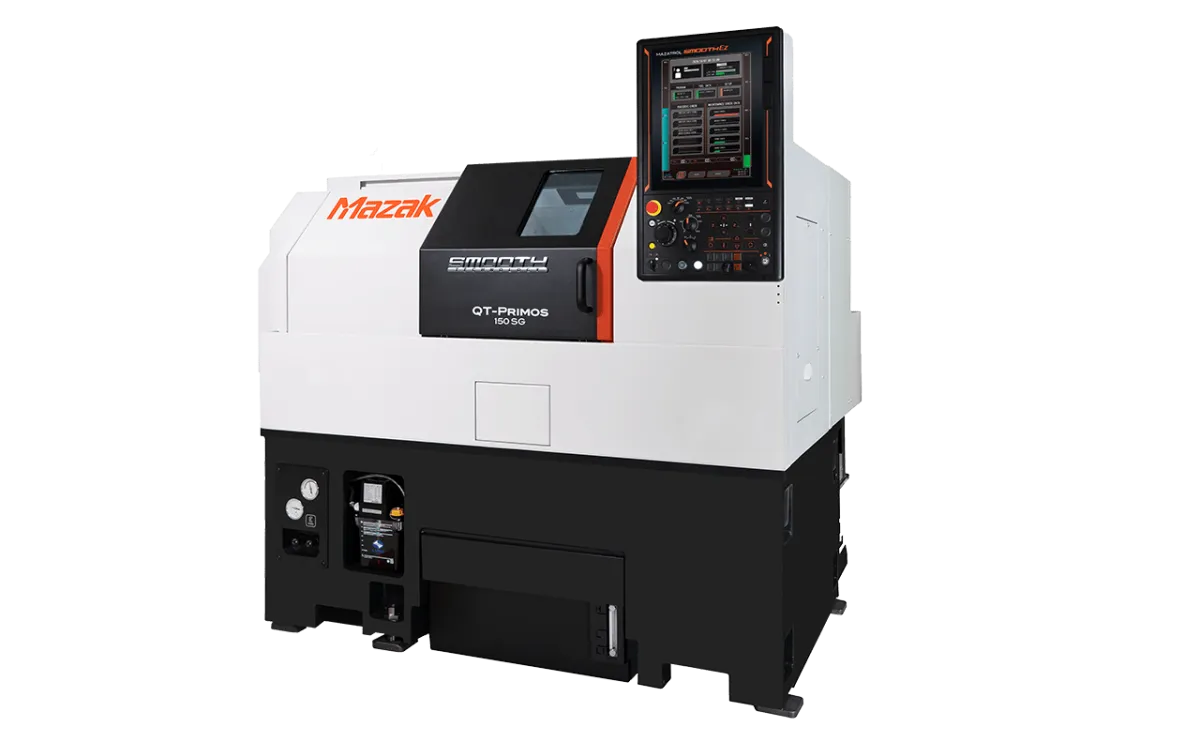
Ụ dao revolver thường 8–12 vị trí. Mazak ghi QT-PRIMOS dùng ụ dao drum 8 vị trí, đổi dao 0,2 giây; Okuma LB EX III dùng ụ dao V12 hoặc M-V12. Đếm số dao cho chi tiết phức tạp nhất, cộng dao dự phòng cho mảnh mau mòn, trừ vị trí bị cán doa lớn che. Chi tiết cần 10–11 dao thì ụ 12 vị trí đã hết chỗ dự phòng.
Dao động lực và trục C (phiên bản M)
Dao động lực là dao phay, khoan, taro quay bằng động cơ riêng trên ụ dao, kết hợp trục C để khoan lỗ hướng kính, phay rãnh then. Okuma ghi dao động lực bản M của LB3000 EX III quay 45–6.000 min⁻¹, 7,1/4,1 kW; DMG MORI ghi NLX 2500 dùng ụ dao BMT, dao động lực 10.000 min⁻¹. Công suất và độ cứng vững thấp hơn máy phay, hợp nguyên công nhẹ đến trung bình.
Trục Y (phiên bản Y)
Không có trục Y, dao phay chỉ đi qua tâm; lỗ lệch tâm hay mặt phẳng phải nội suy C–X, hạn chế hình dạng. Trục Y cho dao dịch khỏi tâm để khoan lỗ lệch tâm, phay mặt phẳng thật. DMG MORI ghi hành trình Y của NLX 2500 là 100 mm; Citizen ghi Miyano BNA42SY 70 mm (±35 mm). Bản vẽ có lỗ lệch tâm, rãnh then không qua tâm hoặc hai mặt dẹt thì chọn bản Y.
Ụ động và trục chính phụ (phiên bản S)
Ụ động đỡ đầu trục dài; kinh nghiệm xưởng là phần nhô ra quá khoảng 3 lần đường kính thì nên chống tâm. Okuma ghi ụ động LB3000 EX III dùng mũi tâm quay côn Morse số 5. Trục chính phụ nhận chi tiết sau khi cắt đứt để gia công mặt sau, biến hai lần gá thành một. Ký hiệu phiên bản thường gặp: M (dao phay), S (trục chính phụ), Y (trục Y), ví dụ Mazak QTE-100MSY SG có đủ ba.
Các cấu hình máy tiện CNC: 2 trục, phay–tiện, 2 trục chính, nhiều ụ dao
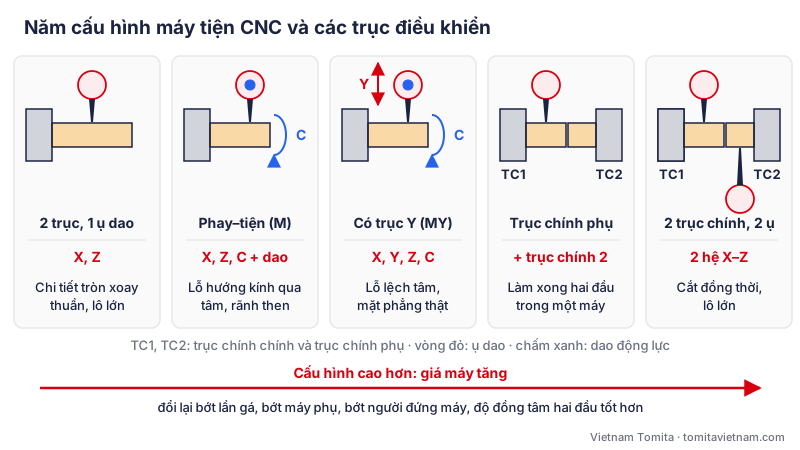
Ghép các khối trên được năm nhóm cấu hình chính (Hình 2). Mỗi bậc cao hơn tăng giá máy nhưng bớt một lần gá, một máy phụ hoặc một người đứng máy.
| Cấu hình | Trục điều khiển | Phù hợp | Ví dụ trên web |
|---|---|---|---|
| Máy tiện 2 trục, 1 ụ dao | X, Z | Chi tiết tròn xoay thuần, lô lớn, chi phí thấp | Mazak QT-PRIMOS, Okuma GENOS L250II |
| Phay–tiện (M, MY) | X, Z, C (+Y) | Có lỗ hướng kính, mặt phẳng, rãnh then | Okuma LB3000 EX III bản M/MY, DMG MORI NLX 2500 |
| Có trục chính phụ (MS, MSY) | X, Z, C, (Y), B/Z2 | Gia công cả hai đầu xong trong một máy | Mazak QTE-100MSY SG, Miyano BNA42SY |
| 2 trục chính, 2 ụ dao | 2 hệ X–Z độc lập | Lô lớn, cắt đồng thời hai chi tiết | Nakamura-Tome WT-150II, Okuma 2SP-2500H |
| Máy tiện–phay đa nhiệm trục B | X, Y, Z, B, C | Chi tiết phức tạp, lô nhỏ, 6 mặt | Okuma MULTUS, Mazak INTEGREX |
Khi nào nên chọn hai trục chính hai ụ dao?
Nakamura-Tome ghi WT-150II có 48 vị trí dao, hai động cơ phay 5,5/3,7 kW, hai trục chính 5.000 min⁻¹: một ụ dao làm mặt trước ở trục chính trái trong khi ụ kia làm mặt sau ở trục chính phải. Hiệu quả nhất ở lô lớn có hai nguyên công cân bằng thời gian. Máy hai trục chính song song như Okuma 2SP-2500H (hai ụ dao V12, loader Okuma ghi thay phôi 4 giây) hợp chi tiết dạng đĩa, mặt bích cấp tự động.
Bộ điều khiển, cấp phôi thanh và tự động hoá
Máy Nhật dùng bộ điều khiển riêng của hãng (Okuma dùng OSP-P500L trên LB EX III) hoặc FANUC/Mitsubishi tuỳ model; Okuma 2SP-2500H có lựa chọn OSP hoặc FANUC. Thống nhất hệ điều khiển với các máy sẵn có giúp dùng chung chương trình mẫu, phụ tùng và đào tạo thợ nhanh hơn.
Bộ cấp phôi thanh (bar feeder) cho phép chạy không người ca đêm; cần xác định dải đường kính phôi, chiều dài thanh mua về, ống lót chống rung trong trục chính và bộ hứng chi tiết. Phôi rèn, phôi đúc thì dùng loader cổng hoặc robot kèm bàn chứa phôi.
- Phôi thanh: ưu tiên máy có trục chính phụ + bar feeder để xong chi tiết trong một máy.
- Phôi rèn, đúc dạng đĩa: 2 trục chính song song có loader, hoặc máy đơn + robot.
- Chạy ca đêm: đo dao tự động, phát hiện gãy dao, băng tải phoi đủ lớn.
Tính năng suất và giá thành một chi tiết khi chọn máy tiện CNC
Giá thành gia công một chi tiết xấp xỉ: C = R × t / 3.600 + Cdao + Cphôi, với R là chi phí giờ máy (khấu hao, điện, khí nén, dầu cắt, bảo trì, nhân công, mặt bằng, đồng/giờ) và t là thời gian chu kỳ (giây). Máy chạy hai ca chia khấu hao cho gấp đôi số chi tiết.
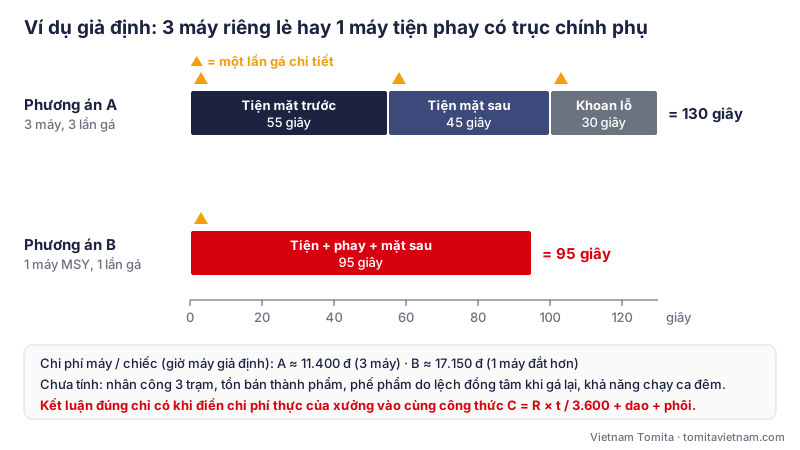
Ví dụ với số liệu giả định: trục bậc có lỗ hướng kính. Phương án A: máy tiện 2 trục làm mặt trước (55 giây), máy thứ hai làm mặt sau (45 giây), máy khoan làm lỗ (30 giây) – ba máy, ba lần gá. Phương án B: máy phay–tiện có trục chính phụ làm xong trong 95 giây, một lần gá (Hình 3).
| Hạng mục | Phương án A: 3 máy | Phương án B: 1 máy MSY |
|---|---|---|
| Thời gian máy cộng dồn / chiếc | 55 + 45 + 30 = 130 giây | 95 giây |
| Số lần gá | 3 | 1 (chuyển sang trục chính phụ tự động) |
| Chi phí giờ máy giả định | 350.000 + 350.000 + 200.000 đ/giờ | 650.000 đ/giờ |
| Chi phí máy / chiếc | ≈ 5.350 + 4.380 + 1.670 = 11.400 đ | ≈ 17.150 đ |
| Nhân công, tồn bán thành phẩm, lỗi gá lại | Cao: 3 trạm | Thấp: 1 trạm, chạy ca đêm được |
Đọc bảng tính đúng cách
Chi phí máy thuần của B cao hơn, nhưng chưa tính nhân công ba trạm, tồn bán thành phẩm, phế phẩm do lệch đồng tâm khi gá lại và khả năng chạy không người. Khi nhân công chiếm phần lớn chi phí, hoặc dung sai đồng tâm hai đầu chặt, phương án một máy thường thắng; chi tiết đơn giản, sản lượng rất lớn thì máy 2 trục rẻ chạy song song có thể rẻ hơn. Hãy điền chi phí thực của xưởng vào bảng.
Bảng chọn máy tiện CNC theo loại chi tiết
Cấu hình xuất phát theo họ chi tiết thường gặp ở xưởng cơ khí, ô tô, xe máy; model chỉ là ví dụ tham khảo, cấu hình cuối chốt theo bản vẽ và sản lượng.
| Chi tiết điển hình | Kích thước | Cấu hình gợi ý | Tham khảo |
|---|---|---|---|
| Chốt, bạc, ống lót tiện thuần | ø10–ø50, ngắn | Máy nhỏ 5–6 inch, 2 trục, ụ dao drum 8 vị trí | Mazak QT-PRIMOS |
| Trục bậc, trục rãnh then từ phôi thanh | ø20–ø65 | Bản MSY + bộ cấp phôi thanh | Miyano BNA42S/SY, Mazak QTE |
| Mặt bích, đĩa, moay-ơ phôi rèn | ø100–ø250 | 2 trục chính song song + loader | Okuma 2SP-2500H |
| Trục, vỏ cỡ trung, lô vừa | ø100–ø300, dài đến ~500 mm | Máy 8–10 inch bản M/MY, ụ động | Okuma LB EX III, DMG MORI NLX 2500 |
| Chi tiết nhỏ hai đầu, lô lớn | ≤ ø51 phôi thanh | 2 trục chính 2 ụ dao | Nakamura-Tome WT-150II |
| Chi tiết dài mảnh ø ≤ 32 mm | L/D lớn | Máy tiện trượt đầu (Swiss-type) | Bài Swiss-type |
Tình huống thực tế trong xưởng và checklist trước khi chốt máy tiện CNC
Một xưởng linh kiện xe máy mua máy tiện 8 inch bản tiện thuần để làm trục bậc ø28 mm có một lỗ ngang ø5 mm. Mỗi ca vẫn phải có người chuyển chi tiết sang máy khoan bàn, lỗ lệch tâm vượt dung sai khoảng 2%. Khi mua máy mới, xưởng chọn bản 6 inch có dao động lực và trục chính phụ, chạy phôi thanh ø32 mm: bỏ được máy khoan, một người đứng máy, và lỗi lệch tâm gần như hết vì không gá lại. Nguyên công phụ nhỏ trên bản vẽ thường quyết định cấu hình.
Vietnam Tomita cung cấp máy tiện CNC chính hãng Nhật Bản qua Tập đoàn Tomita (Tokyo, 1911), đề xuất cấu hình theo bản vẽ và hỗ trợ nhập khẩu. Xem danh mục máy tiện CNC, gửi bản vẽ qua yêu cầu báo giá hoặc liên hệ.
- Có bảng chi tiết đại diện: đường kính, chiều dài, vật liệu, dung sai, sản lượng.
- So vùng gia công của đúng phiên bản (tiện thuần / M / MS / MY / MSY).
- Khả năng phôi thanh (không phải lỗ trục chính) lớn hơn phôi lớn nhất một cỡ.
- Công suất liên tục đủ cho nguyên công phá thô nặng nhất.
- Số dao + dao dự phòng ≤ số vị trí dùng được trên ụ dao.
- Phương án cấp phôi và băng tải phoi đã có trong báo giá.
- Nghiệm thu: chi tiết mẫu, thời gian chu kỳ, độ chính xác đo bằng dụng cụ đo đã hiệu chuẩn.
Câu hỏi thường gặp
Swing của máy tiện CNC là gì?
Swing (swing over bed) là đường kính lớn nhất của vật quay được trên trục chính mà không chạm băng máy. Đó không phải đường kính tiện được; đường kính tiện lớn nhất luôn nhỏ hơn vì bị giới hạn bởi bàn dao và hành trình X.
Máy tiện CNC 6 inch, 8 inch, 10 inch nghĩa là gì?
Đó là cỡ mâm cặp tiêu chuẩn, cách gọi gần đúng cỡ máy. Máy 6 inch hợp phôi nhỏ, tốc độ cao; máy 10–12 inch hợp chi tiết lớn, mô-men lớn. Vẫn phải xem khả năng phôi thanh và đường kính tiện lớn nhất.
Máy tiện CNC có trục Y dùng để làm gì?
Trục Y cho dao động lực dịch lệch khỏi tâm chi tiết để khoan lỗ lệch tâm, phay mặt phẳng, rãnh then không qua tâm mà không phải sang máy phay. Nếu chỉ có lỗ hướng kính qua tâm thì bản M (trục C + dao động lực) là đủ.
Ký hiệu M, MS, MY, MSY trên máy tiện CNC là gì?
M là có dao phay (dao động lực và trục C), S là có trục chính phụ, Y là có trục Y; MSY có cả ba. Ví dụ Mazak QTE có các bản QTE-100M SG, QTE-100MS SG, QTE-100MSY SG.
Nên mua máy tiện CNC 2 trục hay máy tiện phay?
Chi tiết tròn xoay thuần, sản lượng lớn: máy 2 trục rẻ, dễ bảo trì. Có lỗ ngang, mặt phẳng, rãnh then hoặc cần làm cả hai đầu: máy tiện phay có trục chính phụ thường cho giá thành thấp hơn vì bỏ được lần gá và máy phụ.
Công suất trục chính máy tiện CNC bao nhiêu là đủ?
Tính Pc = vc·ap·f·kc/60.000 (kW) cho nguyên công phá thô nặng nhất, chia hiệu suất khoảng 0,8, so với công suất liên tục ở đúng vòng quay làm việc. Phá thô thép vc 200 m/min, ap 3 mm, f 0,3 mm/vòng cần khoảng 7,5 kW.
Khi nào nên chọn máy tiện Swiss-type thay vì máy tiện CNC thường?
Khi chi tiết từ phôi thanh nhỏ (thường đến ø32–ø38 mm), dài mảnh, cần chính xác và sản lượng lớn. Máy trượt đầu đỡ phôi sát dao bằng bạc dẫn hướng nên phôi ít võng; xem bài [máy tiện CNC trượt đầu Swiss-type](/kien-thuc/may-tien-cnc-truot-dau-swiss-type/).