Dịch vụ cân chỉnh máy CNC: cân bằng máy, kiểm tra độ chính xác hình học, đo laser, ballbar và căn tâm trục
0 lượt xem
Cân chỉnh máy CNC là đưa máy về đúng trạng thái hình học và độ chính xác định vị mà nó được thiết kế: bệ máy cân bằng, các trục thẳng và vuông góc với nhau, trục chính không đảo, mỗi lệnh chạy 100 mm thì bàn máy đi đúng 100 mm. Vietnam Tomita cung cấp dịch vụ cân chỉnh máy tại nhà máy – từ cân bằng máy bằng ni vô, kiểm tra độ chính xác hình học, đo định vị bằng giao thoa kế laser, kiểm tra ballbar đến căn tâm trục động cơ – bơm – kèm báo cáo số liệu trước và sau khi chỉnh. Bài này giải thích từng hạng mục, khi nào cần làm và nhà máy cần chuẩn bị gì.
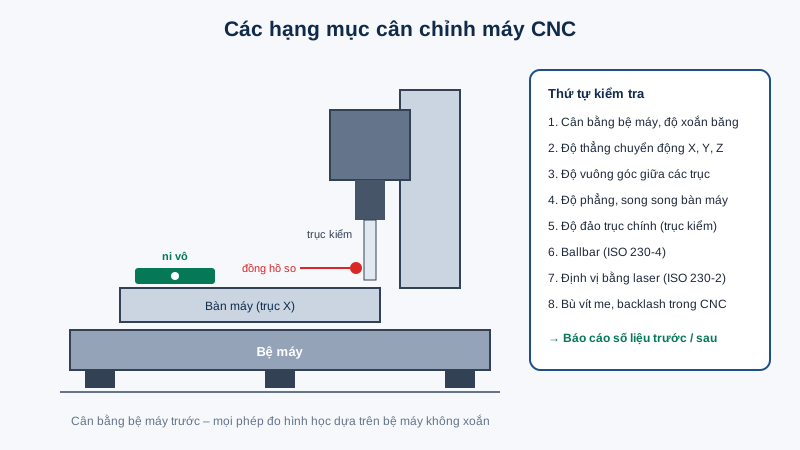
Dịch vụ cân chỉnh máy CNC: cân bằng máy bằng ni vô, kiểm tra độ chính xác hình học ISO 230-1, đo định vị laser ISO 230-2, ballbar ISO 230-4, căn tâm trục bơm.
Điểm chính
- Cân chỉnh máy CNC đưa máy về đúng trạng thái hình học và độ chính xác định vị thiết kế: bệ máy cân bằng, các trục thẳng và vuông góc, trục chính không đảo, lệnh chạy 100 mm thì bàn máy đi đúng 100 mm.
- Cân bằng máy bằng ni vô chính xác theo hai phương tại nhiều vị trí là bước đầu tiên, vì mọi phép đo hình học đều dựa trên một bệ máy không bị xoắn.
- Độ chính xác hình học kiểm theo ISO 230-1, độ chính xác định vị đo bằng giao thoa kế laser theo ISO 230-2 (kèm bù vít me), và ballbar theo ISO 230-4 chẩn đoán nhanh backlash, sai vuông góc, lệch đáp ứng servo.
- Trên biểu đồ ballbar: bậc nhảy tại điểm đảo chiều là khe hở đảo chiều, gai nhọn là ma sát tĩnh/đáp ứng servo, vòng tròn thành elip nghiêng 45° là sai vuông góc giữa hai trục.
- Nhiều sự cố vòng bi, phớt, khớp nối trong nhà máy bắt nguồn từ căn tâm trục động cơ – bơm/hộp số không đạt; Vietnam Tomita bàn giao kèm báo cáo số liệu trước và sau khi chỉnh.
Khi nào cần cân chỉnh máy CNC
Máy công cụ mất chính xác dần chứ không hỏng đột ngột. Nền móng lún, vít me và thanh trượt mòn, nhiệt độ xưởng thay đổi theo mùa, một lần va dao mạnh – mỗi thứ góp một ít sai lệch, đến khi chi tiết bắt đầu ra ngoài dung sai thì phòng QC mới phát hiện. Lúc đó người vận hành thường bù bằng cách sửa offset dao, chi tiết đạt trở lại nhưng nguyên nhân vẫn còn và sai lệch tiếp tục tăng.
Những tình huống nên cân chỉnh máy CNC:
- Sau khi lắp đặt máy mới, di dời máy sang vị trí khác hoặc đổ lại nền móng.
- Sau va chạm (va dao, va đồ gá, rơi phôi) – kể cả khi máy vẫn chạy bình thường.
- Chi tiết bị côn, ô van, lệch tâm, mặt phay không phẳng, vị trí lỗ lệch theo một hướng cố định.
- Kết quả đo khác nhau khi gia công cùng một chương trình ở hai đầu hành trình bàn máy.
- Kiểm tra định kỳ theo kế hoạch bảo trì, hoặc trước khi nhận chi tiết có dung sai chặt hơn.
Cân bằng máy (cân máy) bằng ni vô – bước đầu tiên của cân chỉnh
Mọi phép đo hình học đều dựa trên một bệ máy được cân bằng và không bị xoắn. Kỹ thuật viên đặt ni vô chính xác theo hai phương dọc và ngang tại nhiều vị trí trên băng máy hoặc bàn máy, điều chỉnh bu lông chân máy, tấm đệm cân bằng cho tới khi số đọc nằm trong giới hạn của nhà sản xuất máy. Với máy tiện băng dài, điều quan trọng không chỉ là “bằng” mà là băng máy không bị vặn xoắn giữa đầu và cuối hành trình – vặn xoắn băng máy là nguyên nhân phổ biến khiến chi tiết tiện bị côn.
Sau khi cân bằng, các bu lông chân máy được siết đều và đo lại, vì siết lệch có thể làm xoắn bệ ngược trở lại. Máy mới lắp trên nền bê tông mới nên được kiểm tra lại cân bằng sau một thời gian vận hành, khi nền đã ổn định.

Kiểm tra độ chính xác hình học theo ISO 230-1
ISO 230-1 quy định cách kiểm tra độ chính xác hình học của máy công cụ khi không tải hoặc chạy chậm: độ thẳng của chuyển động từng trục, độ vuông góc giữa các trục, độ song song giữa trục chính và hướng chạy dao, độ phẳng bàn máy, độ đảo trục chính. Các tiêu chuẩn theo loại máy như ISO 10791 (trung tâm gia công) hay ISO 13041 (máy tiện CNC) dùng phương pháp của ISO 230-1 và đưa ra danh mục phép kiểm cùng dung sai tham khảo; trong thực tế, dung sai nghiệm thu thường lấy theo phiếu kiểm tra xuất xưởng của chính nhà sản xuất máy.
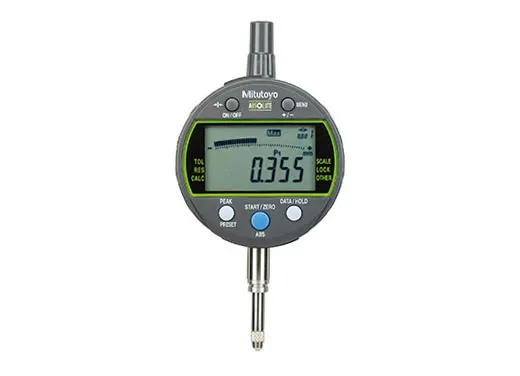
Dụng cụ thường dùng là ni vô chính xác, đồng hồ so và đồng hồ so điện tử, thước thẳng và ke vuông chuẩn bằng granite, trục kiểm (test bar) lắp vào lỗ côn trục chính. Ví dụ phép đo độ đảo trục chính: lắp trục kiểm, đặt đầu đo sát mũi trục chính và cách mũi một khoảng (thường 300 mm), quay trục chính và đọc biên độ dao động. Độ đảo lớn ở điểm xa nhưng nhỏ ở sát mũi cho thấy trục kiểm hoặc lỗ côn bị lệch góc chứ không phải ổ trục bị mòn.
Đo độ chính xác định vị bằng giao thoa kế laser theo ISO 230-2 và bù vít me
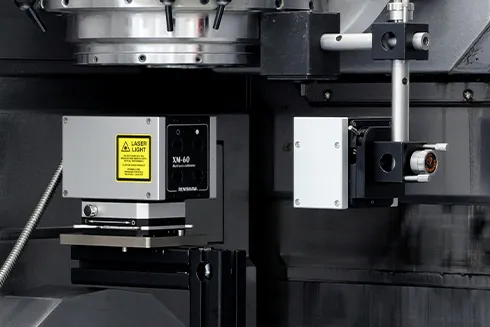
Độ chính xác hình học tốt chưa đủ: bàn máy phải đi đúng khoảng cách được lệnh. ISO 230-2 quy định cách đo độ chính xác và độ lặp lại định vị của trục CNC: chạy trục tới một loạt vị trí đích phân bố trên toàn hành trình, tiếp cận từ cả hai chiều, lặp lại nhiều lần, đo vị trí thật bằng giao thoa kế laser và tính ra các chỉ số độ chính xác, độ lặp lại, độ lệch đảo chiều. Hệ giao thoa kế laser XL-80 có độ chính xác đo dài ±0,5 ppm và độ phân giải 1 nm theo công bố của hãng, đủ để đo máy công cụ chính xác cao.
Kết quả đo là cơ sở để bù sai số bước vít me (pitch error compensation) trong bộ điều khiển CNC: nhập bảng bù theo từng điểm, rồi đo lại để xác nhận. Cần lưu ý bù chỉ xử lý được sai số lặp lại được; nếu độ lặp lại kém hoặc độ lệch đảo chiều lớn do mòn ổ đỡ vít me, đai ốc bi lỏng, thì phải sửa cơ khí trước, bù sau. Với máy cần kiểm tra cả sai số góc và độ thẳng, có thể dùng thiết bị đo nhiều bậc tự do như XM-60.
Lưu ý kỹ thuật: Đo laser phải ghi nhiệt độ không khí, áp suất và nhiệt độ vật liệu để bù bước sóng và giãn nở nhiệt. Đo lúc xưởng nóng giữa trưa rồi bù cho máy chạy ca đêm có thể làm sai lệch tăng thêm.
Kiểm tra ballbar theo ISO 230-4 – chẩn đoán nhanh máy CNC
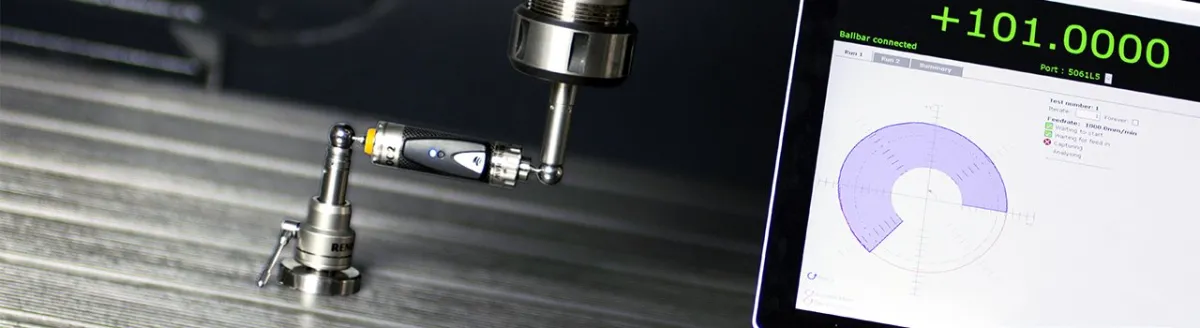
Ballbar là một thước đo chiều dài có hai đầu bi, một đầu gắn trên bàn máy, một đầu gắn ở trục chính. Máy chạy một vòng tròn theo chương trình nội suy; nếu máy hoàn hảo, khoảng cách giữa hai bi không đổi. Mọi sai lệch – khe hở đảo chiều, sai vuông góc, lệch đáp ứng servo giữa hai trục, rung, sai bước vít me – để lại “chữ ký” riêng trên biểu đồ tròn. Phép thử vòng tròn được quy định trong ISO 230-4.
Ưu điểm của ballbar là nhanh: một lần đo vài phút cho ra bức tranh tổng thể, rất hợp để kiểm định kỳ và so sánh trước – sau khi sửa chữa. QC20 Ballbar kết nối không dây, báo cáo được theo ISO 230-4 và ANSI B5.54, đo bán kính từ 100 đến 600 mm với bộ thanh nối tiêu chuẩn. Ballbar không thay thế đo laser: nó chỉ ra máy sai ở đâu, còn bù vít me chính xác vẫn cần dữ liệu laser trên toàn hành trình.
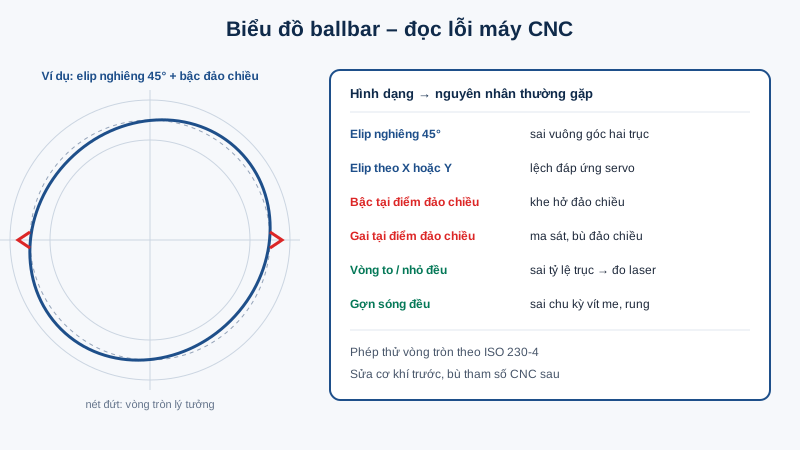
| Dấu hiệu trên biểu đồ | Nguyên nhân thường gặp | Hướng xử lý |
|---|---|---|
| Bậc nhảy tại điểm đảo chiều trục | Khe hở đảo chiều (backlash) ở vít me, ổ đỡ | Kiểm tra cơ khí, chỉnh dự ứng lực; bù backlash trong CNC |
| Gai nhọn tại điểm đảo chiều | Ma sát tĩnh, đáp ứng servo khi đổi chiều | Chỉnh tham số bù ma sát, kiểm tra bôi trơn thanh trượt |
| Vòng tròn thành hình elip nghiêng 45° | Sai vuông góc giữa hai trục | Chỉnh cơ khí hoặc bù vuông góc nếu CNC hỗ trợ |
| Elip theo trục X hoặc Y | Lệch đáp ứng servo giữa hai trục | Cân lại hệ số khuếch đại vị trí hai trục |
| Vòng tròn to hoặc nhỏ đều | Sai tỷ lệ (scale) trục | Đo laser và bù bước vít me |
| Gợn sóng đều quanh vòng | Sai số chu kỳ vít me, rung | Kiểm tra vít me, đai ốc bi, khớp nối động cơ |
Căn tâm trục động cơ – bơm, động cơ – hộp số
Cân chỉnh máy không chỉ có máy công cụ. Trong nhà máy, rất nhiều sự cố vòng bi, phớt và khớp nối bắt nguồn từ việc căn tâm trục không đạt giữa động cơ và bơm, quạt, hộp số. Căn tâm trục là đưa hai trục về cùng một đường tâm khi máy chạy, xử lý hai loại sai lệch: lệch song song (offset) và lệch góc (angularity), theo cả phương đứng và phương ngang.
Quy trình chuẩn gồm kiểm tra chân mềm (soft foot) trước – một chân động cơ không tiếp xúc đều với bệ sẽ làm vỏ động cơ biến dạng khi siết bu lông – rồi đo bằng đồng hồ so (phương pháp mặt – vành hoặc đảo đồng hồ) hoặc thiết bị căn tâm laser, sau đó thêm bớt căn đệm và dịch chân động cơ. Dung sai căn tâm phụ thuộc tốc độ quay và khuyến cáo của nhà sản xuất khớp nối, máy bơm; trục quay càng nhanh thì dung sai càng chặt. Với máy bơm làm việc ở nhiệt độ cao, cần tính trước độ giãn nở nhiệt để căn ở trạng thái nguội sao cho khi nóng hai trục thẳng hàng.
Quy trình dịch vụ cân chỉnh máy và hồ sơ bàn giao
Một đợt cân chỉnh máy CNC của Vietnam Tomita thường đi theo các bước sau. Phạm vi cụ thể (hạng mục, dung sai mục tiêu, thời gian dừng máy) được thống nhất với nhà máy khi báo giá.
- Khảo sát: tình trạng máy, triệu chứng trên chi tiết, phiếu kiểm tra xuất xưởng và tài liệu của nhà sản xuất máy.
- Đo hiện trạng (as-found): cân bằng, hình học, ballbar, laser tùy phạm vi – ghi lại số liệu trước khi chỉnh.
- Chỉnh cơ khí: cân bằng lại, chỉnh căn chêm, dự ứng lực ổ đỡ vít me, khe hở thanh trượt nếu cần.
- Bù trong bộ điều khiển: bảng bù bước vít me, backlash; lưu bản sao tham số trước và sau khi thay đổi.
- Đo xác nhận (as-left) và cắt thử chi tiết mẫu nếu nhà máy yêu cầu.
- Bàn giao báo cáo: số liệu trước – sau, dụng cụ đo đã dùng, điều kiện môi trường, khuyến nghị bảo dưỡng.
Lưu ý kỹ thuật: Nên cho máy chạy ấm trục chính và các trục khoảng 15–30 phút trước khi đo. Đo máy nguội lúc đầu ca cho kết quả khác với lúc máy làm việc ổn định.
Đặt dịch vụ cân chỉnh máy CNC tại Vietnam Tomita
Cân chỉnh máy CNC là một phần trong nhóm dịch vụ kỹ thuật của Vietnam Tomita, đi cùng bảo dưỡng máy định kỳ và sửa chữa máy khi phát hiện hư hỏng cơ khí. Dụng cụ đo dùng để cân chỉnh cũng cần được hiệu chuẩn định kỳ – xem dịch vụ hiệu chuẩn thiết bị đo.
Gửi danh sách máy (hãng, model, năm sản xuất, bộ điều khiển) và triệu chứng đang gặp qua trang báo giá hoặc liên hệ để được khảo sát và báo giá.
Câu hỏi thường gặp
Cân chỉnh máy CNC là làm gì?
Là đưa máy về đúng độ chính xác thiết kế: cân bằng bệ máy, kiểm tra và chỉnh độ thẳng, vuông góc, độ đảo trục chính, đo định vị bằng laser và bù sai số trong bộ điều khiển. Kết quả được ghi thành báo cáo trước và sau khi chỉnh.
Bao lâu nên cân chỉnh máy CNC một lần?
Không có chu kỳ chung cho mọi máy. Nhiều nhà máy kiểm tra ballbar định kỳ vài tháng một lần để theo dõi xu hướng, và cân chỉnh đầy đủ khi kết quả xấu đi, sau va chạm hoặc sau khi di dời máy.
Máy tiện CNC bị côn có phải do cân máy không?
Có thể. Băng máy bị vặn xoắn hoặc không cân bằng là nguyên nhân phổ biến khiến chi tiết tiện bị côn, ngoài ra còn do ụ động lệch tâm hoặc mòn thanh trượt. Cần đo ni vô dọc băng máy trước khi chỉnh các phần khác.
Đo laser máy CNC để làm gì?
Giao thoa kế laser đo vị trí thật của bàn máy so với vị trí được lệnh trên toàn hành trình theo ISO 230-2. Dữ liệu này dùng để bù sai số bước vít me trong bộ điều khiển và đánh giá độ lặp lại của trục.
Ballbar khác đo laser thế nào?
Ballbar chạy một vòng tròn nội suy và cho biết nhanh các lỗi như khe hở đảo chiều, sai vuông góc, lệch servo. Đo laser đo chính xác định vị từng trục trên toàn hành trình. Hai phép đo bổ sung cho nhau.
Căn tâm trục bơm sai gây ra hậu quả gì?
Lệch tâm làm tăng tải lên vòng bi, phớt và khớp nối, gây rung, nóng và hỏng sớm. Căn tâm đúng giúp máy bơm, quạt chạy êm hơn và kéo dài tuổi thọ chi tiết quay.