Lập trình CNC FANUC: các lớp lập trình, lộ trình học và chương trình mẫu
0 lượt xem
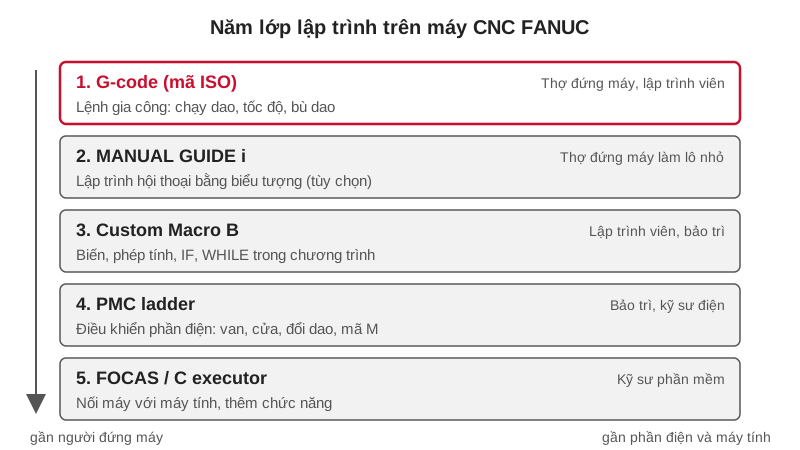
Trả lời nhanh: lập trình cnc fanuc không chỉ là viết G-code. Trên một máy dùng bộ điều khiển FANUC có năm lớp việc khác nhau: G-code để gia công, MANUAL GUIDE i để lập trình bằng màn hình hội thoại, Custom Macro B để chương trình biết tính toán và rẽ nhánh, PMC ladder để điều khiển phần điện của máy, và FOCAS hoặc C executor để nối máy với máy tính hay thêm chức năng. Thợ đứng máy cần vững lớp đầu; người bảo trì nên biết thêm macro và PMC. Bài này là bài trụ của chuỗi lập trình: giải thích từng lớp, ai cần học lớp nào, có chương trình mẫu tiện và phay ngắn, và cách chạy thử an toàn trước khi cắt thật.
Lập trình CNC FANUC gồm những lớp nào: G-code, MANUAL GUIDE i, Macro B, PMC ladder, FOCAS. Lộ trình học cho thợ đứng máy, chương trình mẫu, chạy thử an toàn.
Lập trình CNC FANUC gồm những lớp nào
Nhiều người nghĩ biết G-code là biết lập trình máy CNC. Thực tế một máy FANUC chạy được nhờ nhiều phần mềm xếp chồng lên nhau, mỗi phần do một người khác nhau viết. G-code do người lập trình gia công viết. Macro O9xxx và ladder PMC thường do hãng máy viết sẵn. Hiểu được ranh giới giữa các lớp giúp bạn biết lỗi nằm ở đâu và ai sửa được.
Hình dưới tóm tắt năm lớp và bảng bên dưới nói ai cần học lớp nào.
| Lớp | Dùng để làm gì | Ai cần biết | Mức khó |
|---|---|---|---|
| G-code (mã ISO) | Ra lệnh chuyển động, tốc độ, dao, bù dao khi gia công | Thợ đứng máy, lập trình viên CNC | Cơ bản, học trước tiên |
| MANUAL GUIDE i | Lập trình bằng biểu tượng và màn hình hội thoại, máy tự sinh chương trình | Thợ đứng máy làm lô nhỏ, không có phòng lập trình | Dễ, cần máy có tùy chọn này |
| Custom Macro B | Biến, phép tính, IF, WHILE; viết chu trình riêng, đo dao, đếm chi tiết | Lập trình viên CNC, kỹ thuật viên bảo trì | Trung bình |
| PMC ladder | Điều khiển phần điện: băng tải phoi, đổi dao, cửa, thủy lực, mã M | Kỹ thuật viên bảo trì, kỹ sư điện | Trung bình đến khó |
| FOCAS, C executor | Đọc dữ liệu máy bằng máy tính, thêm chức năng tùy biến | Kỹ sư phần mềm, tích hợp hệ thống | Khó, cần kỹ năng lập trình máy tính |
G-code: lớp nền của mọi chương trình gia công
G-code (còn gọi là mã ISO) là chuỗi các câu lệnh, mỗi câu gồm các từ lệnh như G01, X50., F200. Bộ điều khiển đọc từng câu và ra lệnh cho các trục. Các bài sau trong chuỗi đi vào từng phần: cấu trúc chương trình, hệ tọa độ G54, nội suy G01, G02, G03, bù dao G41, G42, G43 và bảng tra mã G, M.
Điều cần nhớ ngay từ đầu: máy tiện và máy phay FANUC dùng chung nhiều mã nhưng khác nhau ở một số mã quan trọng. Máy tiện còn có ba hệ mã G (A, B, C), chọn bằng tham số 3401 (bit 6 là GSB, bit 7 là GSC). Cùng một chữ G90 có thể là tọa độ tuyệt đối trên máy phay, nhưng là chu trình tiện đường kính ngoài/trong trên máy tiện hệ A. Vì vậy trước khi đọc chương trình lạ, hãy xác định máy là tiện hay phay và hệ mã đang dùng.
Ví dụ ngắn dưới đây tiện một trục đơn giản trên máy tiện hệ mã A. Đây là ví dụ minh họa, kiểm tra trên máy bằng chạy thử (dry run, single block) trước khi gia công.
| Câu lệnh | Giải thích |
|---|---|
| O1001 (TIEN TRUC MAU) | Số chương trình O1001, phần trong ngoặc là chú thích |
| G18 G21 G40 G97 G99 | Mặt phẳng ZX, đơn vị mm, hủy bù mũi dao, tốc độ vòng/phút, tiến dao mm/vòng |
| T0101 | Gọi dao số 1 với số bù 01 |
| G97 S1000 M03 | Trục chính 1000 vòng/phút, quay thuận |
| G00 X52. Z2. M08 | Chạy nhanh tới điểm an toàn trước phôi, bật dung dịch làm nguội |
| G01 X30. F0.15 | Tiến dao vào mặt đầu tới đường kính 30, bước tiến 0,15 mm/vòng |
| Z-25. | Tiện dọc trục tới Z-25 |
| X48. | Lùi ra ngoài đường kính 48 |
| G00 X100. Z100. M09 | Chạy nhanh về vị trí an toàn, tắt dung dịch |
| M05 | Dừng trục chính |
| M30 | Kết thúc chương trình, về đầu chương trình |
Chương trình phay mẫu: biên dạng ngoài có bù dao
Ví dụ thứ hai phay biên dạng ngoài khối chữ nhật 60 x 40 mm trên máy phay hay trung tâm gia công. Đây là ví dụ minh họa với số liệu giả định. Các câu đầu chương trình đưa máy về trạng thái an toàn, điều này giúp tránh việc câu lệnh trước còn "dính" lại chế độ cũ.
Nhìn vào cách vào dao: câu G41 đi cùng X0 Y0 là câu bắt đầu bù dao, phải là chuyển động G00 hoặc G01. Dao vào từ ngoài biên dạng chứ không đâm thẳng vào cạnh chi tiết.
| Câu lệnh | Giải thích |
|---|---|
| O2001 (PHAY BIEN DANG MAU) | Số chương trình và chú thích |
| G17 G21 G40 G49 G80 G90 | Mặt phẳng XY, mm, hủy bù bán kính, hủy bù chiều dài, hủy chu trình khoan, tọa độ tuyệt đối |
| T01 M06 | Gọi dao số 1 và đổi dao (mã M06 do PMC của hãng máy xử lý) |
| G54 G00 X-10. Y-10. S3000 M03 | Chọn gốc phôi G54, chạy nhanh tới điểm ngoài phôi, trục chính 3000 vòng/phút |
| G43 H01 Z50. | Bù chiều dài dao số 01, xuống Z50 an toàn |
| Z5. M08 | Xuống sát phôi, bật dung dịch |
| G01 Z-3. F150 | Cắm dao xuống độ sâu 3 mm, tiến dao 150 mm/phút |
| G41 D01 X0 Y0 F300 | Bắt đầu bù bán kính bên trái, lấy bán kính ở số bù D01 |
| Y40. | Cắt cạnh trái lên |
| X60. | Cắt cạnh trên |
| Y0 | Cắt cạnh phải xuống |
| X-10. | Cắt cạnh dưới và đi qua mép phôi |
| G40 Y-10. | Hủy bù bán kính khi đang đi ra ngoài |
| G00 Z50. M09 | Rút dao lên cao, tắt dung dịch |
| G49 M05 | Hủy bù chiều dài, dừng trục chính |
| M30 | Kết thúc chương trình |
MANUAL GUIDE i: lập trình bằng màn hình hội thoại
MANUAL GUIDE i là phần mềm lập trình hội thoại của FANUC cho tiện, phay và gia công kết hợp. Theo mô tả của FANUC, người dùng làm việc qua biểu tượng và menu ngay trên màn hình CNC, chương trình dựa trên mã ISO, có mô phỏng đồ họa dẫn đường khi lập trình. Phần mềm hợp với xưởng làm lô nhỏ, nơi thợ đứng máy tự lập trình tại máy.
Điểm cần biết: đây là tùy chọn, không phải máy FANUC nào cũng có. Chương trình sinh ra vẫn là mã ISO, nên người bảo trì và thợ giỏi vẫn mở ra đọc và sửa được nếu hiểu G-code. Học G-code trước rồi mới dùng MANUAL GUIDE i thì ít bị lúng túng khi gặp lỗi. Bài lập trình hội thoại MANUAL GUIDE i sẽ đi vào cách dùng.
Custom Macro B và PMC ladder: hai lớp cho người bảo trì
Custom Macro B thêm biến, phép tính, lệnh rẽ nhánh IF và vòng lặp WHILE vào chương trình. Nhờ nó, một đoạn lệnh chạy được cho nhiều kích thước, hoặc kiểm tra điều kiện rồi mới chạy tiếp. Nếu bạn cần đọc macro hãng máy hay các biến hệ thống, xem bài macro FANUC cho bảo trì. Phần viết macro tham số hóa có bài riêng trong chuỗi này.
PMC (Programmable Machine Controller) là bộ PLC bên trong bộ điều khiển FANUC. Nó đọc công tắc, cảm biến và điều khiển van, motor phụ, đổi dao. Ngôn ngữ chính là ladder. Người đã học PLC Mitsubishi sẽ thấy quen, nhưng địa chỉ có quy ước riêng: X là ngõ vào từ máy, Y là ngõ ra ra máy, F là tín hiệu từ NC sang PMC, G là tín hiệu từ PMC sang NC. Khi G-code gặp mã M, mã S hay T, bộ điều khiển chuyển chúng sang PMC xử lý, nên mã M lạ nằm trong ladder của hãng máy. Cách đọc ladder để chẩn đoán xem bài PMC FANUC: đọc ladder, chẩn đoán X/Y.
Sửa ladder khác hẳn sửa chương trình gia công. Sai một dòng có thể làm máy chạy khi cửa đang mở. Phải sao lưu, ghi lại thay đổi, và thử khi máy ở trạng thái an toàn.
FOCAS và C executor: khi máy cần nói chuyện với máy tính
FOCAS là thư viện phần mềm của FANUC để viết ứng dụng riêng giao tiếp với CNC. Theo trang của FANUC, nó cho phép kết nối với máy CNC qua Ethernet, đổi chương trình macro và xây dựng cả giao diện người dùng. Các hệ thống giám sát máy CNC thường dùng loại giao tiếp này, xem thêm giám sát máy CNC FANUC bằng FOCAS.
C executor là tùy chọn để chạy chương trình viết bằng ngôn ngữ C ngay trên bộ điều khiển, dùng để thêm chức năng mới cho CNC. Lớp này dành cho kỹ sư phần mềm, không thuộc công việc hằng ngày của thợ đứng máy hay người bảo trì.
Lộ trình học lập trình CNC FANUC từ thợ đứng máy tới kỹ sư
Học theo thứ tự dưới đây sẽ ít vấp hơn là nhảy thẳng vào macro hay ladder.
- Bước 1, đọc hiểu và vận hành: biết đọc một chương trình có sẵn, chọn chương trình, chạy từng câu, sửa bù dao. Thời gian này là học cách làm chủ máy, chưa phải viết.
- Bước 2, viết G-code cơ bản: cấu trúc chương trình, hệ tọa độ, nội suy thẳng và cung tròn, bù dao. Đủ để làm chi tiết đơn giản trên cả tiện và phay.
- Bước 3, chu trình có sẵn: trên máy tiện là chu trình tiện thô G71 và tiện ren, trên máy phay là chu trình khoan, taro. Chu trình giúp chương trình ngắn và ít lỗi.
- Bước 4, chương trình con và macro: M98, M99, rồi Custom Macro B. Từ đây bạn viết được chu trình riêng của xưởng.
- Bước 5, PMC và tích hợp: đọc ladder để chẩn đoán, rồi sửa ladder có kiểm soát, rồi kết nối với máy tính qua mạng. Bước này nối với sao lưu dữ liệu CNC FANUC, vì mọi thay đổi đều phải có bản lưu trước.
Chạy thử an toàn: dry run, single block, override
Chương trình mới hoặc vừa sửa không bao giờ chạy cắt thật ngay lần đầu. Quy trình ở nhiều xưởng như sau: kiểm tra bù dao và gốc phôi, nâng Z lên cao hoặc tháo phôi nếu có thể, chạy chế độ single block (mỗi lần nhấn Cycle Start chỉ chạy một câu), hạ rapid override xuống thấp để quan sát đường chạy nhanh, đồng thời nhìn đồng hồ khoảng còn lại (distance to go) trên màn hình. Chạy dry run để xem đường chạy mà không bị ràng buộc tốc độ F, nhưng nhớ rằng dry run làm tốc độ tiến dao sai khác so với chương trình nên chỉ dùng khi dao không cắt vào phôi.
Những lỗi sai khi nhập chương trình sẽ được máy báo bằng alarm P/S. Theo danh sách alarm trong sổ tay bảo trì FANUC 0i-D, ví dụ PS0010 là mã G không dùng được, PS0009 là địa chỉ sai, PS0007 là dấu thập phân sai chỗ, PS0003 là số có quá nhiều chữ số. Đọc đúng alarm giúp tìm dòng lỗi nhanh hơn, xem thêm cách đọc alarm P/S, SV, SP.
Lưu ý an toàn: không đứng trước cửa máy khi chạy lần đầu, giữ tay gần nút dừng khẩn, và không tự đổi tham số để "cho chạy được". Tham số do người có trách nhiệm quản lý.
Lưu ý kỹ thuật: Số alarm trong bài lấy theo FANUC Series 0i-D Maintenance Manual B-64305EN. Các đời máy khác (16i, 18i, 30i, 0i-F) có thể khác, tra đúng sổ tay của đời máy đang dùng.
Tomita hỗ trợ lập trình và bảo dưỡng máy CNC FANUC như thế nào
Vietnam Tomita hỗ trợ nhà máy ở phần lập trình và vận hành máy CNC FANUC: đào tạo lập trình CNC, macro và PMC cho thợ đứng máy và kỹ thuật viên, hỗ trợ viết macro, sửa đổi ladder có kiểm soát (sao lưu trước, ghi lại thay đổi, thử ở trạng thái an toàn), cùng dịch vụ bảo dưỡng và sửa máy. Trọng tâm bảo dưỡng xem ở bài trụ bảo dưỡng máy CNC FANUC.
Để được khảo sát, bạn chuẩn bị loại máy (tiện hay phay), đời bộ điều khiển ghi ở màn hình khởi động, tình trạng cần hỗ trợ và vài chương trình đang chạy. Chi phí theo báo giá thực tế. Gửi yêu cầu hoặc liên hệ để trao đổi.
Câu hỏi thường gặp
Lập trình CNC FANUC có khó không?
Phần G-code cơ bản học được trong vài tuần nếu có máy để thực hành. Khó hơn là macro, PMC và hiểu khác biệt giữa các đời máy. Nên học theo thứ tự: đọc chương trình, viết G-code, dùng chu trình, rồi mới macro.
Học lập trình CNC FANUC bắt đầu từ đâu?
Bắt đầu bằng đọc hiểu chương trình có sẵn trên máy đang dùng và biết chạy an toàn (single block, override). Sau đó học cấu trúc chương trình, hệ tọa độ, nội suy, bù dao. Có thể tham khảo Operator's Manual của đúng đời bộ điều khiển.
G-code FANUC có giống nhau trên mọi máy không?
Phần lớn giống, nhưng máy tiện khác máy phay ở một số mã, và máy tiện còn có ba hệ mã G (A, B, C). Một số mã M do hãng máy định nghĩa trong PMC nên mỗi máy khác nhau. Luôn đối chiếu sổ tay của hãng máy.
MANUAL GUIDE i là gì, có thay được G-code không?
Đó là phần mềm lập trình hội thoại của FANUC, tạo chương trình bằng biểu tượng trên màn hình. Chương trình sinh ra vẫn dựa trên mã ISO, và là tùy chọn của máy. Biết G-code vẫn có ích để kiểm tra và sửa.
Macro FANUC và PMC khác nhau chỗ nào?
Macro (Custom Macro B) là một phần của chương trình gia công, chạy theo từng câu lệnh. PMC là chương trình ladder chạy liên tục, điều khiển phần điện của máy. Macro quyết định chuyển động gia công, PMC quyết định đóng mở van, cửa, motor phụ.
Có tự sửa ladder PMC được không?
Về kỹ thuật là được với công cụ phù hợp, nhưng sai một dòng có thể gây mất an toàn. Cần sao lưu trước, hiểu rõ tín hiệu liên quan và thử khi máy ở trạng thái an toàn. Nếu không chắc, nên nhờ người có kinh nghiệm.