Hiệu chuẩn cân điện tử, cân phân tích, cân bàn và quả cân M1 theo ISO/IEC 17025
0 lượt xem
Hiệu chuẩn cân điện tử là việc so số chỉ của cân với quả cân chuẩn đã biết khối lượng, để biết cân sai bao nhiêu ở từng mức tải và sai số đó có còn nằm trong dung sai công đoạn hay không. Bài này giải thích cách một phòng hiệu chuẩn làm việc với cân phân tích, cân kỹ thuật, cân bàn tới 1.500 kg, quả cân M1 và dụng cụ đo thể tích; kèm bảng phạm vi được công nhận ISO/IEC 17025 của Phòng hiệu chuẩn đối tác của Vietnam Tomita, cách đọc giấy chứng nhận và những lỗi hay gặp khiến cân bị đánh giá không đạt.
Hiệu chuẩn cân điện tử cấp I, II, III tới 1.500 kg, quả cân M1, pipet, bình đong: phạm vi, độ không đảm bảo đo, chu kỳ, cách chuẩn bị cân trước khi gửi.
Điểm chính
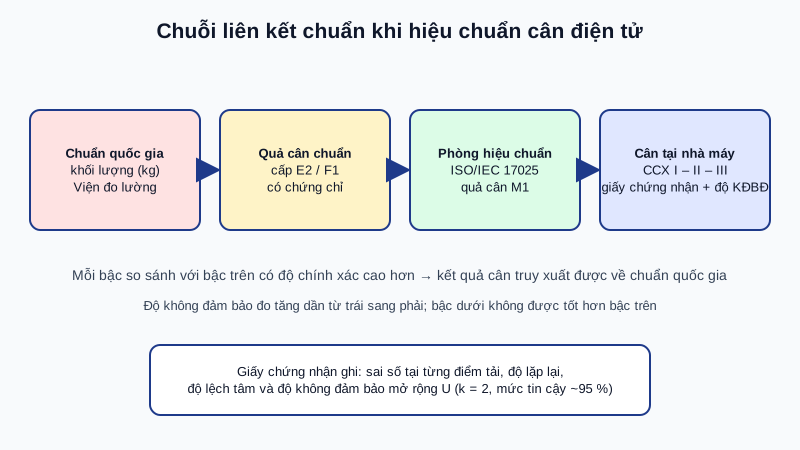
- Hiệu chuẩn cân điện tử là so số chỉ của cân với quả cân chuẩn ở từng mức tải để biết sai số và độ không đảm bảo mở rộng U (k = 2); giấy chứng nhận không kết luận 'đạt/không đạt' thay nhà máy.
- Phòng hiệu chuẩn đối tác của Vietnam Tomita được AOSC công nhận ISO/IEC 17025:2017 (hiệu lực đến 09/2031) cho cân cấp I, II, III tới 1.500 kg, quả cân M1, pipet và bình đong.
- Theo OIML R 76-1, cấp chính xác cân xác định bởi giá trị độ chia kiểm định e và số độ chia n = Max/e: cấp I từ 50.000 độ chia trở lên, cấp II 100–100.000, cấp III 100–10.000.
- Chu kỳ tham khảo: cân phân tích cấp I 6–12 tháng, cân kỹ thuật cấp II 12 tháng, cân bàn – cân sàn cấp III 6–12 tháng kèm kiểm tra bằng quả cân giữa hai kỳ.
- Ba lỗi hay gặp: cân không cân bằng (bọt thủy lệch), gió và rung làm cân phân tích không ổn định, quá tải cục bộ do thả vật nặng làm biến dạng cảm biến tải góc.
Vì sao nhà máy phải hiệu chuẩn cân điện tử định kỳ
Cân là thiết bị đo xuất hiện ở gần như mọi công đoạn: cân nguyên liệu pha trộn sơn, keo, hóa chất xử lý bề mặt; cân phôi và thành phẩm để đối chiếu số lượng; cân mẫu trong phòng thí nghiệm khi đo độ ẩm, hàm lượng tro hay tỷ trọng. Một chiếc cân lệch 0,5 % ở công đoạn pha chế có thể làm cả mẻ sơn sai màu, còn cân đếm chi tiết lệch vài gam có thể làm thiếu hàng trong thùng giao.
Các hệ thống quản lý chất lượng đều yêu cầu điều này. ISO 9001 điều 7.1.5 yêu cầu nguồn lực theo dõi và đo lường phải được hiệu chuẩn hoặc kiểm tra xác nhận định kỳ, truy xuất được về chuẩn đo lường quốc gia hoặc quốc tế. Với nhà cung cấp linh kiện ô tô, xe máy áp dụng IATF 16949, điều 7.1.5.3.2 còn đòi hỏi phòng hiệu chuẩn bên ngoài phải được công nhận theo ISO/IEC 17025 (hoặc tương đương quốc gia) cho đúng phép hiệu chuẩn đó – nghĩa là không chỉ phòng có chứng chỉ, mà phép “hiệu chuẩn cân” phải nằm trong phạm vi được công nhận.
Khi khách hàng hoặc tổ chức chứng nhận đến đánh giá, câu hỏi đầu tiên ở khu vực cân thường là: tem hiệu chuẩn còn hạn không, giấy chứng nhận ghi sai số bao nhiêu, ai đã so sánh sai số đó với dung sai sử dụng. Bài viết này giúp trả lời đủ ba câu.
Phạm vi hiệu chuẩn cân và quả cân được công nhận ISO/IEC 17025
Phòng hiệu chuẩn đối tác của Vietnam Tomita được Văn phòng Công nhận năng lực đánh giá sự phù hợp về tiêu chuẩn chất lượng (AOSC) công nhận ISO/IEC 17025:2017, chứng chỉ hiệu lực đến 09/2031. Bảng dưới trích phần khối lượng và thể tích trong danh mục các phép hiệu chuẩn được công nhận. Cột CMC là khả năng đo và hiệu chuẩn tốt nhất phòng đạt được – độ không đảm bảo trên giấy chứng nhận của từng chiếc cân sẽ bằng hoặc lớn hơn con số này, tùy độ phân giải và độ lặp lại của chính chiếc cân đó.
| Đối tượng | Phạm vi | CMC |
|---|---|---|
| Cân không tự động CCX I, d ≥ 1 mg | Đến 20 g | 0,84 mg |
| (20 ÷ 200) g | 1,4 mg | |
| (200 ÷ 400) g | 2,4 mg | |
| (400 ÷ 500) g | 2,9 mg | |
| Cân không tự động CCX II | Đến 300 g | 8,4 mg |
| (300 ÷ 1.500) g | 0,012 g | |
| (1.500 ÷ 2.500) g | 0,016 g | |
| (2.500 ÷ 4.000) g | 0,024 g | |
| (4.000 ÷ 5.000) g | 0,053 g | |
| (5 ÷ 7,5) kg | 0,11 g | |
| (7,5 ÷ 15) kg | 0,18 g | |
| (15 ÷ 22) kg | 0,24 g | |
| (22 ÷ 30) kg | 0,33 g | |
| Cân không tự động CCX III | Đến 100 kg | 9,4 g |
| (100 ÷ 380) kg | 0,084 kg | |
| (380 ÷ 1.100) kg | 0,096 kg | |
| (1.100 ÷ 1.500) kg | 0,11 kg | |
| Quả cân cấp M1 | 10 kg | 0,094 g |
| 20 kg | 0,21 g | |
| Dụng cụ thể tích thủy tinh (bình đong, cốc đong) | Đến 2.000 mL | 0,60 mL |
| Pipet piston và dụng cụ tương tự | (10 ÷ 100) µL | 0,55 µL |
| (100 ÷ 1.000) µL | 1,1 µL | |
| (1 ÷ 10) mL | 6 µL |
Lưu ý kỹ thuật: CCX là cấp chính xác của cân không tự động theo OIML R 76: cấp I (đặc biệt – cân phân tích), cấp II (cao – cân kỹ thuật, cân sấy ẩm), cấp III (trung bình – cân bàn, cân sàn). Cân đếm, cân bàn dưới 100 kg trong xưởng phần lớn thuộc cấp III.
Cân phân tích, cân kỹ thuật, cân bàn: hiểu đúng cấp chính xác trước khi hiệu chuẩn
Theo OIML R 76-1, cấp chính xác của cân được xác định bởi giá trị độ chia kiểm định e và số độ chia n = Max/e. Cân cấp I có e từ 0,001 g và tới 50.000 độ chia trở lên; cấp II có 100 – 100.000 độ chia; cấp III có 100 – 10.000 độ chia. Hai chiếc cân cùng hiển thị 0,01 g chưa chắc cùng cấp – độ chia hiển thị d có thể nhỏ hơn độ chia kiểm định e.
Điều này ảnh hưởng trực tiếp đến cách hiệu chuẩn. Cân phân tích 220 g × 0,1 mg cần quả cân chuẩn cấp E2 hoặc F1, phòng có kiểm soát nhiệt độ, độ ẩm và luồng gió; cân bàn 300 kg × 50 g có thể hiệu chuẩn tại chỗ bằng quả cân M1 20 kg kết hợp phương pháp thay thế (chất tải bằng vật liệu rồi bù quả cân) khi tổng tải chuẩn mang theo không đủ.
Một nguyên tắc hay quên: cân càng chính xác thì càng nhạy với nơi đặt. Cân phân tích đặt gần cửa gió máy lạnh, cạnh máy nén hoặc trên bàn rung sẽ có độ lặp lại kém, và giấy chứng nhận sẽ phản ánh trung thực điều đó bằng độ không đảm bảo lớn.
Quy trình hiệu chuẩn cân điện tử gồm những phép thử nào
Quy trình hiệu chuẩn cân không tự động thường gồm bốn nhóm phép thử. Số điểm tải và số lần lặp cụ thể theo quy trình của phòng và thỏa thuận với khách hàng – ví dụ chỉ hiệu chuẩn trong vùng 0 – 50 kg nếu cân 150 kg chỉ dùng để cân thùng 30 kg.
1. Kiểm tra ban đầu và ổn định
Kiểm tra bọt thủy, chân đế, đĩa cân, cáp nguồn; để cân bật nguồn đủ thời gian làm nóng (cân phân tích thường cần từ 30 phút trở lên); với cân có quả cân hiệu chỉnh trong (internal calibration), thực hiện hiệu chỉnh trước khi đo nếu khách hàng đồng ý.
2. Độ lặp lại
Đặt cùng một tải (thường khoảng 50 % hoặc gần mức tải hay dùng) nhiều lần, ghi số chỉ, tính độ lệch chuẩn. Đây là thành phần thường chi phối độ không đảm bảo của cân phân tích.
3. Độ lệch tâm
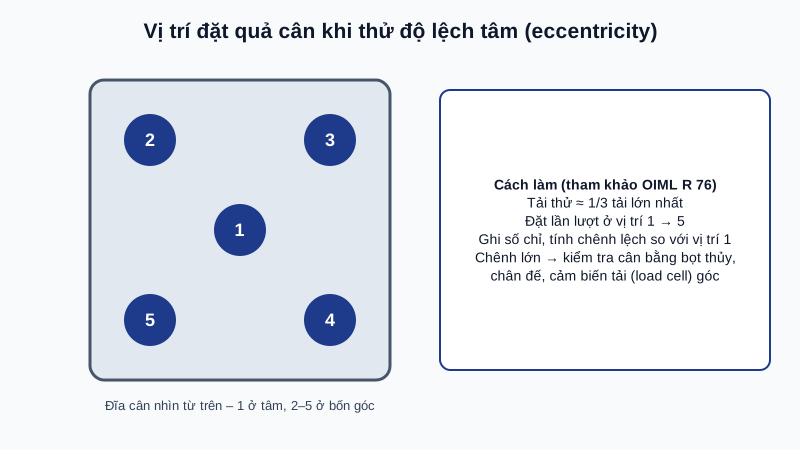
Đặt tải khoảng 1/3 mức cân lớn nhất ở tâm và bốn góc đĩa cân (Hình 2). Chênh lệch lớn giữa các vị trí cho thấy cảm biến tải hoặc kết cấu đỡ có vấn đề.
4. Sai số chỉ thị theo các mức tải
Chất tải tăng dần từ gần 0 tới mức cân lớn nhất (thường 5 – 10 điểm), có thể đo cả chiều giảm tải. Sai số tại mỗi điểm = số chỉ − giá trị quy ước của quả cân chuẩn.
Đọc giấy chứng nhận hiệu chuẩn cân và quyết định dùng tiếp hay không
Giấy chứng nhận hiệu chuẩn không kết luận “đạt/không đạt” thay cho nhà máy, trừ khi được yêu cầu đánh giá sự phù hợp với một quy định cụ thể. Nó cung cấp sai số và độ không đảm bảo mở rộng U (hệ số phủ k = 2, mức tin cậy khoảng 95 %) tại từng điểm tải. Việc của kỹ sư chất lượng là so hai con số này với dung sai sử dụng.
Quy tắc thực tế dễ áp dụng: tại mức tải hay dùng, |sai số| + U phải nhỏ hơn dung sai cho phép của công đoạn. Ví dụ cân pha keo cần chính xác ±2 g ở mức 1.000 g; giấy chứng nhận ghi sai số +0,4 g, U = 0,05 g → tổng 0,45 g, dùng tốt. Nếu cùng cân đó được dùng để cân 5 g chất xúc tác với dung sai ±0,1 g thì sai số tương đối lại quá lớn – vấn đề không nằm ở hiệu chuẩn mà ở việc chọn sai cân.
Khái niệm khối lượng cân tối thiểu (minimum weight) xuất phát từ đây: ở tải nhỏ, độ lặp lại chiếm tỷ trọng lớn trong sai số tương đối. Nhiều nhà máy dược, hóa chất quy định chỉ cân lượng lớn hơn một ngưỡng tính từ độ lặp lại trên giấy chứng nhận.
| Thiết bị | Điều kiện dùng | Chu kỳ gợi ý | Kiểm tra giữa kỳ |
|---|---|---|---|
| Cân phân tích CCX I | Phòng thí nghiệm, dùng hằng ngày | 6 – 12 tháng | Quả cân kiểm tra mỗi ngày/ca |
| Cân kỹ thuật, cân sấy ẩm CCX II | QC, pha chế | 12 tháng | Quả cân kiểm tra hằng tuần |
| Cân bàn, cân sàn CCX III | Xưởng, kho, có va đập | 6 – 12 tháng | Kiểm tra bằng quả cân 10 – 20 kg hằng tháng |
| Quả cân M1 | Dùng kiểm tra cân trong xưởng | 12 – 24 tháng | Vệ sinh, tránh rơi, gỉ |
| Pipet piston | Phòng thí nghiệm | 6 – 12 tháng | Kiểm tra bằng cân phân tích |
Lưu ý kỹ thuật: Chu kỳ trong bảng chỉ là điểm xuất phát. Nhà máy nên tự điều chỉnh theo lịch sử kết quả: nếu ba lần liên tiếp sai số rất nhỏ có thể kéo dài chu kỳ; nếu lần nào cũng phải hiệu chỉnh thì rút ngắn.
Hiệu chuẩn và kiểm định cân khác nhau thế nào
Kiểm định là hoạt động đánh giá, xác nhận phương tiện đo đáp ứng yêu cầu kỹ thuật đo lường theo quy định của nhà nước, áp dụng cho phương tiện đo thuộc danh mục phải kiểm soát – trong đó cân dùng trong mua bán, thanh toán (cân giao nhận hàng hóa, cân xe tải…) thường thuộc diện kiểm định bắt buộc. Kết quả là đạt hoặc không đạt, có tem kiểm định.
Hiệu chuẩn là xác định mối quan hệ giữa số chỉ của cân và giá trị chuẩn, kèm độ không đảm bảo, phục vụ kiểm soát chất lượng nội bộ. Cân dùng trong sản xuất, phòng QC thường chỉ cần hiệu chuẩn. Một chiếc cân có thể cần cả hai nếu vừa dùng nội bộ vừa dùng giao nhận thương mại.
Vì danh mục phương tiện đo phải kiểm định được cơ quan quản lý cập nhật theo thời kỳ, bộ phận quản lý thiết bị đo nên đối chiếu danh mục hiện hành cho từng chiếc cân thay vì áp một cách chung cho tất cả.
Chuẩn bị cân trước khi gửi hiệu chuẩn và lỗi thường gặp
Ba lỗi hay khiến cân cho kết quả xấu: cân không cân bằng (bọt thủy lệch) làm sai lệch tải và độ lệch tâm; gió và rung làm số chỉ cân phân tích không ổn định; quá tải cục bộ do thả vật nặng lên đĩa cân bàn làm biến dạng cảm biến tải góc – lỗi này thường lộ ra ở phép thử độ lệch tâm.
- Lập danh sách: tên cân, hãng, model, số seri, mức cân lớn nhất Max, độ chia d, vị trí đặt, vùng tải thực sự sử dụng.
- Vệ sinh đĩa cân, lồng chắn gió; tháo vật lạ dưới đĩa; kiểm tra bọt thủy và chỉnh chân cân.
- Cân phân tích: không di chuyển ngay trước khi hiệu chuẩn tại chỗ; nếu gửi về phòng, khóa cơ cấu vận chuyển theo hướng dẫn hãng.
- Cân bàn, cân sàn lớn nên hiệu chuẩn tại chỗ để phản ánh đúng nền đặt; chuẩn bị lối đưa quả cân 20 kg và người hỗ trợ chất tải.
- Pipet piston: gửi kèm đầu tip đúng loại đang dùng – đầu tip khác loại có thể làm sai lệch thể tích.
Dịch vụ hiệu chuẩn cân điện tử qua Vietnam Tomita
Vietnam Tomita cung cấp dịch vụ hiệu chuẩn thiết bị đo cho các nhà máy: tiếp nhận danh sách thiết bị, tư vấn phép hiệu chuẩn phù hợp với phạm vi được công nhận, sắp xếp hiệu chuẩn tại chỗ cho cân bàn, cân sàn hoặc gửi về phòng cho cân phân tích, quả cân, pipet. Danh mục đầy đủ 80 phép hiệu chuẩn (kích thước, lực, áp suất, nhiệt độ, điện…) có trong bài dịch vụ hiệu chuẩn thiết bị đo.
Cân sấy ẩm như KETT FD-660 hay KETT FD-720 có phần cân cần hiệu chuẩn khối lượng như cân kỹ thuật, còn bộ gia nhiệt hồng ngoại liên quan tới hiệu chuẩn nhiệt độ. Các thiết bị áp suất trong cùng nhà máy xem thêm hiệu chuẩn đồng hồ áp suất; thiết bị đo khác có tại danh mục thiết bị đo lường.
Gửi danh sách cân (model, Max, d, số lượng, nơi đặt) qua trang báo giá hoặc liên hệ để nhận báo giá và lịch hiệu chuẩn.
Câu hỏi thường gặp
Bao lâu phải hiệu chuẩn cân điện tử một lần?
Không có một con số chung; phổ biến là 12 tháng cho cân kỹ thuật và 6 – 12 tháng cho cân phân tích, cân bàn dùng nhiều. Nhà máy tự quy định chu kỳ trong thủ tục kiểm soát thiết bị đo và điều chỉnh theo lịch sử kết quả hiệu chuẩn.
Hiệu chuẩn cân điện tử có cần mang cân về phòng thí nghiệm không?
Cân bàn, cân sàn và cân lắp cố định nên hiệu chuẩn tại chỗ. Cân phân tích có thể hiệu chuẩn tại chỗ nếu môi trường ổn định, hoặc gửi về phòng. Quả cân và pipet thường gửi về phòng.
Cân điện tử dùng trong sản xuất có phải kiểm định không?
Cân dùng cho kiểm soát chất lượng nội bộ thường chỉ cần hiệu chuẩn. Cân dùng trong mua bán, giao nhận, thanh toán có thể thuộc diện kiểm định bắt buộc; nên đối chiếu danh mục phương tiện đo phải kiểm định hiện hành.
Giấy chứng nhận hiệu chuẩn cân ghi độ không đảm bảo là gì?
Là khoảng mà giá trị thật được cho là nằm trong đó với mức tin cậy khoảng 95 % (k = 2). Khi đánh giá cân, cộng trị tuyệt đối sai số với độ không đảm bảo rồi so với dung sai công đoạn.
Cân phân tích 0,1 mg hiệu chuẩn bằng quả cân gì?
Cần quả cân chuẩn cấp chính xác cao (E2 hoặc F1 theo OIML R 111) có chứng chỉ còn hiệu lực. Quả cân M1 dùng cho cân cấp III như cân bàn, cân sàn.
Hiệu chuẩn pipet như thế nào?
Pipet piston thường được hiệu chuẩn bằng phương pháp khối lượng: hút – nhả nước cất nhiều lần, cân bằng cân phân tích, quy đổi ra thể tích theo nhiệt độ nước, tính sai số hệ thống và sai số ngẫu nhiên.