While do fanuc macro: lệnh IF GOTO, IF THEN và vòng lặp WHILE DO END
0 lượt xem
Trả lời nhanh: while do fanuc macro là cấu trúc vòng lặp của Custom Macro B: `WHILE [điều kiện] DO 1` ... `END 1` lặp lại các khối ở giữa chừng nào điều kiện còn đúng, còn `IF [điều kiện] GOTO n` thì nhảy tới khối có số thứ tự N. Số vòng lặp lồng nhau tối đa 3 cấp (DO 1, DO 2, DO 3), dấu so sánh viết bằng chữ EQ, NE, GT, GE, LT, LE. Lỗi đáng sợ nhất là quên tăng biến đếm nên vòng lặp không bao giờ thoát. Bài này có ví dụ khoan lỗ chia đều bằng vòng lặp và cách gỡ khi máy đứng im. Mã lệnh là ví dụ minh họa, phải chạy thử trước khi gia công.
While do fanuc macro: cách dùng IF GOTO, IF THEN, WHILE DO END, toán tử EQ NE GT GE LT LE, ví dụ khoan lỗ chia đều, lỗi vòng lặp vô hạn và cách gỡ.
Ba lệnh điều khiển cơ bản của while do fanuc macro
Chương trình gia công thông thường chạy từ trên xuống, từng khối một. Custom Macro B cho phép đổi thứ tự đó bằng ba cách. Cách một là nhảy có điều kiện (`IF ... GOTO`), cách hai là thực hiện một phép gán có điều kiện (`IF ... THEN`), cách ba là lặp lại một nhóm khối (`WHILE ... DO ... END`).
Nhóm lệnh này nằm trong cùng gói Custom Macro B với biến và phép tính, nên máy nào có custom macro b là có đủ. Cú pháp cần viết chính xác từng dấu cách và ngoặc vuông, vì lỗi nhỏ cũng làm máy báo alarm P/S ngay khối đó.
| Lệnh | Dạng viết | Ý nghĩa |
|---|---|---|
| IF GOTO | IF [#101 GT 5.] GOTO 100 | Nếu điều kiện đúng thì nhảy tới khối có N100, sai thì chạy tiếp khối kế |
| GOTO không điều kiện | GOTO 100 | Luôn nhảy tới khối N100 |
| IF THEN | IF [#101 EQ 1.] THEN #102=5. | Nếu đúng thì thực hiện phép gán sau THEN, sai thì bỏ qua |
| WHILE DO END | WHILE [#104 LT 6.] DO 1 ... END 1 | Lặp các khối giữa DO 1 và END 1 khi điều kiện còn đúng |
Toán tử so sánh và logic trong while do fanuc macro
Điều kiện trong IF và WHILE viết bằng chữ, không dùng dấu lớn hơn hay nhỏ hơn. Lý do là bộ điều khiển CNC không hiểu ký tự đó trong câu lệnh. Mỗi điều kiện đặt trong ngoặc vuông, và có thể ghép nhiều điều kiện bằng AND, OR, XOR.
Sổ tay 0i-D ghi rõ rằng các phép logic trong câu IF luôn dùng được. Đời 0i-C và các đời cũ hơn có bit tham số riêng để cho phép; nếu bạn chép chương trình từ máy đời cũ sang mà gặp alarm PS0114 ở dòng có AND hoặc OR, hãy nhớ kiểm tra điều này. Cũng nhớ rằng ngoặc vuông lồng tối đa 5 cấp, nên điều kiện ghép dài cần chia nhỏ.
| Toán tử | Nghĩa | Ví dụ |
|---|---|---|
| EQ | Bằng nhau (equal) | [#1 EQ 3] |
| NE | Khác nhau (not equal) | [#1 NE 0] |
| GT | Lớn hơn (greater than) | [#1 GT 10.] |
| GE | Lớn hơn hoặc bằng | [#1 GE 10.] |
| LT | Nhỏ hơn (less than) | [#1 LT 10.] |
| LE | Nhỏ hơn hoặc bằng | [#1 LE 10.] |
| AND, OR, XOR | Và, hoặc, hoặc loại trừ | [[#1 GT 0] AND [#2 LT 5]] |
IF GOTO và IF THEN: rẽ nhánh đúng cách
Khối đích của GOTO phải có số thứ tự N ở đầu khối, ví dụ `N100 G00 Z50.`. Sổ tay 0i-D nêu rõ: nếu trước số thứ tự đã có lệnh di chuyển thì báo alarm PS0128; nếu không tìm thấy số thứ tự đích cũng báo PS0128 (ILLEGAL MACRO SEQUENCE NUMBER). Lệnh `GOTO 0` không nhảy mà báo PS1128. Vì vậy đừng cố dùng N0 làm đích nhảy.
Tìm số N được thực hiện theo chiều xuôi trước rồi quay về đầu chương trình, nên đích nhảy lùi vẫn hoạt động, nhưng chậm hơn khi chương trình dài. Nếu cần lặp thì dùng WHILE DO, vì vòng lặp không phải đi tìm số N.
`IF ... THEN` chỉ cho phép một phép gán sau THEN. Muốn làm nhiều việc theo điều kiện thì dùng IF GOTO để nhảy qua đoạn không cần. Một dạng hay dùng là chặn giá trị: `IF [#102 GT 100.] THEN #102=100.` giới hạn một biến không vượt 100.
Cuối cùng, một chỗ vấp ở xưởng: không chạy được GOTO và WHILE ở chương trình chính trong chế độ MDI. Sổ tay ghi đây là alarm PS0123 (ILLEGAL MODE FOR GOTO/WHILE/DO). Muốn thử vòng lặp thì phải đưa vào một chương trình lưu trong bộ nhớ, rồi chạy ở chế độ MEM với single block.
WHILE DO END: vòng lặp và giới hạn 3 cấp lồng
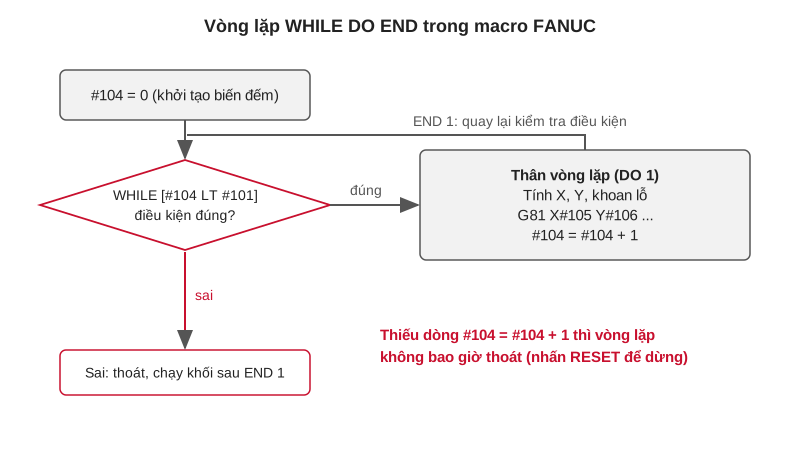
Cấu trúc đầy đủ là một cặp: `WHILE [điều kiện] DO m` mở vòng và `END m` đóng vòng, với m là 1, 2 hoặc 3. Máy kiểm tra điều kiện ở đầu mỗi vòng; nếu sai thì nhảy thẳng tới khối sau END m, nếu đúng thì chạy các khối ở giữa rồi quay về kiểm tra lại. Điều này có nghĩa vòng lặp có thể chạy 0 lần nếu điều kiện sai ngay từ đầu.
Có thể lồng vòng nọ trong vòng kia, tối đa 3 cấp: DO 1 chứa DO 2 chứa DO 3. Số m dùng ngoài khoảng 1 đến 3 sẽ báo alarm PS0126 (ILLEGAL LOOP NUMBER), thiếu END tương ứng báo PS0124 (MISSING END STATEMENT). Các vòng không được chồng chéo (DO 1, DO 2, END 1, END 2). Được phép nhảy từ trong vòng ra ngoài bằng GOTO, nhưng không nhảy từ ngoài vào giữa vòng.
Một mẹo nhỏ: nếu để `DO 1` ... `END 1` mà không có WHILE thì máy lặp mãi không thoát. Đôi khi người ta cố ý làm vậy cho chương trình chạy liên tục (ví dụ chu trình thử máy), nhưng khi đó phải có cách dừng bằng RESET hoặc điều kiện GOTO thoát. Nên ghi chú rõ trong comment.
Ví dụ while do fanuc macro: khoan lỗ chia đều trên vòng tròn
Bài toán quen thuộc của mặt bích, nắp, đĩa: khoan N lỗ chia đều trên vòng PCD, góc lỗ đầu tiên cho trước. Cách làm là vòng lặp chạy N lần, mỗi lần tính toạ độ X, Y từ chỉ số lỗ rồi gọi chu trình khoan. Đây là ví dụ minh họa cho máy phay đứng, hệ toạ độ G54 đặt ở tâm vòng, dao khoan T01 bù H01. Kiểm tra trên máy bằng chạy thử (dry run, single block) trước khi gia công.
Biến #104 là chỉ số lỗ chạy từ 0. Góc lỗ thứ k bằng góc đầu cộng k lần (360 chia N). Vì #104 là số nguyên nên so sánh `LT` an toàn, không bị vướng sai số số thực. Dòng cuối trong vòng, `#104=#104+1`, là dòng bắt buộc: thiếu dòng này là nguyên nhân số một của vòng lặp vô hạn. Chu trình G81 lặp lại ở mỗi vòng nên dữ liệu khoan được khai đầy đủ trong từng khối, không phụ thuộc vào trạng thái nhớ của chu trình.
| Câu lệnh | Giải thích |
|---|---|
| O2001 (KHOAN N LO CHIA DEU) | Số và tên chương trình |
| #101=6 | Số lỗ cần khoan, ví dụ giả định |
| #102=100. | PCD của vòng lỗ |
| #103=0 | Góc của lỗ đầu tiên, độ |
| #104=0 | Chỉ số lỗ, bắt đầu từ 0 |
| G90 G54 G00 X0 Y0 | Về tâm vòng lỗ |
| T01 M06 | Đổi dao khoan |
| G43 H01 Z50. S1200 M03 | Bù chiều dài dao, trục chính quay |
| WHILE [#104 LT #101] DO 1 | Lặp khi chỉ số nhỏ hơn số lỗ |
| #105=[#102/2]*COS[#103+#104*360/#101] | X của lỗ thứ #104 |
| #106=[#102/2]*SIN[#103+#104*360/#101] | Y của lỗ thứ #104 |
| G99 G81 X#105 Y#106 Z-15. R2. F100 | Khoan lỗ, rút về mặt R |
| #104=#104+1 | Tăng chỉ số, bắt buộc để thoát vòng |
| END 1 | Hết vòng, quay về WHILE |
| G80 | Hủy chu trình khoan |
| G00 Z100. M05 | Rút dao, tắt trục chính |
| M30 | Kết thúc chương trình |
Vòng lặp vô hạn trong while do fanuc macro: nhận biết và gỡ
Dấu hiệu quen thuộc: bấm Cycle Start, đèn chạy sáng nhưng trục không di chuyển, số khối không đổi, màn hình đứng ở một dòng WHILE hoặc IF. Nếu vòng lặp có lệnh di chuyển thì máy lặp đi lặp lại cùng một đường, thợ nghĩ máy bị treo. Khác với treo thật, máy vẫn nhận phím RESET và Emergency Stop bình thường.
Nguyên nhân thường gặp, xếp theo thứ tự hay gặp ở xưởng: quên dòng tăng biến đếm; tăng biến đếm nhưng đặt ngoài vòng; điều kiện viết ngược (LT thành GT); biến đếm là số thực và bị sai số nên không bao giờ đúng bằng giá trị thoát khi dùng EQ; macro dùng chung biến #100 trở lên với một chương trình khác nên bị ghi đè.
Cách gỡ ngay tại máy: nhấn RESET để dừng, đưa con trỏ về đầu chương trình, chạy lại ở chế độ single block và quan sát giá trị biến đếm trên màn hình biến macro ([OFFSET] rồi [MACRO]). Sau đó mới sửa. Cách phòng bệnh trong chương trình: thêm bộ đếm an toàn, ví dụ biến đếm vòng thứ hai và dòng `IF [#199 GT 200] GOTO 900` rồi ở N900 dùng `#3000=1(VONG LAP QUA DAI)` để máy báo alarm thay vì quay mãi. Cách báo alarm bằng #3000 được trình bày trong bài macro báo lỗi #3000 và dừng #3006.
Với macro hãng máy, đừng sửa vòng lặp khi chưa hiểu. Một vòng WHILE trong chu trình đo dao có thể đã được chỉnh theo thời gian đáp ứng của đầu đo.
Alarm P/S liên quan IF GOTO và WHILE DO
Bảng dưới trích từ danh sách alarm của sổ tay bảo trì 0i-D. Nếu máy khác đời, số alarm có thể có tiền tố khác, nhưng ý nghĩa giống. Các lỗi này đều do chương trình, không phải lỗi phần cứng.
| Số | Thông báo | Nguyên nhân thường gặp |
|---|---|---|
| 0123 | ILLEGAL MODE FOR GOTO/WHILE/DO | Dùng GOTO hoặc WHILE trong chương trình chính ở MDI hoặc DNC |
| 0124 | MISSING END STATEMENT | Có DO mà thiếu END tương ứng |
| 0125 | MACRO STATEMENT FORMAT ERROR | Sai định dạng câu lệnh macro, thiếu ngoặc hoặc từ khóa |
| 0126 | ILLEGAL LOOP NUMBER | Số sau DO hoặc END ngoài khoảng 1 đến 3, hoặc không khớp nhau |
| 0127 | DUPLICATE NC,MACRO STATEMENT | Lệnh NC và lệnh macro nằm cùng một khối |
| 0128 | ILLEGAL MACRO SEQUENCE NUMBER | Không tìm thấy số N đích của GOTO |
Tomita hỗ trợ viết macro và xử lý chương trình bị treo vòng lặp
Vietnam Tomita làm dịch vụ bảo dưỡng, sửa máy CNC dùng FANUC và đào tạo lập trình CNC, macro, PMC. Với macro điều khiển, việc hay gặp ở nhà máy là rà soát chương trình bị treo vòng lặp, thêm bộ đếm an toàn, và hướng dẫn thợ vận hành cách dừng máy đúng khi vòng lặp chạy không thoát.
Để trao đổi, hãy gửi đời bộ điều khiển, đoạn chương trình nghi ngờ và hiện tượng, qua trang yêu cầu báo giá. Bài viết cùng chuỗi: gọi macro G65 G66 và bảo dưỡng máy CNC FANUC.
Câu hỏi thường gặp
WHILE DO lồng được mấy cấp trên máy FANUC?
Tối đa 3 cấp (DO 1, DO 2, DO 3). Dùng số ngoài 1 đến 3 sẽ báo alarm PS0126 (ILLEGAL LOOP NUMBER).
Khác nhau giữa IF GOTO và WHILE DO là gì?
IF GOTO nhảy tới khối có số N, dùng cho rẽ nhánh một lần. WHILE DO lặp một nhóm khối khi điều kiện đúng. Nếu cần lặp thì nên dùng WHILE DO, vì không phải tìm số N.
Vì sao macro báo PS0123 khi chạy ở MDI?
Vì GOTO và WHILE DO không dùng được ở chương trình chính trong chế độ MDI hoặc DNC. Đưa chương trình vào bộ nhớ rồi chạy ở MEM.
Có dùng dấu > và < trong điều kiện được không?
Không. Phải viết bằng chữ: EQ, NE, GT, GE, LT, LE.
Máy treo vì vòng lặp thì làm gì?
Nhấn RESET, sau đó chạy lại bằng single block và xem biến đếm trên màn hình biến macro. Nguyên nhân thường là quên tăng biến đếm.
Có nên so sánh EQ với số thập phân trong vòng lặp không?
Không nên. Số thực có sai số nhỏ. Dùng biến đếm nguyên với LT, hoặc so sánh bằng ABS của hiệu với dung sai.
GOTO đích có cần số N ở đầu khối không?
Có. Số thứ tự phải nằm ở đầu khối. Nếu trước số N có lệnh di chuyển, sổ tay 0i-D báo PS0128.