PLC là gì? Chu kỳ quét, ngôn ngữ lập trình và cách chọn PLC cho máy
0 lượt xem
PLC (Programmable Logic Controller – bộ điều khiển logic lập trình được) là máy tính công nghiệp đọc tín hiệu từ nút nhấn, cảm biến, rồi chạy chương trình theo chu kỳ quét để điều khiển van, contactor, biến tần, servo của máy. Bài viết giải thích chu kỳ quét và hệ quả của nó, năm ngôn ngữ theo IEC 61131-3, I/O số và analog, cách đấu sink/source không nhầm, các mạng truyền thông phổ biến, cách chọn PLC theo số I/O – tốc độ – truyền thông – khả năng mở rộng, cùng kinh nghiệm bảo trì, thay pin và sao lưu chương trình.
PLC là gì, chu kỳ quét hoạt động thế nào, 5 ngôn ngữ IEC 61131-3, I/O số và analog, đấu sink/source, mạng CC-Link IE, EtherNet/IP, Modbus và cách chọn PLC.
PLC là gì và khác gì rơ le, vi điều khiển?
Trước khi có PLC, logic máy được làm bằng hàng chục rơ le trung gian và rơ le thời gian đấu cứng; sửa một bước công nghệ là phải đi lại dây. PLC thay toàn bộ logic đó bằng chương trình: phần cứng gồm bộ nguồn, CPU, bộ nhớ, module vào (input) nhận tín hiệu 24 VDC từ nút nhấn, công tắc hành trình, cảm biến tiệm cận, và module ra (output) đóng cắt cuộn van, contactor, đèn báo.
So với board vi điều khiển, PLC được thiết kế cho môi trường nhà máy: chịu nhiễu, rung, nhiệt độ tủ điện, I/O cách ly quang, có chẩn đoán lỗi, thay module nóng ở dòng lớn, và quan trọng nhất là kỹ thuật viên bảo trì đọc được chương trình dạng ladder ngay tại máy. Một máy gia công điển hình có PLC làm trung tâm, nối với màn hình HMI, biến tần cho bơm và băng tải, và servo cho các trục định vị.
Chu kỳ quét PLC hoạt động thế nào?
PLC không chạy chương trình theo sự kiện như máy tính văn phòng mà lặp vòng liên tục gồm bốn bước: (1) đọc toàn bộ trạng thái đầu vào vào vùng nhớ ảnh đầu vào; (2) thực hiện chương trình từ dòng đầu đến dòng cuối, chỉ dùng vùng nhớ ảnh; (3) ghi kết quả ra đầu ra vật lý; (4) xử lý truyền thông, tự chẩn đoán rồi quay lại bước 1. Thời gian một vòng gọi là thời gian quét (scan time), thường từ dưới 1 ms đến vài chục ms tùy CPU và độ dài chương trình.
Ước lượng: chương trình 10.000 bước lệnh cơ bản trên CPU có thời gian lệnh LD 0,23 µs (số hãng công bố cho Omron CP2E) mất khoảng 10.000 × 0,23 µs ≈ 2,3 ms, chưa kể lệnh phức tạp và xử lý truyền thông. Cùng chương trình đó trên CPU MELSEC iQ-R loại R04 trở lên (LD 0,98 ns) chỉ tốn vài micro giây.
Ba hệ quả thực tế của chu kỳ quét:
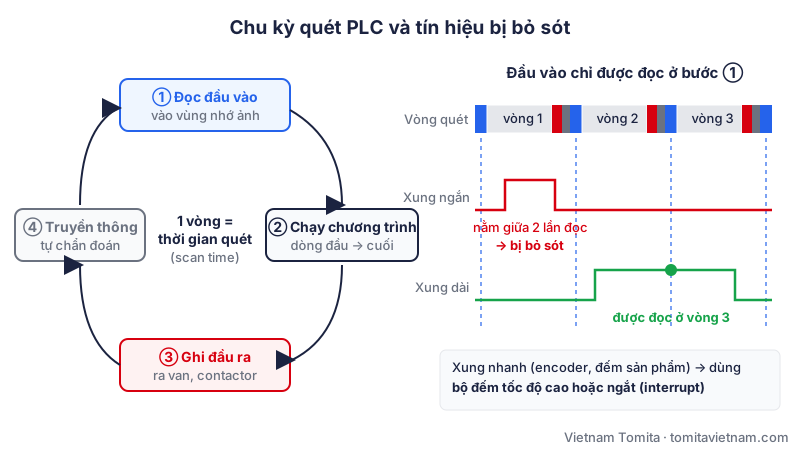
- Tín hiệu ngắn hơn một vòng quét cộng thời gian lọc đầu vào có thể bị bỏ sót. Xung từ encoder, cảm biến đếm sản phẩm tốc độ cao phải đưa vào bộ đếm tốc độ cao hoặc ngắt (interrupt), không đọc bằng tiếp điểm thường.
- Thời gian đáp ứng xấu nhất từ lúc đầu vào đổi đến lúc đầu ra đổi xấp xỉ 2 vòng quét cộng thời gian lọc đầu vào và thời gian trễ của đầu ra (rơ le chậm hơn transistor).
- Nếu chương trình bị kẹt vòng lặp hoặc quá dài, bộ định thời giám sát (watchdog) dừng CPU và báo lỗi. Đây là lý do không viết vòng lặp chờ sự kiện trong PLC mà dùng bước tuần tự.
Ngôn ngữ lập trình PLC theo IEC 61131-3: LD, FBD, ST, SFC, IL
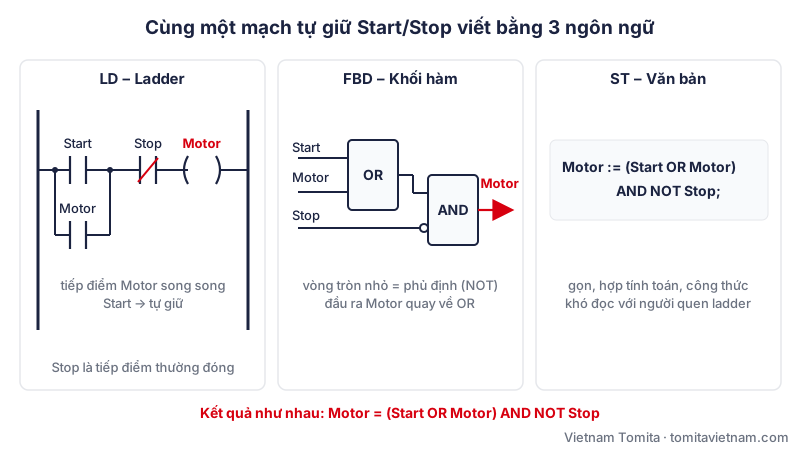
Tiêu chuẩn IEC 61131-3 định nghĩa các ngôn ngữ lập trình PLC chung. Phần lớn phần mềm hiện nay (GX Works3 cho dòng MELSEC iQ-F, iQ-R; Sysmac Studio cho Omron NX/NJ) cho phép trộn nhiều ngôn ngữ trong một dự án: logic tuần tự viết ladder, tính toán viết ST, trình tự máy viết SFC.
| Ngôn ngữ | Dạng | Mạnh ở | Lưu ý |
|---|---|---|---|
| LD – Ladder Diagram | Đồ họa, tiếp điểm và cuộn dây | Logic khóa liên động, bảo trì đọc dễ tại máy | Phổ biến nhất ở xưởng Việt Nam; tính toán phức tạp rất rối |
| FBD – Function Block Diagram | Đồ họa, khối hàm nối dây | Điều khiển quá trình, PID, xử lý analog | Dễ đọc luồng tín hiệu |
| ST – Structured Text | Văn bản giống Pascal | Tính toán, xử lý mảng, công thức, giao tiếp dữ liệu | Kỹ thuật viên chỉ quen ladder khó sửa |
| SFC – Sequential Function Chart | Đồ họa bước – điều kiện chuyển | Trình tự máy nhiều bước, dễ thấy máy đang dừng ở bước nào | Cần quy ước rõ xử lý dừng khẩn, reset |
| IL – Instruction List | Văn bản dạng lệnh gốc | Chương trình cũ | Đã bị xếp loại không khuyến dùng từ IEC 61131-3 bản 3 (2013) |
I/O số và I/O analog: thông số cần đọc và cách quy đổi
I/O số (digital) chỉ có hai trạng thái. Đầu vào phổ biến là 24 VDC; đầu ra có ba loại: rơ le (đóng cắt được cả AC và DC, chịu dòng lớn hơn nhưng chậm và mòn tiếp điểm), transistor (nhanh, không mòn, chỉ DC, cần thiết cho phát xung điều khiển servo, động cơ bước), và triac/SSR cho tải AC đóng cắt nhiều. Van điện từ đóng cắt vài lần mỗi giây trên máy chạy ba ca nên dùng ngõ ra transistor hoặc qua rơ le trung gian có thể thay nhanh.
I/O analog đọc và xuất tín hiệu liên tục 4–20 mA, 0–10 V từ cảm biến áp suất, nhiệt độ, lưu lượng, hoặc đặt tốc độ cho biến tần. Thông số quan trọng là độ phân giải (12 bit ≈ 4.000 mức, 16 bit ≈ 32.000 mức) và cách ly giữa các kênh. Ví dụ CPU MELSEC iQ-F FX5U có sẵn 2 kênh vào analog và 1 kênh ra analog 12 bit theo trang hãng, đủ cho máy nhỏ không cần thêm module.
Quy đổi tuyến tính: Giá trị = (Số đọc − Số min) / (Số max − Số min) × (Dải đo max − Dải đo min) + Dải đo min. Ví dụ cảm biến áp 0–10 bar, tín hiệu 4–20 mA, module quy đổi 4–20 mA thành 0–32.000: đọc được 16.000 thì áp suất = 16.000/32.000 × 10 = 5 bar (tương ứng 12 mA). Dùng 4–20 mA thay 0–10 V vì chịu nhiễu tốt trên cáp dài và phát hiện được đứt dây: dòng dưới khoảng 3,6 mA hoặc trên 21 mA nên xem là lỗi cảm biến (theo khuyến nghị NAMUR NE 43), không phải giá trị đo.
Đấu dây sink/source cho PLC: NPN, PNP và cái bẫy tên gọi
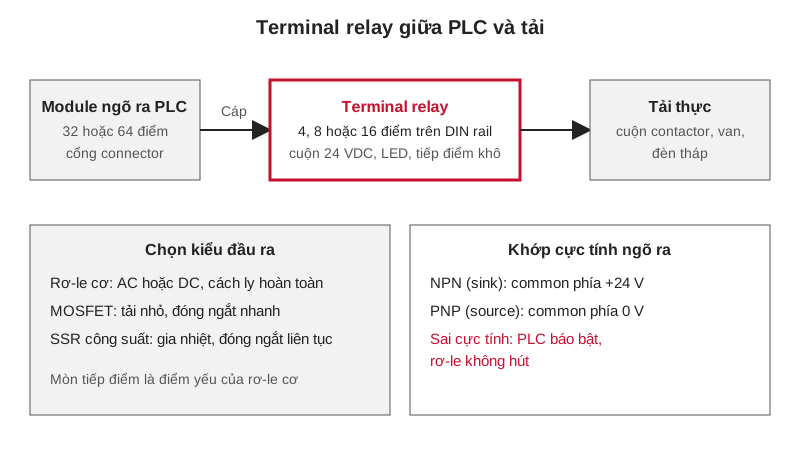
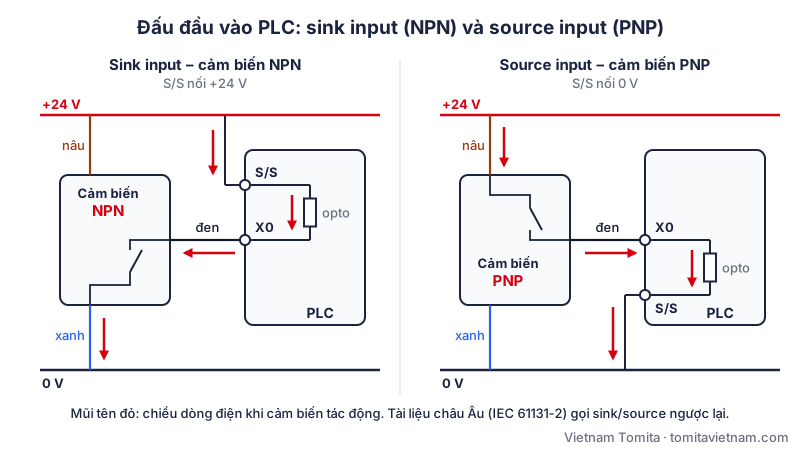
Đầu vào DC của PLC có một cực chung (COM hoặc S/S). Cách nối cực chung quyết định PLC nhận cảm biến NPN hay PNP. Theo cách gọi của các hãng Nhật như Mitsubishi: "sink input" là dòng điện chảy RA từ chân đầu vào của PLC về cảm biến — nối S/S lên +24 V và dùng cảm biến NPN (cảm biến kéo chân về 0 V khi tác động). "Source input" là dòng điện chảy VÀO chân đầu vào — nối S/S về 0 V và dùng cảm biến PNP (cảm biến đưa +24 V ra khi tác động).
Bẫy thường gặp: tài liệu châu Âu theo IEC 61131-2 gọi "sinking input" theo hướng ngược lại (đầu vào nhận dòng từ cảm biến PNP). Vì vậy đừng chọn theo chữ sink/source mà hãy nhìn sơ đồ đấu dây trong manual và kiểm tra cực của cảm biến. Máy nhập từ Nhật thường dùng cảm biến NPN, máy từ châu Âu thường dùng PNP; thay cảm biến khác loại sẽ không lên tín hiệu dù đèn cảm biến vẫn sáng.
Đầu ra transistor cũng có hai loại: sink (NPN, tải nối giữa +24 V và chân ra) và source (PNP, tải nối giữa chân ra và 0 V). Đặt mua module ra sai loại so với tủ điện hiện có là lỗi đặt hàng rất hay gặp, nên ghi rõ mã đuôi model khi đặt.
Mạng truyền thông PLC: CC-Link IE, EtherNet/IP, EtherCAT, Modbus
PLC hiện đại ít khi đứng một mình: nó trao đổi dữ liệu với HMI, biến tần, servo, robot, máy tính giám sát. Chọn PLC phải chọn theo mạng đang dùng trong nhà máy và mạng mà thiết bị đi kèm hỗ trợ.
| Mạng | Môi trường vật lý | Đặc điểm | Hay gặp với |
|---|---|---|---|
| CC-Link IE TSN / Field | Ethernet công nghiệp, 1 Gbps | Chu kỳ cố định, đồng bộ cho I/O, servo, biến tần | Hệ Mitsubishi Electric và đối tác CLPA |
| CC-Link IE Field Basic | Ethernet 100 Mbps thông thường | Chạy bằng phần mềm trên cổng Ethernet sẵn có | PLC nhỏ, remote I/O đơn giản |
| EtherNet/IP | Ethernet 100 Mbps | Dựa trên CIP, trao đổi tag dữ liệu | Omron, nhiều thiết bị chuẩn ODVA |
| EtherCAT | Ethernet 100 Mbps, xử lý khung khi đi qua | Chu kỳ ngắn, đồng bộ tốt cho điều khiển chuyển động | Servo, driver động cơ bước, I/O tốc độ cao |
| Modbus RTU / TCP | RS-485 / Ethernet (cổng TCP 502) | Đơn giản, mở, chủ – tớ, tốc độ thấp hơn | Đồng hồ điện, bộ điều nhiệt, biến tần đời cũ |
Cách chọn PLC: số I/O, tốc độ, truyền thông, mở rộng
Chọn PLC theo bốn câu hỏi, theo thứ tự: máy cần bao nhiêu I/O (số và analog) và dự phòng bao nhiêu; cần xử lý nhanh đến đâu (xung tốc độ cao, số trục định vị, chu kỳ quét); cần nói chuyện với thiết bị nào qua mạng gì; và sau này có mở rộng không. Quy tắc dự phòng thường dùng là cộng thêm 15–20% I/O và bộ nhớ chương trình.
Bảng dưới đây tổng hợp thông số hãng công bố của một số CPU PLC Nhật Bản có trên website, từ cỡ nhỏ đến cỡ lớn:
- Máy đơn giản, ít I/O, cần Modbus với đồng hồ điện hay bộ điều nhiệt: Omron CP2E hoặc Mitsubishi FX5S.
- Máy có vài trục định vị bằng xung, analog, kết nối HMI qua Ethernet: dòng FX5U/FX5UC.
- Máy đóng gói, lắp ráp nhiều trục servo đồng bộ qua mạng: Omron NX1P2 với EtherCAT.
- Dây chuyền lớn, hàng nghìn I/O, nhiều trạm, cần dự phòng và tốc độ cao: MELSEC iQ-R.
| CPU | I/O tối đa | Bộ nhớ chương trình | Tốc độ / chuyển động | Truyền thông sẵn có |
|---|---|---|---|---|
| Omron CP2E (E/S/N) | 14–60 I/O trên CPU, tới 180 với 3 module mở rộng (S, N) | 4.000 / 8.000 / 10.000 bước | LD 0,23 µs | Modbus-RTU; loại N có 1–2 cổng Ethernet |
| Mitsubishi FX5S | 60 điểm | 48 k bước | 4 trục định vị 100 kHz | Ethernet |
| Mitsubishi FX5UJ | 256 điểm (gồm remote I/O) | 48 k bước | 3 trục 200 kHz | Ethernet, thẻ SD tới 16 GB |
| Mitsubishi FX5U | 512 điểm (gồm remote I/O) | 128 k bước | 4 trục 200 kHz, 8 kênh đếm 200 kHz | Ethernet, analog 2 vào/1 ra |
| Omron NX1P2 | 40 I/O trên CPU (24 vào/16 ra) hoặc 24 ở loại gọn | 1,5 MB | LD 3,3 ns; tới 8 trục chuyển động | EtherCAT (16 slave), EtherNet/IP |
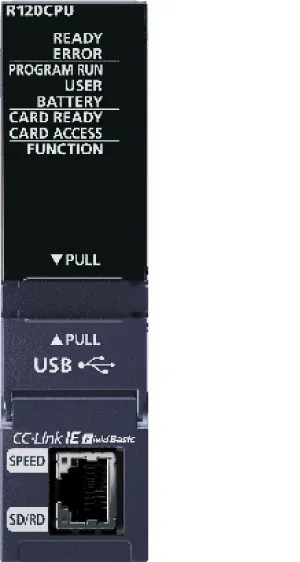
| Mitsubishi iQ-R (R00–R120) | 4.096 điểm X/Y | 10 k đến 1.200 k bước | LD 0,98 ns (R04 trở lên) | Ethernet; RnENCPU tích hợp CC-Link IE |
Lưu ý kỹ thuật: Đừng quên chi phí phần mềm lập trình, cáp, module truyền thông và năng lực đội bảo trì. Nhà máy đã quen một hệ (ví dụ toàn bộ là MELSEC) thì giữ đồng nhất thường rẻ hơn về lâu dài so với tiết kiệm vài triệu đồng tiền CPU.
Bảo trì PLC: thay pin, sao lưu chương trình và đọc lỗi
PLC đời mới phần lớn lưu chương trình trong bộ nhớ flash, không mất khi hết pin. Pin (nếu có) thường dùng để giữ đồng hồ thời gian thực và vùng dữ liệu giữ (latch) như bộ đếm sản lượng, thông số công thức. Một số CPU như MELSEC iQ-R loại R00–R02 có bộ nhớ không bay hơi cho dữ liệu latch, không cần pin; dòng khác dùng pin tuổi thọ khoảng 5 năm như Omron NX1P2 (pin CJ1W-BAT01) hay CP2E loại N (pin tùy chọn CP2W-BAT02) theo số liệu hãng. Thay pin khi CPU đang có điện nếu manual cho phép, để không mất dữ liệu latch.
Sao lưu là việc rẻ nhất mà nhiều xưởng bỏ qua cho tới khi CPU hỏng. Bản sao lưu đầy đủ gồm: chương trình, tham số CPU và mạng, chú thích (comment) và nhãn biến, dữ liệu thanh ghi giữ (công thức, offset), chương trình HMI và tham số biến tần, servo đi kèm. Lưu ít nhất hai nơi, đặt tên theo máy và ngày, ghi lại phiên bản phần mềm lập trình. Sau mỗi lần sửa chương trình, dùng chức năng so sánh (verify) giữa file và PLC để chắc chắn bản lưu là bản đang chạy.
Khi máy dừng, xem đèn trạng thái CPU (RUN, ERR, BAT) và lịch sử lỗi trong phần mềm trước khi động vào chương trình. Phần lớn sự cố "PLC hỏng" thực ra là lỗi ngoại vi: cảm biến, dây tín hiệu lỏng, nguồn 24 V sụt, đầu ra rơ le dính tiếp điểm.
Tình huống thực tế trong xưởng và checklist trước khi mua PLC
Tình huống: máy đóng gói đếm sản phẩm bằng cảm biến quang đọc vào ngõ vào thường, thỉnh thoảng thiếu vài sản phẩm mỗi giờ. Kiểm tra thì xung cảm biến chỉ khoảng 3 ms khi băng chạy nhanh, trong khi thời gian quét lúc HMI cập nhật màn hình lên tới 8 ms cộng thời gian lọc đầu vào. Chuyển tín hiệu sang kênh đếm tốc độ cao và giảm thời gian lọc của kênh đó, lỗi hết hẳn mà không cần đổi CPU.
Vietnam Tomita, thành viên Tập đoàn Tomita (Tokyo, 1911), cung cấp PLC, HMI, biến tần và servo chính hãng Nhật Bản. Gửi danh sách I/O, mạng truyền thông và thiết bị đi kèm qua trang báo giá để được tư vấn cấu hình. Checklist trước khi đặt hàng:
- Bảng kê I/O: số vào, số ra, loại ra (rơ le/transistor sink/source), analog (4–20 mA hay 0–10 V), dự phòng 15–20%.
- Tín hiệu nhanh: số kênh đếm tốc độ cao, tần số xung tối đa, số trục định vị.
- Mạng: HMI, biến tần, servo, máy tính giám sát dùng mạng gì; cần bao nhiêu cổng Ethernet.
- Nguồn cấp 24 VDC hay 100–240 VAC; nhiệt độ tủ điện.
- Phần mềm lập trình, cáp nạp, bản quyền; ai trong nhà máy sẽ bảo trì.
- Quy trình sao lưu và nơi lưu bản chương trình gốc ngay từ ngày nghiệm thu máy.
Câu hỏi thường gặp
PLC là gì, dùng để làm gì?
PLC là bộ điều khiển logic lập trình được, đọc tín hiệu từ nút nhấn, cảm biến rồi chạy chương trình để điều khiển van, động cơ, biến tần của máy. Nó thay thế tủ rơ le đấu cứng và cho phép sửa logic bằng phần mềm.
Thời gian quét PLC là gì?
Là thời gian PLC thực hiện một vòng: đọc đầu vào, chạy hết chương trình, ghi đầu ra và xử lý truyền thông. Tín hiệu ngắn hơn một vòng quét có thể bị bỏ sót, cần dùng bộ đếm tốc độ cao hoặc ngắt.
Nên học ngôn ngữ lập trình PLC nào trước?
Nên bắt đầu với ladder (LD) vì phổ biến nhất ở xưởng và dễ đọc khi bảo trì, sau đó học ST cho phần tính toán và SFC cho trình tự máy. Cả năm ngôn ngữ đều thuộc IEC 61131-3.
Cảm biến NPN đấu vào PLC thế nào?
Với cách gọi của hãng Nhật, cảm biến NPN dùng cho sink input: nối chân chung S/S của PLC lên +24 V, dây tín hiệu cảm biến vào chân X. Luôn kiểm tra sơ đồ trong manual vì tài liệu châu Âu gọi sink/source theo hướng ngược lại.
PLC hết pin có mất chương trình không?
Phần lớn PLC đời mới lưu chương trình trong flash nên không mất. Pin chủ yếu giữ đồng hồ và vùng dữ liệu latch như bộ đếm, công thức; hết pin có thể mất các dữ liệu này, vì vậy cần thay pin định kỳ và sao lưu.
PLC cỡ nhỏ và cỡ lớn khác nhau ở đâu?
PLC cỡ nhỏ là khối liền CPU và I/O, vài chục đến vài trăm điểm, giá thấp. PLC cỡ lớn dạng module trên rack, hàng nghìn I/O, tốc độ xử lý cao hơn nhiều, nhiều mạng và tính năng dự phòng, ví dụ MELSEC iQ-R tới 4.096 điểm X/Y.