Module I/O FANUC: nhận biết, lỗi đầu vào đầu ra, thay thế và cài địa chỉ
0 lượt xem
Trả lời nhanh: module I/O FANUC là thiết bị trung gian nối tín hiệu của máy (nút, cảm biến, van, relay) với CNC qua mạng I/O Link. Khi lỗi, xem trạng thái bit X (vào) và Y (ra) trên màn hình PMC để biết lỗi nằm trước hay sau module. Thay module phải giữ đúng loại, đúng thứ tự nhóm trên chuỗi I/O Link và đúng cấu hình trong PMC; làm sai thì địa chỉ lệch. Luôn sao lưu PMC trước khi thay.
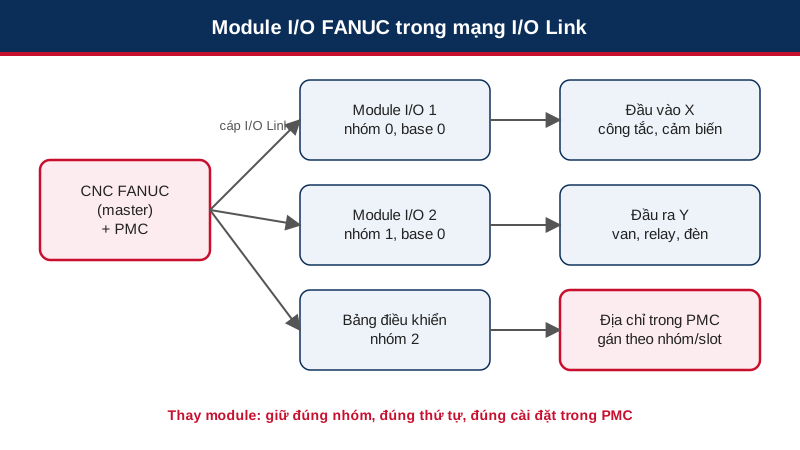
Module I/O FANUC trong mạng I/O Link: cách nhận biết, khoanh vùng lỗi đầu vào đầu ra, thay module, cài nhóm base slot trong PMC và kiểm tra tín hiệu X Y.
Module I/O FANUC là gì và nằm ở đâu trong máy
CNC FANUC không đọc trực tiếp nút bấm hay cảm biến của máy. Nó giao tiếp với module I/O (đầu vào/đầu ra) qua mạng I/O Link. Module nhận tín hiệu từ công tắc hành trình, cảm biến, nút bấm trên bảng điều khiển rồi gửi lên CNC; ngược lại nhận lệnh từ CNC (PMC) để cấp điện cho van, relay, đèn báo.
Catalogue FANUC liệt kê nhiều loại: I/O unit cho bảng nối (connector panel), I/O unit cho bảng điều khiển (operator's panel I/O unit), I/O unit cho tủ điện lực, dòng module nhỏ FANUC Slice I/O, module nhiệt độ. Cách chọn nằm ở nhà chế tạo máy: họ thiết kế sao cho phù hợp số đầu vào/ra của máy.
Mạng I/O Link nối nhiều module thành chuỗi. CNC là master, các module là slave. Khi một module hỏng hay mất liên kết, một nhóm tín hiệu mất. Vì vậy tìm đúng module nào và hỏng vì sao là kỹ năng cơ bản của người bảo trì. Bài lỗi mạng I/O Link đi vào các lỗi chuỗi; bài này tập trung vào chính module.
Nhận biết module I/O và đọc thông tin trên tem
Mở tủ điện, tìm các hộp có đầu nối I/O Link (hai cổng, thường ghi JD1A và JD1B hoặc tương tự) và nhiều đầu nối dây. Mỗi module có tem mã với mã loại và mã số của FANUC. Tem cho biết số đầu vào, số đầu ra, loại (nguồn hay chìm), điện áp. Chụp ảnh tem để tra.
Quan sát đèn trạng thái: nhiều module có đèn nguồn và đèn báo giao tiếp. Đèn nguồn tắt: mất nguồn 24 V. Đèn lỗi sáng: lỗi module hoặc mạch ngoài (ví dụ ngắn mạch đầu ra). Ý nghĩa đèn tra theo sổ tay của module cụ thể.
Mỗi tín hiệu của module có nhãn trên sơ đồ điện của máy, ví dụ X1.2 hay Y3.5. Nhãn trong ladder cho biết tín hiệu đó thuộc module nào và cổng nào. Hãy giữ sơ đồ điện của máy trong tầm tay, và ghi thêm vào đó địa chỉ tín hiệu mà thợ bảo trì tự tìm ra, để lần sau không phải tìm lại.
Lỗi đầu vào, đầu ra và cách khoanh vùng
Khi một chức năng máy không chạy, hãy hỏi: tín hiệu đến được module chưa và từ module có đến được CNC chưa. Dùng màn hình chẩn đoán PMC để xem trạng thái địa chỉ X và Y theo thời gian thực. Bài đọc ladder PMC chẩn đoán tín hiệu X Y mô tả cách vào và đọc.
Đầu vào không đổi trạng thái: bấm nút hoặc đưa cảm biến vào mà bit X không đổi. Kiểm tra: nguồn cảm biến, dây, đầu nối, đèn trên chính module (nhiều module có đèn từng cổng). Nếu đèn module sáng khi có tín hiệu mà bit X không đổi, lỗi nằm ở giao tiếp I/O Link hoặc cài đặt. Nếu đèn không sáng, lỗi nằm ngoài module.
Đầu ra không điều khiển được: bit Y bật trên màn hình mà thiết bị không chạy. Đo điện áp tại cổng ra của module. Nếu có điện áp, lỗi ở thiết bị hoặc dây. Nếu không có, module hỏng hoặc cầu chì bảo vệ đầu ra đứt. Một số module có cầu chì riêng cho đầu ra; đọc sổ tay để tìm.
Mất cả nhóm tín hiệu: hầu như luôn là mất nguồn module hoặc đứt liên kết I/O Link.
| Triệu chứng | Hay gặp | Cách kiểm tra |
|---|---|---|
| Một đầu vào không nhận | Cảm biến hỏng, dây đứt, cổng module hỏng | Xem bit X trên PMC, thử bằng cách nối tắt an toàn theo hướng dẫn máy |
| Một đầu ra không chạy | Cầu chì đầu ra, van/relay hỏng, cổng hỏng | Đo điện áp tại cổng ra khi Y bật |
| Mất cả nhóm X hoặc Y | Mất nguồn 24 V, đứt I/O Link, module chết | Đo 24 V tại module, kiểm tra đèn, kiểm tra cáp I/O Link |
| Tín hiệu nhảy ngẫu nhiên | Nhiễu, đầu nối lỏng, cáp màn chắn kém | Xem bài chống nhiễu; siết lại đầu nối |
| Báo lỗi giao tiếp I/O Link | Cáp, module, địa chỉ cấu hình sai | Xem bài I/O Link; kiểm tra thứ tự nhóm |
Địa chỉ module trong PMC: nhóm, base, slot
Trong PMC, mỗi module I/O được gán theo nhóm (group), base, slot và tên module. Nhóm là thứ tự của module trên chuỗi I/O Link kể từ CNC. Địa chỉ X và Y của từng module do cấu hình này quyết định cùng với địa chỉ đầu ban bắt đầu. Cấu hình nằm trong màn hình cài đặt module I/O của PMC; tên phím mềm và đường vào khác nhau theo đời, hãy xem sổ tay.
Hệ quả rất thực tế: thay module sai thứ tự hoặc cắm cáp sai cổng có thể đổi nhóm của module và làm địa chỉ lệch, khiến nút này bật đèn kia. Vì vậy, khi tháo module, hãy đánh số từng module và từng cáp I/O Link, chụp ảnh thứ tự.
Module thay thế phải cùng loại hoặc tương thích. Nếu số điểm vào/ra khác, địa chỉ sẽ khác và phải sửa ladder. Với module đã cài trước, PMC đã biết tên module; nếu thay bằng loại khác, phải sửa cấu hình. Cần biết rõ trước khi đặt hàng.
Thay module I/O: quy trình an toàn
Quy trình ngắn gọn: một, sao lưu PMC và tham số (bài sao lưu). Hai, cắt nguồn đúng quy trình, khóa LOTO. Ba, chụp ảnh và đánh số mọi dây. Bốn, tháo module lỗi, lắp module mới cùng loại, gắn lại đúng cổng I/O Link, đấu lại dây, không để lẫn đầu nối đầu vào và đầu ra. Năm, cấp nguồn, kiểm tra đèn và alarm, xem trạng thái bit X, Y trên PMC. Sáu, chạy thử từng tín hiệu.
Chú ý nguồn: nhiều module có hai nguồn, nguồn logic và nguồn cho cổng ngoài (24 V). Cấp sai nguồn ngoài có thể làm hỏng cổng. Kiểm tra cực tính trước khi cấp điện.
Cẩn thận với mạch an toàn: tín hiệu dừng khẩn, cửa an toàn, kẹp dao không được nối tắt để thử. Nếu tín hiệu an toàn nằm trên module, thay xong phải kiểm lại chức năng dừng khẩn theo quy trình.
Phòng ngừa: nguồn 24 V, nhiễu, cầu chì và môi trường
Phần lớn hỏng module I/O đến từ ngoài module: ngắn mạch đầu ra do van hỏng, quá áp do cảm biến đấu sai, nhiễu từ cuộn dây không có mạch dập, nước hoặc dầu xâm nhập hộp, nguồn 24 V không ổn định. Xử lý nguyên nhân gốc, không chỉ thay module.
Lắp mạch dập nhiễu cho relay và van solenoid theo bài chống nhiễu tủ điện. Kiểm tra nguồn 24 V định kỳ bằng đồng hồ: sụt áp, gợn sóng đều gây lỗi chập chờn. Vệ sinh tủ và thay quạt theo lịch (vệ sinh tủ điện).
Dự phòng: giữ một module cùng loại nếu máy dùng nhiều và khó mua. Xem phụ tùng dự phòng CNC FANUC để cân nhắc số lượng.
Sửa hay thay: nên quyết định thế nào
Module I/O thường sửa được ở mức linh kiện khi hỏng cổng ra (transistor, cầu chì) hoặc nguồn nội bộ. Với module đời cũ ngừng sản xuất, sửa thường kinh tế hơn thay. Đánh giá theo: thời gian ngừng máy, giá sửa so với giá module mới, có hàng sẵn không, có bảo hành không, và có thử tải sau khi sửa không. Tham khảo linh kiện FANUC ngừng sản xuất.
Nếu module hỏng nhiều lần, hãy dừng thay và tìm nguyên nhân hệ thống: nguồn, nhiễu, tải đầu ra vượt định mức. Có trường hợp phải đổi sang loại module khác phù hợp hơn và sửa ladder tương ứng.
Tomita hỗ trợ chẩn đoán và thay module I/O
Vietnam Tomita hỗ trợ chẩn đoán tín hiệu I/O bằng màn hình PMC, tìm nguyên nhân gốc, cung cấp hoặc sửa module, cấu hình lại địa chỉ khi đổi loại module, và lập hồ sơ địa chỉ I/O cho máy.
Gửi ảnh tem module, sơ đồ điện nếu có, alarm đang hiện và mô tả triệu chứng qua trang yêu cầu báo giá hoặc liên hệ.
Câu hỏi thường gặp
Module I/O FANUC là gì?
Là thiết bị nhận tín hiệu từ công tắc, cảm biến và gửi lệnh ra van, relay, đèn, giao tiếp với CNC qua mạng I/O Link. Có nhiều loại: bảng nối, bảng điều khiển, tủ điện lực, Slice I/O.
Làm sao biết đầu vào đang nhận hay không?
Xem bit X tương ứng trên màn hình chẩn đoán PMC lúc thao tác nút hoặc cảm biến. Kết hợp đèn của module nếu có.
Đầu ra Y bật mà van không chạy là lỗi gì?
Đo điện áp ở cổng ra. Có điện áp thì lỗi ở van hoặc dây; không có thì nghi module, cầu chì đầu ra hoặc nguồn ngoài.
Thay module I/O có phải sửa ladder không?
Nếu thay đúng loại và cùng vị trí trên chuỗi I/O Link thì thường không. Nếu đổi loại hay số điểm vào/ra, địa chỉ thay đổi và phải sửa cấu hình, ladder.
Cắm sai cổng I/O Link có sao không?
Có thể làm đổi thứ tự nhóm, khiến địa chỉ lệch và tín hiệu gán sai. Đánh số cáp và module trước khi tháo.
Module hỏng liên tục là do đâu?
Thường do nguyên nhân bên ngoài: ngắn mạch đầu ra, nhiễu cuộn dây, nguồn 24 V không ổn, nước dầu vào hộp. Tìm nguyên nhân gốc trước khi thay tiếp.
Có sửa module I/O được không?
Thường sửa được ở mức linh kiện nếu hỏng cổng ra hoặc nguồn nội bộ. Đời cũ ngừng sản xuất thì sửa thường kinh tế hơn thay.