
Thiết bị đo lường
125 hãng sản xuất, 3027 sản phẩm giới thiệu trong danh mục thiết bị đo lường. Chọn hãng để xem nhóm sản phẩm, hoặc gửi mã hàng để nhận báo giá.


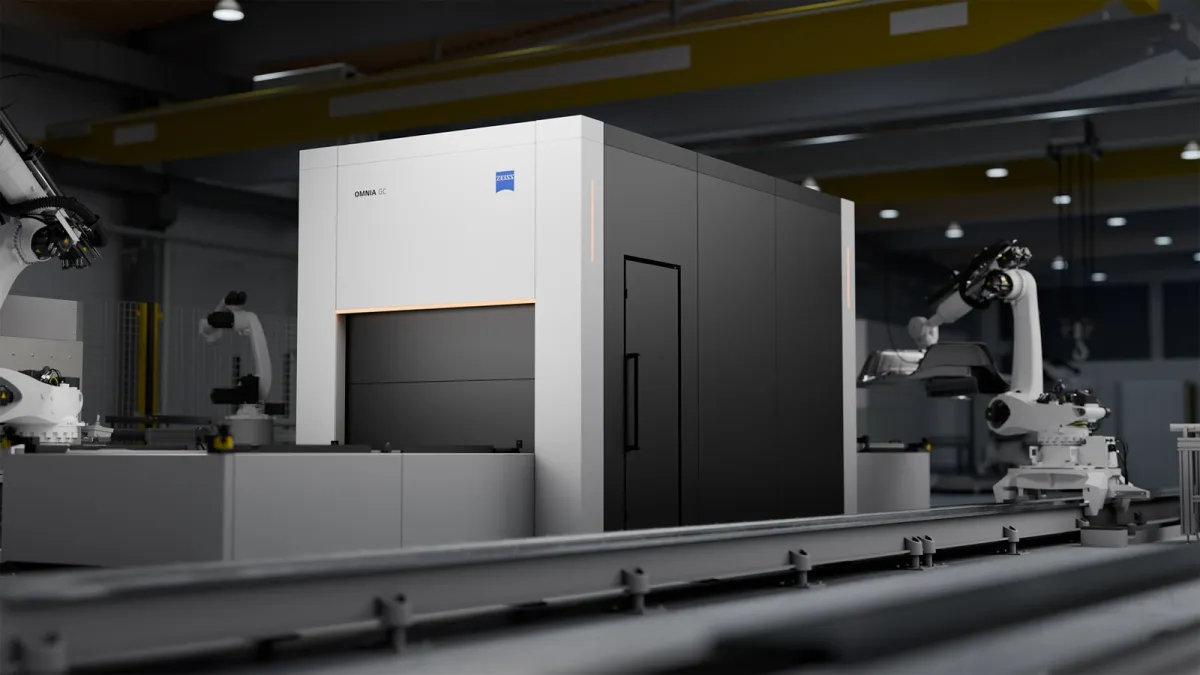
Không có hãng nào khớp từ khóa. Cứ gửi mã hàng, chúng tôi tra cứu giúp. Gửi yêu cầu →
Vietnam Tomita cung cấp thiết bị đo lường chính hãng từ 125 nhà sản xuất Nhật Bản, gồm MAGNEGRAPH, IWATA KOKI, ESPEC, NIC AUTOTEC, OMI WEIGHING MACHINE, KYORITSU SEIKI, CREAFORM, KURODA PRECISION INDUSTRIES… Hàng đặt qua hệ thống Tomita, đủ chứng từ xuất xứ (CO) và chất lượng (CQ).
Gửi mã hàng, ảnh tem nhãn hoặc thông số cần thay thế, chúng tôi tra cứu và báo giá trong ngày làm việc, kể cả mã chưa đăng trên web.
Kiến thức chuyên sâu về Đo lường, nắn trục cho dây chuyền
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
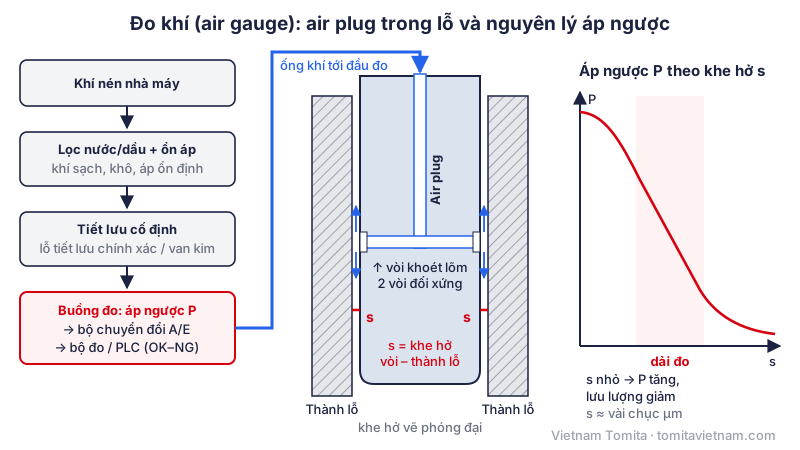
Air gauge hay đầu dò điện LVDT? Chọn công nghệ đo cho lỗ xi lanh, lỗ dẫn hướng xupap và cổ trục khuỷu
Air gauge (đo khí) và đầu dò điện LVDT/half-bridge là hai công nghệ chủ lực trên các trạm đo tự động của dây chuyền gia công động cơ. Đo khí không tiếp xúc, rất mạnh ở…
Đọc bài · 14 phút 0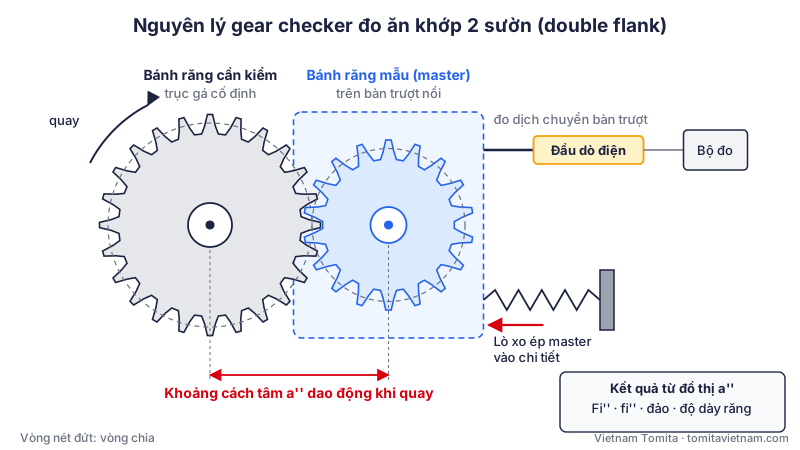
Gear checker: kiểm tra bánh răng 100% trên line bằng đo ăn khớp 2 sườn và O.B.D
Gear checker là máy kiểm tra bánh răng 100% ngay trên line, cho mỗi chi tiết một kết luận đạt/không đạt trong vài giây dựa trên phép đo ăn khớp 2 sườn với bánh răng…
Đọc bài · 12 phút 0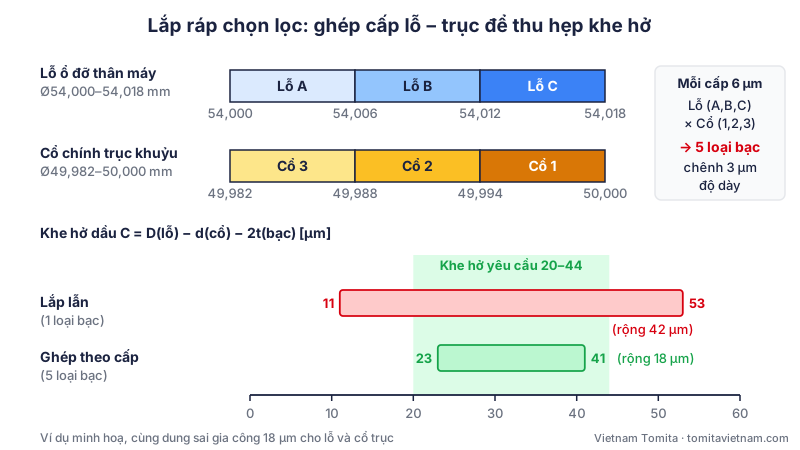
Phân hạng và khắc laser trong lắp ráp chọn lọc động cơ: đo, ghép cấp, truy xuất
Phân hạng chi tiết và khắc mã hạng giúp line động cơ đạt khe hở lắp ghép vài micromet mà không phải siết dung sai gia công tới mức không kinh tế: chi tiết được đo 100%…
Đọc bài · 13 phút 0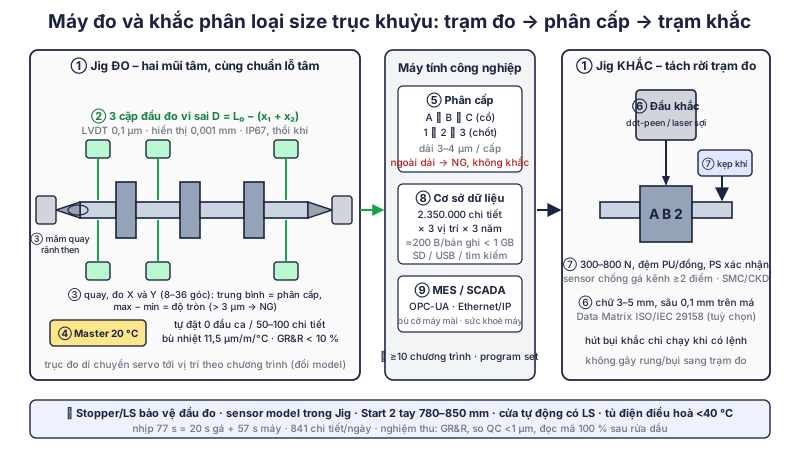
Máy đo và khắc phân loại size trục khuỷu: 10 công nghệ đo 0,001 mm ở 3 vị trí, khắc mã A/B/C và lưu 2,35 triệu chi tiết
Trục khuỷu sau mài có đường kính cổ nằm trong dung sai ±5 µm, nhưng bạc lót chỉ cho phép khe hở dầu dao động 2–3 µm. Giải pháp của ngành động cơ là lắp ráp chọn lọc: đo…
Đọc bài · 12 phút 0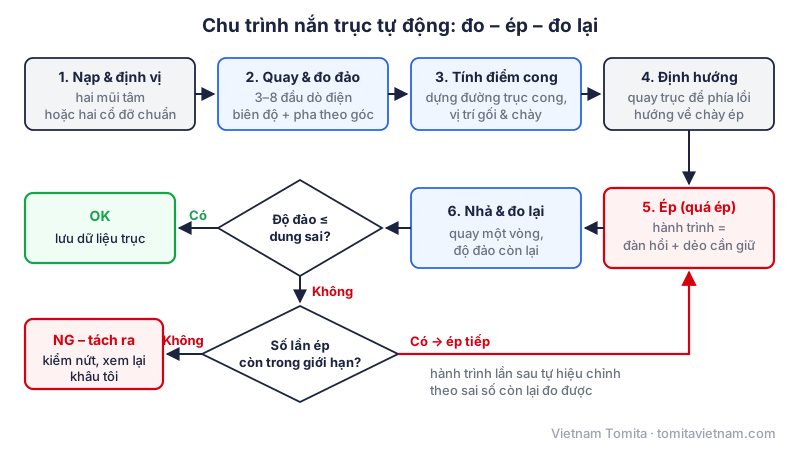
Nắn trục cong sau tôi cao tần, thấm cacbon, rèn: nguyên nhân và cách nắn tự động đạt độ đảo vài µm
Nắn trục là công đoạn đưa trục bị cong sau tôi cao tần, thấm cacbon hoặc rèn về độ đảo cho phép trước khi mài hay lắp ráp. Bài viết giải thích vì sao trục cong (ứng…
Đọc bài · 14 phút 0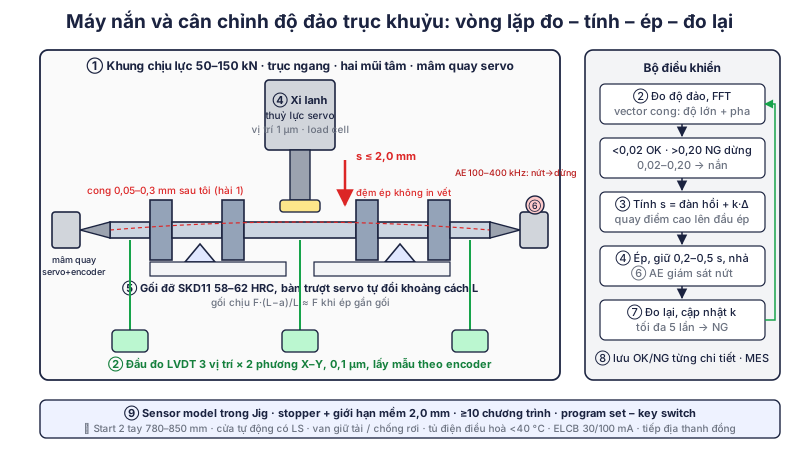
Máy nắn và cân chỉnh độ đảo trục khuỷu tự động: 10 công nghệ đưa độ đảo về dưới 0,02 mm trong 58 giây
Sau tôi cao tần, trục khuỷu nào cũng cong – thường 0,05–0,3 mm độ đảo ở cổ giữa. Mài không sửa được cong: mài hết độ đảo là mất lớp tôi một bên. Vì vậy dây chuyền có…
Đọc bài · 12 phút 0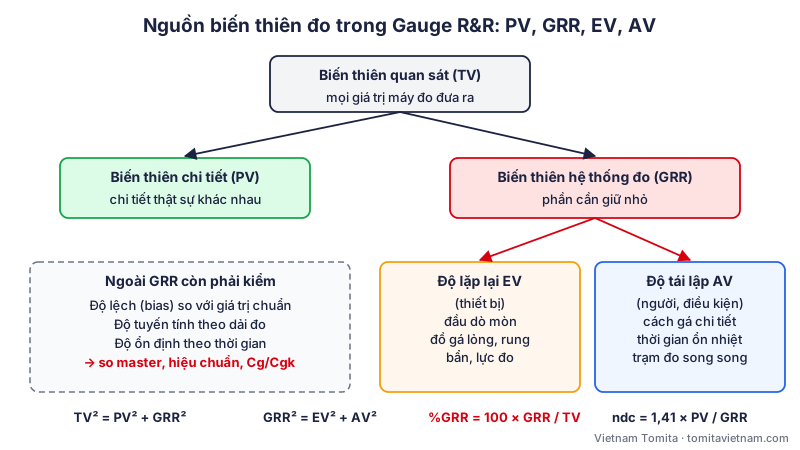
Bảo trì máy đo và máy nắn trên dây chuyền: vật tư mòn, lịch hiệu chuẩn, Gauge R&R
Bảo trì máy đo và máy nắn trên dây chuyền khác bảo trì máy gia công ở một điểm: máy đo hỏng hiếm khi dừng hẳn, nó vẫn chạy và vẫn cho số, chỉ là số sai dần. Bài này…
Đọc bài · 12 phút 0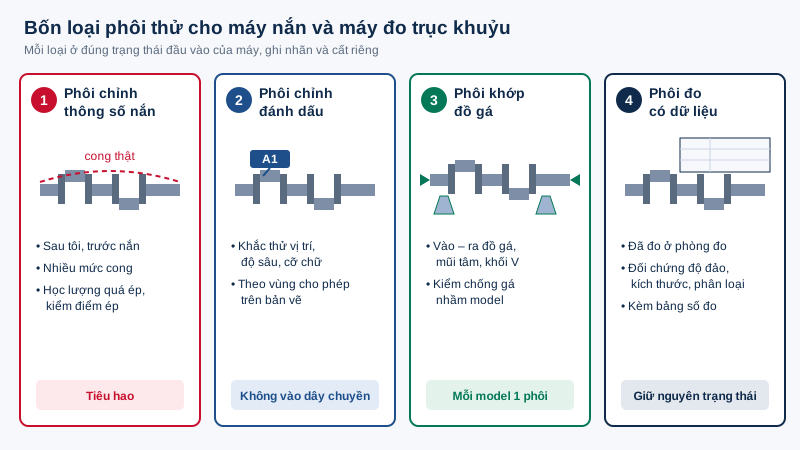
Phụ tùng máy nắn và máy đo trục khuỷu: phôi thử, master, đầu đo, khối V, chày nắn và đầu đánh dấu
Phụ tùng máy nắn và máy đo trục khuỷu không chỉ là chi tiết cơ khí. Với hai loại máy này, "phụ tùng" quan trọng nhất lúc lắp đặt và sau mỗi lần sửa chữa lại là phôi thử…
Đọc bài · 11 phút 0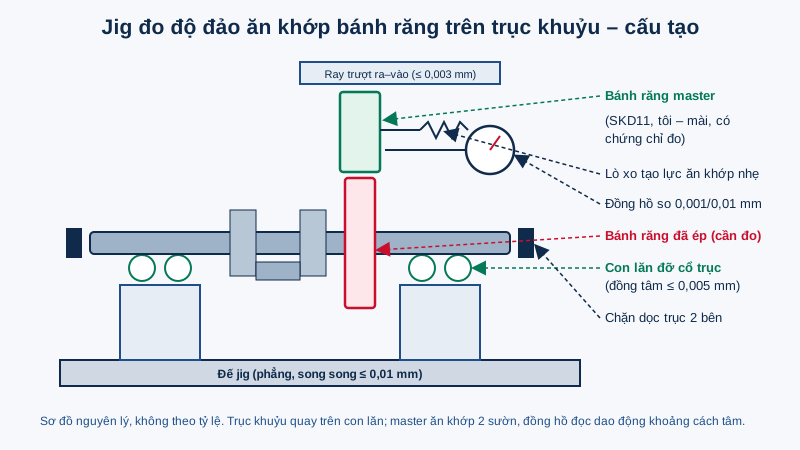
Jig kiểm tra trục khuỷu và bánh răng: 8 loại đồ gá đo và vì sao nên nhập khẩu từ Nhật
Jig kiểm tra trục khuỷu (inspection jig) là bộ đồ gá đo đặt cạnh dây chuyền để kiểm trục khuỷu sau khi ép bánh răng: độ đảo ăn khớp, khoảng cách tâm cổ chốt, pha bánh…
Đọc bài · 12 phút 0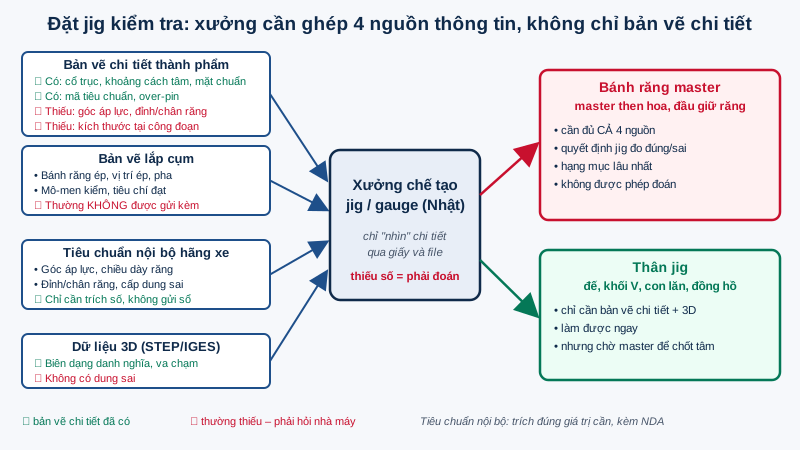
Đặt jig kiểm tra từ Nhật: vì sao chỉ có bản vẽ chi tiết là chưa đủ, nhà máy cần chuẩn bị thêm gì
Đặt jig kiểm tra (inspection jig, checking fixture) từ một xưởng Nhật, nhiều nhà máy ô tô, xe máy ở Việt Nam chỉ gửi bản vẽ chi tiết của chi tiết cần kiểm – rồi nhận…
Đọc bài · 13 phút 0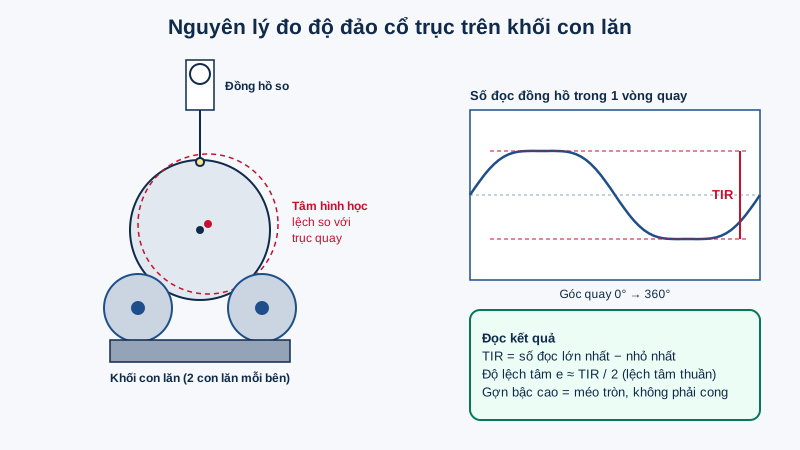
Jig đo độ đảo cổ trục khuỷu (jig balance): đo TIR trên con lăn, khác máy cân bằng động ở đâu
Jig đo độ đảo cổ trục khuỷu – ở nhiều xưởng quen gọi là jig balance – là trạm kiểm tra cuối sau khi trục khuỷu đã ép bánh răng, bánh xích và đã qua nắn: trục được đặt…
Đọc bài · 12 phút 0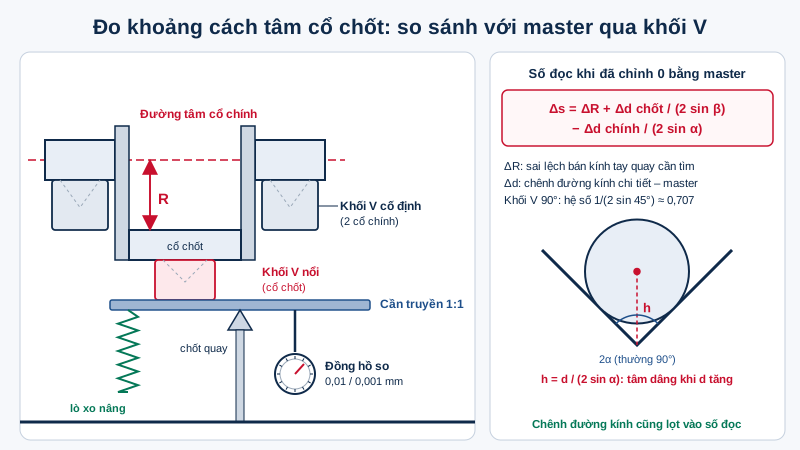
Jig đo khoảng cách tâm cổ chốt trục khuỷu: đo so sánh với master qua khối V, sai số cosin và đầu tỳ carbide
Jig đo khoảng cách tâm cổ chốt trục khuỷu trả lời một câu hỏi đơn giản: tâm cổ chốt (cổ biên) có cách tâm cổ chính đúng bằng bán kính tay quay trên bản vẽ không. Con số…
Đọc bài · 12 phút 0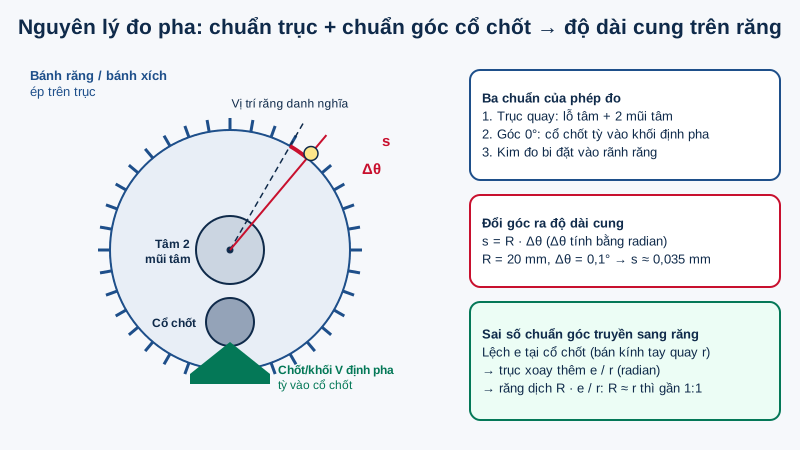
Jig kiểm tra góc pha bánh răng và bánh xích cam so với cổ chốt trục khuỷu: nguyên lý, chuỗi sai số, nghiệm thu
Jig kiểm tra góc pha bánh răng và bánh xích cam trả lời một câu hỏi rất cụ thể: sau khi ép lên trục khuỷu, răng của bánh răng và bánh xích cam có nằm đúng vị trí góc so…
Đọc bài · 13 phút 0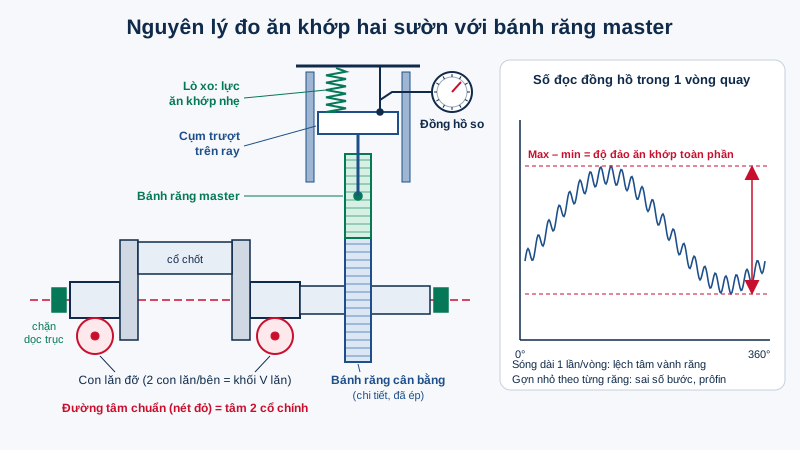
Jig đo độ đảo ăn khớp bánh răng cân bằng trên trục khuỷu: nguyên lý ăn khớp với master, đỡ con lăn và nguồn sai số
Jig đo độ đảo ăn khớp bánh răng cân bằng là đồ gá kiểm tra đặt ngay sau trạm ép bánh răng lên trục khuỷu xe máy: người vận hành đặt trục khuỷu lên hai cụm con lăn, đẩy…
Đọc bài · 13 phút 0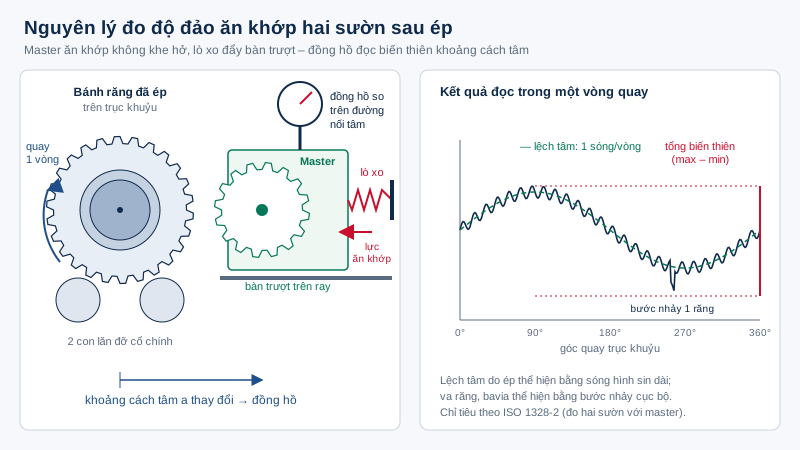
Jig đo độ đảo ăn khớp bánh răng sau ép: cụm trượt master, lực lò xo và độ lặp lại
Jig đo độ đảo ăn khớp bánh răng sau ép là đồ gá kiểm tra bánh răng truyền động đã ép lên trục khuỷu bằng cách cho nó quay ăn khớp với một bánh răng master và đọc biến…
Đọc bài · 11 phút 0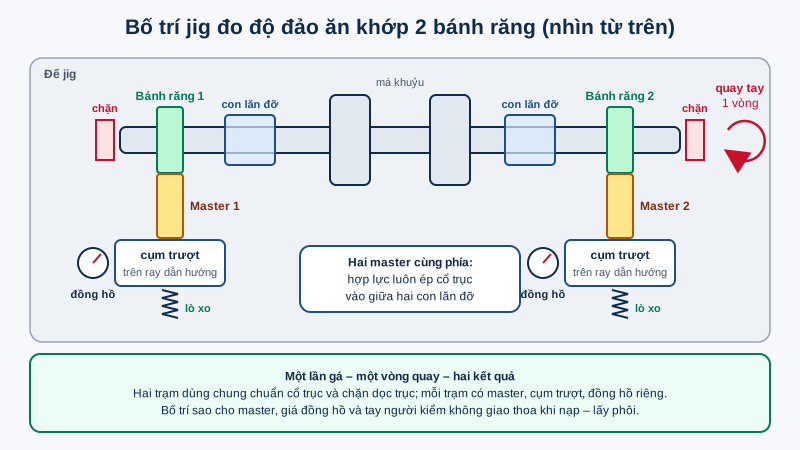
Jig đo độ đảo ăn khớp 2 bánh răng trên trục khuỷu: bố trí hai trạm, đo đồng thời và kiểm soát sai số
Jig đo độ đảo ăn khớp 2 bánh răng kiểm cùng lúc hai bánh răng đã ép trên một trục khuỷu, mỗi bánh răng ăn khớp với một bánh răng master riêng, trên một lần gá và một…
Đọc bài · 12 phút 0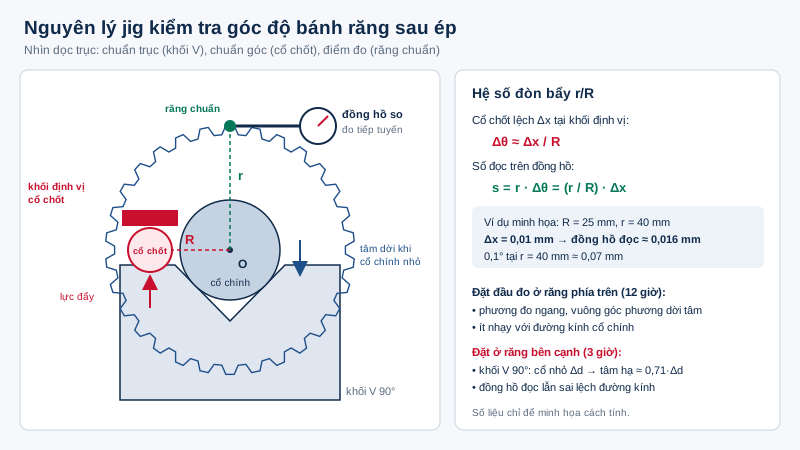
Jig kiểm tra góc độ bánh răng sau ép: gá khối V, định vị cổ chốt và kiểm soát máy ép
Jig kiểm tra góc độ bánh răng sau ép là đồ gá đặt ngay cạnh máy ép, dùng để xác nhận bánh răng vừa ép lên trục khuỷu nằm đúng vị trí góc so với cổ chốt. Trục khuỷu được…
Đọc bài · 12 phút 0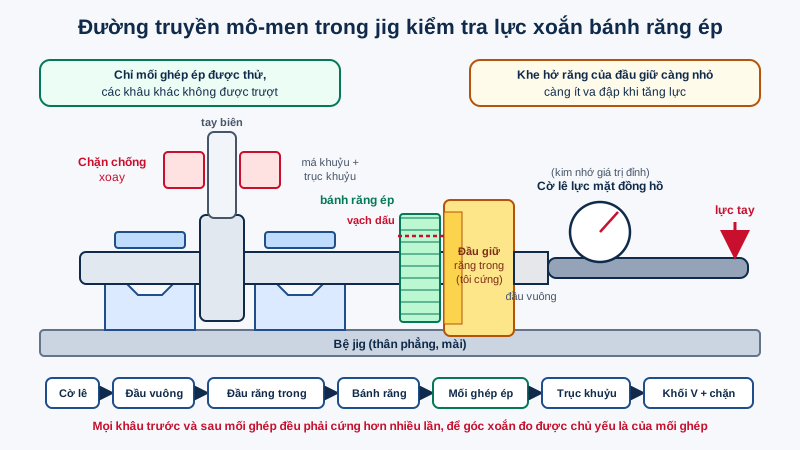
Jig kiểm tra lực xoắn bánh răng ép trên trục khuỷu: nguyên lý, cấu tạo, chọn cờ lê lực và nghiệm thu
Jig kiểm tra lực xoắn bánh răng ép trả lời một câu hỏi rất cụ thể: bánh răng vừa ép lên trục khuỷu có chịu được mô-men xoắn quy định mà không trượt xoay trên trục hay…
Đọc bài · 13 phút 0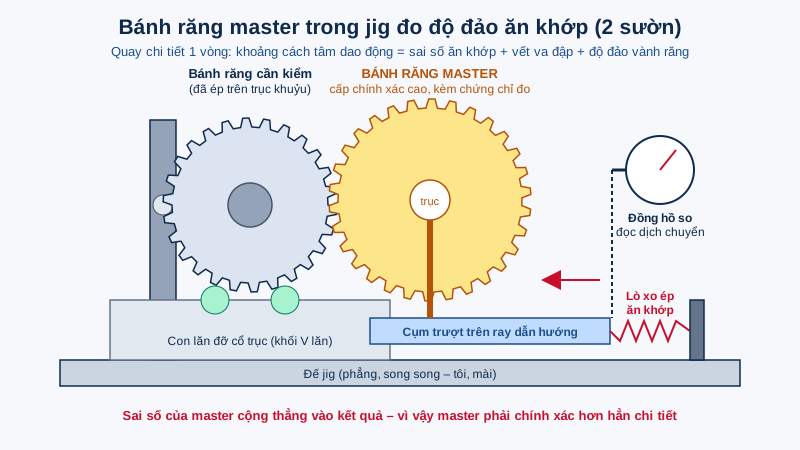
Bánh răng master & master then hoa cho jig kiểm tra: cấp chính xác, chứng chỉ đo và cách đặt hàng
Bánh răng master (master gear) và master then hoa (master spline) là "thước chuẩn" của mọi jig kiểm tra bánh răng: jig đo độ đảo ăn khớp, jig đo pha, đầu giữ của jig…
Đọc bài · 12 phút 0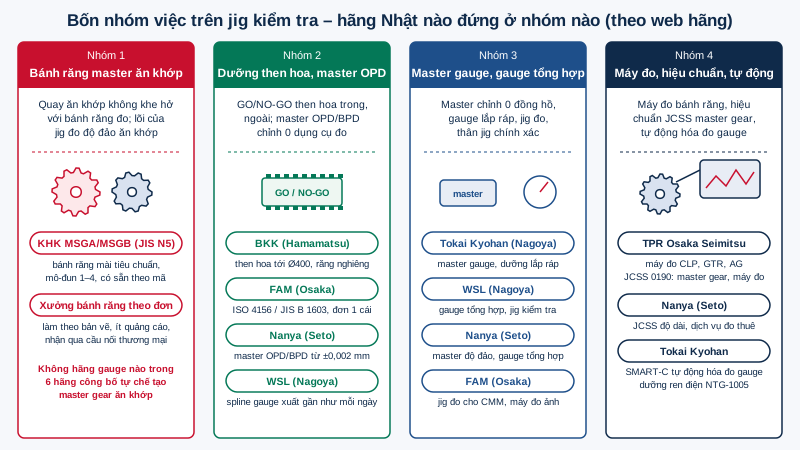
Hãng Nhật làm bánh răng master, dưỡng then hoa và máy đo bánh răng: ai làm gì, chọn ai cho việc gì
Khi nhà máy ô tô, xe máy ở Việt Nam cần bộ jig kiểm tra trục khuỷu đã ép bánh răng, phòng mua hàng thường hỏi: hãng Nhật nào làm bánh răng master, ai làm dưỡng then…
Đọc bài · 13 phút 0
Watanabe Seimitsu (WSL): xưởng gauge đặc chế, dưỡng then hoa và master hiệu chuẩn ở Nagoya
Watanabe Seimitsu (渡辺精密工業, viết tắt WSL) là xưởng gauge đặc chế ở Nagoya, tỉnh Aichi, Nhật Bản: làm dưỡng then hoa (spline gauge), plug/ring gauge, gauge tổng hợp…
Đọc bài · 13 phút 0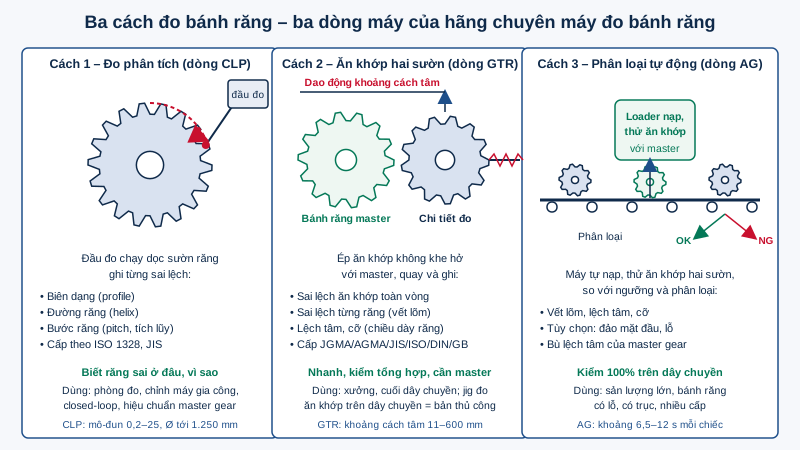
TPR Osaka Seimitsu: máy đo bánh răng Nhật và trung tâm hiệu chuẩn JCSS cho master gear
TPR Osaka Seimitsu (TPR大阪精密機械, trước 2022 là Osaka Seimitsu Kikai, viết tắt OSK) là hãng Nhật chuyên một nghề từ năm 1951: máy đo bánh răng – từ máy đo biên dạng, đường…
Đọc bài · 13 phút 0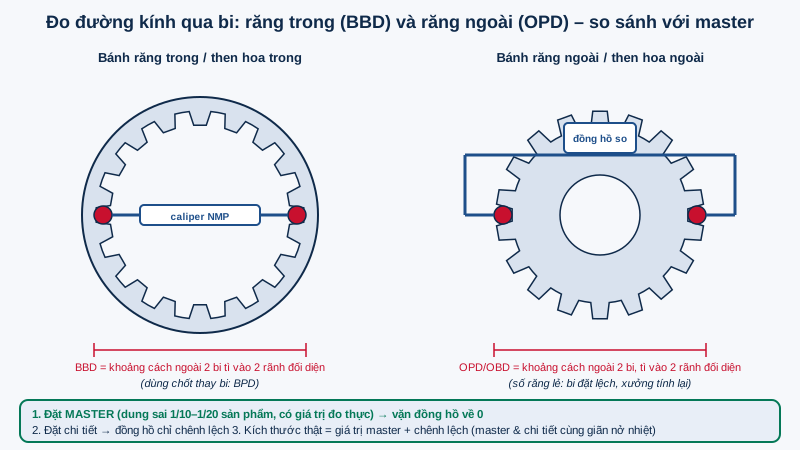
Nanya Seisakusho: dụng cụ đo bánh răng trong, master OPD/BPD và gauge then hoa từ Aichi, Nhật Bản
Nanya Seisakusho (株式会社南谷製作所, TP Seto, tỉnh Aichi) là xưởng Nhật chuyên dụng cụ đo bánh răng trong, then hoa và chi tiết động cơ: master OPD/BPD để chỉnh 0, gauge then…
Đọc bài · 13 phút 0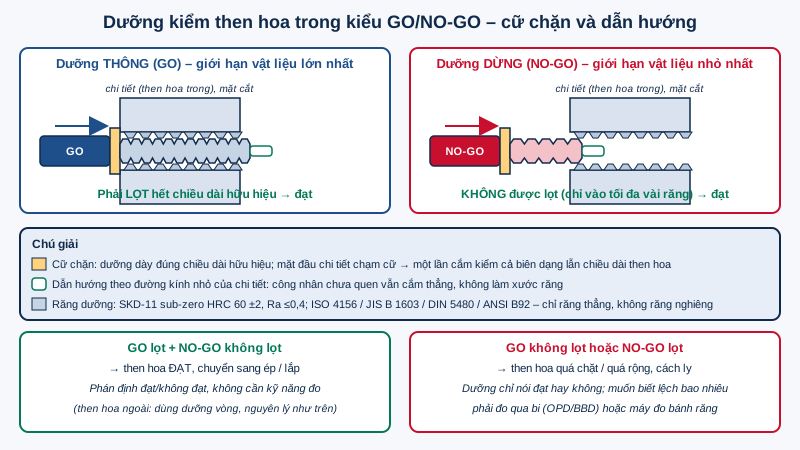
FAM (Osaka): gauge then hoa thân khai, dưỡng kiểm GO/NO-GO và jig đo đặc chế từ Nhật
FAM Co., Ltd. (株式会社ファム, TP Kishiwada, tỉnh Osaka) là xưởng Nhật chuyên gauge then hoa thân khai và các loại dưỡng kiểm GO/NO-GO đặc chế: gauge then hoa theo ISO 4156…
Đọc bài · 13 phút 0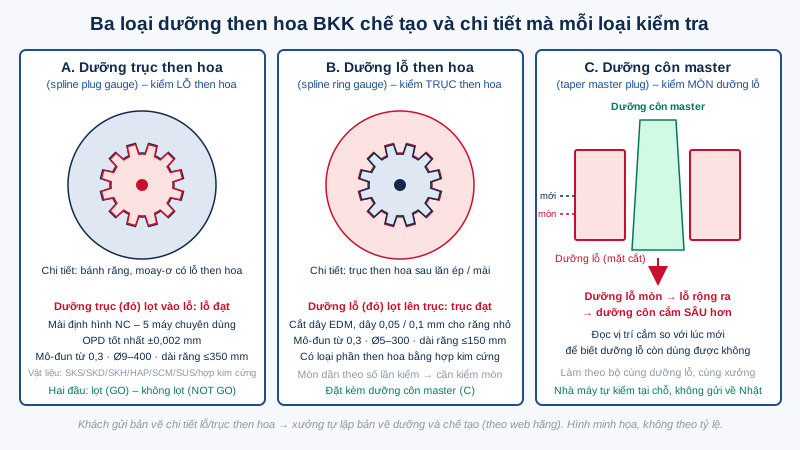
Broach Grinding Industry (BKK, Hamamatsu): xưởng dưỡng then hoa – spline gauge Nhật với dung sai OPD ±0,002 mm
Dưỡng then hoa (spline gauge) quyết định một lỗ hay trục then hoa có lắp được với chi tiết đối ứng hay không; trong jig kiểm tra, nó là "chìa khóa mẫu" mà mọi chi tiết…
Đọc bài · 13 phút 0
Tokai Kyohan (Nagoya): master gauge, dưỡng kiểm chi tiết động cơ và tự động hóa đo bằng gauge
Tokai Kyohan (東海挾範株式会社, viết tắt TKS) là hãng chuyên gauge ở Nagoya, tỉnh Aichi, hoạt động từ năm 1953 với phương châm "là doanh nghiệp tốt nhất chứ không phải lớn…
Đọc bài · 13 phút 0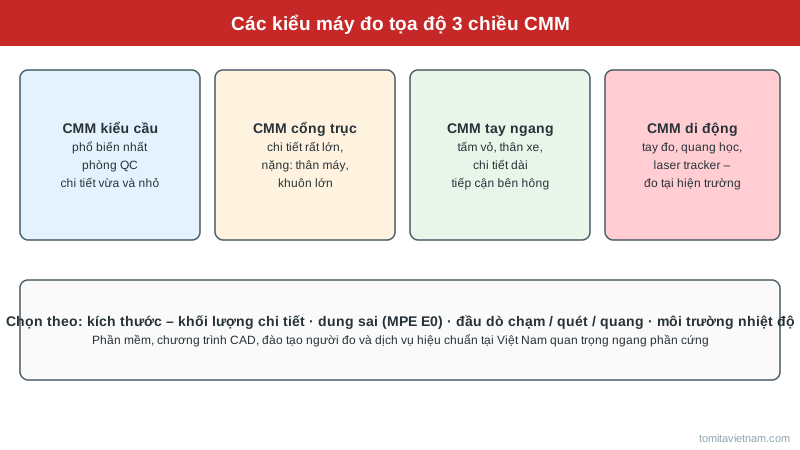
Cách chọn máy CMM (máy đo tọa độ 3 chiều): kiểu máy, độ chính xác MPE, đầu dò và phòng đo
Máy CMM (máy đo tọa độ 3 chiều) là thiết bị trung tâm của phòng đo nhà máy cơ khí chính xác, đúc, ép nhựa, linh kiện ô tô – xe máy: đo kích thước, vị trí lỗ, dung sai…
Đọc bài · 8 phút 0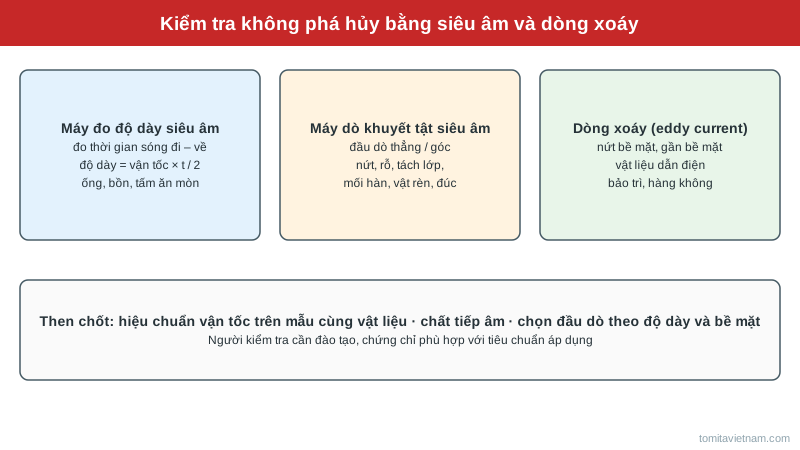
Máy đo độ dày siêu âm và máy dò khuyết tật: nguyên lý, chọn đầu dò và ứng dụng trong nhà máy
Đường ống, bồn chứa, nồi hơi, khuôn và chi tiết đúc trong nhà máy cần được kiểm tra mà không phải cắt ra: thành ống còn dày bao nhiêu sau nhiều năm ăn mòn, mối hàn có…
Đọc bài · 8 phút 0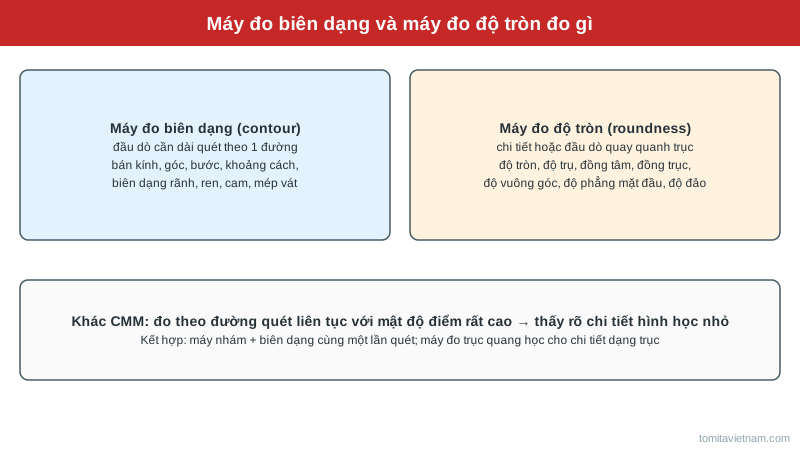
Máy đo biên dạng và máy đo độ tròn: đo gì, khác CMM thế nào và chọn ra sao
Với chi tiết trục, vòng bi, piston, van, kim phun hay dao cắt, nhiều yêu cầu trên bản vẽ không đo được bằng thước cặp, panme: bán kính góc lượn, góc vát, biên dạng…
Đọc bài · 8 phút 0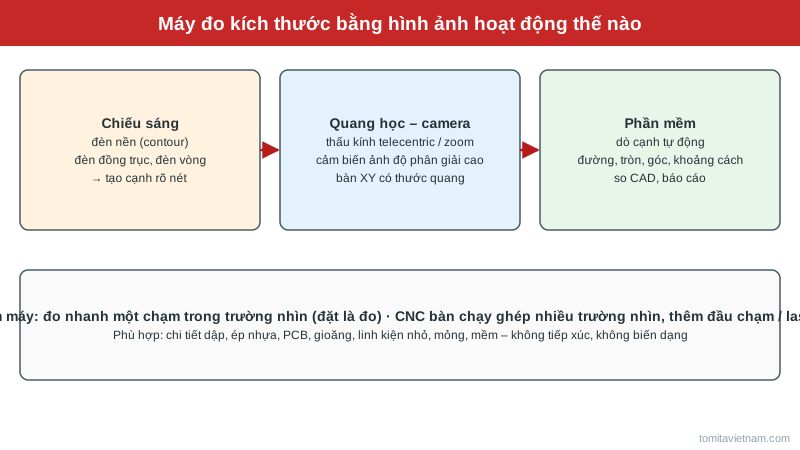
Máy đo kích thước bằng hình ảnh (vision measuring): nguyên lý, ưu nhược điểm và cách chọn
Máy đo kích thước bằng hình ảnh (vision measuring, máy đo 2D, máy đo quang học) đang thay thế dần máy chiếu biên dạng và kính hiển vi đo truyền thống ở xưởng dập, ép…
Đọc bài · 8 phút 0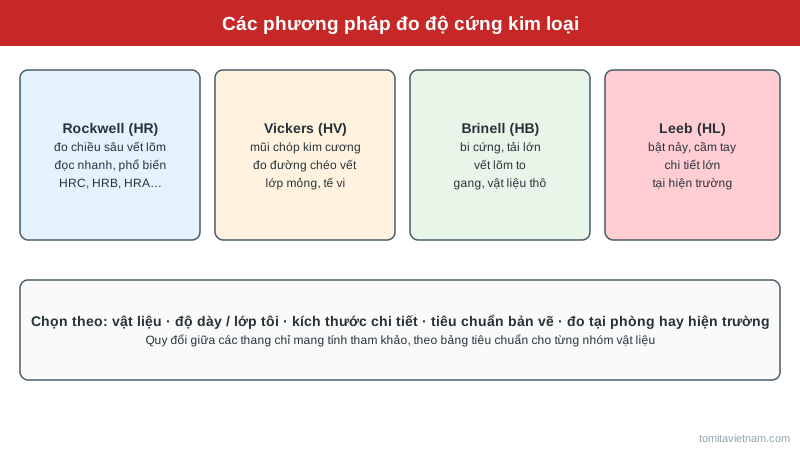
Máy đo độ cứng Rockwell, Vickers, Brinell và cầm tay: khác nhau thế nào, chọn loại nào cho xưởng
Máy đo độ cứng là thiết bị kiểm tra cơ bản sau nhiệt luyện, khi nhận vật liệu đầu vào và khi giải quyết khiếu nại chi tiết mòn, nứt. Nhưng HRC, HV, HB, HLD đo theo…
Đọc bài · 9 phút 0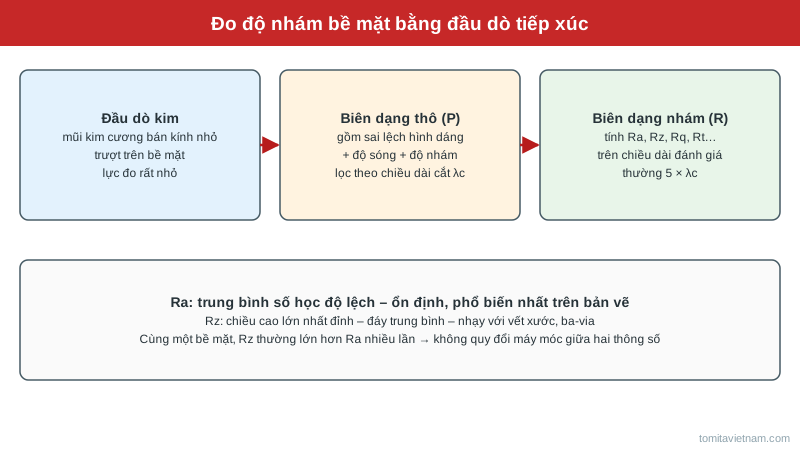
Máy đo độ nhám bề mặt: Ra, Rz là gì, đo đúng cách và chọn máy cầm tay hay để bàn
Máy đo độ nhám bề mặt là thiết bị không thể thiếu ở xưởng gia công cơ khí, mài, phòng QC: bản vẽ ghi Ra 0,8 hay Rz 6,3 thì phải có cách đo khách quan thay vì so mẫu…
Đọc bài · 9 phút 0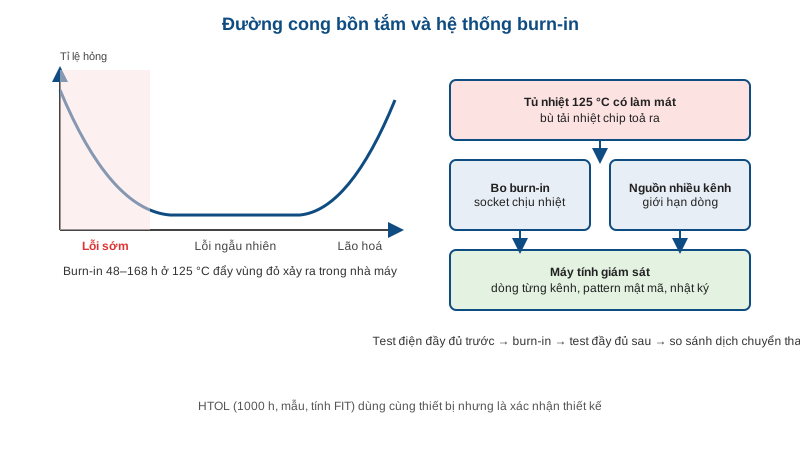
Burn-in và power cycle test chip bán dẫn: nguyên lý, bo burn-in, tải nhiệt và thiết bị cần có
Burn-in chip bán dẫn là phép cho chip chạy có điện ở nhiệt độ cao trong một số giờ nhất định để các linh kiện có khuyết tật tiềm ẩn hỏng ngay trong nhà máy thay vì hỏng…
Đọc bài · 12 phút 0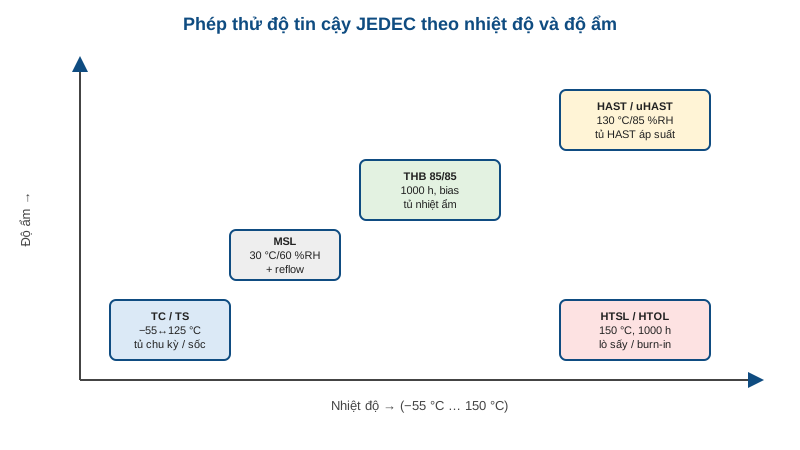
Thử nghiệm độ tin cậy vi mạch theo JEDEC: nhiệt ẩm 85/85, chu kỳ nhiệt, sốc nhiệt, HAST và tủ thử tương ứng
Thử nghiệm độ tin cậy vi mạch là bước bắt buộc trước khi một con chip – nhất là chip bảo mật dùng cho chữ ký số, định danh – được cấp chứng nhận và đưa vào sản xuất…
Đọc bài · 13 phút 0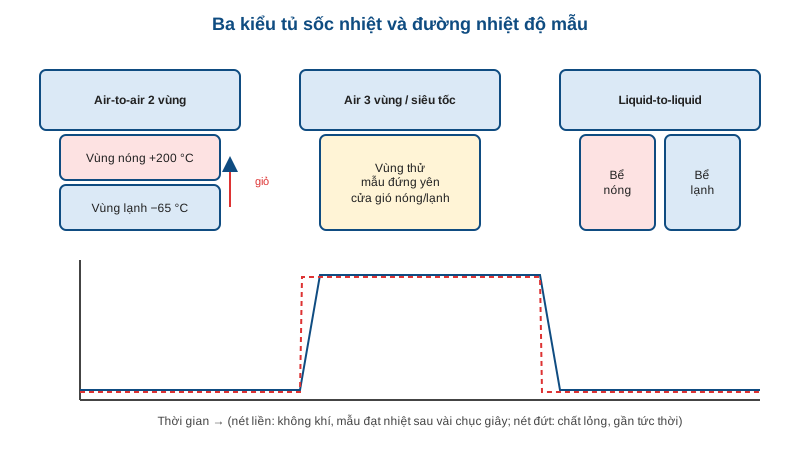
Tủ sốc nhiệt cho test chip: air-to-air hai vùng, ba vùng hay liquid-to-liquid, chọn thế nào
Tủ sốc nhiệt là thiết bị được hỏi nhiều nhất khi một phòng lab bán dẫn hay nhà sản xuất thiết bị điện tử bảo mật ở Việt Nam bắt đầu lập danh mục mua sắm, vì nó vừa đắt…
Đọc bài · 11 phút 0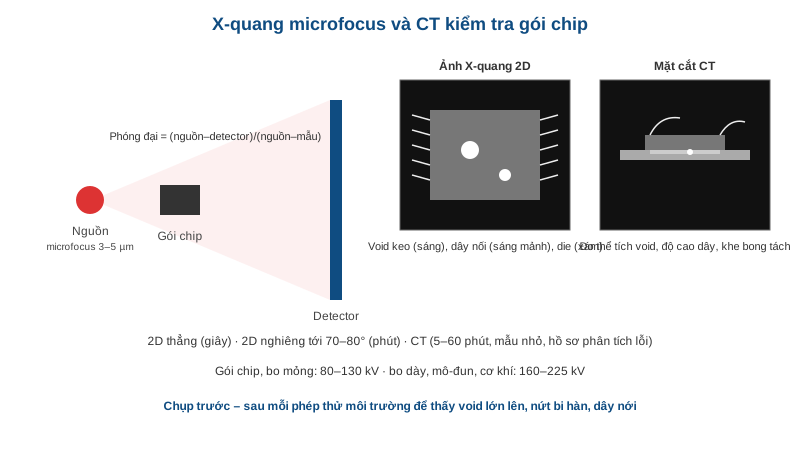
X-quang và CT kiểm tra đóng gói chip: void keo gắn die, dây nối, mối hàn BGA – chọn máy 2D hay CT, kV bao nhiêu
X-quang kiểm tra đóng gói chip là cách duy nhất nhìn vào bên trong một gói QFN hay BGA mà không cắt nó ra: lỗ rỗng trong keo gắn die, dây nối chạm nhau hoặc đứt sau ép…
Đọc bài · 12 phút 0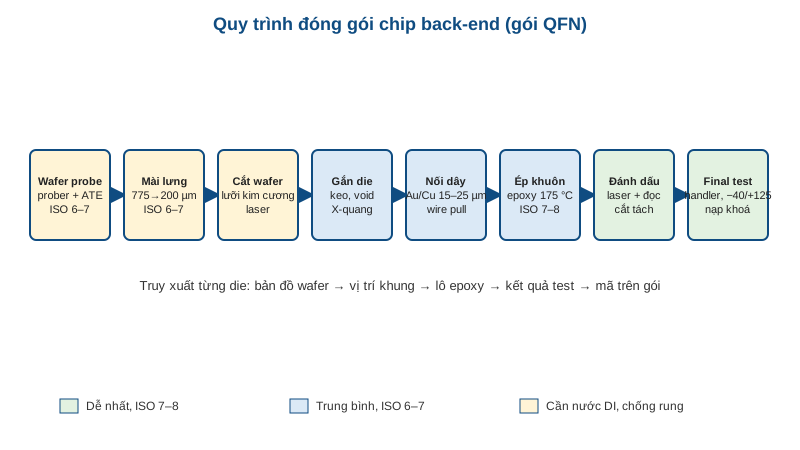
Đóng gói chip back-end: mài lưng, cắt wafer, gắn die, nối dây, ép khuôn, test – Việt Nam làm được khâu nào
Đóng gói chip back-end là toàn bộ các khâu từ khi wafer đã đúc xong rời xưởng foundry đến khi con chip đóng gói hoàn chỉnh, đã test, sẵn sàng hàn lên bo mạch. Với chip…
Đọc bài · 12 phút 0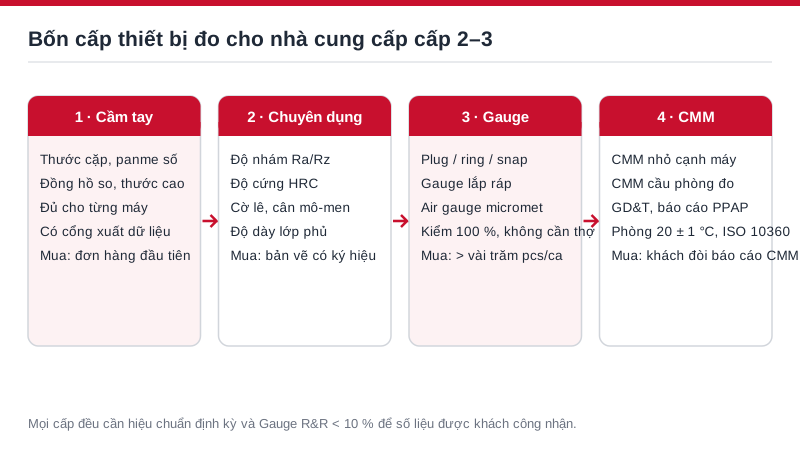
QC từ "soi mắt" sang số liệu: nhà cung cấp cấp 2–3 cần những thiết bị đo gì?
Thiết bị đo là khoản đầu tư đầu tiên một nhà cung cấp cấp 2–3 phải làm khi muốn vào chuỗi cung ứng của các hãng ô tô, xe máy, điện tử. Lý do đơn giản: khách không duyệt…
Đọc bài · 10 phút 0
Đồng hồ áp suất: cách chọn dải đo, cấp chính xác, chân ren, loại có dầu và đồng hồ màng ngăn
Đồng hồ áp suất là thiết bị đo rẻ tiền nhưng có mặt ở khắp nhà máy: đường khí nén, trạm thủy lực, bơm nước làm mát, nồi hơi, máy nén khí, đường hóa chất. Chọn sai dải…
Đọc bài · 9 phút 0Kiến thức chuyên sâu về Dịch vụ hiệu chuẩn ISO/IEC 17025
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
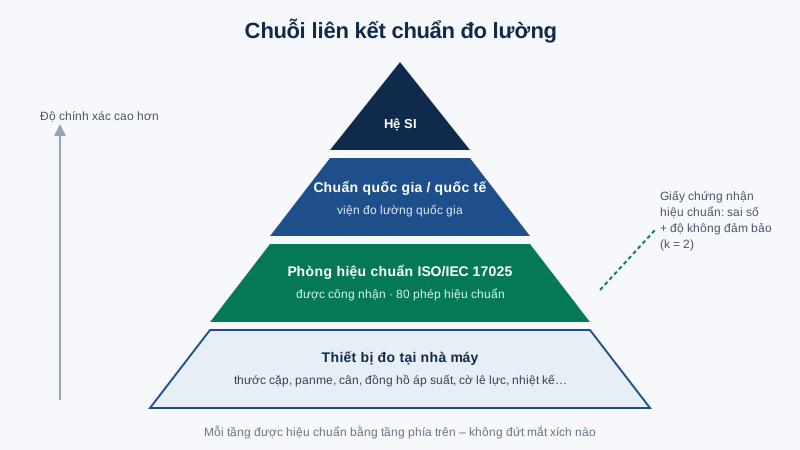
Dịch vụ hiệu chuẩn thiết bị đo đạt chuẩn ISO/IEC 17025 – 80 phép hiệu chuẩn được công nhận
Dịch vụ hiệu chuẩn thiết bị đo đạt chuẩn ISO/IEC 17025 là thứ mọi nhà máy làm theo ISO 9001 hay IATF 16949 đều phải mua mỗi năm: thước cặp, panme, cân, đồng hồ áp suất…
Đọc bài · 18 phút 0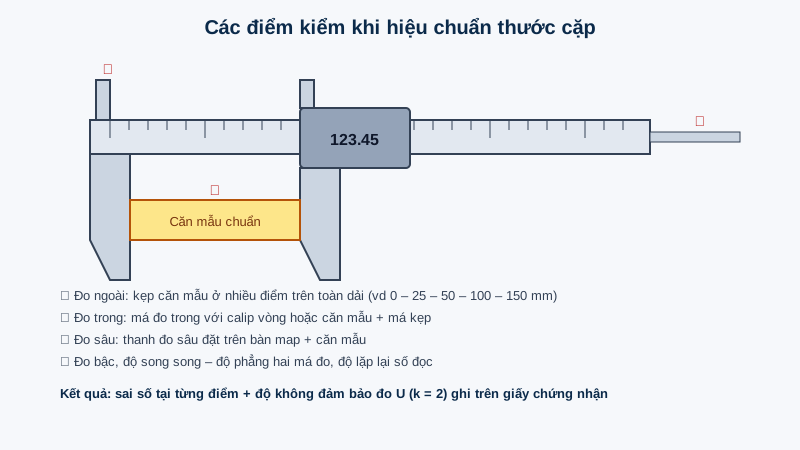
Hiệu chuẩn thước cặp, panme, đồng hồ so: phạm vi, cách kiểm và cách đọc giấy chứng nhận
Hiệu chuẩn thước cặp, panme và đồng hồ so là việc mà gần như mọi xưởng cơ khí phải làm mỗi năm, nhưng không ít nơi chỉ nhìn vào con tem dán trên dụng cụ mà chưa đọc kỹ…
Đọc bài · 13 phút 0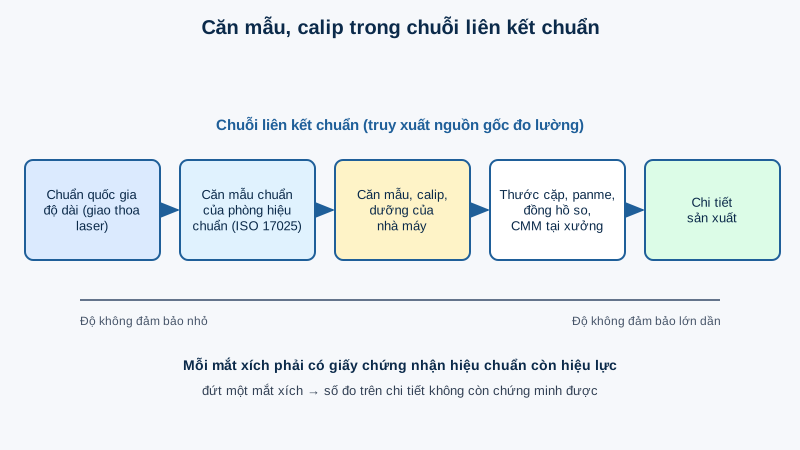
Hiệu chuẩn máy CMM, máy đo độ nhám, căn mẫu, calip và dưỡng ren theo ISO/IEC 17025
Hiệu chuẩn máy CMM, căn mẫu và calip là phần quan trọng nhất trong hệ thống đo kích thước của nhà máy: đây là các chuẩn mà mọi thước cặp, panme và cả chi tiết sản xuất…
Đọc bài · 10 phút 0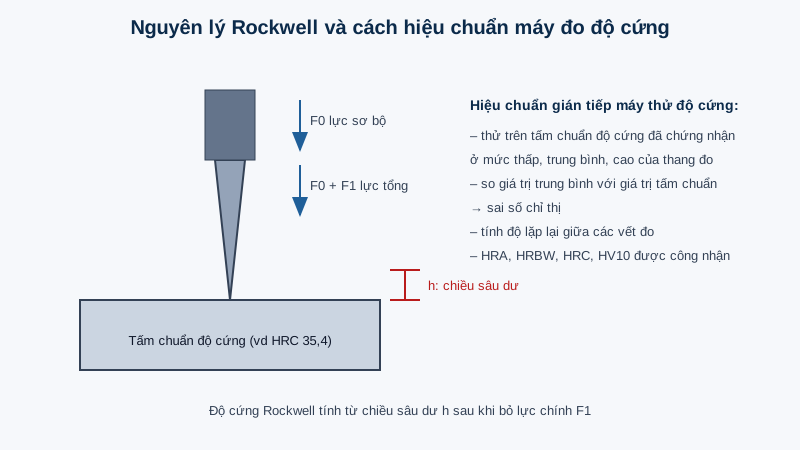
Hiệu chuẩn máy đo độ cứng, lực kế, cờ lê lực và máy đo mô-men theo ISO/IEC 17025
Hiệu chuẩn máy đo độ cứng, lực kế và cờ lê lực là nhóm việc ít được chú ý nhất trong kế hoạch hiệu chuẩn của nhà máy, dù chính các thiết bị này quyết định chi tiết…
Đọc bài · 11 phút 0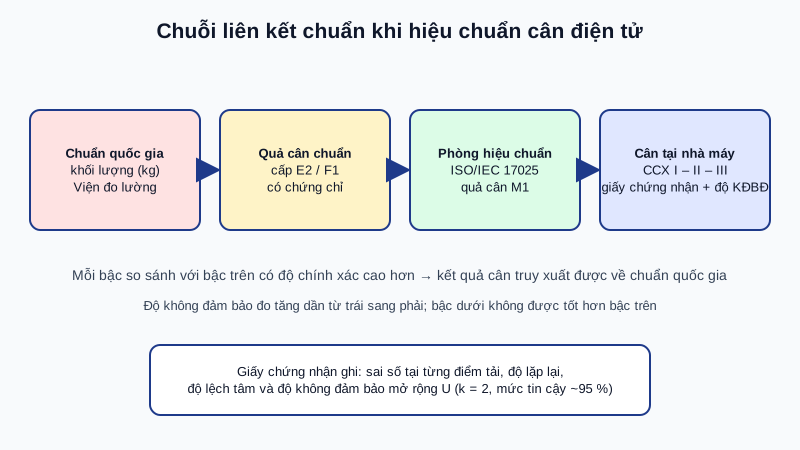
Hiệu chuẩn cân điện tử, cân phân tích, cân bàn và quả cân M1 theo ISO/IEC 17025
Hiệu chuẩn cân điện tử là việc so số chỉ của cân với quả cân chuẩn đã biết khối lượng, để biết cân sai bao nhiêu ở từng mức tải và sai số đó có còn nằm trong dung sai…
Đọc bài · 12 phút 0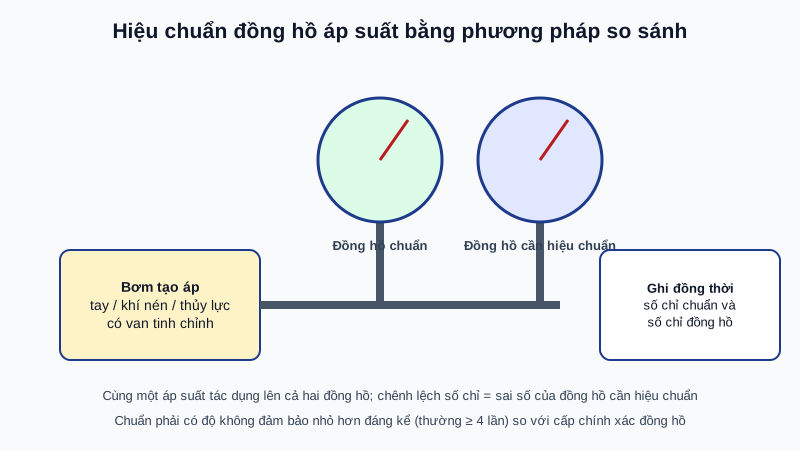
Hiệu chuẩn đồng hồ áp suất, thiết bị đo mức bằng áp suất và máy đo độ bục
Hiệu chuẩn đồng hồ áp suất là đặt cùng một áp suất lên đồng hồ cần kiểm tra và một chuẩn áp suất chính xác hơn, ghi chênh lệch ở nhiều điểm theo cả chiều tăng và giảm…
Đọc bài · 9 phút 0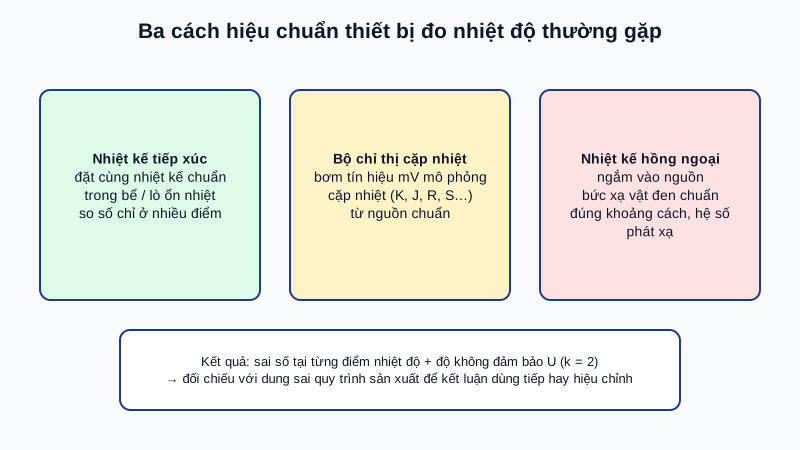
Hiệu chuẩn nhiệt kế, nhiệt kế hồng ngoại, tủ nhiệt, tủ nhiệt ẩm và lò nung theo ISO/IEC 17025
Hiệu chuẩn nhiệt kế và tủ nhiệt là phần không thể thiếu với mọi nhà máy có công đoạn nhiệt: sấy sơn, lưu hóa cao su, ép nhựa, nhiệt luyện, thử nghiệm môi trường. Nhiệt…
Đọc bài · 10 phút 0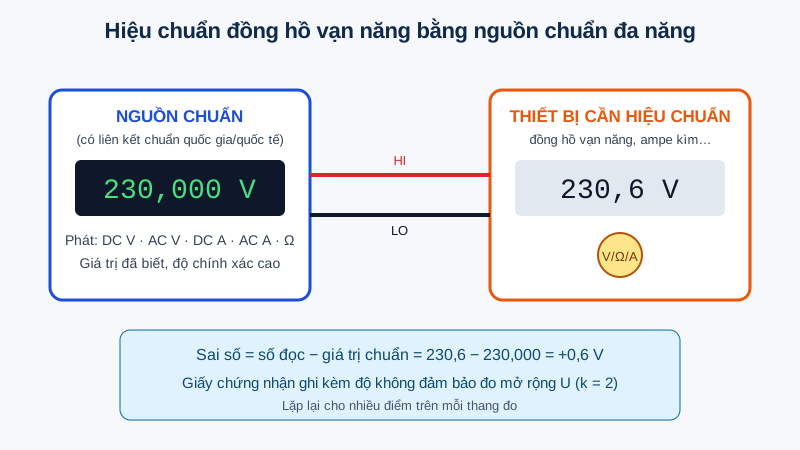
Hiệu chuẩn thiết bị đo điện: đồng hồ vạn năng, ampe kìm, máy hiện sóng, LCR, máy thử cao áp và thiết bị đo thời gian – tần số
Hiệu chuẩn thiết bị đo điện là việc so sánh số đọc của đồng hồ vạn năng, ampe kìm, máy hiện sóng, máy đo LCR hay máy thử cao áp với chuẩn đo lường có liên kết chuẩn, để…
Đọc bài · 13 phút 0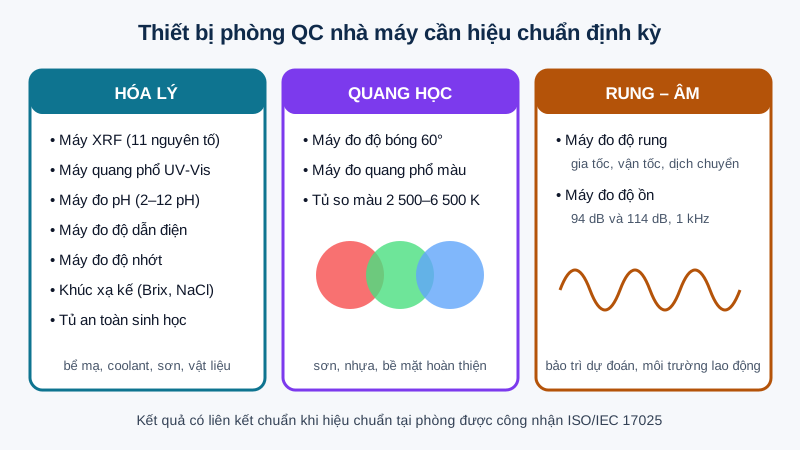
Hiệu chuẩn thiết bị phòng thí nghiệm QC: máy XRF, UV-Vis, máy đo pH, độ dẫn, độ nhớt, máy đo độ bóng, máy đo màu, độ rung, độ ồn
Hiệu chuẩn thiết bị phòng thí nghiệm là điều kiện để mọi kết quả kiểm tra của phòng QC – độ pH bể mạ, độ bóng lớp sơn, sai lệch màu chi tiết nhựa, thành phần hợp kim đo…
Đọc bài · 9 phút 0Kiến thức chuyên sâu về Thước cặp, panme, đồng hồ so
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
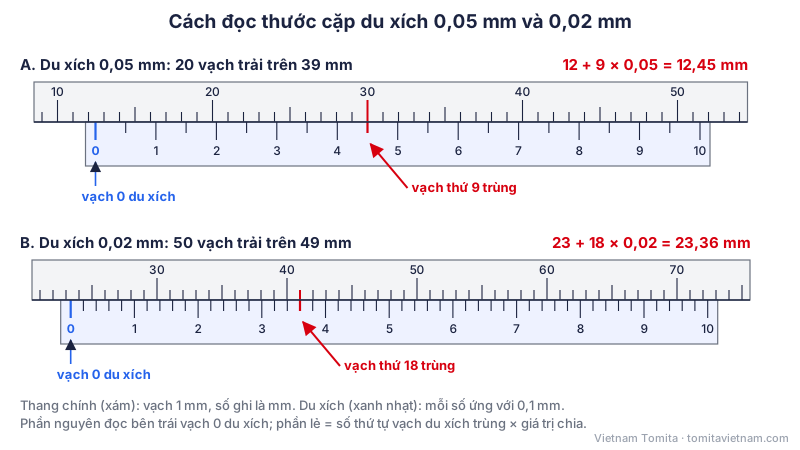
Cách đọc thước cặp, panme, đồng hồ so: nguyên lý, ví dụ đọc số và sai số thường gặp
Cách đọc thước cặp, panme và đồng hồ so đều theo một nguyên tắc: lấy phần nguyên trên thang chính rồi cộng phần lẻ đọc trên thang phụ (du xích, ống vi phân hoặc mặt…
Đọc bài · 13 phút 0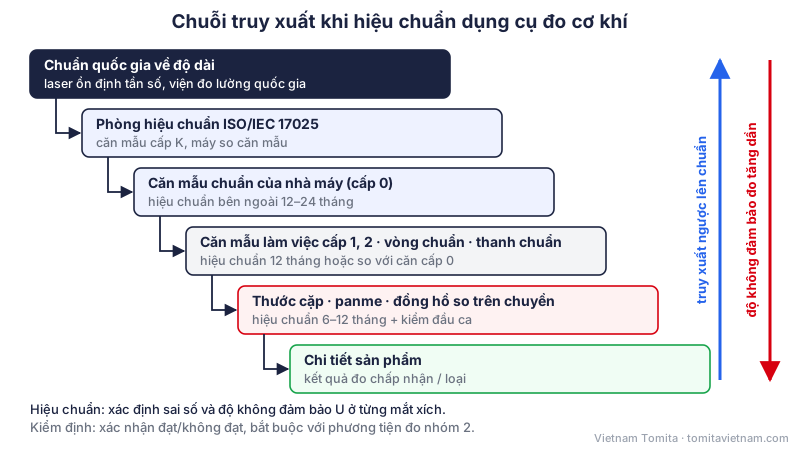
Hiệu chuẩn dụng cụ đo cơ khí: căn mẫu, kiểm panme, đồng hồ so và chu kỳ hiệu chuẩn
Hiệu chuẩn dụng cụ đo cơ khí là so số chỉ của thước cặp, panme, đồng hồ so với một chuẩn đã biết giá trị (thường là căn mẫu) để biết dụng cụ sai bao nhiêu, kèm độ không…
Đọc bài · 14 phút 0Kiến thức chuyên sâu về Mác thép JIS SKD11, SKD61, S45C, SCM440, inox SUS304/316, bảng tương đương, nhiệt luyện và kiểm tra vật liệu
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
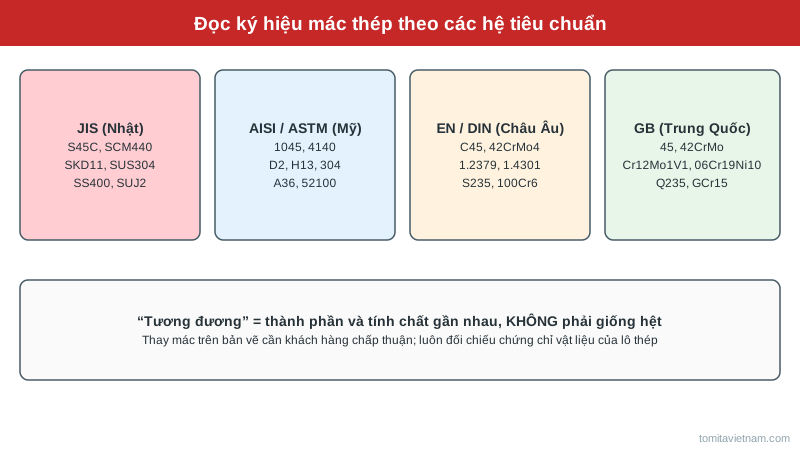
Bảng mác thép tương đương JIS – AISI – DIN – GB – TCVN cho xưởng cơ khí
Tra mác thép tương đương là việc hằng ngày ở xưởng cơ khí Việt Nam, nơi làm việc cùng lúc với bản vẽ Nhật (JIS), châu Âu (EN/DIN), Mỹ (AISI/ASTM) và vật liệu mua từ…
Đọc bài · 8 phút 0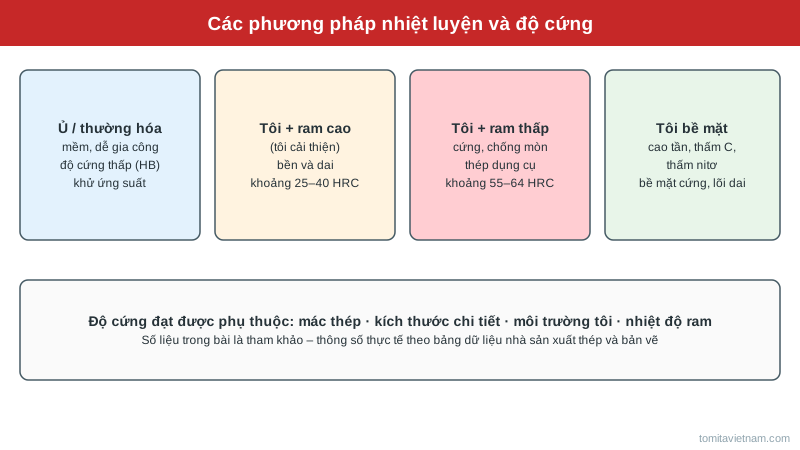
Độ cứng thép sau nhiệt luyện: bảng tra HRC tham khảo cho S45C, SCM440, SKD11, SKD61, SUJ2
“Thép C45 tôi được bao nhiêu HRC”, “SKD11 độ cứng bao nhiêu”, “SCM440 sau tôi ram cứng bao nhiêu” là những câu hỏi gặp hằng ngày khi ghi yêu cầu nhiệt luyện lên bản vẽ…
Đọc bài · 8 phút 0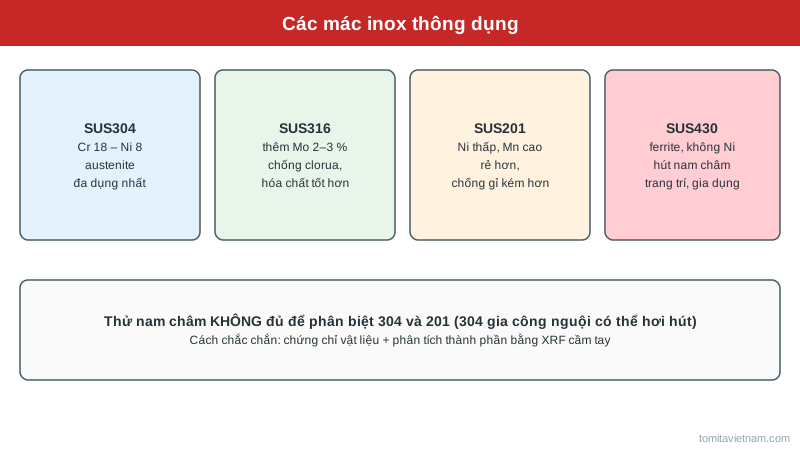
Inox 304 và 316, SUS201, SUS430 khác nhau thế nào – chọn loại nào, phân biệt ra sao
“Inox 304 và 316 loại nào tốt hơn”, “inox 201 có gỉ không”, “làm sao phân biệt inox 304 với 201” là những câu hỏi được tìm rất nhiều. Trong nhà máy, chọn sai mác inox…
Đọc bài · 9 phút 0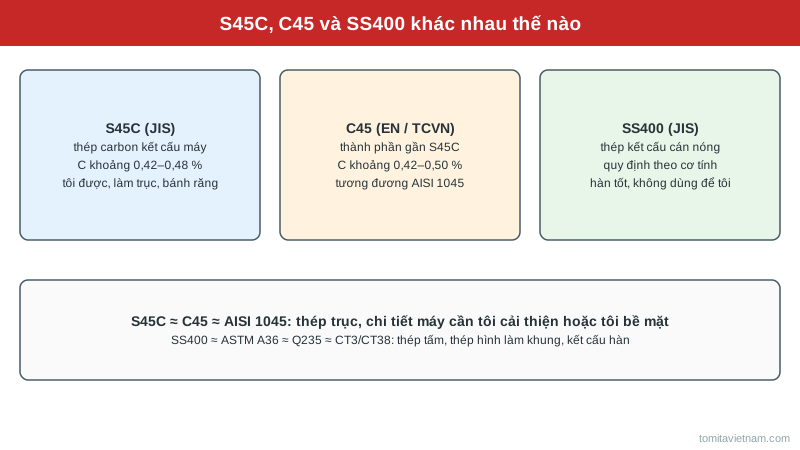
Thép S45C, C45 và SS400 khác nhau thế nào: thành phần, độ cứng, nhiệt luyện và cách chọn
Thép S45C, C45 và SS400 là ba mác thép được hỏi nhiều nhất ở xưởng cơ khí Việt Nam: bản vẽ Nhật ghi S45C, bản vẽ châu Âu và Việt Nam ghi C45, còn thép tấm, thép hình…
Đọc bài · 9 phút 0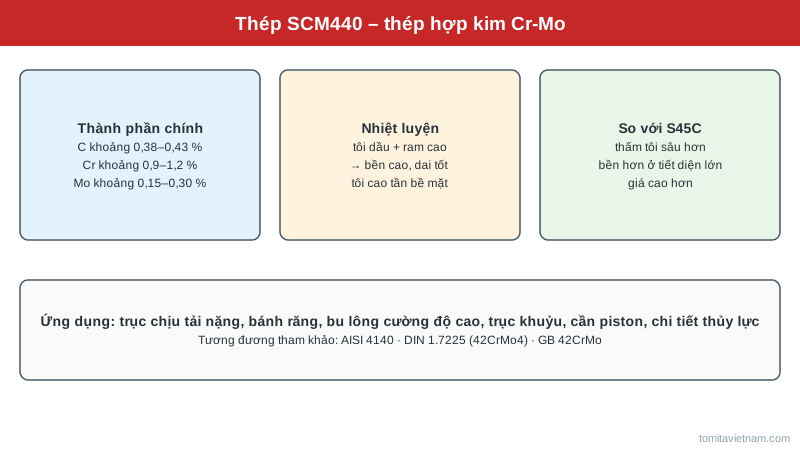
Thép SCM440 là gì: thép hợp kim crom – molipden, độ cứng, nhiệt luyện và tương đương 4140
Khi trục, bánh răng hay bu lông cần chịu tải lớn hơn khả năng của thép carbon S45C, kỹ sư Nhật thường chọn thép SCM440 – thép hợp kim crom – molipden theo JIS G 4053.…
Đọc bài · 9 phút 0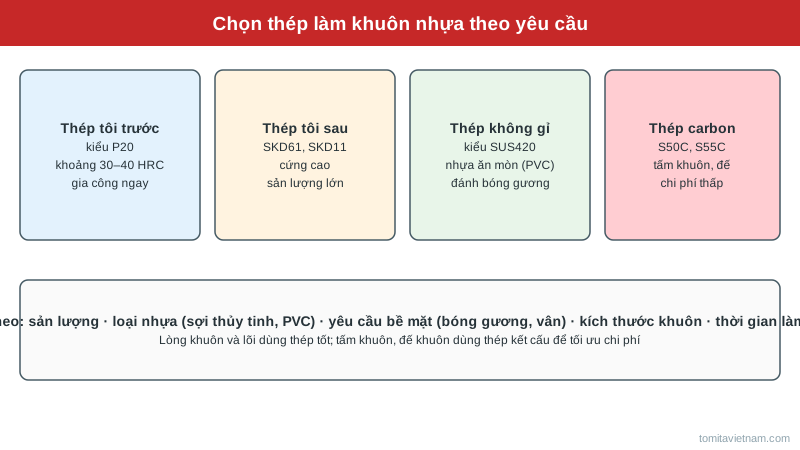
Thép làm khuôn nhựa: P20, thép tôi trước, SKD61, inox SUS420 – chọn thế nào cho đúng
Chọn thép làm khuôn nhựa ảnh hưởng trực tiếp tới giá khuôn, thời gian làm khuôn, chất lượng bề mặt sản phẩm và tuổi thọ khuôn. Một khuôn vỏ thiết bị điện vài chục nghìn…
Đọc bài · 9 phút 0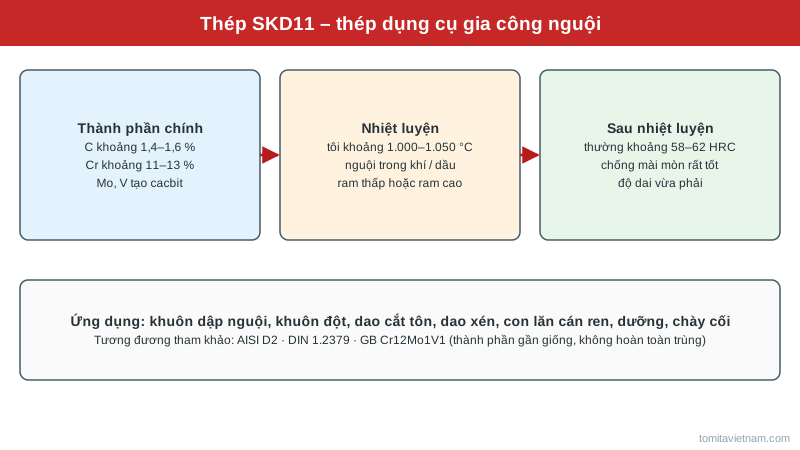
Thép SKD11 là gì: thành phần, độ cứng, nhiệt luyện, thép tương đương và ứng dụng làm khuôn dập
Thép SKD11 là mác thép dụng cụ gia công nguội theo tiêu chuẩn Nhật JIS G 4404, được dùng rất phổ biến ở Việt Nam để làm khuôn dập nguội, chày cối, dao cắt tôn, dao xén.…
Đọc bài · 8 phút 0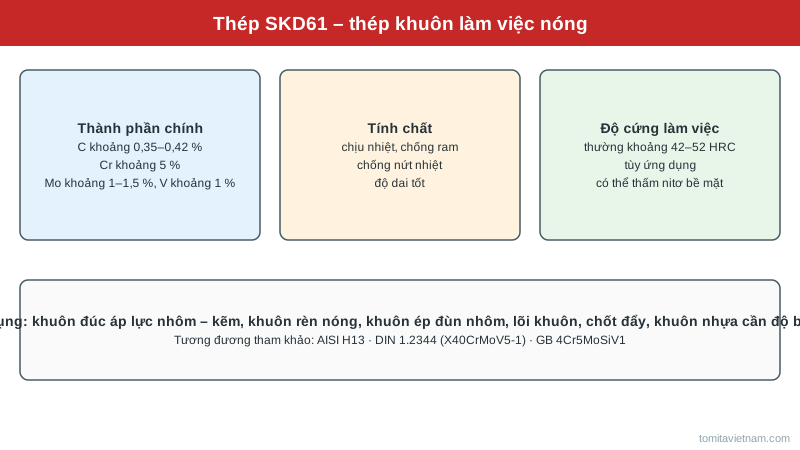
Thép SKD61: thép khuôn làm việc nóng, thành phần, độ cứng, nhiệt luyện và tương đương H13
Thép SKD61 là mác thép khuôn làm việc nóng phổ biến nhất theo tiêu chuẩn Nhật JIS G 4404, dùng cho khuôn đúc áp lực nhôm, khuôn rèn nóng, khuôn ép đùn nhôm và nhiều chi…
Đọc bài · 9 phút 0Kiến thức chuyên sâu về Bảng tra bu lông và lực siết, dung sai lắp ghép, ren, ký hiệu hàn, đọc bản vẽ Nhật, then và vòng chặn
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
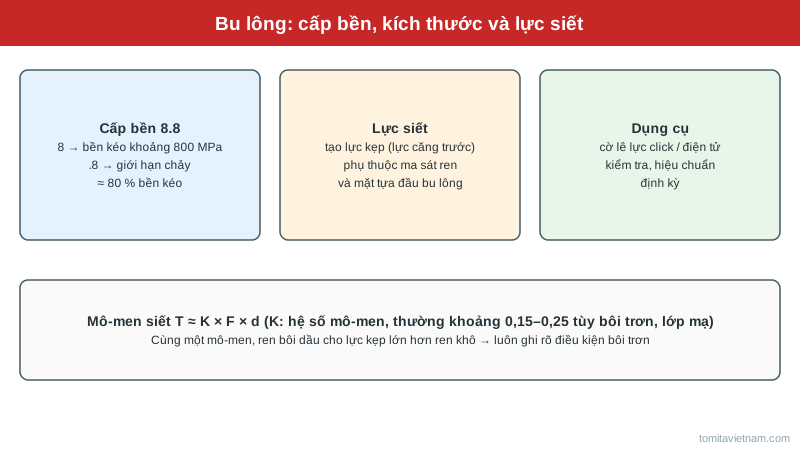
Bảng tra bu lông: cấp bền 8.8, 10.9, 12.9, kích thước đầu, cờ lê và lực siết tham khảo
Bảng tra bu lông là tài liệu được thợ cơ khí, kỹ sư bảo trì tra hằng ngày: bu lông M12 dùng cờ lê bao nhiêu, cấp bền 8.8 nghĩa là gì, siết bao nhiêu N·m là đủ. Bài viết…
Đọc bài · 8 phút 0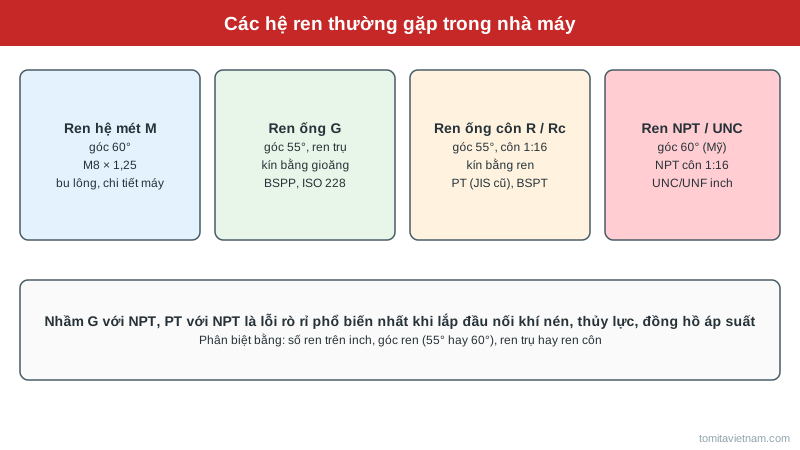
Bảng tra ren hệ mét, ren ống G, PT (R/Rc), NPT và UNC: cách phân biệt và chọn đúng
Bảng tra ren cần thiết mỗi khi thay đầu nối khí nén, lắp đồng hồ áp suất, đặt hàng van hay gia công lỗ ren. Máy Nhật dùng ren hệ mét và ren ống PT/G, máy Mỹ dùng NPT và…
Đọc bài · 8 phút 0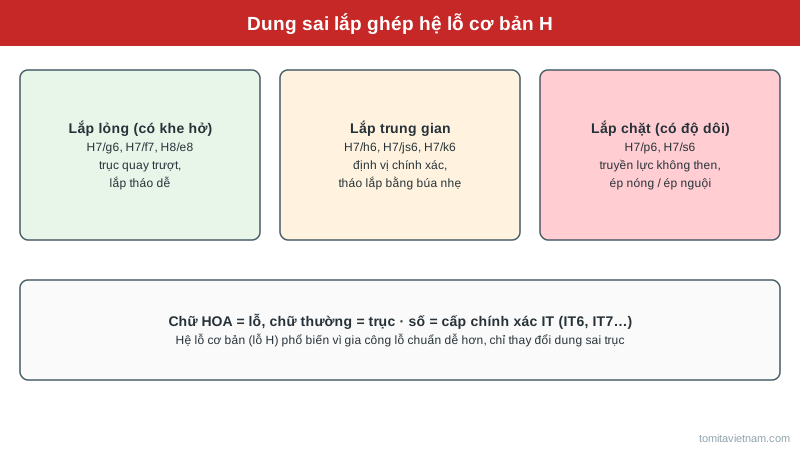
Dung sai lắp ghép H7/g6, H7/h6, H7/k6, H7/p6: bảng tra trục và lỗ, cách chọn kiểu lắp
Dung sai lắp ghép là phần quan trọng nhất trên bản vẽ chi tiết trục – lỗ: ghi H7/g6 hay H7/k6 quyết định trục quay trơn, định vị chính xác hay ép chặt không tháo được.…
Đọc bài · 8 phút 0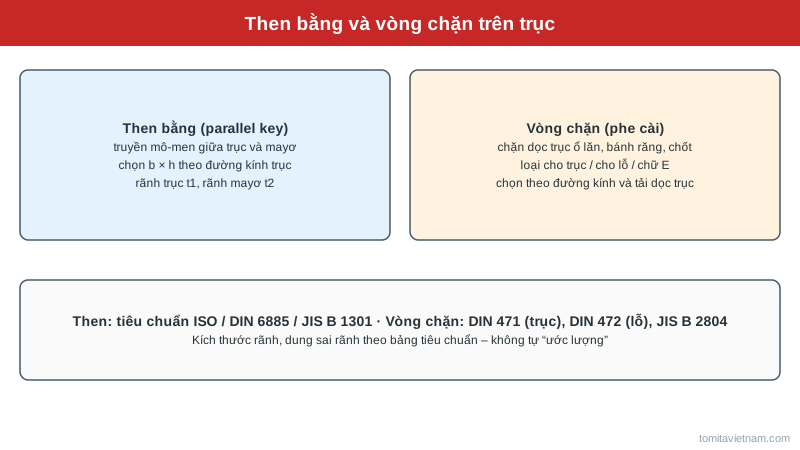
Bảng tra then bằng theo đường kính trục và cách chọn vòng chặn (phe cài) cho trục, lỗ
Then bằng và vòng chặn (phe cài) là hai chi tiết tiêu chuẩn có mặt trên hầu hết trục truyền động: then truyền mô-men xoắn giữa trục và bánh răng, puly; vòng chặn giữ ổ…
Đọc bài · 8 phút 0
Dung sai chung ISO 2768 (JIS B 0405) và ký hiệu dung sai hình học GD&T: bảng tra và cách đọc
Dung sai chung là quy định áp dụng cho mọi kích thước không ghi dung sai trên bản vẽ – thường ghi gọn một dòng “ISO 2768-m” hoặc “JIS B 0405 中級” trong khung tên. Kết…
Đọc bài · 8 phút 0
Đọc bản vẽ kỹ thuật Nhật Bản (JIS): phép chiếu góc thứ ba, khung tên và thuật ngữ gia công tiếng Nhật
Nhiều xưởng cơ khí Việt Nam nhận gia công chi tiết, phụ tùng theo bản vẽ của khách hàng Nhật. Biết đọc bản vẽ kỹ thuật Nhật Bản đúng ngay từ đầu giúp tránh gia công sai…
Đọc bài · 8 phút 0
Ký hiệu hàn trên bản vẽ theo ISO 2553, AWS và JIS: cách đọc mũi tên, đường chuẩn, kích thước mối hàn
Ký hiệu hàn trên bản vẽ cho thợ hàn biết hàn ở đâu, kiểu mối hàn gì, kích thước bao nhiêu, hàn một phía hay hai phía. Đọc nhầm phía mũi tên giữa hệ ISO và hệ Mỹ – Nhật…
Đọc bài · 8 phút 0