
OSG Việt Nam
1 lượt xem
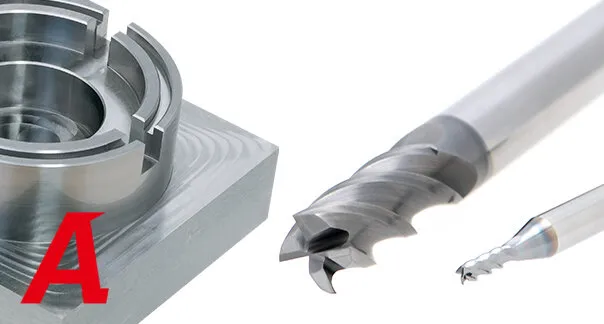
Vietnam Tomita cung cấp sản phẩm OSG chính hãng cho các nhà máy tại Việt Nam, gồm mũi taro, mũi khoan, dao phay ngón, bàn cán ren; mũi taro đa năng hiệu suất cao osg a-tap (a-sft, a-pot) – taro lỗ tịt và lỗ thông; mũi taro đa năng hiệu suất cao osg a-tap (a-sft, a-pot) – taro lỗ tịt và lỗ thông.

Hàng đặt qua hệ thống Tomita, đủ chứng từ xuất xứ và chất lượng. Gửi mã hàng OSG hoặc ảnh tem nhãn để nhận báo giá và thời gian giao, kể cả các mã chưa đăng trên web.
Nhóm sản phẩm OSG
Sản phẩm tiêu biểu OSG
Lọc theo thông số (34 sản phẩm)
Không có sản phẩm khớp – kỹ sư Tomita tra thêm catalog hãng, gửi yêu cầu →
24 dòng được xem nhiều nhất trong 34 dòng sản phẩm có trang giới thiệu – xem danh sách đầy đủ ↓
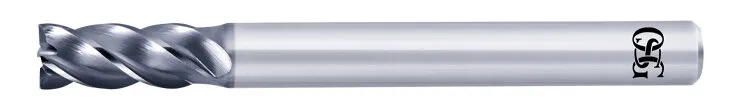
Dao phay ngón carbide chống rung lưỡi gia cường AE-VMSX
AE-VMSX là dao phay ngón carbide ngắn chống rung có lưỡi cắt gia cường, dùng được cho thép cứng đến 50 HRC. Theo hãng, lưỡi cắt chắc giúp hạn chế mẻ và kéo dài tuổi thọ dao.
Dao phay ngón carbide chống rung carbon thấp AE-VMS Gtag
AE-VMS Gtag là dao phay ngón carbide chống rung loại ngắn, phiên bản carbon thấp của dòng AE-VMS. Theo hãng, dụng cụ được chế tạo bằng phương pháp mới giúp giảm điện năng tiêu thụ và phát thải CO₂ khi sản xuất.
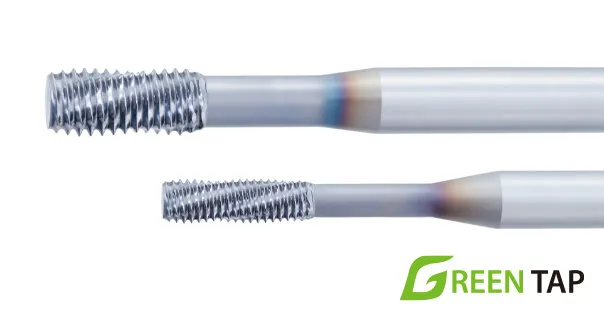
Taro cán ren GRT – taro ép ren phát thải carbon thấp (Green Tap)
GRT là dòng taro ép ren (không tạo phoi) của OSG, được sản xuất bằng quy trình mới giúp giảm lượng điện tiêu thụ khi chế tạo dụng cụ. Theo hãng, lượng phát thải CO₂ trong sản xuất thấp hơn 35% so với sản phẩm thông thường.
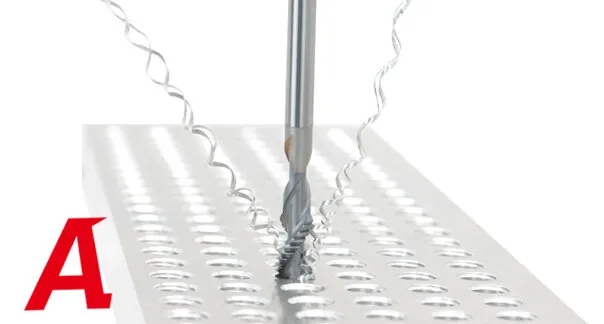
Mũi taro xoắn A-SFT-AL chuyên cho hợp kim nhôm – chống quấn phoi khi taro chi tiết đúc ADC12
A-SFT-AL là mũi taro rãnh xoắn mới của OSG (ra mắt tháng 7/2026) thiết kế riêng cho hợp kim nhôm dẻo, dễ dính như A5052, A6061, A7075 và nhôm đúc ADC12. Biên dạng rãnh thoát phoi tối ưu cho nhôm cùng chiều dài chuôi được tính toán lại giúp phoi không quấn quanh mũi taro, nhờ đó máy chạy liên tục mà không phải dừng để gỡ phoi.
Dao phay cầu Q carbide HY-QCC – vát mép và tẩy bavia đa hướng bằng một dao nhờ lưỡi cắt 282°
HY-QCC là dao phay cầu carbide chuyên vát mép của OSG ra mắt tháng 7/2026: phần cầu có lưỡi cắt trải 282° và góc xoắn 40°, cho phép một dao vát mép miệng lỗ, cạnh bên và cả vát mép mặt sau (back chamfer) mà không cần đổi dụng cụ. Thiết kế nhiều me cắt cho hiệu suất cao hơn dao vát mép mảnh ghép 2 me.
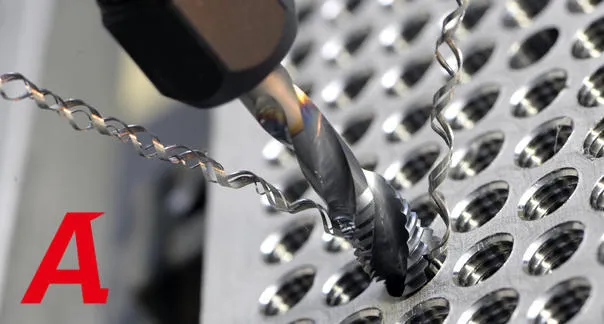
Mũi taro đa năng hiệu suất cao OSG A-TAP (A-SFT, A-POT) – taro lỗ tịt và lỗ thông
A-TAP là dòng mũi taro đa năng hiệu suất cao thuộc A Brand của OSG, một loại taro dùng cho rất nhiều vật liệu và điều kiện gia công để đơn giản hóa quản lý dụng cụ. Gồm A-SFT (rãnh xoắn, lỗ tịt) M1.4–M24, cỡ lớn M27–M56; A-POT (mũi xoắn đầu, lỗ thông) M1.4–M24; bản chuôi dài A-LT và bản taro ren ống.
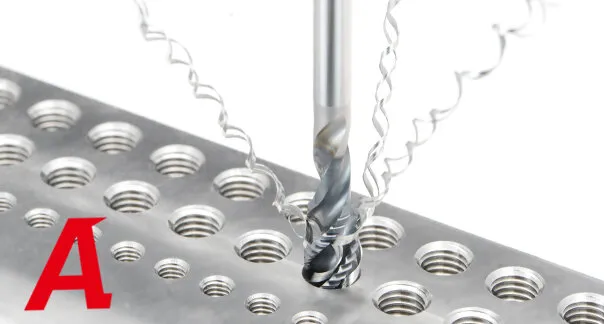
Mũi taro rãnh xoắn chuyên inox OSG A-SFT-SUS – chống quấn phoi khi taro thép không gỉ
Taro rãnh xoắn chuyên cho thép không gỉ thuộc A Brand, giải quyết tình trạng phoi inox quấn vào taro. Hình dạng rãnh tối ưu cho inox, chiều dài chuôi tối ưu hạn chế phoi quấn, phủ VI chuyên dụng; dải cỡ M3–M12.
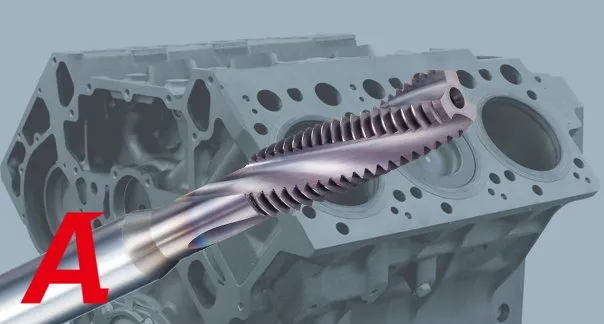
Mũi taro hợp kim (carbide) OSG A-CSF / A-CHT – taro tốc độ cao cho gang và nhôm đúc
Taro carbide thuộc dòng Carbide A-Tap, cho phép taro tốc độ cao trên gang và nhôm đúc. Bản lỗ dầu mở rộng tăng lưu lượng dung dịch tưới nguội lên 1,3 lần, độ cứng vững cao chống gãy; có kiểu rãnh xoắn (A-CSF) và rãnh thẳng (A-CHT) cỡ M6–M12.
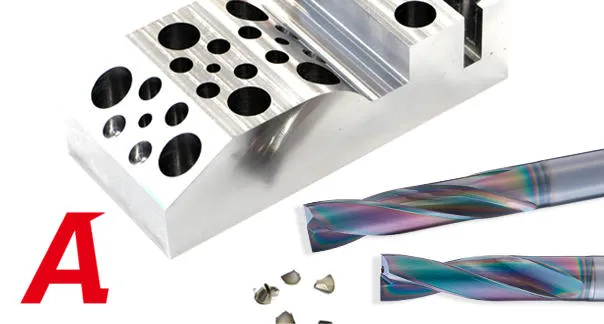
Mũi khoan đáy phẳng hợp kim OSG ADF – khoan lỗ đáy phẳng, mặt nghiêng, mặt cong, khoét bậc
Mũi khoan carbide đáy phẳng không chỉ khoan lỗ đáy phẳng mà còn khoan được trên mặt nghiêng, mặt cong, khoét bậc, nửa lỗ và tấm mỏng. Phủ EgiAs, rãnh xoắn 20° cứng vững; ADF-2D từ φ0.2 đến φ20, có bản lỗ dầu ADFO-3D và bản rãnh ngắn cho máy tiện tự động.
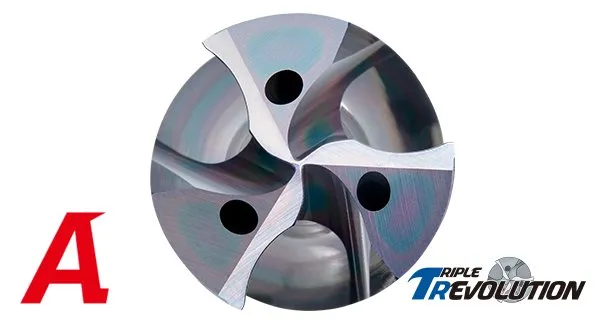
Mũi khoan hợp kim 3 lưỡi có lỗ dầu OSG ADO-TRS – khoan nhanh, phoi gãy gọn
Mũi khoan carbide 3 lưỡi có lỗ dầu với hình dạng gash R độc đáo, lực cắt thấp tương đương mũi 2 lưỡi mà vẫn bẻ phoi gọn. Khoang phoi rộng, phủ EgiAs bền; ADO-TRS-3D và ADO-TRS-5D đường kính φ3–φ20.
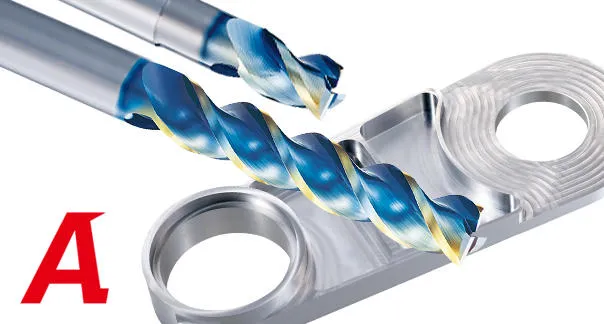
Dao phay ngón hợp kim phủ DLC cho nhôm – đồng OSG AE-TS-N / AE-TL-N
Dao phay ngón carbide phủ DLC-SUPER HARD chuyên cho vật liệu phi sắt như nhôm, đồng và nhựa, cho bề mặt đẹp và hạn chế ba via. Có bản ngắn AE-TS-N (vuông φ1–φ25, mũi R, góc sắc) và bản dài AE-TL-N (3D, 5D, có bản bẻ phoi).
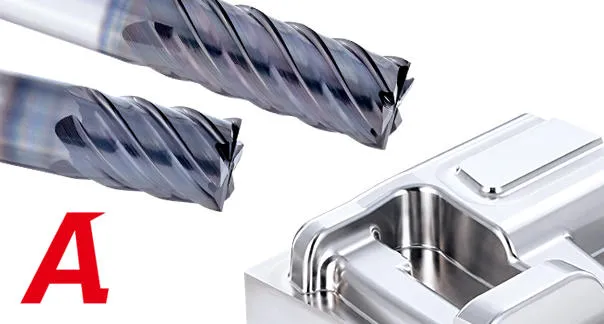
Dao phay ngón nhiều lưỡi cho thép cứng trên 60HRC OSG AE-MS-H / AE-MSS-H
Dao phay ngón carbide nhiều lưỡi kiểu vuông và mũi R, phay ổn định – hiệu quả thép độ cứng cao trên 60HRC. Phủ DUROREY chịu nhiệt và dai, bước răng không đều chống rung; AE-MS-H vuông φ1–φ20, mũi R φ3×R0.2–φ12×R3; bản ngắn AE-MSS-H φ3–φ12.
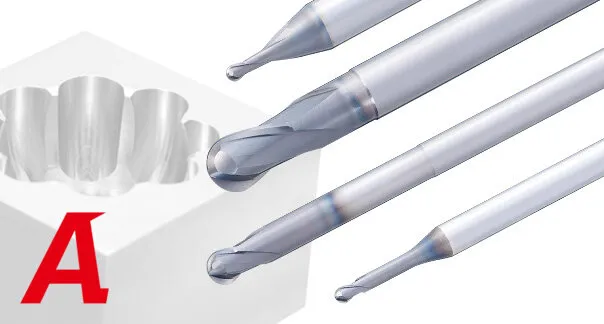
Dao phay cầu hợp kim 2 lưỡi gia công tinh thép cứng OSG AE-BD-H / AE-LNBD-H
Dao phay cầu carbide 2 lưỡi độ chính xác cao để gia công tinh thép độ cứng cao, chú trọng độ chính xác bề mặt. Phủ DUROREY, lõi tâm dày, sai số bán kính cầu ±0,005 mm, chuôi dung sai h4; AE-BD-H R0.5–R6, bản cổ dài AE-LNBD-H R0.05–R3.
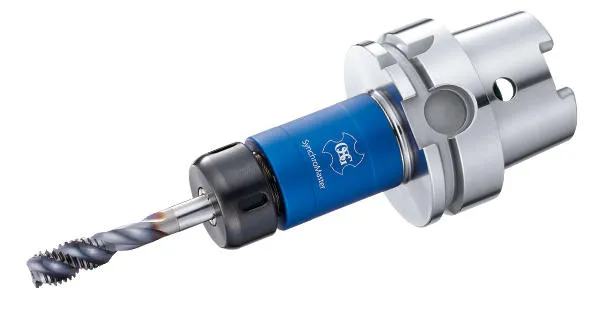
Đầu kẹp ta-rô SynchroMaster cho máy có ăn dao đồng bộ – độ bù trục cực nhỏ, M1–M20 / PT1/16–PT3/8, chuôi BT, HSK, đa giác, máy tiện tự động
SynchroMaster là đầu kẹp ta-rô (tap holder) của OSG (Nhật Bản) dành cho máy có chức năng ta-rô đồng bộ (synchronous tapping). Cơ cấu “bù trục cực nhỏ” (極微小フロート) giảm tải dọc trục lên ta-rô, giúp ta-rô ổn định và khai thác tối đa ta-rô A-TAP. SynchroMaster nằm trong mục sản phẩm mới OSG giới thiệu tại JIMTOF2026.
Mũi khoan carbide có dầu xuyên tâm hiệu suất cao ADOX (đến 30xD)
ADOX là mũi khoan carbide có lỗ dầu mới, dùng lớp phủ nano EgiAs và lưỡi cắt dạng sóng, có cỡ tới 30xD. Theo hãng, lỗ dầu mới tăng lượng dung dịch tại lưỡi cắt, giảm nhiệt và công suất máy.
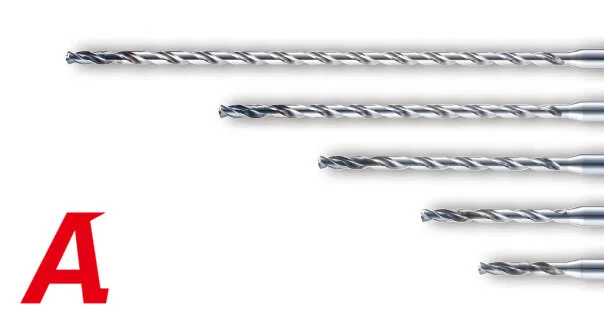
Mũi khoan carbide đường kính nhỏ AD-MICRO / ADO-MICRO
Dòng mũi khoan carbide đường kính nhỏ φ0.5–3 mm có rãnh thoát phoi tối ưu, giúp khoan ổn định không gián đoạn. Theo hãng, khoan sâu không cần khoan bước đạt hiệu suất khoảng 9 lần so với khoan bước.
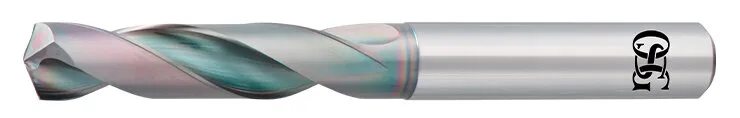
Mũi khoan carbide carbon thấp AD-2D Gtag
AD-2D Gtag là mũi khoan carbide có dầu xuyên tâm thuộc dòng Gtag, được chế tạo bằng phương pháp mới để giảm điện năng tiêu thụ khi sản xuất. Hãng cho biết sản phẩm góp phần giảm dấu chân carbon (CFP).
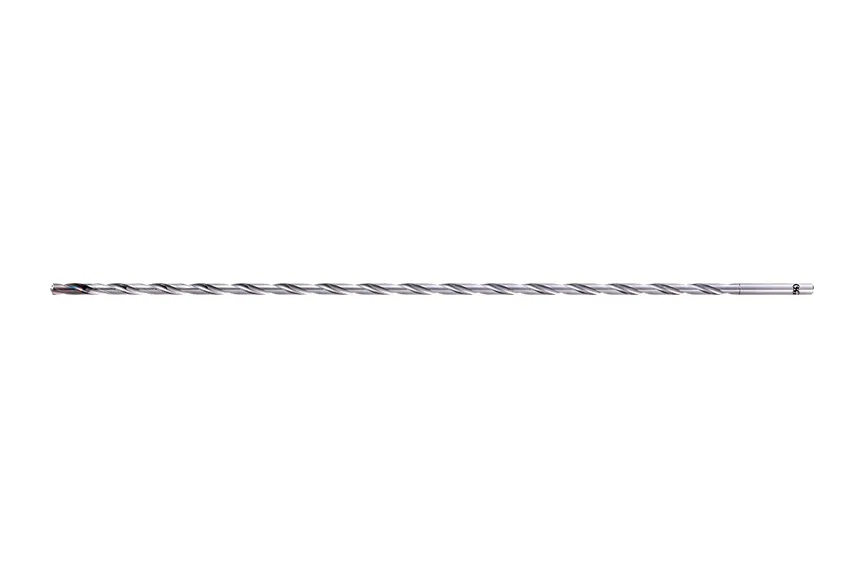
Mũi khoan ADO-50D (công nghệ MEGA COOLER)
Mũi khoan carbide dùng áp suất dung dịch làm mát thấp, tuổi thọ dụng cụ được nâng lên khoảng 4 lần theo công bố của OSG.
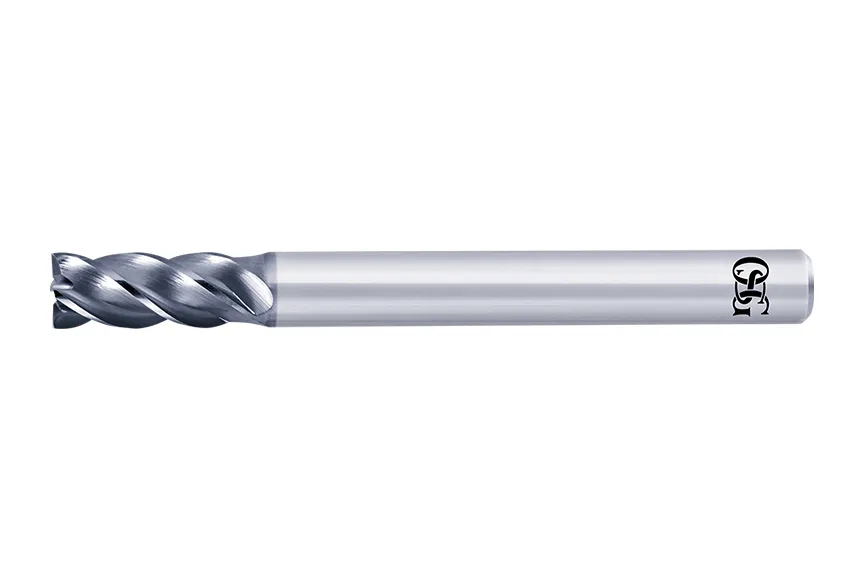
Dao phay ngón AE-VMS
Dao phay ngón carbide cho phép gia công khô, phù hợp các nhu cầu gia công thân thiện môi trường.
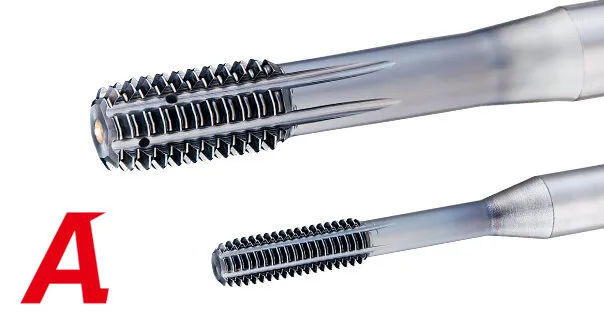
Taro ép ren đa năng hiệu suất cao A-XPF
A-XPF là taro ép ren không tạo phoi, dùng lớp phủ VI chuyên dụng và hình học vát mép đặc biệt để giảm lực đẩy. Theo hãng, tương thích gia công bằng sương dầu để giảm lượng dầu thải.
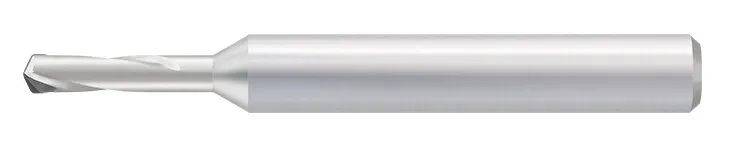
Mũi khoan PCD-MXD (ø2,5–3,5, 11 cỡ mới) và dao phay ren PCD-MTM (M3×0,5 / M4×0,7) cho vật liệu cứng giòn: khoan 400 lỗ hợp kim cứng không hỏng, phay ren zirconia nhanh 5 lần
Ngày 20/08/2026 OSG (Toyokawa, Aichi, Nhật Bản) bán ra 13 mã dụng cụ PCD mới cho vật liệu cứng giòn: mũi khoan PCD-MXD mở rộng dải ø2,5–ø3,5 mm (11 cỡ, nâng tổng dòng lên 26 cỡ từ ø0,4) và dao phay ren PCD-MTM hai cỡ ø2,4×7,3 P0,5 INT (M3×0,5) và ø3,1×9,7 P0,7 INT (M4×0,7) với kiểu răng thô chia tải. Vật liệu mục tiêu: hợp kim cứng (carbide), gốm zirconia – alumina – SiC – Si3N4 và thủy tinh thạch anh, thay cho cắt dây, xung điện và mài. PCD-MXD từ ø2,5 dùng mũi PCD hàn với lưỡi xoắn, có mài thinning cho lỗ chính xác và góc kép giảm mẻ miệng lỗ; PCD-MTM nhiều lưỡi, tải thấp cho độ chính xác ren ổn định, lập trình bằng phần mềm ThreadPro.
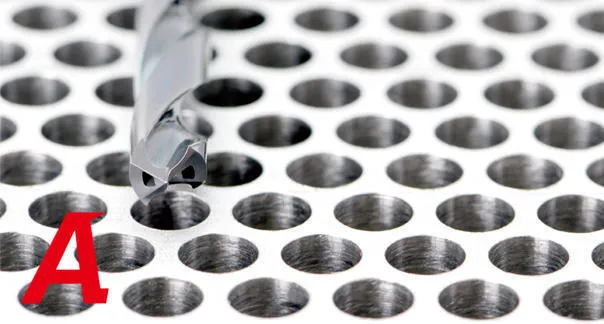
Mũi khoan hợp kim có lỗ dầu chuyên inox – titan OSG ADO-SUS (3D / 5D / 8D)
Mũi khoan carbide có lỗ dầu dành cho vật liệu khó gia công như inox và hợp kim titan. Lưỡi sắc giảm biến cứng, rãnh mới cho phoi gọn, cạnh viền đặc biệt giảm ma sát – nhiệt, lỗ dầu MEGA COOLER và phủ WXL; ADO-SUS-3D/5D φ2–φ20, 8D φ2–φ12.
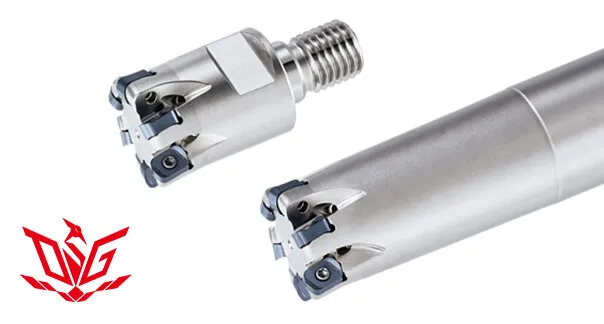
Dao phay bán kính tiến dao nhanh hai mặt PHCW (Phoenix) – ø16–ø40 mm, mảnh 4 góc hai mặt FNEU06, bán kính giả R2, sâu cắt 1 mm, cho khuôn và thép tôi trước
PHCW là dao phay bán kính tiến dao nhanh dùng mảnh hai mặt của OSG (Nhật Bản), catalogue phát hành 7/2026 và được OSG giới thiệu trong nhóm sản phẩm mới tại JIMTOF2026. Dao có thân nhiều răng, mảnh dày với bán kính giả lớn (R2) để chống mẻ, kết hợp mặt trước góc lớn để giảm lực cắt; mỗi mảnh có 4 góc cắt (hai mặt). Có hai loại: chuôi thẳng ø16–ø32 mm và đầu ren lắp chuôi ø16–ø40 mm, có lỗ dẫn dung dịch, dùng cho phay thô khuôn, cắt gián đoạn và dao nhô dài.
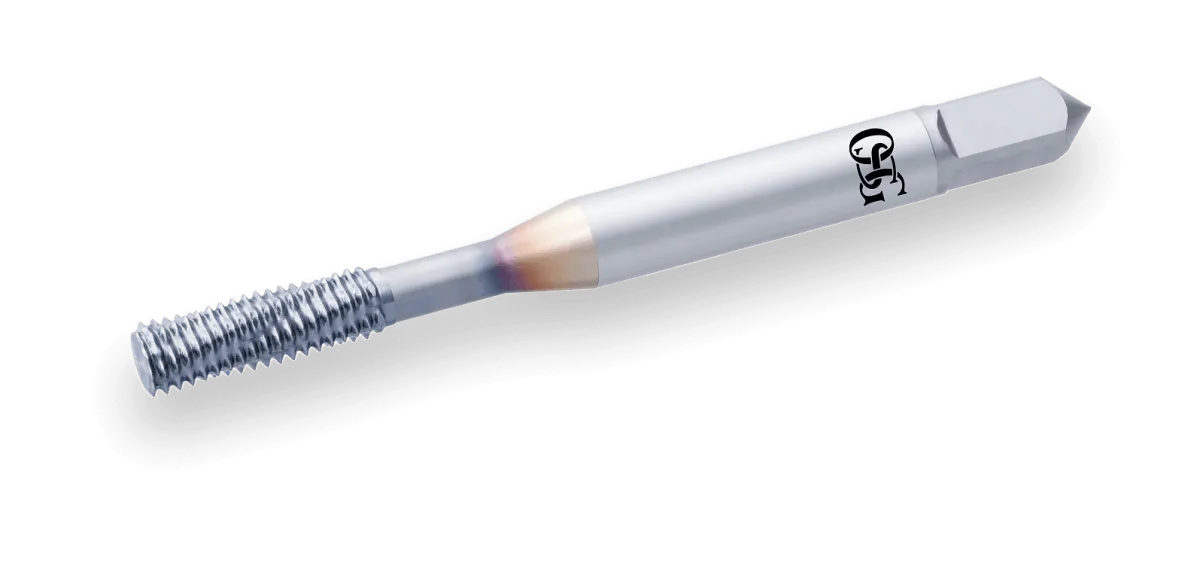
Ta-rô cán ren ZERO-GT (ren sát đáy lỗ, đầu vát siêu ngắn) và ZERO-BT (bền, ít gãy mẻ, phát thải CO₂ thấp) – dòng ZERO Series
ZERO Series là dòng ta-rô cán ren (ta-rô tạo ren bằng biến dạng, không tạo phoi) mới của OSG (Nhật Bản), ra mắt ngày 26/10/2026 và trưng bày lần đầu tại JIMTOF2026. Gồm hai sản phẩm: ZERO-GT – ta-rô vát micro có phần ăn đầu ngắn nhất từ trước tới nay của OSG, cho phép làm ren sát đáy lỗ tịt; và ZERO-BT – ta-rô cán ren bền, ít gãy mẻ, theo hướng phát thải carbon thấp.
Tất cả 34 dòng sản phẩm OSG (A–Z theo mã)
- A-CSF / A-CHT Mũi taro hợp kim (carbide) OSG A-CSF / A-CHT – taro tốc độ cao cho…
- A-SFT-AL (M2–M12, bước 2,5P / 1,5P) Mũi taro xoắn A-SFT-AL chuyên cho hợp kim nhôm – chống quấn phoi khi…
- A-SFT-H42 (M3×0,5 – M12×1,25) / A-SFT-DH (M3×0,5 – M12×1,75) / A-OIL-SFT (M6×1 – M20×1,5) Dòng taro xoắn OSG mới: A-SFT-H42 cho thép độ cứng trung bình ~40…
- A-SFT-HMC Taro xoắn A-SFT-HMC của OSG cho máy gia công ngang – bẻ phoi vụn, ít…
- A-SFT-SUS Mũi taro rãnh xoắn chuyên inox OSG A-SFT-SUS – chống quấn phoi khi…
- A-TAP (A-SFT / A-POT / A-LT) Mũi taro đa năng hiệu suất cao OSG A-TAP (A-SFT, A-POT) – taro lỗ…
- A-XPF Taro ép ren đa năng hiệu suất cao A-XPF
- A BRAND ADOX Mũi khoan carbide có dầu xuyên tâm hiệu suất cao ADOX (đến 30xD)
- AD-2D Gtag (AD-ADO series) Mũi khoan carbide carbon thấp AD-2D Gtag
- AD-LDS / AD-LS-LDS Mũi khoan định tâm – vát mép carbide OSG AD-LDS – mũi khoan mồi phủ…
- AD-MICRO, ADO-MICRO Mũi khoan carbide đường kính nhỏ AD-MICRO / ADO-MICRO
- ADF (ADF-2D / ADFLS-2D / ADFO-3D / ADF-NC) Mũi khoan đáy phẳng hợp kim OSG ADF – khoan lỗ đáy phẳng, mặt…
- ADO-50D Mũi khoan ADO-50D (công nghệ MEGA COOLER)
- ADO-SUS Mũi khoan hợp kim có lỗ dầu chuyên inox – titan OSG ADO-SUS (3D / 5D…
- ADO-TRS Mũi khoan hợp kim 3 lưỡi có lỗ dầu OSG ADO-TRS – khoan nhanh, phoi…
- AE-BD-H / AE-LNBD-H Dao phay cầu hợp kim 2 lưỡi gia công tinh thép cứng OSG AE-BD-H /…
- AE-LDS Dao phay vát mép đa năng AE-LDS của OSG – một dao thay nhiều dao, từ…
- AE-MS-H / AE-MSS-H Dao phay ngón nhiều lưỡi cho thép cứng trên 60HRC OSG AE-MS-H /…
- AE-TS-N / AE-TL-N Dao phay ngón hợp kim phủ DLC cho nhôm – đồng OSG AE-TS-N / AE-TL-N
- AE-VML Dao phay ngón hợp kim chống rung AE-VML dạng dài của OSG – thêm cỡ…
- AE-VMS Dao phay ngón AE-VMS
- AE-VMS Gtag Dao phay ngón carbide chống rung carbon thấp AE-VMS Gtag
- AE-VMSX Dao phay ngón carbide chống rung lưỡi gia cường AE-VMSX
- AE-VMSX (φ3–φ12, bo góc φ3×R0,2 – φ12×R3, cổ dài tới φ12×R2×60) Dao phay ngón hợp kim chống rung AE-VMSX loại ngắn cạnh cắt gia…
- AE-VTS-N (Square / Radius / Pin-kado) Dao phay ngón nhôm OSG AE-VTS-N – dao phay carbide 3 lưỡi phủ…
- AT-1 (One Revolution Thread Mill) Dao phay ren OSG AT-1 – dao phay ren carbide 1 vòng quay, phủ EgiAs…
- EYE-TC (EYE-TC-HEAD 3PT / EYE-TC-M / EYE-TC-DISPLAY) Thiết bị đo đường kính trung bình ren trong EYE-TC – hiển thị số, đo…
- GRT (Green Tap) Taro cán ren GRT – taro ép ren phát thải carbon thấp (Green Tap)
- HY-QCC (R0,4–R4,9, 12 cỡ) Dao phay cầu Q carbide HY-QCC – vát mép và tẩy bavia đa hướng bằng…
- PCD-MXD (ø2,5–ø3,5, 11 cỡ mới) / PCD-MTM (ø2,4×7,3 P0,5 INT, ø3,1×9,7 P0,7 INT) Mũi khoan PCD-MXD (ø2,5–3,5, 11 cỡ mới) và dao phay ren PCD-MTM…
- PHCW SS (chuôi thẳng) / PHCW SF (đầu ren) – mảnh FNEU06T318SR-GM/GL Dao phay bán kính tiến dao nhanh hai mặt PHCW (Phoenix) – ø16–ø40…
- SynchroMaster (シンクロマスター) – collet ER8GH/GHC, ER16GH/GHC, ER32GH/GHC Đầu kẹp ta-rô SynchroMaster cho máy có ăn dao đồng bộ – độ bù trục…
- XPF – S-XPF / OIL-S-XPF / LT-S-XPF Mũi taro ép OSG XPF (X Performer) – taro nong ren không phoi phủ V…
- ZERO-GT / ZERO-BT (ZERO Series) Ta-rô cán ren ZERO-GT (ren sát đáy lỗ, đầu vát siêu ngắn) và ZERO-BT…
Hãng khác cùng danh mục
Kiến thức chuyên sâu về Dao phay, mũi taro, dụng cụ cắt
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
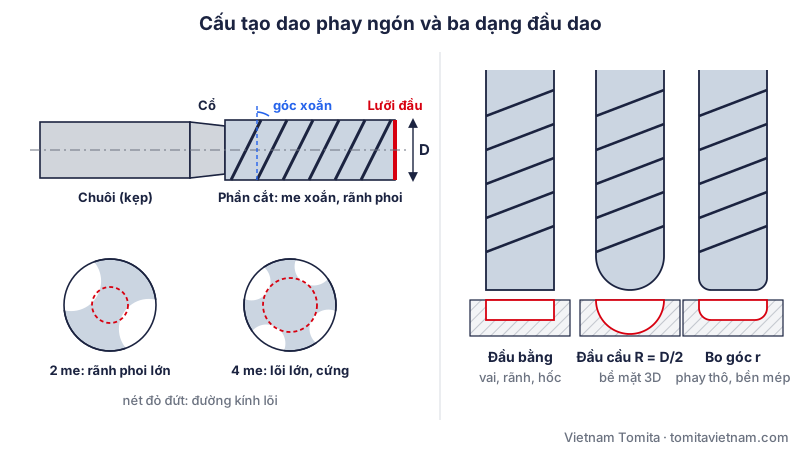
Dao phay ngón: chọn số me, góc xoắn, lớp phủ và tính thông số cắt đúng
Dao phay ngón (end mill) là dao phay trụ có lưỡi cắt cả ở mặt bên và mặt đầu, dùng để phay vai, rãnh, hốc, biên dạng và bề mặt 3D trên máy phay, trung tâm gia công.…
Đọc bài · 13 phút 0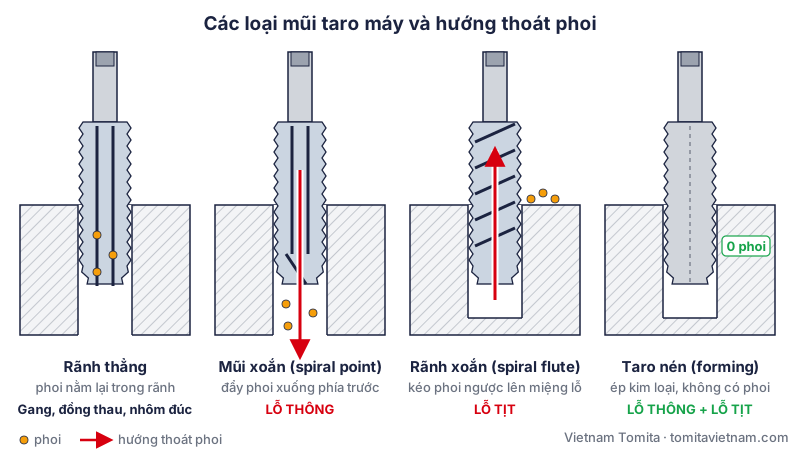
Mũi taro: các loại, cách chọn, lỗ khoan mồi và cách xử lý gãy taro
Mũi taro là dụng cụ cắt (hoặc ép) ren trong lỗ đã khoan sẵn. Ba việc quyết định ren đạt hay taro gãy: chọn đúng loại theo lỗ thông hay lỗ tịt, khoan lỗ mồi đúng cỡ…
Đọc bài · 12 phút 0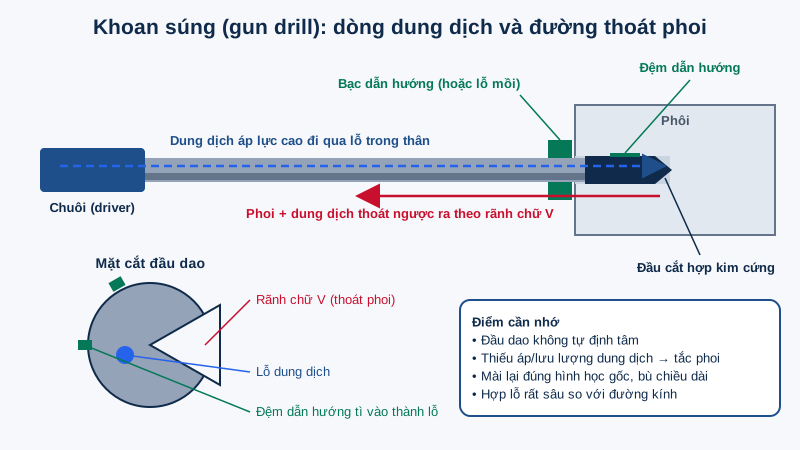
Dao doa, khoan súng, dao kết hợp đặc chủng theo bản vẽ cho gia công động cơ: đặt hàng, mài lại, quản lý tuổi thọ
Dao doa, khoan súng và dao kết hợp đặc chủng theo bản vẽ là nhóm dụng cụ cắt mà dây chuyền gia công động cơ đặt định kỳ nhiều nhất: lỗ dẫn hướng xupap, lỗ dầu trục…
Đọc bài · 12 phút 0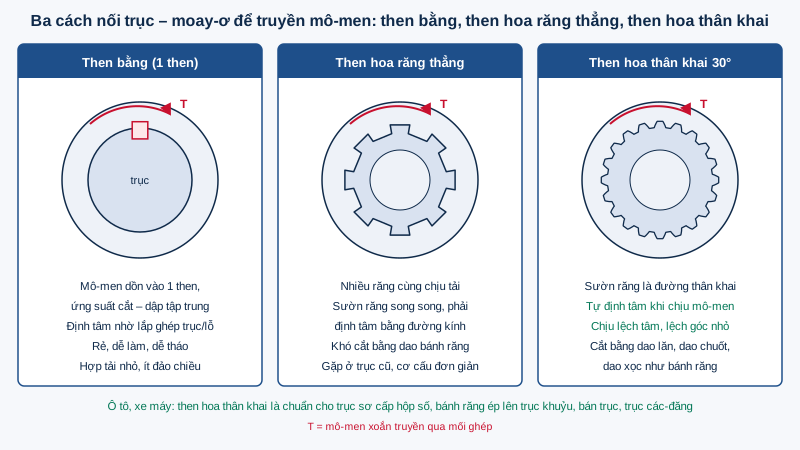
Then hoa thân khai (involute spline) là gì: thông số, tiêu chuẩn và cách đọc ký hiệu trên bản vẽ
Then hoa thân khai (involute spline) là mối ghép trục – moay-ơ nhiều răng, sườn răng là đường thân khai như răng bánh răng, dùng để truyền mô-men xoắn lớn và tự định…
Đọc bài · 13 phút 0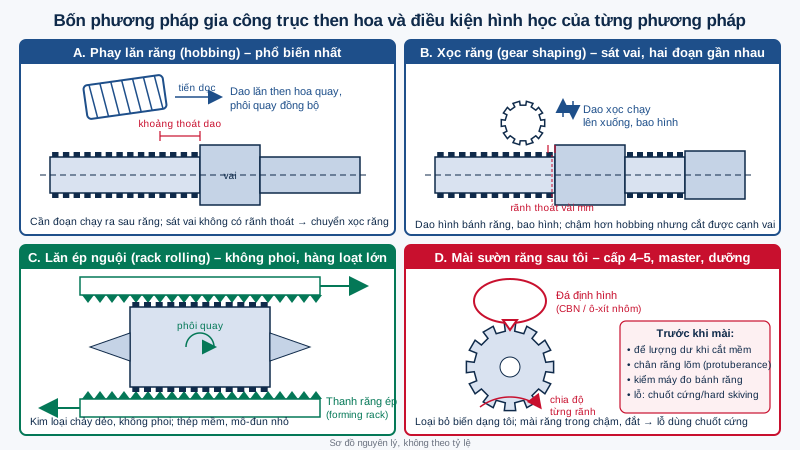
Gia công then hoa thân khai: lăn răng, chuốt, lăn ép, xọc, mài – chọn phương pháp nào cho trục và lỗ then hoa
Gia công then hoa thân khai (involute spline) trên trục và trong lỗ có nhiều con đường: phay lăn răng, lăn ép nguội không phoi, phay định hình, xọc răng, chuốt, cắt dây…
Đọc bài · 13 phút 0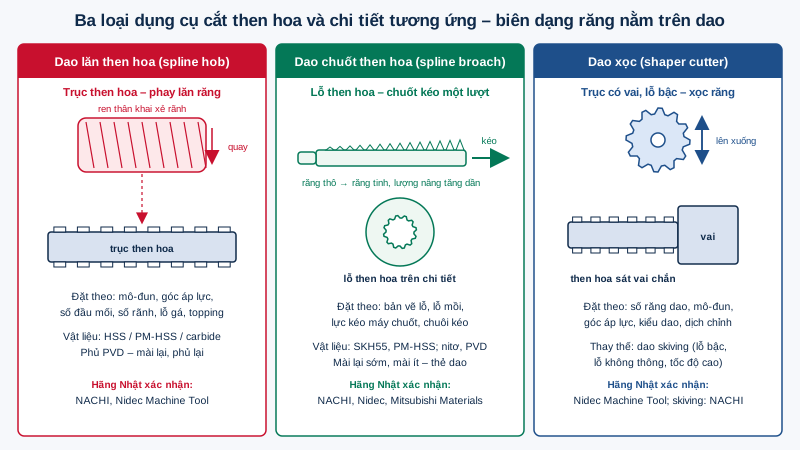
Dụng cụ cắt then hoa Nhật: dao lăn, dao chuốt, dao xọc – cách đặt dao theo bản vẽ then hoa
Dụng cụ cắt then hoa là nơi biên dạng thân khai thật sự được tạo ra: dao lăn (hob) cho trục then hoa, dao chuốt (broach) cho lỗ, dao xọc (shaper cutter) khi có vai…
Đọc bài · 13 phút 0
Dao chuốt rãnh then (keyway broach): cấu tạo, thiết kế, vật liệu và cách đặt dao theo bản vẽ
Dao chuốt rãnh then (keyway broach, tiếng Nhật キー溝ブローチ) là dụng cụ tạo rãnh then trong lỗ bánh răng, puly, moay-ơ chỉ trong một hành trình kéo. Nhìn thì đơn giản – một…
Đọc bài · 11 phút 0
Mũi khoan: cách chọn mũi HSS, HSS-Co, carbide và tốc độ cắt theo vật liệu
Trả lời nhanh: chọn mũi khoan theo vật liệu và độ cứng của phôi, rồi tính số vòng quay bằng công thức n = 1000 · Vc / (π · D), trong đó Vc là tốc độ cắt (m/phút), D là…
Đọc bài · 11 phút 0Kiến thức chuyên sâu về Bảng tra bu lông và lực siết, dung sai lắp ghép, ren, ký hiệu hàn, đọc bản vẽ Nhật, then và vòng chặn
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
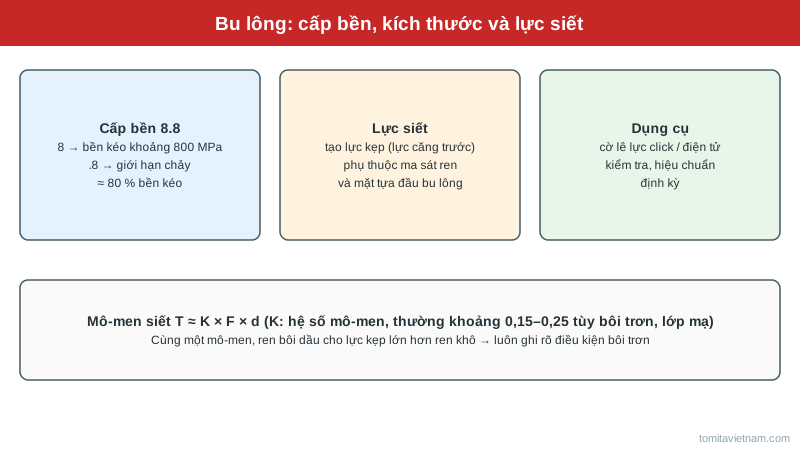
Bảng tra bu lông: cấp bền 8.8, 10.9, 12.9, kích thước đầu, cờ lê và lực siết tham khảo
Bảng tra bu lông là tài liệu được thợ cơ khí, kỹ sư bảo trì tra hằng ngày: bu lông M12 dùng cờ lê bao nhiêu, cấp bền 8.8 nghĩa là gì, siết bao nhiêu N·m là đủ. Bài viết…
Đọc bài · 8 phút 0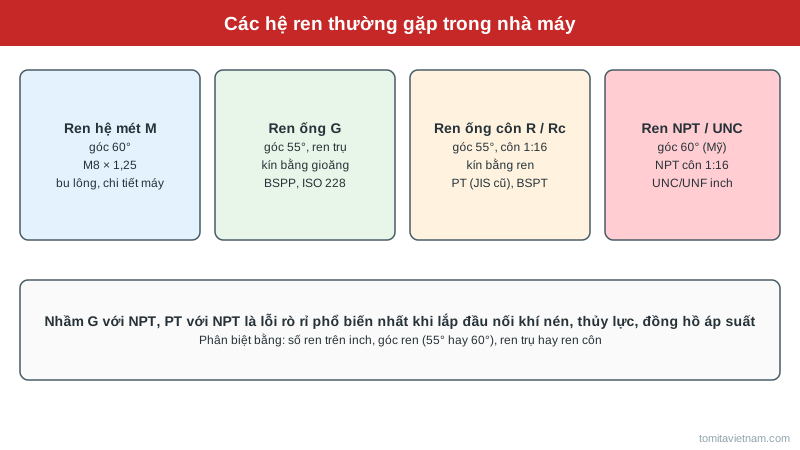
Bảng tra ren hệ mét, ren ống G, PT (R/Rc), NPT và UNC: cách phân biệt và chọn đúng
Bảng tra ren cần thiết mỗi khi thay đầu nối khí nén, lắp đồng hồ áp suất, đặt hàng van hay gia công lỗ ren. Máy Nhật dùng ren hệ mét và ren ống PT/G, máy Mỹ dùng NPT và…
Đọc bài · 8 phút 0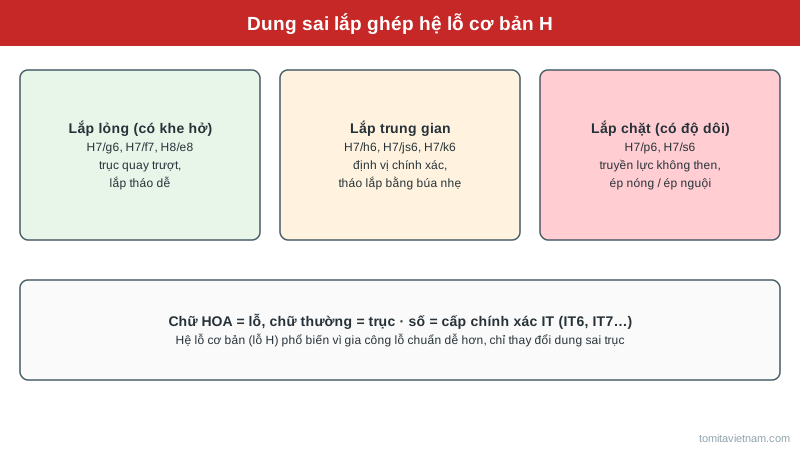
Dung sai lắp ghép H7/g6, H7/h6, H7/k6, H7/p6: bảng tra trục và lỗ, cách chọn kiểu lắp
Dung sai lắp ghép là phần quan trọng nhất trên bản vẽ chi tiết trục – lỗ: ghi H7/g6 hay H7/k6 quyết định trục quay trơn, định vị chính xác hay ép chặt không tháo được.…
Đọc bài · 8 phút 0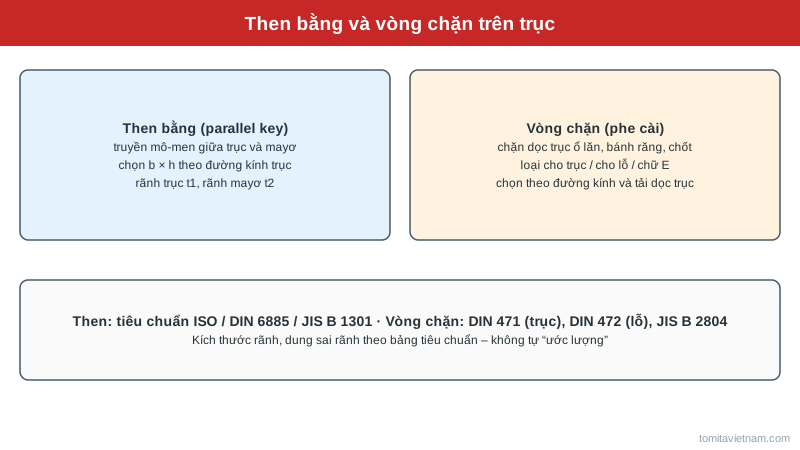
Bảng tra then bằng theo đường kính trục và cách chọn vòng chặn (phe cài) cho trục, lỗ
Then bằng và vòng chặn (phe cài) là hai chi tiết tiêu chuẩn có mặt trên hầu hết trục truyền động: then truyền mô-men xoắn giữa trục và bánh răng, puly; vòng chặn giữ ổ…
Đọc bài · 8 phút 0
Dung sai chung ISO 2768 (JIS B 0405) và ký hiệu dung sai hình học GD&T: bảng tra và cách đọc
Dung sai chung là quy định áp dụng cho mọi kích thước không ghi dung sai trên bản vẽ – thường ghi gọn một dòng “ISO 2768-m” hoặc “JIS B 0405 中級” trong khung tên. Kết…
Đọc bài · 8 phút 0
Đọc bản vẽ kỹ thuật Nhật Bản (JIS): phép chiếu góc thứ ba, khung tên và thuật ngữ gia công tiếng Nhật
Nhiều xưởng cơ khí Việt Nam nhận gia công chi tiết, phụ tùng theo bản vẽ của khách hàng Nhật. Biết đọc bản vẽ kỹ thuật Nhật Bản đúng ngay từ đầu giúp tránh gia công sai…
Đọc bài · 8 phút 0
Ký hiệu hàn trên bản vẽ theo ISO 2553, AWS và JIS: cách đọc mũi tên, đường chuẩn, kích thước mối hàn
Ký hiệu hàn trên bản vẽ cho thợ hàn biết hàn ở đâu, kiểu mối hàn gì, kích thước bao nhiêu, hàn một phía hay hai phía. Đọc nhầm phía mũi tên giữa hệ ISO và hệ Mỹ – Nhật…
Đọc bài · 8 phút 0Cần báo giá hàng OSG?
Gửi danh sách mã hàng, chúng tôi phản hồi trong ngày làm việc.