
JTEKT Việt Nam
2 lượt xem
Vietnam Tomita cung cấp sản phẩm JTEKT chính hãng cho các nhà máy tại Việt Nam, gồm trung tâm gia công bánh răng skiving jtekt gs200h – gom tiện, khoan và cắt răng trên một máy; máy mài trục cam cbn jtekt gc20s – nhỏ gọn, nhanh, chính xác; vòng bi cầu rãnh sâu koyo 6000/6200/6300 series – loại phổ dụng nhất, hở, che chắn zz, phớt 2rs/2ru/2rd, rãnh phanh nr; trung tâm gia công bánh răng skiving jtekt gs200h – gom tiện, khoan và cắt răng trên một máy; máy kiểm tra ăn khớp bánh răng hypoid jtekt t-45n / mn – đo sai số truyền động, bước răng và vết dập tốc độ cao; plc dạng board jtekt toyopuc-plus – từ máy lắp tay đến điều khiển phân tán dây chuyền tự động; plc dạng board jtekt toyopuc-plus – từ máy lắp tay đến điều khiển phân tán dây chuyền tự động; máy tính biên phân tích dữ liệu jtekt toyopuc-aaa – "bộ não thứ ba" của nền tảng toyopuc-nano; lò thấm cacbon khí nhỏ gọn jtekt smart flec – không cần hố móng, linh hoạt theo sản lượng; vòng bi siêu mỏng koyo cho robot – ultra-thin deep groove ball bearing tải cao, vòng bi cho hộp giảm tốc sóng biến dạng, k series bi đầy hybrid gốm; mỡ flo exsev-ex koyo cho chân không và phòng sạch – ít phát sinh hạt, không chứa pfoa, dùng cho vòng bi, ổ tuyến tính, vít me bi; vòng bi cỡ lớn và vòng bi quay (slewing rim) koyo – lỗ từ 100 mm, vòng bi bàn xoay máy công cụ, vòng bi đũa trụ 3 dãy chia mảnh đến 7,7 m.
Hàng đặt qua hệ thống Tomita, đủ chứng từ xuất xứ và chất lượng. Gửi mã hàng JTEKT hoặc ảnh tem nhãn để nhận báo giá và thời gian giao, kể cả các mã chưa đăng trên web.
Nhóm sản phẩm JTEKT
Sản phẩm tiêu biểu JTEKT
Lọc theo thông số (99 sản phẩm)
Không có sản phẩm khớp – kỹ sư Tomita tra thêm catalog hãng, gửi yêu cầu →
24 dòng được xem nhiều nhất trong 114 dòng sản phẩm có trang giới thiệu – xem danh sách đầy đủ ↓
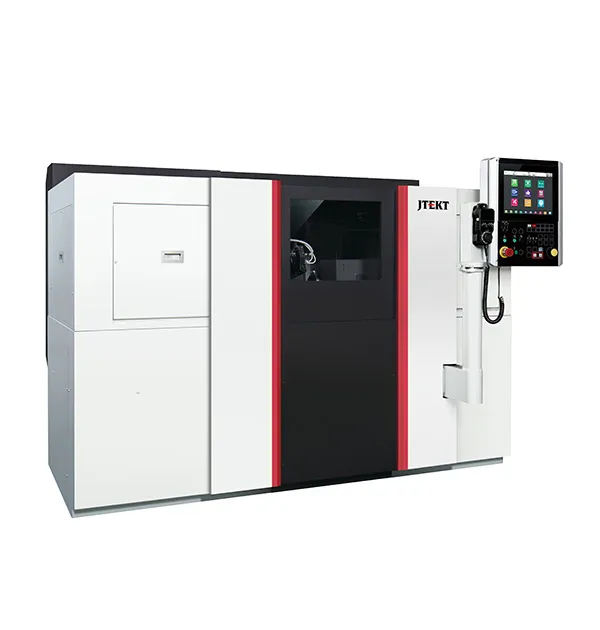
Máy mài tròn CNC sản xuất hàng loạt JTEKT GL5i (GL5Pi / GL5Ai)
Máy mài tròn ngoài CNC tối ưu cho sản xuất hàng loạt, vừa chính xác vừa năng suất: bản thẳng GL5Pi và bản nghiêng GL5Ai, khoảng cách tâm 320–1.500 mm, mài ø0–ø220 mm, dùng đá thường hoặc đá CBN đến 120 m/s; tự chỉnh khoảng cách tâm bằng NC và ụ đầu dẫn động bằng hai mũi tâm.
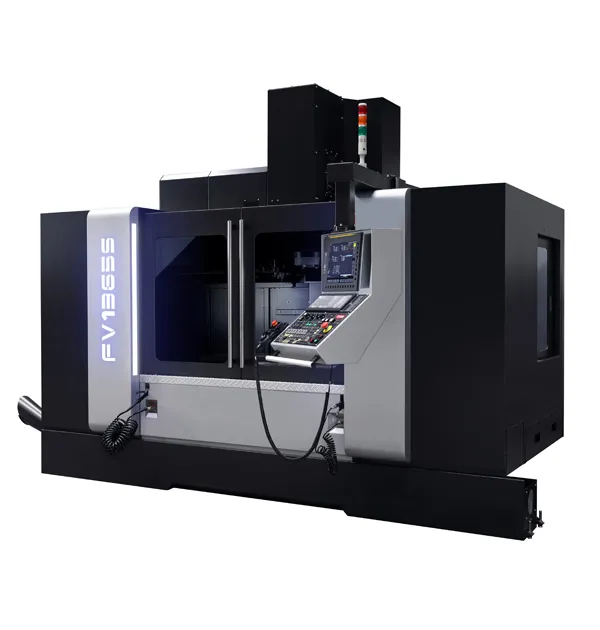
Trung tâm gia công đứng JTEKT FV965S / FV1165S / FV1365S / FV1565S – bàn trượt hộp
Dòng trung tâm gia công đứng cứng vững với bàn trượt dạng hộp (box slide) trên mọi trục, khối trượt đúc liền một khối; trục Y đỡ bởi 4 đường trượt ít bị treo hẫng; hành trình, kích thước bàn và tải trọng thuộc nhóm lớn nhất phân khúc.
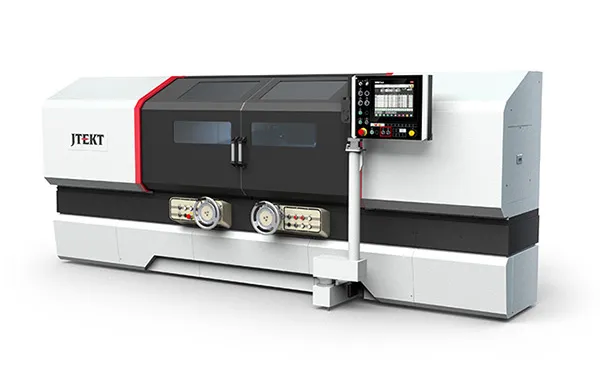
Máy mài tròn CNC JTEKT G3 Series (Type General / Luxury) – STAT BEARING
Máy mài tròn CNC cỡ vừa: khoảng cách tâm 500 / 1.000 / 1.500 / 2.000 mm, quay trên bàn ø320 mm (tùy chọn ø400), mài ø0–ø300 mm, tải 150 kg; trục đá ổ lăn hoặc STAT BEARING rung thấp; bản L giảm một nửa dao động kích thước nhờ quản lý nhiệt.
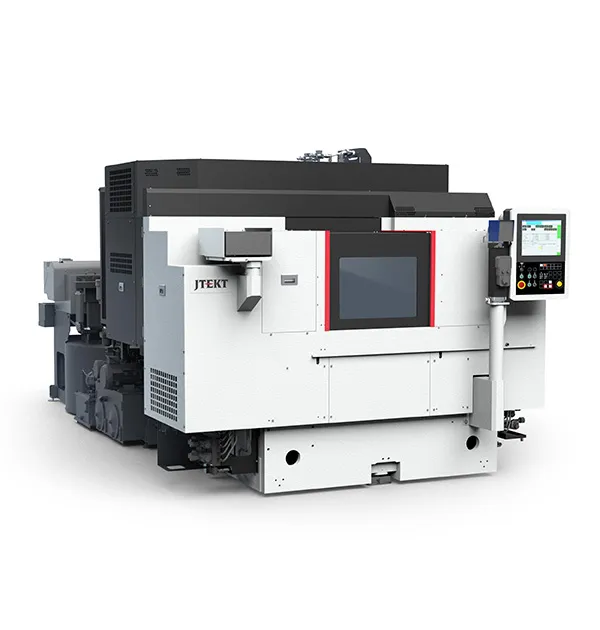
Máy mài tròn CBN JTEKT GL32Mi – mài trục tốc độ cao 120 m/s
Máy mài tròn ngoài dùng đá CBN tốc độ cao: đá ø350 mm (tùy chọn ø430) chạy 120 m/s, động cơ trục đá 15 kW (tùy chọn 22 kW), khoảng cách tâm 350/630 mm, mài ø10–ø150 mm; tự chỉnh khoảng cách tâm, dẫn động hai tâm không cần tốc.
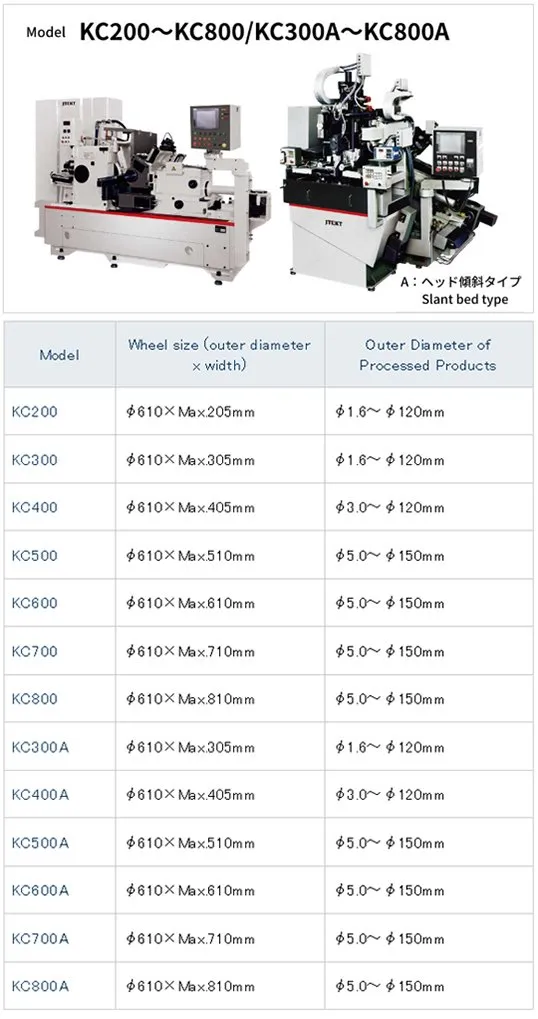
Máy mài vô tâm JTEKT KC series (KC200 – KC800 / KC300A – KC800A)
Dòng máy mài vô tâm của JTEKT với bề rộng đá 205–810 mm, mài đường kính ngoài từ ø1,6 đến ø150 mm, đá ø610–ø470 mm; khối lượng máy 6.000–13.000 kg; có bản tiêu chuẩn KC và bản A.
Đá mài CBN gốm SAKURA Air cho mài tròn ngoài – cấu trúc AirFlow giảm tiêu thụ điện
SAKURA Air là phiên bản nâng cấp của đá mài CBN liên kết gốm SAKURA do JTEKT GRINDING TOOLS công bố ngày 30/09/2026, bán ra từ tháng 10/2026. Đá dùng cấu trúc lỗ rỗng mở rộng "AirFlow Structure" để dẫn dung dịch làm mát vào vùng mài tốt hơn, giúp giảm lực mài và công suất tiêu thụ của máy mài.
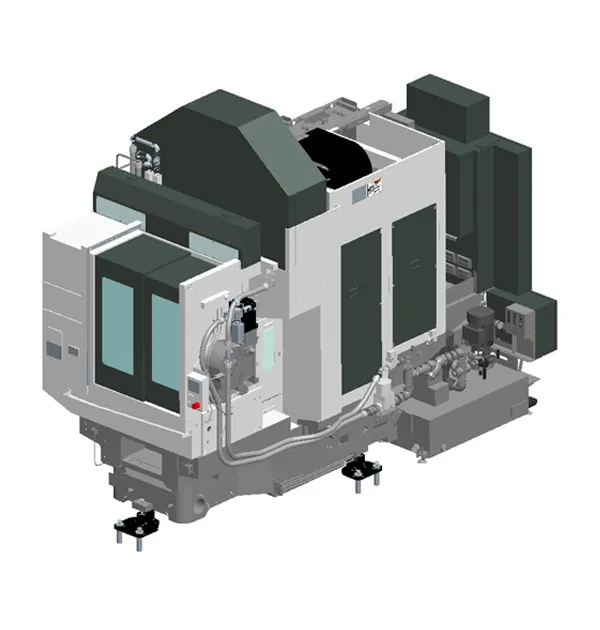
Trung tâm gia công ngang TH555i4
Trung tâm gia công trục chính ngang cho sản xuất hàng loạt, dẫn hướng Z 3 điểm cứng vững, trục chính 12.000 vòng/phút.
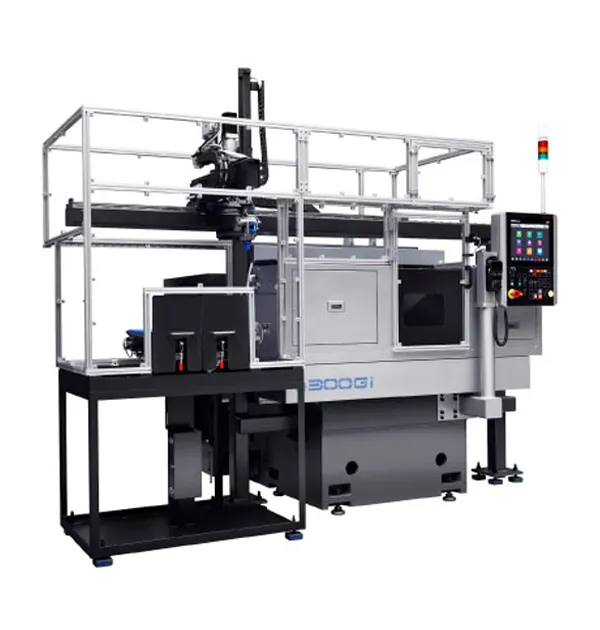
Máy mài tròn ngoài CNC e300Gi
Máy mài tròn ngoài CNC tối ưu cho sản xuất hàng loạt chi tiết nhỏ, cơ cấu dịch trục chính NC tự điều chỉnh theo chiều dài phôi.
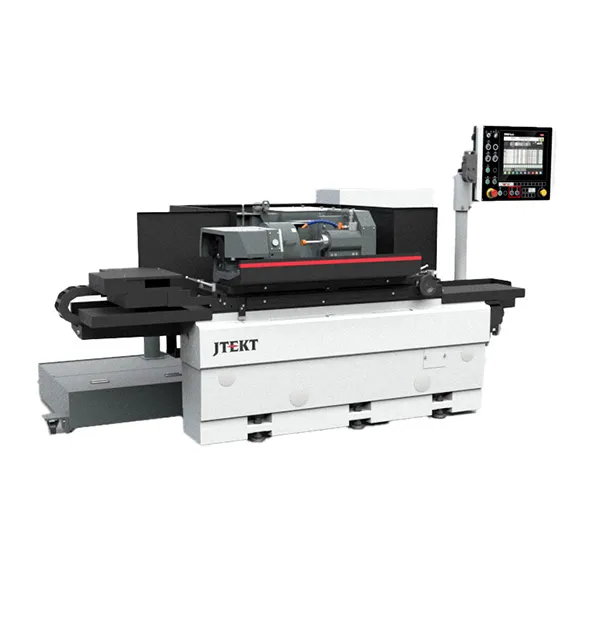
Máy mài lỗ CNC GE4i-INTER
Máy mài trong CNC có khả năng vận hành dễ dàng như máy mài ngoài, chiều dài phôi 500-2.000 mm, đường kính lỗ tới khoảng 150 mm.
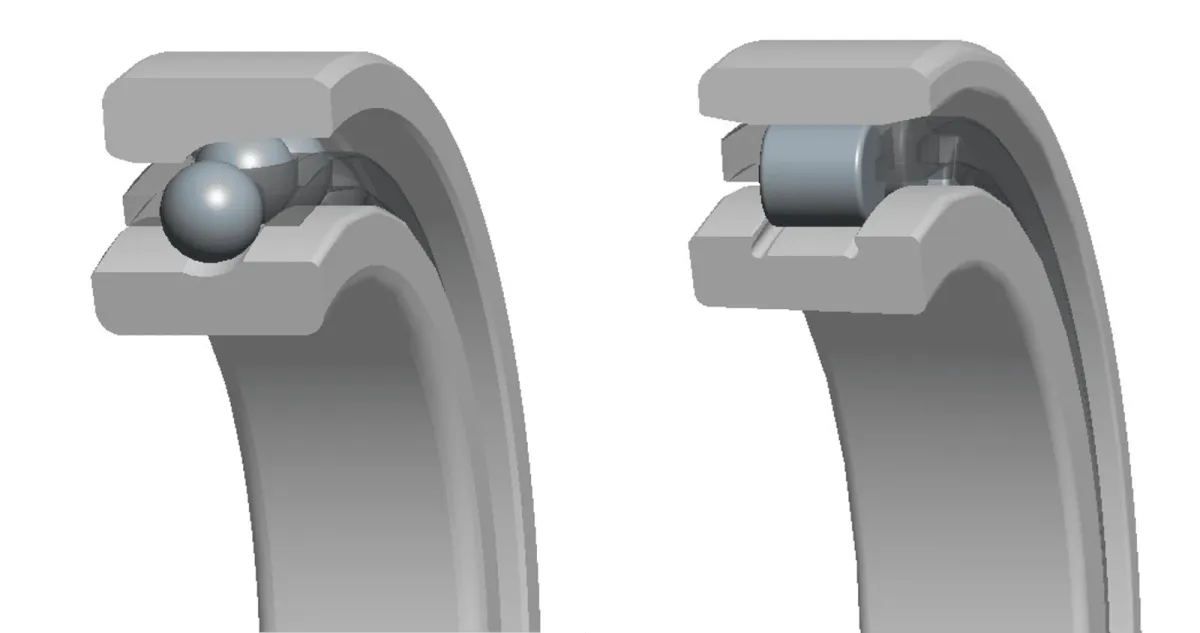
Vòng bi trục chính máy công cụ bôi trơn mỡ tốc độ cao – thay bôi trơn dầu-khí, giảm khí nén
JTEKT công bố ngày 23/10/2024 dòng vòng bi trục chính máy công cụ High-Ability JFAST, gồm vòng bi tiếp xúc góc và vòng bi đũa trụ dùng vòng cách nhựa PEEK tối ưu cho bôi trơn mỡ ở tốc độ cao. Theo hãng, trục chính có thể chuyển từ bôi trơn dầu-khí sang bôi trơn mỡ, giảm khoảng 60% lượng khí nén tiêu thụ của trục chính.
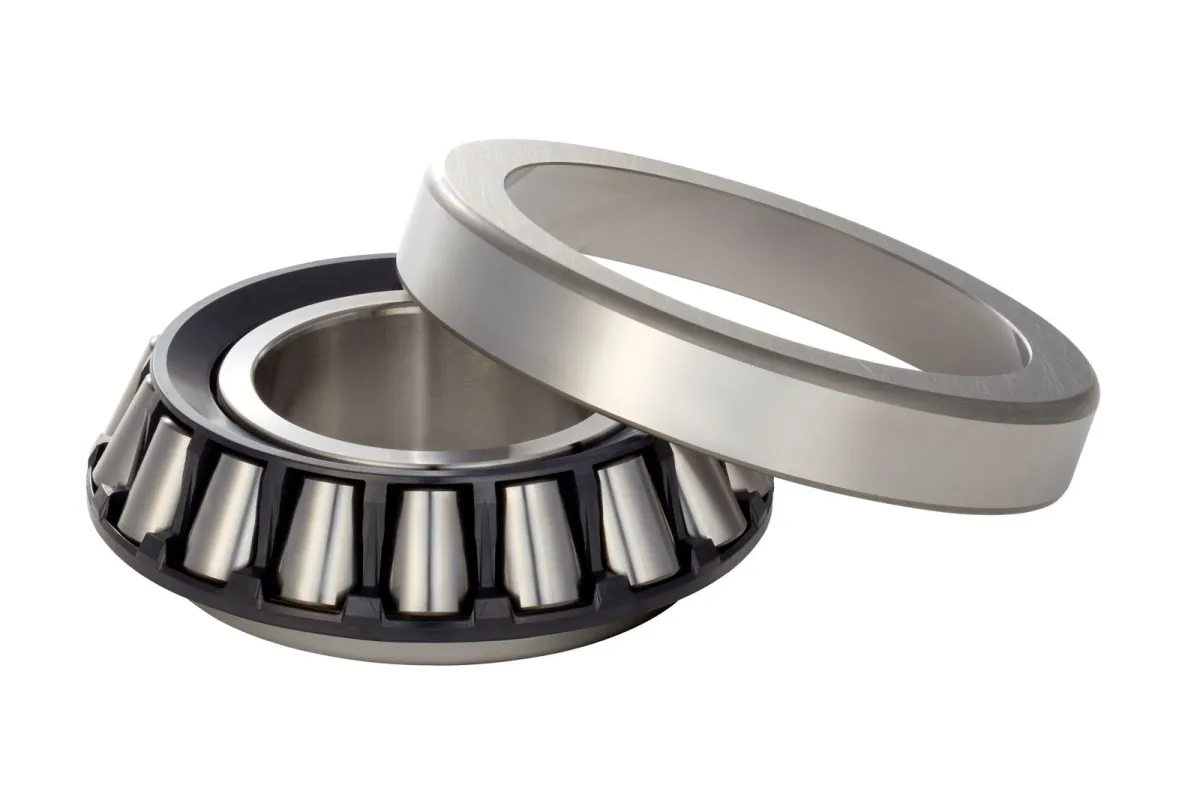
Vòng bi côn mô-men ma sát thấp thế hệ thứ 5 cho hộp số và bộ vi sai
JTEKT công bố ngày 25/09/2024 bắt đầu sản xuất hàng loạt vòng bi côn mô-men ma sát thấp LFT-V, thế hệ thứ 5 của dòng LFT dùng cho bộ vi sai và hộp số. Theo hãng, nhờ tối ưu dòng dầu bôi trơn đi vào vòng bi và hình dạng vòng cách nhựa, mô-men tổn hao giảm tối đa 15% và nhiệt độ tăng giảm tối đa 10°C so với LFT-IV.
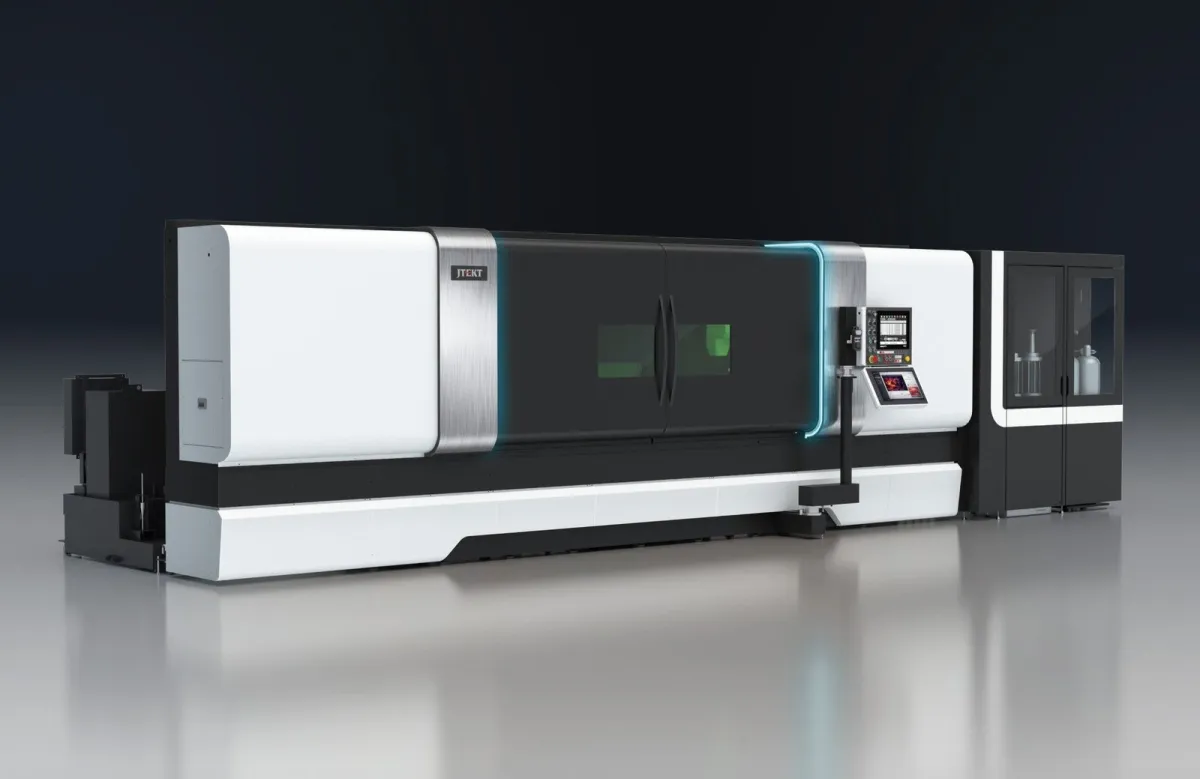
Máy mài trụ phủ laser (laser cladding) kết hợp mài tinh LC2000
LC2000 là máy mài tròn ngoài tích hợp chức năng phủ kim loại bằng phương pháp laser cladding, cho phép làm từ khâu tạo lớp phủ bề mặt đến mài tinh trên cùng một máy. Theo hãng, lớp phủ không dùng crôm hóa trị sáu nên giảm tải môi trường, đồng thời rút ngắn mạnh thời gian xử lý bề mặt vốn có thể kéo dài nhiều tuần đến nhiều tháng.
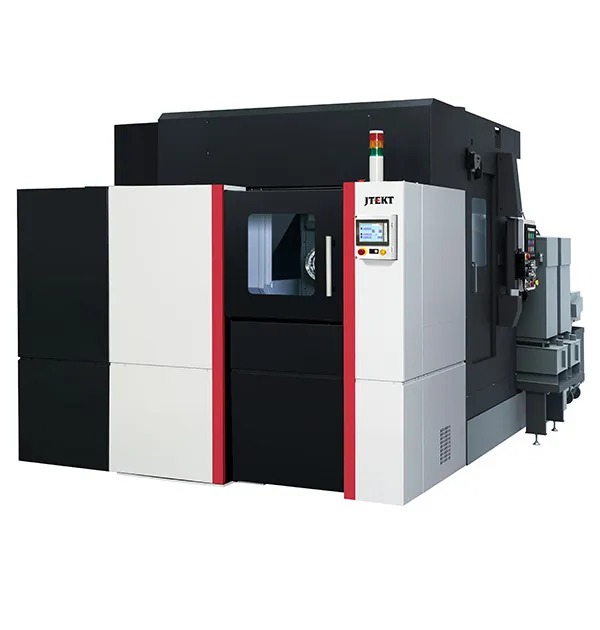
Trung tâm gia công bánh răng skiving JTEKT GS200H – gom tiện, khoan và cắt răng trên một máy
Trung tâm gia công skiving bánh răng GS200H của JTEKT cho phép gia công bánh răng ngoài và trong – kể cả loại trước đây khó gia công – đồng thời gom toàn bộ công đoạn từ tiện tới khoan vào một máy, hoàn tất trong một lần kẹp phôi. Hành trình X/Y/Z 470/360/620 mm, trục chính 6.000 min-1, trục phôi 3.000 min-1, module tối đa 3,5, điều khiển TOYOPUC-GC70.
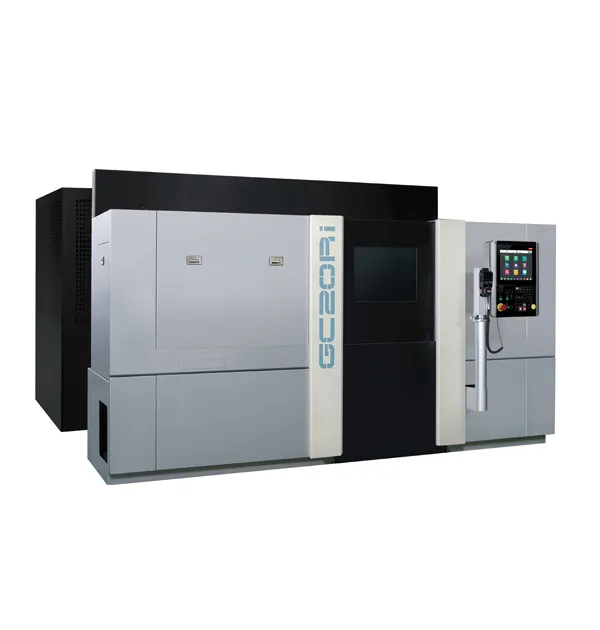
Máy mài trục cam CBN kết hợp JTEKT GC20Ri – mài cam và cổ trục trên một máy
Máy mài trục cam CBN kiểu kết hợp (combination grinder) GC20Ri của JTEKT, giúp vận hành thiết bị hiệu quả bằng cách bố trí nhiều đá trên máy để mài các vị trí khác nhau của trục cam. Khoảng cách tâm 630 mm, đường kính mài tối đa φ300 mm, đá φ350 mm tốc độ 160 m/s (tùy chọn 120, 180) và đá φ120 mm 80 m/s.
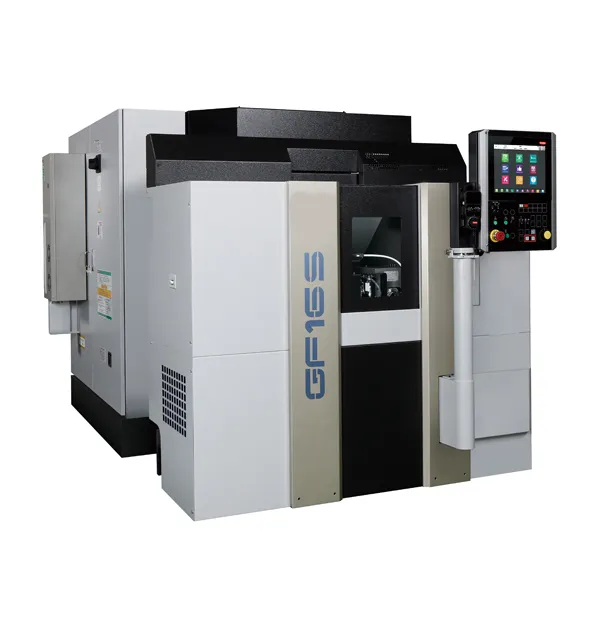
Máy mài trục khuỷu CBN JTEKT GF16S – trục đá dẫn động trực tiếp, gom mài ngoài và mài vai
Máy mài trục khuỷu CBN cỡ nhỏ GF16S của JTEKT mài chính xác cao ở tốc độ cao. Trục đá dẫn động trực tiếp (DD) giảm khối lượng và hạ trọng tâm đầu đá; có thể gom mài đường kính ngoài và mài vai vào một nguyên công. Đường kính mài φ10–φ160 mm, chiều dài phôi 250/320 mm, độ lệch tâm tới 15 mm, đá CBN φ350 mm.
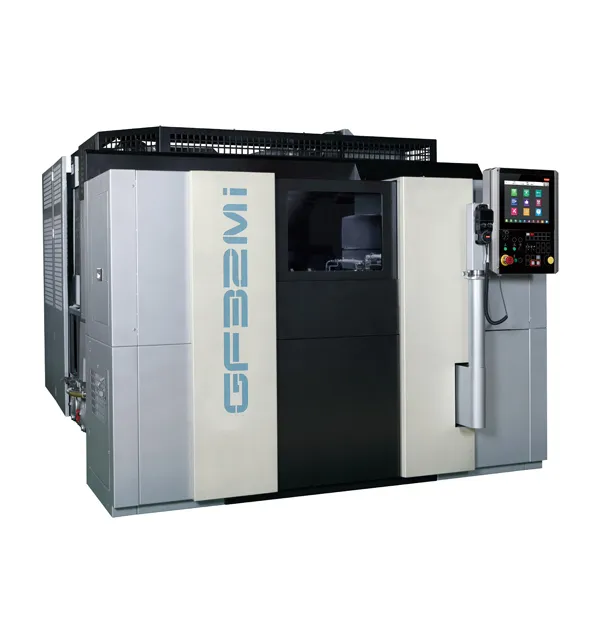
Máy mài trục khuỷu CBN JTEKT GF32Mi – một đá, chính xác, năng suất và linh hoạt
Máy mài trục khuỷu CBN một đá GF32Mi của JTEKT: tự điều chỉnh khoảng cách tâm và mâm cặp nổi phạm vi rộng để thích ứng chênh lệch đường kính phần dẫn động, kèm bộ chuyển đổi cho phôi khác chiều dài – đường kính. Khoảng cách tâm 350/630 mm, đường kính mài φ35–φ70 mm, đá φ430 × 45 mm 120 m/s, động cơ trục đá 22 kW (tùy chọn 30 kW).
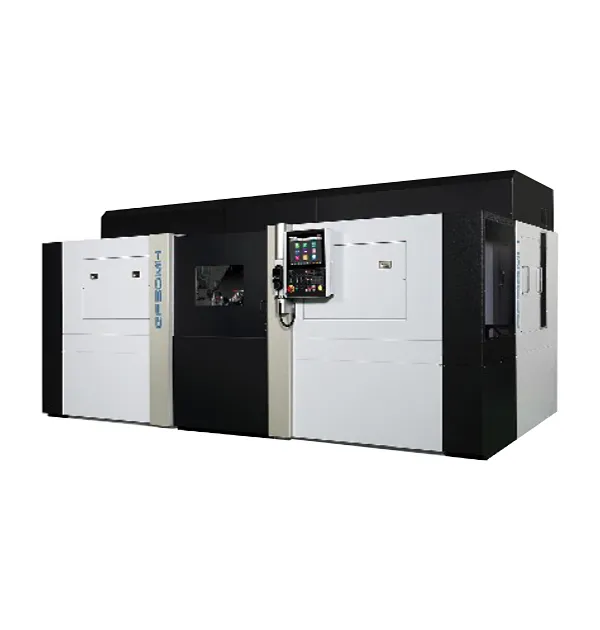
Máy mài trục khuỷu CBN hai đá JTEKT GF50MS / GF50MH – mài đồng thời chốt và cổ trục kề nhau
Máy mài trục khuỷu CBN hai đá GF50MS/GF50MH của JTEKT. Khoảng cách gần nhất giữa hai đá trái – phải giảm còn 18 mm (trước đây 50 mm) nên mài đồng thời chốt khuỷu và cổ trục kề nhau; hệ chia pha chốt bằng đầu dò chạm giảm thời gian chuyển đổi. Khoảng cách tâm 700 mm, đường kính mài φ35–φ85 mm, đá φ650 mm 120 m/s (GF50MH tùy chọn 150 m/s).
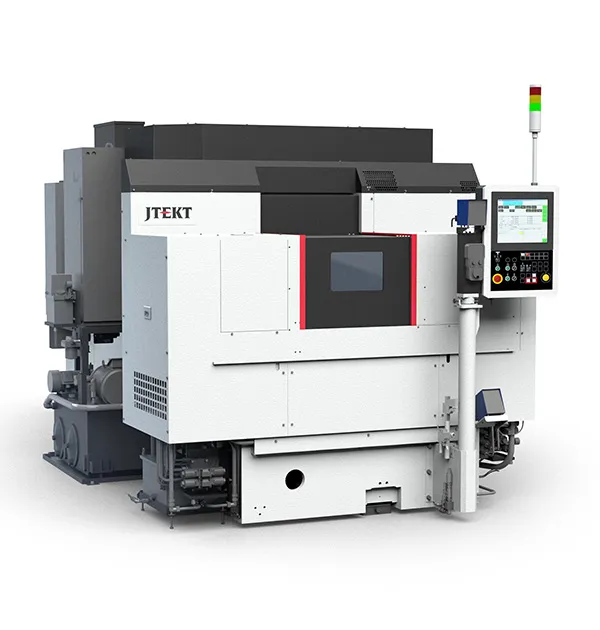
Máy mài trụ ngoài CBN JTEKT GL32S – nhỏ gọn, dẫn động hai tâm không cần tốc kẹp
Máy mài trụ ngoài CBN GL32S của JTEKT cho trục cỡ nhỏ – trung bình: thân máy thu gọn, chiều cao chuyển phôi 1.500 mm; tự điều chỉnh khoảng cách tâm và dẫn động hai đầu tâm nên bỏ được tốc kẹp, thích ứng nhiều chiều dài – đường kính. Khoảng cách tâm 500 mm, đường kính mài φ10–φ150 mm, đá φ350 mm 120 m/s.
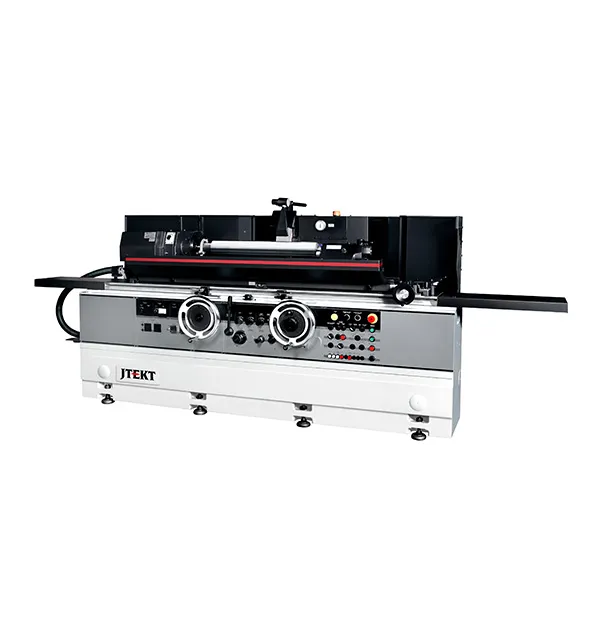
Máy mài trụ thủy lực và máy mài vạn năng JTEKT G32 Series (GOP32 / GOS32 / GUP32 / GUS32)
G32 Series là dòng máy mài trụ thủy lực và mài vạn năng thủy lực bán chạy của JTEKT, nổi bật với ổ trục đá Hybrid STAT BEARING không tiếp xúc kim loại, độ chính xác quay trục đá 0,016 μm và tay quay kiểu nan hoa dễ thao tác. Đường kính quay φ320 mm, khoảng cách tâm 500/1.000/1.500 mm.
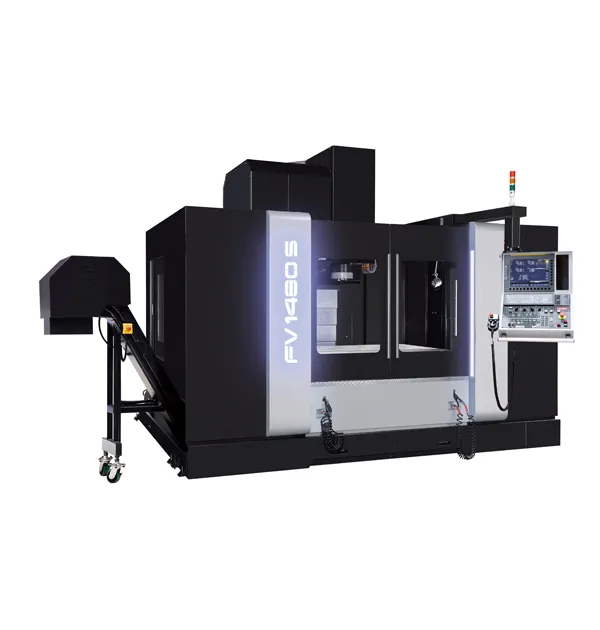
Trung tâm gia công đứng JTEKT FV1480S / FV1680S – dẫn hướng hộp toàn trục, Y bốn đường trượt
Trung tâm gia công trục đứng FV1480S/FV1680S của JTEKT dùng dẫn hướng hộp (box slide) cứng vững cho mọi trục, thân trượt đúc liền một khối, trục Y bốn đường trượt ít công-xôn. Bàn 1.550 × 800 / 1.750 × 800 mm, tải 1.800/2.000 kg, hành trình X 1.400/1.600 mm, trục chính BBT50 15–6.000 min-1 (tùy chọn 10.000).
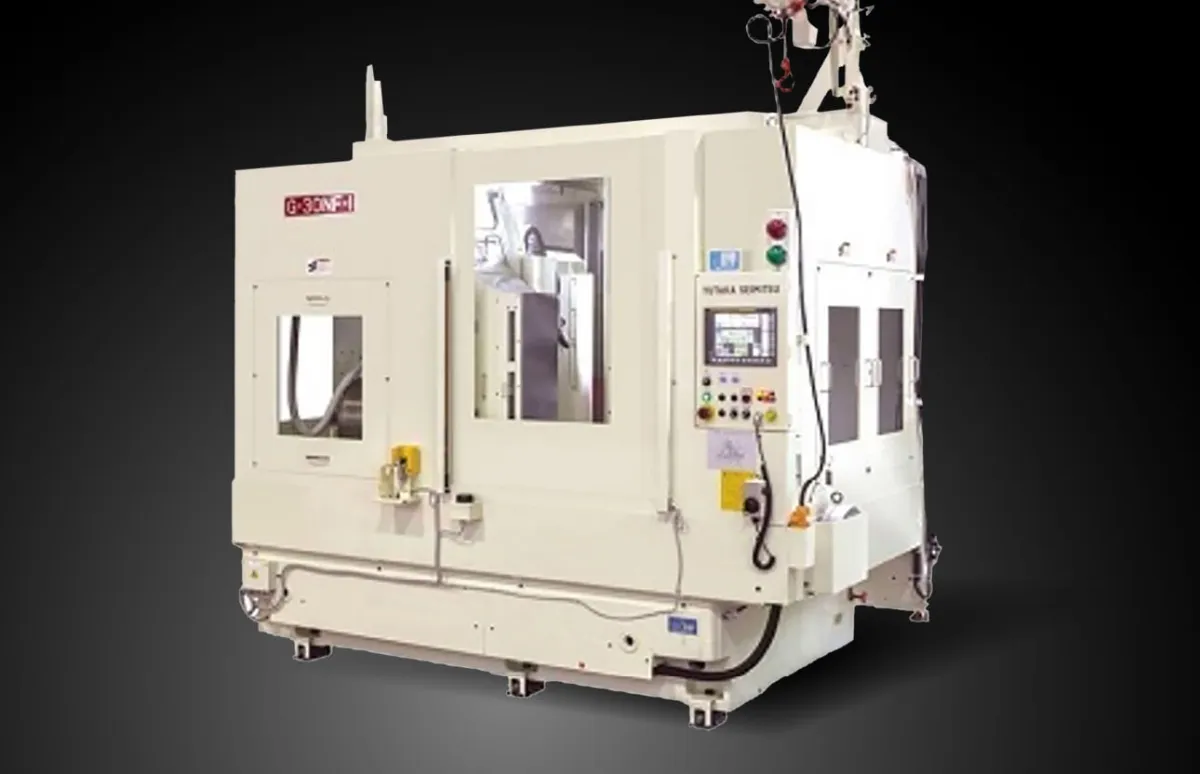
Máy cắt bánh răng hypoid JTEKT G-30NF-1 – face hobbing/face milling, vát mép tích hợp, cắt khô
Máy cắt bánh răng hypoid G-30NF-1 (JTEKT GEAR SYSTEMS) gia công cả bánh răng quả dứa (drive pinion) và bánh răng vành (ring gear), hỗ trợ face hobbing và face milling tốc độ cao, tích hợp vát mép – ba via trong máy và hỗ trợ gia công khô. Module tối đa 8, đường kính ngoài tối đa 300 mm, dao 3,5–7,5 inch, NC FANUC 7/8 trục.
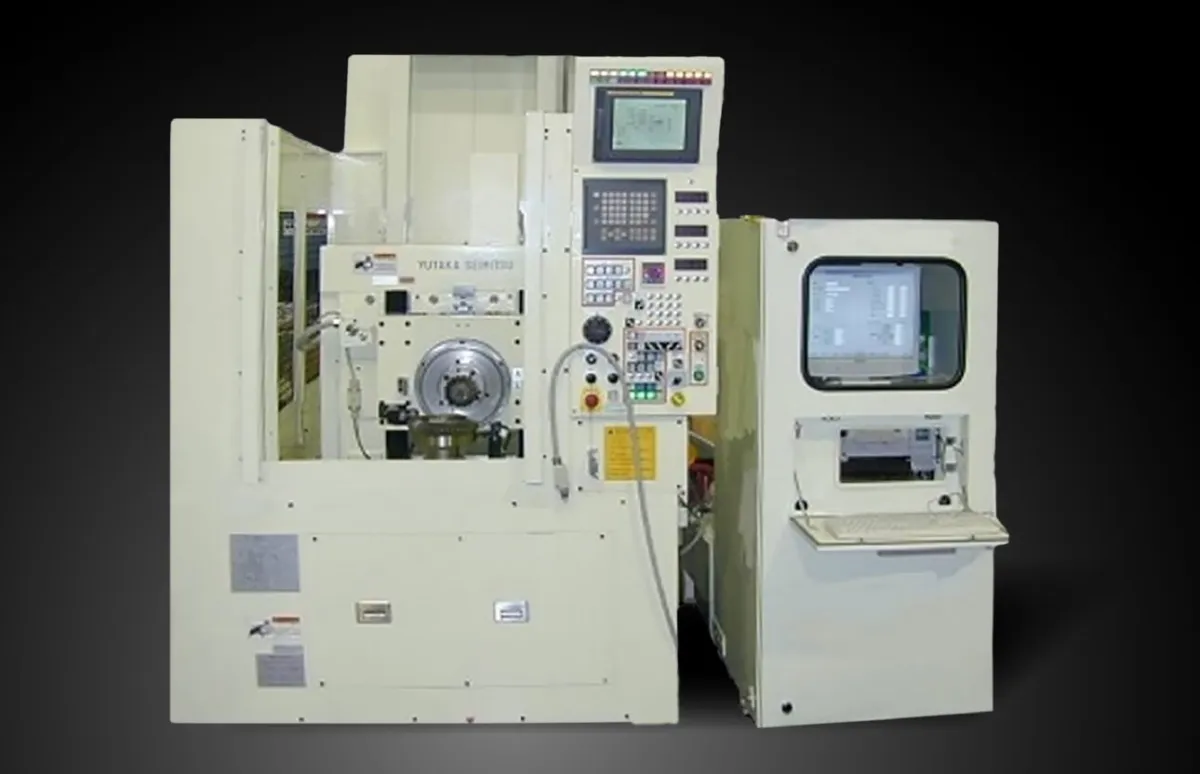
Máy kiểm tra ăn khớp bánh răng hypoid JTEKT T-45N / MN – đo sai số truyền động, bước răng và vết dập tốc độ cao
Máy kiểm tra ăn khớp răng bánh răng hypoid T-45N/MN (JTEKT GEAR SYSTEMS) đo tốc độ cao sai số truyền động ăn khớp, sai số bước và vết dập (nick); khoảng lắp được số hóa và gửi sang công đoạn sau (lắp ráp) để chọn miếng chêm chỉnh khe hở dễ dàng. Đường kính ngoài tối đa 450 mm, trục pinion 6.650 min-1, NC FANUC 5 trục.
PLC dạng board JTEKT TOYOPUC-Plus – từ máy lắp tay đến điều khiển phân tán dây chuyền tự động
TOYOPUC-Plus là dòng PLC dạng board (bo mạch) của JTEKT, lý tưởng để tích hợp sẵn vào thiết bị, mở rộng theo thay đổi từ thiết bị thủ công, bán tự động tới tự động hoàn toàn. CPU Plus 16K/48K word, cổng Ethernet/FL-net/FL remote và cổng PC/CMP/SIO/MODBUS, cổng USB2.0; các board mở rộng EX, EFR, EX2, EFR2, 2P-EFR bổ sung EtherCAT, EtherNet/IP.
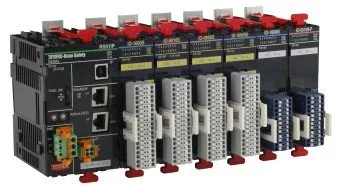
PLC an toàn JTEKT TOYOPUC-Nano Safety – PLe / SIL3, tích hợp I/O an toàn và I/O điều khiển, CIP Safety
TOYOPUC-Nano Safety là PLC an toàn lớn trên nền tảng TOYOPUC-Nano của JTEKT, đạt ISO 13849-1 PLe và IEC 61508 SIL3, tích hợp I/O an toàn và I/O điều khiển để giảm đi dây. Master quét 20 ms, bộ nhớ an toàn 512 KB, EtherNet/IP CIP Safety 2 cổng; slave RS00IP/RS01IP quét 5,0 ms, đáp ứng 9,7 ms.
Tất cả 99 dòng sản phẩm JTEKT (A–Z theo mã)
- Batch type carburizing / gas soft nitriding furnace (non-flame & flame curtain) Lò batch thấm cacbon – tôi / thấm nitơ mềm khí JTEKT (kiểu không…
- Continuous carburizing furnace (tray pusher / roller hearth / mesh belt / straight-through / rotary retort) Lò thấm cacbon liên tục JTEKT – tray pusher, roller hearth, băng…
- DM direct circuit monitor (DM-7WC / DM-10WC / DM-12WC / DM-12WK3) Màn hình giám sát mạch trực tiếp JTEKT DM (DM-7 / DM-10 / DM-12)…
- e300Gi Máy mài tròn ngoài CNC e300Gi
- EPSK series (EPSK-16NTD2 / EPSK-32ND3 / EPSK-32TD2) Module remote I/O EtherNet/IP JTEKT EPSK – 4 kiểu topology, cầu đấu…
- FH550SX / FH800SX-i Trung tâm gia công ngang JTEKT FH550SX / FH800SX-i – dòng cao cấp…
- FH630SX-5A Trung tâm gia công ngang 5 trục JTEKT FH630SX-5A – trục chính…
- FH630SX-i Trung tâm gia công ngang cao cấp JTEKT FH630SX-i – thay nhanh cụm…
- FH5000S-i / FH5500S-i / FH5500SX-i Trung tâm gia công ngang JTEKT FH5000S-i / FH5500S-i / FH5500SX-i
- FH12500SX5-i / FH12500SW5-i / FH1600SW5i Trung tâm gia công ngang cỡ lớn JTEKT FH12500SX5-i / FH12500SW5-i /…
- FP General purpose operation panel (FP-12XXGK / FP-07XXGS / FP-06CGK) Bàn vận hành đa dụng JTEKT FP (FP-12XXGK / FP-07XXGS / FP-06CGK)…
- FV965S / FV1165S / FV1365S / FV1565S Trung tâm gia công đứng JTEKT FV965S / FV1165S / FV1365S / FV1565S…
- FV1480S / FV1680S Trung tâm gia công đứng JTEKT FV1480S / FV1680S – dẫn hướng hộp toàn…
- FV1890S / FV2090S Trung tâm gia công đứng JTEKT FV1890S / FV2090S – cắt nặng, trục Y…
- FV6000Z Trung tâm gia công đứng JTEKT FV6000Z – máy cell vạn năng cho sản…
- G-30NF-1 (Hypoid gear generator) Máy cắt bánh răng hypoid JTEKT G-30NF-1 – face hobbing/face milling…
- G1 Series (Type General / Luxury) Máy mài tròn CNC cỡ nhỏ JTEKT G1 Series (Type General / Luxury)
- G3 Series (Type General / Luxury) Máy mài tròn CNC JTEKT G3 Series (Type General / Luxury) – STAT…
- G5 Series (G5P250G) Máy mài tròn ngoài CNC cỡ lớn G5 Series
- G32 Series (GOP32 / GOS32 / GUP32 / GUS32) Máy mài trụ thủy lực và máy mài vạn năng JTEKT G32 Series (GOP32 /…
- GC20Mi Máy mài trục cam CBN JTEKT GC20Mi – dòng máy mài cam thị phần số 1…
- GC20Ri Máy mài trục cam CBN kết hợp JTEKT GC20Ri – mài cam và cổ trục trên…
- GC20S Máy mài trục cam CBN JTEKT GC20S – nhỏ gọn, nhanh, chính xác
- GE4i-INTER Máy mài lỗ CNC GE4i-INTER
- GE6i Máy mài tròn CNC đa năng cỡ lớn JTEKT GE6i
- GF16S (GF16S-25 / GF16S-32) Máy mài trục khuỷu CBN JTEKT GF16S – trục đá dẫn động trực tiếp, gom…
- GF32Mi Máy mài trục khuỷu CBN JTEKT GF32Mi – một đá, chính xác, năng suất…
- GF50MS / GF50MH (GF50MS-70T / GF50MH-70T) Máy mài trục khuỷu CBN hai đá JTEKT GF50MS / GF50MH – mài đồng thời…
- GL4i-SWITCH Máy mài tròn CNC JTEKT GL4i-SWITCH – chuyển đổi đá thẳng / nghiêng…
- GL4Pi Polygon Grinding Package (GL4Pi-50 / 100 / 150 / 200) Máy mài trụ CNC JTEKT GL4Pi Polygon Grinding Package – mài cả biên…
- GL5i (GL5Pi / GL5Ai) Máy mài tròn CNC sản xuất hàng loạt JTEKT GL5i (GL5Pi / GL5Ai)
- GL32Mi Máy mài tròn CBN JTEKT GL32Mi – mài trục tốc độ cao 120 m/s
- GL32S Máy mài trụ ngoài CBN JTEKT GL32S – nhỏ gọn, dẫn động hai tâm không…
- GR7i-400 Máy mài trục cán độ chính xác cao JTEKT GR7i-400 – STAT BEARING cho…
- GRF-6 (Finishing gear rolling machine) Máy cán hoàn thiện bánh răng JTEKT GRF-6 – hoàn thiện răng bánh răng…
- GS200H (Gear skiving center) Trung tâm gia công bánh răng skiving JTEKT GS200H – gom tiện, khoan…
- GT-252N (Cylindrical gear grinder) Máy mài bánh răng trụ JTEKT GT-252N – 11 trục NC, đường kính tới 250…
- GTH-30N (Hypoid gear grinder) Máy mài bánh răng hypoid JTEKT GTH-30N – thay thế rà lapping, giảm…
- High-Ability JFAST (ハイアビリーJFAST) Vòng bi trục chính máy công cụ bôi trơn mỡ tốc độ cao – thay bôi…
- JTEKT Bearing Defender (portable status monitoring device) Thiết bị giám sát tình trạng vòng bi cầm tay JTEKT Bearing Defender…
- KC series (KC200 – KC800 / KC300A – KC800A) Máy mài vô tâm JTEKT KC series (KC200 – KC800 / KC300A – KC800A)
- Koyo 1200 / 1300 / 2200 / 2300 series (vòng bi cầu tự lựa) Vòng bi cầu tự lựa Koyo 1200/1300/2200/2300 series – bù lệch trục…
- Koyo 6000 / 6200 / 6300 series (vòng bi cầu rãnh sâu) Vòng bi cầu rãnh sâu Koyo 6000/6200/6300 series – loại phổ dụng…
- Koyo 7000 / 7200 / 7300 / 7400 series (B, C) – 3200 / 3300 / 5200 / 5300 Vòng bi cầu tiếp xúc góc Koyo 7000/7200/7300/7400 series – góc tiếp…
- Koyo 22200R / 22300R / 23000R / 23100R / 23200R / 24000R / 24100R (RZ, RHA) Vòng bi tang trống Koyo 22200R/22300R/23000R/24000R – kiểu R, RR…
- Koyo 30200JR / 30300JR / 32000JR / 32200JR / 33000JR – 30200CR / 30300DJ – 46200 / 46300 Vòng bi côn Koyo 30200JR/32200JR/30300JR series – góc côn thường…
- Koyo 51100 / 51200 / 51300 / 51400 – 53200 / 53300 / 53400 (U) Vòng bi chặn (bi đỡ chặn) Koyo 51100/51200/51300/51400 – mặt tựa…
- Koyo Ceramic Bearings / Hybrid Ceramic Bearings / Non-magnetic Hybrid Ceramic Bearings / Ceramic Balls Vòng bi gốm và hybrid gốm Koyo – Ceramic Bearings Si₃N₄, Hybrid…
- Koyo Corrosion Guard Pro Bearing-SC / -ZO / -MD – EXSEV-SK Vòng bi chống ăn mòn, chịu nước EXSEV Koyo – Corrosion Guard Pro…
- Koyo drive shafts D series / U series / T series – Hyper Coupling Trục các-đăng (drive shaft) Koyo cho thiết bị thép và công nghiệp…
- Koyo EXSEV-EX (Grease) Mỡ flo EXSEV-EX Koyo cho chân không và phòng sạch – ít phát sinh…
- Koyo EXSEV-XT / EXSEV-WS / EXSEV-PN / EXSEV-MO / EXSEV-MG – Full Complement Ceramic Ball Bearing Vòng bi chịu nhiệt cao EXSEV Koyo – EXSEV-XT/WS 350°C, PN/MO 300°C…
- Koyo EXSEV Clean Pro Bearing-RZ / RB / PR – EXSEV-EX / EXSEV-FA Vòng bi EXSEV Koyo cho phòng sạch và chân không – Clean Pro…
- Koyo EXSEV Linear Motion Ball Bearing / Linear Way Bearing Unit / Cross Roller Way Bearing Unit Ổ trượt tuyến tính EXSEV Koyo cho môi trường đặc biệt – bạc bi tuyến…
- Koyo HK / BK / NA / RNA / NK / AXK / NAXK series (vòng bi kim) Vòng bi kim Koyo – cụm kim và vòng cách K, vỏ dập HK/BK, kim tải…
- Koyo insert bearing units UCP / UCF / UCFL / UCFC / UCT / UCSP-S6 – Plummer Block Gối đỡ vòng bi Koyo – gối UCP/UCF/UCFL/UCFC/UCT, dòng inox -S6, dòng…
- Koyo JHS210 – Cylindrical Roller Bearings for Multi-roll Mill Backup Rolls Vòng bi đũa trụ cho trục tựa máy cán nhiều trục Koyo JHS210 – vòng…
- Koyo JHS330 / SC bearings / HSC bearing units (continuous casting) Vòng bi cho máy đúc liên tục Koyo – tang trống JHS330, đũa trụ có…
- Koyo JHS520 roll neck bearings – 4-row tapered 37200 / 47200 / 47300 (47T), 4-row cylindrical FC / 4CR Vòng bi cổ trục máy cán thép Koyo JHS520 – vòng bi côn 4 dãy…
- Koyo Large Size Ball & Roller Bearings / Slewing Rim Bearings / Segmented Triple-Row Cylindrical Roller Bearing Vòng bi cỡ lớn và vòng bi quay (slewing rim) Koyo – lỗ từ 100 mm…
- Koyo New Ceramic Ball Bearings for Electric Motors Vòng bi bi gốm mới Koyo cho động cơ điện – chống ăn mòn điện cho…
- Koyo NU1000 / NU200(R) / NU300(R) / NU400 / NU2200(R) / NU2300(R) / NU3200 / NU3300 – NN3000 / NNU4900 Vòng bi đũa trụ Koyo NU/NJ/NUP/N/NF/NH – một dãy NU200/NU300/NU2200…
- Koyo Oil Seals & O-Rings (industrial) – Oil Seals for Steel Production Equipment Phớt dầu và O-ring Koyo cho máy công nghiệp – môi phớt tiếp xúc…
- Koyo PRECILENCE PC7900C / PC7000C / PC7900CA / PC7000CA (Type PC / PM, H1) Vòng bi tiếp xúc góc siêu chính xác Koyo PRECILENCE PC7900C/PC7000C…
- Koyo precision 7900C / 7000C / 7200C / 7000AC / 7200AC / 7000 / 7200 (spindle) Vòng bi tiếp xúc góc chính xác Koyo cho trục chính máy công cụ…
- Koyo precision NN3000(K) / NNU4900(K) / N1000(K) / 3NCN1000(K) / HAN1000 Vòng bi đũa trụ chính xác Koyo cho trục chính – hai dãy…
- Koyo SAC0000B / BSU0000B / ACT000DB / ACT000BDB Vòng bi đỡ vít me bi chính xác Koyo SAC và cụm đỡ BSU – góc tiếp xúc…
- Koyo track roller KR / CR / NATR / NUTR – ly hợp một chiều FC / RC Con lăn đường ray (track roller) và ly hợp một chiều Koyo – dạng…
- Koyo Traction Drive Unit (No Backlash Type / Compact Type) Bộ giảm tốc ma sát lăn Koyo Traction Drive Unit – không rơ, dao động…
- Koyo Ultra-Thin Deep Groove Ball Bearing / K series Full Complement Hybrid Ceramic Vòng bi siêu mỏng Koyo cho robot – Ultra-Thin Deep Groove Ball…
- L-45N (Hypoid gear lapping machine) Máy rà bánh răng hypoid JTEKT L-45N – full NC phương pháp EP, điều…
- LC2000 Máy mài trụ phủ laser (laser cladding) kết hợp mài tinh LC2000
- LFT-V (Low Friction Torque Tapered Roller Bearing) Vòng bi côn mô-men ma sát thấp thế hệ thứ 5 cho hộp số và bộ vi sai
- Lithium-ion capacitor cell 500F / 1000F / 1500F / 2000F Tụ lithium-ion chịu nhiệt cao JTEKT (cell 500F / 1000F / 1500F /…
- Lithium-ion capacitor module (2000F – 4 / 8 / 16 / 30 series) Module tụ lithium-ion JTEKT (cho cell 2000F) – 4 đến 30 cell nối…
- Mesh belt type brazing furnace / sintering furnace Lò băng lưới liên tục JTEKT – lò hàn vảy và lò thiêu kết, heater…
- R&D furnace KB-VP / MB / μBF-TVP / 810-A / SHB-8810-5VC Lò nhiệt luyện đa năng cho R&D JTEKT – lò hộp KB-VP tới 1.600 °C…
- SAKURA Air (đá mài CBN liên kết gốm) Đá mài CBN gốm SAKURA Air cho mài tròn ngoài – cấu trúc AirFlow giảm…
- SB2116 / SB3016 / SB4016 Trung tâm gia công kiểu cổng JTEKT SB2116 / SB3016 / SB4016 – bàn…
- SelectG7 Máy mài trụ CNC cỡ lớn JTEKT SelectG7 – tâm tới 4.000 mm, đá đến…
- Smart FLEC (lò thấm cacbon khí, roller hearth) Lò thấm cacbon khí nhỏ gọn JTEKT Smart FLEC – không cần hố móng…
- Smart FLEC V (lò thấm cacbon chân không) Lò thấm cacbon chân không nhỏ gọn JTEKT Smart FLEC V – không hố…
- Smart FLEC – thấm cacbon từng chi tiết Lò thấm cacbon siêu nhanh từng chi tiết JTEKT Smart FLEC – gia nhiệt…
- T-45N / MN (Hypoid gear tooth mesh tester) Máy kiểm tra ăn khớp bánh răng hypoid JTEKT T-45N / MN – đo sai số…
- TG4 Trung tâm mài JTEKT TG4 – mài trong, mài ngoài trên một lần kẹp
- TH555i4 Trung tâm gia công ngang TH555i4
- TOYOPUC-AAA (TUK-6987-02) Máy tính biên phân tích dữ liệu JTEKT TOYOPUC-AAA – "bộ não thứ ba"…
- TOYOPUC-MCML (TCI-6721) Bộ điều khiển chuyển động JTEKT TOYOPUC-MCML (dạng rack) – định vị 8…
- TOYOPUC-Nano 10GX PLC JTEKT TOYOPUC-Nano 10GX – nhanh gấp 6 lần PC10G, hỗ trợ đa mạng…
- TOYOPUC-Nano Safety PLC an toàn JTEKT TOYOPUC-Nano Safety – PLe / SIL3, tích hợp I/O an…
- TOYOPUC-PCS-J series PLC an toàn nhỏ gọn JTEKT TOYOPUC-PCS-J – trực quan hóa mạch an…
- TOYOPUC-PCS series PLC an toàn JTEKT TOYOPUC-PCS – mạch an toàn lập trình bằng logic dự…
- TOYOPUC-Plus MCML (TCI-6819) Bộ điều khiển chuyển động dạng board JTEKT TOYOPUC-Plus MCML – tới…
- TOYOPUC-Plus Safety series PLC an toàn dạng board JTEKT TOYOPUC-Plus Safety – phản hồi dừng…
- TOYOPUC-Plus series PLC dạng board JTEKT TOYOPUC-Plus – từ máy lắp tay đến điều khiển…
- TOYOPUC PC3J series (PC3JX / PC3JX-D) PLC JTEKT TOYOPUC PC3J series (CPU PC3JX / PC3JX-D) – chạy 3 chương…
- TOYOPUC PC10 series (PC10G-1SP / PC10P) PLC JTEKT TOYOPUC PC10 series – PLC "hiểu máy", bộ nhớ lớn cho trực…
- Vacuum carburizing furnace (low-pressure, 800–1050 °C) Lò thấm cacbon chân không áp suất thấp JTEKT – nhiệt độ cao tới…
- Vacuum furnace / Vacuum purge furnace / Vacuum sintering furnace Lò chân không JTEKT – tôi, hàn vảy, ủ, thiêu kết tới 2.300 °C, gia…
Dòng JTEKT đã ngừng sản xuất – tra mã thay thế (15)
Máy cũ đang dùng mã đã ngừng? Mở trang mã đó để xem mã thay thế hãng công bố, hoặc gửi ảnh tem nhãn để Vietnam Tomita đối chiếu mã tương đương.
- e500H Trung tâm gia công ngang TOYODA e500H – dòng cũ (ngừng sản xuất)…
- e640V3 Trung tâm gia công đứng TOYODA e640V3 – dòng cũ (ngừng sản xuất)…
- FH400J Trung tâm gia công ngang TOYODA FH400J – dòng cũ (ngừng sản xuất)…
- FH550S / FH630S Trung tâm gia công ngang TOYODA FH550S / FH630S – dòng cũ (ngừng sản…
- FH800SXL Trung tâm gia công ngang cỡ lớn TOYODA FH800SXL – dòng cũ (ngừng sản…
- GC20M-63 Máy mài trục cam CBN TOYODA GC20M-63 – dòng cũ (ngừng sản xuất), mài…
- GC20R-63 Máy mài trục cam CBN TOYODA GC20R-63 – dòng cũ (ngừng sản xuất), ụ…
- GE4P-50II (GE series) Máy mài tròn vạn năng CNC TOYODA GE4P-50II – dòng cũ (ngừng sản…
- GE6P-160II / GE6P-250II / GE6P-320II Máy mài tròn cỡ lớn CNC TOYODA GE6P-160II / 250II / 320II – dòng cũ…
- GF32M-63 Máy mài trục khuỷu CBN TOYODA GF32M-63 – dòng cũ (ngừng sản xuất)…
- GL4P-32E / GL4P-63E / GL4A-32E / GL4A-63E Máy mài tròn ngoài CNC TOYODA GL4P-32E / GL4A-32E – dòng cũ (ngừng…
- GL20M-32 Máy mài tròn CBN TOYODA GL20M-32 – dòng cũ (ngừng sản xuất), mài…
- PV640J / PV340J Trung tâm gia công đứng TOYODA PV640J / PV340J – dòng cũ (ngừng sản…
- TG5-100 Trung tâm mài TOYODA TG5-100 – dòng cũ (ngừng sản xuất), ụ đá xoay…
- TOP center F series (TH555F3) Trung tâm gia công dây chuyền TOYODA TOP center F series (TH555F3)…
Hãng khác cùng danh mục
Kiến thức chuyên sâu về Máy mài, đá CBN JTEKT
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
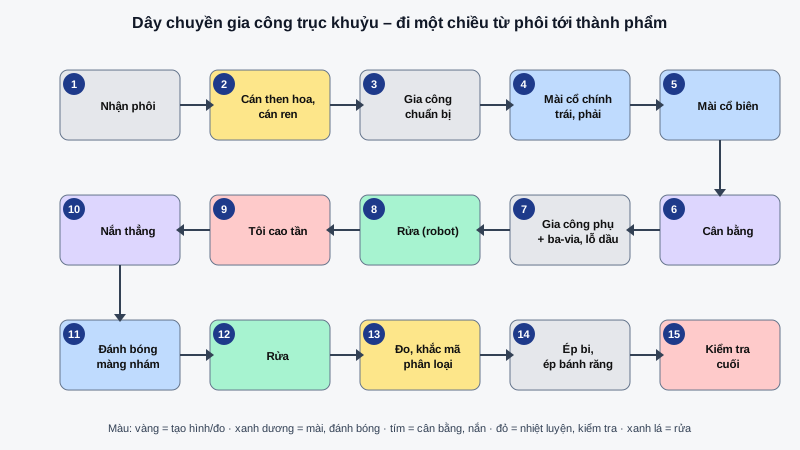
Quy trình chuẩn dây chuyền gia công trục khuỷu xe máy: 15 bước từ phôi đến thành phẩm – giải thích dễ hiểu
Trục khuỷu là chi tiết biến chuyển động lên xuống của piston thành chuyển động quay. Nó quay hàng nghìn vòng mỗi phút trong bạc lót, nên chỉ cần lệch vài micromet là…
Đọc bài · 8 phút 0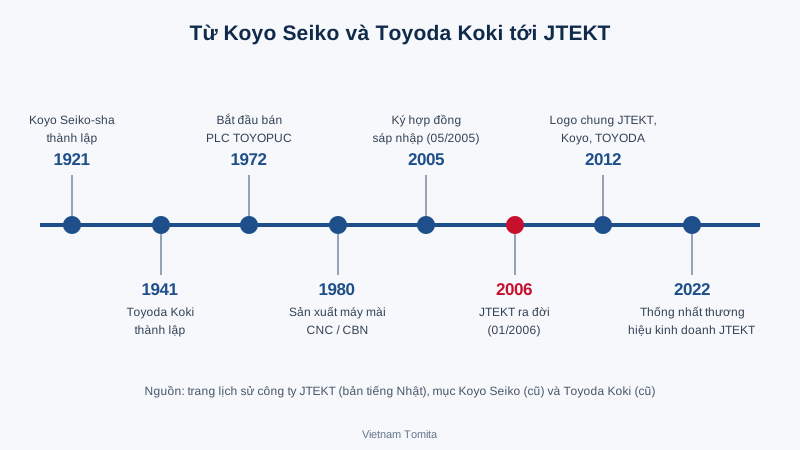
Công nghệ JTEKT: máy mài TOYODA, trung tâm gia công FH, vòng bi Koyo, PLC TOYOPUC – hiểu đúng để chọn máy và bảo dưỡng
Công nghệ JTEKT là sự kết hợp của hai truyền thống kỹ thuật Nhật Bản: máy công cụ TOYODA (nổi tiếng với máy mài trụ, mài cam, mài trục khuỷu bằng đá CBN) và vòng bi…
Đọc bài · 13 phút 0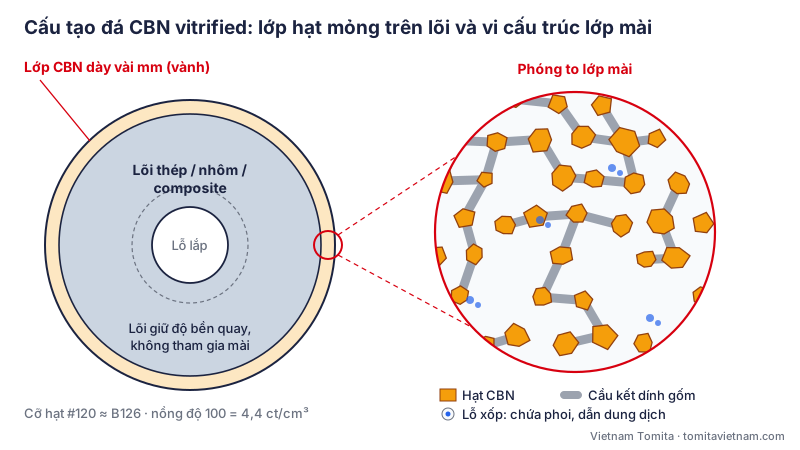
Đá CBN vitrified so với đá mài thường (Al₂O₃/SiC): cấu tạo, tuổi thọ và bài toán chi phí trên mỗi chi tiết
Đá CBN vitrified là đá mài dùng hạt nitrua bo lập phương (CBN) cứng khoảng 4.700 Knoop, gắn bằng chất kết dính gốm, bền gấp 30–50 lần đá mài thường Al₂O₃/SiC và chạy…
Đọc bài · 13 phút 0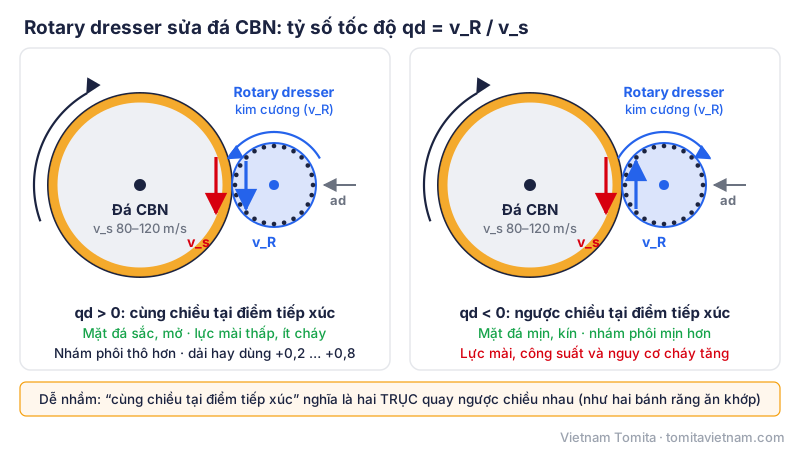
Rotary dresser kim cương: sửa đá CBN (truing, dressing) đúng cách để giữ nhám và tránh cháy mài
Rotary dresser kim cương là dụng cụ quyết định đá CBN mài ra chi tiết đẹp hay cháy, vì mọi hạt CBN chạm phôi đều do nó "đặt" lên bề mặt đá. Bài này giải thích truing và…
Đọc bài · 14 phút 0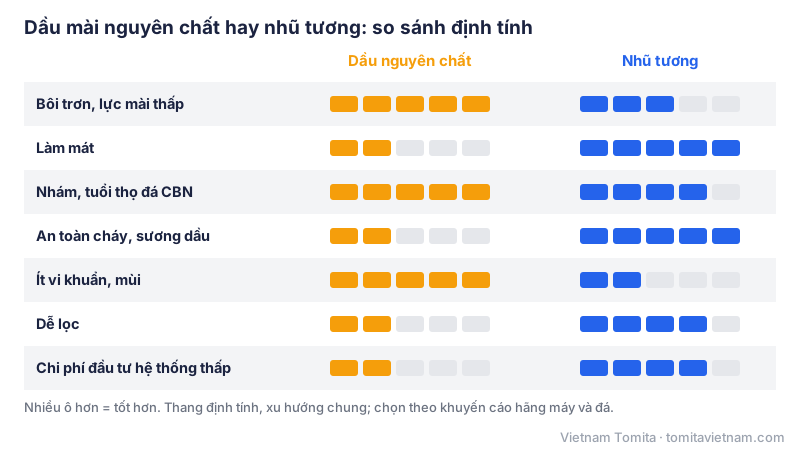
Dung dịch mài và độ sạch 30 ppm: chọn dầu, đặt vòi phun và hệ lọc cho máy mài CBN
Dung dịch mài trên máy mài CBN không chỉ để làm mát: nó quyết định đá có bị bít, chi tiết có cháy, kích thước có trôi theo nhiệt hay không. Bài này so sánh dầu mài…
Đọc bài · 13 phút 0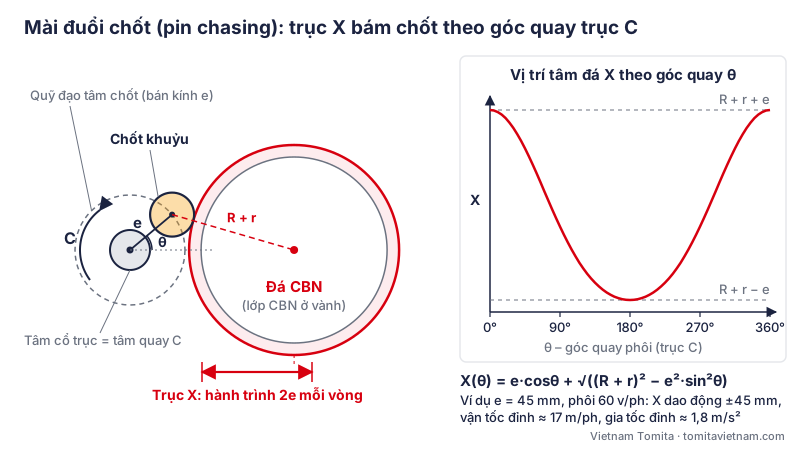
Mài chốt khuỷu kiểu đuổi chốt (pin chasing) bằng đá CBN: nguyên lý X–C, yêu cầu máy và cách chọn
Mài chốt khuỷu kiểu đuổi chốt (pin chasing) là cách mài mà trục khuỷu chỉ quay quanh tâm cổ trục, còn đầu đá CBN tiến – lùi đồng bộ với góc quay để bám theo chốt lệch…
Đọc bài · 13 phút 0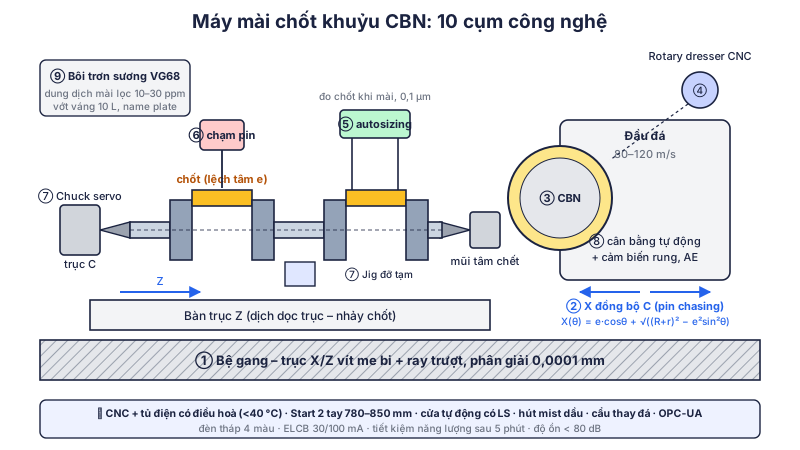
Máy mài chốt khuỷu CBN cho dây chuyền trục khuỷu xe máy: 10 công nghệ quyết định độ tròn 1 µm và nhịp 77 giây
Một máy mài chốt khuỷu (pin grinder) trên dây chuyền trục khuỷu xe máy phải làm được hai việc trái ngược nhau: giữ độ tròn cỡ 1 µm và nhám Ra 0,2 µm trên chốt lệch tâm…
Đọc bài · 13 phút 0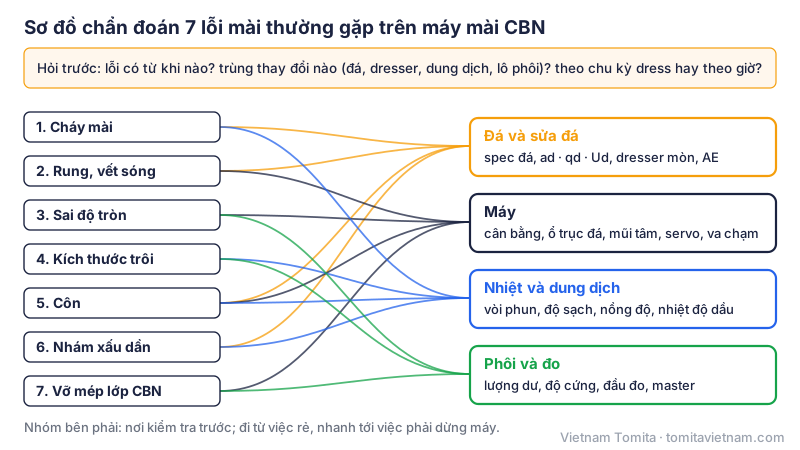
7 lỗi mài thường gặp trên máy mài CBN: nguyên nhân, cách kiểm tra và lịch bảo trì
Lỗi mài thường gặp trên máy mài CBN như cháy mài, rung sóng, côn hay kích thước trôi hiếm khi do một nguyên nhân duy nhất: đá, dresser, máy, dung dịch và đầu đo cùng…
Đọc bài · 13 phút 0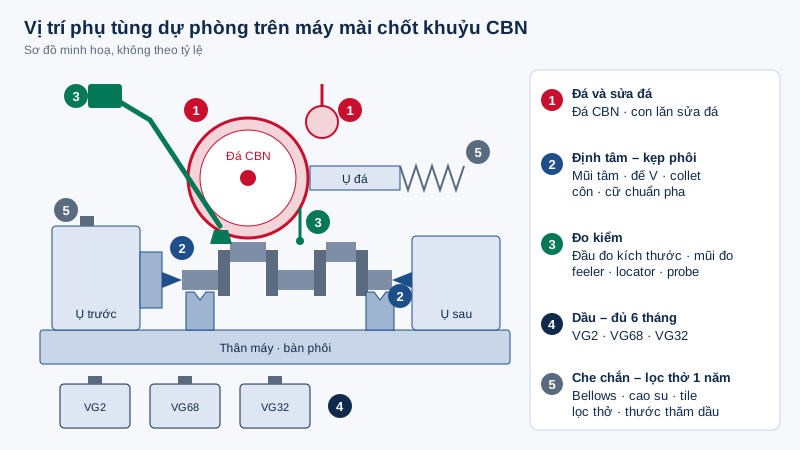
Phụ tùng dự phòng máy mài trục khuỷu CBN: danh mục theo nhóm, chu kỳ thay và mức tồn kho
Phụ tùng dự phòng máy mài trục khuỷu CBN là thứ quyết định một sự cố kéo dài vài giờ hay vài tuần. Máy mài chốt khuỷu chạy ba ca hiếm khi hỏng cái gì lớn; thứ làm dây…
Đọc bài · 12 phút 0Kiến thức chuyên sâu về Máy công cụ Nhật Bản
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
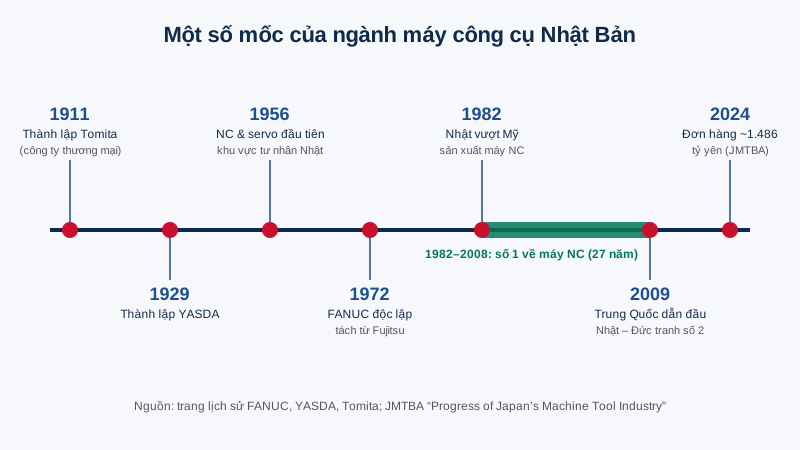
Máy công cụ Nhật Bản: vì sao dẫn đầu thế giới và các hãng tiêu biểu theo từng loại máy
Máy công cụ Nhật Bản có mặt trong gần như mọi xưởng cơ khí chính xác tại Việt Nam: máy tiện CNC, trung tâm gia công, máy mài, máy cắt dây EDM. Nhật từng giữ vị trí nước…
Đọc bài · 9 phút 0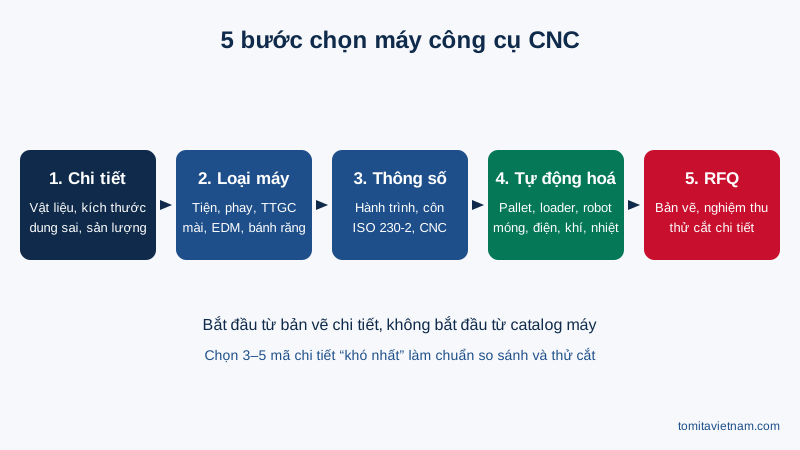
Cách chọn máy công cụ CNC Nhật Bản cho nhà máy: tiện, phay, trung tâm gia công, mài, EDM, gia công bánh răng
Chọn máy công cụ CNC Nhật Bản đúng ngay từ đầu quyết định giá thành chi tiết trong 15–20 năm tiếp theo: một máy chọn sai cỡ, sai loại hoặc thiếu tự động hoá sẽ làm đội…
Đọc bài · 10 phút 0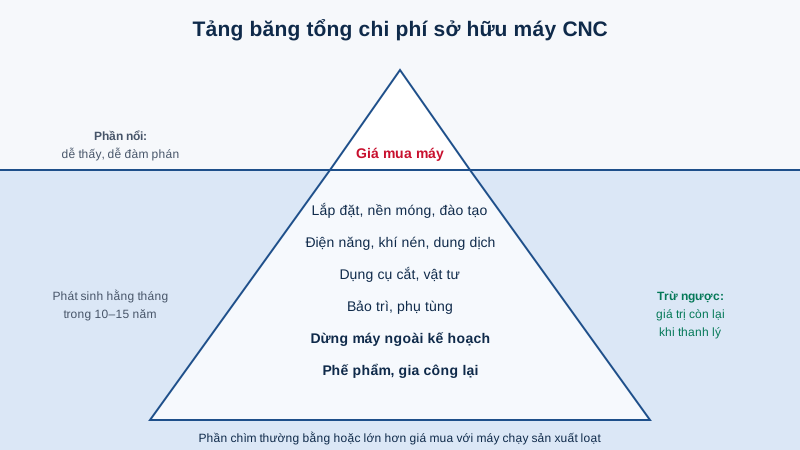
Tổng chi phí sở hữu (TCO) máy CNC: vì sao máy công cụ Nhật Bản rẻ hơn về lâu dài
Tổng chi phí sở hữu (TCO) máy CNC là toàn bộ số tiền nhà máy bỏ ra cho một chiếc máy trong suốt thời gian dùng nó, chứ không chỉ con số trên báo giá. Khi so hai báo giá…
Đọc bài · 11 phút 0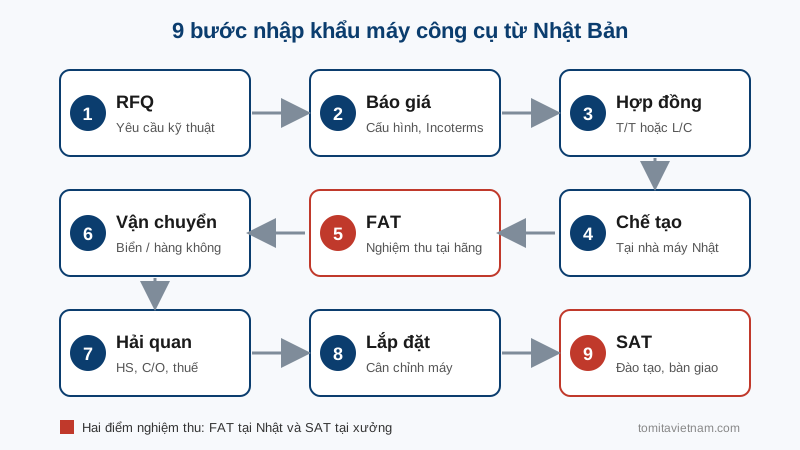
Quy trình mua và nhập khẩu máy công cụ từ Nhật Bản về Việt Nam: từ RFQ, FAT đến lắp đặt
Nhập khẩu máy công cụ từ Nhật Bản không khó về thủ tục, nhưng rất dễ phát sinh chi phí và chậm tiến độ nếu bỏ sót một bước nhỏ: điện áp không khớp, nền móng chưa sẵn…
Đọc bài · 13 phút 0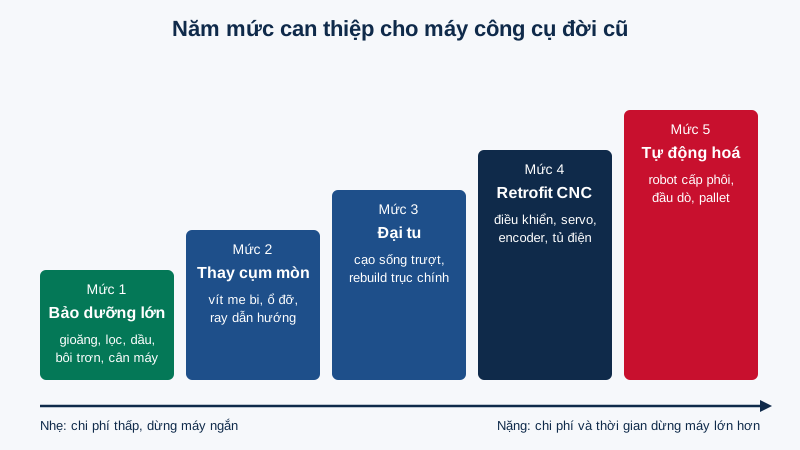
Máy công cụ Nhật đời cũ: đại tu (overhaul), nâng cấp CNC (retrofit) hay mua máy mới?
Máy công cụ Nhật đời cũ – một trung tâm gia công 20 năm tuổi, máy mài 25 năm hay máy cắt dây đời đầu – vẫn là tài sản lớn trong nhiều xưởng tại Việt Nam, nhưng đến một…
Đọc bài · 10 phút 0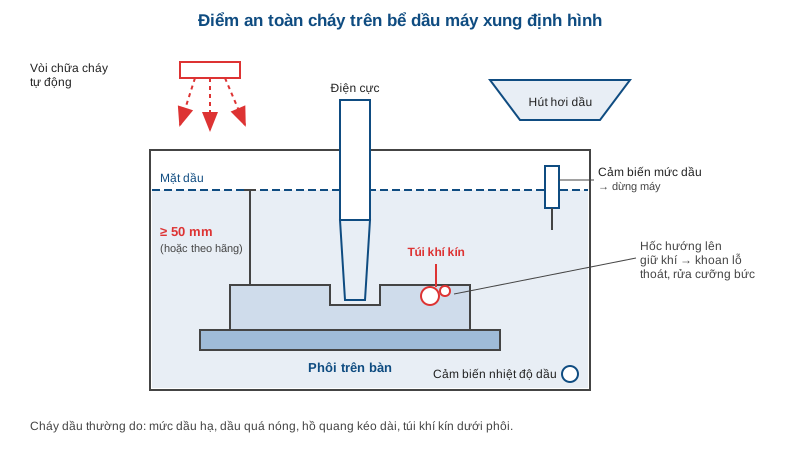
An toàn máy EDM: cháy dầu, khí và hơi dầu, bụi graphite, điện, bùn và chất thải
An toàn máy EDM thường bị xem nhẹ vì quy trình phóng điện nhìn có vẻ êm: không lửa bắn, không phoi nóng, không dao quay. Thực tế, máy xung định hình chạy trong dầu có…
Đọc bài · 12 phút 0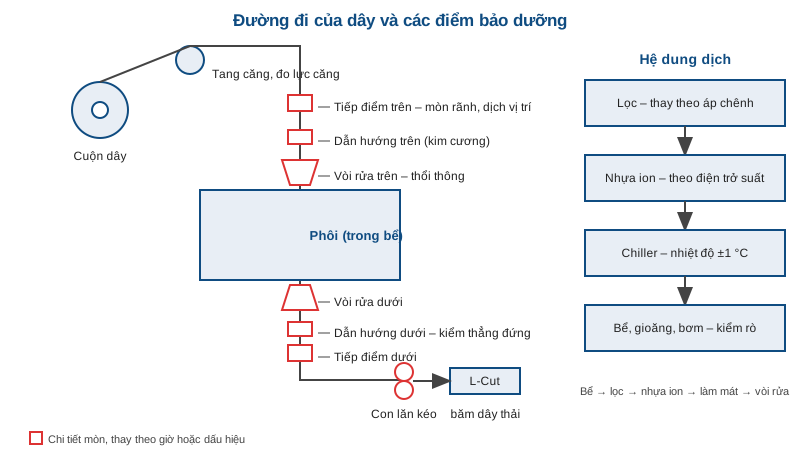
Bảo dưỡng máy EDM: lọc, nhựa ion, dẫn hướng dây, tiếp điểm và dầu điện môi
Bảo dưỡng máy EDM khác máy cắt gọt ở chỗ phần lớn lỗi không đến từ cơ khí mà từ những vật tư tiêu hao nhỏ: lọc, nhựa trao đổi ion, dẫn hướng dây, cục tiếp điện, vòi…
Đọc bài · 12 phút 0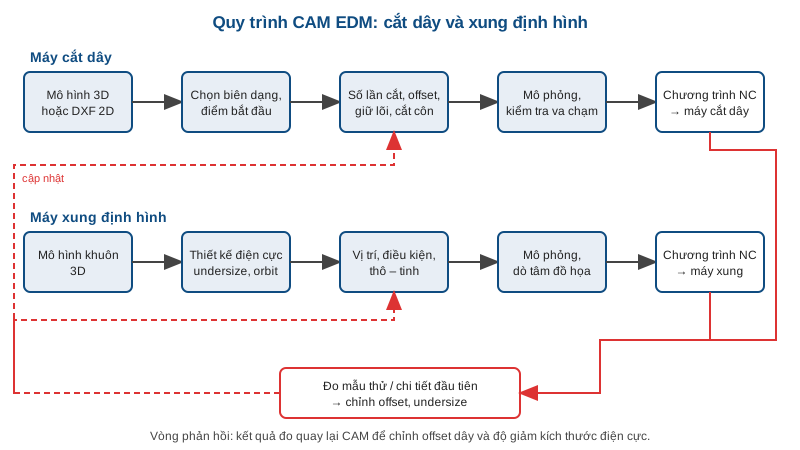
Lập trình CAM EDM: cắt dây, xung định hình, mô phỏng và quản lý chương trình
Lập trình CAM EDM là khâu quyết định máy cắt dây hay máy xung định hình chạy được bao nhiêu giờ có ích mỗi ngày, vì EDM chạy chậm nên một lỗi nhập tay tốn cả ca. Khác…
Đọc bài · 11 phút 0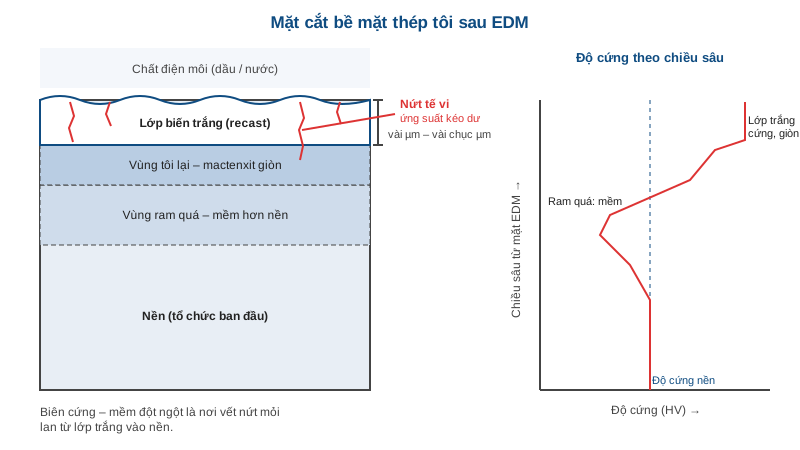
Lớp biến trắng EDM (recast layer): nứt tế vi, ảnh hưởng và cách khắc phục
Lớp biến trắng EDM là lớp kim loại đã nóng chảy rồi đông đặc lại ngay trên bề mặt chi tiết sau mỗi xung phóng điện: cứng, giòn, mang ứng suất kéo dư và thường chứa nứt…
Đọc bài · 10 phút 0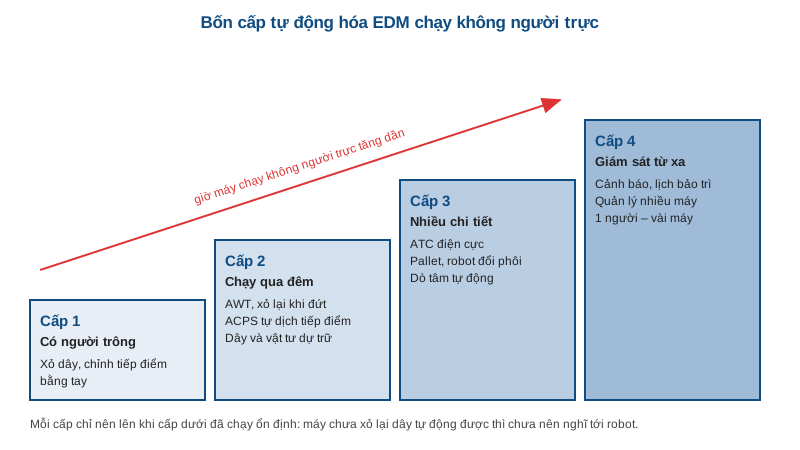
Tự động hóa EDM chạy đêm: robot, đổi điện cực, xỏ dây, tiếp điểm và giám sát từ xa
Tự động hóa EDM là cách lấy lại thời gian của một công nghệ vốn chạy chậm: máy cắt dây hay máy xung định hình có thể chạy hàng chục giờ cho một chi tiết, nên nếu máy…
Đọc bài · 12 phút 0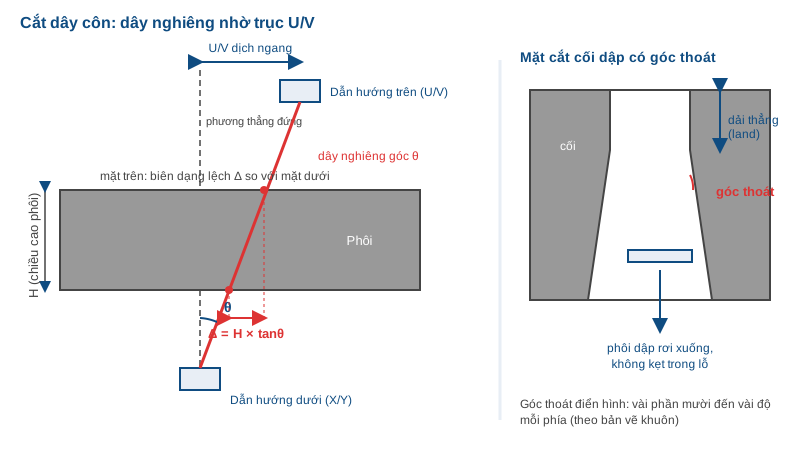
Cắt dây côn (taper cutting) 4 trục U/V: góc thoát phôi cho khuôn dập và chi tiết nghiêng
Cắt dây côn là cắt với dây nghiêng so với phương thẳng đứng nhờ hai trục phụ U và V đặt ở đầu dẫn hướng trên, nên mặt cắt thành mặt côn thay vì mặt thẳng. Nó tạo góc…
Đọc bài · 9 phút 0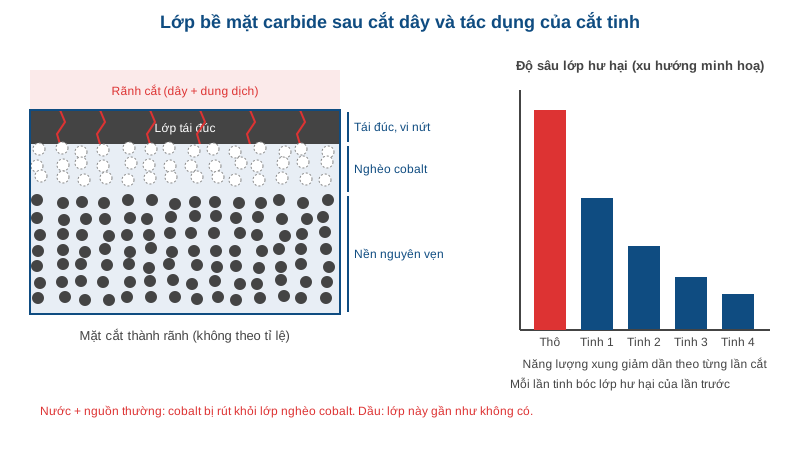
Cắt dây hợp kim cứng, PCD, PCBN: chống mất cobalt và nứt tế vi
Cắt dây hợp kim cứng là bài toán khác hẳn cắt thép: carbide không khó cắt vì độ cứng, mà khó giữ nguyên lớp bề mặt, vì cobalt kết dính bị điện phân và nhiệt phóng điện…
Đọc bài · 12 phút 0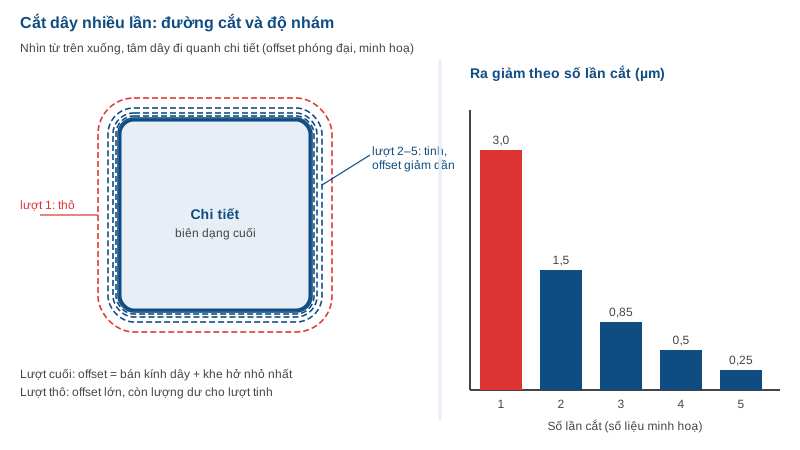
Cắt dây nhiều lần (trim cut, skim cut): đạt độ nhám Ra thấp và dung sai vài micromet
Cắt dây nhiều lần là cách một máy cắt dây EDM đi qua cùng một biên dạng nhiều lượt: một lần cắt thô để bóc phần lớn vật liệu, rồi một đến sáu lần cắt tinh với năng…
Đọc bài · 10 phút 0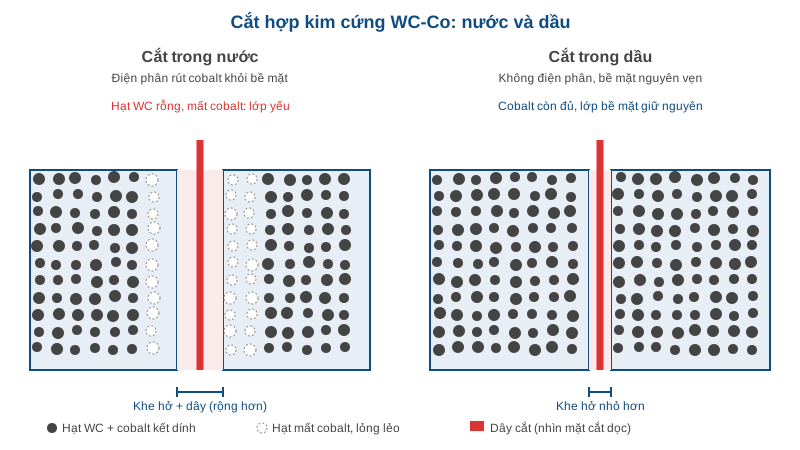
Cắt dây trong dầu (oil wire EDM): khi nào nên dùng cho hợp kim cứng và chi tiết siêu nhỏ
Cắt dây trong dầu là cách chạy máy cắt dây EDM với chất điện môi là dầu khoáng tinh chế thay cho nước khử ion, đổi tốc độ cắt lấy bề mặt mịn hơn, khe hở nhỏ hơn và…
Đọc bài · 13 phút 0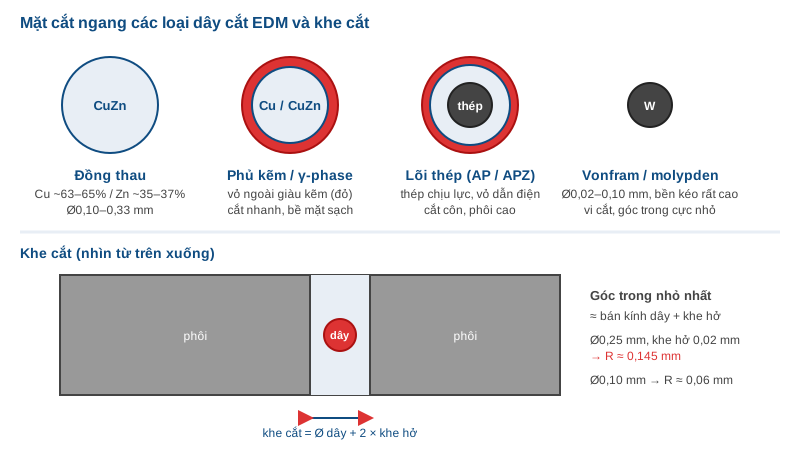
Dây cắt EDM: đồng thau, phủ kẽm, lõi thép, molypden và vonfram – chọn loại dây nào
Dây cắt EDM là điện cực tiêu hao của máy cắt dây: một sợi kim loại Ø0,02–0,33 mm chạy qua phôi một lần rồi bị thu đi. Chọn loại dây đúng thay đổi tốc độ cắt, độ nhám…
Đọc bài · 10 phút 0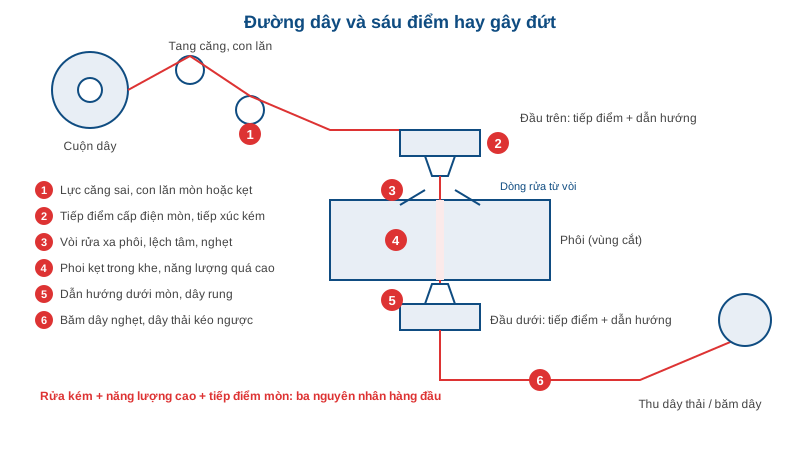
Đứt dây cắt dây EDM: nguyên nhân và cách khắc phục theo từng triệu chứng
Đứt dây cắt dây là sự cố làm mất nhiều giờ máy nhất ở xưởng EDM: dây đứt lúc đang cắt dở chi tiết lớn có thể kéo theo luồn lại, vết dừng trên mặt cắt và sai kích thước.…
Đọc bài · 13 phút 0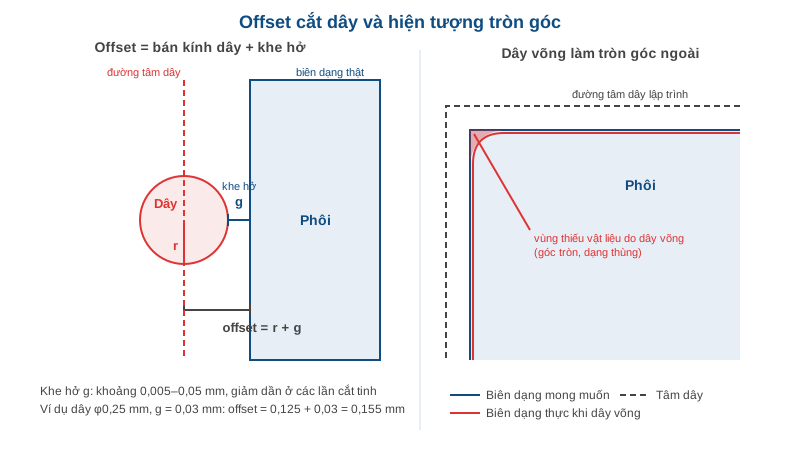
Khe hở phóng điện và offset khi cắt dây: bù dây, định vị pick-up, kiểm soát góc
Khe hở phóng điện là khoảng cách rất nhỏ, thường vài chục micromet, giữa dây và phôi nơi tia lửa xảy ra, và nó quyết định chi tiết cắt ra đúng kích thước hay không. Máy…
Đọc bài · 11 phút 0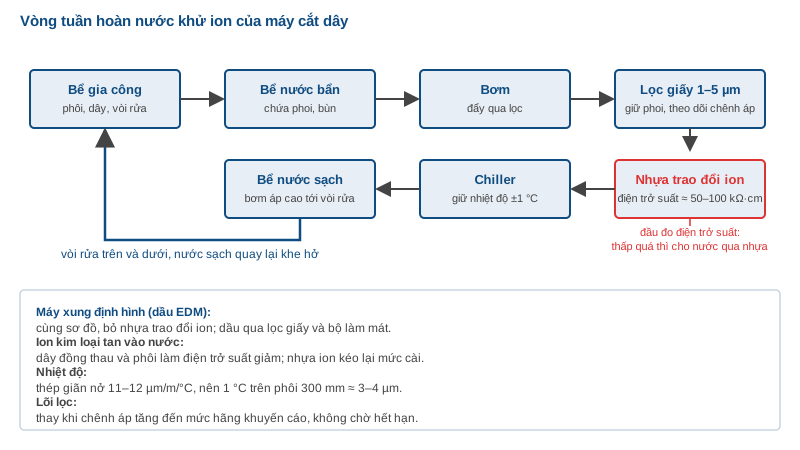
Chất điện môi EDM: dầu hay nước khử ion, điện trở suất và hệ thống lọc
Chất điện môi EDM quyết định máy có phóng điện ổn định hay không, nhiều khi hơn cả cấu hình nguồn xung. Máy xung định hình thường chạy trong dầu hydrocarbon, máy cắt…
Đọc bài · 11 phút 0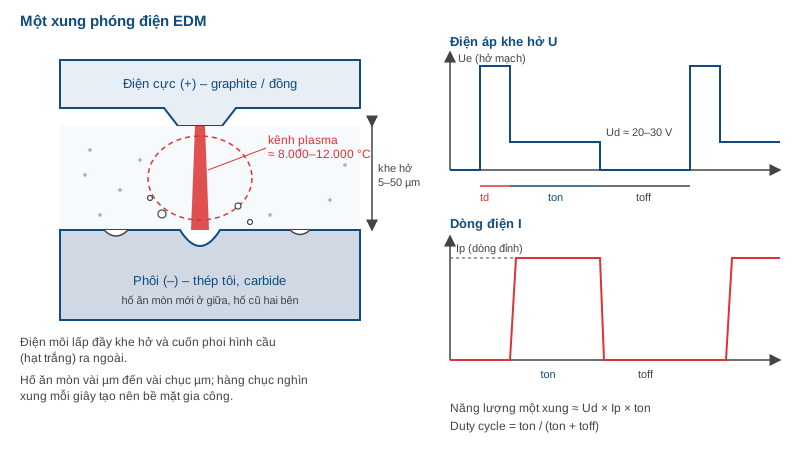
EDM là gì? Nguyên lý phóng điện và thông số xung trong gia công tia lửa điện
EDM là gì? EDM (Electrical Discharge Machining) là phương pháp gia công bằng tia lửa điện: hàng chục đến hàng trăm nghìn lần mỗi giây, một xung điện phóng qua khe hở…
Đọc bài · 13 phút 0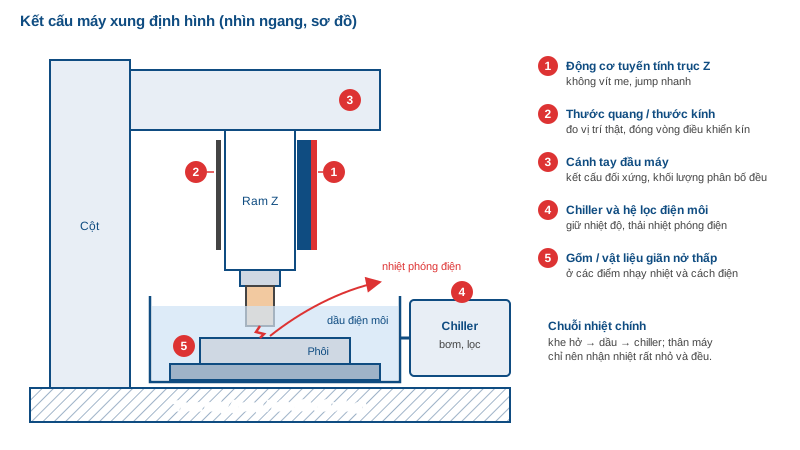
Kết cấu máy EDM: động cơ tuyến tính, gốm và ổn định nhiệt
Kết cấu máy EDM không giống máy phay hay máy tiện, dù bề ngoài cùng có cột, bàn, trục. EDM không có lực cắt, nên người thiết kế không cần ưu tiên khối lượng cắt; thay…
Đọc bài · 12 phút 0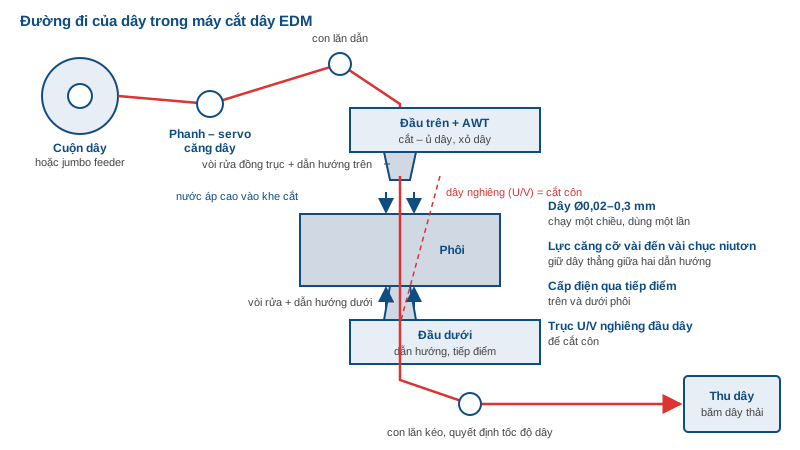
Máy cắt dây EDM: cấu tạo, dẫn hướng dây, AWT, căng dây và rửa phoi
Máy cắt dây EDM dùng một sợi dây kim loại mảnh, chạy liên tục từ cuộn qua phôi rồi vào hộp thu, để phóng điện cắt biên dạng trên vật liệu dẫn điện, kể cả thép đã tôi.…
Đọc bài · 11 phút 0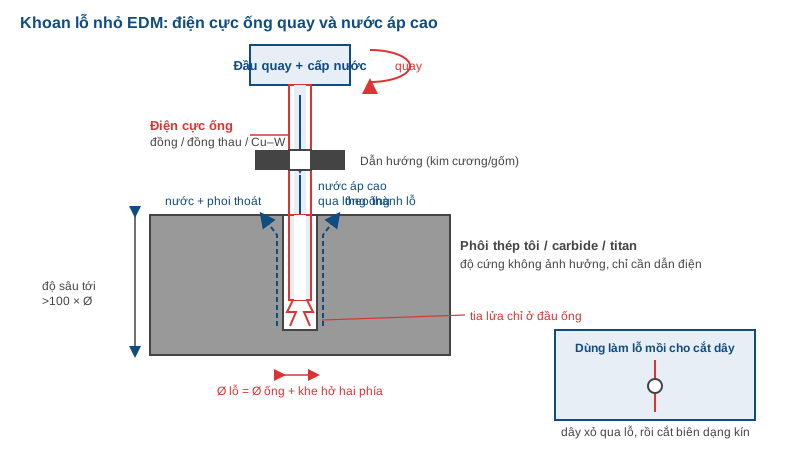
Máy khoan lỗ nhỏ EDM (small hole drilling): lỗ mồi cắt dây, lỗ làm mát và cách chọn máy
Máy khoan lỗ nhỏ EDM khoan lỗ đường kính từ khoảng 0,1 đến vài milimét bằng phóng điện, nên khoan được thép tôi, hợp kim cứng và titan mà mũi khoan thường không thể…
Đọc bài · 11 phút 0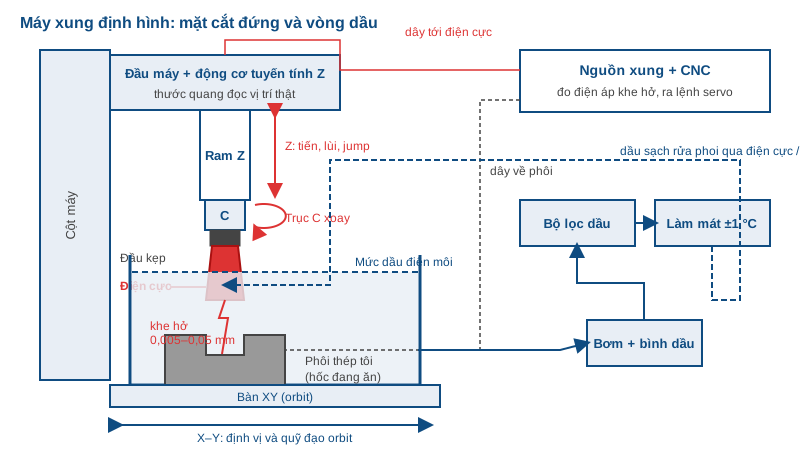
Máy xung định hình (die-sinking EDM): cấu tạo, trục Z, trục C và quỹ đạo orbit
Máy xung định hình là máy EDM ép một điện cực có hình dạng ngược với lòng khuôn vào phôi thép tôi, để các xung phóng điện ăn dần vật liệu mà không có lực cắt. Bài này…
Đọc bài · 14 phút 0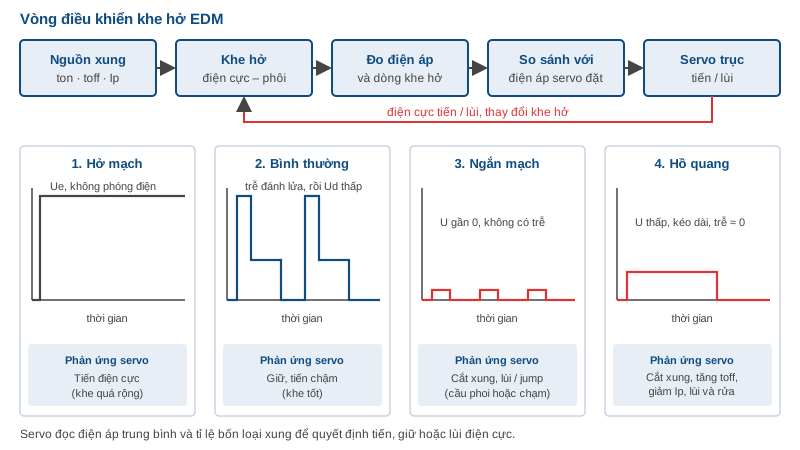
Nguồn xung EDM: từ mạch RC đến transistor, servo khe hở và điều khiển thích nghi
Nguồn xung EDM là bộ phận quyết định máy bóc được bao nhiêu mm³ mỗi phút, mòn điện cực bao nhiêu phần trăm và bề mặt nhám cỡ nào. Nó không chạy một mình: nguồn phát…
Đọc bài · 12 phút 0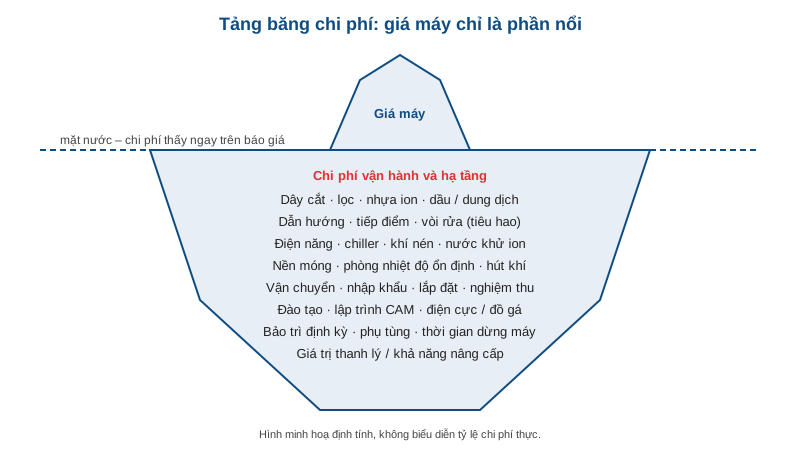
Chọn mua máy EDM cho xưởng Việt Nam: nhập khẩu, lắp đặt, chi phí vận hành
Chọn mua máy EDM là quyết định mà sai một bước thì phải trả giá nhiều năm: máy quá nhỏ so với phôi, độ chính xác quá thấp hoặc thừa, thiếu hạ tầng nước và nhiệt độ, hay…
Đọc bài · 11 phút 0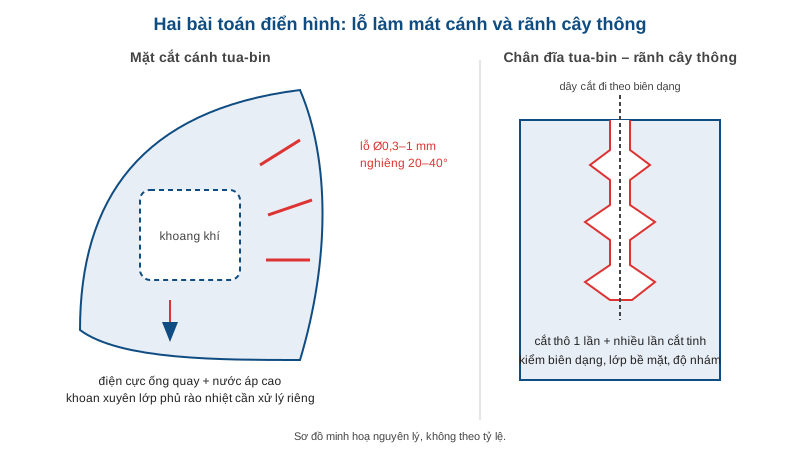
EDM trong hàng không và y tế: lỗ làm mát, cấy ghép, khuôn vi
EDM trong hàng không và y tế được dùng ở những chỗ mà vật liệu quá cứng, quá dai hoặc chi tiết quá nhỏ để cắt gọt: lỗ làm mát nghiêng trên cánh tua-bin, rãnh cây thông…
Đọc bài · 10 phút 0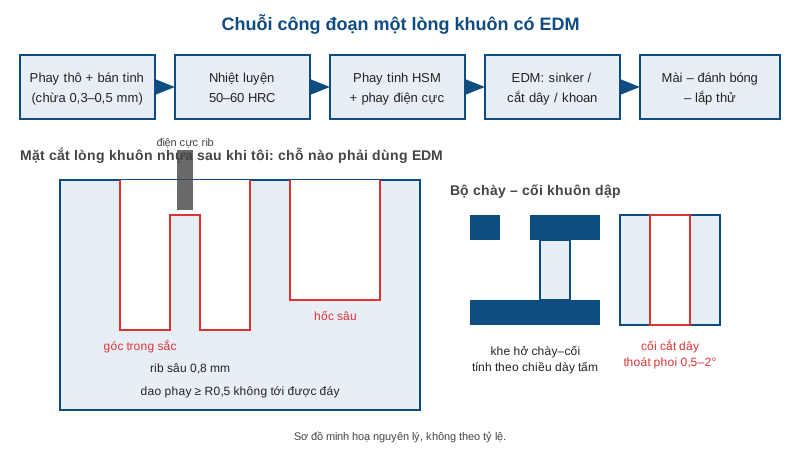
EDM trong chế tạo khuôn: quy trình thực tế từ phay đến đánh bóng
EDM trong chế tạo khuôn là công đoạn lấy lại những chỗ mà dao phay không tới được sau khi thép đã tôi: góc trong sắc, rib sâu, hốc hẹp, biên dạng chày – cối. Một lòng…
Đọc bài · 12 phút 0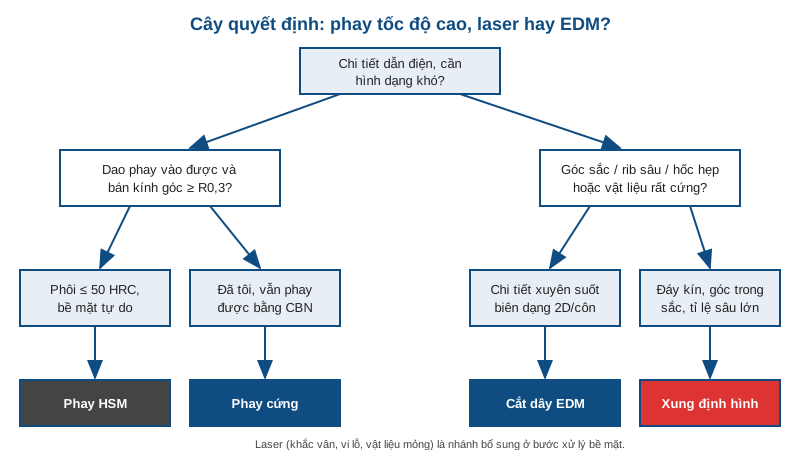
EDM hay phay tốc độ cao hay laser: chọn công nghệ nào cho khuôn
EDM hay phay tốc độ cao là câu hỏi xưởng khuôn gặp hàng tuần, và câu trả lời hiếm khi là một trong hai: phay cứng bằng dao CBN hoặc carbide đã lấy đi nhiều việc từng…
Đọc bài · 10 phút 0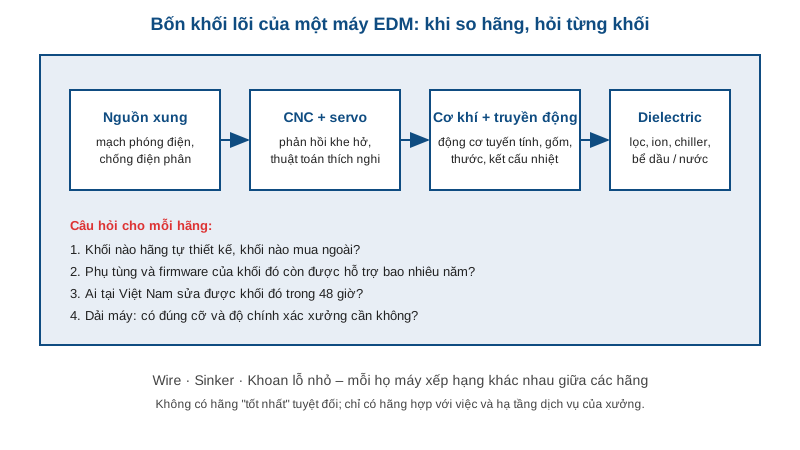
Hãng máy EDM Nhật Bản: Sodick, Mitsubishi Electric, Makino, FANUC, Seibu
Hãng máy EDM Nhật Bản đáng quan tâm nhất với xưởng khuôn và cơ khí chính xác tại Việt Nam gồm Sodick, Mitsubishi Electric, Makino, FANUC (dòng ROBOCUT) và Seibu. Mỗi…
Đọc bài · 9 phút 0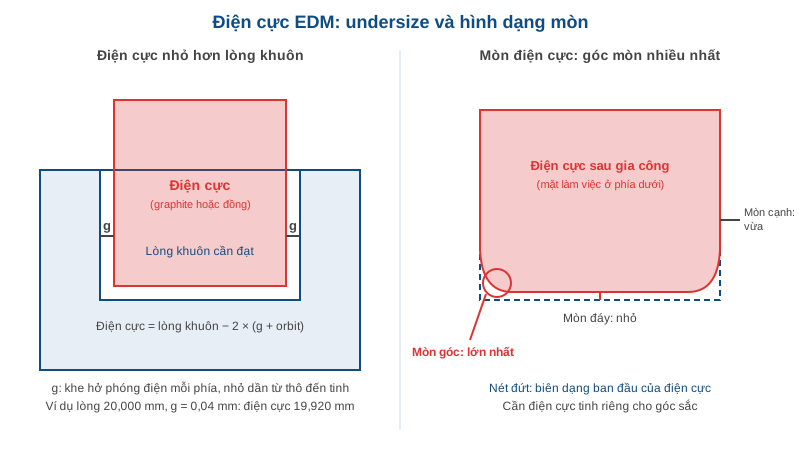
Điện cực EDM: graphite hay đồng, chế tạo điện cực và kiểm soát tỉ lệ mòn
Điện cực EDM là chi tiết quyết định hình dạng, độ nhám và thời gian của gia công xung định hình: nó phải được phay đúng, nhỏ hơn lòng khuôn đúng một lượng khe hở, và…
Đọc bài · 11 phút 0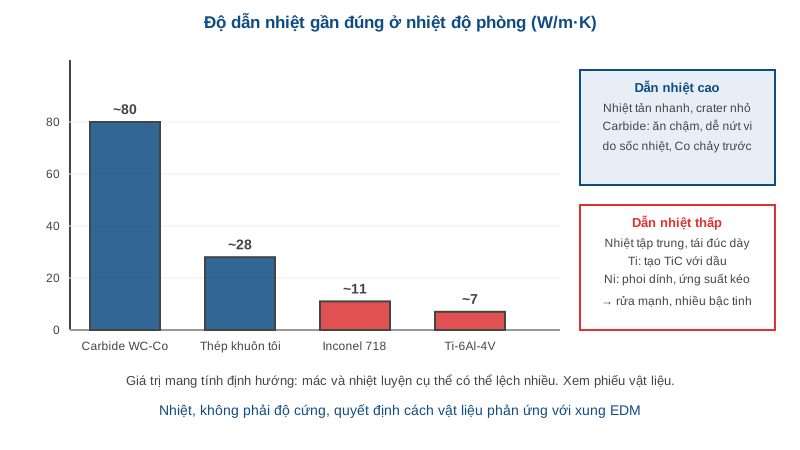
EDM hợp kim cứng, titan và Inconel: thông số và lưu ý cho xung định hình
EDM hợp kim cứng, titan và Inconel là nhóm việc mà phay và tiện thường bó tay: độ cứng cao, độ bền nóng lớn, dao mòn rất nhanh. EDM thì khác, vì không có lực cắt và độ…
Đọc bài · 9 phút 0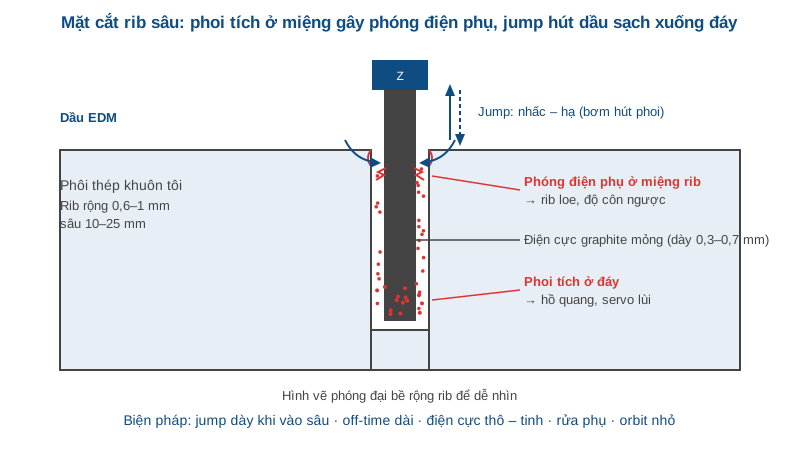
Gia công rib sâu EDM trên khuôn ép nhựa: rửa phoi, jump và điện cực mỏng
Gia công rib sâu EDM là bài toán khó nhất của xung định hình trong khuôn ép nhựa: rib mỏng 0,5–1 mm sâu 10–25 mm, điện cực mỏng như lá, phoi không có đường thoát. Bài…
Đọc bài · 10 phút 0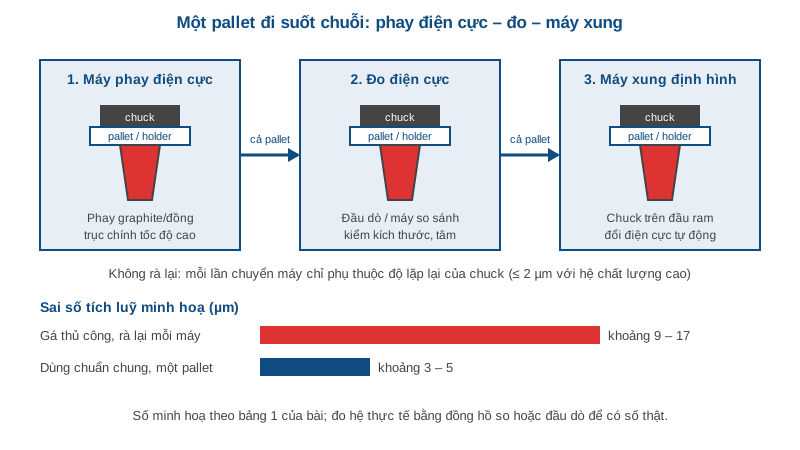
Hệ thống tooling điện cực EDM: zero-point, gá lắp lặp lại chính xác
Tooling điện cực EDM quyết định xem một bộ điện cực làm xong có vào đúng vị trí trên máy xung hay không. Một điện cực phay đẹp đến đâu cũng vô ích nếu mỗi lần tháo gá…
Đọc bài · 10 phút 0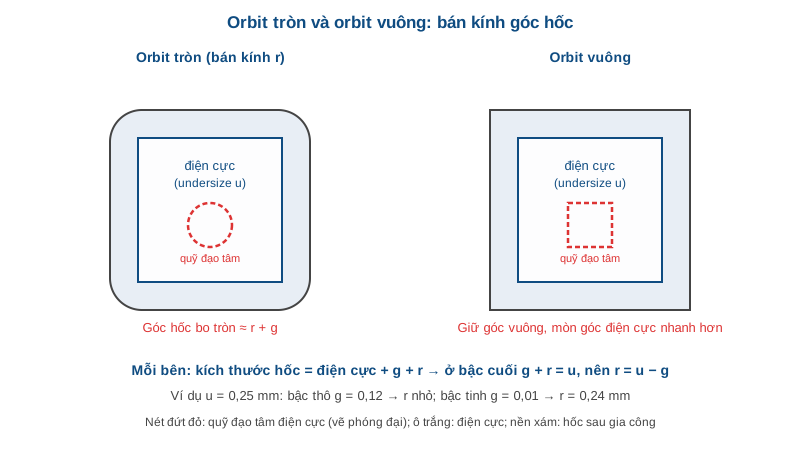
Quỹ đạo orbit EDM và trục C: chiến lược mở rộng hốc, làm ren và lỗ xoắn
Quỹ đạo orbit EDM là cách để một điện cực làm được cả bước thô lẫn bước tinh, mở rộng hốc đến đúng kích thước và rửa phoi tốt hơn. Thay vì chỉ ấn thẳng xuống theo trục…
Đọc bài · 9 phút 0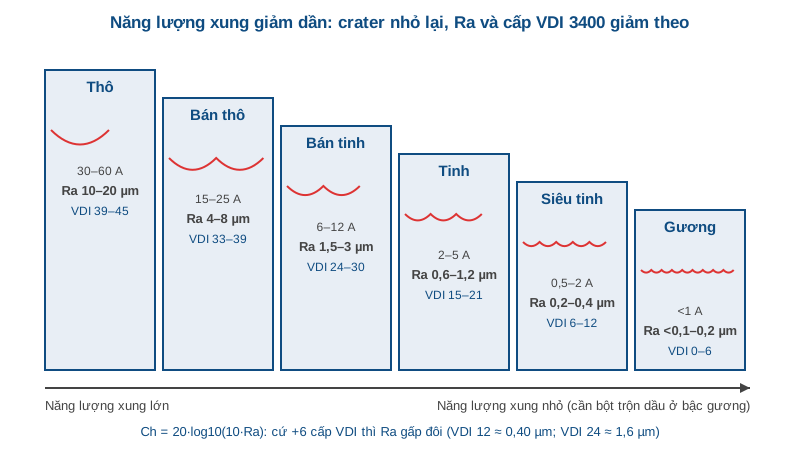
Bề mặt gương EDM: từ xung thô đến tinh và cách đọc thang VDI 3400
Bề mặt gương EDM là đích cuối của gia công xung định hình: cùng một điện cực, cùng một hốc khuôn, nhưng đi qua 5–8 bậc điều kiện từ thô Ra 10–20 µm xuống tinh Ra 0,2 µm…
Đọc bài · 12 phút 0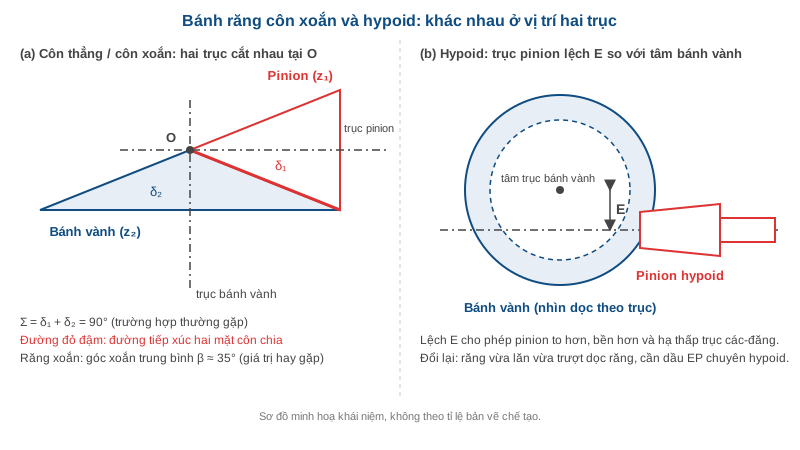
Bánh răng côn xoắn và hypoid: chế tạo bằng face milling, face hobbing, rà và mài
Bánh răng côn xoắn là loại bánh răng khó chế tạo nhất trong nhóm bánh răng thông dụng, vì mỗi cặp là một bề mặt cong ba chiều, phải ăn khớp với nhau trên một vệt tiếp…
Đọc bài · 13 phút 0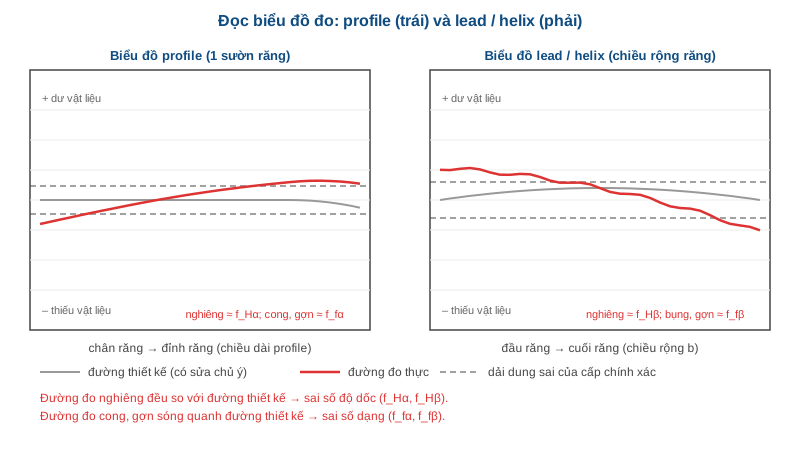
Đọc biểu đồ đo bánh răng: profile, lead, pitch, runout theo ISO 1328
Biết đọc biểu đồ đo bánh răng là cách nhanh nhất để biết lỗi nằm ở dao, đồ gá, máy hay nhiệt luyện, thay vì chỉ nhìn chữ "đạt" hay "không đạt" trên phiếu đo. Bài này…
Đọc bài · 12 phút 0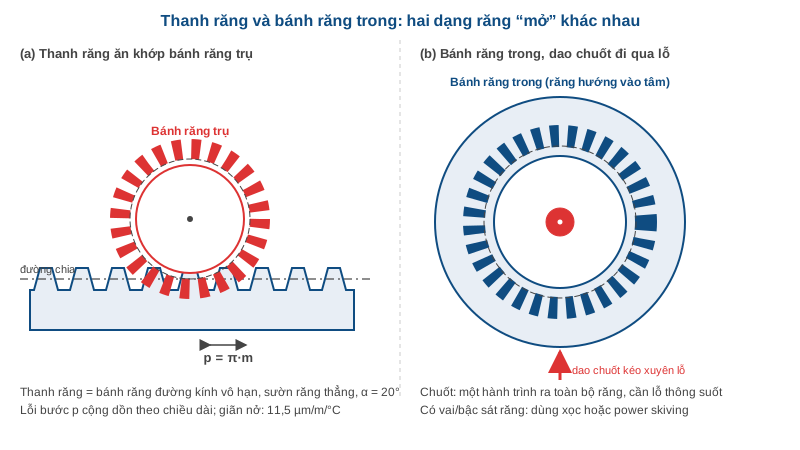
Gia công thanh răng và bánh răng trong: phay, chuốt, xọc, power skiving
Gia công thanh răng và bánh răng trong là hai bài toán khác hẳn gia công bánh răng ngoài: thanh răng dài hàng mét với bài toán cộng dồn sai số bước, còn bánh răng trong…
Đọc bài · 11 phút 0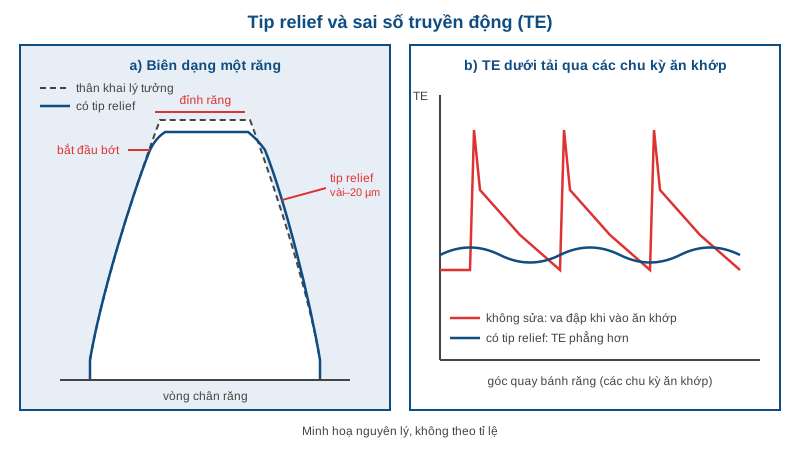
Tiếng ồn bánh răng: nguyên nhân NVH và cách sửa bằng micro-geometry
Tiếng ồn bánh răng hầu như luôn bắt nguồn từ một đại lượng: sai số truyền động, tức độ lệch góc quay thật so với góc quay lý tưởng của cặp bánh răng. Bài này đi từ cơ…
Đọc bài · 12 phút 0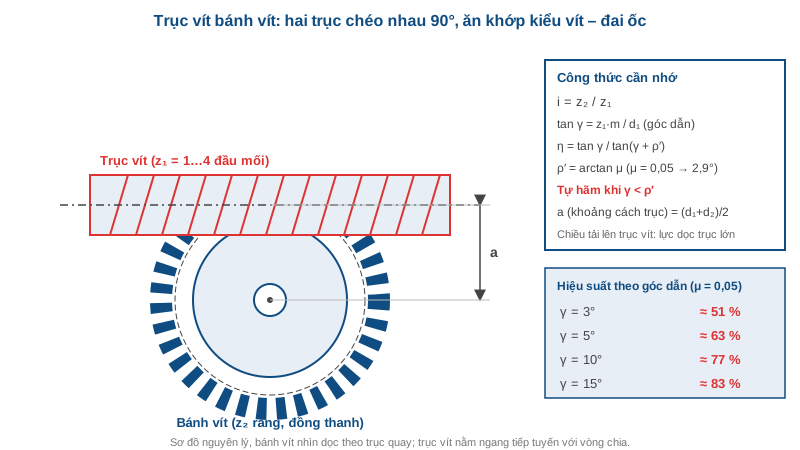
Trục vít bánh vít: hình học, gia công và cách kiểm tra ăn khớp
Cặp trục vít bánh vít cho tỉ số truyền lớn trong một cấp, chạy êm và có thể tự hãm, nên có mặt trong hộp giảm tốc, bàn xoay, kích nâng và cơ cấu định vị. Đổi lại, hiệu…
Đọc bài · 13 phút 0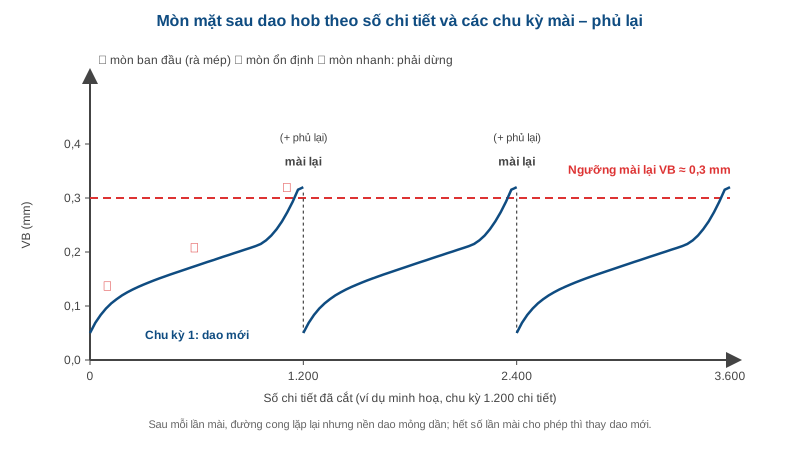
Tuổi thọ dao hob: cơ chế mòn, mài lại, phủ lại và quản lý dao
Tuổi thọ dao hob không chỉ là bao nhiêu chi tiết thì dao hỏng: nó quyết định chất lượng profile, nhịp dừng máy và chi phí dao trên mỗi bánh răng. Bài này đi từ cơ chế…
Đọc bài · 11 phút 0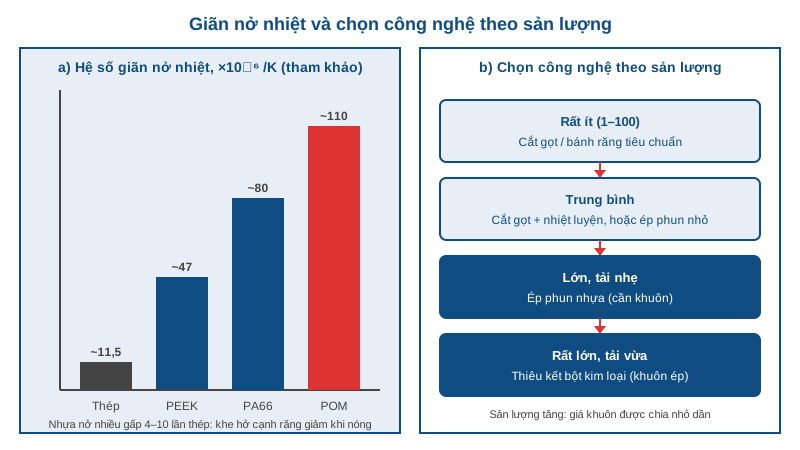
Bánh răng nhựa và bánh răng thiêu kết: khi nào dùng, gia công thế nào
Bánh răng nhựa chạy êm, nhẹ, không cần bôi trơn nhiều và rẻ khi ép phun số lượng lớn, còn bánh răng thiêu kết cho phép tạo biên dạng răng gần hoàn chỉnh từ bột kim loại…
Đọc bài · 11 phút 0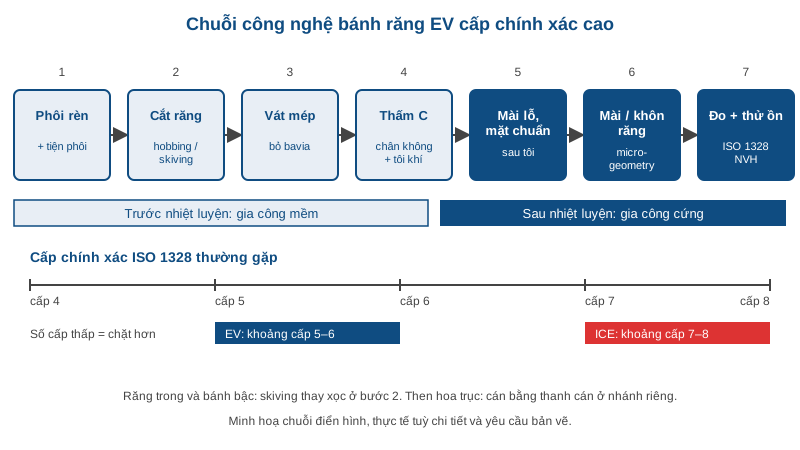
Bánh răng xe điện (EV): yêu cầu chính xác, tiếng ồn và công nghệ chế tạo
Bánh răng xe điện đòi hỏi khắt khe hơn bánh răng hộp số xe động cơ đốt trong ở ba điểm: tốc độ vào rất cao, không có tiếng động cơ che lấp tiếng rít, và biên dạng răng…
Đọc bài · 9 phút 0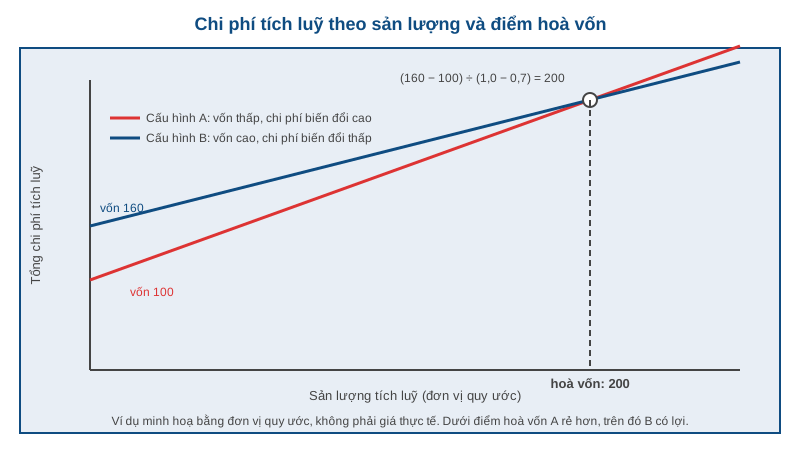
Đầu tư dây chuyền bánh răng tại Việt Nam: chọn công nghệ theo TCO
Đầu tư dây chuyền bánh răng sai cấu hình thường tốn kém hơn nhiều so với mua thiếu một máy, vì lỗi nằm ở chỗ chọn công nghệ chứ không ở giá máy. Bài này đi qua các câu…
Đọc bài · 11 phút 0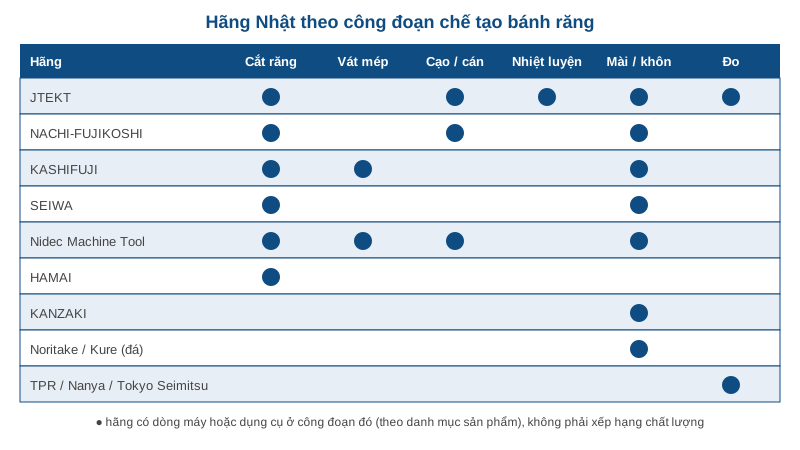
Hãng máy chế tạo bánh răng Nhật: JTEKT, NACHI, Kashifuji, Seiwa, Nidec
Các hãng máy chế tạo bánh răng Nhật không cạnh tranh trên cùng một công đoạn: người mạnh về mài răng khác với người mạnh về phay lăn, khôn hay dao cắt. Bài này vẽ bản…
Đọc bài · 10 phút 0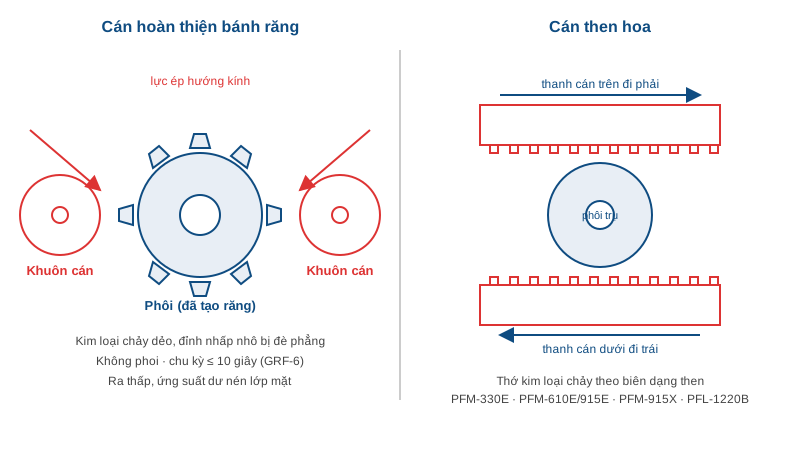
Cán răng (gear rolling): hoàn thiện bánh răng bằng biến dạng dẻo và cán then hoa
Cán răng là cách hoàn thiện bánh răng không bằng cắt mà bằng ép: khuôn cán cứng ăn khớp với phôi, làm biến dạng dẻo lớp kim loại mỏng ở sườn răng để bề mặt nhẵn hơn và…
Đọc bài · 10 phút 0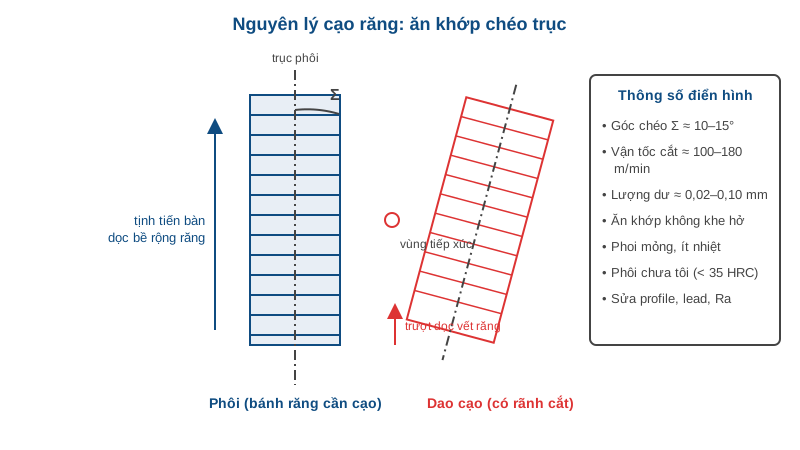
Cạo răng (gear shaving) trước nhiệt luyện: nguyên lý, dao cạo và cạo răng trong
Cạo răng là nguyên công hoàn thiện mềm: một dao cạo hình bánh răng xoắn có rãnh cắt ăn khớp chéo trục với phôi và bóc đi lớp kim loại chỉ vài phần trăm milimet để sửa…
Đọc bài · 12 phút 0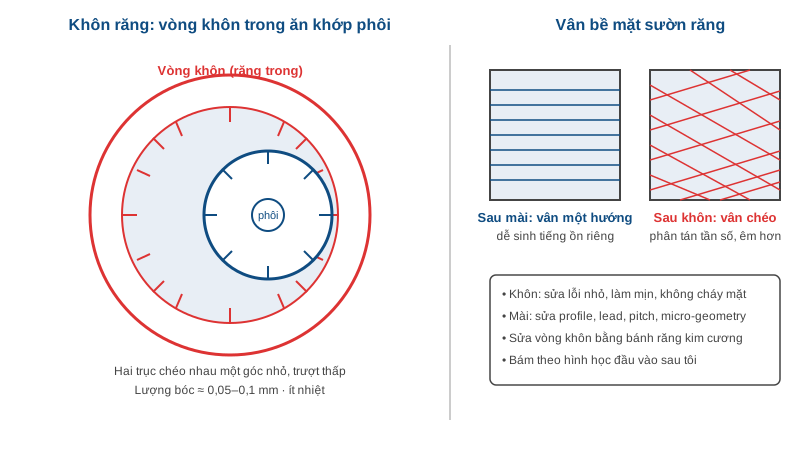
Khôn răng (gear honing): hoàn thiện bánh răng sau tôi và so sánh với mài răng
Khôn răng là nguyên công hoàn thiện bánh răng sau nhiệt luyện, dùng một vòng đá có răng trong ăn khớp chéo trục với phôi ở tốc độ thấp, lấy đi chỉ vài phần trăm…
Đọc bài · 10 phút 0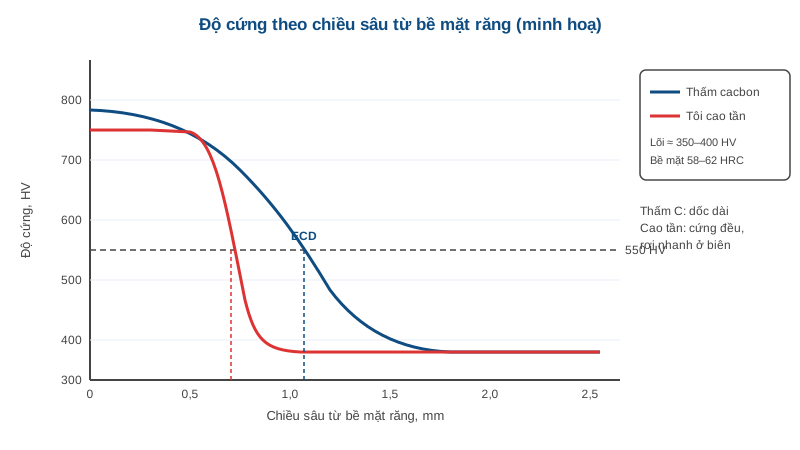
Nhiệt luyện bánh răng: thấm cacbon, tôi cao tần và kiểm soát biến dạng
Nhiệt luyện bánh răng là bước biến một chi tiết thép mềm, dễ gia công thành bánh răng có bề mặt cứng 58–62 HRC chịu mỏi tiếp xúc, và cũng là bước gây biến dạng lớn nhất…
Đọc bài · 11 phút 0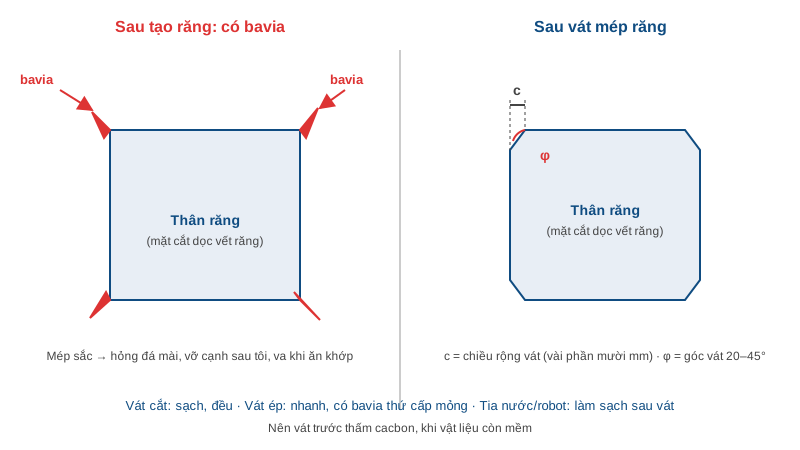
Vát mép răng (chamfering) và tẩy bavia bánh răng: vì sao quan trọng
Vát mép răng là nguyên công nhỏ nhưng ảnh hưởng đến cả chuỗi sau đó: nó loại bavia để đá mài và dụng cụ hoàn thiện không bị hỏng, chống vỡ cạnh răng sau thấm cacbon và…
Đọc bài · 11 phút 0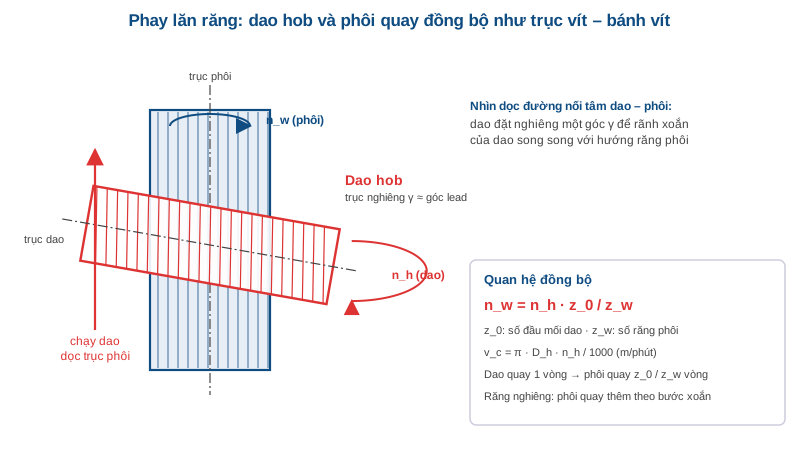
Phay lăn răng (hobbing): nguyên lý, dao hob và chế độ cắt
Phay lăn răng (hobbing) là công nghệ tạo răng cho bánh răng ngoài và trục răng phổ biến nhất vì cắt liên tục, một dao cho cả dãy số răng và năng suất cao. Bài này giải…
Đọc bài · 11 phút 0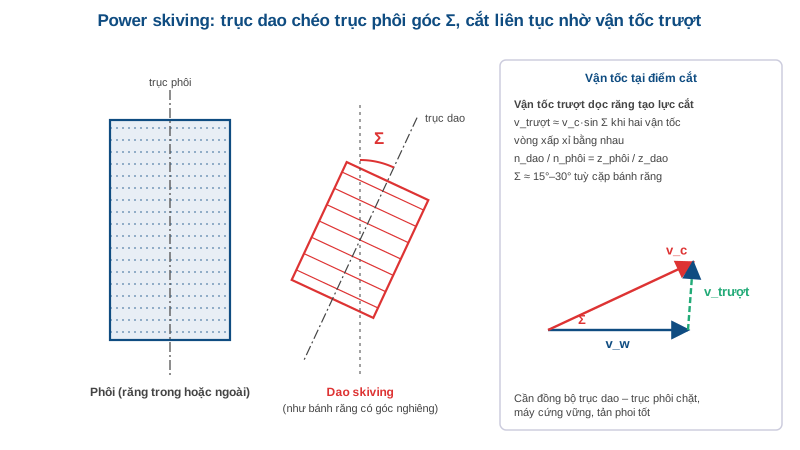
Power skiving so với phay lăn và xọc răng: chọn công nghệ tạo răng thế nào
Power skiving là công nghệ tạo răng cắt liên tục bằng dao có dạng bánh răng, đặt chéo trục với phôi một góc, nhờ đó vừa nhanh như phay lăn vừa vào được bánh răng trong…
Đọc bài · 10 phút 0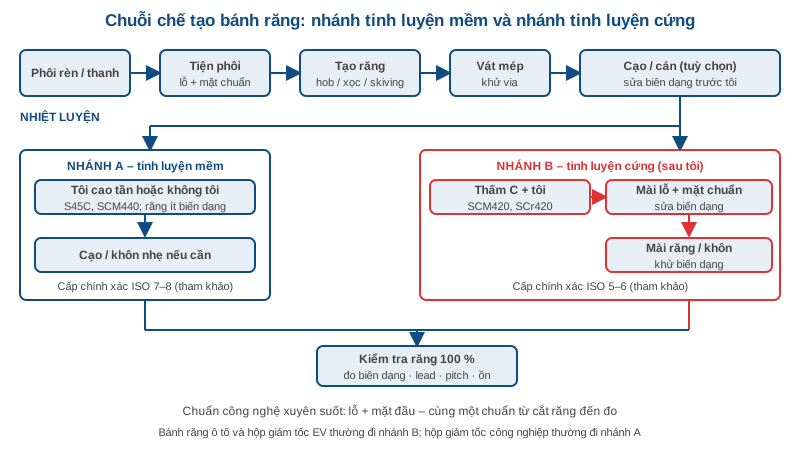
Quy trình chế tạo bánh răng từ phôi đến thành phẩm: từng bước, từng nhánh công nghệ
Quy trình chế tạo bánh răng trông đơn giản trên giấy – tiện phôi, cắt răng, nhiệt luyện, mài, kiểm – nhưng nhà máy nào cũng từng mất cả lô vì một chuẩn công nghệ chọn…
Đọc bài · 12 phút 0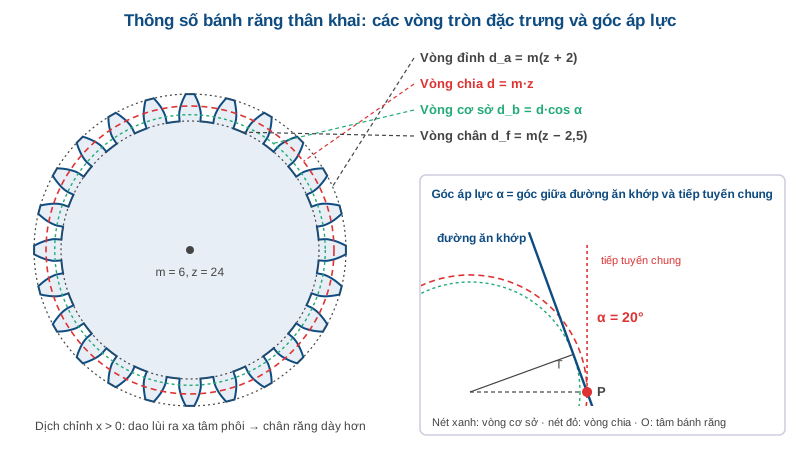
Thông số bánh răng thân khai: modun, góc áp lực, dịch chỉnh và cách đọc bản vẽ
Thông số bánh răng trên bản vẽ chỉ có khoảng chục dòng, nhưng mỗi dòng quyết định một công đoạn: chọn dao, chọn máy, chọn chuẩn đo và cả cách nhiệt luyện. Bài này đi từ…
Đọc bài · 13 phút 0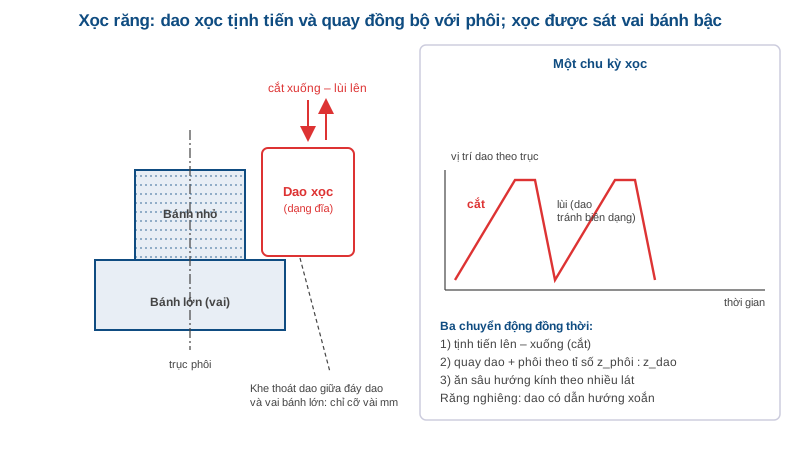
Xọc răng (gear shaping): gia công bánh răng trong và bánh răng bậc
Xọc răng (gear shaping) là công nghệ tạo răng bằng dao xọc có dạng một bánh răng, vừa tịnh tiến vừa quay đồng bộ với phôi. Đây vẫn là lựa chọn quen thuộc cho bánh răng…
Đọc bài · 10 phút 0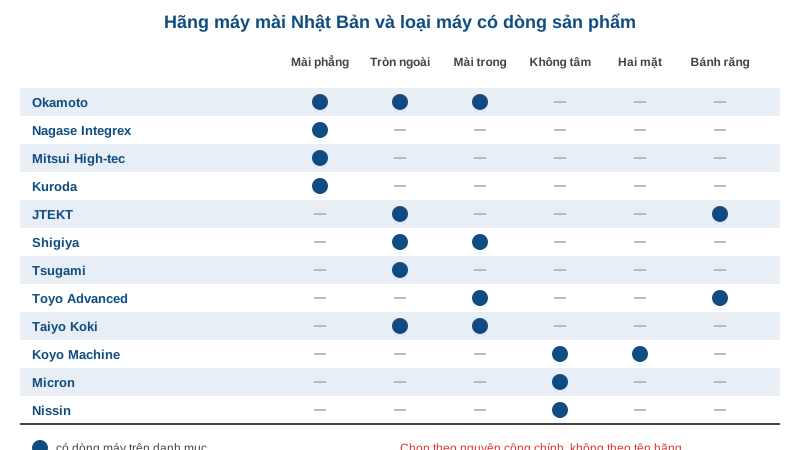
Các hãng máy mài Nhật Bản: Okamoto, JTEKT, Shigiya, Toyo, Nagase, Koyo và hệ đá – đo
Các hãng máy mài Nhật Bản không cạnh tranh trên cùng một sân: mỗi hãng mạnh ở một nhóm nguyên công riêng, từ mài phẳng khuôn, mài tròn trục khuỷu, mài lỗ vòng bi đến…
Đọc bài · 11 phút 0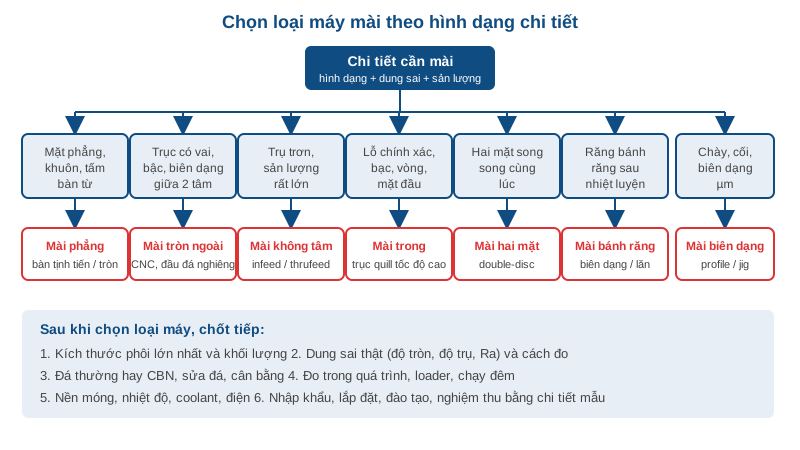
Chọn máy mài cho xưởng Việt Nam: checklist, nhập khẩu từ Nhật, lắp đặt và nghiệm thu
Chọn máy mài đúng ngay từ đầu tiết kiệm nhiều hơn mọi lần thương lượng giá về sau. Cách làm đáng tin là đi từ chi tiết thật và dung sai thật, rồi mới đến loại máy, đá…
Đọc bài · 13 phút 0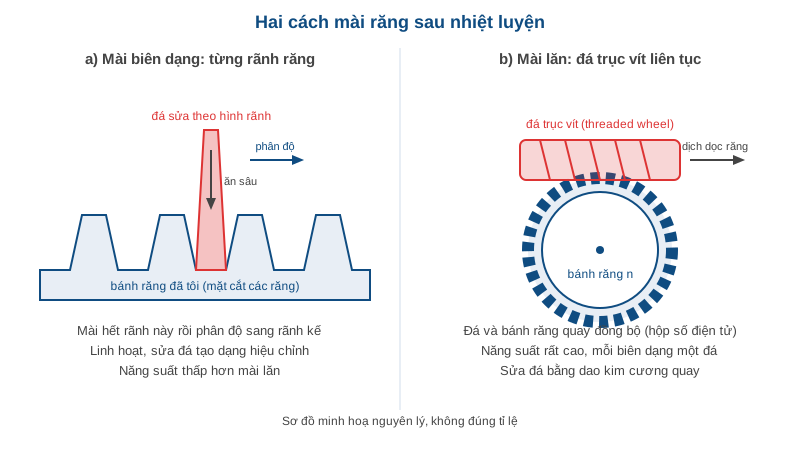
Mài bánh răng: mài biên dạng, mài lăn trục vít, mài hypoid và honing sau nhiệt luyện
Mài bánh răng là công đoạn hoàn thiện răng sau nhiệt luyện, khi bánh răng đã cứng 58–62 HRC và đã biến dạng khỏi hình học lúc cắt. Công đoạn này đưa cấp chính xác về…
Đọc bài · 12 phút 0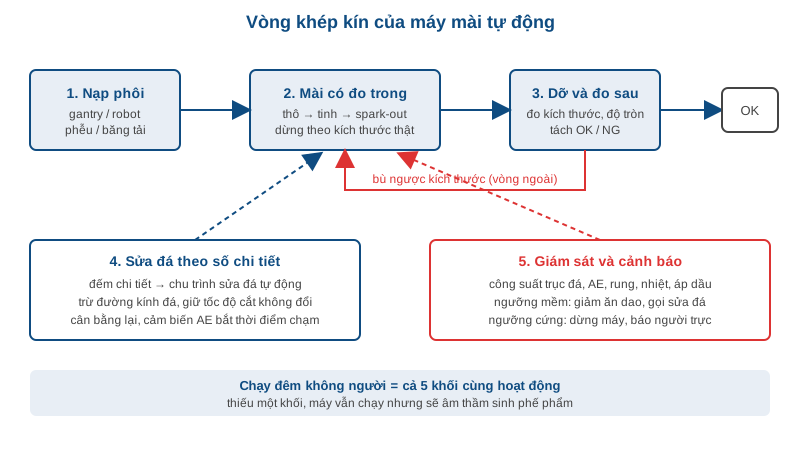
Tự động hóa máy mài: loader, đo và bù mòn đá, sửa đá tự động, chạy đêm không người
Tự động hóa máy mài không chỉ là gắn thêm robot nạp phôi. Máy mài chạy được ca đêm khi bốn việc cùng tự động: cấp phôi, đo và bù kích thước, sửa đá theo số chi tiết, và…
Đọc bài · 12 phút 0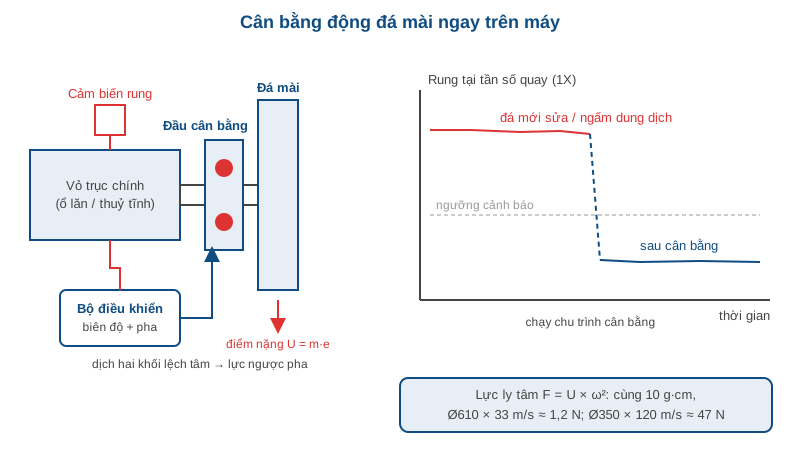
Cân bằng đá mài: nguyên nhân mất cân bằng, đầu cân bằng tự động và giám sát rung trục chính
Cân bằng đá mài là việc nhỏ nhưng quyết định độ sóng bề mặt, tuổi thọ ổ trục chính và cả an toàn của người đứng máy. Một viên đá nặng hàng chục kilôgam quay ở 33–120…
Đọc bài · 12 phút 0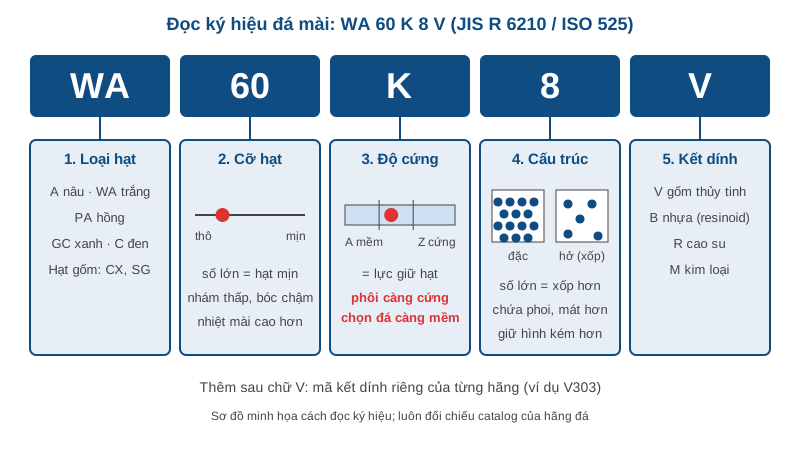
Chọn đá mài: cách đọc ký hiệu hạt, cỡ hạt, độ cứng, cấu trúc và kết dính
Chọn đá mài đúng bắt đầu từ việc đọc được dãy ký hiệu in trên đá, ví dụ WA 60 K 8 V: loại hạt, cỡ hạt, độ cứng, cấu trúc và chất kết dính. Mỗi ký tự là một quyết định…
Đọc bài · 12 phút 0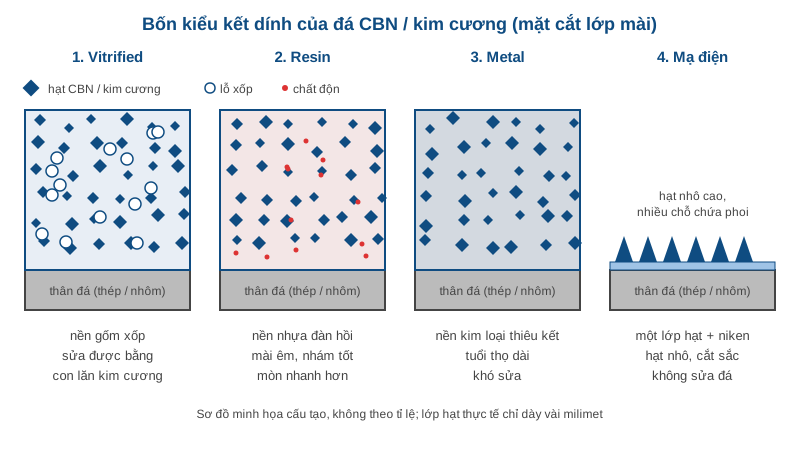
Đá CBN và đá kim cương: bốn kiểu kết dính vitrified, resin, metal, mạ điện
Đá CBN và đá kim cương là hai họ đá siêu cứng thay thế đá nhôm oxit khi cần tuổi thọ dài, kích thước ổn định và nhiệt mài thấp. CBN dành cho vật liệu chứa sắt như thép…
Đọc bài · 11 phút 0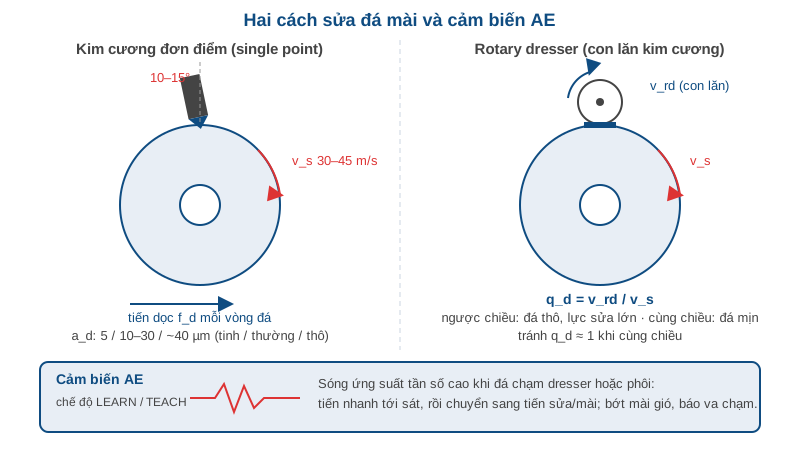
Sửa đá mài: truing, dressing, kim cương đơn điểm, rotary dresser và cảm biến AE
Sửa đá mài là việc đầu tiên quyết định một ca mài tốt hay xấu: nó vừa trả lại hình dạng chính xác cho đá (truing) vừa mở lại các lưỡi hạt sắc (dressing). Làm sai bước…
Đọc bài · 13 phút 0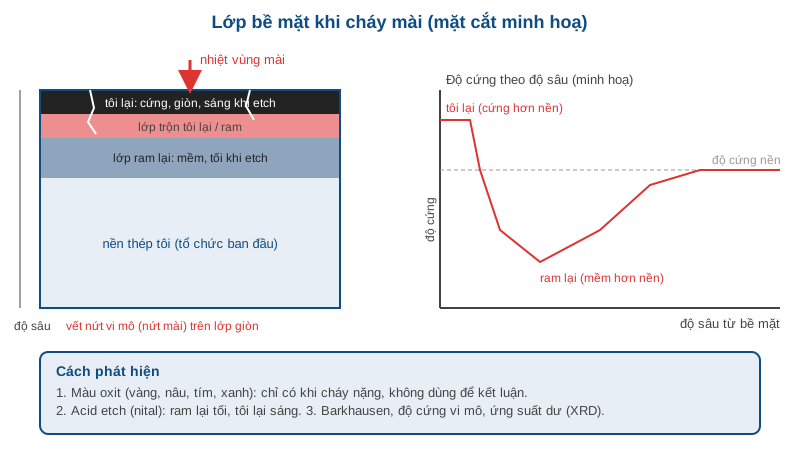
Cháy mài, nứt mài và độ nhám: nhận biết, nguyên nhân và kiểm soát chất lượng bề mặt
Cháy mài là hiện tượng nhiệt vùng mài làm thay đổi tổ chức kim loại ở lớp bề mặt chi tiết thép đã tôi: bị ram lại (mềm đi) hoặc tôi lại (cứng giòn), kèm ứng suất dư kéo…
Đọc bài · 12 phút 0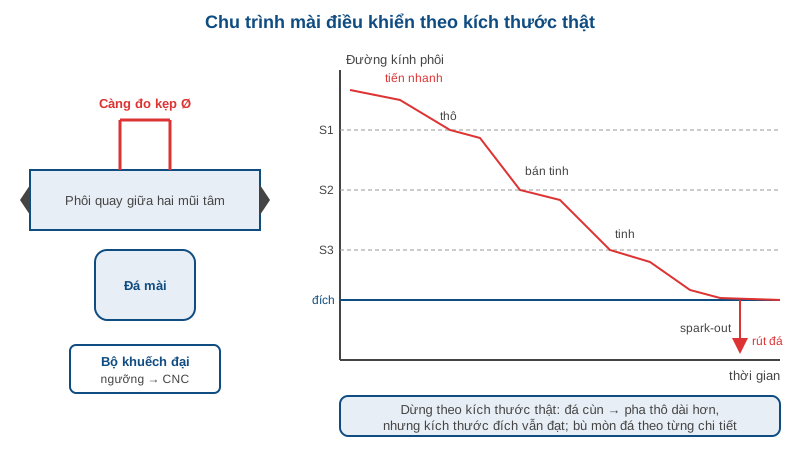
Đo trong quá trình mài: in-process gauge, chuyển pha thô – tinh và bù mòn đá
Đo trong quá trình mài nghĩa là đầu đo tiếp xúc kẹp ngay vào đường kính đang mài và báo kích thước thật theo thời gian thực, để máy tự chuyển từ mài thô sang tinh…
Đọc bài · 12 phút 0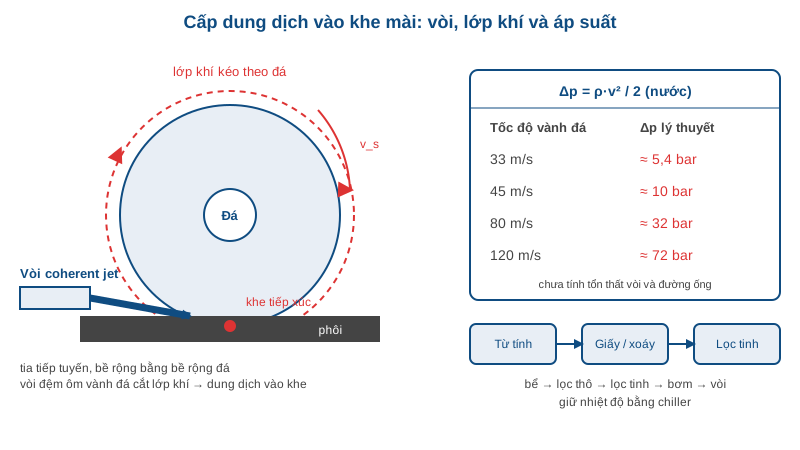
Dung dịch mài: cấp dung dịch qua vòi, lớp khí quanh đá và hệ lọc giấy – từ tính – xoáy
Dung dịch mài làm bốn việc cùng lúc: làm mát vùng mài, bôi trơn hạt mài, cuốn phoi đi và rửa sạch mặt đá. Phần lớn xưởng chỉ quan tâm loại dung dịch và nồng độ, trong…
Đọc bài · 11 phút 0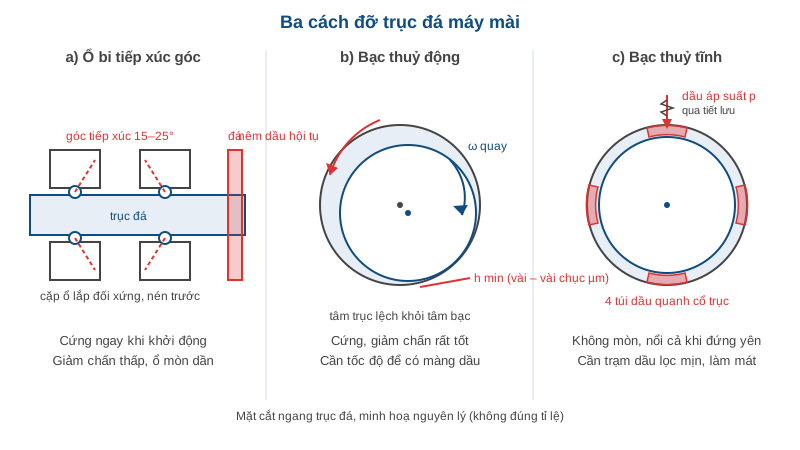
Trục chính máy mài: ổ lăn, bạc thuỷ động, thuỷ tĩnh, ổ khí và động cơ tích hợp
Trục chính máy mài là chi tiết quay duy nhất mang đá, nên mọi sai lệch của nó in thẳng lên bề mặt chi tiết: đảo hướng kính thành lỗi tròn, đảo dọc trục thành sóng, mất…
Đọc bài · 13 phút 0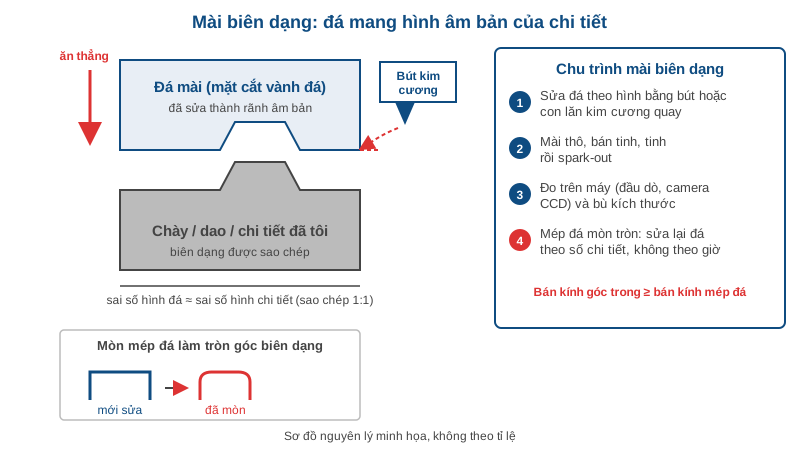
Mài biên dạng (profile grinding): sửa đá theo hình, mài khuôn dập, dao cắt và jig grinding
Mài biên dạng (profile grinding) là cách tạo hình cho chi tiết đã tôi cứng bằng đá mài có biên dạng sao chép của chính chi tiết: đá được sửa thành hình âm bản, rồi ăn…
Đọc bài · 12 phút 0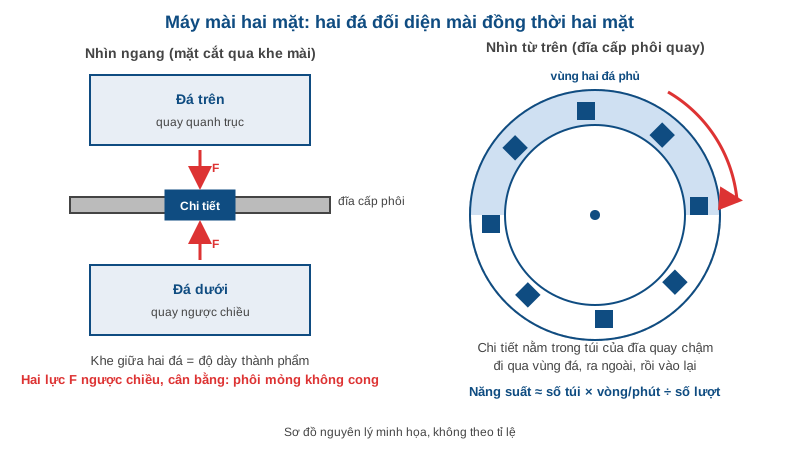
Máy mài hai mặt (double disc): nguyên lý, kiểu máy và cách chọn đá
Máy mài hai mặt (double disc) mài đồng thời hai mặt song song của chi tiết bằng hai đá đặt đối diện, nên độ dày và độ song song được tạo ra trong một lần đi qua, không…
Đọc bài · 12 phút 0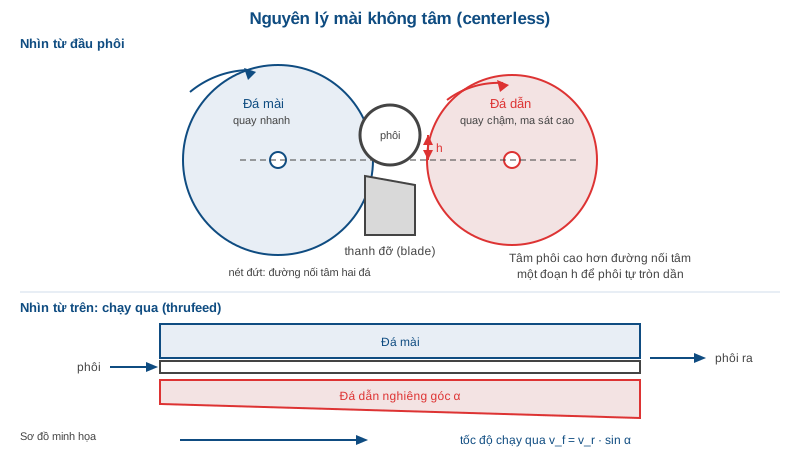
Máy mài không tâm (centerless): nguyên lý đá dẫn, thanh đỡ, thrufeed và infeed
Máy mài không tâm (centerless) mài mặt trụ ngoài mà không cần kẹp phôi giữa hai mũi tâm: chi tiết nằm trên một thanh đỡ giữa hai đá, một đá mài quay nhanh để cắt và một…
Đọc bài · 10 phút 0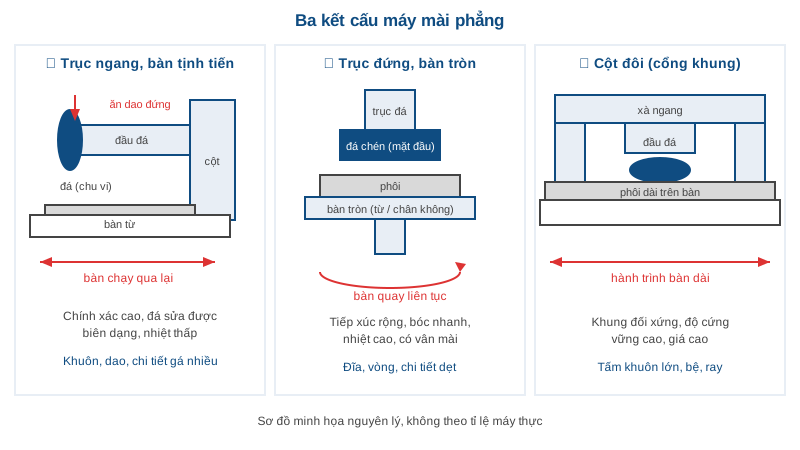
Máy mài phẳng CNC: bàn tịnh tiến trục ngang, bàn tròn, cột đôi và cách chọn
Máy mài phẳng là máy tạo ra mặt phẳng chính xác bằng đá mài, và trong xưởng khuôn, dụng cụ cắt, linh kiện ô tô hay vòng bi, đó thường là nguyên công cuối quyết định độ…
Đọc bài · 11 phút 0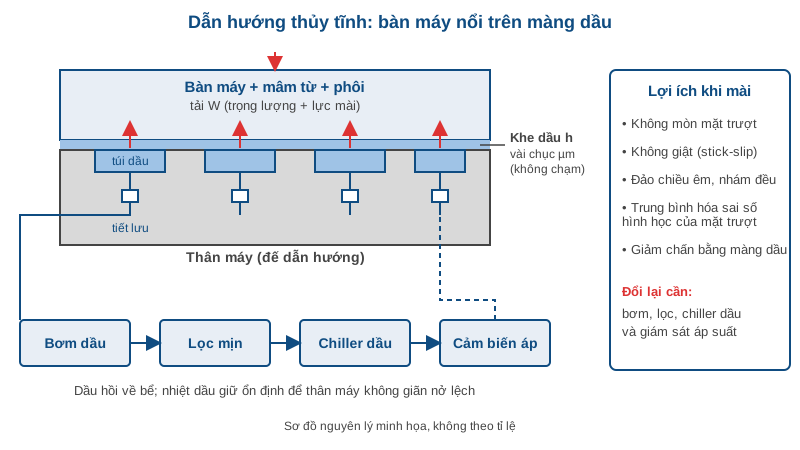
Máy mài siêu chính xác: dẫn hướng thủy tĩnh, động cơ tuyến tính và cách đạt độ phẳng 1 µm
Máy mài siêu chính xác là nhóm máy mài phẳng và mài định hình giữ độ thẳng chuyển động, độ phẳng và độ nhám ở cấp micromet, có máy tới dưới 1 µm. Hãng Nhật đạt điều đó…
Đọc bài · 13 phút 0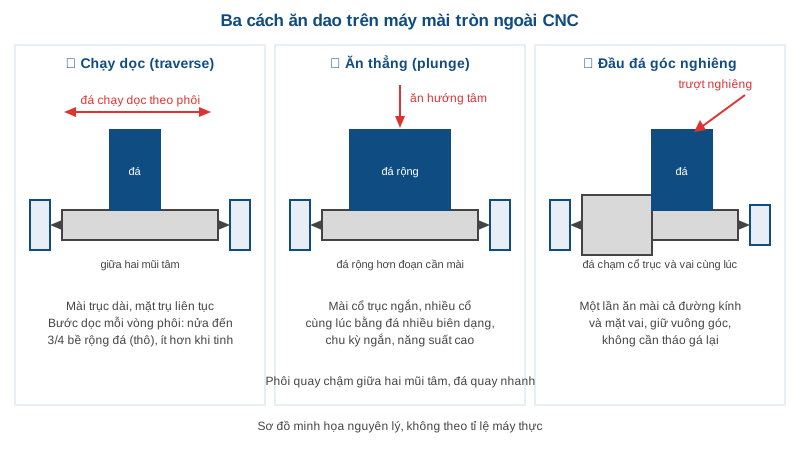
Máy mài tròn ngoài CNC: đầu đá góc nghiêng, mài chạy dọc và ăn thẳng (plunge)
Máy mài tròn ngoài CNC mài mặt trụ ngoài của trục, chốt, con lăn và bạc: phôi quay chậm giữa hai mũi tâm hoặc trong mâm cặp, đá quay nhanh ăn vào theo chương trình, và…
Đọc bài · 11 phút 0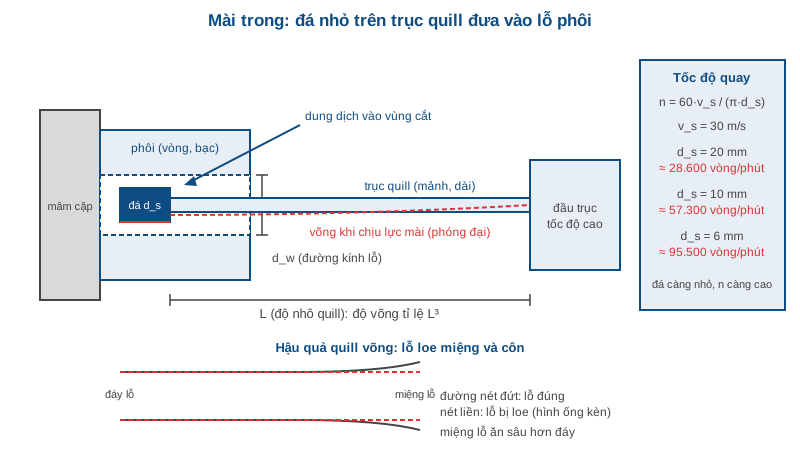
Máy mài trong (ID grinding): trục đá quill tốc độ cao và các lỗi lỗ loe, côn, rung
Máy mài trong (mài lỗ, ID grinding) là máy gia công mặt trong của vòng, bạc, ống lót, bánh răng hay thân van bằng một viên đá nhỏ đặt trên trục quill mảnh và dài đưa…
Đọc bài · 9 phút 0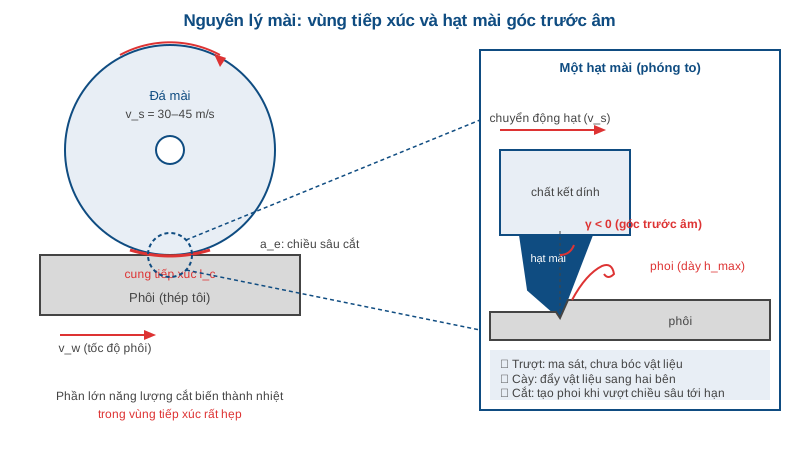
Nguyên lý mài: hạt mài cắt kim loại như thế nào và nhiệt vùng mài hình thành ra sao
Nguyên lý mài là cắt gọt bằng hàng nghìn lưỡi cắt cực nhỏ – các hạt mài nằm trong chất kết dính của đá – mỗi hạt bóc một vệt phoi dày chỉ vài phần mười micromet rồi…
Đọc bài · 13 phút 0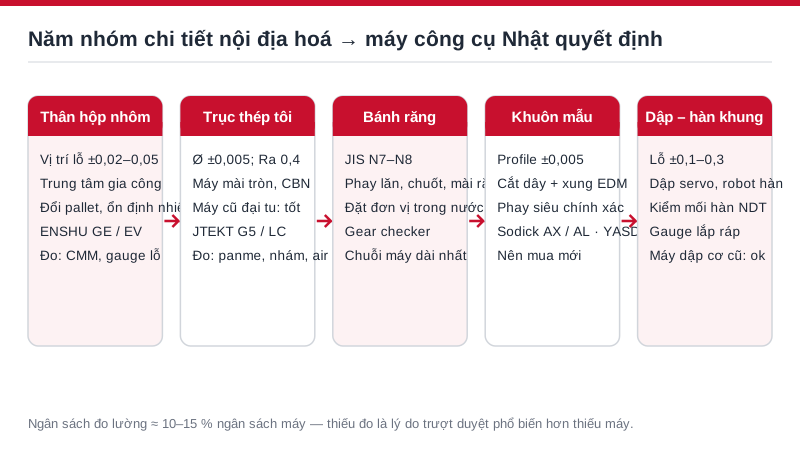
Nội địa hoá linh kiện chính xác: nhà cung cấp Việt Nam cần những máy công cụ Nhật nào để nhận được đơn hàng?
Nội địa hoá linh kiện chính xác là cơ hội lớn nhất của nhà cung cấp cơ khí Việt Nam trong 5 năm tới: các hãng lắp ráp ô tô, xe máy, xe điện, máy nông nghiệp đang muốn…
Đọc bài · 10 phút 0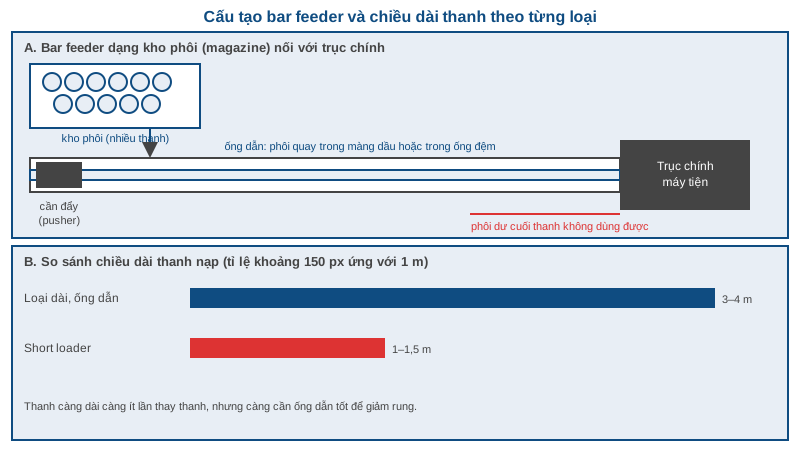
Bar feeder máy cấp phôi thanh: chọn loại nào cho máy tiện Swiss và đầu cố định
Bar feeder là máy cấp phôi thanh tự động đứng cạnh máy tiện CNC, đẩy thanh vào trục chính và thay thanh mới khi hết phôi, giúp máy chạy liên tục không cần người đứng…
Đọc bài · 11 phút 0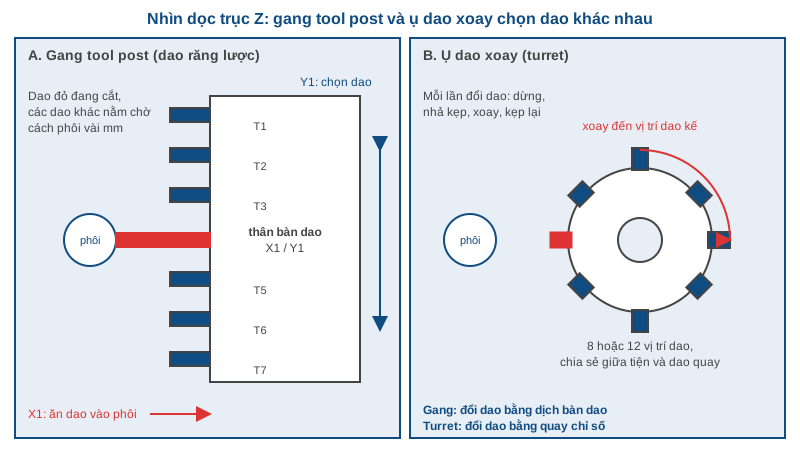
Bố trí dao máy tiện trượt đầu: gang tool post, dao quay, trục Y và trục B
Bố trí dao máy tiện trượt đầu là phần quyết định thời gian chu kỳ nhiều hơn tốc độ trục chính hay công suất động cơ: cùng một chi tiết, người sắp xếp dao khéo có thể…
Đọc bài · 12 phút 0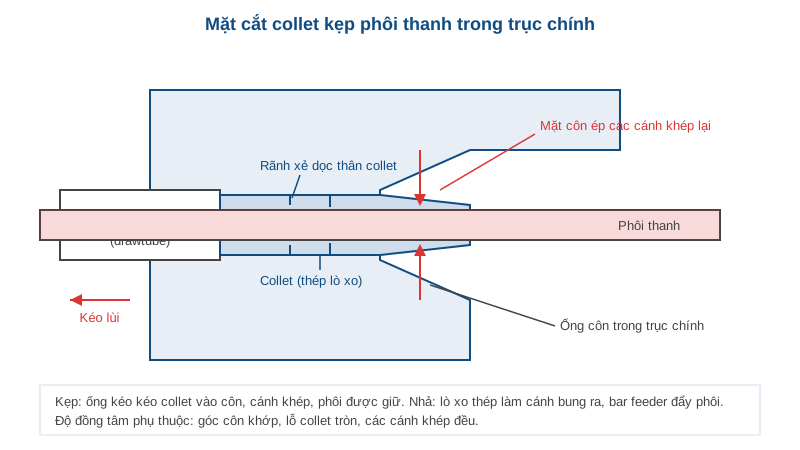
Collet máy tiện: kẹp phôi thanh và đầu kẹp dao nhỏ trên máy Swiss-type
Collet máy tiện là chi tiết rẻ nhất trong cả chuỗi kẹp phôi nhưng lại quyết định độ đảo, lực kẹp và vết hằn trên chi tiết trước khi dao chạm vào phôi. Trên máy trượt…
Đọc bài · 14 phút 0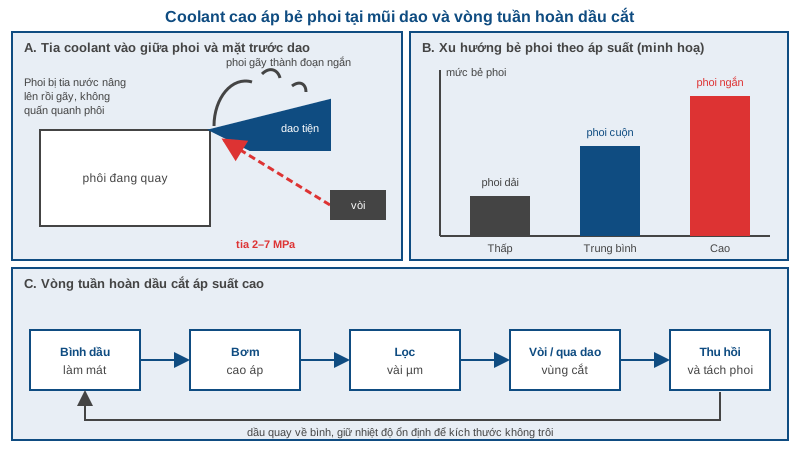
Coolant cao áp máy tiện: bẻ phoi, khoan sâu và chọn dầu cắt cho máy tiện nhỏ
Coolant cao áp máy tiện là hệ thống bơm dầu cắt hoặc nhũ tương với áp suất cỡ 2 đến 7 MPa (20–70 bar) thẳng vào vùng cắt, giúp bẻ phoi, làm mát mũi dao và đưa phoi ra…
Đọc bài · 11 phút 0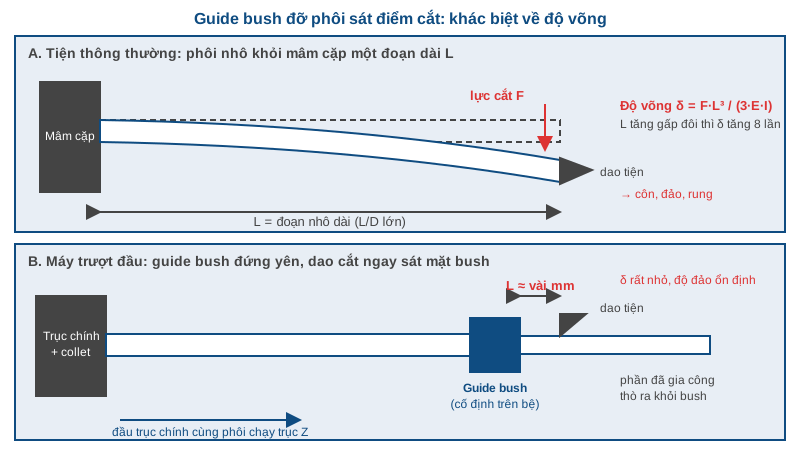
Ống dẫn hướng guide bush máy tiện trượt đầu: loại, khe hở, cách chọn
Ống dẫn hướng guide bush là chi tiết nhỏ nhưng quyết định gần như toàn bộ độ chính xác của máy tiện trượt đầu: nó đỡ phôi ngay sát mũi dao nên chi tiết dài, mảnh vẫn…
Đọc bài · 13 phút 0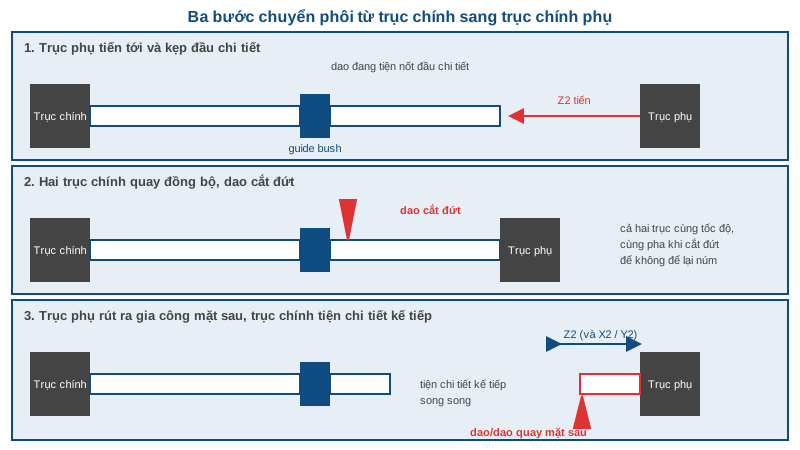
Trục chính phụ máy Swiss: gia công mặt sau, đồng bộ và parts catcher
Trục chính phụ máy Swiss là bộ phận giúp biến máy tiện trượt đầu từ máy làm một mặt thành máy hoàn thiện hai mặt: nó đón chi tiết ngay lúc cắt đứt, đưa ra gia công mặt…
Đọc bài · 10 phút 0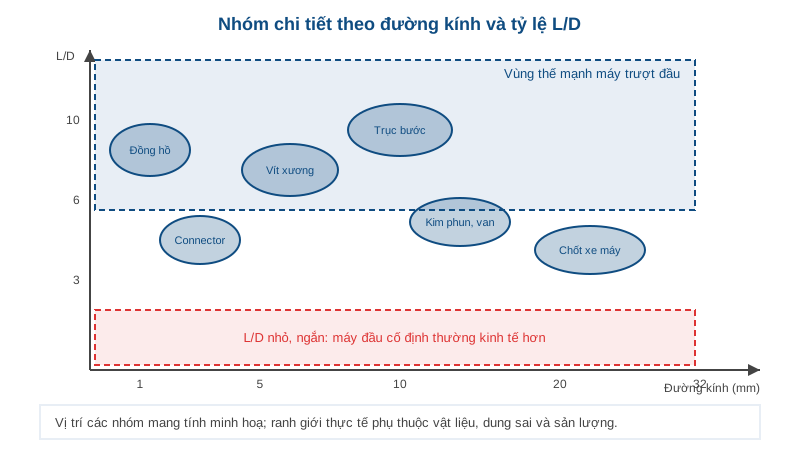
Chi tiết gia công máy tiện trượt đầu: y tế, ô tô, điện tử, đồng hồ
Chi tiết gia công máy tiện trượt đầu có chung một đặc điểm: nhỏ, dài hoặc mảnh, số lượng lớn và dung sai chặt. Bài này đi qua sáu nhóm chi tiết điển hình (vít xương và…
Đọc bài · 11 phút 0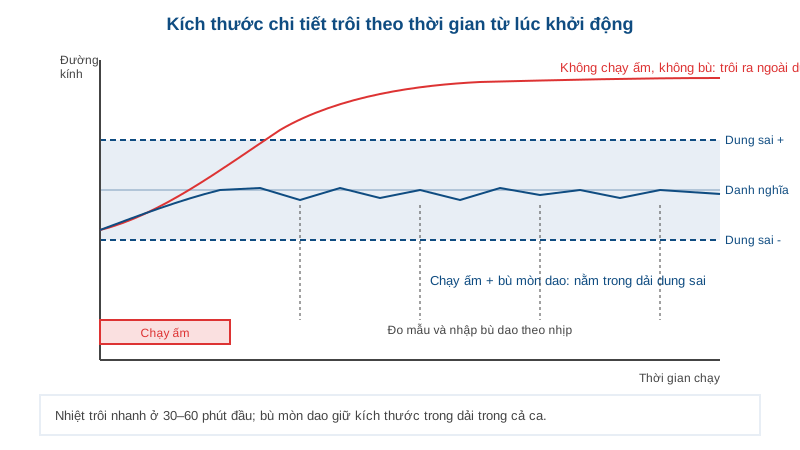
Độ chính xác máy tiện trượt đầu: nhiệt, mòn dao và đo trong máy
Độ chính xác máy tiện trượt đầu thường được quảng cáo bằng dung sai cỡ ±0,005–0,01 mm, nhưng con số đó chỉ giữ được khi xưởng kiểm soát bốn nguồn sai số: nhiệt, trục…
Đọc bài · 12 phút 0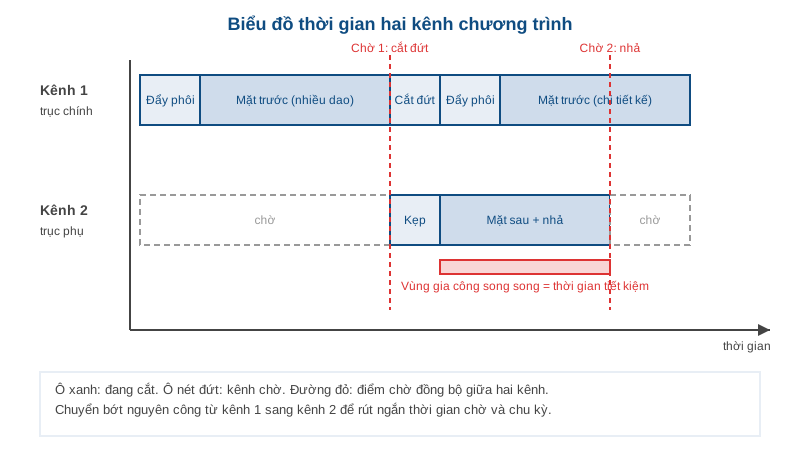
Lập trình máy tiện trượt đầu: 2 kênh, gia công chồng và cân bằng chu kỳ
Lập trình máy tiện trượt đầu khác lập trình máy tiện thường ở một điểm: có nhiều kênh chương trình chạy song song, mỗi kênh điều khiển một nhóm trục, và người lập trình…
Đọc bài · 12 phút 0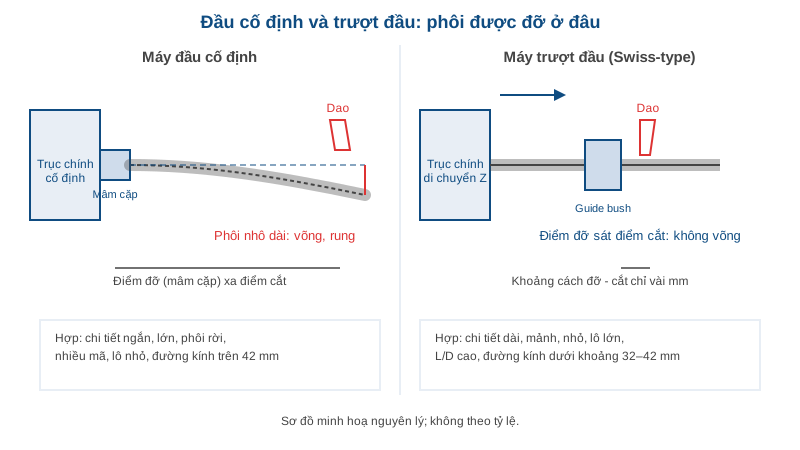
Máy tiện trượt đầu hay đầu cố định: chọn loại nào cho chi tiết của bạn
Câu hỏi máy tiện trượt đầu hay đầu cố định không có đáp án chung; nó có đáp án riêng cho từng chi tiết. Hai loại máy khác nhau ở một điều cơ bản: phôi được đỡ ở đâu so…
Đọc bài · 11 phút 0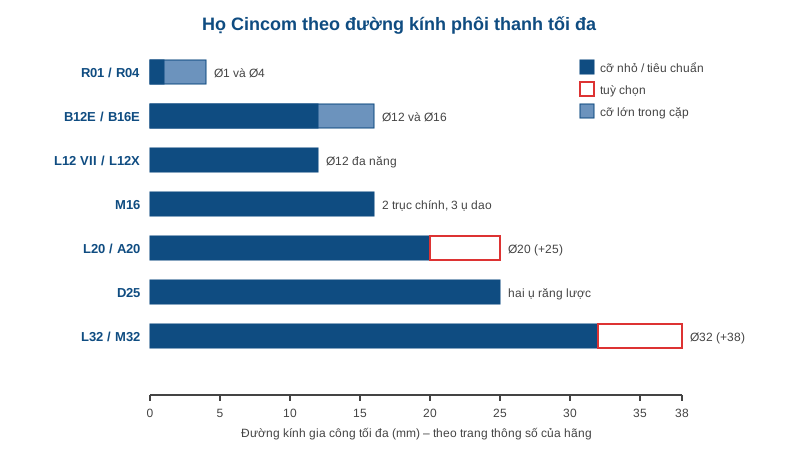
Citizen Cincom: các dòng máy tiện trượt đầu L, M, D, A, R, B và cách chọn
Citizen Cincom là tên chung của dải máy tiện CNC trượt đầu (sliding headstock) do Citizen Machinery chế tạo, phủ từ phôi Ø1 mm của đồng hồ, chân pin đầu nối cho tới…
Đọc bài · 13 phút 0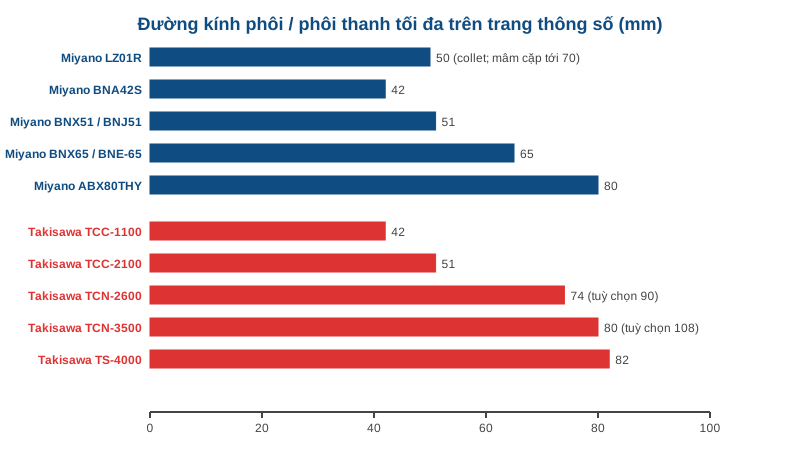
Máy tiện đầu cố định Nhật: Miyano và Takisawa, chọn theo phôi Ø42–Ø80
Máy tiện đầu cố định Nhật của Miyano (thuộc Citizen Machinery) và Takisawa là lựa chọn quen thuộc khi chi tiết lớn hơn giới hạn của máy trượt đầu, từ phôi thanh Ø42 tới…
Đọc bài · 11 phút 0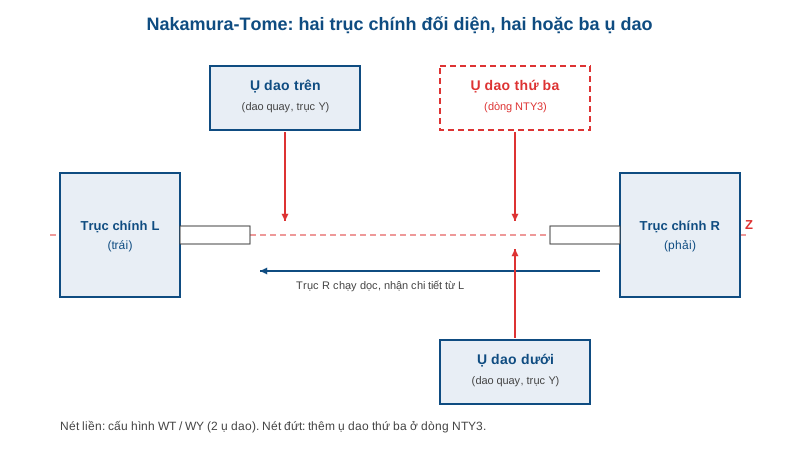
Nakamura-Tome: các dòng máy tiện đa nhiệm 2 trục chính WT, WY, NTY3, JX
Nakamura-Tome (Nhật Bản) nổi tiếng với máy tiện đa nhiệm hai trục chính đối diện và nhiều ụ dao: các họ WT, WY, NTY3, NTJ, NTRX, JX, MX cùng hai họ một ụ dao AS và SC.…
Đọc bài · 11 phút 0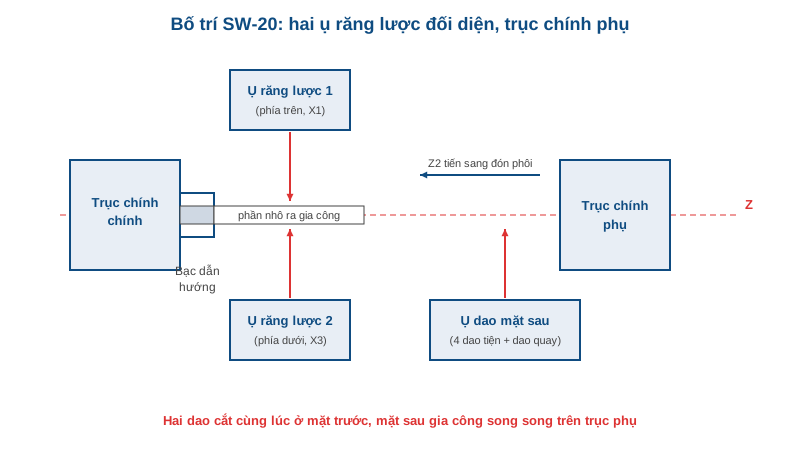
Star Micronics: các dòng máy tiện trượt đầu SR, SB, SW, SV, SX, SD, ST
Star Micronics (Nhật Bản) có một dải máy tiện trượt đầu rất rộng, ký hiệu bằng hai chữ cái: SR, SB, SW, SV, SX, SD, SP, ST, SL, từ chi tiết siêu nhỏ vài mm tới phôi Ø38…
Đọc bài · 11 phút 0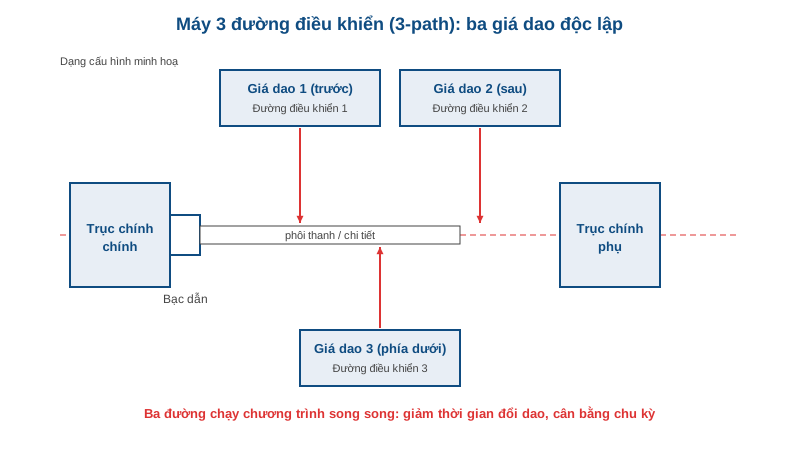
Tsugami: máy tiện trượt đầu và máy tiện chính xác, các họ B, BW, SS, P, TMA
Tsugami là hãng Nhật chuyên máy tiện tự động CNC chính xác: từ máy trượt đầu Ø3 mm cho linh kiện cực nhỏ, các họ B0, BW, SS ở Ø12–38 mm, tới máy tiện đầu cố định C và…
Đọc bài · 11 phút 0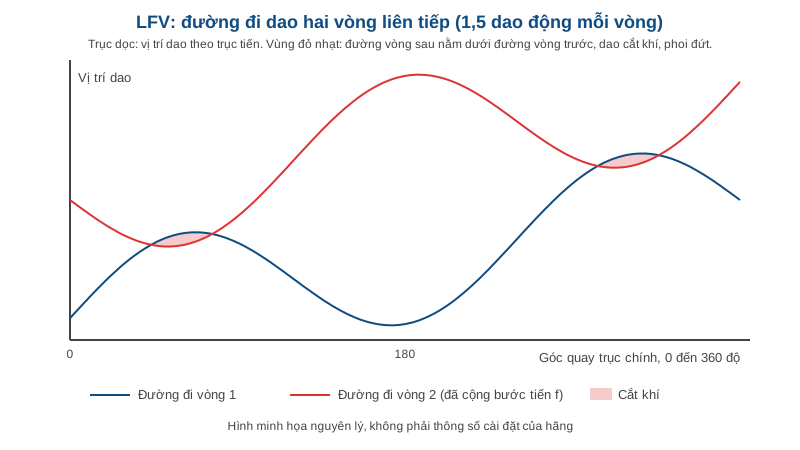
Cắt rung tần số thấp LFV: bẻ phoi inox, titan, đồng trên máy tiện
Cắt rung tần số thấp LFV (Low Frequency Vibration) là chức năng của Citizen cho dao rung nhẹ theo trục tiến, đồng bộ với vòng quay trục chính, để phoi gãy thành đoạn…
Đọc bài · 12 phút 0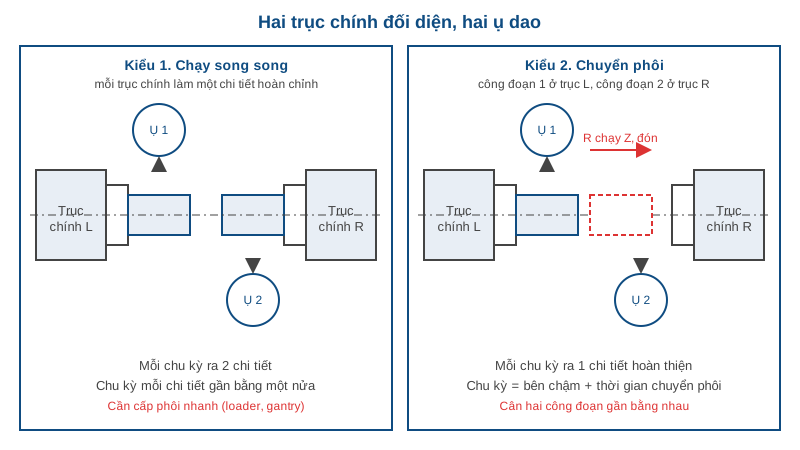
Máy tiện 2 trục chính 2 ụ dao: cách chọn và khai thác (Nakamura, Miyano, Takisawa)
Máy tiện 2 trục chính 2 ụ dao là loại máy một chi tiết đi qua cả hai mặt mà không phải tháo ra gá lại, hoặc hai chi tiết cùng được cắt song song bằng hai ụ dao độc lập.…
Đọc bài · 13 phút 0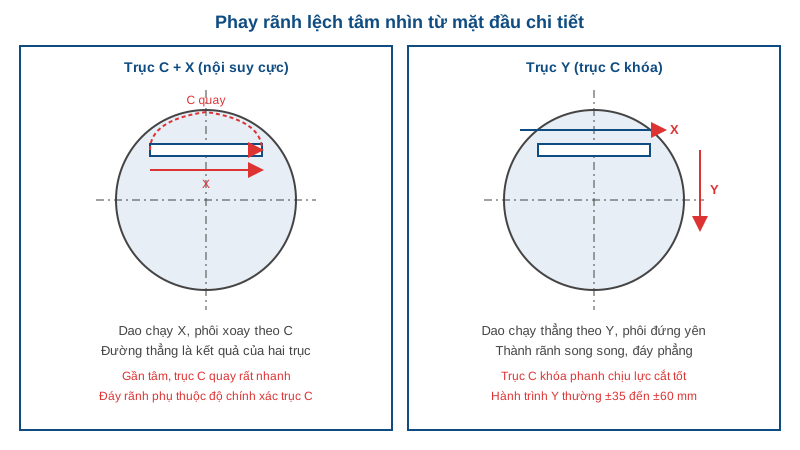
Máy tiện CNC trục Y dao quay (live tool): khi nào thật sự cần
Máy tiện CNC trục Y dao quay cho phép khoan, phay, taro ngay trên máy tiện mà không phải chuyển chi tiết sang máy phay, nhưng không phải chi tiết nào cũng cần cả dao…
Đọc bài · 11 phút 0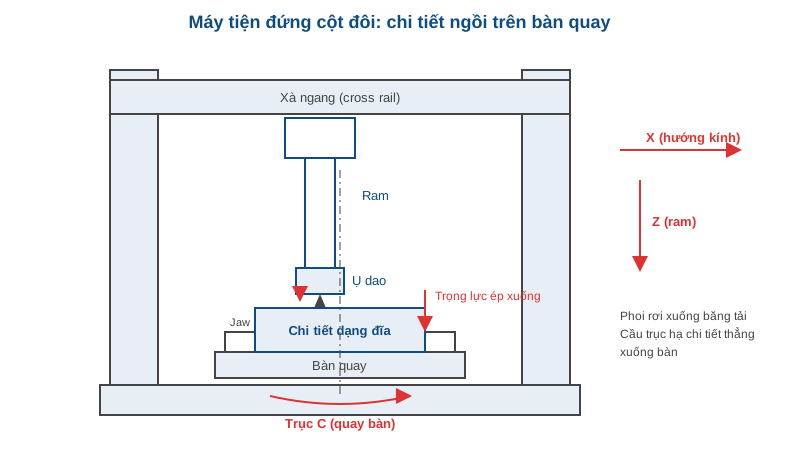
Máy tiện đứng (VTL) cho chi tiết lớn: đĩa, moay-ơ, vòng bi, vỏ hộp
Máy tiện đứng (VTL, vertical turning lathe) đặt trục chính thẳng đứng và để chi tiết nằm trên bàn quay ngang, nên đĩa, vành, moay-ơ, vòng bi hay vỏ bơm lớn tự ngồi vững…
Đọc bài · 12 phút 0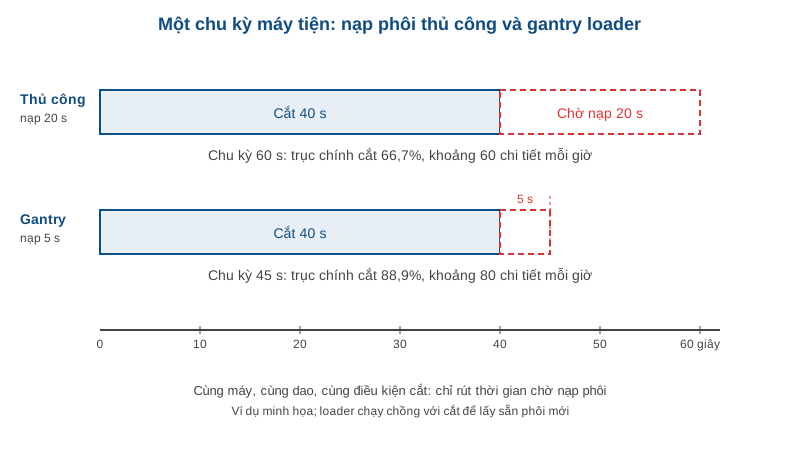
Tự động hóa máy tiện CNC: bar feeder, gantry loader, robot và chạy đêm
Tự động hóa máy tiện CNC bắt đầu từ một phép tính đơn giản: trục chính quay cắt bao nhiêu phần trăm thời gian, phần còn lại là chờ người nạp phôi, đo, dọn phoi. Bài này…
Đọc bài · 12 phút 0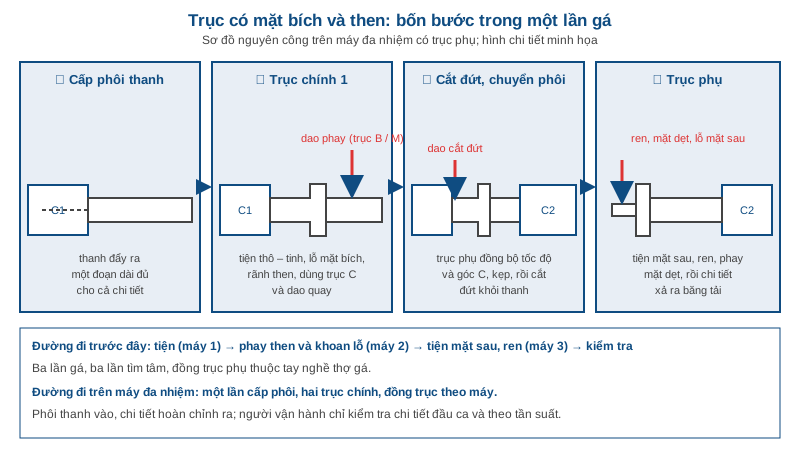
Chi tiết gia công trên máy đa nhiệm: ví dụ điển hình theo ngành
Chi tiết gia công trên máy đa nhiệm hợp lý nhất là loại có phần tiện tròn xoay kèm các đặc trưng không đối xứng như lỗ lệch, rãnh then, mặt dẹt, ren trên nhiều mặt. Bài…
Đọc bài · 11 phút 0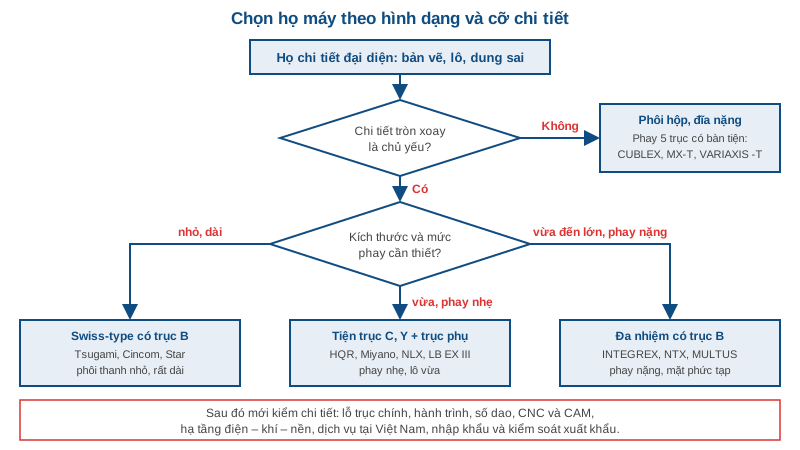
Chọn máy đa nhiệm cho xưởng Việt Nam: checklist và lưu ý nhập khẩu
Chọn máy đa nhiệm sai cỡ là lỗi tốn kém nhất mà một xưởng có thể mắc: lỗ trục chính không đủ cho phôi thanh, hành trình không đủ chiều dài chi tiết, thiếu ụ dao dưới…
Đọc bài · 11 phút 0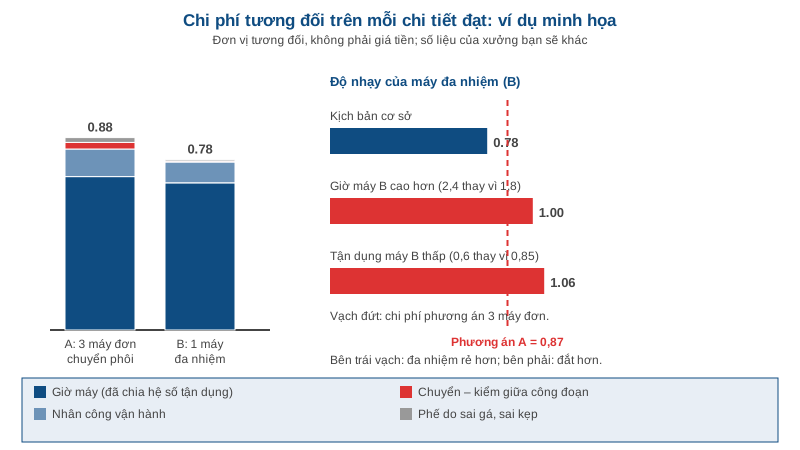
Hiệu quả đầu tư máy đa nhiệm: khi nào một máy thay được 2–3 máy
Hiệu quả đầu tư máy đa nhiệm thường bị tính sai theo hai hướng: cộng giá ba máy đơn rồi kết luận một máy đa nhiệm "rẻ hơn", hoặc chỉ so chi phí giờ máy rồi kết luận nó…
Đọc bài · 9 phút 0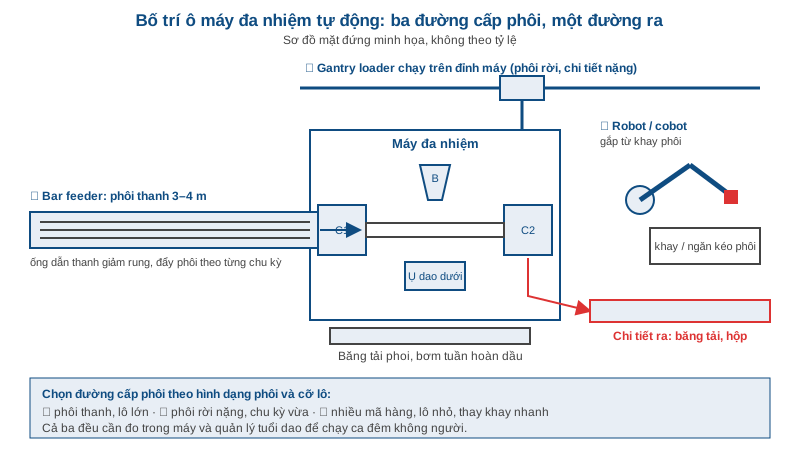
Tự động hóa máy đa nhiệm: bar feeder, gantry loader và robot
Tự động hóa máy đa nhiệm có ba đường cấp phôi chính: bar feeder cho phôi thanh, gantry loader cho phôi rời và robot (hoặc cobot) cho nhiều mã hàng lô nhỏ. Bài này so…
Đọc bài · 10 phút 0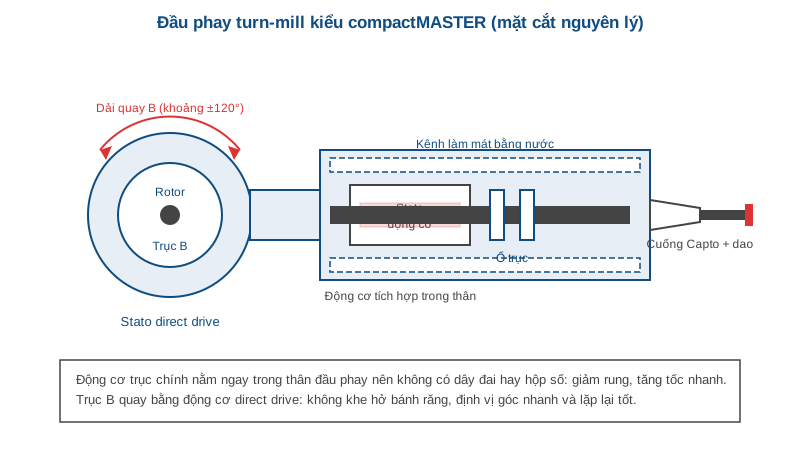
DMG MORI NTX, NT và CTX TC: các dòng máy đa nhiệm tiện phay
DMG MORI NTX là dòng máy đa nhiệm tiện phay nổi tiếng nhất của tập đoàn, kế thừa dòng NT của Mori Seiki, còn CTX TC và CLX TC là nhánh gốc châu Âu cùng nằm trong họ máy…
Đọc bài · 11 phút 0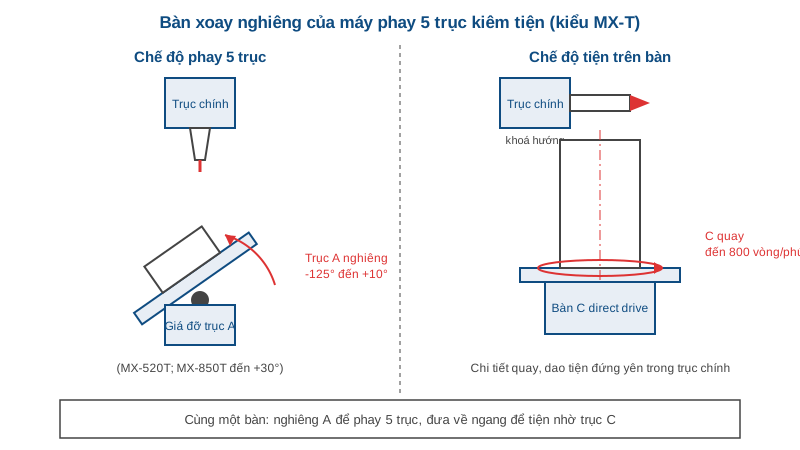
Matsuura CUBLEX và MX-T: máy phay 5 trục kiêm tiện và mài
Matsuura CUBLEX và MX-T là hai họ máy phay 5 trục của Matsuura được bổ sung khả năng tiện, riêng CUBLEX còn có tuỳ chọn mài, để gia công trọn chi tiết trong một lần…
Đọc bài · 9 phút 0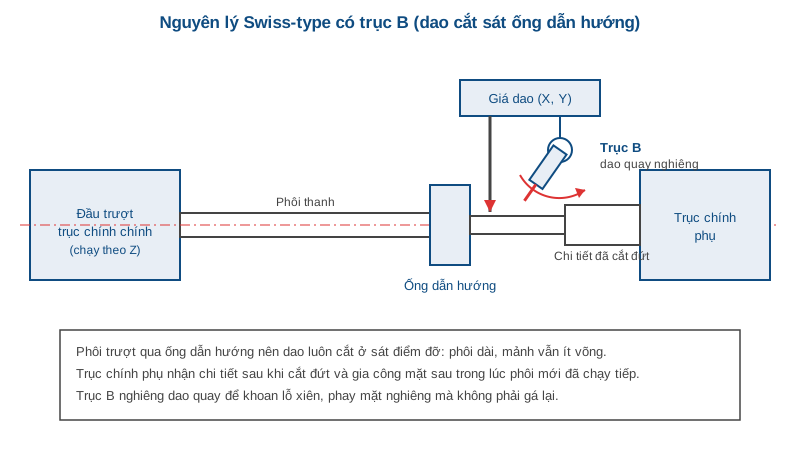
Máy tiện đa nhiệm Nhật cỡ nhỏ và vừa: Takisawa, Miyano, Tsugami, Cincom, Star
Máy tiện đa nhiệm Nhật cỡ nhỏ và vừa không chỉ có Mazak, DMG MORI hay Okuma: Takisawa, Citizen Miyano, Cincom, Star và Tsugami đều có những dòng riêng, hai trục chính…
Đọc bài · 10 phút 0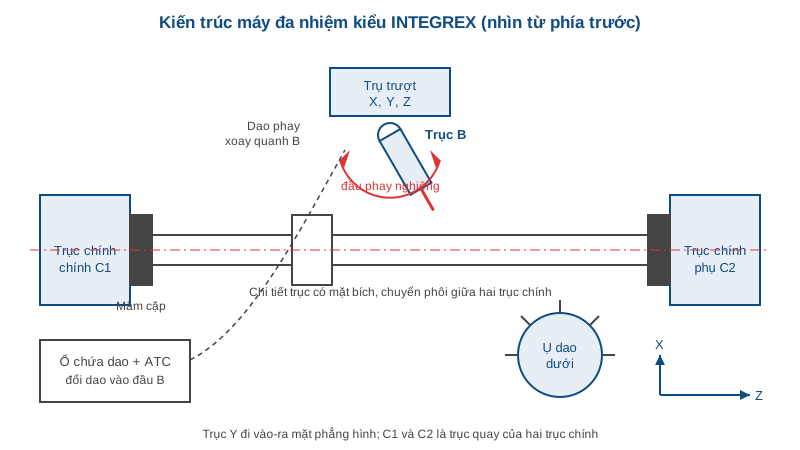
Mazak INTEGREX: các dòng máy đa nhiệm i, j, e, AG và cách chọn
Mazak INTEGREX là tên chung của cả một gia đình máy đa nhiệm: máy tiện CNC có đầu phay quay trục B, kèm trục chính phụ và ụ dao dưới, gia công trọn một chi tiết từ phôi…
Đọc bài · 12 phút 0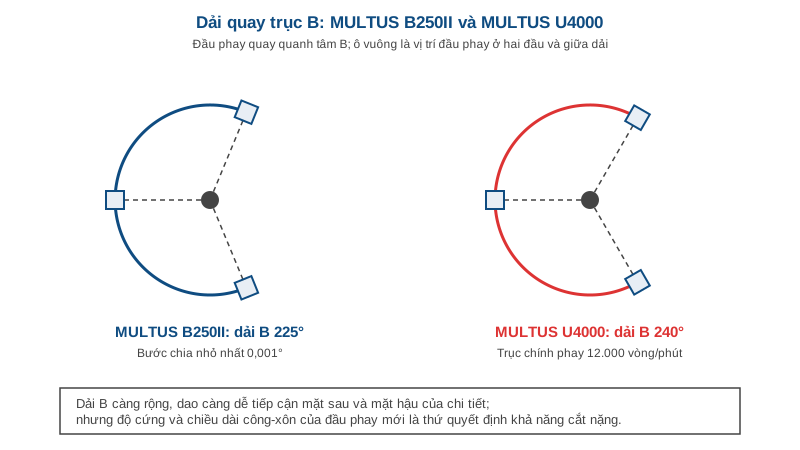
Okuma MULTUS: dòng máy đa nhiệm MULTUS B, MULTUS U và LASER EX
Okuma MULTUS là dòng máy đa nhiệm của Okuma: máy tiện CNC có trục chính phay quay trục B, trục chính phụ và ụ dao dưới, chia thành hai họ chính là MULTUS B và MULTUS U.…
Đọc bài · 10 phút 0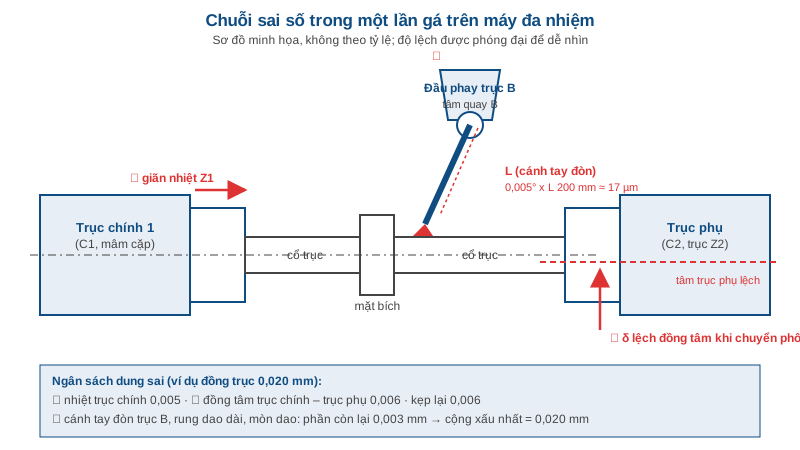
Độ chính xác máy đa nhiệm: sai số từ trục B, nhiệt và chuyển phôi
Độ chính xác máy đa nhiệm không phải một con số in trên catalog, mà là kết quả cộng dồn của cả chuỗi: trục chính, trục phụ, đầu phay trục B, ụ dao và sự giãn nở nhiệt…
Đọc bài · 13 phút 0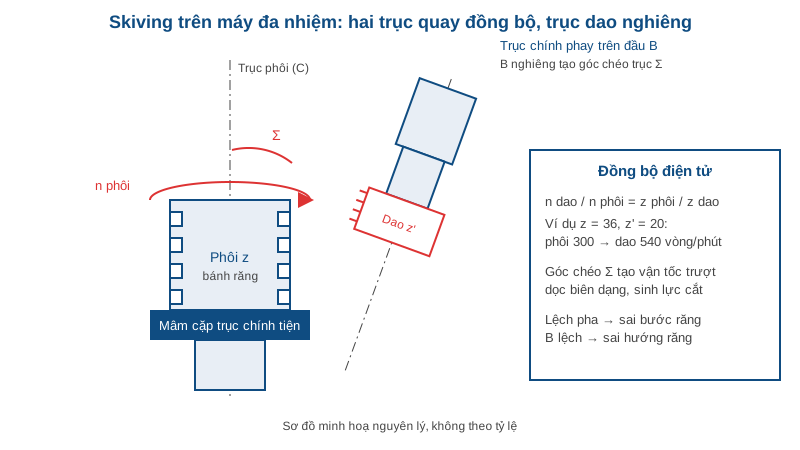
Gia công bánh răng trên máy đa nhiệm: skiving, phay lăn và phay răng bằng dao ngón
Gia công bánh răng trên máy đa nhiệm nghĩa là cắt răng ngay trên cùng máy đã tiện, khoan và phay chi tiết, không chuyển sang máy phay lăn hay máy xọc răng. Ba phương…
Đọc bài · 11 phút 0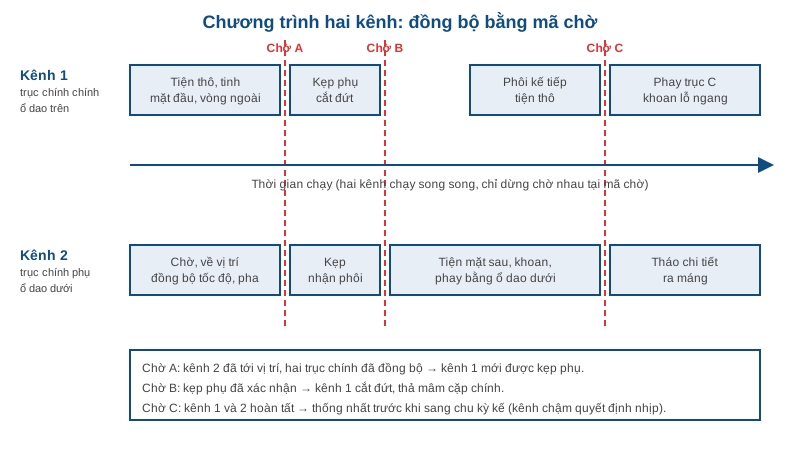
Lập trình máy đa nhiệm: MAZATROL, OSP, G-code đa kênh và CAM mill-turn
Lập trình máy đa nhiệm khó hơn lập trình máy tiện hay máy phay riêng lẻ, vì cùng một chương trình phải điều phối hai trục chính, hai ổ dao, trục C và trục B, rồi chuyển…
Đọc bài · 11 phút 0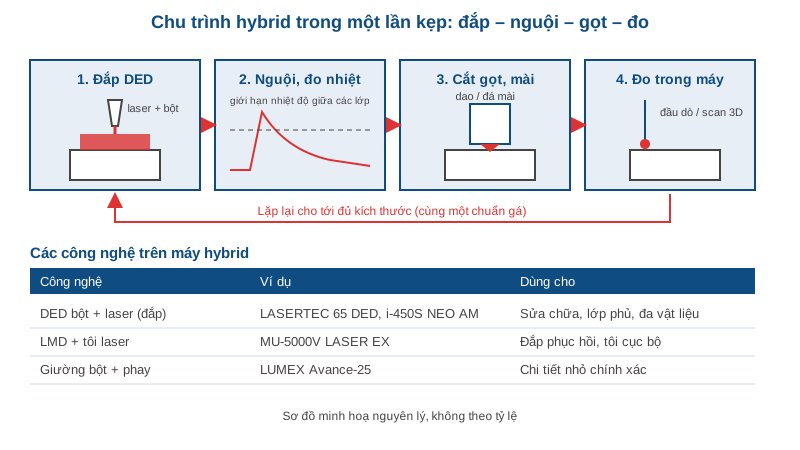
Máy hybrid in 3D và cắt gọt kim loại: DED, tôi laser, mài trên cùng một máy
Máy hybrid in 3D và cắt gọt là máy đa nhiệm gắn thêm đầu laser để đắp kim loại, tôi bề mặt hoặc nung nóng, rồi tiện, phay, mài chính chi tiết đó ngay trong một lần kẹp.…
Đọc bài · 11 phút 0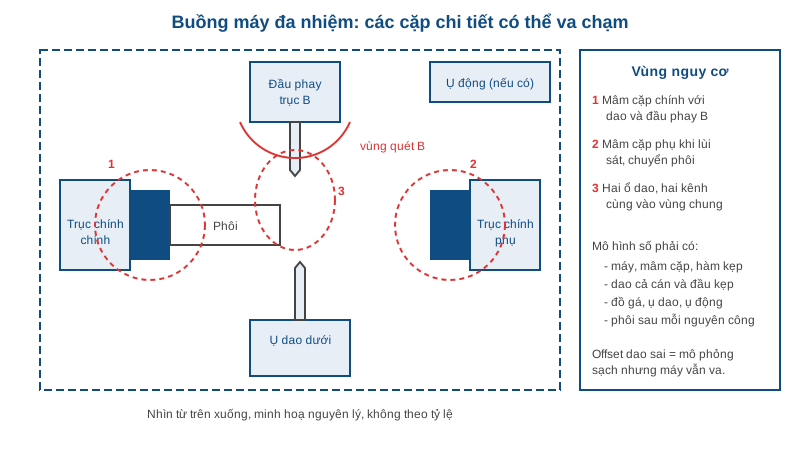
Mô phỏng va chạm máy đa nhiệm và quản lý dao: mô hình số, đo dao, tuổi dao
Mô phỏng va chạm máy đa nhiệm là lớp bảo vệ quan trọng nhất khi chương trình đầu tiên chạy trên máy: buồng máy chỉ vài trăm milimét mà chứa hai trục chính, đầu phay…
Đọc bài · 11 phút 0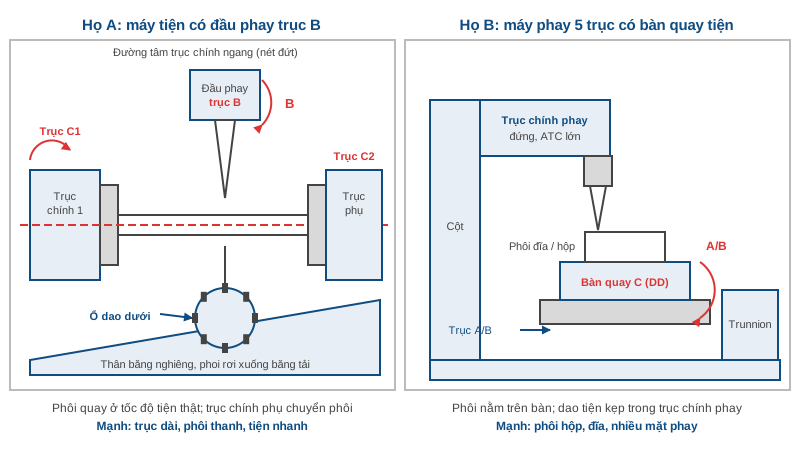
Kiến trúc máy đa nhiệm: máy tiện có trục B hay máy phay 5 trục có tiện
Kiến trúc máy đa nhiệm quyết định máy làm tốt loại phôi nào, thoát phoi ra sao và bạn phải trả giá gì khi gia công chi tiết ngoài sở trường. Trên thị trường Nhật Bản có…
Đọc bài · 12 phút 0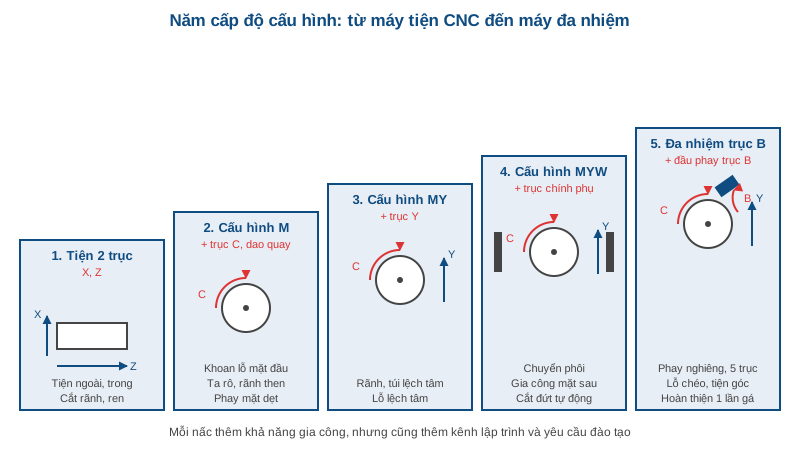
Máy đa nhiệm tiện – phay là gì? Từ trục C, trục Y đến trục B
Máy đa nhiệm (multi-tasking machine, còn gọi là mill-turn hay máy tiện – phay tích hợp) là máy CNC có thể tiện, phay, khoan, ta rô và có loại còn cắt răng hoặc mài trên…
Đọc bài · 13 phút 0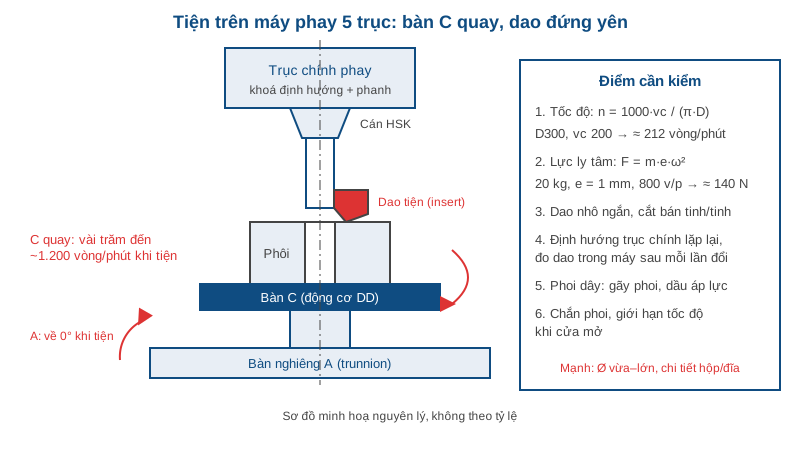
Tiện trên máy phay 5 trục: bàn tiện dẫn động trực tiếp, giới hạn và cách dùng đúng
Tiện trên máy phay là cách dùng bàn quay dẫn động trực tiếp của máy 5 trục như một trục chính tiện: phôi quay cùng bàn, còn dao tiện đứng yên trong trục chính phay. Nhờ…
Đọc bài · 13 phút 0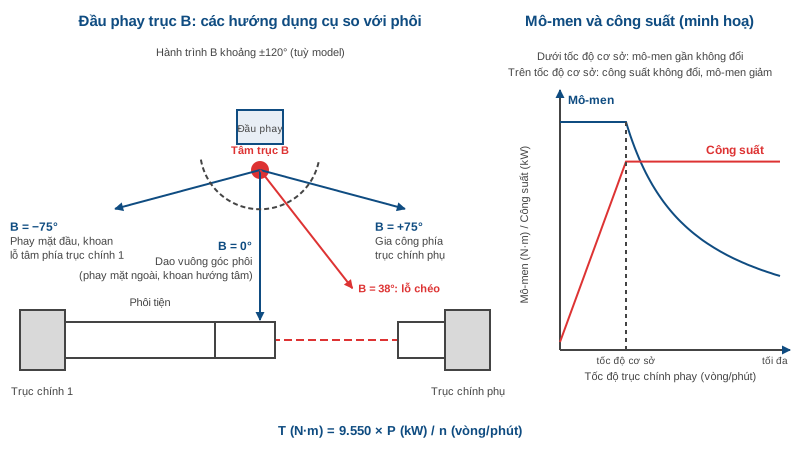
Trục B máy đa nhiệm: đầu phay, mô-men, tốc độ, cách kẹp và đổi dao
Trục B máy đa nhiệm là cụm đầu phay xoay quanh một trục ngang, nâng máy tiện có dao quay thành máy phay – tiện thực sự: phay được mặt nghiêng, khoan lỗ chéo, nội suy…
Đọc bài · 12 phút 0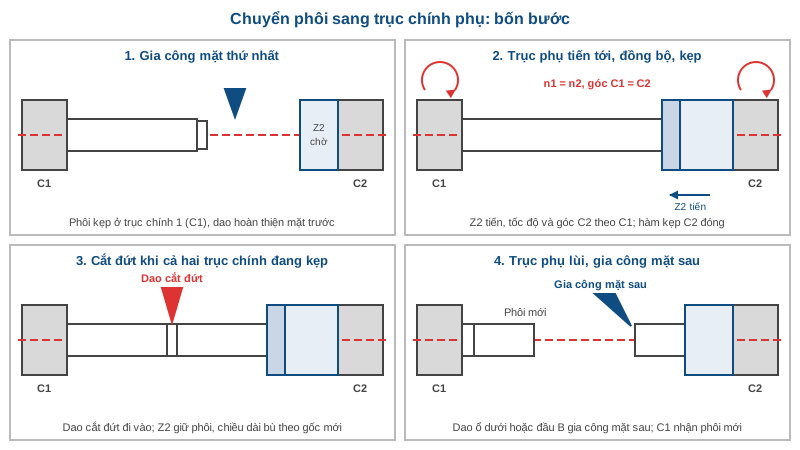
Trục chính phụ trên máy đa nhiệm: chuyển phôi và gia công mặt sau
Trục chính phụ là trục chính thứ hai đối diện trục chính chính, nhận phôi từ trục chính 1 để gia công nốt mặt sau mà không cần người gỡ ra gá lại. Nhờ đó chi tiết rời…
Đọc bài · 12 phút 0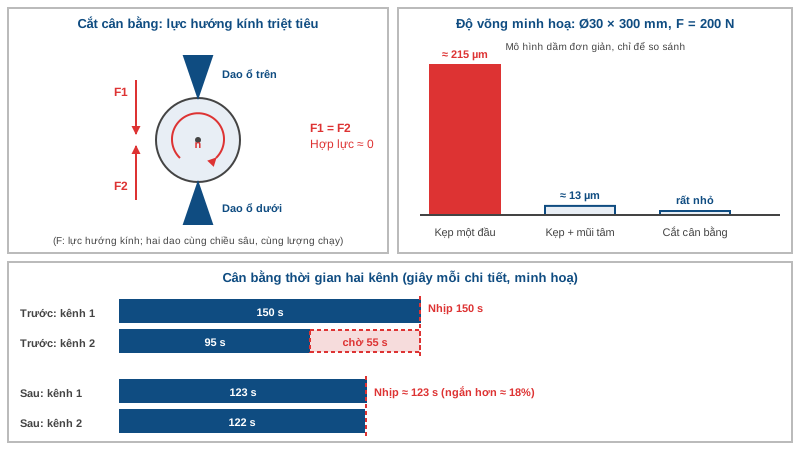
Ụ dao dưới trên máy đa nhiệm: gia công hai dao đồng thời và cắt cân bằng
Ụ dao dưới (lower turret) là ổ dao thứ hai nằm phía đối diện đầu phay trục B hoặc ổ dao trên, có trục X2, Z2 riêng và chạy ở kênh chương trình thứ hai. Nhờ nó hai dao…
Đọc bài · 11 phút 0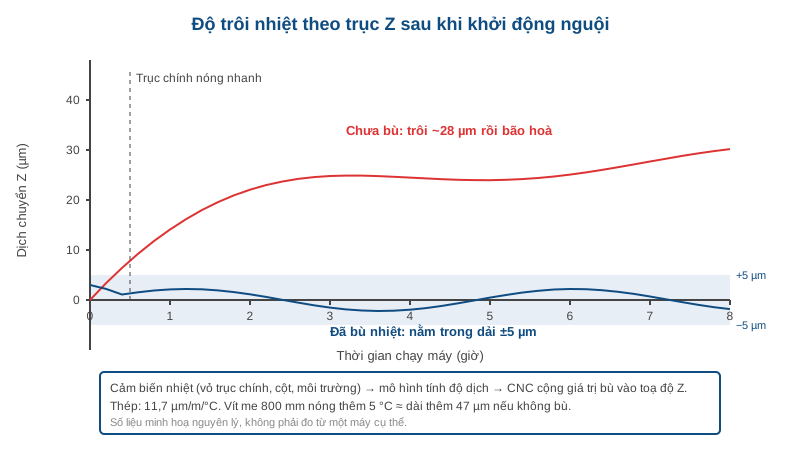
Bù nhiệt máy CNC 5 trục: nguồn nhiệt, mô hình bù và cách giữ độ chính xác cả ngày
Bù nhiệt máy CNC là nhóm biện pháp giúp máy giữ được kích thước ổn định dù trục chính, vít me và môi trường xưởng liên tục sinh nhiệt và truyền nhiệt. Với máy 5 trục…
Đọc bài · 12 phút 0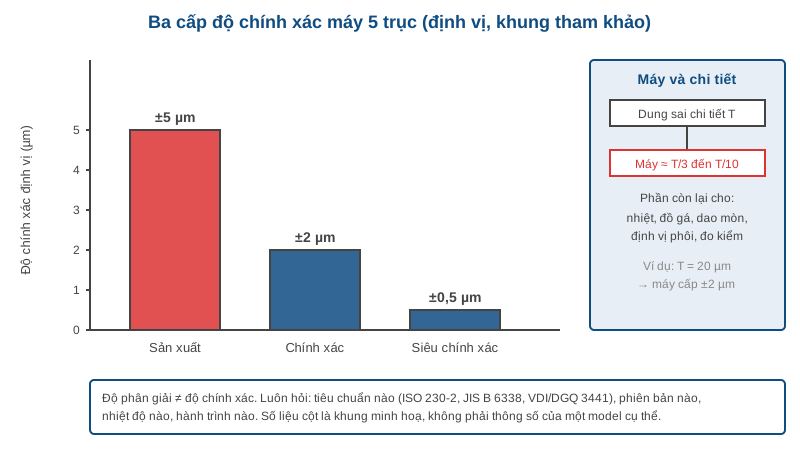
Độ chính xác máy 5 trục: cách đọc catalog theo ISO 230 và JIS B 6338
Độ chính xác máy 5 trục ghi trong catalog là một dãy con số khó đọc: định vị 0,004 mm, lặp lại 0,002 mm, thang chia 0,0001 mm, mỗi con số theo một tiêu chuẩn khác nhau.…
Đọc bài · 12 phút 0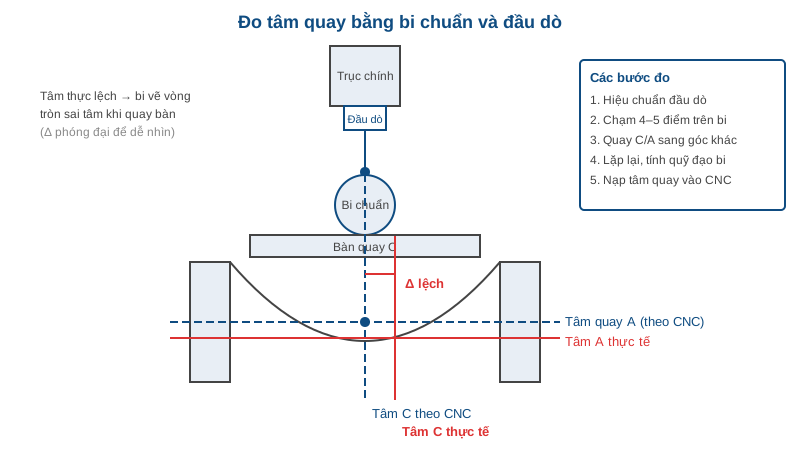
Hiệu chỉnh máy 5 trục: đo tâm quay bằng đầu dò và bi chuẩn
Hiệu chỉnh máy 5 trục là việc đo và nạp lại vị trí thật của hai tâm quay vào bộ điều khiển để RTCP tính đúng. Bàn trunnion hay đầu xoay sau vài tháng, sau va chạm hoặc…
Đọc bài · 12 phút 0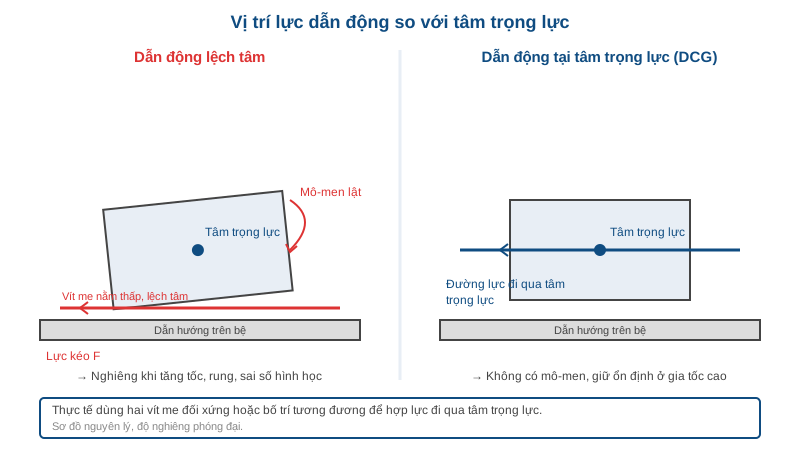
Kết cấu thân máy 5 trục: gang, phân tích FEM, box-way và dẫn động tại tâm trọng lực
Kết cấu thân máy quyết định phần lớn việc máy 5 trục cắt có êm không, giữ độ chính xác bao lâu và chịu được bao nhiêu tải. Bên trong lớp vỏ sơn là gang đúc đã tối ưu…
Đọc bài · 12 phút 0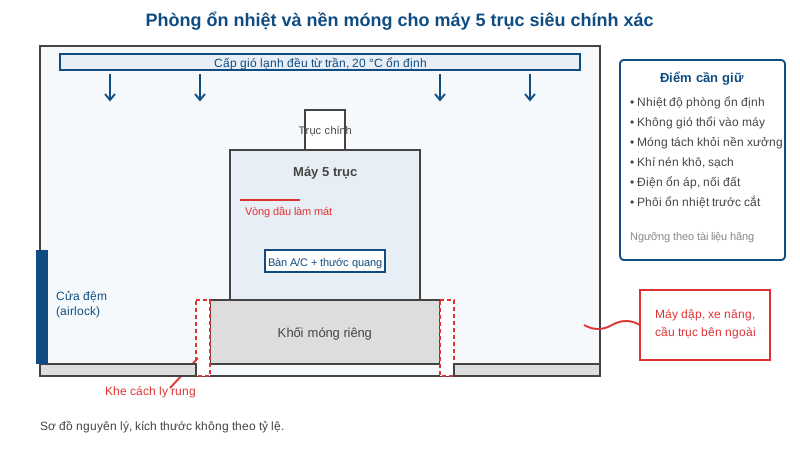
Máy 5 trục siêu chính xác Nhật Bản: cạo rà tay, ổn nhiệt và dung sai micromet
Máy 5 trục siêu chính xác là nhóm máy mà người dùng nói về dung sai bằng micromet và đôi khi bằng phần mười micromet. Các hãng Nhật như Yasda, Mitsui Seiki và Makino…
Đọc bài · 11 phút 0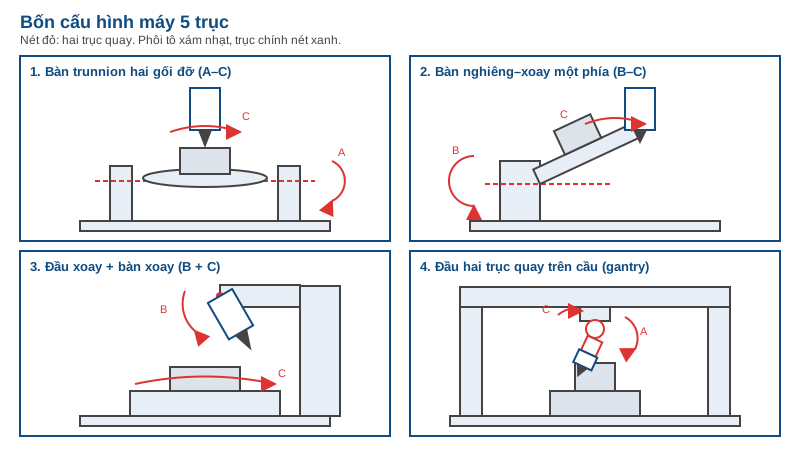
Cấu hình máy 5 trục: bàn trunnion, đầu xoay, gantry và máy ngang
Cấu hình máy 5 trục quyết định tải phôi tối đa, độ cứng vững khi nghiêng, vùng làm việc và khả năng thoát phoi, nên quan trọng hơn nhiều so với con số hành trình trên…
Đọc bài · 10 phút 0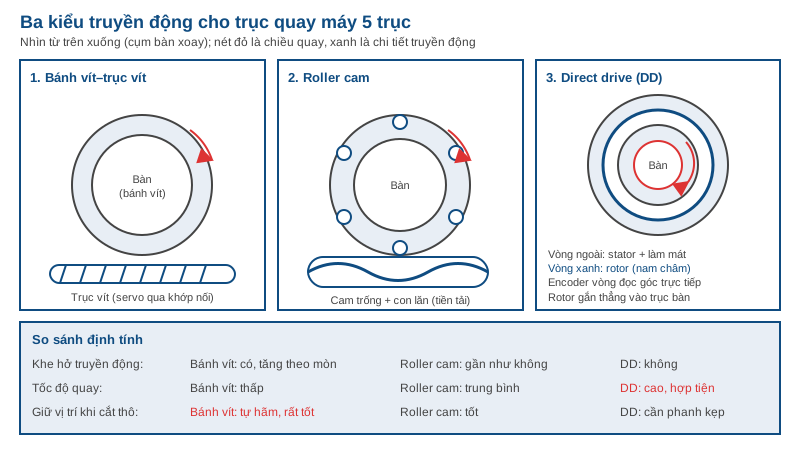
Động cơ direct drive cho bàn xoay 5 trục: so với bánh vít và roller cam
Động cơ direct drive (DD motor hay torque motor) nối thẳng rotor vào trục bàn xoay, bỏ hẳn bộ giảm tốc, nên không có khe hở truyền động và không có chi tiết ma sát…
Đọc bài · 11 phút 0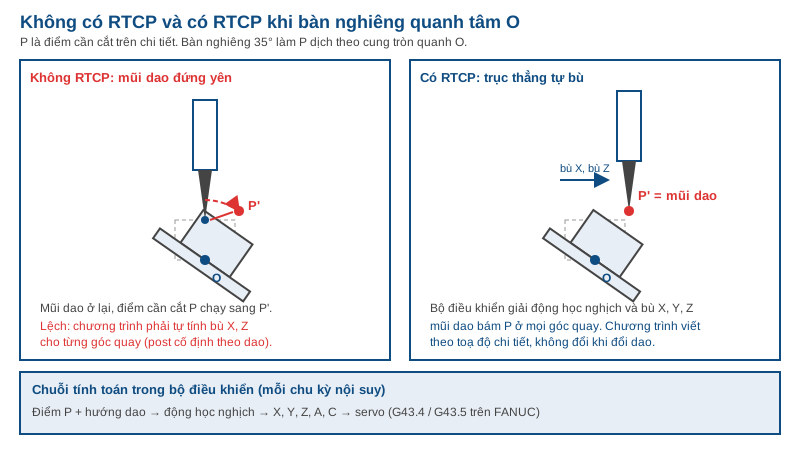
RTCP là gì? Điều khiển tâm dụng cụ 5 trục, G43.4, G68.2 và điểm kỳ dị
RTCP (rotation tool center point, còn gọi TCP hay TCPC) là chức năng của bộ điều khiển CNC giữ mũi dao đúng điểm lập trình trên chi tiết trong khi các trục quay đang…
Đọc bài · 11 phút 0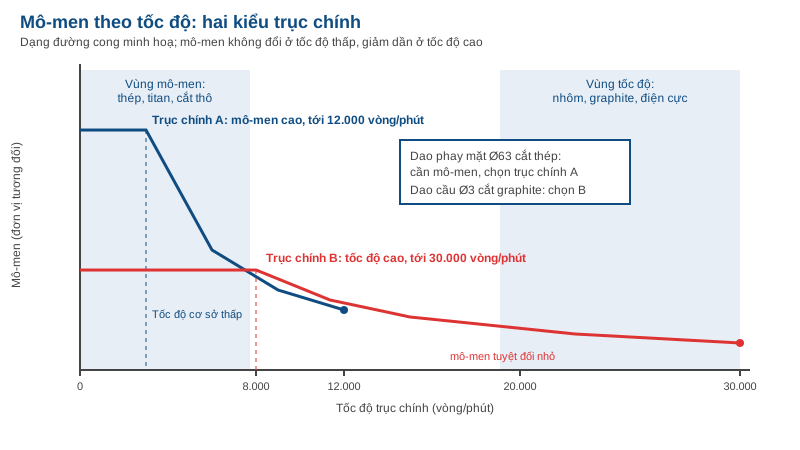
Trục chính máy 5 trục: built-in motor, côn HSK, tốc độ và mô-men
Trục chính máy 5 trục quyết định khả năng cắt thép tôi, nhôm, graphite hay titan nhiều hơn bất kỳ thông số nào khác, vì nó đặt ra giới hạn về tốc độ, mô-men, độ đảo và…
Đọc bài · 11 phút 0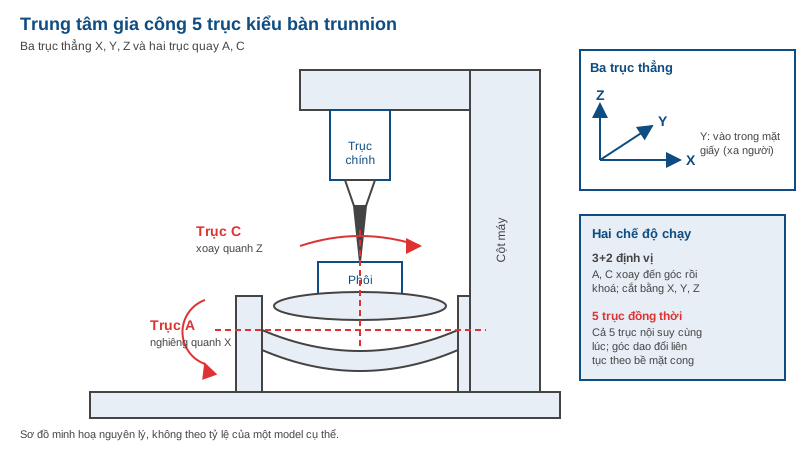
Trung tâm gia công 5 trục là gì? Cấu tạo, 3+2 và 5 trục đồng thời
Trung tâm gia công 5 trục là máy phay CNC có ba trục tịnh tiến X, Y, Z cộng thêm hai trục quay, nhờ đó dao tiếp cận phôi từ gần như mọi hướng chỉ trong một lần gá. Bài…
Đọc bài · 12 phút 0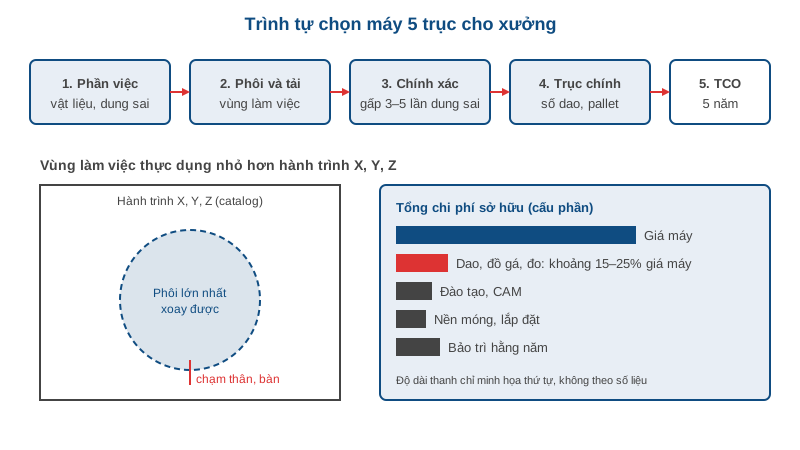
Chọn máy 5 trục cho xưởng cơ khí Việt Nam: từ phần việc đến tổng chi phí sở hữu
Chọn máy 5 trục sai không phải lỗi hiếm: máy quá lớn so với phôi, độ chính xác cao hơn nhu cầu, hoặc không ai lập trình được CAM đồng thời. Bài này đưa ra một trình tự…
Đọc bài · 12 phút 0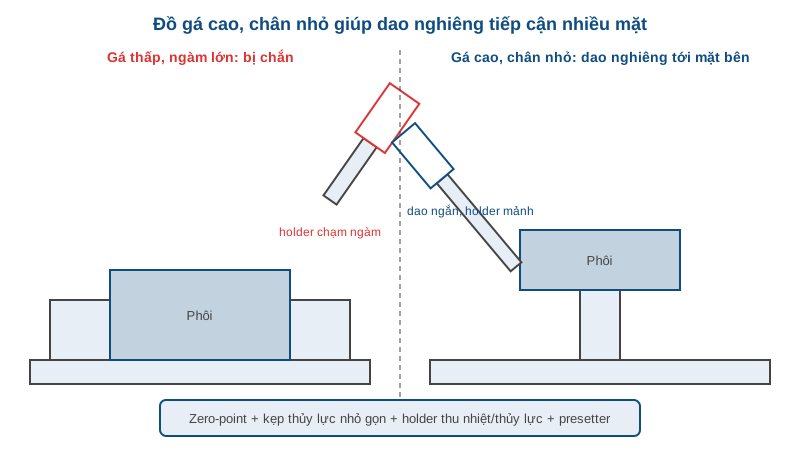
Đồ gá máy 5 trục và đầu kẹp dao: HSK, zero-point, thủy lực, thu nhiệt
Đồ gá máy 5 trục là phần đầu tư bị coi nhẹ nhất khi mua máy, nhưng lại quyết định máy có thực sự gia công được năm mặt trong một lần gá hay không. Một đồ gá thiết kế…
Đọc bài · 12 phút 0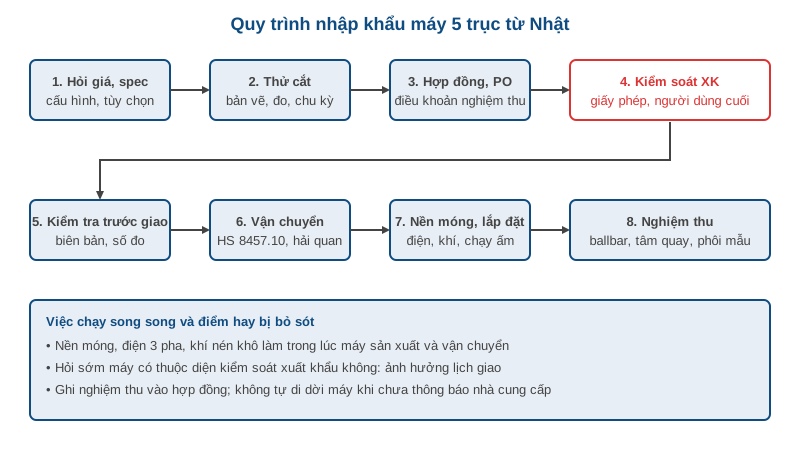
Nhập khẩu máy 5 trục từ Nhật: quy trình, kiểm soát xuất khẩu, thuế và nghiệm thu
Nhập khẩu máy 5 trục từ Nhật khác với nhập một lô hàng thông thường: máy đắt, nặng, cần nền móng, cần chạy thử, và nhiều model còn nằm trong danh mục kiểm soát xuất…
Đọc bài · 12 phút 0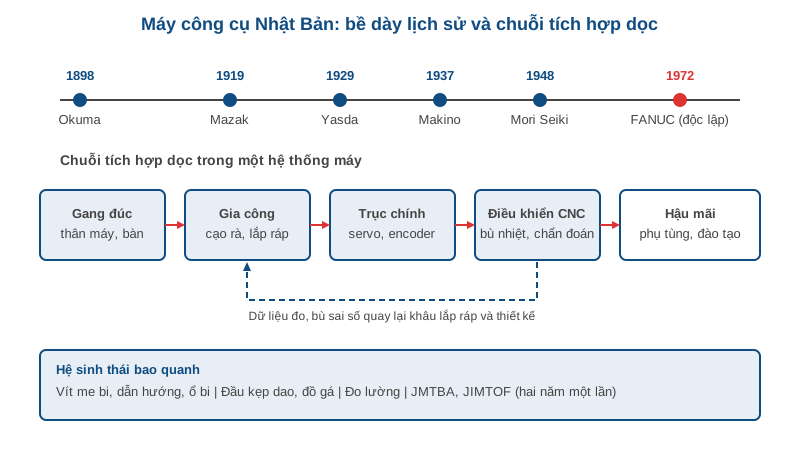
Vì sao máy công cụ Nhật Bản dẫn đầu thế giới ở phân khúc 5 trục
Khi nói đến máy công cụ Nhật Bản, người làm cơ khí ở Việt Nam thường chỉ có một câu trả lời ngắn: máy bền, giữ chính xác lâu, ít hỏng vặt. Câu trả lời đó đúng, nhưng…
Đọc bài · 13 phút 0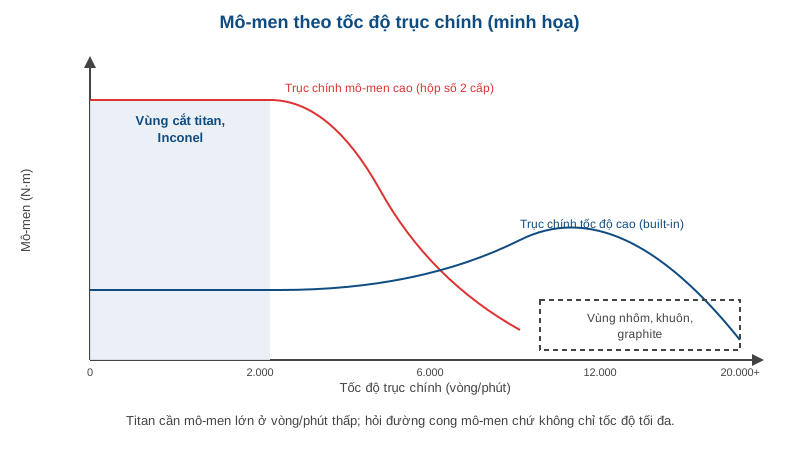
Gia công titan 5 trục: Inconel, chi tiết hàng không và yêu cầu với máy
Gia công titan 5 trục là bài toán khác hẳn gia công thép hay nhôm: vật liệu dẫn nhiệt kém, độ cứng cao khi nóng và lực cắt lớn ở tốc độ cắt thấp. Cùng một máy 5 trục…
Đọc bài · 10 phút 0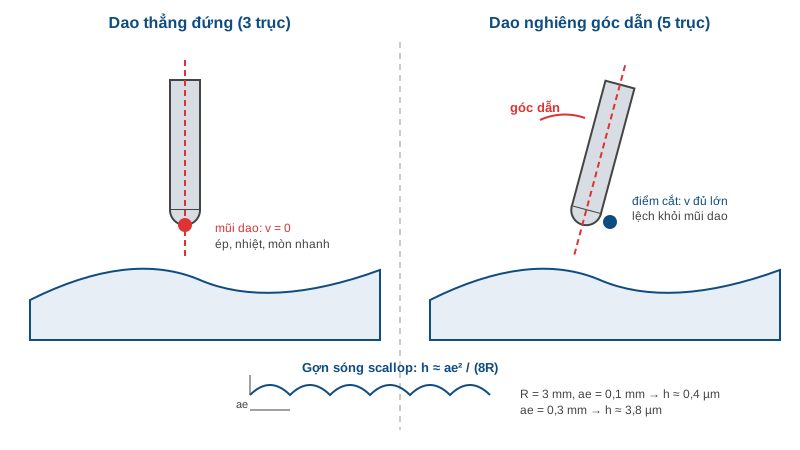
Gia công khuôn 5 trục tốc độ cao: dao ngắn, bề mặt gương, giảm đánh bóng tay
Gia công khuôn 5 trục tốc độ cao thay đổi cách xưởng làm khuôn: dao ngắn hơn, bề mặt mịn hơn, ít gá lại và ít đánh bóng tay hơn. Bài này giải thích vì sao nghiêng dao…
Đọc bài · 11 phút 0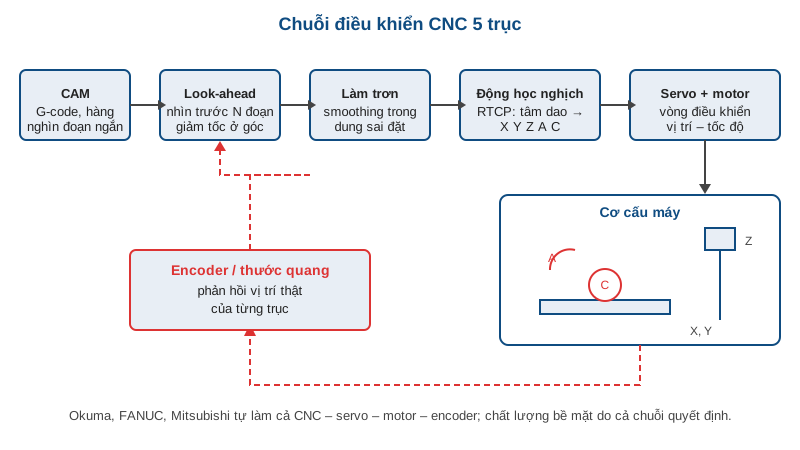
Hệ điều khiển CNC 5 trục: FANUC, Okuma OSP, Mazatrol, Pro6 và M800V khác nhau ở đâu
Hệ điều khiển CNC 5 trục là phần quyết định máy chạy mượt hay giật khi nội suy đồng thời năm trục, chứ không riêng cơ khí. Cùng một thân máy, cùng một chương trình CAM…
Đọc bài · 13 phút 0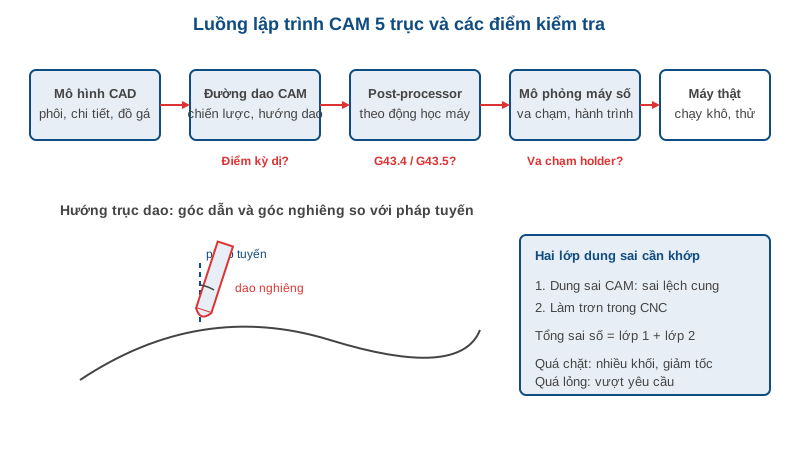
Lập trình CAM 5 trục: chiến lược gia công, post-processor và mô phỏng va chạm
Lập trình CAM 5 trục khó hơn 3 trục không chỉ vì có thêm hai trục quay. Mỗi điểm trên đường dao giờ có thêm một hướng trục dao, và hướng đó phải đi qua được đồ gá, thân…
Đọc bài · 12 phút 0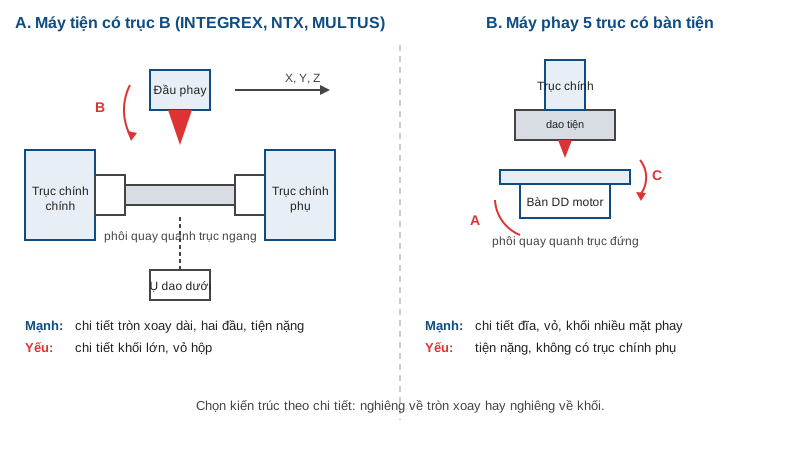
Máy tiện phay đa nhiệm: mill-turn 5 trục INTEGREX, NTX, MULTUS và cách chọn
Máy tiện phay đa nhiệm là máy gộp tiện, phay, khoan, ta rô và nhiều khi cả mài hoặc cắt răng vào một lần gá, để chi tiết ra khỏi máy là xong, không phải đi qua ba bốn…
Đọc bài · 11 phút 0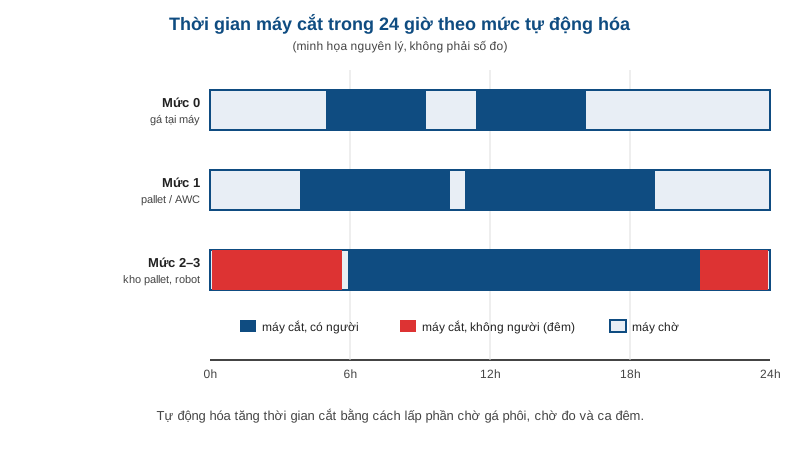
Tự động hóa máy 5 trục: pallet, robot nạp phôi và chạy đêm không người
Tự động hóa máy 5 trục là cách rẻ nhất để biến một cỗ máy đắt tiền chạy 8 giờ mỗi ngày thành máy chạy gần như cả ngày lẫn đêm. Giá máy đã trả rồi, mỗi giờ máy dừng là…
Đọc bài · 12 phút 0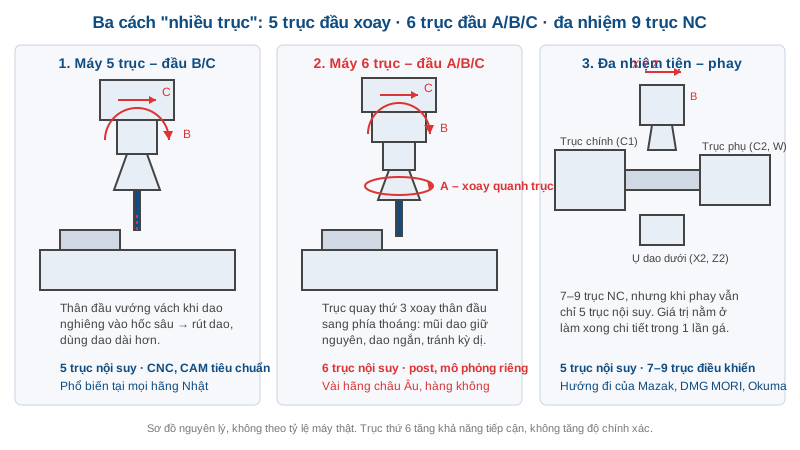
Máy 6 trục là gì? Khác máy 5 trục ở đâu và vì sao Nhật Bản không đi theo hướng này
Máy 6 trục là trung tâm gia công có 3 trục tịnh tiến X, Y, Z và 3 trục quay A, B, C nội suy đồng thời, trong khi máy 5 trục chỉ có 2 trục quay. Trên thị trường, máy 6…
Đọc bài · 14 phút 0Kiến thức chuyên sâu về Vòng bi, thanh trượt dẫn hướng
Phân tích nguyên lý, cách tính, cách chọn và lỗi thường gặp — do kỹ sư Vietnam Tomita biên soạn từ tài liệu hãng
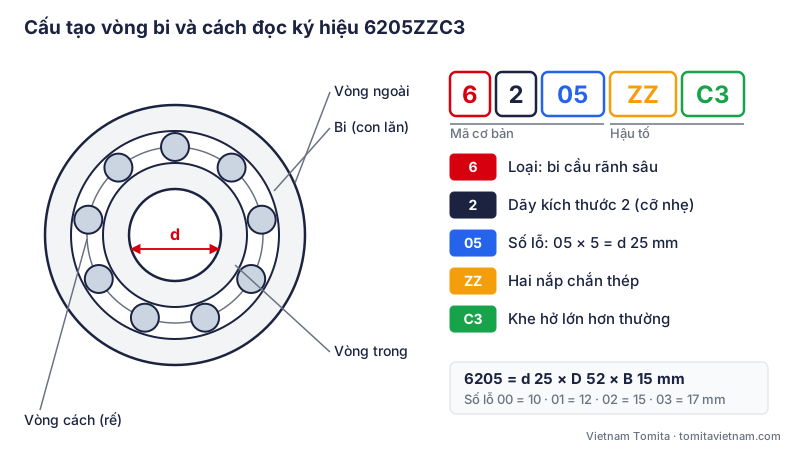
Vòng bi (bạc đạn) là gì? Cách đọc ký hiệu vòng bi 6205, ZZ, 2RS, C3, P5 và tra kích thước
Vòng bi (bạc đạn, ổ lăn) là chi tiết đỡ trục quay, dùng các viên bi hoặc con lăn lăn giữa vòng trong và vòng ngoài để biến ma sát trượt thành ma sát lăn, nhờ đó trục…
Đọc bài · 14 phút 0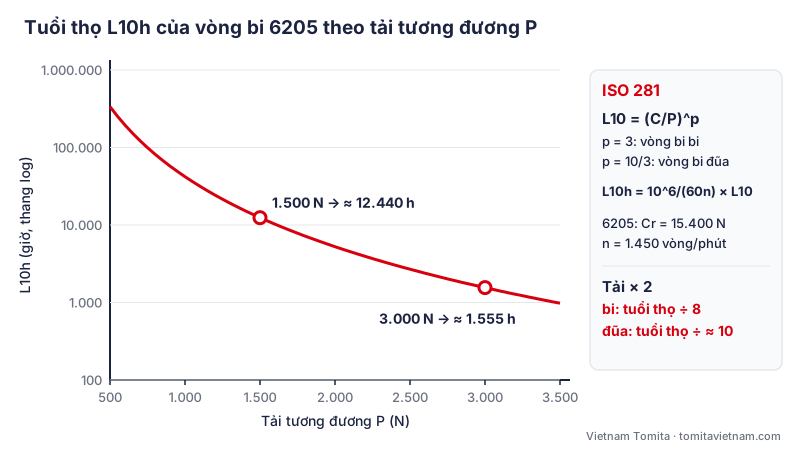
Vòng bi bị hỏng: nguyên nhân, dấu hiệu và cách tính tuổi thọ vòng bi L10 theo ISO 281
Vòng bi bị hỏng sớm hầu như không phải vì 'hết tuổi thọ' mà vì bôi trơn kém, bụi nước lọt vào, lắp sai, trục lệch, quá tải hoặc dòng điện chạy qua ổ. Tuổi thọ danh định…
Đọc bài · 14 phút 0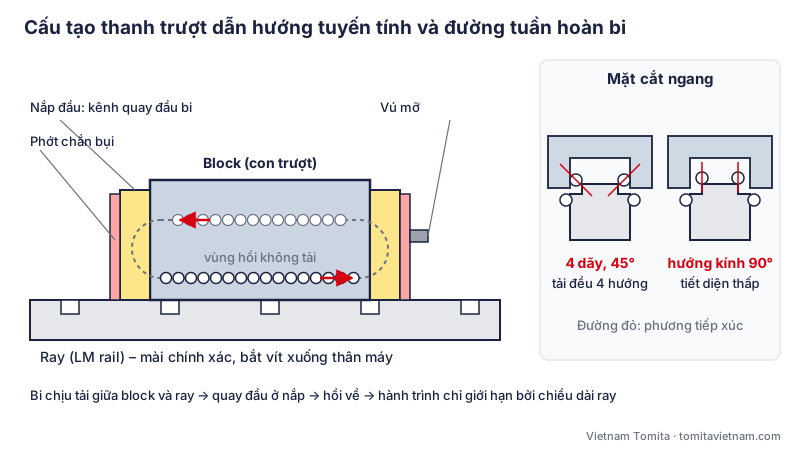
Thanh trượt dẫn hướng tuyến tính (LM guide, ray trượt) là gì? Cấu tạo, dự ứng lực, cấp chính xác và cách chọn
Thanh trượt dẫn hướng tuyến tính (LM guide, linear guide, ray trượt kèm con trượt) là bộ dẫn hướng gồm một ray thép mài chính xác và một khối trượt (block) chứa các…
Đọc bài · 14 phút 0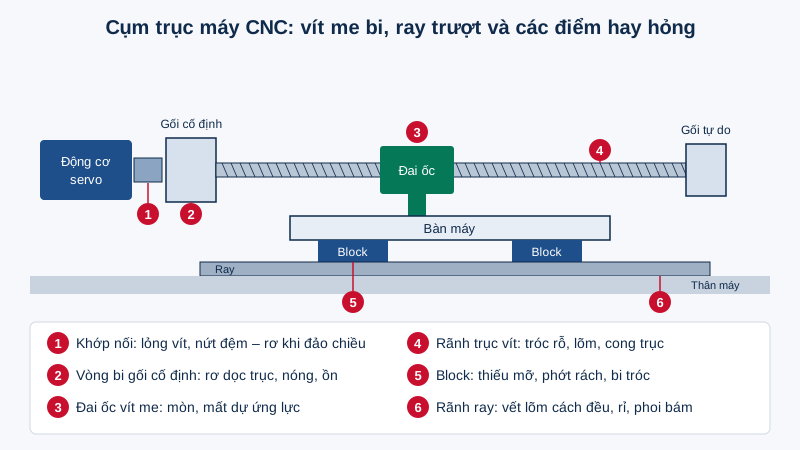
Thay vít me bi và thanh trượt THK cho máy CNC, máy chuyên dùng: dấu hiệu hỏng, đọc mã, lắp và căn chỉnh
Thay vít me bi và thanh trượt THK là việc phòng bảo trì nào cũng gặp khi máy CNC, máy mài hay máy chuyên dùng đã chạy nhiều năm: kích thước trôi, trục kêu, servo báo…
Đọc bài · 11 phút 0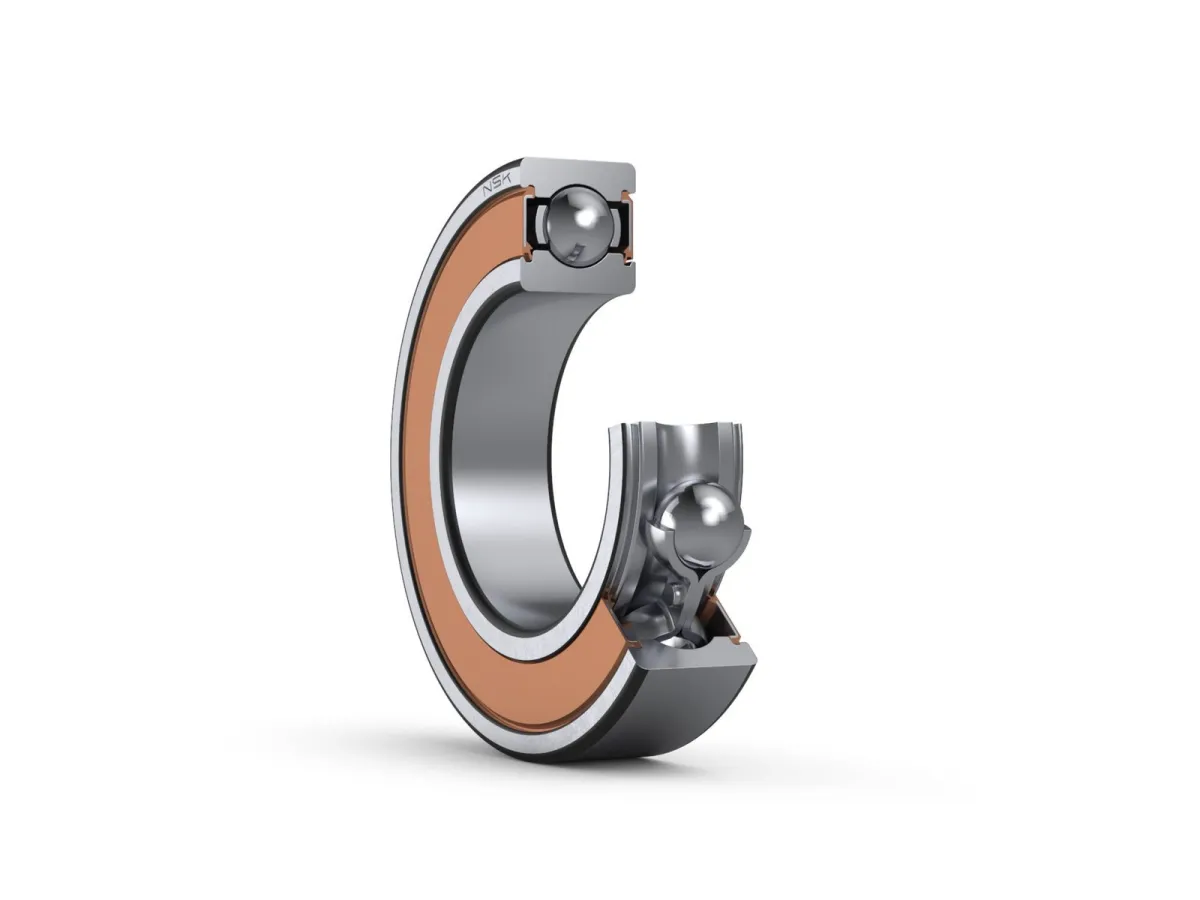
Vòng bi Nhật chính hãng NSK, NTN, Koyo, NACHI: cách phân biệt hàng thật – hàng giả và chọn đúng loại
Vòng bi Nhật chính hãng (NSK, NTN, JTEKT – thương hiệu Koyo, NACHI) là lựa chọn mặc định của rất nhiều nhà máy vì tuổi thọ ổn định, độ ồn thấp và mã hàng tra được ở bất…
Đọc bài · 10 phút 0
Bảng tra kích thước vòng bi 6000, 6200, 6300 (kèm 6800, 6900) và cách chọn mã tương đương NSK, NTN, Koyo
Trả lời nhanh: vòng bi cầu rãnh sâu một dãy được ghi bằng bốn số, hai số cuối nhân 5 là đường kính trong (từ 04 trở đi), còn số thứ ba cho biết dãy kích thước. Ví dụ…
Đọc bài · 14 phút 0Cần báo giá hàng JTEKT?
Gửi danh sách mã hàng, chúng tôi phản hồi trong ngày làm việc.